Thép bị "gỉ" về bản chất không phải là hiện tượng "sắt tiếp xúc với không khí rồi chuyển sang màu đỏ" đơn giản, mà là kết quả của một loạt quá trình ăn mòn điện hóa. Hiểu cơ chế gỉ sét là tiền đề để nâng cấp việc chống gỉ từ "quét một lớp sơn" lên thành "một hệ thống công trình": chỉ khi biết rỉ sinh ra như thế nào, sinh ra ở đâu, bị môi trường nào thúc đẩy, mới có thể ngăn chặn nó một cách có mục tiêu. Kexin Materials (kexinMaterials) khi thiết kế và đề xuất hệ thống chống gỉ luôn coi "cơ chế ăn mòn + cấp độ môi trường" là bước chẩn đoán đầu tiên, chứ không phải cứ đẩy một loại sơn lót nào đó lên ngay. Không ít trường hợp hỏng hóc tại hiện trường, gốc rễ không nằm ở lớp phủ kém, mà ở chỗ nhận thức mơ hồ về cơ chế ăn mòn — ví dụ cứ nghĩ "quét sơn là xong xuôi mọi chuyện", hoặc coi ăn mòn lỗ chỗ cục bộ như rỉ sét thông thường để xử lý. Nội dung thi công trên bề mặt có rỉ liên quan có thể tham khảo bài viết cùng lô Xử lý bề mặt sơn trên rỉ, còn thiết kế hệ thống bảo vệ cụ thể nên dựa vào Thiết kế hệ thống sơn chống gỉ đồng bộ.
Một, Bản chất điện hóa của sự gỉ sét thép
Sắt tinh khiết ở nhiệt độ phòng trong không khí khô tương đối ổn định. Sự gỉ sét xảy ra cần ba yếu tố tồn tại đồng thời: anot, catot, chất điện ly (màng nước). Khi bề mặt thép hình thành một lớp màng nước mỏng mắt thường không thấy (hút ẩm, đọng sương hoặc mưa), và hòa tan cacbon đioxit, lưu huỳnh đioxit, ion clorua..., thì tạo thành chất điện ly dẫn điện. Lúc này bề mặt kim loại do thành phần, ứng suất, nồng độ oxy không đều hình thành vô số vi pin:
- Phản ứng anot (sắt bị oxi hóa): Fe → Fe²⁺ + 2e⁻
- Phản ứng catot (khử oxy, môi trường trung tính hoặc kiềm): O₂ + 2H₂O + 4e⁻ → 4OH⁻
- Kết hợp sản phẩm: Fe²⁺ và OH⁻ tạo thành Fe(OH)₂, tiếp tục bị oxi hóa thành Fe(OH)₃, sau khi mất nước tạo thành Fe₂O₃·xH₂O (gỉ sắt màu nâu đỏ).
Lưu ý phản ứng catot chủ yếu là khử oxy, đó là lý do "thông gió tốt, khô ráo" có thể làm chậm đáng kể sự gỉ sét — thiếu oxy thì phản ứng catot dừng lại. Cũng là lý do thép trong môi trường kín khô ráo hầu như không gỉ, còn ở nơi ẩm ướt, nhiều muối, chênh lệch nhiệt độ đọng sương thì gỉ rất nhanh. Chúng ta gọi quá trình hình thành vi pin nhờ màng nước này là ăn mòn điện hóa, nó khác với "oxi hóa" đơn thuần: oxi hóa đơn thuần trong không khí khô cực chậm, còn ăn mòn điện hóa một khi màng nước đã thiết lập, tốc độ có thể tăng lên nhiều bậc thang.
Xét sâu hơn, thép bản thân không phải vật liệu đồng nhất, chứa tạp chất và nguyên tố hợp kim như cacbon, mangan, lưu huỳnh, phốt pho, bề mặt còn có các điểm không đều như ứng suất gia công, vùng ảnh hưởng nhiệt hàn, lớp oxit bị hỏng..., sự không đồng nhất này chính là "điện cực tự nhiên" của vi pin. Vùng có tạp chất hoặc ứng suất cao có xu hướng làm anot bị hòa tan, còn vùng xung quanh làm catot — đó là nguyên nhân căn bản khiến gỉ phân bố không đều trên cùng một tấm thép. Hiểu điểm này, sẽ hiểu vì sao mối hàn, vùng ảnh hưởng nhiệt, chỗ liên kết bu lông luôn gỉ đầu tiên. Về góc độ nhiệt động học, điện thế điện cực của sắt thấp xa so với thế cân bằng của phản ứng khử oxy, chỉ cần chất điện ly thông nhau, suất điện động của pin ăn mòn sẽ thúc đẩy anot hòa tan liên tục, đây là nguyên nhân căn bản khiến thép trong tự nhiên tất yếu hướng tới trạng thái oxi hóa ổn định (gỉ sắt).
Hai, Các yếu tố then chốt ảnh hưởng tốc độ ăn mòn
Ăn mòn không phải là đều đặn, nó bị các yếu tố sau thúc đẩy mạnh mẽ:
- Độ ẩm và độ ẩm tương đối: Thép khi độ ẩm tương đối dưới khoảng 60% thì ăn mòn cực chậm; vượt quá độ ẩm tới hạn (khoảng 60–70%, tùy chất ô nhiễm) màng nước bề mặt hình thành, ăn mòn tăng vọt. Nhiệt độ tăng mỗi 10℃, tốc độ phản ứng khoảng tăng gấp đôi (quy luật Arrhenius).
- Ion clorua (muối biển và muối tan tuyết): Cl⁻ bán kính nhỏ, khả năng thâm nhập mạnh, có thể phá hủy màng thụ động, gây ăn mòn lỗ chỗ, là thủ phạm số một của ăn mòn hàng hải và cầu. Cùng môi trường, càng gần bờ biển ăn mòn càng dữ dội.
- Chất ô nhiễm công nghiệp như lưu huỳnh đioxit: Hòa vào nước tạo axit, hạ pH, tăng tốc hòa tan anot. Hàm lượng lưu huỳnh trong không khí khu công nghiệp và đô thị quyết định trực tiếp cấp độ ăn mòn khí quyển.
- Chênh lệch nồng độ oxy: Khe hở, chỗ chồng lên nhau nồng độ oxy thấp tạo anot, xảy ra ăn mòn khe hở; đây là ăn mòn cục bộ thường gặp ở liên kết bu lông, mép lớp phủ bị hỏng.
- Nhiệt độ và chu kỳ khô ướt: Khô ướt xen kẽ khiến sản phẩm ăn mòn hút ẩm, trương nở, bong tróc nhiều lần, làm hỏng lớp phủ; vùng nhiệt đới, cận nhiệt đới với chênh lệch nhiệt độ ngày đêm và mùa mưa điển hình nhất.
- Hiệu ứng cặp galvani: Kim loại khác nhau tiếp xúc (như thép với đồng, nhôm) trong chất điện ly hình thành pin vĩ mô, kim loại hoạt động ăn mòn nhanh hơn; chỗ mặt bích đường ống dùng hỗn hợp vật liệu khác nhau thường gieo họa ngầm.
- Vi sinh vật: Trong một số môi trường ẩm ướt, thiếu oxy (như đất, nước làm mát), vi khuẩn khử sunfat... sẽ tham gia ăn mòn, gọi là ăn mòn vi sinh (MIC).
Các yếu tố trên thường chồng chất chứ không tác dụng riêng lẻ. Ví dụ khu công nghiệp ven biển vừa nhiều clorua vừa nhiều lưu huỳnh, tốc độ ăn mòn là sự cộng gộp nhân tính của yếu tố đơn, điều này giải thích vì sao ISO 9223 xếp khu công nghiệp gần biển là C5 thậm chí CX. Về công trình, đánh giá rủi ro ăn mòn một hiện trường không thể chỉ nhìn một chỉ tiêu, mà phải đặt bốn yếu tố độ ẩm, ô nhiễm ion, chu kỳ nhiệt độ, thiết kế kết cấu lên cùng một bản đồ rủi ro để phán đoán tổng hợp, nếu không rất dễ đánh giá thấp cường độ ăn mòn thực tế.
Ba, Thành phần hóa học và phân loại hình thái gỉ sắt
Gỉ sắt không phải vật chất đơn nhất, mà là hỗn hợp nhiều oxit sắt ngậm nước, hidroxit sắt. Màu sắc và độ ổn định của các thành phần chính rất khác nhau, quyết định trực tiếp tính khả thi của sơn phủ后续:
| Sản phẩm gỉ | Công thức hóa học | Màu | Đặc tính |
|---|---|---|---|
| Khoáng ferrihydrit và lepidocrocit | γ-FeOOH | Vàng nâu | Hoạt tính cao, xốp |
| Goethit | α-FeOOH | Vàng nâu đến nâu | Thành phần lớp gỉ ổn định phổ biến |
| Hematit và oxit sắt thủy phân | Fe₂O₃·xH₂O | Nâu đỏ | Thể tích xốp, hút ẩm |
| Magnetit | Fe₃O₄ | Đen | Tương đối đặc, nhưng bên dưới vẫn ăn mòn |
| Gỉ xanh (chứa Cl⁻/SO₄²⁻) | Muối hydroxy phức tạp | Xanh đến đen | Hoạt tính mạnh, trương nở |
Về hình thái, gỉ sét có thể chia thành:
- Gỉ nổi (lớp bột): Bề mặt xốp, dễ chải rơi, độ bám kém;
- Gỉ bám (gỉ chắc): Lớp gỉ có màu kết hợp tương đối chắc với nền;
- Ăn mòn lỗ chỗ và ăn mòn hố: Ăn mòn sâu cục bộ, nguy hiểm nhất, thường kèm mỏng thành bản;
- Gỉ bong tróc lớp và mảng: Dưới chu kỳ khô ướt thể tích trương nở (thể tích gỉ khoảng 2–4 lần sắt) gây nứt và bong lớp phủ.
Hiểu điểm "gỉ là xốp hút ẩm, và thể tích sẽ trương nở" là nguyên nhân căn bản vì sao sơn phủ truyền thống yêu cầu tẩy gỉ triệt để — gỉ hoạt tính để lại bên dưới sẽ như quả bom hẹn giờ đẩy vỡ lớp sơn mới. Trên công trường thường nói "tẩy gỉ không triệt để, quét sơn bằng như trát bùn". Ngoài ra, khác nhau sản phẩm gỉ sét có đáp ứng khác nhau với sơn chuyển hóa gỉ hoặc sơn ổn định gỉ: oxit sắt ba hóa ngậm nước dễ bị axit tannic tạo phức chuyển đen, còn gỉ xanh chứa clorua, lưu huỳnh hoạt tính mạnh hơn, cần thụ động và bịt kín triệt để hơn, cũng là lý do tại hiện trường phán đoán loại gỉ quan trọng hơn nhiều so với đơn giản nhìn "đỏ hay đen".
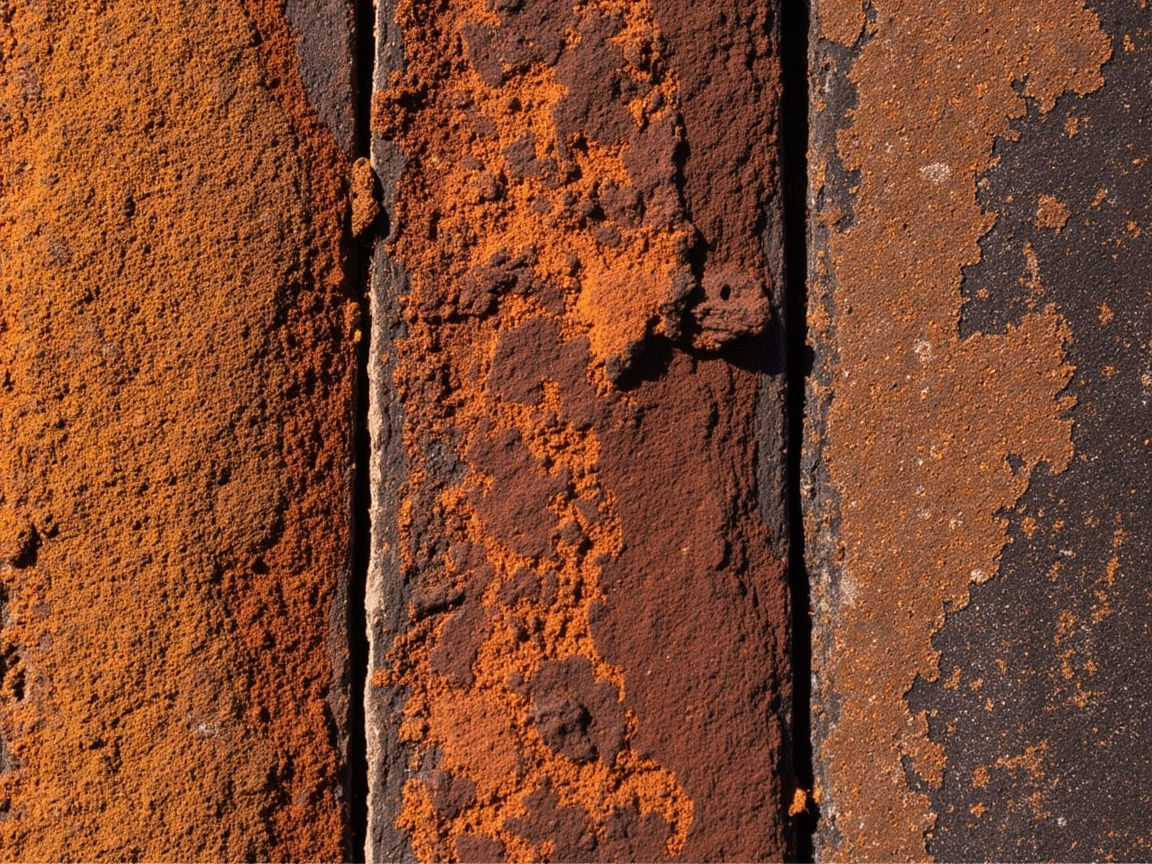
Bốn, Phân cấp mức độ gỉ sét: GB/T 8923.1 và ISO 8501-1
Trong xử lý trước sơn phủ, cấp gỉ và cấp tẩy gỉ là ngôn ngữ cốt lõi. Căn cứ GB/T 8923.1 (tương đương áp dụng ISO 8501-1 "Chuẩn bị bề mặt thép trước khi sơn và các sản phẩm liên quan — Cấp độ chuẩn bị"):
- Cấp A (phủ toàn bộ vảy oxit, hầu như không gỉ)
- Cấp B (vảy oxit bắt đầu gỉ, ít điểm ăn mòn)
- Cấp C (vảy oxit đã bong, bề mặt gỉ phổ biến)
- Cấp D (vảy oxit bong, ăn mòn lỗ chỗ hoặc hố phổ biến)
Tương ứng cấp tẩy gỉ:
- Sa1 / Sa2 / Sa2.5 / Sa3: Làm sạch phun (mức độ triệt để tăng dần, Sa2.5 là "làm sạch phun rất triệt để", bề mặt không thấy dầu mỡ, vảy oxit, gỉ, chỉ để lại vết màu nhẹ);
- St2 / St3: Làm sạch thủ công và dụng cụ cơ giới (St3 triệt để hơn St2, có ánh kim loại);
- F1: Làm sạch bằng lửa.
Sơn chuyển gỉ, sơn ổn định gỉ thường chỉ áp dụng cho cảnh bảo trì Cấp C hoặc D + St2/St3, cấp D hố nặng vẫn nên ưu tiên phun cát hoặc bù tấm. Phán đoán cấp không thể bằng mắt nhìn qua loa, mà nên kết hợp gõ nghe tiếng, đo dày, đánh giũa cục bộ thăm dò, tránh đánh giá sai hố ăn mòn "trông không nặng" thành có thể xử lý trên gỉ. Rất nhiều nguyên nhân thất bại bảo trì, là đem hố cấp D coi như gỉ nổi cấp C, kết quả lớp chuyển hóa bên dưới vẫn ăn mòn, nửa năm sau lại nổi gỉ. Tiêu chuẩn cũng quy định phương pháp so sánh ảnh chuẩn, hiện trường nên có ảnh đối chiếu hoặc thẻ màu của ISO 8501-1, do người có kinh nghiệm đánh giá và lưu hồ sơ, như vậy mới đưa "gỉ nặng bao nhiêu" từ miêu tả miệng thành ngôn ngữ kỹ thuật nghiệm thu được.
Năm, Phân cấp tính ăn mòn môi trường: ISO 9223 và GB/T 19292
Muốn chọn loại khoa học, phải trước tiên "định lượng" môi trường. ISO 9223 (tương ứng GB/T 19292.1 "Ăn mòn của kim loại và hợp kim — Tính ăn mòn khí quyển — Phân loại") theo tốc độ ăn mòn chia ăn mòn khí quyển thành若干 cấp:
| Cấp | Tên | Môi trường điển hình | Cấp lượng tốc độ ăn mòn thép carbon |
|---|---|---|---|
| C1 | Rất thấp | Trong nhà khô, môi trường kiểm soát ẩm | Cực thấp |
| C2 | Thấp | Khí quyển nông thôn | Thấp |
| C3 | Trung bình | Đô thị, công nghiệp nhẹ | Trung bình |
| C4 | Cao | Công nghiệp, ven biển | Khá cao |
| C5-I | Rất cao (công nghiệp) | Công nghiệp ô nhiễm nặng | Cao |
| C5-M | Rất cao (hàng hải) | Gần biển, trên biển | Cao |
| CX | Cực đoan | Giàn khoan biển, bờ biển nhiệt đới | Cực cao |
Căn cứ phán đoán tính ăn mòn cụ thể là hao hụt ăn mòn của tấm thử phơi năm đầu: theo phương pháp ISO 9223 và GB/T 19292.1, thép carbon thấp trong môi trường C1 tốc độ ăn mòn năm thường dưới 1,3 micromet, C2 khoảng 1,3–25 micromet, C3 khoảng 25–50 micromet, C4 khoảng 50–80 micromet, C5 khoảng 80–200 micromet, CX thì trên 200 micromet (tham khảo cấp lượng, thực tế lấy kiểm tra hiện trường làm chuẩn). Các giá trị này khiến "tính ăn mòn" từ cảm giác mơ hồ thành đầu vào có thể tính toán. ISO 12944-2 theo đó đưa ra độ dày màng khô tổng tối thiểu (DFT) và kỳ vọng bền (thấp, trung bình, cao, rất cao, tương ứng khoảng 2, 5, 15, 25 năm) của hệ thống lớp phủ bảo vệ dưới các cấp khác nhau. Ví dụ môi trường C4, bền cao (ISO 12944 bền cao ≥15 năm) thường yêu cầu tổng DFT hệ đồng bộ trong khoảng 240–320 micromet (cụ thể theo thiết kế hệ). Bộ ngôn ngữ này khiến "chống gỉ" từ khái niệm mơ hồ thành đầu vào thiết kế có thể tính toán, cũng giúp phương án các hãng khác nhau có thể so sánh ngang.
Sáu, Ăn mòn cục bộ: Đáng sợ hơn ăn mòn toàn diện
Ăn mòn toàn diện mỏng đều, còn có thể dự tính tuổi thọ; ăn mòn cục bộ ẩn giấu, đột phát, là nguyên nhân chính hỏng hóc công trình:
- Ăn mòn lỗ chỗ: Cl⁻ xuyên thủng màng thụ động, tạo hố sâu, điển hình môi trường biển;
- Ăn mòn khe hở: Bu lông, chồng lên, mép lớp phủ tạo pin chênh lệch nồng độ oxy;
- Ăn mòn galvani: Tiếp xúc kim loại khác loại;
- Nứt do ăn mòn ứng suất (SCC) và mỏi ăn mòn: Ứng suất kéo và môi trường ăn mòn tác dụng chung;
- Mài mòn và xói mòn: Dòng chứa hạt rắn cuốn trôi.
Đối sách bảo vệ gồm: loại bỏ khe hở (hàn liên tục, keo bịt kín), cách điện kim loại khác loại (miếng đệm), chọn hợp kim chịu ăn mòn lỗ chỗ, tại chỗ dễ phát sinh tăng dày lớp phủ hoặc bảo vệ catot. Ăn mòn cục bộ nguy hiểm vì diện tích nhỏ, khó phát hiện, nhưng có thể tại một điểm nhanh chóng ăn thủng thành bản, gây vấn đề an toàn kết cấu, trong khi bề mặt diện rộng có thể trông vẫn nguyên. Khi tuần tra hiện trường, nên coi mối hàn, bu lông, mép, chỗ đọng nước là trọng điểm, dùng máy đo dày định kỳ đo rút thăm thành bản, chứ không chỉ nhìn mắt thường "có gỉ không". Viết danh sách điểm phát sinh ăn mòn cục bộ cao, đưa vào mỗi lần bảo trì kiểm tra, là biện pháp chi phí thấp lợi ích cao ngăn ngừa hỏng đột phát.
Bảy, Logic nền tảng bảo vệ: Che chắn, thụ động, bảo vệ catot
Mọi hệ thống lớp phủ chống gỉ, về bản chất đồng thời làm ba việc, tương ứng ngăn chặn các khâu khác nhau của ăn mòn:
- Che chắn (Barrier): Màng sơn đặc ngăn cách nước, oxy, ion, như che chắn lớp mica sắt oxit, epoxy hàm rắn cao;
- Thụ động (Passivation): Bột màu ức chế ăn mòn (kẽm photphat, molypdat) trên bề mặt tiếp xúc tạo màng thụ động, ức chế anot;
- Bảo vệ catot (Cathodic): Sơn lót bột kẽm (epoxy giàu kẽm) lấy sự hòa tan hy sinh của kẽm bảo vệ nền sắt, chi tiết xem Sơn lót epoxy giàu kẽm nước.
Cơ chế đơn nhất thường không đủ, trên công trình dùng hệ đồng bộ "sơn lót (catot hoặc thụ động) + sơn trung gian (che chắn) + sơn phủ (chịu thời tiết)" để phòng nhiều lớp. Cũng giải thích vì sao Thiết kế hệ thống sơn chống gỉ đồng bộ quan trọng thế — phân tầng mỗi lớp một việc. Một hệ vững chắc thường đồng thời có sự kết hợp nào đó của ba cơ chế này, chứ không dựa vào đơn nhất. Cần bổ sung, ba cơ chế sẽ tương hỗ: lớp che chắn ngăn môi trường tới bề mặt tiếp xúc, làm màng thụ động và bột kẽm tiêu hao chậm hơn; màng thụ động hạ hoạt tính anot, giảm xác suất lớp che chắn bị ăn mòn lỗ chỗ thủng; bảo vệ catot khi lớp che chắn hỏng cục bộ vẫn bảo vệ điểm lộ sắt. Hiểu sự hiệp đồng này, mới có thể khi thiết kế phân bổ độ dày hợp lý, chứ không đơn giản "càng dày càng tốt".
Tám, Nhận thức định lượng tốc độ ăn mòn
Mặc dù dự đoán chính xác tuổi thọ ngoài trời khó, nhưng ngành có một số nhận thức kinh nghiệm: trong môi trường đô thị C3, thép carbon không bảo vệ lượng ăn mòn năm có thể ở cấp lượng vài chục micromet; tại ven biển C5 có thể cao hơn một bậc thang; qua hệ đồng bộ lớp phủ có thể giảm tốc độ ăn mòn vài chục đến hàng trăm lần. Các con số này không phải giá trị tuyệt đối, mà giúp kỹ sư thiết lập khái niệm "cấp lượng rủi ro": cùng là quét sơn, môi trường C3 dùng hệ alkyd có thể chịu được, môi trường C5 dùng cùng hệ sẽ thủng gỉ trong ngắn hạn. Đưa cấp môi trường tương ứng với tính chịu ăn mòn vật liệu, là công phu cơ bản của thiết kế chống gỉ. Về giới hạn ứng dụng alkyd trong cảnh ăn mòn nhẹ, có thể tham khảo Ứng dụng sơn lót chống gỉ alkyd.
Nói sâu hơn, tốc độ ăn mòn còn chịu ảnh hưởng ghép "thời gian — môi trường": một cây cầu vài năm đầu có thể ăn mòn chậm, nhưng theo lớp phủ lão hóa, vi nứt xuất hiện, độ thấm môi trường theo thời gian tăng, ăn mòn sẽ tăng tốc. Vì thế tuổi thọ thiết kế không đơn giản "tốc độ ăn mòn năm trung bình × số năm", mà phải cân nhắc đường cong suy giảm tính năng của hệ đồng bộ trước khi tới điểm bền. ISO 12944 đưa ra bền thấp, trung bình, cao, rất cao, chính là biểu đạt công trình hóa "hệ đồng bộ với xác suất bao nhiêu chịu được đến năm quy định", chứ không phải cam kết tuổi thọ chính xác.
Chín, Đặc điểm gỉ sét của các ngành điển hình
Hình thái gỉ sét khác nhau rõ rệt giữa các ngành:
- Cầu và điện gió: Chủ yếu ăn mòn khí quyển cộng ăn mòn khe hở, bu lông, bên trong dầm hộp là điểm khó;
- Hóa chất và điện lực: Tồn tại đa yếu tố như lưu huỳnh đioxit, clorua hidro, nước làm mát, ăn mòn lỗ chỗ và ăn mòn đều tồn tại song song;
- Hàng hải và cảng: Ăn mòn lỗ chỗ và hố do ion clorua chi phối, vùng bắn sóng nặng nhất;
- Mương kỹ thuật và ngầm đô thị: Ăn mòn đất, ăn mòn vi sinh chồng chất, ẩm ướt thiếu oxy.
Những đặc điểm này quyết định rằng việc lựa chọn hệ sơn không thể nói chung chung, mà phải thiết kế tinh chuẩn theo "ngành và vị trí". Ví dụ như cùng một cây cầu, bên trong hộp dầm kín và ẩm cao, khu vực bắn tung tóe sóng biển có sương muối, chỗ liên kết bu lông bị ăn mòn khe hở, ba vị trí này có thể có cấp độ môi trường hoàn toàn khác nhau, hệ sơn cũng phải khác biệt. Lại ví dụ như khu hóa chất vừa có ăn mòn khí quyển vừa thỉnh thoảng có phun sương axit, khi chọn loại phải xác nhận bảng danh mục kháng hóa chất của sơn phủ, chứ không chỉ nhìn số giờ phun muối. Chuyển đặc điểm ngành thành "cấp độ môi trường + danh mục môi chất + điểm khó của vị trí" cụ thể, là năng lực cốt lõi của kỹ sư chống gỉ.
X. Các hiểu lầm phổ biến
Hiểu lầm một: Gỉ sắt là "sắt biến thành chất khác rồi mất đi". Sai. Gỉ là oxit và hydroxit của sắt, thể tích ngược lại phình to 2–4 lần, sẽ làm vỡ lớp phủ, bắt buộc phải xử lý hoặc chuyển hóa.
Hiểu lầm hai: Khu vực khô ráo không bị gỉ. Sai. Khô (độ ẩm tương đối dưới 60%) ăn mòn chậm, nhưng chỉ cần xuất hiện đọng sương, chênh lệch nhiệt độ ngày đêm, bụi chứa muối, vi pin vẫn hình thành bình thường.
Hiểu lầm ba: Sơn rồi là xong xuôi vĩnh viễn. Sai. Lớp phủ sẽ lão hóa, trầy xước, chỗ hỏng hình thành catot lớn, anot nhỏ làm tăng tốc gỉ cục bộ, cần bảo trì định kỳ.
Hiểu lầm bốn: Gỉ đỏ nguy hiểm ít hơn gỉ đen. Sai. Màu sắc không đại diện cho tính hoạt động, gỉ xanh (chứa clo hoặc lưu huỳnh) thường hoạt tính mạnh hơn, phình to hơn.
Hiểu lầm năm: Gỉ cục bộ không ảnh hưởng tổng thể. Sai. Ăn mòn lỗ chỗ có thể xuyên thủng nhanh tại một điểm, bề mặt rộng lớn còn nguyên vẹn cũng có thể bên trong đã bị rỗ.
Hiểu lầm sáu: Chỉ cần sơn đắt ắt chống gỉ tốt. Sai. Sơn tốt đến mấy nếu cấp độ xử lý bề mặt không đủ, độ dày màng không đạt, biên giới môi trường mất kiểm soát, tính năng cũng về không.
Kexin Materials (kexinMaterials) khi chẩn đoán hiện trường, sẽ dùng hồ sơ độ ẩm, kiểm tra ion clo, hình thái lớp gỉ và cấp ISO 9223 đánh giá tổng hợp, rồi đưa ra phương án "cấp độ tẩy gỉ + hệ thống lớp phủ + chu kỳ bảo trì", chứ không quyết theo kinh nghiệm cảm tính. Kiểu chẩn đoán "cơ chế trước, sản phẩm sau" này, là then chốt để tránh chọn sai hệ thống. Với kết cấu lớn đang vận hành, còn sẽ đề xuất làm mẫu diện tích nhỏ xử lý tại chỗ có gỉ, đi qua toàn bộ quy trình "làm sạch — chuyển hóa hoặc ổn định — hệ thống phối hợp — bảo dưỡng" và đo lại độ bám dính rồi mới nhân rộng, khống chế rủi ro từ trong trứng nước.
XI. Quan hệ giữa cơ chế ăn mòn gỉ và tiêu chuẩn
Cuối cùng nhấn mạnh: Cơ chế là "tại sao", tiêu chuẩn là "đánh giá thế nào". GB/T 1771 phun muối, GB/T 9286 độ bám dính, ISO 9223 phân cấp môi trường, đều là chuyển cơ chế thành ngôn ngữ định lượng, nghiệm thu được. Hiểu rõ cơ chế, rồi mới xem báo cáo tiêu chuẩn, mới không bị người ta dùng con số đơn lẻ kiểu "1000 giờ phun muối" đánh lừa. Về chi tiết phán định phun muối, xem Phán định thử nghiệm phun muối trung tính NSS. Tác dụng của tiêu chuẩn là chuyển "sơn tốt" từ cảm nhận chủ quan thành dữ liệu so sánh được: cùng là epoxy kẽm giàu, hàm lượng kẽm, hàm lượng rắn thể tích, số giờ kháng muối có đạt chuẩn hay không, đều phải quay về phương pháp tiêu chuẩn để kiểm chứng. Hiểu cơ chế giúp bạn biết "cần đo gì", còn tiêu chuẩn nói cho bạn "đo thế nào, đo đến bao nhiêu là đạt".
XII. Khung quyết định từ cơ chế đến防护
Hiểu rõ cơ chế ăn mòn gỉ, bước tiếp theo là chuyển "tại sao gỉ" thành quyết định thực thi được của "làm sao phòng". Khung này có thể tóm thành bốn bước: Bước một, phán môi trường — dùng ISO 9223 đưa hiện trường về cấp C1–CX nào đó, làm rõ động lực ăn mòn là ion clo, đioxit lưu huỳnh hay chỉ là độ ẩm; Bước hai, định tuổi thọ — theo ISO 12944 thiết lập mục tiêu bền thấp, trung, cao, rất cao, tương ứng với khác biệt đầu tư防护; Bước ba, chọn cơ chế — ăn mòn nhẹ dùng che chắn cộng thụ động hóa là đủ, ăn mòn trung nặng phải đưa vào bảo vệ catot (kẽm giàu), môi trường khắc nghiệt còn phải cộng thêm sơn phủ ngoài chịu thời tiết và che chắn dày; Bước bốn, xuống công nghệ — cấp độ xử lý bề mặt, phân bổ độ dày màng, khoảng cách sơn, biên giới môi trường全部 định lượng viết vào quy phạm.
Lấy ví dụ cụ thể: Một cây cầu bộ hành thành phố nội địa, khí quyển thuộc C3, tuổi thọ thiết kế trung bình (7–15 năm). Động lực ăn mòn chủ yếu của nó là độ ẩm và ô nhiễm nhẹ, dùng hệ "sơn lót epoxy ester nước + sơn trung gian sắt mica epoxy + sơn phủ polyurethane mạch aliphatic" đã đủ, không cần lên kẽm giàu. Còn cùng một cây cầu nếu xây ở cửa biển, môi trường nhảy lên C5-M, ion clo thành nguyên nhân chính, thì phải phun cát đến Sa2.5 và dùng hệ chống ăn mòn nặng "epoxy kẽm giàu + sắt mica epoxy + polyurethane hoặc fluorocarbon", tổng độ dày màng cũng phải tương ứng gấp đôi. Chi phí hai phương án có thể chênh gấp đôi, nhưng nếu không phân cấp theo cơ chế, hoặc lãng phí, hoặc gỉ sớm, đều là thất bại.
XIII. Góc nhìn kinh tế học của phòng chống ăn mòn
Ăn mòn không phải vấn đề kỹ thuật chỉ quan tâm "có gỉ hay không", mà còn là vấn đề kinh tế nặng nề. Trên phạm vi toàn cầu, thiệt hại kinh tế trực tiếp do ăn mòn gây ra hàng năm chiếm tỷ lệ đáng kể của GDP, thiệt hại gián tiếp (ngừng việc, tai nạn, thay thế) còn gấp nhiều lần. Trong lĩnh vực kết cấu thép, một lần ăn mòn sớm nghiêm trọng có thể khiến cả cây cầu đại tu sớm, chi phí vượt xa khoản ngân sách sơn phủ tiết kiệm khi xưa. Vì thế, đầu tư chống gỉ không bao giờ là "tâm điểm chi phí", mà là "phòng hộ rủi ro" — mỗi đồng chi vào防护 đúng đắn, thường tránh được thiệt hại hậu kỳ mười甚至 trăm lần. Từ góc nhìn toàn vòng đời, tính kinh tế của防护 thể hiện ở ba nút thắt: lắp đặt ban đầu chọn đúng hệ thống, bảo trì thiết lập cơ chế tuần tra sửa chữa, giai đoạn cuối làm đánh giá tuổi thọ còn lại. Nhiều chủ đầu tư chỉ nhắm vào đơn giá lắp đầu, bỏ qua hai đầu sau, kết quả tổng chi phí lại cao hơn. Đưa cơ chế ăn mòn lên trước khâu thiết kế, là chiến lược phòng chống hiệu quả nhất về giá.
XIV. Danh sách rủi ro ăn mòn hướng tới thiết kế
Chuyển cơ chế thành hành động thiết kế, có thể hình thành một danh sách rủi ro, đối chiếu từng hạng mục:
- Cấp độ môi trường có rõ ràng (C1–CX)? Động lực là clo, lưu huỳnh hay độ ẩm?
- Có khe hở, chồng lớp, bu lông等 điểm ăn mòn cục bộ cao phát không?
- Có tồn tại tiếp xúc dị chủng kim loại hình thành cặp galvani không?
- Có tồn tại chu trình khô ướt, ngưng tụ, đoạn ngâm nước không?
- Lối bảo trì có thể tiếp cận không, có thể tuần tra định kỳ không?
- Mục tiêu tuổi thọ thiết kế và tổng DFT phối hợp có khớp không?
- Cấp độ xử lý bề mặt và năng lực thiết bị hiện trường có nhất quán không?
Từng điều thực thi, chống gỉ liền từ cứu hỏa sau sự cố thành风控 trước sự cố. Danh sách này và Quy phạm công trình chống gỉ kết cấu thép yêu cầu công trình互为 biểu lý: quy phạm quản "làm thế nào", danh sách quản "nghĩ rõ trước". Kết hợp cả hai, mới là hệ thống phòng chống ăn mòn trưởng thành. Cần nhắc nhở, danh sách rủi ro không phải một lần xong, nên cập nhật sau mỗi lần bảo trì — sự phát triển của gỉ, sự biến thiên môi trường đều sẽ thay đổi thứ tự rủi ro, quản lý động thái mới có thể duy trì hiệu quả liên tục.
Câu hỏi thường gặp
Hỏi: Thép gỉ rỉ rốt cuộc là phản ứng oxy hóa hay phản ứng điện hóa?
Đáp: Là ăn mòn điện hóa. Sắt dưới màng nước điện giải hình thành vi pin, anot sắt bị oxy hóa thành Fe²⁺, catot xảy ra khử oxy sinh ra OH⁻, hai chất kết hợp và oxy hóa mất nước hình thành Fe₂O₃·xH₂O gỉ sắt. Trong không khí khô thuần túy chỉ dựa oxy hóa cực chậm, màng nước cộng điện giải mới là then chốt.
Hỏi: Tại sao thép ven biển gỉ nhanh hơn thành phố nhiều?
Đáp: Trong nước biển lượng lớn Cl⁻ có thể xuyên màng thụ động hóa, gây ăn mòn lỗ chỗ, lại hút ẩm mạnh, khiến màng nước bề mặt tồn tại lâu dài. ISO 9223 xếp gần biển là C5-M (rất cao) thậm chí CX (cực đoan), tốc độ ăn mòn cao xa hơn làng quê C2.
Hỏi: Gỉ đỏ và gỉ đen (Fe₃O₄) cái nào nguy hiểm hơn?
Đáp: Màu sắc không quyết định tính nguy hiểm. Fe₃O₄ tương đối đặc nhưng vẫn che dưới là ăn mòn hoạt tính; gỉ xanh chứa clo hoặc lưu huỳnh hoạt tính mạnh hơn, phình to thể tích lớn. Phán định nguy hiểm phải xem có ăn mòn lỗ chỗ không, có mỏng bản thép không, chứ không phải màu.
Hỏi: Cấp C1–CX của ISO 9223 có tác dụng gì?
Đáp: Nó phân cấp định lượng tính ăn mòn môi trường, là đầu vào cơ sở thiết kế hệ thống防护 ISO 12944, trực tiếp quyết định tổng độ dày màng (DFT) và kỳ vọng bền (như bền cao ≥15 năm tương ứng DFT cao hơn) của hệ sơn phối hợp cần thiết, khiến chọn loại chống gỉ có thể tính toán.
Hỏi: Tại sao yêu cầu tẩy gỉ đến Sa2.5?
Đáp: Sa2.5 (GB/T 8923.1 / ISO 8501-1) là "làm sạch phun rất triệt để", bề mặt không có mỡ nhìn thấy, vảy oxy hóa, gỉ, chỉ để lại vết màu nhẹ, có thể bảo đảm sơn lót bám dính đầy đủ với基体, tránh gỉ hoạt tính残留 làm vỡ lớp phủ. Chống ăn mòn nặng hầu như đều yêu cầu Sa2.5.
Hỏi: Sau khi lớp phủ hỏng vì sao "gỉ nhanh hơn"?
Đáp: Chỗ hỏng lộ anot diện tích nhỏ, mà kim loại dưới lớp phủ xung quanh diện tích lớn thành catot, hình thành "catot lớn — anot nhỏ", mật độ dòng cục bộ lớn, ăn mòn lỗ chỗ tăng tốc gấp. Cũng là vì sao phải sửa chữa kịp thời chứ không buông thả.
Hỏi: Bảo vệ catot và sơn chống gỉ là quan hệ gì?
Đáp: Hai bên bổ trợ. Sơn lót kẽm giàu (kẽm hy sinh) bản thân là bảo vệ catot điện hóa; lớp phủ che chắn hoặc thụ động hóa thông thường là rào cản vật lý hóa học. Công trình thường kết hợp "sơn lót kẽm giàu + sơn trung gian che chắn + sơn phủ chịu thời tiết", đa trọng防护.
Hỏi: Hồ sơ nhiệt độ độ ẩm với thiết kế chống gỉ thật sự quan trọng không?
Đáp: Rất quan trọng. Độ ẩm tương đối vượt giá trị tới hạn (khoảng 60–70%) ăn mòn tăng vọt, dưới điểm ngưng tụ thi công sẽ khiến màng sơn trắng mờ, độ bám dính kém. ISO 12944 yêu cầu nhiệt độ基体 cao hơn điểm sương 3℃ trở lên mới được thi công, chính là dựa trên cơ chế này.
Hỏi: Tại sao ăn mòn lỗ chỗ nguy hiểm hơn ăn mòn toàn diện?
Đáp: Ăn mòn toàn diện mỏng đều còn ước lượng tuổi thọ được; ăn mòn lỗ chỗ diện tích nhỏ, ẩn, mật độ dòng cục bộ lớn, có thể trong thời gian ngắn xuyên thủng bản thép gây hỏng kết cấu, mà bề mặt có thể trông vẫn nguyên, khó tuần tra phát hiện.
Hỏi: Thể tích gỉ phình to vì sao có thể làm vỡ lớp phủ?
Đáp: Thể tích gỉ khoảng 2–4 lần sắt, gỉ hoạt tính残留 dưới chu trình trương ướt co khô lặp lại phình to, sinh ứng suất cơ học hướng ngoài với lớp phủ phía trên, dẫn đến nứt, bong tróc, khiến che chắn mất hiệu quả, ăn mòn càng tăng tốc, hình thành ác tính tuần hoàn.
Đọc mở rộng
- Xử lý bề mặt sơn tại chỗ có gỉ: Đưa phân cấp ăn mòn gỉ xuống công nghệ xử lý hiện trường cụ thể St2/St3.
- Sơn lót epoxy kẽm giàu nước: Hiểu cơ chế hy sinh kẽm của bảo vệ catot cách nào ngăn phản ứng điện hóa ăn mòn gỉ.
- Hướng dẫn chọn hệ sơn chống ăn mòn ISO 12944: Khung hoàn chỉnh dùng cấp môi trường C1–CX thúc đẩy thiết kế phối hợp.
- Thử nghiệm kháng muối sơn chống gỉ: DIN EN ISO 9227 và GB/T 1771