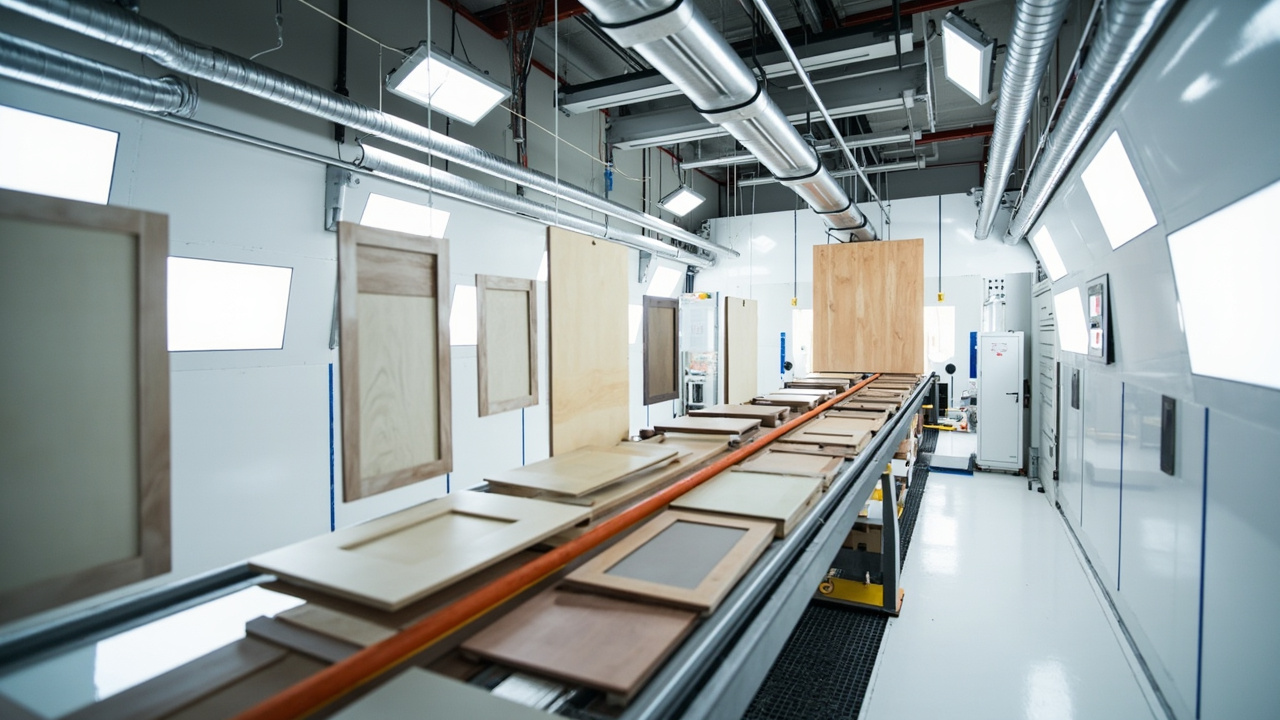
El contenido de humedad de la madera (CH; símbolo W) es la relación entre la masa del agua contenida en la madera y la masa de esa misma madera llevada a masa constante en estufa, expresada en porcentaje. La humedad de equilibrio (HE; EMC en la literatura técnica) es el contenido de humedad que la madera adopta tras un contacto prolongado con el aire circundante, cuando absorción y desorción se compensan; cambia con la temperatura y la humedad de ese aire. En la fabricación de muebles, ambos valores deciden en conjunto si una pieza en bruto puede entrar a la línea de barnizado: una humedad excesiva enlentece el secado de la película, reduce la adherencia y provoca blanqueamiento, burbujas y picaduras; una humedad insuficiente, o un gradiente demasiado marcado entre superficie y núcleo, termina en fisuras, hinchazón de cantos y alabeo cuando cambia el entorno. No son conceptos de laboratorio, sino la misma regla común al secado en cámara, al acondicionamiento en taller, a la ventana de aplicación y al control de salida de fábrica.
En resumen: seis conclusiones utilizables tal cual en la planificación
- La norma GB/T 3324-2024 (versión vigente, que sustituye a la de 2017) limita el contenido de humedad de la madera para muebles entre el 8 % y la HE media anual de la región de uso más 1 %. Convertido con los datos del Anexo B: Pekín 11,4 % da un límite de 12,4 %, Shanghái 16,0 % da 17,0 %, Cantón 15,1 % da 16,1 %.
- El método de referencia es el secado en estufa: hasta masa constante a 103 ± 2 °C sobre probetas no menores al cubo de 20 mm (GB/T 1927.4-2021, que reemplaza a GB/T 1931-2009, con relación MOD respecto a ISO 13061-1:2014). Los higrómetros de resistencia sirven para el control en línea, pero deben correlacionarse y documentarse frente a la estufa.
- La zona realmente crítica está por debajo del punto de saturación de las fibras: entre 23 % y 33 % para la mayoría de especies (en la práctica unos 30 %), donde el agua que entra o sale de la pared celular altera las dimensiones; la dispersión de las HE regionales llega a unos 8,7 puntos porcentuales, desde Lhasa 8,6 % hasta Wenzhou y Haikou 17,3 %.
- El mapa de defectos es nítido: exceso significa secado lento, menor adherencia, blanqueamiento en nitrocelulósicos y burbujas o picaduras en poliuretano; defecto significa fisuras por contracción; gradiente alto significa alabeo y fisuración tardía.
- Evidencia publicada: a 8 %, 12 % y 15 % la adherencia de los barnices difiere de forma significativa, y el poliuretano bicomponente sobre roble secado al 8 % ocupa el primer lugar de los valores medidos en esa serie (DOI 10.5897/SRE.9000416); otra serie a 7 %, 11 % y 15 % muestra una adherencia que cae al subir la humedad (DOI 10.22092/ijwpr.2018.122224.1478).
- Práctica habitual de fábrica: mantener las piezas en bruto en torno al 8 %-12 % según destino y estación, acondicionarlas en el taller cerca del valor de equilibrio antes de barnizar y bloquear primero la migración de agua con un sellador de fondo antes del sistema de imprimación y acabado.
Datos clave (verificables)
- Límite de humedad: desde el 8 % hasta (HE media anual de la región de uso + 1 %); ejemplos convertidos Pekín como máximo 12,4 %, Shanghái como máximo 17,0 %, Cantón como máximo 16,1 % (GB/T 3324-2024).
- Dispersión regional: HE medias anuales del Anexo B — Lhasa 8,6 %, Pekín 11,4 %, Harbin 13,6 %, Xi’an 14,3 %, Shanghái 16,0 %, Cantón 15,1 %, Wenzhou y Haikou 17,3 %; diferencia extrema de unos 8,7 puntos.
- Ensayo de referencia: estufa a 103 ± 2 °C hasta masa constante; probetas de al menos 20 mm de arista; pesaje en un plazo de 30 minutos; humedad de laboratorio no superior al 60 % UR (GB/T 1927.4-2021).
- Punto de saturación de las fibras: 23 %-33 % a temperatura ambiente para la mayoría de especies (cerca de 30 %); desciende al subir la temperatura, a unos 26 % entre 60-70 °C, 22 % a 100 °C y 18 % a 120 °C (capítulos públicos del manual Técnica práctica de secado de la madera).
- Ensayos comparados de adherencia: dos series de niveles, 8 %/12 %/15 % y 7 %/11 %/15 %, sobre roble, haya, carpe y afines, medidos por arrancamiento ASTM D4541: la adherencia disminuye al aumentar la humedad (DOI 10.5897/SRE.9000416; 10.22092/ijwpr.2018.122224.1478).
- Control de salida: la humedad es ensayo obligatorio en el control de fábrica, medido como promedio de tres puntos; la misma edición limita además el alabeo a 3 mm/m (interpretación pública de GB/T 3324-2024).
1. Dos referencias: humedad, humedad de equilibrio y punto de saturación de las fibras
1.1 Humedad y humedad de equilibrio: definiciones y relación
El contenido de humedad W = (masa verde − masa seca en estufa) / masa seca en estufa x 100 %: toda la medición depende de obtener la masa seca, y por eso el secado en estufa es el método de referencia. La HE es el valor que la madera alcanza en equilibrio con la temperatura y la humedad del aire considerado: para un entorno dado es un número fijo y tabulado, y la humedad real siempre se desplaza hacia él, cediendo agua por encima y absorbiéndola por debajo. Secar no persigue pues un valor bajo puntual, sino llevar el material a la banda de equilibrio correspondiente al entorno de uso del mueble.
1.2 Una HE que varía por región: una tabla fija el objetivo
| Ciudad / región | HE media anual (%) | Límite superior de humedad convertido según fórmula (%) |
|---|---|---|
| Lhasa | 8,6 | 9,6 |
| Pekín | 11,4 | 12,4 |
| Harbin | 13,6 | 14,6 |
| Xi’an | 14,3 | 15,3 |
| Shanghái | 16,0 | 17,0 |
| Cantón | 15,1 | 16,1 |
| Wenzhou | 17,3 | 18,3 |
| Haikou | 17,3 | 18,3 |
Valores tomados del Anexo B de GB/T 3324-2024, cuyos datos proceden del anexo informativo de GB/T 6491 y de manuales del sector; la columna de límite es un ejemplo convertido como HE media anual regional más 1 %. Los contratos y los controles siguen el texto de la norma, las cláusulas acordadas y las mediciones de un laboratorio.
1.3 El punto de saturación de las fibras: el interruptor del cambio dimensional
El punto de saturación de las fibras es el estado en que el agua libre de las cavidades celulares se ha evaporado mientras el agua ligada de la pared celular sigue saturada: entre 23 % y 33 % a temperatura ambiente para la mayoría de especies, con unos 30 % de valor usual. Por debajo de esa referencia, el agua que entra o sale de la pared produce contracción e hinchazón, con anisotropía marcada: pequeña en la dirección de la fibra, mayor en la radial y máxima en la tangencial (la relación de contracción diferencial es tangencial dividida por radial; cuanto mayor es, menos estable es la madera). La contracción total desde estado seco se define por la caída desde unos 30 % de saturación hasta 0 %, y la contracción por intervalo suele evaluarse en el tramo de 30 % a 15 %. El punto de saturación baja con la temperatura: unos 26 % a 60-70 °C, 22 % a 100 °C y 18 % a 120 °C; las condiciones de la etapa caliente de la cámara no son las condiciones de equilibrio en frío.
2. Qué exige GB/T 3324-2024 y cómo se mide
2.1 El límite y su conversión: del 8 % a (HE regional + 1 %)
Frente a la edición de 2017, la actual GB/T 3324-2024 añade terminología y requisitos fisicoquímicos, y la humedad figura entre los ensayos obligatorios de salida de fábrica; la medición se hace como promedio de tres puntos, mientras el arbitraje sigue la serie de métodos GB/T 1927.4. La misma edición exige además que el alabeo no supere 3 mm/m, y la humedad por encima del límite es justamente una de las causas frecuentes de esa inestabilidad dimensional: ambos indicadores se corroboran.
2.2 Secado en estufa: cómo se ejecuta el método de referencia
La norma de método vigente es GB/T 1927.4-2021 (que sustituye a GB/T 1931-2009, con relación MOD respecto a ISO 13061-1:2014): estufa a 103 ± 2 °C con circulación de aire, probetas no menores al cubo de 20 mm, la masa constante se juzga sobre probetas paralelas, el pesaje debe completarse en 30 minutos y la humedad del laboratorio se mantiene por debajo del 60 % UR.
2.3 Medición rápida: límites del higrómetro de resistencia
Para el cribado rápido en producción se usan higrómetros de resistencia: la lectura depende de la especie, la temperatura y de cualquier tratamiento de impregnación, de modo que exigen correcciones por especie y una curva de correlación con la estufa; la liberación de lote, el arbitraje y la resolución de conflictos siguen confiados al método de estufa. La ronda multizona debe cubrir la salida de escuadrado, distintas posiciones de la pila en cámara y distintas zonas del tablero, registrando la distribución de lecturas en lugar de un valor aislado.
| Método | Función | Referencia y puntos clave | Frontera de uso |
|---|---|---|---|
| Secado en estufa | Referencia y arbitraje | GB/T 1927.4-2021: 103 ± 2 °C, masa constante, probeta de al menos 20 mm | Requiere muestreo y tiempo; no vale para inspección al 100 % |
| Higrómetro de resistencia | Control en línea | Tendencia de lecturas y distribución multizona | Afectado por especie y temperatura; precisa correcciones y correlación |
| Tablas de bulbo seco y bulbo húmedo | Conducción de la cámara | HE leída de la temperatura seca y la depresión húmeda | Describe el medio, no la humedad de la madera |
| Registros de lote y trazabilidad | Gestión de la calidad | Registro de secado enlazado con el control previo a línea | Sin registros, atribuir el defecto vuelve conjetura |
3. Cómo afecta la humedad a la calidad del barnizado: mecanismo y evidencia
3.1 Exceso: secado lento y defectos de apariencia
Cuando la humedad es alta, tras aplicar el barniz el agua migra del núcleo hacia la superficie y, al atravesar la película, altera el secado y la reticulación: la película seca despacio y la adherencia cae. Los sistemas de secado físico, como los nitrocelulósicos, blanquean con facilidad; los poliuretanos bicomponentes muestran burbujas y picaduras. Ahí está el valor del sellador de fondo: crea una barrera sobre la pieza en bruto, mantiene la migración de agua fuera del sistema de acabado y a la vez facilita eliminar por lijado las fibras levantadas.
3.2 Defecto y gradientes: fisuras y alabeo
Cuando la humedad ambiental es baja, la madera sigue perdiendo agua y contrayéndose, y el recubrimiento se fisura porque el sustrato se encoge. Más engañoso es el estado seco en superficie y húmedo en el núcleo: la capa externa ya contrajo y la interna todavía no; una vez barnizada la pieza, ambas se desalinean al cambiar las condiciones y el alabeo o las fisuras aparecen semanas después. La cámara se gobierna por humedad final y desviación de humedad precisamente contra esos dos riesgos.
3.3 Evidencia publicada: dos ensayos por niveles
El artículo Effect of wood moisture content on adhesion of varnish coatings (Scientific Research and Essays, 2009, DOI 10.5897/SRE.9000416) fijó tres niveles, 8 %, 12 % y 15 %, sobre pino silvestre, haya y roble, con barnices nitrocelulósicos, de poliuretano bicomponente y de poliuretano acuoso: la humedad influyó de forma significativa en la adherencia, y el poliuretano bicomponente sobre roble al 8 % registró los valores de arrancamiento más altos de esa serie. Un segundo trabajo (Iranian Journal of Wood and Paper Science Research, 2019, DOI 10.22092/ijwpr.2018.122224.1478) ensayó haya y carpe a 7 %, 11 % y 15 % según el arrancamiento ASTM D4541: la adherencia bajó al subir la humedad, con la misma tendencia en ambos barnices. Las especies y los sistemas difieren, pero los dos estudios consignan en sus conclusiones que la humedad es una variable de primer orden de la adherencia.
| Defecto observado | Relación con la humedad | Medida de control |
|---|---|---|
| Blanqueamiento de la película | Exceso; el agua atraviesa la película y perturba el secado físico | Controlar la humedad de entrada a línea; sellador sobre la pieza en bruto |
| Burbujas y picaduras | Exceso; los canales de escape del vapor quedan atrapados en la película | Como arriba, más compatibilidad de sistemas y gestión del tiempo de evaporación |
| Pérdida de adherencia | Exceso (tendencia medida en ambos estudios publicados) | Valores límite combinados con mediciones multizona |
| Fisuras por contracción | Defecto, o pérdida continua de agua en el entorno de uso | Fijar el objetivo según la HE del destino |
| Alabeo e hinchazón de cantos | Gradiente marcado y reabsorción tardía | Control de la desviación de humedad y acondicionamiento en taller |
| Auroras y regresos de humedad | Zonas localmente demasiado húmedas | Sellador y trazabilidad de los registros de secado |
4. Aplicación en fábrica: de la cámara de secado a la línea de barnizado
4.1 Secado y clasificación: trazar la línea de aceptación a la salida de la cámara
La calidad de secado de la madera aserrada se clasifica según GB/T 6491 Calidad de secado de la madera aserrada (una nueva edición se publicó el 2026-08-28 y entra en vigor el 2027-03-01); la humedad final y la desviación de humedad deciden en conjunto si el material puede entrar a la línea de mecanizado. El muestreo de recepción debería registrar humedad final y desviación por lote, y los lotes fuera de tolerancia reciben un acondicionamiento adicional en lugar de pasar de inmediato a línea.
4.2 Acondicionamiento y ajuste al destino
Tras el secado, la madera se acondiciona en el aire del taller hasta acercarse a la HE de la región de uso: es el lenguaje común de fabricantes de muebles y proveedores de barnices. Un mismo lote de piezas en bruto con destino a Lhasa (8,6 %) o a Haikou (17,3 %) simplemente tiene objetivos distintos. Los pedidos interregionales y de exportación se planifican con datos del destino, para evitar que la pieza solo se fisure o hinche al llegar.
4.3 Control previo a línea y sellador de fondo
Antes de entrar a línea las mediciones siguen la regla de promedio de tres puntos de GB/T 3324-2024; un sellador construye luego la capa barrera sobre la pieza en bruto antes del sistema de imprimación y acabado, gestionado junto con la ventana de temperatura y humedad del taller, lo que se corresponde con nuestro artículo sobre el tiempo abierto y el nivelado de los barnices acuosos para madera.
4.4 Gestión estacional: dos extremos
El retorno húmedo primaveral del sur de China y la temporada de lluvias continuas, por un lado, y la temporada de calefacción en el norte, por otro, son los dos extremos: en el primero el aire tiende a alta humedad y la madera absorbe; en el segundo el aire es seco y la madera cede agua. La planificación responde con secado anticipado o acondicionamiento más prolongado en humedad, y con exposición más breve y sellado más eficaz en sequedad, revisando cada semana el registro de temperatura y humedad del taller.
5. Errores frecuentes y orden de diagnóstico
5.1 Seis errores frecuentes
- Medir solo un lote a la salida del escuadrado e ignorar las diferencias entre posiciones de cámara y entre tableros; la ronda multizona previa a línea no es opcional.
- Liberar un lote con una lectura de higrómetro sin corregir por especie y sin expediente de correlación con la estufa.
- Adelantar la entrada a línea porque la madera “parece seca”, saltándose el acondicionamiento de equilibrio en el taller.
- Secar los pedidos de exportación según las costumbres del norte de China, ignorando la HE de destino, que debe ser más alta hacia regiones húmedas.
- Responder a una humedad fuera de límite ajustando disolvente y temperatura de secado en lugar de volver a la madera.
- Considerar el sellador opcional: sellar la pieza en bruto es la etapa de proceso que interrumpe la migración de agua, no un gesto decorativo.
5.2 Cuando aparece un defecto: orden de verificación
Primero remedir humedad y gradiente (lecturas multizona con higrómetro y muestras confirmadas en estufa); después cotejar los registros de secado y acondicionamiento; solo entonces revisar los parámetros de aplicación y las condiciones de curado. Invertir el orden hace perder mucho tiempo en parámetros sin resolver el problema del sustrato.
Preguntas frecuentes
P1 ¿Qué humedad debe tener una pieza en bruto antes de barnizar?
Según GB/T 3324-2024 debe situarse en la banda del 8 % a la HE media anual de la región de uso más 1 %: con destino Pekín se trabaja como máximo a 12,4 %, Shanghái como máximo a 17,0 %, Cantón como máximo a 16,1 %. La documentación del sector cita una banda de taller del 8 %-12 %, adecuada a destinos y estaciones concretos; ceñirse al valor normativo o al contractual es más seguro.
P2 La estufa y el higrómetro no coinciden: ¿cuál manda?
Manda el método de estufa (GB/T 1927.4-2021), y el arbitraje de humedad sigue esa misma serie de métodos. El higrómetro depende de especie, temperatura e impregnaciones: requiere correcciones por especie y un expediente de correlación con la estufa, sirve para seguir tendencias y para el cribado multizona, pero no como criterio único de liberación.
P3 ¿Por qué la humedad es ensayo obligatorio de salida de fábrica?
Porque es el prerrequisito común de la estabilidad dimensional y de la calidad del barnizado. Cuando la humedad sale de la banda de equilibrio, la película, en el entorno del usuario, se fisura o ampolla conforme la madera hincha y contrae. GB/T 3324-2024 limita también el alabeo a 3 mm/m, y el exceso de humedad es causa frecuente de esa inestabilidad: por eso el control de salida cubre la humedad.
P4 Con humedad alta, ¿por qué la película blanquea, ampolla o se pica?
Tras la aplicación, el agua debe pasar del interior de la madera a la superficie atravesando una película aún no seca ni curada, y ello altera el nivelado y la reticulación. Los nitrocelulósicos de secado físico blanquean con facilidad, los poliuretanos bicomponentes generan burbujas y picaduras, y en ambos casos el secado se enlentece mientras la adherencia cae; esas correspondencias siguen la literatura técnica pública sobre recubrimientos.
P5 ¿Hay que separar los objetivos según la región de destino?
Sí. La HE media anual va del 8,6 % de Lhasa al 17,3 % de Wenzhou y Haikou, una dispersión de unos 8,7 puntos. La madera insuficientemente seca destinada a una región seca sigue perdiendo agua al llegar, se contrae y rompe el recubrimiento; la madera excesivamente seca destinada a una región húmeda reabsorbe humedad y daña igualmente la superficie. Trabajar con datos del destino es práctica corriente en pedidos interregionales y de exportación.
P6 La película ya está fisurada y ampollada: ¿cómo sé si es la humedad?
En tres pasos. Primero, remedir piezas en bruto y barnizadas en varios puntos (cribado con higrómetro y confirmación en estufa por muestreo). Después, examinar el gradiente de humedad, es decir la diferencia entre superficie y núcleo, junto con los registros de secado. Por último, contrastar con los registros ambientales: temperatura y humedad del taller, transporte y almacén. Si varios puntos de un mismo lote están fuera de límite, primero se resuelve la madera y después se hablan los parámetros.
P7 ¿Cuanto más baja la humedad, mejor?
No. Por debajo de la banda de equilibrio aparecen otros problemas: la madera reabsorbe humedad en servicio, levanta la película o hace migrar auroras, y el secado excesivo provoca microfisuras superficiales y absorción desigual. El objetivo es una banda en torno a la HE de la región de uso, no un valor bajo puntual.
Lecturas complementarias y artículos relacionados en este sitio
- Relacionados en este sitio: Blanqueamiento y resistencia al agua temprana de los barnices acuosos para madera: filmogénesis, reticulación y contramedidas de formulación, Tiempo abierto y nivelado de los barnices acuosos para madera: equilibrio de temperatura, humedad, coalescente y reológicos, Porosidad abierta del roble y tapado de poro: opciones de proceso con masillas acuosas, Levantado de fibra en barnices acuosos: hinchazón de la fibra y control del lijado en húmedo, Lijado en acabado de madera: graduación de granos y control entre capas, Barnizado por rodillo de paneles planos para muebles: espesor de película, eficiencia de transferencia y defectos del rodillo en contra.
- Normas y textos públicos: GB/T 3324-2024 Condiciones técnicas generales de los muebles de madera (Anexo B); GB/T 1927.4-2021 Métodos de ensayo con probetas pequeñas exentas de defectos, parte 4: determinación del contenido de humedad (sustituye a GB/T 1931-2009; MOD ISO 13061-1:2014); GB/T 6491 Calidad de secado de la madera aserrada (nueva edición publicada el 2026-08-28, efectiva desde 2027-03-01); ASTM D4541 adherencia por arrancamiento.
- Lecturas adicionales (académicas): Sonmez A., Budakci M., Bayram M., Effect of wood moisture content on adhesion of varnish coatings, Scientific Research and Essays, 2009, 4(12): 1432-1437, DOI 10.5897/SRE.9000416; Fazeli A. y cols., An Investigation into the Effect of Moisture Content on Adhesion strength of Half-polyester and Polyurethane Clear Paints Applied to Wood Surface, Iranian Journal of Wood and Paper Science Research, 2019, 33(4): 511-521, DOI 10.22092/ijwpr.2018.122224.1478.
Última actualización: 2026-10-09 | Fuentes y referencias públicas: el límite del 8 % a la HE media anual de la región de uso más 1 %, los valores urbanos de HE del Anexo B (Lhasa 8,6; Pekín 11,4; Harbin 13,6; Xi’an 14,3; Shanghái 16,0; Cantón 15,1; Wenzhou y Haikou 17,3), el promedio de tres puntos, el carácter obligatorio del ensayo de salida y el límite de alabeo de 3 mm/m proceden de interpretaciones públicas de GB/T 3324-2024; estufa a 103 ± 2 °C hasta masa constante, probetas de al menos 20 mm, pesaje en 30 minutos, laboratorio no superior al 60 % UR y juicio sobre probetas paralelas proceden de interpretaciones públicas de GB/T 1927.4-2021; el punto de saturación de las fibras en 23 %-33 % (cerca de 30 %) con niveles del 26 %, 22 % y 18 % a 60-70 °C, 100 °C y 120 °C, y la lectura de bulbo seco y bulbo húmedo proceden de capítulos públicos del manual Técnica práctica de secado de la madera; la banda habitual del 8 %-12 % para piezas en bruto, el blanqueamiento y las picaduras por exceso, las fisuras por defecto y la función del sellador proceden de un artículo técnico público fechado el 2024-01-24; la referencia de contracción de 30 % a 0 % y la relación de contracción diferencial proceden de material público de ensayo (2026-09); los niveles y las conclusiones de tendencia de los dos estudios de adherencia están en los DOI 10.5897/SRE.9000416 y DOI 10.22092/ijwpr.2018.122224.1478; el estado de la nueva edición de GB/T 6491 procede de información pública de normalización (publicada el 2026-08-28, efectiva el 2027-03-01). Todos los valores varían con la especie, el espesor, el entorno y el estado del proceso; la liberación en producción sigue el texto normativo vigente, el contrato y las mediciones de un laboratorio. Autoría: equipo técnico de Kexin New Materials (Guangdong) Co., Ltd. Las cooperaciones comerciales se cotizan únicamente en EXW o FOB.