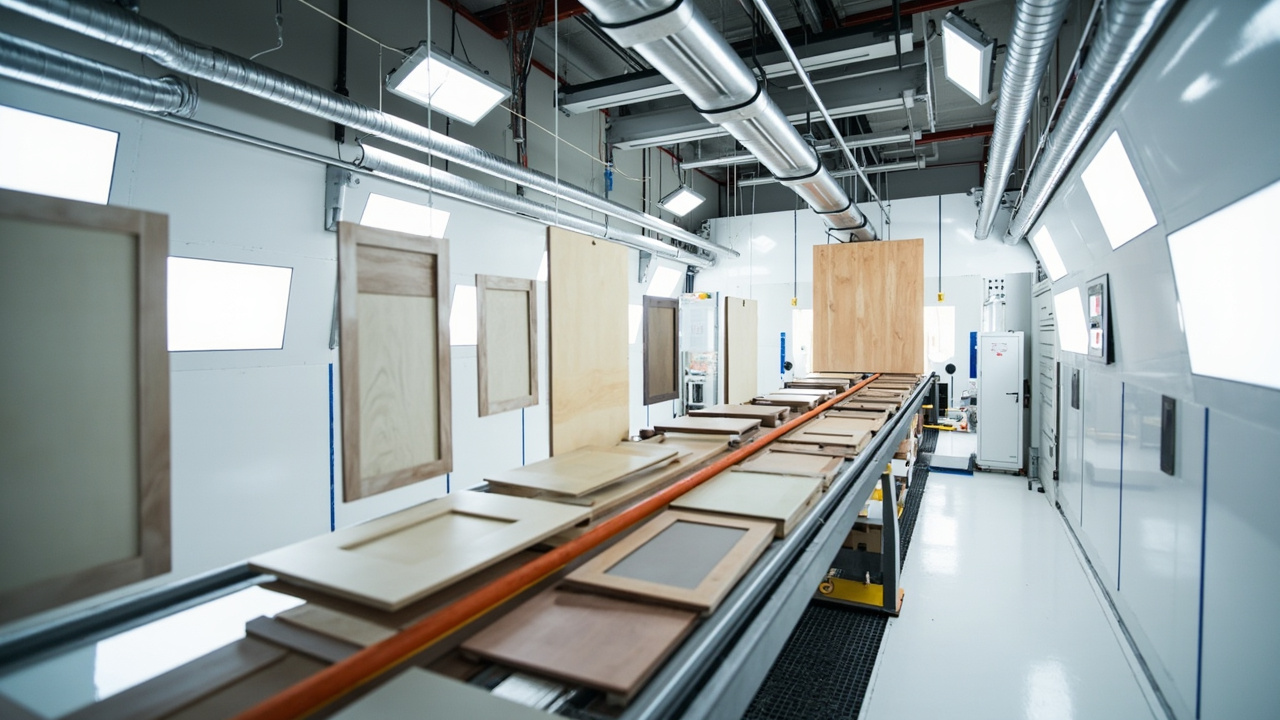
Wood含水率(MC、記号 W)は、Wood中の水分の質量を全乾Woodの質量で割った比を百分率で示したものです。平衡含水率(EMC)は、Woodが周囲の空気と長く接して吸湿と放湿がつり合ったときに示す含水率で、環境のTemperatureと相対Humidityにより変化します。Furniture製造では、この二つの数値が無塗装部材(白木)を塗装ラインに投入できるかを共に決めます。含水率が高すぎれば塗膜の乾燥は遅れ、付着性は低下し、白化(ブラッシング)、気泡、ピンホールを誘発します。低すぎる場合やSurfaceと芯の勾配が大きい場合は、環境が変わったときに割れ、端部の膨れ、反りとして現れます。これらは実験室の抽象概念ではなく、Wood乾燥・工場内調湿養生・塗装ウィンドウ・出荷検査が共有する同一の尺度です。
要点:そのまま生産計画に使える6つの結論
- GB/T 3324-2024(現行版、2017 版を代替)はWood含水率を「8 % 以上、使用地域の年平均平衡含水率+1 % 以下」に規定します。附属書 B による換算では北京 11.4 %→上限 12.4 %、上海 16.0 %→17.0 %、広州 15.1 %→16.1 % です。
- 基準法は恒温乾燥法です。103 ± 2 ℃ で一定質量になるまで乾燥し、試験体は 20 mm 以上の立方体を用います(GB/T 1927.4-2021、GB/T 1931-2009 を代替、ISO 13061-1:2014 に対して MOD)。生産ラインの巡視には抵抗式水分計が使えますが、恒温乾燥法との対比記録を必ず整備してください。
- 真に危険なのは繊維飽和点より低い側です。多くの樹種で 23 %~33 %(慣用値は約 30 %)で、この点を下回ると細胞壁への出入りが寸法変化を起こします。地域別の平衡含水率の幅は約 8.7 ポイント(ラサ 8.6 %、温州・海口 17.3 %)に達します。
- 欠陥との対応は明確です。高すぎれば乾燥遅延・付着性低下・ニトロ系の白化・PU 系の気泡とピンホール。低すぎれば収縮割れ。勾配が大きければ反りと後発の割れです。
- 学術的な実証:8 %、12 %、15 % の三段階でクリア塗料の付着性に有意差が確認され、2 液型ポリウレタンは含水率 8 % のナラ試験体で測定値が上位でした(DOI 10.5897/SRE.9000416)。別の研究では 7 %、11 %、15 % で含水率の上昇に伴い付着性が低下しました(DOI 10.22092/ijwpr.2018.122224.1478)。
- 工場で一般的な運用:白木は概ね 8 %~12 %(仕向地与件と季節で調整)に管理し、塗装前に工場環境で平衡含水率まで調湿養生し、まずシーラーで水分移動を遮断してから上塗り系へ進めます。
主要データ(検証可能)
- 含水率の規格値:8 % 以上、使用地域の年平均平衡含水率+1 % 以下。換算例は北京 ≤12.4 %、上海 ≤17.0 %、広州 ≤16.1 %(GB/T 3324-2024)。
- 地域の差:附属書 B の年平均平衡含水率はラサ 8.6 %、北京 11.4 %、ハルビン 13.6 %、西安 14.3 %、上海 16.0 %、広州 15.1 %、温州と海口 17.3 %で、最大差は約 8.7 ポイント。
- 基準試験:恒温乾燥法 103 ± 2 ℃ で一定質量、試験体は 20 mm 以上の立方体、秤量は 30 分以内、試験室Humidity ≤60 % RH(GB/T 1927.4-2021)。
- 繊維飽和点:Room Temperatureで多くの樹種 23 %~33 %(約 30 %)。Temperature上昇とともに低下し、60~70 ℃ で約 26 %、100 ℃ で約 22 %、120 ℃ で約 18 %(公開章『Wood乾燥実用技術』)。
- 付着性の比較試験:8 %/12 %/15 % と 7 %/11 %/15 % の二段階(ナラ、ブナ、アカガシワなど、ASTM D4541 プルオフ法)で、含水率の上昇に伴い付着性が低下(DOI 10.5897/SRE.9000416;10.22092/ijwpr.2018.122224.1478)。
- 出荷検査:含水率は必検項目で 3 点の平均値を採用。同一版は反り度も 3 mm/m 以下と規定(GB/T 3324-2024 の公開解説)。
1. 二つの基準点:含水率、平衡含水率、繊維飽和点
1.1 含水率と平衡含水率:定義と関係
含水率 W =(生材質量 − 全乾質量)÷ 全乾質量 × 100 % で、測定の出発点は常に「全乾質量」を得ることです。だからこそ恒温乾燥法が基準法となります。平衡含水率は、Woodが与えられた空気のTemperature・Humidityと平衡に達したときの含水率であり、環境が決まれば表引きできる定数です。実測値はこの値へ向かって移動し、上回れば放湿し、下回れば吸湿します。したがって乾燥の狙いは一点まで下げることではなく、使用環境に合った平衡域に材を持ってくることです。
1.2 地域によって変わる平衡含水率:一つの表が目標を決める
| 都市/地域 | 年平均平衡含水率(%) | 規格式で換算した含水率上限(%) |
|---|---|---|
| ラサ | 8.6 | 9.6 |
| 北京 | 11.4 | 12.4 |
| ハルビン | 13.6 | 14.6 |
| 西安 | 14.3 | 15.3 |
| 上海 | 16.0 | 17.0 |
| 広州 | 15.1 | 16.1 |
| 温州 | 17.3 | 18.3 |
| 海口 | 17.3 | 18.3 |
数値は GB/T 3324-2024 附属書 B に基づきます(データの出典は GB/T 6491 の参考附属書と業界便覧)。「上限」は「地域の年平均平衡含水率+1 %」で換算した例です。契約と検査は規格本文、約定、および試験機関の実測値を優先します。
1.3 繊維飽和点:寸法変化のスイッチ
繊維飽和点とは、細胞腔の自由水が蒸発し終わり、細胞壁の吸着水が飽和した状態を指します。Room Temperatureでは多くの樹種で 23 %~33 %、慣用値は約 30 % です。この線を下回ると細胞壁への水分の出入りが収縮と膨潤を起こし、異方性も顕著です(繊維方向は小さく、半径方向は比較的大きく、接線方向が最大)。乾縮差の比=接線/半径で、この比が大きいほど材は不安定です。全乾乾縮の基準は「繊維飽和点約 30 % から全乾 0 % まで」として定義され、区間乾縮は 30 %→15 % を評価区間とすることが多い。Temperatureが上がると繊維飽和点は下がり、60~70 ℃ で約 26 %、100 ℃ で約 22 %、120 ℃ で約 18 % となるため、乾燥窯のHigh Temperature区間の条件はRoom Temperatureの平衡条件とは別物です。
2. 規格の運用:GB/T 3324-2024 の要求と測定
2.1 規格値と換算:8 % から(地域の平衡含水率+1 %)まで
現行の GB/T 3324-2024 は 2017 版に対して用語と理化学項目を追加し、出荷検査の必検項目に含水率を含めました。測定は 3 点の平均値を採り、裁定は GB/T 1927.4 の方法系に従います。同一版は反り度も 3 mm/m 以下としており、含水率超過はこの種の寸法不安定の発生頻度が高い要因です。二つの指標は相互に裏付け合います。
2.2 恒温乾燥法:基準法の手順
現行の方法規格は GB/T 1927.4-2021(GB/T 1931-2009 を代替、ISO 13061-1:2014 に対して MOD)で、恒温槽は 103 ± 2 ℃・空気循環付き、試験体は 20 mm 以上の立方体、一定質量の判定は対照二試験体で行い、秤量は 30 分以内に完了、試験室Humidityは 60 % RH 以下に管理します。
2.3 迅速測定:抵抗式水分計の使用範囲
生産ラインの素早いスクリーニングには抵抗式水分計が多用されますが、指示値は樹種・Temperature・含浸成分の影響を受けるため、樹種別の補正と恒温乾燥法との対比曲線が必須です。合否判定、裁定、紛争処理は依然として恒温乾燥法を基準とします。多点巡視は製材端、乾燥窯内の位置差、板面の区域差をカバーし、単一点の値ではなく分布として記録してください。
| 方法 | 位置づけ | 根拠と要点 | 限界 |
|---|---|---|---|
| 恒温乾燥法 | 基準と裁定 | GB/T 1927.4-2021:103 ± 2 ℃、一定質量、試験体 ≥20 mm | 採取と時間を要し、全数検査には不向き |
| 抵抗式水分計 | ライン巡視 | 指示値の傾向と多点分布 | 樹種・Temperatureの影響を受け、補正と対比が必要 |
| 乾湿球表引き法 | 乾燥窯内の運転管理 | 乾球Temperatureと乾湿球差から平衡含水率表を引く | 媒質の状態を示すだけで、材自身の含水率ではない |
| ロット記録とトレーサビリティ | 品質管理 | 乾燥記録とライン投入前検査記録の連動 | 記録がなければ欠陥の帰属が困難 |
3. 含水率が塗装品質へ与える影響:機構と実証
3.1 高すぎた場合:乾燥遅延と外観欠陥
含水率が高いと、塗装後に水分が内側から外側へ移動し、塗膜を通り抜ける過程で乾燥と架橋を乱します。塗料は乾きが遅くなり、付着性は低下します。揮発乾燥系(ニトロ系)は白化しやすく、2 液型ポリウレタン系は気泡とピンホールが出ます。シーラーの価値はまさにここで、白木上にまず遮断層を作り、水分移動を上塗り系の外に止めると同時に、木毛の研磨除去を容易にします。
3.2 低すぎた場合と勾配:割れと反り
環境Humidityが低いと、材はさらに水分を失って収縮し、塗膜は下地の収縮に引かれて割れます。より分かりにくいのが「Surfaceは乾き、芯は未乾」という勾配状態で、表層はすでに収縮したのに芯層が追いついておらず、ライン投入後に環境変化で表裏が一致せず、反りや割れが数週間後に現れます。乾燥窯で最終含水率と含水率偏差を同時に管理するのは、この二つのリスクへの対策です。
3.3 実証:二つの公開論文の段階試験
論文 Effect of wood moisture content on adhesion of varnish coatings(Scientific Research and Essays、2009 年、DOI 10.5897/SRE.9000416)はヨーロッパアカマツ、ブナ、ナラで 8 %、12 %、15 % の三段階を設け、ニトロセルロース、2 液型ポリウレタン、水系ポリウレタンのクリア塗料を測定しました。含水率は付着性に有意な影響を与え、含水率 8 % のナラ試験体に 2 液型ポリウレタンを施したケースが測定値の上位でした。別の論文(Iranian Journal of Wood and Paper Science Research、2019 年、DOI 10.22092/ijwpr.2018.122224.1478)はブナとアカガシワで 7 %、11 %、15 % の三段階を設け、ASTM D4541 プルオフ法で測定しました。含水率の上昇に伴い付着性は低下し、二種類のクリア塗料で傾向は一致しました。樹種も塗装系も異なりますが、両研究とも「含水率は付着性の一次変数」と結論に記しています。
| 欠陥の現象 | 含水率との関係 | 管理手段 |
|---|---|---|
| 塗膜の白化 | 含水率が高すぎる。水分が膜を貫通し揮発乾燥を乱す | 投入時の含水率管理、白木へのシーラー |
| 気泡・ピンホール | 含水率が高すぎる。水蒸気の抜け道が膜内に残る | 同上、塗装系の適合とフラッシュオフ管理 |
| 付着性の低下 | 含水率が高すぎる(両論文の実測傾向) | 規格値管理と多点測定 |
| 収縮割れ | 含水率が低すぎる、または使用環境でさらに水分を失う | 仕向地の平衡含水率で目標を設定 |
| 反り・端部の膨れ | 表裏の勾配が大きく、後から吸湿する | 含水率偏差の管理と工場内の調湿養生 |
| 色じみ・返り湿 | 局所的に過剰に湿っている | シーラーと乾燥記録による追跡 |
4. 工場での実装:乾燥窯から塗装ラインまで
4.1 乾燥と等級判定:合否線を窯の輸出に引く
製材の乾燥品質は GB/T 6491『製材の乾燥品質』による等級管理です(新版は 2026-08-28 発布、2027-03-01 施行)。最終含水率と含水率偏差が、加工ラインに入れてよいかを共に決めます。入廠時の抜き取り検査ではロットごとに最終含水率と偏差を記録し、偏差超過のロットは投入ではなく追加の調湿養生を組んでください。
4.2 調湿養生と仕向地の整合
乾燥後に材を工場環境で調湿し、使用地域の平衡含水率に近づけることは、Furnitureメーカーと塗料メーカーに共通する言語です。同じロットの白木でも、ラサ向け(8.6 %)と海口向け(17.3 %)では目標値が異なります。広域移動物や輸出注文は仕向地のデータで着手し、「到着してから割れた、端が膨れた」を防ぎます。
4.3 投入前検査とシーラー
ライン投入前に 3 点平均のルールで抜き取り測定し(GB/T 3324-2024 の測定規則)、続いてシーラーで白木上に遮断層を作り、下塗り→上塗りの系へ入ります。工場内の温Humidityウィンドウ管理と同時に行う点は、サイト内の「Water-Based木工用塗料のオープンタイムとレベリング」と相互に裏付け合います。
4.4 季節管理:二つの極端
華南の「回南天」と梅雨期、華北の暖房期は二つの極端です。前者は環境が高湿側へ振れて材が吸湿し、後者はHumidityが低く材が水分を失います。生産計画では「前倒しで含水率を下げる、あるいは養生を強化する」と「暴露時間を短縮し、シーリングを増やす」で対応し、工場内の温Humidity記録を毎週レビューしてください。
5. よくある誤解と調査の順序
5.1 よくある六つの誤解
- 製材端の一部ロットだけを測定し、乾燥窯内の位置差と板間の差を無視する。投入前の多点巡視は省略できません。
- 樹種補正をしていない水分計の指示値でそのまま合否判定し、恒温乾燥法との対比記録も作らない。
- 「触って乾いている」という理由で養生(平衡)工事を飛ばして早目に投入する。
- 輸出注文を国内華北基準で乾燥し、仕向地の平衡含水率を無視する(湿潤地域向けは目標を高く取るべきです)。
- 含水率が超過したとき、希釈剤と乾燥Temperatureだけを調整し、材に戻って処理しない。
- シーラーを任意項目と捉える。白木のシーリングは水分移動を遮断する工事であり、装飾工事ではありません。
5.2 問題が発生したあとの調査順序
まず含水率と勾配を再測定し(抵抗式水分計による多点測定+恒温乾燥法の抜き取り確認)、次に乾燥記録と養生記録を照合、その後に塗装パラメータと硬化条件を点検してください。順序を逆えると、パラメータに多くの時間を費やしても下地材の問題は解決しません。
よくある質問
Q1 白木の含水率はどこまで管理すれば塗装ラインに投入できますか?
GB/T 3324-2024 に従えば「8 % 以上、使用地域の年平均平衡含水率+1 % 以下」の区間に収める必要があります。北京向けなら ≤12.4 %、上海向けなら ≤17.0 %、広州向けなら ≤16.1 % で管理します。業界資料にある工場目標帯は概ね 8 %~12 % で、特定の仕向地と季節の組合せに適用されます。規格値をDirect引用するか、契約約定に従うほうがSafetyです。
Q2 恒温乾燥法と抵抗式水分計の値が不一致の場合、どちらを基準にしますか?
恒温乾燥法(GB/T 1927.4-2021)を基準とし、含水率の裁定も同方法系によります。水分計は樹種・Temperature・含浸成分の影響を受けるため、樹種別の補正と恒温乾燥法との対比記録が必須です。傾向の巡視と多点スクリーニングには適しますが、単独では合否判定の根拠にできません。
Q3 なぜ出荷検査で含水率が必検項目なのですか?
寸法安定性と塗装品質に共通する前提条件だからです。含水率が平衡域を外れると、塗膜はユーザー環境で材の膨張・収縮に引かれて割れ、膨れます。GB/T 3324-2024 は同時に反り度 ≤3 mm/m を要求しており、含水率超過は寸法不安定の発生要因として多いため、出荷検査が含水率をカバーします。
Q4 含水率が高いと、塗膜はなぜ白化・膨れ・ピンホールを起こすのですか?
塗装後、水分はWood内部からSurfaceへ移動し、まだ乾燥・硬化していない塗膜を貫通してレベリングと架橋を乱すためです。ニトロ系の揮発乾燥系は白化しやすく、2 液型ポリウレタンは気泡とピンホールを発生させます。同時に乾燥が遅延し、付着性は低下します(この対応関係は公開の塗装技術資料の範囲内)。
Q5 異なる地域へ出荷する材は、含水率目標を分けるべきですか?
分ける必要があります。年平均平衡含水率はラサ 8.6 % から温州・海口 17.3 % まで、幅は約 8.7 ポイントあります。乾燥地域向けが未乾のまま届くと、現地でさらに水分を失って収縮し、塗膜は引かれ割れます。逆に湿潤地域向けが過乾燥だと、吸湿して膨れ、同様にSurfaceを損ないます。仕向地のデータで着手するのが広域・輸出注文の通例です。
Q6 塗膜がすでに割れ・膨れしているとき、含水率の問題かどうかをどう判断しますか?
三段階で調査します。第一に、白木と塗装済み部材の含水率を多点で再測定(水分計で粗測り、抜き取りで恒温乾燥法により確認)。第二に、含水率勾配(表層と芯層の差)と乾燥記録を確認。第三に、環境記録(工場温Humidity、輸送と保管条件)と照合します。同一ロットで多点が規格値を超えていれば、まず材を処理し、その後に塗装パラメータを検討してください。
Q7 含水率は低ければ低いほどよいのですか?
よくありません。平衡域を下回っても問題が出ます。材は使用環境で吸湿して戻り膨張し、塗膜を持ち上げたり色じみを生じさせます。過度の乾燥はSurfaceの微細な割れと吸いムラを作ります。目標は単一の低値ではなく、使用地域の平衡含水率付近の区間です。
関連記事と公開資料
- サイト内の関連記事:Water-Based木工用トップコートの白化と初期Water-Resistant:塗膜形成、架橋、処方対策、Water-Based木工用塗料のオープンタイムとレベリング:温Humidity、成膜助剤、レオロジー添加剤のバランス、ナラのオープングレインと目止め:Water-Basedパテの工事選択、Water-Based塗料における木毛の起き上がり:繊維の吸水膨潤とウェット研磨管理、木工塗装の研磨工事:グリッドの階層設計と層間研磨管理、Furnitureの平板ロールコーティング:逆ロール方式のFilm Thickness管理、塗料転送効率と常見欠陥。
- 公開規格と文書:GB/T 3324-2024『木製Furniture通用技術条件』(附属書 B);GB/T 1927.4-2021『欠点なき小試験体によるWood物理力学性質試験方法 第 4 部:含水率測定』(GB/T 1931-2009 を代替;MOD ISO 13061-1:2014);GB/T 6491『製材の乾燥品質』(新版 2026-08-28 発布、2027-03-01 施行);ASTM D4541(プルオフ法による付着性)。
- 学術的な参考:Sonmez A., Budakci M., Bayram M.「Effect of wood moisture content on adhesion of varnish coatings」Scientific Research and Essays、2009、4(12):1432-1437、DOI 10.5897/SRE.9000416;Fazeli A. ら「An Investigation into the Effect of Moisture Content on Adhesion strength of Half-polyester and Polyurethane Clear Paints Applied to Wood Surface」Iranian Journal of Wood and Paper Science Research、2019、33(4):511-521、DOI 10.22092/ijwpr.2018.122224.1478。
最終更新:2026-10-09 | 根拠と公開出典:含水率の規格値「8 % 以上、使用地域の年平均平衡含水率+1 % 以下」、附属書 B の都市別年平均平衡含水率(ラサ 8.6、北京 11.4、ハルビン 13.6、西安 14.3、上海 16.0、広州 15.1、温州と海口 17.3)、3 点平均と出荷検査、反り度 ≤3 mm/m は GB/T 3324-2024 の公開解説資料から。恒温乾燥法 103 ± 2 ℃・一定質量、試験体 ≥20 mm、秤量 30 分以内、試験室 ≤60 % RH、対照二試験体は GB/T 1927.4-2021 の公開解説資料から。繊維飽和点 23 %~33 %(約 30 %)と 60~70/100/120 ℃ における 26 %/22 %/18 % の段階、乾湿球の表引きは『Wood乾燥実用技術』の公開章から。白木 8 %~12 % の慣用管理帯、過剰時の白化・気泡とピンホール、不足時の割れ、シーラーの役割は公開の塗装技術解説記事(2024-01-24)から。全乾乾縮の基準 30 %→0 % と乾縮差の比は公開の検査解説(2026-09)から。二つの付着性研究の段階と傾向の結論は DOI 10.5897/SRE.9000416、DOI 10.22092/ijwpr.2018.122224.1478 を参照。GB/T 6491 新版の状況は規格公開サービス情報(2026-08-28 発布、2027-03-01 施行)から。上記の数値は樹種、厚み、環境、工事状態により変化します。生産合否判定は現行の規格本文、契約約定、試験機関の実測値を優先してください。著者:Kexin New Materials(広東)有限公司 技術チーム。貿易協力の見積条件は EXW/FOB のみ。