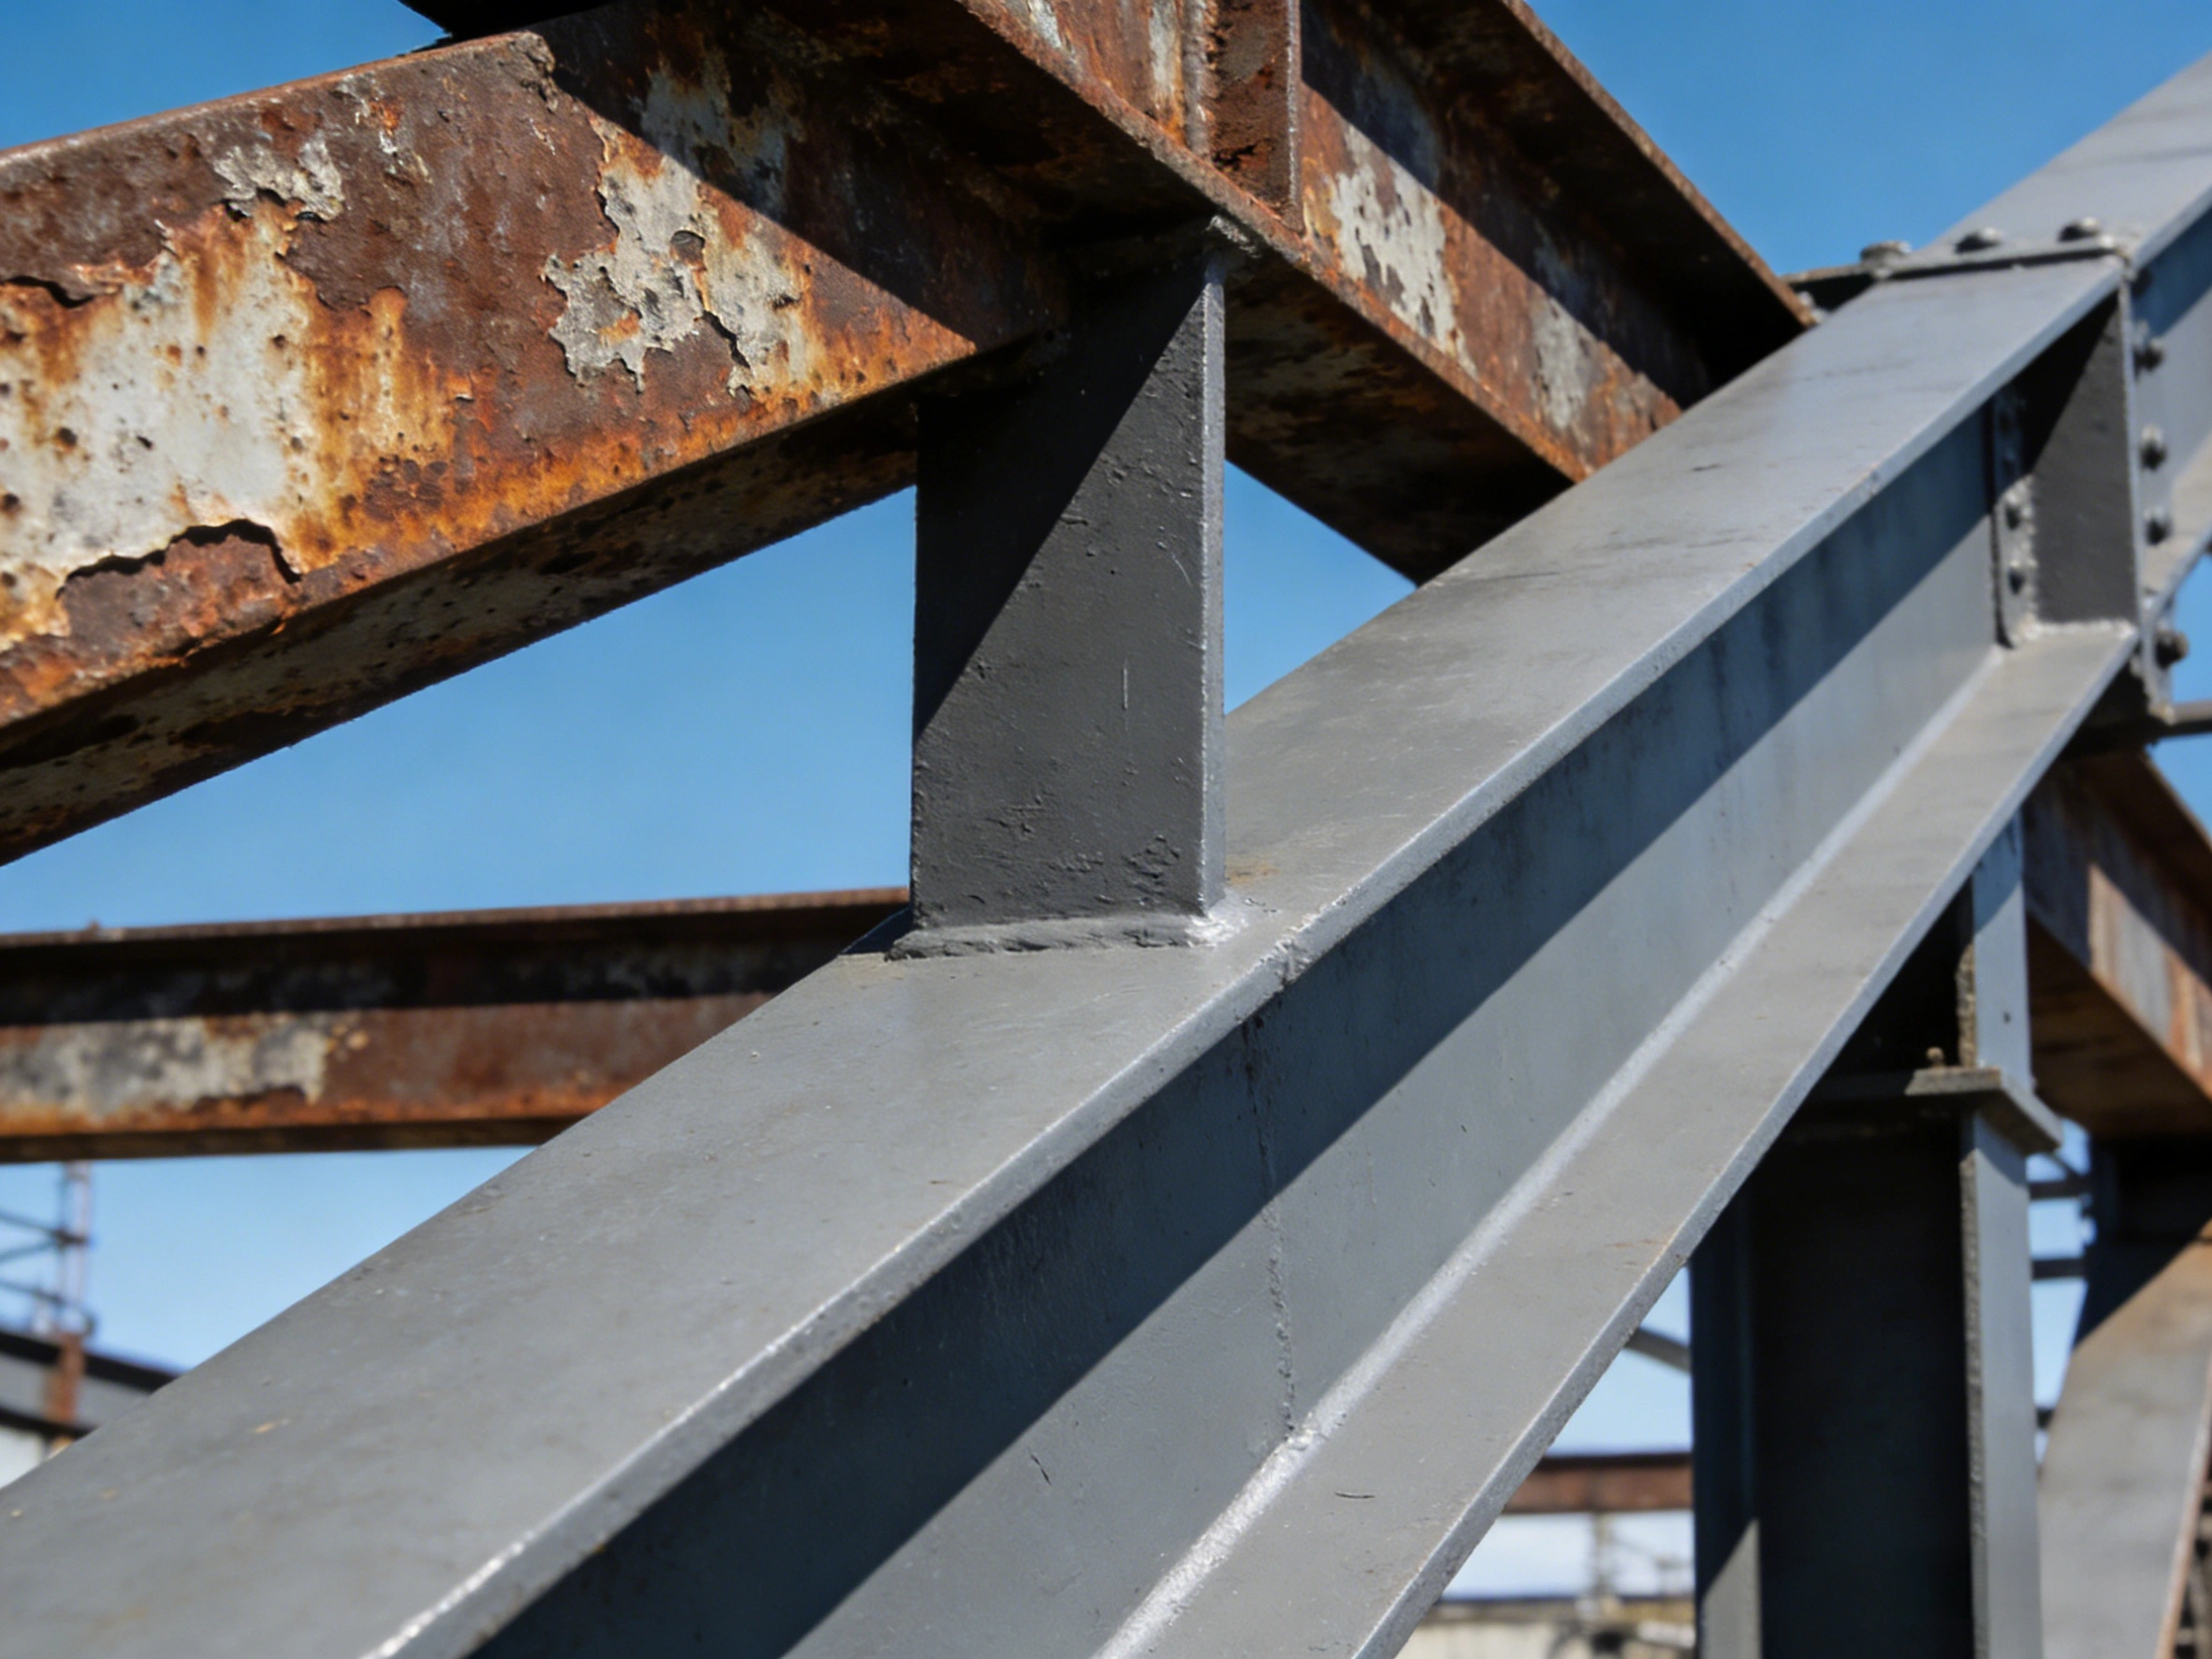
缝隙腐蚀(crevice corrosion)是发生在金属表面滞液间隙内的局部腐蚀:搭接面、垫片下、螺栓孔周、焊缝根部与未熔合间隙里的液体不能自由流通和更新,间隙内溶解氧被消耗后得不到补充,与外露表面形成氧浓差电池,间隙内部成为阳极,随后出现 pH 下降与氯离子富集的自催化过程。对涂装钢结构而言,它的危害不在整体减薄量,而在部位隐蔽、不可检、不可重涂。
现场反复出现的一类情形是:外露面的面漆仍在,附着力和膜厚都判合格,但搭接板四周一圈鼓锈、流黄水,拆下压板才发现贴合面已经明显减薄;箱形梁的通风孔下雨进水、夜间结露,内腔锈层比外壁厚得多。根子往往不在涂料配套,而在图纸给出的几何条件:缝隙存在、水排不走、枪头进不去、检也检不到。ISO 12944-3:2017 把这类问题归入设计环节,与环境分类(第 2 部分)、表面处理(第 4 部分)、涂料配套(第 5 部分)并列为独立要求。
TL;DR:先给结论
- ISO 12944-3:2017(2017-11 出版,取代 1998 版)把可达性、缝隙处理、防积水、表面缺陷、螺栓连接、箱形构件、缺口、加劲肋与电偶防护列为 5.2 至 5.10 的基础设计条款,并用附录 A 至 D 给出工具空间、开口尺寸、窄隙尺寸与防积水构造。
- 搭接宜四周连续焊封闭;间断焊与点焊会在焊段之间留下开口缝隙,缝内进水后排不掉也喷不到。2017 版在 5.3 新增了缝隙填充与密封材料的要求。
- ISO 8501-3:2025(2025-08-31 发布,取代 2007 版)定义 P1、P2、P3 三个焊缝与边缘预处理等级;公开解读口径下 C4 及以上环境建议取 P2 或 P3,切割边按半径不小于 2 mm 倒圆。
- 缝隙内部是膜厚盲区:涂料被吸入又流出,平面测点合格不代表缝内达到设计干膜厚度,应先条涂或预涂再做整体喷涂。
- 密封胶不是防腐涂层:它只处理“间隙不再进水进盐”,干膜厚度与耐久性等级仍由涂料体系承担,并需核对与面漆的相容性和可重涂性。
- ASTM G48-25 的三氯化铁法(6 % 溶液)评价缝隙腐蚀的“萌生”,不能推断扩展速率,也不能外推到无氯环境;中性盐雾合格不等于搭接面安全。
缝隙腐蚀在涂层体系里为什么先失效
全面腐蚀按面积均匀减薄,可以用膜厚与年限算;点蚀在裸露表面靠钝化膜局部破坏萌生;缝隙腐蚀的区别在于它由几何条件驱动。间隙一旦形成,其中溶解氧在阴极还原过程中被消耗,而缝太窄、外界含氧液体补不进来,缝内外构成浓差电池,缝内被推成阳极。金属离子在缝内积累,氯离子迁移进来维持电中性,金属氯化物水解生成盐酸,pH 下降又进一步加速溶解。这一条自催化链一旦建立,在低于点蚀萌生电位的情况下也能持续推进。工程后果是减薄集中在贴合面的一处,外观看不出来,直到密封面失效或构件承载力下降。
氧浓差电池、pH 下降与氯离子富集
同一套配套涂在不同几何位置上寿命差别很大。缝内长期处于潮湿、升温慢、盐分浓缩的状态,涂层长时间与电解质接触达到吸水平衡,附着力下降并起泡;缝口则经历干湿交替,盐分被反复带进来却带不出去。ISO 12944-2:2017 用低碳钢首年厚度损失划分环境:C3 为 25 μm 至 50 μm、C4 为 50 μm 至 80 μm、C5 为 80 μm 至 200 μm,锌层首年对应约 2.1 μm 至 4.2 μm 与 4.2 μm 至 8.4 μm;这些数字描述的是开阔表面的腐蚀速率,缝隙里通常更糟。钢铁表面形成连续水膜的临界相对湿度在 75 % 上下,表面被吸湿性盐污染后该门槛还会下降——同一构件的搭接缝里,这两个条件往往同时成立。
设计前置:ISO 12944-3 的条款地图
设计阶段能做的判断,在图纸上都能落到条款:5.2 可达性要求涂装、检查和维修人员能安全伸手、伸枪、伸仪器;5.3 缝隙处理要求把滞液间隙封闭或改造成能排水通风;5.4 防止沉积与积水要求斜面、排水孔与滴水嘴;5.5 表面缺陷、5.6 螺栓连接、5.7 箱形构件与中空件、5.8 缺口、5.9 加劲肋分别约束焊缝状态、贴合面、内腔环境、截面突变与加强筋形式;5.10 防电偶腐蚀要求异种金属接触面隔离或双面涂装。附录 A 给出防腐作业中工具所需典型距离,附录 B 给出进入受限空间开口的推荐尺寸下限,附录 C 给出表面之间窄隙的尺寸下限,附录 D 给出避免积水和沉积的构造示例。钢铁锈蚀机理与分类:电化学腐蚀与 ISO 9223 环境等级 讲的是锈蚀机理与环境分类,ISO 12944 防腐涂装体系选型指南 讲的是配套选型,与本文的关系是:先有几何条件,再谈配套能不能兑现。
| 条款 | 设计上的动作 | 涂层侧后果 |
|---|---|---|
| 5.2 可达性 | 预留喷枪与检测仪器的操作空间、检修通道与脚手架锚固点 | 喷不到也检不到,膜厚与漏点数据无法代表真实面积 |
| 5.3 缝隙处理 | 搭接四周连续焊封闭,背靠背组合件改单侧,开口间隙改成可排水形态 | 缝内滞液自催化,贴合面减薄从外观看不出来 |
| 5.4 防积水与沉积 | 倾斜面、排水孔、滴水嘴,取消水平凹槽与朝上开口型材 | 干湿交替把盐分留在缝口,涂层长期与电解质接触 |
| 5.5 与 5.8 表面缺陷、缺口 | 焊缝修整、锐边倒圆、连接板开孔与缺口按几何下限处理 | 边缘与缺口处膜厚流失,锈蚀从边界起步 |
| 5.6 与 5.10 螺栓与电偶 | 贴合面防腐与螺栓、垫圈取同一耐久目标,异种金属接触面隔离或双面涂 | 紧固件先失效,配套再厚也守不住节点 |
搭接与连续焊:改得动的与改不动的
搭接面有两种站得住的做法:要么四周连续焊把间隙封死,要么留足间隙让液体能进能出并干透。介于两者之间的间断焊风险高:焊段之间留着开口,缝里进得出水却排不掉,喷枪也进不去。改造顺序上,先处理朝上开口与水平凹槽,再处理背靠背组合件。GB/T 30790 系列(等同采用 ISO 12944 的国内标准)与 JGJ/T 251-2011《建筑钢结构防腐蚀技术规程》都把构造措施排在涂料之前,理由相同:涂装无法纠正几何缺陷。
改不了的时候,还剩三种做法
对确实改不动的既有构件,可用手段按代价从低到高排列:一是缝隙区预涂,把配套涂料以高覆盖率压进缝口;二是用弹性密封胶或腻子封住开口,技术要求里必须同时写明相容性验证与可重涂性判据;三是承认“缝内不涂”,把它写进技术要求与检修计划,按不可检盲区管理。把密封胶算进涂层配套去报耐久性是不成立的做法:密封只解决进水问题,干膜厚度与体系寿命仍要单独核算,理论涂布率与浪费系数的换算见 干膜厚度与理论涂布率、浪费系数的换算。

积水与排水:斜面、排水孔和滴水嘴
积水的判据很朴素:水能不能靠重力走完全程。水平搭接面的缝隙只要有开口,毛细作用就会把液体吸进去留住;设计上的对策是让搭接方向与排水方向一致、给板件坡度、在低点开排水孔、在开口上加滴水嘴或倒角,使水沿边滴落而不是回流进缝。箱形构件与中空件的通风孔要同时考虑结露:孔太小形不成空气交换,孔位不对则把雨水直接灌进腔体。ISO 12944-3:2017 附录 B 的开口尺寸(公开解读口径为圆形开口或矩形短边约 600 mm 量级)本意是让人能够进去作业,实际项目里常常同时承担通风职责,不能按“越小越防雨”来处理。可溶盐与积水叠加会显著加速失效,检测方法与限值口径见 钢材表面可溶盐与 Bresle 法检测(ISO 8502)。
| 部位 | 积液判据 | 构造对策 | 涂层侧要点 |
|---|---|---|---|
| 搭接板与加强筋上表面 | 水平面存在开口间隙,雨后长时间不干 | 搭接方向顺排水走向,给出坡度并在低点开孔 | 缝口先条涂再做大面,不要只喷平面 |
| 法兰与管座顶面 | 螺栓孔周积水,垫片下滞液 | 孔位避开低点,密封垫压覆连续,必要时设滴水嘴 | 螺栓、螺母、垫圈与结构同耐久目标 |
| 箱形梁与封闭腔体 | 昼夜温差结露,内部长期潮湿 | 通风孔的尺寸与位置按可作业和空气交换共同确定 | 内腔按不可检区管理,必要时换可施工性更好的配套 |
| 焊缝根部与未熔合间隙 | 间隙不可见但与外侧连通 | 焊后修整、连续封闭,必要时清根回填 | ISO 8501-3 的 P2 与 P3 等级在这里才起作用 |
| 角钢与槽钢朝上开口 | 开口朝上即成为容器 | 改变朝向,或加封边板、盖板 | 封边件与主体同为 C4 及以上配套时须同寿命 |

涂装与检查可达性:工具空间、开口与间距
涂装与检查都受工具几何限制。无气喷枪需要到基材的喷射距离、入射角度和一段可操作的空间;喷射清理的喷嘴与软管更需要人能在安全位置站稳操作。构件间距过小时会出现三个后果:喷不到(漏涂)、喷不好(回弹与过喷导致膜厚不均)、检不到(测厚仪与检漏探头无法贴到表面)。ISO 12944-3:2017 附录 A 的工具典型距离与附录 C 的窄隙尺寸下限就是给这两件事划界:窄到一定程度,就不能在技术上承诺“按配套完整施工”。验收阶段的数据完整性与测点布置要求见 防腐涂装工程验收:膜厚、附着力与针孔检测。
| 受限情形 | 典型表现 | 判据 | 处置 |
|---|---|---|---|
| 喷枪进不去 | 内侧无涂层,只靠流挂覆盖 | 窄隙尺寸低于附录 C 的操作下限 | 改构造或改工艺,用预涂、刷涂、辊涂替代喷涂 |
| 膜厚测不到 | 报告只有平面测点 | 测点无法覆盖缝口与边棱 | 补条涂施工记录,单独规定缝口测点布置 |
| 漏点检不到 | 检漏探头无法贴近基材 | 探头与构件几何干涉 | 把检漏前移到工厂段完成,现场只复核可检区 |
| 内窥检查做不了 | 腔体内部无影像记录 | 孔径与视角不足以形成有效观察 | 预留检查孔与内窥路径,写入检修计划 |
| 复检窗口不足 | 搭接缝看不到锈蚀起点 | 须拆护件或开孔才能观察 | 定义观察孔做法与复原要求,控制开孔频次 |
边缘与焊缝:ISO 8501-3 的 P1 至 P3
焊缝与边缘是涂层薄弱的第二类来源:锐边把涂料从边缘拉走(液体的表面张力效应),焊渣、飞溅、气孔与咬边则在涂层下方留下通道。ISO 8501-3:2025 定义 P1、P2、P3 三个预处理等级:P1 只要求去除松散飞溅与焊渣并允许不连续焊缝;P2 要求焊缝连续、消除锐边与开放气孔;P3 要求消除可见气孔、焊缝平滑过渡。公开解读口径给出的量化门槛包括切割边倒圆半径不小于 2 mm、对接焊缝趾过渡角度不小于 130°,并把 P3 与 ISO 5817:2023 的 B 级焊接质量对应;D 级质量不推荐用于 P3,厚度小于 3 mm 的薄板以及 ISO 8501-1 的 D 级锈蚀表面可能达不到 P3。
条涂、倒圆与配套门槛
条涂(stripe coat)是在边棱、焊缝、切割边这类“涂料留不住”的位置先压一道附加涂料,再做大面施工;它的价值在 C4 及以上腐蚀等级与高耐久配套里才真正兑现。喷砂锚纹深度按 ISO 8503-1 的对比标准板评定,国内常用 GB/T 13288.1-2008,公开口径的可用区间约 Rz 40 μm 至 90 μm:过深会在峰顶形成薄涂层点,过浅则附着力不足。施工环境的通用要求仍要重申:基材温度应高于露点 3 ℃ 以上,否则缝口与边棱会先出现隐蔽水膜。
缝隙内的膜厚现实与施工顺序
缝隙内部的干膜厚度是不能被平均值掩盖的问题。涂料进入窄缝依靠流动与毛细作用,固化后留在缝里的量取决于粘度、表面张力和缝宽,实测通常低于平面读数;而缝隙恰恰是需要涂层把电解质挡在外面的位置。可行的顺序是:先在缝口与边棱条涂,必要时用小口径枪头补一道,再做整体配套;能预涂的板件在组焊前完成预涂,比事后往缝里塞涂料有效得多。富锌底漆在缝内的阴极保护能力受导电接触条件限制,不能因为“底漆含锌”就默认缝内受到保护,电偶与隔离的原理见 钢铝混合车身电偶腐蚀:涂层隔离与边部密封。
密封材料的边界:相容、可重涂、不替代配套
密封胶与涂料的关系要写清三件事。一是相容性:溶剂型面漆下的弹性密封材可能被溶剂咬合、起皱或失去弹性,施工前应用同批次材料做小样验证;二是可重涂性:硅酮类密封材的迁移物会造成缩孔,一旦在涂装区使用就必须物理隔离,这条经验在车间管理上比在图纸上更难执行;三是职责边界:密封胶解决的是“间隙不再进水进盐”,它不承担干膜厚度、耐候性与耐久性等级。技术要求里应把密封与配套分开书写,各自给出验收判据;焊接区域与边棱的预处理等级见 储罐角焊缝与边棱腐蚀:膜厚、检漏与早期失效。
异种金属与螺栓连接:单面涂还是双面涂
异种金属接触面的处理原则是“要么隔开,要么让电解质接触不到”。ISO 12944-3:2017 的 5.10 要求在无法避免导电接触时以涂装实现电绝缘,工程上常见做法是双面涂加绝缘垫片与套管。螺栓连接另有约束:高强螺栓摩擦面(faying surface)一旦涂漆,抗滑移系数随之变化,是否允许涂装、按何值取、要不要复验,必须在节点设计阶段定下来,取值与复验口径见 高强螺栓摩擦面能否涂漆:涂层抗滑移系数取值与复验。热浸镀锌构件与涂装配套复合时,还要注意锌层表面在缝内长期潮湿条件下白锈加速,锌涂层的设计口径可参考 ISO 14713-1 与 ISO 1461(二者均为 ISO 12944-3:2017 的规范性引用文件)。
检验、检修与记录:盲区怎么管
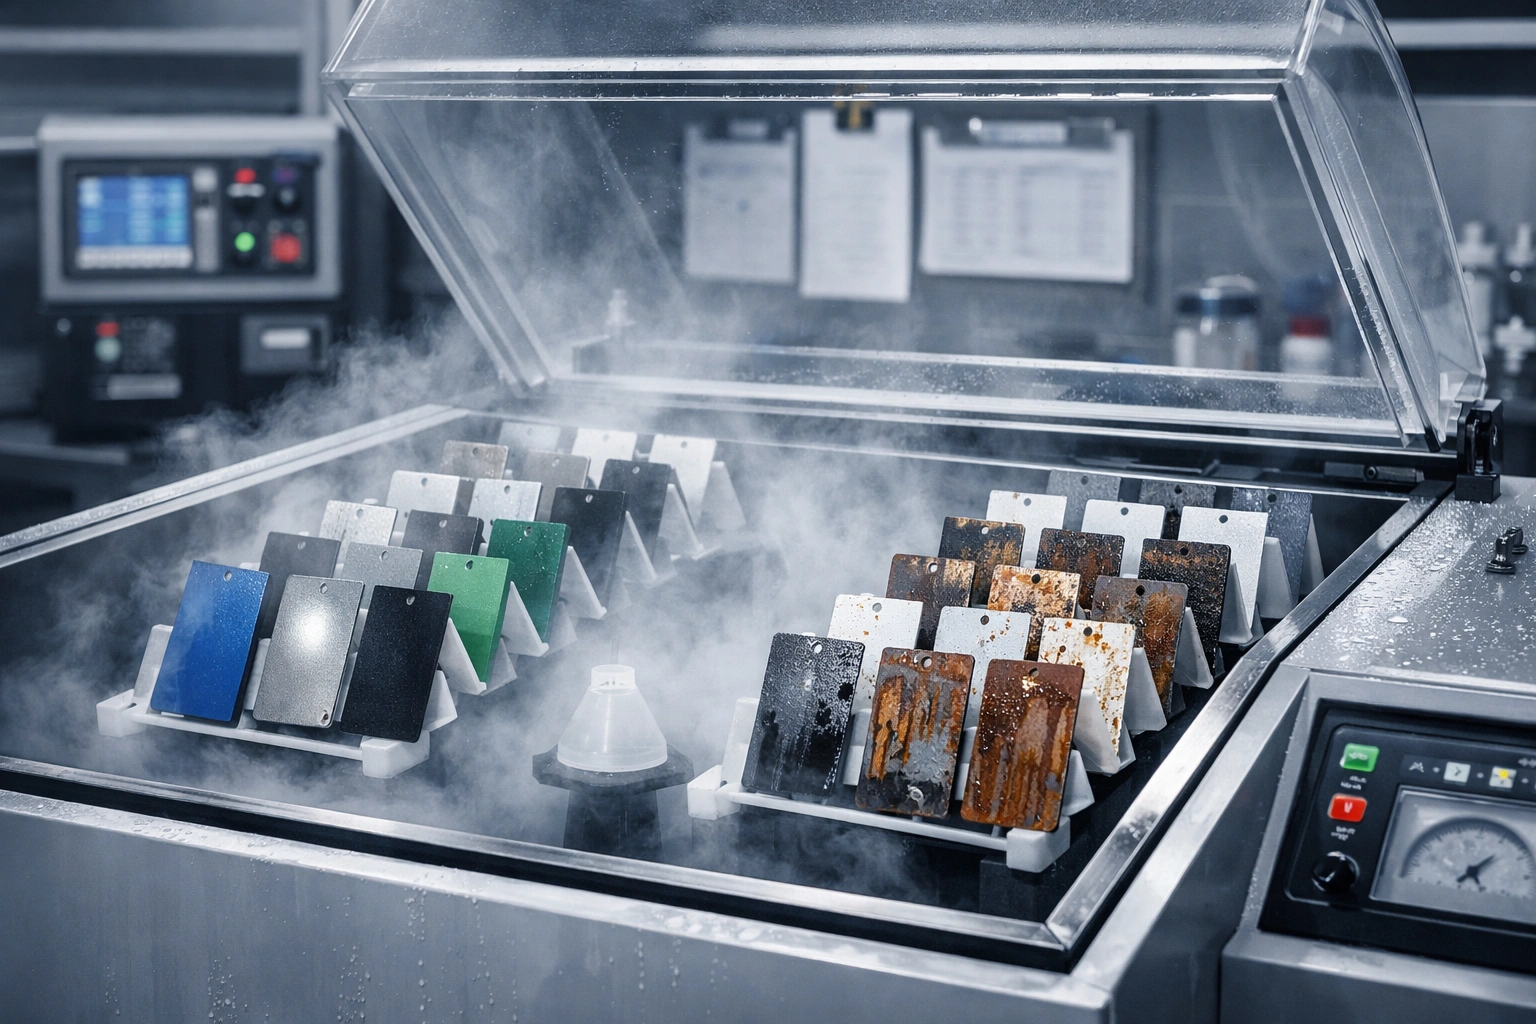
缝隙区的检修管理靠记录而不是肉眼。要留的判据包括:哪些节点被定义为不可检盲区(图纸编号与数量)、每个盲区采取的构造措施(连续焊、密封还是排水)、涂层体系与条涂是否执行、检漏与膜厚的测点布置,以及下一次开孔观察的时间与判定阈值。中性盐雾按 ISO 9227 为 5 % 氯化钠溶液、35 ℃±2 ℃、收集液 pH 6.5 至 7.2,公开口径的 ISO 12944-6 时长为 C3 480 h、C4 720 h、C5 1440 h;这些数字刻画的是开阔表面,与搭接面表现之间没有换算关系,需要循环老化才能接近干湿交替的真实工况。评价材料自身耐缝隙腐蚀能力用 ASTM G48:现行 G48-25 有 A 至 F 六个方法,B 为三氯化铁缝隙试验,F 为不锈钢临界缝隙温度(CCT)测定,试液为 6 % 三氯化铁溶液,方法 A 与 B 在室温条件下即可使 304 型不锈钢发生局部腐蚀;标准同时写明这些方法只评价萌生、不能推断扩展速率,也不能外推到不含氯的环境。国内对应 GB/T 10127-2002(非等效采用 ASTM G48:2000)。
关键数据速查(带单位)
- ISO 12944-3:2017 于 2017-11 出版并取代 1998 版;5.3 增加缝隙填充与密封材料要求,并对 C4 及以上与 Im1 至 Im4 的高耐久配套增加表面处理要求。
- ISO 8501-3:2025 于 2025-08-31 发布并取代 2007 版;P1/P2/P3 三等级,公开口径把 P3 与 ISO 5817:2023 的 B 级焊接质量对应,D 级不推荐。
- ISO 12944-2:2017 低碳钢首年厚度损失:C3 25 μm 至 50 μm、C4 50 μm 至 80 μm、C5 80 μm 至 200 μm;锌首年约 2.1 μm 至 4.2 μm(C4)与 4.2 μm 至 8.4 μm(C5)。
- 钢铁表面形成连续水膜的临界相对湿度约 75 %;表面存在吸湿性盐污染物时该门槛下降。
- Bresle 法按 ISO 8502-6:2020 与 ISO 8502-9:2020 执行,贴片 A-1250 的测试面积 1250 mm²,换算式 ρA = Δγ × 6(mg/m²);行业常用验收上限 50 mg/m²,管道涂层体系 ISO 21809-1:2011 的口径为 20 mg/m²。
- 喷砂锚纹深度常用区间 Rz 40 μm 至 90 μm;涂装时基材温度应高于露点 3 ℃ 以上。
- ASTM G48-25 三氯化铁试液浓度 6 %;ISO 9227 中性盐雾为 5 % 氯化钠、35 ℃±2 ℃、pH 6.5 至 7.2,公开口径的 ISO 12944-6 时长 C3 480 h、C4 720 h、C5 1440 h。
常见判据问题
搭接面到底要不要两面都涂?
取决于间隙能不能被消除。能做四周连续焊封闭的,按“内部不指望涂层”处理,外表面正常配套即可;保留开口间隙的,两面都要涂并配合排水与通风,否则缝内会形成滞液阳极区。判定顺序是:先看能否封闭,再看能否排水,再决定涂一面还是两面;把两面都涂却仍然封住一个不排水的空腔,等于把腐蚀藏进看不见的地方,后续既检不到也重涂不了。
缝隙里涂不上,能不能用密封胶代替涂层?
不能替代,只能改变几何条件。密封胶的职责是阻止水与盐分继续进入间隙,它不提供干膜厚度、耐候性和耐久性等级,也不能写进 ISO 12944-5 意义上的配套里报寿命。采用密封方案时要同时约定三件事:与面漆及稀释剂的相容性(小样验证,避免咬底与起皱)、固化后的可重涂性(硅酮类迁移物会造成缩孔),以及密封胶老化后的复查周期。把这些条件写进技术要求,密封才是一个可验收的措施。
连续焊与间断焊在现场怎么区分,代价差多少?
连续焊是焊缝沿搭接周边完整闭合,间断焊是按一段一段布置的焊段,段与段之间留开口。现场判读很简单:沿缝灌水或雨后观察,能存住水、干得慢的搭接基本属于开口缝隙。代价上,连续焊带来焊接变形与热输入增加,需要工艺与工装配合;间断焊省下焊材与工时,却把后期检修成本推到不可检部位。ISO 12944-3:2017 在 5.3 与附录 D 的口径是把缝隙封闭或让水排走,2017 版还新增了缝隙填充与密封材料的要求。
排水孔和通风孔开多大、开在哪里?
排水孔开在构件的低点与积水区的下游端,孔径要能被杂物通过而不被卡住,并配滴水嘴或倒角让水沿边滴落。进入受限空间的开口按 ISO 12944-3:2017 附录 B 的推荐尺寸下限设置(公开解读口径为圆形开口直径或矩形短边约 600 mm 量级),目的是让人与仪器能进去作业,同时兼顾空气交换;把开口缩小到只够穿一根管,通常同时失去可检性与通风效果。箱形构件还应核对孔位与雨水的来向关系。
高强螺栓摩擦面能不能涂漆?
可以,但前提是先确定抗滑移系数并约定复验方法。摩擦面涂漆会降低或改变其抗滑移性能,节点承载力计算所取的系数必须与实际涂层状态一致;配套体系、表面处理等级(如 Sa 2.5)与喷砂后涂层状态都要在订货与检验环节锁定。设计阶段常见的错误是图纸写了一个抗滑移系数,现场却按另一套配套施工。本文相关取值、试验口径与复验做法见内链专页。
盐雾试验通过,能不能证明搭接面安全?
不能。中性盐雾(ISO 9227,5 % 氯化钠、35 ℃±2 ℃、pH 6.5 至 7.2)与冷凝试验给出的是开阔表面的相对表现,公开口径的 ISO 12944-6 时长为 C3 480 h、C4 720 h、C5 1440 h,它们与缝隙内的干湿交替、氧耗尽和 pH 下降没有换算关系。要评价材料本身耐缝隙腐蚀的能力,用 ASTM G48-25 的三氯化铁法(B 法为缝隙试验、F 法测临界缝隙温度),试液浓度 6 %;标准明确该方法只评价萌生、不能推断扩展速率,也不能外推到不含氯的环境。
既有结构改不了,还剩哪些手段?
按代价从低到高有三种:一是缝隙区预涂或条涂,用高覆盖率把涂料压进缝口,配合小口径枪头补喷;二是用弹性密封胶封闭开口,并写明相容性验证与可重涂性判据;三是承认不可检,把盲区清单(节点编号、数量、构造措施)与开孔观察周期写进检修计划。三种做法都要求留下记录:膜厚测点、检漏范围与下一次观察阈值。只补面漆而不改变含水与排水条件,通常两三个检修周期就会回到原样。
参考资料与口径说明
本文的数字与信息分三类口径。一是标准正式条文与版次信息:ISO 12944-3:2017、ISO 12944-2:2017、ISO 12944-6、ISO 8501-3:2025、ISO 8501-1、ISO 8502-6:2020、ISO 8502-9:2020、ISO 8503-1、ISO 9227、ISO 1461、ISO 14713-1、ISO 5817:2023、ASTM G48-25、GB/T 30790 系列、GB/T 8923.1-2011、GB/T 13288.1-2008、GB/T 18570.6-2011、GB/T 18570.9-2005、GB/T 10127-2002、JGJ/T 251-2011。二是标准的公开解读与检测机构资料给出的量化数字(附录尺寸、倒圆半径、过渡角度、试验时长等),本文凡属该类均在句中写明“公开口径”或“公开解读口径”,以正式文本为准。三是行业通用工程经验(条涂做法、密封材验证方式、盲区记录要素),属可执行判据而非标准条文。
- ISO 12944-3:2017《色漆和清漆 防护涂料体系对钢结构的防腐蚀保护 第 3 部分:设计考虑》,ISO/TC 35/SC 14 归口,2017-11 出版,取代 ISO 12944-3:1998。
- ISO 8501-3:2025《涂装前钢材基材表面处理 表面清洁度的目视评定 第 3 部分:有表面缺陷的焊缝、边缘及其他区域的处理等级》,2025-08-31 发布,取代 2007 版;与 ISO 5817:2023 焊接质量等级的对应见其附录。
- ASTM G48-25《用三氯化铁溶液测定不锈钢及相关合金点蚀与缝隙腐蚀敏感性的试验方法》,方法 A 至 F;国内对应 GB/T 10127-2002(NEQ ASTM G48:2000)。
- ISO 8502-6:2020 与 ISO 8502-9:2020(Bresle 贴片法测定表面可溶盐),国内对应 GB/T 18570.6-2011 与 GB/T 18570.9-2005;ISO 21809-1:2011 给出管道涂层 20 mg/m² 的限值口径。
- ISO 12944-2:2017 环境分类、ISO 12944-6 实验室性能测试(ISO 9227 盐雾、冷凝与循环老化)与 ISO 12944-5 配套体系;国内等同采用版本为 GB/T 30790 系列,工程规程另见 JGJ/T 251-2011。
Last updated: 2026-11-11。本文由 客信新材料(广东)有限公司 / Kexin New Materials (Guangdong) Co., Ltd. 技术部按公开标准与工程口径整理,面向工业涂装项目的 B2B 技术与采购沟通场景;供货与贸易条款口径为 EXW 或 FOB。具体配套、膜厚与验收判据以项目技术协议及现行标准正式文本为准。