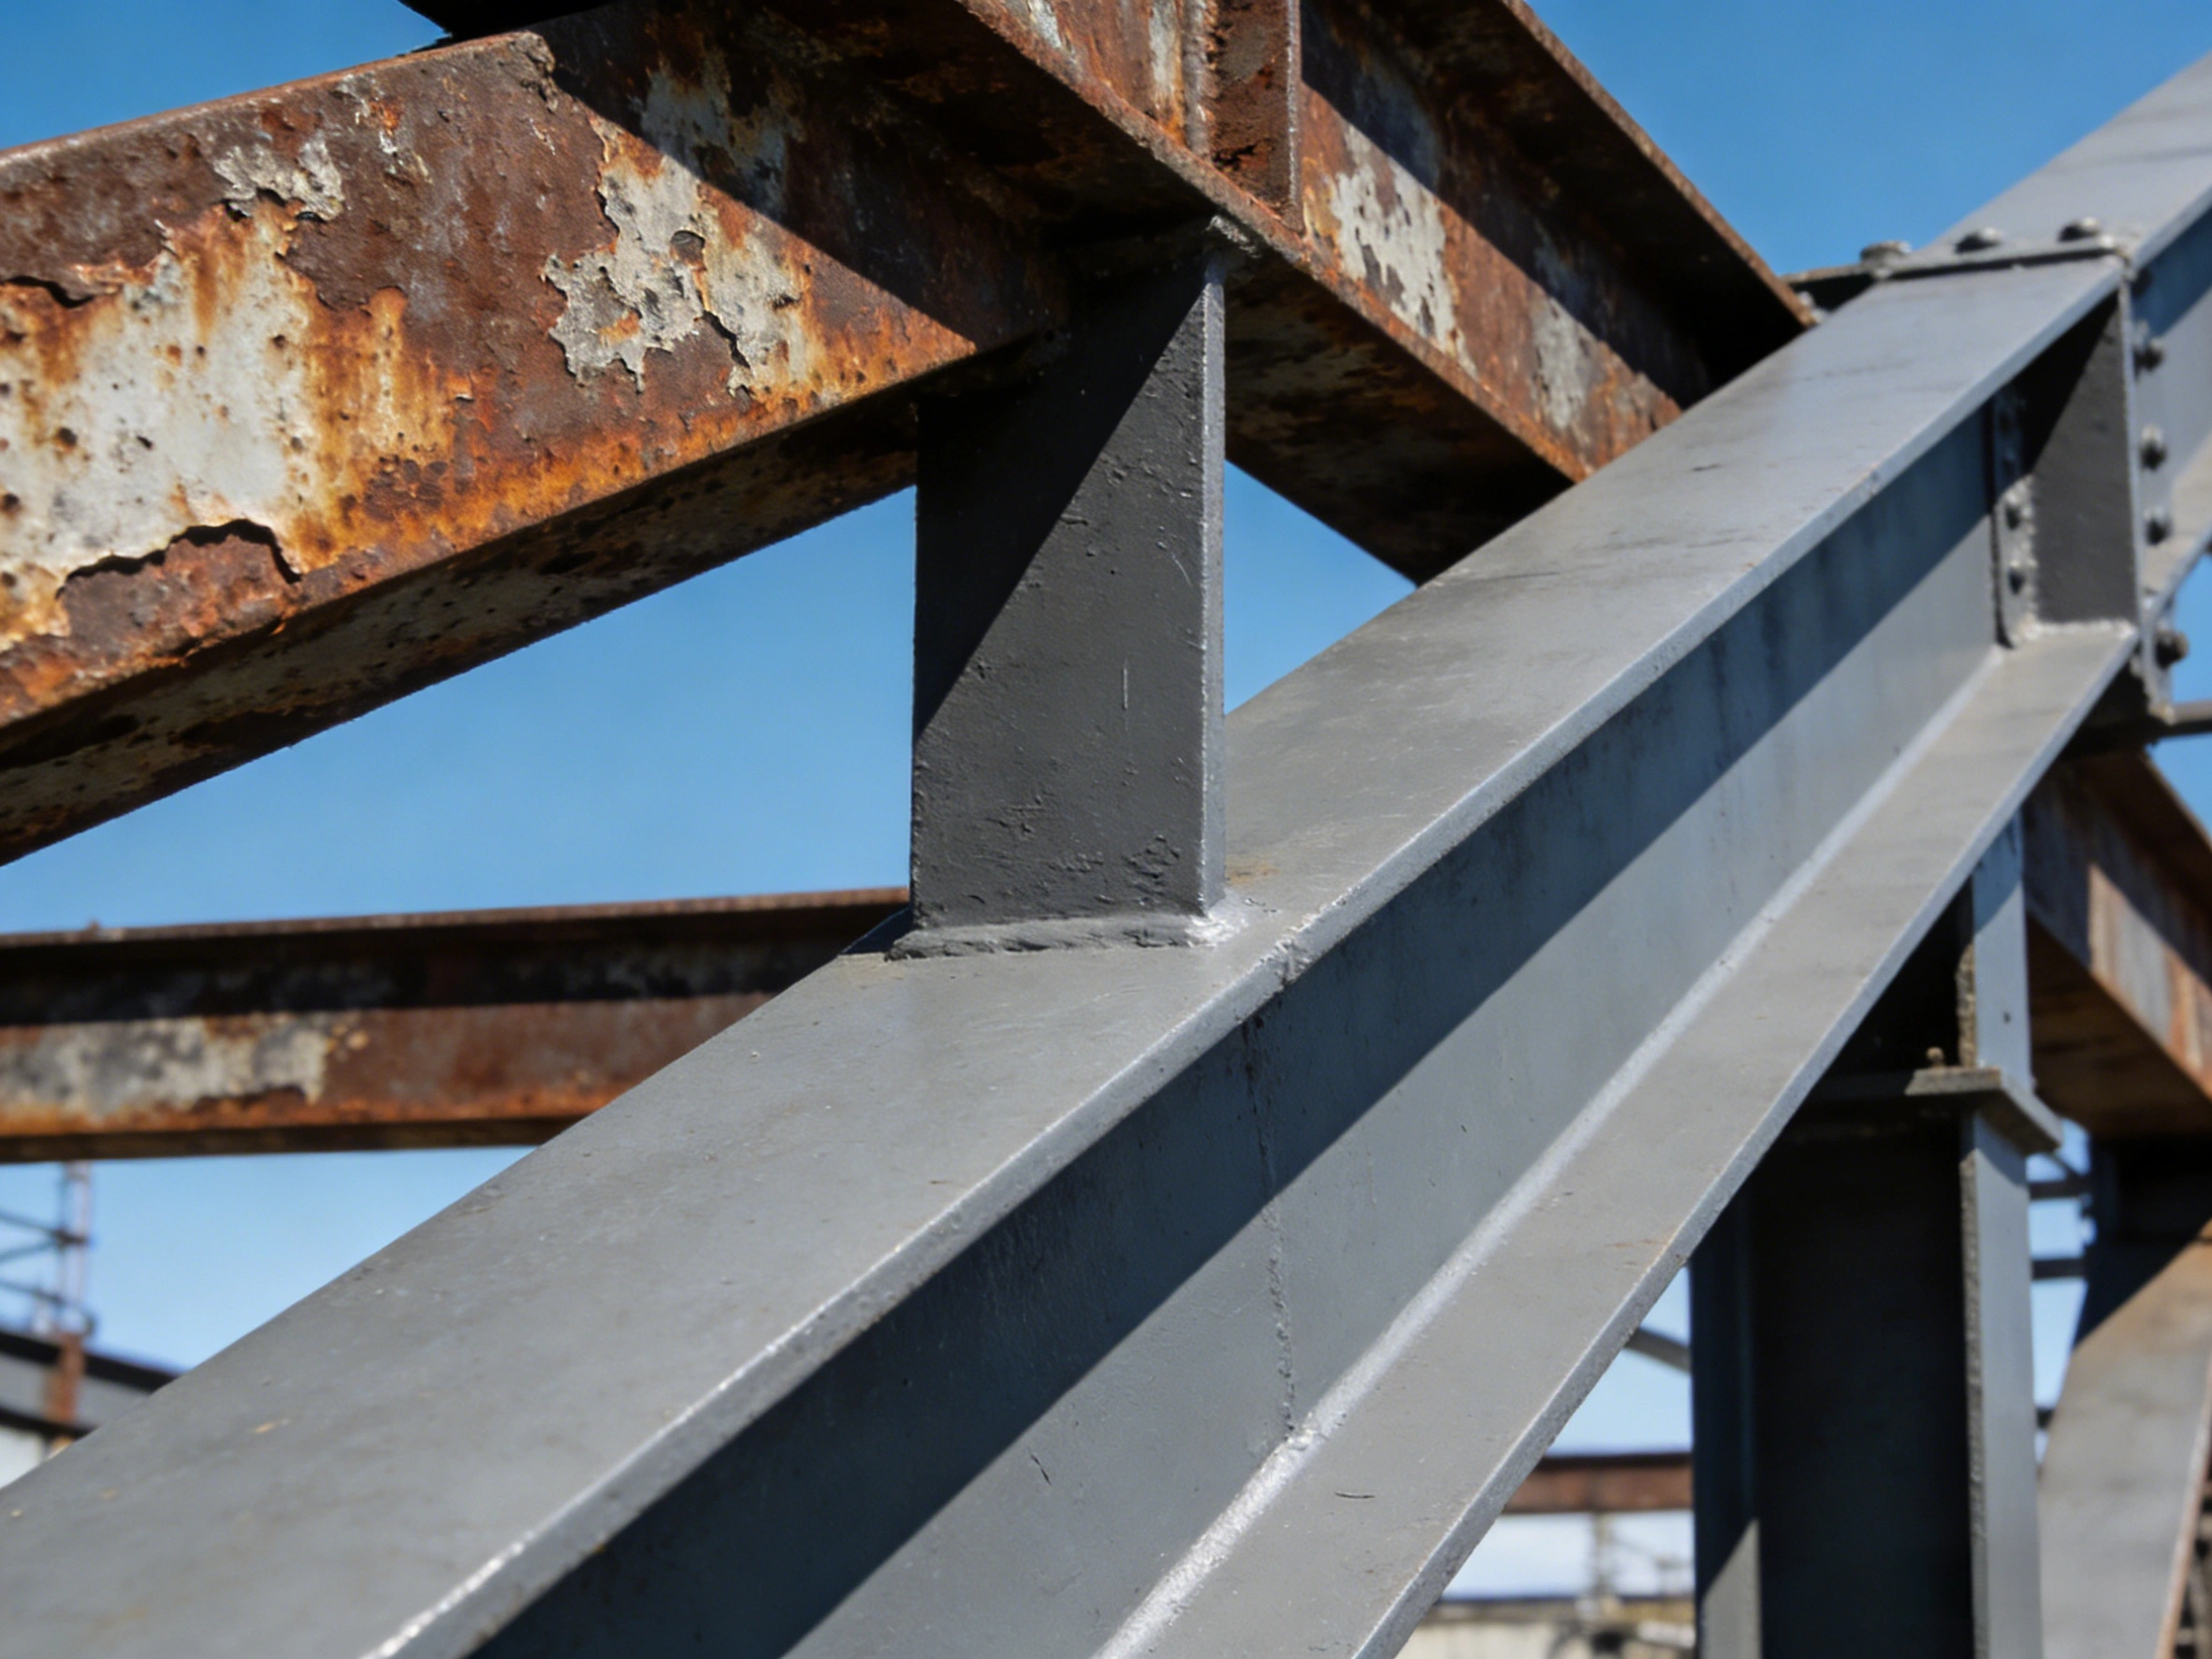
隙間腐食(crevice corrosion)とは、MetalSurfaceのよどんだ液が滞留する隙間内で発生する局部腐食である。重ね合わせ面、ガスケット下、ボルト穴周边、溶接ルートの未溶着隙間では液体が自由に循環・更新できず、隙間内の溶存酸素が消費されても補充されないため、露出Surfaceとの間に酸素濃淡電池を形成し、隙間内部がアノードとなる。その後、pH 低下と塩化物イオンの濃集という自己触媒過程が生じる。塗装した鋼構造にとっての危害は、全体の厚み減少量ではなく、部位が見えにくく、検査できず、再塗装できない点にある。
現場で繰り返し見られる一種の状況は次のとおりである。露出面のトップコートはまだ残り、密着性も塗Film Thicknessさも合格と判定されているが、重ね板の四周に膨れ錆が回り、黄ばんだ液が流出し、押さえ板を取り外して初めて密接面がかなり薄くなっていたことが分かる。箱形梁の通風孔は雨で浸水し夜間には結露し、内腔の錆層は外面よりずっと厚い。根本原因は多くの場合、塗料システムではなく、図面が与える幾何条件にある。隙間が存在する、水が排出できない、ガン先端が入らない、検査も届かない。ISO 12944-3:2017 はこれらの問題を設計段階に分類し、環境分類(第 2 部)、Surface処理(第 4 部)、塗料システム(第 5 部)と並ぶ独立要件として扱っている。
TL;DR:結論を先に
- ISO 12944-3:2017(2017-11 出版、1998 年版を差し替え)は、アクセス性・隙間処理・水溜まりPrevents・Surface欠陥・ボルト接合・箱形部材・ノッチ・ガセット・電池防護を 5.2 ~ 5.10 の基礎設計条項として列挙し、附属書 A ~ D で工具空間・開口寸法・狭い隙間の寸法・水溜まりPrevents構造を示している。
- 重ね継手は四周連続溶接で封じるのが望ましい。断続溶接と spot 溶接は溶接区間同士の間に開口の隙間を残し、隙間内に浸水すると排出もスプレーも届かない。2017 年版は 5.3 で隙間充填とシール材の要件を新設した。
- ISO 8501-3:2025(2025-08-31 発布、2007 年版を差し替え)は P1・P2・P3 の三つの溶接・エッジ前処理等級を定義する。公開解釈の基準では C4 以上の環境で P2 または P3 の採用が推奨され、切断縁は半径2 mm 以上 で R 面取りする。
- 隙間内部はFilm Thicknessの見落とし区間である。塗料は吸い込まれてまた流れ出るため、平面の測定点が合格でも隙間内が設計乾燥塗Film Thicknessさに達したとは限らない。まずストライプ塗装またはプレコートしてから全体スプレーすべきである。
- シール材は防食塗膜ではない。扱うのは「隙間への浸水・塩分侵入を止める」ことだけで、乾燥塗Film Thicknessさと耐久性等級は引き続き塗膜システムが引き受け、トップコートとの適合性と上塗り可否も照合する必要がある。
- ASTM G48-25 の塩化第二鉄法(6 % 溶液)は隙間腐食の「発生」を評価するもので、進展速度は推定できず、塩素なし環境へも外挿できない。中性塩霧の合格は重ね面のSafetyを意味しない。
コーティングシステムにおいて隙間腐食が先に失效する理由
全面腐食は面積に一様に薄くなるため塗Film Thicknessさと年限で算定できる。点食は露出Surfaceで不動態膜の局部破壊から発生する。隙間腐食の違いは、幾何条件に駆動される点にある。隙間が一度形成されると、その中の溶存酸素がカソード還元で消費されるが、隙間が狭すぎて外部の酸素を含む液体が補給されない。隙間の内外で濃淡電池を構成し、内部がアノードに押しやられる。Metalイオンが隙間内に蓄積し、電気的中性を保つため塩化物イオンが移動して来て、Metal塩化物が加水分解し塩酸を生成する。pH 低下がさらに溶解を加速する。この自己触媒鎖が一度確立されると、点食発生電位より低い条件でも進行を続ける。工学的帰結は、薄化が密接面の一点に集中し、外観では分からず、シール面の失效か部材の耐力低下に~るまでSurface化しないことである。
酸素濃淡電池・pH 低下・塩化物イオンの濃集
同一のシステムを異なる幾何位置に塗装すると寿命の差は大きい。隙間内は長期にわたり湿潤・昇温が遅い・塩分が濃縮した状態にあり、塗膜が電解質と長時間接触して吸水平衡に達し、密着性が低下して膨れが生じる。一方、隙間口は乾湿の繰り返しを経験し、塩分が繰り返し持ち込まれても外へ運び出されない。ISO 12944-2:2017 は軟鋼の初年厚み損失で環境を区分する。C3 は 25 μm ~ 50 μm、C4 は 50 μm ~ 80 μm、C5 は 80 μm ~ 200 μm、亜鉛めっき層の初年は約 2.1 μm ~ 4.2 μm と 4.2 μm ~ 8.4 μm に対応する。これらの数値は开阔面の腐食速度を表すもので、隙間内は通常より悪い。鋼Surfaceに連続水膜が形成される臨界相対Humidityは 75 % 前後であり、Surfaceが吸湿性塩で汚染されるとこの閾値はさらに下がる。同一部材の重ね継手の隙間では、この二つの条件が同時に成立することが多い。
設計の前置条件:ISO 12944-3 の条項マップ
設計段階で下せる判断は、いずれも図面上で条項に落とし込める。5.2 アクセス性は、塗装・検査・補修作業者がSafetyに手・ガン・計器を差し込めることを要求する。5.3 隙間処理は、よどみ隙間を封鎖するか排水・通風できる形に改造することを要求する。5.4 付着・水溜まりPreventsは、斜面・排水孔・ドリップエッジを要求する。5.5 Surface欠陥、5.6 ボルト接合、5.7 箱形部材と中空部材、5.8 ノッチ、5.9 ガセットは、それぞれ溶接状態、密接面、内腔環境、断面の急変、補強リブの形式を規制する。5.10 電池腐食Preventsは、異種Metal接触面を隔離するか両面塗装することを要求する。附属書 A は防食作業で工具が必要とする典型的距離を示し、附属書 B は閉塞空間への侵入開口の推奨寸法下限を示し、附属書 C は面同士の狭い隙間の寸法下限を示し、附属書 D は水溜まりと付着を避ける構造例を示す。鉄の錆の機序と分類:電気化学腐食と ISO 9223 環境等級 は錆の機序と環境分類を、ISO 12944 防食塗装システムの選定ガイド はシステム選定を扱っており、本稿との関係は、まず幾何条件ありきで、その上でシステムが兑现できるかを論じる、という点にある。
| 条項 | 設計上の動作 | 塗膜側の帰結 |
|---|---|---|
| 5.2 アクセス性 | スプレーガンと検査機器の操作空間・点検通路・足場のアンカー位置を確保する | 届かず検査もできず、Film Thicknessと欠陥データの実際の面積を代表できない |
| 5.3 隙間処理 | 重ね四周を連続溶接で封鎖し、バックトゥバック組立を片側へ変更し、開口隙間を排水可能な形に改める | 隙間内のよどみ液が自己触媒し、密接面の薄化が見た目では分からない |
| 5.4 水溜まり・付着Prevents | 斜面・排水孔・ドリップエッジとし、水平な凹溝と上向き開口形材をなくす | 乾湿交代で塩分が隙間口に残り、塗膜が長期にわたり電解質と接触する |
| 5.5 と 5.8 Surface欠陥・ノッチ | 溶接修整・鋭い縁の R 面取り・継手板の穴あけとノッチを幾何下限で扱う | エッジとノッチでFilm Thicknessが流出し、境界から錆が始まる |
| 5.6 と 5.10 ボルトと電池 | 密接面の防食とボルト・ワッシャーを同一の耐久目標に揃え、異種Metal接触面を隔離または両面塗装 | 締結部が先に失效し、システムを厚くしても節点を守れない |
重ね継手と連続溶接:変えられる部分と変えられない部分
重ね合わせ面には筋の通る手段が二つある。四周を連続溶接して隙間を完全に封鎖するか、液体が出入りしきっちり乾くだけの隙間を残すかである。その中間である断続溶接はリスクが高い。溶接区間同士に開口が残ると、隙間には水が入るのに排出できず、スプレーガンも入らない。改造の順序としては、上向き開口と水平な凹溝を先に処理し、その後バックトゥバックの組立部品を処理する。GB/T 30790 シリーズ(ISO 12944 を等価採用した国内規格)も JGJ/T 251-2011『建築鋼構造防食技術規則』も、構造措置を塗料より前に置いており、理由は同じく、塗装では幾何欠陥を是正できないからである。
変えられないときに残る三つの手段
たしかに変更できない既存部材に対しては、用いる手段をコストの低い順に並べられる。一つは隙間部のプレコートで、システム塗料を高カバー率で隙間口へ圧入すること。二つは弾性シール材またはパテで開口を封じることだが、技術要求には適合性検証と上塗り可否判定基準を必ず併記しなければならない。三つは「隙間内は塗装しない」と認め、技術要求と点検計画に書き込み、検査不能な見落とし区間として管理することである。シール材を塗膜システムに織り込んで耐久性を申告するのは成立しない。シールは浸水問題だけ解決し、乾燥塗Film Thicknessさとシステムの寿命は別途算定が必要で、理論塗り広がり率と歩留まり係数の換算は 乾燥塗Film Thicknessさと理論塗り広がり率・歩留まり係数の換算 を参照されたい。

水溜まりと排水:勾配・排水孔・ドリップエッジ
水溜まりの判定基準は素朴である。水が重力だけで全行程を進める能否か。水平な重ね面の隙間は開口があるだけで、毛管作用が液体を吸い込んで留める。設計上の対策は、重ね方向と排水方向を一致させ、板に勾配を与え、低位部に排水孔を開け、開口にドリップエッジや面取りを設け、水が縁を伝って滴下するようにし、隙間へ逆流させないことである。箱形部材と中空部材の通風孔は結露も同時に考慮する必要がある。孔が小さすぎると空気交換が成立せず、孔位置が正しくないと雨水をDirect腔体へ流れ込ませる。ISO 12944-3:2017 附属書 B の開口寸法(公開解釈の基準では円形開口または矩形の短辺が約 600 mm のオーダー)は本来、人が入って作業できるようにするためのもので、実際のプロジェクトでは通風の役割を兼ねることが多く、「小さいほど雨を防げる」とは扱えない。可溶性塩と水溜まりが重なると失效は著しく加速し、検出試験方法と下限の基準は 鋼Surfaceの可溶性塩と Bresle 法による検出(ISO 8502) を参照されたい。
| 部位 | 液溜まり判定基準 | 構造対策 | 塗膜側の要点 |
|---|---|---|---|
| 重ね板と補強リブ上面 | 水平面に開口隙間があり、雨後に長時間乾かない | 重ね方向を排水方向に沿わせ、勾配を与え低位部に孔を開ける | 隙間口へ先にストライプ塗装してから大面積をApplicationし、平面だけスプレーしない |
| フランジと管座頂面 | ボルト穴周边に水が溜まり、ガスケット下に液がよどむ | 孔位置を低位部を避け、シールガスケットを連続に圧覆し、必要ならドリップエッジを設ける | ボルト・ナット・ワッシャーと構体で同一の耐久目標 |
| 箱形梁と密閉腔体 | 昼夜Temperature差で結露し内部が長期にわたり湿潤 | 通風孔の寸法と位置を作業可能性と空気交換で共同決定する | 内腔を検査不能区間として管理し、必要ならApplication性のより良いシステムへ変更 |
| 溶接ルートと未溶着隙間 | 隙間は目に見えないが外部と連通 | 溶接後修整・連続封鎖し、必要ならルートを清掃して充填 | ISO 8501-3 の P2 と P3 等級はここで初めて効く |
| アングルとチャネルの上向き開口 | 開口が上向きなら容器になる | 向きを変えるか、縁封板・蓋板を追加する | 縁封部品が本体と同一に C4 以上システムなら寿命も同一でなければならない |

塗装と検査のアクセス性:工具空間・開口・間隔
塗装も検査も工具の幾何に制約される。エアレスタスプレーガンは素地までのスプレー距離・入射角・操作できる空間を必要とし、ブラスト清掃のノズルとホースは、人がSafetyな位置で安定して操作できることをさらに強く要求する。部材の間隔が狭すぎると三つの帰結が生じる。届かない(塗り残し)、うまく塗れない(反跳とオーバーコアリングによる塗Film Thicknessむら)、検査できない(Film Thickness計と検査プローブがSurfaceに密着できない)。ISO 12944-3:2017 附属書 A の工具の典型距離と附属書 C の狭い隙間の寸法下限は、まさにこの両件に線を引くもので、一定以上狭ければ「システムどおり完全にApplicationできる」とは技術的に約束できない。検収段階のデータ完全性と測定点配置の要求は 防食塗装工事の検収:Film Thickness・密着性・ピンホール検査 を参照されたい。
| 制限状況 | 典型的な表れ | 判定基準 | 処置 |
|---|---|---|---|
| ガンが入らない | 内側に塗膜がなく、タレ被覆だけに依存 | 狭い隙間の寸法が附属書 C の操作下限を下回る | 構造または工法を変え、プレコート・刷毛塗り・ローラー塗りでスプレーに代える |
| Film Thicknessが測れない | 報告に平面測定点しかない | 測定点が隙間口とエッジをカバーできない | ストライプ塗装のApplication記録を追加し、隙間口測定点配置を個別に規定する |
| 検査で穴が見つからない | 検査プローブが素地に密着できない | プローブが部材の幾何と干渉 | 検査を工場段階へ前倒しして完了し、現場では検査可能区間のみ再照合 |
| 内視鏡検査ができない | 腔体内部に映像記録がない | 孔径と視角が有効な観察を形成するのに不足 | 検査孔と内視鏡経路を予留し、点検計画に書き込む |
| 再検査窓口が不足 | 重ね継手の錆発生起点が見えない | 保護部品を取り外すか孔を開けて観察する必要がある | 観察孔のやり方と復元要求を定義し、開口頻度を管理する |
エッジと溶接部:ISO 8501-3 の P1〜P3
溶接部とエッジは塗膜が薄くなる第二種の原因である。鋭い縁は塗料を縁から引き剥がし(液体のSurface張力効果)、スラグ・スパッタ・気孔・アンダーカットは塗膜の下に通路を残す。ISO 8501-3:2025 は P1・P2・P3 の三つの前処理等級を定義する。P1 は付いたスパッタとスラグの除去のみを要求し不連続な溶接を許容する。P2 は溶接の連続性、鋭い縁と開口気孔の除去を要求する。P3 は目に見える気孔の除去と滑らかな溶接過渡を要求する。公開解釈の基準が示す定量的下限には、切断縁の R 面取り半径が2 mm 以上、突合せ溶接趾の過渡角度が130° 以上 が含まれ、P3 を ISO 5817:2023 の B 級溶接品質に対応させている。D 級品質は P3 に推奨されず、厚さ3 mm 未満 の薄板や ISO 8501-1 の D 級錆面は P3 に達しない可能性がある。
ストライプ塗装・R 面取り・システム下限
ストライプ塗装(stripe coat)とは、エッジ・溶接部・切断縁といった「塗料が留まらない」部位にまず追加の塗料を一押し施し、その後に大面積をApplicationすることである。その価値は C4 以上の腐食等級と高耐久性システムでこそ真に兑现される。ブラストの素地アンカーパターン深さは ISO 8503-1 の比較標準板で評価し、国内では GB/T 13288.1-2008 が広く用いられ、公開の基準で使える範囲は Rz 40 μm ~ 90 μm 程度である。深すぎるとピーク頂に薄い塗膜点ができ、浅すぎると密着性が不足する。Application環境の一般要求も改めて述べる。素地Temperatureは露点より 3 ℃ 以上高くすべきで、そうでないと隙間口とエッジにまず隠れた水膜が生じる。
隙間内の塗Film Thicknessさの実態とApplication順序
隙間内部の乾燥塗Film Thicknessさは、平均値で覆い隠してはならない問題である。塗料が狭い隙間に入るには流動と毛管作用に依存し、硬化後に隙間へ残る量はViscosity・Surface張力・隙間幅で決まり、実測は平面の読み取りより通常低い。しかし、まさにその隙間こそ、塗膜が電解質を外へ遮るべき部位である。実行可能な順序は次のとおりである。まず隙間口とエッジにストライプ塗装を施し、必要なら小口径ガン先で補い、その後に全体システムを行う。プレコートできる板は組立溶接前にプレコートを済ませるのが、後から隙間へ塗料を押し込むよりはるかに有効である。-rich ジンクリッチプライマーの隙間内におけるカソード防食能力は導電接触条件に制約されるため、「プライマーが亜鉛を含む」ことを理由に隙間内が保護されていると既定してはならない。電池作用と隔離の原理は 鉄・アルミ混在ボディの電池腐食:塗膜による隔離と縁部シール を参照されたい。
シーリング材の限界:適合性・上塗り可否・システム代替不可
シール材と塗料の関係では三つのことを明確に書く必要がある。一つは適合性である。溶剤型トップコートの下の弾性シール材は溶剤に侵されてひび割れ・しわ・弾性喪失を起こす恐れがあり、Application前に同ロット材料で小片検証を行うべきである。二つは上塗り可否である。シリコーン系シール材の移行物がクレーターを生じさせるため、塗装エリアで使った以上は物理的に隔離しなければならず、この経験則は図面よりも工場管理の方が実行が難しい。三つは役割境界である。シール材が解決するのは「隙間への浸水・塩分侵入を止める」ことであり、乾燥塗Film Thicknessさ・Weather-Resistant性・耐久性等級を引き受けない。技術要求ではシールとシステムを分けて書き、それぞれに検収判定基準を与えるべきで、溶接領域とエッジの前処理等級は 貯槽の隅肉溶接とエッジ腐食:Film Thickness・検査・初期失效 を参照されたい。
異種Metalとボルト接合:片面塗装か両面塗装か
異種Metal接触面の処理原則は「隔離するか、電解質を接触させないか」である。ISO 12944-3:2017 の 5.10 は、導電接触を避けられない場合に塗装で電気絶縁を実現することを要求し、工学的に一般的な手法は両面塗装に絶縁ワッシャーとスリーブを加えることである。ボルト接合には別の制約がある。高力ボルトの摩擦面(faying surface)はいったん塗装すると滑り抵抗係数がそれに伴って変わる。塗装を許すか、どの値を取るのか、再検査を要するのかが、節点設計段階で必ず決めなければならず、値の取り方と再検査の基準は 高力ボルト摩擦面の可否:コーティングの滑り抵抗係数と再検査 を参照されたい。溶融亜鉛めっき部材を塗装システムと複合させる際は、亜鉛めっき層Surfaceが隙間内の長期湿潤条件下で白斑(白錆)を加速点にもっていかれることにも留意が必要で、亜鉛めっき系の設計基準は ISO 14713-1 と ISO 1461 を参照できる(いずれも ISO 12944-3:2017 の規範的引用文書である)。
検査・点検・記録:見落とし区間をどう管理するか
隙間部の点検管理は目視ではなく記録に依る。残すべき判定基準には、どの節点を検査不能な見落とし区間と定義するか(図面番号と数量)、各見落とし区間に採る構造措置(連続溶接か、シールか、排水か)、塗膜システムとストライプ塗装を実行したかどうか、検査とFilm Thicknessの測定点配置、そして次回の開口観察の時期と判定閾値が含まれる。中性塩霧は ISO 9227 に従い 5 % 塩化ナトリウム溶液、35 ℃±2 ℃、回収液の pH 6.5 ~ 7.2 であり、公開の基準での ISO 12944-6 の時間は C3 480 h、C4 720 h、C5 1440 h である。これらの数値が刻画するのは开阔面であり、重ね面の挙動との間に換算関係はなく、乾湿交代の実工况に近づけるにはサイクル老化が必要である。材料自体の耐隙間腐食能力を評価するには ASTM G48 を用いる。现行の G48-25 には A ~ F の六つの試験方法があり、B は塩化第二鉄による隙間試験、F はステンレスの臨界隙間Temperature(CCT)測定で、試験液は 6 % 塩化第二鉄溶液であり、試験方法 A と B は室温条件でも 304 系ステンレスに局部腐食を生じさせる。規格は同時に、これらの試験方法は発生のみを評価し進展速度を推定できず、塩素を含まない環境へ外挿もできない旨を明記している。国内対応は GB/T 10127-2002(ASTM G48:2000 を非等価採用)である。
主要データ早見表(単位付き)
- ISO 12944-3:2017 は 2017-11 に出版され 1998 年版を差し替えた。5.3 で隙間充填とシール材の要件を追加し、C4 以上および Im1 ~ Im4 の高耐久性システムに対してSurface処理の要件も追加した。
- ISO 8501-3:2025 は 2025-08-31 に発布され 2007 年版を差し替えた。P1/P2/P3 の三等級で、公開の基準は P3 を ISO 5817:2023 の B 級溶接品質に対応させ、D 級は推奨しない。
- ISO 12944-2:2017 の軟鋼初年厚み損失は、C3 25 μm ~ 50 μm、C4 50 μm ~ 80 μm、C5 80 μm ~ 200 μm、亜鉛の初年は約 2.1 μm ~ 4.2 μm(C4)と 4.2 μm ~ 8.4 μm(C5)。
- 鋼Surfaceに連続水膜を形成する臨界相対Humidityは約 75 %。Surfaceに吸湿性塩の汚染物が存在するとこの閾値は下がる。
- Bresle 法は ISO 8502-6:2020 と ISO 8502-9:2020 に従い、パッチ A-1250 の試験面積は 1250 mm²、換算式 ρA = Δγ × 6(mg/m²)。業界で常用する検収上限は 50 mg/m²、配管塗膜システム ISO 21809-1:2011 の基準は 20 mg/m²。
- ブラストの素地アンカーパターン深さの常用範囲は Rz 40 μm ~ 90 μm。塗装時の素地Temperatureは露点より 3 ℃ 以上高くすべきである。
- ASTM G48-25 の塩化第二鉄試験液濃度は 6 %。ISO 9227 の中性塩霧は 5 % 塩化ナトリウム、35 ℃±2 ℃、pH 6.5 ~ 7.2 で、公開の基準での ISO 12944-6 の時間は C3 480 h、C4 720 h、C5 1440 h。
判定基準に関するよくある質問
重ね面は結局、両面とも塗るべきか。
隙間を除去できるか否かに依存する。四周連続溶接で封鎖できるものは、「内部は塗膜に期待しない」と扱い、外面は通常どおりのシステムでよい。開口隙間を残すものは、両面を塗り、排水と通風を組み合わせなければならない。さもないと隙間内に液よどみのアノード領域が形成される。判定の順序は、まず封鎖できるかを見、次に排水できるかを見、最後に片面か両面かを決定する。両面を塗っても排水しない空洞を封じ込めたままなら、腐食を見えぬ場所へ隠すことになり、その後の検査も再塗装もできない。
隙間に塗れないが、シール材で塗膜を代用できるか。
代用はできず、幾何条件を変えるだけである。シール材の役割は水と塩分のさらなる隙間への侵入を止めることで、乾燥塗Film Thicknessさ・Weather-Resistant性・耐久性等級はProvidesせず、ISO 12944-5 の意味でのシステムに織り込んで寿命申告することもできない。シール方式を採用するときは三つの事項を同時に取り決める。トップコートと希釈剤との適合性(小片検証で、下地の侵食やしわを避ける)、硬化後の上塗り可否(シリコーン系の移行物がクレーターを生む)、およびシール材劣化後の再検査周期である。これらの条件を技術要求に書いて初めて、シールは検収可能な措置となる。
連続溶接と断続溶接は現場でどう見分け、コスト差はどれくらいか。
連続溶接は溶接が重ねの外周に沿って完全に閉じるもので、断続溶接は区切り区切りに配置した溶接区間で、区間同士の間に開口が残る。現場での判別は単純である。溶接部に沿って水を流すか雨後に観察し、水を溜めやすく乾きにくい重ねは概ね開口隙間に属する。コスト面では、連続溶接は溶接変形と熱入力を増やし、工法と治具の配合を必要とする。断続溶接は溶接材料と工数を節約する半面、後年の点検コストを検査不能部位へ押しやる。ISO 12944-3:2017 の 5.3 と附属書 D の基準は、隙間を封鎖するか水を排出させることで、2017 年版はさらに隙間充填とシール材の要件を新設した。
排水孔と通風孔はどれくらいの大きさをどこに開けるのか。
排水孔は部材の低位部と水溜まり領域の下流端に開け、孔径は異物が通過して詰まらない大きさとし、ドリップエッジや面取りを付けて水が縁を伝って滴下させる。閉塞空間への侵入開口は ISO 12944-3:2017 附属書 B の推奨寸法下限に従って設ける(公開解釈の基準では円形開口の直径または矩形の短辺が約 600 mm のオーダー)。目的は人と計器が入って作業できるようにしつつ空気交換も兼ねることで、開口を配管一本が通れる程度まで縮小すると、通常、検査可能性と通風効果を同時に失う。箱形部材は孔位置と雨水の来る方向の関係も照合すべきである。
高力ボルトの摩擦面に塗装してよいか。
できるが、前提は先に滑り抵抗係数を定め再検査試験方法を取り決めることである。摩擦面を塗装すると滑り抵抗Performanceは低下または変化し、節点耐力の計算で取る係数は実際の塗膜状態と一致していなければならない。システム、Surface処理等級(例えば Sa 2.5)、ブラスト後の塗膜状態を、発注と検査の各段階で確定させる必要がある。設計段階でよくある誤りは、図面に一つの滑り抵抗係数を書いたのに、現場では別のシステムでApplicationしてしまうことである。本稿に関連する値の取り方・試験基準・再検査の手法は内部リンクの詳細ページに譲る。
塩霧試験に合格すれば重ね面のSafetyを証明できるか。
できない。中性塩霧(ISO 9227、5 % 塩化ナトリウム、35 ℃±2 ℃、pH 6.5 ~ 7.2)と結露試験が与えるのは开阔面の相対的な挙動であり、公開の基準での ISO 12944-6 の時間は C3 480 h、C4 720 h、C5 1440 h だが、これらと隙間内の乾湿交代・酸素枯渇・pH 低下との間に換算関係はない。材料自体の耐隙間腐食能力を評価するには ASTM G48-25 の塩化第二鉄法(B 法が隙間試験、F 法が臨界隙間Temperature測定)を用い、試験液濃度は 6 % である。規格は、この試験方法は発生のみを評価し進展速度は推定できないこと、塩素を含まない環境へは外挿できないことを明確にしている。
既存構造が変更できないとき、どんな手段が残っているか。
コストの低い順に三つある。一つは隙間部のプレコートまたはストライプ塗装で、高カバー率で塗料を隙間口へ圧入し、小口径ガン先での補噴を組み合わせる。二つは弾性シール材で開口を封じ、適合性検証と上塗り可否判定基準を明記する。三つは検査不能を認め、見落とし区間のリスト(節点番号・数量・構造措置)と開口観察周期を点検計画に書き込むことである。三つの手法とも記録を残すことを要求する。Film Thickness測定点・検査範囲・次回の観察閾値である。トップコートだけ補って含水と排水条件を変えなければ、通常は点検二〜三回で元に戻る。
参考資料と基準の説明
本稿の数値と情報は三つの基準に分かれる。一つは規格の正式条文と版次情報である。ISO 12944-3:2017、ISO 12944-2:2017、ISO 12944-6、ISO 8501-3:2025、ISO 8501-1、ISO 8502-6:2020、ISO 8502-9:2020、ISO 8503-1、ISO 9227、ISO 1461、ISO 14713-1、ISO 5817:2023、ASTM G48-25、GB/T 30790 シリーズ、GB/T 8923.1-2011、GB/T 13288.1-2008、GB/T 18570.6-2011、GB/T 18570.9-2005、GB/T 10127-2002、JGJ/T 251-2011。二つは規格の公開解釈と検査機関資料が示す定量的数値(附属書の寸法、面取り半径、過渡角度、試験時間など)であり、本稿でこれらに属するものはすべて文中に「公開の基準」または「公開解釈の基準」と明記し、正式文書に準拠する。三つは業界共通の工学的経験(ストライプ塗装のやり方、シール材の検証方式、見落とし区間の記録要素)であり、実行可能な判定基準であって規格の条文ではない。
- ISO 12944-3:2017『塗料およびワニス 保護塗装システムによる鋼構造物の防食 第 3 部:設計上の配慮』、ISO/TC 35/SC 14 所管、2017-11 出版、ISO 12944-3:1998 を差し替え。
- ISO 8501-3:2025『塗装前鋼下地のSurface処理 Surface清浄度の目視評価 第 3 部:Surface欠陥のある溶接・エッジおよびその他領域の処理等級』、2025-08-31 発布、2007 年版を差し替え。ISO 5817:2023 の溶接品質等級との対応は同規格の附属書を参照。
- ASTM G48-25『塩化第二鉄溶液によるステンレス鋼および関連合金の点食・隙間腐食感受性の試験試験方法』、試験方法 A ~ F。国内対応は GB/T 10127-2002(NEQ ASTM G48:2000)。
- ISO 8502-6:2020 と ISO 8502-9:2020(Bresle パッチ法によるSurface可溶性塩の測定)。国内対応は GB/T 18570.6-2011 と GB/T 18570.9-2005。ISO 21809-1:2011 は配管塗膜 20 mg/m² の下限基準を示す。
- ISO 12944-2:2017 環境分類、ISO 12944-6 実験室Performance試験(ISO 9227 塩霧・結露・サイクル老化)と ISO 12944-5 システム。国内の等価採用版は GB/T 30790 シリーズで、工事規則は JGJ/T 251-2011 を参照。
Last updated: 2026-11-11。本稿は Kexin New Materials (Guangdong) Co., Ltd. 技術部が公开規格と工学的基準に基づき整理したもので、工業塗装プロジェクトの B2B 技術・調達コミュニケーションを想定している。供給および貿易条件の基準は EXW または FOB である。具体的な的なシステム・塗Film Thicknessさ・検収判定基準は、プロジェクトの技術協定および现行規格の正式文書に準拠する。