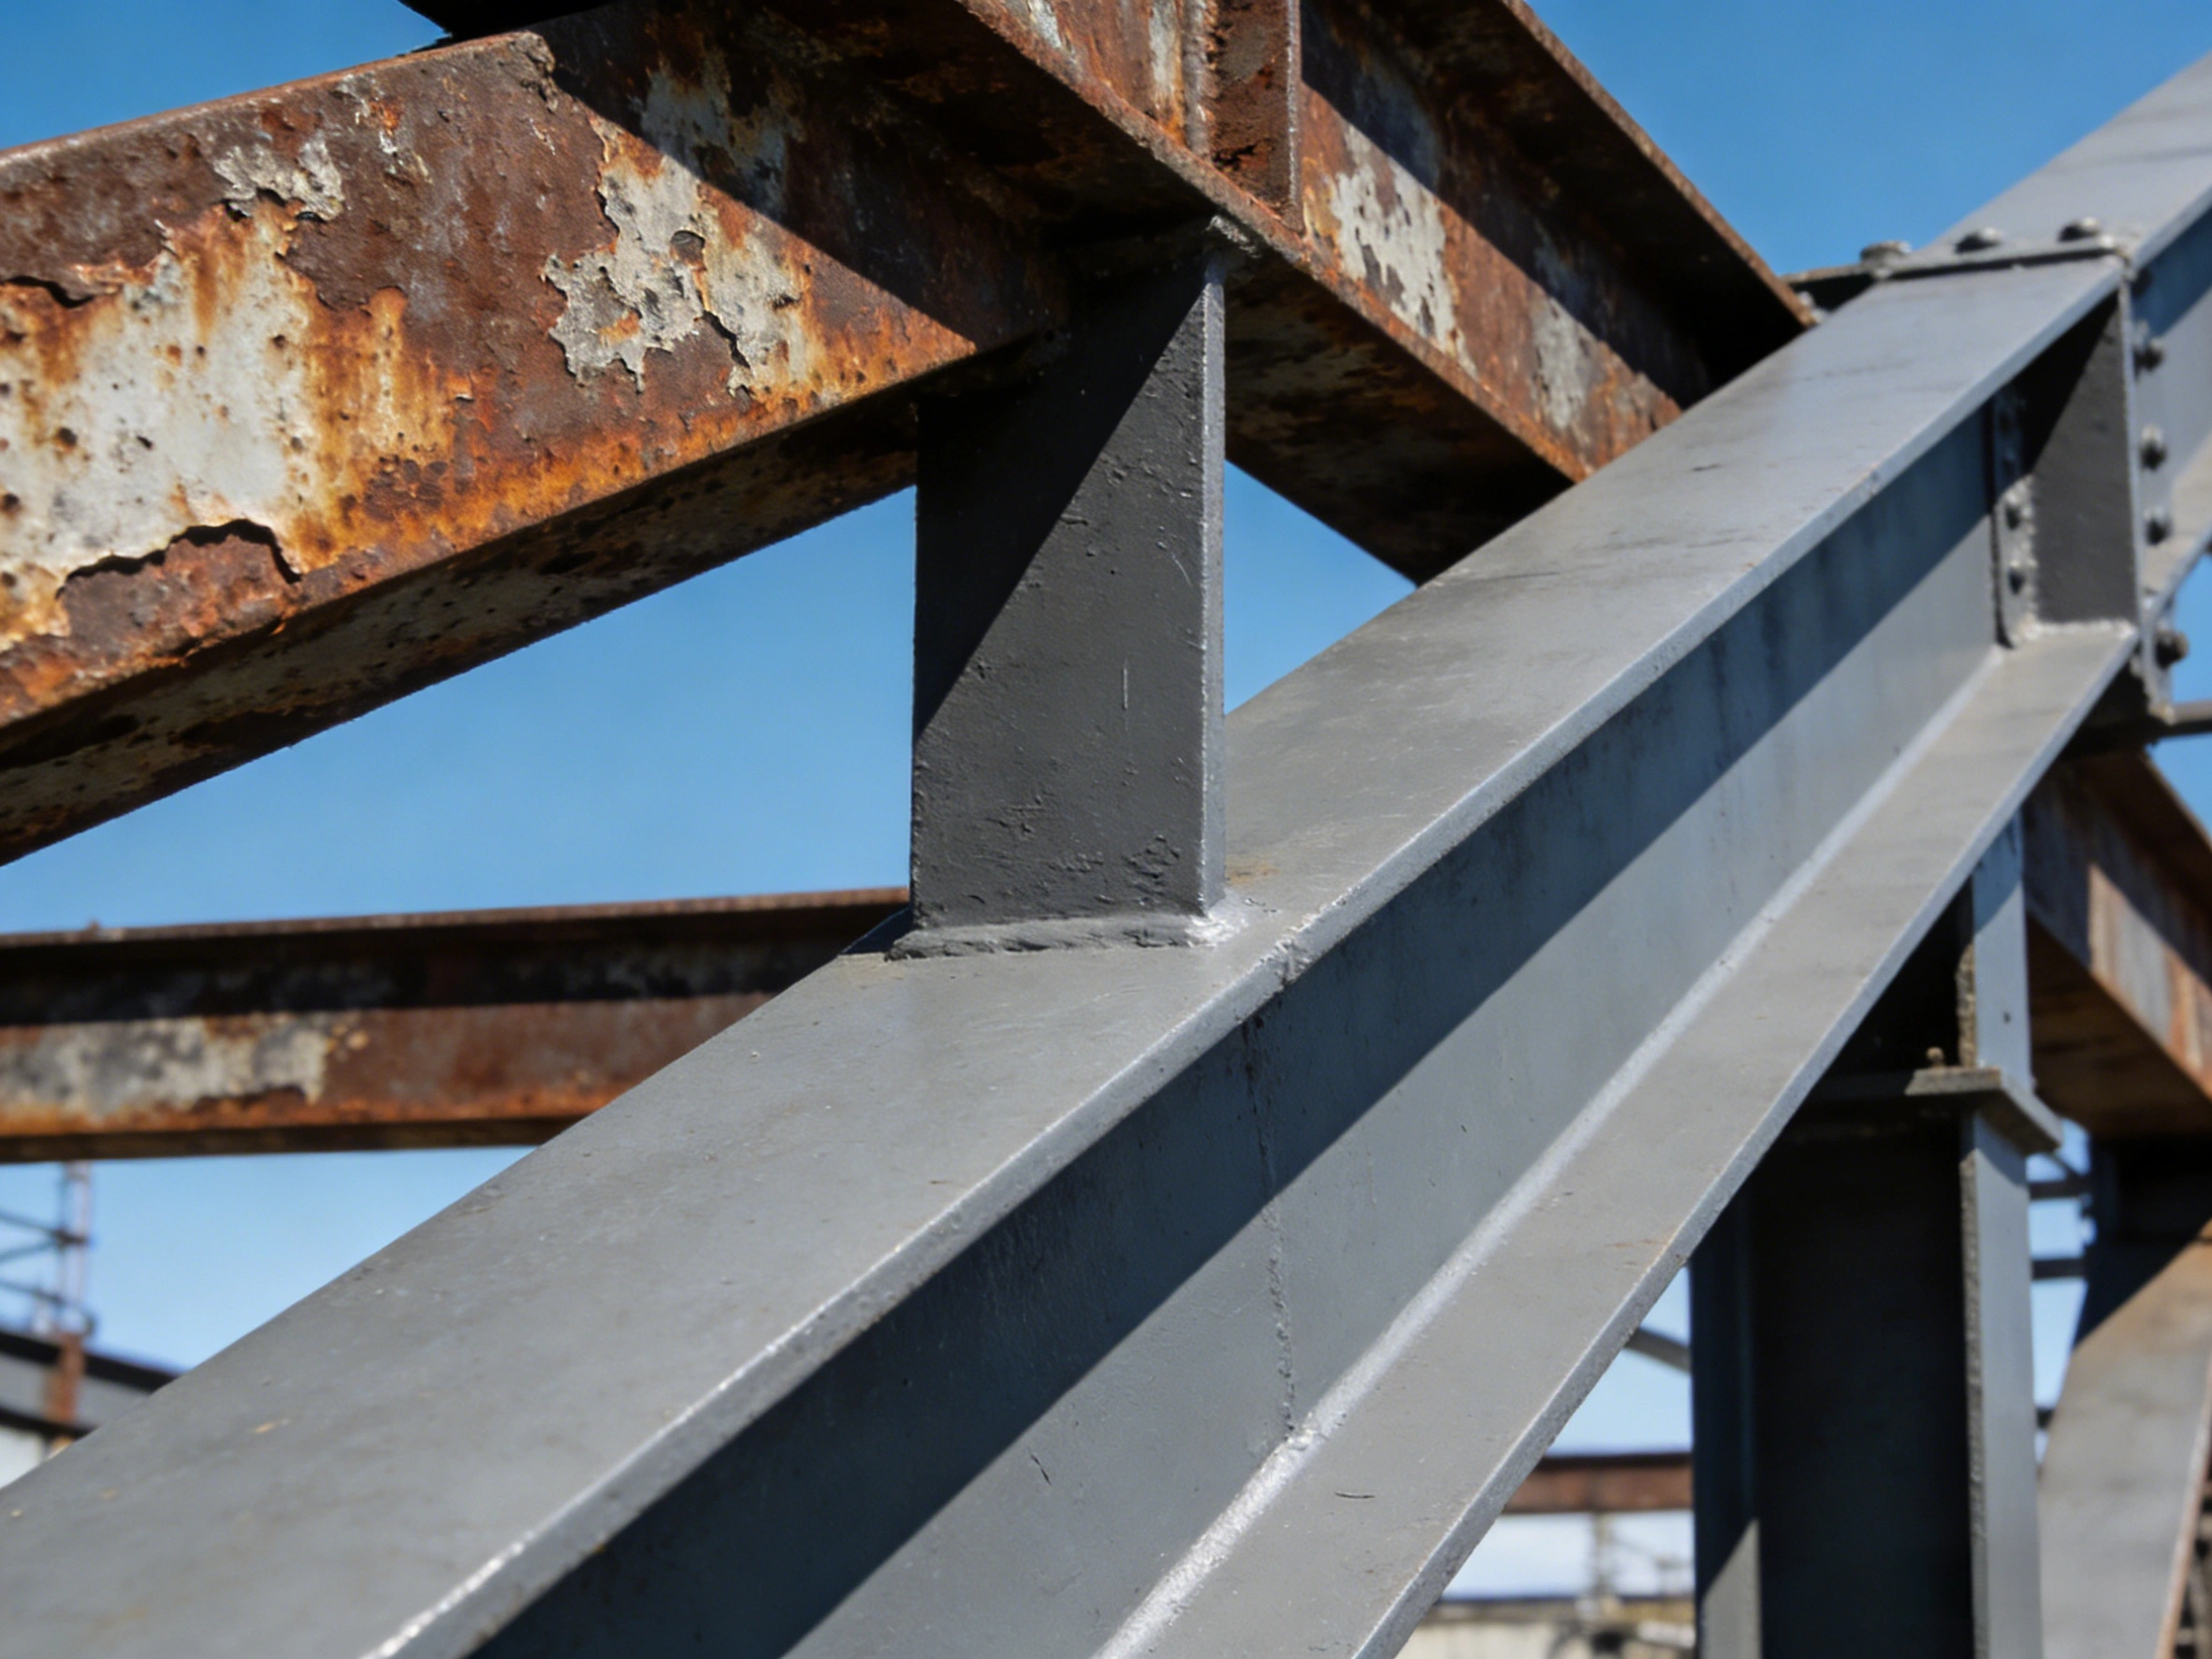
Spaltkorrosion (crevice corrosion) ist eine lokalisierte Korrosion in stehenden Flüssigkeitsspalten auf Metalloberflächen: Auf überlappenden Flächen, unter Dichtungen, um Schraubenlöcher, an Nahtwurzeln und in Spalten durch Nichtaufschmelzung kann die Flüssigkeit nicht frei zirkulieren und erneuert werden. Ist der gelöste Sauerstoff im Spalt verbraucht, wird er nicht nachgeliefert, und gegenüber der freiliegenden Fläche entsteht eine Sauerstoff-Konzentrationszelle; das Spaltinnere wird zur Anode, gefolgt von einem autokatalytischen Prozess aus pH-Absenkung und Anreicherung von Chloridionen. Bei beschichteten Stahlkonstruktionen liegt der Schaden nicht im allgemeinen Materialabtrag, sondern darin, dass die Stelle versteckt, nicht prüf- und nicht überarbeitbar ist.
Ein in der Praxis wiederkehrender Fall: Auf freiliegenden Flächen ist der Deckanstrich noch vorhanden, Haftung und Schichtdicke gelten als ausreichend, aber rund um die Überlappungsplatten blättert Rost ab und gelbes Wasser läuft aus; erst nach dem Abnehmen der Pressbleche zeigt sich, dass die Anlagefläche deutlich dünner geworden ist. Bei Hohlträgern regnet es durch die Belüftungsöffnungen ein, nachts bildet sich Kondenswasser, und die Rostschicht im Hohlraum ist deutlich dicker als außen. Die Ursache liegt meist nicht am Beschichtungssystem, sondern an den auf der Zeichnung vorgegebenen geometrischen Bedingungen: Es gibt Spalten, Wasser kann nicht ablaufen, die Sprühpistole kommt nicht hinein, prüfen kann man auch nicht. ISO 12944-3:2017 ordnet solche Probleme dem Design zu und stellt sie neben Umweltklassen (Teil 2), Untergrundvorbereitung (Teil 4) und Beschichtungssystem (Teil 5) als eigenständige Anforderung.
Das Wichtigste vorab
- ISO 12944-3:2017 (Ausgabe 2017-11, ersetzt die Fassung von 1998) führt Zugänglichkeit, Spaltenbehandlung, Schutz vor Wasserrückstau, Oberflächenfehler, Schraubverbindungen, Hohlbauteile, Kerben, Versteifungsrippen und Schutz vor Galvanokorrosion als Grundkonstruktionsklauseln 5.2 bis 5.10 auf und gibt in den Anhängen A bis D Werkzeigräume, Öffnungsmaße, Mindestabmessungen schmaler Spalte und Maßnahmen gegen Wasserrückstau an.
- Überlappungen sollten ringsum durchgehend verschweißt werden; intermittierendes Schweißen und Punktschweißen lassen zwischen den Raupen offene Spalte, in die Wasser eindringt, das weder abläuft noch überschichtet werden kann. Die Fassung von 2017 hat in 5.3 Anforderungen an das Füllen von Spalten und an Dichtstoffe ergänzt.
- ISO 8501-3:2025 (veröffentlicht am 2025-08-31, ersetzt die Fassung von 2007) definiert die drei Vorbereitungsgrade P1, P2 und P3 für Schweißnähte und Kanten; nach öffentlicher Lesart wird für Umgebungen ab C4 der Grad P2 oder P3 empfohlen, Schnittkanten sind mit einem Radius von mindestens 2 mm zu verrunden.
- Das Spaltinnere ist ein Blindbereich für die Schichtdicke: Beschichtung wird hineingezogen und wieder herausgelöst; ein zulässiger Messwert auf der Fläche heißt nicht, dass im Spalt die geplante Trockenschichtdicke erreicht ist — zuerst Streifen- oder Voranstrich, dann die Gesamtbespritzung.
- Ein Dichtstoff ist kein Korrosionsschutzüberzug: Er behandelt nur, dass „keine Flüssigkeit und kein Salz mehr eindringt“; Trockenschichtdicke und Dauerhaftigkeitsklasse trägt weiterhin das Beschichtungssystem, und Verträglichkeit sowie Überarbeitbarkeit mit dem Deckanstrich sind nachzuweisen.
- Das Eisen(III)-chlorid-Verfahren von ASTM G48-25 (6-%-Lösung) beurteilt die Entstehung von Spaltkorrosion, lässt aber keine Ableitung der Ausbreitungsrate und keine Übertragung auf chloridfreie Umgebungen zu; ein bestandener Neosalzsprühversuch bedeutet keine sichere Überlappungsfläche.
Warum Spaltkorrosion in Beschichtungssystemen zuerst versagt
Die Gleichmäßige Korrosion trägt die Fläche gleichmäßig ab und lässt sich aus Schichtdicke und Nutzungsdauer berechnen; Lochfrass entsteht auf freiliegenden Flächen durch lokalen Bruch der Deckschicht (Passivschicht). Der Unterschied der Spaltkorrosion ist, dass sie von der Geometrie getrieben wird. Sobald eine Spalte entsteht, wird der darin gelöste Sauerstoff bei der kathodischen Reduktion verbraucht, die Spalte aber ist zu eng, als dass sauerstoffreiche Flüssigkeit von außen nachfließen könnte; innerhalb und außerhalb der Spalte entsteht eine Konzentrationszelle, und das Spaltinnere wird zur Anode. Metallionen reichern sich im Spalt an, Chloridionen wandern zur Ladungsneutralisation zu, Metallchloride hydrolyisieren zu Salzsäure, und die pH-Absenkung beschleunigt die Auflösung weiter. Ist diese autokatalytische Kette einmal etabliert, schreitet sie auch unterhalb des Potentials, bei dem Lochfrass entsteht, unvermindert fort. Die technische Folge ist ein Materialabtrag, der sich auf eine Stelle der Anlagefläche konzentriert, äußerlich nicht erkennbar ist, bis die Dichtfläche versagt oder die Tragfähigkeit des Bauteils sinkt.
Sauerstoff-Konzentrationszelle, pH-Absenkung und Anreicherung von Chloridionen
Ein und dasselbe Beschichtungssystem hält je nach geometrischer Lage sehr unterschiedlich lang. Im Spaltinneren herrscht dauerhaft ein feuchtes, sich nur langsam erwärmendes und salzanreicherndes Milieu; die Beschichtung ist lange dem Elektrolyten ausgesetzt, stellt ein Wasser-Aufnahmogleichgewicht ein, verliert Haftung und wirft Blasen. Der Spaltrand dagegen erlebt Trocken-Wechsel, bei dem Salze immer wieder eingetragen, aber nicht wieder herausgetragen werden. ISO 12944-2:2017 teilt die Umweltklassen nach dem Dickeverlust unlegierten Stahls im ersten Jahr ein: C3 25 μm bis 50 μm, C4 50 μm bis 80 μm, C5 80 μm bis 200 μm; für Zink entsprechen im ersten Jahr etwa 2,1 μm bis 4,2 μm und 4,2 μm bis 8,4 μm. Diese Zahlen beschreiben die Korrosionsrate auf freien Oberflächen, im Spalt ist sie meist ungünstiger. Die kritische relative Feuchte, bei der auf Stahloberflächen ein zusammenhängender Wasserfilm entsteht, liegt bei etwa 75 %; ist die Oberfläche mit hygroskopischen Salzen verunreinigt, sinkt diese Schwelle weiter — in der Überlappungsnaht desselben Bauteils treffen meist beide Bedingungen gleichzeitig zu.
Design vorgelagert: die Klausel-Landkarte von ISO 12944-3
Die im Design möglichen Festlegungen lassen sich auf der Zeichnung alle an einer Klausel verankern: 5.2 Zugänglichkeit verlangt, dass Beschichter, Prüfer und Instandhalter Hand, Pistole und Messgerät sicher erreichen können; 5.3 Spaltenbehandlung verlangt, stehende Flüssigkeitsspalte zu verschließen oder so umzugestalten, dass Entwässerung und Belüftung möglich sind; 5.4 Verhinderung von Ablagerungen und Wasserrückstau verlangt Schrägen, Ablauföffnungen und Tropfkanten; 5.5 Oberflächenfehler, 5.6 Schraubverbindungen, 5.7 Hohlprofile und hohle Bauteile, 5.8 Kerben, 5.9 Versteifungsrippen regeln jeweils den Zustand der Schweißnähte, die Anlageflächen, das Hohlraumklima, Querschnittssprünge und die Rippenform; 5.10 Schutz vor Galvanokorrosion verlangt, Kontaktflächen unterschiedlicher Metalle zu isolieren oder beidseitig zu beschichten. Anhang A nennt die für Werkzeuge typischen Richtabstände bei Schutzarbeiten, Anhang B die empfohlenen Mindestmaße für Öffnungen zum Betreten beengter Räume, Anhang C die Mindestmaße für schmale Spalte zwischen Oberflächen, Anhang D konstruktive Beispiele zur Vermeidung von Wasserrückstau und Ablagerungen. Mechanismus und Klassifikation der Rostentstehung bei Stahl: elektrochemische Korrosion und Umweltklassen nach ISO 9223 behandelt den Rostentstehungsmechanismus und die Umweltklassen, Auswahl von Korrosionsschutz-Beschichtungssystemen nach ISO 12944 die Systemauswahl; der Bezug zu diesem Beitrag ist: erst kommt die Geometrie, dann die Frage, ob das System sie überhaupt erfüllen kann.
| Klausel | Konstruktive Maßnahme | Folge für die Beschichtung |
|---|---|---|
| 5.2 Zugänglichkeit | Bedienraum für Spritzpistole und Messgeräte, Zugangswege und Anschlagpunkte für Gerüste freihalten | Weder sprüh- noch prüfbar; Dicke- und Fehlstellendaten repräsentieren die Fläche nicht |
| 5.3 Spaltenbehandlung | Überlappung ringsum durchgehend verschweißen, Rücken-an-Rücken-Baugruppen einseitig machen, offene Spalte entwässerungsfähig umgestalten | Stehende Flüssigkeit autokatalytisch im Spalt; Materialabtrag an der Anlagefläche äußerlich nicht erkennbar |
| 5.4 Schutz vor Rückstau und Ablagerung | Schrägen, Ablauföffnungen, Tropfkanten; waagerechte Nuten und nach oben offene Profile vermeiden | Trocken-Wechsel hält Salze am Spaltrand, Beschichtung lange dem Elektrolyten ausgesetzt |
| 5.5 und 5.8 Oberflächenfehler und Kerben | Nähte nacharbeiten, scharfe Kanten verrunden, Löcher und Kerben an Anschlussblechen nach geometrischen Mindestmaßen | Schichtdickenverlust an Kanten und Kerben, Rost setzt an der Begrenzung an |
| 5.6 und 5.10 Schrauben und Galvanik | Anlageflächen, Schrauben und Unterlegscheiben auf dasselbe Dauerhaftigkeitsziel bringen, Kontaktflächen unterschiedlicher Metalle isolieren oder beidseitig beschichten | Befestigungselemente versagen zuerst; das dickste System schützt den Knoten dann nicht |
Überlappung und durchgehende Schweißnaht: Was änderbar ist und was nicht
Bei Überlappungen gibt es zwei haltbare Vorgehensweisen: entweder ringsum durchgehend schweißen und die Spalte verschließen, oder genug Spalt frei lassen, damit Flüssigkeit hinein- und wieder heraus kann und trocknet. Dazwischen liegt die intermittierende Schweißnaht mit hohem Risiko: zwischen den Schweißraupen bleiben Öffnungen, Wasser kann hinein, aber nicht ablaufen, und die Sprühpistole kommt nicht hinein. In der Reihenfolge der Nachbesserung zuerst nach oben offene Kanten und waagerechte Nuten behandeln, dann Rücken-an-Rücken-Baugruppen. Die Reihe GB/T 30790 (die nationale, ISO 12944 gleichgeltende Fassung) und JGJ/T 251-2011 „Technische Regel für den Korrosionsschutz von Stahltragwerken im Hochbau“ stellen die konstruktiven Maßnahmen vor das Beschichtungsmittel — mit demselben Grund: Beschichten kann geometrische Mängel nicht korrigieren.
Wenn nichts zu ändern bleibt: drei verbleibende Ansätze
Für Bestandsbauteile, die wirklich nicht zu ändern sind, lassen sich die Mittel nach aufsteigendem Aufwand anordnen: erstens Voranstrich im Spaltbereich, wobei das System mit hoher Bedeckung in den Spaltrand eingearbeitet wird; zweitens Öffnungen mit elastischem Dichtstoff oder Spachtel verschließen, wobei in den Technischen Lieferbedingungen zugleich Verträglichkeitsnachweis und Überarbeitbarkeitskriterium festzulegen sind; drittens einzugestehen, „im Spalt nicht zu beschichten“, es in Technische Bedingungen und Instandhaltungsplan aufzunehmen und als nicht prüfbaren Blindbereich zu verwalten. Einen Dichtstoff als Teil der Beschichtung zu verbuchen und daraus eine Dauerhaftigkeit abzuleiten, ist nicht tragfähig: Abdichtung löst nur das Eindringen von Wasser, Trockenschichtdicke und Systemlebensdauer bleiben gesondert nachzuweisen; die Umrechnung von theoretischer Ergiebigkeit und Verlustfaktor siehe Umrechnung von Trockenschichtdicke, theoretischer Ergiebigkeit und Verlustfaktor.

Wasserrückstau und Entwässerung: Schrägen, Ablauföffnungen und Tropfkanten
Das Kriterium für Wasserrückstau ist schlicht: Kann das Wasser allein durch Schwerkraft den ganzen Weg zurücklegen? Hat eine waagerechte Überlappungsfläche eine Öffnung, saugt die Kapillarwirkung Flüssigkeit hinein und hält sie zurück. Konstruktiv hilft: Überlappungsrichtung mit Entwässerungsrichtung in Einklang bringen, Platten ein Gefälle geben, an tiefsten Punkten Ablauföffnungen vorsehen, an Öffnungen Tropfkanten oder Abschrägungen anbringen, damit das Wasser an der Kante entlang abtropft statt in die Spalte zurückzulaufen. Bei Belüftungsöffnungen von Hohlbauteilen ist zugleich die Kondenswasserbildung zu bedenken: zu kleine Öffnungen erzeugen keinen Luftaustausch, eine falsche Lage leitet Regen direkt in den Hohlraum. Die Öffnungsmaße in Anhang B von ISO 12944-3:2017 (nach öffentlicher Lesart in der Größenordnung von ca. 600 mm für kreisrunde Öffnungen bzw. die kurze Seite rechteckiger Öffnungen) dienen ursprünglich dem Zweck, dass Menschen zum Arbeiten hineingelangen; in konkreten Projekten übernehmen sie oft zugleich die Belüftung und dürfen nicht nach dem Motto „kleiner ist besserer Regenschutz“ behandelt werden. Die Überlagerung von löslichen Salzen und Wasserrückstau beschleunigt das Versagen erheblich; Prüfverfahren und Grenzwerte siehe Lösliche Salze auf Stahluntergründen und Nachweis nach dem Bresle-Verfahren (ISO 8502).
| Stelle | Kriterium für Flüssigkeitsrückhalt | Konstruktive Gegenmaßnahme | Wichtig für die Beschichtung |
|---|---|---|---|
| Oberseite von Überlappungs- und Versteifungsrippen | Waagerechte Fläche mit öffnender Spalte, nach Regen lange nicht trocken | Überlappungsrichtung mit Entwässerung, Gefälle geben, an tiefsten Punkten Öffnung vorsehen | Spaltrand zuerst streifenbeschichten, dann Fläche; nicht nur die Fläche einsprühen |
| Oberseite von Flanschen und Rohrsockeln | Wasser steht um Schraubenlöcher, stehende Flüssigkeit unter der Dichtung | Löcher nicht im tiefsten Punkt legen, Dichtung durchgehend überdecken, bei Bedarf Tropfkante | Schraube, Mutter und Scheibe auf dasselbe Dauerhaftigkeitsziel wie die Konstruktion |
| Hohlträger und geschlossene Hohlkörper | Tag/Nacht-Temperaturwechsel erzeugt Kondenswasser, innen dauerhaft feucht | Belüftungsöffnungs-Maße und -Lage gemeinsam nach Begehbarkeit und Luftaustausch festlegen | Hohlraum als nicht prüfbaren Bereich verwalten; bei Bedarf ein besser verarbeitbares System wählen |
| Nahtwurzel und Spalten durch Nichtaufschmelzung | Spalt unsichtbar, aber mit der Außenseite verbunden | Nach dem Schweißen nacharbeiten, durchgehend verschließen, bei Bedarf im Wurzelbereich verfüllen | Die Grade P2 und P3 nach ISO 8501-3 greifen erst hier |
| Nach oben offene Winkel- und U-Profile | Eine Öffnung nach oben wirkt als Behälter | Ausrichtung ändern oder Rand- bzw. Abdeckbleche anfügen | Randbleche müssen bei Systemen ab C4 dieselbe Lebensdauer wie das Hauptbauteil haben |

Zugänglichkeit für Beschichtung und Inspektion: Werkzeigraum, Öffnungen und Abstände
Beschichten und Prüfen sind durch die Werkzeuggeometrie begrenzt. Airless-Spritzpistolen brauchen Spritzabstand zum Untergrund, Auftreffwinkel und einen Bedienraum; Düse und Schlauch beim Strahlen verlangen, dass jemand sicher stehen und arbeiten kann. Sind Bauteile zu eng zueinander, hat das drei Folgen: nicht sprühbar (Fehlstellen), nicht gut sprühbar (Rückprall und Overspray führen zu ungleichmäßiger Schichtdicke), nicht prüfbar (Dicke-Messgerät und Fehlstellen-Sonde bekommen keinen Kontakt zur Oberfläche). Die in Anhang A von ISO 12944-3:2017 angegebenen typischen Werkzeugabstände und die Mindestmaße für schmale Spalte in Anhang C ziehen genau hier die Grenze: Ist es eng genug, lässt sich technisch nicht mehr versprechen, „vollständig nach System“ zu beschichten. Anforderungen an Datenvollständigkeit und Messstellenanordnung bei der Abnahme siehe Abnahme von Korrosionsschutzbeschichtungen: Schichtdicke, Haftfestigkeit und Porenprüfung.
| Einschränkung | Typisches Bild | Kriterium | Maßnahme |
|---|---|---|---|
| Pistole kommt nicht hinein | Keine Beschichtung innen, nur durch Nachlaufen bedeckt | Spaltmaß unter der Bedien-Mindestgrenze von Anhang C | Konstruktion oder Verfahren ändern; Spritzen durch Voranstrich, Streichen oder Rollen ersetzen |
| Schichtdicke nicht messbar | Bericht enthält nur Messpunkte auf Flächen | Messpunkte decken Spaltränder und Kanten nicht ab | Nachweise des Streifenanstrichs ergänzen, Messpunkte an Spalträndern gesondert vorschreiben |
| Fehlstellen nicht detektierbar | Sonde kommt nicht an den Untergrund | Sonde und Bauteilgeometrie behindern sich | Fehlstellenprüfung in die Werkphase verlagern, vor Ort nur prüfbare Bereiche nachkontrollieren |
| Endoskopie nicht möglich | Keine Bildaufzeichnung im Hohlraum | Öffnungsdurchmesser und Blickwinkel reichen für eine brauchbare Beobachtung nicht | Kontrollöffnungen und endoskopische Zugänge freigeben und in den Instandhaltungsplan schreiben |
| Nachprüfung nur schwer möglich | An der Überlappungsnaht ist der Rostbeginn nicht zu sehen | Nur nach Demontage von Schutzteilen oder nach Öffnung zu erkennen | Vorgehen für Beobachtungsöffnungen und Wiederherstellung definieren, Öffnungshäufigkeit begrenzen |
Kanten und Schweißnähte: P1 bis P3 nach ISO 8501-3
Schweißnähte und Kanten sind die zweite Quelle schwacher Beschichtung: Scharfe Kanten ziehen das Material von der Kante ab (Oberflächenspannungseffekt), und Schlacke, Spritzer, Poren und Einschnitt hinterlassen Kanäle unter der Beschichtung. ISO 8501-3:2025 definiert drei Vorbereitungsgrade P1, P2, P3: P1 verlangt nur das Entfernen lose anhaftender Spritzer und Schlacke und erlaubt unterbrochene Nähte; P2 verlangt durchgehende Nähte und das Beseitigen scharfer Kanten und offener Poren; P3 verlangt das Beseitigen sichtbarer Poren und einen ebenen Nahtübergang. Nach öffentlicher Lesart umfassen die quantifizierten Schwellen unter anderem einen Verrundungsradius geschnittener Kanten von mindestens 2 mm und einen Übergangswinkel am Schweißnahtfuß von mindestens 130°; dabei wird P3 dem Qualitätslevel B nach ISO 5817:2023 zugeordnet. Level D wird für P3 nicht empfohlen, und dünne Bleche unter 3 mm sowie die Rostgrade D nach ISO 8501-1 erreichen P3 möglicherweise nicht.
Streifenanstrich, Verrundung und Anforderungen an das System
Unter Streifenanstrich (stripe coat) versteht man das vorangehende Aufbringen einer zusätzlichen Beschichtungsschicht an scharfen Kanten, Nähten und Schnittkanten — den Stellen, an denen „die Beschichtung nicht hält“ — vor der Flächenbeschichtung; seinen Wert entfaltet es erst bei Korrosivitätskategorie C4 und höher sowie bei hochdauerhaften Systemen. Die Ankerprofiltiefe beim Strahlen wird nach den Vergleichs-Standardplatten von ISO 8503-1 beurteilt, national gebräuchlich ist GB/T 13288.1-2008; der nach öffentlicher Lesart nutzbare Bereich liegt etwa bei Rz 40 μm bis 90 μm: Zu tief ergibt Dünnschichtstellen auf den Profilspitzen, zu flach ergibt zu geringe Haftung. Die allgemeine Anforderung an die Umgebungsbedingungen sei bekräftigt: Die Substrattemperatur muss mindestens 3 ℃ über dem Taupunkt liegen, sonst entsteht am Spaltrand und an den Kanten zuerst ein versteckter Wasserfilm.
Die reale Schichtdicke im Spalt und die Reihenfolge der Ausführung
Die Trockenschichtdicke im Spaltinneren darf nicht durch Mittelwerte verdeckt werden. Beschichtung gelangt durch Fließen und Kapillarwirkung in enge Spalte; die nach dem Aushärten verbleibende Menge hängt von Viskosität, Oberflächenspannung und Spaltbreite ab, gemessene Werte liegen meist unter den Flachmessungen — und der Spalt ist genau die Stelle, an der die Beschichtung den Elektrolyten abhalten soll. Machbare Reihenfolge: zuerst Spaltränder und Kanten streifenbeschichten, bei Bedarf mit feiner Düse nacharbeiten, dann das Gesamtsystem aufbringen; vorfabrizierbare Platten vor der Montage zu grundieren ist weit wirksamer, als nachträglich Beschichtung in den Spalt zu drücken. Die kathodische Schutzwirkung einer zinkreichen Grundierung im Spalt ist durch die Voraussetzung elektrischen Kontakts begrenzt; man darf nicht allein deshalb, weil „die Grundierung Zink enthält“, annehmen, der Spalt sei geschützt; das Prinzip von Galvanokorrosion und Isolation siehe Galvanische Korrosion im Mischbau aus Stahl und Aluminium: Beschichtungsisolierung und Randabdichtung.
Grenzen der Dichtstoffe: Verträglichkeit, Überarbeitbarkeit, kein Systemersatz
Zum Verhältnis von Dichtstoff und Beschichtung sind drei Punkte klarzuschreiben. Erstens Verträglichkeit: Elastischer Dichtstoff unter einem lösemittelhaltigen Deckanstrich kann von den Lösemitteln angegriffen, runzlig oder unelastisch werden; vor der Verarbeitung ist mit Material derselben Charge ein Kleinflächenversuch zu machen. Zweitens Überarbeitbarkeit: Silikonbasierte Dichtstoffe geben Migranten ab, die zu Kraterbildung führen; sobald sie im Beschichtungsbereich verwendet werden, muss man sie physisch trennen — in der Werkstatt-Praxis schwerer durchzuhalten als auf der Zeichnung. Drittens Zuständigkeitsgrenze: Der Dichtstoff löst nur, dass „keine weitere Flüssigkeit und kein Salz mehr eindringt“; er übernimmt keine Trockenschichtdicke, Bewitterungsbeständigkeit oder Dauerhaftigkeitsklasse. In den Technischen Bedingungen sind Abdichtung und Beschichtung getrennt zu formulieren, je mit eigenem Abnahmekriterium; Vorbereitungsgrade im Schweißbereich und an Kanten siehe Korrosion an Eckenschweißnähten von Lagerbehältern: Schichtdicke, Fehlstellenprüfung und Frühversagen.
Metallpaare und Schraubverbindungen: einseitig oder beidseitig beschichten
Das Prinzip für Kontaktflächen unterschiedlicher Metalle lautet: „entweder trennen, oder den Elektrolyten nicht hinkommen lassen“. ISO 12944-3:2017 verlangt in 5.10, bei unvermeidbarem elektrischem Kontakt über die Beschichtung eine elektrische Isolation zu erreichen; übliche Ausführungen sind beidseitige Beschichtung plus isolierende Unterlegscheiben und Hülsen. Schraubverbindungen haben eine zusätzliche Auflage: Sobald die Reibfläche hochfester Schrauben (faying surface) beschichtet wird, ändert sich der Gleitfaktor; ob eine Beschichtung zulässig ist, mit welchem Wert zu rechnen und ob nachzuprüfen ist, muss bereits in der Knotenpunktauslegung festgelegt werden; Werte und Nachprüfumfang siehe Beschichtbare Reibfläche hochfester Schrauben: Gleitfaktor, Werte und Nachprüfung. Bei der Kombination feuerverzinkter Bauteile mit einem Beschichtungssystem ist zudem die beschleunigte Weißrostbildung auf der Zinkschicht im dauerhaft feuchten Spalt zu beachten; die Auslegungsgrundsätze für Zinkbeschichtungen siehe ISO 14713-1 und ISO 1461 (beide sind normative Verweisungen in ISO 12944-3:2017).
Prüfung, Instandhaltung und Nachweis: wie man Blindbereiche verwaltet
Das Instandhaltungsmanagement von Spaltzonen stützt sich auf Nachweise, nicht aufs Auge. Festzuhalten sind: welche Knotenpunkte als nicht prüfbare Blindbereiche definiert sind (Zeichnungsnummer und Anzahl), welche konstruktive Maßnahme je Blindbereich gewählt wurde (durchgehende Schweißnaht, Abdichtung oder Entwässerung), ob Beschichtungssystem und Streifenanstrich ausgeführt wurden, die Messstellenanordnung für Fehlstellen-Prüfung und Schichtdicke sowie Zeitpunkt und Schwellenwert der nächsten Öffnungskontrolle. Der Neosalzsprühversuch nach ISO 9227 verwendet eine 5-%-Natriumchlorid-Lösung bei 35 ℃±2 ℃ und einem pH-Wert der Auffangflüssigkeit von 6,5 bis 7,2; die nach öffentlicher Lesart für ISO 12944-6 genannten Zeiten sind C3 480 h, C4 720 h, C5 1440 h. Diese Zahlen beschreiben freie Oberflächen; zu Überlappungsflächen besteht kein Umrechnungszusammenhang, erst zyklische Alterung kommt dem realen Trocken-Wechsel nahe. Zur Beurteilung der Spaltkorrosionsbeständigkeit des Werkstoffs selbst dient ASTM G48: die aktuelle G48-25 hat die sechs Verfahren A bis F, B ist der Eisen(III)-chlorid-Spaltversuch, F bestimmt die kritische Spalttemperatur (CCT) von Edelstahl, Prüflösung ist eine 6-%-Eisen(III)-chlorid-Lösung; die Verfahren A und B rufen bei Edelstahl 304 bereits bei Raumtemperatur lokale Korrosion hervor. Die Norm stellt zugleich klar, dass diese Verfahren nur die Entstehung beurteilen, nicht die Ausbreitungsrate ableiten lassen und nicht auf chloridfreie Umgebungen übertragbar sind. National entspricht GB/T 10127-2002 (nicht gleichgeltend gegenüber ASTM G48:2000).
Wichtigste Kennzahlen (mit Einheiten)
- ISO 12944-3:2017 wurde 2017-11 veröffentlicht und ersetzt die Fassung von 1998; 5.3 ergänzt Anforderungen an Spaltenfüllung und Dichtstoffe und fügt für hochdauerhafte Systeme ab C4 sowie Im1 bis Im4 zusätzliche Anforderungen an die Untergrundvorbereitung hinzu.
- ISO 8501-3:2025 wurde am 2025-08-31 veröffentlicht und ersetzt die Fassung von 2007; drei Grade P1/P2/P3, nach öffentlicher Lesart wird P3 dem Schweißqualitätslevel B nach ISO 5817:2023 zugeordnet, Level D nicht empfohlen.
- Dickeverlust unlegierten Stahls im ersten Jahr nach ISO 12944-2:2017: C3 25 μm bis 50 μm, C4 50 μm bis 80 μm, C5 80 μm bis 200 μm; Zink im ersten Jahr etwa 2,1 μm bis 4,2 μm (C4) und 4,2 μm bis 8,4 μm (C5).
- Die kritische relative Feuchte für einen zusammenhängenden Wasserfilm auf Stahl liegt bei etwa 75 %; bei hygroskopischen Salzverunreinigungen sinkt diese Schwelle.
- Bresle-Verfahren nach ISO 8502-6:2020 und ISO 8502-9:2020; die Prüffläche des Patches A-1250 beträgt 1250 mm², die Umrechnung ρA = Δγ × 6 (mg/m²); branchenübliche Obergrenze der Abnahme 50 mg/m², für Rohrleitungssysteme nach ISO 21809-1:2011 gilt ein Wert von 20 mg/m².
- Üblicher Bereich der Ankerprofiltiefe beim Strahlen Rz 40 μm bis 90 μm; die Substrattemperatur muss beim Beschichten mindestens 3 ℃ über dem Taupunkt liegen.
- Konzentration der Eisen(III)-chlorid-Prüflösung nach ASTM G48-25 6 %; Neosalzsprühversuch nach ISO 9227 mit 5 % Natriumchlorid, 35 ℃±2 ℃, pH 6,5 bis 7,2; nach öffentlicher Lesart die ISO 12944-6 Zeiten C3 480 h, C4 720 h, C5 1440 h.
Häufige Fragen zu Bewertungskriterien
Muss eine Überlappungsfläche wirklich beidseitig beschichtet werden?
Das hängt davon ab, ob sich die Spalte vermeiden lässt. Ist eine ringsum durchgehende Schweißnaht möglich, gilt „innen nicht auf die Beschichtung bauen“ und außen das reguläre System; bleibt eine offene Spalte, sind beide Seiten zu beschichten und zugleich zu entwässern und zu belüften, sonst bildet sich im Spalt ein Anodenbereich mit stehender Flüssigkeit. Die Prüfreihenfolge: erst klären, ob verschließbar, dann ob entwässerbar, danach ein- oder beidseitig beschichten. Beide Seiten zu beschichten und dennoch einen nicht entwässerten Hohlraum zu verschließen, verlagert die Korrosion nur ins Unsichtbare — später weder prüf- noch überarbeitbar.
Wenn in die Spalte nicht beschichtet werden kann — kann ein Dichtstoff die Beschichtung ersetzen?
Nein, er ersetzt sie nicht, er ändert nur die Geometrie. Der Dichtstoff soll verhindern, dass weiter Wasser und Salz eindringen; er liefert keine Trockenschichtdicke, keine Bewitterungsbeständigkeit und keine Dauerhaftigkeitsklasse und darf nicht als Teil eines Systems im Sinne von ISO 12944-5 in die Lebensdauer eingehen. Bei einer Dichtlösung sind drei Punkte zugleich festzulegen: Verträglichkeit mit Deckanstrich und Verdünnung (Kleinflächenversuch, um Untergrundangriff und Runzelbildung zu vermeiden), Überarbeitbarkeit nach Aushärtung (silikonhaltige Migranten verursachen Krater) und der Nachprüfzeitraum nach Alterung des Dichtstoffs. Nur wenn das in den Technischen Bedingungen steht, ist Abdichtung eine abnehmbare Maßnahme.
Wie unterscheidet man vor Ort durchgehende von intermittierender Schweißnaht, und wie groß ist der Kostenunterschied?
Durchgehend heißt, die Naht schließt den Überlappungsumfang ringsum ein; intermittierend sind einzelne Raupen mit Öffnungen dazwischen. Die Beurteilung vor Ort ist einfach: Wasser entlang der Naht gießen oder nach Regen beobachten — bleibt Wasser stehen und trocknet langsam, handelt es sich um eine offene Spalt. Kosten: Durchgehendes Schweißen bringt Schweißverzug und höheren Wärmeeintrag mit sich und erfordert Verfahren und Vorrichtung; intermittierendes spart Schweißzusatz und Zeit, verlagert die Instandhaltungskosten aber in nicht prüfbare Bereiche. ISO 12944-3:2017 verlangt in 5.3 und Anhang D, die Spalte zu verschließen oder das Wasser abzuleiten; die Fassung von 2017 ergänzt Anforderungen an Spaltenfüllung und Dichtstoffe.
Wie groß und wo platziert man Ablauf- und Belüftungsöffnungen?
Ablauföffnungen liegen am tiefsten Punkt und am auslaufseitigen Ende von Rückstauzonen; der Durchmesser muss mitgeführte Schmutzpartikel passieren lassen, ohne sich zuzusetzen, mit Tropfkante oder Abschrägung, damit Wasser an der Kante abtropft. Öffnungen zum Betreten beengter Räume sind nach den Mindestmaßen in Anhang B von ISO 12944-3:2017 auszulegen (nach öffentlicher Lesart Kreisdurchmesser bzw. kurze Rechteckseite etwa 600 mm), damit Mensch und Gerät hineinkommen und zugleich Luftaustausch möglich ist. Verkleinert man die Öffnung auf nur ein Rohr, verliert man meist Prüfbarkeit und Belüftung. Bei Hohlbauteilen ist zudem die Lage der Öffnung zur Regenrichtung zu prüfen.
Darf die Reibfläche hochfester Schrauben beschichtet werden?
Ja, aber nur, wenn der Gleitfaktor vorher festgelegt und die Nachprüfmethode vereinbart ist. Eine Beschichtung der Reibfläche verändert oder verringert das Gleitverhalten; der in der Tragfähigkeitsrechnung des Knotenpunkts angesetzte Faktor muss dem tatsächlichen Beschichtungszustand entsprechen. System, Untergrundvorbereitungsgrad (z. B. Sa 2.5) und Beschichtungszustand nach dem Strahlen sind bei Bestellung und Prüfung festzuschreiben. Häufiger Auslegungsfehler: Auf der Zeichnung steht ein Gleitfaktor, ausgeführt wird aber ein anderes System. Werte, Prüfverfahren und Nachprüfumgang siehe die intern verlinkte Sonderseite.
Beweist ein bestandener Salzsprühnebelversuch die Sicherheit der Überlappungsfläche?
Nein. Neosalzsprühversuch (ISO 9227, 5 % Natriumchlorid, 35 ℃±2 ℃, pH 6,5 bis 7,2) und Kondenswasserprüfung zeigen nur das relative Verhalten freier Oberflächen; die nach öffentlicher Lesart für ISO 12944-6 genannten Zeiten C3 480 h, C4 720 h, C5 1440 h stehen in keinem Umrechnungsverhältnis zum Trocken-Wechsel, zur Sauerstoffzehrung und zur pH-Absenkung im Spalt. Zur Beurteilung der Spaltkorrosionsbeständigkeit des Werkstoffs dient das Eisen(III)-chlorid-Verfahren von ASTM G48-25 (B ist der Spaltversuch, F bestimmt die kritische Spalttemperatur), Prüflösung 6 %; laut Norm beurteilt dieses Verfahren nur die Entstehung, nicht die Ausbreitungsrate, und ist nicht auf chloridfreie Umgebungen übertragbar.
Was bleibt, wenn ein Bestandsbau nicht geändert werden kann?
Nach steigendem Aufwand drei Wege: erstens Voranstrich oder Streifenanstrich im Spaltbereich mit hoher Bedeckung in den Spaltrand, ergänzt durch eine feine Düse; zweitens Öffnungen mit elastischem Dichtstoff verschließen und Verträglichkeitsnachweis wie Überarbeitbarkeitskriterium festschreiben; drittens Nicht-Prüfbarkeit eingestehen und die Blindbereichsliste (Knotennummer, Anzahl, Konstruktionsmaßnahme) samt Zyklus der Öffnungskontrolle in den Instandhaltungsplan schreiben. Alle drei Wege verlangen Nachweise: Dicken-Messstellen, Umfang der Fehlstellenprüfung und die nächste Beobachtungsschwelle. Wer nur den Deckanstrich erneuert, ohne Wasserhaltung und Entwässerung zu ändern, ist nach zwei bis drei Instandhaltungszyklen meist wieder am Ausgangspunkt.
Literaturhinweise und Erläuterung der Datengrundlage
Die Zahlen und Angaben in diesem Beitrag folgen drei Quellenlagen. Erstens amtliche Normtexte und Ausgabestände: ISO 12944-3:2017, ISO 12944-2:2017, ISO 12944-6, ISO 8501-3:2025, ISO 8501-1, ISO 8502-6:2020, ISO 8502-9:2020, ISO 8503-1, ISO 9227, ISO 1461, ISO 14713-1, ISO 5817:2023, ASTM G48-25, die Reihe GB/T 30790, GB/T 8923.1-2011, GB/T 13288.1-2008, GB/T 18570.6-2011, GB/T 18570.9-2005, GB/T 10127-2002, JGJ/T 251-2011. Zweitens quantitative Zahlen aus öffentlicher Interpretation der Normen und Material von Prüflaboren (Anhangsmaße, Verrundungsradien, Übergangswinkel, Prüfdauern usw.); soweit dieser Beitrag solche Zahlen nennt, ist im Satz ausdrücklich von „öffentlicher Lesart“ bzw. „öffentlicher Interpretation“ die Rede, maßgeblich bleibt der amtliche Text. Drittens branchenübliche Praxiserfahrung (Vorgehen beim Streifenanstrich, Nachweis von Dichtstoffen, Nachweispflichten bei Blindbereichen); sie sind anwendbare Kriterien, keine Normtexte.
- ISO 12944-3:2017 „Farben und Lacke — Korrosionsschutz von Stahlbauten durch Beschichtungssysteme — Teil 3: Konstruktionsaspekte“, zuständig ISO/TC 35/SC 14, Ausgabe 2017-11, ersetzt ISO 12944-3:1998.
- ISO 8501-3:2025 „Vorbereitung von Stahluntergründen — Teil 3: Vorbereitungsgrade von Schweißnähten, Kanten und sonstigen Bereichen mit Oberflächenfehlern“, veröffentlicht 2025-08-31, ersetzt die Fassung von 2007; die Zuordnung zu Schweißqualitätsleveln nach ISO 5817:2023 siehe deren Anhang.
- ASTM G48-25 „Prüfverfahren zur Bestimmung der Lochkorrosions- und Spaltkorrosionsbeständigkeit von nichtrostenden Stählen und ähnlichen Legierungen mit Eisen(III)-chlorid-Lösung“, Verfahren A bis F; national entspricht GB/T 10127-2002 (NEQ ASTM G48:2000).
- ISO 8502-6:2020 und ISO 8502-9:2020 (Bresle-Patch-Verfahren zur Bestimmung löslicher Salze auf Oberflächen); national entsprechen GB/T 18570.6-2011 und GB/T 18570.9-2005; ISO 21809-1:2011 nennt für Rohranstriche einen Grenzwert von 20 mg/m².
- ISO 12944-2:2017 Umweltklassen, ISO 12944-6 Leistungsprüfungen im Labor (ISO 9227 Salzsprühnebel, Kondenswasser und zyklische Alterung) und ISO 12944-5 Beschichtungssysteme; die national gleichgeltenden Fassungen sind die Reihe GB/T 30790, die technische Regel siehe JGJ/T 251-2011.
Last updated: 2026-11-11. Dieser Beitrag wurde von der Technischen Abteilung von Kexin New Materials (Guangdong) Co., Ltd. auf Grundlage öffentlicher Normen und üblicher Praxis zusammengestellt und richtet sich an die technische und beschaffungsseitige B2B-Kommunikation bei Industrieanstrichprojekten; Liefer- und Handelsbedingungen sind als EXW oder FOB zu verstehen. Das konkrete Beschichtungssystem, die Schichtdicken und die Abnahmekriterien richten sich nach der technischen Vereinbarung des Projekts und dem amtlichen Text der jeweils gültigen Norm.