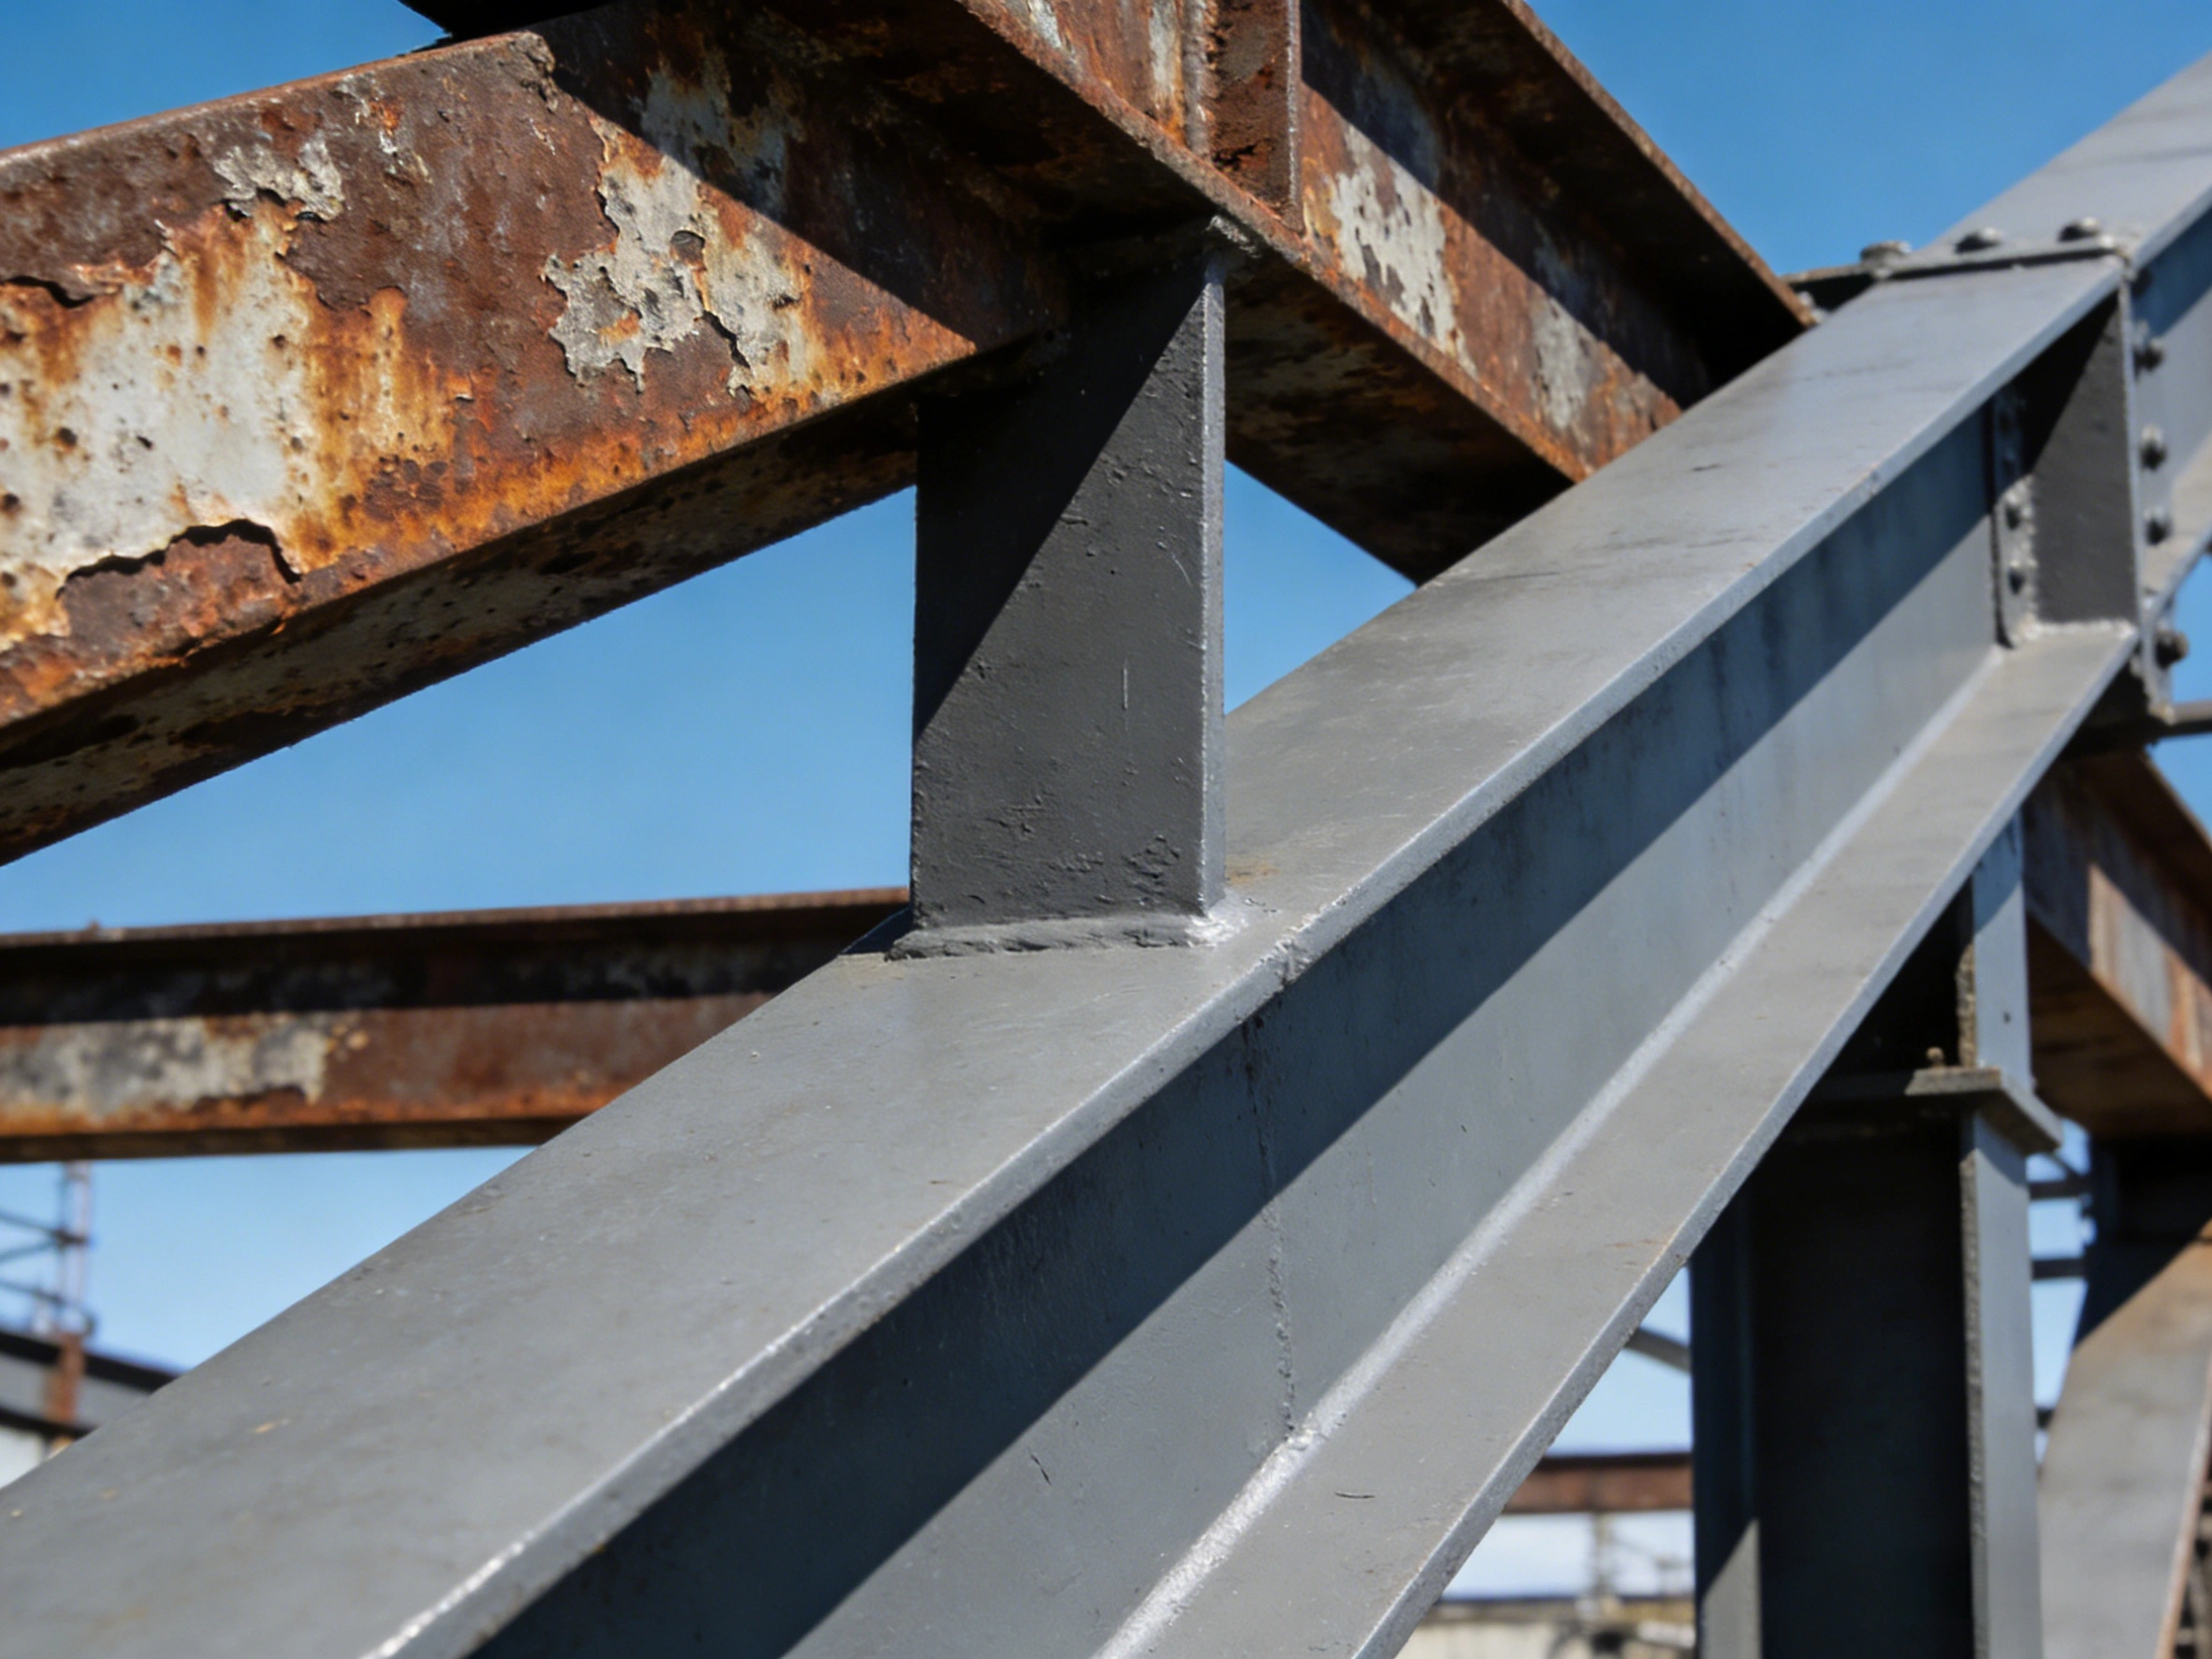
La corrosión en hendiduras (crevice corrosion) es la corrosión localizada que ocurre en los intersticios con líquido retenido de una superficie metálica: en traslapes, bajo juntas, alrededor de agujeros de perno, en raíces de soldadura e intersticios sin fusión, donde el líquido no circula ni se renueva. El oxígeno disuelto del interior se consume sin reposición y, frente a la superficie expuesta, se forma una pila de diferencia de oxígeno en la que el interior actúa como ánodo; después vienen la caída de pH y la acumulación de cloruros en un proceso autocatalítico. En estructuras de acero pintadas el daño no está en la pérdida media de espesor, sino en que la zona es oculta, no inspeccionable y no repintable.
Una situación que se repite en obra: el acabado de las caras expuestas sigue en su sitio, la adherencia y el espesor de película se aceptan sin problema, pero todo el perímetro del traslape amanece con óxido abultado y escurriduras amarillentas, y solo al retirar la placa de sujeción se comprueba que la superficie de contacto ya perdió espesor de forma evidente; en las vigas cajón los orificios de ventilación dejan entrar la lluvia, por la noche se forma condensación y la capa de óxido interior es mucho más gruesa que la exterior. La raíz casi nunca está en el sistema de pintura, sino en la geometría que entrega el plano: la hendidura existe, el agua no sale, la boquilla no entra y la inspección tampoco llega. ISO 12944-3:2017 ubica estos problemas en la fase de diseño y los trata como requisito independiente, junto con la clasificación ambiental (parte 2), la preparación de superficie (parte 4) y los sistemas de pintura (parte 5).
TL;DR: las conclusiones primero
- ISO 12944-3:2017 (publicada en 2017-11, sustituye a la edición de 1998) convierte la accesibilidad, el tratamiento de huecos, la prevención de retención de agua, los defectos de superficie, las uniones atornilladas, los elementos cajón, las entallas, los rigidarios y la protección galvánica en cláusulas básicas de diseño de 5.2 a 5.10, apoyadas por los anexos A a D sobre espacio para herramientas, dimensiones de aberturas, huecos estrechos y medidas de drenaje.
- El traslape conviene cerrarlo con cordón continuo en todo el perímetro; la soldadura intermitente y el punteado dejan aberturas entre tramos que admiten agua, no drenan y bloquean la pistola. La edición de 2017 añadió a la cláusula 5.3 los requisitos de relleno de huecos y materiales de sellado.
- ISO 8501-3:2025 (emitida el 2025-08-31, sustituye a la edición de 2007) define tres grados de preparación de soldaduras y bordes: P1, P2 y P3; según las interpretaciones de dominio público, desde C4 hacia arriba se recomienda P2 o P3, con bordes cortados redondeados a un radio mínimo de 2 mm.
- El interior de la hendidura es una zona ciega de espesor: la pintura entra y sale, y que el punto de medición plano cumpla no prueba que la junta alcance el espesor seco de diseño; primero stripe coat o preaplicación y después la proyección general.
- El sellante no es un recubrimiento anticorrosivo: solo impide que el intersticio siga recibiendo agua y sales; el espesor de película seca y la clase de durabilidad siguen siendo responsabilidad del sistema de pintura, y hay que verificar la compatibilidad y la repintabilidad con el acabado.
- El método del cloruro férrico de ASTM G48-25 (solución al 6 %) evalúa la iniciación de la corrosión en hendiduras: no permite deducir velocidades de propagación ni extrapolar a ambientes sin cloro, y aprobar la niebla salina neutra no equivale a que el traslape esté seguro.
Por qué la corrosión en hendiduras es lo primero que falla en un sistema de pintura
La corrosión general adelgaza la superficie de manera uniforme y se calcula con espesor de película y años de servicio; la picadura inicia en superficies desnudas donde la película pasiva se rompe localmente. Lo que distingue a la corrosión en hendiduras es que la gobierna la geometría. Una vez formado el intersticio, el oxígeno disuelto se consume en la reducción catódica y, como la abertura es demasiado estrecha para que entre líquido oxigenado desde fuera, el interior y el exterior constituyen una pila de concentración que empuja al interior a actuar como ánodo. Los iones metálicos se acumulan en la hendidura, los cloruros migran hacia dentro para mantener la neutralidad eléctrica, los cloruros metálicos se hidrolizan y generan ácido clorhídrico, y el pH más bajo acelera todavía más la disolución. Esa cadena autocatalítica, una vez establecida, puede avanzar de forma sostenida incluso por debajo del potencial de iniciación de la picadura. La consecuencia en ingeniería es que la pérdida de espesor se concentra en un punto de la superficie de contacto, no se ve desde fuera y aparece cuando la junta de estanqueidad falla o baja la capacidad resistente del elemento.
Pila de diferencia de oxígeno, caída de pH y acumulación de cloruros
El mismo sistema tiene una vida muy distinta según la posición geométrica en que se aplique. Dentro de la hendidura el ambiente permanece húmedo, se calienta despacio y las sales se concentran: la película está en contacto prolongado con el electrolito hasta alcanzar el equilibrio de absorción de agua, la adherencia cae y aparecen ampollas; en la boca de junta, en cambio, se suceden los ciclos húmedo-seco que renuevan la entrada de sales sin desalojarlas. ISO 12944-2:2017 clasifica los ambientes por la pérdida de espesor del acero de bajo carbono durante el primer año: C3 de 25 μm a 50 μm, C4 de 50 μm a 80 μm y C5 de 80 μm a 200 μm; para el zinc, el primer año corresponde a unos 2,1 μm a 4,2 μm y 4,2 μm a 8,4 μm. Esas cifras describen la velocidad de corrosión de superficies expuestas; dentro de una hendidura suele ser peor. La humedad relativa crítica para que se forme una película continua de agua sobre el acero ronda el 75 %, y el umbral baja aún más cuando la superficie está contaminada con sales higroscópicas: en el traslape de un mismo elemento las dos condiciones suelen darse a la vez.
El diseño como premisa: mapa de cláusulas de ISO 12944-3
Las decisiones que se pueden tomar en fase de diseño tienen su cláusula en el plano: 5.2 accesibilidad exige que pintores, inspectores y personal de mantenimiento puedan alcanzar de forma segura la superficie con la mano, la pistola y los instrumentos; 5.3 tratamiento de los huecos manda cerrar los intersticios con líquido retenido o reconfigurarlos para que drenen y ventilen; 5.4 prevención de depósitos y retención de agua pide superficies inclinadas, orificios de drenaje y goteros; 5.5 defectos de la superficie, 5.6 uniones atornilladas, 5.7 elementos cajón y piezas huecas, 5.8 entallas y 5.9 rigidarios condicionan, respectivamente, el estado del cordón, las superficies de contacto, el ambiente interior, los cambios bruscos de sección y la forma de las nervaduras de rigidario; y 5.10 prevención de corrosión galvánica pide aislar o pintar las dos caras de un contacto de metales disímiles. El anexo A da las distancias típicas que necesitan las herramientas durante los trabajos de protección; el anexo B, el límite inferior recomendado de las aberturas de entrada a espacios confinados; el anexo C, el límite inferior de las dimensiones de los huecos estrechos entre superficies, y el anexo D, ejemplos constructivos para evitar la retención de agua y de depósitos. Mecanismo y clasificación de la corrosión del acero: corrosión electroquímica y grados ambientales ISO 9223 explica el mecanismo de oxidación del acero y la clasificación ambiental, Guía de selección de sistemas de pintura de protección ISO 12944 trata de la selección del sistema, y la relación con este artículo es directa: primero la condición geométrica y después si el sistema puede cumplirla.
| Cláusula | Medida de diseño | Consecuencia para el recubrimiento |
|---|---|---|
| 5.2 Accesibilidad | Reservar espacio de trabajo para pistolas e instrumentos de medición, vías de acceso de mantenimiento y anclajes de andamio | Donde la pistola no llega tampoco llega la inspección: los datos de espesor y de discontinuidades dejan de representar la superficie real |
| 5.3 Tratamiento de huecos | Cerrar el perímetro del traslape con cordón continuo, pasar los conjuntos a espalda a un solo lado y convertir los intersticios abiertos en formas drenables | El líquido retenido dentro de la junta actúa en autocatálisis y la pérdida de espesor de la superficie de contacto no se aprecia desde fuera |
| 5.4 Retención de agua y depósitos | Superficies inclinadas, orificios de drenaje y goteros; eliminar huecos horizontales y perfiles abiertos hacia arriba | Los ciclos húmedo-seco dejan la sal en la boca de junta y mantienen la película en contacto prolongado con el electrolito |
| 5.5 y 5.8 Defectos de superficie y entallas | Rebajar cordones, redondear cantos vivos y tratar agujeros de placas de conexión y entallas según los límites geométricos inferiores | El espesor se pierde en bordes y entallas, y la oxidación arranca en el contorno |
| 5.6 y 5.10 Pernos y corrosión galvánica | Dar a las superficies de contacto y a pernos y arandelas un mismo objetivo de durabilidad, y aislar o pintar las dos caras del contacto de metales disímiles | El elemento de sujeción falla primero y, por grueso que sea el sistema, el nudo no se sostiene |
Traslapes y cordón continuo: lo que se puede cambiar y lo que no
Un traslape admite dos posiciones defendibles: cerrar todo el perímetro con cordón continuo de modo que el intersticio quede sellado, o dejar holgura suficiente para que el líquido entre, salga y el conjunto se seque del todo. La soldadura intermitente, que queda en el medio, es la opción de mayor riesgo: entre los tramos soldados quedan aberturas por las que el agua entra y no sale, y la pistola tampoco alcanza. En cuanto al orden de reforma, primero se resuelven las aberturas orientadas hacia arriba y los huecos horizontales; después, los conjuntos a espalda. La serie GB/T 30790 (la adopción nacional idéntica a ISO 12944) y JGJ/T 251-2011, reglamento de protección anticorrosiva de estructuras de acero de edificación, anteponen las medidas constructivas a la pintura por la misma razón: el recubrimiento no puede corregir los defectos de geometría.
Cuando no se puede cambiar, quedan tres caminos
Para los elementos existentes que de verdad no admiten modificación, los recursos disponibles se ordenan de menor a mayor coste: uno, preaplicar en la zona de la hendidura y comprimir el sistema de pintura contra la boca de junta con alta cobertura; dos, cerrar las aberturas con un sellante elástico o masilla, en cuyo caso la especificación técnica debe fijar a la vez la validación de compatibilidad y el criterio de repintabilidad, y tres, admitir que dentro de la junta no se pinta, escribirlo en la especificación y en el plan de mantenimiento, y gestionarlo como zona ciega no inspeccionable. Contabilizar el sellante dentro del sistema de recubrimiento para declarar la durabilidad no es una práctica válida: el sellado solo resuelve la entrada de agua, y el espesor de película seca y la vida del sistema se siguen calculando por separado; la conversión entre la extensión teórica y el factor de pérdida se explica en Conversión entre espesor de película seca, extensión teórica y factor de pérdida.

Retención y drenaje de agua: pendientes, orificios de drenaje y goteros
El criterio de retención de agua es simple: si el agua puede recorrer todo el camino hacia fuera por gravedad. Cualquier abertura en la junta de un traslape horizontal hace que la capilaridad chupe el líquido y lo retenga; las respuestas de diseño son alinear la dirección del traslape con la del drenaje, dar pendiente a las placas, abrir orificios de drenaje en los puntos bajos y añadir goteros o chaflanes en las aberturas para que el agua caiga por el borde en lugar de volver a la junta. En elementos cajón y piezas huecas, los orificios de ventilación deben considerar también la condensación: demasiado pequeños no generan intercambio de aire y mal ubicados meten la lluvia de lleno en la cavidad. Las dimensiones de abertura del anexo B de ISO 12944-3:2017 (las interpretaciones de dominio público las sitúan en el orden de los 600 mm de diámetro en aberturas circulares o del lado corto en rectangulares) existen para que una persona pueda entrar a trabajar, y en proyectos reales asumen además la función de ventilación, de modo que no se pueden tratar como “cuanto más pequeña, menos lluvia”. La suma de sales solubles y agua retenida acelera de forma marcada el fallo; el método de detección y los límites de aceptación se tratan en Sales solubles en superficie de acero y ensayo Bresle (ISO 8502).
| Ubicación | Criterio de retención de líquido | Contramedida constructiva | Clave para el recubrimiento |
|---|---|---|---|
| Placas de traslape y cara superior de rigidarios | Intersticio abierto en un plano horizontal que no seca durante mucho tiempo tras la lluvia | Alinear el traslape con el sentido del drenaje, dar pendiente y abrir orificios en los puntos bajos | Stripe coat en la boca de junta antes de pintar la superficie; no limitarse a proyectar los planos |
| Cara superior de bridas y asientos de tubería | Agua acumulada alrededor de los agujeros de perno y líquido retenido bajo la junta | Evitar los puntos bajos al situar los agujeros, mantener la cobertura continua del asiento de junta y poner goteros cuando haga falta | Pernos, tuercas y arandelas comparten el objetivo de durabilidad de la estructura |
| Vigas cajón y cavidades cerradas | Condensación por la diferencia de temperatura día-noche, interior crónicamente húmedo | Dimensionar y colocar los orificios de ventilación considerando a la vez la posibilidad de trabajar dentro y el intercambio de aire | Gestionar la cavidad como zona no inspeccionable y, si hace falta, cambiar a un sistema más aplicable |
| Raíces de soldadura e intersticios sin fusión | Hendidura invisible pero conectada con el exterior | Rebajar después de soldar, cerrar en continuo y, si hace falta, escavar la raíz y rellenar | Aquí es donde los grados P2 y P3 de ISO 8501-3 demuestran su valor |
| Aberturas hacia arriba en ángulos y perfiles en U | Una abertura orientada hacia arriba funciona como recipiente | Cambiar la orientación o añadir placas de cierre y cubiertas | Las piezas de cierre con sistema C4 o superior deben compartir la vida útil de los elementos principales |

Accesibilidad para pintar e inspeccionar: espacio para herramientas, aberturas y separaciones
Pintar e inspeccionar están ambos limitados por la geometría de las herramientas. La pistola airless necesita una distancia de proyección hasta el sustrato, un ángulo de incidencia y un tramo de espacio maniobrable; la boquilla y la manguera de limpieza por proyección abrasiva exigen además que el operario esté sólidamente apoyado en una posición segura. Cuando la separación entre elementos es demasiado corta aparecen tres consecuencias: no se puede proyectar (faltas de pintura), no se proyecta bien (el rebote y el sobre-pulverizado producen espesor desigual) y no se puede inspeccionar (el medidor de espesores y el detector de discontinuidades no llegan a apoyar sobre la superficie). Las distancias típicas de herramienta del anexo A y el límite inferior de los huecos estrechos del anexo C de ISO 12944-3:2017 trazan precisamente esa frontera: por debajo de cierto grado de estrechez no se puede prometer técnicamente “la aplicación completa del sistema”. Los requisitos de integridad de datos y de distribución de puntos de medición en la fase de aceptación se tratan en Aceptación de obras de pintura anticorrosiva: espesor de película, adherencia y ensayo de picaduras.
| Restricción | Manifestación típica | Criterio | Tratamiento |
|---|---|---|---|
| La pistola no entra | Sin pintura en el interior; solo cobertura por escurrimiento | Dimensión del hueco por debajo del límite operativo del anexo C | Cambiar el detalle o el método: preaplicar, pincelar o rodillar en lugar de proyectar |
| El espesor no se puede medir | Los informes solo contienen puntos en superficie plana | Los puntos de medición no cubren bocas de junta ni filos | Añadir el registro de la aplicación del stripe coat y regular por separado los puntos de medición en la boca de junta |
| Las discontinuidades no se pueden detectar | La sonda detectora no puede apoyarse en la superficie | Interferencia geométrica entre la sonda y el elemento | Adelantar la detección de discontinuidades a la etapa de taller y revisar en obra solo las zonas inspeccionables |
| La inspección con boroscopio no es posible | Sin registro de imagen dentro de la cavidad | El diámetro del orificio y el ángulo de visión no bastan para una observación válida | Prever orificios de inspección y ruta boroscópica, y escribirlos en el plan de mantenimiento |
| Ventana de revalidación insuficiente | El origen de la oxidación en el traslape no es visible | Hay que desmontar protecciones o abrir un orificio para observar | Definir la práctica del orificio de observación y su restauración, y controlar la frecuencia de apertura |
Bordes y soldaduras: los grados P1 a P3 de ISO 8501-3
Soldaduras y bordes constituyen la segunda familia de puntos débiles de la película: el canto vivo arrastra la pintura fuera del borde por efecto de la tensión superficial del líquido, y la escoria, las salpicaduras, los poros y los socavados dejan canales bajo el recubrimiento. ISO 8501-3:2025 define tres grados de preparación: P1, P2 y P3. P1 solo exige retirar salpicaduras y escoria sueltas y admite cordones discontinuos; P2 pide cordón continuo y eliminar los cantos vivos y la porosidad abierta; P3 pide eliminar la porosidad visible y un rebaje suave del cordón. Las interpretaciones de dominio público añaden umbrales cuantitativos, como un radio de redondeo en bordes cortados no menor de 2 mm y un ángulo de transición en el pie del cordón a tope no menor de 130°, y vinculan P3 con el nivel de calidad B de ISO 5817:2023; el nivel D no se recomienda para P3, y es posible que chapas de menos de 3 mm de espesor y las superficies con grado de corrosión D de ISO 8501-1 no alcancen P3.
Stripe coat, radios de redondeo y umbrales del sistema
El stripe coat consiste en comprimir primero una capa adicional de pintura en filos, soldaduras y cantos cortados, esas posiciones donde la pintura no se queda, y después trabajar las superficies grandes; su valor se materializa sobre todo en ambientes de corrosividad C4 o superior y en sistemas de alta durabilidad. La profundidad de anclaje del granallado se evalúa con placas de contraste conforme a ISO 8503-1; en el ámbito nacional se usa habitualmente GB/T 13288.1-2008, y el intervalo práctico citado en fuentes públicas va de Rz 40 μm a 90 μm: demasiado profundo deja puntos de película fina en las crestas y demasiado superficial da adherencia insuficiente. La regla general del ambiente de aplicación sigue mereciendo la pena recordarla: la temperatura del sustrato debe superar el punto de rocío en al menos 3 ℃, o si no la primera película de agua oculta aparecerá en las bocas de junta y en los filos.
Espesor de película real dentro de la hendidura y orden de aplicación
El espesor de película seca dentro de una hendidura es un problema que los promedios no pueden tapar. La pintura entra en la junta estrecha por escurrimiento y capilaridad, y la cantidad que queda después del curado depende de la viscosidad, la tensión superficial y la anchura de la junta; las lecturas medidas dentro suelen quedar por debajo de las de la superficie plana, y es justo en la junta donde la película debe mantener el electrolito fuera. Una secuencia viable es: stripe coat primero en la boca de junta y en los filos, una pasada adicional con boquilla de calibre pequeño si hace falta y después el sistema completo; en las placas que admitan preaplicación, hacerla antes del ensamblaje y la soldadura resulta mucho más eficaz que intentar meter pintura después en una junta ya cerrada. La capacidad de protección catódica de un fondo rico en zinc dentro de la hendidura está limitada por las condiciones de contacto eléctrico, así que que “el fondo lleve zinc” no debe asumirse como garantía de que el interior está protegido; el principio de la acción galvánica y del aislamiento está en Corrosión galvánica en carrocerías mixtas de acero y aluminio: aislamiento con recubrimiento y sellado de bordes.
Fronteras del sellado: compatibilidad, repintado y sustitución del sistema
La relación entre sellante y pintura hay que escribirla en tres puntos. Primero, la compatibilidad: un sellante elástico bajo un acabado de base disolvente puede ser atacado por este, arrugarse o perder elasticidad, y antes de aplicar conviene validar una probeta con materiales del mismo lote. Segundo, la repintabilidad: los migratorios de los sellantes de base silicona producen cráteres, de modo que una vez usados en la zona de pintado hay que aislarlos físicamente; esa experiencia pesa más en la gestión de taller que en el plano. Tercero, la frontera de funciones: el sellante resuelve que el intersticio no siga recibiendo agua y sales, pero no aporta espesor de película seca, resistencia a la intemperie ni clase de durabilidad. En la especificación técnica conviene escribir el sellado y el sistema por separado, cada uno con sus propios criterios de aceptación; los grados de preparación en zonas de soldadura y filos se tratan en Corrosión en cordones de esquina y filos de tanques de almacenamiento: espesor de película, detección de discontinuidades y fallo prematuro.
Metales disímiles y uniones atornilladas: pintar una cara o las dos
El principio para los contactos de metales disímiles es aislar la unión o evitar que el electrolito llegue a tocarla. La cláusula 5.10 de ISO 12944-3:2017 exige que, cuando el contacto eléctrico no se pueda evitar, el recubrimiento aporte el aislamiento eléctrico, y en la práctica se suele pintar las dos caras y añadir arandelas y casquillos aislantes. Las uniones atornilladas traen una restricción adicional: si la superficie de fricción (faying surface) de un perno de alta resistencia se pinta, su coeficiente de resistencia al deslizamiento cambia, así que si se permite o no pintar, con qué valor se calcula y si exige revalidación debe quedar fijado en la fase de diseño del nudo; los valores y la lógica de revalidación se tratan en Si se puede pintar la superficie de fricción de pernos de alta resistencia: valores del coeficiente de resistencia al deslizamiento y su revalidación. En elementos galvanizados en caliente combinados con un sistema pintado hay que vigilar además que, bajo condiciones de humedad persistente dentro de la junta, el zinc acelera la formación de óxido blanco; las referencias de diseño para recubrimientos de zinc son ISO 14713-1 e ISO 1461, ambas referencias normativas de ISO 12944-3:2017.
Ensayo, mantenimiento y registros: cómo se gestionan las zonas ciegas
La gestión en servicio de las zonas de hendidura depende de los registros, no del ojo humano. Los criterios que conviene conservar son: qué nudos se declaran zonas ciegas no inspeccionables (número de plano y cantidad), qué medida constructiva adopta cada una (cordón continuo, sellado o drenaje), si se aplicó el sistema de pintura y el stripe coat, dónde se tomaron las mediciones de espesor y las detecciones de discontinuidades, y cuándo corresponde la próxima apertura de observación con su umbral de decisión. La niebla salina neutra, según ISO 9227, usa una solución de cloruro de sodio al 5 %, a 35 ℃±2 ℃, con pH del líquido recogido entre 6,5 y 7,2; las duraciones citadas en fuentes públicas para ISO 12944-6 son 480 h para C3, 720 h para C4 y 1440 h para C5. Esos números caracterizan superficies expuestas y no tienen ningún factor de conversión con el comportamiento del traslape, por lo que hace falta envejecimiento cíclico para acercarse al servicio real de ciclos húmedo-seco. Para evaluar la resistencia del material en sí frente a la corrosión en hendiduras se usa ASTM G48: la edición vigente G48-25 contiene los métodos A a F, siendo B el ensayo de hendidura con cloruro férrico y F la determinación de la temperatura crítica de hendidura (CCT) en aceros inoxidables, con solución de cloruro férrico al 6 %; los métodos A y B provocan corrosión localizada en el inoxidable tipo 304 ya en condiciones de temperatura ambiente. La norma deja escrito además que estos métodos evalúan solo la iniciación, no permiten deducir velocidades de propagación y no son extrapolables a ambientes sin cloruros. El equivalente nacional es GB/T 10127-2002 (adopción no equivalente de ASTM G48:2000).
Datos clave para consulta rápida (con unidades)
- ISO 12944-3:2017 se publicó en 2017-11 y sustituye a la edición de 1998; la cláusula 5.3 añade los requisitos de relleno de huecos y materiales de sellado, y se amplían los de preparación de superficie en los sistemas de alta durabilidad desde C4 y en las categorías de inmersión Im1 a Im4.
- ISO 8501-3:2025 se emitió el 2025-08-31 y sustituye a la edición de 2007; tres grados P1/P2/P3, y las fuentes públicas alinean P3 con el nivel de calidad B de ISO 5817:2023, sin recomendar el nivel D.
- ISO 12944-2:2017, pérdida de espesor del acero de bajo carbono en el primer año: C3 de 25 μm a 50 μm, C4 de 50 μm a 80 μm, C5 de 80 μm a 200 μm; para el zinc, unos 2,1 μm a 4,2 μm (C4) y 4,2 μm a 8,4 μm (C5).
- La humedad relativa crítica para formar una película continua de agua sobre el acero ronda el 75 %, y el umbral baja cuando la superficie tiene contaminantes de sales higroscópicas.
- El muestreo Bresle se ejecuta según ISO 8502-6:2020 e ISO 8502-9:2020; la cánula A-1250 tiene 1250 mm² de área de ensayo y la conversión es ρA = Δγ × 6 (mg/m²); el techo de aceptación habitual del sector es 50 mg/m² y ISO 21809-1:2011, para recubrimientos de tuberías, fija el criterio en 20 mg/m².
- El perfil de anclaje del granallado más usado va de Rz 40 μm a 90 μm; durante la aplicación, la temperatura del sustrato debe superar el punto de rocío en al menos 3 ℃.
- ASTM G48-25 usa solución de cloruro férrico al 6 %; la niebla salina neutra de ISO 9227 es al 5 % de cloruro de sodio, a 35 ℃±2 ℃ y pH 6,5 a 7,2, y las duraciones citadas en fuentes públicas para ISO 12944-6 son 480 h (C3), 720 h (C4) y 1440 h (C5).
Preguntas frecuentes sobre criterios de aceptación
¿Hay que pintar las dos caras de un traslape?
Depende de si el intersticio se puede eliminar. Cuando el perímetro admite cierre con cordón continuo, se trabaja con la premisa de que el interior no puede depender de la pintura y basta con aplicar el sistema normal al exterior. Cuando debe quedar una abertura, hay que pintar las dos caras y prever además drenaje y ventilación; si no, el líquido retenido convierte la junta en zona anódica. El orden de decisión es: primero ver si se puede cerrar, después si se puede drenar y solo entonces decidir una cara o dos. Pintar las dos caras y seguir cerrando una cavidad sin drenaje equivale a esconder la corrosión en un lugar donde nadie podrá inspeccionarla ni repintarla.
Si la pintura no llega a la junta, ¿puede un sellante sustituir al recubrimiento?
No lo sustituye; solo cambia la condición geométrica. La función del sellante es impedir que el agua y las sales sigan entrando en el intersticio: no aporta espesor de película seca, ni resistencia a la intemperie, ni clase de durabilidad, y no se puede contabilizar dentro de un sistema de pintura en el sentido de ISO 12944-5 para declarar su vida útil. Si se adopta el sellado hay que acordar a la vez tres cosas: la compatibilidad con el acabado y su disolvente (validación con probeta para evitar el levantamiento y el arrugado), la repintabilidad después del curado (los migratorios de las siliconas producen cráteres) y el período de revisión cuando el propio sellante envejezca. Escrito en la especificación técnica, el sellado es una medida aceptable; si queda implícito, se convierte en un supuesto sin verificar.
¿Cómo se distinguen en obra la soldadura continua y la intermitente, y en cuánto difieren sus costes?
La soldadura continua cierra el cordón por todo el perímetro del traslape; la intermitente dispone tramos soldados separados por tramos abiertos. La lectura en obra es sencilla: inundar la junta con agua o mirar después de llover; un traslape que retiene agua y tarda en secar es casi seguro una hendidura abierta. En cuanto al coste, la soldadura continua aporta mayor deformación y entrada de calor y exige ajustar procedimiento y utillaje, mientras que la intermitente ahorra metal de aportación y horas, pero traslada el coste posterior a una zona no inspeccionable. La base del 5.3 y del anexo D de ISO 12944-3:2017 es cerrar la hendidura o dejar que el agua salga, y la edición de 2017 añadió además los requisitos de relleno de huecos y materiales de sellado.
¿De qué tamaño deben ser los orificios de drenaje y de ventilación, y dónde se colocan?
Los orificios de drenaje se abren en los puntos bajos del elemento y en el extremo aguas abajo de la zona de acumulación, con un diámetro que permita pasar los residuos sin que se atasquen, y con goteros o chaflanes para que el agua caiga por el borde en lugar de retroceder a la junta. Las aberturas de entrada a espacios confinados siguen el límite inferior de dimensiones recomendado en el anexo B de ISO 12944-3:2017 (las interpretaciones de dominio público lo sitúan en unos 600 mm de diámetro en circulares o en el lado corto de rectangulares): el fin es que las personas y los instrumentos puedan trabajar dentro, con el intercambio de aire como función concurrente; reducir la abertura hasta dejarla justo para pasar una tubería suele costar a la vez la inspeccionabilidad y la ventilación. En elementos cajón conviene verificar además la relación entre la posición del orificio y la dirección de llegada de la lluvia.
¿Se puede pintar la superficie de fricción de un perno de alta resistencia?
Sí se puede, con la condición de fijar antes el coeficiente de resistencia al deslizamiento y acordar el método de revalidación. Pintar la superficie de fricción reduce o modifica su comportamiento al deslizamiento, así que el coeficiente empleado en el cálculo de la capacidad del nudo debe corresponder al estado real con recubrimiento, y el sistema, el grado de preparación de superficie (por ejemplo Sa 2.5) y el estado tras el granallado deben quedar fijados en el pedido y en la inspección. El error habitual en fase de diseño es un plano que declara un coeficiente de deslizamiento mientras en obra se aplica otro sistema. Los valores, la base de ensayo y la práctica de revalidación de este tema se tratan en la página enlazada.
¿Aprobar el ensayo de niebla salina demuestra que el traslape está a salvo?
No. La niebla salina neutra (ISO 9227: cloruro de sodio al 5 %, 35 ℃±2 ℃, pH 6,5 a 7,2) y los ensayos de condensación caracterizan superficies expuestas; las duraciones de ISO 12944-6 citadas en fuentes públicas, 480 h para C3, 720 h para C4 y 1440 h para C5, no guardan ninguna relación de conversión con los ciclos húmedo-seco, el agotamiento del oxígeno y la caída de pH dentro de la hendidura. Para evaluar la resistencia del propio material a la corrosión en hendiduras se usa ASTM G48-25 con la solución de cloruro férrico al 6 % (el método B es el ensayo de hendidura y el F mide la temperatura crítica de hendidura); la norma precisa que el método solo evalúa la iniciación, no permite deducir velocidades de propagación y tampoco es extrapolable a ambientes sin cloruros.
Si la estructura existente no se puede modificar, ¿qué recursos quedan?
Tres caminos de menor a mayor coste: uno, preaplicar o stripe coat en la zona de la hendidura para comprimir la pintura en la boca con alta cobertura, con una pasada adicional de boquilla pequeña si hace falta; dos, cerrar las aberturas con sellante elástico y dejar escritos el criterio de compatibilidad y el de repintabilidad, y tres, admitir la no inspeccionabilidad y registrar las zonas ciegas (número de plano y cantidad de cada nudo), con la medida constructiva de cada una y el período de apertura de observación, todo ello en el plan de mantenimiento. Los tres exigen dejar registros: puntos de medición de espesor, alcance de la detección de discontinuidades y umbral de la próxima observación. Reaplicar solo el acabado sin tocar las condiciones de agua y drenaje suele devolver el cuadro original en dos o tres ciclos de mantenimiento.
Referencias y base de las cifras
Las cifras y la información de este artículo se apoyan en tres bases. Primera, el texto formal de las normas y sus datos de edición: ISO 12944-3:2017, ISO 12944-2:2017, ISO 12944-6, ISO 8501-3:2025, ISO 8501-1, ISO 8502-6:2020, ISO 8502-9:2020, ISO 8503-1, ISO 9227, ISO 1461, ISO 14713-1, ISO 5817:2023, ASTM G48-25, la serie GB/T 30790, GB/T 8923.1-2011, GB/T 13288.1-2008, GB/T 18570.6-2011, GB/T 18570.9-2005, GB/T 10127-2002 y JGJ/T 251-2011. Segunda, cifras cuantitativas tomadas de interpretaciones publicadas de las normas y de documentación de laboratorios de ensayo (dimensiones de anexos, radios de redondeo, ángulos de transición, duraciones de ensayo, etc.); en este artículo todo lo que pertenece a esa categoría va marcado en la frase como criterio de dominio público, y el texto formal manda. Tercera, la experiencia de ingeniería de uso general en el sector (práctica del stripe coat, validación de sellantes, elementos de registro de zonas ciegas), que constituye criterio ejecutable aunque no cláusula normativa.
- ISO 12944-3:2017, Pinturas y barnices — Protección anticorrosiva de estructuras de acero mediante sistemas de pintura de protección — Parte 3: Consideraciones de diseño, a cargo de ISO/TC 35/SC 14, publicada en 2017-11, sustituye a ISO 12944-3:1998.
- ISO 8501-3:2025, Preparación del sustrato de acero antes de aplicar pinturas y productos relacionados — Evaluación visual de la limpieza de la superficie — Parte 3: Grados de preparación de soldaduras, bordes y otras zonas con defectos superficiales, emitida el 2025-08-31, sustituye a la edición de 2007; la correspondencia con los niveles de calidad de soldadura de ISO 5817:2023 figura en su anexo.
- ASTM G48-25, Métodos de ensayo normalizados para la resistencia a la picadura y a la corrosión en hendiduras de aceros inoxidables y aleaciones conexas mediante solución de cloruro férrico, métodos A a F; el equivalente nacional es GB/T 10127-2002 (NEQ ASTM G48:2000).
- ISO 8502-6:2020 e ISO 8502-9:2020, determinación de sales solubles superficiales con cánula Bresle, con GB/T 18570.6-2011 y GB/T 18570.9-2005 como equivalentes nacionales; ISO 21809-1:2011 fija el límite de 20 mg/m² para recubrimientos de tuberías.
- La clasificación ambiental de ISO 12944-2:2017, los ensayos de comportamiento en laboratorio de ISO 12944-6 (niebla salina ISO 9227, condensación y envejecimiento cíclico) y los sistemas de pintura de ISO 12944-5; la adopción nacional idéntica es la serie GB/T 30790 y el reglamento de aplicación en edificación es JGJ/T 251-2011.
Last updated: 2026-11-11. Este artículo fue preparado por el departamento técnico de Kexin New Materials (Guangdong) Co., Ltd. a partir de normas publicadas y de criterios de ingeniería de dominio público, para escenarios de comunicación técnica y de compras B2B en proyectos de pintura industrial; la base de los términos de entrega y comercio es EXW o FOB. El sistema, el espesor de película y los criterios de aceptación definitivos quedan sujetos al acuerdo técnico del proyecto y a los textos formales vigentes de las normas.