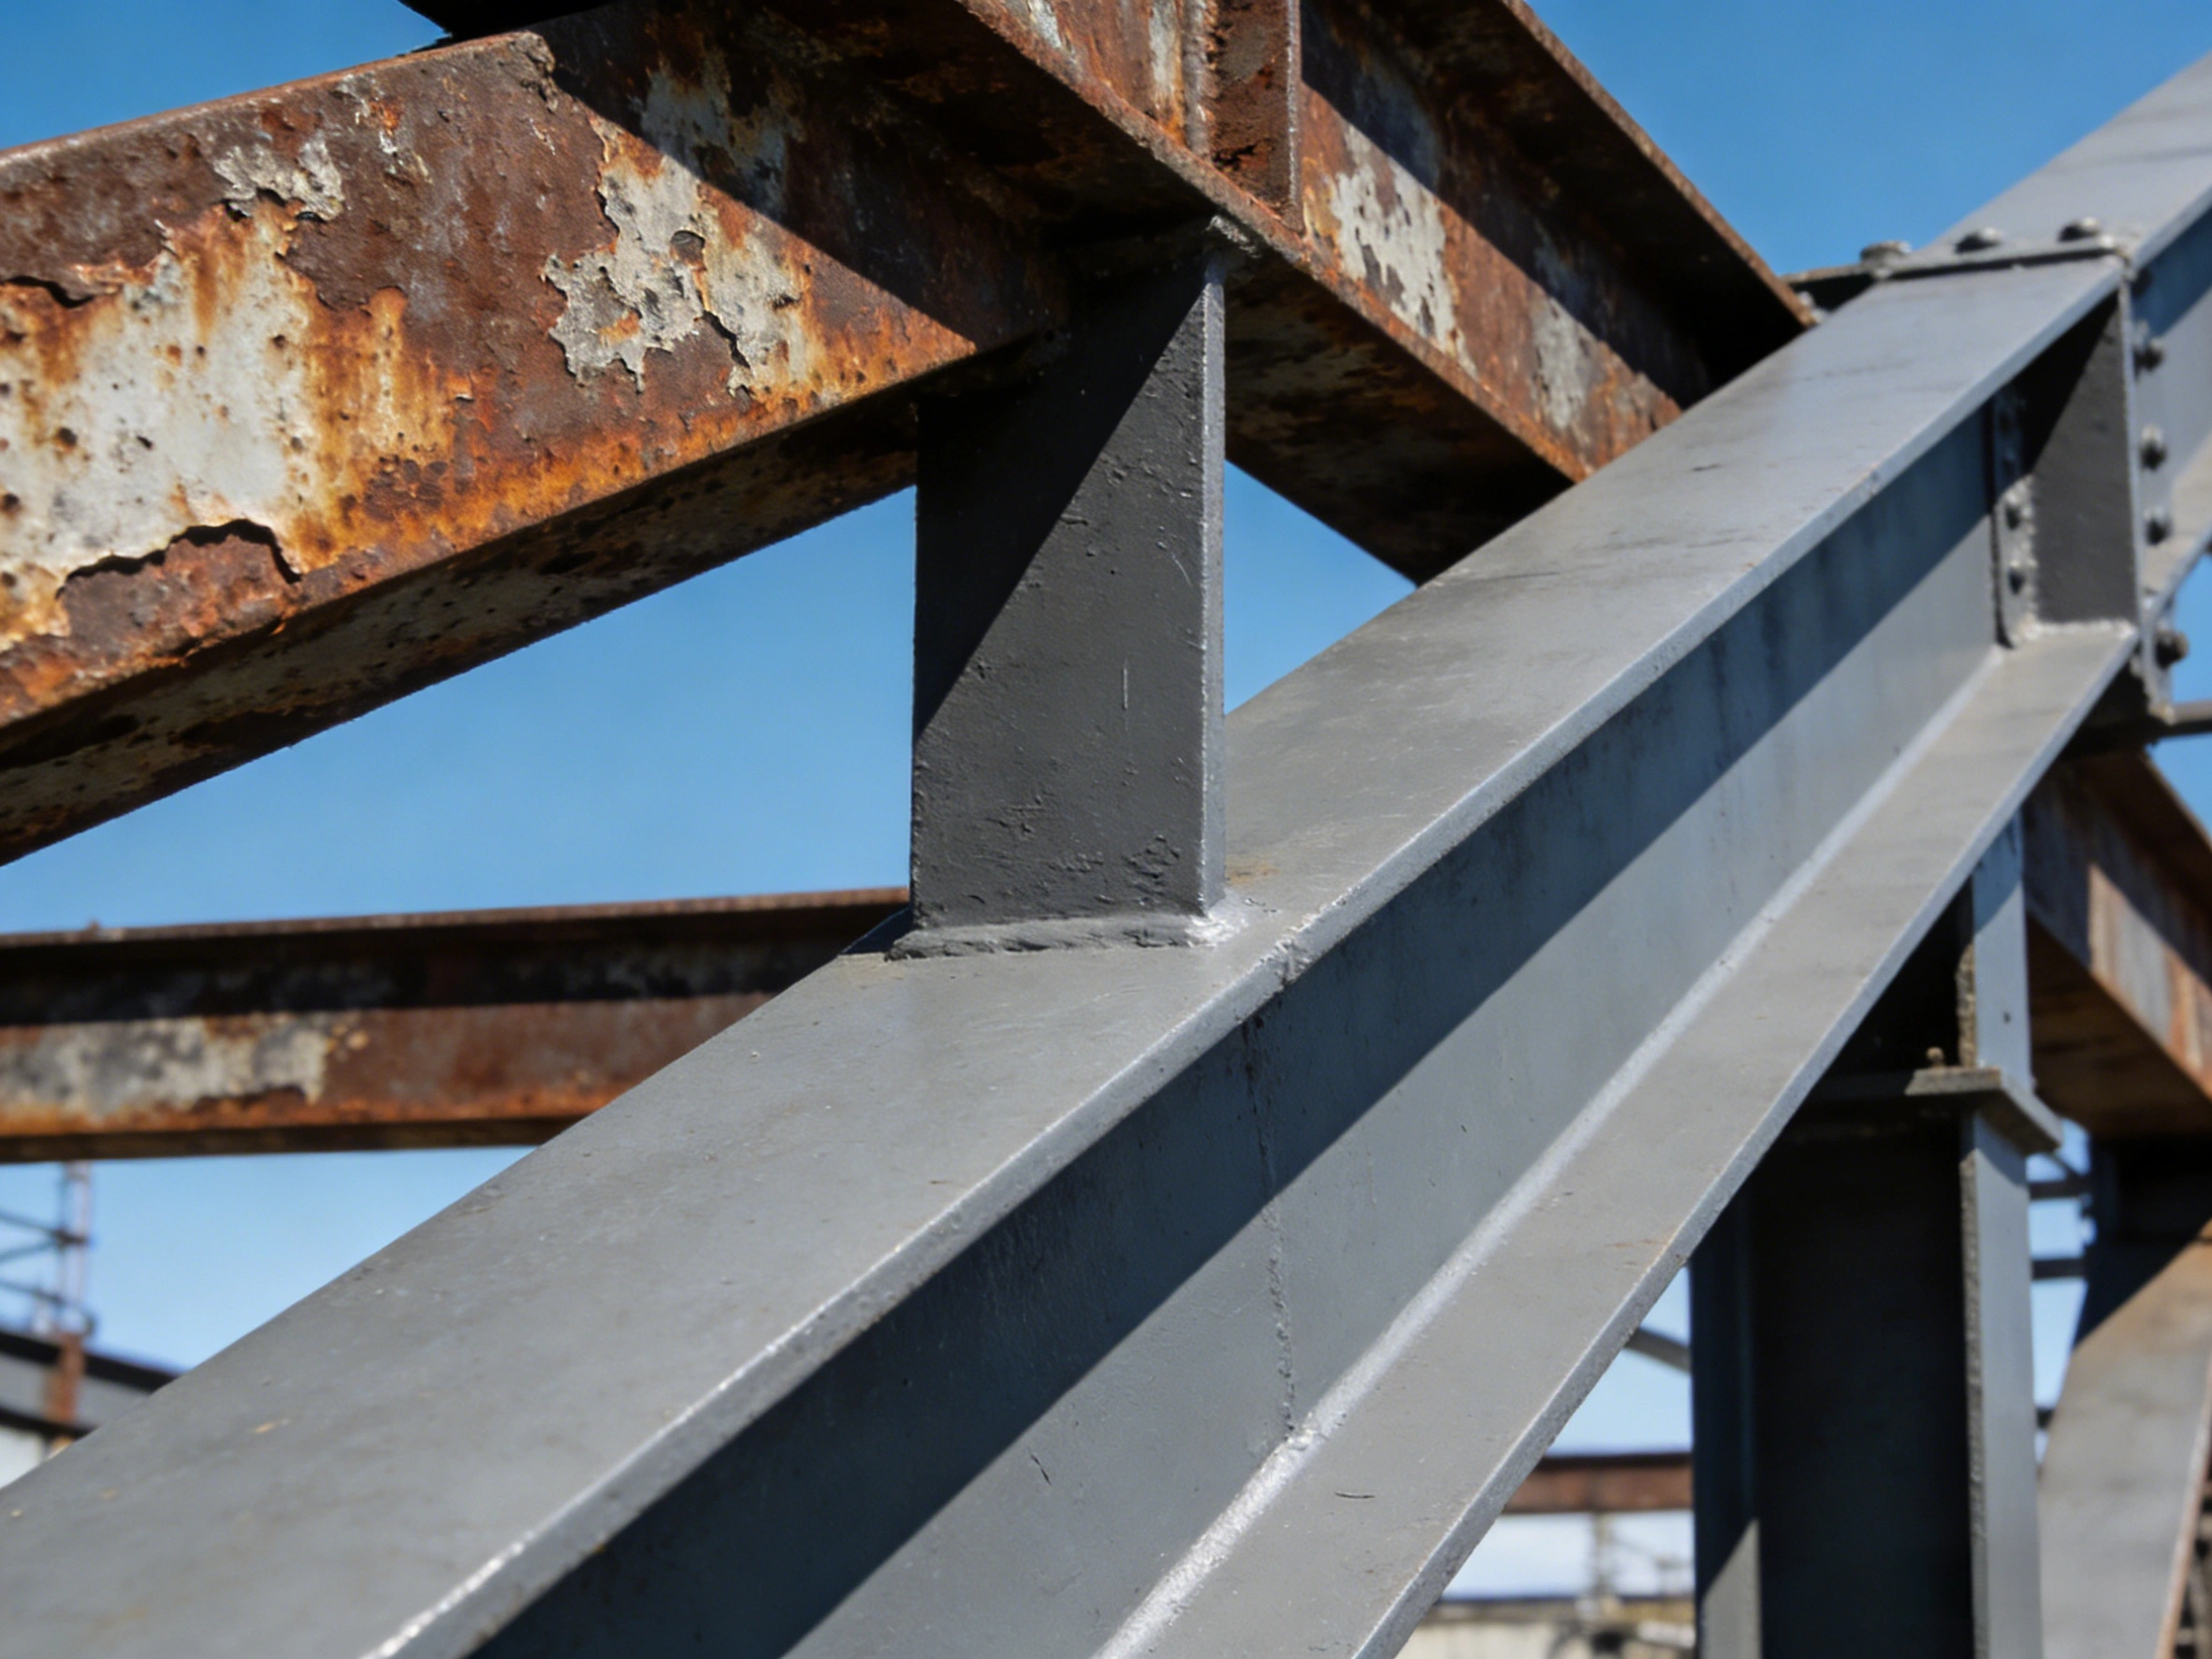
A corrosão em fendas (crevice corrosion) é a corrosão localizada que ocorre nos interstícios com líquido retido da superfície metálica: nas juntas de sobreposição, sob juntas de vedação, ao redor de furos de parafusos, na raiz de soldas e nos interstícios sem fusão, o líquido não circula nem se renova; o oxigênio dissolvido consumido no interior do vão não encontra reposição e forma com a superfície exposta uma pilha de concentração de oxigênio, na qual o interior do vão se torna o ânodo, seguido do processo autocatalítico de queda de pH e enriquecimento de cloretos. Em estruturas de aço pintadas, o dano não está na perda generalizada de espessura, e sim na localização oculta: zona não inspecionável e não repintável.
Um cenário que se repete no campo: o acabamento das faces expostas continua no lugar, aderência e espessura de película são aprovados na aceitação, mas todo o contorno da chapa de sobreposição aparece com bolhas de corrosão e escorrimentos amarelados, e só depois de remover a placa de pressão se percebe que a superfície de contato já perdeu espessura de forma evidente; nas vigas-caixa, os furos de ventilação deixam entrar a chuva, a condensação aparece à noite e a camada de corrosão interna é muito mais espessa que a externa. A raiz do problema costuma estar menos no sistema de pintura e mais na condição geométrica que o desenho entrega: a fenda existe, a água não sai, a pistola não entra e a inspeção também não alcança. A ISO 12944-3:2017 aloca esses problemas na etapa de projeto e os trata como requisito autônomo, ao lado da classificação ambiental (parte 2), da preparação de superfície (parte 4) e dos sistemas de pintura (parte 5).
TL;DR: as conclusões primeiro
- A ISO 12944-3:2017 (publicada em 2017-11, substituindo a edição de 1998) transforma acessibilidade, tratamento de vãos, prevenção de água acumulada, imperfeições de superfície, uniões parafusadas, elementos tipo caixa, entalhes, enrijecedores e proteção galvânica em cláusulas básicas de projeto de 5.2 a 5.10, com os anexos A a D cobrindo espaço para ferramentas, dimensões de aberturas, vãos estrechos e medidas de drenagem.
- A sobreposição deve ser fechada com solda contínua em todo o contorno; a solda intermitente e a solda pontual deixam aberturas entre os trechos por onde a água entra, sem dreno e sem acesso para a pistola. A edição de 2017 acrescentou à cláusula 5.3 os requisitos de preenchimento de vãos e materiais de vedação.
- A ISO 8501-3:2025 (emitida em 2025-08-31, substituindo a edição de 2007) define três graus de preparação de soldas e bordas: P1, P2 e P3; pelas interpretações de domínio público, de C4 para cima recomenda-se P2 ou P3, com bordas cortadas arredondadas a um raio mínimo de 2 mm.
- O interior da fenda é uma zona cega de espessura: a tinta entra e sai, e a conformidade do ponto de medição na superfície plana não prova que a junta atingiu a espessura de película seca de projeto; primeiro stripe coat ou pré-aplicação, depois a projeção geral.
- O selante não é revestimento anticorrosivo: ele apenas impede que o interstício siga recebendo água e sais; a espessura de película seca e a classe de durabilidade continuam a cargo do sistema de pintura, e é preciso verificar a compatibilidade e a repintabilidade com o acabamento.
- O método do cloreto férrico da ASTM G48-25 (solução a 6 %) avalia a iniciação da corrosão em fendas: não permite inferir velocidade de propagação nem extrapolar para ambientes sem cloro, e aprovar a névoa salina neutra não equivale a dizer que a junta de sobreposição está segura.
Por que a corrosão em fendas falha primeiro no sistema de pintura
A corrosão generalizada reduz a espessura de maneira uniforme sobre a área e pode ser calculada com espessura de película e anos de serviço; a corrosão por pites inicia em superfícies nuas pela ruptura localizada da camada passivadora. O que distingue a corrosão em fendas é que ela é comandada pela condição geométrica. Formado o interstício, o oxigênio dissolvido é consumido na redução catódica, e como a abertura da fenda é estreita demais para que líquido oxigenado do exterior entre em reposição, o interior e o exterior do vão constituem uma pilha de concentração que empurra o interior para o papel de ânodo. Os íons metálicos se acumulam na fenda, os cloretos migram para dentro para manter a neutralidade elétrica, os cloretos metálicos sofrem hidrólise e geram ácido clorídrico, e a queda de pH acelera ainda mais a dissolução. Estabelecida, essa cadeia autocatalítica segue avançando de forma sustentada mesmo abaixo do potencial de iniciação da pite. A consequência de engenharia é que a perda de espessura se concentra em um ponto da superfície de contato, invisível pelo aspecto externo, até a falha da superfície de vedação ou a queda da capacidade resistente do elemento.
Pilha de concentração de oxigênio, queda de pH e enriquecimento de cloretos
O mesmo sistema de pintura, aplicado em posições geométricas diferentes, tem vidas muito distintas. Dentro da fenda reina um estado permanentemente úmido, de aquecimento lento e de concentração de sais: a película fica muito tempo em contato com o eletrólito até atingir o equilíbrio de absorção de água, a aderência cai e surgem bolhas; na boca da fenda, ao contrário, alternam-se ciclos úmido-seco que trazem sais repetidamente sem jamais removê-los. A ISO 12944-2:2017 classifica os ambientes pela perda de espessura do aço de baixo carbono no primeiro ano: C3 de 25 μm a 50 μm, C4 de 50 μm a 80 μm e C5 de 80 μm a 200 μm, e o zinco no primeiro ano corresponde a cerca de 2,1 μm a 4,2 μm e 4,2 μm a 8,4 μm; esses números descrevem a velocidade de corrosão de superfícies abertas, e dentro da fenda costuma ser pior. A umidade relativa crítica para a formação de uma película contínua de água sobre o aço gira em torno de 75 %, e esse limiar cai ainda mais quando a superfície está contaminada por sais higroscópicos — na fenda de sobreposição do mesmo elemento, as duas condições costumam valer ao mesmo tempo.
O projeto como pré-requisito: o mapa de cláusulas da ISO 12944-3
As decisões possíveis na fase de projeto se traduzem em cláusulas no desenho: 5.2 acessibilidade exige que pintores, inspetores e equipe de manutenção possam alcançar a superfície com segurança, com a mão, a pistola e os instrumentos; 5.3 tratamento de vãos manda fechar os interstícios com líquido retido ou reconfigurá-los para que drenem e ventilem; 5.4 prevenção de depósitos e de água acumulada pede planos inclinados, furos de drenagem e pingadeiras; 5.5 imperfeições da superfície, 5.6 uniões parafusadas, 5.7 elementos tipo caixa e peças ocas, 5.8 entalhes e 5.9 enrijecedores condicionam, respectivamente, o estado das soldas, as superfícies de contato, o ambiente da cavidade interna, as mudanças bruscas de seção e o formato dos enrijecedores; e 5.10 prevenção da corrosão galvânica exige isolar ou revestir as duas faces do contato entre metais dissimilares. O anexo A dá as distâncias típicas de que as ferramentas necessitam nos trabalhos de proteção anticorrosiva; o anexo B, os limites inferiores recomendados para as dimensões das aberturas de entrada em espaços confinados; o anexo C, os limites de dimensão para vãos estreitos entre superfícies, e o anexo D, exemplos construtivos para evitar o acúmulo de água e de depósitos. Mecanismo e classificação da corrosão do aço: corrosão eletroquímica e classes ambientais ISO 9223 explica o mecanismo da corrosão do aço e a classificação ambiental, Guia de seleção de sistemas de pintura anticorrosiva ISO 12944 trata da seleção do sistema de pintura, e a relação com este artigo é direta: primeiro a condição geométrica; depois, se o sistema consegue entregá-la.
| Cláusula | Ação de projeto | Consequência do lado do revestimento |
|---|---|---|
| 5.2 Acessibilidade | Reservar espaço de operação para a pistola e os instrumentos de medição, rotas de inspeção e pontos de ancoragem de andaimes | Onde a pistola não alcança, a inspeção também não: os dados de espessura e de descontinuidades deixam de representar a área real |
| 5.3 Tratamento de vãos | Fechar o contorno da sobreposição com solda contínua, converter os conjuntos costas com costas em um só lado e transformar as aberturas em geometrias drenáveis | O líquido retido na fenda age de forma autocatalítica, e a perda de espessura da superfície de contato não aparece no aspecto externo |
| 5.4 Prevenção de água e depósitos | Planos inclinados, furos de drenagem e pingadeiras; eliminar reentrâncias horizontais e perfis com abertura voltada para cima | Os ciclos úmido-seco deixam sais na boca da junta, e a película permanece muito tempo em contato com o eletrólito |
| 5.5 e 5.8 Imperfeições de superfície e entalhes | Regular as soldas, arredondar os cantos vivos e tratar furos e entalhes das chapas de conexão conforme os limites geométricos | A película escoa nas bordas e nos entalhes, e a corrosão começa pela fronteira |
| 5.6 e 5.10 Parafusos e corrosão galvânica | Dar às superfícies de contato, parafusos e arruelas a mesma meta de durabilidade; isolar ou revestir as duas faces do contato entre metais dissimilares | O elemento de fixação falha primeiro, e por mais espesso que seja o sistema, o nó não se sustenta |
Sobreposição e solda contínua: o que se pode mudar e o que não se pode
A junta de sobreposição admite duas posturas defensáveis: fechar todo o contorno com solda contínua, de modo que o interstício fique selado, ou deixar folga suficiente para que o líquido entre, saia e o conjunto seque por completo. A solda intermitente, que fica no meio-termo, é a de maior risco: entre os trechos soldados sobram aberturas por onde a água entra e não consegue sair, e a pistola também não alcança. Na ordem de reforma, tratam-se primeiro as aberturas voltadas para cima e as reentrâncias horizontais; depois, os conjuntos costas com costas. A série GB/T 30790 (a adoção nacional idêntica à ISO 12944) e o regulamento técnico JGJ/T 251-2011 para estruturas de aço de edificações colocam as medidas construtivas antes da tinta, pela mesma razão: o revestimento não corrige defeitos de geometria.
Quando não dá para mudar, restam três caminhos
Para elementos existentes que realmente não admitem modificação, os recursos disponíveis ordenam-se do menor ao maior custo: primeiro, a pré-aplicação na zona da fenda, comprimindo o sistema de pintura contra a boca da junta com alta cobertura; segundo, o fechamento das aberturas com selante elástico ou massa, caso em que a especificação técnica deve registrar ao mesmo tempo a validação de compatibilidade e o critério de repintabilidade; terceiro, admitir que dentro da fenda não se pinta, escrever isso na especificação e no plano de manutenção e gerenciar a zona como área cega não inspecionável. Contabilizar o selante dentro do sistema de revestimento para declarar durabilidade não é prática válida: a vedação resolve apenas a entrada de água, e a espessura de película seca e a vida do sistema continuam exigindo cálculo separado; a conversão entre o rendimento teórico e o fator de desperdício está em Conversão entre espessura de película seca, rendimento teórico e fator de desperdício.

Água acumulada e drenagem: planos inclinados, furos de drenagem e pingadeiras
O critério para a água acumulada é singelo: saber se a água consegue percorrer todo o caminho para fora só com a gravidade. Basta uma abertura na junta do plano horizontal da sobreposição para que a capilaridade sorva o líquido e o retenha; as contramedidas de projeto são alinhar a direção da sobreposição com a do escoamento, dar caimento às chapas, abrir furos de drenagem nos pontos baixos e instalar pingadeiras ou chanfros nas aberturas, para que a água caia pela borda em vez de retornar à junta. Nos elementos tipo caixa e nas peças ocas, os furos de ventilação precisam considerar também a condensação: pequenos demais não geram troca de ar; mal posicionados, despejam a chuva direto na cavidade. As dimensões de abertura do anexo B da ISO 12944-3:2017 (as interpretações de domínio público as situam na ordem dos 600 mm para aberturas circulares ou para o lado menor das retangulares) existem para que a pessoa possa entrar e trabalhar e, nos projetos reais, acumulam também a função de ventilação, de modo que não podem ser tratadas como “quanto menor, menos chuva”. A soma de sais solúveis com água retida acelera de forma expressiva a falha; o método de detecção e os limites de referência estão em Sais solúveis na superfície do aço e ensaio pelo método Bresle (ISO 8502).
| Localização | Critério de acúmulo | Contramedida construtiva | Ponto do lado do revestimento |
|---|---|---|---|
| Chapas de sobreposição e face superior dos enrijecedores | Interstício aberto em plano horizontal que permanece molhado por muito tempo após a chuva | Alinhar a direção da sobreposição com o escoamento, dar caimento e abrir furos nos pontos baixos | Stripe coat na boca da junta antes das grandes superfícies, nunca apenas as áreas planas |
| Face superior de flanges e bases de tubos | Água acumulada ao redor dos furos de parafuso e líquido retido sob a junta de vedação | Evitar pontos baixos na posição dos furos, manter a cobertura contínua da junta e instalar pingadeiras quando necessário | Parafusos, porcas e arruelas com a mesma meta de durabilidade da estrutura |
| Vigas-caixa e cavidades fechadas | Condensação pela variação térmica dia-noite e interior permanentemente úmido | Dimensionar e posicionar os furos de ventilação considerando em conjunto o acesso para trabalho e a troca de ar | Gerenciar a cavidade interna como zona não inspecionável e, quando necessário, adotar um sistema de melhor aplicabilidade |
| Raiz de solda e interstícios sem fusão | Vão invisível, porém conectado ao exterior | Regular após a soldagem e fechar de forma contínua; abrir e reverter a raiz quando necessário | É aqui que os graus P2 e P3 da ISO 8501-3 mostram seu valor |
| Aberturas para cima em cantoneiras e perfis U | Abertura voltada para cima passa a funcionar como recipiente | Mudar a orientação ou acrescentar chapas de fechamento e coberturas | As peças de fechamento, se no mesmo sistema C4 ou superior do corpo principal, devem ter a mesma vida útil |

Acessibilidade para pintura e inspeção: espaço para ferramentas, aberturas e afastamentos
A pintura e a inspeção esbarram ambas nos limites geométricos das ferramentas. A pistola airless precisa de uma distância de projeção até o substrato, de um ângulo de incidência e de um trecho de espaço manobrável; o bico e a mangueira da limpeza por jateamento abrasivo exigem ainda que o operador fique firmemente apoiado em uma posição segura. Quando o afastamento entre elementos é pequeno demais, aparecem três consequências: não se projeta (faltas de pintura), projeta-se mal (o rebote e o overspray produzem espessura desigual) e não se inspeciona (o medidor de espessura e a sonda de detecção de descontinuidades não encostam na superfície). As distâncias típicas de ferramenta do anexo A e os limites de vãos estreitos do anexo C da ISO 12944-3:2017 traçam exatamente essa fronteira: estreiteza além de certo ponto não permite prometer tecnicamente “a execução completa do sistema”. A integridade dos dados e a disposição dos pontos de medição na fase de aceitação estão em Aceitação de obras de pintura anticorrosiva: espessura de película, aderência e ensaio de pinholes.
| Restrição | Manifestação típica | Critério | Tratamento |
|---|---|---|---|
| A pistola não entra | Sem revestimento na face interna, coberta apenas pelo escorrimento | Dimensão do vão abaixo do limite operacional do anexo C | Mudar o detalhe construtivo ou o processo: substituir a projeção por pré-aplicação, pincel ou rolo |
| A espessura não é mensurável | Relatórios apenas com pontos de medição em superfície plana | Os pontos de medição não alcançam bocas de junta e arestas | Complementar o registro da execução do stripe coat e prescrever pontos de medição próprios para a boca da junta |
| As descontinuidades não são detectáveis | A sonda detectora de descontinuidades não encosta no substrato | Interferência geométrica entre a sonda e o elemento | Antecipar a detecção de descontinuidades para a etapa de fábrica e revisar em campo apenas as zonas inspecionáveis |
| A inspeção com videoscópio é inviável | Nenhum registro de imagem dentro da cavidade | O diâmetro e o ângulo de visão não bastam para uma observação válida | Prever furos de inspeção e rota de videoscópio, registrados no plano de manutenção |
| A janela de reinspeção é insuficiente | O ponto de início da corrosão não é visível na fenda de sobreposição | É preciso desmontar proteções ou abrir furo para observar | Definir o furo de observação, sua restauração e a frequência de abertura |
Bordas e soldas: os graus P1 a P3 da ISO 8501-3
Soldas e bordas são a segunda família de pontos fracos do revestimento: o canto vivo arrasta a tinta para fora da borda (efeito da tensão superficial do líquido), e escória, respingos, poros e mordeduras deixam canais sob a película. A ISO 8501-3:2025 define três graus de preparação: P1, P2 e P3. O P1 exige apenas remover respingos e escória soltos e admite soldas descontínuas; o P2 exige solda contínua e a eliminação de cantos vivos e porosidade aberta; o P3 exige eliminar a porosidade visível e dar transição suave ao cordão. As interpretações de domínio público acrescentam limiares quantitativos, como o raio de arredondamento das bordas cortadas não inferior a 2 mm e o ângulo de transição no pé da solda de topo não inferior a 130°, e associam o P3 ao nível de qualidade B da ISO 5817:2023; o nível D não é recomendado para o P3, e chapas com espessura menor que 3 mm, assim como superfícies com grau de corrosão D da ISO 8501-1, podem não alcançar o P3.
Stripe coat, raios de arredondamento e limiares do sistema
O stripe coat consiste em comprimir primeiro uma demão adicional de tinta em arestas, soldas e bordas cortadas — as posições em que “a tinta não fica” — e só depois executar as grandes superfícies; seu valor se materializa de fato nos graus de corrosividade C4 e superiores e nos sistemas de alta durabilidade. A profundidade do perfil de ancoragem do jateamento é avaliada com placas de comparação conforme a ISO 8503-1; no âmbito nacional usa-se com frequência a GB/T 13288.1-2008, e a faixa prática citada em fontes públicas vai de Rz 40 μm a 90 μm: profunda demais, deixa pontos de película fina nas cristas; rasa demais, gera aderência insuficiente. A exigência geral do ambiente de aplicação continua merecendo ênfase: a temperatura do substrato deve superar o ponto de orvalho em pelo menos 3 ℃, ou a primeira película oculta de água aparecerá nas bocas de junta e nas arestas.
A realidade da espessura de película dentro da fenda e a sequência de aplicação
A espessura de película seca dentro da fenda é um problema que a média não pode encobrir. A tinta entra no vão estreito por escoamento e capilaridade, e o volume que permanece após a cura depende da viscosidade, da tensão superficial e da largura da fenda; as leituras medidas no interior costumam ficar abaixo das da superfície plana, e é justamente na fenda que a película precisa manter o eletrólito do lado de fora. A sequência viável é: stripe coat primeiro na boca da junta e nas arestas, uma passada extra com bico de pequeno diâmetro quando necessário e, em seguida, o sistema completo; nas chapas que admitirem pré-aplicação, fazê-la antes da montagem e da soldagem é muito mais eficaz do que tentar empurrar tinta para dentro de uma junta já fechada. A capacidade de proteção catódica do fundo rico em zinco dentro da fenda está limitada pelas condições de contato elétrico, e “o fundo contém zinco” não autoriza presumir que o interior esteja protegido; o princípio da ação galvânica e do isolamento está em Corrosão galvânica em carrocerias mistas de aço e alumínio: isolamento por revestimento e vedação das bordas.
As fronteiras dos selantes: compatibilidade, repintura e nada de substituir o sistema
A relação entre selante e tinta precisa ficar escrita em três pontos. Primeiro, a compatibilidade: um selante elástico sob um acabamento solvente pode ser atacado pelo solvente, enrugar ou perder a elasticidade, e antes da aplicação deve-se validar um corpo de prova com materiais do mesmo lote. Segundo, a repintabilidade: os migratórios dos selantes de base silicone provocam crateras, e uma vez usados na área de pintura é preciso segregá-los fisicamente — lição mais difícil de impor na gestão da oficina do que no papel do projeto. Terceiro, a fronteira de responsabilidades: o selante resolve que o interstício não continue recebendo água e sais, mas não aporta espessura de película seca, resistência à intempérie nem classe de durabilidade. Na especificação técnica, a vedação e o sistema de pintura devem ser redigidos separadamente, cada um com seus próprios critérios de aceitação; os graus de preparação das zonas de solda e das arestas estão em Corrosão em soldas de canto e arestas de tanques: espessura de película, detecção de descontinuidades e falha precoce.
Metais dissimilares e uniões parafusadas: revestir uma face ou as duas
O princípio para as faces em contato entre metais dissimilares é isolar a união ou impedir que o eletrólito a alcance. A cláusula 5.10 da ISO 12944-3:2017 exige que, quando o contato elétrico não puder ser evitado, o revestimento forneça o isolamento elétrico, e a prática comum de engenharia é revestir as duas faces com arruelas e buchas isolantes. As uniões parafusadas trazem restrição própria: uma vez pintada a superfície de atrito (faying surface) do parafuso de alta resistência, o coeficiente de resistência ao escorregamento muda; se a pintura é permitida, com que valor se calcula e se exige revalidação precisam ficar definidos na fase de projeto do nó, e os valores e a lógica de revalidação estão em Pintar ou não a superfície de atrito de parafusos de alta resistência: valores do coeficiente de escorregamento e revalidação. Na combinação de elementos galvanizados a quente com um sistema de pintura, deve-se atentar ainda para a aceleração da corrosão branca na superfície do zinco sob umidade persistente dentro da junta; as referências de projeto para revestimentos de zinco são a ISO 14713-1 e a ISO 1461, ambas documentos normativos de referência da ISO 12944-3:2017.
Inspeção, manutenção e registros: como gerenciar as zonas cegas
A gestão em serviço das zonas de fenda se apoia em registros, não no olho humano. Os critérios a conservar incluem: quais nós foram declarados zonas cegas não inspecionáveis (número de desenho e quantidade), que medida construtiva cada zona adotou (solda contínua, vedação ou drenagem), se o sistema de pintura e o stripe coat foram executados, onde ficaram os pontos de medição de espessura e de detecção de descontinuidades, e quando está prevista a próxima abertura de observação com o respectivo limiar de decisão. A névoa salina neutra, conforme a ISO 9227, usa solução de cloreto de sódio a 5 %, a 35 ℃±2 ℃, com pH da solução coletada entre 6,5 e 7,2; as durações citadas em fontes públicas para a ISO 12944-6 são 480 h para C3, 720 h para C4 e 1440 h para C5; esses números caracterizam superfícies abertas e não guardam nenhuma relação de conversão com o desempenho da junta de sobreposição, sendo necessário o envelhecimento cíclico para se aproximar do serviço real de ciclos úmido-seco. Para avaliar a resistência do próprio material à corrosão em fendas usa-se a ASTM G48: a edição vigente G48-25 traz os métodos A a F, sendo o B o ensaio de fenda com cloreto férrico e o F a determinação da temperatura crítica de fenda (CCT) em aços inoxidáveis, com solução de cloreto férrico a 6 %; os métodos A e B provocam corrosão localizada no inox tipo 304 já em condições de temperatura ambiente. A norma também declara que esses métodos avaliam apenas a iniciação, não permitem inferir velocidade de propagação e não são extrapoláveis para ambientes sem cloretos. A correspondência nacional é a GB/T 10127-2002 (adoção não equivalente da ASTM G48:2000).
Dados-chave para consulta rápida (com unidades)
- A ISO 12944-3:2017 foi publicada em 2017-11 e substitui a edição de 1998; a cláusula 5.3 acrescenta os requisitos de preenchimento de vãos e materiais de vedação, e os requisitos de preparação de superfície foram ampliados nos sistemas de alta durabilidade a partir de C4 e nas categorias de imersão Im1 a Im4.
- A ISO 8501-3:2025 foi emitida em 2025-08-31 e substitui a edição de 2007; são três graus P1/P2/P3, e as fontes públicas alinham o P3 ao nível de qualidade B da ISO 5817:2023, sem recomendar o nível D.
- ISO 12944-2:2017, perda de espessura do aço de baixo carbono no primeiro ano: C3 de 25 μm a 50 μm, C4 de 50 μm a 80 μm e C5 de 80 μm a 200 μm; para o zinco, cerca de 2,1 μm a 4,2 μm (C4) e 4,2 μm a 8,4 μm (C5).
- A umidade relativa crítica para formar uma película contínua de água sobre o aço gira em torno de 75 %, e esse limiar cai quando a superfície contém contaminantes de sais higroscópicos.
- A amostragem Bresle segue a ISO 8502-6:2020 e a ISO 8502-9:2020; a cápsula A-1250 tem 1250 mm² de área de ensaio e a conversão é ρA = Δγ × 6 (mg/m²); o teto de aceitação comum do setor é 50 mg/m² e a ISO 21809-1:2011, para sistemas de revestimento de tubulações, fixa o critério em 20 mg/m².
- A faixa usual de profundidade do perfil de ancoragem do jateamento vai de Rz 40 μm a 90 μm; durante a aplicação, a temperatura do substrato deve superar o ponto de orvalho em pelo menos 3 ℃.
- A ASTM G48-25 usa solução de cloreto férrico a 6 %; a névoa salina neutra da ISO 9227 é de cloreto de sódio a 5 %, a 35 ℃±2 ℃ e pH 6,5 a 7,2, e as durações citadas em fontes públicas para a ISO 12944-6 são 480 h (C3), 720 h (C4) e 1440 h (C5).
Perguntas frequentes sobre critérios de aceitação
Devo revestir as duas faces da junta de sobreposição?
Depende de o vão poder ser eliminado. Onde for possível fechar o contorno com solda contínua, projete como se o interior não pudesse contar com a tinta e aplique o sistema normal nas faces externas. Onde o vão aberto tiver de permanecer, revestem-se as duas faces, junto com drenagem e ventilação, ou a fenda formará uma zona anódica com líquido retido. A ordem de decisão é: primeiro se pode fechar, depois se pode drenar, e só então se decide entre uma ou duas faces; pintar as duas faces e continuar selando uma cavidade sem dreno equivale a esconder a corrosão em um lugar onde ninguém inspeciona nem repinta.
A tinta não alcança a fenda: o selante pode substituir o revestimento?
Substituir não; ele apenas muda a condição geométrica. A função do selante é impedir que a água e os sais continuem entrando no interstício; ele não fornece espessura de película seca, resistência à intempérie nem classe de durabilidade, e não pode ser lançado dentro do sistema de pintura no sentido da ISO 12944-5 para declarar vida útil. Ao adotar a solução de vedação, acordam-se simultaneamente três condições: compatibilidade com o acabamento e seu diluente (validação em corpo de prova, contra ataque da base e rugas), repintabilidade após a cura (os migratórios dos silicones provocam crateras) e o intervalo de reavaliação quando o próprio selante envelhecer. Com essas condições escritas na especificação técnica, a vedação passa a ser uma medida verificável na aceitação.
Como distinguir a solda contínua da intermitente em campo, e quanto custa cada uma?
A solda contínua fecha por completo o contorno da sobreposição; a intermitente é composta de trechos soldados, com aberturas entre eles. A leitura em campo é simples: injete água ao longo da junta ou observe após a chuva — a sobreposição que retém água e seca devagar é, em essência, uma fenda aberta. Quanto ao custo, a solda contínua aumenta a deformação e o aporte de calor e exige compensação de processo e dispositivos de fixação; a intermitente economiza metal de solda e mão de obra, mas empurra o custo de manutenção para uma zona não inspecionável. A postura da ISO 12944-3:2017 na cláusula 5.3 e no anexo D é fechar a fenda ou deixar a água sair, e a edição de 2017 ainda acrescentou os requisitos de preenchimento de vãos e materiais de vedação.
Que tamanho devem ter os furos de drenagem e de ventilação, e onde ficam?
Os furos de drenagem ficam nos pontos baixos do elemento e na extremidade a jusante de toda zona de acúmulo, com diâmetro que deixe os detritos passar em vez de entupir, acompanhados de pingadeira ou chanfro para que a água caia pela borda. As aberturas de entrada em espaços confinados seguem os limites de dimensão recomendados no anexo B da ISO 12944-3:2017 (as interpretações de domínio público citam a ordem dos 600 mm para o diâmetro das circulares ou o lado menor das retangulares), porque existem para que a pessoa e os instrumentos entrem e trabalhem, servindo também à troca de ar; reduzir a abertura ao tamanho de um tubo costuma custar ao mesmo tempo a inspecionabilidade e a ventilação. Nos elementos tipo caixa, confira ainda a relação entre a posição dos furos e a direção de chegada da chuva.
A superfície de atrito dos parafusos de alta resistência pode ser pintada?
Pode, desde que o coeficiente de resistência ao escorregamento seja fixado antes e o método de revalidação, acordado. Pintar a superfície de atrito reduz ou altera seu desempenho ao escorregamento, e o coeficiente adotado no cálculo da capacidade do nó precisa corresponder ao estado real revestido; o sistema de pintura, o grau de preparação de superfície (por exemplo, Sa 2.5) e a condição da superfície após o jateamento devem ficar travados nas etapas de compra e de inspeção. O erro mais comum da fase de projeto é o desenho indicar um coeficiente de escorregamento enquanto o canteiro executa outro sistema. Os valores, a base de ensaio e a prática de revalidação estão na página com link interno.
Aprovar o ensaio de névoa salina prova que a junta de sobreposição está segura?
Não. A névoa salina neutra (ISO 9227, cloreto de sódio a 5 %, 35 ℃±2 ℃, pH 6,5 a 7,2) e os ensaios de condensação caracterizam o desempenho relativo de superfícies abertas; as durações citadas em fontes públicas para a ISO 12944-6, 480 h para C3, 720 h para C4 e 1440 h para C5, não têm relação de conversão com os ciclos úmido-seco, o esgotamento de oxigênio e a queda de pH dentro da fenda. Para avaliar o próprio material contra a corrosão em fendas, use a ASTM G48-25 com cloreto férrico (o método B é o ensaio de fenda e o método F mede a temperatura crítica de fenda), em solução a 6 %; a norma é explícita ao dizer que o método avalia apenas a iniciação, não permite inferir velocidade de propagação e não é extrapolável para ambientes sem cloretos.
Se a estrutura existente não pode ser modificada, o que ainda resta fazer?
Três caminhos, do menor ao maior custo: primeiro, a pré-aplicação ou o stripe coat na zona da fenda, trabalhando a tinta para dentro da boca da junta com alta cobertura, com repasse de bico de pequeno diâmetro se necessário; segundo, o fechamento das aberturas com selante elástico, registrando na especificação a validação de compatibilidade e o critério de repintabilidade; terceiro, admitir a não inspecionabilidade e listar as zonas cegas (número do nó, quantidade, medida construtiva) com o ciclo de abertura de observação no plano de manutenção. Os três exigem registros: pontos de medição de espessura, área de detecção de descontinuidades e o próximo limiar de observação. Refazer apenas o acabamento sem alterar as condições de água e drenagem costuma devolver a zona ao estado anterior em dois ou três ciclos de manutenção.
Referências e base das cifras
As cifras e as informações deste artigo apoiam-se em três bases. A primeira é o texto formal das normas e seus dados de edição: ISO 12944-3:2017, ISO 12944-2:2017, ISO 12944-6, ISO 8501-3:2025, ISO 8501-1, ISO 8502-6:2020, ISO 8502-9:2020, ISO 8503-1, ISO 9227, ISO 1461, ISO 14713-1, ISO 5817:2023, ASTM G48-25, a série GB/T 30790, GB/T 8923.1-2011, GB/T 13288.1-2008, GB/T 18570.6-2011, GB/T 18570.9-2005, GB/T 10127-2002 e JGJ/T 251-2011. A segunda são as cifras quantitativas vindas de interpretações publicadas das normas e de documentação de laboratórios de ensaio (dimensões de anexos, raios de arredondamento, ângulos de transição, durações de ensaio etc.); tudo o que pertence a essa categoria está sinalizado na própria frase como critério de domínio público ou de interpretação de domínio público, e o texto formal prevalece. A terceira é a experiência de engenharia de uso geral do setor (prática do stripe coat, modo de validar selantes, elementos de registro das zonas cegas), que constitui critério executável, mas não cláusula normativa.
- ISO 12944-3:2017 Tintas e vernizes — Proteção anticorrosiva de estruturas de aço por sistemas de tintas de proteção — Parte 3: Considerações de projeto, de responsabilidade do ISO/TC 35/SC 14, publicada em 2017-11, substituindo a ISO 12944-3:1998.
- ISO 8501-3:2025 Preparo de substratos de aço antes da aplicação de tintas e produtos correlatos — Avaliação visual da limpeza da superfície — Parte 3: Graus de preparação de soldas, bordas e outras áreas com imperfeições de superfície, emitida em 2025-08-31, substituindo a edição de 2007; a correspondência com os níveis de qualidade de soldagem da ISO 5817:2023 consta do seu anexo.
- ASTM G48-25 Métodos de ensaio padrão para determinar a sensibilidade à corrosão por pites e por fenda de aços inoxidáveis e ligas correlatas usando solução de cloreto férrico, métodos A a F; a correspondência nacional é a GB/T 10127-2002 (NEQ ASTM G48:2000).
- ISO 8502-6:2020 e ISO 8502-9:2020 (determinação de sais solúveis na superfície pelo método da cápsula Bresle), com as correspondências nacionais GB/T 18570.6-2011 e GB/T 18570.9-2005; a ISO 21809-1:2011 fixa o limite de 20 mg/m² para revestimentos de tubulações.
- ISO 12944-2:2017 classificação ambiental, ISO 12944-6 ensaios laboratoriais de desempenho (névoa salina ISO 9227, condensação e envelhecimento cíclico) e ISO 12944-5 sistemas de pintura; a adoção nacional idêntica é a série GB/T 30790, e o regulamento de engenharia é o JGJ/T 251-2011.
Last updated: 2026-11-11. Este artigo foi preparado pelo departamento técnico da Kexin New Materials (Guangdong) Co., Ltd. a partir de normas publicadas e de critérios de engenharia de domínio público, para cenários de comunicação técnica e de compras B2B em projetos de pintura industrial; a base dos termos de fornecimento e comércio é EXW ou FOB. O sistema definitivo, a espessura de película e os critérios de aceitação ficam sujeitos ao acordo técnico do projeto e aos textos formais vigentes das normas.