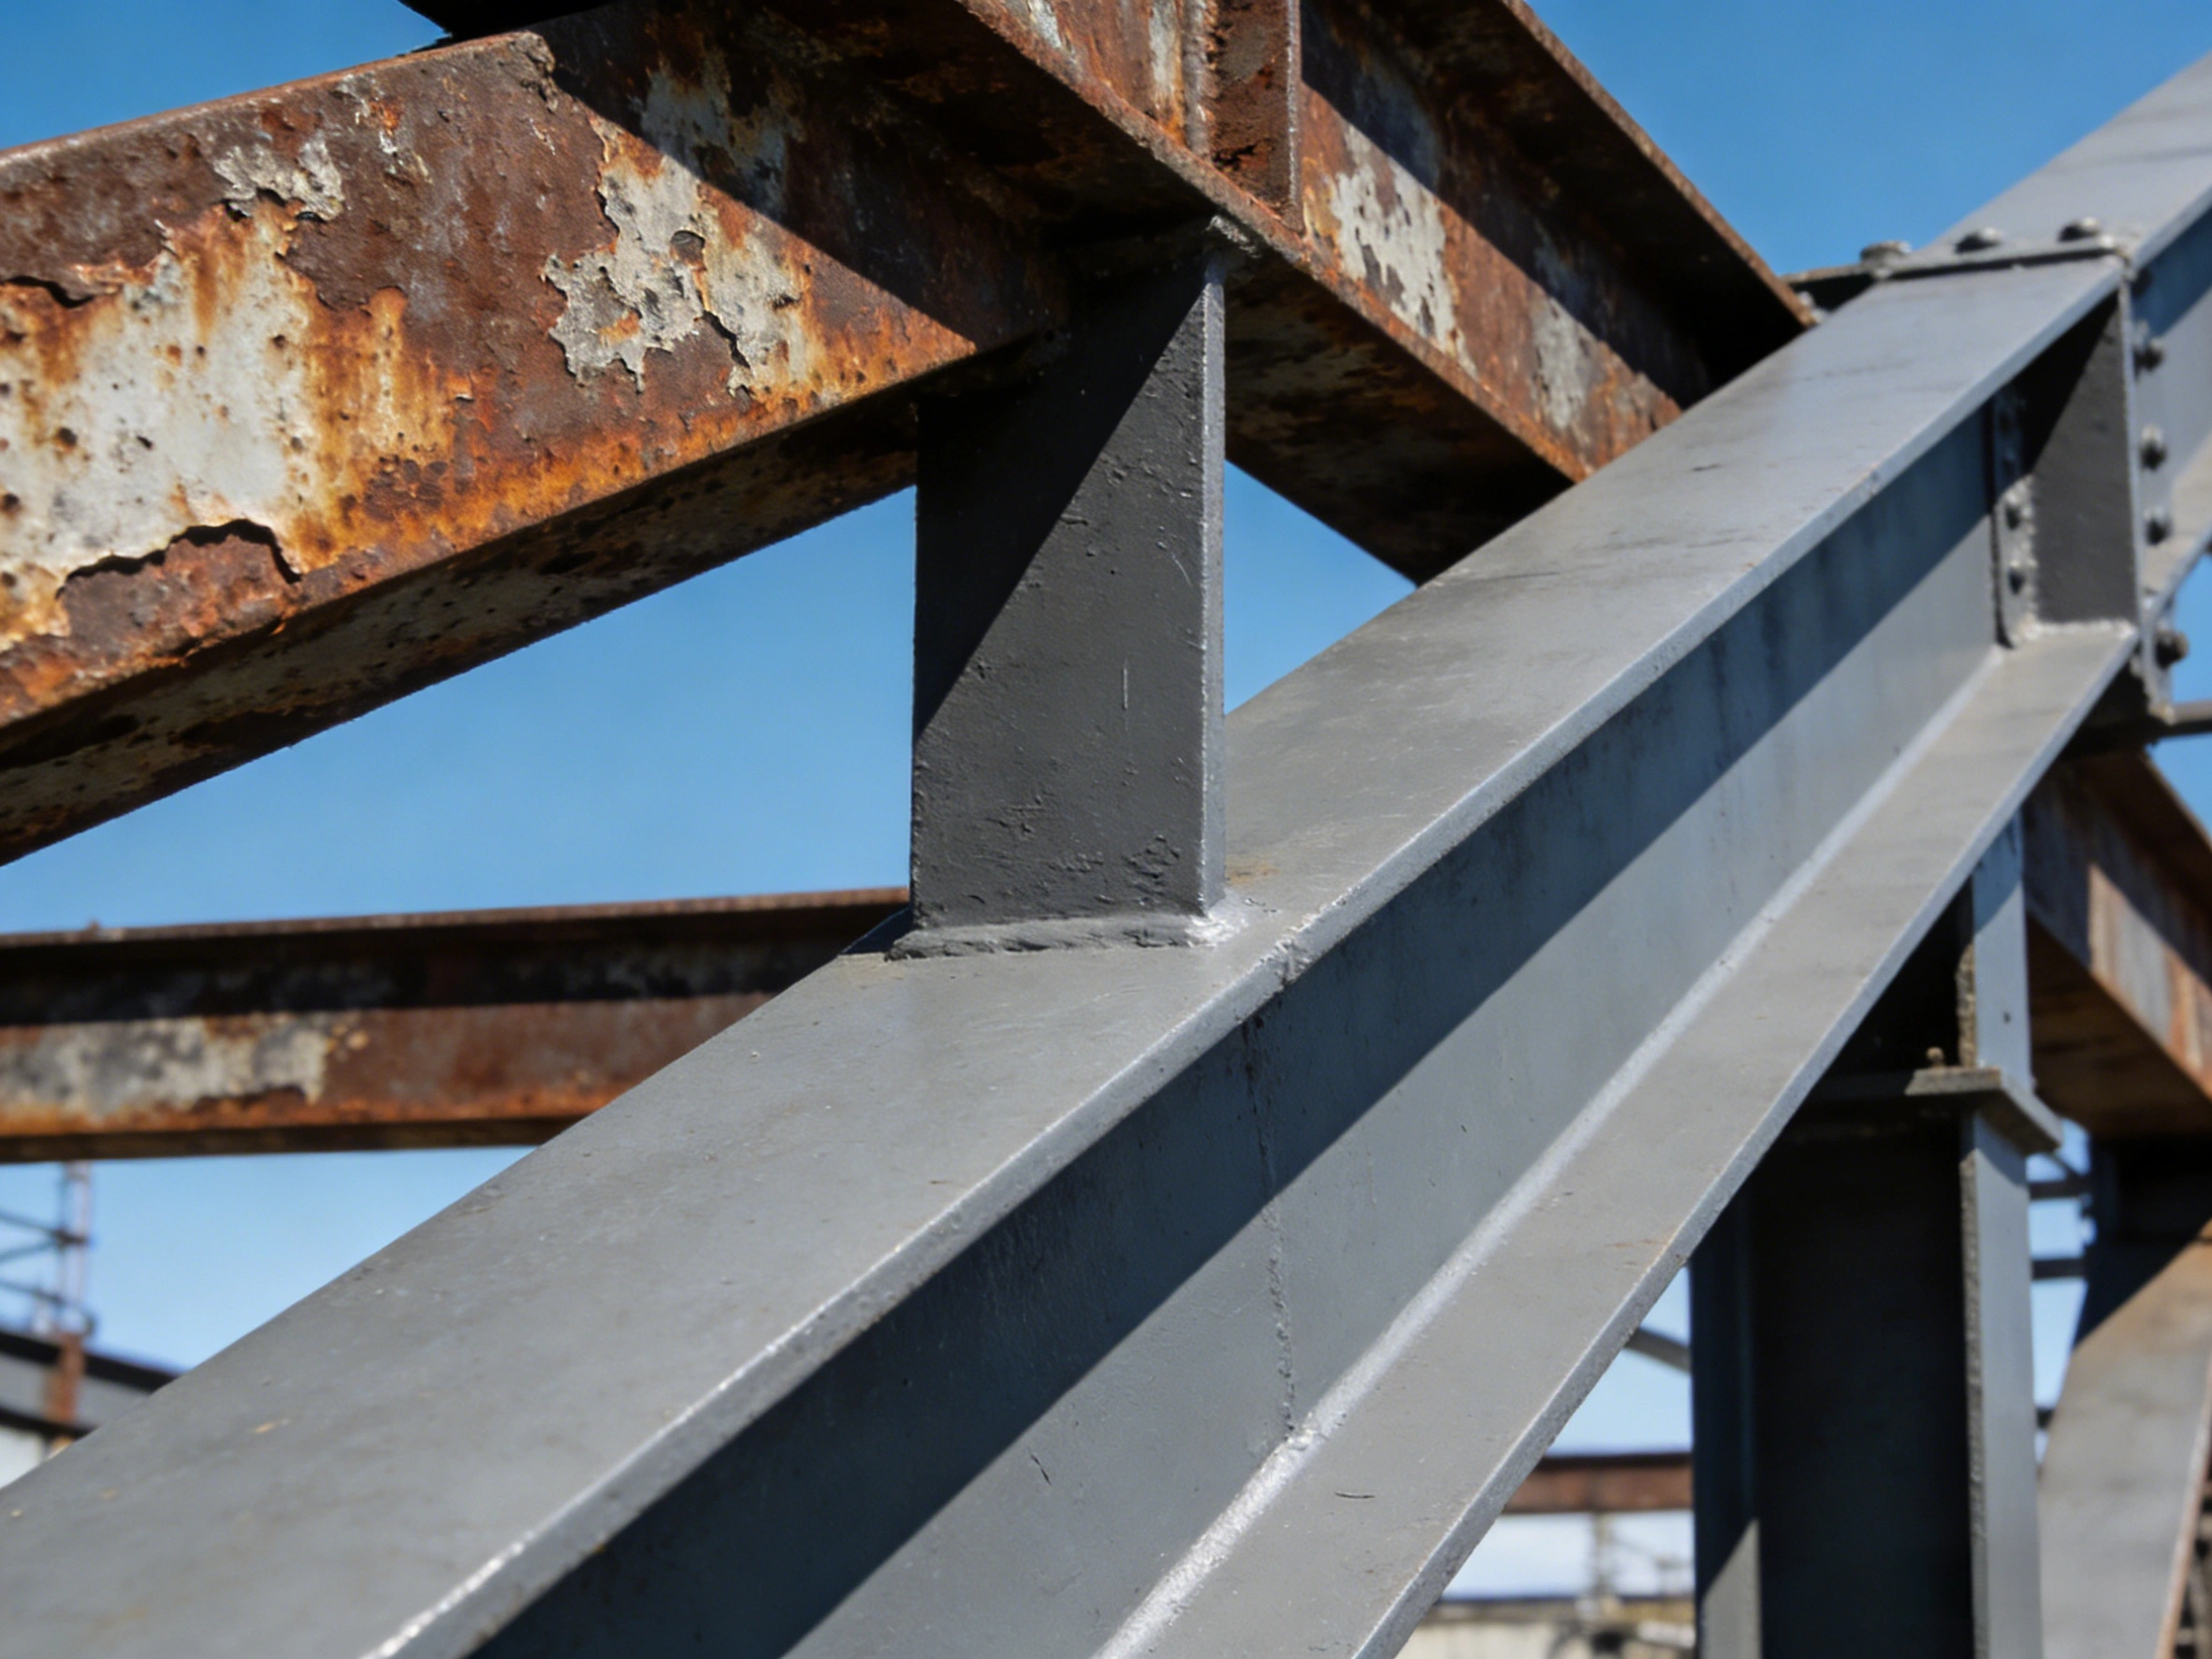
La corrosion sous crevice (crevice corrosion) est une corrosion localisée qui se produit dans les interstices métalliques où le liquide stagne : sur les surfaces de recouvrement, sous les joints, autour des perçages, aux racines de cordon et dans les interstices non fusionnés, le liquide ne peut ni circuler ni se renouveler ; l'oxygène dissous consommé dans l'interstice n'est pas réapprovisionné et forme, avec la surface exposée, une pile à différence d'oxygène dont l'intérieur devient l'anode, puis s'enclenche un processus autocatalytique de baisse de pH et d'enrichissement en chlorures. Pour les structures d'acier revêtues, le danger ne tient pas à la perte d'épaisseur d'ensemble mais au fait que la zone est dissimulée, non inspectable et non recouvrable.
Une situation que l'on retrouve sur site : le produit de finition des faces exposées est encore en place, l'adhérence et l'épaisseur de film sont jugées conformes, mais tout le pourtour des plaques de recouvrement présente des boursouflures de rouille et des coulures jaunâtres, et ce n'est qu'en démontant la platine de bridage que l'on constate un amincissement net de la surface d'appui ; sur les poutres caisson, les orifices de ventilation laissent entrer la pluie et la nuit la condensation s'y dépose, et la couche de rouille interne est bien plus épaisse que celle de l'extérieur. La cause n'est presque jamais le système de peinture, mais les conditions géométriques portées au plan : la crevice existe, l'eau ne s'évacue pas, la buse n'entre pas, le contrôle non plus. ISO 12944-3:2017 range ces problèmes parmi les tâches de conception et en fait une exigence autonome, au même titre que la classification des milieux (partie 2), la préparation des surfaces (partie 4) et les systèmes de peinture (partie 5).
L'essentiel en bref : les conclusions d'abord
- ISO 12944-3:2017 (publiée en 2017-11, remplace l'édition 1998) érige l'accessibilité, le traitement des interstices, la prévention de la stagnation d'eau, les défauts de surface, les assemblages boulonnés, les éléments caisson, les encoches, les raidisseurs et la protection contre la corrosion galvanique en articles de conception de base de 5.2 à 5.10, et donne dans les annexes A à D l'espace pour les outils, les dimensions d'ouverture, les dimensions d'interstice étroit et les dispositions anti-stagnation.
- Le recouvrement doit idéalement être fermé par un cordon continu sur tout le pourtour ; la soudure intermittente et le pointage laissent des ouvertures entre les segments, par lesquelles l'eau entre dans la crevice sans pouvoir ressortir ni être atteinte par le pistolet. L'édition 2017 a ajouté à l'article 5.3 les exigences de remplissage des interstices et de produits d'étanchéité.
- ISO 8501-3:2025 (publiée le 2025-08-31, remplace l'édition 2007) définit trois niveaux de préparation des cordons et des arêtes, P1, P2 et P3 ; selon les lectures de domaine public, à partir de C4 il est recommandé de retenir P2 ou P3, avec un congé des bords de coupe d'au moins 2 mm de rayon.
- L'intérieur d'une crevice est une zone aveugle pour l'épaisseur : la peinture y entre puis en ressort, et la conformité d'un point de mesure en surface plane ne prouve pas que le joint atteigne l'épaisseur sèche de conception ; il faut d'abord faire un stripe coat ou une pré-peinture, puis la projection générale.
- Un mastic d'étanchéité n'est pas un revêtement anticorrosion : il ne traite que le fait que l'interstice ne reçoive plus d'eau ni de sels ; l'épaisseur sèche et la classe de durabilité restent à la charge du système de peinture, et il faut vérifier la compatibilité et la recouvrabilité vis-à-vis de la finition.
- La méthode au chlorure ferrique d'ASTM G48-25 (solution à 6 %) évalue l'amorçage de la corrosion sous crevice : elle ne permet ni de déduire une vitesse de propagation ni d'extrapoler à un milieu sans chlore, et la réussite du brouillard salin neutre ne vaut pas sécurité d'une surface de recouvrement.
Pourquoi la corrosion sous crevice provoque les premières défaillances d'un système de peinture
La corrosion générale amincit la section de façon uniforme et se calcule avec l'épaisseur de film et la durée de service ; la piqûre s'amorce sur une surface nue par rupture locale du film passivant ; la corrosion sous crevice se distingue parce qu'elle est pilotée par les conditions géométriques. Dès qu'un interstice se forme, l'oxygène dissous qu'il contient est consommé par la réduction cathodique, et comme la crevice est trop étroite pour que le liquide oxygéné extérieur y pénètre, l'intérieur et l'extérieur constituent une pile à concentration qui force l'intérieur à jouer le rôle d'anode. Les ions métalliques s'accumulent dans la crevice, les chlorures migrent vers l'intérieur pour maintenir l'électroneutralité, les chlorures métalliques s'hydrolysent et produisent de l'acide chlorhydrique, et la baisse de pH accélère encore la dissolution. Une fois cette chaîne autocatalytique établie, elle progresse de façon soutenue même en dessous du potentiel d'amorçage de la piqûre. La conséquence en ingénierie est que l'amincissement se concentre en un point de la surface d'appui, qu'il ne se voit pas de l'extérieur, jusqu'à la défaillance de la surface d'étanchéité ou à la baisse de la capacité portante de l'élément.
Pile à différence d'oxygène, baisse du pH et enrichment en chlorures
Le même système appliqué sur des configurations géométriques différentes n'a pas du tout la même durée de vie. Dans la crevice règnent durablement l'humidité, une montée en température lente et une concentration en sels ; le film reste longtemps au contact de l'électrolyte jusqu'à l'équilibre d'absorption d'eau, l'adhérence baisse et des cloques apparaissent ; à l'entrée de la crevice, en revanche, s'enchaînent des cycles humide/sec qui apportent des sels à répétition sans jamais les évacuer. ISO 12944-2:2017 classe les milieux d'après la perte d'épaisseur de l'acier à bas carbone pendant la première année : C3 de 25 μm à 50 μm, C4 de 50 μm à 80 μm, C5 de 80 μm à 200 μm ; pour le zinc, la première année correspond à environ 2,1 μm à 4,2 μm et 4,2 μm à 8,4 μm. Ces chiffres décrivent la vitesse de corrosion des surfaces ouvertes ; dans une crevice c'est généralement pire. L'humidité relative critique à partir de laquelle un film d'eau continu se forme sur l'acier se situe autour de 75 %, et ce seuil baisse encore lorsque la surface est contaminée par des sels hygroscopiques — dans le joint de recouvrement d'un même élément, ces deux conditions sont souvent réunies simultanément.
Conception en amont : carte des articles d'ISO 12944-3
Toutes les décisions possibles en phase de conception se traduisent par un article sur le plan : 5.2 accessibilité exige que les applicateurs, les contrôleurs et le personnel de maintenance puissent atteindre en sécurité la surface à main nue, au pistolet et avec l'instrumentation ; 5.3 traitement des interstices demande de fermer les vides à liquide stagnant ou de les transformer pour qu'ils drainent et ventilent ; 5.4 prévention des dépôts et de la stagnation d'eau impose des pentes, des orifices de drainage et des larmiers ; 5.5 défauts de surface, 5.6 assemblages boulonnés, 5.7 éléments caisson et pièces creuses, 5.8 encoches et 5.9 raidisseurs encadrent respectivement l'état des cordons, les surfaces d'appui, l'ambiance interne, les changements brusques de section et la forme des raidisseurs ; 5.10 prévention de la corrosion galvanique impose d'isoler ou de revêtir les deux faces d'un contact entre métaux dissemblables. L'annexe A donne les distances typiques nécessaires aux outils lors des opérations de protection, l'annexe B le minimum recommandé des dimensions d'ouverture d'accès aux espaces confinés, l'annexe C le minimum dimensionnel des interstices étroits entre surfaces, l'annexe D des exemples de dispositions pour éviter la stagnation d'eau et les dépôts. Mécanisme et classification de la rouille des aciers : corrosion électrochimique et niveaux de milieu ISO 9223 traite du mécanisme de rouillage et de la classification des milieux, Guide de sélection d'un système de peinture anticorrosion ISO 12944 traite du choix du système, et le lien avec le présent article est direct : d'abord les conditions géométriques, ensuite seulement la question de savoir si le système peut tenir ses promesses.
| Article | Geste côté conception | Conséquence côté revêtement |
|---|---|---|
| 5.2 accessibilité | Ménager l'espace de manœuvre pour le pistolet et les appareils de contrôle, les chemins d'accès à la maintenance et les points d'amarrage d'échafaudage | On ne projette pas et on ne contrôle pas : les données d'épaisseur et de discontinuités ne représentent pas la surface réelle |
| 5.3 traitement des interstices | Fermer le recouvrement par un cordon continu sur tout le pourtour, passer les ensembles dos à dos en un seul côté, transformer les jeux ouverts en configurations drainantes | Liquide stagnant autocatalytique dans la crevice ; l'amincissement de la surface d'appui ne se voit pas de l'extérieur |
| 5.4 prévention stagnation et dépôts | Surfaces inclinées, orifices de drainage, larmiers ; supprimer les rainures horizontales et les profilés ouverts vers le haut | L'alternance humide/sec laisse les sels à l'entrée du joint et le film reste durablement au contact de l'électrolyte |
| 5.5 et 5.8 défauts de surface, encoches | Reprise des cordons, congé des arêtes vives, perçages des plaques de connexion et encoches traités selon les minima géométriques | Perte d'épaisseur sur les bords et aux encoches ; la rouille démarre par la frontière |
| 5.6 et 5.10 boulonnerie et corrosion galvanique | Même objectif de durabilité pour la protection des surfaces d'appui, des boulons et des rondelles ; isolement ou double revêtement des contacts entre métaux dissemblables | La visserie défaillante la première, aucun nœud n'est tenu même avec un système épais |
Recouvrement et soudure continue : ce que l'on peut modifier et ce que l'on ne peut pas
Deux attitudes se défendent pour une surface de recouvrement : soit fermer complètement l'interstice par un cordon continu sur tout le pourtour, soit conserver un jeu suffisant pour que le liquide entre, sorte et que l'ensemble sèche entièrement. La soudure intermittente, qui se situe entre les deux, est la plus risquée : des ouvertures subsistent entre les segments soudés, l'eau entre dans la crevice mais ne peut plus ressortir, et le pistolet n'atteint pas non plus. Dans l'ordre de reprise, on traite d'abord les ouvertures orientées vers le haut et les rainures horizontales, puis les ensembles dos à dos. La série GB/T 30790 (adoption nationale à l'identique d'ISO 12944) et JGJ/T 251-2011 « Règlement technique de protection anticorrosion des structures en acier de bâtiment » font passer les dispositions constructives avant la peinture, pour la même raison : le revêtement ne corrige pas un défaut de géométrie.
Quand rien ne peut être modifié, il reste trois façons de faire
Pour les éléments existants qu'il est réellement impossible de modifier, les moyens disponibles se classent du coût le plus faible au plus élevé : premier volet, la pré-peinture de la zone de crevice, en pressant le système de peinture à fort taux de couverture dans l'entrée du joint ; deuxième volet, l'obturation des ouvertures par un mastic d'étanchéité élastique ou un mastic de garnissage, la prescription technique devant alors énoncer à la fois la vérification de compatibilité et le critère de recouvrabilité ; troisième volet, assumer le « pas de peinture dans la crevice », l'écrire dans la prescription technique et dans le plan de maintenance, et le piloter comme zone aveugle non contrôlable. Compter le mastic d'étanchéité dans le système de revêtement pour déclarer une durabilité n'est pas recevable : l'étanchéité ne règle que l'entrée d'eau, et l'épaisseur sèche ainsi que la durée de vie du système doivent rester calculées séparément ; la conversion entre rendement théorique et coefficient de perte est détaillée dans Conversion entre épaisseur sèche, rendement théorique et coefficient de perte.

Eau stagnante et drainage : pentes, orifices de drainage et larmiers
Le critère de stagnation d'eau est tout simple : l'eau peut-elle, par gravité, parcourir le trajet jusqu'au bout. Dès qu'une ouverture existe dans le joint d'un recouvrement horizontal, la capillarité aspire le liquide et le retient ; les réponses de conception consistent à aligner le sens du recouvrement sur le sens d'évacuation, à donner une pente aux tôles, à percer des orifices de drainage aux points bas et à munir les ouvertures de larmiers ou de congés pour que l'eau tombe par le bord au lieu de retourner dans le joint. Pour les éléments caisson et les pièces creuses, les orifices de ventilation doivent aussi intégrer la condensation : trop petits, ils n'assurent aucun échange d'air ; mal placés, ils envoient l'eau de pluie directement dans la cavité. Les dimensions d'ouverture de l'annexe B d'ISO 12944-3:2017 (les lectures de domaine public les situent de l'ordre de 600 mm pour un orifice circulaire ou pour le petit côté d'une ouverture rectangulaire) ont pour objet de permettre à une personne d'entrer travailler ; sur les projets réels elles assurent souvent aussi la ventilation, et on ne peut pas les traiter selon la logique « plus c'est petit, moins ça mouille ». Sels solubles et eau stagnante additionnés accélèrent nettement la défaillance ; méthodes de détection et valeurs limites sont exposées dans Sels solubles en surface de l'acier et dosage par méthode Bresle (ISO 8502).
| Zone | Critère de rétention d'eau | Disposition constructive | Point clé côté revêtement |
|---|---|---|---|
| Dessus des plaques de recouvrement et des raidisseurs | Plan horizontal avec jeu ouvert, longtemps humide après la pluie | Recouvrement orienté dans le sens de l'évacuation, pente ménagée et perçage au point bas | Stripe coat d'abord à l'entrée du joint, puis grandes surfaces ; ne pas se limiter à la projection des surfaces planes |
| Dessus des brides et des prises | Eau retenue autour des perçages, liquide stagnant sous le joint | Écarter les perçages des points bas, recouvrement continu du joint d'étanchéité, larmier si nécessaire | Même objectif de durabilité pour boulons, écrous, rondelles et structure |
| Poutres caisson et cavités fermées | Condensation due à l'écart de température jour/nuit, humidité interne durable | Dimensions et position des orifices de ventilation fixées conjointement par l'accès au travail et par l'échange d'air | Cavité interne gérée comme zone non contrôlable ; au besoin remplacer par un système plus facile à appliquer |
| Racines de cordon et interstices non fusionnés | Interstice invisible mais relié à l'extérieur | Reprise après soudage, fermeture continue, reprise au pied du cordon et remplissage si nécessaire | C'est ici que les niveaux P2 et P3 d'ISO 8501-3 produisent leur effet |
| Ouvertures vers le haut des cornières et des profilés en U | Une ouverture orientée vers le haut devient un récipient | Changer l'orientation ou ajouter une platine de rive ou un couvre-joint | Si les pièces de rive relèvent du même système C4 et au-delà que l'ouvrage, elles doivent avoir la même durée de vie |

Accessibilité pour la peinture et le contrôle : espace pour les outils, ouvertures et entraxes
Peinture et contrôle sont tous deux limités par la géométrie des outils. Le pistolet airless exige une distance de projection jusqu'au support, un angle d'incidence et une plage de manœuvre ; la buse et le flexible de nettoyage par projection abrasive exigent en plus que l'opérateur puisse prendre solidement appui dans une position sûre. Lorsque l'entraxe entre éléments est trop faible, trois conséquences apparaissent : on ne peut pas projeter (manques), on projette mal (le rebond et la surpulvérisation donnent une épaisseur irrégulière), on ne peut pas contrôler (le micromètre d'épaisseur et le détecteur de discontinuités ne peuvent pas être appliqués sur la surface). Les distances typiques d'outillage de l'annexe A et le minimum dimensionnel des interstices étroits de l'annexe C d'ISO 12944-3:2017 servent exactement à tracer cette frontière : au-delà d'un certain degré d'étroitesse, on ne peut plus s'engager techniquement sur « une application complète du système ». Les exigences d'intégrité des données et d'implantation des points de mesure au stade de la réception sont détaillées dans Réception d'un chantier de peinture anticorrosion : épaisseur de film, adhérence et détection des pores.
| Situation contrainte | Manifestation typique | Critère | Traitement |
|---|---|---|---|
| Le pistolet n'entre pas | Face interne sans revêtement, seulement couverte par les coulures | Dimension d'interstice inférieure au minimum de manœuvre de l'annexe C | Modifier la structure ou le procédé : remplacer la projection par du pré-peinturage, de la peinture au pinceau ou au rouleau |
| L'épaisseur n'est pas mesurable | Le rapport ne contient que des points de mesure en surface plane | Les points de mesure ne couvrent ni l'entrée du joint ni les arêtes | Compléter les enregistrements de stripe coat et prescrire séparément l'implantation des points en entrée de joint |
| Les discontinuités ne sont pas détectables | La sonde de détection ne peut pas s'approcher du support | Interférence géométrique entre la sonde et l'élément | Replacer le contrôle des discontinuités en atelier et ne vérifier sur site que les zones contrôlables |
| L'inspection endoscopique est impossible | Aucune capture d'images dans la cavité | Diamètre et angle de vue insuffisants pour une observation exploitable | Ménager des orifices d'inspection et un chemin endoscopique, et les inscrire au plan de maintenance |
| Fenêtre de re-contrôle insuffisante | Le joint de recouvrement ne montre pas l'amorçage de la rouille | Il faut démonter une protection ou percer pour pouvoir observer | Définir la pratique des orifices d'observation et les exigences de remise en état, et piloter la fréquence des percements |
Arêtes et cordons de soudure : les niveaux P1 à P3 d'ISO 8501-3
Cordons de soudure et arêtes constituent la deuxième famille de faiblesses du film : l'arête vive tire la peinture hors du bord (effet de tension superficielle du liquide), et les scories, les projections, les pores et les mordages laissent des conduits sous le revêtement. ISO 8501-3:2025 définit trois niveaux de préparation, P1, P2 et P3 : P1 n'exige que l'élimination des projections et des scories malvenues et tolère des cordons discontinus ; P2 exige un cordon continu et la suppression des arêtes vives et de la porosité ouverte ; P3 exige la suppression des pores visibles et un lissage progressif du cordon. Les lectures de domaine public ajoutent des seuils chiffrés, notamment un congé des bords de coupe d'au moins 2 mm de rayon et un angle de transition au pied du cordon de bout à bout d'au moins 130°, et assimilent P3 à la classe de qualité B d'ISO 5817:2023 ; la classe D n'est pas recommandée pour P3, et les tôles de moins de 3 mm d'épaisseur ainsi que les surfaces au degré de rouille D d'ISO 8501-1 peuvent ne pas atteindre P3.
Stripe coat, congés et seuils du système
Le stripe coat consiste à appliquer d'abord, en pression, une couche supplémentaire de peinture sur les arêtes, les cordons et les bords de coupe — ces endroits où la peinture ne tient pas — puis de traiter les grandes surfaces ; son intérêt ne se matérialise réellement qu'à partir des classes de corrosivité C4 et au-delà et sur les systèmes à haute durabilité. La profondeur d'ancrage du grenaillage s'apprécie à l'aide des plaques étalons d'ISO 8503-1 ; on utilise couramment en Chine GB/T 13288.1-2008, et la plage exploitable citée en sources publiques va de Rz 40 μm à 90 μm : trop profond, il laisse des points de film mince au sommet des crêtes ; trop peu profond, l'adhérence est insuffisante. L'exigence générale d'ambiance de chantier mérite d'être rappelée : la température du support doit dépasser le point de rosée d'au moins 3 ℃, sinon l'entrée des joints et les arêtes seront les premiers endroits où apparaîtra un film d'eau dissimulé.
Épaisseur de film réelle dans la crevice et ordre d'application
L'épaisseur sèche à l'intérieur d'une crevice est un problème que la moyenne ne peut pas masquer. La peinture pénètre dans l'interstice étroit par écoulement et par capillarité, et la quantité qui y reste après séchage dépend de la viscosité, de la tension superficielle et de la largeur du joint ; les relevés y sont généralement inférieurs aux mesures prises sur surface plane, et c'est précisément dans la crevice qu'il faut que le film tienne l'électrolyte à l'extérieur. La séquence réaliste est la suivante : d'abord un stripe coat à l'entrée du joint et sur les arêtes, si besoin une passe supplémentaire avec une buse de petit calibre, puis l'application du système complet ; pour les tôles susceptibles d'être pré-peintes, le faire avant l'assemblage et le soudage est nettement plus efficace que d'essayer après coup de glisser de la peinture dans un joint refermé. La capacité de protection cathodique du primaire riche en zinc à l'intérieur d'une crevice est limitée par les conditions de contact électrique, et il ne faut pas déduire du seul fait que « le primaire contient du zinc » que l'intérieur est protégé ; le principe de l'action galvanique et de l'isolement est exposé dans Corrosion galvanique d'une carrosserie mixte acier-aluminium : isolement par revêtement et étanchéité des bords.
Limites des produits d'étanchéité : compatibilité, recouvrabilité, et pas de substitution du système
Les rapports entre mastic d'étanchéité et peinture doivent être écrits sur trois points. Premier point, la compatibilité : un produit d'étanchéité élastique placé sous une finition en phase solvantée peut être agressé par les solvants, se rider ou perdre son élasticité, et avant application il faut valider une éprouvette avec des matériaux du même lot. Deuxième point, la recouvrabilité : les substances migrées des mastics silicone provoquent des cratères, et dès lors qu'ils sont employés en zone de peinture il faut un isolement physique ; cette leçon est plus difficile à appliquer en atelier que sur un plan. Troisième point, la répartition des rôles : le mastic d'étanchéité règle le fait que l'interstice ne reçoive plus d'eau ni de sels, il ne fournit ni épaisseur sèche, ni tenue aux intempéries, ni classe de durabilité. La prescription technique doit séparer explicitement l'étanchéité et le système de peinture, chacun avec ses propres critères d'acceptation ; les niveaux de préparation des zones de soudure et des arêtes sont traités dans Soudure d'angle de réservoir de stockage et corrosion des arêtes : épaisseur de film, détection des discontinuités et défaillance précoce.
Métaux dissemblables et assemblages boulonnés : peindre une face ou les deux
Le principe de traitement d'un contact entre métaux dissemblables est le suivant : soit on les isole, soit on empêche l'électrolyte de les atteindre. L'article 5.10 d'ISO 12944-3:2017 exige que, lorsque le contact électrique ne peut pas être évité, l'isolement électrique soit assuré par le revêtement ; en ingénierie, la pratique courante est le revêtement des deux faces additionné de rondelles isolantes et de douilles. Les assemblages boulonnés apportent une contrainte propre : dès que la surface de frottement (faying surface) d'un boulon à haute résistance est peinte, son coefficient de résistance au glissement change ; il faut trancher dès la phase de conception du nœud la question de savoir si la peinture est autorisée, quelle valeur est retenue et si une revalidation est exigée ; valeurs et modalités de revalidation sont exposées dans Peut-on peindre les surfaces de frottement des boulons à haute résistance : valeurs du coefficient de résistance au glissement et revalidation. Lorsqu'on associe des éléments galvanisés à chaud à un système de peinture, il faut aussi surveiller l'accélération de la rouille blanche en surface du zinc dans une crevice durablement humide ; les références de conception des revêtements de zinc sont ISO 14713-1 et ISO 1461, toutes deux références normatives d'ISO 12944-3:2017.
Contrôle, maintenance et enregistrements : comment piloter les zones inaccessibles
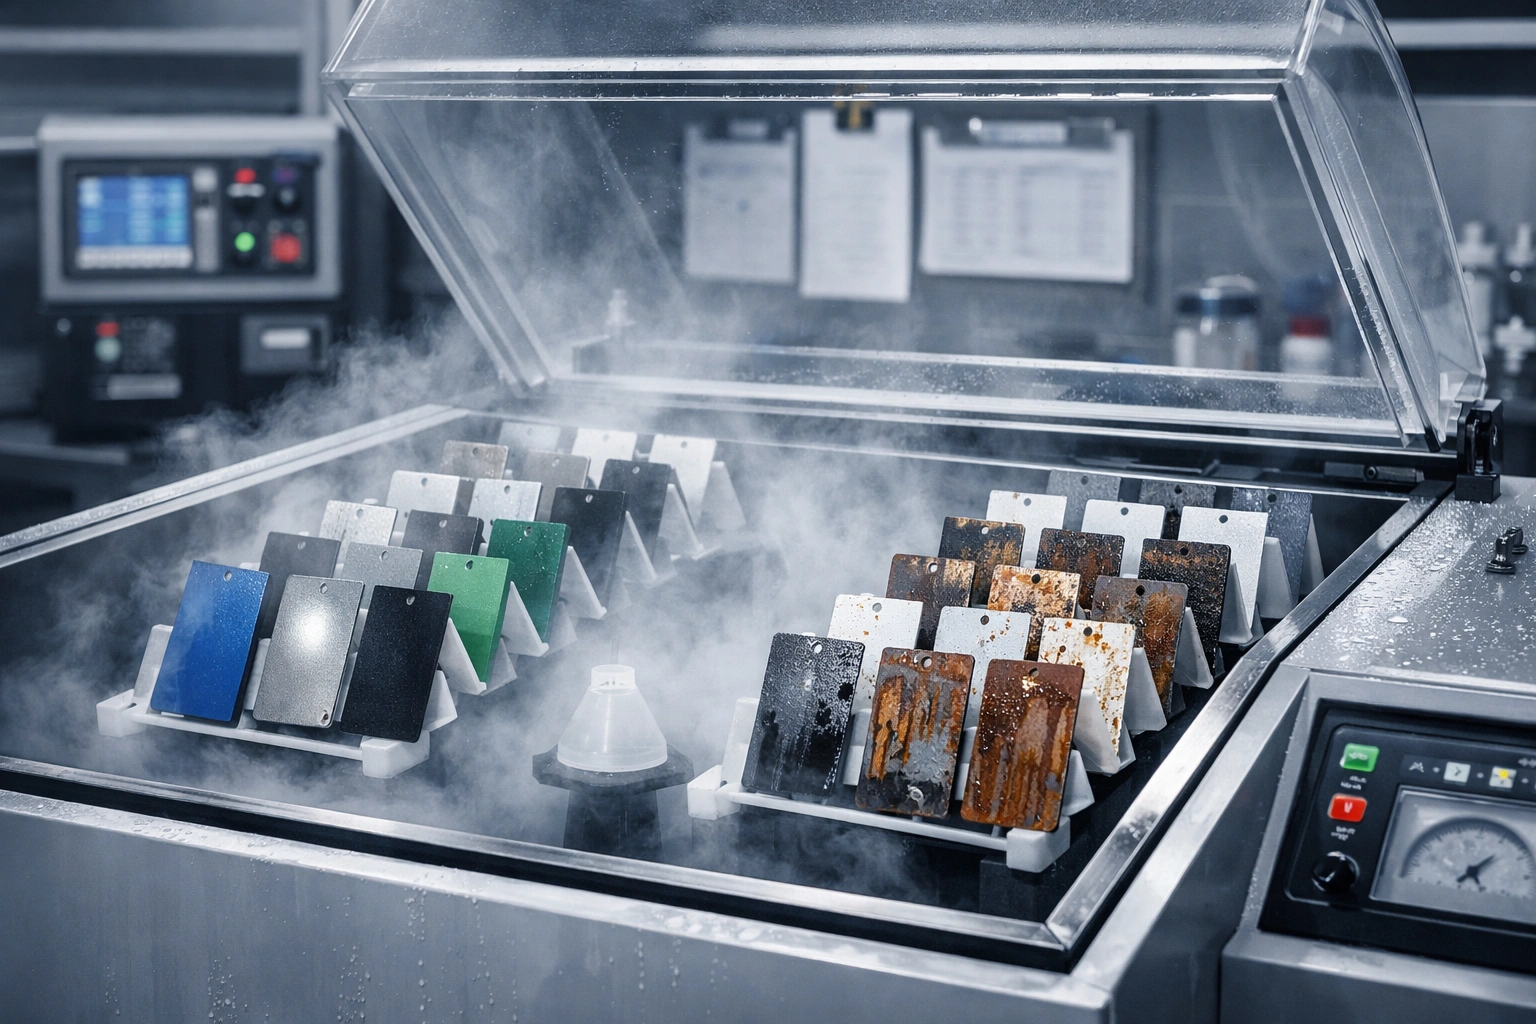
Le pilotage en exploitation des zones de crevice repose sur les enregistrements, pas sur l'œil. Les critères à conserver sont : quels nœuds sont déclarés zones aveugles non contrôlables (numéro de plan et nombre), quelle disposition constructive est retenue pour chacune (cordon continu, étanchéité ou drainage), si le système de peinture et le stripe coat ont bien été exécutés, l'implantation des points de mesure d'épaisseur et de détection des discontinuités, enfin la date de la prochaine ouverture d'observation et le seuil de décision retenu. Le brouillard salin neutre, selon ISO 9227, est une solution de chlorure de sodium à 5 %, à 35 ℃±2 ℃, avec un pH du liquide recueilli de 6,5 à 7,2 ; les durées citées en sources publiques pour ISO 12944-6 sont de 480 h pour C3, 720 h pour C4 et 1440 h pour C5. Ces chiffres caractérisent les surfaces ouvertes et n'entretiennent aucune relation de conversion avec le comportement d'une surface de recouvrement ; il faut un vieillissement cyclique pour approcher le service réel en alternance humide/sec. Pour évaluer la résistance propre d'un matériau à la corrosion sous crevice on utilise ASTM G48 : l'édition en vigueur G48-25 comporte les méthodes A à F, B étant l'essai en crevice au chlorure ferrique et F la détermination de la température critique de crevice (CCT) des aciers inoxydables ; la solution d'essai est du chlorure ferrique à 6 %, et les méthodes A et B suffisent à provoquer une corrosion localisée sur un inox 304 déjà à température ambiante. La norme précise en outre que ces méthodes n'évaluent que l'amorçage, qu'elles ne permettent pas de déduire une vitesse de propagation et qu'elles ne sont pas extrapolables à un milieu exempt de chlore. L'équivalent national est GB/T 10127-2002 (adoption non équivalente de ASTM G48:2000).
Chiffres clés de consultation rapide (avec unités)
- ISO 12944-3:2017 est publiée en 2017-11 et remplace l'édition 1998 ; l'article 5.3 ajoute les exigences de remplissage des interstices et de produits d'étanchéité, et les exigences de préparation de surface sont renforcées pour les systèmes à haute durabilité en C4 et au-delà ainsi qu'en Im1 à Im4.
- ISO 8501-3:2025 est publiée le 2025-08-31 et remplace l'édition 2007 ; trois niveaux P1/P2/P3, et les sources publiques assimilent P3 à la classe de qualité B d'ISO 5817:2023, la classe D n'étant pas recommandée.
- ISO 12944-2:2017, perte d'épaisseur de l'acier à bas carbone la première année : C3 de 25 μm à 50 μm, C4 de 50 μm à 80 μm, C5 de 80 μm à 200 μm ; pour le zinc, environ 2,1 μm à 4,2 μm (C4) et 4,2 μm à 8,4 μm (C5).
- L'humidité relative critique de formation d'un film d'eau continu sur l'acier est d'environ 75 % ; elle baisse lorsque la surface porte des contaminants salins hygroscopiques.
- La méthode Bresle s'applique selon ISO 8502-6:2020 et ISO 8502-9:2020 ; la cellule A-1250 a une surface d'essai de 1250 mm² et la conversion est ρA = Δγ × 6 (mg/m²) ; la limite d'acceptation usuelle du secteur est de 50 mg/m² et ISO 21809-1:2011 retient 20 mg/m² pour les revêtements de canalisations.
- La plage courante de profondeur d'ancrage du grenaillage est Rz 40 μm à 90 μm ; à l'application, la température du support doit dépasser le point de rosée d'au moins 3 ℃.
- ASTM G48-25 : concentration de la solution de chlorure ferrique 6 % ; brouillard salin neutre ISO 9227 à 5 % de chlorure de sodium, à 35 ℃±2 ℃, pH 6,5 à 7,2, et durées ISO 12944-6 citées en sources publiques : 480 h en C3, 720 h en C4, 1440 h en C5.
Questions fréquentes sur les critères d'acceptation
Faut-il vraiment peindre les deux faces d'une surface de recouvrement ?
Cela dépend de la possibilité de supprimer l'interstice. Là où une fermeture par cordon continu sur tout le pourtour est faisable, on traite le problème en partant du principe que l'intérieur ne peut pas compter sur le revêtement, et les surfaces extérieures reçoivent le système normal. Là où un jeu ouvert est conservé, les deux faces doivent être peintes et le drainage ainsi que la ventilation doivent suivre, sinon l'intérieur du joint devient une zone anodique à liquide stagnant. L'ordre de décision est le suivant : d'abord la possibilité de fermer, ensuite la possibilité de drainer, puis le choix entre une face ou les deux. Peindre les deux faces tout en enfermant une cavité qui ne draine pas revient à cacher la corrosion dans un endroit invisible, où plus rien ne pourra être contrôlé ni recouvert.
Si la peinture n'entre pas dans la crevice, le mastic d'étanchéité peut-il remplacer le revêtement ?
Non, il ne remplace rien : il modifie seulement les conditions géométriques. Le rôle du mastic d'étanchéité est d'empêcher l'eau et les sels de continuer à pénétrer dans l'interstice ; il ne fournit ni épaisseur sèche, ni tenue aux intempéries, ni classe de durabilité, et il ne peut pas être inscrit dans un système au sens d'ISO 12944-5 pour déclarer une durée de vie. Une solution d'étanchéité suppose de convenir simultanément de trois choses : la compatibilité avec la finition et ses diluants (validation sur éprouvette, pour éviter l'attaque du fond et le ridage), la recouvrabilité après réticulation (les substances migrées des silicone provoquent des cratères) et la périodicité de la re-visite après vieillissement du mastic. Tant que ces conditions ne figurent pas dans la prescription technique, l'étanchéité n'est pas une mesure réceptionnable.
Comment distinguer sur site soudure continue et soudure intermittente, et quel écart de coût ?
La soudure continue est un cordon qui referme complètement le pourtour du recouvrement ; la soudure intermittente est faite de segments disposés les uns après les autres, avec des ouvertures entre les segments. Le constat sur site est simple : remplissez d'eau le long du joint ou observez après la pluie, tout recouvrement qui retient l'eau et sèche lentement est un joint ouvert. Côté coût, la soudure continue augmente la déformation de soudage et l'apport de chaleur, et demande un mode opératoire et un outillage adaptés ; la soudure intermittente économise le métal d'apport et les heures de travail, mais reporte les coûts de maintenance sur des zones non contrôlables. ISO 12944-3:2017 énonce en 5.3 et à l'annexe D qu'il faut soit fermer l'interstice, soit laisser l'eau s'évacuer ; l'édition 2017 ajoute en outre les exigences de remplissage des interstices et de produits d'étanchéité.
De quelle taille et à quel endroit percer les orifices de drainage et de ventilation ?
Les orifices de drainage se placent aux points bas de l'élément et à l'aval des zones de rétention ; leur diamètre doit laisser passer les débris sans se boucher, et ils sont complétés par un larmier ou un congé pour que l'eau tombe par le bord. Les ouvertures d'accès aux espaces confinés sont dimensionnées au minimum recommandé par l'annexe B d'ISO 12944-3:2017 (les lectures de domaine public situent ce minimum de l'ordre de 600 mm pour le diamètre d'une ouverture circulaire ou pour le petit côté d'une ouverture rectangulaire) : le but est de permettre à une personne et à ses instruments d'entrer travailler, tout en assurant l'échange d'air ; réduire l'ouverture au seul passage d'un tuyau fait perdre en général à la fois la contrôlabilité et l'effet de ventilation. Pour les éléments caisson, il faut en plus vérifier la relation entre l'emplacement des orifices et la provenance de la pluie.
Peut-on peindre les surfaces de frottement des boulons à haute résistance ?
Oui, à condition d'avoir d'abord arrêté le coefficient de résistance au glissement et la méthode de revalidation. Peindre une surface de frottement réduit ou modifie sa résistance au glissement, et le coefficient retenu au calcul de la capacité du nœud doit correspondre à l'état réel du revêtement ; le système, le niveau de préparation de surface (par exemple Sa 2,5) et l'état du revêtement après grenaillage doivent être verrouillés dès la commande et le contrôle. L'erreur classique en phase de conception est d'inscrire un coefficient de résistance au glissement au plan alors que le chantier applique un autre système. Les valeurs retenues, les modalités d'essai et les pratiques de revalidation sont exposées sur la page interne consacrée au sujet.
Réussir l'essai au brouillard salin prouve-t-il la sécurité d'une surface de recouvrement ?
Non. Le brouillard salin neutre (ISO 9227, chlorure de sodium à 5 %, 35 ℃±2 ℃, pH de 6,5 à 7,2) et les essais de condensation donnent une performance relative de surfaces ouvertes ; les durées ISO 12944-6 citées en sources publiques sont de 480 h pour C3, 720 h pour C4 et 1440 h pour C5, et il n'existe aucune relation de conversion avec l'alternance humide/sec, l'appauvrissement en oxygène et la chute de pH à l'intérieur d'une crevice. Pour évaluer la résistance intrinsèque d'un matériau à la corrosion sous crevice, on utilise la méthode au chlorure ferrique d'ASTM G48-25 (méthode B pour l'essai en crevice, méthode F pour la température critique de crevice), avec une solution à 6 % ; la norme énonce clairement que la méthode n'évalue que l'amorçage, qu'elle ne permet pas de déduire une vitesse de propagation et qu'elle n'est pas extrapolable à un milieu exempt de chlore.
Si la structure existante ne peut pas être modifiée, que reste-t-il comme moyens ?
Trois moyens, par coût croissant : d'abord la pré-peinture ou le stripe coat en zone de crevice, en pressant la peinture à fort taux de couverture dans l'entrée du joint, avec si besoin une reprise à la buse de petit calibre ; ensuite la fermeture des ouvertures par un mastic d'étanchéité élastique, en écrivant les critères de vérification de compatibilité et de recouvrabilité ; enfin l'aveu de la non-contrôlabilité, en inscrivant la liste des zones aveugles (numéro de nœud, nombre, disposition constructive) et la périodicité des ouvertures d'observation au plan de maintenance. Les trois démarches exigent des enregistrements : points de mesure d'épaisseur, étendue du contrôle des discontinuités et seuil de la prochaine observation. Retoucher seulement la finition sans changer les conditions d'humidité et d'évacuation ramène en général à la situation initiale en deux ou trois cycles de maintenance.
Références et base des chiffres cités
Les chiffres et les informations du présent article reposent sur trois catégories de sources. Première catégorie, le texte officiel des normes et leurs données d'édition : ISO 12944-3:2017, ISO 12944-2:2017, ISO 12944-6, ISO 8501-3:2025, ISO 8501-1, ISO 8502-6:2020, ISO 8502-9:2020, ISO 8503-1, ISO 9227, ISO 1461, ISO 14713-1, ISO 5817:2023, ASTM G48-25, la série GB/T 30790, GB/T 8923.1-2011, GB/T 13288.1-2008, GB/T 18570.6-2011, GB/T 18570.9-2005, GB/T 10127-2002 et JGJ/T 251-2011. Deuxième catégorie, les chiffres issus des lectures publiques des normes et de la documentation des laboratoires d'essai (dimensions d'annexe, rayons de congé, angles de transition, durées d'essai, etc.) ; dans le présent article, tout ce qui relève de cette catégorie est signalé en pleine phrase par « chiffre de source publique » ou « lecture publique », le texte officiel faisant foi. Troisième catégorie, l'expérience d'ingénierie usuelle du secteur (pratique du stripe coat, modes de validation des produits d'étanchéité, contenu des enregistrements de zones aveugles) : il s'agit de critères applicables, pas d'articles de norme.
- ISO 12944-3:2017 « Peintures et vernis — Protection anticorrosion des structures et produits métalliques par des systèmes de revêtements — Partie 3 : considerations de conception », placée sous la responsabilité de ISO/TC 35/SC 14, publiée en 2017-11, remplace ISO 12944-3:1998.
- ISO 8501-3:2025 « Préparation des subjectiles d'acier avant application de peintures et de produits analogues — Evaluation visuelle de la propreté d'un subjectile — Partie 3 : niveaux de préparation des cordons, des arêtes et autres défauts de surface visibles », publiée le 2025-08-31, remplace l'édition 2007 ; la correspondance avec les classes de qualité de soudage d'ISO 5817:2023 figure dans son annexe.
- ASTM G48-25 « Méthodes d'essai normalisées pour évaluer la sensibilité à la corrosion par piqûres et à la corrosion sous crevice des aciers inoxydables et alliages connexes à l'aide de solutions de chlorure ferrique », méthodes A à F ; équivalent national GB/T 10127-2002 (NEQ ASTM G48:2000).
- ISO 8502-6:2020 et ISO 8502-9:2020 (dosage des sels solubles en surface par patch Bresle), équivalents nationaux GB/T 18570.6-2011 et GB/T 18570.9-2005 ; ISO 21809-1:2011 fixe la valeur limite de 20 mg/m² pour les revêtements de canalisations.
- ISO 12944-2:2017 classification des milieux, ISO 12944-6 essais de performance en laboratoire (brouillard salin ISO 9227, condensation et vieillissement cyclique) et ISO 12944-5 systèmes de revêtements ; l'adoption nationale à l'identique est la série GB/T 30790, et le règlement d'ingénierie JGJ/T 251-2011 complète le tableau.
Last updated: 2026-11-11. Le présent article a été rédigé par le service technique de Kexin New Materials (Guangdong) Co., Ltd. à partir des normes publiées et des données d'ingénierie de domaine public, pour les échanges techniques et achats B2B des projets de peinture industrielle ; les conditions de livraison et commerciales de référence sont EXW ou FOB. Le système retenu, les épaisseurs et les critères d'acceptation définitifs sont ceux de l'accord technique du projet et des textes officiels en vigueur des normes.