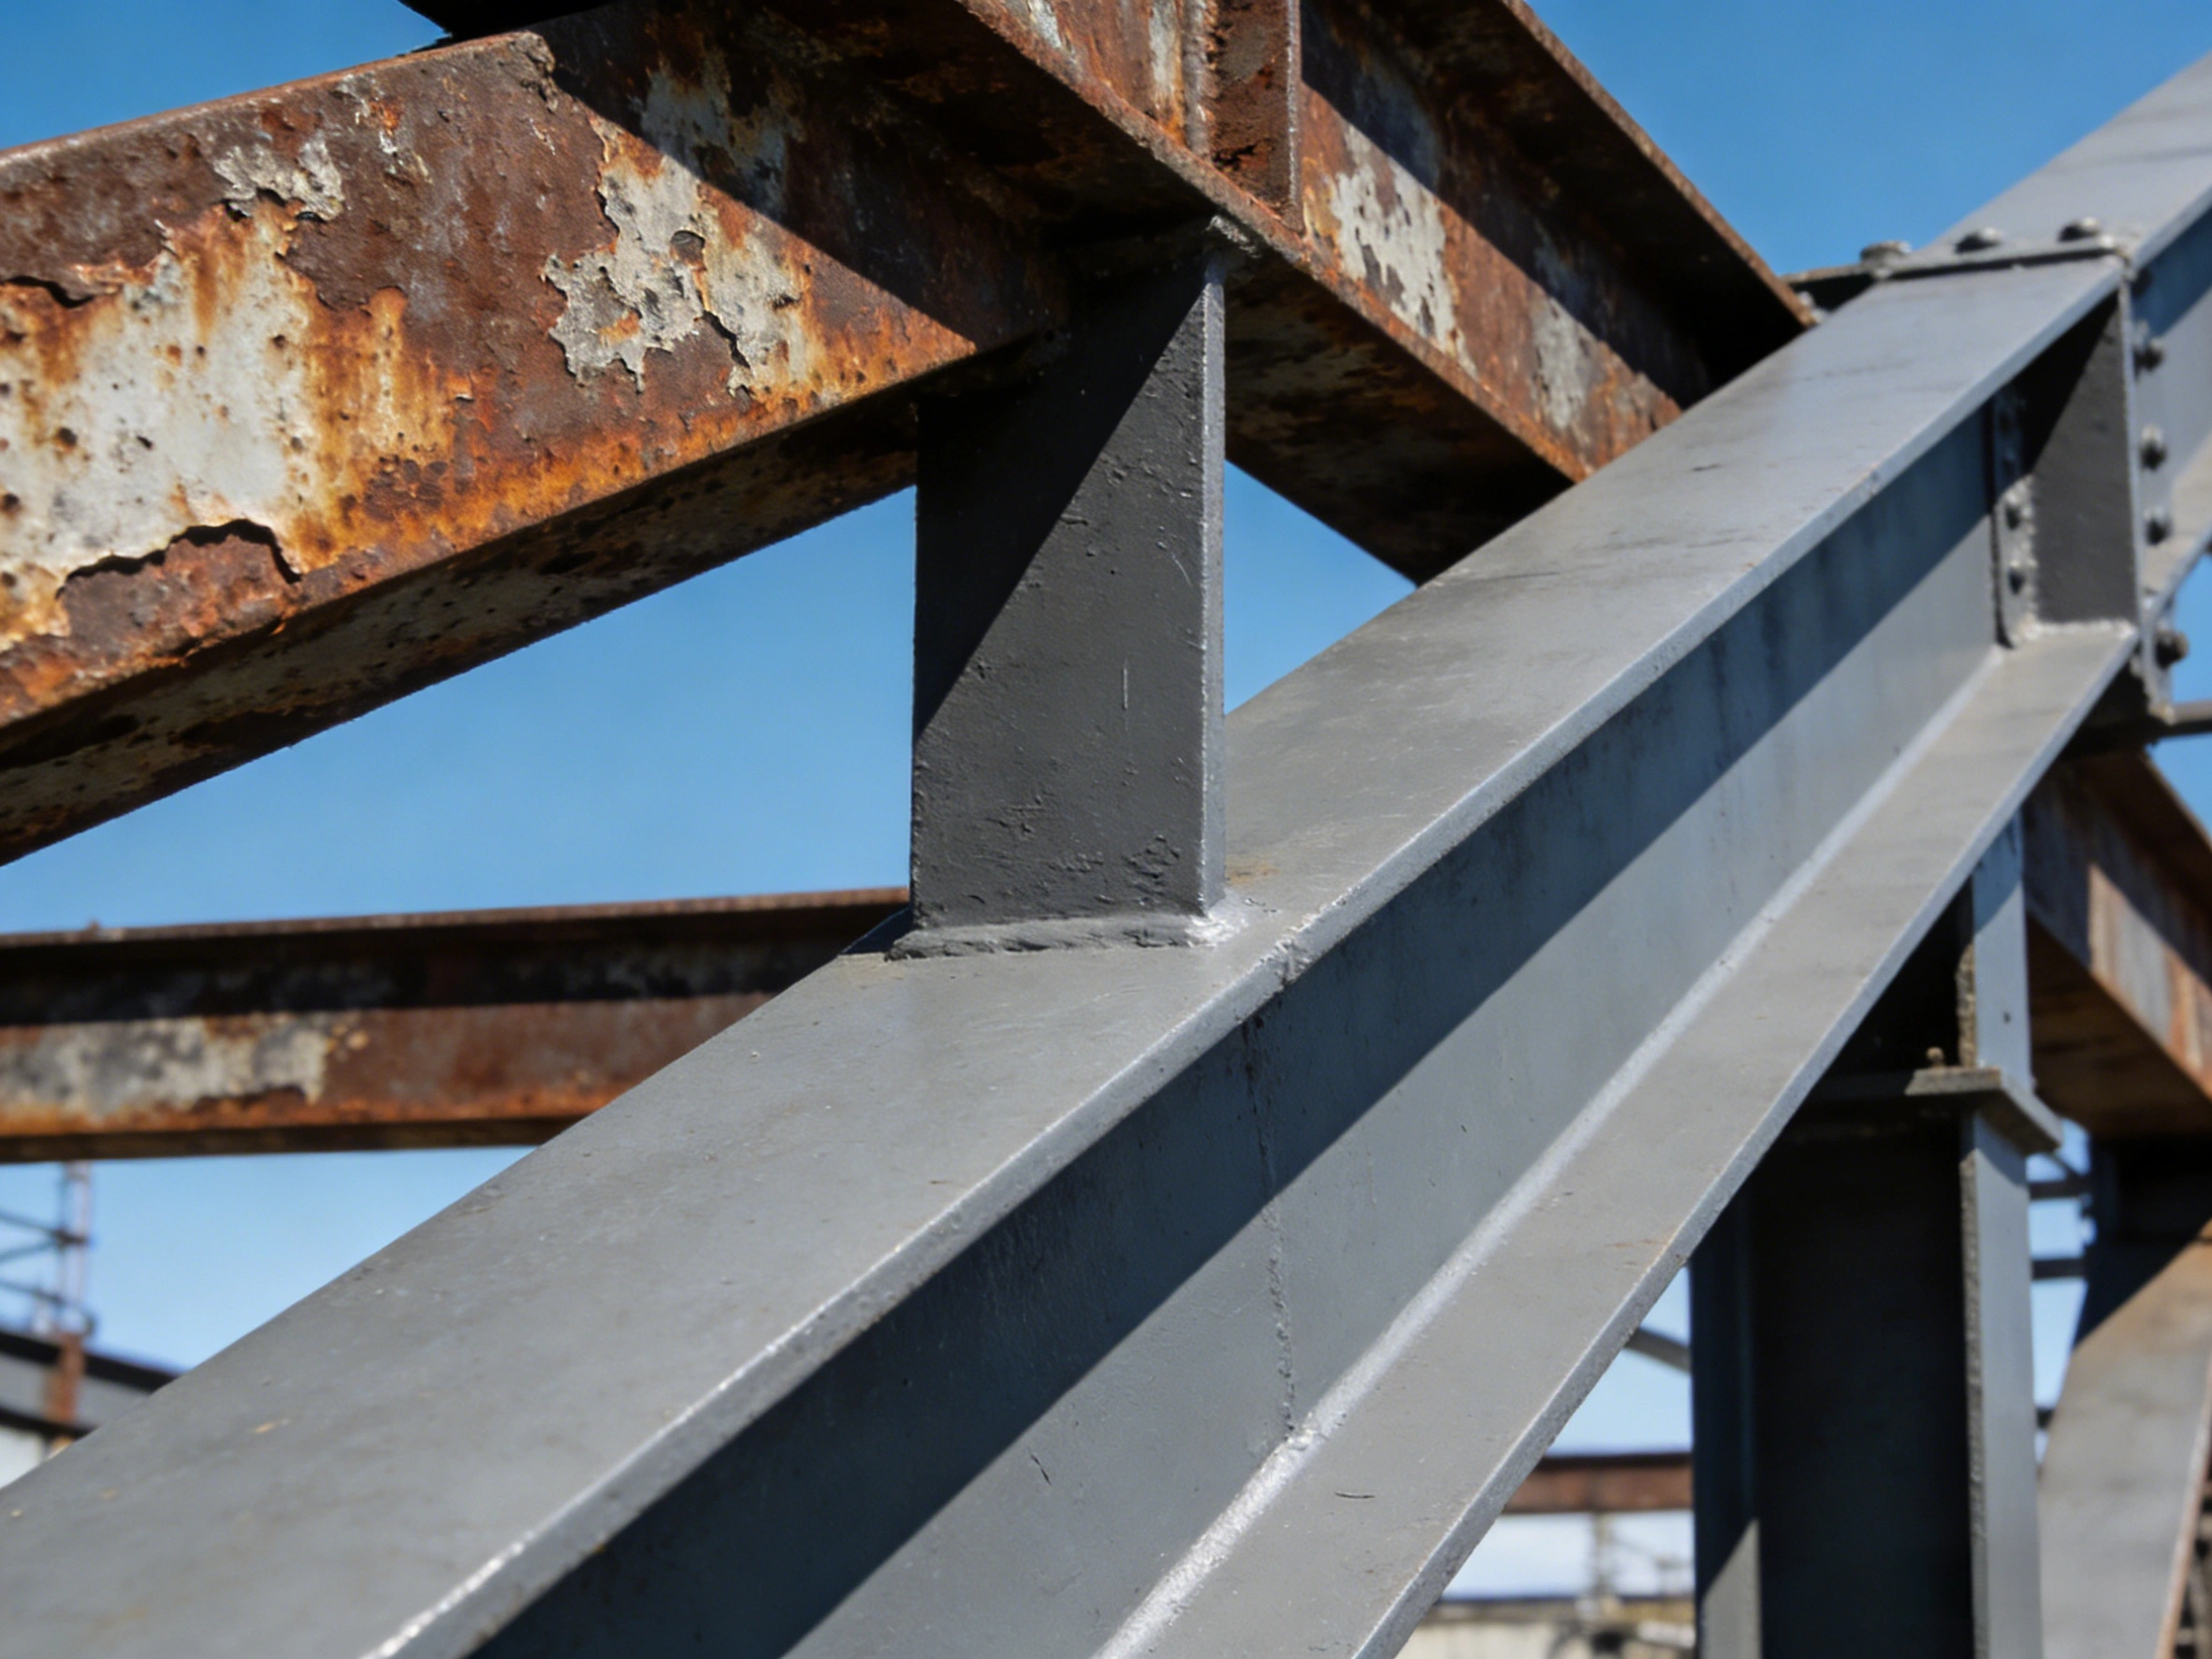
La corrosione interstiziale (crevice corrosion) è una corrosione localizzata che si sviluppa negli interstizi con liquido ristagnante sulla superficie metallica: nei giunti a sormonto, sotto le guarnizioni, intorno ai fori dei bulloni, alle radici delle saldature e negli interstizi senza fusione il liquido non può circolare né rinnovarsi; l'ossigeno disciolto consumato all'interno non viene reintegrato e, rispetto alla superficie esposta, si forma una pila a differenza di ossigeno in cui l'interno diventa anodo; seguono la caduta di pH e l'accumulo di cloruri in un processo autocatalitico. Per le strutture in acciaio verniciate il danno non sta nella perdita media di spessore, ma nell'essere la zona nascosta, non ispezionabile e non sovvraverniciabile.
Una situazione che si ripresenta spesso in campo: la finitura delle superfici esposte è ancora integra, adesione e spessori sono giudicati accettabili, ma attorno al perimetro del giunto a sormonto si alza un cordone di ruggine con colature giallastre, e solo smontando la piastra di pressione si scopre che la superficie di contatto ha già perso spessore in modo evidente; nelle travi scatolate i fori di ventilazione lasciano entrare la pioggia, di notte si forma condensa e lo strato di ruggine nella cavità interna è molto più spesso di quello esterno. La radice quasi mai sta nel sistema di verniciatura, ma nelle condizioni geometriche che escono dal disegno: la fessura c'è, l'acqua non defluisce, la pistola non entra e l'ispezione non arriva. ISO 12944-3:2017 colloca questi problemi nella fase di progettazione e ne fa un requisito indipendente, accanto alla classificazione degli ambienti (parte 2), alla preparazione delle superfici (parte 4) e ai sistemi di verniciatura (parte 5).
TL;DR: prima le conclusioni
- ISO 12944-3:2017 (pubblicata nel 2017-11, sostituisce l'edizione del 1998) trasforma accessibilità, trattamento delle fessure, prevenzione dei ristagni, difetti superficiali, unioni bullonate, elementi scatolati, intagli, irrigidimenti e protezione galvanica nelle clausole di progettazione base da 5.2 a 5.10, con le appendici da A a D su spazio per gli utensili, dimensioni delle aperture, fessure strette e misure di drenaggio.
- Il sormonto andrebbe chiuso con saldatura continua su tutto il perimetro; la saldatura intermittente e quella a punti lasciano aperture fra i segmenti: dentro entra acqua che non defluisce e dove la pistola non arriva. L'edizione 2017 ha aggiunto alla clausola 5.3 i requisiti di riempimento delle fessure e materiali di sigillatura.
- ISO 8501-3:2025 (emessa il 2025-08-31, sostituisce l'edizione del 2007) definisce tre gradi di preparazione di saldature e bordi: P1, P2 e P3; secondo le interpretazioni di dominio pubblico, da C4 in su si raccomandano P2 o P3, con bordi da taglio arrotondati a un raggio non inferiore a 2 mm.
- L'interno della fessura è una zona cieca di spessore: la vernice entra ed esce, e la conformità dei punti di misura piani non dimostra che la fessura raggiunga lo spessore secco di progetto; prima stripe coat o preapplicazioni, poi la spruzzatura complessiva.
- Il sigillante non è un rivestimento anticorrosivo: impedisce soltanto all'interstizio di ricevere ancora acqua e sali; spessore del film secco e classe di durabilità restano a carico del sistema di verniciatura, e vanno verificate compatibilità e sovvraverniciabilità con la finitura.
- Il metodo al cloruro ferrico di ASTM G48-25 (soluzione al 6 %) valuta l'innesco della corrosione interstiziale: non consente di dedurre velocità di propagazione né di estrapolare ad ambienti privi di cloro, e superare la nebbia salina neutra non equivale ad avere un sormonto sicuro.
Perché la corrosione interstiziale cede per prima in un sistema di verniciatura
La corrosione generalizzata assottiglia l'area in modo uniforme e si calcola con spessore del film e anni di servizio; la vaiolatura si innesca sulle superfici nude dove il film passivo si rompe localmente; la corrosione interstiziale se ne distingue perché è la geometria a governarla. Una volta formato l'interstizio, l'ossigeno disciolto viene consumato nella riduzione catodica e, poiché la fessura è troppo stretta perché dall'esterno penetri liquido ossigenato, interno ed esterno costituiscono una pila di concentrazione che spinge l'interno a fare da anodo. Gli ioni metallici si accumulano nella fessura, i cloruri migrano all'interno per mantenere la neutralità elettrica, i cloruri metallici idrolizzano generando acido cloridrico, e il pH più basso accelera ulteriormente la dissoluzione. Innescata questa catena autocatalitica, essa progredisce in modo sostenuto anche al di sotto del potenziale di innesco della vaiolatura. La conseguenza ingegneristica è che l'assottigliamento si concentra in un punto della superficie di contatto, invisibile dall'esterno, finché la superficie di tenuta non fallisce o la capacità resistente dell'elemento non cala.
Pila a differenza di ossigeno, caduta di pH e accumulo di cloruri
Lo stesso sistema ha durate molto diverse a seconda della posizione geometrica in cui viene applicato. Dentro la fessura regnano a lungo umidità, riscaldamento lento e concentrazioni saline: il film resta a lungo a contatto con l'elettrolita fino all'equilibrio di assorbimento d'acqua, l'adesione cala e compaiono bolle; alla bocca della fessura si alternano cicli umido-secco che portano dentro sali ripetutamente senza mai portarli fuori. ISO 12944-2:2017 classifica gli ambienti dalla perdita di spessore dell'acciaio a basso tenore di carbonio nel primo anno: C3 da 25 μm a 50 μm, C4 da 50 μm a 80 μm, C5 da 80 μm a 200 μm; per lo zinco il primo anno corrisponde a circa 2,1 μm a 4,2 μm e 4,2 μm a 8,4 μm. Sono numeri che descrivono la velocità di corrosione delle superfici aperte; dentro una fessura di solito va peggio. L'umidità relativa critica per la formazione di un film d'acqua continuo sull'acciaio sta intorno al 75 %, e la soglia si abbassa ulteriormente quando la superficie è contaminata da sali igroscopici: nel giunto a sormonto di uno stesso elemento le due condizioni spesso coesistono.
La progettazione come prerequisito: mappa delle clausole di ISO 12944-3
Le decisioni prendibili in fase di progetto hanno tutte una clausola nel disegno: 5.2 accessibilità impone che verniciatori, ispettori e manutentori possano raggiungere in sicurezza la superficie con la mano, la pistola e gli strumenti; 5.3 trattamento delle fessure chiede di chiudere gli interstizi con liquido ristagnante o di riconfigurarli in modo che drenino e ventilino; 5.4 prevenzione di depositi e ristagni richiede superfici inclinate, fori di drenaggio e gocciolatoi; 5.5 difetti della superficie, 5.6 unioni bullonate, 5.7 elementi scatolati e pezzi cavi, 5.8 intagli e 5.9 irrigidimenti vincolano rispettivamente lo stato del cordone, le superfici di contatto, l'ambiente interno, le brusche variazioni di sezione e la forma delle nervature; 5.10 prevenzione della corrosione galvanica chiede di isolare o verniciare su entrambe le facce i contatti fra metalli diversi. L'appendice A riporta le distanze tipiche richieste dagli utensili nei lavori di protezione; l'appendice B il limite inferiore raccomandato delle aperture di accesso agli spazi confinati; l'appendice C il limite inferiore delle dimensioni delle fessure strette fra superfici; l'appendice D esempi costruttivi per evitare ristagni e depositi. Meccanismo e classificazione della corrosione dell'acciaio: corrosione elettrochimica e classi ambientali ISO 9223 spiega il meccanismo della corrosione dell'acciaio e la classificazione degli ambienti, Guida alla selezione dei sistemi di verniciatura anticorrosiva ISO 12944 tratta la scelta del sistema di verniciatura, e il rapporto con questo articolo è diretto: prima vengono le condizioni geometriche, poi la verifica che il sistema possa mantenerle.
| Clausola | Azione di progetto | Conseguenza sul lato rivestimento |
|---|---|---|
| 5.2 Accessibilità | Riservare spazio di lavoro per pistole e strumenti di misura, vie di accesso alla manutenzione e punti di ancoraggio dei ponteggi | Dove non arriva la pistola non arriva l'ispezione: i dati di spessore e di discontinuità non rappresentano più la superficie reale |
| 5.3 Trattamento delle fessure | Chiudere il perimetro del sormonto con cordone continuo, portare i gruppi schiena contro schiena a un solo lato e ricondurre gli interstizi aperti a forme drenanti | Il liquido ristagnante nella fessura agisce in autocatalisi e la perdita di spessore della superficie di contatto non si vede dall'esterno |
| 5.4 Prevenzione di ristagni e depositi | Superfici inclinate, fori di drenaggio e gocciolatoi; eliminare i canali orizzontali e i profili aperti verso l'alto | I cicli umido-secco lasciano i sali alla bocca del giunto e mantengono il film a lungo in contatto con l'elettrolita |
| 5.5 e 5.8 Difetti superficiali e intagli | Ripresa dei cordoni, arrotondamento dei bordi vivi, fori delle piastre di collegamento e intagli trattati secondo i limiti geometrici inferiori | Lo spessore sfuma su bordi e intagli, e la corrosione parte dal contorno |
| 5.6 e 5.10 Bulloneria e corrosione galvanica | Dare a superfici di contatto, bulloni e rondelle il medesimo obiettivo di durabilità, e isolare o verniciare su entrambe le facce i contatti fra metalli diversi | Gli elementi di fissaggio cedono per primi: per quanto pesante, il sistema non salva il nodo |
Giunti a sormonto e saldatura continua: ciò che si può cambiare e ciò che non si può
Un giunto a sormonto ammette due impostazioni difendibili: chiudere l'interstizio con una saldatura continua su tutto il perimetro, oppure lasciare gioco sufficiente perché il liquido entri ed esca e l'insieme si asciughi del tutto. La saldatura intermittente, che sta nel mezzo, è l'opzione ad alto rischio: fra i segmenti saldati restano aperture da cui l'acqua entra ma non defluisce, e la pistola non arriva. Nell'ordine di intervento si risolvono prima le aperture rivolte verso l'alto e i canali orizzontali, poi i gruppi schiena contro schiena. La serie GB/T 30790 (l'adozione nazionale identica di ISO 12944) e JGJ/T 251-2011, regolamento tecnico per la protezione anticorrosiva delle strutture in acciaio degli edifici, antepongono le misure costruttive alla verniciatura per la stessa ragione: il rivestimento non può correggere i difetti di geometria.
Quando non si può cambiare restano tre strade
Per gli elementi esistenti che davvero non tollerano modifiche, le opzioni si ordinano per costo crescente: una, preapplicare nella zona della fessura comprimendo il sistema di verniciatura ad alta copertura sulla bocca del giunto; due, chiudere le aperture con un sigillante elastico o uno stucco, avendo cura che la prescrizione tecnica fissi insieme la validazione di compatibilità e il criterio di sovvraverniciabilità; tre, ammettere che dentro la fessura non si vernicia, scriverlo nella prescrizione tecnica e nel piano di manutenzione e gestirlo come zona cieca non ispezionabile. Contare il sigillante dentro il sistema di verniciatura per dichiarare la durabilità non è una pratica ammissibile: la sigillatura risolve solo l'ingresso dell'acqua, mentre lo spessore del film secco e la vita del sistema vanno comunque calcolati a parte; la conversione tra resa teorica di stesura e fattore di spreco è spiegata in Conversione tra spessore del film secco, resa teorica di stesura e fattore di spreco.

Ristagni e drenaggio: superfici inclinate, fori di drenaggio e gocciolatoi
Il criterio per i ristagni è elementare: l'acqua deve poter percorrere tutta la strada per gravità. Qualsiasi apertura nella fessura di un sormonto orizzontale fa risucchiare il liquido per capillarità e lo trattiene; le contromisure progettuali sono allineare la direzione del sormonto a quella del drenaggio, dare pendenza alle lamiere, aprire fori di drenaggio nei punti bassi e aggiungere gocciolatoi o smussi sulle aperture affinché l'acqua cada dal bordo invece di tornare nella fessura. Nei profili scatolati e nei pezzi cavi i fori di ventilazione devono considerare anche la condensa: troppo piccoli non generano ricambio d'aria, mal posizionati immettono la pioggia direttamente nella cavità. Le dimensioni delle aperture dell'appendice B di ISO 12944-3:2017 (le interpretazioni di dominio pubblico le collocano nell'ordine dei 600 mm di diametro per le aperture circolari o del lato corto per quelle rettangolari) servono perché si possa entrare a lavorare, e nei progetti reali assumono spesso anche la funzione di ventilazione, quindi non si possono trattare come una regola per cui più piccola è l'apertura, meno pioggia entra. Sale solubili e ristagni sommati accelerano in modo sensibile il cedimento; metodi di prova e limiti di accettazione sono trattati in Sali solubili sulla superficie dell'acciaio e prova con metodo Bresle (ISO 8502).
| Zona | Criterio di ristagno | Contromisura costruttiva | Punto chiave sul lato rivestimento |
|---|---|---|---|
| Superficie superiore delle piastre di sormonto e degli irrigidimenti | Interstizio aperto su un piano orizzontale che dopo la pioggia resta a lungo umido | Orientare il sormonto secondo la direzione di drenaggio, dare pendenza e forare nei punti bassi | Stripe coat sulla bocca del giunto prima delle superfici estese, non limitarsi a spruzzare il piano |
| Lato superiore di flange e attacchi a tubo | Acqua intorno ai fori dei bulloni e liquido ristagnante sotto la guarnizione | Evitare i punti bassi con i fori, sovrapposizione continua della guarnizione, gocciolatoi se necessario | Bulloni, dadi, rondelle e struttura con lo stesso obiettivo di durabilità |
| Travi scatolate e cavità chiuse | Condensa dovuta allo sbalzo termico fra giorno e notte, umidità interna persistente | Dimensioni e posizione dei fori di ventilazione decise insieme per lavorabilità e ricambio d'aria | La cavità interna si gestisce come zona non ispezionabile; se necessario, passare a un sistema più facilmente applicabile |
| Radici di saldatura e interstizi senza fusione | Interstizio invisibile ma comunicante con l'esterno | Ripresa dopo la saldatura e chiusura continua; se necessario, scarnitura e riempimento della radice | È qui che contano davvero i gradi P2 e P3 di ISO 8501-3 |
| Aperture rivolte verso l'alto di angolari e profilati a U | Un'apertura verso l'alto diventa un contenitore | Cambiare l'orientamento, oppure aggiungere piastre di bordo o copertine | Gli elementi di chiusura, se con sistema C4 o superiore come il corpo, devono avere la stessa durata |

Accessibilità per verniciatura e ispezione: spazio per gli utensili, aperture e distanze
Verniciatura e ispezione sono entrambe vincolate dalla geometria degli utensili. La pistola airless richiede una distanza di spruzzo dal substrato, un angolo di incidenza e uno spazio manovrabile; la lancia e il tubo della pulizia abrasiva esigono inoltre che l'operatore possa stare saldamente in piedi in una posizione sicura. Quando la distanza fra gli elementi è troppo corta compaiono tre conseguenze: non si può spruzzare (mancanze di vernice), non si spruzza bene (rimbalzo e overspray producono spessori disomogenei), non si può ispezionare (lo spessimetro e il detector delle discontinuità non appoggiano sulla superficie). Le distanze tipiche degli utensili dell'appendice A e il limite inferiore delle fessure strette dell'appendice C di ISO 12944-3:2017 tracciano proprio questo confine: oltre un certo grado di ristrettezza non si può tecnicamente promettere l'applicazione completa del sistema. I requisiti di completezza dei dati e di disposizione dei punti di misura nella fase di accettazione sono trattati in Collaudo dei lavori di verniciatura anticorrosiva: spessore del film, adesione e controllo delle discontinuità puntiformi.
| Situazione limitata | Manifestazione tipica | Criterio | Trattamento |
|---|---|---|---|
| La pistola non entra | Nessun rivestimento sul lato interno, solo la copertura delle colature | La fessura è sotto il limite operativo dell'appendice C | Cambiare costruzione o ciclo: preapplicazioni, pennello o rullo al posto della spruzzatura |
| Lo spessore non è misurabile | Il report riporta solo punti su superfici piane | I punti di misura non coprono bocche dei giunti e spigoli | Aggiungere le registrazioni dello stripe coat e definire a parte i punti di misura sulle bocche del giunto |
| Le discontinuità non sono rilevabili | La sonda del detector non aderisce al substrato | Interferenza fra la sonda e la geometria dell'elemento | Portare il rilevamento delle discontinuità a monte in officina e rivedere in campo solo le zone ispezionabili |
| L'ispezione endoscopica non è eseguibile | Nessuna registrazione video dell'interno della cavità | Diametro del foro e campo visivo insufficienti a un'osservazione utile | Riservare fori di ispezione e percorsi endoscopici, inserendoli nel piano di manutenzione |
| Finestra di ricontrollo insufficiente | L'innesco della corrosione sul giunto a sormonto non è visibile | Occorrono rimozione delle protezioni o fori per osservare | Definire la tecnica dei fori di osservazione e il relativo ripristino, limitandone la frequenza |
Bordi e saldature: i gradi da P1 a P3 di ISO 8501-3
Saldature e bordi sono la seconda famiglia di punti deboli del film: il bordo vivo sottrae vernice dal bordo per l'effetto della tensione superficiale del liquido, e scoria, schizzi, porosità e mordentatura della saldatura lasciano canali sotto il rivestimento. ISO 8501-3:2025 definisce tre gradi di preparazione: P1, P2 e P3. P1 richiede solo la rimozione di schizzi e scorie incoerenti e ammette cordoni discontinui; P2 chiede cordone continuo ed eliminazione dei bordi vivi e della porosità aperta; P3 chiede di eliminare la porosità visibile e una transizione liscia del cordone. Le interpretazioni di dominio pubblico aggiungono soglie quantitative, fra cui un raggio di arrotondamento dei bordi da taglio non inferiore a 2 mm e un angolo di transizione al piede del cordone di testa non inferiore a 130°, e collegano P3 al livello di qualità B di ISO 5817:2023; il livello D non è raccomandato per P3, ed è possibile che lamiere di spessore inferiore a 3 mm e le superfici con grado di corrosione D di ISO 8501-1 non raggiungano P3.
Stripe coat, raggi di arrotondamento e soglie del sistema
Lo stripe coat consiste nel comprimere prima una passata addizionale di vernice su spigoli, saldature e bordi da taglio, le posizioni in cui la vernice non attecchisce, e nel lavorare poi le superfici estese; il suo valore emerge davvero solo negli ambienti di corrosività C4 e superiori e nei sistemi ad alta durabilità. La profondità di ancoraggio della sabbiatura si valuta con le piastre di confronto secondo ISO 8503-1; in ambito nazionale si usa di solito GB/T 13288.1-2008, e l'intervallo utile citato nelle fonti pubbliche va da Rz 40 μm a 90 μm: se troppo profondo lascia punti di film sottile sulle creste, se troppo basso dà adesione insufficiente. Vale ancora la pena ripetere la regola generale per l'ambiente di applicazione: la temperatura del substrato deve superare il punto di rugiada di almeno 3 ℃, altrimenti il primo film nascosto di acqua comparirà sulle bocche dei giunti e sugli spigoli.
Spessori reali del film dentro la fessura e sequenza di applicazione
Lo spessore del film secco dentro una fessura è un problema che le medie non possono nascondere. La vernice entra nella fessura stretta per scorrimento e capillarità, e la quantità che resta dopo l'essiccazione dipende da viscosità, tensione superficiale e larghezza della fessura; le letture misurate all'interno restano di solito sotto quelle prese sulle superfici piane, ed è proprio nella fessura che il film deve tenere fuori l'elettrolita. Una sequenza praticabile è: prima stripe coat sulla bocca del giunto e sugli spigoli, se serve una passata aggiuntiva con una lancia di piccolo diametro, poi il sistema completo; per le lamiere che lo consentono, la preverniciatura prima del montaggio e della saldatura è molto più efficace che tentare di infilare vernice dopo in una fessura già chiusa. La capacità di protezione catodica di un primer zinco-ricco dentro la fessura è limitata dalle condizioni di contatto elettrico, quindi non si può assumere che un primer con zinco equivalga a un interno protetto; il principio dell'azione galvanica e dell'isolamento è spiegato in Corrosione galvanica nelle carrozzerie miste acciaio-alluminio: isolamento con rivestimento e sigillatura dei bordi.
I confini dei sigillanti: compatibilità, sovvraverniciabilità, nessuna sostituzione del sistema
Il rapporto fra sigillante e vernice va scritto in tre punti. Primo, la compatibilità: un sigillante elastico sotto una finitura a base di solventi può essere aggredito dal solvente, raggrinzire o perdere elasticità; prima dell'applicazione conviene validare una provetta con materiali dello stesso lotto. Secondo, la sovvraverniciabilità: i migratori dei sigillanti siliconici producono crateri, per cui una volta usati nella zona di verniciatura vanno isolati fisicamente; questa regola pesa più nella gestione di officina che sul disegno. Terzo, il confine di responsabilità: il sigillante fa sì che l'interstizio non riceva più acqua e sali, ma non fornisce spessore del film secco, resistenza agli agenti atmosferici né classe di durabilità. Nella prescrizione tecnica conviene scrivere separatamente sigillatura e sistema di verniciatura, ciascuno con i propri criteri di accettazione; i gradi di preparazione nelle zone di saldatura e sugli spigoli sono trattati in Corrosione ai piedi delle saldature d'angolo e agli spigoli dei serbatoi: spessore del film, rilevazione delle discontinuità e cedimenti precoci.
Metalli diversi e unioni bullonate: verniciare una faccia o entrambe
Il principio per i contatti fra metalli diversi è isolare l'unione oppure impedire che l'elettrolita possa raggiungerla. La clausola 5.10 di ISO 12944-3:2017 impone che, quando il contatto elettrico non è evitabile, il rivestimento assicuri l'isolamento elettrico, e nella pratica si verniciano entrambe le facce aggiungendo rondelle e boccole isolanti. Le unioni bullonate hanno un vincolo ulteriore: se la superficie di frizione (faying surface) dei bulloni ad alta resistenza viene verniciata, il suo coefficiente di resistenza allo scorrimento cambia; se la verniciatura sia ammessa, con quale valore si calcola e se serva una ri-verifica va stabilito nella fase di progettazione del nodo; valori e criteri di ri-verifica sono trattati in Verniciare o no le superfici di frizione dei bulloni ad alta resistenza: coefficiente di scorrimento del rivestimento e ri-verifica. Per gli elementi zincati a caldo abbinati a un sistema verniciato occorre inoltre sorvegliare la formazione accelerata di ossido bianco sulla superficie dello zinco in condizioni di umidità persistente dentro la fessura; i riferimenti di progettazione per i rivestimenti di zinco sono ISO 14713-1 e ISO 1461, entrambe citazioni normative di ISO 12944-3:2017.
Controlli, manutenzione e registrazioni: come gestire le zone cieche
La gestione in esercizio delle zone a fessura dipende dalle registrazioni, non dall'occhio umano. I dati da conservare sono: quali nodi sono dichiarati zone cieche non ispezionabili (numero di disegno e quantità), quale misura costruttiva adotta ciascuna (saldatura continua, sigillatura o drenaggio), se il sistema di verniciatura e lo stripe coat sono stati applicati, dove sono stati presi gli spessori e le rilevazioni delle discontinuità, e quando cadrà la prossima apertura di osservazione con la relativa soglia di giudizio. La nebbia salina neutra secondo ISO 9227 usa una soluzione di cloruro di sodio al 5 %, a 35 ℃±2 ℃, con pH del liquido raccolto tra 6,5 e 7,2; le durate citate nelle fonti pubbliche per ISO 12944-6 sono 480 h per C3, 720 h per C4 e 1440 h per C5. Questi numeri caratterizzano le superfici aperte e non hanno alcun fattore di conversione con il comportamento del sormonto, perciò serve l'invecchiamento ciclico per avvicinarsi al servizio reale a cicli umido-secco. Per valutare la resistenza del materiale in sé alla corrosione interstiziale si usa ASTM G48: l'edizione vigente G48-25 contiene i sei metodi da A a F, dove B è la prova a fessura con cloruro ferrico e F la determinazione della temperatura critica di fessura (CCT) degli acciai inossidabili, con soluzione di cloruro ferrico al 6 %; i metodi A e B provocano corrosione localizzata sull'inossidabile tipo 304 già a temperatura ambiente. La norma precisa inoltre che questi metodi valutano solo l'innesco, non consentono di dedurre la velocità di propagazione e non sono estrapolabili ad ambienti privi di cloruri. L'equivalente nazionale è GB/T 10127-2002 (adozione non equivalente di ASTM G48:2000).
Dati chiave di consultazione rapida (con unità di misura)
- ISO 12944-3:2017 è stata pubblicata nel 2017-11 e sostituisce l'edizione del 1998; la clausola 5.3 aggiunge i requisiti di riempimento delle fessure e materiali di sigillatura, e amplia quelli di preparazione delle superfici per i sistemi ad alta durabilità da C4 in su e nelle categorie di immersione Im1 a Im4.
- ISO 8501-3:2025 è stata emessa il 2025-08-31 e sostituisce l'edizione del 2007; tre gradi P1/P2/P3, e le fonti pubbliche collegano P3 al livello di qualità B di ISO 5817:2023, senza raccomandare il livello D.
- ISO 12944-2:2017, perdita di spessore dell'acciaio a basso tenore di carbonio nel primo anno: C3 da 25 μm a 50 μm, C4 da 50 μm a 80 μm, C5 da 80 μm a 200 μm; per lo zinco circa 2,1 μm a 4,2 μm (C4) e 4,2 μm a 8,4 μm (C5).
- L'umidità relativa critica per formare un film d'acqua continuo sull'acciaio è di circa il 75 %, e la soglia si abbassa quando la superficie presenta sali igroscopici tra i contaminanti.
- Il campionamento Bresle si esegue secondo ISO 8502-6:2020 e ISO 8502-9:2020; la piastra adesiva A-1250 ha un'area di prova di 1250 mm² e la conversione è ρA = Δγ × 6 (mg/m²); il limite di accettazione d'uso nel settore è 50 mg/m², mentre ISO 21809-1:2011 per i rivestimenti di tubazioni fissa il criterio a 20 mg/m².
- Il profilo di ancoraggio da sabbiatura più usato va da Rz 40 μm a 90 μm; in fase di applicazione la temperatura del substrato deve superare il punto di rugiada di almeno 3 ℃.
- ASTM G48-25 usa una soluzione di cloruro ferrico al 6 %; la nebbia salina neutra di ISO 9227 è al 5 % di cloruro di sodio, a 35 ℃±2 ℃ e pH 6,5 a 7,2, e le durate citate nelle fonti pubbliche per ISO 12944-6 sono 480 h (C3), 720 h (C4) e 1440 h (C5).
Domande frequenti sui criteri di accettazione
Il giunto a sormonto va verniciato su entrambe le facce?
Dipende se l'interstizio può essere eliminato. Se si può chiudere l'intero perimetro con saldatura continua, la cavità va trattata come zona su cui il film non fa affidamento, e all'esterno basta il sistema standard; se si lascia un'intercapedine aperta, vanno verniciate entrambe le facce con drenaggio e ventilazione, altrimenti nella fessura si forma una zona anodica a liquido ristagnante. L'ordine decisionale è: prima se si può chiudere, poi se si può drenare, infine se verniciare una faccia o due; verniciare entrambe le facce chiudendo comunque una cavità senza drenaggio equivale a nascondere la corrosione dove nessuno può ispezionarla o ridipingarla in seguito.
Se la fessura non prende vernice, il sigillante può sostituire il rivestimento?
Non può sostituirlo: al massimo cambia la condizione geometrica. Il compito del sigillante è bloccare l'ulteriore ingresso di acqua e sali nell'interstizio; non fornisce spessore del film secco, resistenza agli agenti atmosferici né classe di durabilità, e non può essere conteggiato nel sistema ai sensi di ISO 12944-5 come credito di durata. Un'opzione di sigillatura richiede tre condizioni concordate insieme: la compatibilità con la finitura e i suoi diluenti (validazione su provetta, per evitare mordenzature e raggrinzimenti), la sovvraverniciabilità dopo l'indurimento (i migratori dei siliconici causano crateri) e l'intervallo di ricontrollo dopo l'invecchiamento del sigillante. Solo con queste condizioni scritte nella prescrizione tecnica la sigillatura diventa una misura verificabile all'accettazione.
Come si distinguono in cantiere la saldatura continua e quella intermittente, e quanto cambia il costo?
La saldatura continua corre chiusa lungo tutto il perimetro del sormonto; quella intermittente dispone segmenti saldati uno dopo l'altro lasciando aperture fra i segmenti. Il rilievo in campo è semplice: far scorrere acqua lungo il giunto o osservare dopo la pioggia; un sormonto che trattiene l'acqua e si asciuga lentamente ha di fatto un'intercapedine aperta. Quanto ai costi, la saldatura continua aumenta la deformazione di saldatura e l'apporto di calore, e richiede procedure e attrezzature di fermo più oculate; quella intermittente risparmia materiali e ore di saldatura, ma scarica i costi di manutenzione sulle zone non ispezionabili. ISO 12944-3:2017, alla clausola 5.3 e all'appendice D, chiede di chiudere la fessura o di far defluire l'acqua; l'edizione 2017 ha inoltre aggiunto i requisiti di riempimento delle fessure e materiali di sigillatura.
Quanto grandi e dove si aprono i fori di drenaggio e di ventilazione?
I fori di drenaggio si aprono nei punti bassi dell'elemento e all'estremità a valle delle zone di ristagno, con un diametro che lasci passare i detriti senza intasarsi, e con gocciolatoi o smussi affinché l'acqua cada dal bordo. Le aperture per l'accesso agli spazi confinati seguono i limiti dimensionali raccomandati dall'appendice B di ISO 12944-3:2017 (le interpretazioni di dominio pubblico le descrivono come un ordine di grandezza di 600 mm per il diametro circolare o il lato corto rettangolare), in modo che personale e strumenti possano entrare a lavorare con ricambio d'aria; restringerle fino a far passare solo un tubo costa insieme l'ispezionabilità e la ventilazione. Nei profili scatolati va anche verificata la relazione fra posizione dei fori e provenienza della pioggia.
La superficie di frizione dei bulloni ad alta resistenza può essere verniciata?
Sì, purché prima siano fissati il coefficiente di resistenza allo scorrimento e il metodo di ri-verifica. Verniciare la superficie di frizione riduce o altera la sua resistenza allo scorrimento, quindi il coefficiente usato nei calcoli di capacità portante del nodo deve corrispondere allo stato reale del rivestimento; il sistema di verniciatura, il grado di preparazione delle superfici (come Sa 2.5) e lo stato del film dopo la sabbiatura vanno bloccati nelle fasi di ordine e di ispezione. Errore tipico di progettazione: una tavola che indica un certo coefficiente di resistenza allo scorrimento mentre il cantiere applica un sistema differente. Valori, regime di prova e pratica di ri-verifica sono trattati nella pagina collegata.
Una prova a nebbia salina superata dimostra la sicurezza del giunto a sormonto?
No. La nebbia salina neutra (ISO 9227, cloruro di sodio al 5 %, 35 ℃±2 ℃, pH 6,5 a 7,2) e le prove di condensa descrivono comportamenti relativi di superfici aperte, e le durate di dominio pubblico di ISO 12944-6, 480 h per C3, 720 h per C4 e 1440 h per C5, non hanno alcun fattore di conversione con l'alternanza umido-secco, l'esaurimento di ossigeno e la caduta di pH dentro una fessura. Per valutare la resistenza del materiale in sé alla corrosione interstiziale si usa il metodo al cloruro ferrico di ASTM G48-25 (metodo B: prova a fessura; metodo F: temperatura critica di fessura) con soluzione al 6 %; la norma dichiara che il metodo valuta solo l'innesco, non consente di dedurre la velocità di propagazione e non è estrapolabile ad ambienti privi di cloruri.
Se una struttura esistente non può essere modificata, quali rimedi restano?
Tre strade a costo crescente: una, preapplicazione o stripe coat nella zona della fessura, comprimendo la vernice nella bocca del giunto ad alta copertura con ritocco a lancia di piccolo diametro; due, chiusura delle aperture con sigillante elastico, documentando la validazione di compatibilità e il criterio di sovvraverniciabilità; tre, ammettere l'ispezionabilità nulla e inserire l'elenco delle zone cieche (numeri dei nodi, quantità, misure costruttive) e il ciclo dei fori di osservazione nel piano di manutenzione. Tutte e tre richiedono registrazioni: punti di misura degli spessori, aree coperte dalla prova delle discontinuità e soglia della prossima osservazione. Un semplice ritocco della finitura senza cambiare le condizioni di acqua e drenaggio di solito riporta la situazione com'era entro due o tre cicli di manutenzione.
Riferimenti e base delle cifre
I numeri e le informazioni di questo articolo poggiano su tre basi. Prima, il testo formale delle norme e i dati di edizione: ISO 12944-3:2017, ISO 12944-2:2017, ISO 12944-6, ISO 8501-3:2025, ISO 8501-1, ISO 8502-6:2020, ISO 8502-9:2020, ISO 8503-1, ISO 9227, ISO 1461, ISO 14713-1, ISO 5817:2023, ASTM G48-25, la serie GB/T 30790, GB/T 8923.1-2011, GB/T 13288.1-2008, GB/T 18570.6-2011, GB/T 18570.9-2005, GB/T 10127-2002 e JGJ/T 251-2011. Seconda, cifre quantitative tratte da interpretazioni pubblicate delle norme e da documentazione di laboratori di prova (dimensioni delle appendici, raggi di arrotondamento, angoli di transizione, durate di prova e così via); tutto ciò che in questo articolo ricade in quella categoria è segnalato nella frase come criterio di dominio pubblico, e il testo formale prevale. Terza, l'esperienza ingegneristica di uso generale nel settore (pratica dello stripe coat, validazione dei sigillanti, elementi di registrazione delle zone cieche), che costituisce criterio eseguibile benché non clausola di norma.
- ISO 12944-3:2017, Vernici e vernici - Protezione anticorrosiva delle strutture in acciaio mediante sistemi di verniciatura di protezione - Parte 3: Considerazioni di progettazione, a cura di ISO/TC 35/SC 14, pubblicata nel 2017-11, sostituisce ISO 12944-3:1998.
- ISO 8501-3:2025, Preparazione del substrato di acciaio prima dell'applicazione di vernici - Valutazione visiva della pulizia delle superfici - Parte 3: Gradi di preparazione delle saldature, dei bordi e di altre zone con difetti superficiali, emessa il 2025-08-31, sostituisce l'edizione del 2007; la corrispondenza con i livelli di qualità di saldatura di ISO 5817:2023 figura nella sua appendice.
- ASTM G48-25, Metodi di prova per la sensibilità alla vaiolatura e alla corrosione interstiziale degli acciai inossidabili e delle leghe correlate mediante soluzione di cloruro ferrico, metodi da A a F; equivalente nazionale GB/T 10127-2002 (NEQ ASTM G48:2000).
- ISO 8502-6:2020 e ISO 8502-9:2020, determinazione delle sale solubili superficiali con la cella di Bresle, con GB/T 18570.6-2011 e GB/T 18570.9-2005 come equivalenti nazionali; ISO 21809-1:2011 fissa il limite di 20 mg/m² per i rivestimenti di tubazioni.
- La classificazione degli ambienti di ISO 12944-2:2017, le prove di prestazione in laboratorio di ISO 12944-6 (nebbia salina ISO 9227, condensa e invecchiamento ciclico) e i sistemi di verniciatura di ISO 12944-5; l'adozione nazionale identica è la serie GB/T 30790 e il regolamento applicativo per le costruzioni è JGJ/T 251-2011.
Last updated: 2026-11-11. Questo articolo è stato predisposto dal dipartimento tecnico di Kexin New Materials (Guangdong) Co., Ltd. a partire da norme pubblicate e criteri di ingegneria di dominio pubblico, per scenari di comunicazione tecnica e di acquisti B2B nei progetti di verniciatura industriale; i termini di consegna e di commercio fanno riferimento a EXW o FOB. Il sistema definitivo, gli spessori e i criteri di accettazione restano soggetti all'accordo tecnico di progetto e ai testi formali vigenti delle norme.