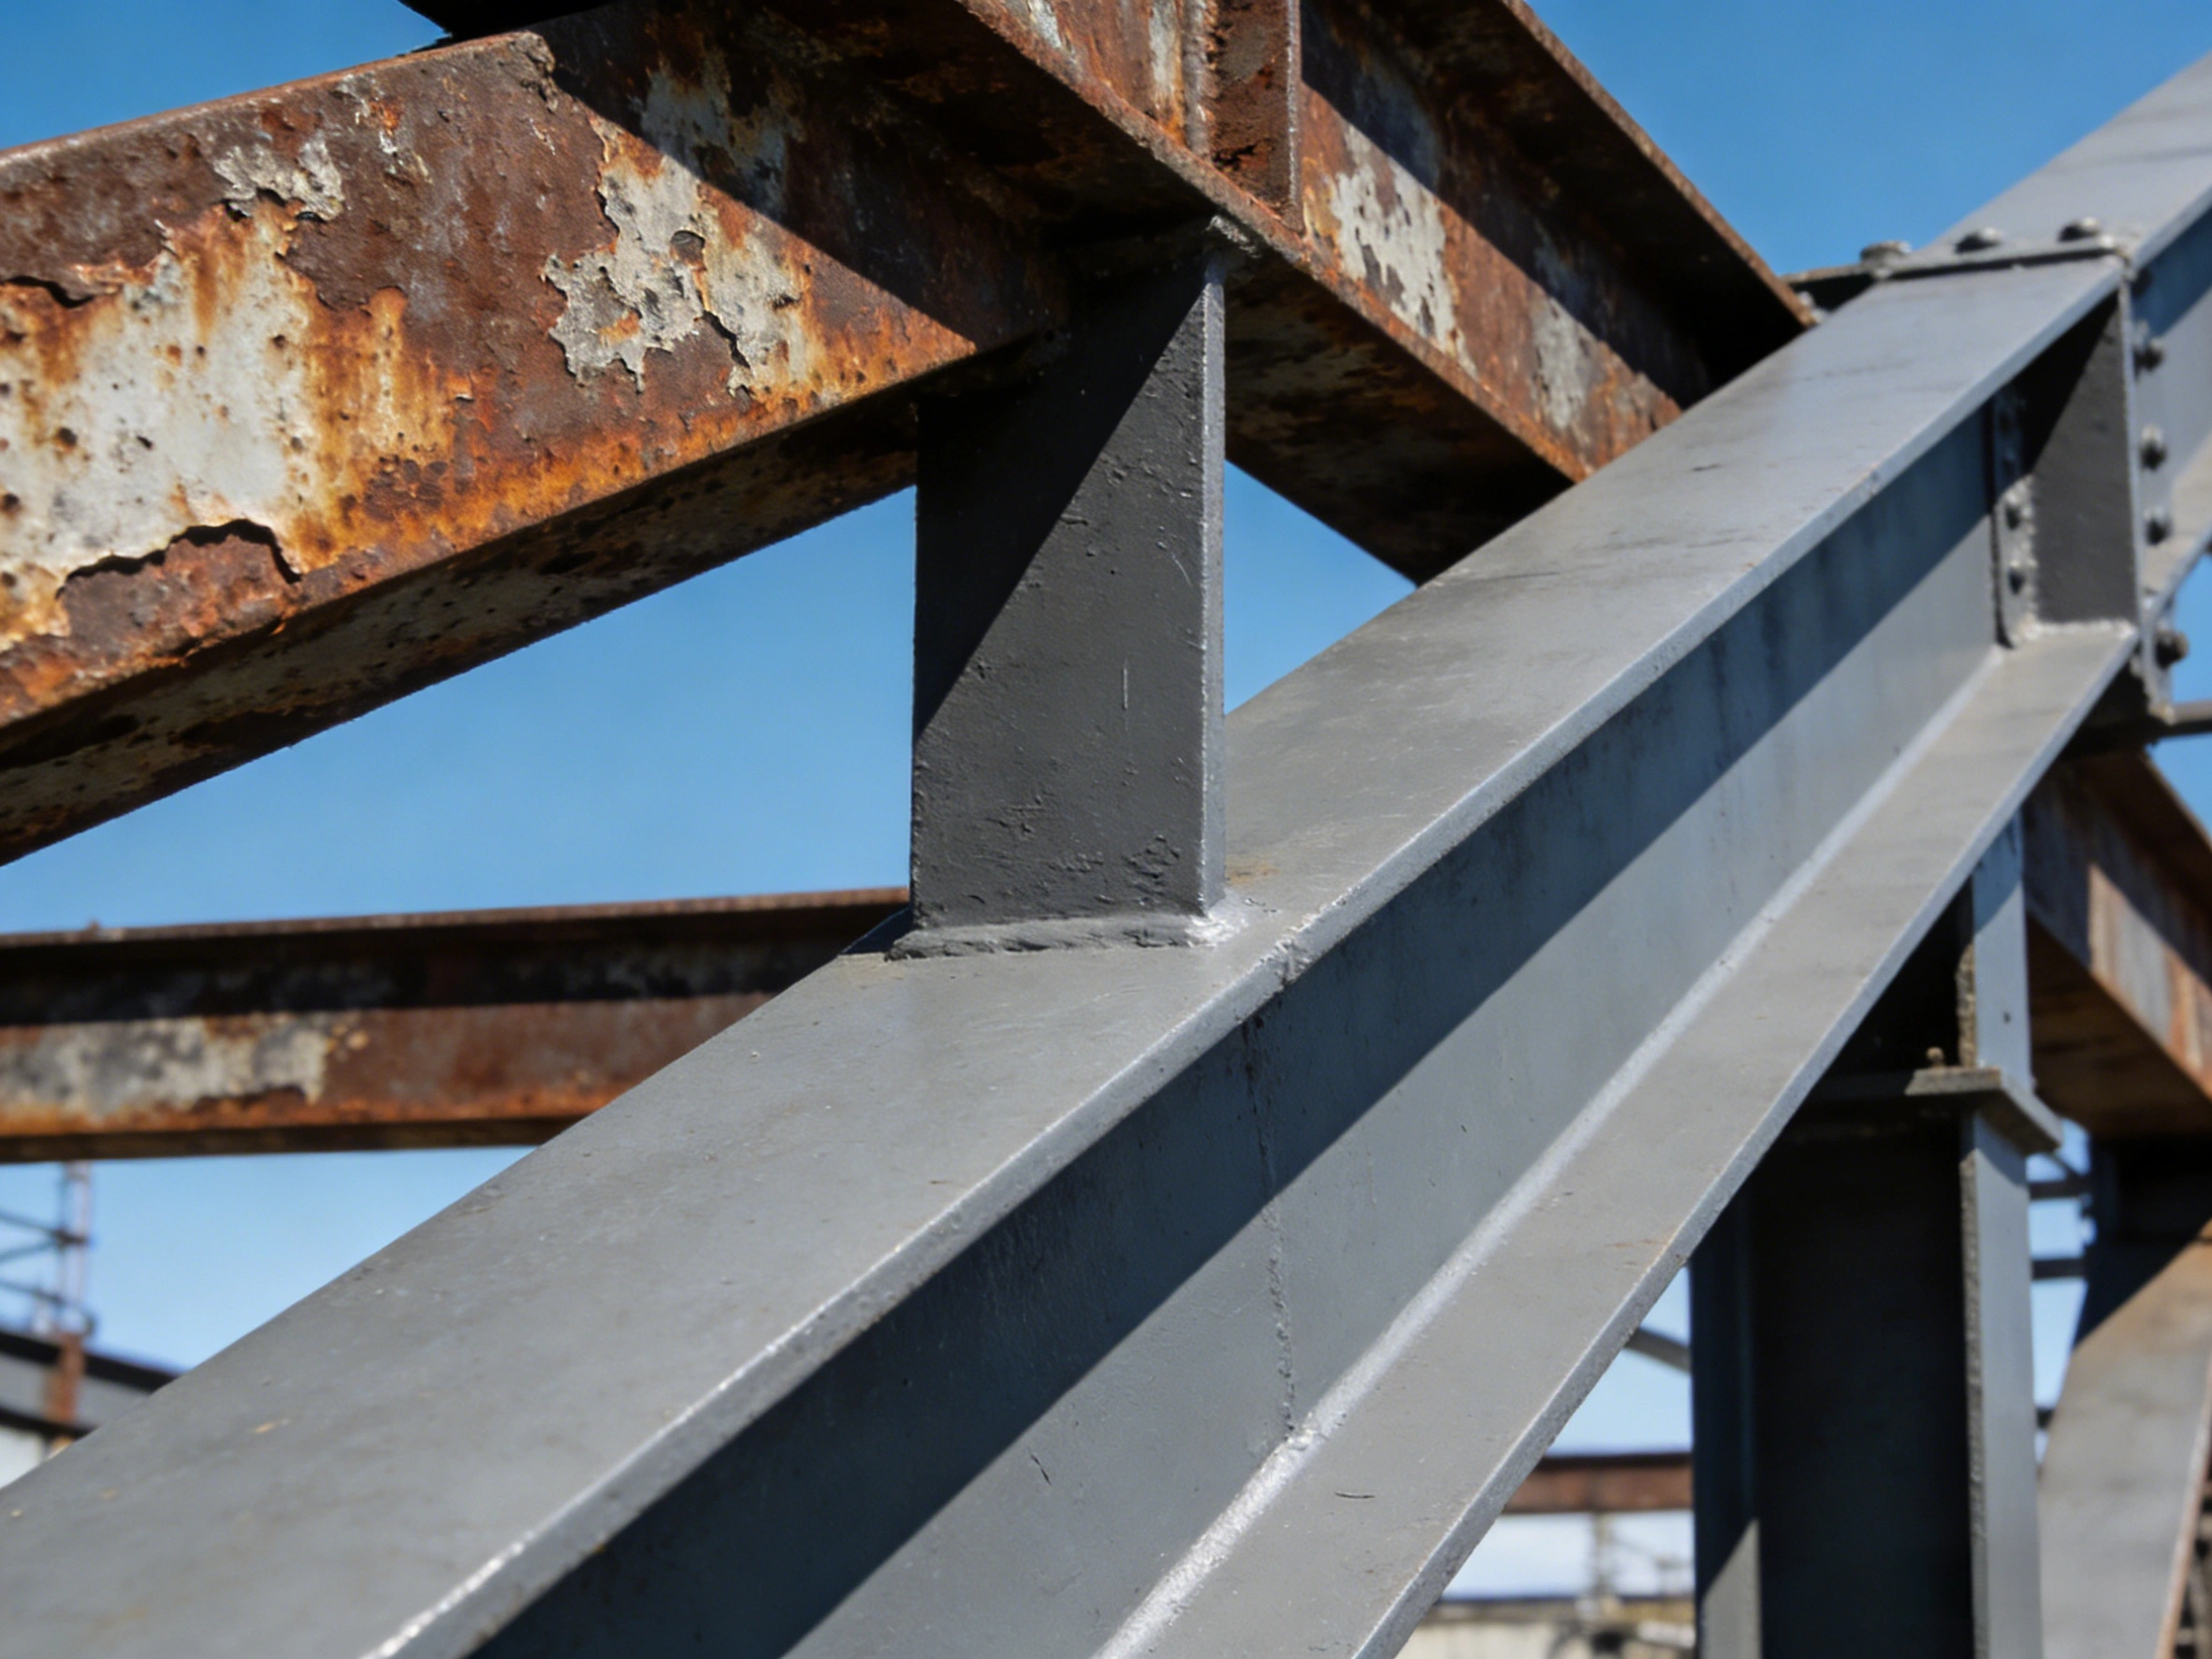
Щелевая коррозия (crevice corrosion) — это локальное разрушение металла в заполненных жидкостью зазорах на его поверхности: на нахлёсточных соединениях, под прокладками, вокруг болтовых отверстий, в корнях швов и в непроваренных зазорах, где жидкость не может свободно циркулировать и обновляться. Растворённый кислород внутри зазора расходуется и не восполняется, из-за чего зазор и открытая поверхность образуют кислородный концентрационный элемент, внутренняя часть становится анодом, а затем запускается автокаталитический процесс падения pH и накопления хлорид-ионов. Для окрашенных стальных конструкций опасна не общая потеря толщины, а скрытное расположение очага, его недоступность для контроля и невозможность перекрасить.
На объектах регулярно повторяется одна и та же картина: лицевой слой на открытых поверхностях ещё держится, адгезия и толщина плёнки признаны годными, но вокруг нахлёсточной плиты по периметру вздулась ржавчина и текут жёлтые потёки, и лишь сняв прижимную планку, видишь заметное утонение прилегающей поверхности; в вентиляционные отверстия коробчатых балок затекает дождевая вода, ночью выпадает конденсат, и слой ржавчины внутри полостей куда толще наружного. Корень чаще всего не в лакокрасочной системе, а в геометрии, заложенной в чертеже: щель есть, вода не отводится, сопло не достаёт, проконтролировать тоже нечем. ISO 12944-3:2017 относит такие задачи к стадии проектирования и выделяет их в самостоятельное требование наряду с классификацией сред (часть 2), подготовкой поверхности (часть 4) и системой защитных покрытий (часть 5).
Кратко: сначала выводы
- ISO 12944-3:2017 (издан в 2017-11, заменив издание 1998 года) выносит доступность, обработку зазоров, защиту от скопления воды, дефекты поверхности, болтовые соединения, коробчатые элементы, надрезы, рёбра жёсткости и защиту от контактной коррозии в базовые проектные пункты с 5.2 по 5.10, а приложениями A — D задаёт место под инструмент, размеры проёмов, размеры узких промежутков и противозастойную конструкцию.
- Нахлёстку лучше заваривать по периметру сплошным швом; прерывистая и точечная сварка оставляют между участками открытые щели, куда затекает вода и откуда она не отводится и куда не проходит сопло. Издание 2017 года добавило в 5.3 требования к заполнению зазоров и герметизирующим материалам.
- ISO 8501-3:2025 (введён 2025-08-31, заменив издание 2007 года) задаёт три степени подготовки сварных швов и кромок — P1, P2 и P3; в публичных трактовках для C4 и выше рекомендуют P2 или P3, а кромки после резки скругляют радиусом не менее 2 mm.
- Внутри щели — слепая зона по толщине плёнки: краску затягивает внутрь и она вытекает, поэтому годный замер на плоскости не доказывает проектную толщину сухой плёнки в зазоре — сначала stripe coat или грунтование, потом общая окраска.
- Герметик — не антикоррозионное покрытие: он лишь мешает воде и соли дальше попадать в зазор, тогда как толщина сухой плёнки и класс долговечности по-прежнему на системе покрытия, и нужно проверять совместимость с финишным слоем и перекрашиваемость.
- Метод хлорида железа(III) в ASTM G48-25 (6 % раствор) оценивает зарождение щелевой коррозии, но не скорость распространения и не переносится на среду без хлоридов; годный нейтральный соляной туман не равен безопасной нахлёстке.
Почему щелевая коррозия первой выводит из строя систему покрытия
Равномерная коррозия утоняет поверхность по всей площади, поэтому её считают по толщине плёнки и сроку службы; питтинг зарождается на открытых поверхностях за счёт локального разрушения пассивной плёнки. Особенность щелевой коррозии в том, что её движет геометрия. Как только зазор возник, растворённый в нём кислород расходуется в катодной реакции, а через узкое устье обогащённая кислородом жидкость не подтягивается обратно; внутри и снаружи возникает концентрационный элемент, и внутренняя часть смещается в анодное состояние. Ионы металла накапливаются в щели, хлорид-ионы мигрируют внутрь для сохранения электронейтральности, хлориды металла гидролизуются с образованием соляной кислоты, а падение pH ещё сильнее ускоряет растворение. Установившись, эта автокаталитическая цепочка идёт дальше даже при потенциалах ниже потенциала питания питтинга. Технический итог: утонение сосредоточено в одной точке прилегающей поверхности, снаружи не заметно и обнаруживается лишь тогда, когда нарушается уплотнение или падает несущая способность элемента.
Кислородный концентрационный элемент, падение pH и накопление хлоридов
Одна и та же система служит по-разному в зависимости от геометрии. Внутри щели долго держится влага, медленнее прогревается и концентрируются соли, поэтому покрытие длительно контактирует с электролитом до достижения равновесия влагопоглощения, адгезия падает и появляются вздутия; а у устья щели идёт попеременное увлажнение-высыхание, соль многократно заносят, но вынести не удаётся. ISO 12944-2:2017 разграничивает среды по годовой потере толщины низкоуглеродистой стали: для C3 — 25 μm до 50 μm, для C4 — 50 μm до 80 μm, для C5 — 80 μm до 200 μm, для цинка в первый год примерно 2,1 μm до 4,2 μm и 4,2 μm до 8,4 μm; эти числа описывают скорость коррозии открытых поверхностей, в щели обычно хуже. Критическая относительная влажность, при которой на стали образуется сплошная водная плёнка, лежит около 75 %, а при загрязнении поверхности гигроскопичными солями этот порог снижается — в нахлёсточном шве одного и того же элемента оба условия часто выполняются одновременно.
Проектирование на входе: карта пунктов ISO 12944-3
Решения, принимаемые на стадии проектирования, ложатся на конкретные пункты чертежа: 5.2 (доступность) требует, чтобы окрашивающий, инспектирующий и ремонтный персонал мог безопасно дотянуться рукой, инструментом и прибором; 5.3 (обработка зазоров) требует либо закрывать заполненные жидкостью щели, либо переделывать их так, чтобы они дренировались и вентилировались; 5.4 (защита от осадков и скопления воды) требует уклонов, дренажных отверстий и капель; 5.5 (дефекты поверхности), 5.6 (болтовые соединения), 5.7 (коробчатые и полые элементы), 5.8 (надрезы) и 5.9 (рёбра жёсткости) ограничивают состояние сварных швов, прилегающих поверхностей, среды внутри полостей, резких изменений сечения и формы рёбер; 5.10 (защита от контактной коррозии) требует изолировать или красить с двух сторон разнородные металлы в контакте. Приложение A даёт типовые расстояния, нужные инструменту при антикоррозионных работах, приложение B — рекомендуемые нижние размеры проёмов для входа в замкнутое пространство, приложение C — нижние размеры узких промежутков между поверхностями, приложение D — конструктивные примеры, исключающие скопление воды и осадков. Механизм и классификация ржавления стали: электрохимическая коррозия и классы сред по ISO 9223 объясняет механизм ржавления и классификацию сред, Руководство по выбору системы покрытий ISO 12944 объясняет подбор системы, а связь с этой статьёй такова: сначала геометрия, затем — сможет ли её отработать система.
| Пункт | Конструктивное решение | Последствие для покрытия |
|---|---|---|
| 5.2 Доступность | Заложить рабочее пространство для сопла и приборов, пути доступа и точки крепления лесов | Ни покрасить, ни проконтролировать недоступно, поэтому данные по толщине и дефектам не отражают реальную площадь |
| 5.3 Обработка зазоров | Заварить периметр нахлёстки сплошным швом, пакет «спиной к спине» перевести на одну сторону, открытый зазор сделать дренируемым | Застой жидкости в щели идёт автокаталитически, утонение прилегающей поверхности снаружи не видно |
| 5.4 Защита от воды и осадков | Наклонные плоскости, дренажные отверстия, капель; убрать горизонтальные карманы и открытые вверх профили | Чередование увлажнения-высыхания оставляет соль у устья щели, покрытие долго контактирует с электролитом |
| 5.5 и 5.8 Дефекты поверхности, надрезы | Обработка швов, скругление острых кромок, отверстия и надрезы соединительных плит — с учётом геометрических нижних пределов | На кромках и надрезах толщина теряется, ржавчина стартует от границы |
| 5.6 и 5.10 Болты и контактная коррозия | Для прилегающих поверхностей, болтов и шайб задавать одинаковый целевой срок службы, контакт разнородных металлов изолировать или красить с двух сторон | Крепёж разрушается первым, и никакая толщина не удержит узел |
Нахлёстка и сплошной шов: что можно изменить и что нельзя
Для нахлёсточного соединения есть две устойчивые позиции: либо заварить периметр сплошным швом, наглухо закрыв зазор, либо оставить достаточный зазор, чтобы жидкость свободно входила и выходила и узел просыхал. Прерывистая сварка — рискованный компромисс между ними: между сварочными участками остаются открытые окна, вода в щель входит, но не отводится, и покрасочное сопло туда не проходит. В порядке переделки сначала берутся открытые вверх полости и горизонтальные карманы, затем пакеты уголников спиной к спине. Серия GB/T 30790 (китайский стандарт, идентичный ISO 12944) и JGJ/T 251-2011 (технический регламент антикоррозионной защиты строительных стальных конструкций) ставят конструктивные меры выше окраски по одной причине: покраской геометрический дефект не исправить.
Когда изменить нельзя: остаются три способа
Для существующих элементов, которые действительно нельзя переделать, доступные меры раскладываются по возрастанию затрат. Первая — предварительное окрашивание зоны щели: систему покрытия с высокой укрывистостью вкатывают в устье щели. Вторая — закрыть проём эластичным герметиком или шпатлёвкой; в таком случае техническое требование обязано одновременно задавать и проверку совместимости, и критерий перекрашиваемости. Третья — признать, что «внутри щели не красим», внести это в техническое требование и в план обслуживания и управлять как недоступной для контроля слепой зоной. Считать герметик частью системы покрытия и заявлять через него долговечность некорректно: герметизация решает только попадание воды, а толщина сухой плёнки и срок службы системы по-прежнему считаются отдельно; пересчёт теоретического расхода и коэффициента потерь см. в Пересчёт толщины сухой плёнки, теоретического расхода и коэффициента потерь.

Скопление воды и дренаж: уклоны, дренажные отверстия и капель
Критерий скопления воды прост: способна ли вода под действием силы тяжести пройти весь путь до выхода. В любом зазоре горизонтальной нахлёстки, где есть проём, капиллярность затягивает жидкость и удерживает её. Конструктивный ответ — направить нахлёстку по ходу стока, задать листам уклон, разместить дренажные отверстия в низших точках, а на проёмах поставить капель или фаску, чтобы вода стекала с кромки и не затекала обратно в щель. Вентиляционные отверстия коробчатых и полых элементов надо рассматривать и с точки зрения конденсата: слишком маленькие не обеспечивают воздухообмена, а неудачно размещённые заливают дождевую воду прямо в полость. Размеры проёмов в приложении B к ISO 12944-3:2017 (в публичных трактовках — порядка 600 mm для диаметра круглого или короткой стороны прямоугольного проёма) задуманы, чтобы человек мог войти и работать; на реальных объектах они часто заодно вентилируют полость, поэтому их нельзя уменьшать по принципу «меньше — суше». Растворимые соли в сочетании с застоем воды заметно ускоряют разрушение; метод отбора и предельные значения см. в Растворимые соли на стали и контроль методом Бресле (ISO 8502).
| Место | Критерий застоя | Конструктивное решение | Суть для покрытия |
|---|---|---|---|
| Нахлёсточные плиты и верхняя полка рёбер | На горизонтальной плоскости есть открытый зазор, после дождя долго не сохнет | Направить нахлёстку по стоку, задать уклон и поставить отверстия в низких точках | Сначала stripe coat устья щели, потом основная плоскость, а не только плоскость |
| Верх фланцев и штуцеров | Вода стоит вокруг болтовых отверстий, жидкость под прокладкой | Не ставить отверстия в низких точках, обеспечить сплошное прижатие прокладки, при нужде — капель | Болты, гайки и шайбы — тот же целевой срок службы, что и конструкция |
| Коробчатые балки и замкнутые полости | Конденсат от суточных перепадов температур, внутри долго влажно | Размеры и расположение вентиляционных отверстий определять и из возможности работать внутри, и из воздухообмена | Внутреннюю полость вести как недоступную для контроля зону, при нужде — применять более технологичную систему |
| Корни швов и непроваренные зазоры | Зазор не виден, но сообщается с внешней средой | Зачистка после сварки, сплошное закрытие, при нужде — вырубка корня и заварка | Именно здесь работают степени P2 и P3 по ISO 8501-3 |
| Открытые вверх полки уголков и швеллеров | Открытый вверх проём становится ёмкостью | Повернуть иначе либо поставить нащельники и крышки | Нащельники и основной элемент в системе C4 и выше должны иметь одинаковый срок службы |

Доступность для окраски и контроля: место под инструмент, проёмы и зазоры
И окраска, и контроль ограничены геометрией инструмента. Безвоздушному распылителю нужны расстояние распыла до подложки, угол впрыска и участок рабочего пространства; соплу и шлангу при струйной очистке тем более нужно, чтобы оператор уверенно стоял в безопасном месте. Если элементы стоят слишком плотно, наступают три последствия: недокрас, некачественное формирование плёнки (из-за рикошета и перепыла толщина выходит неравномерной) и недоступность контроля (толщиномер и искровой дефектоскоп не прижать к поверхности). Типовые расстояния до инструмента в приложении A и нижние размеры узких промежутков в приложении C к ISO 12944-3:2017 проводят именно эту границу: уже некоторого предела технически нельзя обещать нанесение строго по системе. Требования к полноте данных и к схеме точек измерения на приёмке см. в Приёмка антикоррозионных окрасочных работ: толщина плёнки, адгезия и контроль пор.
| Ограничение | Типичное проявление | Критерий | Мера |
|---|---|---|---|
| Сопло не проходит | Внутри нет покрытия, только затёкший наплыв | Размер узкого промежутка ниже рабочего предела приложения C | Изменить узел или технологию: полосовое, кистевое или валиковое окрашивание вместо распыления |
| Толщину не измерить | В отчёте только точки на плоскости | Точки не охватывают устье щели и кромки | Дополнить записи stripe coat и отдельно задать схему точек у устья щели |
| Дефекты не проконтролировать | Искровой зонд не прижать к основе | Геометрия зонда конфликтует с элементом | Перенести искровой контроль на заводской этап, на месте проверять только доступные зоны |
| Эндоскопия невозможна | Нет видеозаписи внутри полости | Диаметр и угол обзора недостаточны для полноценного осмотра | Заложить смотровые отверстия и маршрут эндоскопа, внести в план обслуживания |
| Мало времени на повторный контроль | Не видно начала ржавчины на шве нахлёстки | Чтобы осмотреть, нужно снимать защиту или вскрывать | Определить устройство смотровых отверстий и требования по восстановлению, ограничить частоту вскрытий |
Кромки и сварные швы: степени P1 — P3 по ISO 8501-3
Сварные швы и кромки — второй источник тонкого слоя: острая кромка стягивает краску с края (эффект поверхностного натяжения жидкости), а шлак, брызги, поры и подрезы оставляют под покрытием каналы. ISO 8501-3:2025 задаёт три степени предварительной подготовки: P1 требует лишь удалить рыхлые брызги и шлак и допускает несплошной шов; P2 требует сплошного шва и снятия острых кромок и открытых пор; P3 требует устранить видимые поры и плавно вывести шов. В публичных трактовках названы количественные пороги: радиус скругления кромки после резки не менее 2 mm, угол перехода сварного валика стыкового шва не менее 130°, а P3 связывают с уровнем качества сварки B по ISO 5817:2023; уровень D для P3 не рекомендуется, а тонкий металл менее 3 mm и категория ржавчины D по ISO 8501-1 могут вообще не вытянуть P3.
Stripe coat, скругления и порог системы
Stripe coat (полосовое окрашивание) — это когда на кромках, швах и резаных краях, где краска не держится, сначала наносят дополнительный слой, а затем окрашивают основную площадь; его ценность раскрывается на уровнях C4 и выше и в системах высокой долговечности. Глубину анкорного профиля после дробеструйной обработки оценивают по эталонным пластинам ISO 8503-1, в Китае обычно применяют GB/T 13288.1-2008, а рабочий интервал в публичных источниках — около Rz 40 μm до 90 μm: при слишком глубоком профиле на вершинах получаются тонкослойные точки, при мелком — адгезия недостаточна. Общее требование к условиям нанесения нужно повторить: температура подложки должна превышать точку росы минимум на 3 ℃, иначе у устья щели и на кромках раньше всего появляется скрытая водная плёнка.
Реальная толщина плёнки в щели и порядок работ
Толщину сухой плёнки внутри щели нельзя скрывать за средним значением. Краска затекает в узкую щель за счёт текучести и капиллярности, а сколько её останется после отверждения зависит от вязкости, поверхностного натяжения и ширины зазора; замеры внутри обычно ниже, чем на плоскости, тогда как именно щель и есть место, где покрытие должно отсекать электролит. Рабочая последовательность такая: сначала stripe coat на устье щели и кромки, при необходимости ещё проход соплом малого диаметра, затем основная система; а детали, которые можно загрунтовать заранее, выгоднее окрасить до сборки и сварки, чем потом заталкивать краску в готовый узел. Катодная защита цинконаполненного грунта внутри щели ограничена условиями электрического контакта, поэтому нельзя полагать щель защищённой только потому, что в грунте есть цинк; механизм контактной коррозии и изоляции см. в Контактная коррозия кузова из стали и алюминия: изоляция покрытием и уплотнение кромок.
Границы герметика: совместимость, перекрашиваемость, но не замена системы
Отношение герметика и покрытия надо описать в трёх пунктах. Первый — совместимость: эластичный герметик под растворным верхним слоем может быть разъеден растворителем, сморщиться или потерять эластичность, поэтому перед нанесением нужна проба на малом образце из той же партии. Второй — перекрашиваемость: силиконовые герметики дают миграционные выделения, вызывающие кратеры, и как только такой герметик попал в окрасочную зону, его нужно физически изолировать — этот опыт труднее выдержать в цеху, чем зафиксировать на чертеже. Третий — границы ответственности: герметик решает задачу «чтобы в зазор больше не попадали вода и соль», но не даёт толщины сухой плёнки, атмосферостойкости и класса долговечности. В техническом требовании герметизацию и систему покрытия следует описывать раздельно, с собственными критериями приёмки; степени подготовки сварных зон и кромок см. в Коррозия угловых швов и кромок резервуаров: толщина плёнки, искровой контроль и ранние отказы.
Разнородные металлы и болтовые соединения: красить с одной или с двух сторон
Принцип работы с контактом разнородных металлов: либо разделить, либо не дать электролиту добраться до контакта. Пункт 5.10 ISO 12944-3:2017 требует, когда электрически проводящий контакт неизбежен, обеспечить электрическую изоляцию покрытием; на практике это покраска с двух сторон плюс изолирующие шайбы и втулки. У болтового соединения своя оговорка: стоит покрасить фрикционную поверхность (faying surface) высокопрочного болта, как меняется коэффициент сопротивления скольжению, поэтому можно ли красить, какое значение принимать и нужна ли повторная проверка — всё это решается ещё на стадии проектирования узла; значения и порядок контроля см. в Можно ли красить фрикционную поверхность высокопрочных болтов: значения коэффициента сопротивления скольжению и повторная проверка. При совмещении горячеоцинкованных элементов с системой покрытия учтите, что на цинковой поверхности во влажной щели белая ржавчина ускоряется; подходы к расчёту цинковых покрытий — в ISO 14713-1 и ISO 1461 (оба нормативно цитируются в ISO 12944-3:2017).
Контроль, обслуживание и записи: как управлять слепыми зонами
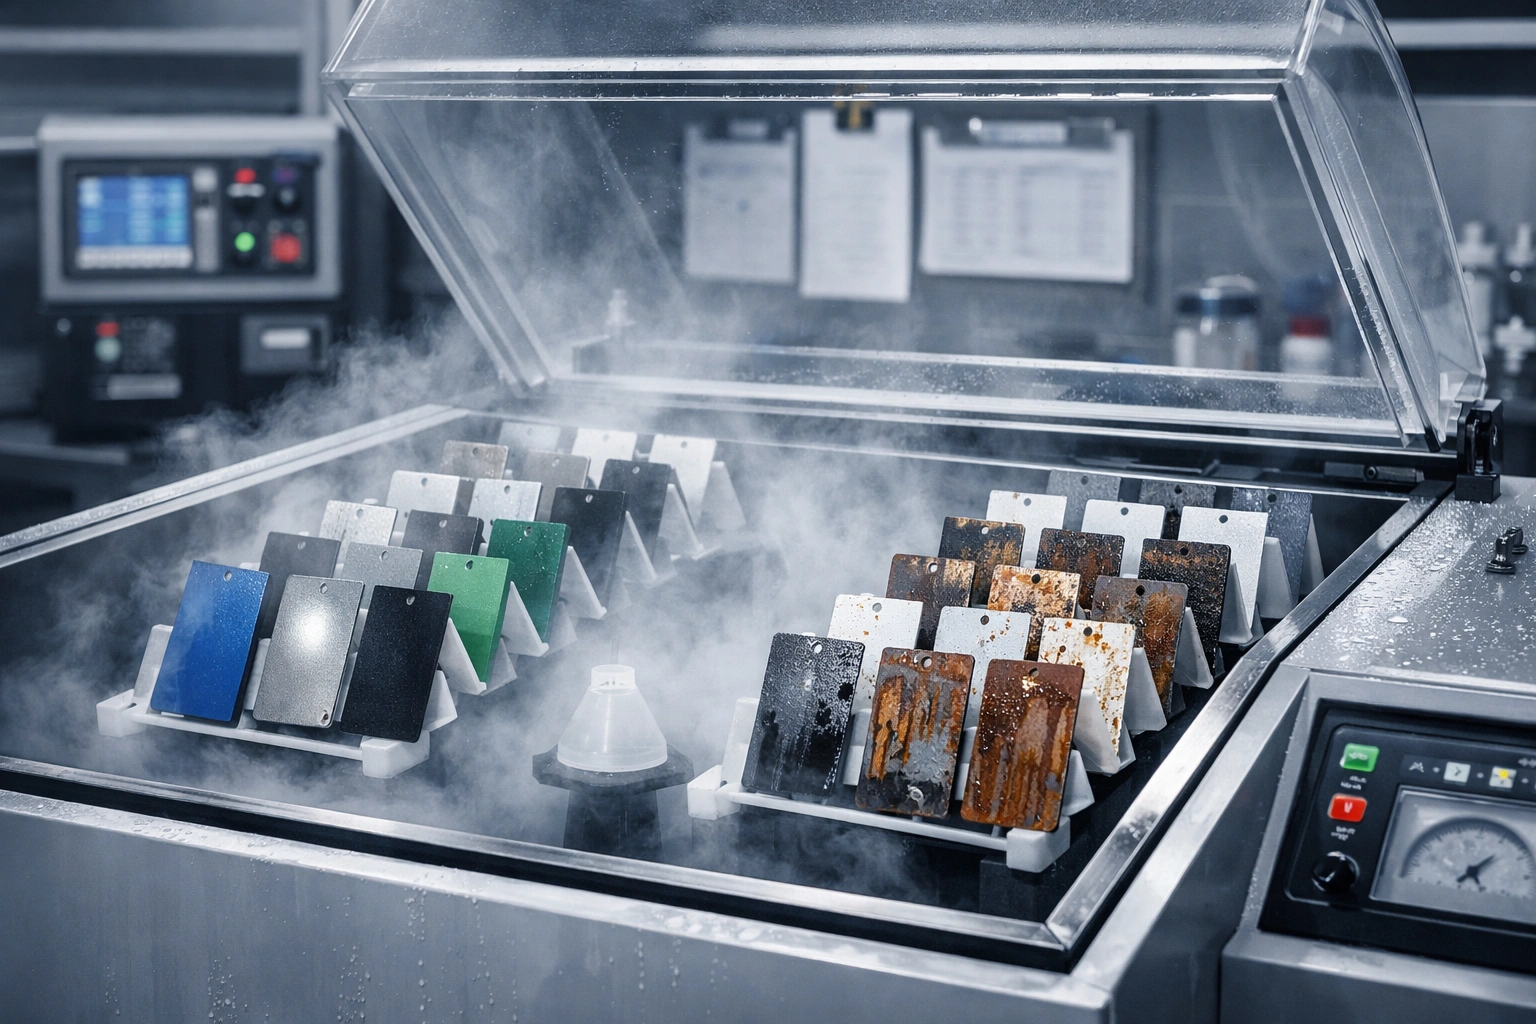
Управление обслуживанием зоны щели строится на записях, а не на глазомере. Нужно держать: какие узлы объявлены недоступными для контроля слепыми зонами (шифры по чертежу и количество), какая конструктивная мера принята в каждой из них (сплошная сварка, герметизация или дренаж), какие системы покрытия и stripe coat выполнены, где расположены точки толщины и искрового контроля, а также срок следующего вскрытия для осмотра и порог принятия решения. Нейтральный соляной туман по ISO 9227 — это 5 % раствор хлорида натрия, 35 ℃±2 ℃, pH собираемого раствора 6,5 до 7,2, а длительности ISO 12944-6 в публичных трактовках — 480 h для C3, 720 h для C4, 1440 h для C5; эти числа характеризуют открытые поверхности, и пересчёта на поведение нахлёстки они не имеют — к реальным условиям чередования увлажнения-высыхания приближается лишь циклическое старение. Чтобы оценить стойкость самого материала к щелевой коррозии, применяют ASTM G48: действующий G48-25 содержит шесть методов A — F, B — щелевое испытание с хлоридом железа(III), F — определение критической температуры щелевой коррозии (CCT) для нержавеющих сталей, раствор 6 % хлорида железа(III), а методы A и B уже при комнатной температуре вызывают локальное разрушение стали типа 304; стандарт также прямо указывает, что эти методы оценивают только зарождение, не позволяют судить о скорости распространения и не переносятся на среду без хлоридов. Китайский аналог — GB/T 10127-2002 (неэквивалентное применение ASTM G48:2000).
Ключевые величины с единицами измерения
- ISO 12944-3:2017 издан в 2017-11 и заменил издание 1998 года; 5.3 дополнен требованиями к заполнению зазоров и герметизирующим материалам, а для C4 и выше и для Im1 — Im4 добавлены требования к подготовке поверхности в системах высокой долговечности.
- ISO 8501-3:2025 введён 2025-08-31 и заменил издание 2007 года; три степени P1/P2/P3, в публичных трактовках P3 соотносится с уровнем качества сварки B по ISO 5817:2023, а уровень D не рекомендуется.
- ISO 12944-2:2017 — годовая потеря толщины низкоуглеродистой стали: C3 25 μm до 50 μm, C4 50 μm до 80 μm, C5 80 μm до 200 μm; для цинка в первый год примерно 2,1 μm до 4,2 μm (C4) и 4,2 μm до 8,4 μm (C5).
- Критическая относительная влажность образования сплошной водной плёнки на стали — около 75 %; при наличии на поверхности гигроскопичных солевых загрязнителей этот порог снижается.
- Метод Бресле выполняется по ISO 8502-6:2020 и ISO 8502-9:2020; площадь теста пластыря A-1250 — 1250 mm², пересчёт ρA = Δγ × 6 (mg/m²); распространённый верхний предел приёмки 50 mg/m², а для системы трубопроводных покрытий ISO 21809-1:2011 значение 20 mg/m².
- Рабочий диапазон глубины анкорного профиля Rz 40 μm до 90 μm; температура подложки при окраске должна превышать точку росы минимум на 3 ℃.
- Концентрация раствора хлорида железа(III) в ASTM G48-25 — 6 %; нейтральный соляной туман по ISO 9227 — 5 % хлорида натрия, 35 ℃±2 ℃, pH 6,5 до 7,2, а длительности ISO 12944-6 в публичных трактовках — 480 h (C3), 720 h (C4), 1440 h (C5).
Частые вопросы о критериях приёмки
Нужно ли красить обе стороны нахлёсточного соединения?
Зависит от того, можно ли устранить зазор. Если периметр закрывается сплошным швом, рассчитывают на то, что «внутри покрытие не на что опирать», а снаружи наносят обычную систему. Если открытый зазор остаётся, красят обе стороны и добавляют дренаж с вентиляцией, иначе в щели возникнет анодная зона застоя жидкости. Порядок решения: сначала можно ли закрыть, затем можно ли дренировать, и только потом решают — красить одну сторону или две. Покрасить обе стороны, но оставить закрытую полость без стока, — значит спрятать коррозию там, куда нельзя ни проконтролировать, ни перекрасить.
Если краска не достаёт в щель, можно ли заменить покрытие герметиком?
Заменить нельзя, можно лишь изменить геометрию. Задача герметика — не давать воде и соли дальше проникать в зазор; он не даёт толщины сухой плёнки, атмосферостойкости и класса долговечности и не может быть внесён в систему покрытия в смысле ISO 12944-5 для заявления срока службы. При выборе герметизации одновременно оговаривают три вещи: совместимость с финишным слоем и разбавителем (проба на малом образце, чтобы не было подрыва и морщин), перекрашиваемость после отверждения (силиконовые выделения дают кратеры) и период повторной проверки после старения герметика. Только внесённые в техническое требование эти условия делают герметизацию мерой, которую можно принять.
Как на месте отличить сплошную сварку от прерывистой и насколько различается цена?
Сплошной шов полностью замкнут по периметру нахлёстки, прерывистый — это отдельные участки с открытыми промежутками между ними. Полевая проверка проста: пролить шов водой или осмотреть после дождя — если вода держится и сохнет медленно, соединение относится к открытым щелям. По цене сплошная сварка даёт больше сварочных деформаций и тепловложения, нужны режим и оснастка; прерывистая экономит присадку и время, но переносит затраты на обслуживание в недоступную для контроля зону. Позиция ISO 12944-3:2017 в 5.3 и приложении D — закрыть щель либо отвести воду, а издание 2017 года добавило требования к заполнению зазоров и герметизирующим материалам.
Насколько большими и где ставить дренажные и вентиляционные отверстия?
Дренажные отверстия ставят в низших точках и на нижнем по стоку краю зоны застоя; их диаметр должен пропускать мусор, не забиваясь, а на проёмах ставят капель или фаску, чтобы вода стекала с кромки. Проёмы для входа в замкнутое пространство делают не меньше рекомендуемых нижних размеров приложения B к ISO 12944-3:2017 (в публичных трактовках — порядок 600 mm диаметра круглого или короткой стороны прямоугольного проёма), чтобы внутрь мог войти человек с приборами для работы и чтобы шёл воздухообмен; если сузить проём до размеров одной трубы, обычно теряются и контролируемость, и вентиляция. У коробчатых элементов дополнительно сверяют расположение отверстия с направлением дождевого потока.
Можно ли красить фрикционную поверхность высокопрочных болтов?
Можно, но при условии, что коэффициент сопротивления скольжению зафиксирован заранее и оговорён способ повторной проверки. Покраска фрикционной поверхности снижает или меняет её сопротивление сдвигу, а коэффициент, принятый в расчёте несущей способности узла, должен соответствовать реальному состоянию покрытия; систему, степень подготовки (например Sa 2.5) и состояние после дробеструйной обработки фиксируют ещё на заказе и приёмке. Типичная ошибка проектирования — когда на чертеже указан один коэффициент сопротивления скольжению, а на объекте применяют другую систему. Значения, база испытаний и порядок повторной проверки см. на связанной странице.
Годный соляной туман доказывает, что нахлёстка безопасна?
Нет. Нейтральный соляной туман (ISO 9227, 5 % хлорида натрия, 35 ℃±2 ℃, pH 6,5 до 7,2) и испытание конденсатом дают картину для открытых поверхностей, а длительности ISO 12944-6 в публичных трактовках — 480 h для C3, 720 h для C4, 1440 h для C5 — никак не пересчитываются на чередование увлажнения-высыхания, израсходование кислорода и падение pH внутри щели. Чтобы оценить сам материал, применяют ASTM G48-25 методом хлорида железа(III) (метод B — щелевой, метод F — критическая температура щелевой коррозии) при концентрации 6 %; стандарт прямо ограничивает результат оценкой зарождения, без скорости распространения и без переноса на среду без хлоридов.
Если существующую конструкцию нельзя переделать, что остаётся?
Три меры по возрастанию затрат. Первая — предварительное или полосовое окрашивание зоны щели: систему с высокой укрывистостью вводят в устье, при нужде дополняя проходом соплом малого диаметра. Вторая — закрыть проём эластичным герметиком, прописав проверку совместимости и критерий перекрашиваемости. Третья — признать зону недоступной для контроля и вести реестр слепых зон (шифры узлов, количество, конструктивные меры) вместе со сроком и порогом следующего вскрытия. Все три требуют записи: точки толщины, охват искрового контроля и порог следующего осмотра. Если обновлять только верхний слой, не меняя условий увлажнения и стока, обычно за два-три цикла обслуживания возвращается исходное состояние.
Источники и основания приведённых величин
Все числа и сведения в статье опираются на три вида оснований. Первый — официальные тексты стандартов и данные об изданиях: ISO 12944-3:2017, ISO 12944-2:2017, ISO 12944-6, ISO 8501-3:2025, ISO 8501-1, ISO 8502-6:2020, ISO 8502-9:2020, ISO 8503-1, ISO 9227, ISO 1461, ISO 14713-1, ISO 5817:2023, ASTM G48-25, серия GB/T 30790, GB/T 8923.1-2011, GB/T 13288.1-2008, GB/T 18570.6-2011, GB/T 18570.9-2005, GB/T 10127-2002, JGJ/T 251-2011. Второй — количественные значения из публичных трактовок стандартов и материалов испытательных лабораторий (размеры по приложениям, радиусы скруглений, углы перехода, длительности испытаний и тому подобное); везде, где в статье приведены такие данные, это помечено оборотом «публичная трактовка», и решающим остаётся официальный текст. Третий — общепринятая инженерная практика (приёмы stripe coat, способ проверки герметиков, состав записей по слепым зонам); это исполнимые критерии, а не формулировки пунктов стандарта.
- ISO 12944-3:2017 «Лаки и краски. Антикоррозионная защита стальных конструкций защитными системами покрытий. Часть 3: проектные решения», комитет ISO/TC 35/SC 14, издан в 2017-11, заменил ISO 12944-3:1998.
- ISO 8501-3:2025 «Подготовка стальных основ перед нанесением лакокрасочных и родственных материалов. Визуальная оценка чистоты поверхности. Часть 3: степени подготовки сварных швов, кромок и других зон с дефектами поверхности», введён 2025-08-31, заменил издание 2007 года; соответствие уровням качества сварки по ISO 5817:2023 дано в его приложении.
- ASTM G48-25 «Стандартные методы определения стойкости к питтингу и щелевой коррозии нержавеющих сталей и родственных сплавов с использованием раствора хлорида железа(III)», методы A — F; китайский аналог GB/T 10127-2002 (NEQ ASTM G48:2000).
- ISO 8502-6:2020 и ISO 8502-9:2020 (определение растворимых солей на поверхности методом пластыря Бресле), китайские аналоги GB/T 18570.6-2011 и GB/T 18570.9-2005; ISO 21809-1:2011 устанавливает предел 20 mg/m² для трубопроводных покрытий.
- ISO 12944-2:2017 о классификации сред, ISO 12944-6 о лабораторных испытаниях характеристик (соляной туман ISO 9227, конденсат и циклическое старение) и ISO 12944-5 о системах покрытий; идентичное китайское применение — серия GB/T 30790, строительный регламент — JGJ/T 251-2011.
Last updated: 2026-11-11. Материал подготовлен техническим отделом Kexin New Materials (Guangdong) Co., Ltd. по публичным стандартам и инженерной практике, для сценариев B2B-коммуникации по промышленным окрасочным проектам — технических и закупочных; условия поставки и торговли приняты в формулировках EXW или FOB. Конкретная система, толщина плёнки и критерии приёмки определяются техническим соглашением проекта и действующими официальными текстами стандартов.