Brücken, insbesondere extrem große Stahlbau-Brücken über Flüsse und Meere, zählen zu den Industrieanlagen mit der aggressivsten Korrosionsumgebung, den höchsten Instandhaltungskosten und den größten Kosten bei Betriebsunterbrechungen. Die Stahlkästen, Pylone und Stahlankerbalken einer Schrägseil- oder Hängebrücke befinden sich über lange Zeit in einer kombinierten Schädigungsumgebung aus wechselnder Trocken-Nass-Belastung, Salznebeleinwirkung, UV-Bestrahlung und Fahrzeugschwingungen. Sobald das Korrosionsschutzsystem vorzeitig altert, breitet sich Rost oft von innen in verborgenen Kastenräumen nach außen aus; bei Reparaturen müssen Fahrbahnen gesperrt, Gerüste aufgebaut und Nacharbeiten durchgeführt werden, was extrem hohe wirtschaftliche und gesellschaftliche Kosten verursacht. Daher ist die Korrosionsschutzbeschichtung von Brücken niemals eine Sache des „einfachen Auftragens einer Schicht Farbe“, sondern ein engineeringtechnisches System, das gemeinsam aus Normen, Beschichtungssystemen, Ausführung und lebenslanger Instandhaltung besteht. Dieser Artikel nutzt die chinesische Straßenbau-Branchennorm JT/T 722-2008 „Technische Bedingungen für die Korrosionsschutzbeschichtung von Stahlbauten bei Straßenbrücken“ als Leitfaden und kombiniert sie mit ISO 12944 sowie GB 50205 „Norm zur Qualitätsabnahme der Bauausführung von Stahlbauten“, um systematisch die wesentlichen Punkte der Planungs- und Ausführungsnormen für die Korrosionsschutzbeschichtung von Brückenstahlbauten zusammenzufassen, damit Bauherren, Planungsinstitute und Ausführungsunternehmen den „Erfahrungs-Korrosionsschutz“ zu einem „nachvollziehbaren und normbasierten Korrosionsschutz“ aufrüsten können.
Kexin New Materials (kexinMaterials) hat bei der Beteiligung an Brücken-Beschichtungsprojekten die Gewohnheit, die Korrosionszonen von JT/T 722 direkt auf die C4–CX-Stufen von ISO 12944 abzubilden, um technische Dokumente auf „zwei Schienen“ zu bilden – „nationale Normen umgesetzt, internationale Normen als Rückhalt“ –, was die Zusammenarbeit von Aufsicht, Planung und Lieferanten unter einheitlichen Vorgaben erleichtert und auch die Kommunikation in einer gemeinsamen Sprache mit internationalen Beratern bei Brückenprojekten mit Auslandsbezug vereinfacht.
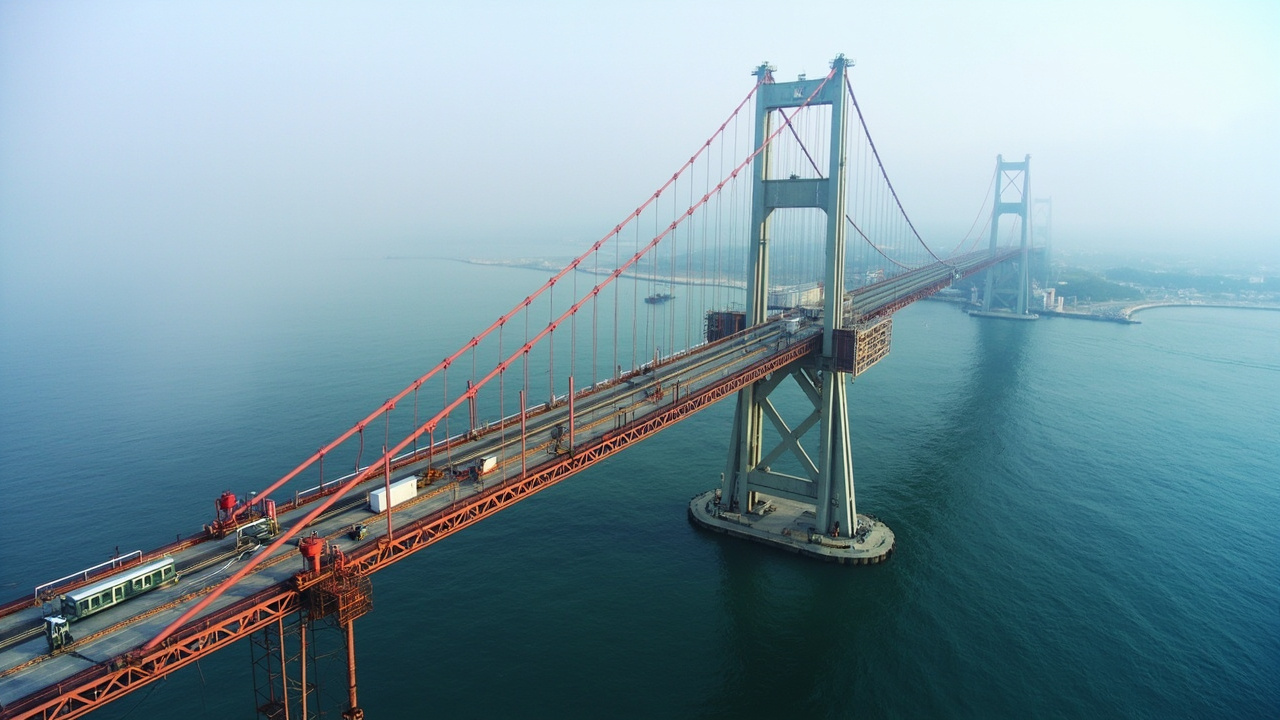
Eins: Warum Brücken der „extreme Prüfstand“ für Korrosionsschutz sind
Das Ausfallrisiko von Brückenstahlbauten resultiert aus der Überlagerung von drei Punkten, was bestimmt, dass die Korrosionsschutznormen für Brücken strenger sein müssen als für gewöhnliche Werksstahlbauten:
- Aggressive Umgebung: Offshore-Brücken liegen im CX-Bereich der Salznebel-Spritzzone, Binnenbrücken meist in C3–C4; Trocken-Nass-Zyklen beschleunigen die Anreicherung von Chloridionen, Gezeiten- und Spritzbereiche sind die Stellen mit der höchsten Korrosionsrate;
- Schlechte Zugänglichkeit: Das Innere von Stahlkästen, Knotenpunktschweißnähte und Bereiche der Kabelverankerungen sind schwer zu inspizieren und zu warten; viele verborgene Mängel zeigen sich erst nach dem Verschließen der Kästen, und wenn sie entdeckt werden, ist oft schon von innen nach außen durchgerostet;
- Dynamische Ermüdung: Der Fahrzeugverkehr und Windvibrationen setzen die Beschichtung über lange Zeit wechselnden Spannungen aus, was leicht zu Rissen und Abplatzungen an Spannungskonzentrationsstellen führt und höhere Anforderungen an die Flexibilität der Beschichtung und die Haftung zwischen den Schichten stellt.
JT/T 722-2008 adressiert genau diese Merkmale, indem die Brückenbereiche nach Korrosionsgrad und Zugänglichkeit eingeteilt und jeweils Beschichtungssystemnummern sowie Schichtensysteme zugewiesen werden. Dies ist praxisnaher als das undifferenzierte „ein System nach ISO 12944 C5 auswählen“, da die Korrosionsumgebungen verschiedener Brückenbereiche extrem unterschiedlich sind – die Außenoberfläche des Hauptpylons und das Innere des Stahlkastens sind fast zwei verschiedene Welten. Das Verständnis dieser Zoneneinteilung ist der erste Schritt zur Umsetzung der Brücken-Korrosionsschutznorm.
Zwei: Korrosionszonen und entsprechende Systeme nach JT/T 722
JT/T 722-2008 teilt die Nutzungsumgebung von Brückenstahlbauten in drei Korrosionsumgebungsklassen (I, II, III) ein und unterscheidet Außenoberfläche, Innenoberfläche in nicht geschlossenen Räumen und Innenoberfläche in geschlossenen Räumen, wobei jeweils unterschiedliche Systemnummern und Schichtensysteme vorgegeben werden. Das Wesen dieser Zoneneinteilung ist die Zuweisung von Korrosionsschutzressourcen nach der dreidimensionalen Logik „Korrosionsintensität × Zugänglichkeit × Instandhaltungsaufwand“, anstatt undifferenziert die gesamte Brücke mit demselben kostspieligen System auszustatten. Die folgende Tabelle fasst die typischen Systemansätze zusammen (nach Normtabellen, Mindest-DFT-Größenordnung, Einheit µm):
| Bereich | Korrosionsumgebung | Typisches System | Mindest-Gesamt-DFT (µm) |
|---|---|---|---|
| Außenoberfläche (Atmosphärenbereich) | Klasse II–III (küstennah/industriell) | Lichtbogen-Aluminiumspritzen/zinkreiche Grundierung + Epoxid-Versiegelung + Epoxid-Glimmerrost-Zwischenbeschichtung + aliphatische Polyurethan-Decklack | 260–320 |
| Innenoberfläche nicht geschlossen | Klasse II | Epoxid-zinkreiche Grundierung + Epoxid-Zwischenbeschichtung + Epoxid- oder Polyurethan-Decklack | 200–240 |
| Innenoberfläche geschlossen (im Stahlkasten) | Klasse I (trocken) | Epoxid-zinkreiche Grundierung + Epoxidfarbe (oder nur Grundierung + Zwischenschicht) | 120–160 |
Die Norm gibt zudem speziell thermisch gespritzte Metallbeschichtungssysteme (z. B. Lichtbogen-Aluminiumspritzen, Zinkspritzen) für die am stärksten korrodierenden Außenoberflächen vor; das Verbundsystem aus Metallbeschichtung und organischer Beschichtung (Duplex-System) erreicht eine Haltbarkeit von 20–30 Jahren, was in der Denkweise mit den separat in ISO 12944-5 aufgeführten Metallsystemen übereinstimmt. Beachten Sie, dass die drei Zonenklassen nicht bedeuten, „je strenger desto besser“ – eine geschlossene Innenoberfläche korrodiert zwar geringer, wird aber bei falscher Anwendung des kostspieligen Außenoberflächensystems nicht nur verschwenderisch, sondern kann durch innere Tauwasserbildung sogar Probleme verursachen; umgekehrt führt auch eine falsche Innenauswahl zu Korrosion. Der Kern der Zonennorm liegt in der „präzisen Abstimmung“. Zu den Funktionsgrenzen und Schichtdickenverteilungen von Grund-, Zwischen- und Deckbeschichtung siehe den Leitfaden ISO 12944 Leitfaden zur Auswahl von Korrosionsschutzbeschichtungssystemen dieser Serie, der die entsprechende Logik zwischen Umgebungsklassen und Systemauswahl systematischer erläutert.
Drei: Dreischichtige Aufteilung der Außenoberflächen-Systeme
Brückenaußenoberflächen (insbesondere Offshore-Außenoberflächen) werden normalerweise nach dem organischen Dreischicht-System „Grundierung + Zwischenschicht + Decklack“ oder dem Verbundsystem „Metallspritzschicht + Versiegelung + Zwischenschicht + Decklack“ ausgelegt. Die drei Schichten haben im System jeweils ihre eigene Funktion und sind unverzichtbar:
- Grundierungsschicht: Bevorzugt epoxid-zinkreiche Grundierung, bietet kathodischen Schutz, kompensiert mögliche mikroskopische Lunker nach dem Sandstrahlen sowie mechanische Beschädigungen beim Transport und der Montage, sodass der Stahluntergrund an beschädigten Stellen weiterhin durch das Opferanoden-Verhalten des Zinks geschützt ist;
- Zwischenschicht: Epoxid-Glimmerrost-Zwischenbeschichtung, plättchenförmige Füllstoffe verlängern den Diffusionsweg von Wasser und Sauerstoff und stellt die Haupttrageschicht der Gesamt-DFT dar – sie verdickt und schirmt zugleich ab;
- Decklackschicht: Aliphatischer Polyurethan-Decklack, UV-beständig, glanz- und farberhaltend, pulverisiert langfristig nicht und hält UV-Strahlung vom System fern, um die darunterliegende UV-empfindliche Epoxidschicht zu schützen.
Das Lichtbogen-Aluminiumsystem sieht zunächst bei sandgestrahlter Sa-3-Oberfläche ein Lichtbogen-Aluminiumspritzen von 100–150 µm vor, dann eine Epoxid-Versiegelung, die in die Poren eindringt, gefolgt von Epoxid-Glimmerrost und Polyurethan-Decklack, wodurch ein „Doppel-Schutz“ aus Metall und Organik entsteht. Wie die plättchenförmige Abschirmung der Zwischenbeschichtung das Gesamtsystem unter Salznebelbedingungen beeinflusst, ist unter Abschirmmechanismus von Glimmerrost-Zwischenbeschichtung weiter nachzulesen.
Vier: Trockenfilmdicke und Haftungskennwerte
JT/T 722 legt für verschiedene Bereiche Mindest-Gesamt-DFT fest und betont die Haftung. Besonders erwähnt werden muss: Stahlbrückenfahrbahnen (orthotrope Blechträger) unterliegen aufgrund der Radabnutzung einem dickeren verschleißfesten System (z. B. epoxid-zinkreich + Epoxidspachtel + Epoxidasphalt/Polyurethan, Gesamt-DFT im Bereich 2000–3000 µm für die Belagsklebeschicht), dies ist jedoch ein Fahrbahnbelagssystem und völlig verschieden von der atmosphärischen Korrosionsschutzbeschichtung des Oberbaus; Norm und Abnahme werden getrennt verwaltet und dürfen keinesfalls vermischt werden.
Die Haftungsabnahme erfolgt meist mittels Abreißmethode (ISO 4624 / GB/T 5210), wobei die Haftung zwischen den Schichten und zum Untergrund üblicherweise ≥ 5 MPa betragen muss und der Bruch im Inneren der Beschichtung und nicht an der Grenzfläche erfolgen soll – tritt der Bruch an der Grenzfläche auf, deutet dies auf mangelhafte Oberflächenvorbehandlung oder Schichtkombination hin. Das Gitterschnittverfahren (GB/T 9286) dient der schnellen Vor-Ort-Beurteilung und erfordert Stufe 1. Die beiden Methoden ergänzen einander: Das Gitterschnittverfahren eignet sich für die Vor-Ort-Erstbeurteilung, die Abreißmethode für die formelle Abnahme und Streitfallentscheidung; an kritischen Kraft-Knotenpunkten ist die Abreißmethode maßgeblich.
Fünf: Oberflächenvorbehandlung: Sandstrahlen und Rauheit
Brückenstahlbauteile werden werkseitig bevorzugt mit Sa 2.5 (nahezu weiß) strahlgereinigt, in aggressiven Außenbereichen sogar Sa 3; Baustellen-Nachbesserungen erfordern bei Bedingungsbeschränkungen mindestens Sa 2.5, lokal nicht strahlbare Stellen dürfen mit Elektrowerkzeugen St 3 (ISO 8501-1 Anhang) behandelt werden. Das Rauheitsprofil wird nach ISO 8503 auf 40–75 µm (mittel bis grob) gesteuert, um die mechanische Verankerung der Beschichtung sicherzustellen. Als Strahlmittel sind wasserunlösliche Mineralsande (Kupfererz-Sand, Stahlsand) zu verwenden, Meersand (mit Chloridionen) ist streng verboten. Innerhalb von 4 h (bei hoher Luftfeuchte kürzer) nach der Behandlung muss die Grundierung aufgetragen werden, um Rückrostung zu verhindern.
Die Oberflächenvorbehandlung ist das „Fundament“ der Korrosionsschutzlebensdauer der gesamten Brücke. Zahlreiche Ausfallfälle zeigen, dass etwa 70 % der frühen Korrosion direkt mit unzureichender Oberflächenvorbehandlung zusammenhängen – Restsalze, Öl, Fett und Walzhaut, die nicht vollständig entfernt wurden, werden zu späteren Korrosionsstartpunkten. Daher fordert die Norm nach dem Strahlen eine sofortige Oberflächensalzprüfung (Bresle-Methode); bei Überschreitung muss neu behandelt werden. Dieser Schritt wird bei Termindruck am ehesten gekürzt, ist aber gerade der nicht einsparbare Teil.
Sechs: Bauumgebung und Temperatur-/Feuchteregelung
Die Brückenbeschichtung umfasst Werkstatt- und Baustellenbedingungen. Werkseitig sind Bedingungen kontrollierbar – Temperatur, Feuchte und Sauberkeit sind sichergestellt; vor Ort (insbesondere bei Offshore-Brücken) sind die Einflüsse von Seewind, hoher Feuchte und Salznebel extrem groß und stellen den abschnitt mit den größten Qualitätsschwankungen dar. Die Norm fordert: Untergrundtemperatur mindestens 3 ℃ über Taupunkt, relative Luftfeuchte ≤ 85 % (für zinkreiche Grundierung strenger, oft ≤ 80 %), bei zu hoher Windgeschwindigkeit Windschutz aufstellen, bei Regen, Tauwasserbildung und Nebel keine Ausführung. Die Zwischenbeschichtungsintervalle jeder Lackschicht sind nach TDS auszuführen, in Kaltsaison zu verlängern oder zu beheizen.
Vor Ort ist zudem die atmosphärische Salzablagerungsrate zu überwachen; bei Überschreitung sind zusätzliche Spül- und Reinigungsarbeiten der Oberfläche erforderlich. Im Spritzbereich von Offshore-Brücken verbleiben bei Ebbe Salzkristalle auf der Oberfläche; wird direkt beschichtet, werden die Chloridionen unter die Beschichtung eingeschlossen und es kommt später zwangsläufig zu Korrosion. Daher fordert die Norm, dass Gezeiten- und Spritzbereiche vor der Beschichtung mit Süßwasser gespült und die Oberflächensalze geprüft werden müssen. Dieses Detail ist in den Normtexten oft nur ein Satz, entscheidet aber über Erfolg oder Misserfolg des Offshore-Brücken-Korrosionsschutzes.
Sieben: Prüfung und Abnahme: Die Norm in Daten umsetzen
Die Brückenbeschichtungsabnahme erfolgt normalerweise in zwei Phasen – werkseitig und vor Ort –, die nicht vermischt werden dürfen:
- Werks-Vorbeschichtung: Beschichtung loser Teile vor der Baugruppenmontage, Prüfung von DFT, Aussehen und Haftung; hier sind Bedingungen gut und Daten zuverlässig;
- Nach Gesamtmontage vor Ort: Nachbeschichtung an Knoten, Schweißnähten und Reparaturstellen, Gesamt-Nachprüfung von DFT und Fehlstellen (Funkenprüfung bei Dickschicht- und lösemittelfreien Schichten gemäß einschlägiger Funkenprüf-Norm).
DFT wird nach der 90/10-Regel von ISO 19840 beurteilt (90 % der Messpunkte nicht unter dem Sollwert, die übrigen nicht unter 90 % des Sollwerts), die Haftfestigkeit nach ISO 4624, die Fehlstellenprüfung nach einschlägigen Funkenprüf-Normen (z. B. NACE SP0188, bei Trockenfilmdicken ≥ 500 µm wird die Prüfung empfohlen). Farbabweichung, Läufer, Orangenschalenstruktur und andere optische Merkmale werden visuell nach GB/T 9761 farblich bewertet. Der Kern der Abnahme besteht darin, den ”Normtext” in eine ”ankreuzbare Dateliste” zu übersetzen; fehlende Punkte führen zur Nichtabnahme.
Acht. Instandsetzungsbeschichtung: Die Norm über den gesamten Lebenszyklus
Die Auslegungslebensdauer von Brücken beträgt in der Regel 50–100 Jahre, und das Korrosionsschutzsystem muss mehrere Wartungen durchlaufen, keinesfalls ist es ”einmal beschichten für hundert Jahre”. Vor der Wartung sollte eine Bewertung von Rost und Beschichtungszustand erfolgen (nach ISO 4628 Blasen, Rostflecken, Risse, Kreidung), um zu entscheiden, ob lokale Ausbesserung oder vollständige Überbeschichtung. Bei lokaler Ausbesserung muss bis Sa 2.5 geschliffen werden (oder mindestens St 3 für den Übergang am Rand), mit kompatiblem Aufbau übergangen; bei vollständiger Überbeschichtung wird nach dem ursprünglichen oder einem aufgerüsteten System verfahren. Die Wartung muss ebenfalls in die Norm geschrieben werden, um den passiven Modus ”wenn kaputt, dann streichen” zu vermeiden.
Als Zulieferer von Beschichtungssystemen plädiert Kexin New Materials (kexinMaterials) bei Brückenprojekten für die Aufteilung ”Werksseitige Vorbeschichtung von Grund- und Zwischenbeschichtung + Vorort-Decklack und Knotenausbesserung”, was sowohl die stabile Sa-2.5-Qualität in der Werft sichert als auch den Anteil von Hochbauarbeiten vor Ort reduziert, und liefert begleitend DFT- und Haftfestigkeits-Rückverfolgungsdaten für jedes Bauteilcharge, damit bei Wartung nachvollziehbar ist. Dass viele Brücken nach zwanzig Jahren reibungslos saniert werden, liegt genau daran, dass die Chargenunterlagen damals vollständig waren und präzise lokalisieren konnten, welcher Abschnitt, welches Jahr und welches System verwendet wurde.
Neun. Anbindung an ISO 12944
Die Korrosionsumgebungen I/II/III von JT/T 722 entsprechen weitgehend C3/C4/C5–CX von ISO 12944. Bei Brücken mit Auslandsbezug oder internationalen Beratungsprojekten sollten gleichzeitig die Systemtabelle und Dauerhaftigkeitsklassen (Hoch H oder Sehr hoch VH) nach ISO 12944-5 zitiert und die Typprüfung nach ISO 12944-6 als Drittparteien-Bestätigung genutzt werden. So wird sowohl die Abnahme der chinesischen Straßenbauindustrie erfüllt als auch die internationale Sprache bedient. Zu beachten: Die beiden Normen widersprechen sich nicht, sondern ergänzen sich: JT/T 722 ist näher an den Brückenbauteilmerkmalen, ISO 12944 liefert den vollständigeren internationalen Rahmen; in das Leistungsverzeichnis ”nationale Norm umsetzen + internationale Bestätigung” doppelspurig klar zu schreiben, ist die Best Practice für Großbrückenprojekte.
Zehn. Häufige Verstöße und Lehren
Aus der Nachbetrachtung zahlreicher Brücken-Korrosionsschutzprojekte sind folgende Verstöße am häufigsten und sollten als Warnung dienen:
- Verstoß eins: Kastenträgerinnenflächen nach Außenflächen-System. Geschlossene Innenflächen korrodieren wenig, erhielten aber das hochpreisige Außenflächen-System, Verschwendung der Kosten; oder umgekehrt falsches System innen führte zu Kondensationsrost.
- Verstoß zwei: Strahlen und Überschreiten der Beschichtungsfrist. Hohe Küstenfeuchte, über 4 h bildet sich Rückrost am Untergrund, Haftfestigkeit bricht zusammen – typischer ”Termindruck”-Unfall.
- Verstoß drei: Decklack ersetzt Zwischenbeschichtung. Um Arbeitsgänge zu sparen, Polyurethan-Decklack dick aufgetragen, Abschirmung unzureichend, Gesamt-DFT scheinbar erreicht, aber vorzeitige Korrosion.
- Verstoß vier: Kontrolle des Überbeschichtungsintervalls verloren. Bei niedriger Temperatur Epoxid nicht durchgetrocknet, dann Decklack, Schichtablösung, das gesamte System versagt an der Grenzfläche.
- Verstoß fünf: Fehlstellen nicht geprüft. Nadelstiche in dickschichtiger lösemittelfreier Schicht nicht per Funken entdeckt, spätere Lochfraß, von Nadelstich nach außen ausbreitend.
Elf. Zerlegung eines typischen Beispiels für ein Meerüberquerungs-Schrägseilbrückensystem
Am Beispiel einer Meerüberquerungs-Schrägseilbrücke, doppelspurig nach JT/T 722-2008 und ISO 12944 entworfen, lässt sich der Aufbau verschiedener Bereiche wie folgt zerlegen:
- Pylonaußenfläche (CX-Stufe): Lichtbogespritzen Aluminium 120 µm + Epoxid-Versiegler + Epoxid-Glimmerrost-Zwischenbeschichtung 120 µm + aliphatischer Polyurethan-Decklack 80 µm, Gesamt-DFT ca. 320–340 µm, Dauerhaftigkeitsziel VH (≥25 Jahre);
- Stahlkastenträgeraußenfläche (C5-Stufe): Epoxid-Zinkstaubgrundierung 70 µm + Epoxid-Glimmerrost-Zwischenbeschichtung 140 µm + aliphatischer Polyurethan-Decklack 80 µm, gesamt ca. 290 µm, Ziel H (Hoch);
- Kastenträgerinnen (geschlossen, Klasse I): Epoxid-Zinkstaubgrundierung 60 µm + Epoxidfarbe 80 µm, gesamt ca. 140 µm, kombiniert mit Zwangslüftung und Entfeuchtung;
- Entfeuchtung und Entwässerung: Geschlossene Kastenräume mit Entfeuchtungssystem, das die relative Luftfeuchte langfristig < 50 % hält, senkt die Korrosionsumgebung faktisch auf niedrigere Stufe – Beispiel für ”Auslegungsabsenkung”.
Beispiel zeigt: Gleiche Brücke, verschiedene Bereiche mit verschiedenen Systemen, feines Design durch Umgebungszonen und Zugänglichkeit, statt Einheitslösung. Auch dies ist die Umsetzungsdemonstration des Zonengedankens von JT/T 722.
Zwölf. Besonderheiten der Stahlkastenträgerinnenbeschichtung
Der Innenraum des Stahlkastenträgers ist der bei Brückenkorrosionsschutz am leichtesten zu übersehende und am anfälligsten für Probleme Bereich: geschlossener Raum, schlechte Lüftung, leichte Tauwasserbildung, schwere Zugänglichkeit, schwer reparierbar später. Die Norm fordert Oberflächenbehandlung und Beschichtung innen, vor Ort wird oft wegen Termindrucks nachlässig verfahren. Richtig: Vor Werksmontage an Bauteilen zuerst Grund + Zwischenbeschichtung, nach Endmontage nur Schweißnähte und Beschädigungen ausbessern; innen Entfeuchtungssystem zur Luftfeuchte-Kontrolle; vor Schließen Endfilmdicken- und Fehlstellenprüfung; nach Schließen regelmäßig nach ISO 4628 Öffnungsbewertung. Den ”Innenraum” wie den ”Außenraum” behandeln, um die Katastrophe des von innen nach außen durchrostenden Kastenträgers zu vermeiden.
Dreizehn. Winter- und Sommerbau sowie Management des Aushärtefensters
Brückenübersee-Bau überspannt oft Jahreszeiten, Epoxidsysteme sind extrem temperaturempfindlich. Epoxid härtet bei niedriger Temperatur (< 10℃) sehr langsam aus, Zinkstaub sogar gar nicht; im Sommer bei hoher Temperatur sinkt die Topfzeit abrupt, leichte Gelierung. Management-Schwerpunkte:
- Im Winter niedrigtemperaturhärtende Härter wählen (Phenalkamin-Typ härtet bei 5℃), oder Heizzelt aufstellen; Bau innerhalb von 3℃ unter Taupunkt verboten;
- Im Sommer Mittagshitze meiden, früh/morgens und abends bauen, Stehzeit der Mischung verkürzen;
- Überbeschichtungsintervall derselben Brücke in verschiedenen Jahreszeiten dynamisch anpassen und dokumentieren, um ”Sommerparameter im Winter” zu vermeiden, was zum Nicht-Aushärten führt.
Temperatur-, Feuchte- und Taupunktkontrolle sind die Lebensader der Brücken-Vorortbeschichtung, erst recht bei Meerbrücken; der Prüfingenieur muss Umweltdaten als Pflichtteil der Abnahme behandeln.
Vierzehn. Abnahmeliste für Prüfingenieure (umsetzbare Version)
Um JT/T 722 in der Abnahme zu verankern, wird dem Prüfingenieur folgende Liste zur schrittweisen Abhakeempfehlung gegeben: ① Strahlgrad-Fotoabgleich (Sa 2.5/Sa 3); ② Rauheitabdruck oder Messbereich gerätemäßig; ③ Oberflächensalz Bresle-Messwert; ④ DFT 90/10-Regel-Aufzeichnung pro Schicht; ⑤ Haftfestigkeit Zug- oder Gitterschnittdaten; ⑥ Überbeschichtungsintervall und Umgebungsdaten; ⑦ Fehlstellen Funkenprüfung (Dickschichtschicht); ⑧ Chargennummer und TDS-Konsistenz der Farbe. Fehlendes führt zur Nichtabnahme. Kexin New Materials (kexinMaterials) liefert bei Brückenprojekten Arbeitskarten, die obige Abhakepunkte enthalten, bequem für Prüfingenieur mit einer Tabelle abzuschließen, und für spätere Wartung zum Rückverfolgen des Qualitätsarchivs jedes Bauteilabschnitts.
Fünfzehn. Referenz für Schlüsselleistungskennzahlen von Brückenkorrosionsschutz-Systemmaterialien
Nach Auswahl gemäß JT/T 722 und ISO 12944 müssen in der Umsetzungsphase für jede Beschichtungsschicht konkrete Leistungskennzahlen quantitativ gefordert werden, um ”System vorhanden, aber keine Kennzahlen” zu vermeiden, was Ausführende veranlasst, minderwertige Ware einzusetzen. Typische Kontrollpunkte (Werte als branchenübliche Größenordnung, konkret laut TDS des Produkts):
| Beschichtung | Volumenfeststoff | Theoretische Ergiebigkeit (µm/L) | Einzelschicht-DFT (µm) | Schlüsselkennzahl |
|---|---|---|---|---|
| Epoxid-Zinkstaubgrundierung | 55%–70% | ca. 2,8 | 60–80 | Zinkgehalt ≥70 %, schnelltrocknend |
| Epoxid-Glimmerrost-Zwischenbeschichtung | 70%–85% | ca. 3,5 | 80–120 | MIO-Gehalt, Schichtzwischenhaftung |
| Aliphatischer Polyurethan-Decklack | 50%–65% | ca. 2,5 | 40–60 | Glanzerhalt, VOC ≤420 g/L |
Diese Kennzahlen müssen in das Ausschreibungstechnische Leistungsverzeichnis und die Arbeitskarte geschrieben werden, als Basis für Eingangsprüfung und Ausführungskontrolle. Volumenfeststoff bestimmt Einzelschicht-Erreichfilmdicke und VOC, theoretische Ergiebigkeit bestimmt Materialkalkulation, Einzelschicht-DFT bestimmt Beschichtungsanzahl. Dass bei vielen Brückenprojekten später ”Beschichtungsanzahl überschritten, Kosten außer Kontrolle” auftritt, wurzelt darin, dass bei Ausschreibung Volumenfeststoff und Einzelschichtdicke nicht fixiert waren, Ausführende mit niedrigfeststoffhaltigem Produkt auffüllten, was eher Schichten und Arbeitsaufwand erhöhte.
Sechzehn. Besondere Verstärkung von Spritzwasser- und Gezeitenbereich bei Meerbrücken
Bei Meerbrücken sind Spritzwasser- und Gezeitenbereich die härtesten Korrosionsstellen: häufigster Trocken-Nass-Wechsel, beste Sauerstoffversorgung, höchste Chloridkonzentration, Korrosionsrate ein Mehrfaches des Atmosphärenbereichs. In der Norm sollten sie als eigene CX oder höher als CX lokale Umgebung eingestuft werden, System auf Basis regulärer Außenfläche weiter verdickt oder metallisches Spritzen überlagert. Übliche Praxis: Außer regulärem ”Zinkstaub + Glimmerrost + Polyurethan” Lichtbogespritzen Aluminium auf 150–200 µm verdicken, oder ultra-dicke lösemittelfreie Epoxid als Zusatzbarriere; Schweißnähte, Knoten u. a. Spannungskonzentrationsstellen zuerst lokal verstärkt beschichten, dann ganzflächig abdecken.
Siebzehn. Die letzte Meile von der Norm zur Baustelle
So vollkommen eine Norm, wenn Prüfingenieur sie nicht nutzt, Ausführender sie nicht hält, bleibt sie Papier. Die ”letzte Meile” des Brückenkorrosionsschutz-Norm besteht darin: Normtext in vor Ort ausführbare Arbeitskarten und Abnahmelisten übersetzen, Strahlgrad fotografieren, Filmdicke 90/10 statistisch erfassen, Haftfestigkeit Zugdaten lassen, Farbchargen archivieren. Wenn jeder Arbeitsgang nachvollziehbare Daten hat, wird die Norm wirklich umgesetzt. Den geschlossenen Kreis ”Leistungsverzeichnis + Arbeitskarte + Prüfindex + Chargenrückverfolgung” aufzubauen, ist die konkrete Praxis, JT/T 722 und ISO 12944 vom Papier auf die Baustelle zu bringen.
Achtzehn. Typische Zahlenbasis und Abnahmeabgleich für Brückenkorrosionsschutz
Die vorgenannten Vorgaben in quantifizierbare Werte umsetzen – im Folgenden die typischen Referenzwerte für Inlandsbrückenprojekte (gemäß JT/T 722-2008 Tabellen und GB 50205 Abnahmeanforderungen, Einheit µm, typische Größenordnungen, im Einzelfall gemäß Projektspezifikation):
| Bauteil | Mindest-gesamt-DFT (µm) | Haftfestigkeitsanforderung | Oberflächenvorbereitung |
|---|---|---|---|
| Außenflächen (Klasse III) | 260–320 | ≥ 5 MPa / 1. Klasse | Sa 2.5 |
| Nicht geschlossene Innenflächen (Klasse II) | 200–240 | ≥ 5 MPa / 1. Klasse | Sa 2.5 |
| Geschlossene Innenflächen (Klasse I) | 120–160 | ≥ 3 MPa | Sa 2.5 |
| Stahlbrückenfahrbahnbelag | 2000–3000 | Bindefestigkeit | Sa 2.5 + Strahlrauung |
Diese Werte bedeuten nicht „je höher, desto besser“, sondern „ausreichend und rückverfolgbar“. Bei der Abnahme durch die Aufsicht sollten DFT und Haftfestigkeit jedes Bauteils mit der obigen Tabelle abgeglichen und punktuell abgehakt werden. Bei geschlossenen Innenflächen ist die DFT-Untergrenze zwar niedriger, doch sind Entfeuchtung und Entwässerungsdesign ebenso entscheidend – viele Korrosionsschäden im Inneren von Kastenträgern resultieren nicht aus unzureichender Schichtdicke, sondern aus langanhaltender Kondensation nach Wassereintritt. Erst wenn die numerische Basis mit Umweltdesign und Wartungsregeln verknüpft wird, schließt sich der Korrosionsschutzkreis der Brücke, und man vermeidet, „zwei weitere Anstriche“ fälschlich als einziges Mittel für „höhere Dauerhaftigkeit“ zu betrachten. Tatsächlich ist in Umgebungen ab C4 der Einfluss von Oberflächenvorbereitungsgrad und Systemvollständigkeit oft deutlicher als eine bloße DFT-Erhöhung – daher betont die Norm wiederholt Sa 2.5 und die Dreischicht-Teilung.
Zudem quantifiziert JT/T 722 einige Details, beispielsweise sollten die löslichen Salze auf der Oberfläche vor dem Beschichten extrem niedrig liegen (gemäß ISO 8502-6 Bresle-Methode, typische Anforderung ≤ 20 mg/m² oder noch niedriger, je nach Bauteil und Korrosionsumgebung), da selbst bei erfüllter Schichtdicke Restsalze osmotische Blasenbildung unter der Beschichtung auslösen. Die Baustellenaufsicht übersieht dies leicht; lässt man es als „bedingt gültig“ passieren, folgt oft innerhalb von zwei Jahren flächige Blasenbildung an Außenflächen. „Salzgehalt – Schichtdicke – Haftfestigkeit“ als gemeinsame Abnahmeschwelle ist verlässlicher als nur auf DFT zu schauen – dies ist der Trend, dass Brückenkorrosionsabnahme von „Schichtdicke messen“ zu „Gesamtqualität messen“ übergeht. Bei Meeresbrücken muss die Salzkristallisation an der Spritzwasserzone nach Ebbe zuerst mit Süßwasser gespült und erneut gemessen werden, sonst werden Chloridionen dauerhaft unter die Beschichtung eingeschlossen – das Weglassen dieser Arbeitsfolge ist die verborgene Ursache für viele vorzeitige Hauptreparaturen von Meeresbrücken.
Häufige Fragen
Frage:Wie wählt man zwischen JT/T 722-2008 und ISO 12944 bei Brücken?
Antwort:Inländische Straßenbrücken nutzen JT/T 722-2008 als direkte Abnahmegrundlage; dessen Korrosionszonen und Systemtabellen passen besser zu Brückenbauteilen. Gleichzeitig wird die Dauerhaftigkeit und Fremdprüfung nach ISO 12944 als internationale Absicherung zitiert. Beide widersprechen sich nicht; empfohlen wird, in der Spezifikation „Nationale Norm umsetzen + internationale Absicherung“ doppelt klar zu formulieren – so erfüllt man die chinesische Straßenbau-Abnahme und bleibt in der internationalen Sprache.
Frage:Wie hoch sollte die gesamte DFT der Brückenaußenfläche normalerweise sein?
Antwort:Bei Meeresbrückenaußenflächen (Korrosionsumgebung Klasse III) liegt die organische Gesamt-DFT typischerweise bei 260–320 µm, metallische Spritzschicht-Systeme erhalten zusätzlich 100–150 µm Aluminiumschicht; Inlandsbrückenaußenflächen etwa 200–240 µm. Konkret je nach Bauteil und Dauerhaftigkeitsziel, und es sollte die 90/10-Schichtdickenregel gelten: 90 % der Messpunkte nicht unter dem Sollwert, Rest nicht unter 90 % des Sollwerts.
Frage:Warum ist die Korrosionsumgebung geschlossener Kastenträger innen niedriger eingestuft?
Antwort:Geschlossene Innenflächen sind schlecht belüftet, aber weniger direktem Regen und Salznebel ausgesetzt; relative Feuchte kontrollierbar, keine UV-Strahlung, Korrosionsrate niedriger als außen. Daher ordnet JT/T 722 geschlossene Innenflächen einer niedrigeren Korrosionsumgebung (Klasse I) zu, System vereinfachbar, gesamte DFT niedriger. Aber bei Wassereintritt und Tau kondensiert dennoch starke Korrosion; daher sind Dichtheit und Entwässerung ebenso entscheidend, man darf wegen niedriger Einstufung nicht nachlässig sein.
Frage:Worin ist Lichtbogenspritz-Aluminium besser als reines organisches System?
Antwort:Die Aluminiumschicht korrodiert selbst nicht und bietet kathodischen Schutz des Stahls, mit der folgenden organischen Beschichtung entsteht ein „Duplex“-Verbundsystem (Metall + organisch), Dauerhaftigkeit 20–30 Jahre, viel länger als Einzelsystem. Nachteil: Sa 3 und Spezialgeräte, hohe Kosten, meist bei kritischsten Außenflächen von Meeresbrücken – „hohe Kosten für lange Lebensdauer“.
Frage:Welche Oberflächenvorbereitung bei Brücken-Vor-Ort-Reparatur?
Antwort:Strahlfähige Stellen weiter Sa 2.5; bei Platzmangel mechanische Werkzeuge bis St 3 (ISO 8501-1), mit Federübergang (Rand aufschleifen zu Schräge), damit Reparatursystem mit Altbeschichtung verträglich und Haftfestigkeit erreicht. Vor Reparatur aller loser Rost und Altlack entfernen, sonst löst sich Neulack mit loser Schicht.
Frage:Abnahme Haftfestigkeit per Pull-off oder Gitterschnitt?
Antwort:Beide ergänzen sich. Schnell-Vor-Ort: Gitterschnitt (GB/T 9286, 1. Klasse); formelle Abnahme und Streitfall: Pull-off (ISO 4624 / GB/T 5210), Zwischen- und Grundhaftung ≥ 5 MPa, Bruch in Beschichtung nicht an Grenzfläche. Kritische Knotenpunkte per Pull-off, Gitterschnitt nicht alleinige Endabnahme.
Frage:Sind Fahrbahnbelag und Oberbau-Beschichtung dasselbe?
Antwort:Nein. Oberbau-Stahlbeschichtung ist Atmosphärenkorrosionsschutz, gesamte DFT wenige hundert µm; Fahrbahn (orthotrope Platte) Belagssystem gegen Radabrieb und Bindung, mit Epoxidasphalt, Polyurethan etc. dickere Systeme – Belagbau nicht Korrosionsbeschichtung, andere Norm und Abnahme, nicht mischen, Belagsdicke nicht als Korrosions-DFT zählen.
Frage:Wann Gesamt-Neubeschichtung, wann Teilreparatur bei Wartung?
Antwort:Zuerst nach ISO 4628 Altbeschichtung auf Rost, Blasen, Kreiden bewerten. Lokal begrenzt, Untergrund intakt: Teilreparatur; flächig Kreiden, Reißen, großflächig Rost: Gesamt-Neubeschichtung. Entscheidung auf Zustandsdaten, nicht Anschein, nicht unbewertet komplett abschleifen – verschwenderisch und schädigt Muttersubstanz.
Frage:Warum Vor-Ort-Beschichtung strenger bei Feuchte als Werk?
Antwort:Meeresbrücken-Vor-Ort rel. Feuchte oft > 85 %, chlorhaltiger Salznebel, Zinkgrundierung saugt Feuchte, weißanlaufend, Haftung sinkt. Norm fordert rel. Feuchte ≤ 85 %, Untergrund 3 ℃ über Taupunkt, Zinkgrundierung oft ≤ 80 %, Windschutz-Nebelzelt, ggf. Heizen-Entfeuchten. Bei hohem Salzfall Süßwasserspülung und Salzmessung zusätzlich.
Frage:Wie 50-Jahre-Beschichtung rückverfolgbar sichern?
Antwort:Archiv je Charge Bauteil, je Beschichtung DFT, Haftung, Umweltdaten, Farbchargen; Wartung nach ISO 4628 regelmäßig bewerten und archivieren. Lieferant wie KeXin New Material(kexinMaterials) liefert mit Ware rückverfolgbare Prozesskarten und Prüfindex, unterstützt Lebenszyklus-Management, damit jede Wartung in 50 Jahren belegbar ist, nicht nach Gedächtnis oder Handzettel.
Weiterführende Literatur
- Leitfaden zur Auswahl von ISO 12944 Korrosionsschutz-Beschichtungssystemen: Brücken JT/T 722 Korrosionsnorm im internationalen ISO 12944-Rahmen vergleichend verstehen, Logik von Umgebungsklassen und Systemauswahl.
- Abschirmmechanismus von Glimmereisenoxid-Zwischenbeschichtung: warum Brückenzwischenbeschichtung meist Epoxid-Glimmereisenoxid, und wie plättchenföller Korrosionsmedium-Pfad verlängern.
- Wetterbeständigkeit von aliphatischem Polyurethan-Decklack: Schlüssel für Glanz- und Farberhalt der Brückenaußen-Deckbeschichtung, entscheidet Meeresbrücken 20 Jahre kein Kreiden, kein Vergilben.
- Lösemittelfreie Epoxid-Hochkorrosionsschutzbeschichtung
- Innen-Korrosionsschutzbeschichtung von Tanks: Design und Materialwahl
- Alkyd-Rostschutzfarbe: Eisenrot/grau Rostschutz, Verarbeitung und Grenzen