I ponti, in particolare i ponti strutturali in acciaio di grandissime dimensioni che attraversano fiumi o mari, sono uno dei beni industriali con l'ambiente corrosivo più severo, i costi di manutenzione più elevati e le perdite da fermo più onerose. Le cassette d'acciaio, le torri di ancoraggio e le travi di ancoraggio in acciaio di un ponte a cavi o a sospensione sono a lungo esposte a un ambiente di degrado combinato caratterizzato da alternanza umido-secco, erosione da nebbia salina, esposizione ai raggi UV e vibrazioni dei veicoli; una volta che il sistema anticorrosione invecchia precocemente, la ruggine spesso si diffonde dall'interno delle camere nascoste verso l'esterno, e durante la manutenzione è necessario chiudere le corsie, montare impalcature e rifare i lavori, con costi economici e sociali estremamente elevati. Pertanto, il rivestimento protettivo anticorrosione per ponti non è mai una questione di "dare una mano di vernice", ma un sistema ingegneristico costituito congiuntamente da standard, cicli di verniciatura, applicazione e manutenzione a vita intera. Questo articolo prende come filo conduttore lo standard industriale autostradale cinese JT/T 722-2008 "Specifiche tecniche per il rivestimento anticorrosione delle strutture in acciaio dei ponti stradali", combinato con ISO 12944 e GB 50205 "Codice di accettazione per la qualità costruttiva delle strutture in acciaio", per riassumere sistematicamente i punti chiave delle specifiche di progettazione e applicazione del rivestimento anticorrosione per strutture in acciaio da ponte, aiutando proprietari, istituti di progettazione e imprese costruttrici a passare da una "anticorrosione basata sull'esperienza" a una "anticorrosione standard verificabile".
Kexin New Materials (kexinMaterials) quando partecipa a progetti di verniciatura per ponti, ha l'abitudine di mappare direttamente le zone di corrosione di JT/T 722 ai livelli C4–CX di ISO 12944, formando un documento tecnico a doppio binario di "attuazione dello standard nazionale con validazione internazionale", per facilitare la collaborazione tra supervisione, progettazione e fornitori sotto lo stesso linguaggio, e per agevolare i progetti di ponti all'estero nel dialogare con il linguaggio comune della consulenza internazionale.
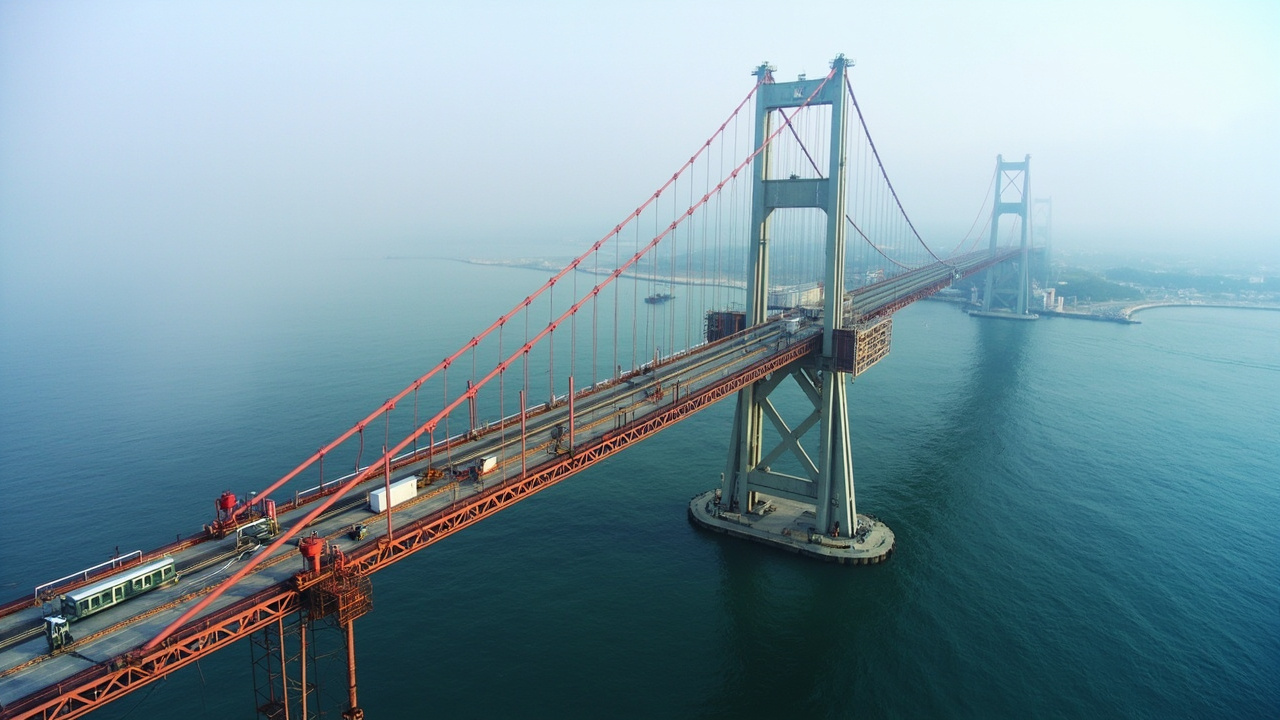
I. Perché il ponte è un "campo di prova estremo" per l'anticorrosione
Il rischio di guasto delle strutture in acciaio dei ponti deriva dalla sovrapposizione di tre fattori, il che determina che le specifiche di anticorrosione per ponti devono essere più severe di quelle per normali strutture in acciaio industriali:
- Ambiente severo: i ponti transmarini si trovano nella zona di spruzzo di nebbia salina di livello CX, i ponti interni sono per lo più in C3–C4; il ciclo umido-secco accelera l'arricchimento di ioni cloruro, e la zona di marea e la zona di spruzzo sono le parti con la velocità di corrosione più alta;
- Scarsa accessibilità: l'interno delle cassette d'acciaio, le saldature dei nodi e le aree degli ancoraggi dei cavi sono difficili da ispezionare e riparare; molti problemi emergono solo dopo la chiusura delle cassette, e quando vengono scoperti la ruggine ha spesso già perforato dall'interno verso l'esterno;
- Fatica da carico dinamico: il traffico veicolare e le vibrazioni del vento sottopongono il rivestimento a stress alterno a lungo termine, facilitando crepe e distacchi nei punti di concentrazione degli sforzi, ponendo requisiti più elevati alla flessibilità del rivestimento e all'adesione tra gli strati.
JT/T 722-2008, proprio in considerazione di queste caratteristiche, suddivide le parti del ponte in zone in base al grado di corrosione e all'accessibilità, fornendo separatamente numeri di ciclo di verniciatura e sistemi di rivestimento. Questo è più vicino alla realtà del ponte rispetto al generico "scegliere un ciclo secondo ISO 12944 C5", perché l'ambiente corrosivo delle diverse parti di un ponte varia enormemente — la superficie esterna della torre principale e l'interno della cassetta sono quasi due mondi diversi. Comprendere questo pensiero di zonizzazione è il primo passo per attuare le specifiche di anticorrosione per ponti.
II. Zone di corrosione di JT/T 722 e relativi cicli di verniciatura
JT/T 722-2008 divide l'ambiente di esercizio delle strutture in acciaio dei ponti in tre tipi di ambienti corrosivi (I, II, III), e distingue superficie esterna, superficie interna in ambiente non chiuso e superficie interna in ambiente chiuso, fornendo diversi numeri di ciclo e sistemi di rivestimento. L'essenza di questa zonizzazione è allocare le risorse anticorrosione secondo la dimensione "intensità corrosiva × accessibilità × costo di manutenzione", anziché applicare rigidamente a tutto il ponte lo stesso sistema costoso. La tabella seguente riassume il suo approccio tipico di ciclo (secondo le tabelle dello standard, ordine di grandezza del DFT minimo, unità µm):
| Parte | Ambiente corrosivo | Ciclo tipico | DFT totale minimo (µm) |
|---|---|---|---|
| Superficie esterna (zona atmosferica) | Tipo II–III (costiero/industriale) | Alluminio spruzzato ad arco/zinco-ricco + sigillante epossidico + intermedio epossidico a micaceo di ferro + finitura poliuretanica alifatica | 260–320 |
| Superficie interna non chiusa | Tipo II | Primer epossidico zinco-ricco + intermedio epossidico + finitura epossidica o poliuretanica | 200–240 |
| Superficie interna chiusa (interno cassetta) | Tipo I (secco) | Primer epossidico zinco-ricco + vernice epossidica (o solo primer + intermedio) | 120–160 |
Lo standard fornisce inoltre specificamente cicli di rivestimento metallico a spruzzo termico (come alluminio o zinco spruzzato ad arco) per le superfici esterne con corrosione più grave; il sistema composito (duplex system) di rivestimento metallico e rivestimento organico ha una durabilità di 20–30 anni, coerente nel concetto con i sistemi di spruzzo metallico elencati separatamente in ISO 12944-5. Va notato che la zonizzazione in tre tipi non significa "più severo è meglio" — la superficie interna chiusa ha bassa corrosione, ma se si applica erroneamente il costoso sistema per superficie esterna, si spreca il costo e si possono creare problemi per condensa interna; viceversa, un ciclo errato all'interno causa ugualmente ruggine. L'essenza della zonizzazione è la "corrispondenza precisa". Sui confini funzionali e la distribuzione dello spessore dei tre strati primer-intermedio-finitura, si può fare riferimento alla Guida alla selezione del sistema di rivestimento anticorrosione ISO 12944 di questo lotto, che spiega più sistematicamente la logica di corrispondenza tra livelli ambientali e selezione del ciclo.
III. Divisione dei tre strati per la superficie esterna
La superficie esterna del ponte (specialmente quella transmarina) è solitamente progettata con un ciclo organico a tre strati "primer + intermedio + finitura", o un sistema composito "strato metallico spruzzato + sigillante + intermedio + finitura". I tre strati hanno ciascuno un ruolo nel ciclo, e nessuno è trascurabile:
- Strato di fondo (primer): priorità al primer epossidico zinco-ricco, fornisce protezione catodica, compensa i micro-pori ancora possibili dopo sabbiatura e i danni meccanici durante trasporto e installazione, così che l'acciaio nelle zone danneggiate resti protetto dall'anodo sacrificale dello zinco;
- Strato intermedio: intermedio epossidico a micaceo di ferro, il carica-lamelle allunga il percorso di penetrazione di acqua e ossigeno, ed è lo strato principale portante del DFT totale, aumentando lo spessore e schermando;
- Strato di finitura: finitura poliuretanica alifatica, resistente ai raggi UV, mantiene lucentezza e colore, non sfiorisce a lungo, blocca all'esterno del ciclo i raggi ultravioletti, proteggendo l'epossidico sottostante non resistente agli UV.
Il sistema di alluminio spruzzato a caldo prevede prima l'alluminio spruzzato ad arco 100–150 µm su superficie sabbiata Sa 3, poi vernice sigillante epossidica che penetra nei pori, quindi intermedio a micaceo di ferro e finitura poliuretanica, formando una "doppia sicurezza" metallo+organico. Sull'effetto dello schermo lamellare dell'intermedio nelle prestazioni in nebbia salina dell'intero ciclo, si può consultare Meccanismo di schermatura dell'intermedio a ematite micacea.
IV. Spessore del film secco e indici di adesione
JT/T 722 prescrive il limite inferiore del DFT totale per le diverse parti e enfatizza l'adesione. Va chiarito specificamente che il piano stradale in acciaio (piastra ortotropa) sopporta l'usura dei pneumatici, e ha un ciclo resistente all'usura più spesso (es. zinco-ricco epossidico + stucco epossidico + asfalto epossidico/poliuretanico, DFT totale dell'ordine di 2000–3000 µm per lo strato di legame della pavimentazione), ma quello è il sistema di pavimentazione stradale, completamente diverso dal rivestimento anticorrosione atmosferico della sovrastruttura; standard e accettazione sono gestiti separatamente, e non devono essere confusi.
L'accettazione dell'adesione usa per lo più il metodo di trazione (ISO 4624 / GB/T 5210), richiedendo che l'adesione tra strati e con il substrato sia tipicamente ≥ 5 MPa, e che la rottura avvenga all'interno del rivestimento anziché all'interfaccia — se la rottura è all'interfaccia, indica problemi di preparazione superficiale o di compatibilità tra strati. Il metodo a griglia (GB/T 9286) è per la valutazione rapida in cantiere, richiedendo livello 1. I due metodi sono complementari: la griglia per la valutazione iniziale in sito, la trazione per l'accettazione formale e le controversie; i nodi critici sotto carico devono usare la trazione.
V. Preparazione superficiale: sabbiatura e rugosità
I componenti in acciaio del ponte in officina usano prioritariamente Sa 2.5 (quasi bianco) come pulizia a getto, e Sa 3 nelle zone esterne severe; la riparazione in cantiere per limiti operativi almeno Sa 2.5, dove non si può sabbiare si usa attrezzo meccanico St 3 (appendice ISO 8501-1). Il profilo di rugosità secondo ISO 8503 è controllato a 40–75 µm (medio a grossolano), per assicurare l'ancoraggio meccanico. L'abrasivo di sabbiatura deve essere sabbia minerale insolubile (sabbia di rame, graniglia d'acciaio), vietata la sabbia marina (con ioni cloruro). Entro 4 h dopo il trattamento (meno se umido) deve essere applicato il primer, per prevenire la ruggine di ritorno.
La preparazione superficiale è le "fondamenta" della vita anticorrosiva dell'intero ponte. Numerosi casi di guasto mostrano che circa il 70% delle ruggini precoci è direttamente legato a preparazione superficiale non conforme — sale residui, olio, millscale non rimossi diventano punti di partenza della ruggine futura. Pertanto lo standard richiede il test del sale superficiale (metodo Bresle) subito dopo la sabbiatura, e se fuori limite si deve ripetere il trattamento. Questo passaggio è il più compresso nei periodi di corsa ai tempi, ma è proprio quello che non si può saltare.
VI. Ambiente di applicazione e controllo di temperatura e umidità
La verniciatura dei ponti attraversa due condizioni di lavoro: officina e cantiere. In officina le condizioni sono controllabili, temperatura, umidità e pulizia garantite; il cantiere (specialmente transmarino) è fortemente influenzato da vento marino, alta umidità e nebbia salina, ed è il anello con la maggiore variabilità di qualità. Lo standard richiede: temperatura del substrato almeno 3℃ sopra il punto di rugiada, umidità relativa ≤ 85% (il primer zinco-ricco più severo, spesso ≤ 80%), vento eccessivo richiede barriere, pioggia, rugiada e nebbia vietano l'applicazione. L'intervallo di sovraverniciatura tra mani segue il TDS, in bassa temperatura va esteso o riscaldato.
In cantiere si deve anche monitorare la velocità di deposizione salina atmosferica, e se fuori limite aumentare risciacquo e lavaggio superficiale. La zona di spruzzo dei ponti transmarini, a bassa marea, lascia cristalli di sale in superficie; verniciare direttamente sigilla gli ioni cloruro sotto il rivestimento, causando ruggine in seguito. Quindi lo standard richiede che le zone di marea e spruzzo siano risciacquate con acqua dolce e testate per il sale prima della verniciatura. Questo dettaglio nelle norme è spesso una sola frase, ma è la chiave del successo dell'anticorrosione transmarina.
VII. Ispezione e accettazione: tradurre le norme in dati
L'accettazione della verniciatura dei ponti è solitamente in due fasi, officina e cantiere, non da confondere:
- Pre-verniciatura in officina: verniciatura dei pezzi sparsi prima dell'assemblaggio, si controllano DFT, aspetto, adesione, in condizioni buone e dati affidabili;
- Dopo assemblaggio in cantiere: ritocco di nodi, saldature, zone danneggiate, e controllo finale di DFT e pori (spark test per strati spessi e senza solvente, secondo le relative specifiche di spark test).
DFT secondo la regola 90/10 di ISO 19840 (90% dei punti non sotto il valore prescritto, il resto non sotto il 90% del valore), adesione secondo ISO 4624, pori secondo le relative specifiche di spark test (es. NACE SP0188, per film secco ≥ 500 µm si consiglia il test). Differenza colore, colature, buccia d'arancia ecc. secondo GB/T 9761 valutazione visiva a confronto. Il nucleo dell'accettazione è tradurre il "testo normativo" in una "lista dati selezionabile", manca un punto e non si firma.
VIII. Manutenzione verniciatura: norme per il ciclo di vita intero
La vita di progetto del ponte è tipicamente 50–100 anni, il sistema anticorrosione richiede più manutenzioni, non certo "una verniciatura per cento anni". Prima della manutenzione si fa valutazione stato ruggine e rivestimento (secondo ISO 4628 bolle, macchie ruggine, crepe, sfiorimento), per decidere ritocco locale o ricopertura totale. Il ritocco locale sabbiatura a Sa 2.5 (o almeno St 3 con transizione), con ciclo compatibile; la ricopertura totale segue il sistema originale o aggiornato. La manutenzione va scritta nelle norme, evitando il modo passivo di "si rompe poi si vernicia".
Come fornitore di cicli, Kexin New Materials (kexinMaterials) nei progetti di ponte propone la divisione "pre-verniciatura primer+intermedio in officina + finitura e ritocco nodi in cantiere", garantendo la stabilità di qualità Sa 2.5 in officina, riducendo il lavoro in quota, e fornendo dati di tracciabilità DFT e adesione per ogni lotto di componenti, così la manutenzione ha basi consultabili. Molte grandi riparazioni dopo vent'anni di esercizio vanno lisce proprio perché gli archivi di lotto originali sono completi, e si può localizzare esattamente quale tratto, quale anno, che ciclo ha usato.
IX. Collegamento con ISO 12944
Gli ambienti corrosivi I/II/III di JT/T 722 corrispondono grossomodo a C3/C4/C5–CX di ISO 12944. Per ponti all'estero o con consulenza internazionale, si deve citare anche la tabella cicli di ISO 12944-5 e il livello di durabilità (alta H o molto alta VH), usando i test di tipo ISO 12944-6 come validazione terza parte. Così si soddisfa l'accettazione autostradale cinese e si collega al linguaggio internazionale. Da ricordare: i due standard non confliggono, ma si completano: JT/T 722 è più vicino alle caratteristiche delle parti del ponte, ISO 12944 offre un quadro internazionale più completo; nei capitolati scrivere chiaramente a doppio binario "attuazione nazionale + validazione internazionale" è la best practice per i grandi ponti.
X. Violazioni comuni e lezioni
Dal riesame di molti progetti di anticorrosione per ponti, le violazioni più comuni sono:
- Violazione 1: cassetta interna con ciclo da superficie esterna. Superficie interna chiusa a bassa corrosione ma con ciclo costoso da esterno, spreco; o viceversa ciclo errato interno causa ruggine da condensa.
- Violazione 2: sabbiatura e verniciatura oltre tempo. Umidità marina, oltre 4 h il substrato ossida, adesione crolla, tipico incidente da "corsa ai tempi".
- Violazione 3: finitura al posto dell'intermedio. Per risparmiare passaggi si spessa la finitura poliuretanica, schermo insufficiente, DFT totale sembra ok ma ruggine precoce.
- Violazione 4: intervallo sovraverniciatura fuori controllo. Epossidico non asciutto a freddo e si mette finitura, distacco tra strati, tutto il ciclo fallisce all'interfaccia.
- Violazione 5: pori non controllati. Strato spesso senza solvente con pori non rilevati da spark test, poi corrosione puntiforme si diffonde dai pori.
XI. Esempio di scomposizione ciclo tipico ponte a cavi transmarino
Prendendo un ponte a cavi transmarino, progettato a doppio binario JT/T 722-2008 e ISO 12944, i cicli per parti sono:
- Torre principale esterna (livello CX): alluminio spruzzato ad arco 120 µm + sigillante epossidico + intermedio a micaceo di ferro 120 µm + finitura poliuretanica alifatica 80 µm, DFT totale circa 320–340 µm, obiettivo durabilità VH (≥25 anni);
- Cassetta d'acciaio esterna (livello C5): primer zinco-ricco epossidico 70 µm + intermedio a micaceo di ferro 140 µm + finitura poliuretanica alifatica 80 µm, totale circa 290 µm, obiettivo H (alta);
- Interno cassetta (chiuso, tipo I): primer zinco-ricco epossidico 60 µm + vernice epossidica 80 µm, totale circa 140 µm, con ventilazione forzata e deumidificazione;
- Deumidificazione e drenaggio: camera chiusa con sistema deumidificatore, umidità relativa interna a lungo < 50%, abbassando di fatto l'ambiente corrosivo a livello inferiore, esempio di "riduzione di classe per progetto".
L'esempio mostra: stesso ponte, parti diverse con cicli diversi, su progettazione fine di zona e accessibilità, non taglia unica. È la dimostrazione pratica del pensiero di zonizzazione JT/T 722.
XII. Specificità della verniciatura interna della cassetta d'acciaio
L'interno della cassetta è l'area più trascurata e problematica: chiusa, scarsa ventilazione, facile condensa, bassa accessibilità, difficile riparare dopo. La norma richiede trattamento e verniciatura interna, ma in cantiere spesso si fa superficialmente per compressione tempi. Corretto: in officina prima dell'assemblaggio si vernicia primer+intermedio sui pezzi, dopo assemblaggio solo saldature e danni; interno con deumidificatore; prima della chiusura controllo spessore e pori finali; dopo chiusura ispezione periodica a norma ISO 4628 aprendo fori. Trattare l"interno" come l"esterno" evita il disastro di ruggine dall'interno verso l'esterno.
XIII. Gestione applicazione inverno-estate e finestra di indurimento
I ponti transmarini spesso attraversano stagioni, i sistemi epossidici sono molto sensibili alla temperatura. L'epossidico a freddo (< 10℃) indurisce lentissimo, lo zinco-ricco non asciuga; in estate alta temperatura accorcia il pot life e gelifica. Punti di gestione:
- Inverno usare indurente a bassa temperatura (fenolo-ammina indurisce a 5℃), o tende riscaldate; vietato entro 3℃ dal punto di rugiada;
- Estate evitare il mezzogiorno, lavorare mattina e sera, accorciare il tempo di posa del miscelato;
- Sullo stesso ponte l'intervallo di sovraverniciatura tra stagioni va aggiustato e registrato, evitando "parametri estivi su inverno" che non asciuga.
Il controllo di temperatura, umidità e punto di rugiada è la linea di vita della verniciatura in cantiere, specialmente transmarina; la supervisione deve rendere i registri ambientali voce obbligatoria di accettazione.
XIV. Lista di accettazione supervisione (versione operativa)
Per tradurre JT/T 722 in accettazione, si suggerisce alla supervisione di spuntare la lista:
① foto confronto grado sabbiatura (Sa 2.5/Sa 3); ② tracciato o misura rugosità; ③ valore sale superficiale Bresle; ④ registro DFT regola 90/10 per mano; ⑤ dati adesione trazione o griglia; ⑥ intervallo sovraverniciatura e registro ambiente; ⑦ spark test pori (strato spesso); ⑧ coerenza lotto vernice e TDS. Manca voce non si firma. Kexin New Materials (kexinMaterials) nei progetti ponte consegna schede processo con queste voci, comode per chiudere con una tabella e per la manutenzione futura consultare l'archivio qualità di ogni tratto.
XV. Riferimento indici chiave materiali ciclo anticorrosione ponte
Dopo la selezione con JT/T 722 e ISO 12944, nella fase esecutiva si devono porre requisiti quantitativi per le prestazioni di ogni strato, evitando "ciclo senza indici" che permetta al costruttore di usare prodotti scadenti. Voci tipiche di controllo (valori comuni di settore, riferirsi al TDS di ogni prodotto):
| Rivestimento | Solido volume | Resa teorica (µm/L) | DFT per mano (µm) | Indice chiave |
|---|---|---|---|---|
| Primer epossidico zinco-ricco | 55%–70% | circa 2,8 | 60–80 | Contenuto di zinco ≥70%, essiccazione superficiale rapida |
| Vernice epossidica intermedia con micaceo di ferro | 70%–85% | circa 3,5 | 80–120 | Contenuto MIO, adesione tra strati |
| Finitura poliuretanica alifatica | 50%–65% | circa 2,5 | 40–60 | Conservazione della lucentezza, VOC≤420 g/L |
Questi indicatori devono essere inseriti nel capitolato tecnico di gara e nelle schede di processo, come base per l'ispezione in ingresso e il controllo dell'esecuzione. Il contenuto solido in volume determina lo spessore del film raggiungibile per singola mano e il VOC, il rapporto di copertura teorico determina il calcolo del materiale, lo spessore DFT per singola mano determina il numero di mani di rivestimento. In molti progetti di ponti, il fenomeno tardivo di "numero di mani di rivestimento eccessivo, costi fuori controllo" ha la radice nel fatto che in fase di gara non sono stati fissati il contenuto solido in volume e lo spessore per mano, e l'appaltatore usa prodotti a basso contenuto solido per riempire, aumentando invece il numero di mani e la manodopera.
XVI. Rinforzo speciale nelle zone di spruzzo delle onde e di marea dei ponti transmarini
Nei ponti transmarini, le zone di spruzzo delle onde e di marea sono le parti con corrosione più severa: l'alternanza umido-secco è la più frequente, l'ossigenazione è la più completa, la concentrazione di ioni cloruro è la più alta, e la velocità di corrosione può raggiungere vari volte quella della zona atmosferica. Nella norma queste zone dovrebbero essere classificate separatamente come ambiente locale CX o anche superiore a CX, con un rivestimento ulteriormente spessito o sovrapposto con spruzzatura metallica rispetto al sistema convenzionale per superfici esterne. Pratica comune: oltre al convenzionale "rivestimento ricco di zinco + micaceo di ferro + poliuretano", si spessa lo strato di alluminio spruzzato ad arco a 150–200 µm, o si adotta un rivestimento epossidico senza solvente extra-spesso come barriera aggiuntiva; saldature, nodi e altri punti di concentrazione di stress vengono prima rinforzati localmente e poi ricoperti integralmente.
XVII. L'ultimo chilometro dalla norma al cantiere
Per quanto completa, se il direttore dei lavori non sa usarla e l'esecutore non vuole rispettarla, la norma rimane solo carta scritta. L'"ultimo chilometro" della norma di anticorrosione per ponti consiste nel tradurre le clausole standard in schede di processo e liste di collaudo eseguibili in cantiere, fotografare il grado di sabbiatura, fare statistiche 90/10 sullo spessore del film, conservare dati di trazione per l'adesione, archiviare i lotti di rivestimento. Quando ogni processo ha dati tracciabili, la norma diventa realtà. Stabilire un ciclo chiuso di "capitolato + scheda di processo + indice di rilevamento + tracciabilità dei lotti" è la pratica concreta per portare JT/T 722 e ISO 12944 dalla carta al cantiere.
XVIII. Riferimenti numerici tipici e confronto di accettazione per l'anticorrosione dei ponti
Per tradurre le norme precedenti in valori quantificabili, di seguito sono riportati i riferimenti numerici comuni nei progetti di ponti nazionali (secondo JT/T 722-2008 e requisiti di accettazione GB 50205, unità µm, come ordini di grandezza tipici, specifici secondo il capitolato di progetto):
| Parte | DFT totale minimo (µm) | Requisiti di adesione | Trattamento superficiale |
|---|---|---|---|
| Superficie esterna (Classe III) | 260–320 | ≥ 5 MPa / Classe 1 | Sa 2.5 |
| Superficie interna non chiusa (Classe II) | 200–240 | ≥ 5 MPa / Classe 1 | Sa 2.5 |
| Superficie interna chiusa (Classe I) | 120–160 | ≥ 3 MPa | Sa 2.5 |
| Pavimentazione in acciaio del ponte | 2000–3000 | Resistenza di legame | Sa 2.5 + ruvidità per sabbiatura |
Questi valori non sono "più alto è meglio", ma "sufficiente e tracciabile". Durante il collaudo, il direttore dei lavori dovrebbe confrontare il DFT e l'adesione di ogni parte con la tabella sopra, spuntando voce per voce. Per le superfici interne chiuse, sebbene il limite inferiore del DFT sia più basso, la progettazione di deumidificazione e drenaggio è altrettanto critica: in molte travi scatola la corrosione interna non è dovuta a spessore insufficiente, ma a condensa prolungata dopo infiltrazioni. Legando i riferimenti numerici con la progettazione ambientale e il sistema di manutenzione, l'anticorrosione del ponte si chiude realmente, evitando di considerare "due mani in più" come l'unico mezzo per "maggiore durabilità". In realtà, in ambienti superiori a C4, l'influenza del grado di trattamento superficiale e della completezza del sistema è spesso più significativa dell'aumento puro del DFT, ed è anche il motivo per cui la norma enfatizza ripetutamente Sa 2.5 e la divisione in tre strati.
Inoltre, JT/T 722 quantifica anche alcuni dettagli, ad esempio i sali solubili superficiali prima della verniciatura devono essere controllati a livelli molto bassi (secondo il metodo Bresle di ISO 8502-6, requisito tipico ≤ 20 mg/m² o anche inferiore, specifico per parte e ambiente di corrosione), perché anche se lo spessore è conforme, i sali residui inducono bolle per osmosi sotto il rivestimento. I direttori di cantiere tendono a trascurare questo aspetto, e il lasciarlo passare come "conformità condizionata" porta spesso a bolle diffuse sulla superficie esterna entro due anni. Usare "sali - spessore - adesione" come soglia di accettazione congiunta è più affidabile che controllare solo il DFT, ed è anche la tendenza recente nel collaudo di anticorrosione dei ponti dal "misurare lo spessore" al "misurare la qualità complessiva". Per i ponti transmarini, i cristalli di sale sulla superficie dopo la bassa marea devono essere prima risciacquati con acqua dolce e rilevati di nuovo, altrimenti si sigilla permanentemente il cloruro sotto il rivestimento; l'omissione di questo processo è la causa nascosta della manutenzione anticipata di molti ponti transmarini.
Domande frequenti
Domanda: Come scegliere tra JT/T 722-2008 e ISO 12944 per i ponti?
Risposta: Per i ponti stradali nazionali, JT/T 722-2008 è la base diretta di accettazione; la sua suddivisione della corrosione e la tabella dei sistemi si adattano meglio alle parti del ponte; nel contempo si cita la durabilità e la verifica di tipo terza parte di ISO 12944 come garanzia internazionale. I due non sono in conflitto; si consiglia di scrivere chiaramente nel capitolato il doppio binario "norma nazionale attuata + garanzia internazionale", soddisfacendo sia il collaudo del settore stradale cinese che il linguaggio internazionale generale.
Domanda: Quanto deve essere generalmente il DFT totale della superficie esterna di un ponte?
Risposta: Per la superficie esterna di un ponte transmarino (ambiente di corrosione Classe III), il DFT totale del sistema organico è solitamente 260–320 µm, il sistema composito con spruzzatura metallica aggiunge ulteriori 100–150 µm di strato di alluminio; per i ponti interni il DFT esterno è circa 200–240 µm. Dipende specificamente dalla parte e dall'obiettivo di durabilità, e deve soddisfare la regola dello spessore 90/10, ovvero il 90% dei punti di misura non inferiore al valore prescritto, e il resto non inferiore al 90% del valore prescritto.
Domanda: Perché l'ambiente di corrosione interno della trave scatola chiusa è definito più basso?
Risposta: La superficie interna chiusa ha scarsa ventilazione ma è meno esposta direttamente a pioggia e nebbia salina, l'umidità relativa è controllabile, non c'è UV, e la velocità di corrosione è inferiore a quella esterna; quindi JT/T 722 classifica la superficie interna chiusa in un ambiente di corrosione inferiore (Classe I), il sistema può essere semplificato e il DFT totale più basso. Ma una volta entrata l'acqua e formata condensa, la corrosione è comunque grave, quindi la progettazione di chiusura e drenaggio è altrettanto critica, non si deve trascurare solo perché la classe è bassa.
Domanda: In cosa è migliore il sistema con alluminio spruzzato ad arco rispetto a quello puramente organico?
Risposta: Lo strato di alluminio metallico è resistente alla corrosione e può proteggere catodicamente il substrato di acciaio, formando con il successivo rivestimento organico un sistema composito "doppio metallo + organico" (duplex), con durabilità di 20–30 anni, molto superiore a un sistema organico singolo. Il costo è una sabbiatura Sa 3 e attrezzature speciali, costi elevati, usato per le superfici esterne più critiche dei ponti transmarini, una scelta di "alto costo per lunga vita".
Domanda: Quale grado di trattamento superficiale usare per la riparazione in cantiere del ponte?
Risposta: Dove possibile sabbiare si deve ancora usare Sa 2.5; dove limitato dallo spazio si può usare utensili meccanici fino a St 3 (ISO 8501-1), con transizione a penna (smussatura a pendio circostante), assicurando che il sistema di riparazione sia compatibile con il rivestimento originale e l'adesione conforme. Prima della riparazione deve essere rimossa tutta la ruggine friabile e la vecchia vernice, altrimenti la nuova vernice cadrà insieme allo strato friabile.
Domanda: Per l'accettazione dell'adesione usare il metodo di trazione o il metodo a griglia?
Risposta: I due si completano. Per una valutazione rapida in cantiere si usa il metodo a griglia (GB/T 9286, richiesto Classe 1); per l'accettazione formale e la risoluzione di controversie si usa il metodo di trazione (ISO 4624 / GB/T 5210), richiedendo tra strati e con il substrato ≥ 5 MPa, e rottura all'interno del rivestimento non all'interfaccia. I nodi critici sollecitati devono usare la trazione, il metodo a griglia non può essere l'unica base per l'accettazione finale.
Domanda: La pavimentazione del ponte e la verniciatura della sovrastruttura sono la stessa cosa?
Risposta: No. La verniciatura della struttura in acciaio sovrastante è per anticorrosione atmosferica, DFT totale di alcune centinaia di micron; il sistema di pavimentazione (piastra ortotropa) è per resistere all'usura delle ruote e al legame, coinvolge asfalto epossidico, poliuretano e sistemi più spessi, è un'opera di pavimentazione non di rivestimento anticorrosivo, standard e accettazione sono diversi, non confondibili, né si può usare lo spessore di pavimentazione come DFT anticorrosivo per riempire.
Domanda: Quando fare la ricopertura integrale e quando la riparazione locale nella manutenzione?
Risposta: Prima valutare secondo ISO 4628 la ruggine, le bolle e la chalking del rivestimento esistente. Se la ruggine è localizzata e il substrato integro, riparazione locale; se chalking, crepe e ruggine diffuse, ricopertura integrale. La decisione deve basarsi sui dati di valutazione dello stato, non su impressioni visive, né si può sabbiare e ricoprire integralmente senza valutazione, ciò è spreco e può danneggiare il materiale base.
Domanda: Perché l'umidità in cantiere è più severa che in fabbrica?
Risposta: Nei ponti transmarini l'umidità relativa in cantiere è spesso > 85%, con nebbia salina clorurata, il primer ricco di zinco assorbe umidità e sbianca facilmente, l'adesione diminuisce. La norma richiede umidità relativa ≤ 85%, substrato sopra il punto di rugiada di 3 °C, il primer ricco di zinco spesso richiede ≤ 80%, con tende antivento e antinebbia, se necessario riscaldamento e deumidificazione. Con alto deposito di sali in cantiere si deve aumentare il risciacquo con acqua dolce e il rilevamento dei sali superficiali.
Domanda: Come garantire la tracciabilità del rivestimento nei 50 anni di vita?
Risposta: Stabilire archivi per ogni lotto di componenti, ogni strato di rivestimento di DFT, adesione, registri ambientali e numero di lotto della vernice, e durante la manutenzione valutare periodicamente secondo ISO 4628 e archiviare. Fornitori come KeXin New Material(kexinMaterials) forniscono con la merce schede di processo e indici di rilevamento tracciabili, supportando la gestione del ciclo di vita, facendo sì che ogni manutenzione in cinquant'anni sia verificabile, non basata su memoria o quaderni manoscritti.
Letture supplementari
- Guida alla selezione del sistema di rivestimento anticorrosione ISO 12944: comprendere la norma di anticorrosione JT/T 722 per ponti nel quadro internazionale ISO 12944, padroneggiando la logica di classificazione ambientale e selezione del sistema.
- Meccanismo di schermatura della vernice intermedia al micaceo di ferro: comprendere perché nei ponti l'intermedio è generalmente epossidico al micaceo di ferro, e come i riempitivi lamellari allungano il percorso di penetrazione dei mezzi corrosivi.
- Finitura poliuretanica alifatica resistenza agli agenti atmosferici: chiave per la conservazione di lucentezza e colore della finitura esterna dei ponti, determina la resistenza agli agenti atmosferici di vent'anni senza chalking e scolorimento dei ponti transmarini.
- Rivestimento epossidico pesante senza solvente
- Progettazione e selezione del rivestimento anticorrosione interno per serbatoi
- Vernice alchidica antiruggine: ossido di ferro rosso/grigio antiruggine, caratteristiche di applicazione e limiti