Pontes, especialmente as megaestruturas de aço de grandes vãos sobre rios e mares, são um dos ativos industriais com o ambiente de corrosão mais severo, custo de manutenção mais elevado e maior prejuízo por paralisação. As caixas de aço, torres de ancoragem e vigas de ancoragem de aço de uma ponte estaiada ou suspensa encontram-se, a longo prazo, num ambiente de degradação composto por alternância de húmido/seco, erosão por névoa salina, exposição ultravioleta e vibração de veículos. Assim que o sistema anticorrosivo envelhece precocemente, a ferrugem tende a propagar-se de dentro das câmaras ocultas para o exterior, e na manutenção é necessário cortar vias, montar andaimes e refazer trabalhos, com custos económicos e sociais extremamente elevados. Por isso, o revestimento protetor anticorrosivo de pontes nunca é uma questão de "passar uma camada de tinta", mas sim um sistema de engenharia constituído em conjunto por normas, compatibilização, construção e manutenção de ciclo de vida completo. Este artigo toma como linha principal a norma setorial de estradas da China JT/T 722-2008 "Condições Técnicas para Revestimento Anticorrosivo de Estruturas de Aço de Pontes Rodoviárias", combinada com ISO 12944 e GB 50205 "Norma de Aceitação de Qualidade de Construção de Estruturas de Aço", para sistematizar os pontos essenciais das normas de conceção e construção de revestimento anticorrosivo de estruturas de aço de pontes, ajudando proprietários, gabinetes de projeto e empreiteiros a elevar a "anticorrosão por experiência" para uma "anticorrosão normalizada e comprovável".
Kexin New Materials (kexinMaterials), ao participar em projetos de compatibilização para pontes, tem o hábito de mapear diretamente as zonas de corrosão da JT/T 722 para os níveis C4–CX da ISO 12944, formando um documento técnico de duplo trilho de "norma nacional implementada, respaldada por norma internacional", facilitando a colaboração entre fiscalização, projeto e fornecedores sob o mesmo critério, e também facilitando a ligação à linguagem comum de consultoria internacional em projetos de pontes com caráter externo.
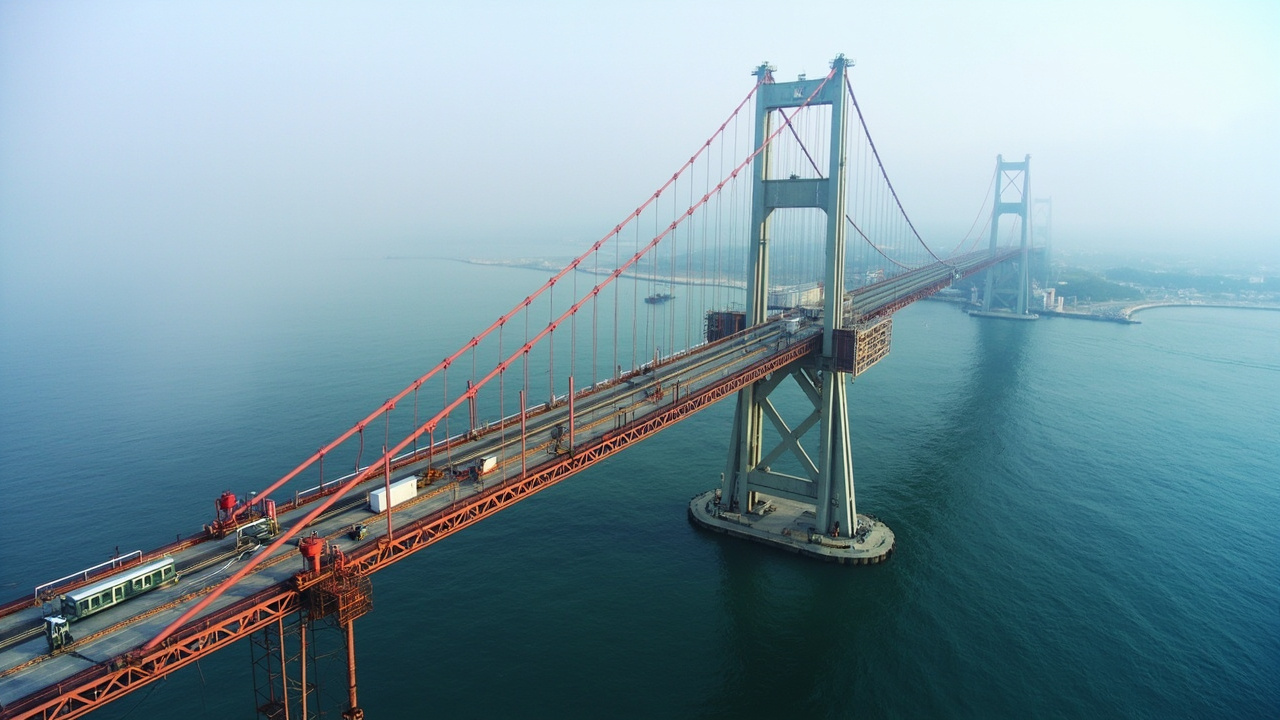
I. Por que as pontes são o "campo de exame extremo" da anticorrosão
O risco de falha das estruturas de aço de pontes provém da sobreposição de três pontos, o que determina que a norma de anticorrosão de pontes deve ser mais rigorosa do que a de estruturas de aço de fábricas comuns:
- Ambiente severo: pontes transoceânicas situam-se na zona de respingo de névoa salina de nível CX, pontes no interior situam-se maioritariamente em C3–C4; a circulação húmido-seco acelera o enriquecimento de iões de cloreto, e a zona de maré e zona de respingo são as partes com maior taxa de corrosão;
- Dificuldade de acesso: o interior da caixa de aço, juntas soldadas e zonas de ancoragem de cabos são difíceis de inspecionar e manter; muitos perigos só se revelam após o fecho da caixa, e quando detetados já perfuraram de dentro para fora pela ferrugem;
- Fadiga por carga dinâmica: o tráfego de veículos e a vibração do vento mantêm o revestimento sob tensão alternada a longo prazo, facilitando fissuras e descamação em zonas de concentração de tensão, exigindo maior flexibilidade e aderência intercamadas do revestimento.
A JT/T 722-2008, precisamente face a estas características, divide as partes da ponte por zona de corrosão e acessibilidade, fornecendo respetivamente números de compatibilização e sistemas de camadas. Isto aproxima-se mais da realidade da ponte do que simplesmente "escolher um sistema segundo ISO 12944 C5", pois a diferença de ambiente corrosivo entre diferentes partes da ponte é enorme — a superfície externa da torre principal e o interior da caixa são quase dois mundos diferentes. Compreender este pensamento de zonamento é o primeiro passo para executar a norma de anticorrosão de pontes.
II. Zonas de corrosão da JT/T 722 e respetiva compatibilização
A JT/T 722-2008 divide o ambiente de utilização das estruturas de aço de pontes em três tipos de ambiente corrosivo (I, II, III), e distingue superfície externa, superfície interna em ambiente não fechado e superfície interna em ambiente fechado, fornecendo diferentes números de compatibilização e sistemas de camadas. A essência deste zonamento é alocar recursos anticorrosivos segundo a dimensão tripla "intensidade de corrosão × acessibilidade × custo de manutenção", em vez de aplicar de forma indiferenciada o mesmo sistema de alto custo em toda a ponte. A tabela abaixo resume o seu pensamento típico de compatibilização (segundo tabelas da norma, ordem de magnitude do DFT mínimo, unidade µm):
| Parte | Ambiente corrosivo | Compatibilização típica | DFT total mínimo (µm) |
|---|---|---|---|
| Superfície externa (zona atmosférica) | Tipo II–III (litoral/industrial) | Projeção por arco de alumínio / primário rico em zinco + selante epóxi + camada intermédia de epóxi com micáceo de ferro + acabamento de poliuretano alifático | 260–320 |
| Superfície interna não fechada | Tipo II | Primário epóxi rico em zinco + camada intermédia epóxi + acabamento epóxi ou de poliuretano | 200–240 |
| Superfície interna fechada (dentro da caixa) | Tipo I (seco) | Primário epóxi rico em zinco + tinta epóxi (ou apenas primário + intermédia) | 120–160 |
A norma fornece ainda especificamente compatibilização de revestimento metálico por projeção térmica (como projeção por arco de alumínio, projeção de zinco) para as superfícies externas de corrosão mais grave; o sistema composto de camada metálica e camada orgânica (sistema dúplex) pode atingir durabilidade de 20–30 anos, o que coincide no pensamento com o sistema de projeção metálica listado separadamente na ISO 12944-5. De notar que as três zonas não significam "quanto mais rigoroso melhor" — a superfície interna fechada tem corrosão leve, mas se se aplicar erroneamente o sistema de alto custo da superfície externa, desperdiça-se o custo e pode ainda causar problemas devido a condensação interna; inversamente, usar compatibilização errada no interior também causa ferrugem. A essência da norma de zonamento está na "correspondência precisa". Sobre os limites funcionais e distribuição de espessura das três camadas primário-intermédia-acabamento, pode consultar o Guia de Seleção de Sistema de Revestimento Anticorrosivo ISO 12944 deste lote, que explica de forma mais sistemática a lógica de correspondência entre nível de ambiente e seleção de compatibilização.
III. Divisão de três camadas da compatibilização de superfície externa
A superfície externa da ponte (especialmente a transoceânica) é geralmente concebida segundo compatibilização orgânica de três camadas "primário + intermédia + acabamento", ou sistema composto "camada metálica por projeção + selante + intermédia + acabamento". As três camadas desempenham funções próprias na compatibilização, sendo todas indispensáveis:
- Camada de primário: priorizar primário epóxi rico em zinco, fornecendo proteção catódica, compensando microporos que possam permanecer após jateamento e danos mecânicos no transporte e montagem, mantendo a base de aço nas zonas danificadas sob proteção de ânodo de sacrifício do zinco;
- Camada intermédia: tinta intermédia epóxi com micáceo de ferro, o carga laminar prolonga o percurso de penetração de água e oxigénio, sendo a camada principal responsável pelo DFT total, espessando e blindando;
- Camada de acabamento: tinta de acabamento de poliuretano alifático, resistente a UV, retendo brilho e cor, sem pulverização a longo prazo, bloqueando os raios ultravioleta fora do sistema e protegendo a epóxi inferior não resistente a UV.
O sistema de projeção térmica de alumínio aplica primeiro por jateamento Sa 3 projeção por arco de alumínio 100–150 µm, depois tinta selante epóxi para penetrar poros, e sobrepõe intermédia de micáceo de ferro epóxi e acabamento de poliuretano, formando o "duplo seguro" metálico + orgânico. Sobre como o efeito de blindagem laminar da intermédia afeta o desempenho global da compatibilização sob névoa salina, pode consultar ainda Mecanismo de Blindagem da Tinta Intermédia de Micáceo de Ferro.
IV. Indicadores de espessura de filme seco e aderência
A JT/T 722 estipula o limite inferior de DFT total para diferentes partes e enfatiza a aderência. É necessário esclarecer especialmente que o tabuleiro de aço da ponte (painel de ponte ortotrópico) suporta desgaste por rodas, tendo compatibilização de desgaste mais espessa (como epóxi rico em zinco + massa epóxi + asfalto epóxi / poliuretano, DFT total podendo atingir ordem de 2000–3000 µm para camada de ligação de pavimentação), mas isso é sistema de pavimentação do tabuleiro, totalmente diferente do revestimento anticorrosivo atmosférico da superestrutura, sendo norma e aceitação geridas separadamente, não podendo ser misturadas.
A aceitação de aderência usa maioritariamente método de arranque (ISO 4624 / GB/T 5210), exigindo que a aderência intercamadas e com o substrato seja geralmente ≥ 5 MPa, e a rutura deve ocorrer no interior da camada e não na interface — se a rutura ocorrer na interface, indica problema no tratamento de superfície ou compatibilidade intercamadas. O método de grade (GB/T 9286) serve para avaliação rápida em campo, exigindo nível 1. Os dois métodos são complementares: grade adequada para avaliação inicial em campo, arranque para aceitação formal e julgamento de controvérsias, nós de carga crítica devem usar arranço como critério.
V. Tratamento de superfície: jateamento e rugosidade
Os componentes de aço da ponte em fábrica adotam prioritariamente Sa 2.5 (quase branco) limpeza por jateamento, zonas externas severas até Sa 3; reparação em obra por limitação de condições pelo menos Sa 2.5, zonas localmente não jateáveis podem usar ferramenta motorizada St 3 (anexo ISO 8501-1). O perfil de rugosidade segundo ISO 8503 controlado em 40–75 µm (médio a grosso), assegurando ancoragem mecânica do revestimento. O abrasivo de jateamento deve usar areia mineral insolúvel em água (areia de mina de cobre, areia de aço), proibindo areia marinha (com iões de cloreto). Após tratamento, dentro de 4 h (mais curto em humidade alta) deve aplicar-se o primário, prevenindo reoxidação.
O tratamento de superfície é a "fundação" da vida útil anticorrosiva de toda a ponte. Muitos casos de falha mostram que cerca de 70% da ferrugem precoce está diretamente relacionada com tratamento de superfície não conforme — sal residual, óleo, cascas de óxido não removidos tornam-se pontos de partida de ferrugem futura. Por isso a norma exige deteção de sal superficial (método Bresle) imediatamente após jateamento, devendo reprocessar se exceder limite. Este passo é o mais facilmente comprimido em prazos apertados, mas é precisamente o que não se pode omitir.
VI. Ambiente de construção e controlo de temperatura e humidade
O revestimento de pontes abrange dois tipos de condições de fábrica e campo. Em fábrica as condições são controláveis, temperatura, humidade e limpeza asseguradas; em campo (especialmente ponte transoceânica) afetado fortemente por vento marítimo, alta humidade e névoa salina, é o elo de maior flutuação de qualidade. A norma exige: temperatura do substrato 3℃ acima do ponto de orvalho, humidade relativa ≤ 85% (primário rico em zinco mais rigoroso, frequentemente ≤ 80%), vento excessivo requer barraca de proteção, chuva, condensação e nevoeiro proíbem construção. Intervalo de repintura de cada camada segundo TDS, em estação fria prolongar ou aquecer.
Em campo deve ainda monitorizar a taxa de deposição salina atmosférica, aumentando lavagem e limpeza superficial se exceder. A zona de respingo da ponte transoceânica após maré vazia deixa cristais de sal na superfície; se revestir diretamente, igual a selar iões de cloreto sob o revestimento, ferrugem garantida a prazo. Por isso a norma exige que zona de maré e respingo sejam lavados com água doce e detetado o sal superficial antes do revestimento. Este detalhe na norma é muitas vezes uma frase só, mas é a chave do sucesso anticorrosivo transoceânico.
VII. Inspeção e aceitação: levar a norma aos dados
A aceitação de revestimento de pontes geralmente divide-se em duas fases, fábrica e campo, não confundindo:
- Pré-revestimento em fábrica: revestir peças dispersas antes da montagem, inspecionar DFT, aspeto, aderência, condições boas e dados fiáveis;
- Após montagem em campo: nós, soldas, reparação de danos retocados, reinspeção global de DFT e poros (usar deteção por faísca para camadas espessas e isentas de solvente, segundo norma relacionada de deteção por faísca).
DFT julgado segundo regra 90/10 da ISO 19840 (90% pontos não abaixo do valor, resto não abaixo de 90% do valor), aderência segundo ISO 4624, poros segundo norma relacionada de deteção por faísca (como NACE SP0188, filme seco ≥ 500 µm sugere deteção). Diferença de cor, escorrimento, casca de laranja e outros aspetos segundo GB/T 9761 avaliação visual de cor. O núcleo da aceitação é traduzir o "texto da norma" numa "lista de dados selecionável", falta item não assina.
VIII. Revestimento de manutenção: norma de ciclo de vida completo
A vida de projeto da ponte é geralmente 50–100 anos, o sistema anticorrosivo necessita múltiplas manutenções, nunca "pintar uma vez para cem anos". Antes da manutenção fazer avaliação de estado de ferrugem e revestimento (segundo ISO 4628 níveis de bolhas, manchas de ferrugem, fissuras, pulverização), julgando reparação local ou repintura global. Reparação local lixar até Sa 2.5 (ou pelo menos St 3 transição periférica), usar compatibilização compatível; repintura global segundo sistema original ou atualizado. Manutenção também deve constar na norma, evitando modo passivo de "avariar e pintar".
Como fornecedor de compatibilização, Kexin New Materials (kexinMaterials) em projetos de ponte defende a divisão "pré-revestimento de primário e intermédia em fábrica + acabamento e reparação de nós em campo", assegurando estabilidade de qualidade Sa 2.5 em fábrica, reduzindo trabalho em altura em campo, e fornecendo dados de rastreio de DFT e aderência de cada lote de componentes, permitindo consulta na manutenção. Muitas grandes reparações após vinte anos de ponte decorrem bem precisamente porque o arquivo de lote original está completo, podendo localizar exatamente que troço, que ano, que compatibilização usou.
IX. Ligação com ISO 12944
Os ambientes corrosivos I/II/III da JT/T 722 correspondem grosso modo aos C3/C4/C5–CX da ISO 12944. Em pontes com caráter externo ou projeto de consultoria internacional, deve citar simultaneamente a tabela de compatibilização ISO 12944-5 e nível de durabilidade (Alto H ou Muito Alto VH), usando ensaio de tipo ISO 12944-6 como respaldo terceiro. Assim satisfaz aceitação setorial de estradas da China e liga à linguagem internacional comum. De avisar que as duas normas não conflitam, mas complementam: JT/T 722 mais próxima das características das partes da ponte, ISO 12944 fornece enquadramento internacional mais completo, especificar na folha de normas "norma nacional implementada + respaldo internacional" em duplo trilho é a melhor prática de grandes projetos de ponte.
X. Violações comuns e lições
Da revisão de muitos projetos anticorrosivos de pontes, as violações seguintes são mais comuns, merecendo atenção:
- Violação 1: caixa interna segundo compatibilização de superfície externa. Superfície interna fechada com corrosão leve mas usou sistema caro de externa, desperdiça custo; ou inversamente usar compatibilização errada no interior causa ferrugem por condensação.
- Violação 2: revestir após jateamento fora de prazo. Humidade alta no litoral, passar 4 h substrato reoxida, aderência colapsa, típico acidente de "correr com prazo".
- Violação 3: acabamento substitui intermédia. Para poupar processo espessar tinta de acabamento de poliuretano, blindagem insuficiente, DFT total parece ok mas ferrugem antecipada.
- Violação 4: intervalo de repintura descontrolado. Epóxi não seca em frio e aplica acabamento, descama intercamadas, todo o sistema falha na interface.
- Violação 5: não detetar poros. Poros de camada espessa isenta de solvente não detetados por faísca, corrosão pontual a prazo, difunde dos poros para a volta.
XI. Decomposição de caso típico de compatibilização de ponte estaiada transoceânica
Tomando uma ponte estaiada transoceânica como exemplo, concebida em duplo trilho JT/T 722-2008 e ISO 12944, a compatibilização de diferentes partes pode decompor-se assim:
- Superfície externa da torre principal (nível CX): projeção por arco de alumínio 120 µm + selante epóxi + intermédia de micáceo de ferro epóxi 120 µm + acabamento de poliuretano alifático 80 µm, DFT total cerca 320–340 µm, objetivo durabilidade VH (≥25 anos);
- Superfície externa da caixa de aço (nível C5): primário epóxi rico em zinco 70 µm + intermédia de micáceo de ferro epóxi 140 µm + acabamento de poliuretano alifático 80 µm, total cerca 290 µm, objetivo H (alto);
- Interior da caixa (fechado, tipo I): primário epóxi rico em zinco 60 µm + tinta epóxi 80 µm, total cerca 140 µm, com ventilação forçada e desumidificação;
- Desumidificação e drenagem: câmara fechada com sistema desumidificador, humidade relativa interna longo prazo < 50%, reduzindo ambiente corrosivo a nível menor, exemplo de "redução de nível por projeto".
O caso ilustra: mesma ponte diferentes partes usam compatibilizações diferentes, por zonamento de ambiente e acessibilidade de projeto fino, não indiferenciado. Também demonstração prática do pensamento de zonamento JT/T 722.
XII. Especificidade do revestimento interno da caixa de aço
O interior da caixa de aço é a zona mais negligenciada e propensa a problemas do revestimento de pontes: espaço fechado, ventilação fraca, condensação fácil, acessibilidade difícil, difícil reparar a prazo. A norma exige tratamento e revestimento interno, mas em campo muitas vezes feito à pressa por compressão de prazo. Correto: em fábrica antes de pré-montagem revestir peças com primário + intermédia, após montagem só retocar soldas e danos; interior com sistema desumidificador a controlar humidade relativa; antes de fechar inspeção final de espessura e poros; após fechar periodicamente abrir para avaliação segundo ISO 4628. Tratar "interno" como "externo" evita desastre de caixa ferrujar de dentro para fora.
XIII. Gestão de construção inverno-verão e janela de cura
Construção transoceânica de ponte frequentemente atravessa estações, sistema epóxi extremamente sensível a temperatura. Epóxi em baixa temperatura (< 10℃) cura muito lento, rico em zinco nem seca; alto verão tempo de utilização cai brusco, facilmente gelifica. Pontos de gestão:
- Inverno escolher agente de cura de baixa temperatura (tipo fenol-amina cura a 5℃), ou barraca aquecida; proibir construção a menos de 3℃ do ponto de orvalho;
- Verão evitar meio-dia quente, construir manhã cedo e tarde, encurtar tempo de repouso da mistura;
- Intervalo de repintura da mesma ponte em estações diferentes deve ajustar dinamicamente e registar, evitar "parâmetro de verão para inverno" causando não secagem.
Controlo de temperatura, humidade e ponto de orvalho é linha de vida do revestimento em campo de ponte, ainda mais transoceânica, fiscalização deve tornar registo ambiental item obrigatório de aceitação.
XIV. Lista de aceitação de fiscalização (versão aplicável)
Levar JT/T 722 à aceitação, sugere-se fiscalização selecionar por lista: ① foto comparação nível jateamento (Sa 2.5/Sa 3); ② impressão ou medição de rugosidade; ③ valor Bresle de sal superficial; ④ registo regra 90/10 de DFT por camada; ⑤ dados arranque ou grade de aderência; ⑥ intervalo de repintura e registo ambiental; ⑦ deteção por faísca de poros (camada espessa); ⑧ consistência lote de tinta e TDS. Falta item não assina. Kexin New Materials (kexinMaterials) nos projetos de ponte entrega cartão de processo com opções acima, facilitando fiscalização fechar numa tabela, e facilitando manutenção retroconsultar arquivo de qualidade de cada troço.
XV. Referência de indicadores-chave de materiais de compatibilização anticorrosiva de pontes
Após seleção segundo JT/T 722 e ISO 12944, na fase de implementação deve ainda exigir indicadores quantitativos de desempenho de cada camada de tinta, evitando "tem compatibilização sem indicadores" levar empreiteiro a substituir por inferior. Itens típicos de controlo (valores ordem comum da indústria, específico segundo TDS de cada produto):
| Camada | Sólidos em volume | Taxa teórica de cobertura (µm/L) | DFT por demão (µm) | Indicador-chave |
|---|---|---|---|---|
| Primário epóxi rico em zinco | 55%–70% | cerca 2.8 | 60–80 | Teor de zinco ≥70%, secagem superficial rápida |
| Primário intermédio epóxi com micáceo de ferro | 70%–85% | aprox. 3,5 | 80–120 | Teor de MIO, aderência entre camadas |
| Acabamento de poliuretano alifático | 50%–65% | aprox. 2,5 | 40–60 | Taxa de retenção de brilho, VOC ≤ 420 g/L |
Estes indicadores devem ser incluídos no caderno de especificações técnicas de concurso e na ficha de processo, servindo como base para inspeção de entrada e controlo de construção. O teor de sólidos em volume determina a espessura de filme atingível por demão e o VOC, a taxa teórica de cobertura determina o cálculo de material, e o DFT por demão determina o número de demãos de pintura. Em muitos projetos de pontes, o ”excesso de demãos de pintura e perda de controlo de custos” no final tem como raiz o facto de, no concurso, não se terem fixado o teor de sólidos em volume e a espessura de filme por demão, e o empreiteiro usar produtos de baixo teor de sólidos para compensar, aumentando assim as demãos e a mão de obra.
Dezesseis, Reforço especial na zona de respingo de ondas e zona de maré de pontes transoceânicas
Nas pontes transoceânicas, a zona de respingo de ondas e a zona de maré são as partes com corrosão mais severa: a alternância húmido-seco é mais frequente, o fornecimento de oxigénio é mais completo e a concentração de iões cloreto é a mais alta, a taxa de corrosão pode atingir várias vezes a da zona atmosférica. Na norma, devem ser classificadas separadamente como ambiente local CX ou mesmo superior a CX, e o sistema deve ser espessado ou sobreposto com revestimento metálico por projecção com base no sistema convencional de superfície externa. Prática comum: além do convencional ”zinc-rich + micáceo de ferro + poliuretano”, espessar a camada de alumínio projetado por arco elétrico para 150–200 µm, ou adotar epóxi isento de solvente ultra-espesso como barreira adicional; nas juntas soldadas, nós e outros pontos de concentração de tensão, fazer primeiro o reforço local de pintura e depois a cobertura integral.
Dezassete, O último quilómetro da norma até ao estaleiro
Por melhor que seja a norma, se a fiscalização não souber usar e a construção não quiser cumprir, é apenas papel escrito. O ”último quilómetro” da norma de anticorrosão de pontes reside em: traduzir as disposições da norma em fichas de processo e listas de aceitação executáveis no local, tirar fotografias do grau de jacto abrasivo, fazer estatística 90/10 da espessura de filme, deixar dados de arrancamento para a aderência, e manter arquivo de lote de revestimento. Quando cada processo tem dados rastreáveis, a norma realmente se concretiza. Estabelecer o ciclo fechado de ”caderno de especificações + ficha de processo + índice de inspeção + rastreabilidade de lote” é a prática concreta de transportar JT/T 722 e ISO 12944 do papel para o estaleiro.
Dezoito, Referência de valores típicos e confronto de aceitação para anticorrosão de pontes
Para concretizar as normas anteriores em valores quantificáveis, apresentam-se abaixo as referências numéricas comuns em projetos de pontes nacionais (segundo tabelas de JT/T 722-2008 e requisitos de aceitação GB 50205, unidade µm, como ordem de grandeza típica, específico conforme caderno de especificações do projeto):
| Parte | DFT total mínimo (µm) | Requisito de aderência | Tratamento de superfície |
|---|---|---|---|
| Superfície externa (Classe III) | 260–320 | ≥ 5 MPa / Classe 1 | Sa 2.5 |
| Superfície interna não fechada (Classe II) | 200–240 | ≥ 5 MPa / Classe 1 | Sa 2.5 |
| Superfície interna fechada (Classe I) | 120–160 | ≥ 3 MPa | Sa 2.5 |
| Pavimento de aço da ponte | 2000–3000 | Resistência de ligação | Sa 2.5 + rugosidade por jacto |
Estes valores não são ”quanto mais alto melhor”, mas sim ”suficiente e rastreável”. Na aceitação, a fiscalização deve confrontar o DFT e a aderência de cada parte com a tabela acima, marcando item a item. Para superfícies internas fechadas, embora o limite inferior de DFT seja menor, o design de desumidificação e drenagem é igualmente crítico — muita corrosão interna de caixões não se deve a espessura de filme insuficiente, mas a condensação prolongada após entrada de água. Vincular a referência numérica com o design ambiental e o sistema de manutenção, a anticorrosão de pontes fecha realmente o ciclo, e evita-se tratar ”pintar mais duas demãos” como o único meio de ”maior durabilidade”. Na realidade, em ambientes acima de C4, o impacto do grau de tratamento de superfície e da integridade do sistema é frequentemente mais significativo do que o aumento simples de DFT, e é por isso que a norma enfatiza repetidamente Sa 2.5 e a divisão de três camadas.
Além disso, JT/T 722 também quantifica alguns detalhes, por exemplo, os sais solúveis na superfície antes da pintura devem ser controlados a um nível muito baixo (segundo o método Bresle de ISO 8502-6, requisito típico ≤ 20 mg/m² ou ainda menor, específico conforme parte e ambiente de corrosão), porque mesmo com espessura de filme em conformidade, os sais residuais induzem bolhas por osmose sob o revestimento. A fiscalização local facilmente negligenciava isto, e deixar passar como ”conformidade condicionada” tem frequentemente como consequência bolhas em massa na superfície externa em dois anos. Tomar ”sais — espessura de filme — aderência” como limiar de aceitação conjunto é mais fiável do que focar apenas no DFT, e esta é a tendência recente de aceitação de anticorrosão de pontes de ”medir espessura” para ”medir qualidade integrada”. Para pontes transoceânicas, os cristais de sal na superfície após a maré baixar devem ser primeiro lavados com água doce e re-medidos, caso contrário equivale a selar permanentemente os iões cloreto sob o revestimento; a omissão deste processo é a causa oculta de muitas revisões antecipadas de pontes transoceânicas.
Perguntas frequentes
P:Como escolher entre JT/T 722-2008 e ISO 12944 em pontes?
R:As pontes rodoviárias nacionais tomam JT/T 722-2008 como base direta de aceitação, cuja divisão de corrosão e tabela de sistemas se adapta melhor às partes da ponte; simultaneamente cita a durabilidade e inspeção de tipo por terceiros de ISO 12944 como suporte internacional genérico. Ambas não conflitam, recomenda-se no caderno de especificações escrever em duplo trilho ”implementação da norma nacional + suporte internacional”, satisfazendo tanto a aceitação da indústria rodoviária chinesa como a linguagem internacional genérica.
P:Qual o DFT total geralmente necessário na superfície externa da ponte?
R:Na superfície externa de ponte transoceânica (ambiente de corrosão Classe III), o DFT total de sistema orgânico é tipicamente 260–320 µm, sistema composto por projecção metálica acrescenta 100–150 µm de camada de alumínio; ponte interior cerca de 200–240 µm. Específico conforme parte e objetivo de durabilidade, e deve satisfazer a regra de espessura de filme 90/10, ou seja, 90% dos pontos de medição não inferiores ao valor especificado, e os restantes não inferiores a 90% do valor especificado.
P:Porque é que o ambiente de corrosão interno de caixão fechado é definido mais baixo?
R:A superfície interna fechada tem ventilação pobre mas sofre menos lavagem direta por chuva e névoa salina, humidade relativa controlável, sem UV, a taxa de corrosão é inferior à superfície externa, por isso JT/T 722 classifica a superfície interna fechada em ambiente de corrosão menor (Classe I), o sistema pode ser simplificado e o DFT total menor. Mas uma vez com entrada de água e condensação ainda haverá corrosão severa, por isso o design de fechamento e drenagem é igualmente crítico, não se pode negligenciar só porque a classificação é baixa.
P:Em que o sistema com alumínio projetado por arco elétrico é melhor que o sistema puramente orgânico?
R:A camada de alumínio metálico é por si só resistente à corrosão e pode proteger catodicamente a base de aço, formando com o revestimento orgânico subsequente um sistema composto ”bi-metálico + orgânico” (duplex), com durabilidade de 20–30 anos, muito superior ao sistema orgânico único. O custo é exigir Sa 3 e equipamento especializado, alto custo, usado maioritariamente nas superfícies externas mais críticas de pontes transoceânicas, sendo uma escolha de ”alto custo por longa vida”.
P:Que grau de tratamento de superfície usar para reparação local no local da ponte?
R:Onde possível jacto, deve manter-se Sa 2.5; em locais com limitação de espaço pode usar ferramenta motorizada até St 3 (ISO 8501-1), e fazer transição em pena (lixar periferia em rampa), assegurando compatibilidade do sistema de reparação com o revestimento original e aderência em conformidade. Antes da reparação deve remover completamente ferrugem solta e tinta velha, caso contrário a tinta nova soltar-se-á com a camada solta.
P:Na aceitação de aderência usar método de arrancamento ou método de grade?
R:Ambos são complementares. Avaliação rápida inicial no local usa método de grade (GB/T 9286, requer Classe 1); aceitação formal e decisão de controvérsia usa método de arrancamento (ISO 4624 / GB/T 5210), requer entre camadas e com substrato ≥ 5 MPa, e rutura no interior do revestimento não na interface. Nós de carga crítica devem usar arrancamento como base, método de grade não pode ser única base de aceitação final.
P:O pavimento de ponte e a pintura da superestrutura são a mesma coisa?
R:Não. A pintura da superestrutura de aço é anticorrosão atmosférica, DFT total de centenas de micrómetros; o sistema de pavimentação (placa ortotrópica) é resistência ao desgaste por rodas e ligação, envolve asfalto epóxi, poliuretano e outros sistemas mais espessos, é engenharia de pavimentação não pintura anticorrosiva, norma e aceitação são diferentes, não se podem misturar, muito menos usar espessura de pavimentação como DFT anticorrosivo para compensar.
P:Manutenção de pintura, quando retocar integralmente, quando reparar localmente?
R:Primeiro classificar segundo ISO 4628 a ferrugem, bolhas, pulverização do revestimento existente. Ferrugem localizada, base intacta então reparação local; pulverização generalizada, fissura, grande área de ferrugem então retoque integral. A decisão deve basear-se em dados de classificação de estado, não impressão visual, e muito menos retocar integralmente por jacto sem classificação, o que desperdiça e pode danificar o material base.
P:Porque a pintura no local é mais rigorosa com humidade do que na fábrica?
R:No local de ponte transoceânica a humidade relativa frequentemente > 85%, e com névoa salina de cloreto, o primário zinc-rich absorve humidade e branqueia facilmente, aderência diminui. A norma exige humidade relativa ≤ 85%, substrato 3℃ acima do ponto de orvalho, primário zinc-rich frequentemente exige ≤ 80%, e instalar barraca de proteção de vento e névoa, aquecer e desumidificar se necessário. Com alta deposição de sal no local deve ainda aumentar lavagem com água doce e deteção de sais superficiais.
P:Como garantir rastreabilidade do revestimento nos 50 anos de vida?
R:Estabelecer arquivo de DFT, aderência, registo ambiental e lote de revestimento de cada lote de componentes e cada camada de pintura, na manutenção classificar periodicamente segundo ISO 4628 e arquivar. Fornecedores como KeXin New Material(kexinMaterials) fornecem com a mercadoria ficha de processo e índice de inspeção rastreáveis, suportando gestão de vida total, fazendo com que cada manutenção nos cinquenta anos tenha registo, não baseada em memória ou caderno manual.
Leitura adicional
- Guia de seleção de sistema de pintura anticorrosiva ISO 12944: compreender a norma de anticorrosão de pontes JT/T 722 no quadro internacional ISO 12944, dominando a lógica de nível de ambiente e seleção de sistema.
- Mecanismo de blindagem do primário intermédio com micáceo de ferro: entender porque o intermédio epóxi com micáceo de ferro é geralmente escolhido em pontes, e como o carga laminar prolonga o caminho de penetração dos meios corrosivos.
- Resistência às intempéries do acabamento de poliuretano alifático: chave para retenção de brilho e cor do acabamento de superfície externa de ponte, determina desempenho de resistência às intempéries de vinte anos sem pulverização nem descoloração em pontes transoceânicas.
- Revestimento epóxi isento de solvente de pesada anticorrosão
- Design e seleção de revestimento anticorrosivo interno de tanque
- Tinta alquídica anticorrosiva: ferrugem vermelha/cinzenta, características de construção e limitações