Les ponts, en particulier les très grands ponts à structure en acier traversant fleuves et mers, comptent parmi les actifs industriels soumis à l'environnement de corrosion le plus sévère, aux coûts de maintenance les plus élevés et aux pertes d'exploitation les plus coûteuses. Les caissons en acier, les pylônes et les poutres d'ancrage en acier d'un pont à haubans ou d'un pont suspendu sont soumis sur de longues périodes à un environnement de dégradation combiné fait d'alternance humide-sec, d'érosion par embruns salins, d'exposition aux UV et de vibrations des véhicules. Dès que le système anticorrosion vieillit prématurément, la rouille se propage souvent de l'intérieur des caissons dissimulés vers l'extérieur ; lors des réparations, il faut fermer la voie, installer des échafaudages et refaire le travail, ce qui engendre des coûts économiques et sociaux extrêmement élevés. Par conséquent, la peinture de protection anticorrosion des ponts n'a jamais été une affaire de « passer une couche de peinture », mais un système d'ingénierie constitué conjointement de normes, de systèmes compatibles, de mise en œuvre et de maintenance sur l'ensemble de la durée de vie. Cet article prend comme fil conducteur la norme industrielle routière chinoise JT/T 722-2008 « Conditions techniques pour la peinture de protection anticorrosion des structures en acier des ponts routiers », combinée à ISO 12944 et à GB 50205 « Code de réception de la qualité de construction des structures en acier », pour exposer de manière systématique les points clés des normes de conception et de mise en œuvre de la peinture de protection anticorrosion des structures en acier des ponts, aidant ainsi les maîtres d'ouvrage, les bureaux d'études et les entreprises de construction à faire évoluer une « anticorrosion par expérience » vers une « anticorrosion normalisée et vérifiable ».
Kexin New Materials (kexinMaterials) , lors de sa participation à des projets de systèmes pour ponts, a l'habitude de mapper directement les zones de corrosion de JT/T 722 vers les niveaux C4–CX de l'ISO 12944, formant un dossier technique à double voie « norme nationale appliquée, standard international validé », facilitant la collaboration entre maîtrise d'œuvre, conception et fournisseurs sous une même terminologie, et simplifiant également la correspondance avec le langage commun des consultants internationaux pour les projets de ponts impliquant l'étranger.
I. Pourquoi le pont est-il un « examen extrême » pour l'anticorrosion
Le risque de défaillance des structures en acier des ponts provient de la superposition de trois points, ce qui impose que la norme d'anticorrosion des ponts soit plus stricte que celle des structures en acier de bâtiments industriels ordinaires :
- Environnement sévère : les ponts en mer se trouvent en zone d'embruns salins de niveau CX, les ponts à l'intérieur des terres sont aussi pour la plupart en C3–C4 ; la circulation humide-sec accélère l'enrichissement en ions chlorure, et les zones de marée et d'embruns sont les parties au taux de corrosion le plus élevé ;
- Faible accessibilité : l'intérieur des caissons en acier, les soudures des nœuds et les zones d'ancrage des câbles sont difficiles à inspecter et à réparer ; beaucoup de problèmes cachés n'apparaissent qu'après fermeture des caissons, et lorsqu'ils sont découverts, la rouille a souvent déjà percé de l'intérieur vers l'extérieur ;
- Fatigue sous charge dynamique : le passage des véhicules et la vibration du vent maintiennent le revêtement sous contrainte alternée sur de longues périodes, entraînant facilement fissures et décollements aux points de concentration de contrainte, exigeant du revêtement une plus grande flexibilité et adhérence intercouches.
JT/T 722-2008 cible précisément ces caractéristiques en divisant les parties du pont selon le degré de corrosion et l'accessibilité, et en fournissant respectivement des numéros de système et des systèmes de couches. Cela est plus proche de la réalité des ponts que de simplement « choisir un système selon ISO 12944 C5 », car l'environnement de corrosion diffère énormément selon les parties du pont — la surface externe du pylôn principal et l'intérieur du caisson sont presque deux mondes différents. Comprendre cette pensée de zonage est la première étape pour appliquer la norme d'anticorrosion des ponts.
II. Zonage de corrosion et systèmes correspondants de JT/T 722
JT/T 722-2008 divise l'environnement d'utilisation des structures en acier des ponts en trois types d'environnements de corrosion (I, II, III), et distingue surface externe, surface interne en environnement non fermé et surface interne en environnement fermé, fournissant différents numéros de système et systèmes de couches. L'essence de ce zonage est d'allouer les ressources anticorrosion selon une dimension triple « intensité de corrosion × accessibilité × coût de maintenance », plutôt que d'appliquer uniformément un système coûteux à tout le pont. Le tableau ci-dessous résume sa logique de système typique (selon les tableaux de la norme, ordre de grandeur du DFT minimal, unité µm) :
| Partie | Environnement de corrosion | Système typique | DFT total minimal (µm) |
|---|---|---|---|
| Surface externe (zone atmosphérique) | Type II–III (proche mer / industriel) | Pulvérisation à l'arc d'aluminium / apprêt riche en zinc + fermeture époxy + couche intermédiaire époxy à micacée + finition polyuréthane aliphatique | 260–320 |
| Surface interne non fermée | Type II | Apprêt époxy riche en zinc + couche intermédiaire époxy + finition époxy ou polyuréthane | 200–240 |
| Surface interne fermée (intérieur caisson) | Type I (sec) | Apprêt époxy riche en zinc + peinture époxy (ou seulement apprêt + intermédiaire) | 120–160 |
La norme donne également spécifiquement des systèmes de revêtement métallique par projection thermique (tels que pulvérisation à l'arc d'aluminium, pulvérisation de zinc) pour les surfaces externes les plus corrodées ; la durabilité du système composite revêtement métallique + revêtement organique (système duplex) peut atteindre 20–30 ans, ce qui est cohérent dans l'esprit avec le système de projection métallique listé séparément dans l'ISO 12944-5. Il convient de noter que les trois types de zonage ne signifient pas « plus strict c'est mieux » — une surface interne fermée peu corrodée mais utilisant à tort un système coûteux de surface externe gaspille le coût de construction et peut, au contraire, causer des problèmes par condensation interne ; réciproquement, un mauvais système à l'intérieur entraîne aussi la rouille. L'essence de la norme de zonage réside dans « l'appariement précis ». Concernant les limites fonctionnelles et la répartition d'épaisseur des trois couches apprêt-intermédiaire-finition, voir le Guide de sélection du système de peinture de protection anticorrosion ISO 12944 de ce lot, qui explique plus systématiquement la logique de correspondance entre niveau d'environnement et sélection de système.
III. Répartition des trois couches du système de surface externe
La surface externe du pont (surtout la surface externe en mer) est généralement conçue selon un système organique à trois couches « apprêt + intermédiaire + finition », ou un système composite « couche métallique projetée + fermeture + intermédiaire + finition ». Les trois couches ont chacune un rôle dans le système, aucune ne peut manquer :
- Couche d'apprêt : privilégier l'apprêt époxy riche en zinc, assurant une protection cathodique, compensant les micropiqûres résiduelles après sablage et les dommages mécaniques lors du transport et de l'installation, afin que l'acier à l'endroit endommagé bénéficie encore de la protection par anode sacrificielle du zinc ;
- Couche intermédiaire : peinture intermédiaire époxy à micacée, les charges en écailles allongent le trajet de pénétration de l'eau et de l'oxygène, c'est la couche portant principalement le DFT total, épaississant et bloquant ;
- Couche de finition : peinture de finition polyuréthane aliphatique, résistante aux UV, conservant brillance et couleur, ne pulvérulant pas à long terme, bloquant les UV à l'extérieur du système et protégeant l'époxy sous-jacent non résistant aux UV.
Le système de projection d'aluminium procède d'abord à une pulvérisation à l'arc d'aluminium de 100–150 µm sur surface sablée Sa 3, puis applique une peinture de fermeture époxy pour imprégner les pores, puis superpose intermédiaire époxy à micacée et finition polyuréthane, formant un « double filet » métal + organique. Concernant l'influence du blindage en écailles de la couche intermédiaire sur les performances globales du système sous brouillard salin, voir Mécanisme de blindage de la peinture intermédiaire à oxyde de fer micacé.
IV. Indicateurs d'épaisseur de film sec et d'adhérence
JT/T 722 prescrit le DFT total minimal pour différentes parties et insiste sur l'adhérence. Il faut préciser que le tablier en acier (dalle orthotrope) supportant l'usure des roues possède un système résistant à l'usure plus épais (tel qu'époxy riche en zinc + mastic époxy + goudron époxy / polyuréthane, le DFT total pouvant atteindre 2000–3000 µm pour la couche d'accrochage de revêtement), mais c'est le système de revêtement de tablier, totalement différent de la peinture de protection atmosphérique de la structure supérieure ; la norme et la réception sont gérées séparément, aucun mélange n'est permis.
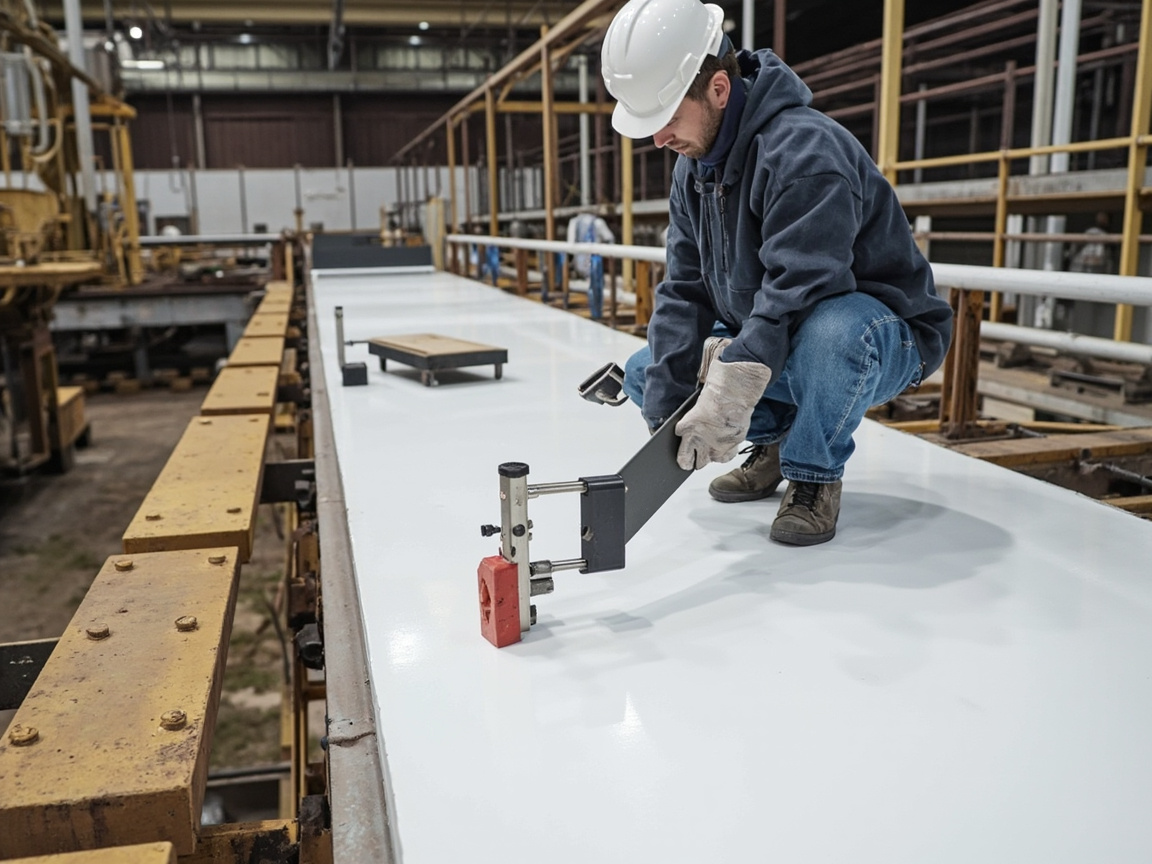
L'acceptation de l'adhérence utilise principalement la méthode d'arrachement (ISO 4624 / GB/T 5210), exigeant une adhérence intercouches et au substrat généralement ≥ 5 MPa, et la rupture doit se produire à l'intérieur du revêtement et non à l'interface — si la rupture survient à l'interface, cela indique un problème de traitement de surface ou de compatibilité intercouches. La méthode de quadrillage (GB/T 9286) sert à une évaluation rapide sur site, exigant le niveau 1. Les deux méthodes sont complémentaires : le quadrillage convient à l'évaluation initiale sur site, l'arrachement sert à la réception officielle et à la résolution de litiges, les nœuds soumis à contrainte clé devant se référer à l'arrachement.
V. Traitement de surface : sablage et rugosité
Les éléments en acier du pont en atelier privilégient le nettoyage par projection Sa 2.5 (quasi-blanc), les zones externes sévères allant même à Sa 3 ; la réparation sur chantier, par contrainte, au moins Sa 2.5, et les zones non projetables localement peuvent utiliser l'outil mécanique St 3 (annexe ISO 8501-1). Le profil de rugosité selon ISO 8503 est contrôlé à 40–75 µm (moyen à grossier), assurant l'ancrage mécanique du revêtement. L'abrasif de sablage doit être un sable minéral insoluble dans l'eau (sable de mine de cuivre, grenailles d'acier), l'usage de sable de mer (aux ions chlorure) est strictement interdit. L'apprêt doit être appliqué dans les 4 h (plus court par humidité élevée) après traitement pour éviter la rouille de retour.
Le traitement de surface est le « fondement » de la durée de vie anticorrosion de tout le pont. De nombreux cas de défaillance montrent que près de 70 % des rouilles précoces sont directement liées à un traitement de surface non conforme — sel résiduel, huile, calamine non éliminés deviennent le point de départ de la rouille future. La norme exige donc une détection du sel de surface (méthode Bresle) immédiatement après sablage, tout dépassement imposant un retraitement. Cette étape est la plus souvent compressée en période de rush, mais c'est précisément celle qui ne peut être sautée.
VI. Environnement de mise en œuvre et contrôle température-humidité
La peinture des ponts couvre deux conditions : atelier et site. En atelier, les conditions sont contrôlables : température, humidité et propreté sont assurées ; sur site (surtout pont en mer), l'influence du vent marin, de l'humidité élevée et des embruns est très forte, c'est le maillon aux plus grandes fluctuations de qualité. La norme exige : température du substrat supérieure d'au moins 3 ℃ au point de rosée, humidité relative ≤ 85 % (l'apprêt riche en zinc exige plus strict, souvent ≤ 80 %), brise excessive nécessitant une protection anti-vent, pluie, rosée et brouillard interdisant le travail. L'intervalle de recouvrement de chaque couche suit le TDS, à prolonger ou réchauffer en saison froide.
Sur site, il faut aussi surveiller le taux de dépôt de sel atmosphérique, en ajoutant rinçage et nettoyage si dépassement. En zone d'embruns des ponts en mer, des cristaux de sel restent à la surface après la marée descendante ; peindre directement revient à enfermer les ions chlorure sous le revêtement, rouille assurée plus tard. La norme exige donc que les zones de marée et d'embruns soient rincées à l'eau douce et contrôlées au niveau de sel de surface avant peinture. Ce détail n'est souvent qu'une phrase dans le texte de la norme, mais il est clé du succès de l'anticorrosion des ponts en mer.
VII. Contrôle et réception : traduire la norme en données
La réception de la peinture des ponts se fait généralement en deux phases, atelier et site, à ne pas confondre :
- Prépeinture en atelier : peinture des pièces dispersées avant assemblage, contrôle DFT, aspect, adhérence, conditions bonnes et données fiables à ce stade ;
- Après assemblage sur site : retouche des nœuds, soudures, zones endommagées, revérification globale DFT et défauts (utilisation du contrôle par étincelles pour les couches épaisses, sans solvant, selon les normes de contrôle par étincelles).
DFT jugé selon la règle 90/10 de l'ISO 19840 (90 % des points de mesure ≥ valeur prescrite, le reste ≥ 90 % de la valeur prescrite), l'adhérence selon l'ISO 4624, les points de porosité selon les normes de contrôle par étincelles pertinentes (ex. NACE SP0188, contrôle recommandé si le sec ≥ 500 µm). L'écart de teinte, les coulures, l'effet peau d'orange et autres aspects sont évalués visuellement par comparaison de couleurs selon GB/T 9761. Le cœur de la réception est de traduire le « texte normatif » en « liste de données cochables », tout élément manquant entraîne un refus de signer.
VIII. Peinture de maintenance : la norme sur l'ensemble du cycle de vie
La durée de conception d'un pont est généralement de 50 à 100 ans, le système anticorrosion doit subir plusieurs maintenances, ce n'est absolument pas « peindre une fois pour cent ans ». Avant maintenance, effectuer une évaluation de la corrosion et de l'état du revêtement (selon les niveaux de bullage, taches de rouille, craquelures, chalking de l'ISO 4628), pour déterminer s'il s'agit d'une réparation locale ou d'un repeintage intégral. La réparation locale nécessite un meulage jusqu'à Sa 2.5 (ou au moins St 3 en zone de transition périphérique), avec un système compatible de transition ; le repeintage intégral suit le système d'origine ou un système amélioré. La maintenance doit également être consignée dans la spécification, afin d'éviter le mode passif « on repeint quand c'est cassé ».
En tant que fournisseur de systèmes, Kexin New Materials (kexinMaterials) préconise sur les projets de ponts la répartition « prépeinture apprêt + couche intermédiaire en usine + finition et réparation des nœuds sur site », garantissant à la fois la qualité stable Sa 2.5 en usine, réduisant le travail en hauteur sur site, et fournissant les données de traçabilité DFT et adhérence pour chaque lot d'éléments, permettant une maintenance fondée sur des preuves. La raison pour laquelle de nombreux ponts arrivent à la grande réparation après vingt ans sans problème, c'est précisément que les archives de lots initiaux étaient complètes, permettant de localiser précisément quel tronçon, quelle année, et quel système a été utilisé.
IX. Liaison avec l'ISO 12944
Les environnements de corrosion I/II/III de JT/T 722 correspondent globalement à C3/C4/C5–CX de l'ISO 12944. Pour les ponts impliquant l'étranger ou des projets de conseil international, il faut citer simultanément le tableau de systèmes de l'ISO 12944-5 et les niveaux de durabilité (Haut H ou Très haut VH), en utilisant les essais de type de l'ISO 12944-6 comme caution tierce. Ainsi on satisfait à la fois la réception de l'industrie routière chinoise et on se connecte au langage international commun. Il convient de rappeler que les deux normes ne sont pas en conflit mais complémentaires : JT/T 722 est plus proche des caractéristiques des parties du pont, l'ISO 12944 fournit un cadre international plus complet, écrire clairement dans le cahier des charges la « mise en œuvre nationale + caution internationale » en double voie est la meilleure pratique pour les grands projets de ponts.
X. Infractions courantes et leçons
D'après l'analyse de nombreux projets anticorrosion de ponts, les infractions suivantes sont les plus fréquentes et méritent d'être prises comme avertissement :
- Infraction 1 : caisson de poutre traité comme surface extérieure. Surface interne fermée peu corrodée mais utilisant un système extérieur coûteux, gaspillage de coût ; ou inversement mauvais système interne causant condensation et rouille.
- Infraction 2 : dépassement du délai de peinture après sablage. Forte humidité en bord de mer, plus de 4 h et le support refait de la rouille, effondrement de l'adhérence, accident typique de « course au délai ».
- Infraction 3 : finition remplaçant l'intermédiaire. Pour économiser une étape, on épaissit la finition polyuréthane, protection insuffisante, le DFT total semble conforme mais rouille précoce.
- Infraction 4 : perte de contrôle de l'intervalle de repeinture. Par basse température l'époxy n'est pas sec avant finition, décollement intercouche, tout le système échoue à l'interface.
- Infraction 5 : pas de contrôle des porosités. Les piqûres du revêtement épais sans solvant ne sont pas détectées par étincelles, corrosion par piqûre ultérieure s'étendant de la piqûre vers l'extérieur.
XI. Décomposition d'un exemple typique de système pour pont à haubans en mer
Prendre un pont à haubans en mer, conçu en double voie selon JT/T 722-2008 et ISO 12944, le système par partie peut être décomposé ainsi :
- Surface extérieure de la tour principale (niveau CX) : métallisation à l'arc d'aluminium 120 µm + vernis de fermeture époxy + couche intermédiaire micacée époxy 120 µm + finition polyuréthane aliphatique 80 µm, DFT total environ 320–340 µm, objectif de durabilité VH (≥25 ans) ;
- Surface extérieure de la poutre caisson acier (niveau C5) : apprêt époxy riche en zinc 70 µm + couche intermédiaire micacée époxy 140 µm + finition polyuréthane aliphatique 80 µm, total environ 290 µm, objectif H (haut) ;
- Intérieur du caisson (fermé, classe I) : apprêt époxy riche en zinc 60 µm + peinture époxy 80 µm, total environ 140 µm, avec ventilation forcée et déshumidification ;
- Déshumidification et drainage : caisson fermé équipé de système de déshumidification, maintenant l'humidité relative interne < 50 % à long terme, abaissant l'environnement de corrosion à un niveau inférieur, exemple de « réduction par conception ».
L'exemple montre : un même pont utilise différents systèmes selon les parties, par conception fine de zonage environnemental et d'accessibilité, et non une solution unique. C'est aussi la démonstration de la mise en œuvre de la pensée de zonage de JT/T 722.
XII. Spécificité de la peinture intérieure des poutres caissons acier
L'intérieur de la poutre caisson acier est la zone la plus négligée et la plus sujette aux problèmes en anticorrosion de pont : espace fermé, mauvaise ventilation, condensation facile, accès difficile, réparation ultérieure complexe. La norme exige un traitement de surface et une peinture à l'intérieur, mais sur site c'est souvent bâclé par compression de délai. Bonne pratique : en usine avant préassemblage, peindre d'abord apprêt + intermédiaire sur les pièces, après assemblage ne compléter que soudures et dégâts ; installer système de déshumidification interne ; avant fermeture faire contrôle final d'épaisseur et de porosité ; après fermeture évaluation périodique par ouverture selon ISO 4628. Traiter « l'intérieur » comme « l'extérieur », ainsi éviter la catastrophe de rouille de l'intérieur vers l'extérieur du caisson.
XIII. Gestion des fenêtres de cure en travaux hiver/été
La construction de ponts en mer traverse les saisons, les systèmes époxy sont extrêmement sensibles à la température. L'époxy à basse température (< 10℃) durcit très lentement, le riche en zinc ne sèche même pas ; en été la durée d'utilisation chute brutalement, gélification facile. Points de gestion :
- En hiver choisir un durcisseur basse température (amine phénolique peut durcir à 5℃), ou installer tente chauffée ; interdit de travailler dans les 3℃ sous le point de rosée ;
- En été éviter le plein midi chaud, travailler matin et soir, raccourcir le temps de pose du mélange ;
- L'intervalle de repeinture d'un même pont selon saison doit être ajusté dynamiquement et enregistré, éviter « paramètres d'été pour hiver » causant non-séchage.
Le contrôle température/humidité et point de rosée est la ligne de vie de la peinture de pont sur site, surtout en mer, le contrôleur doit prendre les relevés environnementaux comme obligatoires à la réception.
XIV. Liste de réception du contrôleur (version applicable)
Pour appliquer JT/T 722 à la réception, il est recommandé au contrôleur de cocher selon la liste suivante : ① photo comparaison niveau sablage (Sa 2.5/Sa 3) ; ② empreinte ou mesure instrumentale de rugosité ; ③ valeur sel de surface test Bresle ; ④ enregistrement règle 90/10 du DFT par couche ; ⑤ données adhérence traction ou quadrillage ; ⑥ intervalle de repeinture et relevés environnementaux ; ⑦ contrôle porosité par étincelles (couche épaisse) ; ⑧ cohérence numéro de lot de peinture et TDS. Tout manquant entraîne refus de signer. Kexin New Materials (kexinMaterials) livre sur projets de pont des cartes de procédé contenant ces cases à cocher, facilitant au contrôleur de clôturer en un tableau, et la recherche ultérieure des archives qualité de chaque tronçon.
XV. Référence des indicateurs clés des matériaux de systèmes anticorrosion de pont
Après sélection selon JT/T 722 et ISO 12944, la phase de réalisation doit quantifier les performances de chaque couche de peinture, éviter « système sans indicateurs » permettant au constructeur de substituer du mauvais. Contrôles typiques (valeurs courantes, référer au TDS de chaque produit) :
| Revêtement | Solide en volume | Rendement théorique (µm/L) | DFT par couche (µm) | Indicateur clé |
|---|---|---|---|---|
| Apprêt époxy riche en zinc | 55 %–70 % | environ 2,8 | 60–80 | Teneur en zinc ≥70 %, séchage rapide |
| Couche intermédiaire micacée époxy | 70 %–85 % | environ 3,5 | 80–120 | Teneur MIO, adhérence intercouche |
| Finition polyuréthane aliphatique | 50 %–65 % | environ 2,5 | 40–60 | Rétention brillant, VOC ≤420 g/L |
Ces indicateurs doivent figurer au cahier des charges technique d'appel d'offres et à la carte de procédé, comme base de contrôle à l'entrée et en exécution. Le solide en volume détermine l'épaisseur par couche et le VOC, le rendement théorique détermine le calcul de consommation, le DFT par couche détermine le nombre de passages. Beaucoup de projets de pont ont « dépassement de passages, coût incontrôlé » à cause de non-blocage du solide en volume et de l'épaisseur par couche à l'appel d'offres, le constructeur utilisant produit bas solide pour combler, augmentant passes et main-d'œuvre.
XVI. Renforcement spécial des zones d'embruns et de marée des ponts en mer
Dans les ponts en mer, les zones d'embruns et de marée sont les plus corrosives : alternance humide/secque la plus fréquente, oxygène le plus abondant, chlorures les plus concentrés, vitesse de corrosion plusieurs fois celle de l'atmosphère. La norme doit les classer séparément CX voire supérieur, le système renforcé par épaississement ou ajout de métallisation. Pratique courante : hors « zinc + micacé + polyuréthane », épaissir la métallisation arc à 150–200 µm, ou époxy sans solvant ultra-épais comme barrière additionnelle ; soudures et nœuds à concentration de contrainte renforcés localement avant recouvrement global.
XVII. Le dernier kilomètre de la norme au chantier
Même norme parfaite, si le contrôleur ne sait pas l'utiliser, le constructeur ne veut pas la respecter, reste papier. Le « dernier kilomètre » de l'anticorrosion de pont : traduire les articles en carte de procédé et liste de réception exécutables sur site, photo du niveau de sablage, statistique 90/10 de l'épaisseur, données de traction d'adhérence, archive de numéro de lot de peinture. Quand chaque étape a des données traçables, la norme est réellement appliquée. Établir la boucle « cahier des charges + carte procédé + index essai + traçabilité lot » est la pratique concrète de passer JT/T 722 et ISO 12944 du papier au chantier.
XVIII. Références typiques de valeurs et contrôle de réception en anticorrosion de pont
Traduire les prescriptions précédentes en valeurs quantifiables, voici ci-dessous les références numériques courantes pour les projets de ponts en Chine (selon le tableau de JT/T 722-2008 et les exigences de réception GB 50205, unité µm, ordres de grandeur typiques, à confirmer selon le cahier des charges du projet) :
| Emplacement | DFT totale minimale (µm) | Exigence d'adhérence | Traitement de surface |
|---|---|---|---|
| Surface externe (catégorie III) | 260–320 | ≥ 5 MPa / classe 1 | Sa 2.5 |
| Surface interne non fermée (catégorie II) | 200–240 | ≥ 5 MPa / classe 1 | Sa 2.5 |
| Surface interne fermée (catégorie I) | 120–160 | ≥ 3 MPa | Sa 2.5 |
| Revêtement de chaussée en acier | 2000–3000 | Résistance de liaison | Sa 2.5 + grenaillage rugueux |
Ces valeurs ne signifient pas « plus c'est élevé, mieux c'est », mais « suffisant et traçable ». Lors de la réception, le maître d'œuvre doit comparer la DFT et l'adhérence de chaque emplacement au tableau ci-dessus, et cocher point par point. Pour les surfaces internes fermées, bien que la limite inférieure de DFT soit plus basse, la conception de déshumidification et de drainage est tout aussi critique — bien des corrosions internes de caissons ne proviennent pas d'une épaisseur de film insuffisante, mais de condensation prolongée après infiltration d'eau. En liant les valeurs de référence à la conception environnementale et au système de maintenance, l'anticorrosion du pont forme véritablement une boucle fermée, et on évite de considérer à tort « appliquer deux couches de plus » comme le seul moyen d'« être plus durable ». En réalité, en environnement C4 et au-delà, l'influence du niveau de traitement de surface et de la complétude du système est souvent plus marquée que l'augmentation simple de la DFT, ce qui explique pourquoi la norme insiste à plusieurs reprises sur Sa 2.5 et la répartition en trois couches.
Par ailleurs, JT/T 722 quantifie également certains détails, par exemple la teneur en sels solubles de surface avant revêtement doit être maintenue à un niveau très bas (selon la méthode Bresle de l'ISO 8502-6, exigence typique ≤ 20 mg/m² voire moins, selon l'emplacement et l'environnement corrosif), car même si l'épaisseur de film est conforme, les sels résiduels provoqueront sous le revêtement un cloquage par osmose. Le maître d'œuvre sur site néglige facilement ce point, et les conséquences de le laisser passer comme « conforme sous condition » sont souvent un cloquage en nappe de la surface externe en moins de deux ans. Prendre « sels — épaisseur de film — adhérence » comme seuils de réception conjoints est plus fiable que de surveiller uniquement la DFT, et c'est aussi la tendance récente où la réception de l'anticorrosion des ponts est passée de « mesurer l'épaisseur » à « mesurer la qualité globale ». Pour les ponts en mer, les cristaux de sel en surface après la marée basse dans la zone d'embruns doivent d'abord être rincés à l'eau douce et remesurés, sinon on enferme définitivement les ions chlorure sous le revêtement ; l'omission de cette étape est la cause cachée de la remise en réparation précoce de nombreux ponts en mer.
Questions fréquentes
Q : Comment choisir entre JT/T 722-2008 et ISO 12944 pour les ponts ?
R : Pour les ponts routiers en Chine, JT/T 722-2008 sert de base directe de réception ; sa zonage corrosif et son tableau de systèmes correspondent mieux aux emplacements du pont ; en parallèle, on cite la durabilité et les essais de type tiers de l'ISO 12944 comme caution internationale généralement admise. Les deux ne sont pas contradictoires ; il est recommandé dans le cahier des charges d'écrire clairement la « mise en œuvre de la norme nationale + caution internationale » en double voie, satisfaisant ainsi à la fois la réception du secteur routier chinois et le langage international commun.
Q : Quelle DFT totale faut-il généralement pour la surface externe d'un pont ?
R : Pour la surface externe d'un pont en mer (environnement corrosif catégorie III), la DFT totale d'un système organique est généralement de 260–320 µm, auquel s'ajoute une couche d'aluminium de 100–150 µm pour un système composite de projection métallique ; pour un pont intérieur, la surface externe est d'environ 200–240 µm. À voir selon l'emplacement et l'objectif de durabilité, et doit satisfaire la règle d'épaisseur 90/10, c'est-à-dire 90 % des points de mesure au-dessus de la valeur prescrite et le reste au moins égal à 90 % de la valeur prescrite.
Q : Pourquoi l'environnement corrosif interne des caissons fermés est-il défini plus bas ?
R : La surface interne fermée est mal ventilée mais peu exposée au ruissellement direct de pluie et de brume saline, l'humidité relative y est contrôlable, sans UV, et le taux de corrosion y est inférieur à celui de la surface externe ; c'est pourquoi JT/T 722 classe la surface interne fermée dans un environnement corrosif plus faible (catégorie I), permettant un système simplifié et une DFT totale plus basse. Mais en cas d'infiltration et de condensation, une corrosion grave reste possible ; la conception d'étanchéité et de drainage est donc tout aussi critique, et on ne peut la négliger sous prétexte d'un zonage bas.
Q : En quoi le système avec projection d'aluminium à l'arc est-il meilleur qu'un système purement organique ?
R : La couche d'aluminium métallique est elle-même résistante à la corrosion et assure une protection cathodique du substrat acier, formant avec le revêtement organique ultérieur un système composite « bimétallique + organique » (duplex), dont la durabilité peut atteindre 20–30 ans, bien supérieure à un système organique seul. Le coût en est un traitement Sa 3 et des équipements dédiés, donc un coût élevé ; il est surtout utilisé pour les surfaces externes les plus critiques des ponts en mer, représentant un choix « coût élevé contre longue durée de vie ».
Q : Quel niveau de traitement de surface pour les réparations sur site d'un pont ?
R : Là où le grenaillage est possible, on reste à Sa 2.5 ; dans les zones à accès limité, on peut poncer à l'outil mécanique jusqu'à St 3 (ISO 8501-1), avec un arasement en plume (ponçage en pente des contours), afin d'assurer la compatibilité du système de réparation avec le revêtement d'origine et une adhérence conforme. Avant réparation, toute rouille friable et ancienne peinture doit être totalement éliminée, sinon la nouvelle peinture tombera avec la couche friable.
Q : Pour la réception de l'adhérence, méthode de traction ou quadrillage ?
R : Les deux sont complémentaires. Pour une évaluation rapide sur site, on utilise le quadrillage (GB/T 9286, exigence classe 1) ; pour la réception formelle et le règlement des litiges, on utilise la traction (ISO 4624 / GB/T 5210), exigeant entre couches et avec le substrat ≥ 5 MPa, et la rupture à l'intérieur du revêtement plutôt qu'à l'interface. Les nœuds soumis à contrainte clés doivent se baser sur la traction, le quadrillage ne pouvant servir d'unique base de réception finale.
Q : Le système de chaussée et la peinture de la superstructure sont-ils la même chose ?
R : Non. La peinture de la structure acier supérieure vise la protection anticorrosion atmosphérique, DFT totale de quelques centaines de micromètres ; le système de chaussée (plaques orthotropes) vise la résistance à l'usure des roues et la liaison, impliquant des systèmes plus épais comme l'asphalte époxy, le polyuréthane, etc., c'est un ouvrage de chaussée et non une peinture anticorrosion, avec des normes et réceptions différentes, à ne pas confondre, et surtout ne pas comptabiliser l'épaisseur de chaussée comme DFT anticorrosion.
Q : Quand refaire la peinture en totalité, quand réparer localement en maintenance ?
R : D'abord, selon l'ISO 4628, évaluer la rouille, le cloquage et la chalking du revêtement existant. Si la rouille est localisée et le substrat intact, réparation locale ; si chalking généralisé, fissuration, grande surface rouillée, alors reprise totale. La décision doit reposer sur les données d'évaluation de l'état, non sur l'impression visuelle, et surtout pas poncer et repeindre en totalité sans évaluation préalable, ce qui est à la fois gaspilleur et risque d'endommager le matériau de base.
Q : Pourquoi l'humidité sur site est-elle plus stricte que en atelier ?
R : Sur site de pont en mer, l'humidité relative dépasse souvent 85 % avec brume saline chlorée ; l'apprêt riche en zinc absorbe l'humidité et blanchit facilement, l'adhérence diminue. La norme exige une humidité relative ≤ 85 %, le substrat 3 ℃ au-dessus du point de rosée, l'apprêt riche en zinc souvent ≤ 80 %, avec abri anti-vent et anti-brume, et chauffage-déshumidification si nécessaire. En cas de forte retombée saline sur site, il faut ajouter un rinçage à l'eau douce et une mesure des sels de surface.
Q : Comment garantir la traçabilité du revêtement sur 50 ans ?
R : Établir pour chaque lot de composants et chaque couche le dossier de DFT, adhérence, relevés environnementaux et numéro de lot de peinture ; en maintenance, évaluer périodiquement selon l'ISO 4628 et archiver. Des fournisseurs comme KeXin New Material(kexinMaterials) fournissent avec la marchandise une fiche de procédé et un index de contrôle traçables, soutenant la gestion du cycle de vie complet, afin que chaque intervention sur cinquante ans soit justifiable, et non basée sur la mémoire ou des carnets manuscrits.
Lecture complémentaire
- Guide de sélection du système de peinture anticorrosion ISO 12944 : comprendre la norme anticorrosion JT/T 722 des ponts dans le cadre international de l'ISO 12944, maîtriser la logique de classement environnemental et de sélection de système.
- Mécanisme de blindage de l'apprêt intermédiaire micacé de fer : comprendre pourquoi l'intermédiaire époxy micacé est largement choisi pour les ponts, et comment les charges lamellaires prolongent le chemin de pénétration des milieux corrosifs.
- Rétention du fini polyuréthane aliphatique : clé de la rétention de brillance et de couleur du fini de surface externe des ponts, déterminant la tenue sans chalking ni décoloration sur vingt ans des ponts en mer.
- Revêtement époxy sans solvant à haute protection
- Conception et sélection de revêtement anticorrosion interne de réservoir
- Peinture antirouille alkyd : rouge oxyde/gris antirouille, caractéristiques et limites d'application