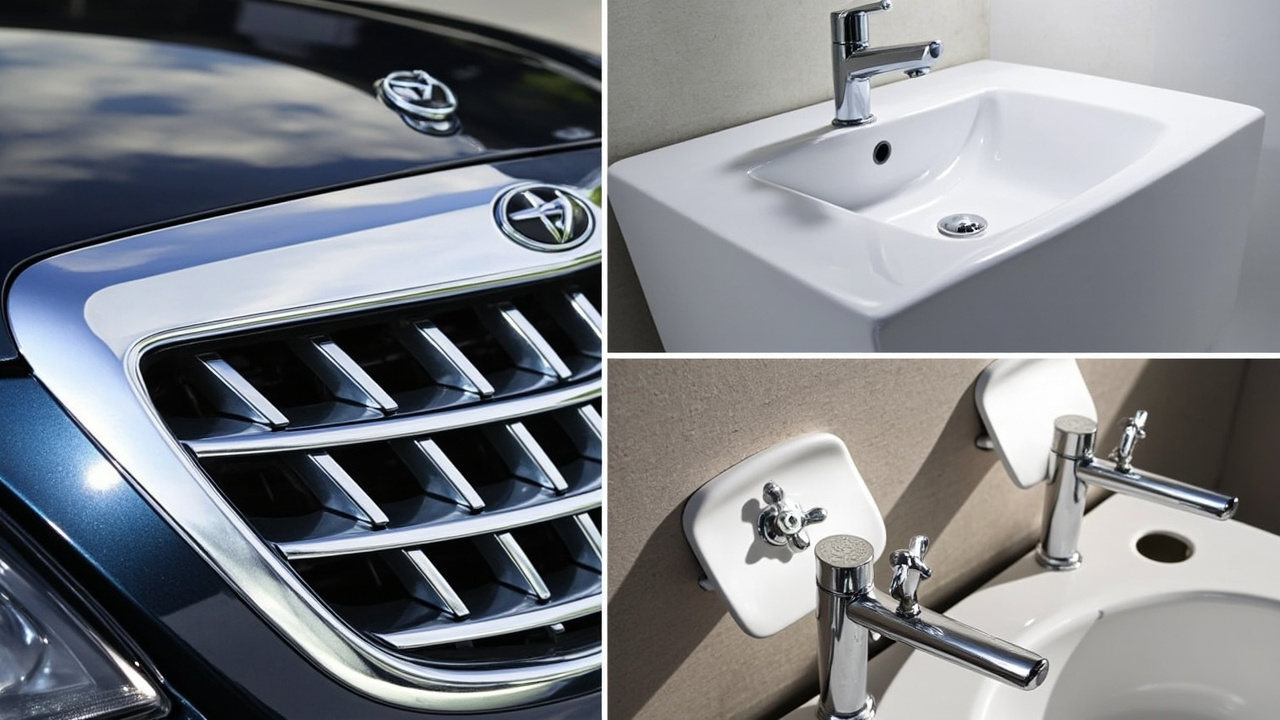
الطلاء الكهربائي للبلاستيك (يُسمى أيضاً في الصناعة التعدين المعدني للبلاستيك أو الطلاء البلاستيكي-الكهربائي) هو عملية تحويل الأجزاء البلاستيكية إلى "معدن حقيقي على السطح": أولاً يتم زرع طبقة من المعدن الموصل عبر الطلاء الكيميائي على سطح البلاستيك، ثم يتم تسميك النحاس والنيكل والكروم طبقة تلو الأخرى بالطلاء الكهربائي، للحصول في النهاية على إحساس كرومي مرآوي مطابق للطلاء الكهربائي المعدني، ولكن المادة الأساسية هي بلاستيك خفيف. يجمع بين حرية التشكيل للبلاستيك ومظهر/توصيل المعدن، ويُستخدم على نطاق واسع في زخارف شبكات تهوية السيارات، والأدوات الصحية، وأزرار الأجهزة المنزلية، وأغطية مستحضرات التجميل، والقطع الزخرفية للإلكترونيات الاستهلاكية. ولكن الصعوبة في الطلاء الكهربائي للبلاستيك ليست في "الطلاء"، بل في "معالجة البلاستيك قبل الطلاء" و"الحماية بعد الطلاء" — هذان الجزآن هما مفتاح معدل الجودة والحماية البيئية. تشرح هذه المقالة بعمق المعالجة الأولية، والطلاء الكهربائي، وطلاءات الحماية اللاحقة للطلاء الكهربائي للبلاستيك، وتستعرض معاً نظام الطلاءات الملائم لها (البرايمر الأولي للمعالجة، والدهان الموصل، وطلاء الشفاف بعد الطلاء)، لمساعدة مهندسي الطلاء والطلاء الكهربائي على بناء إدراك كامل للسلسلة.
شركة كيشين للمواد الجديدة (قوانغدونغ) المحدودة لديها تراكم هندسي في الطلاءات الملائمة المتعلقة بالتعدين المعدني للبلاستيك (البرايمر الأولي للمعالجة، وطلاء الوجه للحماية اللاحقة، ومسارات الاستبدال للطلاء الكهربائي)، ولديها فهم مباشر لنقاط الألم في الالتصاق والحماية البيئية لمشاريع الطلاء البلاستيكي-الكهربائي. قاعدتها في فوشان تخدم على المدى الطويل عملاء قطع سيارات الجنوب الصيني، والأدوات الصحية، والأجهزة المنزلية، ولديها حالات قابلة للتطبيق العملي في برايمر PP، والدهان المعدني المائي، وأنظمة تقليد الكروم.
أولاً، لماذا يمكن طلاء البلاستيك كهربائياً
البلاستيك العادي غير موصل ولا يتفاعل سطحه، ولا يمكن طلاؤه كهربائياً. حيلة الطلاء الكهربائي للبلاستيك هي "الطلاء الكيميائي أولاً ثم الطلاء الكهربائي": من خلال المعالجة الأولية يتم تكوين خشونة دقيقة ومراكز تحفيز على سطح البلاستيك، مما يسمح للنيكل الكيميائي/النحاس الكيميائي بالترسب الذاتي التحفيزي لطبقة رقيقة من الغشاء المعدني الموصل (حوالي 0.2–1 ميكرون) عند درجة حرارة الغرفة، هذه الطبقة تجعل البلاستيك "يتحول إلى موصل"، وبعدها فقط يمكن توصيل التيار لطلاء النحاس والنيكل والكروم وتسميكها. ABS هو المادة الأساسية الكلاسيكية للطلاء البلاستيكي-الكهربائي، لأن طور البيوتاديين فيه يسهل تخشينه لتكوين مسام دقيقة، مما يساعد على التثبيت؛ أما PC وPA وPP فتحتاج إلى تعديل أو معالجة أكثر تعقيداً. من الناحية الفيزيائية الجوهرية، يستخدم الطلاء الكيميائي عامل اختزال (مثل هيبوفوسفيت الصوديوم، الفورمالدهيد، بوران ثنائي ميثيل أمين) لاختزال أيونات المعدن في المحلول إلى معدن، يترسب على السطح المفعل تحفيزياً، وهذه عملية عفوية ديناميكياً حرارياً، يتحكم في ديناميكيتها التحفيز السطحي. بدون نواة التحفيز بالبلاديوم التي يصنعها المعالجة الأولية، لن يبدأ سائل الطلاء الكيميائي بالترسب على سطح البلاستيك إطلاقاً، وهذا هو أصل مكانة المعالجة الأولية كـ"نقطة حيوية". من منظور الديناميكا الحرارية للتفاعل، الطلاء الكيميائي هو عملية اختزال يتحكم فيها التحفيز السطحي: كمثال على الطلاء الكيميائي للنيكل، يتم أكسدة هيبوفوسفيت الصوديوم على سطح محفز بالبلاديوم لتحرير إلكترونات، مما يختزل Ni²⁺ في المحلول إلى نيكل معدني ويرسب الفوسفور بشكل مشترك، مكوناً سبيكة Ni-P غير متبلورة؛ خاصية التحفيز الذاتي لعامل الاختزال تجعل الترسب مستمراً وليس مقتصراً على النقاط الأولية. فهم هذه النقطة مهم — إذا لم تتمكن المعالجة الأولية من نشر كثافة كافية ونواة بلاديوم نشطة ومستقرة على سطح البلاستيك، فسيكون الطلاء الكيميائي "بطيء البدء، وكثير التسرب"، ولا يمكن لطلاء كهربائي لاحق مهما كان جودته إنقاذ الموقف. وهذا أيضاً سبب بقاء مركز التحكم في العملية للطلاء البلاستيكي-الكهربائي دائماً على المعالجة الأولية والواجهة، وليس على حوض الطلاء الكهربائي نفسه.
ثانياً، مشهد شامل للمواد الأساسية للطلاء البلاستيكي-الكهربائي: الفروق الفيزيائية والكيميائية بين ABS وPP
لفهم لماذا تعد طبقات المعالجة قبل وبعد ضرورية، يجب أولاً النظر إلى المادة الأساسية. ABS (ثلاثي بوليمر الأكريلونيتريل-البيوتاديين-الستيرين) يحتوي داخلياً على طور مطاطي من البيوتاديين متناثر، وعند التخشين بحمض الكروم يسهل أكسدة طور البيوتاديين وانحلاله، تاركاً حفراً دقيقة وميكروشقوق على مقياس الميكرون، مما يوفر نقاط تثبيت ميكانيكية للطبقة اللاحقة؛ وفي نفس الوقت طاقة سطح ABS معتدلة، ومقاومته الكيميائية قابلة للتحكم ضمن نافذة التخشين، لذلك يُطلق عليه "بلاستيك مصمم خصيصاً للطلاء البلاستيكي-الكهربائي". أما PP (البولي بروبيلين) فهو بولي أوليفين شبه متبلور، بطاقة سطح منخفضة جداً (حوالي 29–31 mN/m)، خامل كيميائياً بقوة، وبدون طور مطاطي يسهل أكسدته، لذا التخشين بحمض الكروم التقليدي غير فعال تقريباً، وهذا هو سبب اضطرار PP في الطلاء البلاستيكي-الكهربائي للاعتماد على برايمر معزز للالتصاق أو مواد معدلة. PC (بولي كربونات) جزيئاته صلبة بقوة، ويسهل تشققه بالإجهاد، ويحتاج التخشين إلى تحكم حذر في درجة الحرارة؛ PA (نايلون) يمتص الرطوبة ويحتوي روابط أميدية، والمعالجة الأولية يجب أن تراعي التجفيف والتنشيط؛ PBT/PET مقاوم للحرارة جيداً ولكن تبلوره عالٍ، ونافذة التخشين ضيقة. التركيب الكيميائي للمادة الأساسية يحدد مباشرة استراتيجية المعالجة الأولية وما إذا كانت هناك حاجة لتدخل الطلاء. التكميم الكمي لطاقة السطح يوضح الأمر: ABS حوالي 38–42 mN/m، ضمن نطاق التشرب لمعظم الطلاءات؛ PP فقط 29–31 mN/m، أقل من التوتر السطحي الحرج لطلاءات شائعة، مما يسبب انكماش الطلاء وفشل الالتصاق؛ PC حوالي 40–45 mN/m ولكن جزيئاته صلبة بقوة وإجهاد داخلي كبير. لذلك في مرحلة اختيار المواد يجب إدراج "قابلية التعدين المعدني" في التقييم: لا النظر إلى الأداء الميكانيكي والتكلفة فقط، بل أيضاً نافذة التخشين ومستوى الإجهاد والحاجة إلى جسر طلاء. عندما تخدم شركة كيشين للمواد الجديدة عملاءها في فوشان، غالباً ما تجعل تأكيد المادة الأساسية الخطوة الأولى للعينة التجريبية، لتجنب المحاولات الخاطئة المتكررة على مادة أساسية خاطئة لاحقاً.
ثالثاً، عملية الست خطوات الكاملة للمعالجة الأولية
المعالجة الأولية للطلاء الكهربائي للبلاستيك هي نقطة حيوية لمعدل الجودة، والعملية النموذجية هي: إزالة الزيت → التخشين (تآكل سطح ABS بحمض الكروم، انحلال طور البيوتاديين لتكوين نقاط تثبيت مسامية) → المعادلة/الاختزال (إزالة الكروم المتبقي، مفتاح بيئي) → التنشيط (امتصاص محفز البلاديوم) → إزالة الغلاف (كشف نواة البلاديوم) → النيكل/النحاس الكيميائي (ترسب ذاتي التحفيز لطبقة موصلة). أي خطوة تخرج عن السيطرة، ستتقشر الطبقة المطلية بالكامل لاحقاً. قسم إزالة الزيت يستخدم عادةً عامل إزالة زيت قلوي أو مسح بالمذيبات، لإزالة مانع التصاق القالب والزيوت؛ قسم التخشين هو الجوهر، بواسطة نظام حمض الكروم-حمض الكبريتيك عند 60–70 ℃ لمعالجة عدة دقائق؛ قسم المعادلة يستخدم كبريتيت الهيدروجين الصوديوم أو حمض الهيدروكلوريك لاختزال الكروم السداسي المتبقي إلى ثلاثي وغسله؛ قسم التنشيط ينقع في غروانية البلاديوم (مثل غروانية كلوريد البلاديوم-ملح القصدير)، ليتم امتصاص حبيبات البلاديوم في المسام المتخشنة؛ قسم إزالة الغلاف يستخدم حمض مخفف لإذابة قشرة القصدير وكشف نواة البلاديوم النشطة؛ أخيراً النيكل الكيميائي يترسب ذاتياً تحت تحفيز البلاديوم بسماكة 0.2–0.6 µm للطبقة الموصلة. في سلسلة الخطوات الست هذه، يجب التحكم المغلق بدرجة الحرارة والتركيز والوقت ونوعية المياه (خاصة قسم التنشيط حساس جداً للشوائب المعدنية). الخطوات الست ليست مستقلة، بل سلسلة سببية مترابطة بقوة: عدم نظافة إزالة الزيت سيجعل سائل التخشين معزولاً بزيت محلياً وفشل التخشين؛ نقص التخشين يجعل مواقع امتصاص التنشيط متناثرة؛ عدم اكتمال المعادلة يترك كروم سداسي يسمم غروانية التنشيط؛ سوء التنشيط يسبب مباشرة تسرب الطلاء الكيميائي؛ الإفراط في إزالة الغلاف يذيب نواة البلاديوم معاً. كل خطوة تعتمد على مخرج سليم من الخطوة التي قبلها، لذلك خطوط الإنتاج الحديثة تتطلب جودة مياه عالية جداً — أقسام التنشيط والطلاء الكيميائي تستخدم غالباً ماء نقي (موصلية كهربائية < عشرات µS/cm)، لمنع شوائب مثل Ca²⁺ وFe³⁺ من التسبب في طلاء انفجاري أو تسرب. تشغيلياً يجب أيضاً التحكم في كمية السائل المحمول (تجميع السائل)، لتوفير المواد الكيميائية وتقليل مياه الصرف.
رابعاً، آلية التخشين: تآكل حمض الكروم وتثبيت المسام الدقيقة
التخشين ليس مجرد "جعل السطح خشناً"، بل تآكل كيميائي انتقائي. خليط حمض الكروم-حمض الكبريتيك يهاجم أولاً طور البيوتاديين في ABS (روابط مزدوجة غير مشبعة يسهل أكسدتها)، مما يجعل طور المطاط ينحل على شكل حفر كروية، مكوناً مساماً خلوية قطرها 0.1–عدة ميكرون؛ بينما الطور المستمر للستيرين-الأكريلونيتريل مقاوم نسبياً للتآكل، ويبقى كـ"هيكل شبكي" بين المسام. هذا التشكل المجهري يوفر في نفس الوقت (1) مساحة سطح هائلة لزيادة قوى فان در فالس والتشابك الميكانيكي، (2) قنوات لتحرير الإجهاد لتقليل تشقق الطبقة المطلية بالإجهاد. نقص التخشين، قلة نقاط التثبيت، ضعف الالتصاق؛ الإفراط في التخشين، تشقق البلاستيك بالإجهاد، وهشاشة السطح، وحتى ظهور "سطح مخربش بالفرط". يُحكم مقدار التخشين كمياً عادةً بفقدان الوزن، وزاوية التماس السطحي، وشكل SEM معاً. احتواء سائل التخشين على الكروم السداسي هو ألم بيئي، والصناعة تتجه إلى تخشين خالٍ من الكروم (مثل حمض البيرمنجانات، البلازما، تخشين الليزر) وعمليات أقصر. بملاحظة سطح التخشين بـSEM، الشكل النموذجي هو ثقوب كروية كثيفة وميكروشقوق متشابكة، وتوزيع القطر والعمق يرتبط مباشرة بالالتصاق: الثقب الضحل تثبيته ضعيف، والثقب العميق جداً تركز الإجهاد فيه وسهولة التشقق. تستخدم الصناعة غالباً "خشونة Ra وكثافة الثقوب" كمؤشرات مراقبة عملية للدرجة التخشينية، ولكن الأكثر موثوقية هو الاستنتاج العكسي بالالتصاق التدميري. اختبار زاوية التماس يمكن أيضاً أن يعكس بشكل غير مباشر ما إذا كان التخشين كافياً — بعد التخشين ترتفع القطبية السطحية وينخفض زاوية التماس المائي بشكل واضح. جدير بالذكر أن التخشين يدخل أيضاً مجموعات وظيفية محتوية على الأكسجين (كربونيل، كربوكسيل) على السطح، وهذه المجموعات القطبية تساعد على امتصاص سائل التنشيط اللاحق وارتباط الطبقة المطلية، وهي مكسب كيميائي يصعب على الصنفرة الفيزيائية وحدها استبداله.
خامساً، مسارات استبدال التخشين خالٍ من الكروم
الطبيعة المسببة للسرطان والسمية العالية للكروم السداسي، تجعل التخشين خالٍ من الكروم اتجاه تحويل لخطوط إنتاج الطلاء البلاستيكي-الكهربائي عالمياً. البدائل الرئيسية ثلاثة: (1) نظام المنجنيت (مثل بيرمنجانات البوتاسيوم-حمض الفوسفوريك)، يعتمد على الأكسدة القوية لتكوين ثقوب على سطح ABS، ولكن شكل الثقوب ونافذة الالتصاق تختلف عن حمض الكروم، وتحتاج إعادة ضبط المعاملات؛ (2) تخشين البلازما/الأوزون، باستخدام جسيمات عالية الطاقة لقصف السطح أو أكسدته، لرفع القطبية والخشونة الدقيقة، دون مخلفات سائلة تقريباً، ولكن استثمار المعدات كبير، وتحدي التجانس على القطع المعقدة عالٍ؛ (3) تخشين الليزر/UV، تكوين نقاط تثبيت موضعية دقيقة، مناسب للتعدين المعدني الانتقائي (مثل طلاء منطقة الشعار فقط). بالإضافة إلى ذلك هناك مسار مركب "تخشين فيزيائي + برايمر": أولاً رش بالرمال أو معالجة باللهب لرفع طاقة السطح، ثم رش برايمر معزز للالتصاق، لتجاوز التخشين الكيميائي. النظام المائي المعدني وتقليد الكروم الذي تدفعه شركة كيشين للمواد الجديدة في قاعدة فوشان، هو أحد خيارات الاستبدال الخضراء للطلاء البلاستيكي-الكهربائي، وفكرته تقليل الاعتماد على التخشين واستخدام الطلاء كجسر بين البلاستيك والمعدن.
سادساً، التنشيط والتحفيز: غروانية البلاديوم والحساسة
قسم التنشيط يحدد ما إذا كان الطلاء الكيميائي يبدأ بشكل متجانس. "الطريقة الثنائية الخطوة" التقليدية تستخدم كلوريد القصدير الثنائي للتحسيس أولاً (امتصاص Sn²⁺ على السطح)، ثم كلوريد البلاديوم للتنشيط (Sn²⁺ يختزل Pd²⁺ إلى نواة بلاديوم معدني)؛ "طريقة الغروانية الأحادية الخطوة" الحديثة تستخدم مباشرة غروانية البلاديوم-القصدير (مثل غروانية PdCl₂-SnCl₂-HCl)، تُمتص الغروانية على السطح المتخشن، ثم عبر إزالة الغلاف (حمض هيدروكلوريك مخفف أو فلوريد) تذيب قشرة القصدير الخارجية، كاشفة نواة البلاديوم النشطة. كثافة نواة البلاديوم تحدد مباشرة معدل بدء الطلاء الكيميائي — النواة متناثرة جداً، بدء بطيء وتسرب؛ النواة كثيفة جداً، استهلاك بلاديوم عالٍ وارتفاع التكلفة. سائل التنشيط حساس جداً لشوائب معدنية مثل Fe³⁺ وCu²⁺، والتي تسمم الغروانية وتسبب التسرب، لذلك حوض التنشيط يحتاج ماء نقي متصل واستبدال دوري. بالنسبة لمواد أساسية مثل PP بدون نقاط تثبيت تخشين، غالباً ما يحتاج التنشيط إلى الاقتران بحبيبات تحفيزية أو مواد تعبئة موصلة في البرايمر ليكون ذا معنى.
سابعاً، الطلاء الكيميائي للنيكل والطلاء الكيميائي للنحاس
طبقة الطلاء الكيميائي هي الغشاء الرقيق الحاسم "لتحويل البلاستيك إلى موصل" بسماكة 0.2–1 µm. الطلاء الكيميائي للنيكل (اختزال بهيبوفوسفيت الصوديوم، الحصول على سبيكة Ni-P) صلابته عالية، ومقاوم للتآكل، والتصاقه جيد، وهو الطبقة الموصلة السفلية السائدة للطلاء البلاستيكي-الكهربائي؛ الطلاء الكيميائي للنحاس (اختزال بالفورمالدهيد، نحاس نقي) موصليته أفضل، ومرونته جيدة، مناسب للطلاء الكهربائي النحاسي السميك اللاحق، ولكن التحكم في الفورمالدهيد (مسرطن) وغازات نفايات الفورمالدهيد صارم، ومتطلبات النظافة للمعالجة الأولية أعلى. في التحكم بالسماكة، 0.2 µm كافٍ لإرضاء بدء التوصيل، ولكن لتقليل التسرب وتحسين مقاومة الصدمات الحرارية والباردة، غالباً ما تُعمل 0.4–0.8 µm. سائل الطلاء الكيميائي يحتاج التحكم بـpH ودرجة الحرارة والحمل والعامل المستقر (لمنع التحلل الذاتي والطلاء الانفجاري)، والترشيح الدوري لإزالة الجسيمات. التبلور الكثيف لطبقة الطلاء الكيميائي يؤثر مباشرة على استواء وارتباط طبقة الطلاء الكهربائي اللاحقة، وهو بند فحص إلزامي لـQC. سبيكة Ni-P الناتجة من الطلاء الكيميائي للنيكل مع اختلاف محتوى الفوسفور (عادة 3–12 %) تظهر انتقالاً من بلوري إلى غير متبلور، الطبقة عالية الفوسفور مقاومة التآكل أفضل ولكن صلابتها أقل قليلاً، والطبقة منخفضة الفوسفور قابلية اللحام بها جيدة، والتركيبة تُختار حسب الاستخدام. رغم أن الطلاء الكيميائي للنحاس أفضل في التوصيل والمرونة، إلا أن سمية وتطاير الفورمالدهيد تجعله أكثر صرامة في بيئة العمل والتحكم بغازات النفايات، وبعض المناطق الإنتاجية قيدت استخدامه، والاتجاه لنظام خالٍ من الفورمالدهيد لا يزال قيد البحث. سواء نيكل أو نحاس، سائل الطلاء الكيميائي يحتاج إضافة عامل مستقر (مثل رصاص، يوريا كبريتية بكميات ضئيلة) لكبح التحلل المتجانس، مع ترشيح مستمر لإزالة الجسيمات المحفزة، وإلا سيحدث "طلاء انفجاري ذاتي" يسد الحوض والمشابك.
ثامناً، بنية طبقة الطلاء الكهربائي: نحاس/نيكل/كروم
فوق طبقة التوصيل الكيميائي، بالترتيب الطلاء الكهربائي: كبريتات النحاس (تسميك التوصيل والتعبئة) → نيكل لامع (مقاوم للتآكل، زخرفي، الطبقة الرئيسية بالسماكة) → طلاء كرومي أو بديل الكروم (السطح الخارجي، مرآوي ومقاوم للبلى). السماكة الكلية النموذجية عشرات الميكرونات. طبقة النيكل هي القوة الرئيسية لمكافحة التآكل، وطبقة الكروم رقيقة وصلبة، توفر المرآة ومقاومة الطقس. يجب أن تكون الارتباط بين الطبقات جيداً، وإلا تتقشر. توزيع السماكة تقريباً: نحاس بيروفوسفات 5–15 µm للأساس والتعبئة، نيكل شبه لامع + نيكل لامع 10–25 µm لتوفير مقاومة التآكل والزخرفة، كروم مسامي/مشقق دقيق 0.1–0.5 µm لتوفير سطح صلب ومرآوي. طبقة النيكل غالباً تُعمل كتركيبة "نيكل مزدوج الطبقة + كروم مسامي دقيق" لقطع قنوات التآكل؛ لمتطلبات مقاومة التآكل العالية (مثل زخارف السيارات الخارجية) تُسمك النيكل ويُستخدم كروم مسامي دقيق لتشتيت تيار التآكل. تصميم فرق الجهد بين الطبقات هو جوهر مقاومة التآكل، وإساءة استخدام نيكل لامع أحادي الطبقة يسهل حدوث "تآكل خطي" عند الخدش. جوهر تصميم مقاومة التآكل في جهد الطبقات وبنية المسام الدقيقة: نيكل لامع أحادي الطبقة بمجرد خدشه، يتقدم التآكل من الخدش نحو الأساس خطياً؛ بينما تركيبة "نيكل شبه لامع (جهد سالب نسبياً) + نيكل لامع (جهد موجب نسبياً) + كروم مسامي دقيق"، تجعل تيار التآكل مشتتاً بالتساوي عبر المسام الدقيقة، فيحدث التآكل كتخفيض سميك متساوٍ بدلاً من ثقب خطي، وتتضاعف العمرية. الكروم المسامي الدقيق يتحقق بإدخال جسيمات خاملة دقيقة جداً (مثل كبريتات الباريوم، دياتوميت) على طبقة النيكل أو صنع ثقوب بنيكل ثانوي. لسيناريوهات الملح والضباب العالية مثل زخارف السيارات الخارجية، تُسمك الطبقة النيكلية الإجمالية وتتطور نحو "نيكل مزدوج الطبقة + كروم مشقق دقيق". هذه التفاصيل تحدد أن طبقات مطلية "تبدو لامعة" بنفس الشكل، قد يختلف ضمان الجودة بضعفين أو أكثر.
تاسعاً، نافذة عملية و معاملات الطلاء البلاستيكي-الكهربائي لـABS
كمثال على ABS، تكون نافذة معلمات الطلاء البلاستيكي النموذجية: التخشين 60–70 ℃، CrO₃ 300–450 g/L، H₂SO₄ 200–350 g/L، الزمن 3–10 دقائق (حسب سمك القطعة والمتطلبات)؛ المعادلة 30–50 ℃، كبريتيت الصوديوم 30–80 g/L؛ التنشيط 20–40 ℃، بallاديوم غروي 50–200 ppm Pd؛ إزالة الغراء 1–3 % HCl أو فلوريد؛ النيكل الكيميائي 30–45 ℃، pH 4.5–5.0، السماكة 0.4–0.8 µm؛ الطلاء الكهربائي للنحاس اللامع 20–30 ℃، النيكل 50–60 ℃، الكروم 40–50 ℃. هذه المعلمات ليست منعزلة، فالتخشين المفرط يضيق هامش الخطأ للتنشيط والطلاء الكيميائي اللاحق، ويجب ضبط المعلمات عبر الخط بالكامل بشكل متزامن. نافذة التخشين لـ ABS واسعة (±20% لا تزال مقبولة)، وهذا هو السبب الجذري لكونه أساسًا كلاسيكيًا؛ وتغيير الأساس يعني إعادة فتح النافذة.
عاشرًا: معضلة PP: الطاقة السطحية المنخفضة جدًا وضرورة البرايمر
أكبر عائق أمام استخدام PP في الطلاء البلاستيكي هو انخفاض طاقته السطحية جدًا وكثافته البلورية، حيث أن تخشين حمض الكروم لا يكاد يكون له تأثير، وتفشل التثبيتات الدقيقة، ويحدث تسرب مباشر في الطلاء الكيميائي. توجد ثلاثة مسارات للحل: (1) معالجة اللهب/التفريغ الكوروني/البلازما لرفع الطاقة السطحية إلى أكثر من 40 mN/m، لكن التأثير يتناقص بمرور الزمن، وهو غير متساوٍ على القطع المعقدة؛ (2) استخدام PP معدّل (مثل PP مكسر بحمض المالئيك أنهيدريد، أو مزيج PP/مرونة)، لإدخال طور قطبي قابل للتخشين أو يحسن الالتصاق؛ (3) الأكثر واقعية هو رش برايمر تعزيز الالتصاق (نظام CPO نموذجي من بولي أوليفين مكلور)، لتشكيل طبقة انتقالية ذات التصاق قوي على PP أولًا، ثم عمل طلاء موصل أو طلاء كهربائي مباشر فوقها. بالنسبة لقطع PP الصحية والأجهزة المنزلية بكميات كبيرة، أصبح مسار البرايمر معيارًا واقعيًا. تطرح شركة كيكسين للمواد الجديدة في قاعدتها بفوشان برايمر التصاق مخصص لـ PP، بالتعاون مع قطع حقن العملاء لتحقيق معدل جودة مستقر في الطلاء البلاستيكي. تستخدم معالجة اللهب لهب أكسدة عالي الحرارة لإدخال مجموعات قطبية تحتوي على أكسجين على سطح PP، بتكلفة منخفضة لكن يصعب التحكم في التجانس والزمن (تناقص من عدة ساعات إلى أيام بعد المعالجة)؛ التفريغ الكوروني/البلازما أكثر تجانسًا ويمكن دمجه في الخط، لكن المعدات باهظة ويصعب تظليل القطع ذات التجاويف العميقة. لذلك فالأكثر شيوعًا في الطلاء البلاستيكي لـ PP بكميات كبيرة هو "PP معدّل + برايمر CPO" كتأمين مزدوج: التعديل يحل قابلية الالتصاق، والبرايمر يحل الارتباط القوي والتوافق مع الطلاء الكهربائي. في الحالات التي لا يمكن فيها تغيير المادة (مثل تحديد العميل للمادة الخام)، يعد برايمر CPO المخرج القوي الوحيد تقريبًا، وهذا يفسر لماذا يتحسن معدل جودة طلاء PP البلاستيكي غالبًا ليس بتغيير الطلاء الكهربائي بل بتغيير الطلاء.
حادي عشر: برايمر تعزيز الالتصاق من بولي أوليفين مكلور (CPO)
بولي أوليفين مكلور (Chlorinated Polyolefin, CPO) هو مادة كلاسيكية لحل التصاق PP. سلسلته الجزيئية لها بنية مشابهة لـ PP، ويمكنها الانتفاخ والانتشار إلى الطبقة السطحية من PP لتشكيل تثبيت "متداخل"، وفي نفس الوقت يوفر الكلور على السلسلة الجانبية القطبية، ويمكنه الربط مع طبقة الطلاء العلوية أو الطلاء الكيميائي/الكهربائي. تطبيق برايمر CPO عادة برش رقيق 3–8 µm، وخبز عند 60–80 ℃ لمدة 10–20 دقيقة لتعزيز الانتشار الواجهي مع PP. المؤشرات الرئيسية هي درجة الكلورة (عادة 20–40 %)، والوزن الجزيئي (يؤثر على توازن التصاق وتكوين الغشاء)، ونظام المذيبات (يجب أن ينتفخ PP دون التسبب في تشقق). يمكن أيضًا استخدام CPO كأساس لرش دهان نهائي مباشر على قطع PP للأجهزة المنزلية، وليس مقتصرًا على الطلاء البلاستيكي. بالنسبة لمسار الطلاء البلاستيكي، فوق برايمر CPO غالبًا ما يُرش طلاء موصل أو يتم تنشيط خاص لبدء الطلاء؛ إذا كان الطلاء الكيميائي مباشرة، فيجب أن يحتوي البرايمر على نشاط حفزي أو يُدمج مع التنشيط. صعوبة التركيبة تكمن في: درجة كلورة منخفضة جدًا تعطي التصاقًا ضعيفًا، ومرتفعة جدًا تصبح هشة ومصفرة وضعيفة التحمل الجوي. في التطبيق، يُستخدم برايمر CPO غالبًا بالرش الهوائي أو الإلكتروستاتيكي، بسماكة 3–8 µm فقط، والزيادة تضعف التماسك الداخلي وتسبب التشقق بسهولة؛ يجب أن تكون نافذة الخبز كافية لانتفاخ الراتنج والانتشار في PP، دون حرارة مفرطة تُشوّه PP. تذبذب نوع PP الوارد يؤثر بشدة على تأثير البرايمر، لذا يجب تثبيت المادة الخام والدفعات في الإنتاج الضخم، وإجراء تحقق دوري باختبار الشبكة + الغليان. بالنسبة لقطع PP التي تحتاج طلاء موصل، يجب أن يكون برايمر CPO متوافقًا مع راتنج الطلاء الموصل العلوي، لتجنب واجهة ضعيفة بين الطبقات.
ثاني عشر: مسار البرايمر الموصل/طلاء موصل (تجاوز التخشين)
للبلاستيك الصعب التخشين (PP وPE وبعض البلاستيك الهندسي وحتى السيراميك/الزجاج)، يستخدم القطاع عادة مسار "طلاء موصل" لتجاوز التخشين: رش طلاء موصل يحتوي على حشو معدني (مسحوق فضي أو نحاسي أو جرافيت أو نيكل أو ألياف فولاذية غير قابلة للصدأ) على القطعة أولًا، لتشكيل طبقة موصلة بسماكة 1–10 µm ومقاومة سطحية <1–10 Ω/□، ثم الدخول مباشرة إلى حوض الطلاء الكهربائي لتسميك النحاس والنيكل والكروم. يستبدل هذا المسار "التخشين الكيميائي لصنع المراسي" بـ "طلاء موصل + التصاق فيزيائي"، ويتجنب تخشين الكروم السداسي، بميزة بيئية واضحة، لكنه يتطلب متطلبات عالية جدًا للالتصاق الذاتي لطلاء موصل (لا يزال يعتمد على البرايمر أو المعالجة السطحية) والتجانس الموصل. يجب أن يكون نظام راتنج طلاء موصل متوافقًا مع سائل الطلاء الكهربائي (مقاوم للحمض والقلوي والحرارة)، ويشيع استخدام أكريليك معدّل أو إيبوكسي أو بولي يوريثان. يعتمد التماسك الطبقي لمسار طلاء موصل أكثر على الارتباط الميكانيكي/الكيميائي بين الطلاء والأساس، لا على تثبيت المسام الدقيقة، لذا تصبح المعالجة المسبقة للأساس (إزالة الزيت والبرايمر) أكثر أهمية. ميزة أخرى لمسار طلاء موصل هي "المعدنة الانتقائية": باستخدام قناع أو طباعة حريرية لرش طلاء موصل فقط على المنطقة المراد طلاؤها، والمناطق غير المرشوشة غير موصلة وغير مطلية كهربائيًا، مما يوفر العزل الكلي للقطعة والتراجع عن الطلاء. هذا مفيد جدًا في الشعارات والأحزمة الزخرفية والدرع المحلي. لكن هذا المسار يتطلب صرامة في اتساق تطبيق طلاء موصل — تذبذب سماكة الغشاء يؤدي مباشرة إلى مقاومة غير متساوية واختلال توزيع التيار، وظهور "بقع سميكة ورقيقة" أو حتى حرق موضعي. لذلك يُجهز قسم الرش غالبًا بقياس سماكة الغشاء عبر الإنترنت وفحص مقاومة بالعينة، ويجب أن يضمن تصميم المشابك اتصالًا كهربائيًا جيدًا بين طبقة طلاء موصل والقطب السالب للطلاء الكهربائي، وإلا لا يمر تيار البدء.
ثالث عشر: تركيبة طلاء موصل: نظام مسحوق فضي/نحاسي/جرافيت
يُحدد أداء طلاء موصل بثلاثة: حشو موصل وراتنج ومذيب. مسحوق الفضة أفضل موصلية وأكسدة منخفضة ومقاومة تلامس منخفضة، لكن تكلفته عالية، ويُستخدم غالبًا للدرع الإلكتروني عالي الموثوقية والقطع الزخرفية الفاخرة؛ مسحوق النحاس منخفض التكلفة وجيد الموصلية، لكنه يتأكسد بسهولة ويتطلب طلاءً مضادًا للأكسدة (مثل مسحوق نحاس مغلف بالفضة)، وإلا يؤدي تآكل سائل الطلاء الكهربائي إلى ارتفاع حاد في المقاومة وتشوه الطبقة؛ الجرافيت/الكربون الأسود منخفض التكلفة ومقاوم للتآكل لكن موصليته ضعيفة ويتطلب سماكة غشاء أكبر؛ مسحوق النيكل وألياف الفولاذ غير القابل للصدأ يقع في منتصف التوازن بين التآكل والتكلفة. شكل الحشو (الرقائقي أفضل من الكروي، لتشكيل مسار موصل أسهل)، والكسر الحجمي (عادة 30–60 wt%)، والتشتيت (منع التكتل)، وترطيب الراتنج للحشو، تحدد معًا المقاومة النهائية والالتصاق. يجب أن تراعي التركيبة أيضًا قابلية التطبيق (اللزوجة والمد الأفقي والجفاف السريع) والتوافق مع الطلاء الكهربائي. تمتلك شركة كيكسين للمواد الجديدة احتياطي تركيبات في برايمر موصل من هذا النوع، ويمكنها تخصيص الحشو والراتنج حسب أساس PP/ABS المختلف. جدير بالذكر بشكل منفصل "مسحوق نحاس مغلف بالفضة": نواة نحاس مغلفة بطبقة رقيقة من الفضة، تجمع بين انخفاض تكلفة النحاس ومقاومة أكسدة الفضة، وهو خيار متوازن للأداء والتكلفة، لكن اكتمال التغليف يحدد قدرته على مقاومة تآكل سائل الطلاء الكهربائي، والتغليف الرديء يؤكسد ويعتم قبل الطلاء. لتوزيع حجم جسيمات الحشو أيضًا اعتبار — المزج الخشن والناعم يمكن أن يشكل مسارًا موصلًا أكثر كثافة بكمية حشو منخفضة، مما يخفض التكلفة مع الحفاظ على الموصلية. من جهة الراتنج، يجب الموازنة بين ترطيب الحشو والالتصاق بالأساس (بعد البرايمر) ومقاومة سائل الطلاء الكهربائي (حمض/قلوي/أكسدة) دون انتفاخ أو تساقط. تعتمد خبرة كيكسين للمواد الجديدة في برايمر موصل على مطابقة "حشو-راتنج-أساس" الثلاثة.
رابع عشر: طلاء حماية بعد الطلاء: ورنيش شفاف
الطلاء الكهربائي للبلاستيك ليس "ينتهي عند الطلاء". غالبًا ما يوجد في المرحلة بعد الطلاء "طلاء حماية": بعض القطع لرفع التحمل الجوي أو مقاومة بصمات الأصابع أو تعديل اللون، يُرش طلاء حماية شفاف فوق طبقة الكروم (مشابه لطلاء سطح PVD). طبقة الطلاء (خاصة الكروم اللامع) رغم صلابتها إلا أنها رقيقة، وتفقد اللمعان والتآكل النقطي عند التعرض الخارجي الطويل، وتترك بصمات الأصابع بسهولة؛ يوفر الورنيش الشفاف (الطلاء الشفاف) حماية إضافية ضد العوامل الجوية والمواد الكيميائية والخدش. ينقسم الورنيش إلى نوع بالمذيبات (بولي يوريثان ثنائي المكونات، أكريليك) ونوع مائي/مصلب بالأشعة فوق البنفسجية. متطلبات التطبيق رقيقة جدًا وشفافة (عادة 5–15 µm)، دون إخفاء المرآة المعدنية أو التصفر أو تقليل الالتصاق. للقطع الصحية وقطع السيارات الخارجية، الورنيش مفتاح لإطالة فترة الضمان. الورنيش بعد الطلاء وكذلك البرايمر قبل الطلاء، كلاهما "واجهة بين شركة الطلاء ومصنع الطلاء الكهربائي". ورنيش بولي يوريثان ثنائي المكونات بالمذيبات ناضج الأداء الشامل ومتوازن الالتصاق والتحمل الجوي، ولا يزال التيار الرئيسي؛ ورنيش أكريليك صلب وهش، جيد مقاومة الخدش لكن مرونته أقل قليلًا؛ ورنيش مصلب بالأشعة فوق البنفسجية بلا مذيبات وتصلب خلال ثوانٍ وسرعة خط عالية، لكن يتطلب شكلًا مسطحًا يتلقى الضوء، وطاقة تصلب كافية للسطح المعدني الداكن؛ ورنيش مائي VOC منخفض لكن التشكيل الغشائي حساس لدرجة الحرارة والرطوبة ويتطلب صيانة للمقاومة المائية الأولية. أيا كان النوع، التطبيق يتطلب "رقيق، متساوٍ، نظيف": سماكة فوق 15–20 µm易开裂 وتساقط وتخفي الإحساس المعدني، وسماكة غير كافية تعطي حماية غير كافية. قبل الرش يجب إزالة الزيت وبصمات الأصابع من سطح الكروم ومعالجته خفيفًا لزيادة الترطيب، وإلا سيتجمع الورنيش محليًا أو يتقشر كليًا.
خامس عشر: التحمل الجوي ومقاومة بصمات الأصابع لورنيش
الأداء الجوهري لورنيش هو التحمل الجوي (شيخوخة QUV/زينون دون تصفر أو تشقق) ومقاومة بصمات الأصابع (طاقة سطحية منخفضة وسهولة تنظيف). القطع الخارجية تتطلب 1000–2000 ساعة شيخوخة زينون وتحقق CASS مركب؛ تُخفض طاقة السطح غالبًا بإضافة مساعدات فلورية أو سيليكونية لكن الزيادة المفرطة تضحي بالالتصاق بين الطبقات. ورنيش مصلب بالأشعة فوق البنفسجية لعدم وجود مذيبات وتصلب سريع وصلابة عالية، يحل تدريجيًا محل بعض الأنواع بالمذيبات؛ والورنيش المائي يتماشى مع خفض VOC. يعتمد الارتباط بين الورنيش وطبقة الكروم على الخشونة الدقيقة لسطح الكروم ونظافة التنظيف (بقايا مانع التصاق قاتل للالتصاق)، وغالبًا ما يتطلب معالجة خفيفة بعد الكروم (مثل تنشيط بحمض مخفف أو بلازما) قبل الرش. تمتلك شركة كيكسين للمواد الجديدة حلول هندسية في الورنيش المائي ومقاومة بصمات الأصابع، يمكنها الارتباط بعمليات ما بعد الطلاء البلاستيكي. يمكن قياس درجة مقاومة بصمات الأصابع بصريًا لبقايا البصمات + زاوية التماس، وكلما انخفضت طاقة السطح قل ترك البصمات، لكن الانخفاض المفرط (<20 mN/m) يضعف التصاق الورنيش بسطح الكروم، ويتطلب موازنة في جرعة المساعد. من ناحية التحمل الجوي، دورة QUV 340 nm لمدة 1000 ساعة غالبًا حد فاصل بين داخلي وخارجي، والقطع الخارجية يجب أن تخضع لشيخوخة زينون الطيف الكامل. إذا احتوى الورنيش على ماص للأشعة فوق البنفسجية ومثبت ضوئي أميني معوق (HALS)، يمكنه تأخير تعتيم النيكل تحت الكروم بشكل ملحوظ وإطالة الضمان.
سادس عشر: طبقات العزل المحلي والحماية الحافة
قطع الطلاء البلاستيكي غالبًا ما تحتوي على تجاويف داخلية ومشابك وخيوط وأسطح تجميع، هذه المناطق لا يمكن طلاؤها (وإلا تجمع السائل والتآكل وتتداخل مع التجميع). تقنيًا تُستخدم "حبر/طلاء عازل" لحجب هذه المناطق انتقائيًا: طلاء كهربائي كلي أولًا، ثم ختم التجاويف والمشابك بطبقة عازل قابل لل剥 أو دائم، أو قبل الطلاء الكهربائي بطلاء مقاوم للطلاء على المناطق غير المراد طلاؤها. يجب أن يتحمل الطلاء العازل سائل الطلاء الكهربائي (حمض وقليوي وأكسدة)، وسهل التطبيق والإزالة (نوع قابل لل剥) أو الارتباط الدائم (نوع هيكلي). عند الحواف والزوايا الحادة تكون طبقة الطلاء رقيقة ومتركزة الإجهاد وكاشفة للبلاستيك، غالبًا ما تُدور الزوايا وتُزاد السماكة في مرحلة تصميم الحقن، مع حماية بتغطية محلية. هذه "حلقات الطلاء" تبدو هامشية لكنها جوهر معدل جودة الطلاء البلاستيكي وموثوقية التجميع، وميدان لاستخدام معرفة الطلاء. طلاء العزل القابل لل剥 غالبًا نظام مطاطي أو حراري البلاستيك، يُزال بالتقشير بعد الطلاء الكهربائي، مناسب لكميات صغيرة وأنواع متعددة؛ طلاء العزل الدائم يكون إيبوكسي أو أكريليك معدّل، يبقى مع القطعة بعد التصلب، يُستخدم لسد الهيكل. دقة الحجب تحدد جمال حدود الطبقة وموثوقية التجميع، غالبًا مع تغذية CNC أو طباعة حريرية لحجب خط رفيع. للقطع ذات الخيوط، تُستخدم سدادات حرارية عالية التحمل للحجب الفيزيائي، لتجنب دخول غشاء الطلاء إلى الخيط والتأثير على البرغي.
سابع عشر: توضيح مخطط العمليات والدورة
خط طلاء بلاستيكي كامل عادة يُرتب كالتالي: تعليق → إزالة الزيت → غسل مائي → تخشين → استرجاع → غسل مائي → معادلة → غسل مائي → تنشيط → غسل مائي → إزالة الغراء → غسل مائي → نيكل كيميائي (أو نحاس) → غسل مائي → نحاس كهربائي → غسل مائي → نيكل كهربائي → غسل مائي → كروم كهربائي → غسل مائي → تجفيف → فك التعليق → (معالجة لاحقة) ورنيش/عزل. تُحدد الدورة بسرعة الخط وزمن الحوض، وتصميم المشابك (توصيل كهربائي وتوجيه التدفق ومنع تجمع السائل) يحدد مباشرة التجانس ومعدل الهالك. لمسار طلاء موصل، بعد إزالة الزيت/البرايمر تُدرج "رش طلاء موصل → تصلب" ثم الدخول للطلاء الكهربائي. معظم الخطوط تستخدم رافعة أوتوماتيكية أو خط دائري، وتُتحكم المعلمات مغلقة الحلقة بـ PLC مركزي وتحليل عبر الإنترنت (التركيز ودرجة الحرارة وpH). دورة طويلة تزيد حمل السائل المخرج واستهلاك المواد الكيميائية والنفايات، وقصيرة جدًا تعطي تخشين/تنشيط غير كافٍ، ويجب موازنة التصميم بينهما. تُحدد الدورة عادة بـ "أبطأ خطوة"، مثلاً تخشين 6 دقائق يحدد سرعة الخط الرئيسي، وبقية الأحواض تُرتب حسب زمن البقاء؛ كثافة توزيع المشابك تؤثر على الحمولة والتجانس، وكثافة زائدة تعطي حملًا سيئًا في الحوض وسماكة غير متساوية. خطوط دائرية حديثة تحسن تباعد المشابك واتساع التأرجح بالمحاكاة، لتحكم قيمة CV للسماكة ضمن 10%. عند تغيير النوع، استخدم قطع كبش فداء (dummy) لتشغيل الخط والمعايرة أولًا قبل القطع الأصلية، لتقليل هالك الدفعة الأولى.
ثامن عشر: معلمات العملية الرئيسية: درجة الحرارة والسماكة والتصلب
يمكن تصنيف معلمات سلسلة الطلاء الكهربائي على البلاستيك إلى ثلاث فئات: درجة الحرارة (التخشين 60–70 ℃، التنشيط في درجة حرارة الغرفة، النيكل الكيميائي 30–45 ℃، طلاء النيكل 50–60 ℃، طلاء الكروم 40–50 ℃)، السماكة (الطلاء الكيميائي 0.4–0.8 µm، النحاس البيروفوسفاتي 5–15 µm، النيكل 10–25 µm، الكروم 0.1–0.5 µm، الطلاء الشفاف 5–15 µm)، المعالجة (البرايمر CPO 60–80 ℃/10–20 دقيقة، الدهان الموصل 80–120 ℃/15–30 دقيقة، الطلاء الشفاف ثنائي المكونات معالجة في درجة حرارة الغرفة أو 60–80 ℃، الطلاء الشفاف UV خلال ثوانٍ). هذه الأرقام ليست ثابتة، بل تتغير حسب المادة الأساسية والشكل والجهاز والمتطلبات. انحراف الحرارة بمقدار 2–3 ℃ قد يؤدي إلى تخشين مفرط أو فشل التنشيط؛ ونقص السماكة يضحي مباشرة بالمقاومة للتآكل؛ وعدم كفاية المعالجة يجعل التصاق الطلاء ومقاومته الكيميائية رديئة. يجب أن يكون خط الإنتاج مجهزاً بضبط حراري عالي الدقة، وقياس السماكة أونلاين/أوفلاين (XRF، قطاع مجهري)، واكتشاف درجة المعالجة (DMA/مسح بالمذيب). يوصى لقياس السماكة باستخدام XRF للفحص العشوائي أونلاين للنحاس والنيكل والكروم، والقطاع المجهري للتحليل التدميري لكامل الطبقات، مع التحقق المتبادل بينهما؛ ويمكن الحكم بشكل غير مباشر على درجة المعالجة للطلاء الشفاف بعدد مسحات MEK أو صلابة القلم الرصاص. غالباً ما يكون أول إشارة لانحراف المعلمات هو المظهر (ضباب، تبقيع، مسام إبرية)، لذا يجب على مشغل الآلة ترك عينات للمقارنة اللونية واللمعان المرآوي (مثل جهاز لمعان 60°) كل وردية. كتابة المعلمات الرئيسية في مخطط التحكم SPC يمكن أن يكشف الانحرافات الاتجاهية مبكراً.
تسعة عشر، خطوط الإنتاج والمعدات: الحوامل/أحواض الطلاء/الرش
استثمار معدات الطلاء الكهربائي على البلاستيك ثقيل وصيانتها دقيقة. أحواض الطلاء غالباً ببطانة PP/PVC، وأنابيب تسخين من التيتانيوم، ورش وتدفق فائض داخل الحوض من PP؛ الحوامل من التيتانيوم أو فولاذ مغلفن، يجب أن توصل التيار وتمنع تجمع السائل وتمنع الطلاء على مناطق غير مطلوبة؛ الخطوط الأوتوماتيكية مجهزة برافعات جوية ونقل دائري وآليات تأرجح لضمان التجانس. قسم الرش (البرايمر، الدهان الموصل، الطلاء الشفاف) يستخدم آلات متذبذبة أو روبوتات، مع رش إلكتروستاتيكي لرفع معدل التغطية وانتظام سماكة الطلاء؛ غرف الرش تحتاج لحرارة ورطوبة ثابتتين ومراقبة تركيز المذيب. معالجة المياه العادمة (اختزال الكروم السداسي، كسر الترتيب المعقد للنيكل، معادلة الحمض والقاعدة) هي تكلفة صارمة للامتثال. يتم تنفيذ الطلاءات الداعمة لقاعدة كيكسين للمواد الجديدة في فوشان غالباً بنمط تعاوني "رش أوفلاين + طلاء كهربائي للعميل"، حيث يمكن إتمام البرايمر والمعالجة المسبقة والطلاء الشفاف على خط رش عادي، مما يخفض عتبة تعديل الخط للعميل. تصميم الحوامل غالباً ما يُقلل تقديره لكنه حاسم: يتحمل في آن واحد أربعة أدوار: التوصيل، الدعم، توجيه التدفق، ومنع تجمع السائل. مقطع التوصيل غير الكافي يحد التيار مسبباً طبقة رقيقة؛ سوء توجيه التدفق يجعل الظهر يُطلى أيضاً، مما يزيد الاستهلاك ويفسد المظهر؛ تجمع السائل ينقل المحلول إلى الحوض التالي مسبباً تلوثاً متقاطعاً وزيادة في المياه العادمة. الخطوط المتقدمة تستخدم حوامل تيتانيوم مغلفة، المناطق غير المطلية مغلفة والمناطق المطلية تيتانيوم مكشوف، مع حوامل مطابقة للشكل لتقليل تجمع السائل. في قسم الرش، الطلاء الإلكتروستاتيكي يرفع استخدام الدهان من 30–40% في الرش الهوائي إلى 60–80%، مما يخفض بوضوح تكلفة الدهان وVOC. قسم المياه العادمة هو مركز الامتثال الصارم: الكروم السداسي يُختزل أولاً إلى ثلاثي ثم يترسب، والنيكل المعقد يحتاج كسر ترتيبه قبل التخثر والإزالة، وعدم الوصول للمعيار يؤدي مباشرة لحد الإنتاج.
عشرون، تقدم PP المعدل والطلاء بدون برايمر
لخفض اعتماد PP على البرايمر في الطلاء الكهربائي على البلاستيك، يعمل جانب المواد على تطوير PP المعدل: تطعيم أحادي قطبي (مثل PP-g-MAH) لإدخال نقاط التصاق قطبية؛ مزج PP/المرن (EPDM) لخلق طور قابل للتخشين؛ تعبئة بمعادن أو ألياف زجاجية لرفع الاستقرار الأبعاد ودعم الطلاء. بعض PP المعدل يمكنه تحت تخشين معتدل الحصول على تثبيت مقبول، تحقيق "تخفيف الوزن + قابلية الطلاء الكهربائي". بالإضافة إلى ذلك، الدهان الموصل بدون برايمر (يحتوي على راتنج التصاق قوي ذاتياً) والتنشيط المباشر بالبلازما منخفض الحرارة، يضغطان أيضاً على عملية البرايمر. لكن التعديل يضحي بجزء من ميزة PP الرخيصة والخفيفة، واختيار المادة هو إعادة توازن "التكلفة-الأداء-العملية". للقطع الكبيرة في الحمامات، لا يزال الطريق المتين "برايمر CPO + دهان موصل" هو السائد. بعد رفع نقاط PP-g-MAH القطبية، يمكن الحصول على تثبيت معين تحت ظروف معتدلة، لكن لا يزال من الصعب الوصول لشدة تخشين ABS، ومعظمه لا يزال مع برايمر؛ PP المعزز بألياف زجاجية يحتاج انتباه لمسام الطلاء الإبرية عند بروز الألياف. الدهان الموصل بدون برايمر يعض PP مباشرة عبر إدخال راتنج التصاق قوي (مثل كلوروأسيتات معدل، إيبوكسي)، يوفر عملية لكن التوصيل والالتصاق صعب الجمع، مناسب لقطع التزيين والدرع ذات المتطلبات المتوسطة والمنخفضة. الاختيار التآزري للمواد والدهان هو الرافعة الرئيسية لخفض تكلفة الطلاء الكهربائي على PP.
واحد وعشرون، مراقبة الجودة: اختبار الالتصاق
قوة الارتباط في الطلاء الكهربائي على البلاستيك هي خط حياة أو موت. الطرق المعيارية تشمل: الصدمة الحرارية (الصدمة الباردة والساخنة) لرؤية ظهور الفقاعات أو التقشر؛ الشبكة/الانفصال (مثل شريط لاصق أو براغي شد) لقياس الالتصاق كمياً؛ الثني/الصدم لرؤية المرونة؛ الشبكة المائة + الشريط اللاصق (لطلاء الشفاف). هدف قوة ارتباط طبقة الطلاء الكهربائي بالبلاستيك عادة يتطلب اجتياز ماء مغلي 100 ℃/زيت ساخن أو دورة -40–85 ℃ بارد ساخن دون انفصال. يجب أخذ العينات في المناطق الضعيفة كالزوايا والمناطق المقعرة التمثيلية، لا فقط قياس السطح المسطح. عند تسليم الطلاءات الداعمة، تتفق كيكسين للمواد الجديدة مع العميل على عتبة قبول الالتصاق (مثل شبكة مائة مستوى 0، صدمة باردة ساخنة دون انفصال)، وتعيد حالة ما بعد الطلاء الكهربائي للعميل للتحقق، لتجنب الجدال "الطلاء مطابق لكن طبقة الطلاء تنفصل". طريقة السحب (مثل لصق أسطوانة ألومنيوم وشد لقياس قوة الارتباط بوحدة MPa) أكثر كمية من الشبكة المائة، مناسبة للمقارنة في البحث والتطوير؛ اجتياز الصدمة الحرارية لكن انفصال الشبكة المائة في درجة الحرارة العادية، غالباً يشير لارتباط ضعيف على الواجهة وليس إجهاد حراري. أخذ العينات يجب أن يغطي نهايات التسرب، الزوايا الداخلية، جذور الخيوط وغيرها من مناطق التيار/الالتصاق المنخفض، هذه المواضع هي الأكثر عرضة للفشل أولاً. تقترح كيكسين للمواد الجديدة إدراج الالتصاق في التأكيد المزدوج للوارد وكل دفعة مصدرة، لا فقط الفحص النهائي.
اثنان وعشرون، اختبار الصدمة الحرارية (الصدمة الباردة والساخنة)
الصدمة الحرارية هي أقسى وأكثر عتبة موثوقية استخداماً في الطلاء الكهربائي على البلاستيك. معامل التمدد الحراري للبلاستيك وال metal مختلف كبير (البلاستيك حوالي 50–100 ppm/℃، المعدن حوالي 10–20 ppm/℃)، التغير الحراري المفاجئ يتراكم إجهاد قص على الواجهة، وعدم كفاية الالتصاق يؤدي لفقاعات وتقشر. الظروف النموذجية: -40 ℃ 30 دقيقة ↔ 85 ℃ 30 دقيقة دورة 5–10 مرات، أو ماء مغلي 100 ℃ ↔ ماء جليد 0 ℃. معيار الحكم هو عدم ظهور فقاعات أو تقشر أو تشقق. فشل الصدمة الحرارية غالباً يكشف مشاكل المعالجة المسبقة (تخشين غير كافٍ، تنشيط رديء) أو البرايمر (التصاق CPO ضعيف، معالجة غير كافية)، وهو أول مركز لاستكشاف الأعطال. لقطع زينة السيارات الخارجية، غالباً ما تُسلسل الصدمة الحرارية مع رذاذ الملح وشيخوخة UV كـ "اختبار بيئي شامل". يجب مطابقة قسوة شرط الصدمة الحرارية مع بيئة الاستخدام: القطع الداخلية يمكن بـ -30–80 ℃ دورة معتدلة، قطع معيار السيارة غالباً تتطلب -40–90 ℃ مع تغير رطوبة؛ عدا "عدم الانفصال" يجب رؤية ظهور ضباب أو تغير لون. لكشف المخاطر، بعض شركات السيارات تتبنى "صدمة حرارية + رذاذ ملح" متسلسل بدل منفصل، أقرب للشيخوخة الحقيقية. حالة الإجهاد للوح والقطعة الفعلية مختلفة، القطع المهمة يجب تأكيدها بقطعة فعلية.
ثلاثة وعشرون، CASS ورذاذ الملح المحايد
تعتمد مقاومة التآكل على التحقق برذاذ الملح. رذاذ الملح المحايد (NSS) يستخدم 5% NaCl، 35 ℃ رش مستمر، لرؤية وقت صدأ أحمر/فقاعات؛ CASS (رذاذ ملح الخل المعجل بالنحاس) يضيف CuCl₂ وحمض الخل، 50 ℃، تسارع أقوى، وهو عتبة سائدة لطلاء السيارات (مثل 16–96 ساعة متفاوتة). فشل رذاذ الملح لقطع الطلاء الكهربائي على البلاستيك غالباً يظهر: نقص طبقة النيكل يؤدي لتآكل الأساس، "توسع التآكل النقطي إلى بقع" عند مسام طبقة الكروم الدقيقة، التآكل الأولوي عند حواف كشف البلاستيك. وسائل التحسين: زيادة سماكة النيكل، استخدام كروم مسامي دقيق لتشتيت التآكل، طلاء شفاف بعد الطلاء لسد المسام، وضمان اكتمال الطلاء بدون مسام إبرية. قطع الحمامات بسبب بيئة رطبة ساخنة طويلة تحتوي كلور، غالباً تتطلب أعلى من قطع الزينة العادية. عينات رذاذ الملح أيضاً يجب أخذها عند الحواف والأسطح التجميعية، اجتياز المسطح لا يعني القطعة كاملة مطابقة. تقييم CASS حسب ISO 10289 أو معيار الشركة يحسب درجة الحماية (كلما أعلى أفضل)، ويحصي مساحة الفقاعات والصدأ الأحمر؛ قطع الكروم المسامي الدقيق تآكلها بقع منتظمة لا صدأ أحمر كبير، تقييمها أفضل. لتمييز "نقص الطلاء" و"تسرب الطلاء الشفاف"، يمكن عمل رذاذ ملح مقارن "مع طلاء شفاف/بدون" لتحديد حلقة الفشل. قطع الحمامات غالباً تضيف "دورة حرارة رطبة (مثل ماء ساخن 70 ℃ ↔ ماء بارد)" لمحاكاة الاستخدام.
أربعة وعشرون، العيوب الشائعة واستكشاف الأعطال
| العيب | السبب | الحل |
|---|---|---|
| تقشر طبقة الطلاء | تخشين غير كافٍ/تنشيط رديء/برايمر ضعيف | ضبط التخشين، فحص سائل التنشيط، تعزيز برايمر CPO |
| نقاط سطحية | تخشين مفرط/عيب مادة أساسية/غاز | ضبط التخشين، تغيير المادة، تحسين التحريك |
| طلاء ناقص | طبقة موصلة غير متساوية/تنشيط غير كافٍ | فحص الطلاء الكيميائي، تعويض الدهان الموصل، إعادة التنشيط |
| تشقق إجهادي | تخشين قوي/إجهاد مادة أساسية | تلدين، خفض التخشين، تغيير المادة الأساسية |
| فقاعات (صدمة حرارية) | التصاق واجهة ضعيف/تجمع سائل | تعزيز البرايمر، إزالة تجمع السائل، خفض إجهاد الواجهة |
| مقاومة تآكل رديئة | نيكل رقيق/نقص كروم/مسام إبرية | زيادة سماكة النيكل، ضمان اكتمال الكروم، إضافة طلاء شفاف |
| تلون طبقة الطلاء | أكسدة الدهان الموصل/تيار غير متساوٍ | استخدام حشوات مضادة للأكسدة، ضبط الحوامل |
| عدم الامتثال البيئي | تخشين كروم سداسي/نفايات ثلاثية | التحول لتخشين خالٍ من الكروم، تشغيل معالجة المياه العادمة |
| انفصال طلاء شفاف | سطح كروم متسخ/اختيار شفاف خاطئ | تنظيف سطح الكروم، تغيير شفاف متوافق |
تحديد العيب يجب من "المعالجة المسبقة → الطلاء → الطلاء" فحص عكسي تدريجي، النظر لطبقة الطلاء وحدها غالباً تشخيص خاطئ.
خمسة وعشرون، تطبيق صناعة السيارات: الشبك/الشعار/الخطوط الزخرفية
السيارات هي أكبر سوق عالي القيمة للطلاء الكهربائي على البلاستيك. الشبك، الشعارات الأمامية والخلفية، خطوط إطار النوافذ، مقابض الأبواب، ألواح ناقل الحركة تستخدم بكثرة ABS/ABS-PC طلاء كهربائي كروم لامع، خفيف ومع شعور فخم معدني. المتطلبات صارمة جداً: صدمة بارد ساخن، CASS، شيخوخة UV، صدم حصى، مقاومة منظفات كلها يجب اجتيازها، والتحكم في فرق اللون الدفعي والاتساق المرآوي صعب. في الاتجاه، الشبك الكبير يتجه تدريجياً إلى PVD أو رش تقليد الكروم لخفض عبء الكروم السداسي، لكن الشعارات الصغيرة والخطوط عالية الدقة لا تزال تفضل شعور الطلاء الكهربائي المعدني السميك الحقيقي. ملحقات الصدام من PP تسير غالباً بطريق برايمر + دهان موصل أو PVD. المصانع الصينية لقطع زينة السيارات في جنوب الصين التي تخدمها كيكسين للمواد الجديدة، الأسلوب الشائع هو إتمام الطلاء الكهربائي من مصنع بلاستيك، وتوفر شركة الدهان البرايمر CPO والطلاء الشفاف الخلفي بالتآزر. لدى مصنع السيارات عتبات أدوات لفرق اللون ووضوح الصورة (DOI) لقطع الكروم اللامع، الشبك ذو الطلاء الكبير يختبر خاصة تجانس السماكة وتصميم الحوامل. لتقليل الكروم السداسي، ملحقات الصدام الأمامي غالباً تتحول لـ PVD أو تقليد الكروم، فقط شعار الشبك يحتفظ بالطلاء الكهربائي لضمان "شعور المعدن السميك". تشارك كيكسين للمواد الجديدة في مثل هذه المشاريع غالباً بطبقتين "برايمر + طلاء شفاف"، لضمان حماية مقاومة بصمات الأصابع والطقس لطبقة الطلاء المُسلمة من مصنع الطلاء الكهربائي قبل التجميع.
ستة وعشرون، تطبيق الحمامات والأدوات المعدنية
الحمامات هي ثاني أكبر سوق للطلاء الكهربائي على البلاستيك: غلاف الحنفية، لوحة الدش، حلقات المناشف، صحون الصابون من ABS أو PP المعدل طلاء كهربائي تقليد الفولاذ المقاوم للصدأ/الكروم، لاستبدال بعض المعدن لتخفيف الوزن وخفض التكلفة. بيئة الحمامات رطبة ساخنة، تحتوي منظفات كلور وماء صلب، متطلبات مقاومة التآكل والطلاء الشفاف أعلى من قطع الزينة العادية، غالباً تتطلب حماية مزدوجة بزيادة النيكل + طلاء شفاف. قطع PP تظهر بكثرة هنا، تعتمد على طريق برايمر CPO ودهان موصل. القطع المعدنية الصغيرة (غطاء المفصل، المقبض) أيضاً لها تطبيق طلاء كهربائي. هذا المجال حساس جداً لـ "طلاء بدون مسام + سد طلاء شفاف"، رذاذ الملح وال corrosion الدوري فحص إلزامي للتصدير. لدى كيكسين للمواد الجديدة مجموعة طلاء شفاف وبرايمر موجهة لطلاء الحمامات، تساعد العملاء باجتياز تحقق الرطوبة الساخنة الطويل. غلاف PP/ABS لحنفية الحمام غالباً يتطلب اجتياز مجموعة "دورة بارد ساخن + نقع منظف"، لمحاكاة تآكل صابون الأطباق والماء الصلب؛ مقاومة الطلاء الشفاف الكيميائية هنا أهم من رذاذ الملح وحده. لوحة الدش بسبب تأثير تدفق الماء طويلاً وأيونات الكلور، كروم مسامي دقيق + سد طلاء شفاف تقريباً معيار أساسي. توفر كيكسين للمواد الجديدة لهذه القطع مجموعة كاملة "برايمر CPO + توافق دهان موصل + طلاء شفاف مقاوم كيميائياً"، وتقترح على العميل تدوير الزوايا في مرحلة القالب لتقليل مناطق الطلاء الرقيقة على الحواف.
سبعة وعشرون، تطبيق الإلكترونيات 3C والأجهزة المنزلية
3C والأجهزة المنزلية باستخدام الطلاء البلاستيكي غالباً ما تجمع بين الحاجة إلى الزخرفة للقطع الصغيرة والحاجز الكهرومغناطيسي: إطار الهاتف المحمول الزخرفي، وشعار الحاسوب المحمول، وأزرار/لوحات الأجهزة المنزلية تستخدم الطلاء البلاستيكي ABS/PC لتحسين الملمس؛ وفي الوقت نفسه، يمكن لمسار الدهان الموصل توفير حماية EMI لقشرة البلاستيك (عندما يصل المقاومة السطحية للمعايير يتم حجب الترددات اللاسلكية). قطع PP للأجهزة المنزلية (مثل أزرار الغسالة) يشيع فيها استخدام البرايمر CPO + الرش أكثر. قطع 3C صغيرة الحجم، ومظهرها صارم، وكمياتها كبيرة، مما يتطلب تجانس الطبقة المطلية وخلوها من النقاط العمياء بدرجة عالية جداً، كما أنها محدودة بالهالوجين/RoHS، فيجب أن تكون مواد تعبئة الدهان الموصل ومساعدات الطلاء الشفاف متوافقة. هذا المجال يتم اختراقه بسرعة بواسطة PVD والرش المحاكي للكروم، ويبقى الطلاء البلاستيكي في الشريحة التي "تتطلب ملمس طلاء معدني حقيقي سميك + موصل".
ثمانية وعشرون، حماية البيئة: استبدال الكروم السداسي والتخلص من النفايات الثلاثة
أكبر ضغط على الطلاء الكهربائي للبلاستيك يأتي من الخشونة بالكروم السداسي والنفايات الثلاثة للطلاء الكهربائي. تنظيمياً، يُصنف الكروم السداسي كمادة مسببة للسرطان ويخضع لرقابة صارمة، وتتزايد حدود تصريف مياه الصرف الصحي وتكلفة التخلص من النفايات الخطرة عاماً بعد عام. هناك ثلاثة مسارات بديلة: الأولى الخشونة الخالية من الكروم (حمض البيرمنجانات، البلازما، الليزر) لتقصير العملية وتقليل التلوث؛ والثانية "الطلاء الكهربائي شبه البلاستيكي" بالدهان الموصل + الطلاء الكهربائي، لتجاوز الخشونة؛ والثالثة الذهاب مباشرة إلى PVD مع تجهيزات أو الرش المحاكي للكروم، لتجنب الطلاء الكهربائي تماماً. النفايات الثلاثة للطلاء الكهربائي (المحتوية على الكروم، المحتوية على النيكل، الحمضية والقلوية) تتطلب تجهيزات مصاحبة للاختزال وكسر التعقيد-التخثر والترسيب-معالجة الأغشية، والنيكل من الملوثات ذات الأولوية في السيطرة. من جهة الطلاء، يتم استخدام أصباغ خالية من الكروم، وأنظمة مائية/UV لتقليل VOC. لقد تحولت حماية البيئة من "بند تكلفة" إلى "بند قبول"، وهي مفتاح بقاء خط إنتاج الطلاء البلاستيكي. المسار المحدد لمعالجة النفايات الثلاثة: مياه الصرف المحتوية على الكروم تُعالج أولاً ببيكبريتيت الصوديوم أو بيسلفيت الصوديوم عند pH 2–3 لاختزال Cr(VI) إلى Cr(III)، ثم تعديل القلوية لتكوين راسب Cr(OH)₃؛ مياه الصرف المحتوية على النيكل لأن النيكل غالباً ما يكون معقداً (مع حمض الستريك، حمض الطرطريك وغيرها)، يجب كسر التعقيد أولاً (أكسدة فينتون أو هيبوكلوريت الصوديوم) ثم تعديل القلوية للترسيب، والحمأة نفايات خطرة يجب التخلص منها بما يتوافق؛ مياه الصرف الحمضية والقلوية تُعادل ثم تُعاد استخدامها أو تُصرف. تقنية الأغشية (الترشيح الفائق، التناضح العكسي) يمكنها استعادة جزء من المياه وأملاح المعادن، وتقليل استهلاك المياه والصرف. مساهمة جهة الطلاء تكمن في: استخدام أنظمة مائية/UV لتقليل VOC، واستخدام أصباغ خالية من الكروم ومثبتات خالية من الرصاص، واستخدام الدهان الموصل لتجاوز الخشونة—نقل التلوث "من المعالجة النهائية" إلى "التخفيض من المنبع"، وهذا هو المنطق الجوهري لبقاء الطلاء البلاستيكي.
تسعة وعشرون، سلسلة التوريد وبنية التكلفة
تتكون تكلفة الطلاء البلاستيكي من عدة أجزاء: المادة الأساسية (ABS أفضل من البلاستيك الهندسي)، المواد الكيميائية (حمض الكروم، البالاديوم، أملاح النيكل/النحاس هي الأكبر، خاصة تذبذب سعر البالاديوم)، استهلاك المعدات (استثمار خط أوتوماتيكي ثقيل)، معالجة مياه الصرف (تكلفة صارمة للامتثال)، الطلاء (البرايمر/الدهان الموصل/الطلاء الشفاف) وخسارة معدل الجودة (الهدر من التقشر هو الأغلى). مسار الدهان الموصل يوفر حمض الكروم لكن يزيد الطلاء واستهلاك طاقة المعالجة؛ PVD/الرش المحاكي للكروم يوفر النفايات الثلاثة لكن تكلفة المعدات والأهداف/الطلاء مختلفة. في سلسلة التوريد، سعر البالاديوم والنيكل يتأثران بشدة بالسوق الدولية، ويتم تخفيفه عبر الوصفات بتقليل البالاديوم (تحسين الغرويات، إعادة التدوير) واستبدال الكروم. شركة كيكسين للمواد الجديدة تتموضع كـ "مورد طلاء مصاحب"، لمساعدة العملاء على استخدام تعديلات صغيرة من البرايمر + الطلاء الشفاف لرفع معدل الجودة ومؤشرات حماية البيئة للخط بالكامل، وتقليل الاعتماد على تحويل الطلاء الكهربائي ذي الأصول الثقيلة.
ثلاثون، المعايير واللوائح
تغطي المعايير المتعلقة بالطلاء البلاستيكي المادة الأساسية، الطبقة المطلية والاختبارات: المعايير العامة لطبقات الطلاء الكهربائي (مثل سلسلة GB/T للطلاء الكهربائي للزنك/النيكل/الكروم، ISO 4525 الطلاء الكهربائي للنيكل+كروم على البلاستيك)، الالتصاق ورذاذ الملح (رذاذ الملح GB/T 10125، CASS بالإشارة إلى ISO 9227)، الصدمة الحرارية (مواصفات المؤسسات/الصناعة كثيرة)، VOC والنفايات الخطرة (قانون حماية البيئة، ترخيص التصريف، حدود VOC للطلاء مثل GB 37824)، قيود RoHS/REACH على المعادن الثقيلة والفثالات. عملاء السيارات والحمامات لديهم معايير OEM الخاصة بهم (مثل مواصفات طبقات الطلاء لمصنعي السيارات، المعيار الوطني للحمامات GB 18145 وغيرها). يجب إعادة تأكيد مطابقة المعايير عند تغيير الوصفة والعملية، خاصة عندما يتعلق الأمر بتقليل الكروم السداسي، واستبدال مواد التعبئة ومساعدات الطلاء الشفاف. فهم حدود المعايير هو وحده الذي يمكن من عدم تجاوز الخط بين "خفض التكلفة" و"الامتثال". أمثلة محددة للمعايير: الطلاء الكهربائي للنيكل+كروم على البلاستيك يمكن الرجوع إلى ISO 4525 وGB/T 12600 وغيرها؛ رذاذ الملح وCASS بالإشارة إلى ISO 9227 وGB/T 10125؛ سمك الطبقة المطلية باستخدام الفحص المجهري المعدني أو XRF (مثل GB/T 4955/4956)؛ التصاق الشبكة المتقاطعة بالإشارة إلى ISO 2409/GB/T 9286؛ VOC للطلاء يخضع لحدود مثل GB 37824 (طلاء صناعي واقٍ)؛ القطع الإلكترونية يجب أن تجتاز فحص RoHS (Cd وPb وHg وCr(VI) وPBB/PBDE) وREACH (SVHC). عملاء السيارات والحمامات غالباً لديهم معايير مؤسسية إضافية، مثل المواصفات المشتركة للتآكل الدوري+صدم الحصى لطبقات الطلاء الخارجية لمصنعي السيارات، وGB 18145 للحمامات والتداول الحراري الرطب الطويل. تغيير الوصفة أو العملية (خاصة تقليل الكروم، استبدال التعبئة، تعديل مساعدات الطلاء الشفاف) يجب إعادة تأكيد المطابقة له، ولا يمكن الاعتماد فقط على "يبدو متشابهاً".
واحد وثلاثون، العلاقة مع PVD والرش المحاكي للكروم
هناك ثلاثة مسارات رئيسية لتعدين البلاستيك: الطلاء البلاستيكي (طلاء كهربائي حقيقي)، تجهيزات PVD (غشاء معدني حقيقي في الفراغ + رش واقٍ)، الرش المحاكي للكروم (مظهر معدني زائف). التصاق الطلاء البلاستيكي والإحساس المعدني هو الأكثر "حقيقية"، لكن حماية البيئة ثقيلة؛ PVD معدني حقيقي وصديق للبيئة، لكن الحجرة محدودة والثقوب العميقة صعبة الطلاء؛ الرش المحاكي للكروم هو الأكثر مرونة في الإنتاج الضخم، لكنه ليس معدناً حقيقياً وإحساسه أدنى قليلاً. يُختار وفقاً لمثلث "القيمة—الكمية—حماية البيئة". لمعظم القطع الزخرفية، يمكن لـ PVD والرش المحاكي للكروم استبدال سيناريوهات الطلاء البلاستيكي بنسبة سبعين بالمائة؛ فقط الاحتياجات الإلزامية للموصل/الطلاء السميك/الملمس الخاص تبقى للطلاء البلاستيكي. شركة كيكسين للمواد الجديدة في فوشان تخطط في نفس الوقت لطلاء مصاحب للطلاء البلاستيكي وطلاء PVD/محاكاة الكروم، ويمكنها تقديم حلول مقارنة "طلاء بلاستيكي + طلاء شفاف" أو "PVD + طلاء نهائي" حسب سيناريو العميل.
اثنان وثلاثون، ممارسة خط إنتاج فوشان لشركة كيكسين للمواد الجديدة
قاعدة فوشان لشركة كيكسين للمواد الجديدة (قوانغدونغ) المحدودة، تتموضع كـ "شريك جانب الطلاء" لتعدين البلاستيك: توفر البرايمر CPO اللاصق لـ PP/ABS، الدهان الموصل الأساسي، الطلاء الشفاف الشفاف بعد الطلاء والورنيش المضاد للبصمات، وتتعاون مع العملاء لإكمال حلقة التعاون من البرايمر→طلاء كهربائي للعميل→الطلاء الشفاف. يؤكد فريق هندستها على "تحديد المادة الأساسية أولاً ثم تحديد المسار"—لـ ABS تدفع البرايمر القياسي للخشونة مع الطلاء الشفاف، ولـ PP تدفع حل البرايمر CPO + الدهان الموصل المستقر، وللعملاء ذوي ضغط بيئي كبير تدفع المعادن المائية والبدائل المحاكية للكروم. في الحالات، خفض مصنع حمامات في جنوب الصين معدل هدر التقشر للطلاء البلاستيكي لقطع PP بشكل ملحوظ واجتاز التحقق الحراري الرطب طويل الأمد من خلال إدخال مجموعة البرايمر PP والطلاء الشفاف الخاصة بها؛ ومصنع قطع زينة سيارات استخدم طلاءها الشفاف لتحسين مقاومة بصمات الأصابع وعمر الضمان للقطع الخارجية. هذه الممارسات تؤكد: تحسين معدل جودة الطلاء البلاستيكي، غالباً ما يتم التقليل من تقدير حلقة الطلاء لكنها الأسهل في التأثير.
ثلاثة وثلاثون، إطار اتخاذ قرار الاختيار
لمواجهة "هل نحتاج طلاء بلاستيكي، وكيف نجهز الطلاء"، يُنصح باتخاذ قرار من خمس خطوات: (1) تحديد الاستخدام والعمر (خارجي/داخلي، درجة مقاومة التآكل)؛ (2) تحديد المادة الأساسية (ABS أولوية، PP يجب برايمر، البلاستيك الهندسي بحذر)؛ (3) تحديد مسار التعدين (طلب طلاء حقيقي→طلاء بلاستيكي/PVD، مظهر بحت→رش محاكي للكروم)؛ (4) تحديد واجهة الطلاء (برايمر مصاحب للخشونة، أو برايمر+دهان موصل، أو تعديل بدون برايمر)؛ (5) تحديد حدود حماية البيئة والتكلفة (تقليل الكروم السداسي، VOC، ميزانية النفايات الثلاثة). يمكن الرجوع إلى جدول القرار:
| السيناريو | المسار الموصى به | واجهة الطلاء |
|---|---|---|
| شعار صغير زخرفي خارجي للسيارة | طلاء بلاستيكي سميك | برايمر CPO (PP) + طلاء شفاف |
| شبكة تهوية كبيرة الحجم | PVD أو محاكي الكروم | طلاء نهائي PVD / ورنيش محاكي الكروم |
| قطع PP للحمامات | برايمر + دهان موصل | برايمر CPO + طلاء شفاف لسد المسام |
| زخرفة ABS للأجهزة المنزلية | طلاء بلاستيكي أو محاكي الكروم | طلاء شفاف (حسب الحاجة) |
| قشرة حجب 3C | مسار الدهان الموصل | دهان موصل أساسي + طلاء شفاف رقيق |
معنى الإطار هو وضع "العملية، المادة الأساسية، الطلاء، اللوائح" في جدول واحد للتنسيق الشامل، لتجنب الفشل الكلي للخط بسبب التحسين المحلي.
أربعة وثلاثون، نظرة مستقبلية
مستقبل الطلاء البلاستيكي هو "تخفيض الكمية + الاستبدال + التخضير". التخفيض: عبر PP المعدل، الخشونة الخالية من الكروم، وصفات تقليل البالاديوم لضغط الاعتماد على الكروم السداسي والمعادن النفيسة؛ الاستبدال: PVD والرش المحاكي للكروم يستمران في التهام سيناريوهات الزخرفة، وينسحب الطلاء البلاستيكي إلى الاحتياجات الإلزامية الموصلة/السميكة؛ التخضير: الطلاء المائي/UV، مياه الصرف المغلقة، والعملية القصيرة تصبح حداً للقبول. فرصة جانب الطلاء تكمن في "جسر الواجهة"—برايمر CPO/التصاق أكثر كفاءة، دهان موصل بمقاومة أقل ومضاد للأكسدة، طلاء شفاف أكثر متانة ومضاد للبصمات، سيحدد ما إذا كان الطلاء البلاستيكي يمكنه البقاء تحت الرقابة الصارمة. مصانع الطلاء المصاحب مثل كيكسين للمواد الجديدة، ستتطور قيمتها من "بيع الطلاء" إلى "مزود حلول واجهة التعدين". على المدى الطويل، سيتجه تعدين البلاستيك إلى وضع ناضج يتعايش فيه تقنيات متعددة مع تقسيم دقيق حسب السيناريو. بالنسبة لمصانع الطلاء المصاحب للطلاء البلاستيكي، نقطة النمو تكمن في "مواد الواجهة": CPO بكفاءة أعلى، دهان موصل بمقاومة أقل ومضاد للأكسدة، طلاء شفاف مضاد للبصمات أكثر متانة، من يستقر في صنع هذه رخيصة أولاً، يمتلك حق الكلام لبقاء الطلاء البلاستيكي تحت الرقابة الصارمة. في الوقت نفسه، التحول المائي والتصلب بـ UV سيحرر جانب الطلاء من عبء VOC الثقيل، مما يجعل السلسلة بأكملها أكثر خفة في الامتثال. تخطيط كيكسين للمواد الجديدة في فوشان يسير وفق هذا المسار، لترقية "بيع الطلاء" إلى "حل واجهة التعدين".
خمسة وثلاثون، قائمة فحص التنفيذ الهندسي
تكثيف ما سبق في قائمة تنفيذية: (1) تأكيد المادة الأساسية ودراسة مسبقة لنافذة الخشونة؛ (2) معلمات المعالجة المسبقة الستة ومراقبة جودة المياه؛ (3) PP يجب عمل برايمر CPO أو التحقق من المواد المعدلة؛ (4) تأكيد مسار الدهان الموصل لمقاومة أكسدة التعبئة وتوافق الطلاء الكهربائي؛ (5) تصميم سمك طبقة الطلاء والفرق الكهربائي (نيكل مزدوج الطبقة + كروم مسامي دقيق)؛ (6) اختيار طلاء شفاف بعد الطلاء من نوع مقاوم للطقس ومضاد للبصمات وتنظيف سطح الكروم؛ (7) تصميم التعليق لمنع تجمع السائل وتوجيه التدفق؛ (8) ثلاثية QC: صدمة حرارية + CASS + التصاق الشبكة المتقاطعة فحص كامل للزوايا والحواف؛ (9) حل امتثال النفايات الثلاثة وVOC؛ (10) مراجعة مطابقة المعايير (رذاذ الملح، RoHS، حدود VOC). بإغلاق كل بند من هذه القائمة، يمكن تقليل مخاطر مشروع الطلاء البلاستيكي من النموذج إلى الإنتاج الضخم بشكل كبير. تستخدم كيكسين للمواد الجديدة في قاعدة فوشان هذا التفكير غالباً للمراجعة المشتركة مع العملاء، لوضع مشاكل واجهة الطلاء في مرحلة التصميم مسبقاً. قيمة هذه القائمة تكمن في "وضع مشاكل واجهة الطلاء مسبقاً": العديد من حالات فشل الطلاء البلاستيكي ليست بسبب الطلاء الكهربائي نفسه، بل لأن البرايمر لم يُعمل، أو اختيار الطلاء الشفاف خاطئ، أو المادة الأساسية غير مناسبة للخشونة أصلاً، ويتم الرجوع إليها فقط عند هدر التقشر. عند المراجعة المشتركة مع العملاء في قاعدة فوشان، تعتاد كيكسين للمواد الجديدة على تحديد المادة الأساسية وواجهة الطلاء قبل النموذج، لاستخدام أقل أخطاء تجريبية مقابل أعلى معدل جودة. عند التنفيذ يُنصح أولاً بعمل تحقق دفعة صغيرة من الثلاثية (صدمة حرارية + CASS + شبكة متقاطعة)، ثم إطلاق الإنتاج الضخم، والاحتفاظ بعينات لإعادة الاختبار كل وردية بعد الإنتاج الضخم، لتشكيل ملف جودة قابل للتتبع.
ستة وثلاثون، الإجهاد الداخلي لطبقة الطلاء والتحكم في التشوه
الفشل الضمني الآخر لقطع الطلاء البلاستيكي هو الانحناء والتشقق الدقيق الناتج عن الإجهاد الداخلي لطبقة الطلاء. طبقة الطلاء المعدني أثناء الترسيب تولد إجهاد شد/ضغط بسبب عدم تطابق الشبكة البلورية، تشابك المواد المضافة، التدرج الحراري، والبلاستيك قاعدته صلابة منخفضة، فإطلاق الإجهاد يظهر كتشوه القطعة، تجاوز الأبعاد أو تشقق الطبقة المطلية. تشمل تدابير التحكم: اختيار مواد مضافة منخفضة الإجهاد (مثل مليّن للطلاء الكهربائي للنيكل، استخدام نيكل شبه لامع لتقليل الإجهاد)، التحكم في توحيد درجة الحرارة وكثافة التيار، تجنب السماكة المفرطة، والتحكم في الإجهاد المتبقي أثناء الحقن (التلدين، بوابة معقولة). للقطع الرقيقة الجدار كبيرة الحجم، تراكب إجهاد الطلاء وإجهاد الحقن هو الأكثر خطورة، غالباً ما يُضاف تدعيم ويتحكم في توحيد سماكة الجدار في مرحلة التصميم. كيكسين للمواد الجديدة عند تجهيز الطلاء الشفاف المصاحب تنتبه أيضاً إلى عدم تراكب انكماش تصلب الطلاء الشفاف مع إجهاد طبقة الطلاء في نفس الاتجاه، لتجنب الفشل الثانوي "طلاء جيد لكن صدع في الطلاء".
الأسئلة الشائعة (FAQ)
س1: هل الطلاء الكهربائي للبلاستيك متين؟ هل يمكن إسقاطه؟
الالتصاق يعتمد على المراسي الدقيقة للخشونة + طبقة الطلاء الكيميائي، القطعة المطابقة لها قوة التصاق قوية، لكن طبقة الطلاء رقيقة، وتخاف من الخدش بالأجسام الصلبة والصدمات القوية، والزوايا تكشف البلاستيك بسهولة، فيجب تجنب الحواف الحادة في التصميم.
س2: لماذا يُستخدم ABS في الغالب للطلاء البلاستيكي؟
طور البيوتاديين في ABS يسهل خشونته بحمض الكروم لتكوين مسام دقيقة، مما يوفر نقاط ارتكاز مثالية، نافذة خشونة واسعة ومعدل جودة عالي، وهو توازن بين الفعالية والتكلفة ونضج العملية.
س3: هل يمكن تجنب خشونة الكروم السداسي؟
نعم. الخشونة الخالية من الكروم (حمض البيرمنجانات، البلازما، الليزر) ومسار الدهان الموصل يتم استبدالهما، رغم أن التكلفة والعملية تحتاج إعادة ضبط، لكنها الطريق البيئي الإلزامي.
س4: هل يمكن استبدال الطلاء البلاستيكي بـ PVD أو الرش المحاكي للكروم؟
معظم سيناريوهات الزخرفة نعم. PVD يأخذ الإحساس المعدني الحقيقي وصديق للبيئة، والرش المحاكي للكروم إنتاج مرن، كلاهما يستبدل معظم تطبيقات الطلاء البلاستيكي؛ فقط الاحتياجات الإلزامية الموصلة/السميكة تبقى للطلاء الكهربائي.
س5: هل نحتاج رش طلاء واقٍ بعد الطلاء؟
حسب الاستخدام. القطع الخارجية أو المضادة للبصمات غالباً ما ترش طلاء نهائي شفاف واقٍ فوق طبقة الكروم؛ القطع الزخرفية الداخلية البحتة يمكن بدون. الطلاء النهائي يجب أن يكون خفيفاً، شفافاً، ولا يضر بالإحساس المعدني.
س6: هل يمكن عمل طلاء بلاستيكي لـ PP؟
صعب. طاقة سطح PP منخفضة جدًا ومقاوم للتآكل، والتخشين التقليدي غير فعال، وعادةً يُرش برايمر موصل أولًا (مثل كلورو بولي أوليفين CPO) أو يُختار PP معدل، ويجب تقييم كل من معدل الجودة والتكلفة.س7: أي طريق أكثر صديقًا للبيئة، مسار الدهان الموصل أم مسار التخشين؟
مسار الدهان الموصل يتجاوز تخشين الكروم السداسي، وتنخفض النفايات الثلاث بشكل ملحوظ، لكن الدهان الموصل نفسه يحتوي على حشو معدني ومذيبات، ولا يزال يتطلب التحكم في VOC ومياه الصرف؛ أما مسار التخشين فإذا حُوّل إلى خالٍ من الكروم مع صرف مغلق، يمكن أن يلبي المعايير أيضًا. وتفوق أحدهما على الآخر بيئيًا يعتمد على مستوى المعالجة لخط الإنتاج بالكامل.
س8: هل يؤثر الطلاء الشفاف على المرآة المعدنية؟
الطلاء الشفاف عالي الجودة مصمم ليكون رقيقًا جدًا وشفافًا (5–15 µm)، منخفض التصفر، عالي النفاذية، ولا يؤثر عادةً على المرآة، بل يحمي اللمعان؛ ولكن إذا كان سمك الطبقة غير متساوٍ أو متصفرًا أو ملوثًا أثناء التطبيق، فسيحدث ضبابية وانخفاض اللمعان، ويجب تنظيف السطح الكرومي والتحكم الصارم في سمك الطبقة.
س9: كيف يتم الحكم على مطابقة الأجزاء البلاستيكية المطلية كهربائيًا؟
انظر إلى الثلاثي: صدمة حرارية (صدمات حرارية باردة وساخنة) دون فقاعات أو تقشر، CASS/رذاذ ملحي يصل إلى عتبة العميل، التصاق شبكي درجة 0، ويُؤخذ العينات من الحواف والمناطق الغائرة الضعيفة بنفس الطريقة، وتجاوز المستوى للسطح المسطح لا يعني مطابقة القطعة بالكامل.
س10: ماذا يمكن لشركة كيكسين للمواد الجديدة توفيره من دعم؟
شركة كيكسين للمواد الجديدة (قوانغدونغ) المحدودة توفر في قاعدتها بفوشان برايمر لاصق لـ PP/ABS، برايمر موصل، طلاء شفاف بعد الطلاء ومانع بصمات ورنيش، بالإضافة إلى حلول مائية معدنية/بديلة عن الكروم، بالتعاون مع العملاء لإكمال حلقة التعاون برايمر→طلاء كهربائي→طلاء شفاف، للمساعدة في تحسين معدل الجودة والمؤشرات البيئية.
قراءة إضافية
- طلاءات دعم PVD — مسار مقارنة الطلاء بالفراغ للتعدين المعدني على البلاستيك.
- معجون ألومنيوم مائي ودهان معدني مائي — أفكار بديلة صديقة للبيئة لدهان معدني على البلاستيك.
- مبادئ تركيبة دهان مطرقة ودهان مجعد — منطق دعم دهان نقش فني للأجزاء البلاستيكية.