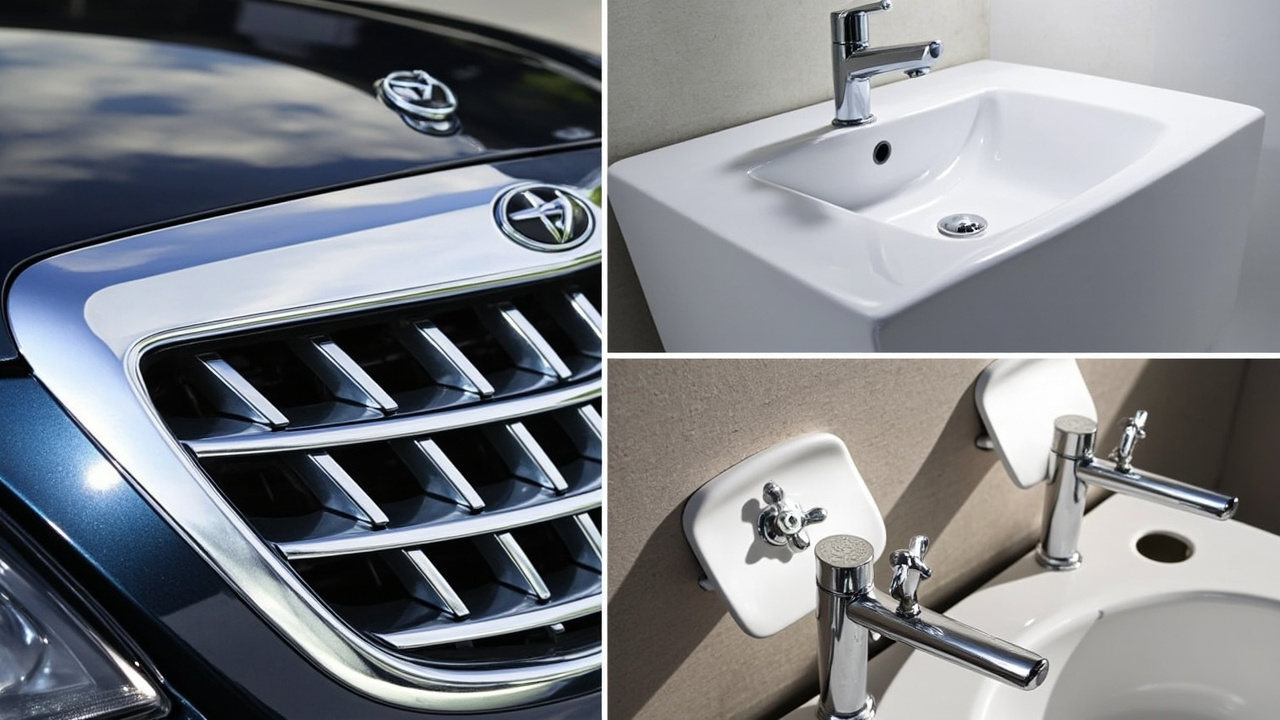
Mạ nhựa (trong ngành cũng gọi là kim loại hóa nhựa, mạ nhựa điện) là quy trình biến chi tiết nhựa thành "bề mặt là kim loại thật": trước tiên dùng mạ hóa học để gieo một lớp kim loại dẫn điện trên bề mặt nhựa, sau đó dùng mạ điện để tăng dần độ dày các lớp đồng, niken, crom, cuối cùng thu được cảm giác crom gương tương tự như mạ kim loại, nhưng vật liệu nền lại là nhựa nhẹ. Nó kết hợp sự tự do về tạo hình của nhựa và vẻ ngoài/dẫn điện của kim loại, được dùng rộng rãi cho thanh trang trí lưới tản nhiệt ô tô, vệ sinh, núm xoay gia dụng, nắp mỹ phẩm, chi tiết trang trí 3C. Nhưng điểm khó của mạ nhựa không nằm ở "mạ", mà nằm ở "xử lý nhựa trước khi mạ" và "bảo vệ sau khi mạ" — hai đoạn này mới là then chốt của tỷ lệ thành phẩm và bảo vệ môi trường. Bài viết này sẽ phân tích kỹ tiền xử lý, mạ điện, lớp phủ bảo vệ sau mạ của mạ nhựa, đồng thời tổng hợp hệ thống sơn đi kèm (sơn lót tiền xử lý, sơn dẫn điện, sơn bóng sau mạ), giúp kỹ sư sơn phủ và mạ điện xây dựng nhận thức về toàn bộ chuỗi quy trình.
Công ty TNHH Vật liệu mới Kexin (Quảng Đông) có bề dày kỹ thuật về các lớp phủ hỗ trợ liên quan đến kim loại hóa nhựa (sơn lót tiền xử lý, sơn phủ bảo vệ sau, và tuyến thay thế mạ điện), thấu hiểu sâu sắc những điểm nghẽn về độ bám dính và môi trường của dự án mạ nhựa điện. Cơ sở Phật Sơn của họ lâu nay phục vụ khách hàng phụ kiện ô tô, vệ sinh và gia dụng tại khu vực Nam Trung Quốc, tích lũy được các case study khả thi về sơn lót PP, sơn kim loại nước và hệ thống giả crom.
I. Tại sao nhựa có thể được mạ điện
Nhựa thông thường không dẫn điện, bề mặt trơ, không thể mạ điện. Mẹo của mạ nhựa là "mạ hóa học trước rồi mạ điện sau": qua tiền xử lý tạo ra độ nhám vi mô và tâm xúc tác trên bề mặt nhựa, để niken hóa học/đồng hóa học tự xúc tác kết tủa một lớp màng kim loại dẫn điện (khoảng 0,2–1 micromet) ở nhiệt độ phòng, lớp màng này khiến nhựa "trở thành vật dẫn", sau đó mới có thể cấp điện để mạ điện đồng niken crom tăng độ dày. ABS là vật liệu nền mạ nhựa điện kinh điển nhất, vì pha butadien của nó dễ bị tạo lỗ nhám vi mô khi thô hóa, thuận lợi cho neo bám; PC, PA, PP cần biến tính hoặc xử lý phức tạp hơn. Xét về bản chất vật lý, mạ hóa họctận dụng chất khử (như natri hypophosphite, formol, dimethylamin boran) khử ion kim loại trong dung dịch thành kim loại, kết tủa trên bề mặt được hoạt hóa xúc tác, đây là quá trình nhiệt động học tự phát, động học bị điều tiết bởi xúc tác bề mặt. Nếu không có hạt nhân xúc tác palladium do tiền xử lý tạo ra, dung dịch mạ hóa học sẽ không bám mạ trên bề mặt nhựa, chính đây là nguồn gốc vị thế "yếu huyệt" của tiền xử lý. Xét từ nhiệt động học phản ứng, mạ hóa học là quá trình khử bị điều tiết bởi xúc tác bề mặt: lấy mạ niken hóa học làm ví dụ, natri hypophosphite bị oxy hóa trên bề mặt xúc tác palladium giải phóng electron, khử Ni²⁺ trong dung dịch thành niken kim loại và đồng kết tủa phốt pho, tạo hợp kim Ni-P vô định hình; đặc tính tự xúc tác của chất khử khiến quá trình kết tủa tiếp diễn chứ không chỉ giới hạn tại điểm ban đầu. Hiểu điểm này rất quan trọng — nếu tiền xử lý không bố trí đủ mật độ và hạt nhân palladium hoạt tính ổn định trên bề mặt nhựa, mạ hóa học sẽ "khởi động chậm, lọt mạ nhiều", mạ điện sau có tốt cũng không cứu được. Cũng vì thế trọng tâm kiểm soát quy trình mạ nhựa điện luôn dồn vào tiền xử lý và giao diện, chứ không phải bể mạ điệnbản thân.
II. Toàn cảnh vật liệu nền mạ nhựa điện: khác biệt vật lý hóa học giữa ABS và PP
Muốn hiểu vì sao lớp phủ trước sau xử lý là cần thiết, trước tiên phải xem vật liệu nền. ABS (terpolymer acrylonitrile-butadien-styren) bên trong có pha cao su butadien phân tán, khi thô hóa bằng axit crom pha butadien tương đối dễ bị oxy hóa hòa tan, để lại hố vi mô cấp micromet và vi nứt, cung cấp điểm neo cơ học cho lớp mạ sau; đồng thời năng bề mặt ABS vừa phải, kháng hóa chất trong cửa sổ thô hóa có thể kiểm soát, do đó được gọi là "nhựa may đo cho mạ nhựa điện". Trong khi PP (polypropylen) là polyolefin bán kết tinh, năng bề mặt cực thấp (khoảng 29–31 mN/m), trơ hóa học mạnh, không có pha cao su dễ oxy hóa, thô hóa axit crom thông thường hầu như vô hiệu, đó là lý do PP làm mạ nhựa điện phải dựa vào sơn lót tăng độ bám dính hoặc vật liệu biến tính. PC (polycarbonate) tính cứng của phân tử mạnh, dễ nứt ứng suất, thô hóa cần kiểm soát nhiệt độ cẩn thận; PA (nylon) hút ẩm, chứa liên kết amit, tiền xử lý phảikết hợp khử nước và hoạt hóa; PBT/PET chịu nhiệt tốt nhưng độ kết tinh cao, cửa sổ thô hóa hẹp. Thành phần hóa học của vật liệu nền trực tiếp quyết định chiến lược tiền xử lý và có cần sự can thiệp của sơn hay không. Lượng hóa năng bề mặt rất nói lên vấn đề: ABS khoảng 38–42 mN/m, nằm trong khoảng đa số sơn có thể thấm ướt; PP chỉ 29–31 mN/m, thấp hơn sức căng bề mặt tới hạn của sơn thông thường, gây rỗ bọt màng sơn, bám dính thất bại; PC khoảng 40–45 mN/m nhưng phân tử cứng, ứng suất nội lớn. Vì thế ở giai đoạn chọn vật liệu phải đưa "khả năng kim loại hóa" vào đánh giá: không chỉ xem cơ tính và chi phí, mà còn xem cửa sổ thô hóa, mức ứng suất và có cần sơn cầu nối hay không. Kexinvật liệu mới khi phục vụ khách hàng tại Phật Sơn, thường coi xác nhận vật liệu nền là bước đầu của làm mẫu, tránh sai vật liệu nền rồi thử đi thử lại.
III. Quy trình sáu bước tiền xử lý toàn diện
Tiền xử lý mạ nhựa điện là yếu huyệt của tỷ lệ thành phẩm, quy trình điển hình: tẩy dầu → thô hóa (axit crom ăn mòn bề mặt ABS, hòa tan pha butadien tạo điểm neo lỗ vi mô) → trung hòa/khử (loại cromdư lượng, then chốt môi trường) → hoạt hóa (hấp phụ xúc tác palladium) → giải keo (lộ hạt nhân palladium) → niken/đồng hóa học (kết tủa tự xúc tác lớp dẫn điện). Bất kỳ bước nào mất kiểm soát, lớp mạ sau sẽ bong tróc cả mảng. Đoạn tẩy dầu thường dùng chất tẩy dầu kiềm hoặc lau dung môi, loại bỏ chất tháo khuôn và dầu mỡ; đoạn thô hóa là cốt lõi, do hệ axit crom-sunfuric xử lý vài phút ở 60–70 ℃; đoạn trung hòa dùng natri bisulfit hoặc axit clohydric khử crom hóa trị sáudư lượng thành hóa trị ba và rửa sạch; đoạn hoạt hóa ngâm keo palladium (như keo palladium clorua-thiếc), để hạt palladium hấp phụ vào lỗ nhám thô hóa; đoạn giải keo dùng axit loãng hòa tan vỏ thiếc, lộ hạt nhân palladium hoạt tính; cuối cùng niken hóa học dưới xúc tác palladium tự kết tủa 0,2–0,6 µm lớp dẫn điện. Trong chuỗi sáu bước này, nhiệt độ, nồng độ, thời gian và chất lượng nước (đặc biệt đoạn hoạt hóa cực nhạy với tạp chất kim loại) đều phải quản lý khép kín. Sáu bước không độc lập mà là chuỗi nhân quả liên kết mạnh: tẩy dầu không sạch khiến dung dịch thô hóa bị dầu ngăn cách, thô hóa cục bộ thất bại; thô hóa thiếu làm điểm hấp phụ hoạt hóa thưa; trung hòa không triệt đểdư lượng crom hóa trị sáu sẽ đầu độc keo hoạt hóa; hoạt hóa kém trực tiếp gây lọt mạ hóa học; giải keo quá mức lại hòa tan luôn hạt nhân palladium. Mỗi bước đềuphụ thuộc đầu ra đạt chuẩn của bước trước, nên dây chuyền hiện đại yêu cầu chất lượng nước cực cao — đoạn hoạt hóa và mạ hóa họcdùng nhiều nước tinh khiết (độ dẫn điện < vài chục µS/cm), ngăn Ca²⁺, Fe³⁺等 tạp chất gây bùng mạ hoặc lọt mạ. Vận hành còn cần kiểm soát lượng mang ra (nước đọng), vừa tiết kiệm hóa chất vừa giảm nước thải.
IV. Cơ chế thô hóa: ăn mòn axit crom và neo lỗ vi mô
Thô hóa không phải đơn giản là "làm nhám bề mặt", mà là ăn mòn hóa học có chọn lọc. Dung dịch hỗn hợp axit crom-sunfuric ưu tiên tấn công pha butadien trong ABS (liên kết đôi không bão hòa dễ bị oxy hóa), khiến pha cao su bị hòa tan dưới dạng hố cầu, tạo lỗ tổ ong vi mô đường kính 0,1–vài micromet; pha liên tục styren-acrylonitril tương đối kháng ăn mòn, giữ lại làm "khung mạng" giữa các lỗ vi mô. Hình thái vi mô này đồng thời cung cấp (1) diện tích bề mặt lớn để tăng lực Van der Waals và khóa cơ học, (2) kênh giải phóng ứng suất giảm nứt ứng suất lớp mạ. Thô hóa thiếu, điểm neo không đủ, bám dính kém; thô hóa quá mức, nhựa nứt ứng suất, bề mặt giòn, thậm chí xuất hiện "mặt gồ ghề quá ăn mòn". Lượng hóa mức độ thô hóa thường dùng tỷ lệ hao trọng, góc tiếp xúc bề mặt và hình thái SEM phán định chung. Dung dịch thô hóa chứa crom hóa trị sáu là điểm nghẽn môi trường, ngành đang chuyển sang thô hóa không crom (như permanganat, plasma, thô hóa laser) và quy trình ngắn hơn. Dùng SEM quan sát mặt thô hóa, hình thái điển hình là lỗ cầu dày đặc đan xen vi nứt, phân bố kích thước lỗ và độ sâu liên quan trực tiếp đến bám dính: lỗ quá nông neo yếu, lỗ quá sâu tập trung ứng suất, dễ nứt. Ngành thường lấy "độ nhám Ra và mật độ lỗ" làm chỉ tiêu giám sát quá trình độ thô hóa, nhưng tin cậy hơn là suy ngược từ bám dính phá hủy. Thử góc tiếp xúc cũng phản ánh gián tiếp thô hóa đủ chưa — sau thô hóa cực tính bề mặt tăng, góc tiếp xúc nước giảm rõ. Đáng nói, thô hóa còn đưa nhóm chức chứa oxy (cacbonyl, cacboxyl) vào bề mặt, các nhóm phân cực này giúp hấp phụ dung dịch hoạt hóa sau và kết hợp lớp mạ, là lợi ích hóa học khó thay thế bằng mài cơ học đơn thuần.
V. Tuyến thay thế thô hóa không crom
Tính gây ung thư và độc tính cao của crom hóa trị sáu, khiến thô hóa không crom thành hướng cải tạo dây chuyền mạ nhựa điện toàn cầu. Ba thay thế chủ đạo: (1) hệ permanganat (như kali permanganat-axit photphoric), dựa vào oxy hóa mạnh tạo lỗ trên bề mặt ABS, nhưng hình thái lỗ và cửa sổ bám dính khác hệ crom, cần chỉnh lại tham số; (2) thô hóa plasma/ozon, dùng hạt năng lượng cao bắn phá hoặc oxy hóa bề mặt, tăng cực tính và nhám vi mô, hầu như không nước thải, nhưng đầu tư thiết bị lớn, thách thức độ đồng đều chi tiết phức tạp cao; (3) thô hóa laser/UV, tạo điểm neo cục bộ chính xác, phù hợp kim loại hóa chọn lọc (như chỉ mạ vùng logo). Ngoài ra có tuyếnphức hợp "thô hóa vật lý + sơn lót": trước phun cát hoặc xử lý ngọn lửa tăng năng bề mặt, rồi phun sơn lót tăng bám, né ăn mòn hóa học. Kexinvật liệu mới tại cơ sở Phật Sơn đẩy mạnh hệ sơn kim loại nước và giả crom, chính là một lựa chọn thay thế xanh cho mạ nhựa điện, ý tưởng là giảmphụ thuộc thô hóa, dùng lớp phủ cầu nối nhựa và kim loại.
VI. Hoạt hóa và xúc tác: keo palladium và sens hóa
Đoạn hoạt hóa quyết định mạ hóa học có khởi mạ đều không. "Phương pháp hai bước" truyền thống trước dùng thiếc clorua sens hóa (hấp phụ Sn²⁺ bề mặt), rồi dùng palladium clorua hoạt hóa (Sn²⁺ khử Pd²⁺ thành hạt nhân palladium kim loại); "phương pháp keo một bước" hiện đại trực tiếp dùng keo palladium-thiếc (như keo PdCl₂-SnCl₂-HCl), keo hấp phụ trên bề mặt thô hóa, rồi qua giải keo (axit clohydric loãng hoặc florua) hòa tan vỏ thiếc bao ngoài, lộ hạt nhân palladium hoạt tính. Mật độ hạt nhân palladium trực tiếp quyết định tốc độ initiation mạ hóa học — hạt quá thưa, khởi mạ chậm, lọt mạ; hạt quá dày, tốn palladium, tăng chi phí. Dung dịch hoạt hóa cực nhạy với Fe³⁺, Cu²⁺等 tạp chất kim loại, sẽ đầu độc keo gây lọt mạ, nên bể hoạt hóa cần phối nước tinh khiết trực tuyến và thay thế định kỳ. Với vật liệu nền không có điểm neo thô hóa như PP, hoạt hóa thường phải kết hợp hạt xúc tác trong sơn lót hoặc chất độn dẫn điện mới có ý nghĩa.
VII. Niken hóa học và đồng hóa học
Lớp mạ hóa học là màng mỏng 0,2–1 µm then chốt "biến nhựa thành vật dẫn". Niken hóa học (khử bằng natri hypophosphite, thu hợp kim Ni-P) cứng cao, kháng ăn mòn, lực kết hợp tốt, là lớp dẫn điện nền chủ đạo mạ nhựa điện; đồng hóa học (khử bằng formol, đồng tinh khiết) dẫn điện ưu hơn, độ dẻo dai tốt, phù hợp mạ điện đồng dày sau, nhưng kiểm soát nghiêm formol (gây ung thư) và khí thải formol, và yêu cầu độ sạch tiền xử lý cao hơn. Về kiểm soát độ dày, 0,2 µm đã thỏa mãn khởi mạ dẫn điện, nhưng để giảm lọt mạ và tăng kháng sốc lạnh nóng, thường làm 0,4–0,8 µm. Dung dịch mạ hóa học cần kiểm soát pH, nhiệt độ, lượng tải và chất ổn định (ngăn tự phân giải bùng mạ), lọc định kỳ loại hạt. Độ đặc xốy tinh thể lớp mạ hóa học ảnh hưởng trực tiếp độ phẳng và bám dính lớp mạ điện sau, là hạng mục bắt buộc kiểm tra QC. Hợp kim Ni-P thu từ niken hóa học theo hàm lượng phốt pho khác nhau (thường 3–12 %) thể hiện chuyển biến từ tinh thể đến vô định hình, lớp nhiều phốt pho kháng ăn mòn ưu nhưng độ cứng hơi thấp, lớp ít phốt pho hàn tốt, công thức theoCông dụng取舍. Đồng hóa học dù dẫn điện và dẻo dai hơn, nhưng độc và bay hơi của formol khiến kiểm soát môi trường làm việc và khí thải nghiêm ngặt hơn, một số khu sản xuất đã hạn chế dùng, chuyển sang hệ không formol vẫn đang nghiên cứu. Dù niken hay đồng, dung dịch mạ hóa học đều cần thêm chất ổn định (như chì, thioure lớp vi lượng) ức chế phân giải đồng thể, và phối lọc liên tục loại hạt xúc tác, không thì sẽ "tự bùng mạ" tắc bể và giá treo.
VIII. Kết cấu lớp mạ điện: đồng/niken/crom
Trên lớp dẫn điện mạ hóa học, lần lượt mạ điện: đồng sunfat (tăng dày dẫn điện, lấp phẳng) → niken sáng (kháng ăn mòn, trang trí, chủ lực độ dày) → mạ crom hoặc thay crom (bề mặt ngoài nhất, gương và mài mòn). Tổng lớp mạ điển hình vài chục micromet. Lớp niken là chủ lực chống ăn mòn, lớp crom mỏng mà cứng, cung cấp gương và thời tiết. Giữa các lớp phải kết hợp tốt, không thì bong. Phân bổ độ dày cụ thể đại khái: đồng焦 5–15 µm lót lấp phẳng, niken bán sáng + niken sáng 10–25 µm cung cấp chống ăn mòn và trang trí, crom vi lỗ/vi nứt 0,1–0,5 µm cung cấp mặt cứng và gương. Lớp niken thường làm tổ hợp "niken hai lớp + crom vi lỗ" để cắt kênh ăn mòn; với yêu cầu kháng ăn mòn cao (như ngoại thất ô tô) sẽ tăng dày niken và dùng crom vi lỗ phân tán dòng ăn mòn. Thiết kế thế điện các lớp là cốt lõi chống ăn mòn, lạm dụng niken sáng đơn lớp dễ "ăn mòn dạng tuyến" tại vết xước. Tinh hoa thiết kế chống ăn mòn ở thế điện lớp và cấu trúc vi lỗ: niken sáng đơn lớp một khi xước, ăn mòn sẽ từ vết xước tiến thẳng vào nền; còn tổ hợp "niken bán sáng (thế âm hơn) + niken sáng (thế dương hơn) + crom vi lỗ", khiến dòng ăn mòn bị vi lỗ phân tán đều, ăn mòn xảy ra dạng giảm mỏng đều thay vì xuyên thủng dạng tuyến, tuổi thọ tăng bội. Crom vi lỗ qua đưa hạt trơ cực mịn (như bari sunfat, đất diatom) lên lớp niken hoặc mạ niken lần hai tạo lỗ mà实现. Với cảnh muối sương cao như ngoại thất ô tô, còn tăng tổng dày niken và tiến hóa sang "niken hai lớp + crom vi nứt". Chi tiết này quyết định lớp mạ cùng "trông sáng", năm bảo hành có thể chênh vài lần.
IX. Cửa sổ quy trình và tham số mạ nhựa điện ABS
Lấy ABS làm ví dụ, cửa sổ tham số mạ nhựa điện điển hình: thô hóa 60–70 ℃, CrO₃ 300–450 g/L, H₂SO₄ 200–350 g/L, thời gian 3–10 min (theo độ dày chi tiết và yêu cầu); trung hòa 30–50 ℃, natri bisulfit 30–80 g/L; hoạt hóa 20–40 ℃, keo palladium 50–200 ppm Pd; giải keo 1–3 % HCl hoặc florua; niken hóa học 30–45 ℃, pH 4,5–5,0, độ dày 0,4–0,8 µm; mạ điện đồng焦 20–30 ℃, niken 50–60 ℃, crom 40–50 ℃. Các tham số này không cô lập, thô hóa quá mức sẽ ép dung sai hoạt hóa và niken hóa học sau, phải điều tham số toàn tuyến liên động. Cửa sổ thô hóa ABS rộng (±20% vẫn chấp nhận được), là nguyên nhân căn bản nó thành vật liệu nền kinh điển; đổi vật liệu nền tức phải mở lại cửa sổ.
X. Bài toán PP: năng bề mặt cực thấp và sự cần thiết của sơn lót
Trở ngại lớn nhất PP làm mạ nhựa điện là năng bề mặt cực thấp và kết tinh chặt, thô hóa axit crom hầu như vô tác dụng, neo lỗ vi mô thất bại, mạ hóa học trực tiếp lọt. Đường giải quyết có ba loại: (1) xử lý ngọn lửa/corona/plasma tăng năng bề mặt lên trên 40 mN/m, nhưng hiệu quả có suy giảm thời hiệu, và không đều với chi tiết phức tạp; (2) dùng PP biến tính (như PP ghép maleic anhydride, PP/elastomer blend), đưa pha cực tính có thể thô hóa hoặc tăng bám dính; (3) thực tế nhất là phun sơn lót tăng bám dính (điển hình hệ CPO chlorinated polyolefin), trên PP trước tạo lớp chuyển tiếp bám mạnh, rồi trên đó làm sơn dẫn điện hoặc mạ điện trực tiếp. Với batch lớn chi tiết vệ sinh, gia dụng PP, tuyến sơn lót đã thành tiêu chuẩn trên thực tế. Kexinvật liệu mới tại cơ sở Phật Sơn nhắm PP tung sơn lót bám dính chuyên dụng, phối hợp chi tiết đúc khách hàng实现 tỷ lệ thành phẩm mạ nhựa điện ổn định. Xử lý ngọn lửa dùng ngọn lửa oxy hóa nhiệt độ cao đưa nhóm chứa oxy cực tính vào bề mặt PP, chi phí thấp nhưng độ đồng đều và thời hiệu (suy giảm vài giờ đến vài ngày sau xử lý) khó kiểm; corona/plasma đều hơn, có thể trực tuyến, nhưng thiết bị đắt, che chắn chi tiết hốc sâu khó. Nên batch PP mạ nhựa điện thường thấy là "PP biến tính + sơn lót CPO" bảo hiểm kép: biến tính giải quyết khả năng bám, sơn lót giải quyết kết hợp mạnh và tương thích mạ điện. Với trường hợp không đổi được vật liệu (như khách chỉ định nguyên liệu), sơn lót CPO gần như đường ra duy nhất vững, cũng giải thích vì sao tăng tỷ lệ thành phẩm PP mạ nhựa điện, thường không nhờ đổi mạ điện mà nhờ đổi sơn.
XI. Sơn lót tăng bám dính chlorinated polyolefin (CPO)
Chlorinated polyolefin (CPO) là vật liệu kinh điển giải quyết bám dính PP. Mạch phân tử nó có cấu trúc tương tự PP, có thể trương phồng, khuếch tán vào bề mặt PP tạo neo "xuyên thấu", đồng thời clo bên mạch cung cấp cực tính, nối được lớp sơn trên hoặc lớp mạ hóa học/điện. Thi công sơn lót CPO thường phun mỏng 3–8 µm, sấy 60–80 ℃ 10–20 min thúc đẩy khuếch tán giao diện với PP. Chỉ tiêu then chốt là độ clo hóa (thường 20–40 %), trọng lượng phân tử (ảnh hưởng cân bằng tạo màng và bám) và hệ dung môi (cần trương phồng PP mà không nứt). CPO cũng dùng làm lót phun trực tiếp sơn phủ mặt cho chi tiết PP gia dụng, không giới hạn mạ nhựa điện. Với tuyến mạ nhựa điện, trên sơn lót CPO thường phun tiếp sơn dẫn điện hoặc hoạt hóa đặc biệt, mới khởi mạ được; nếu mạ hóa học trực tiếp, cần sơn lót chứa hoạt tính xúc tác hoặc phối hoạt hóa. Điểm khó công thức: độ clo hóa quá thấp bám kém, quá cao thì giòn, vàng, thời tiết kém. Thi công, sơn lót CPOdùng nhiều phun khí hoặc tĩnh điện, dày màng 3–8 µm là đủ, quá dày ngược lại nội tụ yếu, dễ nứt; cửa sổ sấy phải đủ để nhựa trương phồng khuếch tán vào PP, lại không quá nhiệt làm PP biến dạng. Dao động mã PP nguyên liệu đến ảnh hưởng rõ hiệu quả sơn lót, nên sản xuất hàng loạt phải khóa nguyên liệu và lô, định kỳ làm bách lưới + luộc nước xác nhận. Với chi tiết PP cần sơn dẫn điện, sơn lót CPO còn phải tương hợp nhựa sơn dẫn điện trên, tránh giao diện yếu lớp giữa.
XII. Tuyến sơn lót dẫn điện/sơn dẫn điện (né thô hóa)
Với nhựa khó thô hóa (PP, PE, một phần nhựa kỹ thuật, thậm chí gốm/thủy tinh), ngành thường dùng tuyến "sơn dẫn điện" né thô hóa: trước phun trên chi tiết lớp sơn chứa chất độn kim loại dẫn điện (bột bạc, bột đồng, graphit, bột niken hoặc sợi thép không gỉ), tạo lớp dẫn điện 1–10 µm, điện trở bề mặt <1–10 Ω/□, rồiDirect进入 bể mạ điện tăng dày đồng niken crom. Tuyến này thay "tạo neo bằng thô hóa hóa học" bằng "dẫn điện bằng sơn + bám cơ học", bỏ thô hóa crom hóa trị sáu, ưu thế môi trường rõ, nhưng yêu cầu cực cao với bám dính của bản thân sơn dẫn điện (vẫn phải nhờ sơn lót hoặc xử lý bề mặt) và độ đều dẫn điện. Hệ nhựa sơn dẫn điện cần tương thích dung dịch mạ (kháng axit, kiềm, nhiệt), thường dùng acrylic, epoxy hoặc polyurethane biến tính. Lực kết hợp lớp mạ tuyến sơn dẫn điện dựa nhiều hơn vào kết hợp cơ học/hóa học sơn và nền, thay vì neo lỗ vi mô, nên tiền xử lý nền (tẩy dầu, sơn lót) lại càng then chốt. Một ưu thế khác tuyến sơn dẫn điện là "kim loại hóa chọn lọc": dùng mặt nạ hoặc in lụa chỉ phun sơn dẫn điện vùng cần mạ, chỗ không phun không dẫn, không mạ, bỏ qua cách điện và tẩy mạ cả chi tiết. Rất hữu dụng cho logo, dải trang trí, che chắn cục bộ. Nhưng tuyến này yêu cầu khắt khe tính nhất quán thi công sơn dẫn điện — dao động dày màng trực tiếp gây điện trở không đều, phân bố dòng mất cân bằng, lớp mạ xuất hiện "vằn dày mỏng" thậm chí cháy cục bộ. Nên đoạn phun thường phối đo dày màng trực tuyến và rút kiểm điện trở, thiết kế giá treo cũng phải đảm bảo tiếp xúc điện tốt giữa lớp sơn dẫn điện và cực âm mạ điện, không thì dòng khởi mạ truyền không vào.
XIII. Công thức sơn dẫn điện: hệ bột bạc/bột đồng/graphit
Tính năng sơn dẫn điện do ba yếu tố chất độn dẫn điện, nhựa và dung môi quyết định. Bột bạc dẫn điện tốt nhất, kháng oxy hóa tốt, điện trở tiếp xúc thấp, nhưng chi phí cao,chủ yếu dùng cho che chắn điện tử tin cậy cao và phụ kiện trang trí cao cấp; bột đồng chi phí thấp, dẫn điện tốt, nhưng dễ oxy hóa cần bao phủ kháng oxy hóa (như bột đồng bọc bạc), không thì dung dịch mạ ăn mòn khiến điện trở vọt, lớp mạ hoa; graphit/carbon đen chi phí thấp, kháng ăn mòn, nhưng dẫn điện yếu, màng phải dày; bột niken và sợi thép không gỉ cân bằng giữa kháng ăn mòn và chi phí. Hình thái chất độn (dạng vảy ưu hơn cầu, dễ tạo mạch dẫn), thể tích phần trăm (thường 30–60 wt%), phân tán (chống vón) và nhựa thấm ướt chất độn, cùng quyết định điện trở suất và bám dính cuối. Công thức còn phảikết hợp thi công (độ nhớt, chảy mức, khô nhanh) và tương thích mạ. Kexinvật liệu mới có dự trữ công thức loại sơn lót dẫn điện này, có thể tùy PP/ABS vật liệu nền khác nhau định chếkhớp chất độn và nhựa. Đáng nói riêng "bột đồng bọc bạc": lấy đồng làm lõi, ngoài bọc mỏng bạc,kết hợp chi phí thấp đồng và kháng oxy hóa bạc, là ưu chọn cân bằng tính năng và chi phí, nhưng độ hoàn chỉnh bao phủ quyết định khả năng kháng ăn mòn dung dịch mạ, bao phủ kém sẽ oxy hóa tối trước mạ. Phân bố kích thước hạt chất độn cũng cócầu kỳ — kết hợp thô mịn có thể ở lượng chất độn thấp tạo mạch dẫn đặc hơn, giảm chi phí mà giữ dẫn điện. Đầu nhựa phảikết hợp thấm ướt chất độn, bám với nền (sau sơn lót), và kháng dung dịch mạ (axit/kiềm/oxy hóa) không trương phồng bong. Kinh nghiệm công thức sơn lót dẫn điện của Kexinvật liệu mới, chính xoay quanhkhớp ba bên "chất độn - nhựa - nền".
XIV. Sơn phủ bảo vệ sau mạ: sơn bóng trong suốt
Mạ nhựa không phải "mạ xong là xong". Đoạn sau mạ thường có "sơn phủ bảo vệ": một phần chi tiết để tăng thời tiết, kháng vân tay hoặc điều màu, trên lớp crom phun thêm lớp sơn bảo vệ trong suốt (tương tự sơn mặt PVD). Lớp mạ (nhất là crom sáng) dù cứng nhưng mỏng, phơi ngoài trời lâu sẽ mất bóng, rỗ điểm, và dễ lưu vân tay; sơn bóng trong suốt (sơn bóng) cung cấp rào cản thời tiết, kháng hóa chất và chống xước thêm. Sơn bóng chia loại dung môi (polyurethane hai thành phần, acrylic) và nước/UV đóng rắn. Yêu cầu thi công cực mỏng và trong (thường 5–15 µm), không được che mất gương kim loại, không được vàng, không được giảm bám dính. Với chi tiết vệ sinh và ngoại thất ô tô, sơn bóng là công đoạn then chốt kéo dài bảo hành. Sơn bóng sau mạ và sơn lót trước mạ đều là "giao diện giữa doanh nghiệp sơn và nhà máy mạ điện". Sơn bóng polyurethane hai thành phần dung môi tổng thể chín muồi, bám và thời tiết cân bằng, vẫn là chủ đạo; sơn bóng acrylic cứng mà giòn, chống xước tốt nhưng dẻo hơi kém; sơn bóng UV đóng rắn không dung môi, giây cấp đóng rắn, tốc độ tuyến cao, nhưng cần chi tiết phẳng nhận sáng, và năng lượng đóng rắn mặt kim loại tối phải đủ; sơn bóng nước VOC thấp nhưng tạo màng nhạy nhiệt ẩm, kháng nước đầu cần dưỡng. Dù loại nào, thi công đều yêu cầu "mỏng, đều, sạch": dày màng quá 15–20 µm dễ nứt chảy, che cảm kim loại, thiếu dày thì bảo vệ không đủ. Trước phun mặt crom phải tẩy dầu vân tay và xử lý nhẹ tăng thấm, không thì sơn bóng sẽ rỗ cục bộ hoặc bong cả mảng.
15. Sơn bóng trong: Chịu thời tiết và kháng vân tay
Hiệu năng cốt lõi của sơn bóng trong là chịu thời tiết (lão hóa QUV/đèn xenon không vàng hóa, không nứt) và kháng vân tay (năng lượng bề mặt thấp, dễ làm sạch). Các chi tiết ngoài trời cần vượt qua xác nhận phức hợp 1000–2000 giờ lão hóa đèn xenon và CASS; kháng vân tay thường giảm năng lượng bề mặt bằng cách thêm phụ gia chứa flo hoặc siloxan, nhưng quá liều sẽ hy sinh độ bám lớp giữa. Sơn bóng trong đóng rắn UV do không dung môi, đóng rắn nhanh, độ cứng cao, đang dần thay thế một phần loại gốc dung môi; sơn bóng trong nước thì đáp ứng giảm phát thải VOC. Sự kết dính giữa sơn bóng trong và lớp crôm dựa vào độ nhám vi mô và độ sạch của bề mặt crôm (tồn dư chất tách màng là sát thủ của độ bám), thường cần xử lý nhẹ sau mạ crôm (như hoạt hóa bằng axit loãng hoặc plasma) rồi mới phun. Công ty新材料客信 có phương án kỹ thuật về hệ thống sơn bóng trong nước và kháng vân tay, có thể kết nối với công đoạn xử lý sau điện mạ nhựa. Cấp độ kháng vân tay có thể dùng quan sát bằng mắt tồn dư vân tay + góc tiếp xúc định lượng, năng lượng bề mặt càng thấp càng khó để lại vết, nhưng quá thấp (<20 mN/m) sẽ làm yếu độ bám của sơn bóng trong với bề mặt crôm, cần cân nhắc liều lượng phụ gia. Về chịu thời tiết, chu trình QUV 340 nm 1000 h thường làm ranh giới trong/ngoài trời, chi tiết ngoài trời nên thêm lão hóa phổ toàn phần đèn xenon. Nếu sơn bóng trong chứa chất hấp thụ tia cực tím và chất ổn định ánh sáng amin bị cản trở (HALS), có thể trì hoãn rõ rệt sự mờ hóa niken dưới lớp crôm, kéo dài bảo hành.
16. Lớp phủ cách điện cục bộ và bảo vệ cạnh
Chi tiết điện mạ nhựa thường có lòng trong, khóa nhấn, ren và mặt lắp ráp, các vùng này không được mạ (nếu không sẽ đọng dịch, ăn mòn, cản trở lắp ráp). Về công nghệ dùng "mực/sơn cách điện" để che chọn lọc các vùng này: trước tiên mạ điện toàn bộ, rồi dùng lớp phủ cách điện bóc được hoặc vĩnh cửu bịt lòng trong và khóa nhấn, hoặc trước khi mạ điện dùng sơn kháng mạ chấm lên vùng không mạ. Lớp phủ cách điện cần chịu được dịch mạ (axit, kiềm, oxy hóa), dễ thi công, dễ loại bỏ (loại bóc được) hoặc kết dính vĩnh cửu (loại cấu trúc). Tại cạnh và góc nhọn lớp mạ thường mỏng, tập trung ứng suất, dễ lộ nhựa, thường ở giai đoạn thiết kế ép phun đã làm tròn góc, tăng độ dày thành, và bồi phủ cục bộ để bảo vệ. Mắt xích "lớp phủ" này tưởng như phụ, nhưng lại là yếu huyết của tỷ lệ tốt và độ tin cậy lắp ráp điện mạ nhựa, cũng là nơi phát huy kiến thức sơn phủ. Sơn cách điện bóc được đa phần là hệ cao su hoặc nhiệt dẻo, sau mạ điện xé bỏ là được, phù hợp lô nhỏ nhiều chủng loại; lớp phủ cách điện vĩnh cửu là epoxy hoặc acrylic biến tính, sau đóng rắn lưu lại cùng chi tiết, dùng cho bịt kín cấu trúc. Độ chính xác che phủ quyết định tính thẩm mỹ biên giới lớp mạ và lắp ráp, thường phối hợp điểm keo CNC hoặc in lụa để che vạch mảnh. Với chi tiết có ren, thường dùng nút cao su chịu nhiệt che vật lý, tránh màng sơn lọt vào răng ren ảnh hưởng vặn vào.
17. Sơ đồ quy trình và nhịp sản xuất
Một dây điện mạ nhựa hoàn chỉnh thường bố trí: treo → tẩy dầu → rửa nước → thô hóa → thu hồi → rửa nước → trung hòa → rửa nước → hoạt hóa → rửa nước → giải keo → rửa nước → niken hóa học (hoặc đồng) → rửa nước → mạ đồng → rửa nước → mạ niken → rửa nước → mạ crôm → rửa nước → sấy → tháo treo → (xử lý sau) sơn bóng trong/cách điện. Nhịp do tốc độ dây và thời gian bể quyết định, thiết kế giá treo (dẫn điện, che dòng, chống đọng dịch) trực tiếp quyết định tính đồng đều và tỷ lệ phế. Với tuyến sơn dẫn điện, thì sau tẩy dầu/lót phủ thêm "phun sơn dẫn điện → đóng rắn" rồi mới vào mạ điện. Toàn dây đa dùng cầu trục tự động hoặc dây vòng, tham số do PLC trung tâm và phân tích trực tuyến (nồng độ, nhiệt độ, pH) khép kín điều khiển. Nhịp quá dài tăng đọng dịch mang ra, tiêu hao hóa chất và nước thải, nhịp quá ngắn thì thô hóa/hoạt hóa không đủ, thiết kế công nghệ phải cân bằng giữa hai bên. Thiết lập nhịp thường lấy "bước chậm nhất" làm cơ sở, ví dụ thô hóa 6 min quyết định tốc độ chính dây, các bể khác xếp theo thời gian lưu; mật độ xếp giá treo ảnh hưởng tải trọng và đồng đều, quá dày thì đối lưu trong bể kém, độ dày không đều. Dây vòng hiện đại qua mô phỏng tối ưu khoảng cách giá treo và biên độ đung đưa, khống chế giá trị CV độ dày trong 10 %. Khi đổi loại phải dùng chi tiết thay thế (dummy) chạy dây hiệu chuẩn trước, rồi mới lên hàng thật, giảm phế lô đầu.
18. Tham số công nghệ then chốt: Nhiệt độ, độ dày, đóng rắn
Tham số toàn chuỗi điện mạ nhựa quy nạp thành ba loại: nhiệt độ (thô hóa 60–70 ℃, hoạt hóa nhiệt phòng, niken hóa học 30–45 ℃, mạ niken 50–60 ℃, mạ crôm 40–50 ℃), độ dày (mạ hóa học 0.4–0.8 µm, đồng焦 5–15 µm, niken 10–25 µm, crôm 0.1–0.5 µm, sơn bóng trong 5–15 µm), đóng rắn (lót CPO 60–80 ℃/10–20 min, sơn dẫn điện 80–120 ℃/15–30 min, sơn bóng trong hai thành phần nhiệt thường hoặc 60–80 ℃ đóng rắn, sơn bóng trong UV cấp giây). Các con số này không cố định, dao động theo vật liệu nền, hình dạng chi tiết, thiết bị và yêu cầu. Trôi nhiệt độ 2–3 ℃ có thể làm thô hóa quá mức hoặc hoạt hóa hỏng; độ dày thiếu trực tiếp hy sinh chịu ăn mòn; đóng rắn không đủ thì bám lớp phủ và kháng hóa học kém. Xưởng phải trang bị điều nhiệt chính xác cao, đo độ dày trực tuyến/ngoại tuyến (XRF, cắt kim tương) và phát hiện độ đóng rắn (DMA/lau dung môi). Đo độ dày khuyên dùng XRF cho kiểm tra bốc đồng niken crôm trực tuyến, cắt kim tương cho phân tích toàn lớp phá hủy, hai bên đối chiếu; độ đóng rắn sơn bóng trong có thể dùng số lần lau MEK hoặc độ cứng bút chì đánh giá gián tiếp. Tín hiệu đầu tiên trôi tham số thường là ngoại quan (sương, hoa, lỗ kim), nên thợ vận hành mỗi ca cần lưu mẫu so màu và bóng gương (như máy bóng 60°). Viết tham số then chốt vào sơ đồ kiểm soát SPC, có thể phát hiện sớm lệch xu hướng.
19. Dây chuyền và thiết bị: Giá treo/bể mạ/phun phủ
Đầu tư thiết bị điện mạ nhựa nặng, bảo trì tỉ mỉ. Bể mạ đa là lót PP/PVC, ống gia nhiệt titan, phun tràn trong bể PP; giá treo dùng titan hoặc thép bọc cao su, vừa dẫn điện vừa chống đọng dịch, chống mạ lên vùng không mạ; dây tự động phối cầu trục, băng tải vòng và cơ cấu đung đưa bảo đảm đồng đều. Đoạn phun (lót, sơn dẫn điện, sơn bóng trong) dùng máy qua lại hoặc robot, phối phun tĩnh điện nâng tỷ lệ bám sơn và đồng đều độ dày màng; buồng phun cầnnhiệt độ và độ ẩm không đổi và giám sát nồng độ dung môi. Xử lý nước thải (khử crôm hóa trị sáu, phá phức niken, trung hòa axit kiềm) là chi phí cứng tuân thủ. Công ty新材料客信 tại base Phật Sơn phần lớn lớp phủ phối hợp theo mô hình "phun offline + khách mạ điện" triển khai, lớp lót xử lý trước và sơn bóng trong của họ có thể hoàn thành trên dây phun thường, giảm ngưỡng khách đổi dây. Thiết kế giá treo thường bị đánh giá thấp nhưng cực then chốt: nó đồng thời gánh bốn vai trò dẫn điện, đỡ, che dòng và chống đọng dịch. Tiết diện dẫn điện không đủ sẽ hạn dòng gây lớp mạ mỏng; che dòng kém làm mặt sau cũng mạ, tăng hao và kém đẹp; đọng dịch thì mang dịch sang bể sau gây ô nhiễm chéo và tăng nước thải. Dây cao cấp dùng giá treo titan bọc cao su, vùng không mạ bọc cao su, vùng mạ để trần titan, và làm giá đỡ tạo hình giảm đọng dịch. Đoạn phun tĩnh điện có thể nâng tỷ lệ dùng sơn từ 30–40 % phun khí lên 60–80 %, giảm rõ chi phí sơn và VOC. Đoạn nước thải là trọng địa tuân thủ: crôm hóa trị sáu trước khử thành hóa trị ba rồi lắng, niken phức cần phá phức mới keo tụ loại bỏ, xử lý không đạt trực tiếp hạn sản.
20. Vật liệu PP biến tính và tiến triển miễn lót
Để giảm phụ thuộc lót của PP điện mạ nhựa, đầu vật liệu đang thúc đẩy PP biến tính: ghép monomer phân cực (như PP-g-MAH) đưa vào điểm phân cực bám được; PP/cao su đàn hồi (EPDM) đồng trộn tạo pha thô hóa được; độn khoáng hoặc sợi thủy tinh nâng ổn định kích thước và đỡ lớp mạ. Một phần PP biến tính đã có thể dưới thô hóa ôn hòa đạt neo chấp nhận, thực hiện "giảm trọng + có thể điện mạ nhựa". Ngoài ra, sơn dẫn điện miễn lót (tự mang nhựa bám mạnh) và hoạt hóa plasma nhiệt thấp trực tiếp, cũng đang nén công đoạn lót. Nhưng biến tính sẽ hy sinh một phần ưu thế giá thấp và nhẹ của PP, chọn vật liệu là tái cân bằng "chi phí - hiệu năng - công nghệ". Với chi tiết vệ sinh lớn, vẫn chủ yếu dùng tuyến vững chắc lót CPO + sơn dẫn điện. PP ghép (PP-g-MAH) sau tăng điểm phân cực, có thể dưới điều kiện ôn hòa đạt nhất định neo, nhưng khó đạt cường độ thô hóa ABS, đa số vẫn phối lót; PP tăng cường sợi thủy tinh cần chú ý lỗ kim lớp mạ tại đầu sợi lộ. Sơn dẫn điện miễn lót qua đưa nhựa bám mạnh (như clo acetat biến tính, epoxy) trực tiếp cắn PP, bớt một công đoạn nhưng dẫn điện và bám khó cả hai, phù hợp chi tiết che chắn trang trí yêu cầu trung thấp. Lựa chọn phối hợp vật liệu và sơn phủ, là đòn bẩy then chốt giảm chi phí PP điện mạ nhựa.
21. Kiểm soát chất lượng: Thử nghiệm bám dính
Lực kết dính điện mạ nhựa là sinh tử tuyến. Phương pháp chuẩn gồm: sốc nhiệt (xung kích lạnh nóng) xem có bọt bong tróc; lưới cắt/bóc (như băng keo hoặc đinh tán kéo) định lượng lực kết dính; uốn/va đập xem độ dai; lưới trăm + băng keo (với lớp sơn bóng trong). Mục tiêu lực kết dính lớp mạ và nhựa thường yêu cầu qua nước sôi 100 ℃/dầu nóng hoặc tuần hoàn -40–85 ℃ lạnh nóng không bong. Thử phải lấy mẫu tại chi tiết đại diện và vùng yếu như cạnh, lõm trong, không chỉ đo mặt phẳng. Công ty新材料客信 khi giao lớp phủ phối hợp, sẽ cùng khách ước định ngưỡng nhận bám dính (như lưới trăm cấp 0, xung kích lạnh nóng không bong), và tái hiện trạng thái sau mạ điện khách để xác nhận, tránh cãi cọ "lớp phủ đạt nhưng lớp mạ bong". Pháp kéo bong (như dùng thỏi nhôm dán keo kéo đo cường độ kết dính, đơn vị MPa) định lượng hơn lưới trăm, phù hợp đối chuẩn R&D; sốc nhiệt đạt nhưng lưới trăm nhiệt thường bong, thường chỉ yếu kết dính giao diện chứ không phải ứng suất nhiệt. Lấy mẫu phải phủ chân cuối chảy, góc trong, chân ren và vùng dòng thấp/bám thấp, vị trí này dễ hỏng trước nhất. Công ty新材料客信 khuyên đưa bám dính vào xác nhận kép nguyên liệu đến và xuất xưởng mỗi lô, không chỉ kiểm cuối.
22. Thử nghiệm sốc nhiệt (xung kích lạnh nóng)
Sốc nhiệt là ngưỡng tin cậy khắt khe nhất cũng phổ biến nhất điện mạ nhựa. Hệ số giãn nở nhiệt nhựa và kim loại khác lớn (nhựa khoảng 50–100 ppm/℃, kim loại khoảng 10–20 ppm/℃), biến nhiệt đột ngột tích lũy ứng suất cắt tại giao diện, bám dính không đủ tức bọt, bong. Điều kiện điển hình: -40 ℃ 30 min ↔ 85 ℃ 30 min tuần hoàn 5–10 lần, hoặc nước sôi 100 ℃ ↔ nước đá 0 ℃. Tiêu chuẩn phán định là không bọt, không bong, không nứt. Hỏng sốc nhiệt thường bộc lộ xử lý trước (thô hóa thiếu, hoạt hóa kém) hoặc lót (bám CPO yếu, đóng rắn thiếu), là tay nắm đầu bài trừ sự cố. Với chi tiết ngoại thất ô tô, sốc nhiệt thường nối tiếp muối sương, lão hóa UV thành "thử nghiệm môi trường tổng hợp". Độ khắt khe điều kiện sốc nhiệt cần khớp môi trường dùng: chi tiết trong nhà dùng -30–80 ℃ tuần hoàn ôn hòa, chi tiết chuẩn xe thường yêu cầu -40–90 ℃ và có biến đổi độ ẩm; phán định ngoài "không bong" còn xem có sương, đổi màu không. Để bộc lộ ẩn họa, một số hãng xe dùng "sốc nhiệt + muối sương" nối tiếp thay vì riêng lẻ, gần già hóa thật hơn. Trạng thái ứng suất thử phiến và chi tiết thật khác, chi tiết quan trọng phải dùng chi tiết thật xác nhận.
23. CASS và muối sương trung tính
Chịu ăn mòn nhờ muối sương xác nhận. Muối sương trung tính (NSS) dùng 5 % NaCl, 35 ℃ phun liên tục, xem thời gian gỉ đỏ/bọt; CASS (muối sương axetat tăng tốc đồng) thêm CuCl₂ và axetic, 50 ℃, tăng tốc mạnh hơn, là ngưỡng chủ đạo lớp mạ ô tô (như 16–96 h khác nhau). Hỏng muối sương chi tiết điện mạ nhựa thường biểu hiện: niken thiếu gây ăn mòn nền, lỗ vi mạ crôm "ăn mòn điểm lan thành mảng", cạnh lộ nhựa ưu tiên ăn mòn. Cách nâng là tăng dày niken, dùng crôm lỗ vi phân tán ăn mòn, sau mạ sơn bóng trong bịt lỗ, và bảo đảm lớp mạ hoàn chỉnh không lỗ kim. Chi tiết vệ sinh do môi trường ẩm nhiệt dài hạn chứa clo, thường yêu cầu cao hơn chi tiết trang trí thường. Mẫu muối sương cũng phải lấy tại cạnh và mặt lắp ráp, mặt phẳng qua không bằng cả chi tiết đạt. Cấp CASS theo ISO 10289 hoặc tiêu chuẩn hãng tính cấp bảo vệ (cấp càng cao càng tốt), và thống kê bọt, diện tích gỉ đỏ; chi tiết crôm lỗ vi ăn mòn thành chấm rỗ đều thay vì gỉ đỏ khối lớn, cấp tốt hơn. Để phân biệt "lớp mạ thiếu" và "sơn bóng trong lọt", có thể làm đối chiếu muối sương "có sơn bóng trong/không sơn bóng trong", định vị khâu hỏng. Chi tiết vệ sinh còn thường thêm "tuần hoàn ấm nóng (như nước nóng 70 ℃ ↔ nước lạnh)" mô phỏng dùng.
24. Khuyết tật thường gặp và xử lý sự cố
| Khuyết bệnh | Nguyên nhân | Đối sách |
|---|---|---|
| Lớp mạ bong | Thô hóa thiếu/hoạt hóa kém/lót yếu | Chỉnh thô hóa, kiểm dịch hoạt hóa, bồi mạnh lót CPO |
| Chấm sùi bề mặt | Thô hóa quá mức/khuyết vật nền/khí | Khống thô hóa, đổi liệu, cải khuấy |
| Lọt mạ | Lớp dẫn điện không đều/hoạt hóa thiếu | Kiểm mạ hóa học, bồi sơn dẫn điện, hoạt hóa lại |
| Nứt ứng suất | Thô hóa mạnh/ứng suất vật nền | Ủ, giảm thô hóa, đổi vật nền |
| Bọt (sốc nhiệt) | Bám giao diện yếu/đọng dịch | Tăng cường lót, trừ đọng dịch, giảm ứng suất giao diện |
| Chịu ăn mòn kém | Niken mỏng/crôm thiếu/lỗ kim | Tăng dày niken, bảo crôm hoàn chỉnh, thêm sơn bóng trong |
| Lớp mạ hoa | Sơn dẫn điện oxy hóa/dòng không đều | Dùng phụ gia chống oxy, chỉnh giá treo |
| Không đạt môi trường | Thô hóa crôm hóa trị sáu/tam phế | Chuyển thô hóa không crôm, lên xử lý nước thải |
| Sơn bóng trong bong lớp | Bề mặt crôm bẩn/chọn sơn bóng trong sai | Làm sạch crôm, đổi sơn bóng trong tương thích |
Định vị khuyết tật phải từ "xử lý trước → mạ → phủ" đảo tra từng đoạn, chỉ xem bản thân lớp mạ thường chẩn đoán sai.
25. Ứng dụng ô tô: Lưới tản/gắn logo/nẹp trang trí
Ô tô là thị trường giá trị cao lớn nhất điện mạ nhựa. Lưới tản, logo trước sau, nẹp khung cửa sổ, tay nắm cửa, mặt bảng cần số lượng lớn dùng ABS/ABS-PC điện mạ nhựa crôm sáng, vừa nhẹ vừa có cảm giác sang kim loại. Yêu cầu cực khắt: xung kích lạnh nóng, CASS, lão hóa UV, va đá, chịu chất tẩy rửa đều phải qua, và kiểm soát sai màu lô và đồng nhất gương khó. Xu hướng, lưới tản cỡ lớn dần chuyển PVD hoặc phun giả crôm để giảm gánh crôm hóa trị sáu, nhưng logo nhỏ và nẹp độ chính xác cao vẫn ưa cảm giác dày kim loại thật điện mạ nhựa. Phụ kiện cản PP thì chủ yếu đi lót + sơn dẫn điện hoặc PVD. Xưởng phụ kiện ô tô Nam Hoa mà công ty新材料客信 phục vụ, cách thường thấy là xưởng điện mạ nhựa hoàn thành mạ, hãng sơn cung cấp lót CPO và sơn bóng trong sau phối hợp. Hãng xe có ngưỡng dụng cụ với sai màu và độ rõ ảnh (DOI) chi tiết crôm sáng, lưới tản diện rộng đặc biệt thử thách đồng đều độ dày và thiết kế giá treo. Để giảm crôm hóa trị sáu, phụ kiện cản trước đa đổi PVD hoặc giả crôm, chỉ giữ logo lưới trung tâm điện mạ nhựa để bảo "cảm dày kim loại". Công ty新材料客信 tại dự án loại này thường tham gia bằng "lót + sơn bóng trong" hai lớp phủ, bảo đảm lớp mạ xưởng mạ giao trước lắp ráp đã có bảo vệ kháng vân tay và chịu thời tiết.
26. Ứng dụng vệ sinh và ngũ kim
Vệ sinh là thị trường thứ hai điện mạ nhựa: vỏ vòi, mặt bình tắm hoa sen, vòng khăn, đĩa xà phòng dùng ABS hoặc PP biến tính điện mạ nhựa giả thép không gỉ/crôm, thay một phần kim loại để giảm trọng hạ chi phí. Môi trường vệ sinh ẩm nhiệt, chứa chất tẩy clo và nước cứng, với chịu ăn mòn và sơn bóng trong yêu cầu cao hơn chi tiết trang trí thường, thường yêu cầu tăng dày niken + sơn bóng trong bảo vệ kép. Chi tiết PP tại đây xuất hiện nhiều, dựa tuyến lót CPO và sơn dẫn điện. Ngũ kim nhỏ (nắp bản lề, tay nắm) cũng có ứng dụng điện mạ nhựa. Lĩnh vực này với "lớp mạ không lỗ kim + sơn bóng trong bịt lỗ" cực nhạy cảm, muối sương và ăn mòn tuần hoàn là kiểm xuất xưởng bắt buộc. Công ty新材料客信 tại phối hợp sơn vệ sinh có sơn bóng trong và lót nhắm riêng, giúp khách qua xác nhận ẩm nhiệt dài hạn. Vỏ PP/ABS vòi vệ sinh còn thường yêu cầu qua tổ hợp "tuần hoàn lạnh nóng + ngâm chất tẩy", mô phỏng xâm thực nước rửa bát và nước cứng; kháng hóa chất sơn bóng trong tại đây trọng yếu hơn muối sương đơn thuần. Mặt bình hoa sen do lâu dài chịu xung nước và ion clo, crôm lỗ vi + sơn bóng trong bịt lỗ gần như tiêu chuẩn. Công ty新材料客信 nhắm chi tiết loại này cung cấp tổ hợp "lót CPO + tương thích sơn dẫn điện + sơn bóng trong chịu hóa chất", và khuyên khách tại giai đoạn khuôn làm tròn góc để giảm vùng mỏng cạnh lớp mạ.
27. Ứng dụng điện tử 3C và gia điện
3C và gia điện dùng điện mạ nhựa đa là trang trí nhỏ và nhu cầu che chắn điện từ kép: viền giữa điện thoại trang trí, logo laptop, núm/bảng gia điện dùng ABS/PC điện mạ nhựa nâng chất cảm; đồng thời tuyến sơn dẫn điện có thể cho vỏ nhựa che chắn EMI (điện trở bề mặt đạt tức che chắn tần số vô tuyến). Chi tiết PP gia điện (như núm máy giặt) đi lót CPO + phun phủ thường thấy hơn. Chi tiết 3C cỡ nhỏ, ngoại quan khắt, lô lớn, với đồng đều lớp mạ và không chấm sùi yêu cầu cực cao, và hạn halogen/rohs, phụ gia sơn dẫn điện và sơn bóng trong đều phải tuân thủ. Lĩnh vực này đang bị PVD và phun giả crôm thấm nhanh, điện mạ nhựa giữ lại ở mảng "cần cảm dày kim loại thật + dẫn điện".
28. Môi trường: Thay thế crôm hóa trị sáu và tam phế
Áp lực lớn nhất điện mạ nhựa đến từ thô hóa crôm hóa trị sáu và tam phế điện mạ. Về giám quản, crôm hóa trị sáu bị liệt chất gây ung thư khống chế nghiêm, giới hạn xả nước thải và chi phí xử lý chất thải nguy hại năm tăng. Tuyến thay thế có ba loại: một là thô hóa không crôm (permanganat, plasma, laser) rút ngắn quy trình giảm ô nhiễm; hai là "chuẩn điện mạ nhựa" sơn dẫn điện + mạ, vòng thô hóa; ba là trực tiếp đi PVD phối hợp hoặc phun giả crôm, miễn điện mạ triệt để. Tam phế điện mạ (chứa crôm, chứa niken, axit kiềm) cần phối hợp khử phức - keo tụ lắng - xử lý màng, và niken là chất ô nhiễm ưu tiên kiểm soát. Đầu sơn thì dùng pigment không crôm, hệ nước/UV giảm VOC. Môi trườngđã từ "hạng mục chi phí" thành "hạng mụcgia nhập thị trường", là then chốt dây điện mạ nhựa có tồn tại được không. Đường cụ thể trị tam phế: nước thải chứa crôm trước dùng natri metabisulfit hoặc natri bisulfit tại pH 2–3 khử Cr(VI) thành Cr(III), chỉnh kiềm sinh kết tủa Cr(OH)₃; nước thải chứa niken do niken thường phức (với axit citric, axit tartaric v.v.), cần trước phá phức (oxy hóa Fenton hoặc natri hypochlorit) rồi chỉnh kiềm lắng, bùn thuộc chất thải nguy hại phải xử lý tuân thủ; nước thải axit kiềm trung hòa sau tái dùng hoặc xả. Kỹ thuật màng (siêu lọc, thẩm thấu ngược) có thể thu hồi phần nước và muối kim loại, giảm lấy nước và xả. Đóng góp đầu sơn là: dùng hệ nước/UV giảm VOC, dùng pigment không crôm và chất ổn định không chì, dùng sơn dẫn điện vòng thô hóa — đưa ô nhiễm "từ xử lý cuối" tiến lên "cắt giảm nguồn", đây là logic căn bản tồn tại điện mạ nhựa.
29. Chuỗi cung ứng và cấu trúc chi phí
Chi phí điện mạ nhựa gồm mấy khối: vật nền (ABS ưu vật liệu công trình), dược phẩm hóa học (axit cromic, palladium, muối niken/đồng là đầu lớn, nhất là dao động giá palladium), khấu hao thiết bị (đầu tư dây tự động nặng), xử lý nước thải (chi phí cứng tuân thủ), sơn phủ (lót/sơn dẫn điện/sơn bóng trong) và tổn thất tỷ lệ tốt (phế bong tróc đắt nhất). Tuyến sơn dẫn điện tiết cromic nhưng thêm sơn và năng tiêu đóng rắn; PVD/phun giả crôm tiết tam phế nhưng thiết bị và chi phí bia/sơn khác. Chuỗi cung, giá palladium và niken chịu thị trường quốc tế lớn, công thức qua giảm palladium (tối ưu keo, thu hồi) và thay crôm giảm nhẹ. Công ty新材料客信 lấy định vị "nhà cung cấp lớp phủ phối hợp", giúp khách dùng lót + sơn bóng trong thay đổi nhỏ mà bẩy tỷ lệ tốt toàn dây và chỉ tiêu môi trường, giảm phụ thuộc cải tạo điện mạ tài sản nặng.
30. Tiêu chuẩn và quy định
Các tiêu chuẩn liên quan đến điện hóa nhựa bao phủ vật liệu nền, lớp mạ và thử nghiệm: tiêu chuẩn chung cho lớp mạ điện (như GB/T mạ kẽm/niken/cromloạt, ISO 4525 mạ niken + crom trên nhựa), độ bám dính và phun sương muối (GB/T 10125 phun sương muối, CASS tham chiếu ISO 9227), sốc nhiệt (nhiều quy phạm doanh nghiệp/ngành), VOC và chất thải nguy hại (luật bảo vệ môi trường, giấy phép xả thải, giới hạn VOC sơn GB 37824, v.v.), RoHS/REACH hạn chế kim loại nặng và phthalate. Khách hàng ô tô và thiết bị vệ sinh còn có các tiêu chuẩn OEM riêng (như quy phạm lớp mạ của hãng xe, GB 18145 thiết bị vệ sinh quốc gia, v.v.). Khi thay đổi công thức và quy trình phải tái xác nhận sự phù hợp với tiêu chuẩn, đặc biệt khi liên quan đến giảm crôm hóa trị sáu, thay thế chất độn và phụ gia sơn bóng trong. Hiểu rõ giới hạn tiêu chuẩn mới không vi phạm đường ranh giữa "giảm chi phí" và "tuân thủ". Ví dụ tiêu chuẩn cụ thể: mạ niken + crom trên nhựa có thể tham chiếu ISO 4525 và GB/T 12600, v.v.; phun sương muối và CASS tham chiếu ISO 9227, GB/T 10125; độ dày lớp mạ dùng kim tương hoặc XRF (loại GB/T 4955/4956); độ bám dính băng keo tham chiếu ISO 2409/GB/T 9286; VOC lớp phủ bị giới hạn bởi GB 37824 (sơn bảo vệ công nghiệp), v.v.; linh kiện điện tử còn phải qua sàng lọc RoHS (Cd, Pb, Hg, Cr(VI), PBB/PBDE) và REACH (SVHC). Khách hàng ô tô và thiết bị vệ sinh thường có tiêu chuẩn doanh nghiệp riêng, như quy phạm ăn mòn tuần hoàn + va đập đá kết hợp cho lớp mạ ngoại thất của hãng xe, GB 18145 và tuần hoàn nóng ẩm dài hạn cho thiết bị vệ sinh. Thay đổi công thức hoặc quy trình (đặc biệt giảm crôm, đổi chất độn, sửa phụ gia sơn bóng trong) bắt buộc phải tái làm xác nhận phù hợp, không được chỉ dựa vào "trông có vẻ giống".Ba mươi mốt, Mối quan hệ với PVD và sơn giả crom
Có ba hướng chính cho kim loại hóa nhựa: điện hóa nhựa (mạ điện thật),tương thích PVD (màng kim loại chân không thật + sơn bảo vệ), sơn giả crom (thị giác kim loại giả). Điện hóa nhựa có độ bám dính và cảm giác kim loại "thật" nhất, nhưng gánh nặng môi trường lớn; PVD có kim loại thật và xanh, nhưng buồng chân không bị hạn chế, lỗ sâu khó mạ; sơn giả crom linh hoạt sản xuất hàng loạt nhất, nhưng không phải kim loại thật, chất lượng cảm giác hơi kém. Chọn loại theo tam giác "giá trị — sản lượng — môi trường". Với hầu hết chi tiết trang trí, PVD và sơn giả crom đã thay thế được bảy phần mười kịch bản điện hóa nhựa; chỉ nhu cầu dẫn điện/lớp mạ dày/cảm giác đặc biệt bắt buộc mới giữ lại điện hóa nhựa. Công ty TNHH Vật liệu mới Kexin tại Phật Sơn đồng thời bố trí lớp phủtương thích điện hóa nhựa và sơn PVD/giả crom, có thể đưa ra phương án đối chiếu "điện hóa nhựa + sơn bóng trong" hoặc "PVD + sơn phủ" theo kịch bản khách hàng.
Ba mươi hai, Thực tiễn dây chuyền Phật Sơn của Vật liệu mới Kexin
Cơ sở Phật Sơn của Công ty TNHH Vật liệu mới Kexin (Quảng Đông), định vị là "đối tác bên lớp sơn" cho kim loại hóa nhựa: cung cấp sơn lót bám dính CPO cho PP/ABS, sơn lót dẫn điện, sơn bóng trong sau mạ và sơn bóng không dấu vân tay trong suốt, đồng thời phối hợp khách hàng hoàn thành vòng kín hợp tác từ sơn lót → mạ điện khách hàng → sơn bóng trong. Đội ngũ kỹ thuật của họ nhấn mạnh "xác định vật liệu nền trước rồi mới định hướng quy trình" — với ABS đẩy lớp sơn bóng trongtương thích tạo nhám chuẩn, với PP đẩy phương án ổn định sơn lót CPO + sơn dẫn điện, với khách hàng áp lực môi trường lớn đẩy thay thế kim loại nước và giả crom. Về case, một nhà máy thiết bị vệ sinh tại Nam Hoa nhờ đưa vàokết hợp sơn lót PP và sơn bóng trong của họ, đã giảm đáng kể tỷ lệ phế liệu bong tróc điện hóa nhựa PP và vượt qua xác nhận nóng ẩm dài hạn; một nhà máy phụ kiện trang trí ô tô thì dùng sơn bóng trong của họ nâng cao kháng vân tay và tuổi thọ bảo hành ngoại thất. Các thực tiễn này khẳng định: nâng cao tỷ lệ thành phẩm điện hóa nhựa, khâu lớp sơn thường bị đánh giá thấp nhưng lại dễ tác động nhất.
Ba mươi ba, Khung quyết định chọn loại
Đứng trước "có nên điện hóa nhựa không, phối lớp sơn thế nào", đề xuất quyết định theo năm bước: (1) xác định công dụng và tuổi thọ (ngoài trời/trong nhà, cấp chống ăn mòn); (2) xác định vật liệu nền (ABS ưu tiên, PP bắt buộc sơn lót, nhựa kỹ thuật thận trọng); (3) xác định hướng kim loại hóa (nhu cầu mạ thật → điện hóa nhựa/PVD, thuần thị giác → sơn giả crom); (4) xác định giao diện sơn (sơn bóng trongtương thích tạo nhám, hoặc sơn lót + sơn dẫn điện, hoặc biến tính không sơn lót); (5) xác định giới hạn môi trường và chi phí (giảm crôm hóa trị sáu, VOC, ngân sách ba loại chất thải). Bảng quyết định có thể tham khảo:
| Kịch bản | Hướng đề xuất | Giao diện sơn |
|---|---|---|
| Miếng huy hiệu nhỏ ngoại thất ô tô | Điện hóa nhựa mạ dày | Sơn lót CPO (PP) + sơn bóng trong |
| Lưới tản nhiệt kích thước lớn | PVD hoặc giả crom | Sơn phủ PVD / sơn bóng trong giả crom |
| Chi tiết PP thiết bị vệ sinh | Sơn lót + sơn dẫn điện | Sơn lót CPO + sơn bóng trong bịt lỗ |
| Trang trí ABS đồ gia dụng | Điện hóa nhựa hoặc giả crom | Sơn bóng trong (theo nhu cầu) |
| Vỏ che chắn 3C | Hướng sơn dẫn điện | Sơn lót dẫn điện + sơn bóng trong mỏng |
Ý nghĩa của khung là đặt "quy trình, vật liệu nền, sơn, quy định" lên cùng một bảng để tổng thể hóa, tránh tối ưu cục bộ dẫn đến toàn dây chuyền hỏng.
Ba mươi bốn, Triển vọng tương lai
Tương lai của điện hóa nhựa là "giảm lượng + thay thế + xanh hóa". Giảm lượng: qua PP biến tính, tạo nhám không crôm, công thức giảm palladium để nén phụ thuộc crôm hóa trị sáu và kim loại quý; thay thế: PVD và sơn giả crom liên tục ăn mòn kịch bản trang trí, điện hóa nhựa rút về nhu cầu bắt buộc dẫn điện/mạ dày; xanh hóa: sơn nước/UV, nước thải khép kín, quy trình ngắn trở thành ngưỡng tiếp nhận. Cơ hội của bên sơn nằm ở "cầu nối giao diện" — sơn lót bám dính CPO hiệu quả hơn, sơn dẫn điện kháng oxy hóa điện trở thấp hơn, sơn bóng trong kháng vân tay bền hơn, sẽ quyết định điện hóa nhựa có thể sống sót dưới giám sát nghiêm ngặt hay không. Nhà máy lớp phủtương thích như Vật liệu mới Kexin, giá trị sẽ từ "bán sơn" nâng cấp thành "nhà cung cấp giải pháp giao diện kim loại hóa". Về dài hạn, kim loại hóa nhựa sẽ hướng tới cục diện trưởng thành nhiều công nghệ cùng tồn tại, phân công tinh tế theo kịch bản. Với nhà máy sơntương thích điện hóa nhựa, điểm tăng trưởng nằm ở "vật liệu giao diện": CPO hiệu quả cao hơn, sơn dẫn điện điện trở thấp hơn và kháng oxy hóa, sơn bóng trong kháng vân tay bền hơn, ai làm vững và rẻ những thứ này trước, người đó nắm quyền phát ngôn tồn tại của điện hóa nhựa dưới giám sát nghiêm ngặt. Đồng thời, nước hóa và đóng rắn UV sẽ giải phóng bên sơn khỏi gánh nặng VOC, làm toàn bộ chuỗi nhẹ hơn về tuân thủ. Bố trí của Vật liệu mới Kexin tại Phật Sơn chính đi theo mạch này, nâng cấp "bán sơn" thành "giải pháp giao diện kim loại hóa".
Ba mươi lăm, Checklist triển khai kỹ thuật
Chắt lọcđã nêu thành danh sách triển khai khả thi: (1) xác nhận vật liệu nền và nghiên cứu trước cửa sổ tạo nhám; (2) tham số sáu bước tiền xử lý và kiểm soát chất lượng nước; (3) PP bắt buộc làm xác nhận sơn lót CPO hoặc vật liệu biến tính; (4) xác nhận hướng sơn dẫn điện về kháng oxy hóa chất độn và tương thích mạ điện; (5) thiết kế độ dày lớp mạ và hiệu điện thế (niken kép + crom vi lỗ); (6) chọn sơn bóng trong sau mạ loại chịu thời tiết kháng vân tay và làm sạch mặt crom; (7) thiết kế giá treo chống đọng dung dịch và che chắn dòng; (8) QC ba món: sốc nhiệt + CASS + bám dính băng keo kiểm toàn bộ cạnh góc; (9) phương án tuân thủ ba chất thải và VOC; (10) xem xét lại sự phù hợp tiêu chuẩn (phun sương muối, RoHS, giới hạn VOC). Theo danh sách này khép kín từng hạng mục, rủi ro dự án điện hóa nhựa từ làm mẫu đến sản xuất hàng loạt có thể giảm mạnh. Vật liệu mới Kexin tại cơ sở Phật Sơn thường dùng ý tưởng này cùng khách hàng đánh giá liên hợp, đưa vấn đề giao diện sơn lên trước giai đoạn thiết kế. Giá trị của danh sách này nằm ở "đưa vấn đề giao diện sơn lên trước": nhiều thất bại điện hóa nhựa không phải do bản thân mạ điện, mà do không làm sơn lót, chọn sai sơn bóng trong, hoặc vật liệu nền hoàn toàn không phù hợp tạo nhám, lại đợi đến lúc bong tróc phế liệu mới truy ngược. Vật liệu mới Kexin khi đánh giá liên hợp với khách hàng tại cơ sở Phật Sơn, có thói quen định vật liệu nền và giao diện sơn trước khi làm mẫu, dùng sai sót tối thiểu đổi lấy tỷ lệ thành phẩm tối đa. Khi triển khai đề xuất先做 xác nhận lô nhỏ ba món (sốc nhiệt + CASS + băng keo), rồi mới mở dây chuyền sản xuất hàng loạt, và sau sản xuất mỗi ca lưu mẫu đo lại, hình thành hồ sơ chất lượng truy xuất được.
Ba mươi sáu, Ứng suất trong lớp mạ và kiểm soát biến dạng
Một hỏng hóc tiềm ẩn khác của chi tiết điện hóa nhựa là cong vênh và nứt vi mô do ứng suất trong lớp mạ. Lớp mạ kim loại khi lắng đọng do không khớp mạng tinh thể, tạp chất phụ gia, gradient nhiệt độ sẽ sinh ứng suất kéo/nén, nền nhựa độ cứng thấp, giải phóng ứng suất biểu hiện thành biến dạng chi tiết, sai kích thước hoặc nứt lớp mạ. Biện pháp kiểm soát gồm: chọn phụ gia ứng suất thấp (như chất làm mềm mạ niken, đi niken bán bóng giảm ứng suất), kiểm soát đều nhiệt độ và mật độ dòng, tránh quá dày, và khi ép phun kiểm soát ứng suất dư (ủ, cổng phun hợp lý). Với chi tiết mỏng thành lớn, ứng suất lớp mạ cộng dồn với ứng suất ép phun nguy hiểm nhất, thường ở giai đoạn thiết kế đã thêm gân, kiểm soát đều dày thành. Vật liệu mới Kexin khitương thích sơn bóng trong cũng chú ý co ngót đóng rắn sơn bóng không cộng hướng với ứng suất lớp mạ, tránh hỏng hóc thứ cấp "mạ xong sơn nứt".
Câu hỏi thường gặp (FAQ)
Q1: Mạ điện nhựa có chắc không? Có thể rơi được không?
Bám dính nhờ mỏ neo vi mô tạo nhám + lớp mạ hóa học, chi tiết đạt chuẩn lực kết dính rất mạnh, nhưng lớp mạ mỏng, sợ vật cứng cào và va đập mạnh, cạnh góc dễ lộ nhựa, thiết kế phải tránh cạnh sắc.
Q2: Tại sao điện hóa nhựa thường dùng ABS?
Pha butadien trong ABS dễ bị axit crom tạo nhám ra lỗ vi mô, cung cấp điểm neo lý tưởng, cửa sổ tạo nhám rộng, tỷ lệ thành phẩm cao, là cân bằng giữa hiệu quả chi phí và độ chín quy trình.
Q3: Tạo nhám crôm hóa trị sáu có thể miễn được không?
Được. Tạo nhám không crôm (permanganat, plasma, laser) và hướng sơn dẫn điện đang thay thế, dù chi phí và quy trình cần điều chỉnh lại, nhưng là con đường bắt buộc về môi trường.
Q4: Điện hóa nhựa có thể bị PVD hoặc sơn giả crom thay thế không?
Phần lớn kịch bản trang trí có thể. PVD lấy cảm giác kim loại thật và xanh, sơn giả crom sản xuất linh hoạt, hai bên đang thay thế đa số ứng dụng điện hóa nhựa; chỉ nhu cầu bắt buộc dẫn điện/mạ dày mới giữ lại mạ điện.
Q5: Sau mạ có cần phun sơn bảo vệ không?
Xem công dụng. Chi tiết ngoài trời hoặc kháng vân tay thường phun sơn phủ bảo vệ trong suốt ngoài lớp crom; chi tiết trang trí thuần trong nhà có thể không thêm. Sơn phủ phải nhẹ, trong, không hại cảm giác kim loại.
Q6: PP có làm điện hóa nhựa được không?
Khó. PP năng lượng bề mặt cực thấp và chịu ăn mòn, tạo nhám thường không hiệu quả, thường trước tiên phun sơn lót dẫn điện (như cloropolyolefin CPO) hoặc chọn PP biến tính, tỷ lệ thành phẩm và chi phí đều cần đánh giá.
Q7: Hướng sơn dẫn điện và hướng tạo nhám loại nào thân thiện môi trường hơn?
Hướng sơn dẫn điện vòng qua tạo nhám crôm hóa trị sáu, ba chất thải giảm rõ rệt, nhưng bản thân sơn dẫn điện chứa chất độn kim loại và dung môi, vẫn cần kiểm soát VOC và nước thải; hướng tạo nhám nếu đổi không crôm và phối nước thải khép kín, cũng có thể đạt chuẩn. Ưu nhược môi trường của hai bên tùy thuộc trình độ quản lý toàn dây chuyền.
Q8: Sơn bóng trong có ảnh hưởng mặt gương kim loại không?
Sơn bóng trong chất lượng thiết kế cực mỏng trong suốt (5–15 µm), ít vàng hóa, truyền sáng cao, bình thường không ảnh hưởng mặt gương, ngược lại bảo vệ độ bóng; nhưng nếu độ dày màng không đều, vàng hóa hoặc ô nhiễm thi công, sẽ mờ và giảm sáng, phải làm sạch mặt crom và kiểm soát nghiêm độ dày màng.
Q9: Làm sao biết chi tiết điện hóa nhựa đạt chuẩn?
Xem ba món: sốc nhiệt (xung nhiệt lạnh) không bong rộp bong tróc, CASS/phun sương muối đạt ngưỡng khách hàng, bám dính băng keo cấp 0, và cạnh góc cùng vùng lõm yếu cũng lấy mẫu như nhau, mặt phẳng qua không có nghĩa toàn chi tiết đạt.
Q10: Vật liệu mới Kexin có thể cung cấp gìtương thích?
Công ty TNHH Vật liệu mới Kexin (Quảng Đông) tại cơ sở Phật Sơn cung cấp sơn lót bám dính PP/ABS, sơn lót dẫn điện, sơn bóng trong sau mạ và sơn bóng không dấu vân tay, cùng phương án thay thế kim loại nước/giả crom, phối hợp khách hàng hoàn thành vòng kín hợp tác sơn lót → mạ điện → sơn bóng trong, giúp nâng cao tỷ lệ thành phẩm và chỉ tiêu môi trường.
Đọc mở rộng
- Lớp phủtương thích PVD — Hướng đối chiếu mạ chân không cho kim loại hóa nhựa.
- Bột nhôm nước và sơn kim loại nước — Ý tưởng thay thế thân thiện môi trường cho sơn kim loại nhựa.
- Nguyên lý công thức sơn vân búa và sơn nhăn — Logictương thích sơn vân nghệ thuật cho chi tiết nhựa.