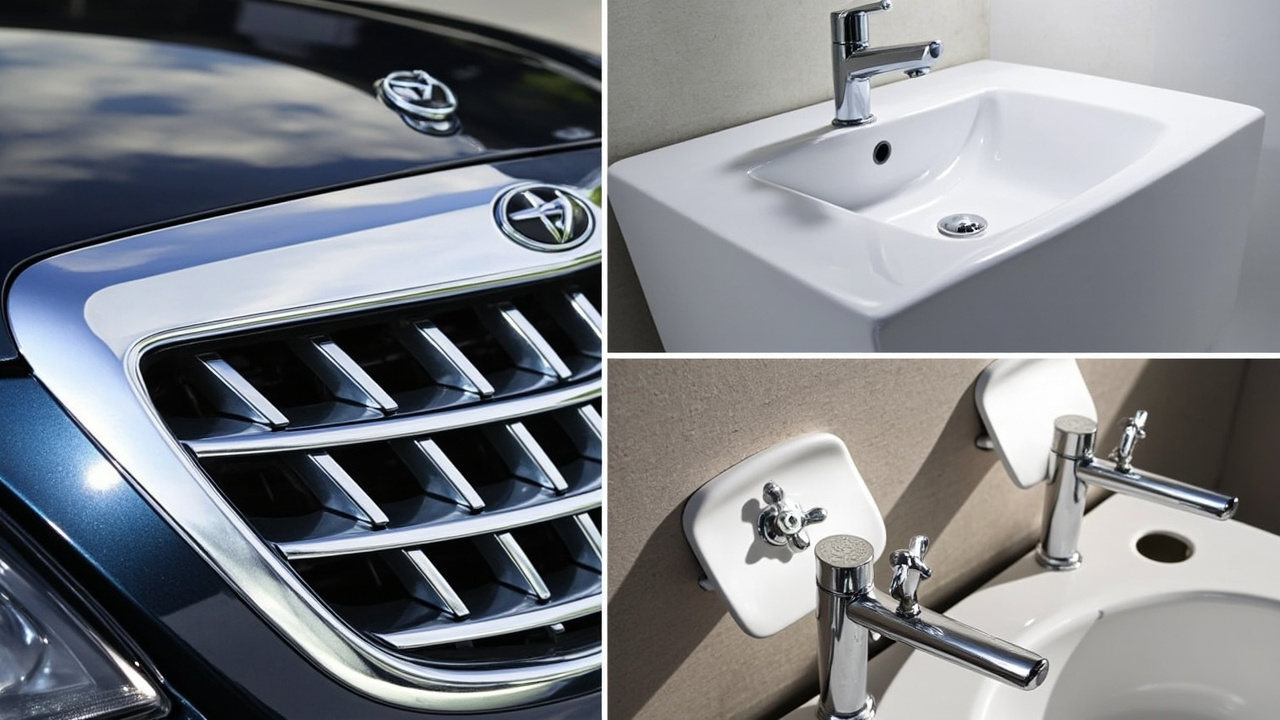
Пластиковое гальваническое покрытие (в отрасли также называемое металлизацией пластика, пластиковым электролитическим покрытием) — это процесс превращения пластиковых деталей в изделия с «поверхностью из настоящего металла»: сначала методом химического осаждения на поверхность пластика наносится проводящий металлический слой, затем с помощью электролитического покрытия послойно утолщаются медь, никель, хром, в итоге получается зеркальный хромовый эффект, как при металлическом гальваническом покрытии, но основой служит легкий пластик. Оно сочетает свободу формообразования пластика и внешний вид/проводимость металла, широко применяется для автомобильных решеток и декоративных накладок, сантехники, ручек бытовой техники, крышек косметики, декоративных деталей 3C. Но сложность пластикового гальванического покрытия не в «покрытии», а в «предварительной обработке пластика перед покрытием» и «защите после покрытия» — именно эти два этапа являются ключевыми для выхода годных изделий и экологичности. В этой статье подробно рассматриваются предварительная обработка, гальваническое покрытие и защитное покрытие после него для пластикового электролитического покрытия, а также систематизируются сопутствующие покрытия (грунтовка перед обработкой, проводящая краска, прозрачное покрытие после покрытия), чтобы помочь инженерам по окраске и гальванике сформировать целостное понимание процесса.
Компания Кэсинь Синьцайляо (Гуандун) ООО имеет инженерный опыт в сопутствующих покрытиях для металлизации пластика (грунтовка перед обработкой, защитное финишное покрытие после покрытия, а также альтернативные маршруты вместо гальваники), и на собственном опыте понимает проблемы адгезии и экологичности проектов пластикового электролитического покрытия. Ее база в Фошане долгое время обслуживает клиентов из Южного Китая в сфере автомобильного декора, сантехники и бытовой техники, накопив применимые на практикекейс по PP-грунтовке, водной металлической краске и хромоподобным системам.
1、Почему пластик можно гальванизировать
Обычный пластик не проводит ток и имеет инертную поверхность, его нельзя гальванизировать. Секрет пластикового гальванического покрытия — «сначала химическое осаждение, затем электролитическое»: с помощью предварительной обработки на поверхности пластика создается микрошероховатость и центры катализа, позволяющие химическому никелю/химической меди при комнатной температуре самокаталитически осаждать проводящую металлическую пленку (около 0,2–1 микрона), этот слой делает пластик «проводником», и только после этого можно подавать ток для электролитического утолщения медью, никелем, хромом. ABS — самый классический базовый материал для пластикового электролитического покрытия, поскольку его бутадиеновая фаза легко подвергается травлению с образованием микропор, что способствует закреплению; PC, PA, PP требуют модификации или более сложной обработки. С физической точки зрения химическое осаждение использует восстановитель (например, гипофосфит натрия, формальдегид, диметиламиноборан) для восстановления ионов металла в растворе до металла, осаждающегося на каталитически активированной поверхности — это термодинамически спонтанный процесс, кинетика которого регулируется поверхностным катализом. Без палладиевых каталитических ядер, созданных предварительной обработкой, химическое осаждение на поверхности пластика вообще не начнется — именно в этом корень «критической» роли предварительной обработки. С точки зрения термодинамики реакции, химическое осаждение — это восстановительный процесс, регулируемый поверхностным катализом: на примере химического никелирования, гипофосфит натрия на поверхности палладиевого катализатора окисляется с высвобождением электронов, восстанавливая Ni²⁺ в растворе до металлического никеля с соосаждением фосфора, образуя аморфный сплав Ni-P; самокаталитическая природа восстановителя позволяет осаждению продолжаться, а не ограничиваться начальной точкой. Важно это понимать — если предварительная обработка не разместила на поверхности пластика достаточную плотность и активно стабильные палладиевые ядра, химическое осаждение будет «медленно запускаться, с большим количеством пропусков», и никакое последующее гальваническое покрытие не спасет. Поэтому центр тяжести контроля технологии пластикового электролитического покрытия всегда смещен на предварительную обработку и границу раздела, а не на сам гальваническую ванну.
2、Панорама базовых материалов пластикового электролитического покрытия: физико-химические различия ABS и PP
Чтобы понять, почему необходимы покрытия перед и после обработки, сначала нужно посмотреть на базовый материал. ABS (сополимер акрилонитрил-бутадиен-стирол) содержит диспергированную бутадиеновую каучуковую фазу; при хромовом травлении бутадиеновая фаза легко окисляется и вымывается, оставляя микронные впадины и микротрещины, обеспечивающие механическое закрепление для последующего покрытия; при этом поверхностная энергия ABS умеренная, химическая стойкость в окне травления контролируема, поэтому его называют «пластиком, созданным специально для пластикового электролитического покрытия». А PP (полипропилен) — полукристаллический полиолефин с очень низкой поверхностной энергией (около 29–31 мН/м), сильной химической инертностью, без легко окисляемой каучуковой фазы, обычное хромовое травление почти неэффективно — вот почему для PP при пластиковом электролитическом покрытии необходимо полагаться на грунтовку-промотер адгезии или модифицированный материал. PC (поликарбонат) молекулярно жесткий, склонен к растрескиванию от напряжений, травление требует осторожного контроля температуры; PA (нейлон) гигроскопичен, содержит амидные связи, предварительная обработка должна учитывать обезвоживание и активацию; PBT/PET термостойкие, но с высокой степенью кристалличности, узкое окно травления. Химический состав базового материала напрямую определяет стратегию предварительной обработки и необходимость вмешательства покрытия. Количественная оценка поверхностной энергии очень показательна: ABS около 38–42 мН/м, что находится в диапазоне смачиваемости большинства покрытий; PP всего 29–31 мН/м, ниже критического поверхностного натяжения обычных покрытий, что приводит к кратерообразованию пленки и отказу адгезии; PC около 40–45 мН/м, но молекулярно жесткий, с большим внутренним напряжением. Поэтому на этапе выбора материала нужно включить в оценку «металлизируемость»: смотреть не только на механические свойства и стоимость, но и на окно травления, уровень напряжений и необходимость мостового соединения покрытием. Обслуживая клиентов в Фошане, Кэсинь Синьцайляо часто ставит подтверждение базового материала первым шагом пробного образца, чтобы избежать повторных ошибок на неподходящем материале.
3、Полный процесс шестиэтапного метода предварительной обработки
Предварительная обработка перед пластиковым гальваническим покрытием — критический фактор выхода годных изделий, типичный процесс: обезжиривание → травление (хромовая кислота травит поверхность ABS, вымывая бутадиеновую фазу для образования микропор-якорей) → нейтрализация/восстановление (удаление остатков хрома, ключ к экологичности) → активация (адсорбция палладиевого катализатора) → снятие оболочки (обнажение палладиевых ядер) → химический никель/медь (самокаталитическое осаждение проводящего слоя). Если любой этап выходит из-под контроля, последующее покрытие отслоится пластами. На этапе обезжиривания обычно используют щелочные обезжириватели или протирку растворителем для удаления антиадгезива и масел; этап травления — ключевой, система хромовая кислота-серная кислота при 60–70 ℃ в течение нескольких минут; этап нейтрализации — бисульфит натрия или соляная кислота восстанавливают остаточный шестивалентный хром до трехвалентного и смывают; этап активации — погружение в палладиевый коллоид (например, коллоид хлорид палладия-оловянная соль), чтобы частицы палладия адсорбировались в порах травления; этап снятия оболочки — разбавленная кислота растворяет оловянную оболочку, обнажая активные палладиевые ядра; наконец химический никель при палладиевом катализе самокаталитически осаждает 0,2–0,6 µm проводящего слоя. В этой шестиэтапной цепи температура, концентрация, время и качество воды (особенно этап активации крайне чувствителен к металлическим примесям) должны контролироваться замкнуто. Между шестью этапами нет независимости, это сильно связанная причинно-следственная цепь: плохое обезжиривание изолирует травильный раствор маслом, локальное травление не удается; недостаточное травление делает сайты адсорбции активации редкими; неполная нейтрализация с остаточным шестивалентным хромом отравляет активационный коллоид; плохая активация напрямую вызывает пропуски при химическом осаждении; чрезмерное снятие оболочки растворяет и палладиевые ядра. Каждый этап зависит отприёмканого выхода предыдущего, поэтому современные линии предъявляют очень высокие требования к качеству воды — на этапах активации и химического осаждения в основном используют чистую воду (удельная проводимость < нескольких десятков µS/cm), чтобы предотвратить вспышки осаждения или пропуски из-за примесей Ca²⁺, Fe³⁺ и др. В операциях также нужно контролировать вынос (захват жидкости), что экономит реагенты и снижает стоки.
4、Механизм травления: травление хромовой кислотой и микропоровое закрепление
Травление — это не просто «сделать поверхность шершавой», а избирательное химическое травление. Смесь хромовой и серной кислот прежде всего атакует бутадиеновую фазу в ABS (ненасыщенные двойные связи легко окисляются), растворяя каучуковую фазу в виде сферических впадин, образуя сотовые микропоры диаметром 0,1–несколько микрон; непрерывная фаза стирол-акрилонитрил относительно стойка к коррозии и сохраняется как «сетчатый каркас» между порами. Такая микроморфология одновременно обеспечивает (1) огромную удельную поверхность для увеличения сил Ван-дер-Ваальса и механической сцепки, (2) каналы снятия напряжений, уменьшающие растрескивание покрытия от внутренних напряжений. Недостаточное травление — мало якорных точек, слабая адгезия; чрезмерное травление — растрескивание пластика от напряжений, поверхность становится хрупкой, даже появляется «перетравленная шагреневая поверхность». Количественно степень травления обычно определяют совместно по потере веса, краевому углу смачивания и морфологии SEM. Содержание шестивалентного хрома в травильном растворе — больная экологическая тема, отрасль переходит на безхромовое травление (например, перманганат, плазма, лазерное травление) и более короткие процессы. При наблюдении травленой поверхности под SEM типичная морфология — плотное переплетение сферических отверстий и микротрещин, распределение и глубина пор напрямую связаны с адгезией: слишком мелкие поры — слабое закрепление, слишком глубокие — концентрация напряжений, легко трескаются. В отрасли в качестве показателей процесса травления часто используют «шероховатость Ra и плотность пор», но надежнее — обратный расчет по разрушающей адгезии. Тест на краевой угол также косвенно отражает достаточность травления — после травления полярность поверхности растет, краевой угол воды заметно снижается. Стоит отметить, что травление также вводит на поверхность кислородсодержащие функциональные группы (карбонильные, карбоксильные), эти полярные группы способствуют последующей адсорбции активационного раствора и сцеплению покрытия, это химический выигрыш, который трудно заменить простым физическим шлифованием.
5、Альтернативные маршруты безхромового травления
Канцерогенность и высокая токсичность шестивалентного хрома делают безхромовое травление направлением модернизации глобальных линий пластикового электролитического покрытия. Есть три основные альтернативы: (1) система перманганата (например, перманганат калия-фосфорная кислота), за счет сильного окисления создает поры на поверхности ABS, но морфология пор и окно адгезии отличаются от хромовой кислоты, нужна перенастройка параметров; (2) плазменное/озоновое травление, бомбардировка поверхности высокоэнергетическими частицами или окисление, повышает полярность и микрошероховатость, почти без стоков, но большие капвложения в оборудование, сложно с равномерностью на сложных деталях; (3) лазерное/УФ-травление, точечное локальное создание якорных точек, подходит для селективной металлизации (например, покрытие только области логотипа). Кроме того, есть композитный маршрут «физическое травление + грунтовка»: сначала пескоструй или пламенная обработка повышают поверхностную энергию, затем наносится грунтовка-промотер адгезии, обходя химическое травление. Водная металлическая и хромоподобная системы, продвигаемые базой Кэсинь Синьцайляо в Фошане, — как раз один из зеленых вариантов замены пластикового электролитического покрытия, их идея — снизить зависимость от травления, использовать покрытие как мост между пластиком и металлом.
6、Активация и катализ: палладиевый коллоид и сенсибилизация
Этап активации определяет, сможет ли химическое осаждение равномерно начаться. Традиционный «двухэтапный метод» сначала использует хлорид олова (II) для сенсибилизации (адсорбция Sn²⁺ на поверхности), затем хлорид палладия для активации (Sn²⁺ восстанавливает Pd²⁺ до металлических палладиевых ядер); современный «одноэтапный коллоидный метод» напрямую использует палладиево-оловянный коллоид (например, коллоид PdCl₂-SnCl₂-HCl), коллоид адсорбируется на травленой поверхности, затем при снятии оболочки (разбавленная соляная кислота или фторид) растворяется внешняя оловянная оболочка, обнажая активные палладиевые ядра. Плотность палладиевых ядер напрямую определяет скорость инициации химического осаждения — слишком редкие ядра, медленный старт и пропуски; слишком плотные — высокий расход палладия, рост себестоимости. Активационный раствор крайне чувствителен к металлическим примесям Fe³⁺, Cu²⁺, которые отравляют коллоид и вызывают пропуски, поэтому ванна активации требует подключения онлайн чистой воды и регулярной замены. Для базовых материалов без якорей травления, таких как PP, активация часто имеет смысл только в сочетании с каталитическими частицами или проводящими наполнителями в грунтовке.
7、Химическое никелирование и химическая меднение
Химический осажденный слой — ключевая пленка 0,2–1 µm, которая «делает пластик проводником». Химическое никелирование (восстановление гипофосфитом натрия, получение сплава Ni-P) имеет высокую твердость, коррозионную стойкость, хорошую адгезию, является основным проводящим подслоем в пластиковом электролитическом покрытии; химическая медь (восстановление формальдегидом, чистая медь) проводит лучше, пластична, подходит для последующего толстого медного гальванического покрытия, но строго контролируется из-за формальдегида (канцероген) и его отходов, и требует более высокой чистоты предварительной обработки. По толщине 0,2 µm уже достаточно для проводящего старта, но для снижения пропусков и повышения стойкости к термоудару часто делают 0,4–0,8 µm. Раствор химического осаждения требует контроля pH, температуры, загрузки и стабилизатора (предотвращение саморазложения и вспышки осаждения), а также регулярной фильтрации от частиц. Плотность кристаллизации химического осажденного слоя напрямую влияет на гладкость и адгезию последующего гальванического слоя, это обязательный пункт QC. Сплав Ni-P при химическом никелировании в зависимости от содержания фосфора (обычно 3–12 %) переходит от кристаллического к аморфному состоянию, высокофосфорный слой лучше по коррозионной стойкости, но чуть ниже по твердости, низкофосфорный — лучше паяемость, состав выбирают по назначению. Химическая медь, хоть и лучше по проводимости и пластичности, из-за токсичности и летучести формальдегида строже контролируется в рабочей среде и отходах, в некоторых регионах использование ограничено, переход на безформальдегидные системы всё еще в разработке. Независимо от никеля или меди, в раствор химического осаждения нужно добавлять стабилизатор (например, свинец, тиомочевину в микроколичествах) для подавления гомогенного разложения, и оснащать непрерывной фильтрацией для удаления каталитических частиц, иначе произойдет «самовспышка осаждения», забьются ванна и подвески.
8、Структура гальванического слоя: медь/никель/хром
Поверх химического проводящего слоя последовательно наносят гальванически: медный купорос (утолщение проводящего слоя, выравнивание) → блестящий никель (коррозионная стойкость, декор, основная толщина) → хромирование или замена хрома (самый внешний слой, зеркало и износостойкость). Типичная общая толщина покрытия — десятки микрон. Никелевый слой — главная сила антикоррозии, хромовый слой тонкий и твердый, дает зеркало и атмосферостойкость. Межслойная связь должна быть хорошей, иначе отслоение. Конкретное распределение толщин примерно: пиромедь 5–15 µm как подслой и выравнивание, полублестящий никель + блестящий никель 10–25 µm для антикоррозии и декора, микропористый/микротрещинный хром 0,1–0,5 µm для твердой поверхности и зеркала. Никелевый слой часто делают комбинацией «двухслойный никель + микропористый хром» для прерывания коррозионных каналов; для высоких требований к коррозионной стойкости (например, наружный автодекор) утолщают никель и применяют микропористый хром для рассеивания коррозионного тока. Разница потенциалов между слоями — ядро антикоррозионного дизайна, злоупотребление однослойным блестящим никелем легко вызывает «линейную коррозию» в месте царапины. Суть антикоррозионного дизайна в межслойном потенциале и микропористой структуре: однослойный блестящий никель при царапине даст коррозию, идущую прямо к основе из царапины; а комбинация «полублестящий никель (потенциал более отрицательный) + блестящий никель (потенциал более положительный) + микропористый хром» распределяет коррозионный ток равномерно по микропорам, коррозия идет равномерным истончением, а не линейным пробоем, срок службы многократно возрастает. Микропористый хром реализуется введением в никелевый слой очень тонких инертных частиц (например, сульфат бария, диатомит) или вторичным никелированием с созданием пор. Для сценариев высокой солевой коррозии, как наружный автодекор, также утолщают общую толщину никеля и переходят к «двухслойный никель + микротрещинный хром». Эти детали определяют, что у одинаково «блестящих на вид» покрытий срок гарантии может отличаться в несколько раз.
9、Технологическое окно и параметры пластикового электролитического покрытия ABS
На примере ABS, типичное окно параметров пластикового гальванического покрытия: травление 60–70 ℃, CrO₃ 300–450 г/л, H₂SO₄ 200–350 г/л, время 3–10 мин (в зависимости от толщины детали и требований); нейтрализация 30–50 ℃, гидросульфит натрия 30–80 г/л; активация 20–40 ℃, коллоидный палладий 50–200 ppm Pd; десенсибилизация 1–3 % HCl или фториды; химический никель 30–45 ℃, pH 4,5–5,0, толщина 0,4–0,8 µm; гальваническая медь 20–30 ℃, никель 50–60 ℃, хром 40–50 ℃. Эти параметры не изолированы: чрезмерное травление сужает допуск последующей активации и химического осаждения, необходимо согласованно настраивать параметры всей линии. У ABS широкое окно травления (±20% всё ещё приемлемо) — это и есть коренная причина, по которой он стал классическим основанием; смена основания означает переоткрытие окна.
10. Проблема PP: крайне низкая поверхностная энергия и необходимость грунтовки
Крупнейшее препятствие для пластикового гальванического покрытия PP — крайне низкая поверхностная энергия и плотная кристалличность, хромовое травление почти не действует, микропористое закрепление нарушается, химическое осаждение даёт пропуски. Существует три пути решения: (1) пламенная/коронная/плазменная обработка для повышения поверхностной энергии выше 40 мН/м, но эффект со временем ослабевает и неравномерен на сложных деталях; (2) использование модифицированного PP (например, PP с привитым малеиновым ангидридом, смесь PP/эластомер), введение полярной фазы, поддающейся травлению или повышающей адгезию; (3) самый практичный — нанесение грунтовки для повышения адгезии (типична система хлорированного полиолефина CPO), сначала формирующей на PP сильно адгезионный переходный слой, затем на неё наносится токопроводящая краска или прямое гальваническое покрытие. Для крупносерийных сантехнических и бытовых деталей из PP маршрут с грунтовкой стал фактическим стандартом. Кэсинь Синьцайляо на базе в Фошане запустил специальную адгезионную грунтовку для PP, совместно с клиентами обеспечивая стабильный выход годных при пластиковом гальваническом покрытии литьевых деталей. Пламенная обработка высокотемпературным окислительным пламенем вводит на поверхность PP полярные кислородсодержащие группы, дешево, но трудно контролировать равномерность и стойкость (ослабление от нескольких часов до нескольких дней после обработки); коронная/плазменная — равномернее, возможна в линии, но оборудование дорогое, трудно заэкранировать глубокие полости. Поэтому при серийном пластиковом гальваническом покрытии PP чаще применяют двойную страховку «модифицированный PP + CPO грунтовка»: модификация решает вопрос адгезии, грунтовка — прочной связи и совместимости с гальваникой. В случаях, когда материал изменить нельзя (например, заказчик指定 сырьё), CPO грунтовка — почти единственный надёжный выход, что и объясняет, почему повышение выхода годных при пластиковом гальваническом покрытии PP часто достигается не сменой гальваники, а сменой покрытия.
11. Грунтовка на основе хлорированного полиолефина (CPO) для повышения адгезии
Хлорированный полиолефин (Chlorinated Polyolefin, CPO) — классический материал для решения проблемы адгезии к PP. Его молекулярная цепь сходна по структуре с PP, может набухать, диффундировать в поверхностный слой PP, образуя «взаимопроникающее» закрепление, а боковые цепи хлора обеспечивают полярность, позволяя соединиться с верхним слоем краски или химическим/гальваническим покрытием. Нанесение CPO грунтовки обычно тонкое распыление 3–8 µm, сушка при 60–80 ℃ в течение 10–20 мин для усиления межфазной диффузии с PP. Ключевые показатели — степень хлорирования (обычно 20–40 %), молекулярная масса (влияет на баланс плёнкообразования и адгезии) и растворительная система (должна набухать PP, но не вызывать растрескивания). CPO также можно использовать как грунт под прямое нанесение финишной краски на бытовые PP-детали, не только для пластикового гальванического покрытия. Для маршрута пластикового гальванического покрытия поверх CPO грунтовки часто дополнительно распыляют токопроводящую краску или делают специальную активацию, чтобы начать осаждение; при прямом химическом осаждении грунтовка должна содержать каталитическую активность или сочетаться с активацией. Сложность рецептуры: слишком низкая степень хлорирования — плохая адгезия, слишком высокая — хрупкость, пожелтение, плохая атмосферостойкость. По нанесению CPO грунтовка чаще пневмо- или электростатическим распылением, толщина 3–8 µm достаточна, слишком толстый слой — слабая когезия, легко трескается; окно сушки должно позволить смоле набухнуть и диффундировать в PP, но не перегреть его до деформации. Колебания марки поступающего PP заметно влияют на эффект грунтовки, поэтому в серии нужно фиксировать сырьё и партии, периодически проводить решётчатый тест + кипячение. Для PP-деталей, требующих токопроводящей краски, CPO грунтовка также должна быть совместима со смолой верхней токопроводящей краски, чтобы избежать слабой межслойной границы.
12. Маршрут токопроводящей грунтовки/токопроводящей краски (в обход травления)
Для труднотравимых пластиков (PP, PE, часть инженерных пластиков, даже керамика/стекло) в отрасли часто применяют маршрут «токопроводящая краска», обходя травление: сначала на деталь распыляют токопроводящее покрытие с металлическим наполнителем (серебряный порошок, медный порошок, графит, никелевый порошок или нержавеющая стальная фибра), формируя проводящий слой 1–10 µm, поверхностное сопротивление <1–10 Ω/□, затем сразу в гальваническую ванну для наращивания меди, никеля, хрома. Этот маршрут заменяет «химическое травление для создания якорей» на «проводящее покрытие + физическая адгезия», исключает шестивалентное хромовое травление, очевидное экологичное преимущество, но предъявляет крайне высокие требования к адгезии самой токопроводящей краски (всё ещё зависит от грунтовки или поверхностной обработки) и равномерности проводимости. Смоляная система токопроводящей краски должна быть совместима с гальваническим раствором (кислото-, щёлоче-, термостойкая), обычно модифицированная акриловая, эпоксидная или полиуретановая. Адгезия слоя при маршруте токопроводящей краски больше зависит от механической/химической связи краски с основанием, а не от микропористого закрепления, поэтому предварительная обработка подложки (обезжиривание, грунтовка) становится ещё важнее. Другое преимущество маршрута токопроводящей краски — «селективная металлизация»: с помощью маски или трафаретной печати токопроводящая краска наносится только на области, подлежащие покрытию, нераспылённые места не проводят ток, не гальванизируются, что избавляет от сплошной изоляции и снятия покрытия. Это крайне полезно для логотипов, декоративных полос, локального экранирования. Но этот маршрут предъявляет жёсткие требования к стабильности нанесения токопроводящей краски — колебания толщины плёнки напрямую ведут к неравномерному сопротивлению, дисбалансу распределения тока, появлению «пятен толщины» или даже локального пережога. Поэтому участок распыления часто оснащают онлайн-измерением толщины и выборочным контролем сопротивления, а конструкция подвески должна гарантировать хороший электрический контакт слоя токопроводящей краски с катодом гальваники, иначе ток осаждения не пройдёт.
13. Рецептура токопроводящей краски: системы серебряного/медного порошка/графита
Характеристики токопроводящей краски определяются тремя компонентами: проводящим наполнителем, смолой и растворителем. Серебряный порошок — лучшая проводимость, хорошая антиокислительность, низкое контактное сопротивление, но высокая стоимость, применяется для высоконадёжного электронного экранирования и премиальных декоративных деталей; медный порошок дешевле, хорошо проводит, но легко окисляется, требует антиокислительного покрытия (например, серебросодержащая оболочка меди), иначе гальванический раствор разъест, сопротивление резко вырастет, покрытие пойдёт пятнами; графит/сажа дешёвые, коррозионностойкие, но слабая проводимость, нужна большая толщина плёнки; никелевый порошок и нержавеющая стальная фибра — компромисс между коррозионной стойкостью и стоимостью. Форма наполнителя (чешуйчатый лучше сферического, легче образует проводящие пути), объёмная доля (обычно 30–60 wt%), диспергирование (против агломерации) и смачивание смолой наполнителя совместно определяют итоговое удельное сопротивление и адгезию. Рецептура также должна учитывать технологичность (вязкость, растекание, сушка отлипа) и совместимость с гальваникой. Кэсинь Синьцайляо имеет рецептурный задел по таким токопроводящим грунтовкам, может под разные основания PP/ABS кастомизировать подбор наполнителя и смолы. Отдельно стоит упомянуть «медь в серебряной оболочке»: ядро из меди, тонкая внешняя оболочка серебра, сочетает низкую стоимость меди и антиокислительность серебра, оптимальный баланс характеристик и цены, но целостность оболочки определяет стойкость к воздействию гальванического раствора, некачественная оболочка окислится и потемнеет ещё до покрытия. Важно и распределение размеров частиц — комбинация крупных и мелких позволяет при низком содержании наполнителя сформировать более плотные проводящие пути, снижая стоимость при сохранении проводимости. Со стороны смолы нужно сочетать смачивание наполнителя, адгезию к основанию (после грунтовки) и стойкость к гальваническому раствору (кислота/щёлочь/окислитель) без набухания и отслаивания. Опыт Кэсинь Синьцайляо в токопроводящих грунтовках как раз строится вокруг согласования «наполнитель–смола–основание».
14. Защитное финишное покрытие после гальваники: прозрачный лак
Пластиковая гальваника — это не «покрыл и готово». На постгальваническом этапе часто есть «защитное финишное покрытие»: некоторые детали для повышения атмосферостойкости, антиотпечаточности или тонировки поверх хромового слоя дополнительно распыляют прозрачную защитную краску (аналог PVD финишного покрытия). Гальванический слой (особенно блестящий хром) хоть и твёрдый, но тонкий, при длительной наружной эксплуатации теряет блеск, точечная коррозия, легко остаются отпечатки пальцев; прозрачный лак (лак) даёт дополнительную атмосферостойкость, химстойкость и барьер от царапин. Лаки делятся на растворимые (двухкомпонентный полиуретан, акрил) и водные/УФ-отверждаемые. Требования к нанесению — экстремально тонко и прозрачно (обычно 5–15 µm), не должен скрывать металлическое зеркало, желтеть, снижать адгезию. Для сантехники и автомобильных наружных деталей лак — ключевая операция для продления гарантии. Постгальванический лак и прегальваническая грунтовка одинаково являются «стыком между предприятием-производителем покрытий и гальваническим заводом». Растворимый двухкомпонентный полиуретановый лак сбалансирован по комплексу свойств, адгезии и атмосферостойкости, остаётся основным; акриловый лак твёрдый и хрупкий, хорошая царапиностойкость, но чуть хуже вязкость; УФ-отверждаемый лак без растворителя, секундное отверждение, высокая линейная скорость, но требует ровной формы детали для засветки и достаточной энергии отверждения на тёмном металле; водный лак низкий VOC, но плёнкообразование чувствительно к температуре/влажности, начальная водостойкость требует выдержки. Независимо от типа, нанесение требует «тонко, равномерно, чисто»: толщина свыше 15–20 µm легко трескается и стекает, скрывает металлический вид, при недостаточной толщине защиты не хватает. Перед распылением хромовая поверхность должна быть обезжирена, очищена от отпечатков и слегка обработана для смачивания, иначе лак даст локальные кратеры или отслоится пластом.
15. Атмосферостойкость и антиотпечаточность лака
Ключевые свойства лака — атмосферостойкость (QUV/ксеноновое старение без пожелтения, без растрескивания) и антиотпечаточность (низкая поверхностная энергия, лёгкая очистка). Наружные детали должны пройти 1000–2000 ч ксенонового старения и комплекс CASS; антиотпечаточность часто достигается добавкой фтор- или силоксановых вспомогательных агентов для снижения поверхностной энергии, но избыток жертвует межслойной адгезией. УФ-отверждаемый лак благодаря отсутствию растворителя, быстрому отверждению, высокой твёрдости постепенно заменяет часть растворимых; водный лак отвечает снижению VOC. Межслойная связь лака с хромом зависит от микрошероховатости хрома и чистоты промывки (остатки антиадгезива — убийца адгезии), часто требуется лёгкая постхромовая обработка (разбавленная кислота или плазма) перед распылением. Кэсинь Синьцайляо имеет инженерные решения по водным лакам и антиотпечаточным системам, может стыковаться с постобработкой пластикового гальванического покрытия. Уровень антиотпечаточности можно оценивать визуально по остатку отпечатка + краевым углом смачивания, чем ниже поверхностная энергия, тем меньше следов, но слишком низкая (<20 мН/м) ослабит адгезию лака к хрому, нужен баланс дозировки добавок. По атмосферостойкости цикл QUV 340 нм 1000 ч часто служит границей indoor/outdoor, наружные детали должны дополнительно пройти ксеноновое полноспектральное старение. Если лак содержит УФ-абсорбер и HALS (пространственно-затруднённый аминный светостабилизатор), заметно замедляется матовость никеля под хромом, продлевается гарантия.
16. Локальные изоляционные и кромочные защитные покрытия
Детали пластикового гальванического покрытия часто имеют внутренние полости, защёлки, резьбу и посадочные поверхности, которые нельзя покрывать (иначе застой жидкости, коррозия, помеха сборке). Технологически эти зоны селективно маскируют «изоляционной пастой/краской»: сначала сплошная гальваника, затем съёмным или постоянным изоляционным покрытием запечатывают полости и защёлки, либо перед гальваникой антигальванической краской точечно покрывают непокрываемые зоны. Изоляционное покрытие должно стойко к гальваническому раствору (кислота, щёлочь, окислитель), легко наноситься, легко удаляться (съёмный тип) или постоянно связываться (конструкционный тип). На кромках и острых углах слой часто тонкий, концентрация напряжений, легко обнажается пластик, на этапе литьевого проектирования обычно делают скругление и утолщение стенки, а также локально подкрашивают для защиты. Такие «покрытийные этапы» кажутся второстепенными, но являются критичными для выхода годных и надёжности сборки, и здесь применимы знания окраски. Съёмная изоляционная краска в основном на каучуке или термопласте, после гальваники отрывается, подходит для мелкосерийных многономенклатурных; постоянная изоляция — эпоксидная или модифицированная акриловая, после отверждения остаётся с деталью, для конструкционного запечатывания. Точность маскировки определяет эстетику границы слоя и сборку, часто сочетается с CNC-дозированием или трафаретной печатью для тонкой ширины линии. Для резьбовых деталей обычно физически заглушают термостойкими пробками, чтобы краска не попала в резьбу и не мешала навинчиванию.
17. Схема техпроцесса и такт
Полная линия пластикового гальванического покрытия обычно построена так: загрузка на подвеску → обезжиривание → промывка водой → травление → регенерация → промывка → нейтрализация → промывка → активация → промывка → десенсибилизация → промывка → химический никель (или медь) → промывка → гальваническая медь → промывка → гальванический никель → промывка → гальванический хром → промывка → сушка → съём с подвески → (постобработка) лак/изоляция. Такт определяется линейной скоростью и временем ванн, конструкция подвески (токопроводимость, защита от потока, предотвращение застоя жидкости) напрямую определяет равномерность и брак. Для маршрута токопроводящей краски после обезжиривания/грунтовки вставляют «распыление токопроводящей краски → отверждение» и затем в гальванику. Линия в основном автоматическая мостовая или карусельная, параметры замкнуто управляются центральным PLC и онлайн-анализом (концентрация, температура, pH). Слишком длинный такт увеличивает вынос жидкости, расход реагентов и стоки, слишком короткий — недотравление/неактивация, проектирование процесса балансирует между ними. Такт обычно задаётся «самым медленным шагом», например, травление 6 мин определяет скорость линии, остальные ванны распределяются по времени выдержки; плотность расстановки подвесок влияет на загрузку и равномерность, слишком плотно — плохая конвекция в ванне, неравномерная толщина. Современные карусельные линии через симуляцию оптимизируют шаг подвесок и амплитуду качания, удерживая CV толщины в пределах 10 %. При смене типа сначала прогоняют калибровочные детали (dummy), затем основные, снижая брак первой партии.
18. Ключевые технологические параметры: температура, толщина, отверждение
Параметры полного цикла пластикового электролиза можно разделить на три категории: температура (матирование 60–70 ℃, активация при комнатной температуре, химический никель 30–45 ℃, никелирование 50–60 ℃, хромирование 40–50 ℃), толщина (химическое покрытие 0,4–0,8 µm, пировая медь 5–15 µm, никель 10–25 µm, хром 0,1–0,5 µm, прозрачное покрытие 5–15 µm), отверждение (грунтовка CPO 60–80 ℃/10–20 мин, токопроводящая краска 80–120 ℃/15–30 мин, двухкомпонентное прозрачное покрытие при комнатной температуре или 60–80 ℃ отверждение, UV прозрачное покрытие за секунды). Эти цифры не являются фиксированными и колеблются в зависимости от основы, формы детали, оборудования и требований. Смещение температуры на 2–3 ℃ уже может привести к чрезмерному матированию или потере эффективности активации; недостаточная толщина напрямую жертвует коррозионной стойкостью; недостаточное отверждение приводит к плохой адгезии покрытия и химической стойкости. Производственная линия должна быть оснащена высокоточным контролем температуры, измерением толщины онлайн/офлайн (XRF, металлографический шлиф) и контролем степени отверждения (DMA/протирка растворителем). Для измерения толщины рекомендуется XRF для выборочного онлайн-контроля меди, никеля, хрома, металлографический шлиф для разрушающего послойного анализа, перекрестная верификация обоими методами; степень отверждения прозрачного покрытия можно косвенно оценивать по количеству протирок MEK или твердости карандаша. Первым сигналом смещения параметров часто является внешний вид (матовость, разводы, игольчатые поры), поэтому оператор должен каждую смену оставлять образцы для цветового сравнения и зеркального блеска (например, глянцеметр 60°). Занесение ключевых параметров в контрольные карты SPC позволяет заблаговременно обнаружить тенденцию к отклонению.
XIX. Линии и оборудование: подвески/гальванические ванны/распыление
Оборудование для пластикового электролиза требует больших инвестиций и тщательного обслуживания. Гальванические ванны в основном с футеровкой из PP/PVC, титановыми нагревателями, внутренним PP-распылением и переливом; подвески из титана или окрашенной резиной стали, должны одновременно проводить ток и предотвращать задержку жидкости и осаждение на непокрываемых зонах; автоматические линии оснащены мостовыми кранами, кольцевым транспортом и механизмами качания для равномерности. Участок распыления (грунтовка, токопроводящая краска, прозрачное покрытие) использует манипуляторы или роботов, с электростатическим распылением для повышения коэффициента нанесения краски и равномерности толщины пленки; камера распыления требует постоянных температуры и влажности и мониторинга концентрации растворителя. Очистка сточных вод (восстановление шестивалентного хрома, разрушение комплексов никеля, кислотно-щелочная нейтрализация) — жесткая статья расходов для соответствия. База Kexin New Materials в Фошане реализует сопутствующие покрытия в основном по модели сотрудничества «офлайн-распыление + гальваника заказчика», при этом предварительная обработка грунтовкой и прозрачным покрытием может выполняться на обычной линии распыления, снижая порог модификации линии заказчика. Проектирование подвесок часто недооценивается, но крайне важно: оно одновременно выполняет четыре роли — проводника тока, опоры, перекрытия потока и предотвращения задержки жидкости. Недостаточное сечение проводника ограничивает ток и приводит к тонкому слою; плохое перекрытие потока приводит к осаждению на обратной стороне, перерасходу и неэстетичности; задержка жидкости переносит электролит в следующую ванну, вызывая перекрестное загрязнение и увеличение стоков. Передовые линии используют титановые подвески с резиновым покрытием, где непокрываемые зоны покрыты резиной, а покрываемые — оголенный титан, и делают профильные держатели для уменьшения задержки жидкости. Электростатическая окраска на участке распыления может повысить утилизацию краски с 30–40 % при воздушном распылении до 60–80 %, значительно снижая затраты на краску и ЛОС. Участок сточных вод — зона строгого соответствия: шестивалентный хром сначала восстанавливается до трехвалентного и затем осаждается, комплексный никель требует разрушения комплекса перед коагуляцией и удалением, при несоответствии обработки — прямое ограничение производства.
XX. Прогресс в модифицированных PP-материалах и бесподготовительном покрытии
Для снижения зависимости PP пластикового электролиза от грунтовки материаловедческое направление продвигает модифицированный PP: прививка полярных мономеров (например, PP-g-MAH) вводит точки адгезии полярных групп; смешение PP/эластомера (EPDM) создает фазу, поддающуюся матированию; наполнение минералами или стекловолокном повышает размерную стабильность и поддержку покрытия. Некоторые модифицированные PP уже могут при мягком матировании получать приемлемое закрепление, реализуя «снижение веса + возможность пластикового электролиза». Кроме того, токопроводящая краска без грунтовки (с собственной сильноадгезионной смолой) и прямая активация низкотемпературной плазмой также сокращают операцию грунтования. Но модификация жертвует частью преимуществ PP по низкой цене и легкости, выбор материала — это перебалансировка «стоимость-характеристики-технология». Для крупных сантехнических изделий по-прежнему в основном используется надежный маршрут грунтовка CPO + токопроводящая краска. После повышения точек полярности привитого PP можно при мягких условиях получить определенное закрепление, но трудно достичь интенсивности матирования ABS, большинство по-прежнему в сочетании с грунтовкой; армированный стекловолокном PP требует внимания к порам покрытия в местах выхода волокон. Токопроводящая краска без грунтовки за счет введения сильноадгезионной смолы (например, модифицированный винилхлорид-ацетат, эпоксидная) напрямую «вгрызается» в PP, экономя одну операцию, но трудно совместить проводимость и адгезию, подходит для декоративно-экранирующих деталей средних и низких требований. Совместный выбор материала и покрытия — ключевой рычаг снижения себестоимости PP пластикового электролиза.
XXI. Контроль качества: тест на адгезию
Адгезия пластикового электролиза — вопрос жизни и смерти. Стандартные методы включают: тепловой удар (термоциклирование) для проверки на пузыри и отслоение; решетчатый надрез/отрыв (например, с использованием ленты или вытяжных заклепок) для количественной адгезии; изгиб/удар для проверки вязкости; решетка+лента (для слоя прозрачного покрытия). Цель по адгезии между гальваническим слоем и пластиком обычно требует прохождения кипящей воды/горячего масла 100 ℃ или цикла -40–85 ℃ без отслоения. Тестирование должно проводиться на репрезентативных деталях и слабых зонах — кромках, внутренних впадинах, нельзя тестировать только плоскость. Kexin New Materials при поставке сопутствующих покрытий согласует с заказчиком порог приемки адгезии (например, решетка 0 класс, термоудар без отслоения) и воспроизводит состояние после гальваники заказчика для верификации, избегая споров «покрытие годно, но гальваника отслоилась». Метод отрыва (например, склеивание алюминиевого цилиндра с последующим растяжением для измерения прочности связи, МПа) более количественный, чем решетка, подходит для исследовательского сравнения; прохождение теплового удара, но отслоение при комнатной решетке, часто указывает на слабую межфазную связь, а не на тепловые напряжения. Отбор образцов должен охватывать концы подтеков, внутренние углы, корни резьбы и другие зоны низкого тока/низкой адгезии — именно там чаще всего происходит первичное разрушение. Kexin New Materials рекомендует включить адгезию в двойное подтверждение при входном контроле и отгрузке каждой партии, а не только в финальной проверке.
XXII. Испытание тепловым ударом (термоциклирование)
Тепловой удар — самый строгий и наиболее часто используемый барьер надежности пластикового электролиза. Коэффициенты теплового расширения пластика и металла сильно различаются (пластик около 50–100 ppm/℃, металл около 10–20 ppm/℃), резкое изменение температуры накапливает сдвиговые напряжения на границе, при недостаточной адгезии возникают пузыри, отслоение. Типичные условия: -40 ℃ 30 мин ↔ 85 ℃ 30 мин цикл 5–10 раз, или кипящая вода 100 ℃ ↔ ледяная вода 0 ℃. Критерий оценки — отсутствие пузырей, отслоения, трещин. Отказ при тепловом ударе часто вскрывает проблемы предварительной обработки (недостаточное матирование, плохая активация) или грунтовки (слабая адгезия CPO, недостаточное отверждение), являясь первым рычагом устранения неисправностей. Для автомобильных наружных деталей тепловой удар часто объединяют с солевым туманом и UV-старением в «комплексное экологическое испытание». Строгость условий теплового удара должна соответствовать среде использования: для внутренних деталей подходит более мягкий цикл -30–80 ℃, для автомобильных деталей часто требуется -40–90 ℃ с влажностным перепадом; кроме «без отслоения» следует оценивать помутнение и изменение цвета. Для выявления скрытых дефектов некоторые автопроизводители используют последовательно «тепловой удар + солевой туман», а не по отдельности, что ближе к реальному старению. Состояние напряжений на пластинах и реальных деталях различается, важные детали должны подтверждаться на реальных изделиях.
XXIII. CASS и нейтральный солевой туман
Коррозионная стойкость проверяется солевым туманом. Нейтральный солевой туман (NSS) использует 5 % NaCl, 35 ℃ непрерывное распыление, оценивается время до красной ржавчины/пузырей; CASS (медно-ускоренный ацетатный солевой туман) с добавлением CuCl₂ и уксусной кислоты, 50 ℃, ускоряет сильнее, является основным барьером для автомобильных покрытий (например, 16–96 ч и более). Отказ пластиковых гальванических деталей при солевом тумане часто проявляется как: недостаток никелевого слоя ведет к коррозии основы, «точечная коррозия разрастается в пятно» в микропорах хрома, приоритетная коррозия на кромках с обнаженным пластиком. Способы повышения — утолщение никеля, использование микропористого хрома для распределения коррозии, герметизация порами после гальваники прозрачным покрытием, а также обеспечение целостности покрытия без игольчатых пор. Сантехнические детали из-за длительной влажной жаркой среды с хлором часто требуют более высоких показателей, чем обычные декоративные. Образцы для солевого тумана также должны отбираться на кромках и монтажных поверхностях, прохождение плоскости не означает годность всей детали. Оценка CASS по ISO 10289 или корпоративным стандартам заказчика рассчитывает класс защиты (чем выше, тем лучше) и учитывает площадь пузырей и красной ржавчины; у микропористого хрома коррозия выглядит как равномерная крапчатость, а не крупные пятна ржавчины, оценка лучше. Для различения «недостаток покрытия» и «пропуск прозрачного покрытия» можно провести сравнительный солевой туман «с прозрачным покрытием/без», локализуя этап отказа. Сантехнические детали часто дополняют «теплым циклом (например, горячая вода 70 ℃ ↔ холодная вода)» для имитации использования.
XXIV. Распространенные дефекты и устранение неисправностей
| Дефект | Причина | Мера |
|---|---|---|
| Отслоение покрытия | Недостаточное матирование/плохая активация/слабая грунтовка | Настроить матирование, проверить активационный раствор, усилить грунтовку CPO |
| Поверхностные ямки | Чрезмерное матирование/дефект основы/газ | Контроль матирования, замена материала, улучшение перемешивания |
| Пропуск покрытия | Неравномерный проводящий слой/недостаточная активация | Проверить химическое покрытие, добавить токопроводящую краску, повторная активация |
| Коррозионное растрескивание | Сильное матирование/напряжение основы | Отжиг, снижение матирования, замена основы |
| Пузыри (тепловой удар) | Слабая межфазная адгезия/задержка жидкости | Усилить грунтовку, устранить задержку жидкости, снизить межфазные напряжения |
| Плохая коррозионная стойкость | Тонкий никель/дефицит хрома/поры | Увеличить толщину никеля, обеспечить целостность хрома, добавить прозрачное покрытие |
| Пятнистость покрытия | Окисление токопроводящей краски/неравномерный ток | Использовать антиоксидантный наполнитель, настроить подвески |
| Несоответствие экологии | Матирование шестивалентным хромом/три отхода | Переход на безхромовое матирование, установка очистки стоков |
| Отслоение прозрачного покрытия | Грязная хромовая поверхность/ошибка выбора прозрачного покрытия | Очистить хром, заменить на совместимое прозрачное покрытие |
Локализацию дефекта следует проводить последовательно в обратном порядке «предобработка → гальваника → покрытие», оценка только самого покрытия часто приводит к ошибочному диагнозу.
XXV. Применение в автомобилестроении: решетки/эмблемы/накладки
Автомобиль — крупнейший высокостоимостный рынок пластикового электролиза. Решетки радиатора, передние и задние эмблемы, накладки оконных рам, дверные ручки, панели селектора передач в большом количестве используют блестящее хромирование ABS/ABS-PC пластикового электролиза, что одновременно легко и создает ощущение металлической роскоши. Требования крайне строгие: термоудар, CASS, UV-старение, каменные удары, стойкость к очистителям должны пройти, и сложно контролировать разницу цвета партий и зеркальную однородность. В тенденции крупные решетки постепенно переходят на PVD или имитацию хрома распылением для снижения нагрузки шестивалентного хрома, но малые эмблемы и высокоточные накладки по-прежнему предпочитают ощущение настоящего металла с толстым слоем пластикового электролиза. Аксессуары бамперов из PP в основном идут по маршруту грунтовка + токопроводящая краска или PVD. Распространенная практика южнокитайских автозаводов по декору, обслуживаемых Kexin New Materials: гальваника выполняется на заводе пластикового электролиза, а завод покрытий поставляет грунтовку CPO и последующее прозрачное покрытие в координации. У автопроизводителей есть инструментальные пороги по разнице цвета и четкости изображения (DOI) для блестящих хромированных деталей, большая площадь решетки особенно проверяет равномерность толщины и проектирование подвесок. Для снижения шестивалентного хрома аксессуары переднего бампера в основном переводят на PVD или имитацию хрома, только эмблемы решетки сохраняют пластиковый электролиз для сохранения «металлической толщины». Kexin New Materials в таких проектах обычно участвует двойным покрытием «грунтовка + прозрачное покрытие», обеспечивая, чтобы слой гальваники, поставляемый заводом, до сборки уже имел защиту от отпечатков пальцев и атмосферостойкость.
XXVI. Применение в сантехнике и фурнитуре
Сантехника — второй по величине рынок пластикового электролиза: корпуса смесителей, панели душей, кольца для полотенец, мыльницы из ABS или модифицированного PP с имитацией нержавеющей стали/хрома заменяют часть металла для снижения веса и себестоимости. Сантехническая среда влажная и жаркая, с хлорсодержащими очистителями и жесткой водой, требования к коррозионной стойкости и прозрачному покрытию выше, чем у обычных декоративных деталей, часто требуется двойная защита утолщенным никелем + прозрачным покрытием. Детали из PP здесь широко представлены, зависят от маршрута грунтовки CPO и токопроводящей краски. Мелкие фурнитурные изделия (крышки петель, ручки) также имеют применение пластикового электролиза. В этой области крайне чувствительны к «покрытию без пор + герметизации прозрачным покрытием», солевой туман и циклическая коррозия — обязательный выходной контроль. Kexin New Materials имеет целевые комбинации прозрачного и грунтовочного покрытий для сантехнических покрытий, помогая клиентам пройти длительную влажно-жаркую верификацию. Корпуса сантехнических смесителей из PP/ABS также часто требуют прохождения комбинации «термоцикл + замачивание в очистителе» для имитации эрозии моющим средством и жесткой водой; химическая стойкость прозрачного покрытия здесь важнее простого солевого тумана. Панели душей из-за длительного воздействия струи воды и хлорид-ионов, микропористый хром + герметизация прозрачным покрытием практически стандарт. Kexin New Materials для таких деталей предлагает комплектную комбинацию «грунтовка CPO + совместимость токопроводящей краски + химически стойкое прозрачное покрытие» и рекомендует клиентам на этапе литьевой формы делать скругления для уменьшения тонких зон покрытия на кромках.
XXVII. Применение в электронике 3C и бытовой технике
3C и бытовая техника с пластиковым электропокрытием в основном имеют двойные требования к мелким декоративным изделиям и электромагнитному экранированию: декоративная средняя рамка телефона, логотип ноутбука, ручки/панели бытовой техники из ABS/PC пластикового электропокрытия повышают качество; в то же время проводящая краска может обеспечивать EMI-экранирование пластикового корпуса (при достижении стандарта поверхностного сопротивления экранируется радиочастота). Детали из PP для бытовой техники (например, ручки стиральных машин) чаще идут по пути CPO грунтовка+распыление. 3C детали маленькие по размеру, строгие по внешнему виду, крупносерийные, предъявляют чрезвычайно высокие требования к равномерности покрытия и отсутствию точечных дефектов, а также ограничены галогенами/rohs, наполнители проводящей краски и вспомогательные добавки прозрачного покрытия должны быть соответствующими. Эта область быстро проникается PVD и распылением под хром, пластиковое электропокрытие сохраняется в нише «нужно настоящее металлическое толстое гальваническое покрытие с тактильностью + проводимость».
28. Экологичность: замена шестивалентного хрома и три вида отходов
Наибольшее давление на пластиковое гальванирование оказывают грубирование шестивалентным хромом и три вида отходов гальваники. В регулировании шестивалентный хром классифицирован как канцероген и строго контролируется, нормы сброса сточных вод и стоимость утилизации опасных отходов ежегодно растут. Существуют три типа заменяющих путей: первый — бесхромовое грубирование (перманганат, плазма, лазер) сокращает процесс и снижает загрязнение; второй — «квази-пластиковое электропокрытие» через проводящую краску+гальванику, обходя грубирование; третий — напрямую идти на PVD с комплектацией или распыление под хром, полностью отказываясь от гальваники. Три вида отходов гальваники (содержащие хром, никель, кислоты/щелочи) требуют комплектации восстановлением-разрушением комплексов-коагуляцией-осаждением-мембранной обработкой, при этом никель является приоритетным контролируемым загрязнителем. Со стороны покрытий используют бесхромовые пигменты, водные/UV системы для снижения VOC. Экологичность из «статьи затрат» превратилась в «условие допуска» и является ключом к тому, сможет ли производственная линия пластикового электропокрытия существовать. Конкретные пути управления тремя видами отходов: сточные воды с хромом сначала восстанавливают Cr(VI) до Cr(III) пиросульфитом натрия или гидросульфитом натрия при pH 2–3, затем при щелочении образуется осадок Cr(OH)₃; сточные воды с никелем из-за частого комплексования никеля (с лимонной, винной кислотами и др.) требуют сначала разрушения комплексов (фентоновское окисление или гипохлорит натрия), затем щелочного осаждения, шлам относится к опасным отходам и требует соответствующей утилизации; кислотно-щелочные сточные воды после нейтрализации возвращаются в оборот или сбрасываются. Мембранные технологии (ультрафильтрация, обратный осмос) могут рекуперировать часть воды и солей металлов, снижая водозабор и сброс. Вклад со стороны покрытий заключается в: использовании водных/UV систем для снижения VOC, бесхромовых пигментов и безсвинцовых стабилизаторов, проводящей краски для обхода грубирования — перенос загрязнения «из конечной очистки» на «сокращение в источнике», это фундаментальная логика существования пластикового электропокрытия.
29. Цепочка поставок и структура затрат
Стоимость пластикового электропокрытия состоит из нескольких блоков: базовый материал (ABS лучше инженерных пластиков), химические реагенты (хромовая кислота, палладий, соли никеля/меди — основная часть, особенно волатильность цены палладия), амортизация оборудования (большие инвестиции в автоматические линии), обработка сточных вод (жесткая стоимость соответствия), покрытия (грунтовка/проводящая краска/прозрачное покрытие) и потери от брака (отслаивание и списание — самое дорогое). Путь проводящей краски экономит хромовую кислоту, но добавляет стоимость краски и энергии на отверждение; PVD/распыление под хром экономит три вида отходов, но стоимость оборудования и мишеней/краски иная. В цепочке поставок цены палладия и никеля сильно зависят от международной конъюнктуры, рецептуры снижают зависимость через уменьшение палладия (оптимизация коллоидов, рециклинг) и замену хрома. Кэсинь Синьцайляо позиционирует себя как «поставщик сопутствующих покрытий», помогая клиентам небольшими изменениями грунтовка+прозрачное покрытие повысить выход годных и экологические показатели всей линии, снизить зависимость от капиталоемкой модернизации гальваники.
30. Стандарты и нормативы
Стандарты, связанные с пластиковым электропокрытием, охватывают базовые материалы, покрытия и испытания: общие стандарты гальванических покрытий (например, серия GB/T гальванического цинка/никеля/хрома, ISO 4525 никель+хром на пластике), адгезия и солевой туман (GB/T 10125 солевой туман, CASS по ISO 9227), тепловой удар (чаще корпоративные/отраслевые нормы), VOC и опасные отходы (закон об охране среды, разрешение на выбросы, GB 37824 и др. лимиты VOC красок), ограничения RoHS/REACH на тяжелые металлы и фталаты. Клиенты автомобильной и сантехнической отраслей имеют свои OEM-стандарты (например, нормы покрытий автопроизводителей, национальный стандарт сантехники GB 18145 и др.). Изменения рецептуры и процесса требуют повторного подтверждения соответствия стандартам, особенно при сокращении шестивалентного хрома, замене наполнителей и вспомогательных добавок прозрачного покрытия. Понимание границ стандартов позволяет не нарушать линию между «снижением затрат» и «соответствием». Конкретные примеры стандартов: никель+хром на пластике можно соотносить с ISO 4525 и GB/T 12600 и др.; солевой туман и CASS по ISO 9227, GB/T 10125; толщина покрытия металлографией или XRF (тип GB/T 4955/4956); адгезия решеткой по ISO 2409/GB/T 9286; VOC покрытий ограничен GB 37824 (промышленное защитное покрытие) и др.; электронные детали также должны пройти скрининг RoHS (Cd, Pb, Hg, Cr(VI), PBB/PBDE) и REACH (SVHC). Клиенты автомобильной и сантехнической отраслей часто имеют дополнительные корпоративные стандарты, такие как комбинированная спецификация циклической коррозии+камнестойкости для наружных покрытий автопроизводителей, GB 18145 сантехники и длительные тепло-влажностные циклы. Изменения рецептуры или процесса (особенно снижение хрома, замена наполнителей, изменение вспомогательных добавок прозрачного покрытия) должны обязательно пройти повторное подтверждение соответствия, нельзя полагаться только на «выглядит одинаково».
31. Отношения с PVD, распылением под хром
Металлизация пластика имеет три основных пути: пластиковое электропокрытие (настоящее гальваническое), комплектация PVD (вакуумная настоящая металлическая пленка+защитное распыление), распыление под хром (ложная металлическая визуализация). Пластиковое электропокрытие по адгезии и металлическому ощущению самое «настоящее», но экологически тяжелое; PVD — настоящий металл и зеленое, но ограничено камерой, трудно покрывать глубокие отверстия; распыление под хром — самое гибкое серийное, но не настоящий металл, качество чуть хуже. Выбор по треугольнику «ценность—объем—экологичность». Для большинства декоративных деталей PVD и распыление под хром уже могут заменить 70% сценариев пластикового электропокрытия; только проводимость/толстое покрытие/особая тактильность жестко необходимы остаются у пластикового электропокрытия. Кэсинь Синьцайляо в Фошане одновременно развивает сопутствующие покрытия для пластикового электропокрытия и краски PVD/под хром, может дать клиенту сравнительный план «пластиковое электропокрытие+прозрачное покрытие» или «PVD+финишное покрытие» по сценарию.
32. Практика производственной линии Кэсинь Синьцайляо в Фошане
База в Фошане компании Кэсинь Синьцайляо (Гуандун) ООО позиционируется как «партнер со стороны покрытий» для металлизации пластика: предоставляет CPO адгезионную грунтовку для PP/ABS, проводящий грунт, прозрачное покрытие после гальваники и лак против отпечатков пальцев, и совместно с клиентом завершает цикл сотрудничества от грунтовки→гальваника клиента→прозрачное покрытие. Инженерная команда подчеркивает «сначала определить базовый материал, затем путь» — для ABS продвигает стандартное грубирование с сопутствующим прозрачным покрытием, для PP продвигает устойчивый план CPO грунтовка+проводящая краска, для клиентов с большим экологическим давлением продвигает водный металл и замену под хром. На примере: южнокитайский сантехнический завод через внедрение их комбинации PP грунтовки и прозрачного покрытия значительно снизил брак отслаивания PP деталей при пластиковом электропокрытии и прошел длительную тепло-влажностную верификацию; автозавод по декоративным деталям использовал их прозрачное покрытие для повышения стойкости к отпечаткам пальцев и срока гарантии наружных деталей. Эти практики подтверждают: повышение выхода годных пластикового электропокрытия, этап покрытий часто недооценивается, но легче всего им повлиять.
33. Рамка принятия решений по выбору
Сталкиваясь с «нужно ли пластиковое электропокрытие, как подобрать покрытие», рекомендуется пятишаговое решение: (1) определить назначение и срок службы (наружное/внутреннее, уровень коррозионной стойкости); (2) определить базовый материал (ABS в приоритете, PP обязательно грунтовка, инженерные пластики осторожно); (3) определить путь металлизации (потребность в настоящем покрытии→пластиковое электропокрытие/PVD, чистая визуализация→распыление под хром); (4) определить интерфейс покрытия (грубирование с прозрачным покрытием, или грунтовка+проводящая краска, или модификация без грунтовки); (5) определить границы экологичности и затрат (сокращение шестивалентного хрома, VOC, бюджет трех видов отходов). Таблица решений для справки:
| Сценарий | Рекомендуемый путь | Интерфейс покрытия |
|---|---|---|
| Малый наружный логотип авто | Толстое пластиковое электропокрытие | CPO грунтовка (PP)+прозрачное покрытие |
| Крупная решетка | PVD или под хром | PVD финишное покрытие / лак под хром |
| Сантехнические PP детали | Грунтовка+проводящая краска | CPO грунтовка+прозрачное покрытие герметизация |
| ABS декор бытовой техники | Пластиковое электропокрытие или под хром | Прозрачное покрытие (по необходимости) |
| 3C экранирующий корпус | Путь проводящей краски | Проводящий грунт+тонкое прозрачное покрытие |
Смысл рамки — поместить «процесс, базовый материал, покрытие, нормативы» в одну таблицу для общего планирования, избежать локальной оптимизации, ведущей к отказу всей линии.
34. Будущее
Будущее пластикового электропокрытия — «сокращение+замена+озеленение». Сокращение: через модифицированный PP, бесхромовое грубирование, рецептуры с пониженным палладием сжать зависимость от шестивалентного хрома и драгметаллов; замена: PVD и распыление под хром продолжают отъедать декоративные сценарии, пластиковое электропокрытие отступает в жесткую необходимость проводимости/толстого покрытия; озеленение: водные/UV покрытия, замкнутая сточная вода, короткий процесс становятся барьером допуска. Возможность со стороны покрытий в «межфазном мостике» — более эффективные CPO/адгезионные грунтовки, проводящая краска с более низким сопротивлением и антиокислением, более долговечное антиотпечаточное прозрачное покрытие определят, сможет ли пластиковое электропокрытие выжить при строгом контроле. Такие сопутствующие заводы покрытий, как Кэсинь Синьцайляо, повысят ценность от «продажи краски» до «поставщика межфазных решений металлизации». В долгосрочной перспективе пластиковая металлизация придет к зрелой структуре сосуществования множества технологий и точного разделения по сценариям. Для заводов сопутствующих покрытий пластикового электропокрытия точкой роста являются «межфазные материалы»: более эффективный CPO, проводящая краска с более низким сопротивлением и антиокислением, более долговечное антиотпечаточное прозрачное покрытие — кто первым сделает это стабильно и дешево, тот получит право голоса на выживание пластикового электропокрытия при строгом контроле. Одновременно водные системы и UV-отверждение освободят этап покрытий от тяжести VOC, сделав всю цепочку легче в соответствии. Раскладка Кэсинь Синьцайляо в Фошане идет именно по этой логике, повышая от «продажи краски» до «межфазного решения металлизации».
35. Чек-лист инженерной реализации
Сжатие предыдущего в исполняемый список: (1) подтверждение базового материала и предварительное исследование окна грубирования; (2) параметры шести шагов предварительной обработки и контроль качества воды; (3) для PP обязательно CPO грунтовка или верификация модифицированного материала; (4) подтверждение пути проводящей краски на антиокисление наполнителя и совместимость с гальваникой; (5) проектирование толщины гальванического слоя и разности потенциалов (двухслойный никель+микропористый хром); (6) выбор послегальванического прозрачного покрытия атмосферостойкого антиотпечаточного типа и очистка хромовой поверхности; (7) дизайн подвесок против застаивания жидкости и перекрытия потока; (8) три набора QC: тепловой удар+CASS+решетчатая адгезия полная проверка краев; (9) план соответствия трех видов отходов и VOC; (10) повторная проверка соответствия стандартам (солевой туман, RoHS, лимиты VOC). По этому списку последовательно закрывая пункты, риск проекта пластикового электропокрытия от опытного образца до серии значительно снижается. Кэсинь Синьцайляо на базе в Фошане часто использует этот подход для совместного review с клиентами, вынося проблемы интерфейса покрытия на этап проектирования. Ценность этого списка в «выносе проблем интерфейса покрытия вперед»: многие неудачи пластикового электропокрытия не в самой гальванике, а в том, что грунтовка не сделана, прозрачное покрытие выбрано неверно, или базовый материал вообще не подходит для грубирования, но обратно смотрят только когда брак отслоился. Кэсинь Синьцайляо при совместном review с клиентами в Фошане привык определять базовый материал и интерфейс покрытия до опытного образца, минимальным пробным ошибкам обменивая максимальный выход. При реализации рекомендуется сначала мелкосерийная верификация трех наборов (тепловой удар+CASS+решетка), затем запуск в серию, и после запуска каждая смена оставляет образцы для повторных тестов, формируя прослеживаемый архив качества.
36. Внутреннее напряжение покрытия и контроль деформации
Другой скрытый отказ деталей пластикового электропокрытия — коробление и микротрещины из-за внутреннего напряжения покрытия. Металлическое покрытие при осаждении из-за несоответствия кристаллической решетки, включений добавок, градиента температуры создает растягивающее/сжимающее напряжение, пластиковая матрица низкой жесткости, высвобождение напряжения проявляется как деформация детали, выход за размер или растрескивание покрытия. Меры контроля включают: выбор добавок с низким напряжением (например, смягчитель для никелирования, полублестящий никель для снижения напряжения), контроль равномерности температуры и плотности тока, избегание излишней толщины, а также контроль остаточного напряжения при литье (отжиг, рациональные литники). Для тонкостенных крупных деталей наложение напряжения покрытия и литьевого напряжения наиболее опасно, часто на этапе проектирования добавляют ребра, контролируют равномерность толщины стенки. Кэсинь Синьцайляо при сопутствующем прозрачном покрытии также следит, чтобы усадка отверждения прозрачного покрытия не накладывалась в одном направлении с напряжением покрытия, избегая вторичного отказа «покрыл — краска треснула».
Часто задаваемые вопросы (FAQ)
Q1: Прочное ли пластиковое гальваническое покрытие? Можно ронять?
Адгезия за счет микроякорения грубирования+химического слоя, у годных деталей связь очень сильная, но слой тонкий, боится царапин твердыми предметами и сильных ударов, на краях легко обнажается пластик, в дизайне избегать острых кромок.
Q2: Почему пластиковое электропокрытие чаще использует ABS?
Фаза бутадиена в ABS легко грубируется хромовой кислотой в микропоры, обеспечивая идеальные якоря, широкое окно грубирования, высокий выход, баланс цены и зрелости процесса.
Q3: Можно ли избежать грубирования шестивалентным хромом?
Можно. Бесхромовое грубирование (перманганат, плазма, лазер) и путь проводящей краски заменяют его, хотя стоимость и процесс требуют перенастройки, но это обязательный путь экологичности.
Q4: Может ли пластиковое электропокрытие быть заменено PVD или распылением под хром?
Большинство декоративных сценариев могут. PVD дает настоящее металлическое ощущение и зеленое, распыление под хром гибкое серийное, оба заменяют большинство применений пластикового электропокрытия; только жесткая необходимость проводимости/толстого покрытия остается у гальваники.
Q5: Нужно ли после гальваники распылять защитную краску?
Смотря по назначению. Наружные или антиотпечаточные детали часто распыляют прозрачное защитное финишное покрытие поверх хрома; чисто декоративные внутренние детали могут не добавлять. Финишное покрытие должно быть легким, прозрачным, не повреждающим металлическое ощущение.
Q6: Можно ли делать пластиковое электропокрытие на PP?
Трудно. Поверхностная энергия PP чрезвычайно низкая и он коррозионностоек, обычное шерохование неэффективно; обычно сначала наносят токопроводящую грунтовку (например, хлорированный полиолефин CPO) или выбирают модифицированный PP, при этом необходимо оценивать и выход годных, и затраты.В7: Какой маршрут экологичнее — токопроводящая краска или шерохование?
Маршрут с токопроводящей краской обходит шерохование шестивалентным хромом, значительно сокращая отходы (три вида отходов), но сама токопроводящая краска содержит металлические наполнители и растворитель, поэтому по-прежнему требуется контроль VOC и сточных вод; маршрут шерохования, если перейти на безхромовый процесс с замкнутым контуром сточных вод, также может соответствовать нормам. Экологические преимущества и недостатки обоих зависят от уровня очистки всей линии.
В8: Влияет ли прозрачное покрытие на металлическую зеркальную поверхность?
Качественное прозрачное покрытие спроектировано экстремально тонким прозрачным (5–15 мкм), с низким пожелтением и высокой светопропускаемостью; в норме не влияет на зеркальную поверхность, а напротив защищает блеск; однако при неравномерной толщине пленки, пожелтении или загрязнении при нанесении возникает матовость и снижение яркости, поэтому необходимо очищать хромовую поверхность и строго контролировать толщину пленки.
В9: Как определить годность пластиковой электроизделий с покрытием?
Смотрите на три показателя: термоудар (термоциклы холод-жара) без пузырей и отслаивания, CASS/солевой туман до порога заказчика, адгезия по решетке 0-й степени, при этом образцы берутся также из слабых зон по краям и во внутренних углублениях — прохождение по плоской поверхности не означает годность всего изделия.
В10: Какую поддержку может предоставить Кэсинь Синьцайляо?
ООО «Кэсинь Синьцайляо» (Гуандун) на базе в Фошане предоставляет адгезионную грунтовку для PP/ABS, токопроводящую грунтовку, прозрачное постгальваническое покрытие и антиотпечаточный лак, а также водные металлические/хромоподобные альтернативные решения, сотрудничая с заказчиками для замкнутого цикла грунтовка→гальваника→прозрачное покрытие, помогая повысить выход годных и экологические показатели.
Дополнительное чтение
- PVD вспомогательные покрытия — сравнительные маршруты вакуумного напыления для металлизации пластика.
- Водная алюминиевая паста и водная металлическая краска — идеи экологичной замены металлической краски для пластика.
- Принципы рецептур молотковой и морщинистой красок — логика применения декоративных красок с узором для пластиковых деталей.