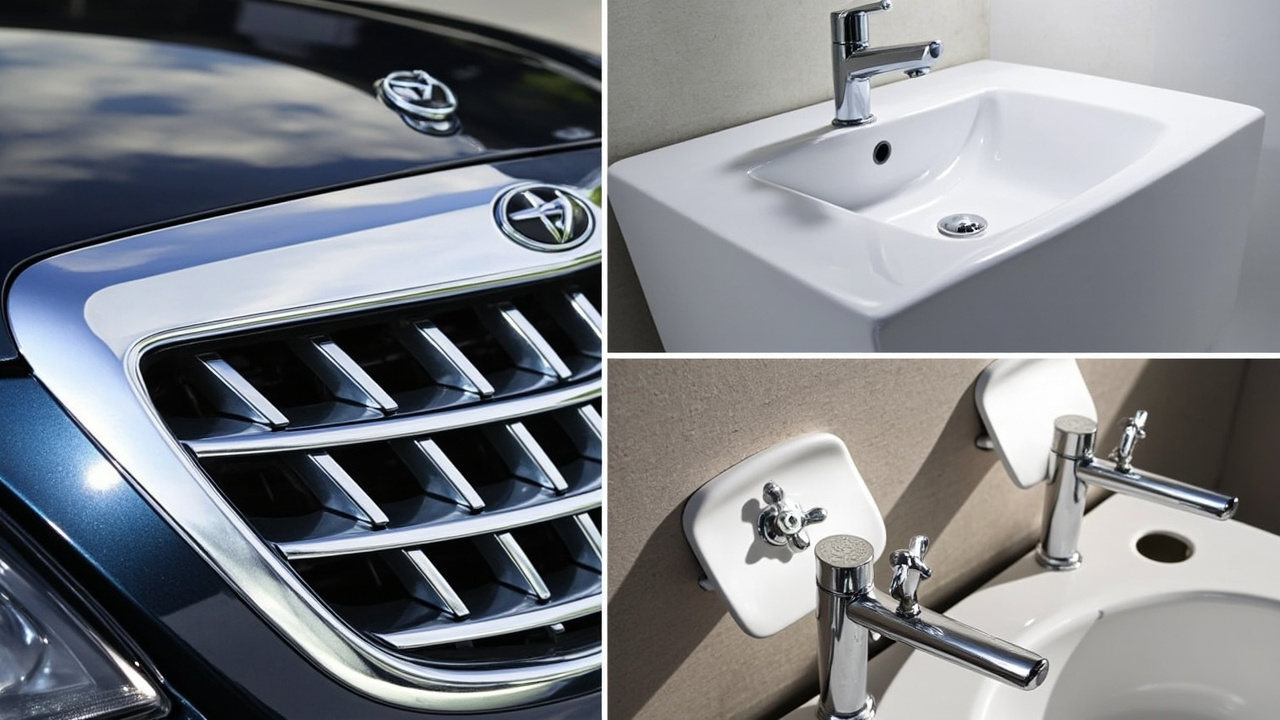
L'électroplacage de plastique (aussi appelé dans l'industrie métallisation de plastique, plasto-électroplacage) est un procédé qui transforme une pièce en plastique en une pièce dont « la surface est un vrai métal » : on dépose d'abord par électrolyse chimique (déposition chimique) une couche de métal conducteur à la surface du plastique, puis on épaissit par électroplacage les couches de cuivre, nickel et chrome, obtenant finalement la même sensation de chrome miroir que l'électroplacage métallique, mais le substrat est un plastique léger. Il combine la liberté de mise en forme du plastique et l'apparence/conductivité du métal, et est largement utilisé pour les baguettes décoratives de calandre automobile, les équipements sanitaires, les boutons d'électroménager, les couvercles de cosmétiques, les pièces décoratives 3C. Mais la difficulté de l'électroplacage de plastique ne réside pas dans le « placage », mais dans le « traitement du plastique avant le placage » et la « protection après le placage » — ces deux étapes sont la clé du taux de rendement et de l'écologie. Cet article explique en profondeur le pré-traitement, l'électroplacage et le revêtement de protection après placage de l'électroplacage de plastique, et passe en revue le système de revêtements correspondant (apprêt de pré-traitement, peinture conductrice, couche transparente après placage), afin d'aider les ingénieurs en peinture et en électroplacage à établir une cognition complète de la chaîne.
Kexin New Materials (Guangdong) Co., Ltd. a accumulé une expérience ingénierie dans les revêtements associés à la métallisation de plastique (apprêt de pré-traitement, finition de protection après placage, ainsi que la voie de substitution à l'électroplacage). Elle comprend intimement les points douloureux d'adhérence et d'écologie des projets de plasto-électroplacage. Sa base de Foshan sert depuis longtemps les clients des pièces automobiles, sanitaires et électroménagers du sud de la Chine, et a accumulé des cas concrets dans l'apprêt PP, la peinture métallique à l'eau et les systèmes de simulation chrome.
I. Pourquoi le plastique peut être électroplaqué
Le plastique ordinaire ne conduit pas l'électricité et sa surface est inerte, il ne peut pas être électroplaqué. Le truc de l'électroplacage de plastique est « d'abord déposition chimique puis électroplacage » : via le pré-traitement, on crée à la surface du plastique une micro-rugosité et des centres catalytiques, permettant au nickel chimique ou cuivre chimique de se déposer par auto-catalyse à température ambiante une couche de film métallique conducteur (environ 0,2–1 micron), cette couche rend le plastique « conducteur », permettant ensuite d'épaissir par électroplacage cuivre-nickel-chrome. L'ABS est le substrat classique du plasto-électroplacage, car sa phase butadiène est facilement rugueuse avec des micropores, favorisant l'ancrage ; le PC, PA, PP nécessitent une modification ou un traitement plus complexe. Du point de vue physique, la déposition chimique utilise un agent réducteur (comme l'hypophosphite de sodium, le formaldéhyde, la borane diméthylamino) pour réduire les ions métalliques en solution en métal, déposé sur la surface activée catalytiquement, c'est un processus thermodynamiquement spontané, cinétiquement régulé par la catalyse de surface. Sans les noyaux catalytiques de palladium créés par le pré-traitement, la solution de déposition chimique ne démarre pas du tout sur la surface plastique, c'est là la racine du statut de « point vital » du pré-traitement. Du point de vue de la thermodynamique, la déposition chimique est un processus de réduction régulé par la catalyse de surface : prenons la déposition chimique de nickel, l'hypophosphite de sodium est oxydé sur la surface catalysée au palladium libérant des électrons, réduisant le Ni²⁺ en solution en nickel métallique avec co-dépôt de phosphore, formant un alliage amorphe Ni-P ; la caractéristique auto-catalytique du réducteur permet à la déposition de se poursuivre sans se limiter au point initial. Comprendre ceci est important — si le pré-traitement n'a pas disposé à la surface du plastique une densité suffisante et des noyaux de palladium stables et actifs, la déposition chimique sera « lente au démarrage, avec beaucoup de manques de dépôt », et l'électroplacage suivant ne pourra pas rattraper même s'il est parfait. C'est aussi pourquoi le centre de contrôle du procédé du plasto-électroplacage repose toujours sur le pré-traitement et l'interface, plutôt que sur la cuve d'électroplacage elle-même.
II. Panorama des substrats plasto-électroplacage : différences physico-chimiques entre ABS et PP
Pour comprendre pourquoi les revêtements avant/après traitement sont nécessaires, il faut d'abord regarder le substrat. L'ABS (terpolymère acrylonitrile-butadiène-styrène) contient en interne une phase caoutchouc butadiène dispersée, lors du rugueux au chromate, la phase butadiène est facilement oxydée et dissoute, laissant des fosses micrométriques et des micro-fissures, fournissant des points d'ancrage mécanique pour le dépôt ultérieur ; en même temps, l'énergie de surface de l'ABS est modérée, sa résistance chimique contrôlable dans la fenêtre de rugueux, c'est pourquoi on l'appelle « le plastique taillé sur mesure pour le plasto-électroplacage ». Alors que le PP (polypropylène) est une polyoléfine semi-cristalline, énergie de surface très basse (environ 29–31 mN/m), chimiquement très inerte, sans phase caoutchouc facilement oxydable, le rugueux au chromate conventionnel est presque inefficace, c'est pourquoi le PP pour le plasto-électroplacage doit dépendre d'un apprêt promoteur d'adhérence ou d'un matériau modifié. Le PC (polycarbonate) a des molécules rigides, sujet aux fissures de contrainte, le rugueux doit contrôler prudemment la température ; le PA (nylon) hygroscopique, contient des liaisons amide, le pré-traitement doit concilier déshydratation et activation ; PBT/PET résistent bien à la chaleur mais haute cristallinité, fenêtre de rugueux étroite. La composition chimique du substrat détermine directement la stratégie de pré-traitement et le besoin en revêtement. La quantification de l'énergie de surface est très illustrative : l'ABS environ 38–42 mN/m, dans la plage de mouillabilité de la plupart des revêtements ; le PP seulement 29–31 mN/m, inférieur à la tension superficielle critique des revêtements courants, causant le retrait de film et l'échec d'adhérence ; le PC environ 40–45 mN/m mais molécules rigides, contrainte interne élevée. Donc dès la sélection des matériaux, il faut intégrer la « métallisabilité » dans la revue : non seulement les performances mécaniques et le coût, mais aussi la fenêtre de rugueux, le niveau de contrainte et le besoin de pontage par revêtement. Kexin New Materials, en servant les clients à Foshan, place souvent la confirmation du substrat comme première étape de l'échantillonnage, pour éviter de réessayer à tort sur un mauvais substrat.
III. Processus complet de la méthode en six étapes du pré-traitement
Le pré-traitement de l'électroplacage de plastique est le point vital du taux de rendement, le processus typique est : dégraissage → rugueux (attaque au chromate de la surface ABS, dissolution de la phase butadiène formant des ancrages microporeux) → neutralisation/réduction (élimination du chrome résiduel, clé écologique) → activation (adsorption du catalyseur palladium) → décollage du gel (exposition des noyaux de Pd) → nickel/cuivre chimique (dépôt auto-catalytique de la couche conductrice). Toute étape hors de contrôle provoque le décollement en plaque du dépôt ultérieur. Le segment de dégraissage utilise souvent un agent alcalin ou un essuyage solvant, pour enlever l'agent de démoulage et les huiles ; le segment de rugueux est le cœur, par système acide chromique-sulfurique à 60–70 ℃ pendant plusieurs minutes ; le segment de neutralisation utilise bisulfite de sodium ou acide chlorhydrique pour réduire le chrome hexavalent résiduel en trivalent et le laver ; le segment d'activation immerge le colloïde de palladium (comme colloïde chlorure de palladium-sel d'étain), laissant les particules de palladium adsorbées dans les micropores rugueux ; le segment de décollage du gel utilise un acide dilué pour dissoudre la coque d'étain, exposant les noyaux de palladium actifs ; enfin le nickel chimique se dépose auto-catalytiquement 0,2–0,6 µm sous catalyse du palladium. Dans cette chaîne de six étapes, température, concentration, temps et qualité de l'eau (surtout le segment d'activation très sensible aux impuretés métalliques) doivent être contrôlés en boucle fermée. Les six étapes ne sont pas indépendantes, mais une chaîne causale fortement couplée : un dégraissage insuffisant isole le liquide de rugueux par l'huile, échec local de rugueux ; un rugueux insuffisant rend les sites d'adsorption d'activation clairsemés ; une neutralisation incomplète laissant du chrome hexavalent résiduel empoisonne le colloïde d'activation ; une mauvaise activation cause directement des manques de dépôt chimique ; un décollage excessif dissout aussi les noyaux de palladium. Chaque étape dépend du résultat qualifié de l'étape précédente, donc les lignes modernes exigent une eau de très haute qualité — les segments d'activation et de déposition chimique utilisent souvent de l'eau pure (conductivité < quelques dizaines de µS/cm), pour éviter que les impuretés comme Ca²⁺, Fe³⁺ provoquent un dépôt explosif ou des manques. En opération, il faut aussi contrôler le entraînement de liquide, économisant réactif et réduisant les eaux usées.
IV. Mécanisme de rugueux : attaque au chromate et ancrage microporeux
Le rugueux n'est pas simplement « rendre la surface rugueuse », mais une attaque chimique sélective. La solution mixte acide chromique-sulfurique attaque en priorité la phase butadiène de l'ABS (les doubles liaisons insaturées sont facilement oxydées), faisant dissoudre la phase caoutchouc sous forme de fosses sphériques, formant des micropores alvéolaires de 0,1–plusieurs microns ; la phase continue styrène-acrylonitrile relativement résistante à la corrosion est conservée comme « squelette réseau » entre les micropores. Cette morphologie microscopique fournit simultanément (1) une grande surface spécifique pour augmenter les forces de van der Waals et l'interverrouillage mécanique, (2) un canal de relâchement de contrainte réduisant la fissuration par contrainte interne du dépôt. Rugueux insuffisant, ancrages insuffisants, mauvaise adhérence ; rugueux excessif, fissuration de contrainte du plastique, surface fragile, voire « surface piquée sur-corrodée ». La quantification du degré de rugueux utilise couramment le taux de perte de poids, l'angle de contact de surface et la morphologie SEM ensemble. Le liquide de rugueux contenant du chrome hexavalent est un point douloureux écologique, l'industrie se tourne vers un rugueux sans chrome (comme permanganate, plasma, rugueux laser) et des processus plus courts. Observer la surface rugueuse au SEM, la morphologie typique est des trous sphériques denses entrelacés de micro-fissures, la distribution et la profondeur des pores sont directement liées à l'adhérence : trop peu profond ancrage faible, trop profond concentration de contrainte, facile à fissurer. L'industrie utilise souvent « rugosité Ra et densité de pores » comme indicateurs de surveillance du processus de degré de rugueux, mais plus fiable est le test destructif d'adhérence en rétro-action. Le test d'angle de contact reflète aussi indirectement si le rugueux est suffisant — après rugueux la polarité de surface monte, l'angle de contact de l'eau baisse nettement. Il convient de mentionner que le rugueux introduit aussi des groupes fonctionnels oxygénés à la surface (carbonyle, carboxyle), ces groupes polaires aident l'adsorption ultérieure du liquide d'activation et la liaison du dépôt, un gain chimique difficile à remplacer par un simple meulage physique.
V. Voies de substitution au rugueux sans chrome
La cancérogénicité et la haute toxicité du chrome hexavalent font du rugueux sans chrome la direction de transformation des lignes de plasto-électroplacage mondiales. Trois substitutions principales : (1) système de permanganate (comme permanganate de potassium-acide phosphorique), s'appuie sur une forte oxydation pour créer des pores à la surface ABS, mais la morphologie des pores et la fenêtre d'adhérence diffèrent du chromate, nécessitant un réglage des paramètres ; (2) rugueux plasma/ozone, utilise des particules à haute énergie pour bombarder ou oxyder la surface, augmentant la polarité et la micro-rugosité, presque sans effluent, mais investissement équipement élevé, uniformité sur pièces complexes difficile ; (3) rugueux laser/UV, crée des points d'ancrage localisés précis, adapté à la métallisation sélective (comme ne plaquer que la zone logo). De plus, il y a la voie composite « rugueux physique + apprêt » : d'abord sablage ou traitement flamme pour augmenter l'énergie de surface, puis pulvériser un apprêt promoteur d'adhérence, contournant le rugueux chimique. Le système métallique à l'eau et de simulation chrome poussé par Kexin New Materials à sa base de Foshan est justement une des options de substitution verte au plasto-électroplacage, son idée est de réduire la dépendance au rugueux, utilisant le revêtement comme pont entre plastique et métal.
VI. Activation et catalyse : colloïde de palladium et sensibilisation
Le segment d'activation détermine si la déposition chimique peut démarrer uniformément. La « méthode en deux étapes » traditionnelle utilise d'abord le chlorure stanneux pour sensibiliser (adsorber Sn²⁺ en surface), puis le chlorure de palladium pour activer (Sn²⁺ réduit Pd²⁺ en noyaux de palladium métallique) ; la « méthode colloïdale en une étape » moderne utilise directement un colloïde palladium-étain (comme colloïde PdCl₂-SnCl₂-HCl), le colloïde adsorbé sur la surface rugueuse, puis via décollage du gel (acide chlorhydrique dilué ou fluorure) dissout la coque d'étain externe, exposant les noyaux de palladium actifs. La densité des noyaux de palladium détermine directement la vitesse d'initiation de la déposition chimique — noyaux trop clairsemés, démarrage lent, manques de dépôt ; noyaux trop denses, consommation de palladium élevée, coût augmenté. Le liquide d'activation est extrêmement sensible aux impuretés métalliques comme Fe³⁺, Cu²⁺, qui empoisonnent le colloïde causant des manques de dépôt, donc la cuve d'activation doit être équipée d'eau pure en ligne et remplacée périodiquement. Pour les substrats sans ancrage rugueux comme le PP, l'activation doit souvent combiner les particules catalytiques ou charges conductrices de l'apprêt pour être significative.
VII. Nickel chimique et cuivre chimique
La couche de déposition chimique est le film clé de 0,2–1 µm qui « rend le plastique conducteur ». Le nickel chimique (réduction par hypophosphite de sodium, obtenant un alliage Ni-P) a une dureté élevée, résiste à la corrosion, bonne adhérence, est la couche conductrice de base principale du plasto-électroplacage ; le cuivre chimique (réduction par formaldéhyde, cuivre pur) a une conductivité meilleure, bonne ductilité, adapté à l'électroplacage épais de cuivre ultérieur, mais le contrôle du formaldéhyde (cancérogène) et des gaz résiduels est strict, et exige une propreté de pré-traitement plus élevée. Sur le contrôle d'épaisseur, 0,2 µm suffit déjà pour la conductivité de démarrage, mais pour réduire les manques et améliorer la résistance choc froid/chaud, on fait souvent 0,4–0,8 µm. Le bain de déposition chimique doit contrôler pH, température, charge et stabilisant (empêcher l'autodécomposition et le dépôt explosif), et filtrer périodiquement pour enlever les particules. La densité cristalline de la couche de déposition chimique affecte directement la planéité et l'adhérence de la couche d'électroplacage ultérieure, est un point de contrôle QC obligatoire. L'alliage Ni-P du nickel chimique selon la teneur en phosphore (généralement 3–12 %) présente une transition de cristallin à amorphe, la couche à haut phosphore résiste mieux à la corrosion mais dureté légèrement plus basse, la couche bas phosphore a une bonne soudabilité, la formulation choisit selon l'usage. Bien que le cuivre chimique ait meilleure conductivité et ductilité, la toxicité et la volatilité du formaldéhyde le rendent plus strict sur l'environnement de travail et le contrôle des gaz résiduels, certaines régions ont limité l'usage, se tournant vers des systèmes sans formaldéhyde encore en R&D. Que ce soit nickel ou cuivre, le bain de déposition chimique doit ajouter un stabilisant (comme plomb, thiourée en trace) pour inhiber la décomposition homogène, et être équipé d'un filtrage continu pour enlever les particules catalytiques, sinon il y aura « autodépôt explosif » bouchant cuves et supports.
VIII. Structure de la couche d'électroplacage : cuivre/nickel/chrome
Au-dessus de la couche conductrice de déposition chimique, on électroplaque successivement : sulfate de cuivre (épaissir conductivité, planer) → nickel brillant (résistance corrosion, décoratif, épaisseur principale) → chrome ou chrome de substitution (surface extrême, miroir et usure). L'épaisseur totale typique est de dizaines de microns. La couche de nickel est la force principale anticorrosion, la couche de chrome mince et dure, fournit miroir et intempéries. Les couches doivent bien s'interlier, sinon décollement. La répartition d'épaisseur est grossièrement : cuivre pyrophosphaté 5–15 µm pour base et planage, nickel semi-brillant + nickel brillant 10–25 µm pour anticorrosion et décoration, chrome microporeux/microfissuré 0,1–0,5 µm pour surface dure et miroir. La couche de nickel fait souvent une combinaison « nickel double couche + chrome microporeux » pour couper le canal de corrosion ; pour haute exigence de corrosion (comme décoration extérieure automobile) on épaissit le nickel et utilise chrome microporeux pour disperser le courant de corrosion. La conception de la différence de potentiel entre couches est le cœur de l'anticorrosion, abuser du nickel brillant simple couche provoque facilement une « corrosion linéaire » au griffure. L'essence de la conception anticorrosion réside dans le potentiel intercouche et la structure microporeuse : le nickel brillant simple couche une fois griffé, la corrosion avance en ligne droite de la rayure vers le substrat ; alors que la combinaison « nickel semi-brillant (potentiel plus négatif) + nickel brillant (potentiel plus positif) + chrome microporeux » fait que le courant de corrosion est uniformément dispersé par les micropores, la corrosion se produit par amincissement uniforme plutôt que perforation linéaire, la durée de vie multipliée. Le chrome microporeux est réalisé en introduisant des particules inertes très fines (comme baryte, terre de diatomée) sur la couche de nickel ou un second nickel poreux. Pour les décors extérieurs automobiles en environnement à haute brume salée, on épaissit aussi le nickel total et évolue vers « nickel double couche + chrome microfissuré ». Ces détails déterminent que pour un même dépôt « qui a l'air brillant », la durée de garantie peut différer de plusieurs fois.
IX. Fenêtre de procédé et paramètres du plasto-électroplacage ABS
Prenez l'ABS, la fenêtre de paramètres typique du plasto-électroplacage est : rugueux 60–70 ℃, CrO₃ 300–450 g/L, H₂SO₄ 200–350 g/L, temps 3–10 min (selon épaisseur pièce et exigence) ; neutralisation 30–50 ℃, bisulfite de sodium 30–80 g/L ; activation 20–40 ℃, colloïde palladium 50–200 ppm Pd ; décollage gel 1–3 % HCl ou fluorure ; nickel chimique 30–45 ℃, pH 4,5–5,0, épaisseur 0,4–0,8 µm ; électroplacage cuivre pyro 20–30 ℃, nickel 50–60 ℃, chrome 40–50 ℃. Ces paramètres ne sont pas isolés, un rugueux excessif compresse la tolérance de l'activation et du nickel chimique ultérieurs, doit régler les paramètres en liaison sur toute la ligne. La fenêtre de rugueux de l'ABS est large (±20 % encore acceptable), c'est la raison fondamentale pour laquelle il devient substrat classique ; changer de substrat signifie rouvrir la fenêtre.
X. Le problème du PP : énergie de surface extrêmement basse et nécessité de l'apprêt
Le plus grand obstacle du PP pour le plasto-électroplacage est l'énergie de surface extrêmement basse et la cristallinité dense, le rugueux au chromate est presque inefficace, l'ancrage microporeux échoue, le dépôt chimique manque directement. Trois voies de résolution : (1) traitement flamme/corona/plasma pour augmenter l'énergie de surface au-dessus de 40 mN/m, mais l'effet a parfois une décroissance temporelle, et est inégal sur pièces complexes ; (2) utiliser un PP modifié (comme PP greffé anhydride maléique, mélange PP/élastomère), introduisant une phase polaire ruguefiable ou améliorant l'adhérence ; (3) la plus pragmatique est de pulvériser un apprêt promoteur d'adhérence (typiquement système CPO chloré de polyoléfine), formant d'abord sur le PP une couche de transition à forte adhérence, puis dessus faire peinture conductrice ou électroplacage direct. Pour les pièces sanitaires et électroménagers PP en grande série, la voie de l'apprêt est devenue un standard de fait. Kexin New Materials a lancé à sa base de Foshan un apprêt d'adhérence spécial pour PP, coopérant avec les pièces moulées des clients pour réaliser un taux de rendement stable de plasto-électroplacage. Le traitement flamme utilise une flamme d'oxydation à haute température pour introduire des groupes oxygénés polaires à la surface PP, coût bas mais uniformité et durée (décroissance de quelques heures à quelques jours après traitement) difficiles à contrôler ; corona/plasma plus uniforme, en ligne, mais équipement cher, masquage des pièces à cavité profonde difficile. Donc le plasto-électroplacage PP en série voit plus souvent le « PP modifié + apprêt CPO » double assurance : la modification résout l'adhérabilité, l'apprêt résout la forte liaison et la compatibilité d'électroplacage. Pour les cas où le matériau ne peut pas être modifié (comme matière première imposée par client), l'apprêt CPO est presque la seule issue robuste, cela explique aussi pourquoi l'amélioration du taux de rendement du plasto-électroplacage PP vient souvent non pas du changement d'électroplacage mais du changement de revêtement.
XI. Apprêt promoteur d'adhérence en chlorure de polyoléfine (CPO)
Le chlorure de polyoléfine (Chlorinated Polyolefin, CPO) est le matériau classique pour résoudre l'adhérence du PP. Sa chaîne moléculaire a une structure similaire au PP, peut gonfler, diffuser dans la couche superficielle du PP formant un ancrage « interpénétrant », tout en fournissant la polarité par le chlore latéral, pouvant relier la peinture supérieure ou la couche de déposition chimique/électroplacage. L'application de l'apprêt CPO est généralement une pulvérisation mince 3–8 µm, cuite à 60–80 ℃ pendant 10–20 min pour promouvoir la diffusion interfaciale avec le PP. Les indicateurs clés sont le degré de chloration (généralement 20–40 %), la masse moléculaire (affectant équilibre filmation et adhérence) et le système solvant (doit gonfler le PP sans causer de fissuration). Le CPO peut aussi servir de base pour pulvériser directement une finition sur les pièces PP électroménagers, pas limité au plasto-électroplacage. Pour la voie plasto-électroplacage, sur l'apprêt CPO on pulvérise souvent encore une peinture conductrice ou fait une activation spéciale, pour pouvoir démarrer le dépôt ; si déposition chimique directe, l'apprêt doit contenir une activité catalytique ou coopérer avec l'activation. La difficulté de formulation réside dans : trop bas degré de chloration mauvaise adhérence, trop haut cassant, jaunissement, mauvaise résistance intempéries. En application, l'apprêt CPO utilise souvent pulvérisation air ou électrostatique, épaisseur 3–8 µm suffit, trop épais au contraire cohésion faible, facile à fissurer ; la fenêtre de cuisson doit permettre à la résine de gonfler diffuser dans le PP, sans surchauffe déformant le PP. La fluctuation de la marque du PP entrant affecte significativement l'effet de l'apprêt, donc la production doit verrouiller la matière et le lot, et périodiquement faire grille croisée + ébullition pour vérification. Pour les pièces PP nécessitant peinture conductrice, l'apprêt CPO doit aussi être compatible avec la résine de peinture conductrice supérieure, évitant une interface faible intercouche.
XII. Voie de peinture de fond conductrice / peinture conductrice (contourner le rugueux)
Pour les plastiques difficiles à rugueux (PP, PE, certains plastiques techniques, voire céramique/verre), l'industrie utilise couramment la voie « peinture conductrice » pour contourner le rugueux : d'abord pulvériser sur la pièce un revêtement conducteur contenant des charges métalliques (poudre d'argent, poudre de cuivre, graphite, poudre de nickel ou fibre d'acier inoxydable), formant une couche conductrice de 1–10 µm, résistance de surface <1–10 Ω/□, puis directement dans la cuve d'électroplacage pour épaissir cuivre-nickel-chrome. Cette voie remplace « rugueux chimique créant ancrage » par « conductivité par revêtement + adhérence physique », supprimant le rugueux au chrome hexavalent, avantage écologique évident, mais exige une adhérence extrême de la peinture conductrice elle-même (encore dépendante de l'apprêt ou traitement de surface) et une uniformité conductrice. Le système de résine de la peinture conductrice doit être compatible avec le bain d'électroplacage (résistant acide, alcali, température), on utilise couramment acrylique modifié, époxy ou polyuréthane. L'adhérence du dépôt de la voie peinture conductrice dépend plus de la liaison mécanique/chimique peinture-substrat que de l'ancrage microporeux, donc le pré-traitement du substrat (dégraissage, apprêt) est au contraire plus critique. Un autre avantage de la voie peinture conductrice est la « métallisation sélective » : utiliser un masque ou sérigraphie pour ne pulvériser la peinture conductrice que sur la zone à plaquer, les zones non pulvérisées ne conduisent pas, ne sont pas électroplaqées, économisant l'isolation et le déplacage de toute la pièce. C'est très utile sur logo, bande décorative, blindage local. Mais cette voie exige sévèrement la cohérence d'application de la peinture conductrice — la fluctuation d'épaisseur de film cause directement résistance inégale, déséquilibre de distribution de courant, le dépôt présente « taches épaisses-minces » voire brûlure locale. Donc le segment de pulvérisation est souvent équipé de mesure en ligne d'épaisseur de film et contrôle par sondage de résistance, la conception du support doit aussi garantir un bon contact électrique entre la couche de peinture conductrice et la cathode d'électroplacage, sinon le courant de démarrage ne passe pas.
XIII. Formulation de peinture conductrice : systèmes poudre d'argent/poudre de cuivre/graphite
La performance de la peinture conductrice est déterminée par trois éléments : charge conductrice, résine et solvant. La poudre d'argent a la meilleure conductivité, bonne antioxydation, basse résistance de contact, mais coût élevé, utilisée pour blindage électronique fiable et pièces décoratives haut de gamme ; la poudre de cuivre coût bas, bonne conductivité, mais facile à oxyder nécessite un enrobage antioxydant (comme poudre cuivre enveloppée argent), sinon l'attaque du bain d'électroplacage fait monter la résistance, dépôt tacheté ; graphite/noir de carbone coût bas, résistant corrosion, mais conductivité faible, film épais nécessaire ; poudre de nickel et fibre d'acier inoxydable font compromis entre corrosion et coût. La forme de charge (en flocons supérieure à sphérique, plus facile former chemin conducteur), la fraction volumique (généralement 30–60 wt%), la dispersion (anti-agglomération) et l'humectation de la charge par la résine déterminent ensemble la résistivité finale et l'adhérence. La formulation doit aussi concilier l'applicabilité (viscosité, niveau, séchage flash) et la compatibilité d'électroplacage. Kexin New Materials a des réserves de formulation dans ce type d'apprêt conductif, pouvant personnaliser le matching charge-résine selon différents substrats PP/ABS. À mentionner séparément la « poudre cuivre enveloppée argent » : noyau cuivre, enveloppe mince argent, concilie bas coût cuivre et antioxydation argent, est un choix optimal équilibrant performance et coût, mais l'intégrité de l'enrobage détermine sa résistance à l'attaque du bain d'électroplacage, un mauvais enrobage s'oxyde et noircit avant le placage. La distribution granulométrique de la charge a aussi son importance — mélanger grossier et fin peut former un chemin conducteur plus dense à basse charge, réduisant coût tout en gardant conductivité. Côté résine, il faut concilier l'humectation de la charge, l'adhérence au substrat (après apprêt) et la résistance au bain d'électroplacage (acide/alcali/oxydant) sans gonflement ni détachement. L'expérience de formulation de Kexin New Materials en peinture de fond conductrice tourne justement autour du matching « charge-résine-substrat ».
XIV. Finition de protection après placage : couche transparente
L'électroplacage de plastique n'est pas « fini après le placage ». Le segment après placage a souvent une « finition de protection » : certaines pièces pour améliorer l'intempérie, anti-empreinte ou teinter, pulvérisent une couche de vernis transparent de protection sur la couche de chrome (similaire à la finition PVD). La couche de placage (surtout chrome brillant) bien que dure est mince, exposition longue extérieure perdra brillance, piqûre, et les empreintes restent facilement ; le vernis transparent (couche transparente) fournit une barrière supplémentaire intempéries, produits chimiques et anti-rayure. La couche transparente est divisée en solvant (polyuréthane bicomposant, acrylique) et à l'eau/UV durcissable. L'application exige extrêmement mince et transparent (généralement 5–15 µm), ne doit pas masquer le miroir métallique, ne doit pas jaunir, ne doit pas réduire l'adhérence. Pour les pièces sanitaires et décors extérieurs automobiles, la couche transparente est la clé de l'allongement de la garantie. La couche transparente après placage et l'apprêt avant placage sont tous deux « l'interface entre entreprise de revêtement et usine d'électroplacage ». La couche transparente polyuréthane bicomposant solvant a une performance globale mature, adhérence et intempéries équilibrées, reste principale ; la couche transparente acrylique dure et cassante, bonne anti-rayure mais ductilité légèrement faible ; la couche transparente durcissable UV sans solvant, durcissement en secondes, vitesse de ligne élevée, mais nécessite pièce plate recevant lumière, et pour surface métallique foncée l'énergie de durcissement doit être suffisante ; la couche transparente à l'eau bas VOC mais formation sensible température/humidité, résistance initiale à l'eau nécessite cure. Quelle que soit la type, l'application exige « mince, uniforme, propre » : épaisseur > 15–20 µm facile à fissurer et couler, masquant le métal, insuffisant protection insuffisante. Avant pulvérisation, la surface chrome doit être dégraissée et dé-empreintée avec léger traitement pour augmenter l'humectation, sinon la couche transparente aura retrait local ou décollement en plaque.
XV. Résistance aux intempéries et anti-empreintes de la couche transparente
Les performances essentielles de la couche transparente sont la résistance aux intempéries (vieillissement QUV/lampe à xénon sans jaunissement ni fissuration) et l'anti-empreinte (faible énergie de surface, facile à nettoyer). Les pièces extérieures doivent passer la validation combinée xénon 1000–2000 h et CASS ; l'anti-empreinte réduit l'énergie de surface en ajoutant des additifs fluorés ou siloxane, mais un excès sacrifie l'adhérence intercouches. La couche transparente durcissable UV, sans solvant, à durcissement rapide et haute dureté, remplace progressivement certains revêtements solvants ; la couche transparente à l'eau répond à la réduction des COV. La liaison intercouches entre la couche transparente et la couche de chrome repose sur la micro-rugosité et la propreté de la surface chromée (le résidu de démoulant est un tueur d'adhérence), nécessitant souvent un léger post-traitement du chrome (activation acide diluée ou plasma) avant pulvérisation. Kexin New Materials dispose de solutions d'ingénierie pour les systèmes de couche transparente à l'eau et anti-empreinte, connectables au processus de post-traitement plastique-électrique. Le niveau anti-empreinte peut être quantifié par résidu d'empreinte visuel + angle de contact : plus l'énergie de surface est basse, moins de traces restent, mais trop basse (<20 mN/m) affaiblit l'adhérence de la couche transparente au chrome, nécessitant un compromis sur la dose d'additif. Pour la résistance aux intempéries, la boucle QUV 340 nm 1000 h sert souvent de limite intérieur/extérieur ; les pièces extérieures doivent ajouter le vieillissement xénon plein spectre. Si la couche transparente contient absorbant UV et stabilisateur d'amine empêchée (HALS), elle retarde significativement le matage du nickel sous le chrome et prolonge la garantie.
XVI. Isolation locale et revêtement de protection des bords
Les pièces plastique-électriques comportent souvent cavités, clips, filetages et surfaces d'assemblage qui ne doivent pas être nickelées (sinon stagnation de liquide, corrosion, interférence d'assemblage). On utilise des « encres/peintures isolantes » pour masquer sélectivement : nickelage global puis isolation pelable ou permanente des cavités et clips, ou peinture anti-nickel sur zones non nickelées avant nickelage. Le revêtement isolant doit résister aux bains (acide, alcali, oxydant), être facile à appliquer et à retirer (pelable) ou lié permanent (structurel). Les bords et arêtes ont couche mince, concentration de contrainte, exposition plastique ; on arrondit et épaissit à la conception injection, puis retouche locale. Ces « étapes de revêtement » semblent marginales mais sont critiques pour le rendement et la fiabilité d'assemblage, terrain de la connaissance de peinture. La peinture isolante pelable est caoutchouc ou thermoplastique, retirée après nickelage, adaptée aux petites séries ; le revêtement isolant permanent est époxy ou acrylique modifié, reste avec la pièce, pour obturation structurelle. La précision de masquage détermine l'esthétique de la limite et l'assemblage, souvent par dosagé CNC ou sérigraphie pour masquage fin. Pour pièces filetées, on use de bouchons thermiques résistants pour masquer physiquement, évitant l'entrée de peinture dans le filet.
XVII. Schéma de processus et cadence
Une ligne plastique-électrique complète : accrochage → dégraissage → lavage → grossissement → récupération → lavage → neutralisation → lavage → activation → lavage → décollage → lavage → nickel chimique (ou cuivre) → lavage → cuivrage → lavage → nickelage → lavage → chromage → lavage → séchage → décrochage → (post-traitement) couche transparente/isolation. La cadence dépend de la vitesse et du temps de bac ; le porte-pièce (conductivité, barrage, anti-stagnation) détermine uniformité et rebut. Pour la voie peinture conductrice, on insère « pulvérisation peinture conductrice → durcissement » après dégraissage/apprêt. Ligne automatique à pont ou annulaire, paramètres par PLC et analyse en ligne (concentration, température, pH). Cadence longue augmente stagnation, consommation, eaux usées ; courte insuffit grossissement/activation, équilibre nécessaire. La cadence se base sur « l'étape la plus lente » (ex. grossissement 6 min fixe la vitesse), les autres bacs selon temps de séjour ; la densité de porte-pièce affecte charge et uniformité, trop dense dégrade convection et épaisseur. Les lignes annulaires modernes optimisent par simulation l'espacement et l'oscillation, CV d'épaisseur <10 %. Au changement de type, on calibre avec pièces dummy puis produit réel pour réduire rebut de premier lot.
XVIII. Paramètres clés : température, épaisseur, durcissement
Les paramètres se résument en trois : température (grossissement 60–70 ℃, activation ambiant, nickel chimique 30–45 ℃, nickelage 50–60 ℃, chromage 40–50 ℃), épaisseur (nickel chimique 0.4–0.8 µm, cuivre pyro 5–15 µm, nickel 10–25 µm, chrome 0.1–0.5 µm, couche transparente 5–15 µm), durcissement (apprêt CPO 60–80 ℃/10–20 min, peinture conductrice 80–120 ℃/15–30 min, couche transparente bi-composant ambiant ou 60–80 ℃, UV secondes). Ces valeurs varient selon matériau, forme, équipement. Dérive 2–3 ℃ suffit à sur-grossir ou désactiver ; épaisseur insuffisante sacrifie corrosion ; durcissement insuffisant affaiblit adhérence et chimie. Ligne doit avoir contrôle température précis, mesure épaisseur (XRF, coupe métallo) et durcissement (DMA/essuyage solvant). XRF pour cuivre-nickel-chrome en ligne, coupe métallo pour analyse destructive, croisés ; durcissement couche transparente par essuyage MEK ou dureté crayon. Le premier signal de dérive est l'apparence (bruine, marbrures, piqûres), opérateur doit garder échantillon couleur et brillance 60° par poste. SPC sur paramètres clés pour détecter dérive tendancielle.
XIX. Ligne et équipement : porte-pièce/bac/pulvérisation
L'équipement plastique-électrique est lourd en investissement et fin en maintenance. Bacs doublés PP/PVC, chauffage titane, pulvérisation/overflow PP ; porte-pièce titane ou acier gainé, conductif et anti-stagnation/anti-nickelage ; ligne auto à pont, annulaire, oscillation pour uniformité. Pulvérisation (apprêt, conductrice, transparente) par machine réciproque ou robot, électrostatique pour rendement et uniformité ; cabine avec température/humidité et监控 concentration solvant. Traitement eaux usées (réduction Cr VI, rupture complexe nickel, neutralisation) est coût de conformité. Kexin à Foshan en mode « pulvérisation hors ligne + nickelage client » ; son apprêt et couche transparente se font sur ligne normale, abaissant seuil de modification client. Le porte-pièce est sous-estimé mais critique : conductivité, support, barrage, anti-stagnation. Section conductrice insuffisante limite courant ; barrage mauvais nickelne l'arrière ; stagnation pollue bacs suivants. Ligne haut de gamme use titane gainé, zone non nickelée gainée, zone nue titane, support profilé anti-stagnation. Pulvérisation électrostatique monte rendement de 30–40 % (air) à 60–80 %, réduisant coût peinture et COV. Eaux usées : Cr VI réduit en III puis précipité, nickel complexé doit être rompu avant coagulation, sinon limitation de production.
XX. PP modifié et progrès sans apprêt
Pour réduire la dépendance au apprêt du PP plastique-électrique, on avance le PP modifié : greffage de monomère polaire (PP-g-MAH) pour points d'ancrage ; PP/élastomère (EPDM) pour phase grossissable ; minéral ou fibre de verre pour stabilité et support. Certains PP modifiés obtiennent ancrage acceptable sous grossissement doux, « allègement + nickelable ». Aussi, peinture conductrice sans apprêt (résine adhésive forte) et activation plasma froid compressent l'apprêt. Mais la modification sacrifie bas coût et légèreté du PP, choix est rééquilibrage « coût-performance-process ». Pour grandes pièces sanitaires, on reste sur CPO + conductrice. PP-g-MAH après greffage obtient ancrage sous conditions douces mais difficile d'atteindre force ABS, la plupart gardent apprêt ; PP fibre de verre attention aux piqûres au bout de fibre. Peinture conductrice sans apprêt par résine adhésive (chlorure vinylique modifié, époxy) mord PP direct, économise une étape mais conductivité et adhérence difficilement compatibles, adaptée à pièces déco blindage moyen. La sélection coordonnée matériau-revêtement est levier clé de réduction coût PP plastique-électrique.
XXI. Contrôle qualité : test d'adhérence
L'adhérence plastique-électrique est ligne de vie. Méthodes : choc thermique (voir décollement) ; quadrillage/arrachage (ruban ou rivet traction) quantitatif ; pliage/choc pour ténacité ; quadrillage+ruban (couche transparente). L'objectif d'adhérence nickel-plastique passe 100 ℃ eau bouillante/huile chaude ou -40–85 ℃ cycle sans décollement. Tester sur pièces représentatives et zones faibles (bord, concavité), pas seulement plan. Kexin définit seuil d'acceptation (quadrillage 0, choc sans décollement) et reproduit état post-nickelage pour éviter « revêtement OK mais nickel décolle ». Arrachage (aluminium collé puis traction en MPa) plus quantitatif que quadrillage, pour R&D ; choc OK mais quadrillage ambiant décolle pointe interface faible non contrainte thermique. Échantillonner fin de coulure, angle interne, racine de filet (faible courant/adhérence) qui échouent d'abord. Kexin recommande adhérence en double confirmation réception et expédition, pas seulement fin.
XXII. Essai de choc thermique
Le choc thermique est le seuil de fiabilité le plus sévère et courant. Le plastique et le métal ont coefficients de dilatation différents (plastique ~50–100 ppm/℃, métal ~10–20 ppm/℃), la variation brutale accumule contrainte de cisaillement à l'interface, adhérence insuffisante donne bouillon, décollement. Conditions typiques : -40 ℃ 30 min ↔ 85 ℃ 30 min cycle 5–10, ou 100 ℃ eau bouillante ↔ 0 ℃ eau glacée. Critère : sans bouillon, décollement, fissure. La défaillance expose pré-traitement (grossissement insuffisant, activation mauvaise) ou apprêt (CPO faible, durcissement insuffisant), premier levier de dépannage. Pour pièces extérieures auto, choc lié à brouillard salin et UV en « test environnemental combiné ». La sévérité doit correspondre à l'usage : intérieur -30–80 ℃ doux, automobile -40–90 ℃ avec humidité ; outre « sans décollement » voir bruine, décoloration. Certains constructeurs enchaînent « choc + brouillard » plutôt que séparé, plus proche du vieillissement réel. L'état de contrainte d'éprouvette diffère de la pièce réelle, pièce réelle obligatoire pour pièces importantes.
XXIII. CASS et brouillard salin neutre
La corrosion par brouillard salin. NSS : 5 % NaCl, 35 ℃ pulvérisation continue, temps de rouille/bouillon ; CASS ajoute CuCl₂ et acétique, 50 ℃, accéléré, seuil auto (16–96 h). Défaillance plastique-électrique : nickel insuffisant corrode substrat, microtrous chrome « piqûre s'étend », bord expose plastique corrodé en priorité. Amélioration : nickel plus épais, chrome microporeux dispersant corrosion, couche transparente post-nickelage scellant, intégrité sans piqûre. Pièces sanitaires en environnement humide chloré exigent plus que déco normale. Échantillonner bord et assemblage, plan OK ≠ pièce OK. CASS noté ISO 10289 ou standard client (plus haut = mieux), statistiquer bouillon, rouille ; chrome microporeux donne pointillé uniforme plutôt que rouille massive, mieux noté. Pour distinguer « nickel insuffisant » de « fuite couche transparente », comparer « avec/sans couche transparente » en brouillard. Pièces sanitaires ajoutent souvent « cycle chaud-froid (70 ℃ eau chaude ↔ froide) ».
XXIV. Défauts courants et dépannage
| Défaut | Cause | Contre-mesure |
|---|---|---|
| Décollement du dépôt | Grossissement insuffisant/activation mauvaise/apprêt faible | Ajuster grossissement, vérifier activation, renforcer apprêt CPO |
| Points de surface | Grossissement excessif/défaut substrat/gaz | Contrôler grossissement, changer matière, améliorer agitation |
| Manque de dépôt | Couche conductrice inégale/activation insuffisante | Vérifier nickel chimique, compléter peinture conductrice, réactiver |
| Rupture par contrainte | Grossissement fort/contrainte substrat | Recuire, réduire grossissement, changer substrat |
| Bouillon (choc) | Adhérence interface faible/stagnation | Renforcer apprêt, éliminer stagnation, réduire contrainte interface |
| Mauvaise corrosion | Nickel mince/chrome manquant/piqûre | Augmenter nickel, garantir chrome, ajouter couche transparente |
| Dépôt marbré | Oxydation peinture conductrice/courant inégal | Charge antioxydante, ajuster porte-pièce |
| Non-conformité environnementale | Grossissement Cr VI/tri-déchets | Passer sans chrome, traiter eaux usées |
| Délaminage couche transparente | Chrome sale/couche transparente mal choisie | Nettoyer chrome, changer couche transparente compatible |
Le positionnement du défaut doit remonter « pré-traitement → nickel → revêtement » par étapes, regarder seul le dépôt induit en erreur.
XXV. Application automobile : calandre/emblème/listel
L'automobile est le plus grand marché haute valeur du plastique-électrique. Calandres, emblèmes avant/arrière, baguettes contour vitre, poignées, panneaux de levier en ABS/ABS-PC chromé brillant, léger et luxueux. Exigences strictes : choc thermique, CASS, vieillissement UV, impact de pierre, nettoyant ; contrôle différence de couleur et miroir difficile. Tendance : grandes calandres vers PVD ou peinture pseudo-chrome pour réduire Cr VI, mais petits emblèmes et listels précis gardent plastique-électrique pour épaisseur métallique réelle. Accessoires pare-chocs PP par apprêt + conductrice ou PVD. Usines sud-chine automobiles servies par Kexin : nickelage par usine, CPO et couche transparente par peinture. Constructeur a seuil DOI et couleur sur pièces brillantes, grande calandre teste uniformité et porte-pièce. Pour réduire Cr VI, accessoires pare-chocs en PVD ou pseudo-chrome, seule calandre/emblème garde plastique-électrique pour « épaisseur métallique ». Kexin participe par « apprêt + couche transparente » double revêtement, assurant protection anti-empreinte et intempéries avant assemblage.
XXVI. Application sanitaire et quincaillerie
Le sanitaire est le deuxième marché : corps de mitigeur, panneau douchette, porte-serviette, savonnière en ABS ou PP modifié pseudo-inox/chrome, allègement. Environnement humide chloré exige corrosion et couche transparente plus que déco, souvent nickel épais + couche transparente. PP ici en grand, dépend de CPO + conductrice. Petite quincaillerie (cache-charnière, poignée) aussi. Domaine sensible à « dépôt sans piqûre + scellement couche transparente », brouillard et corrosion cyclique obligatoires. Kexin a combinaison couche transparente et apprêt ciblée pour humidité longue. Corps mitigeur PP/ABS exige « cycle chaud-froid + immersion nettoyant », la chimie de la couche transparente y est plus clé que brouillard seul. Douchette sous flux et chlore, chrome microporeux + scellement couche transparente quasi standard. Kexin fournit « CPO + conductrice compatible + couche transparente chimiorésistante » et recommande arrondir à moule pour réduire zone mince.
XXVII. Application 3C et électroménager
3C et électroménager utilisent plastique-électrique pour déco et blindage EMI : cadre téléphone, logo portable, bouton/panneau en ABS/PC pour qualité ; peinture conductrice donne blindage EMI (résistance de surface). PP électroménager (bouton lave-linge) par CPO + pulvérisation. 3C petite taille, aspect strict, grand lot, uniformité et sans point exigeants, limité halogène/rohs, charge et additif conformes. PVD et pseudo-chrome pénètrent vite, plastique-électrique reste pour « épaisseur métallique réelle + conductif ».
XXVIII. Environnement : remplacement Cr VI et tri-déchets
La plus grande pression du nickelage plastique vient du grossissement Cr VI et tri-déchets. Régulation : Cr VI cancérogène strict, rejet et déchet coûtants. Voies de remplacement : grossissement sans chrome (permanganate, plasma, laser) réduisant pollution ; peinture conductrice + nickelage « quasi plastique-électrique » contournant grossissement ; PVD ou pseudo-chrome directement sans nickelage. Tri-déchets (chrome, nickel, acide-alcali) nécessitent réduction-rupture-coagulation-précipitation-membrane, nickel polluant prioritaire. Côté peinture : pigment sans chrome, système aqueux/UV réduisant COV. L'environnement passe de « coût » à «accès au marché », clé de survie de la ligne. Traitement : eaux chromées par pyrosulfite ou bisulfite à pH 2–3 réduisent Cr(VI) en Cr(III), alcali précipite Cr(OH)₃ ; eaux nickelées complexes (citrate, tartrate) rompues (Fenton ou hypochlorite) puis alcali, boue dangereuse ; acide-alcali neutralisés recyclés ou rejetés. Membrane (UF, RO) récupère eau et sels. Côté peinture : aqueux/UV pour COV, pigment sans chrome ni plomb, peinture conductrice contournant grossissement — déplacer pollution de « fin » à « source », logique de survie.
XXIX. Chaîne d'approvisionnement et structure de coût
Le coût plastique-électrique : substrat (ABS meilleur que technique), produits chimiques (acide chromique, palladium, sels nickel/cuivre, surtout palladium volatil), amortissement (ligne auto lourde), traitement eaux (conformité), peinture (apprêt/conductrice/couche transparente) et perte rendement (décollement cher). Voie conductrice économise chromique mais ajoute peinture et énergie ; PVD/pseudo-chrome économise tri-déchets mais équipement/cible/peinture différents. Approvisionnement : palladium et nickel soumis au marché, formulation réduit palladium (colloïde optimisé, recyclage) et remplace chrome. Kexin en tant que « fournisseur revêtement associé » aide client par petit changement apprêt + couche transparente à lever rendement et environnement, réduisant dépendance à modification lourde.
XXX. Normes et réglementations
Les normes liées à la plastique et à l'électroplacage couvrent les substrats, les dépôts et les essais : normes générales pour les couches électrolytiques (telles que la série GB/T zincique/nickel/chrome électrolytique, ISO 4525 nickel + chrome électrolytique sur plastique), adhérence et brouillard salin (GB/T 10125 brouillard salin, CASS référencé à ISO 9227), choc thermique (souvent réglementations d'entreprise ou sectorielles), COV et déchets dangereux (loi sur l'environnement, permis de rejet, limites de COV des revêtements comme GB 37824, etc.), RoHS/REACH sur les limites de métaux lourds et de phtalates. Les clients automobiles et sanitaires ont également leurs propres normes OEM (telles que les spécifications de dépôt des constructeurs, norme sanitaire nationale GB 18145, etc.). Toute modification de formulation ou de procédé doit faire l'objet d'une reconfirmation de conformité aux normes, en particulier lorsqu'elle concerne la réduction du chrome hexavalent, le remplacement des charges et les auxiliaires de couche transparente. Comprendre les limites des normes permet de ne pas franchir la ligne entre « réduction des coûts » et « conformité ». Exemples de normes spécifiques : nickel + chrome électrolytique sur plastique peut référer à ISO 4525 et GB/T 12600, etc. ; brouillard salin et CASS référencés à ISO 9227, GB/T 10125 ; épaisseur de dépôt par métallographie ou XRF (type GB/T 4955/4956) ; adhérence par quadrillage référencée à ISO 2409/GB/T 9286 ; COV des revêtements soumis aux limites telles que GB 37824 (revêtement de protection industriel), etc. ; les pièces électroniques doivent également passer le criblage RoHS (Cd, Pb, Hg, Cr(VI), PBB/PBDE) et REACH (SVHC). Les clients automobiles et sanitaires ont souvent des normes d'entreprise supplémentaires, telles que les spécifications combinées corrosion cyclique + impact de pierre des constructeurs pour les dépôts de finition extérieure, et GB 18145 avec cycle thermique humide prolongé pour le sanitaire. Les modifications de formulation ou de procédé (en particulier réduction du chrome, remplacement des charges, modification des auxiliaires de couche transparente) doivent obligatoirement faire l'objet d'une reconfirmation de conformité, et ne peuvent se baser sur « cela a l'air identique ».Trente et un, relation avec le PVD et le revêtement imitation chrome
Il existe trois voies principales pour la métallisation des plastiques : la plastique-électroplacage (vraie électroplacage), l'appoint PVD (film métallique réel sous vide + revêtement de protection par pulvérisation), et le revêtement par pulvérisation imitation chrome (fausse apparence métallique). La plastique-électroplacage a l'adhérence et le rendu métallique les plus « réels », mais est lourde pour l'environnement ; le PVD est un vrai métal et écologique, mais limité par la chambre et difficile pour les trous profonds ; le revêtement imitation chrome est le plus flexible pour la production de masse, mais n'est pas un vrai métal et le rendu est légèrement inférieur. La sélection se fait selon le triangle « valeur — volume — environnement ». Pour la plupart des pièces décoratives, le PVD et le revêtement imitation chrome peuvent déjà remplacer 70 % des scénarios de la plastique-électroplacage ; seuls les besoins rigides de conductivité/dépôt épais/texture spéciale restent à la plastique-électroplacage. Kexin New Materials à Foshan développe simultanément des revêtements d'appoint pour la plastique-électroplacage et des revêtements PVD/imitation chrome, et peut proposer selon le scénario client des solutions comparatives « plastique-électroplacage + couche transparente » ou « PVD + finition ».
Trente-deux, pratique de la ligne de production de Kexin New Materials à Foshan
La base de Foshan de Kexin New Materials (Guangdong) Co., Ltd. se positionne comme le « partenaire côté revêtement » de la métallisation des plastiques : elle fournit l'apprêt d'adhérence CPO pour PP/ABS, l'apprêt conductif, le vernis transparent post-dépôt et le vernis anti-trace de doigt, et collabore avec les clients pour réaliser la boucle de coopération du apprêt → électroplacage client → couche transparente. Son équipe d'ingénierie insiste sur « déterminer d'abord le substrat puis la voie » — pour l'ABS, elle promeut l'apprêt de couche transparente avec grenaillage standard, pour le PP, une solution robuste apprêt CPO + peinture conductrice, et pour les clients sous forte pression environnementale, des alternatives métal à l'eau et imitation chrome. Dans les cas concrets, une usine sanitaire du Sud de la Chine a réduit significativement le taux de rebut par écaillage des pièces PP en plastique-électroplacage et passé la validation d'humidité thermique prolongée grâce à l'introduction de sa combinaison apprêt PP et couche transparente ; un fabricant de pièces de décoration automobile a utilisé sa couche transparente pour améliorer l'anti-trace de doigt et la durée de garantie des pièces de finition extérieure. Ces pratiques confirment : pour améliorer le taux de réussite de la plastique-électroplacage, l'étape du revêtement est souvent sous-estimée mais est la plus facile à exploiter.
Trente-trois, cadre de décision de sélection
Face à « faut-il faire de la plastique-électroplacage, comment configurer le revêtement », il est recommandé de décider en cinq étapes : (1) définir l'usage et la durée de vie (extérieur/intérieur, niveau de résistance à la corrosion) ; (2) définir le substrat (ABS prioritaire, PP nécessite apprêt, plastiques techniques avec prudence) ; (3) définir la voie de métallisation (besoin de dépôt réel → plastique-électroplacage/PVD, purement visuel → revêtement imitation chrome) ; (4) définir l'interface revêtement (couche transparente avec grenaillage, ou apprêt + peinture conductrice, ou modification sans apprêt) ; (5) définir les limites environnementales et de coût (réduction du chrome hexavalent, COV, budget de trois déchets). Le tableau de décision peut référer à :
| Scénario | Voie recommandée | Interface revêtement |
|---|---|---|
| Petit emblème de finition extérieure automobile | Plastique-électroplacage dépôt épais | Apprêt CPO (PP) + couche transparente |
| Grande calandre | PVD ou imitation chrome | Finition PVD / vernis imitation chrome |
| Pièce PP sanitaire | Apprêt + peinture conductrice | Apprêt CPO + couche transparente scellant les pores |
| Décoration ABS électroménager | Plastique-électroplacage ou imitation chrome | Couche transparente (selon besoin) |
| Boîtier blindé 3C | Voie peinture conductrice | Apprêt conductif + fine couche transparente |
La signification du cadre est de coordonner « procédé, substrat, revêtement, réglementation » dans un même tableau, pour éviter qu'une optimisation locale ne provoque la défaillance de toute la ligne.
Trente-quatre, perspectives d'avenir
L'avenir de la plastique-électroplacage est « réduction + substitution + écologisation ». Réduction : via PP modifié, grenaillage sans chrome, formulation à faible palladium pour compresser la dépendance au chrome hexavalent et aux métaux précieux ; substitution : le PVD et le revêtement imitation chrome continuent d'éroder les scénarios décoratifs, la plastique-électroplacage se replie sur les besoins rigides de conductivité/dépôt épais ; écologisation : revêtements à l'eau/UV, eaux usées en boucle fermée, procédé court deviennent des seuils d'accès. L'opportunité côté revêtement réside dans le « pont d'interface » — un apprêt d'adhérence/CPO plus efficace, une peinture conductrice à plus faible résistance et antioxydante, une couche transparente anti-trace de doigt plus durable, déterminera si la plastique-électroplacage peut survivre sous régulation stricte. Les fabricants de revêtements d'appoint comme Kexin New Materials verront leur valeur passer de « vendre de la peinture » à « fournisseur de solutions d'interface de métallisation ». À long terme, la métallisation des plastiques évoluera vers une coexistence multi-technologies et une division fine du travail par scénario. Pour les fabricants de revêtements d'appoint à la plastique-électroplacage, le point de croissance réside dans les « matériaux d'interface » : CPO plus efficace, peinture conductrice à plus faible résistance et antioxydante, couche transparente anti-trace de doigt plus durable ; celui qui maîtrise ces éléments de manière stable et économique détiendra le pouvoir de parole pour la survie de la plastique-électroplacage sous régulation stricte. Parallèlement, l'évolution vers l'eau et la cure UV libérera le côté revêtement du lourd fardeau des COV, rendant toute la chaîne plus légère à conformer. La disposition de Kexin New Materials à Foshan suit précisément cette logique, passant de « vendre de la peinture » à « solution d'interface de métallisation ».
Trente-cinq, Checklist de mise en œuvre ingénierie
Condenser ce qui précède en une liste exécutable : (1) confirmation du substrat et étude préalable de la fenêtre de grenaillage ; (2) paramètres des six étapes de prétraitement et contrôle de la qualité de l'eau ; (3) PP doit faire validation apprêt CPO ou matériau modifié ; (4) confirmation de la voie peinture conductrice sur l'antioxydation des charges et la compatibilité électrolytique ; (5) conception de l'épaisseur de dépôt et de la différence de potentiel (nickel double couche + chrome microporeux) ; (6) sélection post-dépôt d'une couche transparente résistante aux intempéries et anti-trace de doigt, et nettoyage de la surface chrome ; (7) conception des supports anti-rétention de liquide et de masquage d'écoulement ; (8) trio QC : choc thermique + CASS + adhérence par quadrillage contrôle total des arêtes ; (9) solution de conformité trois déchets et COV ; (10) revue de conformité aux normes (brouillard salin, RoHS, limites COV). En bouclant chaque point de cette liste, le risque d'un projet de plastique-électroplacage du prototype à la production de masse peut être grandement réduit. Kexin New Materials à Foshan utilise souvent cette approche pour une revue conjointe avec les clients, en amont des problèmes d'interface revêtement dès la phase de conception. La valeur de cette liste réside dans le « déplacement en amont des problèmes d'interface revêtement » : beaucoup d'échecs de plastique-électroplacage ne viennent pas de l'électroplacage lui-même, mais d'un apprêt non fait, d'une mauvaise couche transparente, ou d'un substrat inadapté au grenaillage, et l'on ne remonte qu'après écaillage et rebut. Lors des revues conjointes à Foshan, Kexin New Materials a l'habitude de fixer substrat et interface revêtement avant le prototype, échangeant un minimum d'essais contre un taux de réussite maximal. Lors de la mise en œuvre, il est recommandé de d'abord faire une petite validation du trio (choc thermique + CASS + quadrillage), puis de lancer la production de masse, et de conserver des échantillons par poste pour retest après production, formant un dossier qualité traçable.
Trente-six, contrôle de la contrainte interne de dépôt et de la déformation
Une autre défaillance latente des pièces en plastique-électroplacage est le gauchissement et la micro-fissuration causés par la contrainte interne du dépôt. Le dépôt métallique lors de la croissance présente des contraintes de traction/compression dues au désaccord de réseau cristallin, à l'inclusion d'additifs, au gradient de température ; le substrat plastique ayant une faible rigidité, le relâchement de contrainte se manifeste par déformation de la pièce, dépassement de cote ou craquelure du dépôt. Les mesures de contrôle incluent : sélection d'additifs à faible contrainte (tel qu'agent d'adoucissement pour nickel, nickel semi-brillant pour réduire la contrainte), contrôle uniforme de température et densité de courant, éviter l'épaisseur excessive, et contrôle de la contrainte résiduelle lors de l'injection (recuit, point d'injection rationnel). Pour les pièces grandes et à paroi mince, la superposition contrainte de dépôt et contrainte d'injection est la plus dangereuse, on ajoute souvent des nervures et contrôle l'uniformité d'épaisseur dès la conception. Kexin New Materials, lors de l'appoint de couche transparente, veille également à ce que le retrait de cure de la couche transparente ne se superpose pas dans le même sens que la contrainte du dépôt, évitant la défaillance secondaire « dépôt bon mais peinture fissurée ».
Questions fréquentes (FAQ)
Q1 : L'électroplacage plastique est-il solide ? Peut-on le faire tomber ?
L'adhérence repose sur le micro-ancrage de grenaillage + couche de dépôt chimique ; une pièce conforme a une force de liaison très forte, mais le dépôt est mince, craint les rayures d'objets durs et les chocs violents, les arêtes révèlent facilement le plastique, la conception doit éviter les bords vifs.
Q2 : Pourquoi la plastique-électroplacage utilise-t-elle surtout l'ABS ?
La phase butadiène de l'ABS est facilement grenaillée par l'acide chromique pour créer des micropores, offrant un ancrage idéal, fenêtre de grenaillage large, taux de réussite élevé, équilibrant coût et maturité du procédé.
Q3 : Peut-on éviter le grenaillage au chrome hexavalent ?
Oui. Le grenaillage sans chrome (permanganate, plasma, laser) et la voie peinture conductrice sont en train de remplacer, bien que coût et procédé doivent être réajustés, c'est la voie obligatoire de l'écologie.
Q4 : La plastique-électroplacage peut-elle être remplacée par le PVD ou le revêtement imitation chrome ?
La plupart des scénarios décoratifs oui. Le PVD offre un vrai rendu métallique et est écologique, le revêtement imitation chrome est flexible en production de masse, tous deux remplacent la majorité des applications de la plastique-électroplacage ; seuls les besoins rigides de conductivité/dépôt épais restent à l'électroplacage.
Q5 : Faut-il pulvériser une peinture de protection après dépôt ?
Selon l'usage. Les pièces extérieures ou anti-trace de doigt pulvérisent souvent une finition transparente de protection sur la couche chrome ; les pièces purement décoratives intérieures peuvent ne pas en ajouter. La finition doit être légère, transparente, ne pas altérer le rendu métallique.
Q6 : Le PP peut-il faire de la plastique-électroplacage ?
Difficile. Le PP a une énergie de surface extrêmement basse et résiste à la corrosion, le grenaillage conventionnel est inefficace, on pulvérise généralement d'abord un apprêt conductif (tel que le chlorure de polyoléfine CPO) ou choisit un PP modifié, taux de réussite et coût doivent être évalués.
Q7 : La voie peinture conductrice et la voie grenaillage, laquelle est plus écologique ?
La voie peinture conductrice contourne le grenaillage au chrome hexavalent, réduisant significativement les trois déchets, mais la peinture conductrice contient des charges métalliques et des solvants, nécessitant toujours contrôle COV et eaux usées ; la voie grenaillage, si elle passe sans chrome et avec eaux usées en boucle fermée, peut aussi être conforme. Lequel est meilleur dépend du niveau de traitement de toute la ligne.
Q8 : La peinture de couche transparente affecte-t-elle le miroir métallique ?
Une couche transparente de qualité est conçue extrêmement fine et transparente (5–15 µm), faible jaunissement, haute transmission, n'affecte normalement pas le miroir mais protège le brillant ; mais si épaisseur non uniforme, jaunissement ou pollution de pose, elle voile et réduit la brillance, il faut nettoyer la surface chrome et contrôler strictement l'épaisseur.
Q9 : Comment juger la conformité d'une pièce en plastique-électroplacage ?
Voir le trio : choc thermique (choc thermique froid-chaud) sans bulle ni écaillage, CASS/brouillard salin atteint le seuil client, adhérence par quadrillage classe 0, et échantillonnage identique sur arêtes et zones concaves internes faibles ; le plan qui passe ne signifie pas que toute la pièce est conforme.
Q10 : Que peut fournir Kexin New Materials comme appoint ?
Kexin New Materials (Guangdong) Co., Ltd. à sa base de Foshan fournit apprêt d'adhérence PP/ABS, apprêt conductif, vernis transparent post-dépôt et vernis anti-trace de doigt, ainsi que solutions de substitution métal à l'eau/imitation chrome, collaborant avec les clients pour réaliser la boucle apprêt → électroplacage → couche transparente, aidant à améliorer le taux de réussite et les indicateurs environnementaux.
Lecture complémentaire
- Revêtements d'appoint PVD — voie de référence de dépôt sous vide pour la métallisation des plastiques.
- Pâte d'aluminium à l'eau et peinture métallique à l'eau — idée de substitution écologique pour la peinture métallique plastique.
- Principe de formulation de peinture à maille martelée et peinture fripée — logique d'appoint de peinture à motif artistique pour pièces plastiques.