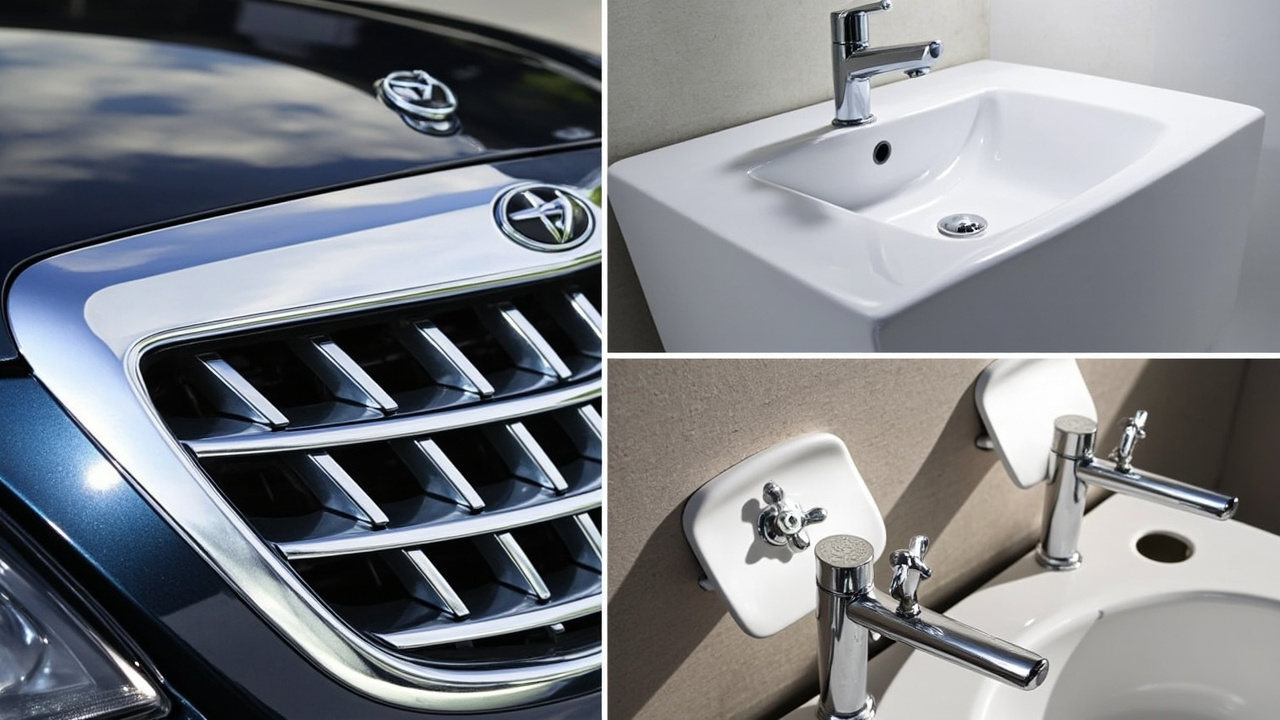
Kunststoffelektroplattierung (in der Branche auch Kunststoffmetallisierung oder Kunststoffplattierung genannt) ist ein Verfahren, bei dem Kunststoffteile in solche mit „echter Metalloberfläche“ verwandelt werden: Zunächst wird durch chemische Abscheidung eine leitfähige Metallschicht auf der Kunststoffoberfläche aufgebracht, dann wird durch Elektroplattierung Kupfer, Nickel und Chrom schichtweise verdickt, um schließlich den spiegelglatten Chromlook der Metallplattierung zu erhalten, wobei der Grundwerkstoff jedoch leichter Kunststoff ist. Sie vereint die Formgebungsfreiheit von Kunststoff mit dem Aussehen/der Leitfähigkeit von Metall und wird häufig für Automobilgrillzierleisten, Sanitärartikel, Haushaltsgerätedrehknöpfe, Kosmetikdeckel und 3C-Dekorteile verwendet. Die Schwierigkeit der Kunststoffelektroplattierung liegt jedoch nicht im „Plattieren“, sondern in der „Kunststoffvorbehandlung vor dem Plattieren“ und dem „Schutz nach dem Plattieren“ – diese beiden Abschnitte sind entscheidend für Ausbeute und Umweltverträglichkeit. Dieser Artikel erläutert die Vorbehandlung, das Elektroplattieren und die Nachschutzbeschichtung der Kunststoffelektroplattierung umfassend und ordnet das dazugehörige Beschichtungssystem (Vorbehandlungsgrundierung, leitfähige Farbe, Nachplattierungs-Klarlack) mit, um Lackier- und Plattierungsingenieuren ein vollständiges Kettenverständnis zu vermitteln.
Kexin New Materials (Guangdong) Co., Ltd. verfügt über ingenieurtechnische Erfahrung bei den die Kunststoffmetallisierung begleitenden Beschichtungen (Vorbehandlungsgrundierung, Nachschutz-Decklack sowie plattierungsersetzende Routen) und hat ein unmittelbares Verständnis für die Haftungs- und Umweltprobleme von Kunststoffplattierungsprojekten. Ihr Standort in Foshan betreut seit langem Kunden aus den Bereichen Automobilzierteile, Sanitär und Haushaltsgeräte in Südchina und hat umsetzbare Fallbeispiele bei PP-Grundierung, wasserverdünnbarer Metallfarbe und chromähnlichen Systemen gesammelt.
I. Warum Kunststoff elektroplattierbar ist
Normaler Kunststoff leitet keinen Strom und ist oberflächlich inert, daher nicht plattierbar. Der Kniff der Kunststoffelektroplattierung ist „zuerst chemisch abscheiden, dann elektroplattieren“: Durch die Vorbehandlung werden auf der Kunststoffoberfläche Mikrorauheit und Katalysatorzentren erzeugt, sodass chemisches Nickel/chemisches Kupfer bei Raumtemperatur autokatalytisch zu einer leitfähigen Metallschicht (ca. 0,2–1 Mikrometer) abscheidet; diese Schicht macht den Kunststoff zum „Leiter“, sodass anschließend durch Stromzufuhr Kupfer-Nickel-Chrom zur Verdickung plattiert werden kann. ABS ist der klassischste Kunststoffplattierungswerkstoff, da seine Butadienphase leicht zu Mikroporen aufgeraut werden kann und so für Verankerung sorgt; PC, PA, PP usw. erfordern Modifizierung oder komplexere Behandlung. Vom physikalischen Wesen her nutzt die chemische Abscheidung Reduktionsmittel (wie Natriumhypophosphit, Formaldehyd, Dimethylaminoboran), um Metallionen in der Lösung zu Metall zu reduzieren, das auf der katalytisch aktivierten Oberfläche abgeschieden wird – ein thermodynamisch spontaner Prozess, dessen Kinetik durch die Oberflächenkatalyse gesteuert wird. Ohne die durch die Vorbehandlung erzeugten Palladium-Katalysatorkeime startet die chemische Abscheidelösung auf der Kunststoffoberfläche gar nicht – dies ist die Wurzel der „Schlüsselstellung“ der Vorbehandlung. Aus thermodynamischer Sicht ist die chemische Abscheidung ein durch Oberflächenkatalyse gesteuerter Reduktionsprozess: Am Beispiel der chemischen Nickelabscheidung wird Natriumhypophosphit an der palladiumkatalysierten Oberfläche oxidiert und gibt Elektronen ab, die Ni²⁺ in der Lösung zu Metallnickel reduzieren und gemeinsam Phosph abscheiden, wodurch eine amorph Ni-P-Legierung entsteht; die autokatalytische Eigenschaft des Reduktionsmittels lässt die Abscheidung anhaltend weiterlaufen und nicht nur an der Anfangsstelle. Dies zu verstehen ist wichtig – wenn die Vorbehandlung nicht ausreichend dichte und stabil aktive Palladiumkeime auf der Kunststoffoberfläche platziert, startet die chemische Abscheidung „langsam und mit vielen Auslassfehlstellen“, und selbst die beste nachfolgende Elektroplattierung kann das nicht retten. Dies ist auch der Grund, warum der Schwerpunkt der Prozesskontrolle bei Kunststoffplattierung stets auf Vorbehandlung und Grenzfläche liegt, nicht auf der Plattierungswanne selbst.
II. Gesamtüberblick über Kunststoffplattierungswerkstoffe: Physikalisch-chemische Unterschiede zwischen ABS und PP
Um zu verstehen, warum Vor- und Nachbehandlungsbeschichtungen notwendig sind, muss man zunächst den Werkstoff betrachten. ABS (Acrylnitril-Butadien-Styrol-Terpolymer) enthält disperse Butadienkautschukphasen; bei der Chromsäureaufrauhung wird die Butadienphase leicht oxidativ herausgelöst und hinterlässt mikrometergroße Grübchen und Mikrorisse, die als mechanische Verankerung für die spätere Schicht dienen; zugleich ist die Oberflächenenergie von ABS moderat und die Chemikalienbeständigkeit im Aufrauhungsfenster kontrollierbar, weshalb es als „für Kunststoffplattierung maßgeschneiderter Kunststoff“ bezeichnet wird. PP (Polypropylen) hingegen ist ein teilkristallines Polyolefin mit sehr niedriger Oberflächenenergie (ca. 29–31 mN/m), starker chemischer Inertheit und ohne leicht oxidierbare Kautschukphase; eine konventionelle Chromsäureaufrauhung ist nahezu wirkungslos, weshalb PP für Kunststoffplattierung auf Haftvermittlungsgrundierung oder modifiziertes Material angewiesen ist. PC (Polycarbonat) ist molekular steif und neigt zu Spannungsrissen, die Aufrauhung erfordert vorsichtige Temperaturkontrolle; PA (Nylon) ist feuchtigkeitsabsorbierend und enthält Amidbindungen, die Vorbehandlung muss Entwässerung und Aktivierung berücksichtigen; PBT/PET sind hitzebeständig, aber hochkristallin, mit engem Aufrauhungsfenster. Die chemische Zusammensetzung des Werkstoffs bestimmt direkt die Vorbehandlungsstrategie und ob Beschichtungen eingreifen müssen. Die Quantifizierung der Oberflächenenergie ist aufschlussreich: ABS liegt bei etwa 38–42 mN/m, im benetzbaren Bereich der meisten Beschichtungen; PP nur 29–31 mN/m, unter der kritischen Oberflächenspannung üblicher Beschichtungen, was zu Kraterbildung und Haftversagen der Lackschicht führt; PC etwa 40–45 mN/m, aber molekular steif mit hohen inneren Spannungen. Daher muss bereits in der Materialauswahl die „Metallisierbarkeit“ bewertet werden: nicht nur Mechanik und Kosten, sondern auch Aufrauhungsfenster, Spannungsniveau und ob eine Beschichtungsbrücke nötig ist. Kexin New Materials listet bei der Kundenbetreuung in Foshan die Werkstoffbestätigung als ersten Schritt des Musters, um wiederholtes Fehlversuchen auf falschem Werkstoff zu vermeiden.
III. Sechs-Schritte-Vorbehandlung im Gesamtprozess
Die Kunststoffelektroplattierungsvorbehandlung ist der Schlüssel zur Ausbeute, typischer Ablauf: Entfetten → Aufrauen (Chromsäure ätzt ABS-Oberfläche, löst Butadienphase zur Mikroporenverankerung) → Neutralisieren/Reduzieren (Restchrom entfernen, umweltentscheidend) → Aktivieren (Palladiumkatalysator adsorbieren) → Entkolloidieren (Palladiumkeime freilegen) → Chemisches Nickel/Kupfer (autokatalytische Abscheidung der leitfähigen Schicht). Versagt ein Schritt, blättert die spätere Schicht flächig ab. Die Entfettung nutzt alkalische Entfettungsmittel oder Lösemittelwischen, um Trennmittel und Öl zu entfernen; die Aufrauhung ist der Kern, durch Chromsäure-Schwefelsäure-System bei 60–70 °C über wenige Minuten; die Neutralisation reduziert mit Natriumhydrogensulfit oder Salzsäure restliches Chrom(VI) zu Chrom(III) und wäscht aus; die Aktivierung taucht in Palladiumkolloid (z. B. Palladiumchlorid-Zinn-Salz-Kolloid), damit Palladiumpartikel in den Aufrauhungsmikroporen adsorbieren; das Entkolloidieren löst mit verdünnter Säure die Zinnhülle und legt aktive Palladiumkeime frei; zuletzt scheidet chemisches Nickel unter Palladiumkatalyse 0,2–0,6 µm leitfähige Schicht autokatalytisch ab. In dieser Sechs-Schritt-Kette müssen Temperatur, Konzentration, Zeit und Wasserqualität (besonders die Aktivierung ist extrem empfindlich gegen Metallverunreinigungen) geschlossen geregelt werden. Die sechs Schritte sind nicht unabhängig, sondern eine stark gekoppelte Ursache-Wirkungs-Kette: unvollständige Entfettung isoliert die Aufrauhungslösung durch Öl, lokales Aufrauhungsversagen; unzureichende Aufrauhung macht Aktivierungsadsorptionsstellen spärlich; unvollständige Neutralisation hinterlässt Chrom(VI), das das Aktivierungskolloid vergiftet; schlechte Aktivierung führt direkt zu Auslassfehlstellen bei der chemischen Abscheidung; zu starkes Entkolloidieren löst auch die Palladiumkeime mit. Jeder Schritt hängt von der qualifizierten Ausgabe des vorigen ab, daher fordern moderne Linien extrem hohe Wasserqualität – Aktivierungs- und chemische Abscheidungsstufe nutzen meist Reinstwasser (Leitfähigkeit < wenige Dutzend µS/cm), um durch Ca²⁺, Fe³⁺ u. a. Verunreinigungen verursachtes Sturmplattieren oder Auslassfehlstellen zu vermeiden. Betrieblich muss auch das Mitreißen (Flüssigkeitsrückhalt) kontrolliert werden, um Chemikalien zu sparen und Abwasser zu mindern.
IV. Aufrauhungsmechanismus: Chromsäureätzen und Mikroporenverankerung
Aufrauhung ist nicht einfaches „Oberfläche aufrauen“, sondern selektive chemische Ätzung. Chromsäure-Schwefelsäure-Mischung greift bevorzugt die Butadienphase in ABS an (ungesättigte Doppelbindungen leicht oxidierbar), sodass die Kautschukphase kugelförmig herausgelöst wird und ein wabenartiges Mikroporengefüge mit 0,1–wenigen Mikrometern Durchmesser entsteht; die Styrol-Acrylnitril-Kontinuierphase ist relativ beständig und bleibt als „Netzwerkskelett“ zwischen den Poren erhalten. Diese Mikromorphologie bietet gleichzeitig (1) riesige spezifische Oberfläche zur Erhöhung von Van-der-Waals-Kräften und mechanischem Verhaken, (2) Spannungsfreisetzungswege zur Minderung von Spannungsrissbildung der Schicht. Zu wenig Aufrauhung, zu wenig Verankerung, schlechte Haftung; zu starke Aufrauhung, Spannungsrisse, Versprödung, sogar „Überätzungsmattfläche“. Die Quantifizierung des Aufrauhungsgrads erfolgt meist gemeinsam durch Gewichtsverlust, Kontaktwinkel und SEM-Morphologie. Der Chrom(VI)-Gehalt der Aufrauhungslösung ist ein Umweltproblem, die Branche wandelt sich zu chromfreier Aufrauhung (z. B. Permanganat, Plasma, Laser) und kürzeren Prozessen. SEM-Beobachtung der aufgerauten Fläche zeigt typisch dichte kugelförmige Löcher und Mikrorisse; Porengrößenverteilung und -tiefe korrelieren direkt mit der Haftung: zu flache Poren schwache Verankerung, zu tiefe Poren Spannungskonzentration, leicht reißend. Die Branche nutzt „Rauheit Ra und Porendichte“ als Prozessüberwachungskennzahlen, verlässlicher ist jedoch Rückschluss durch destruktive Haftungsprüfung. Der Kontaktwinkeltest spiegelt indirekt wider, ob die Aufrauhung ausreicht – nach Aufrauhung steigt die Polarität, der Wasserkontaktwinkel sinkt deutlich. Erwähnenswert: Die Aufrauhung führt auch sauerstoffhaltige funktionelle Gruppen (Carbonyl, Carboxyl) ein, diese polaren Gruppen fördern die Adsorption der Aktivierungslösung und den Schichtaufbau, ein chemischer Gewinn, den rein mechanisches Schleifen kaum ersetzt.
V. Chromfreie Aufrauhungsersatzrouten
Die Karzinogenität und hohe Toxizität von Chrom(VI) machen chromfreie Aufrauhung zum weltweiten Umbaurichtung der Kunststoffplattierungslinien. Drei Hauptalternativen: (1) Permanganat-System (z. B. Kaliumpermanganat-Phosphorsäure), erzeugt durch starke Oxidation Poren auf ABS, aber Porenmorphologie und Haftfenster unterscheiden sich von Chromsäure, Parameter neu anzupassen; (2) Plasma/Ozon-Aufrauhung, beschließt mit energiereichen Teilchen oder oxidiert die Oberfläche, steigert Polarität und Mikrorauheit, fast keine Abflüssigkeit, aber hohe Geräteinvestition und gleichmäßige Behandlung komplexer Teile schwierig; (3) Laser/UV-Aufrauhung, präzise lokale Verankerungspunkte, geeignet für selektive Metallisierung (z. B. nur Logo-Bereich plattieren). Zudem gibt es die Verbundroute „physikalische Aufrauhung + Grundierung“: erst Sandstrahlen oder Flammbehandlung zur Oberflächenenergiesteigerung, dann Haftvermittlungsgrundierung, um die chemische Aufrauhung zu umgehen. Kexin New Materials fördert am Standort Foshan wasserverdünnbare Metall- und chromähnliche Systeme als eine der grünen Ersatzoptionen für Kunststoffplattierung, mit dem Ansatz, die Aufrauhungsabhängigkeit zu reduzieren und Kunststoff mit Metall durch Beschichtung zu überbrücken.
VI. Aktivierung und Katalyse: Palladiumkolloid und Sensibilisierung
Die Aktivierungsstufe bestimmt, ob die chemische Abscheidung gleichmäßig startet. Das traditionelle „Zwei-Schritt-Verfahren“ sensibilisiert zuerst mit Zinn(II)-chlorid (Sn²⁺ auf Oberfläche adsorbieren), dann aktiviert mit Palladiumchlorid (Sn²⁺ reduziert Pd²⁺ zu metallischen Palladiumkeimen); das moderne „Ein-Schritt-Kolloidverfahren“ nutzt direkt Palladium-Zinn-Kolloid (z. B. PdCl₂-SnCl₂-HCl-Kolloid), das auf der aufgerauten Oberfläche adsorbiert, dann durch Entkolloidieren (verdünnte Salzsäure oder Fluorid) die Zinnhülle löst und aktive Palladiumkeime freilegt. Die Palladiumkeimdichte bestimmt direkt die Initiierungsrate der chemischen Abscheidung – zu dünn, langsamer Start, Auslassfehlstellen; zu dicht, hoher Palladiumverbrauch, Kostensteigerung. Die Aktivierungslösung ist extrem empfindlich gegen Metallverunreinigungen wie Fe³⁺, Cu²⁺, die das Kolloid vergiften und Auslassfehlstellen verursachen, daher benötigt die Aktivierungswanne Online-Reinstwasser und regelmäßigen Austausch. Bei Werkstoffen ohne Aufrauhungsverankerung wie PP muss die Aktivierung sinnvoll mit katalytischen Partikeln oder leitfähigen Füllstoffen in der Grundierung kombiniert werden.
VII. Chemische Nickel- und Kupferabscheidung
Die chemische Abscheidungsschicht ist der entscheidende 0,2–1 µm Film, der den „Kunststoff zum Leiter macht“. Chemisches Nickel (mit Natriumhypophosphit reduziert, ergibt Ni-P-Legierung) ist hart, korrosionsbeständig, gut haftend und die gängige leitfähige Basisschicht bei Kunststoffplattierung; chemisches Kupfer (mit Formaldehyd reduziert, reines Kupfer) leitet besser, ist dehnbarer, geeignet für spätere Dickkupferplattierung, unterliegt aber strenger Kontrolle von Formaldehyd (karzinogen) und Formaldehydabgas, sowie höheren Anforderungen an Vorbehandlungsreinheit. Bei der Schichtdicke reicht 0,2 µm für leitfähigen Start, doch um Auslassfehlstellen zu mindern und Kalt-Warm-Wechsel zu verbessern, wird oft 0,4–0,8 µm ausgeführt. Die chemische Abscheidungslösung muss pH, Temperatur, Beladung und Stabilisator (gegen Selbstzersetzung/Sturmplattieren) regeln und regelmäßig partikelfiltrieren. Die kristalline Dichte der chemischen Abscheidung beeinflusst direkt Glätte und Haftung der folgenden Elektroplattierungsschicht, daher QC-Pflichtprüfung. Die chemische Nickelabscheidung liefert Ni-P-Legierung, die mit Phosphorgehalt (meist 3–12 %) von kristallin zu amorph übergeht; phosphorreiche Schicht korrosionsbeständiger, aber etwas weicher; phosphorarme Schicht gut lötbar, Rezeptur nach Verwendung. Chemisches Kupfer leitet und dehnt zwar besser, aber Toxizität und Flüchtigkeit von Formaldehyd machen Arbeitsumfeld und Abgas kontrollierter; einige Regionen beschränken den Einsatz, formaldehydfreie Systeme in Entwicklung. Ob Nickel oder Kupfer, die chemische Abscheidungslösung braucht Stabilisator (z. B. Blei, Thioharnstoffspuren) gegen homogene Zersetzung und kontinuierliche Filtration katalytischer Partikel, sonst „Selbststurmplattieren“ verstopft Wanne und Gestelle.
VIII. Elektroplattierungsschichtstruktur: Kupfer/Nickel/Chrom
Auf der chemischen leitfähigen Schicht wird nacheinander elektroplattiert: Kupfersulfat (leitfähig verdicken, ausgleichen) → Glanznickel (korrosionsbeständig, dekorativ, Hauptsicherdicke) → Chrom oder Chromersatz (äußerste Schicht, Spiegel und Verschleiß). Typische Gesamtschichtdicke einige Dutzend Mikrometer. Nickelschicht ist Korrosionsschutz-Hauptlast, Chromschicht dünn und hart, bietet Spiegel und Wetterbeständigkeit. Die Schichten müssen gut verbunden sein, sonst Abblättern. Dickeverteilung grob: Pyrophosphatkupfer 5–15 µm Grund/Ausgleich, Halbglanznickel + Glanznickel 10–25 µm Korrosion/Dekor, Mikroporen-/Mikrorisschrom 0,1–0,5 µm harte Spiegelfläche. Nickel oft als „Doppelnickel + Mikroporenchrom“ gegen Korrosionspfade; bei hoher Korrosion (z. B. Autoaußen) Nickel verdicken und Mikroporenchrom für Stromverteilung. Das Potenzialgefälle zwischen Schichten ist Korrosionskern, falsch allein Glanznickel neigt zu „linienförmiger Korrosion“ bei Kratzern. Korrosionsdesign-Kern liegt in Schichtpotenzial und Mikroporenstruktur: einfacher Glanznickel, einmal gekratzt, Korrosion von Kratz zur Basis linear; „Halbglanznickel (negativeres Potenzial) + Glanznickel (positiveres Potenzial) + Mikroporenchrom“ lässt Korrosionsstrom gleichmäßig über Mikroporen verteilen, Korrosion als gleichmäßige Abtragung statt Linienloch, Lebensdauer mehrfach. Mikroporenchrom durch feine inerte Partikel (Bariumsulfat, Kieselgur) oder Zweitnickel. Bei Autoaußen (Hochsalznebel) Nickel gesamt verdicken und zu „Doppelnickel + Mikrorisschrom“. Diese Details bestimmen, dass gleiche „glänzende“ Schicht Jahre Unterschied hat.
IX. ABS-Kunststoffplattierungsfenster und Parameter
Am Beispiel ABS typisches Fenster: Aufrauhung 60–70 °C, CrO₃ 300–450 g/L, H₂SO₄ 200–350 g/L, Zeit 3–10 min (je Dicke/Anforderung); Neutralisation 30–50 °C, Natriumhydrogensulfit 30–80 g/L; Aktivierung 20–40 °C, Kolloidpalladium 50–200 ppm Pd; Entkolloidieren 1–3 % HCl oder Fluorid; chemisches Nickel 30–45 °C, pH 4,5–5,0, Dicke 0,4–0,8 µm; Elektroplattierung Pyrophosphatkupfer 20–30 °C, Nickel 50–60 °C, Chrom 40–50 °C. Parameter nicht isoliert: zu starke Aufrauhung komprimiert Toleranz von Aktivierung und chemischem Nickel, daher linienweit zusammen regeln. ABS-Aufrauhungsfenster breit (±20 % ok), Grund seiner Klassik; anderer Werkstoff neues Fenster.
X. Das PP-Problem: extrem niedrige Oberflächenenergie und Grundierungsnotwendigkeit
Das größte Hindernis für PP-Kunststoffplattierung ist die extrem niedrige Oberflächenenergie und dichte Kristallinität; Chromsäureaufrauhung wirkt kaum, Mikroporenverankerung versagt, chemische Abscheidung direkt ausgelassen. Lösungswege drei: (1) Flamm-/Corona-/Plasmabehandlung hebt Oberflächenenergie über 40 mN/m, aber zeitlich abklingend und bei komplexen Teilen ungleich; (2) modifiziertes PP (z. B. Maleinsäureanhydrid-gepfropftes PP, PP/Elastomer-Blend), führt polarisierbare oder haftverbessernde Phase ein; (3) praktischste: Haftvermittlungsgrundierung spritzen (typisch chloriertes Polyolefin CPO), auf PP starke Haftzwischenschicht, dann leitfähige Farbe oder direkt plattieren. Bei Massen-PP-Sanitär/Haushalt ist Grundierung faktischer Standard. Kexin New Materials in Foshan bietet spezielle PP-Haftgrundierung für stable Ausbeute. Flammbehandlung mit heißer Oxidationsflamme führt polare Sauerstoffgruppen auf PP ein, günstig aber Gleichmäßigkeit und Haltbarkeit (Stunden bis Tage) schwer; Corona/Plasma gleichmäßiger, inline, aber teuer, Hohlteile schwer. Daher Massen-PP eher „modifiziertes PP + CPO-Grundierung“ doppelt: Modifikation lösbar, Grundierung stark und plattierungskompatibel. Bei festem Material (Kundenvorgabe) ist CPO-Grundierung fast einziger Weg – daher PP-Plattierungsausbeute oft durch Beschichtung, nicht Plattierung.
XI. Chloriertes Polyolefin (CPO) Haftvermittlungsgrundierung
Chloriertes Polyolefin (Chlorinated Polyolefin, CPO) ist klassisch für PP-Haftung. Seine Kette ähnlich PP, kann PP-Oberfläche quellen/diffundieren zu „interpenetrierender“ Verankerung, Seitenchlor bietet Polarität für Oberbeschichtung oder chemische/elektro Plattierung. CPO-Grundierung dünn 3–8 µm, bei 60–80 °C 10–20 min gebacken für Grenzflächendiffusion. Kennzahlen: Chlorierungsgrad (meist 20–40 %), Molekulargewicht (Film/Haft-Balance) und Lösemittel (quillt PP, kein Riss). CPO auch für Haushalt-PP direkte Decklackgrundierung, nicht nur Plattierung. Bei Plattierung oft leitfähige Farbe oder Spezialaktivierung darauf, sonst chemische Abscheidung braucht katalytische Grundierung. Rezeptur schwierig: zu niedrig Chlorierung schlechte Haftung, zu hoch spröde, gelb, wetter schlecht. Verarbeitung Luft/ES-Spritzen, 3–8 µm, zu dick schwach/kaputt; Backen genug für Diffusion, nicht zu heiß PP verformt. PP-Charge schwankt CPO-Wirkung, daher Material/Batch fix und Gitternetz+Kochprüfung. Bei leitfähiger Farbe muss CPO mit deren Harz verträglich sein, keine schwache Grenze.
XII. Leitfähige Grundierung/Leitfarben-Route (Aufrauhung umgehen)
Für schwer aufraubare Kunststoffe (PP, PE, manche Technikkunststoffe, sogar Keramik/Glas) nutzt Branche „Leitfarbe“-Route statt Aufrauhung: spritzt leitfähige Beschichtung mit Metallfüllstoff (Silberpulver, Kupferpulver, Graphit, Nickelpulver oder Edelstahlfaser), bildet 1–10 µm, Oberflächenwiderstand <1–10 Ω/□ leitfähige Schicht, dann direkt Elektroplattierung Kupfer-Nickel-Chrom. Route ersetzt „chemische Aufrauhung+Anker“ durch „Beschichtung leitend+physikalisch haftend“, spart Chrom(VI), umweltvorteilhaft, aber Anforderung an Haftung (Grundierung/Vorbehandlung) und Leitgleichmäßigkeit extrem. Leitfarbenharz muss Plattierungslösung vertragen (säure/laugen/temperatur), oft modifiziertes Acryl, Epoxid oder Polyurethan. Leitfarbenroute Haftung mehr durch Mechanik/Chemie als Mikroporen, daher Vorbehandlung (Entfett, Grundierung) wichtiger. Weiterer Vorteil „selektive Metallisierung“: Maske/Siebdruck nur Bereich leitfarben, Rest nicht leitend, kein Isolieren/Abziehen. Bei Logo, Zierband, lokale Abschirmung nützlich. Aber Spritzkonsistenz streng – Dickeschwankung direkt Widerstand ungleich, Stromverteilung schief, „Flecken“ oder Anbrennen. Daher Spritzen mit Onlinemessung und Widerstandsstichprobe, Gestell muss Leitfarbschicht-Kathode kontaktieren, sonst Strom nicht rein.
XIII. Leitfarbenrezeptur: Silberpulver/Kupferpulver/Graphitsystem
Leitfarbenleistung durch Füllstoff, Harz, Lösemittel. Silberpulver beste Leitung, oxidfest, niedriger Kontakt, teuer, für Hochzuverlässigkeitselektronik/Hochdekor; Kupferpulver günstig, leitet gut, aber oxidiert, daher antioxidative Umhüllung (silberbeschichtetes Kupferpulver), sonst Plattierungslösung frisst Widerstand hoch, Schicht fleckig; Graphit/Ruß günstig, korrosionsfest, aber schwach leitend, dicke Schicht; Nickelpulver/Edelstahlfaser Mittelweg Kosten/Korrosion. Füllform (Blättchen besser als Kugel, leichter Leitpfad), Volumenanteil (meist 30–60 wt%), Dispersion (kein Klumpen) und Harzbenetzung bestimmen Widerstand und Haftung. Rezeptur auch Verarbeitung (Viskosität, Leveling, Flash) und Plattierungsverträglichkeit. Kexin New Materials hat Rezeptur für PP/ABS verschieden. Besonders „silberbeschichtetes Kupferpulver“: Kupferkern, Silberhülle, Kosten+Oxidfest, aber Hülle bestimmt Plattierungsbeständigkeit, schlechte Hülle oxidiert vor Plattierung dunkel. Partikelgrößenverteilung: grob/fein gemischt bei niedrig Füllmenge dichterer Pfad, spart und leitet. Harzseite: Benetzung Füllstoff, Haftung an (grundiertem) Substrat, und Plattierungslösung (säure/lauge/oxid) kein Quellen/Abfall. Kexin Erfahrung dreht sich um „Füllstoff-Harz-Substrat“-Match.
XIV. Nachplattierungsschutz-Decklack: transparenter Klarlack
Kunststoffelektroplattierung nicht „nach Plattierung fertig“. Nachplattierung oft „Schutz-Decklack“: manche Teile für Wetter, antifingerprint oder Farbe außen auf Chrom transparente Schutzfarbe (wie PVD-Decklack). Chromschicht (besonders Glanz) hart aber dünn, Outdoor matt/Pitting, Fingerabdruck; transparenter Klarlack bietet extra Wetter, Chemie, Kratz. Klarlack lösemittelhaltig (2K-PUR, Acryl) oder wasser/UV. Verarbeitung sehr dünn transparent (meist 5–15 µm), kein Spiegel verdeckt, kein gelb, keine Haftminderung. Sanitär/Autoaußen: Klarlack verlängert Garantie. Nachklarlack wie Vorgrundierung „Beschichtung trifft Plattierung“. 2K-PUR Klarlack ausgereift, Haft/Wetter balanciert, Mainstream; Acryl hart/spröde, kratzfest aber wenig zäh; UV-Klarlack lösemittelfrei, sekundenhärtend, hohe Linie, aber flache Form lichtbedarf, dunkle Metallfläche Energie; wasser Klarlack VOC niedrig aber Film feuchtigkeitsempfindlich, Anfangswasser pflege. Alle „dünn, gleich, sauber“: >15–20 µm riss/laufen, Metall verdeckt; zu dünn schutz wenig. Vor Spritzen Chrom entfett/finger weg und leicht benetzt, sonst Klarlack krater/ab.
15. Bewitterungsbeständigkeit und fingerabdruckabweisendes Verhalten von Klarlack
Die Kernleistung von Klarlack ist die Bewitterungsbeständigkeit (kein Vergilben, keine Rissbildung bei QUV/Xenon-Lampenalterung) und die Fingerabdruckabweisung (niedrige Oberflächenenergie, leichte Reinigung). Außenbauteile müssen eine 1000–2000-stündige Xenon-Lampenalterung und eine kombinierte CASS-Prüfung bestehen; die Fingerabdruckabweisung wird häufig durch Zusatz von fluor- oder siloxanhaltigen Hilfsmitteln zur Senkung der Oberflächenenergie erreicht, jedoch opfert eine Überdosierung die Zwischenschichthaftung. UV-härtender Klarlack ersetzt schrittweise einen Teil der lösemittelhaltigen Beschichtungen, da er lösemittelfrei, schnell härtend und hochhart ist; wasserverdünnbarer Klarlack entspricht der VOC-Reduzierung. Die Schichtzwischenhaftung zwischen Klarlack und Chromschicht beruht auf der mikrorauhen Chromoberfläche und deren Reinheit (Rückstände von Trennmitteln sind ein Haftungskiller), oft ist eine leichte Nachbehandlung nach dem Verchromen (z. B. verdünnte Säureaktivierung oder Plasma) vor dem Sprühen erforderlich. Kexin New Materials verfügt über technische Lösungen für wasserverdünnbare Klarlacke und fingerabdruckabweisende Systeme und kann an die Nachbehandlungsprozesse der Kunststoff-Metallisierung (Plating) anknüpfen. Die Fingerabdruckabweisungsstufe lässt sich visuell an Fingerabdruckrückständen und quantitativ über den Kontaktwinkel bewerten; je niedriger die Oberflächenenergie, desto schwerer bleiben Spuren, aber zu niedrig (<20 mN/m) schwächt die Haftung von Klarlack und Chromfläche, weshalb die Hilfsmitteldosierung abgewogen werden muss. In Bezug auf Bewitterung dient eine QUV-340-nm-Zyklierung von 1000 h oft als Grenze zwischen Innen und Außen; Außenbauteile sollten zusätzlich einer Xenon-Vollspektrumalterung unterzogen werden. Enthält der Klarlack UV-Absorber und HALS (hindered amine light stabilizer), lässt sich die Mattierung des Nickels unter der Chromschicht deutlich verzögern und die Garantiezeit verlängern.
16. Lokale Isolations- und Kantenschutzbeschichtungen
Kunststoff-Metallisierungsbauteile haben oft Hohlräume, Rastnasen, Gewinde und Montageflächen, die nicht beschichtet werden dürfen (sonst Flüssigkeitsansammlung, Korrosion, Montageinterferenz). Im Prozess werden diese Bereiche mit ”Isolationsdruckfarbe/-lack” selektiv abgedeckt: entweder wird nach der Gesamtmetallisierung ein abziehbarer oder permanenter Isolationslack auf Hohlraum und Rastnasen aufgebracht, oder vor der Metallisierung wird ein nichtmetallisierungshemmender Lack auf Nichtbeschichtungszonen punktbeschichtet. Die Isolationsbeschichtung muss platingbäderbeständig (Säure, Lauge, Oxidationsmittel), leicht applizierbar, leicht entfernbar (abziehbar) oder dauerhaft verbunden (strukturell) sein. An Kanten und scharfen Ecken ist die Beschichtung oft dünn, spannungskonzentriert und neigt zum Freilegen des Kunststoffs; man rundet im Spritzgussdesign oft ab, erhöht die Wandstärke und schützt durch lokales Nachbeschichten. Diese ”Beschichtungsschritte” wirken marginal, sind aber entscheidend für die Ausbeute der Kunststoff-Metallisierung und die Montagezuverlässigkeit sowie ein Einsatzgebiet von Beschichtungswissen. Abziehbare Isolationslacke sind meist Gummi- oder thermoplastische Systeme, die nach der Metallisierung abgezogen werden – geeignet für Kleinserien mit vielen Varianten; permanente Isolationsbeschichtungen sind Epoxid oder modifiziertes Acryl, die nach der Aushärtung am Bauteil verbleiben und zur strukturellen Abdichtung dienen. Die Maskierungsgenauigkeit bestimmt die Ästhetik der Beschichtungsgrenze und die Montage, oft kombiniert mit CNC-Punktverklebung oder Siebdruck für feine Linienbreiten. Bei gewindehaltigen Teilen werden häufig hitzebeständige Gummistopfen physisch maskierend eingesetzt, um zu verhindern, dass Lackfilm in das Gewinde eindringt und das Eindrehen beeinträchtigt.
17. Prozessflussdiagramm und Taktzeit
Eine vollständige Kunststoff-Metallisierungslinie ist typischerweise angeordnet als: Aufhängen → Entfetten → Spülen → Aufrauen → Rückgewinnung → Spülen → Neutralisieren → Spülen → Aktivieren → Spülen → Entkolloidieren → Spülen → Chemische Vernicklung (oder Kupfer) → Spülen → Galvanisches Kupfer → Spülen → Galvanisches Nickel → Spülen → Galvanisches Chrom → Spülen → Trocknen → Abnehmen → (Nachbehandlung) Klarlack/Isolation. Die Taktzeit wird durch Liniengeschwindigkeit und Badzeiten bestimmt; das Gestelldesign (leitfähig, strömungsabweisend, flüssigkeitsrückhaltevermeidend) bestimmt direkt die Gleichmäßigkeit und Ausschussrate. Für die leitfähige Lackroute wird nach Entfetten/Grundierung ”Leitfähigen Lack sprühen → Aushärten” eingefügt, bevor die Metallisierung erfolgt. Die gesamte Linie nutzt meist automatische Hängebahnen oder Rundlaufanlagen, Parameter werden durch zentrale SPS und Online-Analyse (Konzentration, Temperatur, pH) geschlossen geregelt. Zu lange Taktzeiten erhöhen Mitführungsverluste, Chemikalienverbrauch und Abwasser; zu kurze führen zu unzureichendem Aufrauen/Aktivieren – das Prozessdesign muss zwischen beiden balancieren. Die Taktzeitfestlegung basiert meist auf dem ”langsamsten Schritt”, z. B. bestimmt Aufrauen 6 min die Hauptliniengeschwindigkeit, die anderen Bäder werden nach Verweilzeit angeordnet; die Gestellanordnungsdichte beeinflusst Beladung und Gleichmäßigkeit, zu dicht führt zu schlechter Konvektion im Bad und ungleicher Schichtdicke. Moderne Rundlaufanlagen optimieren über Simulation Gestellabstand und Schwenkamplitude, um den CV-Wert der Schichtdicke unter 10 % zu halten. Bei Umrüstungen sollte zuerst mit Dummy-Teilen (Prüflingen) die Linie kalibriert werden, dann Erstteile – um Ausschuss der ersten Charge zu senken.
18. Schlüsselprozessparameter: Temperatur, Dicke, Aushärtung
Die Parameter der gesamten Kunststoff-Metallisierungskette lassen sich in drei Kategorien zusammenfassen: Temperatur (Aufrauen 60–70 ℃, Aktivieren Raumtemperatur, chemische Vernicklung 30–45 ℃, Vernickeln 50–60 ℃, Verchromen 40–50 ℃), Dicke (chemische Beschichtung 0,4–0,8 µm, pyrophosphathaltiges Kupfer 5–15 µm, Nickel 10–25 µm, Chrom 0,1–0,5 µm, Klarlack 5–15 µm), Aushärtung (CPO-Grundierung 60–80 ℃/10–20 min, leitfähiger Lack 80–120 ℃/15–30 min, Zweikomponenten-Klarlack Raumtemperatur oder 60–80 ℃ Aushärtung, UV-Klarlack im Sekundenbereich). Diese Zahlen sind nicht fest, sie schwanken mit Substrat, Bauteilform, Anlage und Anforderung. Eine Temperaturabweichung von 2–3 ℃ kann bereits zu übermäßigem Aufrauen oder Aktivierungsversagen führen; unzureichende Dicke opfert direkt die Korrosionsbeständigkeit; unzureichende Aushärtung führt zu schlechter Lackhaftung und Chemikalienbeständigkeit. Die Produktionslinie muss mit hochpräziser Temperaturregelung, Online/Offline-Dickenmessung (XRF, metallografischer Schliff) und Aushärtungsgradprüfung (DMA/Lösemittelabrieb) ausgestattet sein. Für Dickenmessung wird XRF für Stichproben von Kupfer/Nickel/Chrom online empfohlen, metallografischer Schliff für destruktive Gesamtschichtanalyse, beide zur Kreuzvalidierung; Aushärtungsgrad von Klarlack lässt sich indirekt über MEK-Abriebbeständigkeit oder Bleistifthärte beurteilen. Das erste Signal eines Parameterdrifts ist oft das Aussehen (Nebel, Flecken, Lunker), daher müssen Bediener pro Schicht Farbmuster und Spiegelglanz (z. B. 60°-Glanzmesser) hinterlegen. Werden Schlüsselparameter in SPC-Kontrollkarten geschrieben, lassen sich trendhafte Abweichungen früh erkennen.
19. Linie und Anlage: Gestell/Bad/Sprühen
Investition und Wartung der Kunststoff-Metallisierungsanlage sind hoch. Bäder sind meist mit PP/PVC ausgekleidet, Titanheizrohre, PP-Innenbesprühung und Überlauf; Gestelle aus Titan oder gummiertem Stahl, die sowohl leitfähig als auch flüssigkeitsrückhaltevermeidend und verhindernd des Beschichtens von Nichtbeschichtungszonen sein müssen; Automatiklinien mit Hängebahn, Rundlaufförderung und Schwenkvorrichtung für Gleichmäßigkeit. Der Sprühbereich (Grundierung, leitfähiger Lack, Klarlack) nutzt Reziprokator oder Roboter mit elektrostatischem Sprühen zur Erhöhung des Auftragswirkungsgrads und Schichtdickengleichmäßigkeit; die Spritzkabine benötigt konstante Temperatur/Feuchte und Lösemittelkonzentrationsüberwachung. Abwasserbehandlung (Reduktion von Cr(VI), Aufbrechen von Nickelkomplexen, Säure-Base-Neutralisation) ist harte Compliance-Kosten. Kexin New Materials setzt die begleitenden Beschichtungen am Standort Foshan meist im Kooperationsmodell ”Offline-Sprühen + Kundengalvanik” um; deren Vorbehandlungsgrundierung und Klarlack können auf normalen Sprühlinien erfolgen, was die Hürde für Kundenlinienumrüstung senkt. Das Gestelldesign wird oft unterschätzt, ist aber entscheidend: es übernimmt gleichzeitig vier Rollen – Leitung, Stützung, Strömungsabweisung und Flüssigkeitsrückhaltevermeidung. Unzureichender Leitquerschnitt begrenzt Strom und führt zu dünner Schicht; schlechte Strömungsabweisung lässt Rückseite ebenfalls beschichten, erhöht Verbrauch und mindert Ästhetik; Mitführung trägt Chemikalien ins nächste Bad, verursacht Kreuzkontamination und mehr Abwasser. Hochwertige Linien nutzen gummierte Titan-Gestelle, Nichtbeschichtungszonen gummiert, Beschichtungszonen nacktes Titan, mit formangepassten Haltern zur Reduktion von Mitführung. Elektrostatisches Sprühen im Sprühbereich kann den Lacknutzungsgrad von 30–40 % (Luftspritzen) auf 60–80 % steigern, was Beschichtungs- und VOC-Kosten deutlich senkt. Der Abwasserbereich ist Compliance-Schwerpunkt: Cr(VI) zuerst zu Cr(III) reduziert dann gefällt, komplexiertes Nickel muss vor Fällung aufgebrochen werden, bei Nichteinhaltung sofort Produktionsstopp.
20. PP-Modifikationsmaterialien und Fortschritte bei grundierungsfreier Beschichtung
Um die Abhängigkeit von PP-Kunststoff-Metallisierung von der Grundierung zu verringern, treibt die Materialseite modifiziertes PP voran: Pfropfen polarer Monomere (z. B. PP-g-MAH) führt polar haftende Punkte ein; PP/Elastomer (EPDM)-Mischung schafft aufraubare Phase; Füllstoffe wie Mineral oder Glasfaser erhöhen Dimensionsstabilität und Beschichtungsträger. Einige modifizierte PP erreichen unter milder Aufrauung akzeptable Verankerung und realisieren ”Gewichtsreduktion + metallisierbar”. Zudem komprimieren grundierungsfreie leitfähige Lacke (mit stark haftenden Harzen) und Niedrigtemperatur-Plasma-Direktaktivierung die Grundierungsprozesse. Aber Modifikation opfert teils PP-Vorteile wie niedriger Preis und Leichtigkeit, Materialwahl ist Re-Balance von ”Kosten-Leistung-Prozess”. Für Sanitärgroßteile bleibt meist der robuste Weg CPO-Grundierung + leitfähiger Lack. Nach Einführung polarer Punkte in gepfropftem PP (PP-g-MAH) lässt sich unter milden Bedingungen gewisse Verankerung erzielen, aber schwer die Aufraustärke von ABS erreichen, meist weiter mit Grundierung; glasfaserverstärktes PP erfordert Aufmerksamkeit für Lacklunker an Faserenden. Grundierungsfreier leitfähiger Lack beißt durch stark haftende Harze (z. B. modifiziertes VC-Copolymer, Epoxid) direkt in PP, spart einen Prozess, aber Leitfähigkeit und Haftung schwer vereinbar – geeignet für Dekor-/Abschirmteile mittlerer bis niedriger Anforderung. Die synergische Material- und Beschichtungsauswahl ist der Schlüsselhebel zur PP-Kunststoff-Metallisierungskostensenkung.
21. Qualitätskontrolle: Haftungstests
Die Verbundhaftung der Kunststoff-Metallisierung ist existenziell. Standardmethoden umfassen: Thermoschock (Kälte-Wärme-Wechsel) auf Blasen/Abplatzen; Gitterschnitt/Abzug (z. B. Klebeband oder Zugnieten) zur quantitativen Haftung; Biegung/Stoß auf Zähigkeit; Gitterschnitt + Klebeband (für Klarlackschicht). Die Haftung von Galvanikschicht und Kunststoff soll meist 100 ℃ kochendes Wasser/heißes Öl oder -40–85 ℃ Kälte-Wärme-Zyklus ohne Ablösung bestehen. Tests müssen an repräsentativen Teilen sowie Schwachstellen wie Kanten, Einbuchtungen entnommen werden, nicht nur ebene Flächen. Kexin New Materials vereinbart bei Lieferung begleitender Beschichtungen mit Kunden Haftungsabnahmegrenzen (z. B. Gitterschnitt 0, Thermoschock ohne Ablösung) und reproduziert den kundenseitigen Galvaniknachzustand zur Verifikation, um Streit ”Beschichtung ok, aber Schicht ab” zu vermeiden. Abzugsmethode (z. B. Aluminiumblock verkleben dann Zugfestigkeit der Haftung in MPa) ist quantitativer als Gitterschnitt, geeignet für Entwicklungs-Benchmark; Thermoschock bestanden aber Raumtemperatur-Gitterschnitt ab, weist meist auf schwache Grenzflächenhaftung statt thermische Spannung. Proben müssen Bereiche mit niedrigem Strom/niedriger Haftung wie Fließendenden, Innenwinkel, Gewindewurzeln abdecken, diese versagen am ehesten zuerst. Kexin New Materials empfiehlt, Haftung als Doppelprüfung bei Wareneingang und Chargenausgang statt nur Endkontrolle aufzunehmen.
22. Thermoschocktest (Kälte-Wärme-Wechsel)
Thermoschock ist die härteste und gebräuchlichste Zuverlässigkeitsschwelle der Kunststoff-Metallisierung. Kunststoff und Metall haben sehr unterschiedliche Wärmeausdehnungskoeffizienten (Kunststoff ca. 50–100 ppm/℃, Metall ca. 10–20 ppm/℃), Temperaturstürze akkumulieren Scherspannung an der Grenzfläche, bei unzureichender Haftung entstehen Blasen, Ablösung. Typische Bedingungen: -40 ℃ 30 min ↔ 85 ℃ 30 min für 5–10 Zyklen, oder 100 ℃ kochendes Wasser ↔ 0 ℃ Eiswasser. Kriterium: keine Blasen, keine Ablösung, keine Risse. Thermoschockversagen legt oft Vorbehandlungsprobleme (unzureichendes Aufrauen, schlechte Aktivierung) oder Grundierung (schwache CPO-Haftung, unzureichende Aushärtung) offen, ist erster Ansatzpunkt zur Fehlerbehebung. Bei Automobilaußenteilen wird Thermoschock oft mit Salzsprühnebel, UV-Alterung zur ”kombinierten Umgebungsprüfung” seriell geschaltet. Die Strenge der Thermoschockbedingung muss der Nutzungsumgebung entsprechen: Innenteile können mildere -30–80 ℃ Zyklen, automotive Teile oft -40–90 ℃ mit Feuchtewechsel; Beurteilung neben ”keine Ablösung” auch Nebelbildung, Verfärbung. Zur Risikoaufdeckung wenden manche OEM ”Thermoschock + Salzsprühnebel” seriell statt einzeln an, näher am realen Altern. Spannungszustand von Prüfblech und Realteil unterscheidet sich, wichtige Teile müssen am Realteil verifiziert werden.
23. CASS und neutraler Salzsprühnebel
Korrosionsbeständigkeit wird durch Salzsprühnebel verifiziert. Neutraler Salzsprühnebel (NSS) nutzt 5 % NaCl, 35 ℃ kontinuierlicher Sprühnebel, beobachtet Rotrost/Blasenzeit; CASS (Kupferbeschleunigter Essigsäuresalzsprühnebel) mit CuCl₂ und Essigsäure, 50 ℃, stärker beschleunigt, ist automotive Hauptschwelle (z. B. 16–96 h unterschiedlich). Versagen von Kunststoff-Metallisierungsteilen im Salzsprühnebel zeigt sich oft als: unzureichendes Nickel führt zu Basiskorrosion, ”Lochfraß wächst zu Fläche” an Mikroporen der Chromschicht, Kanten mit freiliegendem Kunststoff korrodieren zuerst. Verbesserung durch Nickelverdickung, mikroporöses Chrom zur Korrosionsverteilung, Nachverchromen mit Klarlackversiegelung, sowie Sicherstellung vollständiger porenfreier Schicht. Sanitärteile in feuchter chlorhaltiger Umgebung erfordern oft höhere Anforderungen als normale Dekorteile. Salzsprühproben ebenfalls an Kanten und Montageflächen entnehmen, ebene Fläche bestanden heißt nicht Gesamtteil qualifiziert. CASS-Bewertung nach ISO 10289 oder Kundenspezifikation berechnet Schutzgrad (höher besser), statistisch Blasen, Rotrostfläche; mikroporöses Chrom zeigt gleichmäßige Punktkorrosion statt großflächigem Rotrost, bessere Bewertung. Zur Unterscheidung ”Schicht unzureichend” vs. ”Klarlack undicht” kann ”mit/ohne Klarlack” Salzsprühvergleich zur Fehlerlokation. Sanitärteile oft zusätzlich ”Warm-Kalt-Zyklus (z. B. 70 ℃ heißes Wasser ↔ kaltes Wasser)” zur Nutzungssimulation.
24. Häufige Defekte und Fehlerbehebung
| Fehlerbild | Ursache | Gegenmaßnahme |
|---|---|---|
| Schichtablösung | Aufrauen unzureichend / Aktivierung schlecht / Grundierung schwach | Aufrauen justieren, Aktivierungsbad prüfen, CPO-Grundierung verstärken |
| Oberflächenkrater | Überaufrauen / Substratdefekt / Gas | Aufrauen kontrollieren, Material wechseln, Rührung verbessern |
| Fehlstellen (Nichtbeschichtung) | Leitschicht ungleichmäßig / Aktivierung unzureichend | Chemische Beschichtung prüfen, leitfähigen Lack ergänzen, reaktivieren |
| Spannungsriss | Starkes Aufrauen / Substratspannung | Glühen, Aufrauen senken, Substrat ändern |
| Blasen (Thermoschock) | Schwache Grenzflächenhaftung / Mitführung | Grundierung verstärken, Mitführung entfernen, Grenzflächenspannung senken |
| Schlechte Korrosionsbeständigkeit | Nickelschicht dünn / Chromschicht fehlt / Lunker | Nickel dicke erhöhen, Chrom vollständig sichern, Klarlack zufügen |
| Schicht fleckig | Leitfähiger Lack oxidiert / Strom ungleichmäßig | Oxidationsbeständige Füllstoffe, Gestell anpassen |
| Umwelt nicht konform | Cr(VI)-Aufrauen / Abfall | Auf chromfreies Aufrauen umstellen, Abwasserbehandlung einrichten |
| Klarlackablösung | Chromfläche schmutzig / falscher Klarlack | Chromfläche reinigen, kompatiblen Klarlack wechseln |
Defektlokation muss von ”Vorbehandlung → Galvanik → Beschichtung” rückwärts schrittweise geprüft werden, nur die Schicht selbst zu betrachten führt oft zu Fehldiagnose.
25. Automobilanwendung: Kühlergrill/Emblem/Zierleiste
Automobil ist der größte Hochwertmarkt für Kunststoff-Metallisierung. Kühlergrills, vordere/hintere Embleme, Fensterrahmenzierleisten, Türgriffe, Schalthebelpaneele nutzen massiv ABS/ABS-PC-Kunststoff-Metallisierung mit Glanzchrom, leicht und metallisch luxuriös. Anforderungen extrem streng: Kälte-Wärme-Wechsel, CASS, UV-Alterung, Steinschlag, Reinigungsmittelbeständigkeit alle bestehen, zudem Chargenfarbabweichung und Spiegelkonsistenz schwer zu kontrollieren. Trend: große Kühlergrills wandeln sich zu PVD oder sprühimitiertem Chrom zur Senkung der Cr(VI)-Last, aber kleine Embleme und hochpräzise Zierleisten bevorzugen den echten metallischen Dickbeschichtungsgriff der Kunststoff-Metallisierung. PP-Basisteile wie Stoßfängerzubehör gehen meist Grundierung + leitfähiger Lack oder PVD. Kunststoff-Metallisierungswerke in Südchina, die von Kexin New Materials bedient werden, vollenden Galvanik, Beschichtungswerk liefert CPO-Grundierung und Nachklarlack synergisch. OEM haben instrumentelle Grenzen für Farbabweichung und Bildklarheit (DOI) von Glanzchromteilen, großflächige Grillschicht prüft besonders Dickengleichmäßigkeit und Gestelldesign. Zur Cr(VI)-Reduktion werden vordere Stoßfängerzubehör eher PVD oder Imitationschrom, nur Kühlergrill-Emblem behält Kunststoff-Metallisierung für ”metallischen Dickgriff”. Kexin New Materials beteiligt sich bei solchen Projekten meist mit ”Grundierung + Klarlack” Doppelschicht, um sicherzustellen, dass Galvanikwerkslieferung vor Montage bereits fingerabdruck- und wetterbeständigen Schutz hat.
26. Sanitär- und Beschlägeanwendung
Sanitär ist der zweitgrößte Markt für Kunststoff-Metallisierung: Armaturengehäuse, Duschkopffronten, Handtuchringe, Seifenschalen aus ABS oder modifiziertem PP als Imitation Edelstahl/Chrom, ersetzen teils Metall zur Gewichts- und Kostensenkung. Sanitärumngebung feucht-heiß, chlorhaltige Reiniger und hartes Wasser, Korrosions- und Klarlackanforderungen höher als normale Dekorteile, oft verdicktes Nickel + Klarlack Doppelschutz. PP-Teile hier massiv, abhängig von CPO-Grundierung und leitfähigem Lack. Beschläge kleine Teile (Scharnierabdeckung, Griffe) auch Kunststoff-Metallisierung. Dieser Bereich hochsensibel für ”porenfreie Schicht + Klarlackversiegelung”, Salzsprüh- und Zyklenkorrosion Werkausgangspflicht. Kexin New Materials hat zielgerichtete Klarlack- und Grundierungskombinationen für Sanitärbeschichtungen, hilft Kunden langfristige Feuchte-Wärme-Verifikation zu bestehen. Sanitärarmatur-PP/ABS-Gehäuse oft auch ”Kalt-Warm-Zyklus + Reinigungsmitteltauchung” zur Simulation von Spülmittel und Hartwasser; Klarlack-Chemikalienbeständigkeit hier wichtiger als reiner Salzsprüh. Duschkopfplatte wegen ständigem Wasserstoß und Chlorid, mikroporöses Chrom + Klarlackversiegelung fast Standard. Kexin New Materials bietet für solche Teile ”CPO-Grundierung + leitfähigkeitskompatibler Lack + chemikalienbeständiger Klarlack” Komplettkombination, empfiehlt Kunden im Werkzeugstadium Abkantungen zu runden zur Reduktion dünner Kantenzonen.
27. Elektronik 3C und Haushaltsgeräteanwendung
3C und Haushaltsgeräte nutzen Kunststoff-Metallisierung meist für Kleinteil-Dekor und EMI-Abschirmung Doppelbedarf: Handyrahmen-Dekor, Laptop-Logo, Haushaltsgeräteknopf/-panel aus ABS/PC zur Qualitätssteigerung; zugleich leitfähiger Lackroute bietet Kunststoffgehäuse EMI-Abschirmung (Oberflächenwiderstand erfüllt = HF-Abschirmung). Haushaltsgeräte-PP-Teile (z. B. Waschmaschinenknopf) gehen eher CPO-Grundierung + Sprühen. 3C-Teile klein, Optik streng, Charge groß, Anforderung an Schichtgleichmäßigkeit und kraterfrei extrem hoch, zudem halogen/RoHS-limitiert, leitfähiger Lackfüllstoff und Klarlackhilfsmittel müssen konform sein. Dieser Bereich wird schnell von PVD und Sprühimitationschrom durchdrungen, Kunststoff-Metallisierung verbleibt in Nische ”echter metallischer Dickbeschichtungsgriff + leitfähig”.
28. Umwelt: Cr(VI)-Ersatz und Abfall
Größter Druck der Kunststoff-Metallisierung kommt von Cr(VI)-Aufrauen und Galvanikabfall. Regulatorisch Cr(VI) als krebserregend streng kontrolliert, Abwassergrenzwert und Sondermüllkosten steigen jährlich. Ersatzrouten drei Arten: chromfreies Aufrauen (Permanganat, Plasma, Laser) kürzt Prozess und senkt Schmutz; leitfähiger Lack + Galvanik ”Quasi-Kunststoff-Metallisierung” umgeht Aufrauen; direkt PVD oder Sprühimitationschrom, komplett galvanikfrei. Galvanikabfall (chrom-, nickelhaltig, säure-base) benötigt Reduktion-Komplexaufbruch-Flockung-Membran, Nickel prioritärer Schadstoff. Beschichtungsseite nutzt chromfreie Pigmente, wasser-/UV-Systeme zur VOC-Senkung. Umwelt wurde von ”Kostenfaktor” zu ”Zugangsfaktor”, Schlüssel ob Kunststoff-Metallisierungslinie bestehen kann. Abfallbehandlungspfad: chromhaltiges Abwasser zuerst mit Natriumpyrosulfit oder Natriumbisulfit bei pH 2–3 Cr(VI) zu Cr(III) reduzieren, mit Lauge Cr(OH)₃ fällen; nickelhaltiges Abwasser da Nickel oft komplexiert (Zitronen-, Weinsäure etc.), zuerst aufbrechen (Fenton-Oxidation oder Natriumhypochlorit) dann Lauge fällen, Schlamm Sondermüll ordnungsgemäß; säure-base Abwasser neutralisiert recyceln oder ablassen. Membrantechnik (Ultrafiltration, Umkehrosmose) recuperiert Teil Wasser und Metallsalze, senkt Wasserzug und -abgabe. Beschichtungsbeitrag: wasser-/UV-Systeme VOC senken, chromfreie Pigmente und bleifreie Stabilisatoren, leitfähiger Lack umgeht Aufrauen – Verschmutzung von ”Endbehandlung” vor zu ”Quellenreduktion”, dies ist Grundlogik des Kunststoff-Metallisierungsüberlebens.
29. Lieferkette und Kostenstruktur
Kosten der Kunststoff-Metallisierung bestehen aus: Substrat (ABS besser als Technikkunststoff), Chemikalien (Chromsäure, Palladium, Nickel/Kupfersalz Hauptposten, besonders Palladiumpreis volatil), Anlagenabschreibung (Automatiklinie investitionsschwer), Abwasserbehandlung (harte Compliance-Kosten), Beschichtung (Grundierung/leitfähiger Lack/Klarlack) und Ausbeuteverlust (Ablösungsausschuss teuerster). Leitfähiger Lackroute spart Chromsäure aber mehr Lack und Härteenergie; PVD/Sprühimitationschrom spart Abfall aber Anlage und Target/Lackkosten anders. Lieferkette: Palladium- und Nickelpreis international schwankend, Rezeptur durch Palladiumreduktion (Kolloidoptimierung, Recycling) und Chromersatz. Kexin New Materials als ”Begleitbeschichtungslieferant” hilft Kunden mit kleiner Änderung Grundierung + Klarlack die Gesamtlinienausbeute und Umweltkennzahlen zu heben, senkt Abhängigkeit von schweranlagegalvanikumrüstung.
30. Standards und Vorschriften
Standards im Bereich Kunststoffgalvanik decken Substrate, Schichten und Prüfungen ab: Allgemeine Standards für Galvanisierungsschichten (z. B. GB/T-Galvanisierungs-Zink/Nickel/Chrom-Serie, ISO 4525 Vernickeln + Verchromen auf Kunststoffen), Haftung und Salzsprühnebel (GB/T 10125 Salzsprühnebel, CASS mit Bezug auf ISO 9227), Thermoschock (meist Unternehmens-/Branchennormen), VOC und gefährliche Abfälle (Umweltschutzgesetz, Abwasser-/Emissiongenehmigung, GB 37824 u. a. VOC-Grenzwerte für Beschichtungen), RoHS/REACH für Beschränkungen von Schwermetallen und Phthalaten. Automobil- und Sanitärkunden haben zudem eigene OEM-Standards (z. B. Galvanisierungsnormen der OEMs, Sanitärnationalstandard GB 18145 usw.). Bei Änderungen von Rezeptur und Prozess muss eine erneute Konformitätsbestätigung mit den Standards erfolgen, insbesondere wenn es um die Reduzierung von sechswertigem Chrom, Füllstoffaustausch und Klarlack-Hilfsstoffe geht. Nur wer die Grenzen der Standards kennt, bleibt zwischen ”Kostenreduzierung” und ”Compliance” auf der sicheren Seite. Konkrete Standardbeispiele: Vernickeln + Verchromen auf Kunststoffen kann an ISO 4525 und GB/T 12600 usw. angelehnt werden; Salzsprühnebel und CASS mit Bezug auf ISO 9227, GB/T 10125; Schichtdicke mittels Metallografie oder XRF (GB/T 4955/4956 ähnlich); Gitterschnitt-Haftung mit Bezug auf ISO 2409/GB/T 9286; VOC der Beschichtung unterliegen Grenzwerten wie GB 37824 (Industrie-Schutzbeschichtung); Elektronikteile müssen zudem RoHS (Cd, Pb, Hg, Cr(VI), PBB/PBDE) und REACH (SVHC) Screening bestehen. Automobil- und Sanitärkunden haben meist zusätzliche Unternehmensstandards, wie die kombinierten Zyklik-Korrosion+Steinschlag-Normen der OEMs für Außengalvanisierung, sowie GB 18145 und langzeitige Warm-Feuchte-Zyklen für Sanitär. Rezeptur- oder Prozessänderungen (insbesondere Chromreduzierung, Füllstoffwechsel, Klarlack-Hilfsstoffänderung) erfordern zwingend eine erneute Konformitätsbestätigung – man darf sich nicht allein auf ”sieht gleich aus” verlassen.31. Verhältnis zu PVD und chromimitierendem Spritzlack
Es gibt drei Hauptwege zur Metallierung von Kunststoffen: Kunststoffgalvanik (echte Galvanisierung), PVD-Kombination (Vakuum-Echtmetallschicht + Spritzschutzlack) und chromimitierender Spritzlack (falsche Metalloptik). Kunststoffgalvanik hat die ”echteste” Haftung und Metalloptik, ist aber umweltbelastend; PVD ist echtes Metall und grün, aber kammerbegrenzt und schwer in tiefe Löcher zu beschichten; chromimitierender Spritzlack ist am flexibelsten in der Massenfertigung, aber kein echtes Metall und von etwas geringerer Qualität. Die Auswahl erfolgt nach dem Dreieck ”Wert – Menge – Umwelt”. Für die meisten Dekorteile können PVD und chromimitierender Spritzlack bereits 70 % der Kunststoffgalvanik-Szenarien ersetzen; nur leitfähige/dicke Schichten/spezielle Haptik-Zwingender Bedarf verbleiben bei der Kunststoffgalvanik. Kexin New Materials in Foshan betreibt parallel Galvanik-Begleitbeschichtungen sowie PVD/Chromimitations-Beschichtungen und kann je nach Kundenszenario ein Vergleichskonzept ”Galvanik + Klarlack” oder ”PVD + Decklack” liefern.
32. Praxis der Foshan-Produktionslinie von Kexin New Materials
Die Foshan-Basis der Kexin New Materials (Guangdong) Co., Ltd. positioniert sich als ”Beschichtungspartner” für die Kunststoffmetallisierung: Sie liefert CPO-Haftgrund für PP/ABS, leitfähige Grundierung, transparente Klarlackierung nach der Galvanisierung und fingerabdruckfeste Klarlacke und unterstützt Kunden beim Kooperationskreislauf von Grundierung → Kundengalvanisierung → Klarlackierung. Ihr Engineering-Team betont ”zuerst Substrat, dann Route festlegen” – für ABS wird die Standard-Aufrauhungs-Klarlack-Kombination empfohlen, für PP eine robuste Lösung aus CPO-Grundierung + leitfähiger Farbe, für kunden mit hohem Umweltdruck wasserverdünnbare Metall- und Chromimitationsalternativen. Im Fallbeispiel senkte ein Sanitärwerk in Südchina durch Einsatz der PP-Grundierung und Klarlack-Kombination die Abplatz-Ausschussrate der PP-Galvanikteile deutlich und bestand die langzeitige Warm-Feuchte-Validierung; ein Automobil-Zulieferer verbesserte mit dem Klarlack die Fingerabdruckbeständigkeit und Garantielaufzeit von Außenteilen. Diese Praktiken belegen: Bei der Galvanik-Ertragssteigerung wird die Beschichtung oft unterschätzt, ist aber am leichtesten zu bewegen.
33. Auswahl-Entscheidungsrahmen
Bei der Frage ”Kunststoffgalvanik ja/nein, wie Beschichtung kombinieren” wird ein Fünf-Schritte-Entscheidungsprozess empfohlen: (1) Verwendungszweck und Lebensdauer festlegen (Außen/Innen, Korrosionsschutzklasse); (2) Substrat festlegen (ABS bevorzugt, PP zwingend grundieren, technische Kunststoffe vorsichtig); (3) Metallisierungsroute festlegen (Echtbeschichtungsbedarf → Galvanik/PVD, reine Optik → chromimitierender Spritzlack); (4) Beschichtungsschnittstelle festlegen (Aufrauhungs-Klarlack, oder Grundierung + leitfähige Farbe, oder grundierungsfreie Modifizierung); (5) Umwelt- und Kostengrenzen festlegen (Reduzierung sechswertiges Chrom, VOC, Abwasser-/Abfallbudget). Entscheidungstabelle als Referenz:
| Szenario | Empfohlene Route | Beschichtungsschnittstelle |
|---|---|---|
| Kleines Automobil-Außenemblem | Galvanik Dickbeschichtung | CPO-Grundierung (PP) + Klarlack |
| Großes Kühlergrill | PVD oder Chromimitation | PVD-Decklack / Chromimitations-Klarlack |
| Sanitär PP-Teil | Grundierung + leitfähige Farbe | CPO-Grundierung + Klarlack Versiegelung |
| Haushaltsgerät ABS-Dekor | Galvanik oder Chromimitation | Klarlack (nach Bedarf) |
| 3C-Abschirmgehäuse | Leitfarb-Route | Leitfähige Grundierung + dünner Klarlack |
Der Sinn des Rahmens ist, ”Prozess, Substrat, Beschichtung, Vorschriften” in einer Tabelle zu integrieren und zu vermeiden, dass lokale Optimierung zum Ausfall der gesamten Linie führt.
34. Ausblick
Die Zukunft der Kunststoffgalvanik ist ”Reduzierung + Substitution + Grünwandlung”. Reduzierung: durch modifiziertes PP, chromfreie Aufrauhung, palladiumarme Rezepturen den Bedarf an sechswertigem Chrom und Edelmetallen senken; Substitution: PVD und chromimitierender Spritzlack fressen weiter Dekorszenarien, Galvanik zieht sich auf leitfähige/Dickbeschichtungs-Zwingbedarf zurück; Grünwandlung: wasserverdünnbare/UV-Beschichtungen, geschlossener Wasserkreislauf, Kurzprozesse werden zur Markteintrittsbarriere. Die Chance auf Beschichtungsseite liegt in der ”Grenzflächenverbrückung” – effizientere CPO/Haftgrundierungen, niederohmige oxidationsbeständige leitfähige Farben, haltbarere fingerabdruckfeste Klarlacke entscheiden, ob Galvanik unter strenger Regulierung überlebt. Begleitbeschichtungswerke wie Kexin New Materials wandeln ihren Wert von ”Farbe verkaufen” zu ”Metallisierungs-Grenzflächenlösungsanbieter”. Langfristig geht die Kunststoffmetallisierung zu einer reifen Struktur mit Koexistenz mehrerer Technologien und feiner Szenario-Arbeitsteilung. Für Galvanik-Begleitbeschichtungswerke liegen die Wachstumspunkte in ”Grenzflächenmaterialien”: effizientere CPO, niederohmige und oxidationsbeständige leitfähige Farben, haltbarere fingerabdruckfeste Klarlacke – wer diese stabil und günstig zuerst liefert, hat das Wort bei der Galvanik-Existenz unter strenger Regulierung. Zugleich befreien Wasserverdünnung und UV-Härtung die Beschichtungsseite von der VOC-Last und machen die ganze Kette leichter konform. Die Foshan-Ausrichtung von Kexin New Materials folgt genau diesem Pfad und wandelt ”Farbe verkaufen” zu ”Metallisierungs-Grenzfläche”.
35. Engineering-Implementierungs-Checkliste
Das Vorige komprimiert als ausführbare Umsetzungsliste: (1) Substratbestätigung und Aufrauhungsfenster-Vorstudie; (2) Vorbehandlung Sechs-Schritte-Parameter und Wasserqualitätskontrolle; (3) PP zwingend CPO-Grundierung oder modifiziertes Material validieren; (4) Leitfarb-Route: Füllstoffoxidationsbeständigkeit und Galvanisierungskompatibilität bestätigen; (5) Galvanisierungsschichtdicke und Potenzialdifferenz-Design (Doppelnickel + Mikroporenchrom); (6) Nachgalvanik-Klarlack witterungsbeständig und fingerabdruckfest wählen und Chromfläche reinigen; (7) Gestell-Design gegen Flüssigkeitssack und Abdeckströmung; (8) QC-Dreiergarnitur: Thermoschock + CASS + Gitterschnitt-Haftung Vollprüfung an Kanten; (9) Abwasser/Abfall- und VOC-Compliance-Konzept; (10) Standardkonformitätsprüfung (Salzsprühnebel, RoHS, VOC-Grenzwerte). Mit dieser Liste Punkt für Punkt geschlossen, sinkt das Risiko von Galvanikprojekten von Muster bis Massenfertigung stark. Kexin New Materials nutzt in Foshan oft diesen Ansatz für gemeinsame Kundenbewertungen und bringt Beschichtungsschnittstellenprobleme bereits in die Designphase vor. Der Wert dieser Liste liegt im ”Beschichtungsschnittstellenprobleme vorverlagern”: Viele Galvanikfehler liegen nicht an der Galvanisierung selbst, sondern an fehlender Grundierung, falsch gewähltem Klarlack oder ungeeignetem Substrat für Aufrauhung, die erst bei Abplatz-Ausschuss zurückverfolgt werden. Kexin New Materials legt in Foshan mit Kunden in der Vor-Musterphase Substrat und Beschichtungsschnittstelle fest, um mit minimalem Fehlversuch maximale Ausbeute zu erreichen. Bei Umsetzung empfiehlt sich zuerst Kleinserien-Validierung der Dreiergarnitur (Thermoschock + CASS + Gitterschnitt), dann Freigabe Massenfertigung, und nach Produktionsstart pro Schicht Musterentnahme und Wiederprüfung zur rückverfolgbaren Qualitätsakte.
36. Innere Schichtspannung und Verformungskontrolle
Ein weiterer versteckter Ausfall von Galvanikteilen ist Verzug und Mikroriss durch innere Schichtspannung. Metallbeschichtungen erzeugen bei Ablagerung durch Gitterfehlpassung, Additiv-Einschlüsse, Temperaturgradienten Zug/Druckspannung; das Kunststoffsubstrat hat geringe Steifigkeit, Spannungsfreigabe zeigt sich als Verformung, Maßabweichung oder Riss der Schicht. Gegenmaßnahmen: niedrigspannungs-Additive (z. B. Weichmacher für Vernickelung, Halbglanznickel zur Spannungsreduzierung), gleichmäßige Temperatur- und Stromdichtekontrolle, Überdicke vermeiden, sowie Spritzguss-Restspannung kontrollieren (Tempern, sinnvolle Angüsse). Bei dünnwandigen Großteilen ist Überlagerung von Schicht- und Spritzspannung am gefährlichsten, daher oft in Designphase Rippen und gleichmäßige Wanddicke. Kexin New Materials achtet bei Begleitklarlackierung darauf, dass dessen Härtungsschrumpfung nicht gleichgerichtet mit Schichtspannung addiert, um Sekundärausfall ”galvanisiert, dann Lackriss” zu vermeiden.
Häufige Fragen (FAQ)
Q1: Hält Kunststoffgalvanik fest? Kann man es fallen lassen?
Die Haftung beruht auf Aufrauhungs-Mikroverankerung + chemischer Schicht, bei qualifizierten Teilen sehr stark, aber Schicht dünn, empfindlich gegen Kratzer und starken Schlag, Kanten zeigen leicht Kunststoff – Design sollte scharfe Kanten meiden.
Q2: Warum wird bei Galvanik meist ABS genutzt?
Die Butadienphase in ABS lässt sich durch Chromsäure gut aufrauen zu Mikroporen, ideale Verankerung, breites Aufrauhungsfenster, hohe Ausbeute – Balance aus Kosten und Prozessreife.
Q3: Kann chromsaure Aufrauhung entfallen?
Ja. Chromfreie Aufrauhung (Permanganat, Plasma, Laser) und Leitfarb-Route ersetzen sie, trotz Kosten- und Prozessanpassung der umweltliche Zwangweg.
Q4: Kann Galvanik durch PVD oder chromimitierenden Spritzlack ersetzt werden?
Die meisten Dekorszenarien ja. PVD bietet echte Metalloptik und ist grün, chromimitierender Spritzlack flexibel massenfertigbar, beide ersetzen viele Galvanikanwendungen; nur leitfähige/Dickbeschichtungs-Zwang bleibt bei Galvanik.
Q5: Muss nach Galvanisierung Schutzlack gesprüht werden?
Kommt auf Verwendung. Außen oder fingerabdruckfeste Teile oft transparenter Schutz-Decklack über Chrom; reine Innen-Dekorteile ohne. Decklack leicht, transparent, Metalloptik nicht schädigend.
Q6: Kann PP galvanisiert werden?
Schwer. PP hat sehr niedrige Oberflächenenergie und ist korrosionsbeständig, normale Aufrauhung wirkungslos, meist erst leitfähige Grundierung (z. B. chloriertes Polyolefin CPO) oder modifiziertes PP, Ausbeute und Kosten zu bewerten.
Q7: Welche Route ist umweltfreundlicher, Leitfarb oder Aufrauhung?
Leitfarb-Route umgeht chromsaure Aufrauhung, Abwasser/Abfall deutlich reduziert, aber Leitfarbe enthält Metallfüllstoff und Lösemittel, weiter VOC- und Abwasserkontrolle nötig; Aufrauhungsroute bei chromfrei + geschlossenem Kreislauf ebenfalls konform. Umweltvorzug hängt von Gesamtlinien-Management ab.
Q8: Beeinflusst Klarlack die Metallspiegeloptik?
Hochwertiger Klarlack extrem dünn transparent (5–15 µm), niedrige Vergilbung, hohe Lichtdurchlässigkeit, normal kein Spiegelverlust, schützt eher Glanz; bei ungleichmäßiger Schicht, Vergilbung oder Verunreinigung Mattierung und Glanzverlust, daher Chromfläche reinigen und Schichtdicke strikt kontrollieren.
Q9: Wie beurteilt man Galvanikteil als qualifiziert?
Dreiergarnitur: Thermoschock (Kalt-Warm-Wechsel) ohne Blasen/Abplatzen, CASS/Salzsprühnebel erreicht Kundenschwelle, Gitterschnitt-Haftung Grad 0, und Kanten/Innenvertiefungen schwache Zonen gleich beprobt – Fläche bestehen heißt nicht Ganzes bestehen.
Q10: Was liefert Kexin New Materials als Begleitung?
Kexin New Materials (Guangdong) Co., Ltd. liefert in Foshan PP/ABS-Haftgrund, leitfähige Grundierung, transparente Nachgalvanik-Klarlackierung und fingerabdruckfeste Klarlacke sowie wasserverdünnbare Metall/Chromimitationsalternativen, unterstützt Kunden beim Kreislauf Grundierung → Galvanisierung → Klarlack und hilft Ausbeute und Umweltkennzahlen zu verbessern.
Empfohlene Lektüre
- PVD-Begleitbeschichtungen — Vakuum-Beschichtungs-Vergleichsroute für Kunststoffmetallisierung.
- Wasserverdünnbare Aluminiumpaste und wasserverdünnbare Metallfarbe — Umwelt-Ersatzgedanken für Kunststoffmetalllack.
- Hammerlack- und Risslack-Rezepturprinzipien — Begleitlogik für Kunststoff-Deckorlack mit Kunststruktur.