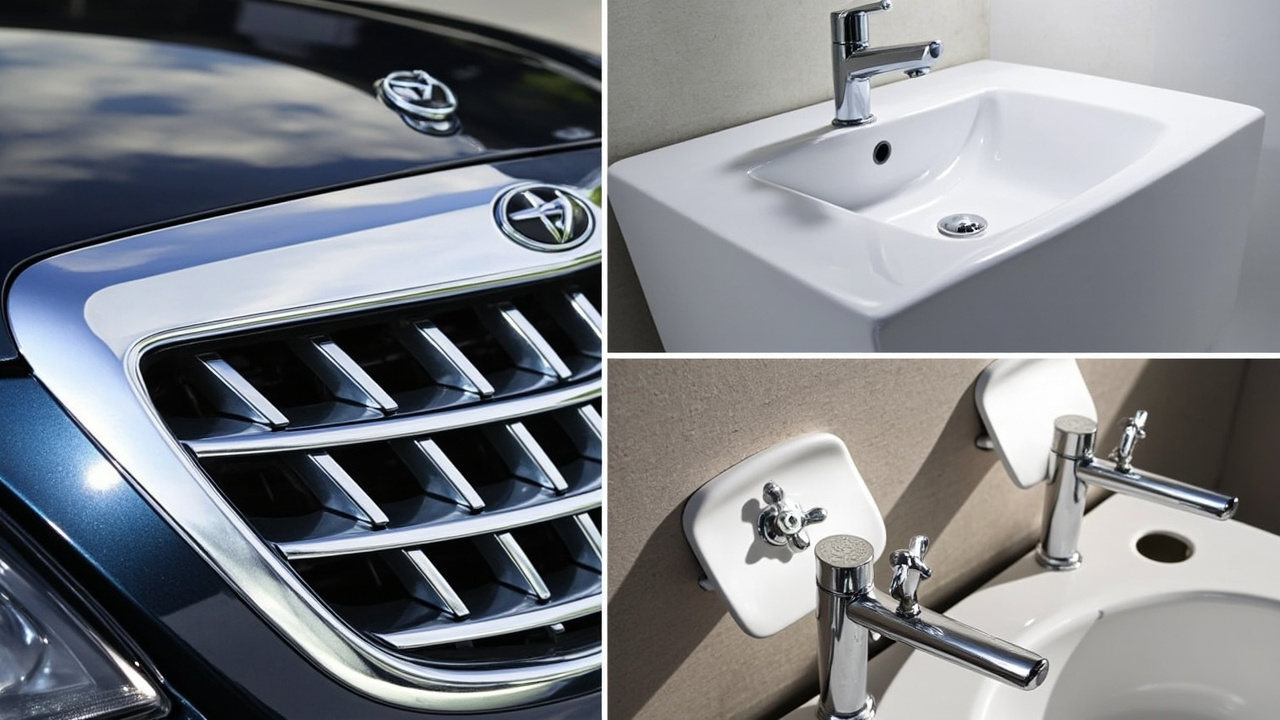
Penyaduran logam ke atas plastik (dalam industri juga dikenali sebagai metalisasi plastik, plastik-elektro) ialah proses mengubah komponen plastik menjadi "permukaan adalah logam sebenar": pertama, melalui penyaduran kimia, sepakan logam pengalir disemai pada permukaan plastik, kemudian menggunakan penyaduran elektrik untuk menambah tembaga, nikel, krom lapis demi lapis sehingga tebal, akhirnya mendapat rasa krom cermin yang sama seperti penyaduran logam, tetapi bahan asasnya adalah plastik yang ringan. Ia menggabungkan kebebasan pembentukan plastik dengan penampilan/kekonduksian logam, dan digunakan secara meluas dalam hiasan gril automotif, kelengkapan bilik air, tombol perkakas elektrik, penutup kosmetik, komponen hiasan 3C. Namun kesukaran penyaduran logam ke atas plastik bukan pada "penyaduran", sebaliknya pada "prawatan plastik sebelum penyaduran" dan "perlindungan selepas penyaduran"—kedua-dua bahagian ini adalah kunci kepada kadar hasil baik dan alam sekitar. Artikel ini akan menjelaskan secara mendalam prawatan, penyaduran elektrik, dan salutan pelindung selepas penyaduran plastik, serta menyusun sistem salutan yang sepadan (primer prawatan, cat pengalir, cat jernih selepas penyaduran), bagi membantu jurutera salutan dan penyaduran membina pemahaman rantaian lengkap.
Kexin New Materials (Guangdong) Co., Ltd. mempunyai pengumpulan kejuruteraan dalam salutan sokongan berkaitan metalisasi plastik (primer prawatan, cat atas pelindung selepas, serta laluan gantian penyaduran elektrik), dan mempunyai pemahaman mendalam terhadap kesakitan lekatan dan alam sekitar projek plastik-elektro. Pangkalan Foshan mereka telah lama berkhidmat kepada pelanggan komponen automotif, kelengkapan bilik air dan perkakas elektrik di selatan China, serta mengumpul kes boleh dilaksanakan dalam primer PP, cat logam berasaskan air dan sistem imitasi krom.
Satu, mengapa plastik boleh disadur elektrik
Plastik biasa tidak mengalirkan elektrik, permukaannya malas, tidak boleh disadur elektrik. Muslihat penyaduran logam ke atas plastik ialah "penyaduran kimia dahulu kemudian penyaduran elektrik": melalui prawatan, cipta mikro-kasar dan pusat pemangkin pada permukaan plastik, biarkan nikel kimia/kuprum kimia termendap sendiri pada suhu bilik sebagai filem logam pengalir (kira-kira 0.2–1 mikron), filem ini menjadikan plastik "bertukar menjadi pengalir", barulah boleh dialirkan elektrik untuk menyadur tembaga nikel krom menebal. ABS ialah bahan asas plastik-elektro yang paling klasik, kerana fasa butadiena mudah dikasar menjadi liang mikro, baik untuk pencangkuk; PC, PA, PP dan lain-lain perlu diubah suai atau prawatan lebih kompleks. Dari sifat fizikal, penyaduran kimia menggunakan agen penurun (seperti natrium hipofosfit, formaldehid, dimetilamino borana) untuk menurunkan ion logam dalam larutan menjadi logam, termendap pada permukaan yang diaktifkan pemangkin, ini adalah proses termodinamik spontan, kinetik dikawal oleh pemangkinan permukaan. Tanpa nukleus pemangkin paladium yang dicipta oleh prawatan, cecair penyaduran kimia langsung tidak akan bermula pada permukaan plastik, inilah punca status "titik nyawa" prawatan. Dari termodinamik tindak balas, penyaduran kimia ialah proses penurunan dikawal pemangkinan permukaan: ambil penyaduran nikel kimia sebagai contoh, natrium hipofosfit dioksidakan pada permukaan pemangkin paladium membebaskan elektron, menurunkan Ni²⁺ dalam larutan kepada nikel logam dan bersama mendakan fosforus, membentuk aloi Ni-P amorfus; sifat pemangkinan sendiri agen penurunan menjadikan pendapan boleh berterusan bukan hanya di titik awal. Memahami ini penting—jika prawatan gagal meletakkan nukleus paladium dengan kepadatan cukup dan keaktifan stabil pada permukaan plastik, penyaduran kimia akan "lambat bermula, banyak bocor", penyaduran elektrik seterusnya sebaik mana pun tidak dapat menyelamatkannya. Inilah sebab mengapa tumpuan kawalan proses plastik-elektro sentiasa pada prawatan dan antara muka, bukan pada tangki penyaduran itu sendiri.
Dua, panorama bahan asas plastik-elektro: perbezaan fizikokimia ABS dan PP
Untuk memahami mengapa salutan pra-dan-pasca rawatan perlu, mesti lihat bahan asas dahulu. ABS (terpolimer akrilonitril-butadiena-stirena) mempunyai fasa getah butadiena terdispersi di dalamnya, semasa pengkasaran kromik, fasa butadiena agak mudah dioksidakan dan larut keluar, meninggalkan lubang mikron dan retak mikro, memberi titik cangkuk mekanikal untuk lapisan seterusnya; pada masa sama tenaga permukaan ABS sederhana, rintangan kimia dalam tetingkap pengkasaran terkawal, oleh itu dipanggil "plastik yang direka khas untuk plastik-elektro". Manakala PP (polipropilena) ialah poliolefin separuh hablur, tenaga permukaan sangat rendah (kira-kira 29–31 mN/m), sifat kimia sangat malas, tiada fasa getah mudah dioksidakan, pengkasaran kromik biasa hampir tidak berkesan, inilah sebab PP buat plastik-elektro mesti bergantung pada primer promosi lekatan atau bahan diubah suai. PC (poli karbonat) kekakuan molekul kuat, mudah retak tegasan, pengkasaran perlu kawal suhu berhati-hati; PA (nilon) menyerap lembap, mengandungi ikatan amida, prawatan perlu imbangi dehidrasi dan pengaktifan; PBT/PET rintangan haba baik tetapi kehabluran tinggi, tetingkap pengkasaran sempit. Komposisi kimia bahan asas terus menentukan strategi prawatan dan sama ada perlu campur tangan salutan. Kuantifikasi tenaga permukaan sangat menerangkan: ABS kira-kira 38–42 mN/m, dalam julat boleh dibasahi kebanyakan cat; PP hanya 29–31 mN/m, di bawah ketegangan permukaan genting cat biasa, menyebabkan cat berlubang, lekatan gagal; PC kira-kira 40–45 mN/m tetapi kekakuan molekul kuat, tegasan dalaman besar. Oleh itu pada peringkat pemilihan bahan, "keboleh-metalisasian" mesti dimasukkan dalam penilaian: bukan sahaja lihat sifat mekanikal dan kos, tetapi juga tetingkap pengkasaran, tahap tegasan dan sama ada perlu jambatan cat. Apabila Kexin New Materials berkhidmat pelanggan di Foshan, sering jadikan pengesahan bahan asas sebagai langkah pertama sampel, elak cuba salah berulang pada bahan asas salah kemudian.
Tiga, aliran enam langkah prawatan penuh
Prawatan penyaduran logam ke atas plastik ialah titik nyawa kadar hasil, aliran tipikal: buang minyak → kasar (kromik mengakis permukaan ABS, larutkan fasa butadiena bentuk liang mikro cangkuk) → neutralisasi/reduksi (buang krom baki, kunci alam sekitar) → aktifkan (serap pemangkin paladium) → buang gel (dedah nukleus paladium) → nikel/kuprum kimia (mendakan sendiri pengalir). Mana-mana langkah hilang kawalan, lapisan seterusnya akan tanggal sekeping. Bahagian buang minyak biasa guna agen buang minyak alkali atau lap dengan pelarut, buang agen lepas acuan dan minyak kotor; bahagian kasar adalah teras, oleh sistem asid kromik-sulfurik pada 60–70 ℃ rawat beberapa minit; bahagian neutralisasi guna natrium bisulfit atau asid hidroklorik reduksi krom heksavalen baki jadi trivalen dan basuh; bahagian aktif rendam koloid paladium (seperti koloid paladium klorida-garam timah), biar zarah paladium melekat pada liang kasar; bahagian buang gel guna asid cair larutkan cangkerang timah, dedah nukleus paladium aktif; akhirnya nikel kimia di bawah pemangkinan paladium mendakan sendiri 0.2–0.6 µm lapisan pengalir. Dalam rantaian enam langkah ini, suhu, kepekatan, masa dan kualiti air (terutama bahagian aktif sangat sensitif pada kekotoran logam) mesti dikawal tertutup. Antara enam langkah bukan bebas, sebaliknya rantaian sebab-akibat kuat berpasangan: buang minyak tak bersih buat cecair kasar diasingkan minyak kotor, kasar tempatan gagal; kasar tak cukup buat tapak serapan aktif jarang; neutralisasi tak habis baki krom heksavalen racuni koloid aktif; aktif tak baik terus sebabkan nikel kimia bocor; buang gel berlebihan pula larutkan nukleus paladium sekali. Setiap langkah bergantung output lulus langkah sebelumnya, oleh itu talian moden kehendaki kualiti air sangat tinggi—bahagian aktif dan nikel kimia guna air tulen (kekonduksian < puluh µS/cm), elak Ca²⁺, Fe³⁺ dan lain-lain kekotoran sebabkan letupan sadur atau bocor. Operasi juga perlu kawal bawaan cecair (cecair terperangkap), jimat bahan dan kurang air sisa.
Empat, mekanisme kasar: pengkisan kromik dan cangkuk liang mikro
Kasar bukan sekadar "buat permukaan kasar", sebaliknya pengkisan kimia terpilih. Campuran kromik-sulfurik serang dulu fasa butadiena dalam ABS (ikatan berganda tak tepu mudah dioksidakan), fasa getah larut keluar bentuk lubang sfera, bentuk liang mikro sarang lebah berdiameter 0.1–beberapa mikron; fasa berterusan stirena-akrilonitril agak tahan kakis, kekal sebagai "rangka rangkaian" antara liang. Morfologi mikro ini serentak beri (1) luas permukaan besar untuk tambah Van der Waals dan kunci mekanikal, (2) saluran lepas tegasan kurang retak tegasan lapisan. Kasar tak cukup, cangkuk kurang, lekatan buruk; kasar berlebihan, plastik retak tegasan, permukaan rapuh, malah timbul "muka berlubang terlampau kakis". Kuantifikasi darjah kasar biasa guna kadar susut berat, sudut sentuh permukaan dan morfologi SEM bersama tentukan. Cecair kasar mengandungi krom heksavalen adalah kesakitan alam sekitar, industri beralih ke kasar bebas krom (seperti permanganat, plasma, laser) dan aliran lebih pendek. Guna SEM perhati muka kasar, morfologi tipikal ialah lubang sfera padat dan retak mikro bersilang, taburan diameter lubang dan kedalaman terus kait dengan lekatan: lubang terlalu cetek cangkuk lemah, terlalu dalam kepekatan tegasan, mudah retak. Industri selalu guna "kekasaran Ra dan ketumpatan lubang" sebagai indikator pemantauan proses darjah kasar, tetapi lebih boleh dipercayai ialah tolak balik lekatan merosakkan. Ujian sudut sentuh juga boleh tak langsung pantul sama ada kasar cukup—selepas kasar polariti permukaan naik, sudut sentuh air turun nyata. Perlu sebut, kasar juga masukkan kumpulan berfungsi beroksigen (karbonil, karboksil) pada permukaan, kumpulan polar ini bantu serapan cecair aktif seterusnya dan ikatan lapisan, ialah hasil kimia sukar ganti dengan gosok fizikal sahaja.
Lima, laluan gantian kasar bebas krom
Karsinogenan dan ketoksikan tinggi krom heksavalen, menjadikan kasar bebas krom arah ubah suai talian plastik-elektro global. Gantian utama ada tiga: (1) sistem permanganat (seperti kalium permanganat-asid fosforik), bergantung pengoksidan kuat buat lubang pada permukaan ABS, tetapi morfologi lubang dan tetingkap lekatan berbeza dengan kromik, perlu laras semula parameter; (2) kasar plasma/ozon, guna zarah tenaga tinggi bombard atau oksidakan permukaan, naikkan polariti dan mikro-kasar, hampir tiada cecair sisa, tetapi pelaburan peralatan besar, cabaran keseragaman pada komponen kompleks tinggi; (3) kasar laser/UV, tepat buat cangkuk tempatan, sesuai metalisasi pilihan (seperti hanya sadur kawasan logo). Selain itu ada laluan komposit "kasar fizikal + primer": dulu pasir sembur atau rawat nyala naikkan tenaga permukaan, kemudian sembur primer promosi lekatan, elak pengkisan kimia. Kexin New Materials di pangkalan Foshan tolak sistem logam berasaskan air dan imitasi krom, ialah antara pilihan gantian hijau plastik-elektro, idea mereka kurangkan kebergantungan kasar, guna salutan jambatan plastik dan logam.
Enam, pengaktifan dan pemangkinan: koloid paladium dan pendayaan
Bahagian aktif tentukan sama ada nikel kimia boleh bermula seragam. "Kaedah dua langkah" tradisi dulu guna timah klorida pendayakan (serap Sn²⁺ pada permukaan), kemudian guna paladium klorida aktif (Sn²⁺ reduksi Pd²⁺ jadi nukleus paladium logam); "kaedah koloid satu langkah" moden terus guna koloid paladium-timah (seperti koloid PdCl₂-SnCl₂-HCl), koloid melekat pada permukaan kasar, kemudian melalui buang gel (asid hidroklorik cair atau fluorida) larutkan cangkerang timah luar, dedah nukleus paladium aktif. Kepadatan nukleus paladium terus tentukan kadar permulaan nikel kimia—nukleus terlalu jarang, bermula lambat, bocor; terlalu padat, paladium habis banyak, kos naik. Cecair aktif sangat sensitif pada kekotoran logam Fe³⁺, Cu²⁺ dan lain-lain, akan racuni koloid sebabkan bocor, oleh itu tangki aktif perlu padan air tulen dalam talian dan ganti berkala. Pada bahan asas tiada cangkuk kasar seperti PP, aktif selalunya perlu gabung zarah pemangkin dalam primer atau pengisi pengalir baru bermakna.
Tujuh, nikel kimia dan kuprum kimia
Lapisan nikel kimia ialah filem 0.2–1 µm kunci "jadikan plastik pengalir". Nikel kimia (natrium hipofosfit reduksi, dapat aloi Ni-P) kekerasan tinggi, tahan kakis, ikatan baik, ialah lapisan pengalir asas utama plastik-elektro; kuprum kimia (formaldehid reduksi, kuprum tulen) kekonduksian lebih baik, kebolehregangan baik, sesuai untuk penyaduran tembaga tebal seterusnya, tetapi kawalan formaldehid (karsinogen) dan gas sisa formaldehid ketat, dan kehendaki kebersihan prawatan lebih tinggi. Kawalan ketebalan, 0.2 µm sudah memenuhi permulaan pengalir, tetapi untuk kurang bocor dan naikkan rintangan kejutan sejuk-panas, selalu buat 0.4–0.8 µm. Cecair nikel kimia perlu kawal pH, suhu, jumlah beban dan agen stabil (elak penguraian sendiri letupan sadur), dan tapis berkala buang zarah. Kekompakan hablur lapisan nikel kimia terus pengaruhi keleperan dan ikatan lapisan penyaduran seterusnya, ialah item wajib periksa QC. Aloi Ni-P dari nikel kimia ikut kandungan fosforus berbeza (biasa 3–12 %) tunjukkan peralihan dari hablur ke amorfus, lapisan fosforus tinggi tahan kakis lebih baik tetapi kekerasan sedikit rendah, lapisan fosforus rendah keboleh-solder baik, formula pilih ikut kegunaan. Walaupun kuprum kimia kekonduksian dan regangan lebih baik, ketoksikan dan kebolehmeruap formaldehid buat kawalan persekitaran kerja dan gas sisa lebih ketat, sebahagian kawasan pengeluaran sudah hadkan guna, beralih ke sistem bebas formaldehid masih dalam penyelidikan. Sama ada nikel atau kuprum, cecair nikel kimia perlu tambah agen stabil (seperti plumbum, jenis tiourea surih) cegah penguraian homogen, dan padan tapisan berterusan buang zarah pemangkin, jika tidak akan "letupan sadur sendiri" sumbat tangki dan cangkuk.
Lapan, struktur lapisan penyaduran elektrik: tembaga/nikel/krom
Di atas lapisan pengalir nikel kimia, menyadur elektrik berturut: tembaga sulfat (tebalkan pengalir, isi rata) → nikel berkilat (tahan kakis, hiasan, ketebalan utama) → sadur krom atau ganti krom (paling luar, cermin dan tahan haus). Jumlah lapisan tipikal puluh mikron. Lapisan nikel ialah kuasa utama anti-kakisan, lapisan krom nipis dan keras, beri cermin dan rintangan cuaca. Antara lapisan mesti ikatan baik, jika tidak mengelupas. Agihan ketebalan khusus lebih kurang: tembaga piro 5–15 µm asas isi rata, nikel separuh cahaya + nikel cahaya 10–25 µm beri anti-kakisan dan hiasan, krom mikro-liang/mikro-retak 0.1–0.5 µm beri muka keras dan cermin. Lapisan nikel selalu buat kombinasi "nikel dua lapis + krom mikro-liang" untuk potong saluran kakisan; pada kehendaki tahan kakis tinggi (seperti hiasan luar automotif) akan tebalkan nikel dan guna krom mikro-liang serak arus kakisan. Rekaan perbezaan keupayaan antara lapisan ialah teras anti-kakisan, salah guna nikel cahaya satu lapis mudah berlaku "kakisan garisan" di calar. Intipati rekaan anti-kakisan pada keupayaan antara lapisan dan struktur mikro-liang: nikel cahaya satu lapis bila calar, kakisan dari calar maju lurus ke matriks; manakala kombinasi "nikel separuh cahaya (keupayaan lebih negatif) + nikel cahaya (keupayaan lebih positif) + krom mikro-liang", buat arus kakisan diserak seragam oleh mikro-liang, kakisan berlaku sebagai penipisan seragam bukan liang garisan, hayat berganda. Krom mikro-liang melalui masukkan zarah inert sangat halus (seperti barium sulfat, tanah diatom) pada lapisan nikel atau sadur nikel sekunder buat lubang. Pada senario garam kabus tinggi seperti hiasan luar automotif, akan tebalkan jumlah nikel dan evolusi ke "nikel dua lapis + krom mikro-retak". Butiran ini tentukan lapisan "nampak kilat" sama, tahun jaminan mungkin bezakan beberapa kali.
Sembilan, tetingkap proses dan parameter plastik-elektro ABS
Mengambil ABS sebagai contoh, tetingkap parameter plat elektrik plastik tipikal ialah: pengkasaran 60–70 ℃, CrO₃ 300–450 g/L, H₂SO₄ 200–350 g/L, masa 3–10 min (bergantung pada ketebalan dan keperluan bahagian); peneutralan 30–50 ℃, natrium bisulfit 30–80 g/L; pengaktifan 20–40 ℃, paladium koloid 50–200 ppm Pd; penyahgel 1–3 % HCl atau fluorida; nikel kimia 30–45 ℃, pH 4.5–5.0, ketebalan 0.4–0.8 µm; tembaga pirolitik elektro 20–30 ℃, nikel 50–60 ℃, krom 40–50 ℃. Parameter ini tidak berasingan; pengkasaran berlebihan akan menyempitkan toleransi pengaktifan dan pembalut kimia seterusnya, justeru pelarasan parameter mesti dilakukan secara bersepadu sepanjang talian. Tetingkap pengkasaran ABS adalah lebar (±20% masih boleh diterima), itulah sebab asas ia menjadi bahan asas klasik; menukar bahan asas bermakna membuka semula tetingkap.
Sepuluh, Masalah PP: Tenaga Permukaan Sangat Rendah dan Keperluan Cat Primer
Halangan terbesar PP untuk plat elektrik plastik ialah tenaga permukaannya sangat rendah dan hablurannya padat, pengkasaran asid kromik hampir tidak berkesan, pengakaran mikroliang gagal, dan pembalut kimia terus terlepas balut. Terdapat tiga laluan penyelesaian: (1) rawatan nyala/api korona/plasma untuk meningkatkan tenaga permukaan melebihi 40 mN/m, tetapi kesannya merosot mengikut masa dan tidak seragam pada bahagian kompleks; (2) menggunakan PP terubah suai (seperti PP terikat gugus maleik anhidrida, campuran PP/elastomer), memperkenalkan fasa polar yang boleh dikasar atau meningkatkan lekatan; (3) yang paling praktikal ialah menyembur cat primer promosi lekatan (tipikal sistem kloropoliolefin CPO), membentuk lapisan peralihan lekatan kuat pada PP terlebih dahulu, kemudian melakukan cat pengalir atau terus mendapan elektrik di atasnya. Untuk PP bilik mandi dan perkakas rumah kuantiti besar, laluan cat primer telah menjadi standard de facto. Kexin New Materials di pangkalan Foshan telah melancarkan cat primer lekatan khusus untuk PP, bekerjasama dengan bahagian suntikan pelanggan untuk mencapai kadar hasil plat elektrik plastik yang stabil. Rawatan nyala menggunakan nyala pengoksidaan suhu tinggi untuk memperkenalkan kumpulan oksigen polar pada permukaan PP, kos rendah tetapi seragam dan ketahanan masa (rosot dalam beberapa jam hingga beberapa hari selepas rawatan) sukar dikawal; korona/plasma lebih seragam, boleh dibuat dalam talian, tetapi peralatan mahal dan sukar bertudung pada bahagian rongga dalam. Oleh itu, plat elektrik plastik PP secara pukal lebih kerap menggunakan "PP terubah suai + cat primer CPO" sebagai perlindungan berganda: pengubahsuaian menyelesaikan kebolehan lekatan, cat primer menyelesaikan ikatan kuat dan keserasian pendapan elektrik. Untuk keadaan di mana bahan tidak boleh diubah (seperti pelanggan menetapkan bahan mentah), cat primer CPO hampir satu-satunya jalan keluar mantap, ini juga menerangkan mengapa peningkatan kadar hasil plat elektrik plastik PP sering bukan dengan mengubah pendapan elektrik tetapi mengubah salutan.
Sebelas, Cat Primer Promosi Lekatan Kloropoliolefin (CPO)
Kloropoliolefin (Chlorinated Polyolefin, CPO) ialah bahan klasik untuk menyelesaikan lekatan PP. Rantai molekulnya mempunyai struktur serupa dengan PP, boleh membengkak dan merebak masuk ke lapisan permukaan PP membentuk pengakaran "interpenetrasi", pada masa sama klor sisi rantai memberikan polariti, boleh menghubungkan cat lapisan atas atau lapisan pembalut kimia/elektro. Cat primer CPO biasanya disembur nipis 3–8 µm, dibakar pada 60–80 ℃ selama 10–20 min untuk menggalakkan resapan antara muka dengan PP. Petunjuk utama ialah darjah klorinasi (biasanya 20–40 %), berat molekul (mempengaruhi keseimbangan pembentukan filem dan lekatan) dan sistem pelarut (perlu membengkakkan PP tanpa menyebabkan retak). CPO juga boleh digunakan sebagai dasar semburan cat atas terus pada bahagian PP perkakas rumah, tidak terhad kepada plat elektrik plastik. Untuk laluan plat elektrik plastik, di atas cat primer CPO selalunya disembur lagi cat pengalir atau dilakukan pengaktifan khas, barulah boleh memulakan pendapan; jika pembalut kimia terus, cat primer perlu mengandungi aktiviti pemangkin atau disepadukan dengan pengaktifan. Kesukaran formulasi ialah: darjah klorinasi terlalu rendah lekatan lemah, terlalu tinggi pula rapuh, kuning, rintangan cuaca buruk. Dari segi aplikasi, cat primer CPO kebanyakannya disembur dengan udara atau elektrostatik, ketebalan filem 3–8 µm sudah memadai, terlalu tebal sebaliknya ikatan dalam lemah dan mudah retak; tetingkap pembakaran mesti cukup untuk resin membengkak dan merebak masuk PP, tanpa terlalu panas sehingga PP cacat. Turun naik gred PP yang dibekalkan akan mempengaruhi kesan cat primer dengan ketara, justeru pengeluaran besar perlu mengunci bahan mentah dan kelompok, serta kerap melakukan pengesahan grid+rebusan air. Untuk bahagian PP yang perlu cat pengalir, cat primer CPO juga perlu serasi dengan resin cat pengalir lapisan atas, elakkan antara muka lemah antara lapisan.
Dua Belas, Laluan Cat Dasar Pengalir/Cat Pengalir (Elak Pengkasaran)
Untuk plastik sukar dikasar (PP, PE, sebahagian plastik kejuruteraan, malah seramik/kaca), industri kerap menggunakan laluan "cat pengalir" untuk mengelak pengkasaran: dahulu sembur cat pengalir mengandungi pengisi logam (serbuk perak, serbuk kuprum, grafit, serbuk nikel atau gentian keluli tahan karat) pada bahagian, membentuk lapisan pengalir 1–10 µm, rintangan permukaan <1–10 Ω/□, kemudian terus masuk ke dalam tangki pendapan elektrik untuk menebalkan kuprum nikel krom. Laluan ini menggantikan "pengkasaran kimia buat akar" dengan "cat pengalir + lekatan fizikal", menjimatkan pengkasaran krom heksavalen, kelebihan mesra alam jelas, tetapi keperluan terhadap lekatan cat pengalir itu sendiri (masih bergantung pada cat primer atau rawatan permukaan) dan keseragaman pengaliran sangat tinggi. Sistem resin cat pengalir perlu serasi dengan cecair pendapan elektrik (tahan asid, tahan alkali, tahan suhu), lazimnya akrilik, epoksi atau poliuretana terubah suai. Kekuatan ikatan lapisan salutan laluan cat pengalir lebih bergantung pada ikatan mekanikal/kimia cat dengan bahan asas, bukan pengakaran mikroliang, justeru pra-rawatan bahan asas (buang minyak, cat primer) lebih kritikal. Kelebihan lain laluan cat pengalir ialah "pemetalan selektif": menggunakan topeng atau sutera untuk hanya menyembur cat pengalir pada kawasan hendak disadur, kawasan tidak disembur tidak pengalir, tidak disadur, menjimatkan penebat dan penyaduran balik seluruh bahagian. Ini sangat berguna pada logo, jalur hiasan, perisai tempatan. Tetapi laluan ini sangat menuntut konsistensi aplikasi cat pengalir — turun naik ketebalan filem akan terus menyebabkan rintangan tidak seragam, taburan arus tidak seimbang, lapisan salutan timbul "corak tebal nipis" malah tempatan terbakar. Oleh itu bahagian semburan selalu dilengkap ukuran ketebalan dalam talian dan pemeriksaan rintangan, reka bentuk sangkut juga mesti pastikan sentuhan elektrik baik antara lapisan cat pengalir dengan katod pendapan elektrik, jika tidak arus permulaan tidak dapat masuk.
Tiga Belas, Formulasi Cat Pengalir: Sistem Serbuk Perak/Serbuk Kuprum/Grafit
Prestasi cat pengalir ditentukan oleh tiga: pengisi pengalir, resin dan pelarut. Serbuk perak kekonduksian terbaik, rintangan pengoksidaan baik, rintangan sentuhan rendah, tetapi kos tinggi, banyak digunakan untuk perisai elektronik boleh harap dan hiasan mewah; serbuk kuprum kos rendah, pengaliran baik, tetapi mudah teroksida perlu salutan anti-pengoksidaan (seperti serbuk kuprum bersalut perak), jika tidak cecair pendapan elektrik menghakis menyebabkan rintangan melonjak, lapisan salutan berbintik; grafit/karbon hitam kos rendah, tahan kakisan, tetapi kekonduksian lemah, ketebalan filem perlu besar; serbuk nikel dan gentian keluli tahan karat memberi kompromi antara rintangan kakisan dan kos. Bentuk pengisi (kepingan lebih baik dari sfera, lebih mudah bentuk laluan pengalir), pecahan isipadu (biasanya 30–60 wt%), serakan (elak gumpalan) dan pelembapan resin pada pengisi, bersama menentukan rintangan akhir dan lekatan. Formulasi juga mesti imbangkan kebolehkerjaan (kelikatan, pengaliran, kering kilat) dan keserasian pendapan elektrik. Kexin New Materials mempunyai simpanan formulasi untuk cat dasar pengalir ini, boleh sesuaikan pengisi dan resin mengikut bahan asas PP/ABS berbeza. Perlu disebut khas "serbuk kuprum bersalut perak": teras kuprum, luaran disalut perak nipis, imbangkan kos rendah kuprum dengan anti-pengoksidaan perak, pilihan seimbang prestasi dan kos, tetapi kelengkapan salutan menentukan keupayaan tahan hakisan cecair pendapan elektrik, salutan buruk akan mengoksida dan gelap sebelum sadur. Taburan saiz zarah pengisi juga ada ilmu — gabungan kasar halus boleh bentuk laluan pengalir lebih padat pada isi pengisi rendah, turun kos sambil kekalkan pengaliran. Di hujung resin pula mesti imbangkan pelembapan pada pengisi, lekatan dengan bahan asas (selepas cat primer), serta tahan cecair pendapan elektrik (asid/alkali/pengoksidaan) tanpa bengkak atau tanggal. Pengalaman formulasi Kexin New Materials pada cat dasar pengalir, tepatnya berpusat pada padanan "pengisi-resin-bahan asas" tiga ini.
Empat Belas, Cat Atas Pelindung Selepas Sadur: Lacquer Lut Sinar
Pendapan elektrik plastik bukan "habis bila disadur". Bahagian pasca-sadur selalu ada "cat atas pelindung": sebahagian bahagian untuk tingkat rintangan cuaca, anti-cap jari atau tukar warna, selepas lapisan krom sembur lagi lapisan cat pelindung lut sinar (serupa cat atas PVD). Lapisan sadur (terutama krom berkilat) walaupun keras tapi nipis, pendedahan luar jangka hilang kilat, kakisan titik, dan cap jari mudah kekal; lacquer lut sinar memberikan rintangan cuaca tambahan, rintangan kimia dan penghalang calar. Lacquer lut sinar dibahagi jenis berasaskan pelarut (poliuretana dua komponen, akrilik) dan jenis berasaskan air/UV kaku. Keperluan aplikasi sangat nipis dan lut sinar (biasanya 5–15 µm), tidak boleh tutup cermin logam, tidak boleh kuning, tidak boleh turun lekatan. Untuk bahagian bilik mandi dan hiasan luar kereta, lacquer lut sinar ialah proses utama lanjut jaminan. Lacquer pasca-sadur dan cat primer pra-sadur sama-sama "antara syarikat salutan dengan kilang pendapan elektrik". Lacquer lut sinar poliuretana dua komponen berasaskan pelarut prestasi menyeluruh matang, lekatan dan rintangan cuaca seimbang, masih arus perdana; lacquer akrilik keras tapi rapuh, anti-calar baik tapi keanjalan sedikit lemah; lacquer kaku UV bebas pelarut, kaku saat, kelajuan talian tinggi, tetapi perlu bentuk bahagian rata boleh terima cahaya, dan tenaga kaku pada permukaan logam gelap mesti cukup; lacquer lut sinar berasaskan air VOC rendah tapi pembentukan filem sensitif suhu kelembapan, rintangan air awal perlu pemeliharaan. Sama ada mana-mana, aplikasi menuntut "nipis, seragam, bersih": ketebalan melebihi 15–20 µm mudah retak mengalir, tutup rasa logam, ketebalan kurang pula perlindungan tak cukup. Sebelum sembur, permukaan krom mesti buang minyak cap jari dan rawat ringan naik kelembapan, jika tidak lacquer akan berlubang setempat atau tanggal sekeping.
Lima Belas, Rintangan Cuaca dan Anti-Cap Jari Lacquer Lut Sinar
Prestasi teras lacquer lut sinar ialah rintangan cuaca (penuaan QUV/lampu xenon tidak kuning, tidak retak) dan anti-cap jari (tenaga permukaan rendah, mudah dibersihkan). Bahagian luar perlu lulus 1000–2000 jam penuaan lampu xenon dan pengesahan gabungan CASS; anti-cap jari selalu melalui tambah bantuan fluorin atau siloksana turunkan tenaga permukaan, tetapi berlebihan akan korban lekatan antara lapisan. Lacquer kaku UV kerana bebas pelarut, kaku cepat, kekerasan tinggi, sedang ganti sebahagian jenis berasaskan pelarut; lacquer lut sinar berasaskan air pula sepadan pengurangan VOC. Ikatan antara lapisan lacquer dengan krom bergantung pada kekasaran mikro permukaan krom dan kebersihan basuhan (baki agen tanggal ialah pembunuh lekatan), selalu perlu rawatan ringan selepas krom (seperti pengaktifan asid cair atau plasma) kemudian sembur. Kexin New Materials ada skim kejuruteraan pada sistem lacquer lut sinar berasaskan air dan anti-cap jari, boleh sambung proses pasca plat elektrik plastik. Tahap anti-cap jari boleh guna visual residu cap jari + sudut sentuh kuantifikasi, tenaga permukaan semakin rendah semakin sukar kekal kesan, tetapi terlalu rendah (<20 mN/m) akan lemahkan lekatan lacquer dengan permukaan krom, perlu timbang pada dos bantuan. Dari segi rintangan cuaca, QUV 340 nm kitaran 1000 h selalu sebagai sempadan dalam/luar, bahagian luar patut naik penuaan spektrum penuh xenon. Jika lacquer mengandungi penyerap UV dan penstabil cahaya amina terhalang (HALS), boleh lambatkan penyah-kilat nikel bawah krom, lanjut jaminan.
Enam Belas, Lapisan Penebat Tempatan dan Perlindungan Tepi
Bahagian plat elektrik plastik selalu ada rongga dalam, cangkuk, ulir dan muka pemasangan, kawasan ini tidak boleh disadur (jika tidak cecair berkumpul, kakisan, ganggu pemasangan). Secara proses guna "tinta/varnis penebat" untuk bertudung selektif kawasan ini: dahulu sadur keseluruhan, kemudian guna lapisan penebat boleh tanggal atau kekal tutup rongga dalam dan cangkuk, atau sebelum sadur guna varnis anti-sadur titik cat kawasan tak disadur. Lapisan penebat perlu tahan cecair pendapan elektrik (asid, alkali, pengoksidaan), mudah kerja, mudah buang (jenis boleh tanggal) atau ikatan kekal (jenis struktur). Di tepi dan bucu tajam lapisan salutan selalunya nipis, kepekatan tegasan, mudah dedah plastik, selalu pada peringkat reka suntikan buat chamfer, tambah ketebalan dinding, dan cat tambah tempatan perlindung. "Pautan salutan" ini nampak tepi, tapi ialah kritikal kadar hasil plat elektrik plastik dan kebolehpercayaan pemasangan, juga medan ilmu pencelupan cat. Varnis penebat boleh tanggal kebanyakannya sistem getah atau termoplastik, selepas sadur tanggal terus, sesuai kelompok kecil pelbagai jenis; lapisan penebat kekal pula epoksi atau akrilik terubah suai, selepas kaku kekal dengan bahagian, untuk sekatan struktur. Ketepatan tudung tentukan estetik sempadan lapisan dan pemasangan, selalu gabung CNC titik gam atau sutera cap untuk tudung garis halus. Untuk bahagian berulir, selalu guna sumbat getah tahan suhu fizikal bertudung, elak filem varnis masuk ulir affect putaran masuk.
Tujuh Belas, Rajah Alir Proses dan Rentak
Satu talian plat elektrik plastik lengkap lazimnya susun: gantung → buang minyak → basuh air → kasar → kitar → basuh air → neutral → basuh air → aktif → basuh air → nyahgel → basuh air → nikel kimia (atau kuprum) → basuh air → sadur kuprum → basuh air → sadur nikel → basuh air → sadur krom → basuh air → kering → tanggal gantung → (pasca-proses) lacquer/penebat. Rentak ditentukan kelajuan talian dan masa tangki, reka sangkut (pengalir, tahan alir, elak timbang cecair) terus tentukan keseragaman dan kadar rosak. Untuk laluan cat pengalir, selepas buang minyak/cat primer sisip "sembur cat pengalir → kaku" kemudian masuk sadur. Seluruh talian guna kren auto atau talian gelang, parameter dikawal tertutup oleh PLC pusat dan analisis dalam talian (kepekatan, suhu, pH). Rentak terlalu panjang tambah bawa cecair keluar, penggunaan bahan, air sisa, rentak terlalu pendek pula kasar/aktif tak cukup, reka proses mesti imbang dua. Tetapan rentak selalu berasas "langkah paling perlahan", contoh kasar 6 min tentu kelajuan talian utama, tangki lain susun mengikut masa tinggal; ketumpatan susun sangkut affect muatan dan keseragaman, terlalu rapat perolakan dalam tangki lemah, ketebalan tak seragam. Talian gelang moden guna simulasi optima jarak sangkut dan ayun, kawal nilai CV ketebalan dalam 10 %. Masa tukar jenis guna bahagian kambing hitam (dummy) dahulu jalan talian kalibrasi, baru naik barang tulen, turun rosak kelompok pertama.
Lapan Belas, Parameter Proses Utama: Suhu, Ketebalan, Pekaku
Parameter rantaian penuh plastik-elektro boleh dikategorikan kepada tiga jenis: suhu (pengkasaran 60–70 ℃, pengaktifan suhu bilik, nikel kimia 30–45 ℃, penyaduran nikel 50–60 ℃, penyaduran krom 40–50 ℃), ketebalan (penyaduran kimia 0.4–0.8 µm, tembaga piro 5–15 µm, nikel 10–25 µm, krom 0.1–0.5 µm, lacquer jernih 5–15 µm), pempelan (primer CPO 60–80 ℃/10–20 min, cat pengalir 80–120 ℃/15–30 min, lacquer jernih dua komponen suhu bilik atau pempelan 60–80 ℃, lacquer jernih UV peringkat saat). Nombor-nombor ini tidak tetap, ia berubah mengikut bahan asas, bentuk bahagian, peralatan dan keperluan. Peralihan suhu 2–3 ℃ sudah boleh menyebabkan pengkasaran berlebihan atau pengaktifan gagal; ketebalan tidak mencukupi secara langsung mengorbankan rintangan kakisan; pempelan tidak cukup menyebabkan lekatan salutan dan rintangan kimia lemah. Garisan pengeluaran mesti dilengkapi kawalan suhu ketepatan tinggi, pengukuran ketebalan dalam talian/luar talian (XRF, keratan metalografi) dan pengesanan darjah pempelan (DMA/sapuan pelarut). Pengukuran ketebalan mengesyorkan XRF untuk sampel rawak dalam talian tembaga-nikel-krom, keratan metalografi untuk analisis keseluruhan lapisan secara merosakkan, kedua-duanya disahkan silang; darjah pempelan untuk lacquer jernih boleh dihakimi secara tidak langsung dengan bilangan sapuan MEK atau kekerasan pensel. Isyarat pertama peralihan parameter sering kali adalah penampilan (kabut, berbunga, liang jarum), oleh itu pengendali mesin perlu menyimpan sampel setiap syif untuk perbandingan warna dan kilauan cermin (seperti alat kilauan 60°). Menulis parameter utama ke dalam carta kawalan SPC boleh mengesan peralihan trend lebih awal.
19. Garisan dan Peralatan: Rak Gantung/Bak Penyaduran/Semburan
Pelaburan peralatan plastik-elektro adalah berat, penyelenggaraan teliti. Bak penyaduran kebanyakannya berlapik PP/PVC, tiub pemanas titanium, semburan dalam bak dan limpahan PP; rak gantung menggunakan titanium atau keluli bersalut getah, perlu mengalirkan elektrik dan mencegah cecair terperangkap, mencegah penyaduran pada kawasan bukan saduran; garisan automatik dilengkapi kren langit, pengangkutan gelang dan mekanisme ayunan untuk memastikan seragam. Bahagian semburan (primer, cat pengalir, lacquer jernih) menggunakan mesin ulang-alik atau robot, dilengkapi semburan elektrostatik untuk meningkatkan kadar cat dan ketebalan filem seragam; bilik semburan perlu suhu kelembapan malar dan pemantauan kepekatan pelarut. Rawatan air sisa (penurunan krom heksavalen, pemecahan kompleks nikel, neutralisasi asid-alkali) adalah kos pematuhan wajib. Salutan sokongan Kexin New Material di pangkalan Foshan kebanyakannya dilaksanakan dengan model kerjasama "semburan luar talian + penyaduran elektro pelanggan", pra-rawatan primer dan lacquer jernihnya boleh disiapkan di garisan semburan biasa, mengurangkan ambang pelanggan mengubah garisan. Reka bentuk rak gantung sering dianggap remeh tetapi sangat kritikal: ia serentak memikul empat peranan pengaliran elektrik, sokongan, perintang aliran dan pencegahan cecair terperangkap. Keratan rentas pengaliran tidak cukup akan hadkan arus menyebabkan lapisan saduran nipis; perintang aliran tidak baik menyebabkan belakang turut disadur, membazir dan tidak cantik; cecair terperangkap membawa cecair ke bak seterusnya menyebabkan pencemaran silang dan peningkatan air sisa. Garisan tinggi menggunakan rak gantung titanium bersalut getah, kawasan bukan saduran disalut getah, kawasan saduran titanium terdedah, dan buat sokongan berbentuk untuk mengurangkan cecair terperangkap. Bahagian semburan penyaduran elektrostatik boleh meningkatkan kadar penggunaan cat dari 30–40 % semburan udara ke 60–80 %, mengurangkan kos cat dan VOC dengan ketara. Bahagian air sisa pula adalah tempat pematuhan berat: krom heksavalen diturunkan dulu ke trivalen kemudian diendapkan, nikel kompleks perlu dipecahkan kompleks sebelum boleh dikeluarkan dengan penggumpalan, rawatan tidak mencapai standard terus hadkan pengeluaran.
20. Kemajuan Bahan Terubahsuai PP dan Tanpa Primer
Untuk mengurangkan kebergantungan PP plastik-elektro pada primer, pihak bahan sedang memajukan PP terubahsuai: cantuman monomer polar (seperti PP-g-MAH) memperkenalkan titik pelekatan polar; campuran PP/elastomer (EPDM) mencipta fasa boleh dikasarkan; pengisian mineral atau gentian kaca meningkatkan kestabilan dimensi dan sokongan lapisan saduran. Sebahagian PP terubahsuai sudah boleh mendapatkan pencengkam boleh diterima di bawah pengkasaran sederhana, mencapai "pengurangan berat + boleh plastik-elektro". Tambahan, cat pengalir tanpa primer (mempunyai resin pelekatan kuat sendiri) dan pengaktifan plasma suhu rendah terus, juga memampatkan proses primer. Tetapi pengubahsuaian akan mengorbankan sebahagian kelebihan PP murah dan ringan, pemilihan bahan adalah keseimbulan semula "kos-prestasi-proses". Untuk barangan besar bilik mandi, masih kebanyakannya menggunakan laluan mantap primer CPO + cat pengalir. Selepas titik polar PP tercantum (PP-g-MAH) dipertingkat, boleh mendapatkan pencengkam tertentu di bawah keadaan sederhana, tetapi sukar mencapai kekuatan pengkasaran ABS, kebanyakannya masih digabung dengan primer; PP diperkuat gentian kaca perlu perhatikan liang jarum lapisan saduran di hujung gentian terdedah. Cat pengalir tanpa primer melalui pengenalan resin pelekatan kuat (seperti klorovinil terubahsuai, epoksi) terus menggigit PP, menjimatkan satu proses tetapi pengaliran dan pelekatan sukar kedua-duanya sempurna, sesuai untuk bahagian perisai hiasan keperluan sederhana-rendah. Pemilihan sinergi bahan dan cat adalah tuas utama penjimatan kos PP plastik-elektro.
21. Kawalan Kualiti: Ujian Pelekatan
Kekuatan ikatan plastik-elektro adalah garisan hidup mati. Kaedah standard termasuk: kejutan haba (kejutan sejuk-panas) lihat sama ada berbuih mengelupas; grid/tebasan (seperti menggunakan pita pelekat atau rivet tegangan) kuantitatif kekuatan ikatan; lenturan/impak lihat kekenyalan; grid seratus + pita pelekat (untuk lapisan lacquer jernih). Sasaran kekuatan ikatan antara lapisan elektro dan plastik biasanya memerlukan lulus air mendidih 100 ℃ / minyak panas atau kitaran sejuk-panas -40–85 ℃ tanpa terlepas. Ujian perlu diambil sampel di bahagian perwakilan dan kawasan lemah seperti sudut, lekuk dalam, tidak boleh hanya menguji permukaan rata. Kexin New Material semasa menyerahkan salutan sokongan, akan berbincang dengan pelanggan ambang penerimaan pelekatan (seperti grid seratus gred 0, kejutan sejuk-panas tanpa terlepas), dan mereplikasi keadaan selepas penyaduran pelanggan untuk pengesahan, mengelakkan pertikaian "salutan lulus tetapi lapisan saduran terlepas". Kaedah tarik-terlepas (seperti menggunakan bongkah aluminium dipegang kemudian tegangan ukur kekuatan ikatan, unit MPa) lebih kuantitatif dari grid seratus, sesuai untuk penyelidikan penanda aras; lulus kejutan haba tetapi grid seratus suhu bilik terlepas, sering menunjukkan ikatan lemah antara muka bukan tegasan haba. Pengambilan sampel perlu meliputi hujung titisan, sudut dalam, akar benang dan kawasan arus rendah/pelekatan rendah, kedudukan ini paling mudah gagal dulu. Kexin New Material mencadangkan pelekatan dimasukkan ke dalam pengesahan dua kali bahan masuk dan setiap keluaran batch, bukan hanya pemeriksaan akhir.
22. Ujian Kejutan Haba (Kejutan Sejuk-Panas)
Kejutan haba adalah ambang kebolehpercayaan paling ketat dan paling biasa digunakan dalam plastik-elektro. Pelembangan haba plastik dan logam berbeza besar (plastik kira-kira 50–100 ppm/℃, logam kira-kira 10–20 ppm/℃), perubahan suhu mendadak akan kumpul tegasan ricih di antara muka, pelekatan tidak cukup akan berbuih, mengelupas. Keadaan典型: -40 ℃ 30 min ↔ 85 ℃ 30 min kitaran 5–10 kali, atau air mendidih 100 ℃ ↔ air ais 0 ℃. Standard penghakiman adalah tiada berbuih, tiada mengelupas, tiada retak. Kegagalan kejutan haba sering mendedahkan masalah pra-rawatan (pengkasaran tidak cukup, pengaktifan lemah) atau primer (pelekatan CPO lemah, pempelan tidak cukup), adalah tangan pertama penyelesaian masalah. Untuk bahagian luaran kereta, kejutan haba sering disambung dengan kabus garam, penuaan UV menjadi "ujian persekitaran komprehensif". Keketatan keadaan kejutan haba perlu sepadan dengan persekitaran penggunaan: bahagian dalaman boleh guna kitaran lebih sederhana -30–80 ℃, bahagian piawaian kereta sering memerlukan -40–90 ℃ dengan turun naik kelembapan; selain "tiada terlepas" penghakiman juga perlu lihat sama ada berkabut, berubah warna. Untuk mendedhkan risiko tersembunyi, sebahagian pengeluar kereta guna "kejutan haba + kabus garam" disambung bukan buat berasingan, lebih hampir penuaan sebenar. Keadaan tegasan keping uji dan bahagian sebenar berbeza, bahagian penting mesti guna bahagian sebenar untuk pengesahan.
23. CASS dan Kabus Garam Neutral
Rintangan kakisan bergantung pada pengesahan kabus garam. Kabus garam neutral (NSS) guna 5 % NaCl, 35 ℃ semburan berterusan, lihat masa karat merah/berbuih; CASS (kabus garam asetik dipercepat tembaga) tambah CuCl₂ dan asetik, 50 ℃, pecutan lebih kuat, adalah ambang utama lapisan saduran kereta (seperti 16–96 h berbeza). Kegagalan kabus garam bahagian plastik-elektro sering menunjukkan: lapisan nikel tidak cukup menyebabkan kakisan matriks, liang mikro lapisan krom "kakisan titik melebar jadi keping", sudut terdedah plastik didahulukan kakisan. Cara peningkatan adalah menebalkan nikel, guna krom berliang mikro untuk serakkan kakisan, lapisan jernih selepas saduran tutup liang, dan pastikan lapisan saduran lengkap tiada liang jarum. Bahagian bilik mandi kerana persekitaran lembap panas mengandungi klorin jangka panjang, sering memerlukan lebih tinggi dari bahagian hiasan biasa. Sampel kabus garam juga perlu diambil di sudut dan muka pemasangan, garisan rata tidak sama dengan keseluruhan bahagian lulus. Penarafan CASS mengikut ISO 10289 atau piawaian syarikat pelanggan kira tahap perlindungan (semakin tinggi gred perlindungan lebih baik), dan statistik berbuih, luas karat merah; bahagian krom berliang mikro kakisan berupa bintik seragam bukan karat merah besar, penarafan lebih baik. Untuk bezakan "lapisan saduran tidak cukup" dengan "lacquer jernih bocor", boleh buat kabus garam perbandingan "ada lacquer jernih / tiada lacquer jernih", lokasi pautan kegagalan. Bahagian bilik mandi juga sering tambah "kitaran suhu panas (seperti air panas 70 ℃ ↔ air sejuk)" simulasi penggunaan.
24. Kecacatan Biasa dan Penyelesaian Masalah
| Masalah | Punca | Langkah |
|---|---|---|
| Lapisan saduran mengelupas | Pengkasaran tidak cukup / pengaktifan lemah / primer lemah | Laras pengkasaran, periksa cecair pengaktifan, perkuat primer CPO |
| Tompok permukaan | Pengkasaran berlebihan / kecacatan bahan asas / gas | Kawal pengkasaran, tukar bahan, baik pulih kacau |
| Terlepas saduran | Lapisan pengalir tidak seragam / pengaktifan tidak cukup | Periksa penyaduran kimia, tambah cat pengalir, aktif semula |
| Retak tegasan | Pengkasaran kuat / tegasan bahan asas | Annealing, turun pengkasaran, tukar bahan asas |
| Berbuih (kejutan haba) | Pelekatan antara muka lemah / cecair terperangkap | Perkuat primer, buang cecair terperangkap, turun tegasan antara muka |
| Rintangan kakisan lemah | Lapisan nikel nipis / lapisan krom hilang / liang jarum | Tambah ketebalan nikel, pastikan krom lengkap, tambah lacquer jernih |
| Lapisan saduran berbunga | Cat pengalir teroksida / arus tidak seragam | Guna pengisi anti-pengoksidaan, laras rak gantung |
| Tidak capai piawaian alam sekitar | Pengkasaran krom heksavalen / tiga sisa | Tukar ke pengkasaran bebas krom, pasang rawatan air sisa |
| Lapisan lacquer jernih terkelupas | Permukaan krom kotor / pemilihan lacquer jernih salah | Bersih permukaan krom, tukar lacquer jernih serasi |
Penentuan kecacatan perlu dari "pra-rawatan → saduran → cat" siasat songsang seksyen demi seksyen, hanya lihat lapisan saduran sendiri sering tersalah diagnosis.
25. Aplikasi Industri Kereta: Gril/Lambang/Garnis
Kereta adalah pasaran nilai tinggi terbesar plastik-elektro. Gril, lambang depan belakang, garnis bingkai tingkap, pemegang pintu, panel tuil gear banyak guna ABS/ABS-PC plastik-elektro krom cerah, ringan dan ada rasa mewah logam. Keperluan sangat ketat: kejutan sejuk-panas, CASS, penuaan UV, hentaman batu, rintangan pembersih semua perlu lulus, dan kawalan perbezaan warna batch dengan ketekalan cermin sukar. Trend, gril saiz besar secara beransur beralih ke PVD atau semburan tiruan krom untuk kurangkan beban krom heksavalen, tetapi lambang kecil dan garnis ketepatan tinggi masih pilih rasa saduran logam tebal sebenar plastik-elektro. Bahagian bampar PP kebanyakannya guna laluan primer + cat pengalir atau PVD. Kilang hiasan kereta Selatan China yang dilayan Kexin New Material, cara biasa adalah kilang plastik-elektro siapkan penyaduran, kilang cat sediakan primer CPO dan lacquer jernih pasca kerjasama. Pengeluar utama kereta ada ambang instrumen untuk perbezaan warna dan kejelasan imej (DOI) bahagian krom cerah, lapisan saduran luas gril terutamanya menguji ketebalan seragam dan reka rak gantung. Untuk kurangkan krom heksavalen, bahagian bampar depan kebanyakannya tukar PVD atau tiruan krom, hanya lambang gril kekalkan plastik-elektro untuk jaga "rasa tebal logam". Kexin New Material dalam projek sebegini selalu sertai dengan "primer + lacquer jernih" salutan berganda, pastikan lapisan saduran diserah kilang penyaduran sudah ada perlindungan anti-cap jari dan rintangan cuaca sebelum pemasangan.
26. Aplikasi Bilik Mandi dan Hardware
Bilik mandi adalah pasaran kedua terbesar plastik-elektro: sarung paip pili, panel pancuran, gelang tuala, pinggan sabun guna ABS atau PP terubahsuai plastik-elektro tiru keluli tahan karat/krom, ganti sebahagian logam untuk kurangkan berat dan kos. Persekitaran bilik mandi lembap panas, pembersih berklorin dan air keras, keperluan rintangan kakisan dan lacquer jernih lebih tinggi dari bahagian hiasan biasa, sering memerlukan nikel tebal + lacquer jernih perlindungan berganda. Bahagian PP di sini banyak muncul, bergantung pada laluan primer CPO dan cat pengalir. Hardware kecil (penutup engsel, pemegang) juga ada aplikasi plastik-elektro. Bidang ini sangat sensitif pada "lapisan saduran tiada liang jarum + lacquer jernih tutup liang", kabus garam dan kakisan kitaran adalah wajib periksa keluar. Kexin New Material dalam sokongan cat bilik mandi ada kombinasi lacquer jernih dan primer bersasar, bantu pelanggan lulus pengesahan lembap panas jangka panjang. Sarung PP/ABS pili bilik mandi juga sering memerlukan lulus kombinasi "kitaran sejuk-panas + rendaman pembersih", simulasi hakisan sabun basuh dan air keras; rintangan kimia lacquer jernih di sini lebih kritikal dari kabus garam semata. Panel pancuran kerana lama terkena hentaman aliran air dan ion klorin, krom berliang mikro + lacquer jernih tutup liang hampir standard. Kexin New Material untuk bahagian sebegini sediakan kombinasi lengkap "primer CPO + keserasian cat pengalir + lacquer jernih rintangan kimia", dan cadang pelanggan di peringkat acuan buat sudut membulat untuk kurangkan kawasan nipis sudut lapisan saduran.
27. Aplikasi Elektronik 3C dan Perkakas Rumah
3C dan perkakas rumah plastik elektrik kebanyakannya mempunyai keperluan berganda iaitu hiasan kecil dan perisai elektromagnet: bingkai tengah telefon bimbit untuk hiasan, logo komputer riba, tombol/panel perkakas rumah menggunakan plastik elektrik ABS/PC untuk meningkatkan tekstur; pada masa sama, laluan cat konduktif boleh memberikan perisai EMI untuk casing plastik (apabila rintangan permukaan memenuhi standard, ia akan mengasingkan frekuensi radio). Bahagian PP perkakas rumah (seperti tombol mesin basuh) lebih biasa menggunakan CPO primer + semburan. Bahagian 3C bersaiz kecil, penampilan ketat, kuantiti besar, mempunyai keperluan sangat tinggi terhadap ketebalan seragam dan tiada bintik, serta dihadkan oleh halogens/RoHS, pengisi cat konduktif dan bahan bantu lacquer jernih mesti mematuhi peraturan. Bidang ini sedang pesat ditembusi oleh PVD dan semburan tiruan krom, plastik elektrik kekal dalam segmen "perlukan tekstur salutan logam tebal sebenar + konduktif".
28. Mesra Alam: Penggantian Krom Heksavalen dan Tiga Sisa
Tekanan terbesar penyaduran elektrik plastik datang daripada pengkasaran krom heksavalen dan tiga sisa penyaduran elektrik. Dari segi kawal selia, krom heksavalen diklasifikasikan sebagai karsinogen dan dikawal ketat, had pelepasan air sisa dan kos pelupusan sisa berbahaya meningkat setiap tahun. Terdapat tiga jenis laluan penggantian: pertama, pengkasaran bebas krom (asid permanganat, plasma, laser) memendekkan proses dan mengurangkan pencemaran; kedua, "plastik elektrik separa" melalui cat konduktif + penyaduran elektrik, mengelakkan pengkasaran; ketiga, terus menggunakan PVD dengan kelengkapan atau semburan tiruan krom, mengelakkan penyaduran elektrik sepenuhnya. Tiga sisa penyaduran elektrik (mengandungi krom, mengandungi nikel, asid-alkali) perlu dilengkapi dengan rawatan penurunan-penyahkompleksan-reduksikan, pemendakan koagulasi, rawatan membran, dan nikel adalah bahan pencemar kawalan keutamaan. Di pihak salutan, menggunakan pigmen bebas krom, sistem berasaskan air/UV untuk mengurangkan VOC. Mesra alam telah berubah daripada "item kos" kepada "item kemasukan", dan merupakan kunci sama ada garisan pengeluaran plastik elektrik boleh kekal wujud. Laluan khusus rawatan tiga sisa: air sisa mengandungi krom mula-mula menggunakan natrium pirosulfit atau natrium bisulfit pada pH 2–3 untuk mereduksikan Cr(VI) kepada Cr(III), laraskan alkali untuk menjana mendakan Cr(OH)₃; air sisa mengandungi nikel kerana nikel selalu terkompleks (dengan asid sitrik, asid tartarik, dll), perlu dipecahkan kompleksnya dahulu (pengoksidaan Fenton atau natrium hipoklorit) kemudian laraskan alkali untuk mendakan, lumpur adalah sisa berbahaya yang mesti dilupuskan secara mematuhi peraturan; air sisa asid-alkali dinetralkan kemudian dikitar semula atau dilepaskan. Teknologi membran (ultapenapisan, osmosis songsang) boleh mengitar semula sebahagian air dan garam logam, mengurangkan pengambilan air dan pelepasan pencemaran. Sumbangan pihak salutan ialah: menggunakan sistem berasaskan air/UV untuk kurangkan VOC, menggunakan pigmen bebas krom dan penstabil bebas plumbum, menggunakan cat konduktif untuk elak pengkasaran—memindahkan pencemaran "daripada rawatan hujung" ke "pengurangan sumber", ini adalah logik asas kelangsungan plastik elektrik.
29. Rantaian Bekalan dan Struktur Kos
Kos plastik elektrik terdiri daripada beberapa bahagian: bahan asas (ABS lebih baik daripada plastik kejuruteraan), bahan kimia (asid kromik, paladium, garam nikel/kuprum adalah bahagian besar, terutamanya turun naik harga paladium), susut nilai peralatan (pelaburan garisan automatik berat), rawatan air sisa (kos keras pematuhan), salutan (primer/cat konduktif/lacquer jernih) dan kerugian hasil (barang rosak terkelupas paling mahal). Laluan cat konduktif menjimatkan asid kromik tetapi menambah salutan dan tenaga pengerasan; PVD/semburan tiruan krom menjimatkan tiga sisa tetapi peralatan dan kos sasaran/cat berbeza. Dalam rantaian bekalan, harga paladium dan nikel sangat dipengaruhi oleh pasaran antarabangsa, formulasi mengurangkan paladium (pengoptimuman koloid, kitar semula) dan menggantikan krom untuk meredakan. Kexin New Materials berkedudukan sebagai "pembekal salutan sokongan", membantu pelanggan menggunakan pengubahsuaian kecil primer + lacquer jernih untuk menggerakkan hasil garisan keseluruhan dan petunjuk mesra alam, mengurangkan kebergantungan kepada pengubahsuaian penyaduran elektrik aset berat.
30. Standard dan Peraturan
Standard berkaitan plastik elektrik merangkumi bahan asas, lapisan sadur dan ujian: standard am lapisan sadur (seperti siri GB/T zink/nikel/krom elektroplat, ISO 4525 nikel+krom elektroplat atas plastik), kelekatan dan kabus garam (GB/T 10125 kabus garam, CASS rujuk ISO 9227), kejutan haba (spesifikasi perusahaan/industri banyak), VOC dan sisa berbahaya (undang-undang alam sekitar, lesen pelepasan, had VOC cat GB 37824 dll), RoHS/REACH ke atas had logam berat dan ftalat. Pelanggan automotif dan sanitari juga mempunyai standard OEM masing-masing (seperti spesifikasi lapisan pengeluar kereta, standard kebangsaan sanitari GB 18145 dll). Perubahan formulasi dan proses mesti membuat pengesahan pematuhan standard semula, terutamanya melibatkan pengurangan krom heksavalen, penggantian pengisi dan bahan bantu lacquer jernih. Memahami sempadan standard, barulah boleh tidak melanggar garis antara "pengurangan kos" dan "pematuhan". Contoh standard khusus: nikel+krom elektroplat atas plastik boleh rujuk ISO 4525 dan GB/T 12600 dll; kabus garam dan CASS rujuk ISO 9227, GB/T 10125; ketebalan lapisan gunakan metalografi atau XRF (jenis GB/T 4955/4956); kelekatan grid rujuk ISO 2409/GB/T 9286; VOC salutan dihadkan oleh GB 37824 (cat pelindung industri) dll; komponen elektronik juga perlu lulus saringan RoHS (Cd, Pb, Hg, Cr(VI), PBB/PBDE) dan REACH (SVHC). Pelanggan automotif dan sanitari kebanyakannya ada standard perusahaan tambahan, seperti spesifikasi pengeluar kereta untuk kakisan kitaran gabungan + hentaman batu bagi lapisan luaran, GB 18145 sanitari dan kitaran haba-lembap jangka panjang. Perubahan formulasi atau proses (terutamanya kurang krom, tukar pengisi, ubah bahan bantu lacquer jernih) mesti buat semula pengesahan pematuhan, tidak boleh hanya bergantung pada "nampak sama".
31. Hubungan dengan PVD, Semburan Tiruan Krom
Logamkan plastik ada tiga laluan utama: plastik elektrik (penyaduran sebenar), sokongan PVD (filem logam vakum sebenar + semburan pelindung), semburan tiruan krom (visual logam palsu). Plastik elektrik kelekatannya dan rasa logam paling "sebenar", tetapi beban alam sekitar berat; PVD logam sebenar dan hijau, tetapi ruang terhad, lubang dalam sukar disadur; semburan tiruan krom paling fleksibel untuk pengeluaran besar, tetapi bukan logam sebenar, tekstur sedikit kurang. Pemilihan mengikut timbangan segi tiga "nilai—kuantiti—alam sekitar". Untuk kebanyakan komponen hiasan, PVD dan semburan tiruan krom sudah boleh gantikan tujuh puluh peratus senario plastik elektrik; hanya keperluan tegar konduktif/salutan tebal/rantaian khas kekal pada plastik elektrik. Kexin New Materials di Foshan susun secara serentak salutan sokongan plastik elektrik dan cat PVD/tiruan krom, boleh beri pelanggan mengikut senario "plastik elektrik + lacquer jernih" atau "PVD + cat atas" sebagai rancangan perbandingan.
32. Amalan Garisan Pengeluaran Foshan Kexin New Materials
Pangkalan Foshan Kexin New Materials (Guangdong) Co., Ltd., berkedudukan sebagai "rakan pihak salutan" untuk logamkan plastik: menyediakan CPO primer kelekatan untuk PP/ABS, cat dasar konduktif, lacquer jernih selepas sadur dan lacquer anti-cap jari, serta bekerjasama dengan pelanggan menyiapkan kitaran kolaborasi dari primer → penyaduran elektrik pelanggan → lacquer jernih. Pasukan kejuruteraan mereka tekankan "tentukan bahan asas dulu baru tentukan laluan"—untuk ABS cadangkan pengkasaran standard dengan lacquer jernih, untuk PP cadangkan CPO primer + cat konduktif sebagai rancangan mantap, untuk pelanggan dengan tekanan alam sekitar besar cadangkan logam berasaskan air dan penggantian tiruan krom. Kes, sebuah kilang sanitari Selatan China melalui pengenalan kombinasi PP primer dan lacquer jernih mereka, kadar rosak terkelupas plastik elektrik PP menurun ketara dan lulus pengesahan haba-lembap jangka panjang; sebuah kilang aksesori kereta menggunakan lacquer jernih mereka untuk tingkatkan anti-cap jari dan jangka hayat jaminan komponen luaran. Amalan ini membuktikan: peningkatan hasil plastik elektrik, pautan salutan selalu dipandang rendah tetapi paling mudah digerakkan.
33. Rangka Kerja Keputusan Pemilihan
Berdepan "nak tak nak plastik elektrik, macam mana nak padan salutan", cadangan ikut keputusan lima langkah: (1) tentukan kegunaan dan hayat (luaran/dalaman, tahap rintang kakisan); (2) tentukan bahan asas (ABS keutamaan, PP mesti primer, plastik kejuruteraan berhati-hati); (3) tentukan laluan logaman (keperluan sadur sebenar → plastik elektrik/PVD, visual sahaja → semburan tiruan krom); (4) tentukan antara muka salutan (lacquer jernih sokongan pengkasaran, atau primer + cat konduktif, atau pengubahsuaian tanpa primer); (5) tentukan sempadan alam sekitar dan kos (pengurangan krom heksavalen, VOC, bajet tiga sisa). Jadual keputusan boleh rujuk:
| Senario | Laluan disyorkan | Antara muka salutan |
|---|---|---|
| Lencana kecil hiasan luaran kereta | Plastik elektrik salutan tebal | CPO primer (PP) + lacquer jernih |
| Gril bersaiz besar | PVD atau tiruan krom | Cat atas PVD / lacquer jernih tiruan krom |
| Bahagian PP sanitari | Primer + cat konduktif | CPO primer + lacquer jernih tutup liang |
| Hiasan ABS perkakas rumah | Plastik elektrik atau tiruan krom | Lacquer jernih (mengikut keperluan) |
| Casing perisai 3C | Laluan cat konduktif | Cat dasar konduktif + lacquer jernih nipis |
Makna rangka kerja ialah meletakkan "proses, bahan asas, salutan, peraturan" dalam satu jadual untuk penyelarasan, elak pengoptimuman tempatan menyebabkan kegagalan garisan keseluruhan.
34. Pandangan Masa Depan
Masa depan plastik elektrik ialah "pengurangan + penggantian + penghijauan". Pengurangan: melalui PP terubah suai, pengkasaran bebas krom, formulasi kurang paladium untuk mampat kebergantungan krom heksavalen dan logam berharga; penggantian: PVD dan semburan tiruan krom terus makan senario hiasan, plastik elektrik undur ke keperluan tegar konduktif/salutan tebal; penghijauan: salutan berasaskan air/UV, air sisa kitaran tertutup, proses pendek menjadi ambang kemasukan. Peluang pihak salutan di "jambatan antara muka"—CPO/primer kelekatan lebih cekap, cat konduktif rintangan lebih rendah anti-pengoksidaan, lacquer jernih anti-cap jari lebih tahan lasak, akan tentukan sama ada plastik elektrik boleh hidup di bawah kawalan ketat. Kilang salutan sokongan seperti Kexin New Materials, nilainya akan naik taraf dari "jual cat" kepada "pembekal penyelesaian antara muka logaman". Jangka panjang, logamkan plastik akan ke arah kepelbagaian teknologi wujud bersama, pembahagian kerja halus mengikut senario sebagai corak matang. Bagi kilang salutan sokongan plastik elektrik, titik pertumbuhan ada pada "bahan antara muka": CPO lebih cekap, cat konduktif rintangan lebih rendah dan anti-pengoksidaan, lacquer jernih anti-cap jari lebih tahan lasak, siapa buat ini stabil dan murah dulu, dia pegang hak bicara kelangsungan plastik elektrik di bawah kawalan ketat. Pada masa sama, berasaskan air dan pengerasan UV akan bebaskan pihak salutan dari beban berat VOC, menjadikan keseluruhan rantaian lebih ringan pematuhan. Susunan Kexin New Materials di Foshan adalah mengikut urat ini, naik taraf dari "jual cat" kepada "penyelesaian antara muka logaman".
35. Senarai Semak Pelaksanaan Kejuruteraan
Padatkan bahagian awal sebagai senarai boleh laksana: (1) pengesahan bahan asas dan pra-kajian tetingkap pengkasaran; (2) parameter enam langkah pra-rawatan dan kawalan kualiti air; (3) PP mesti buat CPO primer atau pengesahan bahan terubah suai; (4) laluan cat konduktif sahkan pengisi anti-pengoksidaan dan keserasian penyaduran elektrik; (5) reka bentuk ketebalan lapisan sadur dan perbezaan keupayaan (nikel dua lapis + krom mikroliang); (6) pilih lacquer jernih selepas sadur jenis rintang cuaca anti-cap jari dan bersihkan permukaan krom; (7) reka sangkut elak takung cecair dan alir teduh; (8) tiga set QC: kejutan haba + CASS + kelekatan grid penuh periksa tepi dan sudut; (9) rancangan pematuhan tiga sisa dan VOC; (10) semakan semula pematuhan standard (kabus garam, RoHS, had VOC). Ikut senarai ini tutup gelung satu per satu, risiko projek plastik elektrik dari sampel ke pengeluaran besar dapat dikurangkan banyak. Kexin New Materials di pangkalan Foshan selalu guna idea ini dengan pelanggan untuk semakan bersama, letakkan isu antara muka salutan ke peringkat reka bentuk lebih awal. Nilai senarai ini ialah "letak isu antara muka salutan lebih awal": banyak kegagalan plastik elektrik bukan dari penyaduran sendiri, tapi primer tak buat, lacquer jernih pilih salah, atau bahan asas langsung tak sesuai pengkasaran, tapi baru kesan bila rosak terkelupas. Kexin New Materials di pangkalan Foshan bila semakan bersama pelanggan, biasa tetapkan bahan asas dan antara muka salutan sebelum sampel, guna ralat cuba minimum tukar hasil maksimum. Masa pelaksanaan cadang buat pengesahan kelompok kecil tiga set (kejutan haba + CASS + grid) dulu, baru lepas garisan pengeluaran besar, dan selepas pengeluaran besar setiap syif simpan sampel uji semula, bentuk fail kualiti boleh kesan balik.
36. Tegasan Dalaman Lapisan Sadur dan Kawalan Ubah Bentuk
Kegagalan tersorok lain bagi bahagian plastik elektrik ialah lengkungan dan retak halus disebabkan tegasan dalaman lapisan sadur. Lapisan logam semasa pemendapan kerana ketidakpadanan kekisi, campuran bahan tambah, kecerunan suhu akan hasilkan tegasan tarikan/mampatan, matriks plastik kekakuan rendah, pelepasan tegasan akan tunjuk sebagai ubah bentuk bahagian, saiz luar toleransi atau retak lapisan. Langkah kawalan termasuk: pilih bahan tambah tegasan rendah (seperti pelembut untuk sadur nikel, guna nikel separuh kilat kurang tegasan), kawal suhu dan ketumpatan arus seragam, elak terlalu tebal, serta kawal tegasan baki masa suntik (penyerapan haba, pintu masuk munasabah). Bagi bahagian dinding nipis bersaiz besar, tegasan lapisan dan tegasan suntik bertindan paling bahaya, selalu di peringkat reka bentuk tambah rusuk, kawal ketebalan dinding seragam. Kexin New Materials bila sokong lacquer jernih juga perhatikan pengerasan lacquer jernih tak bertindan arah sama dengan tegasan lapisan sadur, elak kegagalan sekunder "sadur elok cat retak".
Soalan Lazim (FAQ)
Q1: Adakah penyaduran elektrik plastik kuat? Boleh jatuh tak?
Kelekatannya bergantung pada mikro-anchorage pengkasaran + lapisan kimia, bahagian lulus mempunyai daya ikatan sangat kuat, tapi lapisan nipis, takut calar benda keras dan hentaman kuat, tepi sudut mudah dedah plastik, reka bentuk elak tepi tajam.
Q2: Kenapa plastik elektrik selalu guna ABS?
Fasa butadiena dalam ABS mudah dikasarkan asid kromik jadi liang mikro, beri anchorage ideal, tetingkap pengkasaran luas, hasil tinggi, adalah keseimbangan kos-faedah dan kematangan proses.
Q3: Boleh elak pengkasaran krom heksavalen tak?
Boleh. Pengkasaran bebas krom (asid permanganat, plasma, laser) dan laluan cat konduktif sedang ganti, walaupun kos dan proses perlu laras semula, tapi ini jalan wajib mesra alam.
Q4: Bolehkah plastik elektrik diganti oleh PVD atau semburan tiruan krom?
Kebanyakan senario hiasan boleh. PVD ambil rasa logam sebenar dan hijau, semburan tiruan krom fleksibel pengeluaran besar, kedua-duanya sedang ganti majoriti aplikasi plastik elektrik; hanya keperluan tegar konduktif/salutan tebal kekal pada penyaduran elektrik.
Q5: Lepas sadur perlu sembur cat pelindung tak?
Tengok kegunaan. Bahagian luaran atau anti-cap jari selalu sembur cat pelindung jernih atas lapisan krom; bahagian hiasan dalaman sahaja tak perlu. Cat atas mesti ringan, telus, tak rosak rasa logam.
Q6: Bolehkah PP buat plastik elektrik?
Sukar. Tenaga permukaan PP sangat rendah dan tahan kakisan, pengkasaran konvensional tidak berkesan, biasanya sembur cat dasar konduktif dahulu (seperti klorinasi poliolefin CPO) atau pilih PP terubah suai, kadar hasil dan kos perlu dinilai.Q7: Antara laluan cat konduktif dan laluan pengkasaran, yang mana lebih mesra alam?
Laluan cat konduktif mengelakkan pengkasaran krom heksavalen, sisa pepejal/cecair/gas berkurangan dengan ketara, tetapi cat konduktif itu sendiri mengandungi pengisi logam dan pelarut, masih memerlukan kawalan VOC dan air sisa; laluan pengkasaran jika ditukar kepada bebas krom dan dipadankan dengan air sisa litar tertutup, juga boleh mematuhi standard. Kelebihan dan kekurangan alam sekitar kedua-duanya bergantung pada tahap rawatan keseluruhan barisan.
Q8: Adakah cat jernih akan menjejaskan permukaan cermin logam?
Cat jernih berkualiti tinggi direka sangat nipis dan telus (5–15 µm), rendah perubahan kuning, kebolehtembusan cahaya tinggi, secara normal tidak menjejaskan permukaan cermin, sebaliknya melindungi kilauan; tetapi jika ketebalan filem tidak sekata, berubah kuning atau tercemar semasa penggunaan, ia akan mengaburkan dan mengurangkan kecerahan, muka krom mesti dibersihkan dan ketebalan filem dikawal ketat.
Q9: Bagaimana menentukan bahagian plastik berlakur elektrik layak?
Lihat tiga set: kejutan haba (kejutan sejuk-panas) tiada buih atau mengelupas, CASS/semburan garam mencapai ambang pelanggan, lekatan grid seratus gred 0, dan kawasan lemah seperti tepi penjuru serta lekuk dalaman juga diambil sampel yang sama, garisan rata lulus tidak bermakna keseluruhan bahagian layak.
Q10: Apa yang boleh dibekalkan oleh Kexin New Materials?
Kexin New Materials (Guangdong) Co., Ltd. di pangkalan Foshan menyediakan cat dasar lekatan PP/ABS, primer konduktif, cat jernih telus selepas salut dan lacquer anti-cap jari, serta penyelesaian cat logam berasaskan air/pengganti tiruan krom, bekerjasama dengan pelanggan menyiapkan gelung kerjasama cat dasar → elektroplating → cat jernih, membantu meningkatkan kadar hasil dan petunjuk mesra alam.
Bacaan Lanjutan
- Salutan sokongan PVD — Laluan sepadan salut vakum untuk metalisasi plastik.
- Pasta aluminium berasaskan air dan cat logam berasaskan air — Idea penggantian mesra alam untuk cat logam plastik.
- Prinsip formulasi cat tukul dan cat berkerut — Logik sokongan cat corak seni untuk bahagian plastik.