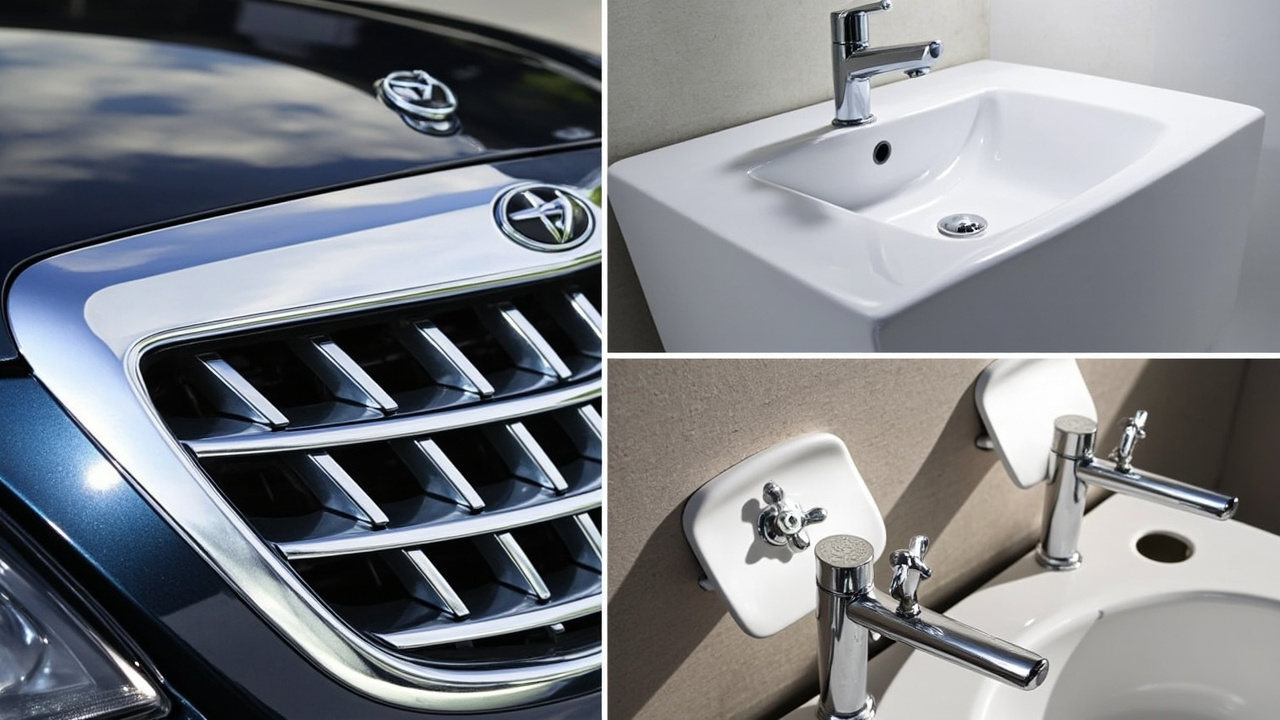
플라스틱 전기 도금(업계에서는 플라스틱 금속화, 플라스틱 도금이라고도 함)은 플라스틱 부품을 "표면이 진짜 금속"인 공정으로 만드는 것입니다: 먼저 무전해 도금을 통해 플라스틱 표면에 한 층의 전도성 금속을 형성한 다음, 전기 도금으로 구리, 니켈, 크롬을 층층이 두껍게 입혀 최종적으로 금속 전기 도금과 같은 거울면 크롬 느낌을 얻지만, 기재는 가벼운 플라스틱입니다. 그것은 플라스틱의 성형 자유로움과 금속의 외관/전도성을 겸비하여 자동차 그릴 장식줄, 위생 도기, 가전 손잡이, 화장품 뚜껑, 3C 장식 부품에 널리 사용됩니다. 그러나 플라스틱 전기 도금의 난점은 "도금"에 있는 것이 아니라 "도금 전 플라스틱 처리"와 "도금 후 보호"에 있습니다—이 두 단계가 수율과 환경 보호의 핵심입니다. 본문은 플라스틱 전기 도금의 전처리, 전기 도금, 후보호 코팅을 철저히 설명하고, 이와적용 도료 체계(전처리 프라이머, 전도성 페인트, 도금 후 클리어 코트)를 함께 정리하여, 도장 및 전기 도금 엔지니어가 완전한 공정 연결 인식을 구축하도록 돕습니다.
객신신소재(광동)유한회사는 플라스틱 금속화 관련적용 코팅(전처리 프라이머, 후보호 탑코트, 및 전기 도금 대체 경로)에 있어 엔지니어링 노하우를 보유하고 있으며, 플라스틱 도금 프로젝트의 부착력과 환경 보호 난점에 대해 직접적인 이해를 가지고 있습니다. 그들의 불산 기지는 장기간 화남 지역의 자동차 장식 부품, 위생 도기 및 가전 고객을 서비스해 왔으며, PP 프라이머, 수성 금속 페인트 및 크롬 모사 체계에서 실행 가능한 사례를 축적했습니다.
1、왜 플라스틱이 도금될 수 있는가
일반 플라스틱은 전도성이 없고 표면이 불활성이라 도금할 수 없습니다. 플라스틱 전기 도금의 비결은 "먼저 무전해 도금을 하고 다시 전기 도금"하는 것입니다: 전처리를 통해 플라스틱 표면에 미세 거칠기와 촉매 중심을 만들어, 무전해 니켈/무전해 구리가 상온에서 자가 촉매 증착되어 한 층의 전도성 금속 막(약 0.2–1 마이크로미터)을 형성하게 하며, 이 막이 플라스틱을 "도체로 변하게" 하여 이후에 전기를 통과시켜 구리 니켈 크롬을 두껍게 도금할 수 있게 합니다. ABS는 가장 고전적인 플라스틱 도금 기재로, 그 부타디엔 상이 미세 기공으로 거칠어지기 쉽고 앵커링에 유리하기 때문입니다; PC, PA, PP 등은 변성 또는 더 복잡한 처리가 필요합니다. 물리적 본질에서 보면, 무전해 도금은 환원제(예: 차아인산나트륨, 포름알데히드, 디메틸아미노보란)를 이용해 용액 중 금속 이온을 금속으로 환원시켜, 촉매 활성화된 표면에 증착시키는 것으로, 이는 열역학적으로 자발적이고 동역학적으로 표면 촉매에 의해 조절되는 과정입니다. 전처리로 만들어진 팔라듐 촉매 핵이 없으면, 무전해 도금액은 플라스틱 표면에서 전혀 도금을 시작하지 않으며, 이것이 전처리가 "급소" 지위를 갖는 근원입니다. 반응 열역학 관점에서, 무전해 도금은 표면 촉매에 의해 조절되는 환원 과정입니다: 무전해 니켈 도금을 예로 들면, 차아인산나트륨이 팔라듐 촉매 표면에서 산화되어 전자를 방출하고, 용액 중 Ni²⁺을 금속 니켈로 환원시킴과 동시에 인을 공침시켜 비정질 Ni-P 합금을 형성합니다; 환원제의 자가 촉매 특성으로 인해 증착이 초기 점에 국한되지 않고 지속적으로 진행될 수 있습니다. 이를 이해하는 것이 중요합니다—만약 전처리가 플라스틱 표면에 충분한 밀도와 안정적인 활성을 가진 팔라듐 핵을 배치하지 못하면, 무전해 도금은 "시작이 느리고 누락 도금이 많아지며", 이후 전기 도금이 아무리 좋아도 되돌릴 수 없습니다. 이것이 why 플라스틱 도금의 공정 제어 중심이 항상 전처리와 계면에 있고, 도금조 자체에 있지 않은 이유입니다.
2、플라스틱 도금 기재 전망: ABS와 PP의 물리화학적 차이
전후 처리 코팅이 왜 필요한지 이해하려면, 먼저 기재를 봐야 합니다. ABS(아크릴로니트릴-부타디엔-스티렌 삼원공중합체) 내부에는 분산된 부타디엔 고무 상이 있어, 크롬산 거칠기 처리 시 부타디엔 상이 산화 용출되기 쉽고 마이크로미터등급 오목한 구멍과 미세 균열을 남겨 후속 도금층에 기계적 앵커 지점을 제공합니다; 동시에 ABS 표면 에너지는 적당하고 내화학성이 거칠기 창 내에서 제어 가능하여, "플라스틱 도금을 위해 맞춤 제작된 플라스틱"이라 불립니다. 반면 PP(폴리프로필렌)는 반결정성 폴리올레핀으로, 표면 에너지가 극히 낮고(약 29–31 mN/m), 화학적 불활성이 강하며, 쉽게 산화되는 고무 상이 없어일반 크롬산 거칠기 처리가 거의 무효하므로, 이것이 why PP로 플라스틱 도금을 할 때 부착력 촉진 프라이머 또는 변성 소재에 의존해야 하는 이유입니다. PC(폴리카보네이트)는 분자 강성이 강하고 응력 균열이 쉬워, 거칠기 처리 시 온도 제어를 신중히 해야 합니다; PA(나일론)는 흡습성이 있고 아미드 결합을 함유하여, 전처리는 탈수와 활성화를 모두 고려해야 합니다; PBT/PET는 내열성이 좋지만 결정도가 높아 거칠기 창이 좁습니다. 기재의 화학 조성은 전처리 전략과 도료 개입 필요 여부를 직접 결정합니다. 표면 에너지의 정량화는 매우 설명력이 있습니다: ABS는 약 38–42 mN/m로 대부분 도료가 습윤 가능한 구간에 있고; PP는 단지 29–31 mN/m로일반적 도료의 임계 표면 장력보다 낮아, 도료 막의 크레이터링과 부착 실패를 초래합니다; PC는 약 40–45 mN/m이나 분자 강성이 강하고 내응력이 큽니다. 따라서 소재 선정 단계에서 "금속화 가능성"을 평가에 포함시켜야 합니다: 역학 성능과 비용만 보는 것이 아니라, 거칠기 창, 응력 수준 및 도료 브리징 필요 여부를 봐야 합니다. 객신신소재는 불산에서 고객을 서비스할 때, 기재 확인을 샘플링 첫 단계로 삼아, 이후 잘못된 기재에서 반복 시행착오를 겪는 것을 피합니다.
3、전처리 6단계법 전체 공정
플라스틱 전기 도금 전처리는 수율의 급소로, 전형적인 흐름은: 탈지 → 거칠기(크롬산으로 ABS 표면 에칭, 부타디엔 상 용출하여 미세 기공 앵커 지점 형성) → 중화/환원(잔류 크롬 제거, 환경 보호 핵심) → 활성화(팔라듐 촉매 흡착) → 해겔(팔라듐 핵 노출) → 무전해 니켈/구리(자가 촉매 증착 전도층). 어느 한 단계가 통제 불능이 되면, 후속 도금층이 통째로 박리됩니다. 탈지 단계는 알칼리 탈지제 또는 용제 닦기를상용하여 이형제와 유분을 제거합니다; 거칠기 단계는 핵심으로, 크롬산-황산 계통을 60–70 ℃에서 수 분 처리합니다; 중화 단계는 아황산수소나트륨 또는 염산으로 잔류 6가 크롬을 3가로 환원시키고 세척 제거합니다; 활성화 단계는 팔라듐 콜로이드(예: 염화팔라듐-주석염 콜로이드)를 침지하여, 팔라듐 입자가 거칠기 미세 기공에 흡착되게 합니다; 해겔 단계는 희석 산으로 주석 껍질을 녹여 활성 팔라듐 핵을 노출시킵니다; 마지막으로 무전해 니켈이 팔라듐 촉매 하에 자가 촉매 증착되어 0.2–0.6 µm 전도층을 형성합니다. 이 6단계 사슬에서, 온도, 농도, 시간 및 수질(특히 활성화 단계는 금속 불순물에 극히 민감함)은 모두 폐쇄 루프 관리가 되어야 합니다. 6단계는 독립적이지 않고 강하게 결합된 인과 사슬입니다: 탈지 불량은 거칠기액이 유분에 의해 격리되어 국부적 거칠기 실패를 초래합니다; 거칠기 부족은 활성화 흡착 부위를 희박하게 합니다; 중화 불철저로 잔류 6가 크롬이 활성화 콜로이드를 독화합니다; 활성화 불량은 무전해 도금 누락을 직접 초래합니다; 해겔 과도는 팔라듐 핵까지 녹여버립니다. 각 단계는 이전 단계의 합격 출력에 의존하므로, 현대 생산 라인은 수질 요구가 극히 높습니다—활성화와 무전해 도금 단계는 대부분 순수水(전도율 < 수십 µS/cm)를 사용하여, Ca²⁺, Fe³⁺ 등 불순물이 폭도금 또는 누락 도금을 유발하는 것을 방지합니다. 조작상으로도 액체 휴대량(받침)을 제어해야 하며, 이는 약품 절약과 폐수 감소에 모두 도움이 됩니다.
4、거칠기 메커니즘: 크롬산 에칭과 미세 기공 앵커링
거칠기는 단순한 "표면을 거칠게 만드는" 것이 아니라, 선택적인 화학 에칭입니다. 크롬산-황산 혼합액은 ABS 중 부타디엔 상(불포화 이중 결합이 산화되기 쉬움)을 우선 공격하여, 고무 상이 구형 오목한 구멍 형태로 용출되게 하고 직경 0.1–수 마이크로미터의 벌집상태 미세 기공을 형성합니다; 스티렌-아크릴로니트릴 연속상은 상대적으로 내식성이 있어, 미세 기공 사이의 "네트워크 골격"으로 보존됩니다. 이 미세 형태는 동시에 (1) 거대한 비표면적을 제공하여 반데르발스 힘과 기계적 맞물림을 증가시키고, (2) 응력 방출 통로를 제공하여 도금층의 내응력 균열을 줄입니다. 거칠기 부족은 앵커 지점이 부족하여 부착력이 나쁘고; 거칠기 과도는 플라스틱 응력 균열, 표면 취성, 심지어 "과부식 매트면"이 나타납니다. 거칠기 정도의 정량화는 흔히 중량 감소율, 표면 접촉각 및 SEM 형태를 공동으로 판정합니다. 거칠기액에 6가 크롬이 포함된 것은 환경 보호 난점으로, 업계는 무크롬 거칠기(예: 과망간산, 플라즈마, 레이저 거칠기)와 더 짧은 공정으로 전환 중입니다. SEM으로 거칠기 면을 관찰하면, 전형적 형태는 조밀한 구형 구멍과 미세 균열이 얽혀 있으며, 공경 분포와 깊이는 부착력과 직접 관련됩니다: 구멍이 너무 얕으면 앵커링이 약하고, 구멍이 너무 깊으면 응력 집중되어 균열이 쉽습니다. 업계는 "거칠기 Ra와 기공 밀도"를 거칠기 정도의 공정 모니터링 지표로 삼지만, 더 신뢰할 만한 것은 파괴적 부착력 역산입니다. 접촉각 테스트도 거칠기가 충분한지 간접 반영할 수 있습니다—거칠기 후 표면 극성이 상승하고 물 접촉각이 뚜렷이 하강합니다.참고로, 거칠기는 표면에 산소 함유 관능기(카보닐, 카복실기)를 도입하기도 하는데, 이 극성 기들은 후속 활성화액의 흡착과 도금층 결합에 도움이 되며, 이는 단순한 물리적 연마로는 대체하기 어려운 화학적 이득입니다.
5、무크롬 거칠기 대체 경로
6가 크롬의 발암성과 고독성으로 인해, 무크롬 거칠기는 전 세계 플라스틱 도금 생산 라인의 개조 방향이 되었습니다. 주류 대체는 세 가지가 있습니다: (1) 과망간산염 계통(예: 과망간산칼륨-인산), 강한 산화로 ABS 표면에 기공을 만들지만, 기공 형태와 부착력 창이 크롬산과 차이가 있어 파라미터 재조정이 필요합니다; (2) 플라즈마/오존 거칠기, 고에너지 입자 충격 또는 표면 산화로 극성과 미세 거칠기를 높이며, 폐액이 거의 없으나 장비 투자가 크고 복잡한 부품의 균일성 도전이 큽니다; (3) 레이저/UV 거칠기, 정밀 국부 앵커 지점 생성에 적합하며 선택적 금속화(예: 로고 영역만 도금)에 적합합니다. 이외에도 "물리적 거칠기+프라이머" 복합 경로가 있습니다: 먼저 샌드블라스팅 또는 화염 처리로 표면 에너지를 높인 후, 부착력 촉진 프라이머를 분사하여 화학적 거칠기를 우회합니다. 객신신소재가 불산 기지에서 추진하는 수성 금속과 크롬 모사 체계는, 바로 플라스틱 도금의 녹색 대체 옵션 중 하나로, 그 사고는 거칠기 의존을 줄이고 코팅으로 플라스틱과 금속을 브리징하는 것입니다.
6、활성화와 촉매: 팔라듐 콜로이드와 민감화
활성화 단계는 무전해 도금이 균일하게 시작될 수 있는지를 결정합니다. 전통적 "2단계법"은 먼저 염화제일주석으로 민감화(표면에 Sn²⁺ 흡착)한 후, 염화팔라듐으로 활성화(Sn²⁺이 Pd²⁺을 금속 팔라듐 핵으로 환원)합니다; 현대적 "1단계 콜로이드법"은 직접 팔라듐-주석 콜로이드(예: PdCl₂-SnCl₂-HCl 콜로이드)를 사용하며, 콜로이드가 거칠기 표면에 흡착된 후 해겔(희염산 또는 불화물)로 외포 주석 껍질을 녹여 활성 팔라듐 핵을 노출시킵니다. 팔라듐 핵 밀도는 무전해 도금 개시 속도를 직접 결정합니다—핵이 너무 희박하면 시작이 느리고 누락 도금이 발생하며; 핵이 너무 조밀하면 팔라듐 소모가 높고 비용이 상승합니다. 활성화액은 Fe³⁺, Cu²⁺ 등 금속 불순물에 극히 민감하여, 콜로이드를 독화해 누락 도금을 초래하므로, 활성화조는 온라인 순수水와 정기 교체를 갖춰야 합니다. PP 등 거칠기 앵커 지점이 없는 기재에 대해, 활성화는 흔히 프라이머 중 촉매 입자 또는 전도성 충전재와 결합해야 의미가 있습니다.
7、무전해 니켈 도금과 무전해 구리 도금
무전해 도금층은 "플라스틱을 도체로 만드는" 핵심 0.2–1 µm 박막입니다. 무전해 니켈 도금(차아인산나트륨 환원, Ni-P 합금 획득)은 경도가 높고 내부식성 및 결합력이 좋아 플라스틱 도금 주류 전도 하층입니다; 무전해 구리 도금(포름알데히드 환원, 순구리)은 전도성이 더 우수하고 연성이 좋아 후속 두꺼운 구리 도금에 적합하나, 포름알데히드(발암성)와 포름알데히드 폐기물 가스 관리가 엄격하고, 전처리 청정도 요구가 더 높습니다. 두께 제어에서, 0.2 µm는 이미 전도 기시 도금을 만족하나, 누락 도금 감소와 냉열 충격 내성 향상을 위해 흔히 0.4–0.8 µm까지 합니다. 무전해 도금액은 pH, 온도, 부하량 및 안정제(자가 분해 폭도금 방지)를 제어하고, 정기적으로 여과하여 입자를 제거해야 합니다. 무전해 도금층의 결정 치밀성은 후속 전기 도금층의 평탄도와 결합력에 직접 영향을 미치며, QC 필수 검사 항목입니다. 무전해 니켈 도금으로 얻은 Ni-P 합금은 인 함량에 따라(통상 3–12 %) 결정질에서 비정질로의 전이를 보이며, 고인층은 내식성이 더 우수하나 경도가 약간 낮고, 저인층은 납땜성이 좋으므로, 배합은 용도에 따라 취사선택합니다. 무전해 구리 도금은 전도와 연신이 더 우수하나, 포름알데히드의 독성과 휘발성으로 인해 작업 환경과 폐기물 가스 관리가 더 엄격하여, 일부 생산 지역은 사용을 제한하고 무포름알데히드 계통으로의 전환이 여전히 연구 개발 중입니다. 니켈이든 구리든, 무전해 도금액에는 안정제(예: 납, 티오요소류 미량)를 가해 균상 분해를 억제하고, 연속 여과로 촉매 입자를 제거해야 하며, 그렇지 않으면 "자가 폭도금"이 발생해 조체와 행거를 막습니다.
8、전기 도금층 구조: 구리/니켈/크롬
무전해 도금 전도층 위에, 순차적으로 전기 도금합니다: 황산구리(전도 두껍게, 평탄화) → 광택 니켈(내부식, 장식, 두께 주력) → 크롬 도금 또는 크롬 대체(최외표, 거울면과 내마모). 전형적 총 도금층은 수십 마이크로미터입니다. 니켈층은 방식 주력이고, 크롬층은 얇고 단단하여 거울면과 내후성을 제공합니다. 층간 결합이 좋아야 하며, 그렇지 않으면 박리됩니다. 구체적 두께 배분은 대략: 피로인산구리 5–15 µm 바탕 평탄화, 반광니켈+광니켈 10–25 µm 방식과 장식 제공, 미세기공/미세균열 크롬 0.1–0.5 µm 경면과 거울면 제공. 니켈층은 흔히 "이층 니켈+미세기공 크롬" 조합으로 부식 통로를 차단합니다; 고내식 요구(예: 자동차 외장)에 대해서는 니켈을 두껍게 하고 미세기공 크롬으로 부식 전류를 분산시킵니다. 각 층 전위차 설계는 방식 핵심이며, 단층 광니켈 남용은 긁힘 부위에서 "선상 부식"이 발생하기 쉽습니다. 방식 설계의 정수는 층간 전위와 미세기공 구조에 있습니다: 단층 광니켈은 일단 긁히면 부식이 흠집에서 기체를 향해 직선으로 진행하나; "반광니켈(전위 비교적 음)+광니켈(전위 비교적 양)+미세기공 크롬" 조합은 부식 전류를 미세기공으로 균일 분산시켜, 부식이 선상 천공이 아닌 균일 감소 방식으로 발생하게 하여 수명을 배로 향상시킵니다. 미세기공 크롬은 니켈층에 극미세 불활성 입자(예: 황산바륨, 규조토)를 도입하거나 2차 니켈 도금으로 기공을 만들어 구현합니다. 자동차 외장 같은 고염수 분무 시나리오에 대해서는 니켈 총두께를 두껍게 하고 "이층 니켈+미세균열 크롬"으로 진화시킵니다. 이 세부 사항들은 같이 "밝아 보이는" 도금층이라도 품질 보증 연수가 수 배 차이날 수 있음을 결정합니다.
9、ABS 플라스틱 도금 공정 창과 파라미터
ABS를 예로 들면, 전형적인 플라스틱 도금 파라미터 창은 다음과 같다: 조면화 60–70 ℃, CrO₃ 300–450 g/L, H₂SO₄ 200–350 g/L, 시간 3–10 min(부품 두께와 요구사항에 따라); 중화 30–50 ℃, 아황산수소나트륨 30–80 g/L; 활성화 20–40 ℃, 콜로이드 팔라듐 50–200 ppm Pd; 해胶 1–3 % HCl 또는 불화물; 무전해 니켈 30–45 ℃, pH 4.5–5.0, 두께 0.4–0.8 µm; 전기도금 산성 구리 20–30 ℃, 니켈 50–60 ℃, 크롬 40–50 ℃. 이 파라미터들은 고립되어 있지 않으며, 조면화가 과도하면 후속 활성화와 무전해 도금의 허용 오차를 줄이므로 반드시 전 라인이 연동하여 파라미터를 조정해야 한다. ABS의 조면화 창이 넓다(±20%여도 여전히 수용 가능)는 것이 그것이 고전적 기재가 된 근본 이유이며, 기재를 바꾸는 것은 곧 창을 다시 열어야 함을 의미한다.
십、PP의 난제: 극히 낮은 표면 에너지와 프라이머의 필요성
PP로 플라스틱 도금을 하는 가장 큰 장애는 표면 에너지가 극히 낮고 결정이 치밀하여, 크롬산 조면화가 거의 작용하지 않고 미세공 앵커링이 실패하며 무전해 도금이 직접 누락 도금되는 것이다. 해결 경로는 세 가지가 있다: (1) 화염/코로나/플라즈마 처리로 표면 에너지를 40 mN/m 이상으로 높이지만, 효과에 시효 감쇠가 있고 복잡한 부품에는 불균일하다; (2) 변성 PP(예: 말레산 무수물이 그래프트된 PP, PP/탄성체 블렌드)를 채용하여 조면화 가능하거나 부착력을 높일 수 있는 극성상을 도입한다; (3) 가장 실용적인 것은 부착력 촉진 프라이머(전형적으로 염화폴리올레핀 CPO 계열)를 분체 도료로Spraying하여 PP 위에 강부착 전이층을 먼저 형성하고, 그 위에 도전성 페인트를 하거나 직접 도금하는 것이다. 대량 PP 위생도기, 가전 부품에 대해 프라이머 경로는 사실상 표준이 되었다. 객신신소재는 불산 기지에서 PP 전용 부착력 프라이머를 출시하여 고객의 사출 부품과 함께 안정적인 플라스틱 도금 수율을 실현했다. 화염 처리는 고온 산화염으로 PP 표면에 극성 산소 함유 기를 도입하며, 비용이 낮지만 균일성과 시효(처리 후 수 시간~수 일 감쇠) 제어가 어렵다; 코로나/플라즈마는 더 균일하고 인라인 가능하지만 장비가 비싸고 깊은 캐비티 부품의 마스킹이 어렵다. 따라서 대량 PP 플라스틱 도금에서 더 흔한 것은 "변성 PP + CPO 프라이머" 이중 보험이다: 변성이 부착 가능성을 해결하고, 프라이머가 강결합과 도금 호환성을 해결한다. 재료를 변경할 수 없는 상황(예: 고객 지정 원료)에서는 CPO 프라이머가 거의 유일한 안정적 출구이며, 이는 PP 플라스틱 도금의 수율 향상이 종종 도금을 바꾸는 것이 아니라 도료를 바꾸는 데 있음을 설명한다.
십일、염화폴리올레핀(CPO) 부착력 촉진 프라이머
염화폴리올레핀(Chlorinated Polyolefin, CPO)은 PP 부착력 문제를 해결하는 고전적 소재다. 그 분자 사슬은 PP와 유사한 구조를 가져 PP 표층으로 팽윤·확산되어 "상호 침투" 앵커링을 형성하고, 동시에 측쇄 염소가 극성을 제공하여 상층 도료나 무전해 도금/전기도금층과 이어진다. CPO 프라이머 시공은 보통 3–8 µm 얇게 분체 도료로Spraying한 후 60–80 ℃에서 10–20 min베이킹하여 PP와의 계면 확산을 촉진한다. 핵심 지표는 염소화도(통상 20–40 %), 분자량(PP 표면 에너지와 부착 균형에 영향) 및 용제 계열(PP를 팽윤시키되 균열을 일으키지 않아야 함)이다. CPO는 가전 PP 부품에 직접 탑코트를 분체 도료로Spraying하는 하도로도 쓰이며 플라스틱 도금에만 국한되지 않는다. 플라스틱 도금 경로에서 CPO 프라이머 위에는 통상 다시 도전성 페인트를Spraying하거나 특수 활성화를 해야 비로소 도금이 시작되며, 직접 무전해 도금을 할 경우 프라이머에 촉매 활성이 있거나 활성화와 병행해야 한다. 배합의 난점은 염소화도가 너무 낮으면 부착이 나쁘고, 너무 높으면 취성·황변·내후성 악화라는 점이다. 시공상 CPO 프라이머는 공기 또는 정전기 분체 도료로Spraying하며 막두께 3–8 µm면 충분하고, 너무 두꺼우면 오히려 내집적이 약하고 균열되기 쉽다;베이킹 창은 수지가 팽윤 확산되어 PP로 들어가게 할 만큼 충분해야 하되 PP가 변형될 정도로 과열해서는 안 된다. 들어오는 PP의 등급 변동은 프라이머 효과에 큰 영향을 주므로, 양산에서는 원료와 배치를 고정하고 정기적으로 백그리드+비등수 검증을 해야 한다. 도전성 페인트가 필요한 PP 부품의 경우 CPO 프라이머는 상층 도전성 페인트의 수지와도 상용성이 있어야 층간 약계면을 피할 수 있다.
십이、도전성 프라이머/도전성 페인트 경로(조면화 우회)
조면화하기 어려운 플라스틱(PP, PE, 일부 엔지니어링 플라스틱, 심지어 세라믹/유리)에 대해 업계는 흔히 "도전성 페인트" 경로로 조면화를 우회한다: 먼저 부품에 금속 충전제를 함유한 도전성 도료(은분, 동분, 흑연, 니켈분 또는 스테인리스 섬유)를 분체 도료로Spraying하여 1–10 µm, 표면 저항 <1–10 Ω/□의 도전층을 형성한 후 바로 도금조에 넣어 동·니켈·크롬을 두껍게 한다. 이 경로는 "화학적 조면화로 앵커 생성"을 "도료 도전 + 물리적 부착"으로 대체하여 6가 크롬 조면화를 생략하므로 친환경 이점이 뚜렷하지만, 도전성 페인트 자체의 부착(여전히 프라이머나 표면 처리에 의존)과 도전 균일성 요구가 극히 높다. 도전성 페인트의 수지 계열은 도금액과 상용성(내산·내알칼리·내온)이 있어야 하며, 변성 아크릴, 에폭시 또는 폴리우레탄이 흔히 쓰인다. 도전성 페인트 경로의 도금층 결합력은 미세공 앵커링보다 도료와 기재의 기계적/화학적 결합에 더 의존하므로, 기재 전처리(탈지, 프라이머)가 오히려 더 중요하다. 도전성 페인트 경로의 또 다른 이점은 "선택적 금속화"다: 마스크나 스크린 인쇄로 도금할 영역에만 도전성 페인트를Spraying하면, 안Spraying 부분은 비도전·비도금되어 전체 부품 절연과 박리 도금이 생략된다. 이는 로고, 장식띠, 부분 차폐에 매우 유용하다. 그러나 이 경로는 도전성 페인트의 시공 일관성 요구가 까다롭다—막두께 변동이 직접 저항 불균일, 전류 분포 불균형을 일으켜 도금층에 "두께 얼룩" 심지어 국부 소결이 나타난다. 따라서 분체 도료구간에는 막두께 온라인 측정과 저항 추출검사가 배치되고, 행거 설계도 도전성 페인트층과 도금 음극의 양호한 전기 접촉을 보장해야 하며, 그렇지 않으면 도금 개시 전류가 들어가지 않는다.
십삼、도전성 페인트 배합: 은분/동분/흑연 계열
도전성 페인트의 성능은 도전 충전제, 수지, 용제 세 가지로 결정된다. 은분은 도전성이 가장 좋고 산화 방지성 우수하며 접촉 저항이 낮지만 비용이 높아 고신뢰 전자 차폐와 고급 장식품에 주로 쓰인다; 동분은 비용이 낮고 도전성이 좋지만 산화되기 쉬워 항산화 피복(예: 은피복 동분)을 해야 하며, 그렇지 않으면 도금액 침식으로 저항 급상승·도금층 얼룩이 생긴다; 흑연/카본블랙은 비용이 낮고 내부식성이 좋지만 도전성이 약해 막두께를 크게 해야 한다; 니켈분과 스테인리스 강섬유는 내식과 비용 사이 절충이다. 충전제 형태(편상이 구상보다 우수, 도전 통로 형성 용이), 체적 분율(통상 30–60 wt%), 분산(응집 방지) 및 수지의 충전제 습윤이 최종 비저항과 부착력을 함께 결정한다. 배합은 시공성(점도, 유동성, 플래시 건조)과 도금 호환성도겸비해야 한다. 객신신소재는 이런 도전성 프라이머에 배합 노하우가 있어 PP/ABS 서로 다른 기재에 맞춰 충전제와 수지 매칭을 맞춤화할 수 있다. 별도로 언급할 가치가 있는 것이 "은피복 동분"이다: 동을 핵으로 하고 외부에 얇은 은을 씌워 동의 저비용과 은의 항산화를 겸비한 것으로, 성능과 비용의 균형을 잡는 우선 선택이나 피복 완전성이 그 도금액 침식 저항력을 결정하며, 불량 피복은 도금 전에 이미 산화되어 어둡게 변한다. 충전제의 입도 분포에도노하우를 요함가 있어—굵고 가는 것을 섞으면 낮은 충전량으로도 더 치밀한 도전 통로를 형성해 비용 절감과 도전 유지가 가능하다. 수지측에서는 충전제 습윤, 기재(프라이머 후)와의 부착, 그리고 도금액(산/알칼리/산화)에 대한 내팽윤·탈락 방지를겸비해야 한다. 객신신소재의 도전성 프라이머 배합 경험은 바로 "충전제-수지-기재" 삼자 매칭을 둘러싸고 전개된다.
십사、도금 후 보호 탑코트: 투명 클리어 코트
플라스틱 도금이 "도금 끝나면 끝"이 아니다. 도금 후구간에는 흔히 "보호 탑코트"가 있다: 일부 부품은 내후성, 지문 방지 또는 색조 조정을 위해 크롬층 외에 투명 보호 도료(유사 PVD 탑코트)를 한 겹 더 분체 도료로Spraying한다. 도금층(특히 광택 크롬)은 단단하지만 얇아 장기 야외 노출 시 광택 상실·점식이 되고 지문 자국이 잘 남는다; 투명 클리어 코트(투명 래커)는 추가 내후성, 내화학성, 내스크래치 장벽을 제공한다. 클리어 코트는 용제형(2액 폴리우레탄, 아크릴)과 수성/UV 경화 두 종류로 나뉜다. 시공은 극히 얇고 투명해야 하며(통상 5–15 µm) 금속 거울면을 가려서는 안 되고, 황변해서는 안 되며, 부착력을 낮춰서는 안 된다. 위생도기와 자동차 외장 부품에 클리어 코트는 품질 보증 연장의 핵심 공정이다. 도금 후 클리어 코트와 도금 전 프라이머는 모두 "도료 기업과 도금 공장의 인터페이스"다. 용제형 2액 폴리우레탄 클리어 코트는 종합 성능이 성숙하고 부착력과 내후성 균형이 좋아 여전히 주류이며; 아크릴 클리어 코트는 단단하고 취성 있어 내스크래치는 좋지만 인성이 약간 떨어지고; UV 경화 클리어 코트는 무용제·초단위 경화·라인 속도가 높지만 부품 형상이 평탄해 빛을 받을 수 있어야 하고深色 금속면 경화 에너지가 충분해야 하며; 수성 클리어 코트는 VOC가 낮지만 성막이 온습도에 민감하고 초기 내수성에 양생이 필요하다. 어느 것이든 시공은 "얇게, 균일하게, 깨끗하게"가 요구된다: 막두께가 15–20 µm를 초과하면 균열·흘러내림이 쉽고 금속감을 가리며, 부족하면 보호가 부족하다.Spraying 전 크롬면은 탈지·지문 제거 및 경미한 처리로 습윤 증대를 해야 하며, 그렇지 않으면 클리어 코트가 국부 크레이터링이나 전면 박리를 일으킨다.
십오、클리어 코트의 내후성과 지문 방지
클리어 코트의 핵심 성능은 내후성(QUV/제논 램프 에이징에서 황변·균열 없음)과 지문 방지(저표면 에너지, 쉬운 세정)다. 야외 부품은 1000–2000 시간 제논 램프 에이징과 CASS 복합 검증을 통과해야 하며; 지문 방지는 불소 또는 실록산 첨가제를 넣어 표면 에너지를 낮추는 것이 흔하지만 과다하면 층간 부착을 희생한다. UV 경화 클리어 코트는 무용제·경화 빠름·경도 높음으로 일부 용제형을 점차 대체 중이며, 수성 클리어 코트는 VOC 저감에 부합한다. 클리어 코트와 크롬층의 층간 결합은 크롬면 미세 거칠기와 세정 청결(이형제 잔류는 부착의 킬러)에 의존하므로, 흔히 크롬 후 경미한 처리(예: 희석산 활성화 또는 플라즈마) 후에Spraying한다. 객신신소재는 수성 클리어 코트와 지문 방지 계열에 엔지니어링 방안이 있어 플라스틱 도금 후처리 공정과연계할 수 있다. 지문 방지 등급은 지문 잔류 육안+접촉각 정량으로 할 수 있으며, 표면 에너지가 낮을수록 자국이 잘 안 남지만 너무 낮으면(<20 mN/m) 클리어 코트와 크롬면 부착이 약해지므로 첨가제 사용량에서절충해야 한다. 내후성 면에서 QUV 340 nm 순환 1000 h는 실내외 경계로 흔히 쓰이며, 야외 부품은 제논 램프 전스펙트럼 에이징을 추가해야 한다. 클리어 코트에 자외선 흡수제와 HALS(힌더드 아민 광안정제)가 있으면 크롬층 하 니켈의 무광화를 크게 지연시켜 품질 보증을 연장한다.
십육、부분 절연과 모서리 보호 코팅
플라스틱 도금 부품에는 흔히 내 cavity, 클립, 나사산, 조립면이 있어 이 영역은 도금되면 안 된다(액 체류, 부식, 조립 간섭 발생). 공정상 "절연 잉크/도료"로 이 영역을 선택적으로 마스킹한다: 전체 도금 후 박리 가능하거나 영구 절연 코팅으로 내 cavity와 클립을 막거나, 도금 전에 비도금 구역에 항도금 페인트를 점涂한다. 절연 코팅은 도금액(산, 알칼리, 산화)을 견디고, 시공 쉽고, 제거 쉽거나(박리형) 영구 결합(구조형)해야 한다. 모서리와 예각부 도금층은 얇고 응력 집중되어 플라스틱 노출되기 쉬우므로, 사출 설계 단계에서 모서리 라운딩, 벽두께 증가를 하고 국부 보충 도료로 보호한다. 이런 "도료단계"은 겉보기엔 변방 같지만 플라스틱 도금 수율과 조립 신뢰성의 요체이며, 도장 지식이 쓰이는 곳이다. 박리형 절연 페인트는 대개 고무나 열가소성 계열로 도금 후 뜯어내면 되어 소량 다품종에 적합하며; 영구 절연 코팅은 에폭시나 변성 아크릴로 경화 후 부품과 함께 잔류하여 구조 차폐에 쓰인다. 마스킹 정밀도는 도금층 경계 미관과 조립을 결정하며, 흔히 CNC 디스펜싱이나 스크린 인쇄로 세선폭 마스킹을 구현한다. 나사산 부품은 고온 내성 고무 마개로 물리적 마스킹하여 페인트 막이 나사산에 들어가 조립 나사 들어가는 것을 방지한다.
십칠、공정 흐름도와 택트
완전한 플라스틱 도금 라인은 보통 다음과 같이 배치된다: 상걸이 → 탈지 → 수세 → 조면화 → 회수 → 수세 → 중화 → 수세 → 활성화 → 수세 → 해胶 → 수세 → 무전해 니켈(또는 동) → 수세 → 전기도금 동 → 수세 → 전기도금 니켈 → 수세 → 전기도금 크롬 → 수세 → 건조 → 하걸이 → (후처리) 클리어 코트/절연. 택트는 라인 속도와 조 시간으로 결정되며, 행거 설계(도전, 유류 차단, 액 고임 방지)가 균일성과 불량률을 직접 결정한다. 도전성 페인트 경로의 경우 탈지/프라이머 후에 "도전성 페인트Spraying→경화"를 삽입하고 나서 도금에 들어간다. 전 라인은 자동 천차 또는 링 라인을 채용하며, 파라미터는 중앙 PLC와 온라인 분석(농도, 온도, pH)으로 폐루프 제어된다. 택트가 너무 길면 액 고임 유출, 약품 소비와 폐수가 증가하고, 너무 짧으면 조면화/활성화 부족하므로 공정 설계는 양자 간 균형을 취해야 한다. 택트 설정은 흔히 "가장 느린 공정"을 기준으로 하며, 예컨대 조면화 6 min이 주라인 속도를 결정하고 나머지 조는 체류 시간대로 배치한다; 행거 배치 밀도는 적재량과 균일성에 영향을 주며 너무 촘촘하면 조 내 대류가 나빠 두께 불균일해진다. 현대 링 라인은 시뮬레이션으로 행거 간격과 흔들림 폭을 최적화해 두께 CV 값을 10 % 이내로 제어한다. 형 전환 시 더미 부품으로 먼저 라인을 돌려 보정한 후 정품을 올려 초기 불량을 낮춘다.
십팔、핵심 공정 파라미터: 온도, 두께, 경화
플라스틱 전기 도금 전 공정의 파라미터는 크게 세 가지로 요약할 수 있다: 온도(조면화 60–70 ℃, 활성화 상온, 화학 니켈 30–45 ℃, 니켈 도금 50–60 ℃, 크롬 도금 40–50 ℃), 두께(무전해 도금 0.4–0.8 µm, 산성 구리 5–15 µm, 니켈 10–25 µm, 크롬 0.1–0.5 µm, 클리어 코트 5–15 µm), 경화(CPO 프라이머 60–80 ℃/10–20 min, 도전성 페인트 80–120 ℃/15–30 min, 2액형 클리어 코트 상온 또는 60–80 ℃ 경화, UV 클리어 코트 초단위). 이 수치들은 고정된 것이 아니라 기재, 부품 형상, 장비 및 요구 사항에 따라 변동된다. 온도가 2–3 ℃만 드리프트해도 조면화 과다나 활성화 실패가 발생할 수 있다; 두께가 부족하면 내식성이 직접적으로 희생된다; 경화가 불충분하면 도막 부착력과 내화학성이 떨어진다. 생산 라인에는 고정밀 온도 제어, 두께 온라인/오프라인 측정(XRF, 금상 단면) 및 경화도 검사(DMA/용제 닦음)가 반드시 갖춰져야 한다. 두께 측정은 구리·니켈·크롬 온라인 샘플 검사에 XRF를, 파괴적 전층 분석에 금상 단면을 권장하며, 두 방법을 교차 검증한다; 클리어 코트의 경화도는 MEK 닦음 횟수나 연필 경도로 간접 판단할 수 있다. 파라미터 드리프트의 첫 신호는 흔히 외관(탁함, 얼룩, 핀홀)이므로 조작자는 매 교대마다 색상 비교용 시료를 남기고 거울 광택(예: 60° 광택계)을 확인해야 한다. 핵심 파라미터를 SPC 관리도에 기록하면 추세성 편차를 미리 발견할 수 있다.
19. 라인 및 설비: 행거/도금조/도장
플라스틱 전기 도금 설비는 투자가 크고 유지보수가 까다롭다. 도금조는 대개 PP/PVC 라이닝, 티타늄 가열관, PP 조내 분사 및 오버플로우를 갖추며; 행거는 티타늄 또는 고무 피복 강재를 사용하여 전도성과 액체 고임 방지, 비도금 구역 도금 방지를 동시에 만족해야 한다; 자동 라인에는 균일성을 보장하기 위해 호이스트, 순환 컨베이어 및 흔들기 기구가구비된다. 도장 구간(프라이머, 도전성 페인트, 클리어 코트)은 왕복기 또는 로봇을 사용하며, 정전 도장을 배치하여 도료 부착률과 막후 균일성을 높인다; 도장 부스는 항온항습과 용제 농도 모니터링이 필요하다. 폐수 처리(6가 크롬 환원, 착화 니켈 해리, 산알칼리 중화)는 규정 준수를 위한 필수 비용이다. 객신신소재는 포산 기지에서 대부분의적용 도료를 "오프라인 도장+고객 전기 도금" 협력 모델로 구현하며, 그 전처리 프라이머와 클리어 코트는 일반 도장 라인에서 완료 가능하여 고객의 라인 변경 장벽을 낮춘다. 행거 설계는 흔히 과소평가되지만 극히 중요하다:그것은 동시에 전도, 지지, 차류 및 액체 고임 방지라는 네 가지 역할을 수행한다. 전도 단면이 부족하면 전류 제한으로 도금층이 얇아지고; 차류 불량은 배면까지 도금되어 소모 증가 및 미관 저하를 초래하며; 액체 고임은 약액을 다음 조로 옮겨 교차 오염과 폐수 증가를 일으킨다. 고급 라인은 티타늄 고무 피복 행거를 채택하여 비도금 구역은 고무 피복, 도금 구역은 노출 티타늄으로 하고, 액체 고임 감소를 위해 형상 모사 지지대를 만든다. 도장 구간 정전 도장은 도료 이용률을 에어 스프레이의 30–40 %에서 60–80 %로 높여 도료와 VOC 비용을 크게 절감한다. 폐수 구간은 규정 준수의 핵심地带다: 6가 크롬은 먼저 3가로 환원 후 침전시키고, 착화 니켈은 해리 후에야 응집 제거가 가능하며, 처리 기준 미달 시 직접 생산이 제한된다.
20. PP 개질 소재와 무프라이머 진전
PP 플라스틱 전기 도금의 프라이머 의존도를 낮추기 위해 소재 측에서는 개질 PP를推进하고 있다: 극성 단량체 그래프트(예: PP-g-MAH)로 부착 가능한 극성 점을 도입하며; PP/탄성체(EPDM) 블렌드로 조면화 가능한 상을 만들고; 광물 또는 유리섬유 충전으로 치수 안정성과 도금층 지지를 높인다. 일부 개질 PP는 완만한 조면화로도 수용 가능한 앵커링을 얻어 "경량화+플라스틱 전기 도금 가능"을 실현한다. 또한, 무프라이머 도전성 페인트(자체 강부착 수지 포함)와 저온 플라즈마 직접 활성화도 프라이머 공정을 압축하고 있다. 하지만 개질은 PP의 저가 및 경량 이점을 일부 희생하므로, 소재 선택은 "비용-성능-공정"의 재조정이다. 욕실 대형 부품은 여전히 CPO 프라이머+도전성 페인트의 안정적 경로가 주류다. 그래프트 PP(PP-g-MAH)는 극성 점 향상 후 완만한 조건에서 일정 앵커링을 얻을 수 있으나 ABS의 조면화 강도에는 미치지 못해 대부분 프라이머와 병행한다; 유리섬유 강화 PP는 섬유 노출부의 도금층 핀홀에 주의해야 한다. 무프라이머 도전성 페인트는 강부착 수지(예: 개질 염화비닐초산비닐, 에폭시) 도입으로 PP에 직접 부착되어 공정을 하나 줄이지만 도전성과 부착력을 모두 잡기 어려워 중저요구 장식 차폐 부품에 적합하다. 소재와 도료의 협력 선정은 PP 플라스틱 전기 도금 원가 절감의 핵심 레버다.
21. 품질 관리: 부착력 시험
플라스틱 전기 도금에서 결합력은 사활의 문제다. 표준 방법에는: 열충격(냉열 충격)으로 기포·박리 발생 여부 확인; 크로스컷/박리(테이프 또는 인장 리벳 사용)로 결합력 정량화; 굽힘/충격으로 인성 확인; 크로스컷+테이프(클리어 코트층에 대해)가 있다. 도금층과 플라스틱의 결합력 목표는 통상 100 ℃ 비등수/열유 또는 -40–85 ℃ 냉열 순환에서 박리 없음을 요구한다. 시험은 대표 부품 및 모서리, 오목부 등 취약 구역에서 샘플링해야 하며 평면만 측정해서는 안 된다. 객신신소재는적용 도료 납품 시 고객과 부착력 인수 임계값(예: 크로스컷 0급, 냉열 충격 박리 없음)을 약정하고, 고객 전기 도금 후 상태를 재현해 검증함으로써 "도료 합격이나 도금층 박리"라는 잡음을 방지한다. 인발법(예: 알루미늄 주괴 접착 후 인장하여 결합 강도 측정, 단위 MPa)은 크로스컷보다 정량적이어서 연구개발 벤치마킹에 적합하다; 열충격 합격이나 상온 크로스컷 박리라면 이는 열응력이 아닌 계면 약결합을 가리키는 경우가 많다. 샘플링은 유동 말단, 내각, 나사산 뿌리 등 저전류/저부착 구역을 포함해야 하며, 이 위치가 가장 먼저실패되는 경향이 있다. 객신신소재는 부착력을 입고와 매 배치 출하의 이중 확인에 포함할 것을 권장하며, 최종 검사에만 두지 말 것을 제안한다.
22. 열충격 시험(냉열 충격)
열충격은 플라스틱 전기 도금에서 가장 가혹하면서도 가장 흔히 쓰는 신뢰성 문턱이다. 플라스틱과 금속의 열팽창계수 차이가 크다(플라스틱 약 50–100 ppm/℃, 금속 약 10–20 ppm/℃), 온도 급변 시 계면에 전단 응력이 누적되어 부착력 부족 시 기포, 박리가 발생한다. 전형적 조건: -40 ℃ 30 min ↔ 85 ℃ 30 min 순환 5–10회, 또는 100 ℃ 비등수 ↔ 0 ℃ 빙수. 판정 기준은 기포 없음, 박리 없음, 균열 없음이다. 열충격 실패는 흔히 전처리(조면화 부족, 활성화 불량) 또는 프라이머(CPO 부착 약함, 경화 부족) 문제를 드러내며, 문제 해결의 첫 단서다. 자동차 외장 부품의 경우 열충격은 염수 분무, UV 노화와 직렬로 묶여 "종합 환경 시험"이 된다. 열충격 조건의 가혹도는 사용 환경에 맞춰야 한다: 실내 부품은 -30–80 ℃ 비교적 완화된 순환을, 차량 규격 부품은 -40–90 ℃에 습도 교변까지 요구하는 경우가 많다; 판정은 "박리 없음" 외에도 탁함, 변색 여부를 봐야 한다. 잠재 위험 노출을 위해 일부 차량 제조사는 "열충격+염수 분무" 직렬 시험을 채택하여 실제 노화에 더 가깝게 한다. 시편과 실제 부품의 응력 상태는 다르므로 중요한 부품은 실제 부품으로 확인해야 한다.
23. CASS 및 중성 염수 분무
내식성은 염수 분무로 검증한다. 중성 염수 분무(NSS)는 5 % NaCl, 35 ℃ 연속 분무로 적청/기포 발생 시간을 본다; CASS(구리 가속 아세트산 염수 분무)는 CuCl₂와 아세트산을 넣고 50 ℃로 가속성이더 강해하여 자동차 도금층의 주류 문턱이다(예: 16–96 h不等). 플라스틱 전기 도금 부품의 염수 분무 실패는 흔히: 니켈층 부족으로 기체 부식, 크롬층 미세공 곳의 "점식 확산", 모서리 플라스틱 노출부 우선 부식으로 나타난다. 개선 수단은 니켈 두께 증가, 미세공 크롬으로 부식 분산, 도금 후 클리어 코트 봉공,그리고 도금층 무결성 및 핀홀 없음 보장이다. 욕실 부품은 장기 습열 염소 포함 환경으로 인해 일반 장식 부품보다 높은 요구가 흔히 적용된다. 염수 분무 시료 역시 모서리와 조립면에서 샘플링해야 하며, 평면 합격이 전체 부품 합격을 의미하지 않는다. CASS 등급은 ISO 10289 또는 고객 사규에 따라 보호 등급(보호 등급수가 높을수록 좋음)을 산출하고 기포, 적청 면적을 집계한다; 미세공 크롬 부품은 부식이 균일한 매점 형태로 나타나 대块 적청보다 등급이 우수하다. "도금층 부족"과 "클리어 코트 누락"을 구분하기 위해 "클리어 코트 유/무" 대비 염수 분무를 수행해 실패단계을설정할 수 있다. 욕실 부품은 사용 모사로 "온열 순환(예: 70 ℃ 온수 ↔ 냉수)"을 추가하는 경우도 많다.
24. 흔한 결함과 문제 해결
| 결함 | 원인 | 대책 |
|---|---|---|
| 도금층 박리 | 조면화 부족/활성화 불량/프라이머 약함 | 조면화 조정, 활성화액 점검, CPO 프라이머 보강 |
| 표면 매점 | 조면화 과다/기재 결함/가스 | 조면화 제어, 소재 교체, 교반 개선 |
| 누도금 | 도전층 불균일/활성화 부족 | 무전해 도금 점검, 도전성 페인트 보충, 재활성화 |
| 응력 균열 | 조면화 강함/기재 응력 | 어닐링, 조면화 저하, 기재 변경 |
| 기포(열충격) | 계면 부착 약함/액체 고임 | 프라이머 강화, 액체 고임 제거, 계면 응력 저하 |
| 내식성 불량 | 니켈층 얇음/크롬층 결함/핀홀 | 니켈 두께 증가, 크롬 완전성 보장, 클리어 코트 추가 |
| 도금층 얼룩 | 도전성 페인트 산화/전류 불균일 | 항산화 충전재 사용, 행거 조정 |
| 환경 기준 미달 | 6가 크롬 조면화/삼폐 | 무크롬 조면화 전환, 폐수 처리 가동 |
| 클리어 코트 층간 박리 | 크롬면 오염/클리어 코트 선택 오류 | 크롬면 세정, 호환 클리어 코트 교체 |
결함설정는 "전처리→도금→도장" 순으로 단계별 역추적해야 하며, 도금층만 보면 오진하기 쉽다.
25. 자동차 산업 적용: 그릴/엠블럼/장식 스트립
자동차는 플라스틱 전기 도금의 최대 고부가가치 시장이다. 그릴, 전후 엠블럼, 창틀 장식 스트립, 도어 핸들, 변속기 패널은 다량의 ABS/ABS-PC 플라스틱 전기 도금 밝은 크롬을 채택하여 가벼우면서도 금속 고급감을 갖는다. 요구가 극히 엄격하다: 냉열 충격, CASS, UV 노화, 돌충격, 세제 내성 모두 통과해야 하며, 로트 간 색차와 거울 일치성 제어가 어렵다. 추세상, 대형 그릴은 6가 크롬 부담을 줄이기 위해 PVD 또는 분체 크롬 모사 도장으로 점차 전환되나, 소형 엠블럼과 고정밀 장식 스트립은 진짜 금속 두꺼운 도금 감촉을 선호한다. PP 기재 범퍼 부품은 대개 프라이머+도전성 페인트 또는 PVD 경로를 따른다. 객신신소재가 서비스하는 화남 자동차 장식 부품 공장의 흔한 방식은 플라스틱 전기 도금 공장이 도금을 완료하고, 도료 공장이 CPO 프라이머와 후처리 클리어 코트를시너지 제공하는 것이다. 완성차 제조사는 밝은 크롬 부품의 색차와 영상 선명도(DOI)에 계기 임계값을 두며, 대면적 그릴 도금층은 두께 균일성과 행거 설계를 특히 시험한다. 6가 크롬 저감을 위해 전면 범퍼 부품은 PVD 또는 크롬 모사로 바뀌고, 중앙 그릴 엠블럼만 "금속 두꺼운 감촉" 유지를 위해 플라스틱 전기 도금을 유지한다. 객신신소재는이류 프로젝트에서 "프라이머+클리어 코트" 이중 코팅으로 참여하여, 도금 공장이 납품한 도금층이 조립 전에 지문 방지와 내후성 보호를 갖추도록 보장한다.
26. 욕실 및 하드웨어 적용
욕실은 플라스틱 전기 도금 제2 시장이다: 수전 외장, 샤워 패널, 타월 링, 비누 접시는 ABS 또는 개질 PP 플라스틱 전기 도금으로 스테인리스/크롬을 모사하여 일부 금속을 대체해 경량화 및 원가 절감을 한다. 욕실 환경은 습열, 염소 세제 및 경수로 인해 내식성과 클리어 코트 요구가 일반 장식 부품보다 높으며, 니켈 두껍게+클리어 코트 이중 보호를 흔히 요구한다. PP 부품이 여기서 다량 나타나 CPO 프라이머와 도전성 페인트 경로에 의존한다. 하드웨어 소품(힌지 커버, 핸들)에도 플라스틱 전기 도금 적용이 있다. 이 분야는 "도금층 무핀홀+클리어 코트 봉공"에 민감하며, 염수 분무와 순환 부식은 출하 필수 검사다. 객신신소재는 욕실 도료적용에 맞춤형 클리어 코트와 프라이머 조합을 제공하여 고객의 장기 습열 검증 통과를 돕는다. 욕실 수전의 PP/ABS 외장은 "냉열 순환+세제 침지" 조합 통과를 흔히 요구하여 주방 세제와 경수 침식을 모사한다; 클리어 코트의 내화학성은 이때 단순 염수 분무보다 더 핵심적이다. 샤워 패널은 장기 수류 충격과 염소 이온에 노출되므로 미세공 크롬+클리어 코트 봉공이 거의 표준이다. 객신신소재는이류 부품에 "CPO 프라이머+도전성 페인트 호환+내화학성 클리어 코트" 패키지 조합을 제공하며, 고객이 금형 단계에서 모서리를 라운드 처리해 도금층 모서리 얇은 구역을 줄일 것을 권장한다.
27. 전자 3C 및 가전 적용
3C 및 가전용 플라스틱 전기도금은 대부분 소형 부품의 장식과 전자기 차폐라는 이중 수요를 가집니다: 휴대폰 중간 프레임 장식, 노트북 로고, 가전 손잡이/패널은 ABS/PC 플라스틱 전기도금으로 질감을 높이고; 동시에 도전성 페인트 공정은 플라스틱 하우징에 EMI 차폐를 제공할 수 있습니다(표면 저항이 기준을 만족하면 고주파를 차폐함). 가전 PP 부품(예: 세탁기 손잡이)은 CPO 프라이머+도장 방식이 더 흔합니다. 3C 부품은 크기가 작고 외관이 엄격하며 대량 생산되므로, 도금층 균일성과 핀홀 없음에 대한 요구가 매우 높고, 할로겐/RoHS 제한을 받아 도전성 페인트 충전제와 클리어 코트 조제도 모두 규격에 부합해야 합니다. 이 분야는 PVD와 도장 크롬 모조로 빠르게 침투되고 있으며, 플라스틱 전기도금은 "진짜 금속 두꺼운 도금 손맛+도전성"이 필요한 세분 시장에 남아 있습니다.
28. 환경보호: 6가 크로뮴 대체와 삼폐기물
플라스틱 도금의 가장 큰 압력은 6가 크로뮴 조면화와 도금 삼폐기물(폐수·폐기물·폐가스)에서 옵니다. 규제상 6가 크로뮴은 발암물질로 엄격히 통제되며, 폐수 배출 한계치와 위험폐기물 처리 비용이 해마다 높아집니다. 대체 공정은 세 가지가 있습니다: 첫째, 무크로뮴 조면화(과망간산, 플라즈마, 레이저)로 공정을 단축해 오염을 줄임; 둘째, 도전성 페인트+도금의 "준(準) 플라스틱 전기도금"으로 조면화를 우회; 셋째, 직접 PVD 부속 또는 도장 크롬 모조로 가 도금을 완전히 면함. 도금 삼폐기물(크로뮴 함유, 니켈 함유, 산알칼리)은 환원-착화분해-응집침전-막처리 설비를 갖춰야 하며, 니켈은 우선 제어 오염물입니다. 도료 측에서는 무크로뮴 안료, 수성/UV 계열을 써 VOC를 낮춥니다. 환경보호는 "비용 항목"에서 "진입 항목"으로 변했으며, 이는 플라스틱 전기도금 라인의 존속 가능 여부를 결정하는 핵심입니다. 삼폐기물 처리의 구체적 경로: 크로뮴 함유 폐수는 먼저 아황산수소나트륨 또는 중아황산나트륨으로 pH 2–3에서 Cr(VI)를 Cr(III)로 환원하고 알칼리로 조정해 Cr(OH)₃ 침전을 생성; 니켈 함유 폐수는 니켈이 흔히 착화합물(구연산, 주석산 등과)되므로 먼저 착화분해(펜톤 산화 또는 차아염소산나트륨)한 후 알칼리로 조정해 침전시키고, 슬러지는 위험폐기물이므로 규정대로 처분; 산알칼리 폐수는 중화 후 재사용 또는 배출. 막 기술(초여과, 역삼투)로 일부 물과 금속염을 회수해 취수와 배수를 줄입니다. 도료 측의 기여는: 수성/UV 계열로 VOC 저감, 무크로뮴 안료와 무연 안정제 사용, 도전성 페인트로 조면화 우회 — 오염을 "후단 처리"에서 "발생원 감축"으로 앞당기는 것, 이것이 플라스틱 전기도금 존속의 근본 논리입니다.
29. 공급망과 비용 구조
플라스틱 전기도금 비용은 몇 부분으로 구성됩니다: 기재(ABS가 엔지니어링 플라스틱보다 유리), 화학 약품(크롬산, 팔라듐, 니켈/구리 염이 큰 비중, 특히 팔라듐 가격 변동), 설비 감가상각(자동 라인 투자 큼), 폐수 처리(규정 준수 경직 비용), 도료(프라이머/도전성 페인트/클리어 코트)와 수율 손실(박리 폐기물이 가장 비쌈). 도전성 페인트 공정은 크롬산을 아끼지만 도료와 경화 에너지를 더 쓰고; PVD/도장 크롬 모조는 삼폐기물을 아끼지만 설비와 타깃/페인트 비용이 다릅니다. 공급망에서 팔라듐과 니켈 가격은 국제 시세 영향이 커, 배합을 통해 팔라듐 저감(콜로이드 최적화, 회수)과 크로뮴 대체로 완화합니다. 커신신소재는 "부속 코팅 공급업체"로설정하여, 고객이 프라이머+클리어 코트의 작은 변경으로 전 라인 수율과 환경 지표를 끌어올리고 중자산 도금 개조 의존을 낮추게 돕습니다.
30. 표준과 법규
플라스틱 전기도금 관련 표준은 기재, 도금층, 시험을 포괄합니다: 도금층 일반 표준(예: GB/T 전기아연/니켈/크로뮴 계열, ISO 4525 플라스틱 위 전기니켈+크로뮴), 부착력과 염수분무(GB/T 10125 염수분무, CASS는 ISO 9227 참조), 열충격(기업/업계 규범이 많음), VOC와 위험폐기물(환경보호법, 배출허가, GB 37824 등 도료 VOC 한계), RoHS/REACH의 중금속과 프탈레이트 제한. 자동차와 위생도기 고객은 각자의 OEM 표준도 있습니다(예: 완성차업체 도금층 규범, 위생도기 국표 GB 18145 등). 배합과 공정 변경은 표준 적합성 재확인을 해야 하며, 특히 6가 크로뮴 감축, 충전제 교체, 클리어 코트 조제 관련 시 그렇습니다. 표준 경계를 아는 것이 "원가 절감"과 "규정 준수" 사이에서 선을 넘지 않는 길입니다. 구체적 표준 예: 플라스틱 위 전기니켈+크로뮴은 ISO 4525와 GB/T 12600 등 참조; 염수분무와 CASS는 ISO 9227, GB/T 10125 참조; 도금층 두께는 금상 또는 XRF(GB/T 4955/4956류); 부착력 백그리드는 ISO 2409/GB/T 9286 참조; 코팅 VOC는 GB 37824(산업용 보호 도료) 등 한계 적용; 전자 부품은 RoHS(Cd, Pb, Hg, Cr(VI), PBB/PBDE)와 REACH(SVHC) 스크리닝도 통과해야. 자동차와 위생도기 고객은 대개 별도 기업표준이 있는데, 예컨대 완성차업체 외장 도금층의 순환부식+돌충격 복합 규범, 위생도기의 GB 18145와 장기 온습 순환. 배합 또는 공정 변경(특히 크로뮴 감소, 충전제 교체, 클리어 코트 조제 변경)은 반드시 적합성 확인을 재수행해야 하며, "겨우 보기엔 똑같아 보인다"로만 판단하면 안 됩니다.
31. PVD, 도장 크롬 모조와의 관계
플라스틱 금속화에는 세 가지 주류 길이 있습니다: 플라스틱 전기도금(진짜 도금), PVD 부속(진공 진금속막+도장 보호), 도장 크롬 모조(가짜 금속 시각). 플라스틱 전기도금은 부착력과 금속감이 가장 "실제"적이나 환경부하가 큼; PVD는 진금속이고 친환경이나 챔버 제한, 깊은 구멍 도금 곤란; 도장 크롬 모조는 가장 유연 대량생산이나 진금속 아니고 질감 약간 떨어짐. 선정은 "가치—물량—환경" 삼각 균형으로 합니다. 대부분 장식 부품에 대해 PVD와 도장 크롬 모조가 플라스틱 전기도금 7할 시나리오를 대체할 수 있음; 도전성/두꺼운 도금/특수 손맛 필수 수요만 전기도금에 남습니다. 커신신소재는 불산에서 플라스틱 전기도금 부속 코팅과 PVD/크롬 모조 도료를 동시에 배치해, 고객 시나리오별로 "플라스틱 전기도금+클리어 코트" 또는 "PVD+탑코트" 대조 방안을 제시합니다.
32. 커신신소재 불산 생산라인 실천
커신신소재(광동) 유한공사의 불산 기지는 플라스틱 금속화의 "도료 측 파트너"로설정됩니다: PP/ABS용 CPO 부착 프라이머, 도전 프라이머, 도금 후 투명 클리어 코트와 지문방지 투명 래커를 제공하고, 고객과 함께 프라이머→고객 도금→클리어 코트 협력 폐쇄루프를 완성합니다. 그 엔지니어링 팀은 "먼저 기재 정하고 나서 공정 정한다"를 강조 — ABS에는 표준 조면화 부속 클리어 코트를, PP에는 CPO 프라이머+도전성 페인트 안정 방안을, 환경압력 큰 고객에는 수성 금속과 크롬 모조 대체를 추진합니다. 사례로, 화남어떤 위생도기 공장이 그 PP 프라이머와 클리어 코트 조합을 도입해 PP 부품 전기도금 박리 폐기율을 크게 낮추고 장기 열습 검증을 통과;어떤 자동차 장식품 공장은 그 클리어 코트로 외장 부품 지문방지와 품질보증 연한을 높였습니다. 이 실천들은 증명합니다: 플라스틱 전기도금 수율 향상에서 도료 공정은 흔히 과소평가되나 가장 쉽게 끌어올 수 있다는 것을.
33. 선정 의사결정 프레임워크
"플라스틱 전기도금을 할 것인가, 코팅을 어떻게 배치할 것인가" 직면 시, 오단계 의사결정을 권장합니다: (1) 용도와 수명 정의(실외/실내, 내식 등급); (2) 기재 정의(ABS 우선, PP는 반드시 프라이머, 엔지니어링 플라스틱은 신중); (3) 금속화 공정 정의(진도금 수요→플라스틱 전기도금/PVD, 순시각→도장 크롬 모조); (4) 도료 인터페이스 정의(조면화 부속 클리어 코트, 또는 프라이머+도전성 페인트, 또는 무프라이머 변성); (5) 환경과 비용 경계 정의(6가 크로뮴 감축, VOC, 삼폐기물 예산). 의사결정표 참고:
| 시나리오 | 추천 공정 | 도료 인터페이스 |
|---|---|---|
| 자동차 외장 소형 엠블럼 | 플라스틱 전기도금 두꺼운 도금 | CPO 프라이머(PP)+클리어 코트 |
| 대형 그릴 | PVD 또는 크롬 모조 | PVD 탑코트 / 크롬 모조 투명 래커 |
| 위생도기 PP 부품 | 프라이머+도전성 페인트 | CPO 프라이머+클리어 코트 봉공 |
| 가전 ABS 장식 | 플라스틱 전기도금 또는 크롬 모조 | 클리어 코트(필요시) |
| 3C 차폐 하우징 | 도전성 페인트 공정 | 도전 프라이머+얇은 클리어 코트 |
프레임워크의 의미는 "공정, 기재, 도료, 법규"를 한 표에 통합해, 국소 최적화로 전 라인 실패를 부르는 것을 피하는 것입니다.
34. 미래 전망
플라스틱 전기도금의 미래는 "감량+대체+녹색화"입니다. 감량: 변성 PP, 무크로뮴 조면화, 팔라듐 저감 배합으로 6가 크로뮴과 귀금속 의존 압축; 대체: PVD와 도장 크롬 모조가 장식 시나리오 지속 잠식, 플라스틱 전기도금은 도전성/두꺼운 도금 필수로 후퇴; 녹색화: 수성/UV 도료, 폐수 폐쇄루프, 단공정이 진입장벽 됨. 도료 측 기회는 "계면 브리징" — 더 효율적 CPO/부착 프라이머,더 낮아 저항 산화방지 도전성 페인트, 더 내구 지문방지 클리어 코트가 플라스틱 전기도금이 엄격 규제하 생존 가능 여부를 결정합니다. 커신신소재 같은 부속 코팅 공장의 가치는 "페인트 파는 것"에서 "금속화 계면 솔루션 업체"로 승격됩니다. 장기적으로 플라스틱 금속화는 다기술 공존, 시나리오별 정밀 분업 성숙 구도로 갑니다. 플라스틱 전기도금 부속 도료 공장에 성장점은 "계면 소재": 더 고효율 CPO, 더 저항 낮고 산화방지 도전성 페인트, 더 내구 지문방지 클리어 코트 — 누가 이를 먼저 안정적이고 싸게 만들든, 엄격 규제하 플라스틱 전기도금 존속 발언권을 쥡니다. 동시에 수성화와 UV 경화는 도료 측을 VOC 중부에서 해방시켜 전체 체인을 더 가볍게 규정 준수하게 합니다. 커신신소재 불산 배치는 바로 이 맥락을 따라 "페인트 파는 것"을 "금속화 계면 솔루션"으로 승격시킵니다.
35. 엔지니어링 착지 Checklist
앞글을 실행 가능 착지 목록으로 압축: (1) 기재 확인과 조면화 윈도우 예비연구; (2) 전처리 6단계 파라미터와 수질 관리; (3) PP는 반드시 CPO 프라이머 또는 변성 소재 검증; (4) 도전성 페인트 공정 충전제 산화방지와 도금 호환 확인; (5) 도금층 두께와 전위차 설계(이층 니켈+미세공 크로뮴); (6) 도금 후 클리어 코트는 내후성 지문방지형 선정 및 크로뮴면 정화; (7) 행거 액체 고임 방지와 차류 설계; (8) QC 3종: 열충격+CASS+백그리드 부착력 전수검사 모서리; (9) 삼폐기물과 VOC 규정 방안; (10) 표준 적합성 재검토(염수분무, RoHS, VOC 한계). 이 목록대로 항목별 폐쇄루프하면 플라스틱 전기도금 프로젝트가 샘플에서 양산까지 리스크 크게 낮아집니다. 커신신소재 불산 기지는 이 사고로 고객과 공동 심사해, 도료 인터페이스 문제를 설계 단계로 전치합니다. 이 목록의 가치는 "도료 인터페이스 문제를 전치"하는 것: 많은 플라스틱 전기도금 실패는 도금 자체가 아니라, 프라이머 안 했거나 클리어 코트 잘못 골랐거나 기재가 조면화 부적합인데, 박리 폐기물 나와서야 거슬러 찾습니다. 커신신소재 불산 기지가 고객과 공동 심사 시, 기재와 도료 인터페이스를 샘플 전에 정해두는 습관으로 최소 시행착오로 최대 수율을 얻습니다. 착지 시 소량 검증 3종(열충격+CASS+백그리드) 먼저 하고 양산 풀며, 양산 후 매 교대 샘플留시 재측해 추적 가능 품질자료 만드세요.
36. 도금층 내응력과 변형 제어
플라스틱 전기도금 부품의 또 다른 잠재 실패는 도금층 내응력으로 인한 휨과 미세균열입니다. 금속 도금층은 퇴적 시 격자 불일치, 첨가제 혼입, 온도 구배로 인해 인장/압축 응력 생기고, 플라스틱 기체 강성 낮아 응력 방출이 부품 변형, 치수 초과 또는 도금층 균열로 나타납니다. 제어 조치: 저응력 첨가제 선정(예: 도금니켈용 연화제, 반광니켈로 응력 저감), 온도와 전류밀도 균일 제어, 과도 두께 회피, 및 사출 시 잔류응력 제어(어닐링, 합리 게이트). 박벽 대형 부품은 도금 응력과 사출 응력 중첩이 가장 위험해, 설계 단계서 리브 추가, 벽두께 균일 제어합니다. 커신신소재는 부속 클리어 코트 시에도 클리어 코트 경화 수축이 도금 응력과 같은 방향 중첩 안 되게 해 "도금됐는데 페인트 갈라짐" 2차 실패를 피합니다.
자주 묻는 질문(FAQ)
Q1: 플라스틱 도금 튼튼합니까? 떨어뜨려도 됩니까?
부착은 조면화 미세앵커+화학도금층 의존, 합격품 결합력 매우 강하나 도금층 얇고 딱딱한 물체 긁힘과 강충격을 무서워해, 모서리 쉽게 플라스틱 노출되니 설계 시 예각 피해야.
Q2: 왜 플라스틱 전기도금은 ABS를 많이 씁니까?
ABS 중 부타디엔 상이 크롬산에 의해 미세공 조면화되기 쉬워 이상 앵커점 제공, 조면화 윈도우 넓고 수율 높아 가성비와 공정 성숙도 균형입니다.
Q3: 6가 크로뮴 조면화 면할 수 있습니까?
됩니다. 무크로뮴 조면화(과망간산, 플라즈마, 레이저)와 도전성 페인트 공정이 대체 중이며, 비용과 공정 재조정 필요하나 환경 필走之路입니다.
Q4: 플라스틱 전기도금을 PVD나 도장 크롬 모조가 대체할 수 있습니까?
대부분 장식 시나리오는 가능합니다. PVD는 진금속감 있고 친환경, 도장 크롬 모조는 유연 대량생산, 둘이 플라스틱 전기도금 다수 적용 대체 중; 도전성/두꺼운 도금 필수만 도금에 남습니다.
Q5: 도금 후 보호 페인트 더 뿌려야 합니까?
용도 봅니다. 실외 또는 지문방지 부품은 크로뮴층 외 투명 보호 탑코트 뿌림; 순장식 실내 부품은 안 해도 됨. 탑코트는 가볍고 투명하며 금속감 해치지 않아야.
Q6: PP는 플라스틱 전기도금 가능합니까?
어렵습니다. PP 표면 에너지는 극히 낮고 내부식성이 있어 일반적인 조면화는 무효이며, 통상 먼저 도전성 프라이머(예: 염화폴리올레핀 CPO)를 분사하거나 변성 PP를 선택해야 하며, 수율과 비용 모두 평가가 필요합니다.Q7: 도전성 페인트 방식과 조면화 방식 중 어느 것이 더 친환경적입니까?
도전성 페인트 방식은 6가 크롬 조면화를 우회하여 삼폐(폐수·폐기물·폐가스)가 현저히 감소하지만, 도전성 페인트 자체에 금속 충전제와 용제가 포함되어 있어 여전히 VOC와 폐수 관리가 필요합니다; 조면화 방식이 무크롬으로 전환되고 폐수 폐쇄회로를 갖추면 기준을 만족할 수도 있습니다. 둘의 친환경 우열은 전체 라인의 처리 수준에 달려 있습니다.
Q8: 클리어 코트가 금속 거울면에 영향을 줍니까?
우수한 클리어 코트는 극히 얇고 투명하며(5–15 µm), 황변 적고 투광성이 높게 설계되어 정상적으로는 거울면에 영향을 주지 않고 오히려 광택을 보호합니다; 그러나 도막 두께가 불균일하거나 황변하거나 시공 오염이 있으면 탁해지고 휘도가 떨어지므로, 크롬면을 깨끗이 하고 도막 두께를 엄격히 관리해야 합니다.
Q9: 플라스틱 전기 도금 부품의 합격 여부를 어떻게 판단합니까?
세 가지를 봅니다: 열충격(냉열 충격) 시 기포·박리 없음, CASS/염수분무가 고객 기준 도달, 백격 부착성 0급이며, 모서리와 오목한 취약 구역도 동일하게 샘플링해야 하며, 평면만 통과한다고 해서 전체 부품이 합격인 것은 아닙니다.
Q10: 객신신소재는 어떤 지원을 제공할 수 있습니까?
객신신소재(광동)유한공사는 포산 기지에서 PP/ABS 부착성 프라이머, 도전성 하도, 도금 후 투명 클리어 코트 및 지문 방지 투명 래커, 그리고 수성 금속/크롬 대체 방안을 제공하며, 고객과 협력하여 프라이머→전기 도금→클리어 코트의 협업 폐쇄루프를 완성하고 수율과 친환경 지표 향상을 돕습니다.
추가 읽기
- PVD 배합 코팅 — 플라스틱 금속화의 진공 도금 대조 경로.
- 수성 알루미늄 페이스트와 수성 금속 페인트 — 플라스틱 금속 페인트의 친환경 대체 아이디어.
- 해머 톤 페인트와 주름 페인트 배합 원리 — 플라스틱 부품 미술 문양 페인트의 배합 논리.