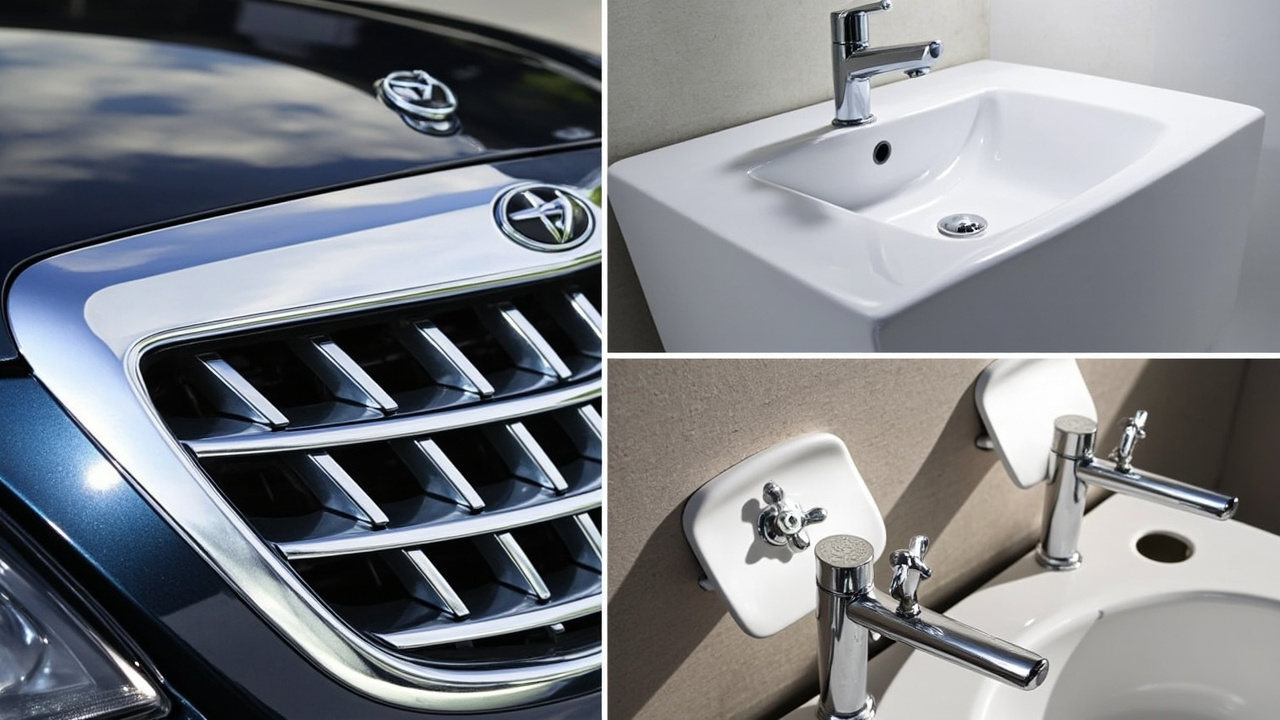
La placcatura plastica (nel settore detta anche metallizzazione plastica, plastro) è il processo che trasforma i pezzi in plastica in componenti con "superficie di vero metallo": prima si deposita chimicamente un strato di metallo conduttivo sulla superficie della plastica, poi si usa la galvanica per addensare strati di rame, nichel e cromo, ottenendo infine la stessa sensazione di cromo speculare della placcatura metallica, ma con il substrato in plastica leggera. Unisce la libertà di formatura della plastica all'aspetto/conduttività del metallo, ed è ampiamente usata per profili decorativi di griglie auto, bagno, manopole elettrodomestici, tappi cosmetici, componenti decorativi 3C. Ma la difficoltà della placcatura plastica non sta nella "placcatura", bensì nel "trattamento della plastica prima della placcatura" e nella "protezione dopo la placcatura" — questi due stadi sono la chiave per resa e rispetto ambientale. Questo articolo spiega a fondo il pretrattamento, la galvanica e il rivestimento protettivo post-placcatura della placcatura plastica, e organizza insieme il sistema di rivestimenti correlato (primer di pretrattamento, vernice conduttiva, vernice trasparente post-placcatura), per aiutare ingegneri di verniciatura e galvanica a costruire una conoscenza completa della catena.
Kexin New Materials (Guangdong) Co., Ltd. ha accumulo ingegneristico nei rivestimenti di supporto relativi alla metallizzazione plastica (primer di pretrattamento, finitura protettiva post-placcatura e percorsi alternativi alla galvanica), e comprende in prima persona i punti critici di adesione e rispetto ambientale dei progetti di plastro. La sua base di Foshan serve a lungo i clienti di componenti auto, bagno ed elettrodomestici nel Sud della Cina, accumulando casi attuabili su primer PP, vernice metallizzata a base d'acqua e sistemi simil-cromo.
I. Perché la plastica può essere galvanizzata
La plastica ordinaria non conduce e ha superficie inerte, non può essere galvanizzata. L'accorgimento della placcatura plastica è "prima chimica poi galvanica": tramite pretrattamento si crea micro-rugosità e centri catalitici sulla superficie plastica, facendo depositare autonomamente a temperatura ambiente nichel o rame chimico in un sottile strato metallico conduttivo (circa 0,2–1 micron); questo strato rende la plastica "conduttore", permettendo poi di addensare galvanicamente rame, nichel e cromo. L'ABS è il substrato classico per plastro, poiché la sua fase butadiene è facilmente incisa creando micropori favorevoli all'ancoraggio; PC, PA, PP richiedono modifica o trattamenti più complessi. Dal punto di vista fisico, la chimica di deposizione usa agenti riducenti (es. ipofosfito di sodio, formaldeide, borano dimetilamminico) per ridurre ioni metallici in metallo, depositati sulla superficie cataliticamente attivata: è un processo termodinamicamente spontaneo, cineticamente regolato dalla catalisi superficiale. Senza i nuclei di palladio creati dal pretrattamento, la soluzione chimica non attacca la superficie plastica — ecco la radice del ruolo "vitale" del pretrattamento. Termodinamicamente, la chimica è un processo di riduzione regolato dalla catalisi superficiale: nel nichel chimico, l'ipofosfito si ossida sulla superficie catalizzata da palladio rilasciando elettroni, riducendo Ni²⁺ a nichel metallico con co-deposito di fosforo, formando lega amorfa Ni-P; l'auto-catalisi del riducente mantiene la deposizione continua. Capire questo è importante — se il pretrattamento non dispone nuclei di palladio sufficientemente densi e stabili, la chimica "parte lenta, manca deposizione", e la galvanica successiva non può recuperare. Per questo il controllo del processo si concentra sempre su pretrattamento e interfaccia, non sulla vasca galvanica.
II. Panoramica dei substrati per plastro: differenze fisico-chimiche tra ABS e PP
Per capire perché i rivestimenti di pre/post-trattamento siano necessari, bisogna prima vedere il substrato. L'ABS (terpolimero acrilonitrile-butadiene-stirene) ha fase gommosa di butadiene dispersa; nella sgrossatura cromica il butadiene si ossida e scioglie, lasciando cavità micrometriche e micro-crepe per ancoraggio; l'ABS ha energia superficiale moderata e resistenza chimica controllabile, perciò è "la plastica fatta su misura per il plastro". Il PP (polipropilene) è poliolefina semicristallina, energia superficiale bassissima (circa 29–31 mN/m), chimicamente inerte, senza fase gommosa ossidabile: la sgrossatura cromica standard è quasi inefficace, ecco perché il PP per plastro dipende da primer promotori di adesione o materiali modificati. Il PC (policarbonato) è rigido e soggetto a criccatura da stress, la sgrossatura va temperatura-controllata; il PA (nylon) igroscopico, con legami ammidici, il pretrattamento deve gestire disidratazione e attivazione; PBT/PET resistenti al calore ma molto cristallini, finestra di sgrossatura stretta. La composizione chimica del substrato determina la strategia di pretrattamento e se serve il rivestimento. La quantificazione dell'energia superficiale è eloquente: ABS circa 38–42 mN/m, nel range bagnabile per molti rivestimenti; PP solo 29–31 mN/m, sotto la tensione critica dei rivestimenti comuni, causando ritiri e fallimento adesivo; PC circa 40–45 mN/m ma rigido e stressato. Quindi nella selezione del materiale va valutata la "metalizzabilità": non solo meccanica e costo, ma finestra di sgrossatura, stress e necessità di ponte con rivestimento. Kexin a Foshan pone la conferma del substrato come primo passo del campionario, evitando errori ripetuti su substrati sbagliati.
III. Flusso completo del metodo a sei passi di pretrattamento
Il pretrattamento della placcatura plastica è vitale per la resa; il flusso tipico è: sgrassaggio → sgrossatura (attacco cromico su ABS, scioglimento butadiene per micro-pori) → neutralizzazione/riduzione (rimuove cromo residuo, chiave ambientale) → attivazione (adsorbimento catalizzatore di palladio) → degelificazione (espone nuclei Pd) → nichel/rame chimico (strato conduttivo auto-catalitico). Ogni passo fuori controllo fa scollare tutto. Il sgrassaggio usa agenti alcalini o solventi; la sgrossatura è il cuore, cromo-solforica a 60–70 °C per minuti; la neutralizzazione con bisolfito o HCl riduce Cr(VI) a Cr(III); l'attivazione immerge colloide di palladio (PdCl₂-SnCl₂); la degelificazione con acido diluito scioglie il guscio di stagno esponendo Pd attivo; infine nichel chimico deposita 0,2–0,6 µm. In questa catena a sei passi, temperatura, concentrazione, tempo e acqua (specie attivazione sensibile a impurità) vanno gestiti a circuito chiuso. I passi non sono indipendenti ma accoppiati: sgrassaggio scarso isola la sgrossatura; sgrossatura insufficiente dirada siti di attivazione; neutralizzazione incompleta avvelena il colloide; attivazione scarsa causa mancata deposizione; degelificazione eccessiva scioglie i nuclei. Ogni passo dipende dal precedente, perciò l'acqua deve essere purissima (conduttività < decine µS/cm) in attivazione e chimica, per evitare Cr o depositi difettosi da Ca²⁺, Fe³⁺. Anche il trascinamento va controllato, risparmiando chimico e reflui.
IV. Meccanismo di sgrossatura: attacco cromico e ancoraggio a micropori
La sgrossatura non è "ruffare la superficie", ma incisione chimica selettiva. La miscela cromo-solforica attacca prima il butadiene ABS (doppi legami ossidabili), sciogliendolo in cavità sferiche da 0,1–alcuni micron, a nido d'ape; la fase SAN resta come "scheletro". Questa morfologia dà (1) alta area per Van der Waals e aggancio meccanico, (2) rilascio di stress. Sgrossatura poca = ancoraggio debole; troppa = cricche, fragilità, "superficie corrosa eccessiva". Si quantifica con perdita di peso, angolo di contatto e SEM. Il cromo esavalente è il problema ambientale; si va a sgrossatura senza cromo (permanganato, plasma, laser) e flussi più brevi. La SEM mostra pori sferici e micro-crepe; profondità e densità leghiamo all'adesione: troppo superficiali ancorano poco, troppo profondi concentrano stress. Si monitora con Ra e densità, ma l'adesione distruttiva è più affidabile. L'angolo di contatto cala dopo sgrossatura (polarità su). La sgrossatura introduce anche gruppi ossigenati (carbonile, carbossile) che aiutano adsorbimento e legame — guadagno chimico non sostituibile dalla semplice abrasione.
V. Percorsi alternativi di sgrossatura senza cromo
La cancerogenicità del cromo esavalente ne fa un obiettivo globale di sostituzione. Tre alternative: (1) permanganato (es. KMnO₄-H₃PO₄) ossida ABS creando pori, ma parametri da ritoccare; (2) plasma/ozono bombarda o ossida, quasi senza reflui, ma costoso e non uniforme su pezzi complessi; (3) laser/UV crea ancoraggi locali per metallizzazione selettiva (es. solo logo). C'è anche "ruffatura fisica + primer": sabbiatura o fiamma alza l'energia, poi primer promotore, evitando chimica. Kexin a Foshan spinge vernice metallizzata a base d'acqua e simil-cromo come opzione verde, riducendo dipendenza dalla sgrossatura e usando il rivestimento come ponte plastica-metallo.
VI. Attivazione e catalisi: colloide di palladio e sensibilizzazione
L'attivazione decide se la chimica parte uniforme. Il "due passi" classico usa SnCl₂ (Sn²⁺) poi PdCl₂ (Sn²⁺ riduce Pd²⁺ a nucleo); il "colloide unico" moderno usa Pd-Sn (es. PdCl₂-SnCl₂-HCl), adsorbito sulla superficie ruvida, poi degelificato (HCl o fluoruro) per esporre Pd attivo. La densità dei nuclei Pd decide la velocità di innesco: troppo radi = lento e mancata deposizione; troppo fitti = costo Pd alto. La vasca è sensibile a Fe³⁺, Cu²⁺ che avvelenano il colloide, quindi serve acqua pura online e sostituzione periodica. Per PP senza ancoraggio, l'attivazione ha senso solo con particelle catalitiche nel primer o cariche conduttive.
VII. Nichel chimico e rame chimico
Il chimico è il film chiave di 0,2–1 µm che "rende la plastica conduttrice". Nichel chimico (ipofosfito, lega Ni-P) duro, anticorrosione, aderente, è lo strato base; rame chimico (formaldeide, rame puro) più conduttivo ed estensibile, adatto a rame spesso, ma formaldeide (cancerogena) e suoi fumi strettamente controllati, e pulizia maggiore. Spessore: 0,2 µm basta a innescare, ma per ridurre mancate deposizioni e shock termici si fa 0,4–0,8 µm. Le soluzioni controllano pH, T, carico e stabilizzante (anti-esplosione), filtrando. La compattezza del chimico decide planarità e adesione del galvanico, ed è QC obbligatorio. Ni-P varia da cristallino ad amorfo col fosforo (3–12%): alto P più anticorrosione ma meno duro, basso P saldabile. Il rame chimico è migliore ma la tossicità della formaldeide ne limita l'uso, si cerca senza formaldeide. Entrambi usano stabilizzanti (Pb, tiourea) e filtrazione continua, altrimenti "auto-esplodono" intasando vasca e supporti.
VIII. Struttura del rivestimento galvanico: rame/nichel/cromo
Sul conduttivo chimico si galvanizza: solfato di rame (addensa, riempie) → nichel lucido (anticorrosione, decoro, spessore) → cromo o simil-cromo (superficie, specchio e usura). Totale decine di micron. Il nichel è l'anticorrosione, il cromo sottile e duro dà specchio e meteo. Gli strati devono legare. Spessori: rame piro 5–15 µm, semilucido+lucido 10–25 µm, cromo microporoso/microcrepato 0,1–0,5 µm. Spesso si fa "nichel doppio + cromo microporoso" per interrompere la corrosione; per esterno auto si spessa il nichel e cromo microporoso. La differenza di potenziale tra strati è il cuore: nichel lucido singolo con graffio fa "corrosione lineare"; "semilucido (negativo)+lucido (positivo)+microporoso" distribuisce la corrente, corrosione uniforme, vita raddoppiata. Il cromo microporoso si fa con particelle inerti (BaSO₄, diatomite) o secondo nichel poroso. Per esterno auto ad alta nebbia salina si spessa e va a "nichel doppio + cromo microcrepato". Questi dettagli fanno differenze di garanzia anche tra rivestimenti "ugualmente lucidi".
IX. Finestra e parametri di processo ABS per plastro
Per ABS, finestra tipica: sgrossatura 60–70 °C, CrO₃ 300–450 g/L, H₂SO₄ 200–350 g/L, 3–10 min; neutralizzazione 30–50 °C, NaHSO₃ 30–80 g/L; attivazione 20–40 °C, Pd colloide 50–200 ppm; degelificazione 1–3% HCl o fluoruro; nichel chimico 30–45 °C, pH 4,5–5,0, 0,4–0,8 µm; galvanica rame 20–30 °C, nichel 50–60 °C, cromo 40–50 °C. Non isolati: sgrossatura eccessiva stringe tolleranze successive, serve regolazione linea intera. La finestra ABS è ampia (±20% accettabile), ecco la sua classicità; cambiar substrato riapre finestra.
X. Il problema del PP: energia superficiale bassissima e necessità di primer
L'ostacolo PP è energia bassa e cristallo denso, sgrossatura cromica inefficace, ancoraggio fallito, chimica mancata. Tre vie: (1) fiamma/corona/plasma alza energia >40 mN/m, ma decadente e non uniforme; (2) PP modificato (es. PP g-MAH, PP/elastomero) con fase polare; (3) la più pratica è primer promotore (tipico CPO cloropoliolefine), strato di transizione forte su PP, poi vernice conduttiva o diretta galvanica. Per PP bagno/elettrodomestici in serie, il primer è standard di fatto. Kexin a Foshan ha primer adesivo PP dedicato per resa stabile. La fiamma ossida PP introducendo gruppi polari, economica ma non uniforme e deperibile; corona/plasma più uniformi ma costosi e su cavità difficili. Perciò PP serie usa "PP modificato + primer CPO": modifica l'adesività, primer il legame e la compatibilità. Se il materiale è imposto, il CPO è l'unica via robusta, ecco perché la resa PP si alza spesso col rivestimento non col galvanico.
XI. Primer promotore adesivo CPO (cloropoliolefine)
La cloropoliolefina (CPO) è il classico per adesione PP. La sua catena simile al PP si rigonfia e diffonde nello strato superficiale creando ancoraggio interpenetrante, col cloro laterale che dà polarità per legare strato superiore o chimico/galvanico. Si spruzza sottile 3–8 µm, cottura 60–80 °C 10–20 min per diffondere. Indicatori: clorazione (20–40%), peso molecolare e solvente (rigonfia PP senza crepare). CPO serve anche come base per finitura diretta su PP elettrodomestici, non solo plastro. Sulla via plastro, sopra il CPO si spruzza vernice conduttiva o attivazione speciale; se chimica diretta, il primer deve avere catalisi o attivazione. Difficoltà: poca clorazione = poca adesione, troppa = fragile, ingiallisce, meteo scarso. Si applica ad aria o elettrostatica, 3–8 µm; troppo spesso coesione debole e crepa; cottura sufficiente a diffondere senza deformare PP. La variabilità del PP va bloccata a lotto, con cross-cut + ebollizione periodici. Per vernice conduttiva, il CPO deve essere compatibile col suo legante, evitando interfaccia debole.
XII. Via vernice conduttiva di fondo (aggira la sgrossatura)
Per plastiche difficili (PP, PE, alcuni tecnici, persino ceramica/vetro), si usa "vernice conduttiva" per aggirare: si spruzza rivestimento conduttivo con cariche metalliche (argento, rame, grafite, nichel o fibra inox), 1–10 µm, resistenza <1–10 Ω/□, poi diretto in vasca a addensare rame/nichel/cromo. Sostituisce "sgrossatura chimica" con "conduttività vernice + adesione fisica", senza cromo esavalente, vantaggio ambientale chiaro, ma adesione (sempre da primer/trattamento) e uniformità conduttiva critici. Il legante deve reggere elettroliti (acido, base, T), spesso acrilico, epossidico o poliuretanico modificati. La via vernice lega più per chimico/fisico che micropori, quindi il pretrattamento (sgrassaggio, primer) è ancor più chiave. Altro vantaggio: metallizzazione selettiva con maschera o serigrafia solo sulla zona, risparmiando isolamento e decapaggio. Ma la costanza di spruzzo è severa — variabilità di spessore fa resistenza diseguale, corrente squilibrata, "macchie" o bruciature. Si misura spessore online e resistenza a campione, e il supporto garantisce contatto catodico col vernice conduttiva, altrimenti la corrente non entra.
XIII. Formula vernice conduttiva: argento/rame/grafite
La prestazione dipende da carica, legante e solvente. Argento massima conduzione e ossidazione bassa, costoso, per schermatura e alto decoro; rame economico ma ossida, serve rivestimento antiossidante (es. rame argentato), altrimenti l'elettrolita fa resistenza su e macchie; grafite/nero carbonio economici e resistenti ma deboli, servono spessi; nichel e fibra inox compromesso. Forma (lamellare > sferica), frazione (30–60 wt%), dispersione e bagnatura decidono resistività e adesione. La formula cura anche applicabilità e compatibilità galvanica. Kexin ha formulazioni di fondo conduttivo per PP/ABS su misura. Da notare il "rame argentato": nucleo rame, argento sottile, bilancia costo e ossidazione, ma la copertura decide la resistenza all'elettrolita; copertura scarsa ossida prima. Anche la distribuzione granulometrica: grossi+fini formano rete densa a bassa carica, risparmio e conduzione. Il legante bagna carica, aderisce a substrato (da primer) e regge elettrolita senza rigonfiamento. L'esperienza Kexin ruota su "carica-legante-substrato".
XIV. Finitura protettiva post-placcatura: vernice trasparente
La placcatura plastica non finisce "a placcatura fatta". Spesso c'è "finitura protettiva": per meteo, anti-impronta o colore, si spruzza vernice trasparente protettiva sul cromo (simile a finitura PVD). Il cromo lucido è duro ma sottile, perde lucido e punteggia all'aperto, e trattiene impronte; la vernice trasparente dà barriera extra. È solvente (poliuretano bicomponente, acrilico) o a base d'acqua/UV. Si applica sottilissima e trasparente (5–15 µm), non copre lo specchio, non ingiallisce, non cala adesione. Per bagno e auto esterno, la finitura prolunga la garanzia. La finitura post e il primer pre sono "interfacce tra verniciatore e galvanica". Il poliuretano solvente bicomponente è maturo e bilanciato, ancoradominante; l'acrilico duro e fragile, anti-graffio ma meno tenace; l'UV senza solvente, indurimento in secondi, alta linea, ma pezzo piatto e energia sufficiente su metallo scuro; l'acqua ha VOC basso ma sensibile a T/umidità e acqua iniziale da curare. Tutti richiedono "sottile, uniforme, pulito": >15–20 µm crepa e cola, coprendo il metallo; poco non protegge. Il cromo va sgrassato e leggermente trattato per bagnabilità, altrimenti la finitura ritira o scolla.
XV. Resistenza agli agenti atmosferici e anti-impronta della vernice di rifinitura
La prestazione centrale della vernice di rifinitura è la resistenza agli agenti atmosferici (nessuna ingiallitura o crepatura sotto invecchiamento QUV/lampada allo xeno) e l'anti-impronta (bassa energia superficiale, facile da pulire). I componenti esterni devono superare 1000–2000 ore di invecchiamento con lampada allo xeno e verifica composita CASS; l'anti-impronta si ottiene spesso aggiungendo ausiliari al fluoro o silossano per ridurre l'energia superficiale, ma un eccesso sacrifica l'adesione tra gli strati. La vernice di rifinitura a indurimento UV, essendo senza solvente, a rapido indurimento e ad alta durezza, sta gradualmente sostituendo parte di quella a solvente; la vernice di rifinitura a base d'acqua si allinea alla riduzione del VOC. L'adesione tra strati della vernice di rifinitura e il cromo dipende dalla micro-rugosità e dalla pulizia della superficie cromata (il residuo di agente distaccante è un killer dell'adesione); spesso è necessario un leggero trattamento post-cromo (come attivazione con acido diluito o plasma) prima della spruzzatura. Kexin New Materials dispone di soluzioni ingegneristiche per sistemi di vernice di rifinitura a base d'acqua e anti-impronta, collegabili ai processi di post-trattamento elettroplastico. Il grado anti-impronta può essere quantificato con ispezione visiva del residuo di impronte + angolo di contatto; minore è l'energia superficiale, meno facilmente restano tracce, ma se troppo bassa (<20 mN/m) indebolisce l'adesione della vernice di rifinitura e della superficie cromata, occorrendo bilanciare la dose di ausiliari. Per la resistenza agli agenti atmosferici, il ciclo QUV 340 nm per 1000 h è spesso il limite tra interno ed esterno; i componenti esterni dovrebbero aggiungere l'invecchiamento a spettro completo con lampada allo xeno. Se la vernice di rifinitura contiene assorbitore di raggi UV e stabilizzante alla luce amminico stericamente impedito (HALS), può ritardare significativamente l'opacizzazione del nichel sotto lo strato di cromo, prolungando la garanzia.
XVI. Rivestimento isolante locale e di protezione dei bordi
I componenti elettroplastici hanno spesso cavità interne, clip, filettature e superfici di assemblaggio che non possono essere placcati (altrimenti ristagno di liquido, corrosione, interferenza con l'assemblaggio). Nel processo si usa "inchiostro/vernice isolante" per mascherare selettivamente queste aree: prima si placca l'intero pezzo, poi si sigillano cavità e clip con rivestimento isolante rimovibile o permanente, oppure prima della placcatura si applica vernice anti-placcatura sulle zone non da placcare. Il rivestimento isolante deve resistere ai bagni di placcatura (acido, alcali, ossidante), essere facile da applicare e da rimuovere (tipo rimovibile) o legarsi permanentemente (tipo strutturale). Nei bordi e spigoli vivi lo strato di placcatura è spesso sottile, con concentrazione di tensione e facile esposizione della plastica; in fase di progettazione dello stampaggio si arrotondano gli spigoli e si aumenta lo spessore, con ritocco locale protettivo. Questi "anelli di rivestimento" sembrano marginali, ma sono cruciali per la resa e l'affidabilità di assemblaggio dell'elettroplastica, e sono il campo d'applicazione delle conoscenze di rivestimento. La vernice isolante rimovibile è per lo più a base di gomma o termoplastica, si rimuove strappando dopo la placcatura, adatta a piccoli lotti e molte varietà; il rivestimento isolante permanente è epossidico o acrilico modificato, rimane sul pezzo dopo l'indurimento, per sigillatura strutturale. La precisione di mascheratura determina l'estetica del bordo dello strato e l'assemblaggio, spesso con erogazione CNC o serigrafia per mascherature a linea fine. Per pezzi filettati, si usa spesso tappo fisico in gomma resistente ad alta temperatura per evitare che il film di vernice entri nel filetto compromettendo l'avvitamento.
XVII. Diagramma di processo e tempo di ciclo
Una linea elettroplastica completa è solitamente disposta così: carico → sgrassaggio → lavaggio → ruvidizzazione → recupero → lavaggio → neutralizzazione → lavaggio → attivazione → lavaggio → distacco → lavaggio → nichel chimico (o rame) → lavaggio → rame elettrolitico → lavaggio → nichel elettrolitico → lavaggio → cromo elettrolitico → lavaggio → asciugatura → scarico → (post-trattamento) vernice di rifinitura/isolante. Il tempo di ciclo è determinato dalla velocità di linea e dal tempo dei bagni; la progettazione dei supporti (conduttività, deflusso, anti-ristagno) determina direttamente uniformità e scarto. Per la via della vernice conduttiva, dopo sgrassaggio/primer si inserisce "spruzza vernice conduttiva → indurimento" prima della placcatura. La linea intera usa per lo più carroponte automatici o linea ad anello, con parametri a controllo a ciclo chiuso da PLC centrale e analisi in linea (concentrazione, temperatura, pH). Un tempo di ciclo troppo lungo aumenta il trascinamento di liquido, consumo di reagenti e acque reflue; troppo breve causa ruvidizzazione/attivazione insufficienti; la progettazione deve bilanciare i due. L'impostazione del ciclo si basa di solito sul "passo più lento", ad es. la ruvidizzazione di 6 min determina la velocità principale, gli altri bagni si dispongono per tempo di soggiorno; la densità di disposizione dei supporti influisce su carico e uniformità, se troppo fitta il convogliamento nel bagno peggiora e lo spessore è irregolare. Le linee ad anello moderne ottimizzano tramite simulazione la spaziatura dei supporti e l'ampiezza dell'oscillazione, mantenendo il CV di spessore entro il 10 %. Al cambio tipo si usa un pezzo capro espiatorio (dummy) per calibrare la linea prima del prodotto reale, riducendo lo scarto del primo lotto.
XVIII. Parametri chiave di processo: temperatura, spessore, indurimento
I parametri dell'intera catena elettroplastica si riassumono in tre categorie: temperatura (ruvidizzazione 60–70 ℃, attivazione a temperatura ambiente, nichel chimico 30–45 ℃, nichel elettrolitico 50–60 ℃, cromo elettrolitico 40–50 ℃), spessore (nichel chimico 0,4–0,8 µm, rame pirofosfato 5–15 µm, nichel 10–25 µm, cromo 0,1–0,5 µm, vernice di rifinitura 5–15 µm), indurimento (primer CPO 60–80 ℃/10–20 min, vernice conduttiva 80–120 ℃/15–30 min, vernice di rifinitura bicomponente a temperatura ambiente o 60–80 ℃, vernice di rifinitura UV in secondi). Questi valori non sono fissi, variano con substrato, forma, apparecchiature e requisiti. Una deriva di 2–3 ℃ può causare eccesso di ruvidizzazione o inefficacia dell'attivazione; spessore insufficiente sacrifica la corrosione; indurimento scarso peggiora adesione e resistenza chimica del rivestimento. La linea deve avere controllo termico ad alta precisione, misura di spessore in/fuori linea (XRF, sezione metallografica) e rilevamento del grado di indurimento (DMA/strofinamento con solvente). Per lo spessore si consiglia XRF per controllo a campione in linea di rame-nichel-cromo, sezione metallografica per analisi distruttiva completa; il grado di indurimento della vernice di rifinitura si giudica indirettamente con strofinamenti MEK o durezza matita. Il primo segnale di deriva parametri è spesso l'aspetto (opaco, macchiato, pori); l'operatore per turno deve conservare campioni per confronto colore e lucentezza speculare (es. glossmetro 60°). Scrivere i parametri chiave in carta di controllo SPC permette di individuare anticipatamente deviazioni tendenziali.
XIX. Linea e attrezzature: supporti/bagni/spruzzatura
L'investimento in attrezzature elettroplastiche è pesante e la manutenzione accurata. I bagni sono per lo più rivestiti in PP/PVC, con tubi riscaldanti in titanio, doccia e troppo pieno in PP; i supporti in titanio o acciaio rivestito, devono condurre corrente e prevenire ristagno e placcatura su zone non da placcare; la linea automatica ha carroponte, trasporto ad anello e oscillazione per uniformità. La sezione di spruzzatura (primer, vernice conduttiva, vernice di rifinitura) usa macchine reciprocanti o robot, con spruzzatura elettrostatica per migliorare resa e uniformità; la cabina necessita di temperatura/umidità costanti e monitoraggio concentrazione solvente. Il trattamento acque reflue (riduzione cromo esavalente, rottura complessi nichel, neutralizzazione acido-base) è un costo fisso di conformità. Kexin New Materials nella base di Foshan attua per lo più il modello collaborativo "spruzzatura fuori linea + placcatura cliente"; il primer di pretrattamento e la vernice di rifinitura si completano su linea di spruzzatura ordinaria, abbassando la soglia di modifica linea per il cliente. La progettazione dei supporti è spesso sottostimata ma cruciale: svolge insieme quattro ruoli di conduzione, supporto, deflusso e anti-ristagno. Sezione conduttiva insufficiente limita corrente e assottiglia strato; deflusso scarso fa placcare anche il retro, sprecando e peggiorando estetica; il ristagno porta liquido al bagno successivo causando cross-contamination e più reflui. Le linee di alta gamma usano supporti in titanio rivestito, zona non da placcare rivestita, zona da placcare titanio nudo, con supporto sagomato per ridurre ristagno. La spruzzatura elettrostatica porta l'utilizzo vernice dal 30–40 % dell'aerografo al 60–80 %, riducendo sensibilmente costi vernice e VOC. La sezione reflui è area critica di conformità: il cromo esavalente si riduce prima a trivalente poi si precipita, il nichel complessato va rotto prima di poter coagulare; trattamento non a norma porta a produzione limitata.
XX. Progressi su PP modificato e senza primer
Per ridurre la dipendenza dal primer nella elettroplastica PP, a monte si sviluppa PP modificato: innesto di monomeri polari (es. PP-g-MAH) per introdurre punti di ancoraggio polare; miscela PP/elastomero (EPDM) per creare fase ruvidizzabile; riempimento minerale o fibra di vetro per stabilità dimensionale e supporto strato. Alcuni PP modificati ottengono ancoraggio accettabile con ruvidizzazione mite, realizzando "alleggerimento + elettroplastica". Inoltre, vernice conduttiva senza primer (con resina ad alta adesione) e attivazione diretta a plasma a bassa temperatura stanno comprimendo il processo primer. Ma la modifica sacrifica parte del vantaggio PP di basso costo e leggerezza; la selezione è ribilanciamento "costo-prestazione-processo". Per grossi pezzi sanitari si usa ancora la via robusta primer CPO + vernice conduttiva. Il PP innestato (PP-g-MAH) con punti polari migliorati ottiene ancoraggio certo a mite condizione, ma difficile arrivare alla forza ruvidizzazione dell'ABS, per lo più con primer; il PP rinforzato in fibra di vetro attenzione ai pori di placcatura sui punti di fibra sporgente. La vernice conduttiva senza primer introduce resina ad alta adesione (es. cloruro vinilico modificato, epossidica) per mordere direttamente il PP, risparmia un passaggio ma difficile conciliare conduzione e adesione, adatta a pezzi decorativi schermanti di media/bassa richiesta. La selezione sinergica materiale e vernice è la leva chiave per ridurre costi nella elettroplastica PP.
XXI. Controllo qualità: test di adesione
L'adesione nella elettroplastica è la linea di vita. Metodi standard: shock termico (shock termico/freddo) per vedere bolle o distacco; griglia/strappo (nastro o rivetto di trazione) per adesione quantitativa; piega/urto per tenacità; griglia+ nastro (per strato vernice di rifinitura). L'obiettivo di adesione tra strato elettrolitico e plastica è solitamente superare 100 ℃ acqua bollente/olio caldo o ciclo -40–85 ℃ senza distacco. Il test va su pezzi rappresentativi e zone deboli come bordi, concavità; non solo piano. Kexin New Materials alla consegna dei rivestimenti abbinati concorda soglia di accettazione adesione (es. griglia livello 0, shock termico senza distacco) e riproduce lo stato post-placcatura cliente per verifica, evitando dispute "rivestimento ok ma strato si stacca". Il metodo di strappo (es. alluminio incollato e tirato, MPa) è più quantitativo della griglia, adatto a R&D; shock termico ok ma griglia a freddo distacca indica solitamente interfaccia debole non stress termico. Il campionamento deve coprire fine colata, angolo interno, radice filetto, zone a bassa corrente/bassa adesione, dove fallisce prima. Kexin New Materials suggerisce di includere l'adesione in doppia conferma all'arrivo materiale e ogni lotto, non solo ispezione finale.
XXII. Prova di shock termico (shock termico/freddo)
Lo shock termico è la soglia di affidabilità più severa e comune nella elettroplastica. Plastica e metallo hanno diverso coefficiente di dilatazione (plastica ~50–100 ppm/℃, metallo ~10–20 ppm/℃), il cambio brusco di temperatura accumula stress di taglio all'interfaccia, se adesione scarsa si formano bolle e distacchi. Condizione tipica: -40 ℃ 30 min ↔ 85 ℃ 30 min per 5–10 cicli, o 100 ℃ acqua bollente ↔ 0 ℃ acqua ghiaccio. Criterio: nessuna bolla, distacco o crepa. Il fallimento shock termico espone spesso pretrattamento (ruvidizzazione scarsa, attivazione debole) o primer (adesione CPO debole, indurimento insufficiente), è il primo punto di troubleshooting. Per esterni auto, lo shock termico si concatena spesso con nebbia salina e invecchiamento UV in "test ambientale combinato". La severità va commisurata all'uso: interni con ciclo mite -30–80 ℃, componenti auto richiedono -40–90 ℃ con umidità variabile; oltre "no distacco" valutare opacità o scolorimento. Per esporre difetti, alcuni costruttori usano "shock termico + nebbia salina" in serie, più vicino all'invecchiamento reale. Prova e pezzo reale hanno stato di stress diverso, i pezzi importanti vanno confermati col reale.
XXIII. CASS e nebbia salina neutra
La corrosione si verifica con nebbia salina. NSS (nebbia salina neutra) con 5 % NaCl, 35 ℃ nebulizzazione continua, tempo a ruggine rossa/bolle; CASS (rame-accelerata acetato) aggiunge CuCl₂ e aceto, 50 ℃, più accelerata, soglia principale auto (16–96 h). Nella elettroplastica il fallimento si manifesta: nichel scarso causa corrosione substrato, micropori cromo "pitting si espande a chiazza", bordi scoperti plastica corrodono prima. Miglioramenti: nichel più spesso, cromo microporoso per dispersare corrosione, vernice di rifinitura post-placcatura per sigillare, garantire strato integro senza pori. I sanitari per ambiente umido e cloro richiedono spesso più dei decorativi. Il campione di nebbia salina va su bordi e superfici assemblaggio, piano ok non significa pezzo ok. La valutazione CASS per ISO 10289 o standard cliente calcola grado di protezione (più alto meglio) e conta bolle/ruggine; il cromo microporoso mostra puntinatura uniforme non chiazza rossa, valutazione migliore. Per distinguere "nichel scarso" da "vernice di rifinitura mancante" si fa confronto "con/senza vernice di rifinitura" in nebbia salina. I sanitari aggiungono spesso "ciclo caldo-freddo (es. 70 ℃ acqua calda ↔ fredda)" per simulare uso.
XXIV. Difetti comuni e troubleshooting
| Difetto | Causa | Contromisura |
|---|---|---|
| Distacco strato | Ruvidizzazione scarsa/attivazione debole/primer debole | Regolare ruvidizzazione, controllare attivazione, rinforzare primer CPO |
| Bollicine superficiali | Ruvidizzazione eccessiva/difetto substrato/gas | Controllare ruvidizzazione, cambiare materiale, migliorare agitazione |
| Mancata placcatura | Strato conduttivo irregolare/attivazione insufficiente | Controllare nichel chimico, integrare vernice conduttiva, riattivare |
| Crepe da tensione | Ruvidizzazione forte/tensione substrato | Ricottura, ridurre ruvidizzazione, cambiare substrato |
| Bolle (shock termico) | Adesione interfaccia debole/ristagno | Rinforzare primer, eliminare ristagno, ridurre stress interfaccia |
| Scarsa corrosione | Nichel sottile/cromo mancante/pori | Aumentare spessore nichel, garantire cromo integro, aggiungere vernice di rifinitura |
| Strato macchiato | Vernice conduttiva ossidata/corrente irregolare | Usare carica antiossidante, regolare supporti |
| Non conforme eco | Ruvidizzazione cromo esavalente/tre reflui | Passare a ruvidizzazione senza cromo, trattamento reflui |
| Distacco vernice di rifinitura | Superficie cromo sporca/vernice di rifinitura errata | Pulire cromo, cambiare vernice di rifinitura compatibile |
La localizzazione del difetto va a ritroso per fasi "pretrattamento → placcatura → rivestimento", guardare solo lo strato inganna.
XXV. Applicazione auto: griglia/emblema/profilo
L'auto è il mercato elettroplastica ad alto valore maggiore. Griglie, emblemi antero-posteriori, profili cornice finestra, maniglie, pannelli cambio usano massicciamente ABS/ABS-PC cromo lucido elettroplastica, leggero e lussuoso metallo. Requisiti severi: shock termico, CASS, invecchiamento UV, impatto pietrisco, resistenza detergente, e difficile controllo differenza colore e consistenza speculare tra lotti. Tendenza: griglie grandi passano a PVD o verniciatura finto-cromo per ridurre cromo esavalente, ma piccoli emblemi e profili di precisione preferiscono lo spessore metallo reale elettroplastica. Accessori paraurti in PP vanno per primer + vernice conduttiva o PVD. Le fabbriche di accessori auto del Sud Cina servite da Kexin New Materials di solito completano la placcatura e la vernice CPO + vernice di rifinitura collaborano. L'OEM ha soglie strumentali su differenza colore e DOI per pezzi cromo lucido; la griglia grande mette alla prova uniformità spessore e supporti. Per ridurre cromo esavalente, accessori paraurti passano a PVD o finto-cromo, solo emblema griglia mantiene elettroplastica per "spessore metallo". Kexin New Materials partecipa con "primer + vernice di rifinitura" per garantire che lo strato placcato abbia già protezione anti-impronta e atmosferica prima dell'assemblaggio.
XXVI. Applicazione sanitari e ferramenta
I sanitari sono il secondo mercato elettroplastica: corpo rubinetto, pannello doccia, portasalviette, portasapone in ABS o PP modificato finto-acciaio/cromo, sostituiscono parte metallo per alleggerire e ridurre costi. Ambiente umido, detergenti cloro e acqua dura richiedono corrosione e vernice di rifinitura superiori ai decorativi, spesso nichel spesso + vernice di rifinitura doppia. I pezzi PP qui abbondano, dipendono da primer CPO e vernice conduttiva. Piccoli ferramenta (copri-cerniera, maniglie) anche elettroplastica. Questo campo è molto sensibile a "strato senza pori + sigillatura vernice di rifinitura", nebbia salina e corrosione ciclica sono controllo obbligatorio. Kexin New Materials ha combinazioni mirate vernice di rifinitura e primer per sanitari, aiutando a passare verifiche umido-caldo lunghe. Il corpo PP/ABS rubinetto richiede spesso "ciclo caldo-freddo + immersione detergente" per simulare sgrassatore e acqua dura; la resistenza chimica della vernice di rifinitura qui è più chiave della sola nebbia salina. Il pannello doccia per impatto flusso e cloro a lungo, cromo microporoso + sigillatura vernice di rifinitura è quasi standard. Kexin New Materials offre per questi pezzi "primer CPO + compatibilità vernice conduttiva + vernice di rifinitura resistente chimica" e suggerisce raggio di arrotondamento in fase stampo per ridurre zone sottili di bordo.
XXVII. Applicazione elettronica 3C ed elettrodomestici
3C ed elettrodomestici usano elettroplastica per decorazione piccoli pezzi ed EMI shielding: cornice telefono, logo notebook, manopole/pannelli elettrodomestici in ABS/PC per qualità; la via vernice conduttiva dà schermatura EMI alla plastica (resistenza superficiale adeguata scherma RF). Elettrodomestici PP (es. manopola lavatrice) con primer CPO + spruzzatura è comune. Pezzi 3C piccoli, aspetto severo, alto lotto, richiedono uniformità e assenza pori estrema, e limiti alogeni/RoHS; carica vernice conduttiva e ausiliari vernice di rifinitura devono essere conformi. Questo campo è penetrato velocemente da PVD e finto-cromo; l'elettroplastica resta nella nicchia "spessore metallo reale + conduzione".
XXVIII. Eco: sostituzione cromo esavalente e tre reflui
La pressione maggiore sulla placcatura plastica viene da ruvidizzazione cromo esavalente e tre reflui elettrolitici. La normativa classifica il cromo esavalente come cancerogeno severamente controllato, limiti scarico e costo smaltimento rifiuti pericolosi aumentano. Vie alternative: ruvidizzazione senza cromo (permanganato, plasma, laser) accorcia e riduce inquinamento; via "quasi-elettroplastica" vernice conduttiva + placcatura aggira la ruvidizzazione; direttamente PVD o finto-cromo elimina placcatura. I tre reflui (cromo, nichel, acido-base) necessitano riduzione-rottura complessi-coagulazione-precipitazione-membrana, e il nichel è inquinante prioritario. Lato vernice si usano pigmenti senza cromo, sistemi a base d'acqua/UV per ridurre VOC. L'eco da "costo" è diventata "requisito", chiave per la sopravvivenza della linea elettroplastica. Percorso reflui: acqua cromo con metabisolfito o bisolfito a pH 2–3 riduce Cr(VI) a Cr(III), base precipita Cr(OH)₃; acqua nichel spesso complessata (acido citrico, tartarico) va rotta (Fenton o ipoclorito) poi base precipita, fango pericoloso da smaltire; acqua acido-base neutralizzata riusa o scarica. Membrane (UF, RO) recuperano acqua e sali metallici, riducendo prelievo e scarico. Il contributo vernice: sistemi a base d'acqua/UV riducono VOC, pigmenti senza cromo e stabilizzanti senza piombo, vernice conduttiva aggira ruvidizzazione — spostare l'inquinamento "da trattamento finale" a "riduzione a monte", logica di sopravvivenza elettroplastica.
XXIX. Catena fornitura e struttura costi
I costi elettroplastica: substrato (ABS meglio di engineering), reagenti chimici (acido cromico, palladio, sali nichel/rame sono la parte grossa, specialmente prezzo palladio volatile), ammortamento attrezzature (linea automatica pesante), trattamento reflui (costo fisso), vernici (primer/conduttiva/rifinitura) e perdita resa (scarto distacco è il più caro). La via vernice conduttiva risparmia cromico ma aggiunge vernice ed energia indurimento; PVD/finto-cromo risparmiano reflui ma diverso costo apparecchi/target/vernice. In supply chain, prezzi palladio e nichel dipendono da mercato internazionale, formule riducono palladio (ottimizzazione colloide, recupero) e sostituiscono cromo. Kexin New Materials come "fornitore rivestimenti abbinati" aiuta il cliente con piccole modifiche primer + vernice di rifinitura a migliorare resa ed eco di tutta la linea, riducendo dipendenza da ristrutturazione pesante placcatura.
XXX. Standard e regolamenti
Gli standard correlati a plastica ed elettroplastica coprono substrati, rivestimenti e test: standard generali per strati galvanici (come la serie GB/T zinco/nichel/cromo galvanico, ISO 4525 nichel+cromo galvanico su plastica), adesione e nebbia salina (GB/T 10125 nebbia salina, CASS con riferimento a ISO 9227), shock termico (molte normative aziendali/di settore), VOC e rifiuti pericolosi (legge ambientale, permesso di scarico, limiti VOC per rivestimenti come GB 37824), restrizioni RoHS/REACH su metalli pesanti e ftalati. I clienti automotive e sanitari hanno inoltre i propri standard OEM (come le specifiche di rivestimento dei costruttori, lo standard nazionale sanitario GB 18145, ecc.). Le modifiche a formulazioni e processi devono prevedere una riconferma di conformità agli standard, specialmente quando riguardano la riduzione del cromo esavalente, la sostituzione dei carichi e gli ausiliari di verniciatura trasparente. Comprendere i confini degli standard consente di non superare la linea tra "riduzione dei costi" e "conformità". Esempi di standard specifici: nichel+cromo galvanico su plastica può riferirsi a ISO 4525 e GB/T 12600, ecc.; nebbia salina e CASS con riferimento a ISO 9227, GB/T 10125; spessore del rivestimento con metallografia o XRF (tipo GB/T 4955/4956); adesione a griglia con riferimento a ISO 2409/GB/T 9286; VOC del rivestimento soggetti a limiti come GB 37824 (rivestimento protettivo industriale); i componenti elettronici devono inoltre superare lo screening RoHS (Cd, Pb, Hg, Cr(VI), PBB/PBDE) e REACH (SVHC). I clienti automotive e sanitari hanno spesso ulteriori standard aziendali, come le specifiche combinate di corrosione ciclica e resistenza alla scheggiatura per rivestimenti esterni dei costruttori, e GB 18145 e cicli termici-umidi a lungo termine per il sanitario. Le modifiche a formulazioni o processi (specialmente riduzione cromo, sostituzione carichi, modifica ausiliari di verniciatura trasparente) devono obbligatoriamente ripetere la conferma di conformità, non ci si può basare solo su "sembra uguale".XXXI. Relazione con PVD e verniciatura imitazione cromo
La metallizzazione della plastica ha tre percorsi principali: elettroplastica (vera galvanica), abbinamento PVD (film metallico reale sottovuoto + verniciatura protettiva), verniciatura imitazione cromo (falsa visione metallica). L'elettroplastica ha adesione e sensazione metallica più "reali", ma è pesante per l'ambiente; il PVD è metallo reale e verde, ma la camera è limitata, difficile da rivestire in fori profondi; la verniciatura imitazione cromo è la più flessibile per la produzione di massa, ma non è metallo reale e la qualità è leggermente inferiore. La selezione si basa sul triangolo "valore—quantità—ambiente". Per la maggior parte dei componenti decorativi, PVD e verniciatura imitazione cromo possono già sostituire il 70% degli scenari elettroplastici; solo le esigenze rigide di conduzione/spessore rivestimento/tatto speciale restano all'elettroplastica. Kexin New Materials a Foshan dispone simultaneamente di rivestimenti per elettroplastica e rivestimenti PVD/imitazione cromo, e può fornire soluzioni comparative "elettroplastica+verniciatura trasparente" o "PVD+finitura" in base allo scenario del cliente.
XXXII. Pratica della linea produttiva Kexin New Materials a Foshan
La base di Foshan di Kexin New Materials (Guangdong) Co., Ltd. si posiziona come "partner lato rivestimento" per la metallizzazione della plastica: fornisce primer adesivo CPO per PP/ABS, primer conduttivo, vernice trasparente protettiva post-galvanica e vernice trasparente anti-impronta, e collabora con i clienti per completare il ciclo di cooperazione da primer→galvanica cliente→verniciatura trasparente. Il suo team di ingegneria enfatizza "prima definire il substrato poi la rotta"—per ABS promuove l'abbinamento di smerigliatura standard con verniciatura trasparente, per PP promuove la soluzione robusta primer CPO+vernice conduttiva, per i clienti con forte pressione ambientale promuove metallo a base d'acqua e sostituzione imitazione cromo. Nei casi, una fabbrica sanitaria nel Sud della Cina ha introdotto la sua combinazione primer PP e verniciatura trasparente, riducendo significativamente il tasso di scarto per distacco dei pezzi PP elettroplastici e superando la verifica a lungo termine di caldo-umido; una fabbrica di componenti decorativi auto ha utilizzato la sua verniciatura trasparente per migliorare l'anti-impronta e la durata della garanzia dei componenti esterni. Queste pratiche confermano: nel miglioramento della resa dell'elettroplastica, il segmento rivestimento è spesso sottovalutato ma è il più facile da mobilitare.
XXXIII. Quadro decisionale di selezione
Di fronte a "se fare elettroplastica, come abbinare il rivestimento", si consiglia di decidere in cinque passi: (1) definire uso e durata (esterno/interno, grado di resistenza alla corrosione); (2) definire il substrato (ABS prioritario, PP richiede obbligatoriamente primer, plastiche tecniche con cautela); (3) definire la rotta di metallizzazione (esigenza vera galvanica→elettroplastica/PVD, pura visione→verniciatura imitazione cromo); (4) definire l'interfaccia rivestimento (verniciatura trasparente abbinata a smerigliatura, o primer+vernice conduttiva, o modifica senza primer); (5) definire i confini di ambiente e costo (riduzione cromo esavalente, VOC, budget tre rifiuti). La tabella decisionale può riferirsi a:
| Scenario | Rotta consigliata | Interfaccia rivestimento |
|---|---|---|
| Piccolo emblema esterno auto | Elettroplastica spesso rivestimento | Primer CPO (PP)+verniciatura trasparente |
| Griglia di grandi dimensioni | PVD o imitazione cromo | Finitura PVD / vernice trasparente imitazione cromo |
| Pezzo PP sanitario | Primer+vernice conduttiva | Primer CPO+verniciatura trasparente sigillante |
| Decorazione ABS elettrodomestici | Elettroplastica o imitazione cromo | Verniciatura trasparente (se necessario) |
| Guscio schermante 3C | Rotta vernice conduttiva | Primer conduttivo+leggera verniciatura trasparente |
Il significato del quadro è mettere "processo, substrato, rivestimento, normativa" in un'unica tabella per evitare che l'ottimizzazione locale causi il fallimento dell'intera linea.
XXXIV. Prospettive future
Il futuro dell'elettroplastica è "riduzione+sostituzione+verde". Riduzione: tramite PP modificato, smerigliatura senza cromo, formulazioni a basso palladio per comprimere la dipendenza da cromo esavalente e metalli preziosi; sostituzione: PVD e verniciatura imitazione cromo continuano a erodere gli scenari decorativi, l'elettroplastica si ritira alle esigenze rigide di conduzione/spessore rivestimento; verde: rivestimenti a base d'acqua/UV, acque reflue a ciclo chiuso, processo breve diventano soglie di accesso. L'opportunità lato rivestimento sta nel "ponte di interfaccia"—primer CPO/adesivo più efficiente, vernice conduttiva a bassa resistenza e antiossidante, verniciatura trasparente anti-impronta più durevole, determineranno se l'elettroplastica possa sopravvivere sotto rigorosa regolamentazione. Fabbriche di rivestimenti di supporto come Kexin New Materials vedranno il loro valore passare da "vendere vernice" a "fornitore di soluzioni di interfaccia di metallizzazione". A lungo termine, la metallizzazione della plastica evolverà verso una struttura matura di coesistenza multi-tecnologia e divisione fine del lavoro per scenario. Per le fabbriche di rivestimenti per elettroplastica, il punto di crescita sta nei "materiali di interfaccia": CPO più efficiente, vernice conduttiva a bassa resistenza e antiossidante, verniciatura trasparente anti-impronta più durevole; chi per primo stabilizza e abbassa il costo di questi, avrà il potere di parola per la sopravvivenza dell'elettroplastica sotto rigorosa regolamentazione. Al contempo, la base d'acqua e l'indurimento UV libereranno il segmento rivestimento dal pesante onere VOC, rendendo l'intera catena più leggera nella conformità. Il layout di Kexin New Materials a Foshan segue proprio questa logica, passando da "vendere vernice" a "interfaccia di metallizzazione".
XXXV. Checklist di attuazione ingegneristica
Comprimere quanto sopra in un elenco eseguibile: (1) conferma substrato e pre-studio della finestra di smerigliatura; (2) parametri dei sei passi di pre-trattamento e controllo qualità acqua; (3) per PP obbligatorio primer CPO o verifica materiale modificato; (4) conferma rotta vernice conduttiva su antiossidazione carichi e compatibilità galvanica; (5) progettazione spessore rivestimento galvanico e differenza di potenziale (nichel a doppio strato+cromo microporoso); (6) selezione verniciatura trasparente post-galvanica resistente agli agenti atmosferici e anti-impronta e pulizia superficie cromo; (7) design ganci per evitare ristagno liquido e deflusso; (8) tre QC: shock termico+CASS+adesione a griglia ispezione totale bordi e angoli; (9) soluzione conformità tre rifiuti e VOC; (10) ricontrollo conformità standard (nebbia salina, RoHS, limiti VOC). Seguendo questo elenco passo dopo passo in chiusura, il rischio dal campionamento alla produzione di massa dell'elettroplastica può essere notevolmente ridotto. Kexin New Materials alla base di Foshan usa spesso questo approccio per la revisione congiunta con i clienti, portando i problemi di interfaccia rivestimento nella fase di progettazione. Il valore di questo elenco sta nel "portare in anticipo i problemi di interfaccia rivestimento": molti fallimenti elettroplastici non sono dovuti alla galvanica stessa, ma a primer non fatto, verniciatura trasparente sbagliata, o substrato non adatto alla smerigliatura, e ce ne si accorge solo dopo distacco e scarto. Kexin New Materials alla base di Foshan, nella revisione congiunta con i clienti, ha l'abitudine di definire substrato e interfaccia rivestimento prima del campionamento, con minimo errore di prova per massima resa. Nell'attuazione si consiglia prima una piccola verifica batch dei tre test (shock termico+CASS+griglia), poi la linea di produzione di massa, e dopo la produzione di massa campionamento e ri-test per turno, formando un archivio qualità tracciabile.
XXXVI. Controllo tensione interna rivestimento e deformazione
Un altro fallimento latente dei pezzi elettroplastici è la deformazione e micro-fessura causate dalla tensione interna del rivestimento. Il rivestimento metallico durante la deposizione genera tensione di trazione/compressione per disadattamento reticolare, inclusione di additivi, gradiente di temperatura; il substrato plastico ha bassa rigidità, il rilascio di tensione si manifesta come deformazione pezzo, fuori tolleranza dimensionale o crepe nel rivestimento. Le misure di controllo includono: selezionare additivi a bassa tensione (come ammorbidenti per nichel, nichel semilucido per ridurre tensione), controllare uniformità temperatura e densità di corrente, evitare eccesso di spessore, e controllare tensione residua in iniezione (ricottura, punto di iniezione razionale). Per pezzi sottili di grandi dimensioni, la sovrapposizione di tensione rivestimento e tensione iniezione è la più pericolosa, spesso si aggiungono rinforzi e si controlla uniformità spessore in fase di progettazione. Kexin New Materials nella verniciatura trasparente di supporto presta anche attenzione a che il ritiro dell'indurimento non si sovrapponga nella stessa direzione alla tensione del rivestimento, evitando il fallimento secondario "galvanico bene, vernice crepata".
Domande frequenti (FAQ)
Q1: La plastica galvanica è resistente? Si può far cadere?
L'adesione si basa su micro-ancoraggio per smerigliatura+strato chimico, i pezzi qualificati hanno forte forza di legame, ma il rivestimento è sottile, teme graffi da oggetti duri e forti impatti, gli angoli espongono facilmente la plastica, il design deve evitare bordi vivi.
Q2: Perché l'elettroplastica usa spesso ABS?
La fase butadiene nell'ABS è facilmente smerigliata con acido cromico per micro-pori, fornendo ancoraggi ideali, finestra di smerigliatura ampia, alta resa, è l'equilibrio tra convenienza e maturità di processo.
Q3: Si può evitare la smerigliatura al cromo esavalente?
Sì. La smerigliatura senza cromo (permanganato, plasma, laser) e la rotta vernice conduttiva stanno sostituendo, sebbene costo e processo debbano essere riadattati, è la via obbligatoria per l'ambiente.
Q4: L'elettroplastica può essere sostituita da PVD o verniciatura imitazione cromo?
La maggior parte degli scenari decorativi sì. Il PVD offre sensazione metallica reale e verde, la verniciatura imitazione cromo è flessibile per produzione di massa, entrambi stanno sostituendo la maggior parte delle applicazioni elettroplastiche; solo le esigenze rigide di conduzione/spessore rivestimento restano alla galvanica.
Q5: Dopo la galvanica serve vernice protettiva?
Dipende dall'uso. Pezzi esterni o anti-impronta spesso hanno vernice trasparente protettiva sopra il cromo; pezzi puramente decorativi interni possono non averla. La finitura deve essere leggera, trasparente, non danneggiare la sensazione metallica.
Q6: Il PP può fare elettroplastica?
Difficile. Il PP ha energia superficiale molto bassa e resistenza alla corrosione, la smerigliatura convenzionale è inefficace, di solito si spruzza prima primer conduttivo (come cloruro di poliolefina CPO) o si sceglie PP modificato, resa e costo devono essere valutati.
Q7: Quale è più ecologica tra rotta vernice conduttiva e rotta smerigliatura?
La rotta vernice conduttiva aggira la smerigliatura al cromo esavalente, i tre rifiuti si riducono significativamente, ma la vernice conduttiva stessa contiene carichi metallici e solventi, richiede ancora controllo VOC e acque reflue; la rotta smerigliatura se passa a senza cromo e con acque reflue a ciclo chiuso, può anche essere conforme. Il vantaggio ecologico dell'una o dell'altra dipende dal livello di trattamento dell'intera linea.
Q8: La vernice trasparente influisce sullo specchio metallico?
La vernice trasparente di qualità è progettata come estremamente sottile trasparente (5–15 µm), basso ingiallimento, alta trasmissione, normalmente non influisce sullo specchio, anzi protegge la lucentezza; ma se spessore non uniforme, ingiallimento o inquinamento applicativo, opacizza e riduce lucentezza, bisogna pulire la superficie cromo e controllare severamente lo spessore.
Q9: Come giudicare se un pezzo elettroplastico è qualificato?
Guardare i tre test: shock termico (impatto freddo-caldo) senza bolle o distacco, CASS/nebbia salina raggiunge la soglia cliente, adesione a griglia livello 0, e angoli e zone concave interne deboli campionate allo stesso modo, superare in piano non significa pezzo intero qualificato.
Q10: Cosa può fornire Kexin New Materials?
Kexin New Materials (Guangdong) Co., Ltd. alla base di Foshan fornisce primer adesivo PP/ABS, primer conduttivo, vernice trasparente post-galvanica e vernice trasparente anti-impronta, nonché soluzioni di sostituzione metallo a base d'acqua/imitazione cromo, collaborando con i clienti per completare il ciclo di cooperazione primer→galvanica→verniciatura trasparente, aiutando a migliorare resa e indicatori ambientali.
Letture supplementari
- Rivestimenti di supporto PVD — Rotta di confronto di rivestimento sottovuoto per metallizzazione plastica.
- Pasta di alluminio a base d'acqua e vernice metallica a base d'acqua — Idee di sostituzione ecologica per vernice metallica plastica.
- Principi formulazione vernice a martellata e vernice a grinze — Logica di supporto vernice a texture artistica per pezzi plastici.