عندما يقول العميل "أريد ذلك الإحساس المعدني اللامع مثل الكروم المطلي"، كان الجواب التقليدي هو الطلي الكهربائي فقط. لكن الطلي الكهربائي يواجه قيوداً صارمة مثل مياه الصرف المحتوية على الكروم، المعادن الثقيلة، محدودية الشكل، وإلزامية توصيل الكتلة الأساسية للتيار، مما يجعله أصعب تنفيذاً تحت ضغط مزدوج من حماية البيئة والتكلفة. لذلك أصبح "طلاء محاكاة الطلي الكهربائي" — باستخدام الرش أو الطلاء الفراغي للحصول على ملمس قريب من الكروم المرآوي على قطع غير موصلة أو بأي شكل — مساراً بديلاً رائجاً في العقد الأخير. ينقسم إلى فرعين رئيسيين: الأول هو طلاء محاكاة الكروم/الطلاء الكهربائي بالرش (الاعتماد على تراكم طبقات من دهان فضي عالي اللمعان + ورنيش مرآوي شفاف لإظهار إحساس الكروم)، والثاني هو الطلاء المصاحب للطلاء الفراغي (PVD) (ترسيب غشاء معدني في حجرة مفرغة ثم تغطيته بطبقة حماية بالرش). توضح هذه المقالة هذين النوعين من "الطلاءات المعدنية البديلة" بشكل شامل، بدءاً من المواد الخام والتركيبات والعمليات والمعدات وصولاً إلى الفحص واستكشاف الأخطاء وإصلاحها والتكلفة واللوائح وسلسلة التوريد والمعايير، لتساعدك في الموازنة بين "هل يشبه الكروم" و"هل يمكن تنفيذه فعلياً".
تقع شركة كيشين لل مواد الجديدة (قوانغدونغ) المحدودة في فوشان، ولديها أنظمة ناضجة متعددة في طلاء محاكاة المعدن والبدائل عن الطلي الكهربائي، وخدمت عملاء في شبكات السيارات والأدوات الصحية والأجهزة المنزلية وقطاع 3C، ولديها خبرة منهجية في مطابقة الطبقات لـ "محاكاة الكروم بالرش" والطلاءات المصاحبة لـ PVD. فيما يلي، ستُ穿插 أمثلة عملية من خط إنتاج فوشان ضمن المناقشة الفنية لتسهيل ربط النظرية بالإنتاج الضخم للقارئ.
أولاً: لماذا نحتاج إلى بديل عن الطلي الكهربائي
مشاكل طلي الكروم الكهربائي مباشرة: سداسي التكافؤ الكروم شديد السمية، وتكلفة معالجة مياه الصرف عالية، وسائل الطلي يحتوي على معادن ثقيلة؛ يجب أن تكون القطعة موصلة وقابلة للتعليق، ولا يمكن طلي القطع البلاستيكية أو ذات التجاويف المعقدة مباشرة؛ ضعف تجانس الطبقة على القطع الكبيرة وغير المنتظمة؛ وثقل الاستثمار في خط الإنتاج والامتثال البيئي. عندما تدفع اللوائح سداسي التكافؤ الكروم للتراجع تدريجياً، يجب على مصنعي المعدات إيجاد بديل. يتجاوز طلاء محاكاة الطلي الكهربائي "التشكيل الفيزيائي" للكهرباء، حيث يمكن العمل من البلاستيك إلى المعدن إلى الزجاج، ولا ينتج مياه صرف الطلي الكهربائي، مما يعوض بالضبط نقاط ضعف الطلي الكهربائي.
يجب توضيح: ما يحصل عليه طلاء محاكاة الطلي الكهربائي هو "إحساس الكروم بصرياً"، وليس طبقة كروم معدنية حقيقية، فهو غير موصل ولا يقاوم البلى الشديد، لكنه كافٍ للخداع في السيناريوهات الزخرفية وذات الوظائف الخفيفة، وله ميزات واضحة في التكلفة والبيئة. تجدر الإشارة إلى أن معنى "البديل" في الصناعة متدرج: على مستوى المظهر الزخرفي، حل محل طلي الكروم بالرش محل الطلي الكهربائي على نطاق واسع؛ على المستوى الوظيفي مثل التوصيل والبلى والدرع الكهرومغناطيسي، يمكن للطلاء المصاحب لـ PVD أن يحل محله جزئياً؛ لا يزال من الصعب استبدال وظيفة الطبقة السميكة الحقيقية، لذلك تظل الحلول الثلاثة قائمة على المدى الطويل بدلاً من إلغاء أحدها للآخر.
من منظور دوافع الصناعة، فإن استبدال الطلي الكهربائي ليس نابعاً من التكلفة وحدها، بل من ضغط الامتثال وأمن سلسلة التوريد. كل من EU RoHS وREACH وELV (توجيه المركبات المستهلكة) وقانون "منع تلوث المياه" المحلي و"التخطيط الشامل لمنع تلوث المعادن الثقيلة في الخطة الخمسية الثانية عشرة/الثالثة عشرة" يدرجون سداسي التكافؤ الكروم ككائن خاضع لرقابة صارمة. بالإضافة إلى التكلفة الشاملة التي يرفعها تعليق الطلي الكهربائي وإزالة الطلاء ومعالجة النفايات الثلاثة، يبحث العديد من مصانع القطع الصغيرة والمتوسطة بنشاط عن مسار الرش أو PVD، محولين "دين البيئة" إلى "نقطة بيع متباينة للمنتج".
ثانياً: مسار عملية طلاء محاكاة الكروم بالرش
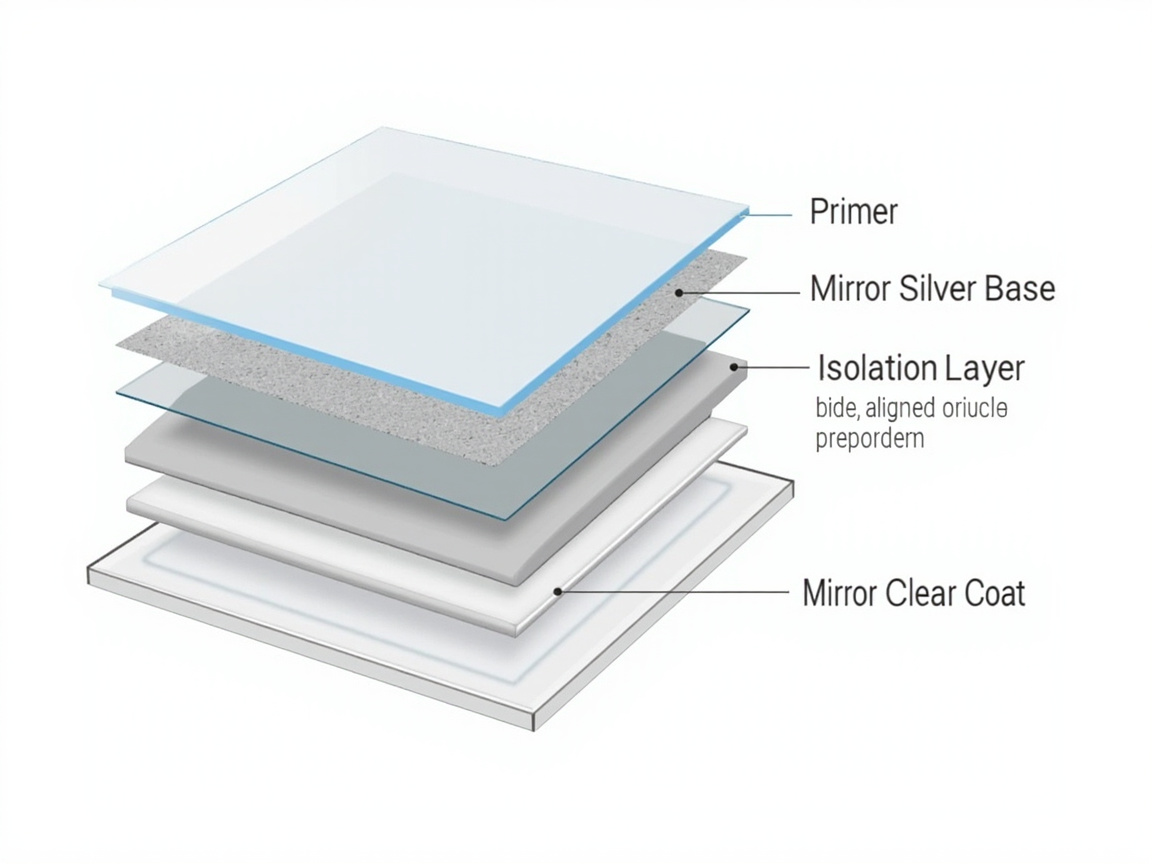
محاكاة الكروم بالرش ليست "دهاناً واحداً"، بل نظام طلاء متعدد الطبقات، والبنية النموذجية هي: برايمر (إغلاق القاعدة وتعبئتها) → قاعدة فضية مرآوية (دهان فضي عالي الانعكاس برقائق الألمنيوم/الزجاج) → طبقة عازلة (منع انحلال الطبقات العلوية والسفلية) → ورنيش مرآوي (شفاف عالي النفاذية وعالي الامتلاء). يأتي الإحساس المرآوي من تنسيق ثلاث طبقات: يوفر البرايمر قاعدة مرآوية مسطحة، وتوفر القاعدة الفضية انعكاساً عالياً، والورنيش يوفر الشفافية والعمق. إذا فشلت أي طبقة، ينهار إحساس الكروم.
المفتاح في "القاعدة الفضية المرآوية": تتطلب رقائق الألمنيوم أو الزجاج متوازية بشكل مفرط، بمدى حبيبي ضيق جداً، وسطح لامع جداً، والراتنج يجب أن يكون شفافاً عالي النفاذية منخفض التصفر. توجيه رقائق الألمنيوم في الدهان المعدني العادي لا يكفي لعمل المرآة، يجب استخدام معجون فضي مرآوي مخصص + تدرج مذيب دقيق، لدفع flop (تغير اللون حسب الزاوية) إلى اقتراب الانعكاس المرآوي. غالباً ما يتم تجاهل الطبقة العازلة، لكنها تحدد عدم تآكل القاعدة الفضية بواسطة مذيب الورنيش — بدونها، تصبح المرآة "ضبابية".
بشكل أدق، الجوهر البصري لمحاكاة الكروم بالرش هو رفع "معدل الانعكاس المرآوي" و"وضوح الصورة (DOI، Distinctness of Image)" في نفس الوقت. رقائق الألمنيوم في دهان الفضة العادي موجهة عشوائياً، ويتم تشتيت الضوء المنعكس، فيبدو "مطفأً معدنياً"؛ تمر القاعدة الفضية المرآوية عبر توزيع حبيبي ضيق + توجيه متوازي قوي، لتتركز الإضاءة المنعكسة في انعكاس واضح، ثم تضاف طبقة ورنيش شفاف عالي النفاذية لتعويض خسارة الانكسار في اتجاه السمك، لتقترب في النهاية من المظهر المرآوي للكروم المطلي. هذا المنطق هو أساس جميع نقاشات التركيبات والعمليات اللاحقة.
ثالثاً: الطلاء المصاحب للطلاء الفراغي (PVD)
يقوم PVD (الترسيب الفيزيائي للبخار) في حجرة مفرغة بتبخير أو رش المعدن (الألمنيوم والكروم والتيتانيوم والإنديوم وغيرها) على سطح القطعة، لتشكل غشاء معدنياً حقيقياً، موصلاً ومقاوماً للبلى وقوي الالتصاق، وأقرب ملمس للطلي الكهربائي. لكن له شرطين مسبقين: يجب أن تدخل القطعة الحجرة المفرغة، مما يحد من الشكل والحجم؛ الغشاء المعدني رقيق جداً (ميكروني أو دون الميكرون)، ويجب تغطيته بطبقة حماية بالرش (طلاء نهائي) ليقاوم الطقس والخدش. لذلك أصبح "غشاء معدني PVD + طلاء مصاحب بالرش" مساراً راقياً لبديل الطلي الكهربائي، يُستخدم غالباً في الأدوات الصحية الراقية وشعارات السيارات والإلكترونيات الاستهلاكية.
هنا "الطلاء المصاحب" هو ساحة المعركة الرئيسية لشركات الرش: البرايمر مسؤول عن التسطيح والالتصاق قبل PVD، والطلاء النهائي مسؤول عن الحماية وضبط اللون بعد PVD (مثل صبغه بلون شامبانيا أو رمادي بندقية). يجب أن يكون للبرايمر والطلاء النهائي قوة طبقية جيدة مع الغشاء المعدني PVD، ولا يجوز للطلاء النهائي أن ي corrode الغشاء المعدني. يجب الانتباه بشكل خاص لـ "انبعاث الغاز المنخفض (low outgassing)" للبرايمر — إذا أطلق البرايمر جزيئات صغيرة داخل الحجرة المفرغة، فسيشكل ثقوباً إبرية على الغشاء المعدني أو يلوث الحجرة، مما يؤدي مباشرة إلى ضبابية الغشاء أو تقشره، وهذا هو المؤشر الجوهري الذي يميز الطلاء المصاحب لـ PVD عن البرايمر العادي.
لفهم الطلاء المصاحب لـ PVD يجب التمييز بين "الطلاء الزخرفي" و"الطلاء الوظيفي": الزخرفي يعتمد بشكل رئيسي على غشاء الألمنيوم لطلب اللمعان واللون، بينما الوظيفي قد يطلي الكروم أو التيتانيوم أو الإنديوم أو حتى سبائك للحصول على صلابة أو مقاومة للتآكل أو توصيل. يجب تعديل الطلاء المصاحب بناءً عليه — غشاء الكروم أصلب ويتطلب التصاقاً أعلى للطلاء النهائي، وغشاء الإنديوم أنعم ويتطلب طلاء نهائي أسمك للحماية. وهذا أيضاً سبب قيام كيشين لل مواد الجديدة في فوشان بعمل "تركيبة لكل عميل" لعملاء مختلفين: لا يوجد طلاء نهائي عالمي يغطي جميع الأغشية المعدنية.
رابعاً: مقارنة بين الحلول الثلاثة
| البعد | كروم مطلي كهربائياً | محاكاة الكروم بالرش | PVD+رش |
|---|---|---|---|
| الملمس | كروم مرآوي حقيقي | تقارب بصري | قريب من المعدن الحقيقي، قابل للصبغ |
| الكتلة الأساسية | قطع موصلة | تقريباً غير محدود | تتطلب دخول الحجرة، محدودة الشكل |
| البيئة | مياه صرف تحتوي على الكروم | بلا مياه صرف طلي كهربائي | مفرغ بلا نفايات سائلة |
| التوصيل | موصل | غير موصل | موصل |
| مقاومة الطقس | جيد ولكن يتأكسد بسهولة | تعتمد على الورنيش | ممتازة (بوجود طلاء نهائي) |
| التكلفة | عالية (نفايات ثلاثة + معدات) | متوسطة | عالية (معدات) |
| مرونة الإنتاج الضخم | منخفضة | عالية | متوسطة |
| سماكة الغشاء | عدة ميكرونات إلى عشرات الميكرونات | 40-80 ميكرون (متعدد الطبقات) | معدن 0.05-2 ميكرون + طلاء نهائي |
| وضوح الصورة DOI | عالي جداً | متوسط إلى عالي (حسب القاعدة الفضية) | عالي |
| إحساس معدني متعدد الألوان | محدود | قابل لضبط اللون | هدف سبائك + طلاء نهائي ملون |
منطق الاختيار واضح جداً: للإنتاج الضخم الكبير وكتلة أساسية غير محدودة والزخرفة أساساً — اختر محاكاة الكروم بالرش؛ للإحساس المعدني الحقيقي + التوصيل + الراقي — اختر الطلاء المصاحب لـ PVD؛ يُنظر في PVD فقط للقطع الصغيرة عالية القيمة والقابلة للدخول للحجرة. يُحتفظ بالطلي الكهربائي فقط عند السماح التنظيمي والحاجة الوظيفية الصارمة. يجب إضافة أن "محاكاة الكروم بالرش" و"الطلاء المصاحب لـ PVD" ليسا متنافيين في الممارسة: العديد من المشاريع الراقية تستخدم أولاً PVD لطلاء غشاء ألمنيوم حقيقي كقاعدة معدنية، ثم تغطيه بنظام ورنيش محاكاة الكروم بالرش لحماية إضافية وتأثير ملون، م forming مساراً مركباً "معدن حقيقي + زخرفة بالرش"، يوازن بين الملمس ومرونة الإنتاج الضخم.
خامساً: نقاط مطابقة الكتلة الأساسية
- البلاستيك (ABS/PC/PA): أولاً معالجة باللهب/البلازما لرفع طاقة السطح، ثم برايمر بلاستيكي، ورش متعدد الطبقات الرقيقة لمحاكاة الكروم، مع الانتباه لدرجة حرارة التشوه الحراري. ABS هو الأسهل للطلاء، PC يتطلب تلديناً مسبقاً لإزالة الإجهاد لمنع الشقوق الفضية، PA يمتص الرطوبة فيجب تجفيفه مسبقاً.
- المعدن (الصلب والألمنيوم وسبيكة الزنك): معالجة مسبقة لإزالة الزيت والفوسفطة أو التخميل، برايمر لسد المسام، قاعدة فضية مرآوية برش رقيق متعدد المرات. يجب منع "التفقيع" في سبائك الزنك المضغوطة، مع الانتباه لتدرج حرارة الفرن.
- الزجاج/السيراميك: برايمر سيليكاتي للاقتران، نظام مرآوي مباشرة، مع الانتباه لمطابقة معامل التمدد الحراري.
- القطع المعقدة: محاكاة الكروم بالرش أكثر ملاءمة من PVD، لأن حجرة PVD المفرغة تعطي طبقة غير متجانسة على التجاويف العميقة والقطع المحجوبة؛ لكن الرش أيضاً يحتاج لتجانس سماكة الغشاء في التجاويف العميقة عبر قابلية وصول المسدس وعدة رشات رقيقة.
- المرون (TPU/TPE): يتطلب برايمر مرن وورنيش مرن، وإلا يتشقق عند الثني.
سادساً: العيوب الشائعة وحلولها
| العيب | السبب | الحل |
|---|---|---|
| ضبابية المرآة | غياب الطبقة العازلة، ورنيش يأكل القاعدة الفضية | إضافة طبقة عازلة، استبدال بورنيش لطيف |
| انعكاس غير واضح | توجيه رقائق الألمنيوم بالقاعدة الفضية ضعيف، برايمر غير مسطح | استخدام معجون فضي مرآوي، صنفرة البرايمر |
| انفصال الطبقات | سوء تطابق البرايمر/الطلاء النهائي | عمل مصفوفة توافق، استبدال النظام المصاحب |
| ميل اللون للصفرة | تصفر الورنيش، أكسدة معجون الفضة | استخدام ورنيش أليفاتي منخفض التصفر |
| غشاء PVD غير متجانس | حجب الحجرة، توزيع حراري غير متساوٍ | تحسين التعليق، توحيد الحرارة |
| ضعف مقاومة الطقس | حماية الطلاء النهائي غير كافية | إضافة ماص UV وHALS |
| قشر البرتقال | لزوجة عالية، رذاذ ضعيف، تبخر سريع للمذيب | خفض اللزوجة، تغيير الفوهة، ضبط المذيب |
| ثقوب إبرية | انبعاث غاز البرايمر، مسام الكتلة الأساسية | اختيار برايمر منخفض الانبعاث، إغلاق الكتلة الأساسية |
| تقلص الثقوب | تلوث الكتلة الأساسية، توتر سطحي غير متساوٍ | تنقية المعالجة المسبقة، إضافة عامل تدفق |
سابعاً: سيناريوهات التطبيق
يُستخدم الطلاء المقلد للكروم بالرش على نطاق واسع في شبكات/أشرطة السيارات، حنفيات/رؤوس دش الحمامات، ألواح الأجهزة المنزلية، الإضاءة، عبوات مستحضرات التجميل، واكسسوارات الأحذية — أي مكان "يحتاج إلى إحساس معدني لامع ولكن دون الحاجة لخصائص المعدن الحقيقية". أما التغليف المصاحب بتقنية PVD فغالبًا ما يُستخدم في اكسسوارات الساعات الفاخرة، الشعارات الرأسية للسيارات، الإطارات الوسطى للهواتف، وقطع الحمامات الراقية. وكلاهما يحُرر "الإحساس المعدني الفاخر" من ورش الطلاء الكهربائي إلى خطوط الرش العادية. عند التنفيذ الفعلي، يجب أيضًا النظر في بنية القطعة: الشبكة هي زخرفة مساحة كبيرة، تتطلب DOI عاليًا ولكن يمكنها تحمل عدم تجانس طفيف؛ قطع الحمامات تتعرض للماء والمنظفات لفترة طويلة، لذا يجب أن تكون مقاومة الطلاء النهائي للكيماويات قوية؛ أغطية زجاجات التجميل قطع صغيرة ذات قيمة مضافة عالية، وأكثرها تشددًا على نقاء المرآة.
تسلّم شركة كيكسين للمواد الجديدة (Kexin New Materials) بثبات لعدة عملاء من قطاع الحمامات واكسسوارات السيارات في قاعدتها بفوشان نظام الطلاء المقلد للكروم بالرش، وتتمثل خبرتهم في: كتابة سماكات الطبقات الأربع "أساس — فضي — عازل — شفاف" وتوافقها في دليل إجراءات تشغيل قياسية (SOP) خاص بالعميل، لكي يمكن تحويل الإحساس الكرومي المرآتي إلى معدل جودة قابل للتكرار بالجملة. بالنسبة لعملاء الحمامات، يعززون إضافيًا مقاومة الطلاء النهائي للمنظفات واختبارات الت cycles الحرارية الباردة؛ أما بالنسبة لاكسسوارات السيارات، فيدرجون مقاومة الطقس والخدش كبنود فحص إلزامية لكل دفعة.
غالبًا ما يتجاهل القطاع عند التطبيق الفعلي تأثير "تصميم بنية القطعة" على تأثير المرآة: التجاويف العميقة والحواف الحادة والأسطح المسطحة الكبيرة لكل منها صعوباتها. الحواف الحادة يسهل أن يكون الطلاء عليها رقيقًا وكاشفًا للأساس، فيلزم رش تعويضي موضعي؛ الأسطح المسطحة الكبيرة هي الأكثر اختبارًا لتجانس DOI، فيجب التحكم الصارم في تداخل المسدسات وسرعة السير؛ أما التجاويف العميقة فتعتمد على قابلية وصول المسدس ورش رقيق متعدد المرات. العديد من شكاوى "رداءة التقليد الكرومي" سببها الجذري أن بنية القطعة لم تُحسّن للطلاء، لا أن المشكلة في الطلاء نفسه. شركة كيكسين للمواد الجديدة عند استلام الطلب تقوم أولًا بتقييم قابلية القطعة للطلاء هيكليًا، وتقدم للعميل اقتراحات تعديل القالب مسبقًا، لحجب مخاطر معدل الجودة قبل مرحلة العينة.
ثامنًا: الاتجاهات: أكثر خضرة، وأكثر واقعية، وأكثر رقة
تتجه الطلاءات المقلدة للطلاء الكهربائي نحو ثلاثة اتجاهات. الأول هو إزالة الكروم والتحول المائي: تتجه معاجين الفضة المرآتية والورنيش نحو المائي/عالي المحتوى الصلب، مع انخفاض مستمر في VOC. والثاني "أشبه بالمعدن الحقيقي": عبر أهداف سبائك PVD وطلاء نهائي ملون، يتم إنتاج إحساس معدني حقيقي متعدد الألوان مثل الذهب الشامباني، الرمادي البندقي، الذهب الوردي، ليقترب من مكتبة ألوان الطلاء الكهربائي. والثالث هو الطبقات الرقيقة والمرنة: التكيف مع قطع 3C ذات الجدران الرقيقة والقواعد القابلة للانحناء، ويتجه الطلاء النهائي نحو المرونة وانخفاض السماكة. في المستقبل، سيستمر "التقليد الكرومي بالرش" و"التغليف المصاحب PVD" بالتعايش طويل الأمد، ليخدما السوق طبقًا للأداء والتكلفة بطبقات.
من منظور أعمق، يستكشف القطاع أيضًا "المرآة بخطوة واحدة" و"التقليد الكرومي بـ UV" لخفض الاستهلاك further: تحاول الخطوة الواحدة دمج الأساس الفضي والورنيش لتقليل مخاطر بين الطبقات، وطريق UV يستبدل المعالجة الحرارية بالمعالجة الضوئية لخفض استهلاك الطاقة ورفع الإيقاع. هذه التقنيات لا تزال في صعود معدل الجودة، لكن الاتجاه واضح — إعادة إنتاج تجربة "التشكيل المرآتي بطبقة واحدة" الخاصة بالطلاء الكهربائي، بطرق رش/معالجة إشعاعية أكثر صداقة للبيئة.
تاسعًا: أحد المواد الخام: نظام راتنجات الطبقة التمهيدية للطلاء بالفراغ
يجب أن يحقق راتنج الطبقة التمهيدية المصاحب لـ PVD عدة متطلبات تبدو متناقضة: التصاق عالٍ على القاعدة، استوائية عالية وقابلية للصنفرة، انبعاث غازات منخفض بعد المعالجة، ارتباط قوي بطبقة المعدن المتبخر، وتحمل مذيبات الطلاء النهائي اللاحق. الأنظمة الشائعة تشمل دهان أكريليك أميني حراري التصلب، بوليستر/بولي يوريثان مشبع، إيبوكسي خاص، وأكريلات معالج بـ UV. ومن بينها "انخفاض انبعاث الغاز" هو روح الطبقة التمهيدية لـ PVD — المساعدات الجزيئية الصغيرة في الراتنج، والمونومرات غير المتفاعلة، والمذيبات المتبقية كلها تتسرب تحت الفراغ، فإما تلوث الحجرة أو تولد فقاعات أو بقع ضبابية بأ microns على طبقة المعدن. لذلك تُفضل راتنجات عالية النقاء وعالية كثافة التشابك للطبقة التمهيدية PVD، مع تحكم صارم في درجة المعالجة (غالبًا تحتاج إلى تجفيف كامل قبل دخول الحجرة).
من زاوية كيميائية، نظام الأكريليك/الأميني الحراري التصلب هو الأكثر نضجًا لطبقة تمهيدية PVD لكونه متشابكًا كثيفًا وقليل البقايا؛ البولي يوريثان يتميز بمرونة ومقاومة كيماوية أفضل، مناسب للقطع ذات متطلبات الصدمات؛ الطبقة التمهيدية UV سريعة الإيقاع لكن التحكم بانبعاث الغاز أصعب، تُستخدم غالبًا للقطع الإلكترونية حساسة جدًا للإنتاجية. شركة كيكسين للمواد الجديدة في خط إنتاج فوشان تطابق راتنجات تمهيدية مختلفة لقواعد مختلفة: القطع البلاستيكية تميل لأساس أكريليكي لين، المعدنية تميل لإيبوكسي/بوليستر، والهدف هو قفل التصاق طبقة PVD ونقاء المرآة من المصدر.
عاشرًا: ثاني المواد الخام: صبغات التأثير المعدني
هناك ثلاثة أنواع رئيسية من الصبغات لجوهر الإحساس المرآتي. الأول هو معجون الألمنيوم المطلي بالفراغ (VMP، Vacuum Metallized Pigment): يُرسب الألمنيوم عالي النقاء تحت الفراغ على فيلم PET لتشكيل طبقة ألمنيوم مرآتية، ثم تُفصل وتُسحق إلى قشور رقيقة جدًا، معامل انعكاس القشرة الواحدة يقارب ورقة الألمنيوم كاملة، وهو العمود الفقري لـ "أساس الفضة المرآتي". الثاني هو قشور الزجاج (silver glass flake): زجاج مطلي بالمعدن أو قشور زجاجية عالية الانكسار بحد ذاتها، مقاوم للتآكل وغير مؤكسد، مناسب للحمامات والواجهات الخارجية ذات متطلبات مقاومة الطقس والكيماويات العالية. الثالث هو قشور سبيكة النحاس والزنك، وقشور الفولاذ المقاوم للصدأ، تُستخدم لألوان خاصة أو احتياجات موصلة.
تشمل المعايير الرئيسية للصبغة توزيع حجم الجزيئات (كلما كان أضيق كان التوجيه المتوازي أسهل)، نسبة السمك للقطر (كلما كبرت زاد التوازي وقوة الانعكاس)، والمعالجة السطحية (تغليف السيلان/الأحماض الدهنية يؤثر على التشتت ومقاومة الأكسدة). مسحوق الألمنيوم "الوميضي" العادي بحجم جزيئات واسع وتوجيه فوضوي، يمكنه فقط عمل وميض نجمي؛ معجون الفضة المرآتي يعتمد على توزيع ضيق + قشور فائقة الرقة + مساعدات توجيه، لخفض التشتت لأدنى حد. بفهم هذا، تفهم لماذا لا يمكن "للأساس الفضي المرآتي" استخدام مسحوق فضي عادي بديلًا.
بالإضافة للألمنيوم، تُستخدم قشور الفولاذ المقاوم للصدأ لبيئات التآكل القوي (مثل زخرفة المعدات الكيميائية، اللافتات الخارجية) لكونها خاملة وغير مؤكسدة ومقاومة للأحماض والقلويات، لكن تكلفتها أعلى وانعكاسها أقل قليلًا من الألمنيوم. صبغات الميكا التيتانيوم (اللؤلؤية) رغم قدرتها على إعطاء قوس قزح معدني، لا تنتج مرآة فضية، وتُستخدم فقط في مسار "المعدن الوهمي الملون". معجون الفضة الموصل (مسحوق فضي قشري) يُستخدم للقطع 3C والإلكترونية للسيارات التي تحتاج درعًا كهرومغناطيسيًا — في نظام التقليد الكرومي هو دور "تراكب وظيفي": يحتاج أن يكون لامعًا وموصلًا، غالبًا كخلط في الأساس الفضي أو طبقة موصلة مستقلة. عند اختيار الصبغة يجب أيضًا النظر في "المحتوى المعدني" و"التوافق المذيب": المحتوى المعدني العالي يرفع الانعكاس لكن يزيد اللزوجة، فيلزم راتنج حامل مناسب لموازنة القابلية للتطبيق. شركة كيكسين للمواد الجديدة في مكتبة تركيباتها تُسجل للصبغات درجات على أربعة محاور "انعكاس/مقاومة تآكل/تكلفة/وظيفة" لتجنب اختيار المواد بالارتجال.
حادي عشر: تحضير وتوجيه الأساس الفضي المرآتي
جوهر تحضير الأساس الفضي المرآتي هو "جعل قشور الألمنيوم تستلقي متوازية". تقنيًا يعتمد على ثلاثة أمور متناسقة: الأول تدرج المذيبات — استخدام مذيب بطيء الجفاف أولًا لإبقاء الفيلم مفتوحًا، لتنخفض قشور الألمنيوم تحت الجاذبية والقص إلى قاع الفيلم وتتوازى مع القاعدة، ثم مذيب متوسط-سريع الجفاف للتثبيت؛ الثاني مساعدات التوجيه (مثل ميكروجل أكريليكي محدد، أو إسترات سليلوز) تشكل "شبكة هلامية" على سطح الفيلم لتسوية القشور؛ الثالث معايير الرش — لزوجة منخفضة، تدفق منخفض، رش رقيق متعدد المراحل، لتجنب هواء عالي السرعة الذي يُقيم القشور.
إذا بقيت قشور الألمنيوم عشوائية منتصبة، يتشتت الضوء بكل الاتجاهات، نحصل على "معدني مطفي"؛ إذا كانت متوازية بمساحة كبيرة، ينعكس الضوء الساقط حسب قانون المرآة، نحصل على انعكاس واضح. هذه هي نقطة الفصل بين التقليد الكرومي بالرش ودهان الوميض المعدني. يستخدم القطاع عادة "تغير اللون حسب الزاوية (flop)" و"بريق المرآة 20°" للتكميم: بريق 20° للأساس الفضي المرآتي يمكن أن يصل لـ 90+، بينما دهان الفضة العادي غالبًا أقل من 70. عمل مُركّب التركيبة هو دفع هذين الرقمين لأعلى قدر الإمكان دون التضحية بالالتصاق ونافذة التطبيق.
كميًا، "flop" يشير إلى مدى تغير السطوع/اللون حسب زاوية الرؤية، الأساس الفضي المرآتي يسعى لـ "flop منخفض، مرآة عالية"، أي يلمع من الأمام والجانب دون تغير للرمادي؛ بينما دهان الوميض العادي يسعى لـ "flop عالي" لعمل ألوان متغيرة حسب الزاوية. أدوات التوصيف عدا مقياس البريق، هناك مقياس ألوان متعدد الزوايا (مثل ثلاث زوايا 15°/45°/110°) وجهاز وضوح صورة DOI، الذي يسجل مباشرة "مدى شبهها بالمرآة" عبر وضوح صورة شق ضيق. شركة كيكسين للمواد الجديدة عند تطوير الأساس الفضي تضع "بريق 20° ≥ 88، DOI ≥ 80، Δflop ≤ عتبة معينة" كمؤشرات إطلاق، لتحويل الإحساس المرآتي من تقييم ذاتي إلى بيانات قابلة للمقارنة، وتسهيل التتبع عبر الدفعات.
ثاني عشر: مبادئ تصميم التركيبة وتدرج المذيبات
في تصميم التركيبة، يحتاج الأساس الفضي المرآتي إلى "راتنج شفاف جدًا، صبغة لامعة جدًا، مذيبات مدروسة جدًا". يُفضل الراتنج بولي يوريثان أليفاتي أو أكريليك عالي الشفافية، لتجنب اصفرار الأروماتي؛ الصبغة معجون ألمنيوم مرآتي بتوزيع ضيق، بنسبة إضافة 6%-14%، الكثير يفسد التوازي والقليل لا يكفي للانعكاس. تدرج المذيبات هو الجزء الأدق هنا: عادة يُجهز كتركيبة ثلاثية "بطيء الجفاف أساسي + متوسط للضبط + قليل سريع لمنع التساقط"، يجب أن يتطابق منحنى التبخر مع نافذة وقت هبوط وتوجيه قشور الألمنيوم.
تركيبة الطبقة العازلة عكس ذلك، يجب أن تكون "خاملة، كثيفة، رقيقة" — غالبًا ورنيش عالي التشابك ومنخفض التورم (مثل بولي يوريثان ثنائي المكونات أو ورنيش UV) يُرش رقيقًا 5-8 ميكرون، يغلق الأساس الفضي دون أن يعضه ورنيش الطبقة العليا. طبقة الورنيش المرآتي تحتاج "شفافية عالية، امتلاء عالي، مقاومة طقس": بولي يوريثان أليفاتي أو أكريليك، مع ماصات UV كافية (مثل فئة البنزوتريازول) ومثبتات ضوئية أمينية معطلة (HALS)، بعضها يضيف ثاني أكسيد السيليكون النانوي لمقاومة الخدش. منطق التركيبة الكلي هو "صلب من تحت، مرن من فوق، شفاف من تحت، واقٍ من فوق"، بمسؤوليات طبقية واضحة.
ثالث عشر: العملية الكاملة للطلاء بالفراغ (PVD)
PVD ينقسم رئيسيًا إلى طلاء بالتبخير وطلاء بالرش. التبخير يستخدم تسخين مقاومة أو حزمة إلكترونية لصهر سلك الألمنيوم/حبيبات الكروم وتبخيرها، يتكثف البخار على سطح العمل مكونًا طبقة، سريع لكن استغلال المعدن النقي منخفض التكلفة؛ الرش يستخدم أيونات الأرجون لقصف الهدف ورش ذرات المعدن للترسيب، طبقة كثيفة والتصاق قوي ويمكن سبائكها، لكن تكلفة المعدات والإيقاع عالية. في كل الأحوال، يجب سحب الحجرة لفراغ عالي 10^-4 إلى 10^-5 mbar، وإلا الغاز المتبقي يؤكسد المعدن ويعتمه.
قبل دخول الحجرة يُعلق العمل على تجهيزات، لضمان عدم انسداد وتوزيع حراري متساوٍ؛ المسافة بين مصدر التبخير والعمل وسرعة دوران العمل تحدد تجانس السماكة. سماكة المعدن المترسب عادة بين 0.05-2 ميكرون — رقيق جدًا لا يغطي اللون الأساسي، سميك جدًا إهدار وقابل للتشقق. القطعة المطلية بألمنيوم تكون مرآة فضية عاكسة عالية، لكن الطبقة العارية هشة جدًا وتخاف الخدش والأكسدة، فيجب إخراجها وطلاء النهائي بسرعة. شركة كيكسين للمواد الجديدة عند التعاون مع مصانع PVD، غالبًا تُطابق منحنى نضج الطبقة التمهيدية قبل الحجرة مع إيقاع حجرة الطلاء، لتقليل تلوث سطح الطبقة بسبب التخزين الوسيط.
في تفاصيل العملية، معدل التبخير والفراغ الأساسي للحجرة وسرعة الدوران الخطي للعمل تحدد معًا "كثافة" و"انعكاس" الطبقة. إن لم يكن الفراغ الأساسي كافيًا، الأكسجين والماء المتبقي سيولدان أكسيد/هيدروكسيد الألمنيوم، يظهر بالعين تعتيم وضباب؛ الدوران غير المتساوي يظهر خطوط سماكة. الرش رغم غلاء معداته، طبقته أكثر كثافة ويمكن سبائكها (مثل هدف كروم لون تقليد كرومي مباشر، هدف تيتانيوم رمادي بندقي)، يوفر ورنيش ملون نهائي، والملمس أكثر "واقعية". في السنوات الأخيرة ظهر "طلاء القوس المتعدد الأيوني" لرفع الالتحام، مناسب للقطع عالية المقاومة للبلى. لمصنع الطلاء، طبقات المعدن الناتجة بطرق مختلفة لها طاقة سطحية مختلفة، فتركيبة التصاق الطلاء النهائي يجب تعديلها تباعًا — وهذا سبب حاجة الطلاء المصاحب لـ "المعرفة بالطلاء لمرافقته".
رابع عشر: دور وتطبيق الطبقة التمهيدية قبل PVD
للطبقة التمهيدية قبل PVD ثلاث مهام: ملء العيوب المجهرية للقاعدة (توفير أساس مرآتي)، ربط القاعدة بطبقة المعدن (التصاق عالٍ)، وانبعاث غاز منخفض (عدم تلوث الحجرة). التطبيق يتطلب "رقيقة، مسطحة، نظيفة": السماكة عادة 10-20 ميكرون، سميكة تكبر الإجهاد الداخلي ورقيقة لا تغطي العيوب؛ السطح يجب صنفرته أو ذاتي التدفق لمستوى مرآتي (لأن طبقة المعدن ستـ"تنسخ" عيوب القاعدة كما هي)؛ المعالجة يجب أن تكتمل، غالبًا تجفيف 60-80℃ لمدة 30-60 دقيقة أو أكثر، لضمان عدم وجود مواد قابلة للانبعاث.
نظافة الطبقة التمهيدية غالبًا ما يُقلل تقديرها: غبار الورش، بصمات اليد، بقايا مانع القالب كلها تصبح مصادر انبعاث أو نقاط تلوث تحت الفراغ، تظهر كثقوب في الطلاء أو ضباب موضعي. لذلك خط الإنتاج المصاحب لـ PVD يتطلب نظافة قريبة من قطاع الإلكترونيات. مصانع التعهد الناضجة في منطقة فوشان تُدول القطع بعد التمهيد بنقل خالٍ من الغبار ودخول حجرة محدد الوقت، وهو تجسيد لهذا المنطق.
خامس عشر: دور وتركيبة الطلاء النهائي (دهان النهائي) بعد PVD
الطلاء النهائي بعد PVD هو "خندق الحماية" للخط بأكمله: يغلق طبقة المعدن الهشة، يوفر مقاومة الطقس والخدش والكيماويات وتعديل اللون الخفيف. الطلاء النهائي لا يجب أن يحتوي مكونات ت corrode طبقة الألمنيوم (مثل راتنج عالي الحموضة، مذيبات هالوجينية)، وإلا يتغير لون المعدن أو ينفصل. في التركيبة يُفضل بولي يوريثان أليفاتي ثنائي المكونات أو أكريلات معالج بـ UV، سماكة 20-40 ميكرون، مع ماصات UV وHALS، وعند الحاجة صبغات لون لعمل "إحساس معدني ملون" كالشامباني والرمادي البندقي والوردي.
تطبيق الطلاء النهائي يجب أن يكون "خفيفًا" — لتجنب قص عالٍ يضر طبقة المعدن؛ غالبًا رش منخفض التدفق متعدد المراحل أو صبّ، ودرجة حرارة المعالجة لا تكون عالية جدًا (فرق التمدد الحراري بين الألمنيوم والقاعدة يسبب تجعد). الطلاء النهائي هو البطل في مقاومة الطقس: بدونه، طبقة الألمنيوم العارية تفقد بريقها بالأكسدة خلال أشهر. شركة كيكسين للمواد الجديدة في مشاريع حمامات PVD يُخضع الطلاء النهائي إضافيًا لـ CASS وcycles حرارية باردة، لضمان عدم انفصال الطبقة على الحنفيات بيئات الحمام الرطبة لسنوات.
السادس عشر: أنظمة الطلاء بالرش المحاكي للكروم أحادية المرحلة ومتعددة المراحل
في الصناعة، يُقسم "الطلاء بالرش المحاكي للكروم" إلى نوعين: مبسط وفاخر. النسخة المبسطة هي ممرران هما "دهان فضي مرآوي أحادي العبوة + ورنيش"، حيث يُعتمد على معجون فضي مرآوي عالي الجودة لإظهار التأثير مباشرة، وهو مناسب للقطع ذات المتطلبات المتوسطة لـ DOI، بنسبة جودة عالية وتكلفة منخفضة. أما النسخة الفاخرة فهي الممررات الأربعة المذكورة سابقاً "برايمر—فضي—عازل—ورنيش"، حيث تكون قيمة DOI والنقاء في أعلى مستوياتها، وتُستخدم في السيناريوهات الصارمة مثل مستحضرات التجميل وشعارات السيارات. كما يوجد "نوع سريع الجفاف أحادي المكون" للعينات الصغيرة، و"نوع ثنائي المكونات" للقطع ذات المتطلبات العالية للمتانة في الإنتاج الضخم.
اختيار أي نظام هو في جوهره موازنة مثلث "نسبة الجودة/التكلفة/الملمس". تحدد شركة كيكسين للمواد الجديدة مستوى النظام أولاً حسب احتياجات العميل، ثم تصمم تركيبة كل طبقة وSOP بشكل عكسي، بدلاً من فرض نفس الطلاء على جميع القطع—وهذا أيضاً سبب قدرة فريق فوشان على استنساخ إحساس الكروم المرآوي بشكل مستقر. للعملاء الجدد، يوصون بالبدء بالنسخة الفاخرة ذات الأربعة ممررات للتحقق من الحد الأعلى للمظهر، ثم الضغط نحو النسخة المبسطة ذات الممررين حسب نسبة الجودة والتكلفة.
السابع عشر: معلمات العملية: اللزوجة، سمك الطبقة، والتصلب
نافذة العملية للطلاء بالرش المحاكي للكروم ضيقة، ويجب تقنين المعلمات. من حيث اللزوجة، يُستخدم للأساس الفضي المرآوي كوب فورد #4 غالباً من 12-18 ثانية (حوالي كوب涂-4 من 20-30 ثانية)، فإذا كان كثيفاً يتجه رقائق الألمنيوم بشكل سيء، وإذا كان خفيفاً يسبب تقطر؛ لزوجة الورنيش أعلى قليلاً لضمان الامتلاء. سمك الطبقة هو نقطة التحكم الرئيسية: البرايمر 10-20 ميكرون، الأساس الفضي المرآوي 8-15 ميكرون (السمك الزائد يقلل الانعكاس بسبب تراكب رقائق الألمنيوم بشكل عشوائي)، الطبقة العازلة 5-8 ميكرون، الورنيش المرآوي 25-40 ميكرون، بإجمالي سمك طبقة حوالي 50-80 ميكرون.
من حيث التصلب، يُجفف البولي يوريثان ثنائي المكونات في درجة حرارة الغرفة أو بالتجفيف القسري عند 60℃، بينما يحتاج ورنيش UV إلى شدة وطاقة إضاءة دقيقة (مثل 800-1200 mJ/cm²). فقدان التحكم في الحرارة ينعكس مباشرة على المظهر: ارتفاع حرارة الفرن يسبب اصفرار راتنج الأساس الفضي، وانخفاضها يسبب نقص التشابك وقوة ضعيفة بين الطبقات. يجب أيضاً التحكم في "الفاصل بين الطبقات" بين كل طبقة—فقصره يسبب انحلال المذيبات والنخر، وطوله يضعف الالتصاق بين الطبقات، وعادة يُنص بـ 5-15 دقيقة من الجفاف الوامض قبل الممر التالي. يجب كتابة هذه الأرقام في SOP وليس الاعتماد على حدس العامل.
معلمات أجهزة الرش يجب تقنينها أيضاً: فوهة المسدس غالباً 1.2-1.6 mm (الأساس الفضي أدق، والورنيش أخشن)، ضغط الرذاذ 2-4 bar، مسافة المسدس 15-25 cm، وسرعة السلسلة تحدد سمك الممر الواحد؛ يُوصى بمعدل التداخل والمروحة من 1/2 إلى 2/3 لضمان التجانس. درجة حرارة غرفة الرش 23±2℃ والرطوبة النسبية 60±10% هي النافذة الشائعة، فارتفاع الحرارة والرطوبة يبطئ تبخر المذيب ويسبب التقطر، وانخفاضها يسبب قشر البرتقال وتراكم الأتربة بالكهرباء الساكنة. للمنتجات المرآوية، حتى "احتواء الهواء المضغوط على الزيت والماء" يجب ترشيحه لأدنى حد، وإلا أصبحت بقع الزيت بقعاً سوداء على المرآة. خط فوشان لشركة كيكسين للمواد الجديدة يربط المعلمات المذكورة بـ MES ويضع خط إنذار، وأي انحراف يوقف الخط تلقائياً، مما يضغط التذبذب البشري للحد الأدنى—وهذا أيضاً مفتاح قدرتهم على جعل DOI رقماً مستقراً وليس مجرد حظ.
الثامن عشر: معدات الرش وتخطيط خط الطلاء
متطلبات معدات الطلاء بالرش المحاكي للكروم تتركز في "النظافة+الاستقرار". يجب أن تكون غرفة الرش نظيفة من فئة العشرة آلاف إلى مائة ألف (على الأقل إزالة الغبار)، لأن الغبار يصبح مباشرة عيباً لامعاً على المرآة؛ تُختار مسدسات الرش ذات الرذاذ الدقيق HVLP أو الكوب الدوار الكهربائي الساكن لضمان توازي رقائق الألمنيوم دون تناثر؛ خط النقل يجب أن يكون بسرعة ثابتة ودرجة حرارة ثابتة لتجنب تذبذب سمك الطبقة. أما خط PVD الملحق فيحتاج إضافةً إلى ماكينة طلاء بالفراغ وغرفة نظيفة قبل الدخول للحجرة.
التخطيط النموذجي هو: المعالجة المسبقة (إزالة الزيت/البلازما) → رش الطبقة التمهيدية → نفق التسوية والتجفيف → رش الأساس الفضي المرآوي (ممررات متعددة) → الطبقة العازلة → الورنيش المرآوي → التصلب → الفحص. إذا تضمن PVD، تُدرج عملية الطلاء بالفراغ بعد نضج الطبقة التمهيدية، ثم العودة للطلاء النهائي. ممارسة خط فوشان لشركة كيكسين للمواد الجديدة هي ربط حرارة ورطوبة كل قسم وسرعة السلسلة ومعلمات الرش بـ MES، لتحقيق قابلية التتبع لكل دفعة، وهو أمر حاسم للمنتجات المرآوية—فأي انجراف في المعلمات يُسقط DOI للدفعة بأكملها.
التاسع عشر: مراقبة الجودة (QC): الالتصاق ومعدل الانعكاس
مراقبة الجودة للمنتجات المرآوية أشد من الطلاء العادي. يُستخدم اختبار الشبكة (GB/T 9286 / ISO 2409) وشريط المائة مربع للالتصاق، ومشاريع PVD تحتاج أيضاً إلى غليان بالماء ودورات حرارية باردة وساخنة لرؤية انفصال الطبقات. معدل الانعكاس وDOI هما جوهر المظهر: يُقاس اللمعان بجهاز لمعان مرآوي 20°/60°، ويُقاس DOI (أو وضوح التصوير) لتحديد "مدى شبهه بالمرآة"؛ يُتحكم فرق اللون بجهاز قياس اللون الطيفي بـ ΔΕ، لتجنب تعتيم أو انحراف اللون بين الدفعات.
الأكثر احترافية يقيسون "منحنى الانعكاس"—المرآة الحقيقية يجب أن يكون لها ذروة انعكاس حادة عند الزاوية المرآوية، بينما الفضي المطفي له ذروة تشتت واسعة. هذا يميز موضوعياً بين الأساس الفضي المرآوي والفضي العادي. تؤسس شركة كيكسين للمواد الجديدة للقطع المسلمة عتبات ثلاثة: "حد أدنى لللمعان + حد أدنى لـ DOI + حد أعلى لفرق اللون"، محولةً "هل يشبه الكروم ذاتياً" إلى أرقام قابلة للفحص، وهذا أيضاً سبب رغبة عملاء الأدوات الصحية والسيارات في التعاون طويل الأمد.
بالإضافة للمظهر، تراقب QC أيضاً "توزيع سمك الطبقة"—باستخدام جهاز قياس السمك بالتيار الدوامي أو الأشعة السينية لفحص البرايمر والأساس الفضي والورنيش لكل طبقة، لضمان إجمالي سمك الطبقة ونسبة الطبقات ضمن النافذة؛ وكذلك "الصلابة والWear-Resistant"—صلابة القلم الرصاص (GB/T 6739) واهتراء Taber لرؤية مقاومة الخدش للطلاء النهائي. لقطع PVD يجب أيضاً إجراء "مائة مربع + غليان ماء" للتحقق من الالتصاق الوهمي للغشاء المعدني، ورغم أن هذا الفحص التدميري بالعينة مكلف للقطع، إلا أنه ضروري لاعتراض خطر "مظهر لامع ولكن يتساقط بخدش". ترقية QC من "نظرة سريعة" إلى "بوابة رقمية" هي شرط صعب لدخول نظام العملاء الكبار بديلاً عن الطلاء الكهربائي.
العشرون: اختبارات التآكل ومقاومة الطقس: CASS والرذاذ الملحي
أكثر ما يخشاه الطلاء ذو الإحساس المعدني هو "الصدأ" و"الشيخوخة". الرذاذ الملحي المحايد (NSS، GB/T 10125 / ASTM B117) يختبر المقاومة الأساسية للتآكل؛ رذاذ أسيتات النحاس المسرع (CASS) أشد صرامة، ويُستخدم غالباً للأدوات الصحية والسيارات، لمحاكاة بيئة رطبة تحتوي الكلور. إذا كان للطلاء النهائي لغشاء الألمنيوم PVD مسام دقيقة، فسيبدأ الصدأ الأبيض بالانتشار من المسام تحت CASS، لذا تحدد كثافة الطلاء النهائي مدة CASS مباشرة (الأدوات الصحية الفاخرة تتطلب غالباً 24-96 ساعة دون شذوذ).
تُستخدم الشيخوخة بضوء الزينون (GB/T 16422) مع مواد امتصاص UV للتحقق من الاصفرار وفقدان اللمعان، ودورات حرارية باردة وساخنة (مثل -30℃ إلى 80℃) للتحقق من تطابق تمدد الغشاء والقاعدة. هذه الاختبارات ليست "إضافة زينة"، بل عتبة صعبة لاجتياز قبول مصنعي السيارات الكاملين أو علامات الأدوات الصحية بعد استبدال الطلاء الكهربائي. يصر خط فوشان على ترك عينات من كل دفعة لاختبار الشيخوخة المتسارعة لقطع السيارات والأدوات الصحية، وذلك لجعل "استبدال الطلاء الكهربائي" قابلاً للاعتماد وليس مجرد "يبدو مشابهاً".
الحادي والعشرون: موضوع حل الأعطال: قشر البرتقال
قشر البرتقال هو العيب الأكثر تكراراً في الطلاء بالرش المحاكي للكروم، ويظهر كتموجات على السطح تشبه قشر البرتقال، مما يدمر استواء المرآة. أسبابه ثلاثة: لزوجة عالية تمنع تدفق الطلاء؛ رذاذ رديء (ضغط منخفض، فوهة صغيرة، مسافة بعيدة) يجعل قطرات الطلاء كبيرة؛ تبخر سريع للمذيب، حيث يجف سطح الطبقة قبل التدفق. الحلول بالترتيب: خفض اللزوجة، تغيير الفوهة الأكبر/ضبط الضغط، استخدام مذيب بطيء الجفاف أو إضافة عامل تدفق (مثل السيليكون العضوي/الأكريليك)، مع التحكم بألا تكون حرارة غرفة الرش عالية جداً.
يجب ملاحظة أن قشر البرتقال و"توجيه رقائق الألمنيوم" غالباً ما يُخلط بينهما: قشر البرتقال هو تموج كلّي، وسوء التوجيه تشتت دقيق، وتراكبهما يجعل المرآة غير مستوية وغير لامعة. عند حل العطل، يُميز أولاً بلمعان 60° والتموج البصري، ثم يُعالج السبب. تنص شركة كيكسين للمواد الجديدة في SOP على نافذة حرارة ورطوبة بيئة تشغيل الأساس الفضي (مثل 23±2℃، رطوبة 60±10%)، وذلك لضغط قشر البرتقال من المصدر للحد الأدنى.
الثاني والعشرون: موضوع حل الأعطال: التغيم (hazing)
التغيم يعني أن المرآة تصبح رمادية بيضاء وغير صافية، وهو العيب الثاني الأكثر شيوعاً في الطلاء بالرش المحاكي للكروم. السبب الرئيسي هو "نخر الورنيش للأساس الفضي"—مذيب الورنيش العلوي يذيب أو ينتفخ راتنج الطبقة العازلة/الأساس الفضي، مما يشوش رقائق الألمنيوم المتوازية؛ أو غياب الطبقة العازلة فينخر الورنيش الأساس الفضي مباشرة. وثانوياً، رطوبة البيئة العالية تسبب تحلل مائي طفيف لسطح معجون الفضة، أو خروج غاز من البرايمر عند الواجهة مسبباً الضباب. الحل: إضافة الطبقة العازلة، استبدال ورنيش لطيف منخفض الانتفاخ، التحكم بالرطوبة، ونضج البرايمر تماماً.
لمسار PVD، قد يأتي التغيم أيضاً من الأكسجين المتبقي في الحجرة الذي يؤكسد غشاء الألمنيوم، أو تآكل الطلاء النهائي لغشاء الألمنيوم. عند التشخيص، انظر لموضع التغيم: التغيم المنتظم على كامل السطح غالباً مشكلة تركيبة/مذيب، والتغيم الموضعي غالباً تلوث أو نقطة خروج غاز. إنشاء "خط أساس لوضوح المرآة" يمكنه اكتشاف التغيم المبكر بسرعة، لتجنب تلف الدفعة بالكامل. خبرة فريق فوشان هي أن الطبقة العازلة يُفضل أن تكون سميكة لا رقيقة (ضمن نطاق DOI المقبول)، وهذا تأمين الأكثر أماناً لمنع النخر.
الثالث والعشرون: موضوع حل الأعطال: فشل الالتصاق
يظهر فشل الالتصاق كتساقط الطلاء في اختبار المائة مربع، فقاعات عند الغليان، أو انفصال بين الطبقات. الجذور غالباً عند الواجهات: عدم نظافة المعالجة المسبقة للقاعدة (زيت/مادة فاصلة)، عدم كفاية تصلب البرايمر، فاصل زمني طويل بين الطبقات مكوناً طبقة حدودية ضعيفة، أو خروج غاز من برايمر PVD مسبباً التصاقاً وهمياً للغشاء المعدني. الحل هو تعزيز المعالجة المسبقة (بلازما/صنفرة/إزالة زيت)، توحيد منحنى التصلب، التحكم بنافذة الطبقات، واختيار راتنج منخفض خروج الغاز.
يجب ذكر "الالتصاق الوهمي لغشاء PVD" خصوصاً: إذا لم ينضج البرايمر تماماً، يخرج الغاز تحت الفراغ ويرفع الغشاء المعدني، ويكون المظهر المرآوي طبيعياً ولكن يتساقط بخدش، وهو مخفي جداً. لذا يجب أن يكون لملحق PVD حلقة "تأكيد النضج قبل دخول الحجرة". تكتب شركة كيكسين للمواد الجديدة هذه الحلقة في دليل العمل وتطلب تسجيل منحنى حرارة نفق التجفيف، مستخدمة التحكم بالعملية لاستبدال إعادة العمل اللاحقة.
الرابع والعشرون: شرح تطبيق صناعة السيارات
السيارات هي واحدة من أكبر الأسواق الفردية للطلاء المحاكي للطلاء الكهربائي. شبكات السحب الهوائي، أشرطة زينة النوافذ، مقابض الأبواب، الشعارات الخلفية، وألواح الزينة الداخلية تستخدم بكثرة الطلاء بالرش المحاكي للكروم أو ملحق PVD، لاستبدال قطع الكروم المطلي كهربائياً التقليدية، وتخفيف الوزن وتلبية متطلبات ELV الخالية من الكروم. تقنياً، تهتم قطع السيارات بمقاومة الطقس (5-10 سنوات دون فقدان لمعان)، ومقاومة الخدش، والبرودة والحرارة وصدمات الحصى، وغالباً تتطلب اجتياز معايير التآكل الدوري وضوء الزينون الخاصة بمصنع السيارات.
الطلاء بالرش المحاكي للكروم على الزينة الخارجية للسيارات يجب أن يوازن بين "اللمعان" و"المتانة": رقة مفرطة تجعل المرآة هشة، وسمك مفرط يسبب التشقق. ملحق PVD أكثر تفضيلاً لقطع صغيرة عالية القيمة مثل الشعارات البارزة والكلمات، لإحساسها المعدني الحقيقي وتوصيلها الكهربائي (بعض الشعارات تحتاج دمج هوائي). تزود شركة كيكسين للمواد الجديدة عدة مصانع قطع من الدرجة الثانية في فوشان ودلتا نهر اللؤلؤ، وممارستها هي "الاعتماد أولاً ثم التوريد" حسب معايير مصنع السيارات، لتحقيق المظهر المرآوي ومقاومة الطقس معاً قبل الدخول للإنتاج الضخم.
الخامس والعشرون: شرح تطبيق صناعة الأدوات الصحية
حنفيات الأدوات الصحية، أجهزة الدوش، التعليقات الحمامية تلامس الماء والمنظفات وعرق اليد لفترة طويلة، ولها متطلبات عالية جداً لمقاومة التآكل والكيمياء، وهي ساحة المعركة الرئيسية لملحق PVD (كما يشيع الطلاء بالرش المحاكي للكروم للقطع المتوسطة). التقنيات تتركز في مدة CASS، ومقاومة المنظفات (مثل مبيض المراحيض المحتوي الكلور)، ودورات الحرارة الباردة والساخنة دون تشقق. كثافة الطلاء النهائي واكتمال الغشاء المعدني يحددان العمر، لذا تستخدم قطع الأدوات الصحية غالباً بنية "غشاء ألمنيوم/كروم PVD + طلاء نهائي سميك".
على عكس السيارات، تخشى قطع الأدوات الصحية أكثر "التآكل النقطي"—مسام الطلاء النهائي تصبح مدخلاً للتآكل تحت CASS. الحل هو رش الطلاء النهائي متعدد الطبقات الرقيقة لزيادة الكثافة، وإضافة برايمر لسد المسام، وعمل طبقة مانعة عند الضرورة. صممت شركة كيكسين للمواد الجديدة في مشاريع الأدوات الصحية CASS من 24 ساعة نحو هدف 96 ساعة، واختبرت فعلياً نقع منظفات مختلفة، متراكمة قاعدة بيانات تركيبات لبيئة الحمام، وهذا بالضبط ما يمكّنها من التوريد المستقر في مجمع صناعة الأدوات الصحية بفوشان.
السادس والعشرون: شرح تطبيق صناعة الإلكترونيات 3C
إطارات الهواتف الوسطية، حلقات الكاميرا، الشعارات، أغطية المفصلات للحواسيب المحمولة هي تطبيقات نموذجية لملحق PVD في 3C، تسعى لـ "إحساس معدني راقٍ+خفة+عدم تساقط الطلاء". قطع 3C رقيقة الجدران وصغيرة الحجم وصعبة المظهر، بمتطلبات قصوى لـ DOI واتساق درجة اللون، وغالباً تحتاج معدن ملون (رمادي بندقي، شامبين، رمادي فضائي داكن). الصعوبة هي التشوه الحراري للقطع الرقيقة والإجهاد الداخلي للغشاء، فيجب أن يكون البرايمر رقيقاً ومرناً، والطلاء النهائي مرناً بسمك منخفض.
يُستخدم الطلاء بالرش المحاكي للكروم في 3C غالباً للرقائق الزخرفية غير الهيكلية وأجزاء من الهياكل الكبيرة، بينما يسيطر PVD على الإطارات الوسطية والشعارات. كلاهما يتطلب نظافة خط الإنتاج واتساق الدفعات بأعلى مستوى. عند تعاون شركة كيكسين للمواد الجديدة مع عملاء الإلكترونيات في جنوب الصين، جعلت تفاوت سمك الطبقة وفرق اللون ΔE والالتصاق عناصر فحص كامل عبر الإنترنت، لتت适配 مع إيقاع "مظهر خالٍ من العيوب" لصناعة 3C—وهذا أجبر خط فوشان على إكمال الترقية الآلية والرقمية.
لقطع 3C مطلبان خاصان آخران: الأول "توحيد المعدن متعدد الألوان"—إطار الوسطية وحلقة الكاميرا والشعار لنفس الطراز يجب أن تكون بنفس اللون، مما يتطلب قفل دفعات مركز اللون للطلاء النهائي الملون وإدارة ΔE عبر القطع؛ والثاني "عدم حجب الإشارة"—إذا كان الغشاء المعدني متصل وسماكاً زائداً يضعف الهوائي، ويُحل غالباً بالانقطاع الموضعي أو تجنب الطلاء الموصل أو اختيار نمط رش غير متصل. هذه كلها نقاط هندسية يجب أن تتناسق مع تصميم الجهاز الكامل لطلاء محاكي الطلاء الكهربائي في المجال الإلكتروني، ولا تحل بمجرد تركيبة الطلاء.
السابع والعشرون: شرح تطبيق الزينة والأثاث المنزلي
الإضاءة، أجهزة الأثاث المعدنية، إطارات الصور، الهدايا، قطع أحذية، وأغطية زجاجات مستحضرات التجميل تشكل السوق الكبيرة للزينة. هذه القطع لها متطلبات وظيفية منخفضة، ومتطلبات عالية لـ "شبه الكروم"، وحساسة للكمية والتكلفة، وهي الساحة الطبيعية للنسخة المبسطة من الطلاء بالرش المحاكي للكروم. أغطية مستحضرات التجميل والهدايا الراقية تتطلب حتى "مرآة شبه خالية من العيوب"، فتعود للنسخة الفاخرة ذات الأربعة ممررات. أجهزة الأثاث المنزلي تهتم أكثر بمقاومة عرق اليد والمسح اليومي.
الصعوبة الخفية في مشاريع الديكور هي "اتجاه اللون" — ألوان عصرية مثل الذهب الشامبانيا، الذهب الوردي، والرمادي المسدس تتغير كل عام، ويجب أن تكون التركيبة قادرة على التبديل بسرعة. تعتمد تقنية PVD على طبقة سطحية ملونة وهي الأكثر مرونة، بينما يمكن للطلاء المرشوش المحاكي للكروم ضبط لون المادة الملونة مباشرة داخل الورنيش. تحتفظ خطوط كيكسين للمواد الجديدة (Kexin New Materials) في فوشان بخط إنتاج مرن لكميات صغيرة مخصص لخدمة هذه الطلبات المتنوعة ذات الكميات الصغيرة، وتستخدم النماذج السريعة لتحويل "ألوان المعادن العصرية" إلى تركيبات قابلة للإنتاج الضخم، مما يساعد العملاء على تقصير دورة طرح المنتج في السوق.
ثمانية وعشرون، تحليل التكلفة: المحاكي للكروم مقابل الطلاء الكهربائي مقابل PVD
يجب النظر إلى التكلفة من زاوية "التكلفة الشاملة" وليس المواد فقط. يبدو الكروم بالطلاء الكهربائي رخيص المادة، لكنه يشمل تكلفة التعليقات، وإزالة الطلاء، ومعالجة مياه الصرف المحتوية على الكروم، والتخلص من النفايات الخطرة وتكاليف الامتثال، مما يجعل التكلفة الشاملة لكل وحدة مساحة عالية وترتفع عاماً بعد عام. مواد الطلاء المرشوش المحاكي للكروم (معلق الفضة المرآوي أغلى ثمناً) مضافاً إليها عمالة/معدات متعددة الطبقات، تكلفتها المتوسطة لكل وحدة متوسطة، لكن دون قيود على المادة الأساسية، ومعدل جودة قابل للتحكم، ودون ضغط النفايات الثلاثية، مما يمنحها ميزة شاملة. استثمار معدات PVD ضخم، واستغلال الحجرة منخفض، وتكلفة القطعة الواحدة هي الأعلى، لكن الملمس المعدني الحقيقي يجلب هامش ربح مرتفع، ومناسب للقطع عالية القيمة.
بأخذ شبكة السيارة كمثال: تعليقات الطلاء الكهربائي التقليدي والنفايات الثلاثية ترفع التكلفة الخفية، بينما يعمم الطلاء المرشوش المحاكي للكروم خط الإنتاج ويخفض العتبة؛ وبأخذ صنبور الحمام كمثال: رغم غلاء معدات PVD إلا أن هامش الربح مرتفع، ويتجنب مخاطر امتثال الطلاء الكهربائي. اقتراح اختيار العملاء لدى كيكسين للمواد الجديدة يكون عادة "اختيار المسار حسب قيمة القطعة والكمية" — للكميات الكبيرة الديكورية اختر الطلاء المرشوش المحاكي للكروم، وللقطع الصغيرة عالية القيمة اختر PVD، بدلاً من مطاردة أرخص سعر للمواد فقط.
تسعة وعشرون، لوائح حماية البيئة والقيود على المعادن الثقيلة
أحد الدوافع الأساسية لاستبدال الطلاء الكهربائي هو اللوائح. تحدّ EU RoHS من الكروم سداسي التكافؤ في المنتجات الكهربائية والإلكترونية؛ وREACH يفرض ترخيصاً صارماً لمركبات الكروم؛ وتوجيه ELV للسيارات يتطلب خلو المركبات المعاد تدويرها من المعادن الثقيلة؛ وقانون مكافحة تلوث المياه وقانون مكافحة تلوث التربة في الصين وخطط خفض انبعاثات المعادن الثقيلة تستمر في تشديد القيود على انبعاثات الكروم. بالإضافة إلى ذلك، أدت عمليات التفتيش البيئي في مناطق عديدة إلى تقييد الموافقات على مناطق الطلاء الكهربائي، مما يجعل طاقة الطلاء الكهربائي نادرة وتكلفتها ترتفع.
الطلاءات المحاكية للطلاء الكهربائي لكونها خالية من الكروم سداسي التكافؤ ودون صرف سوائل الطلاء الكهربائي، تتوافق طبيعياً مع اللوائح المذكورة؛ لكن يجب الانتباه: بعض معلقات الفضة المرآوية تحتوي على مسحوق ألومنيوم بخطر انفجار غبار يتطلب الوقاية من الانفجار؛ والتحول المائي هو اتجاه لخفض VOC بشكل أكبر؛ ورغم أن PVD فراغي بلا نفايات سائلة، إلا أن أهداف الطلاء وصيانة الحجرة تنتج نفايات صلبة قليلة. تدير كيكسين للمواد الجديدة خط فوشان وفق معايير المصنع الأخضر للغبار واسترجاع المذيبات، وتجعل "الامتثال" قدرة نظامية بدلاً من التصدي للتفتيش، وهو أمر مهم خصوصاً لعملاء العلامات التجارية المصدرة للاتحاد الأوروبي والسوق المحلي.
تحديداً للحدود، عتبة RoHS للكروم سداسي التكافؤ هي 0.1% (1000 ppm) للمادة المتجانسة، وتتطلب كشف Cr(VI) سلبياً؛ وREACH يتطلب تسجيل وترخيص لمركبات الكروم المحددة؛ ومعيار GB 30981 الصيني لطلاء مضاد للتآكل لهياكل الصلب المعمارية ومعايير انبعاثات VOC المحلية تضع سقفاً لـ VOC في الطلاء الصناعي، مما يدفع نظام المرآة للتحول المائي/عالي المحتوى الصلب. للشركات المصدرة، يجب الانتباه أيضاً لمقترح كاليفورنيا 65 ولوائح التغليف/المياه في دول مختلفة. وضع قوائم "الامتثال" هذه في بداية تصميم التركيبة يمكن أن يتجنب الاستدعاء بعد الطرح — استبدال الطلاء الكهربائي ليس مجرد مسألة تقنية، بل مسألة توافق لوائحي.
ثلاثون، سلسلة التوريد والوضع الصناعي الحالي
سلسلة توريد الطلاءات المحاكية للطلاء الكهربائي تنقسم لثلاث طبقات: المواد الصبغية上游 (معلق الألومنيوم المرآوي، قشور الزجاج، الأهداف) يوردها غالباً مصانع متخصصة في صبغات المعادن ومواد الفراغ؛ الطبقة الوسطى من الراتنجات والتركيبات تنجزها شركات الطلاء (مثل كيكسين للمواد الجديدة)؛ والنهاية هي مصانع الطلاء بالتعاقد واستبدال الطلاء الكهربائي والعلامات التجارية النهائية. في السنوات الأخيرة تسارع الاستبدال المحلي لمعلق الألومنيوم المرآوي، وانخفاض التكلفة دفع انتشار الطلاء المرشوش المحاكي للكروم؛ وتوطين معدات PVD خفض أيضاً عتبة الدعم.
عنق الزجاجة الصناعي mainly في "معدل الجودة" و"الاتساق" — منتجات المرآة لا تتسامح مع العيوب، أي انحراف في المعاملات يظهر. لذلك الشركات ذات القدرة على SOP والمعالجة الرقمية تفوز بسهولة. فوشان كتجمع تصنيعي، تضم محطات الحمام والأجهزة المنزلية و3C، إضافة لطلاء بالتعاقد ناضج ودعم طلاء، مما يشكل سلسلة قصيرة "طرف — طلاء — طلاء"، مفيدة لتكرار الطلاءات المحاكية للطلاء الكهربائي بسرعة. وكيكسين للمواد الجديدة تعتمد على هذه الميزة الجغرافية والصناعية لبناء قدرة من النموذج السريع إلى الإنتاج الضخم.
واحد وثلاثون، نظام المعايير والشهادات
المعايير الشائعة في الصناعة تشمل: التصاق GB/T 9286 (ISO 2409)، اللمعان GB/T 9754 (ISO 2813)، صلابة قلم الرصاص GB/T 6739، رذاذ الملح GB/T 10125 (ASTM B117/CASS)، شيخوخة زينون GB/T 16422، فرق اللون ISO 11664 (CIE Lab). للسيارات والحمام معايير داخلية لشركات المعدات/العلامات التجارية، غالباً أصرم من المعايير الوطنية (مثل التآكل الدوري، نقع بمزيلات محددة).
لمنتجات "استبدال الطلاء الكهربائي"، الشهادة ليست امتثالاً فقط، بل تذكرة لدخول سلسلة توريد العملاء الكبار. مثلاً قطع السيارات يجب أن تجتاز نظام IATF 16949 واعتماد مواد شركة المعدات؛ صنابير الحمام المصدرة لأوروبا غالباً تحتاج شهادات مياه مثل WRAS/ACS؛ و3C تنظر لمواصفات المظهر والموثوقية للعلامة. تدير كيكسين للمواد الجديدة في فوشان وفق IATF وISO 9001، وتجعل الفحوص المذكورة فحص استلام وشحن داخلي، لتتمكن "مجموعة المحاكي للكروم/PVD" من التوافق مباشرة مع متطلبات قبول العملاء الصارمة.
اثنان وثلاثون، المسار المائي والمسار عالي المحتوى الصلب
لخفض VOC، يتطور أساس الفضة المرآوي والورنيش نحو المائي، عالي المحتوى الصلب، وUV خالٍ من المذيبات. معلق الفضة المرآوي المائي صعب: التوتر السطحي العالي للماء يجعل صفائح الألومنيوم صعبة التوازي، والألومنيوم يتفاعل مع الماء وينتج غازاً، يتطلب تغليف صفائح الألومنيوم بسيليكات + مساعد تكوين فيلم مخصص + تشتيت منخفض القص. عالي المحتوى الصلب يعتمد على راتنج منخفض اللزوجة لرفع المحتوى الصلب وخفض المذيب، نافذة التطبيق أضيق وتتطلب تحكماً دقيقاً بالحرارة. مسار UV طاقته منخفضة وإيقاعه سريع، لكن فيلم الألومنيوم/الصبغة حساس لتقلص التصلب الضوئي، سهل التشقق.
قيمة التحول المائي ليست بيئية فقط، بل امتثال تصدير (لوائح VOC في دول عديدة). لكن حالياً تكلفة نظام الفضة المرآوي المائي لا تزال عالية، وDOI أدنى قليلاً من النوع بالمذيبات، يستخدم غالباً لقطع ديكور متوسطة. كيكسين للمواد الجديدة احتاطت بتركيبة مختبرية لأساس فضة مرآوي مائي، وتتحقق بكميات صغيرة على طلبات تصدير حساسة لـ VOC، الاتجاه واضح لكن الإيقاع واقعي — لا تستبدل معدل الجودة بوسم بيئي.
ثلاثة وثلاثون، نظام التصلب UV المحاكي للكروم
التصلب UV يستبدل التجفيف الحراري بالتصلب الضوئي، ميزته طاقة منخفضة وإيقاع سريع (بالثواني) وبلا انبعاث مذيبات، مناسب للقطع الرقيقة بكميات كبيرة. الصعوبة: صفائح الألومنيوم المرآوي تعكس/تشتت UV وتؤثر على اختراق الضوء، الفيلم السميك صعب التصلب الكامل؛ تقلص الحجم يسبب إجهاد بين الطبقات؛ والألومنيوم قد يحفز تفاعلات جانبية تحت UV. لذلك يستخدم المحاكي UV غالباً "أساس UV + وجه UV" أو "أساس حراري + وجه UV" مختلط، مع التحكم بسماكة الفيلم وتطابق شدة الضوء والطاقة (مثل تصلب متعدد المصابيح 800-1500 mJ/cm²).
مسار UV له مستقبل جيد في ألواح زينة 3C وغطاء مستحضرات التجميل الحساسة للإيقاع. خط تجربة كيكسين للمواد الجديدة في فوشان استخدم وجه UV لرفع إنتاجية قطع PVD، الجوهر اختيار راتنج تصلب ضوئي منخفض التقلص وخامل لفيلم الألومنيوم، وكتابة منحنى الطاقة في بطاقة العملية. للمصانع الراغبة بخفض استهلاك أكثر، UV خطوة أفضل من التجفيف الحراري، لكن بشرط حل تجانس التصلب في نظام صفائح الألومنيوم.
أربعة وثلاثون، التكيف مع المواد الأساسية المرنة والقطع ذات الجدران الرقيقة
القطع الرقيقة 3C، TPU/TPE القابل للثني، والديكور الداخلي الناعم للسيارات وغيرها من المواد الأساسية المرنة تتطلب طلاء "قابل للثني بلا تشقق". نظام المرآة الصلب العادي يتشقق أبيض بأول ثنية، يتطلب راتنج مرن (مثل إلاستومر بولي يوريثان أليفاتي، أكريليك مرن) للأساس والوجه، مع خفض سماكة الفيلم ورفع الاستطالة. الصعوبة أن الراتنج المرن غالباً DOI أقل ومقاومة خدش أضعف، يجب الموازنة بين "المرونة" و"اللمعان".
عملياً القطع المرنة تحتاج تصلب منخفض الحرارة لتجنب تشوه المادة، والطلاء المرشوش المحاكي للكروم متعدد الطبقات يجب أن يكون أرفع؛ PVD محدود على القطع المرنة (الفيلم الرقيق هش في الفراغ، سهل التشقق بالثني)، غالباً يُفضل المحاكي المرشوش بنسخة مرنة. طورت كيكسين للمواد الجديدة نظام مرآة مرن لمواد الأحذية والقطع الزخرفية المرنة، المفتاح مطابقة معامل الأساس والوجه مع المادة الأساسية، واعتماد "100 ألف ثنية بلا تشقق" كمؤشر قبول، مما وسع حدود تطبيق المحاكي للطلاء الكهربائي على الإلاستومر.
خمسة وثلاثون، حالة خط إنتاج كيكسين للمواد الجديدة في فوشان
قاعدة كيكسين للمواد الجديدة (kexinMaterials) في فوشان جعلت "الطلاء المرشوش المحاكي للكروم" و"دعم PVD" خطي إنتاج قابلين للتبديل: خط طلاء متعدد الطبقات عام يخدم زخارف السيارات ولوحات الأجهزة وقطع الديكور؛ وخط نظيف لدعم PVD يخدم الحمام و3C. منهجيتها "قفل ثلاثي الطبقات" — قفل مطابقة راتنج الأساس والمادة الأساسية، قفل تدرج مذيب توجيه الفضة الأساس، قفل تركيبة الوجه المقاوم للعوامل الجوية، ثم كتابتها كـ SOP وMES خاص بالعميل.
حالة نموذجية هي مشروع استبدال PVD لمصنع صنابير حمام في جنوب الصين: خط الطلاء الكهربائي الأصلي受 قيود بيئية، فريق كيكسين استخدم بنية "برايمر إيبوكسي (انبعاث غاز منخفض) + طلاء ألومنيوم فراغي + وجه بولي يوريثان ثنائي المكونات (مضاف HALS/ممتص UV)"، رفع CASS من 24 ساعة المطلوبة لـ 72 ساعة بلا شذوذ، واجتاز دورة حرارية باردة ساخنة بثبات، وساعد العميل على إكمال تبديل الخط من الطلاء الكهربائي إلى دعم PVD. حالة أخرى شبكة سيارة بالطلاء المرشوش المحاكي للكروم، عبر أربع طبقات نسخة فاخرة رفعت DOI قرب المرآة، ومعدل الجودة من 70% تجريبي إلى فوق 95% إنتاجي. هذه الحالات توضح أن استبدال الطلاء الكهربائي ليس بطلاء واحد، بل هندسة نظام.
ستة وثلاثون، قرار الاختيار والنظرة المستقبلية
إطار اختيار عملي للقراء: اسأل أولاً "هل نحتاج وظيفة معدنية حقيقية (توصيل/مقاومة احتكاك/درع)؟" — نعم، إذن دعم PVD أو إبقاء الطلاء الكهربائي؛ لا، إذن الطلاء المرشوش المحاكي للكروم. ثم اسأل "المادة الأساسية والشكل" — بلاستيك/شكل غير منتظم/قطع كبيرة اختر الطلاء المرشوش المحاكي للكروم، قطع صغيرة عالية القيمة تدخل الحجرة اختر PVD. ثم اسأل "الكمية والتكلفة" — كميات كبيرة ديكور بالنسخة المبسطة المحاكية، قطع صغيرة عالية القيمة بـ PVD أو النسخة الفاخرة الأربع طبقات. أخيراً اسأل "اللوائح والتصدير" — تصدير الاتحاد الأوروبي يفضل المسار خالي الكروم وتجهيز شهادات VOC والمياه.
بالمستقبل، سيتطور الطلاء المحاكي للطلاء الكهربائي على أربعة خطوط: "أخضر أكثر (مائي/UV/عالي المحتوى الصلب)، حقيقي أكثر (هدف سبائك + وجه ملون متعدد الألوان المعدنية)، أرفع وأكثر مرونة (3C والإلاستومر)، أذكى أكثر (فحص DOI كامل online وحلقة بيانات مغلقة)". الطلاء الكهربائي لن يختفي ليلة واحدة، لكن في مجال الديكور والوظائف الخفيفة، سيصبح الطلاء المرشوش المحاكي للكروم ودعم PVD التيار السائد المطلق. شركات الطلاء مثل كيكسين للمواد الجديدة التي تملك قدرة سلسلة كاملة "تركيبة+عملية+SOP+فحص" ستلعب دوراً مفتاحياً في موجة الاستبدال هذه. للمصنعين، بناء احتياطي عملية وشهادات استبدال الطلاء الكهربائي مبكراً هو ضرورة امتثال بيئي وفرصة لتمييز المنتج.
الأسئلة الشائعة (FAQ)
س1: هل يمكن للطلاء المرشوش المحاكي للكروم استبدال الطلاء الكهربائي الحقيقي؟
في سيناريوهات الديكور والوظائف الخفيفة يمكنه "الخداع كالحقيقي"، وتوفير صرف الطلاء الكهربائي وقيود المادة الأساسية؛ لكنه لا يوصل ولا يقاوم الاحتكاك القوي، ولا يمكنه استبدال وظيفة الطلاء الكهربائي في التوصيل ومقاومة الاحتكاك والطبقات السميكة. إن احتجت توصيلاً أو درعاً كهرومغناطيسياً، يجب التوجه لدعم PVD أو مسار طلاء موصل.
س2: لماذا يصبح الطلاء المحاكي للكروم "ضبابياً" ولا يشبه المرآة؟
الأكثر شيوعاً نقص طبقة العزل مما يجعل مذيب الورنيش يأكل أساس الفضة، أو توجيه صفائح الألومنيوم الأساس غير كافٍ، أو البرايمر غير مستوٍ، أو رطوبة البيئة العالية تسبب تحلل طفيف لمعلق الفضة. إضافة طبقة عزل، استخدام معلق فضة مرآوي، صنفرة البرايمر، والتحكم بالرطوبة عادة يحل؛ مسار PVD فيجب فحص أكسجين الحجرة المتبقي و corrosive الوجه.
س3: كيف تختار بين PVD والطلاء المرشوش المحاكي للكروم؟
تريد ملمساً معدنياً حقيقياً، توصيلاً، راقياً والقطعة تدخل حجرة الفراغ — اختر دعم PVD؛ تريد كميات كبيرة، أشكالاً غير منتظمة، بلا قيود مادة أساسية، وديكور أساساً — اختر الطلاء المرشوش المحاكي للكروم. القطع الصغيرة عالية القيمة بـ PVD، الكميات الكبيرة الديكور بالنسخة المبسطة المحاكية، ويمكن دمجهما.
س4: هل يمكن للقطع البلاستيكية عمل محاكي للكروم؟
نعم. أولاً معالجة بلازما/لهب، ثم برايمر بلاستيك، ورش متعدد الطبقات رفيع لنظام المرآة، مع الانتباه لضبط الحرارة لتجنب التشوه الحراري، وهي عملية ناضجة لقطع 3C وديكور السيارات. PC يحتاج تلدين أولاً لإزالة الإجهاد، PA يحتاج تجفيف مسبق لمنع الفقاعات.
س5: على ماذا يعتمد مقاوم الطقس للطلاء المحاكي للكروم؟
على ورنيش المرآة الخارجي: اختيار بولي يوريثان أليفاتي/أكريليك، مع إضافة كافية لممتص UV وHALS، للحفاظ على الشفافية بلا اصفرار طويلاً. مسار PVD يعتمد على وجه كثيف لعزل الفيلم المعدني عن الخارج، وCASS وشيخوخة زينون هما مفتاح التحقق.
س6: هل يمكن للمحاكي المائي للكروم الوصول لمرآة؟
نعم، لكن صعوبته أعلى من بالمذيبات، يتطلب معلق فضة مرآوي مائي ومساعد تكوين فيلم مخصص للتحكم بالتوجيه والمدى، حالياً التكلفة أعلى قليلاً، وهو محور الهجوم المائي. القطع الديكور المتوسطة طبقت بكميات صغيرة، المرآة الراقية غالباً بالمذيبات/UV.
س7: لماذا لا يمكن استبدال أساس الفضة المرآوي بطلاء فضي عادي؟
الفضي العادي حبيباته عريضة التوزيع وعشوائية الاتجاه، الضوء يتشتت لـ"معدني مطفي"؛ أساس الفضة المرآوي يستخدم معلق ألومنيوم رقيق فائق التوزيع الضيق + مساعد توجيه + تدرج مذيب لجعل الصفائح مستوية متوازية، لتشكيل انعكاس واضح. الفارق في لمعان 20° وDOI كبير، لا يمكن استبدالهما.
س8: لماذا بعد طلاء فيلم الألومنيوم بـ PVD نحتاج رش وجه؟
غشاء الألمنيوم العاري هش للغاية، يتأثر بالخدش والأكسدة، وليس لديه مقاومة للعوامل الجوية، ويفقد بريقه ويصدأ خلال أشهر. الطلاء النهائي يغلف الغشاء المعدني، ويوفر مقاومة للعوامل الجوية والخدش والمواد الكيميائية وتعديلاً طفيفاً للون (شامبانيا، رمادي بندقي وغيرها)، وهو طبقة "خندق دفاعي" لا غنى عنها لملحقات PVD.
س9: هل تكلفة استبدال الطلاء الكهربائي أقل بالضرورة؟
ليس بالضرورة عند النظر للمواد فقط. مواد الطلاء الكهربائي رخيصة لكن تكلفة النفايات الثلاثة والامتثال عالية؛ الرش المحاكي للكروم متوسط التكلفة الإجمالية ويوفر النفايات الثلاثة؛ معدات PVD غالية وأعلى تكلفة للقطعة الواحدة لكن مع علاوة سعرية عالية. يجب التقييم الشامل وفق "قيمة القطعة الواحدة + الحجم + اللوائح"، لا مقارنة سعر وحدة المادة فقط.
س10: ما نوع حلول استبدال الطلاء الكهربائي التي يمكن لشركة ككسين للمواد الجديدة تقديمها؟
توفر قاعدة فوشان لشركة ككسين للمواد الجديدة (kexinMaterials) نظامين: الرش المحاكي للكروم (نسخة مبسطة بطبقتين حتى نسخة فاخرة بأربع طبقات) وملحقات PVD (برايمر منخفض الانبعاث + طلاء نهائي)، تغطي زخارف السيارات، صنابير الحمام، الإطارات الوسطى للأجهزة 3C، الأجهزة المنزلية والقطع الزخرفية، مع دعم SOP والفحص والشهادات، لمساعدة العملاء على إتمام التحول لخط إنتاج من الطلاء الكهربائي إلى البديل الصديق للبيئة.
قراءات إضافية
- آلية تكوين دهان المعدن اللامع وترتيب اتجاه مسحوق الألمنيوم — فهم أصباغ التأثير المعدني هو أساس "الإحساس المعدني" المحاكي للطلاء الكهربائي.
- مبادئ تركيبة دهان المطرقة ودهان التجاعيد — مسار بديل عند الرغبة في "معدن مخطط" بدلاً من "معدن مرآوي".
- طلاءات عزل وح management حراري لبطاريات الطاقة الجديدة — أفكار ذات صلة بمعدنة هيكل البطارية/التحكم في التوصيل الكهربائي.