Cuando el cliente dice "quiero esa sensación metálica brillante como el cromado", la respuesta tradicional es solo el galvanoplastia. Pero el galvanoplastia enfrenta restricciones severas como aguas residuales con cromo, metales pesados, formas limitadas y la necesidad de que el sustrato sea conductor, lo que se vuelve cada vez más difícil bajo la doble presión de la protección ambiental y los costos. Así, el "revestimiento imitación galvanoplastia" —usando aerosol o recubrimiento al vacío sobre piezas no metálicas o de cualquier forma para obtener una textura similar al cromo espejo— se ha convertido en una ruta alternativa popular en la última década. Se divide en dos ramas: una es el revestimiento en aerosol imitación cromo/imitación galvanoplastia (apilando múltiples capas de pintura de plata de alto brillo + barniz espejo para lograr la sensación de cromo), y la otra es el recubrimiento complementario de deposición física de vapor (PVD) (depositando una película metálica en cámara de vacío y luego aplicando una capa protectora en aerosol). Este artículo explica claramente estos dos tipos de "revestimientos metálicos alternativos", desde materias primas, formulación, proceso, equipo, inspección hasta solución de fallas, costos, regulaciones, cadena de suministro y estándares, para ayudarle a ponderar entre "se parece al cromo" y "se puede implementar".
Kexin New Materials (Guangdong) Co., Ltd. está ubicada en Foshan, con múltiples sistemas maduros en revestimientos imitación metálicos y alternativos al galvanoplastia, habiendo servido a clientes de parrillas de automóvil, baño, electrodomésticos y 3C, con experiencia sistemática en la coincidencia entre capas de "imitación cromo en aerosol" y revestimientos complementarios PVD. En la siguiente exposición técnica se intercalarán casos reales de la línea de producción de Foshan para facilitar al lector mapear la teoría a la producción en masa.
一、Por qué se necesita reemplazar el galvanoplastia
Los puntos dolorosos del cromado por galvanoplastia son directos: el cromo hexavalente es altamente tóxico, el costo de tratamiento de aguas residuales es alto, y el baño de galvanoplastia contiene metales pesados; la pieza debe ser conductora y poder colgarse, las cavidades complejas y las piezas de plástico no se pueden recubrir directamente; las piezas grandes y de formas irregulares tienen mala uniformidad del recubrimiento; la inversión en línea y el cumplimiento ambiental son pesados. A medida que las regulaciones retiran gradualmente el cromo hexavalente, los fabricantes deben buscar alternativas. El revestimiento imitación galvanoplastia usa "formación física de película" para evitar la electroquímica, el sustrato puede ser desde plástico hasta metal y vidrio, y no produce aguas residuales de galvanoplastia, cubriendo exactamente las deficiencias de este.
Es necesario aclarar: el revestimiento imitación galvanoplastia obtiene una "sensación de cromo visual", no es una verdadera capa de cromo metálico, no conduce electricidad ni resiste el desgaste fuerte, pero en escenarios decorativos y de función ligera ya es suficiente para engañar, con ventajas claras de costo y ambientales. Cabe destacar que el significado de "alternativa" en la industria es por niveles: a nivel de apariencia decorativa, el aerosol imitación cromo ya reemplaza masivamente al galvanoplastia; a nivel funcional como conductividad, resistencia al desgaste, blindaje electromagnético, el revestimiento complementario PVD puede reemplazar parcialmente; la verdadera función estructural de capa gruesa de recubrimiento sigue siendo difícil de reemplazar, por lo que los tres esquemas coexisten a largo plazo en lugar de eliminarse mutuamente.
Desde el impulsor industrial, reemplazar el galvanoplastia no es simplemente por costo, sino por presión de cumplimiento y seguridad de la cadena de suministro. EU RoHS, REACH, ELV (Directiva de vehículos al final de su vida) y las nacionales "Ley de prevención y control de contaminación del agua" y "Plan integral de prevención y control de contaminación por metales pesados '12.º y 13.º quinquenio'" listan el cromo hexavalente como objeto de control estricto. Sumado al costo integral elevado por soportes, desgalvanizado y tratamiento de tres residuos, muchas fábricas de piezas pequeñas y medianas buscan activamente rutas de aerosol o PVD, convirtiendo la "deuda ambiental" en "punto de venta de diferenciación del producto".
二、Ruta de proceso del revestimiento en aerosol imitación cromo
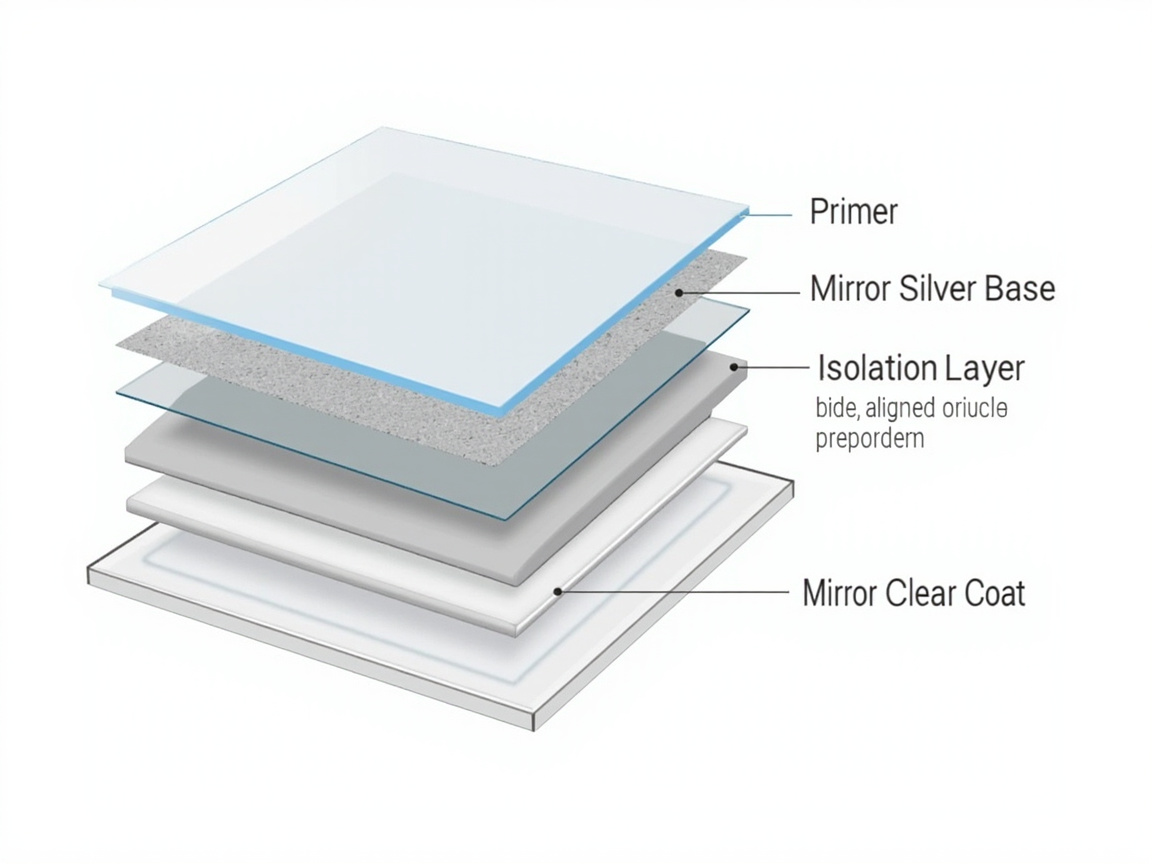
El aerosol imitación cromo no es "una pintura", sino un sistema de pintura multicapa, la estructura típica es: imprimación (sellado, relleno) → base plateada espejo (pintura de plata de aluminio/escamas de vidrio de alto reflejo) → capa de aislamiento (evita la solubilidad mutua de capas superior e inferior) → barniz espejo (alta transmisión de luz, alta plenitud). La sensación espejo proviene de la sinergia de tres capas: la imprimación proporciona una base plana espejo, la base plateada proporciona alto reflejo, el barniz proporciona transparencia y profundidad. Si cualquier capa falla, la sensación de cromo colapsa.
La clave está en la "base plateada espejo": requiere que las escamas de aluminio o vidrio sean extremadamente paralelas, de tamaño de partícula muy estrecho y superficie muy brillante, y la resina debe ser altamente transparente y baja en amarilleo. La orientación de las escamas de aluminio de la pintura metálica ordinaria no es suficiente para hacer espejo, se debe usar pasta de plata espejo especial + gradiente de solvente preciso, empujando el flop (cambio de color según el ángulo) hacia una reflexión casi espejo. La capa de aislamiento a menudo se ignora, pero decide que la base plateada no sea atacada por el solvente del barniz —sin ella, el espejo se "empaña".
Con más detalle, la esencia visual del aerosol imitación cromo es hacer altos simultáneamente la "reflectividad especular" y la "claridad de imagen (DOI, Distinctness of Image)". La pintura de plata ordinaria tiene escamas de aluminio con orientación aleatoria, la luz reflejada se dispersa, pareciendo "mate metálico"; la base plateada espejo mediante distribución estrecha de tamaño de partícula + fuerte orientación paralela, concentra la luz reflejada en una imagen invertida clara, y luego suma barniz transparente de alta transmisión para compensar la pérdida de refracción en la dirección del espesor, finalmente acercándose a la apariencia espejo del cromado. Esta lógica es la base de todas las discusiones posteriores de formulación y proceso.
三、Revestimiento complementario de deposición física de vapor (PVD)
PVD (deposición física de vapor) en cámara de vacío evapora o pulveriza metal (aluminio, cromo, titanio, indio, etc.) sobre la superficie de la pieza, formando una verdadera película metálica fina, conductora, resistente al desgaste y con fuerte adherencia, con textura muy cercana al galvanoplastia. Pero tiene dos premisas: la pieza debe entrar en la cámara de vacío, forma y tamaño limitados; la película metálica es muy fina (micrométrica o submicrométrica), debe cubrirse externamente con capa protectora en aerosol (capa de acabado) para resistir intemperie y rayones. Así, "película metálica PVD + revestimiento complementario en aerosol" se convierte en la ruta de alta gama para reemplazar el galvanoplastia, usada a menudo en baño de alta gama, logotipos de automóvil, electrónica de consumo.
Este "revestimiento complementario" es el campo principal de la empresa de aerosol: la imprimación es responsable de la planitud y adherencia antes del PVD, la capa de acabado es responsable de la protección y ajuste de tono después del PVD (como teñir a champán, gris arma). Tanto la imprimación como la capa de acabado deben tener buena fuerza interfacial con la película metálica PVD, y la capa de acabado no debe corroer la película metálica. Especial atención al "baja emisión de gas (low outgassing)" de la imprimación —si la imprimación libera moléculas pequeñas en la cámara de vacío, formará poros o contaminará la cámara en la película metálica, causando directamente empañamiento o desprendimiento del recubrimiento, este es el indicador central que distingue el revestimiento complementario PVD de la imprimación ordinaria.
Entender el complemento PVD también requiere distinguir "recubrimiento decorativo" y "recubrimiento funcional": el decorativo usa principalmente película de aluminio buscando brillo y color, el funcional puede recubrir cromo, titanio, indio e incluso aleaciones para obtener dureza, resistencia a corrosión o conductividad. El revestimiento complementario debe ajustarse en consecuencia —la película de cromo es más dura y exige mayor adherencia de la capa de acabado, la película de indio es más blanda y requiere capa de acabado más gruesa. Esta también es la razón por la que Kexin New Materials en Foshan hace "una formulación por cliente" para diferentes clientes: no hay capa de acabado universal que sirva para todas las películas metálicas.
四、Comparación de tres tipos de esquemas
| Dimensión | Cromado por galvanoplastia | Aerosol imitación cromo | PVD+aerosol |
|---|---|---|---|
| Textura | Verdadero cromo espejo | Aproximación visual | Cercano a metal real, teñible |
| Sustrato | Piezas conductoras | Casi ilimitado | Requiere entrar a cámara, forma limitada |
| Protección ambiental | Aguas residuales con cromo | Sin aguas residuales de galvanoplastia | Vacío sin residuo líquido |
| Conductividad | Conductor | No conductor | Conductor |
| Intemperie | Buena pero fácil pasivación | Depende del barniz | Excelente (con capa de acabado) |
| Costo | Alto (tres residuos+equipo) | Medio | Alto (equipo) |
| Flexibilidad de producción | Baja | Alta | Media |
| Espesor de película | Varios micrómetros a decenas de micrómetros | 40-80 micrómetros (multicapa) | Metal 0.05-2 micrómetros + capa de acabado |
| Claridad de imagen DOI | Extremadamente alta | Media-alta (depende de base plateada) | Alta |
| Sensación metálica multicolor | Limitada | Tono ajustable | Blanco de aleación + capa de acabado teñida |
La lógica de selección es clara: para gran volumen, sustrato ilimitado, principalmente decorativo —elegir aerosol imitación cromo; para sensación metálica real + conductividad + alta gama —elegir complemento PVD; solo considerar PVD cuando son piezas pequeñas de alto valor y pueden entrar a cámara. El galvanoplastia se conserva solo cuando la regulación lo permite y el rendimiento es obligatorio. Hay que añadir que "aerosol imitación cromo" y "complemento PVD" no son mutuamente excluyentes en la práctica: muchos proyectos de alta gama primero usan PVD para recubrir película real de aluminio como base metálica, luego cubren con sistema de barniz imitación cromo en aerosol para protección engrosada y efecto de color, formando ruta compuesta "metal real + decoración en aerosol", equilibrando textura y flexibilidad de producción.
五、Puntos clave de adaptación de sustrato
- Plástico (ABS/PC/PA): primero tratamiento de flama/plasma para elevar energía superficial, luego imprimación para plástico, aerosol fino multicapa de sistema imitación cromo, atención a temperatura de deformación térmica. ABS es más fácil de recubrir, PC requiere recocido previo para eliminar tensión y evitar grietas de plata, PA higroscópico requiere secado previo.
- Metal (acero, aluminio, aleación de zinc): pretratamiento desengrase fosfatado o pasivado, imprimación selladora de poros, base plateada espejo en aerosol fino múltiple. Piezas fundidas de aleación de zinc deben prevenir "burbujas", atención a gradiente de temperatura de horno.
- Vidrio/cerámica: imprimación silano acoplante, sistema espejo directo, atención a coincidencia de coeficiente de expansión térmica.
- Piezas complejas: aerosol imitación cromo es más amigable que PVD, pues cámara de vacío PVD da recubrimiento desigual en cavidades profundas y piezas con sombra; pero aerosol también requiere alcance de pistola y múltiples finas para uniformar espesor en cavidades profundas.
- Elastómero (TPU/TPE): requiere imprimación flexible y barniz flexible, si no agrietamiento por flexión.
六、Defectos comunes y contramedidas
| Defecto | Causa | Contramedida |
|---|---|---|
| Empañamiento espejo | Falta capa aislamiento, barniz ataca base plateada | Añadir capa aislamiento, cambiar barniz suave |
| Reflejo poco claro | Mala orientación escama aluminio base, imprimación irregular | Usar pasta plata espejo, lijar imprimación |
| Deslaminado interfacial | Mala compatibilidad imprimación/capa acabado | Hacer matriz compatibilidad, cambiar sistema |
| Color amarillento | Amarilleo barniz, oxidación pasta plata | Usar barniz alifático baja amarilleo |
| Película PVD desigual | Sombra cámara, temperatura desigual | Optimizar soporte, uniformar temperatura |
| Mala intemperie | Protección capa acabado insuficiente | Añadir absorbedor UV y HALS |
| Piel de naranja | Viscosidad alta, mala atomización, flash solvente rápido | Bajar viscosidad, cambiar boquilla, ajustar solvente |
| Poros | Emisión gas imprimación, poros sustrato | Elegir imprimación baja emisión, sellar sustrato |
| Craterado | Contaminación sustrato, tensión superficial desigual | Purificar pretratamiento, añadir nivelador |
七、Escenarios de aplicación
El aerosol imitación cromo se usa ampliamente en parrillas/perfilería de automóvil, grifería/regaderas de baño, paneles de electrodomésticos, luminarias, empaques cosméticos, accesorios de calzado —donde sea "querer sensación metálica brillante pero sin rendimiento metálico real". El complemento PVD se usa más en accesorios de relojes de alta gama, emblemas de automóvil, marcos medios de teléfonos, piezas de baño premium. Ambos liberan la "sensación metálica de alta gama" del taller de galvanoplastia a la línea de aerosol ordinaria. Al implementar concretamente también depende de la estructura de la pieza: la parrilla es decoración de gran área, exige alto DOI pero tolera leve desigualdad; piezas de baño en contacto prolongado con vapor y limpiadores, capa acabado debe tener fuerte resistencia química; tapa de frasco cosmético es pieza pequeña de alto valor, la pureza espejo es más exigente.
Kexin New Materials en base Foshan entrega establemente sistema aerosol imitación cromo a múltiples clientes de baño y adornos de automóvil, su experiencia: escribir espesor y compatibilidad de las cuatro capas "base—plata—aislamiento—barniz" en SOP exclusivo del cliente, para hacer la sensación cromo espejo un rendimiento replicable en masa. Para clientes de baño, refuerzan adicionalmente pruebas de resistencia a limpiadores y ciclo térmico de capa acabado; para adornos automóvil, incluyen intemperie y rayado como inspección obligatoria por lote.
La industria a menudo ignora en implementación el impacto del "diseño estructural de la pieza" en el efecto espejo: cavidad profunda, borde agudo, gran superficie plana tienen dificultades respectivas. Borde agudo fácil película fina y muestra base, requiere repinte local; gran superficie plana prueba uniformidad DOI, solape de pistola y velocidad de cadena deben controlarse estrictamente; cavidad profunda depende de alcance pistola y múltiples finas. Muchas quejas de "imitación cromo sale mal" tienen raíz en estructura de molde no optimizada para pintura, no en la pintura misma. Kexin New Materials al recibir pedido primero evalúa pintabilidad estructural de la pieza, da sugerencia de modificación de molde anticipada, bloqueando riesgo de rendimiento antes de muestra.
八、Tendencia: más verde, más real, más fino
El revestimiento imitación galvanoplastia avanza en tres direcciones. Una es descromado y base agua: pasta plata espejo y barniz hacia base agua/alto sólido, VOC desciende continuamente. Dos es "más parecido a metal real": mediante blanco de aleación PVD y capa acabado teñida, lograr champán, gris arma, oro rosa multicolor metal real, acercándose a biblioteca de color de galvanoplastia. Tres es capa fina y flexible: adaptarse a piezas de pared fina 3C y sustratos plegables, capa acabado hacia flexible y bajo espesor. Futuro "aerosol imitación cromo" y "complemento PVD" coexistirán largo plazo, sirviendo mercado por niveles de rendimiento y costo.
A más profundidad, la industria explora "espejo de un paso" y "imitación cromo UV" para reducir consumo: un paso intenta fusionar base plata y barniz reduciendo riesgo interfacial, ruta UV cambia curado térmico por radiación bajando energía y subiendo ritmo. Estas tecnologías aún en curva de rendimiento, pero dirección clara —reproducir experiencia simple de "espejo en capa simple" de galvanoplastia con método más ecológico de aerosol/curado por radiación.
九、Materia prima uno: sistema de resina de imprimación para vacío
La resina de imprimación complemento PVD debe cumplir requisitos aparentemente contradictorios: alta adherencia en sustrato, alta planitud y lijable, baja emisión gas tras curado, fuerte unión con película metálica evaporada, y tolerar solvente de capa acabado posterior. Sistemas comunes: pintura horno acrílica amino termoendurecible, poliéster saturado/poliuretano, epoxi especial, y acrilato curado UV. Donde "baja emisión gas" es alma de imprimación PVD —aditivos pequeños, monómero no reaccionado, solvente residual escapan en vacío, leve contamina cámara, grave genera burbujas o manchas de micrómetros en película metálica. Por eso imprimación PVD usa resina alta pureza y alta densidad de entrecruzamiento, control estricto de curado (a menudo horneado completo antes de cámara).
Químicamente, sistema acrílico/amino termoendurecible por entrecruzamiento denso y poco residuo es imprimación PVD más madura; poliuretano mejor flexibilidad y resistencia química, para piezas con impacto; imprimación UV ritmo rápido pero emisión gas más difícil, para electrónica sensible a capacidad. Kexin New Materials en Foshan empareja resina imprimación según sustrato: plástico acrílico blando, metal epoxi/poliéster, fin de bloquear adherencia y pureza espejo de capa PVD desde origen.
Diez、Materia prima dos: pigmentos de efecto metálico
Los pigmentos núcleo de sensación espejo son tres tipos. Uno es pasta aluminio vacío (VMP, Vacuum Metallized Pigment): depositar aluminio puro en vacío sobre PET formando capa espejo, luego desprender y triturar en escama finísima, reflectividad por escama cercana a lámina de aluminio, es protagonista de "base plata espejo". Dos es escama de vidrio (silver glass flake): vidrio con metal o alta refracción, resistente corrosión y oxidación, para baño y exterior exigentes. Tres es escama aleación cobre-zinc, escama acero inoxidable, para tono especial o conductividad.
Parámetros clave: distribución tamaño (más estrecha mejor orientación paralela), relación espesor-diámetro (mayor más paralela y reflectante), tratamiento superficie (silano/ácido graso afecta dispersión y antioxidante). Aluminio "destello" ordinario ancho y desordenado solo da brillo estrellado; pasta plata espejo por distribución estrecha + ultra fina + auxiliar orientación minimiza dispersión. Entender esto explica por qué "base plata espejo" no usa plata ordinaria.
Además de aluminio, escama acero inoxidable por inerte, no oxida, resiste ácido-base, usada en corrosión fuerte (equipo químico decorativo, señalización exterior), pero costo alto y reflejo menor. Mica titanio (perla) da irisación metálica pero no espejo plata, solo ruta "metal iridiscente". Pasta plata conductiva (plata escama) para blindaje electromagnético 3C y electrónica automóvil —en sistema imitación cromo es rol "función sumada": brillar y conducir, como mezcla base o capa independiente. Al elegir pigmento ver "contenido metálico" y "compatibilidad solvente": alto contenido sube reflejo pero espesa, usar resina portadora para equilibrar aplicación. Kexin New Materials en biblioteca formula puntúa pigmento por ejes "reflectividad/corrosión/costo/función" evitando elección a ojo.
Once、Preparación y mecanismo de orientación de base plata espejo
La preparación de base plata espejo es esencia "hacer escama aluminio yacer paralela". Proceso por tres sinergias: uno gradiente solvente —solvente lento mantiene película abierta, escama sedimenta por gravedad y cizalla paralela a sustrato, luego solvente medio-rápido fija; dos auxiliar orientación (microgel acrílico, éster celulosa) forma "red gel" en superficie alineando escama; tres parámetro aerosol —baja viscosidad, bajo flujo, múltiples finas, evitar aire rápido levante escama.
Si escama aleatoria erecta, luz dispersa multidireccional, "mate metálico"; si paralela amplia, luz refleja especularmente, imagen invertida clara. Esta es la línea divisoria de aerosol imitación cromo y pintura metálica destello. Industria cuantifica con "flop" y "brillo especular 20°": base plata espejo 20° sobre 90, plata ordinaria bajo 70. El formulador empuja estos números sin sacrificar adherencia y ventana de aplicación.
Cuantitativamente, ”flop” se refiere a la amplitud del cambio de brillo/tono con el ángulo de observación; la base de plata espejo busca ”bajo flop, alto espejo”, es decir, brillante tanto de frente como de lado y sin volverse gris; mientras que la pintura metálica común busca ”alto flop” para lograr un color cambiante según el ángulo. Además del brillómetro, las herramientas de caracterización incluyen el colorímetro multángulo (como el de tres ángulos 15°/45°/110°) y el medidor de imagen DOI (definición de imagen), que evalúa directamente con la nitidez de una imagen de rendija ”qué tanto se parece a un espejo”. Kexin New Materials, al desarrollar la base de plata, adopta ”brillo a 20° ≥ 88, DOI ≥ 80, Δflop ≤ cierto umbral” como criterio de liberación, transformando la sensación espejo de una revisión subjetiva a datos comparables, y facilitando también la trazabilidad entre lotes.XII. Principios de diseño de formulación y gradiente de solventes
En el diseño de formulación, la base de plata espejo debe ser ”resina extremadamente transparente, pigmento extremadamente brillante, solvente extremadamente cuidado”. Se prefieren resinas de poliuretano alifático o acrílico de alta transparencia, evitando la amarillez aromática; se selecciona pasta de aluminio espejo de distribución estrecha, con adición controlada en el rango de 6%-14%, ya que en exceso destruye el paralelismo y en defecto el reflejo es insuficiente. El gradiente de solventes es la parte más sutil de esta capa: usualmente se compone de una combinación de tres segmentos ”cuerpo de secado lento + ajuste de secado medio + pequeña cantidad de secado rápido antiescurrimiento”, y la curva de evaporación debe coincidir con la ventana de tiempo de sedimentación y orientación de las láminas de aluminio.
La formulación de la capa de aislamiento es opuesta: debe ser ”inerte, densa, fina” — comúnmente se usa un barniz de alta reticulación y bajo hinchamiento (como poliuretano bicomponente o barniz UV) pulverizado fino a 5-8 micras, sellando la base de plata sin ser atacada por la capa de barniz superior. La capa de barniz espejo debe ser ”alta transparencia, alta plenitud, resistencia a la intemperie”: poliuretano alifático o acrílico, con suficiente absorbedor UV (como benzotriazoles) y estabilizador de luz amina impedida (HALS), algunos añaden sílice nano para resistencia a rayas. La lógica general de formulación es ”abajo duro arriba flexible, abajo transparente arriba protector”, con responsabilidades claras por capa.
XIII. Proceso completo de deposición al vacío (PVD)
El PVD principal se divide en deposición por evaporación y deposición por pulverización. La deposición por evaporación usa calentamiento resistivo o haz de electrones para fundir y evaporar alambre de aluminio/gránulos de cromo, el vapor se condensa en la superficie de la pieza formando película, rápida pero con alto costo y baja utilización de metal puro; la pulverización usa iones de argón para bombardear el blanco y expulsar átomos metálicos que se depositan, película densa, fuerte adherencia, puede depositar aleaciones, pero equipo y ciclo costosos. Sea cual sea, la cámara debe bombearse a alto vacío de 10^-4 a 10^-5 mbar, de lo contrario el gas residual oxida y oscurece la película metálica.
Antes de entrar a la cámara, la pieza se monta en fixture asegurando sin obstrucción y calentamiento uniforme; la distancia entre fuente de evaporación y pieza, y la velocidad de rotación de la pieza determinan la uniformidad del espesor. El espesor de la película metálica depositada suele estar entre 0.05-2 micras — muy fina no cubre el color base, muy gruesa desperdicia y se agrieta fácilmente. La pieza con película de aluminio es un espejo plateado de alta reflexión, pero la película desnuda es extremadamente frágil, teme rayones y oxidación, debe salir de cámara y pulverizar capa de acabado lo antes posible. Kexin New Materials, al coordinar con fábricas PVD, suele alinear la curva de curado en cámara de la imprimación con el ciclo de la cámara de la planta de deposición, reduciendo la contaminación de película por almacenamiento intermedio.
En detalles de proceso, la tasa de evaporación de la deposición por evaporación, el vacío base de la cámara y la velocidad lineal de rotación de la pieza determinan conjuntamente la ”densidad” y ”reflectividad” de la película. Si el vacío base es insuficiente, el oxígeno y vapor de agua residual generan alúmina/hidróxido de aluminio en la película de aluminio, visible a simple vista como oscurecimiento y neblina; rotación desigual produce estrías de espesor. La pulverización, aunque equipo caro, da película más densa, puede depositar aleaciones (como blanco de cromo para imitación cromo, blanco de titanio para gris cañón), omitiendo capa de tinte, textura más ”real”. Recientemente aparece ”deposición por arco múltiple” para mejorar adherencia, apta para piezas de alta abrasión. Para fabricantes de revestimiento, la energía superficial de la película metálica varía según método, la formulación de adherencia de la capa de acabado debe ajustarse — esta es la razón de ”conocer la deposición para formular” en revestimientos compatibles.
XIV. Función y aplicación de la imprimación previa a PVD
La imprimación previa a PVD tiene tres tareas: rellenar defectos micro del sustrato (proveer base espejo), puentear sustrato y película metálica (alta adherencia), bajo desgasificación (no contaminar cámara). En aplicación requiere ”fina, plana, limpia”: espesor usual 10-20 micras, muy gruesa amplifica estrés interno, muy fina no cubre defectos; superficie lijada o autonivelante a planitud espejo (pues la película metálica ”fotocopia” fielmente defectos); curado completo, común 60-80℃ 30-60 min o más, asegurar sin residuales volátiles.
La limpieza de la imprimación suele subestimarse: polvo de taller, huellas, residuos de desmoldeante se vuelven fuente de gas o contaminación en vacío, manifestando poros en deposición, neblina local. Por ello la línea PVD exige limpieza cercana a industria electrónica. Fábricas maduras en Foshan usan transferencia limpia y entrada a cámara con límite de tiempo tras imprimación, reflejo de esta lógica.
XV. Función y formulación de la capa de acabado (pintura) posterior a PVD
La capa de acabado posterior a PVD es la ”trinchera” de toda la ruta: sella la frágil película metálica, provee intemperie, rayones, químico y ajuste de tono. No debe contener componentes que corroyan aluminio (como resina ácida, solvente halógeno), si no la película cambia o se desprende. Se usa poliuretano bicomponente alifático o acrilato UV, espesor 20-40 micras, con absorbedor UV y HALS, si necesario tinte para champán, gris cañón, oro rosa etc. ”sensación metálica teñida”.
La aplicación debe ser ”suave” — evitar alto cizallamiento que dañe película; se usa pulverizado de bajo flujo multicapa o vertido, temperatura de curado no muy alta (diferencia dilatación aluminio-sustrato arruga). La capa de acabado es protagonista en intemperie: sin ella, aluminio desnudo se oxida en meses. Kexin New Materials en proyectos PVD de baño añade CASS y ciclo térmico a la capa de acabado, asegurando grifería sin desprendimiento por años en baño húmedo.
XVI. Sistemas de pulverizado imitación cromo de etapa única y múltiple
En la industria, ”pulverizado imitación cromo” tiene tipos simplificado y lujo. El simplificado es ”pintura de plata espejo monobote + barniz” en dos capas, con pasta de plata espejo de alta calidad directo, apto para piezas con DOI medio, alto rendimiento, bajo costo. El lujo es el mencionado ”base—plata—aislamiento—barniz” en cuatro capas, DOI y pureza máximos, para cosmética, emblemas automotrices. También ”monocomponente secado rápido” para prototipos, ”bicomponente” para producción con alta resistencia.
Elegir sistema es esencialmente triángulo ”rendimiento/costo/textura”. Kexin New Materials suele definir nivel según cliente, luego diseñar formulación y SOP por capa, no forzar misma pintura a todas; así equipo Foshan replica estable cromo espejo. A nuevos clientes sugieren primero cuatro capas lujo para validar límite estético, luego comprimir a dos según rendimiento y costo.
XVII. Parámetros de proceso: viscosidad, espesor y curado
La ventana de proceso de pulverizado imitación cromo es estrecha, parámetros cuantizados. Viscosidad: base plata espejo con copa Ford #4 en 12-18 s (copa 4 de pintura ~20-30 s), muy espeso mala orientación, muy líquido escurre; barniz algo más viscoso para plenitud. Espesor clave: imprimación 10-20 μm, base plata 8-15 μm (muy gruesa apila aluminio desordena y baja reflejo), aislamiento 5-8 μm, barniz espejo 25-40 μm, total 50-80 μm.
Curado: poliuretano bicomponente a temp. ambiente o 60℃ forzado, barniz UV requiere intensidad y energía precisas (ej. 800-1200 mJ/cm²). Temperatura fuera de control se refleja en apariencia: horno alto amarillea resina base, bajo reticulación débil entre capas. Entre capas controlar ”intervalo” — muy corto solvente disuelve y ataca, muy largo baja adherencia, usual 5-15 min flash antes de siguiente. Estos números en SOP, no a mano de maestro.
Parámetros de hardware también cuantizados: boquilla 1.2-1.6 mm (plata fina, barniz gruesa), presión atomización 2-4 bar, distancia 15-25 cm, velocidad cadena define espesor; abanico y solape 1/2 a 2/3 para uniforme. Cabina 23±2℃, humedad 60±10% ventana común, muy alta solvente lento escurre, muy baja orange peel y estática. Para espejo, hasta ”aceite/agua en aire comprimido” filtrar mínimo, si no punto aceite es mancha negra espejo. Kexin Foshan conecta parámetros a MES con alarma, desvío para línea auto, mínima variación humana — clave de DOI estable no suerte.
XVIII. Equipo de pulverizado y layout de línea
Pulverizado imitación cromo exige equipo ”limpio + estable”. Cabina limpia clase 10k-100k (al menos despolvo), pues polvo es defecto brillante espejo; pistola HVLP o campana electrostática fina, aluminio paralelo sin salpicar; línea transporte uniforme y constante, evita variación espesor. Línea PVD necesita además máquina vacío y sala limpia previa.
Layout típico: pretratamiento (desengrasado/plasma) → imprimación → túnel nivelado y horno → base plata espejo (multicapa) → aislamiento → barniz espejo → curado → inspección. Si PVD, tras imprimación curada insertar vacío, luego capa acabado. Kexin Foshan conecta temp/humedad/velocidad/parámetros a MES por lote trazable, crítico para espejo — deriva un punto, DOI de lote cae.
XIX. Control de calidad (QC): adherencia y reflectividad
QC de espejo más estricto que pintura común. Adherencia con cuadrícula (GB/T 9286 / ISO 2409) y cinta, PVD además ebullición y ciclo térmico por descape. Reflectividad y DOI núcleo estético: brillómetro 20°/60° para brillo, DOI (o nitidez imagen) para ”qué tanto espejo”; colorímetro para ΔE, evita lote oscuro o tono.
Profesionales miden ”curva de reflexión” — espejo real pico agudo en ángulo especular, plata mate pico ancho. Distingue objetivamente base plata espejo de plata común. Kexin entrega con umbral ”brillo mínimo + DOI mínimo + ΔE máximo”, subjetivo ”parecido cromo” a número inspectable, razón de clientes baño y auto a largo plazo.
Además apariencia, QC vigila ”distribución espesor” — por corriente de Eddy o RX por capa base/plata/barniz, asegura total y ratio en ventana; y ”dureza y abrasión” — lápiz (GB/T 6739) y Taber para rayones. PVD además cuadrícula+ebullición por adherencia falsa, destructivo pero necesario para evitar ”brilla pero raspa y cae”. QC de ”vistazo” a ”puerta numérica” es condición dura para entrar a grandes clientes sustituyendo electroplacado.
XX. Detección corrosión y intemperie: CASS y niebla salina
Revestimiento metálico teme ”óxido” y ”envejecer”. NSS (GB/T 10125 / ASTM B117) mide corrosión base; CASS más severo, baño y auto, simula húmedo con cloro. PVD aluminio con microporo en CASS difunde óxido blanco desde poro, por eso densidad de acabado define tiempo CASS (baño alto 24-96 h sin anomalía).
Intemperie con lámpara xenón (GB/T 16422) y absorbedor UV para amarilleo y pérdida brillo, ciclo térmico (-30 a 80℃) para dilatación. No es ”decoración”, es umbral duro para entrar a OEM de auto/baño sustituyendo electroplacado. Foshan retiene muestra por lote para envejecimiento acelerado, logra ”sustituir electroplacado” certificable no solo ”parecido”.
XXI. Solución de fallas: piel de naranja
Piel de naranja es defecto más frecuente en pulverizado imitación cromo, superficie ondulada como naranja, rompe planitud espejo. Causas: viscosidad alta no nivela; mala atomización (baja presión, boquilla fina, lejos) gota grande; solvente flash rápido seca superficie antes de nivelar. Solución: bajar viscosidad, boquilla mayor/presión, solvente lento o nivelador (silicona/acrílico), controlar temp. cabina no alta.
No confundir con ”orientación aluminio”: piel es macro, orientación micro dispersa, suma espejo ni plano ni brillante. Diagnosticar con brillo 60° + ojo de onda, luego tratar. Kexin en SOP fija ventana temp/humedad (23±2℃, 60±10%) para piel mínima en origen.
XXII. Solución de fallas: neblina (hazing)
Neblina es gris blanquecino, no claro, segundo defecto común. Causa principal ”barniz ataca base plata” — solvente superior disuelve/hincha aislamiento/base, desordena aluminio; o falta aislamiento ataca directo. También humedad alta hidroliza plata, o desgasificación imprimación da neblina en interfaz. Solución: añadir aislamiento, barniz bajo hinchamiento suave, control humedad, imprimación curada.
En PVD, neblina por oxígeno residual oxida aluminio, o acabado corroye. Ver ubicación: uniforme es formula/solvente, local es contaminación/gas. Base de ”nitidez espejo” detecta temprano, evita lote perdido. Foshan: aislamiento mejor grueso que fino (en DOI aceptable), seguro contra ataque.
XXIII. Solución de fallas: falla de adherencia
Falla adherencia es cuadrícula descarga, ebullición burbuja, descape entre capas. Raíz en interfaz: pretratamiento sucio (aceite/desmoldeante), imprimación mal curada, intervalo largo capa débil, PVD desgasifica y aluminio falso. Solución: pretratamiento (plasma/lijado/desengrase), curva curado, ventana intervalo, resina bajo gas.
Especial ”adherencia falsa PVD”: imprimación no curada suelta gas en vacío levanta película, espejo normal pero raspa y cae, oculto. Por eso PVD debe tener ”confirmación curado previo a cámara”. Kexin lo pone en instructivo con curva de horno registrada, control de proceso no retrabajo.
XXIV. Aplicación en industria automotriz
Auto es mercado mayor de imitación electroplacado. Parilla, molduras, manijas, emblemas, interiores usan pulverizado o PVD para sustituir cromo, aligerar y cumplir ELV sin cromo. Técnico: intemperie (5-10 años sin brillo), rayón, térmico, impacto piedra, ciclo corrosión y xenón de OEM.
Pulverizado en exterior equilibra ”brillo” y ”resistencia”: muy fino se daña, muy grueso se agrieta. PVD en emblemas pequeños valiosos por metal real y conductivo (antena). Kexin para Tier2 en Foshan provee con ”certificar antes de suministrar”, apariencia y intemperie juntas, luego lote.
XXV. Aplicación en industria de baño
Grifería, regaderas, accesorios tocan agua, limpiador y sudor, exigen corrosión y químico altos, campo de PVD (y pulverizado medio). Técnico: tiempo CASS, limpiador (cloro), ciclo térmico sin grieta. Densidad acabado e integridad película definen vida, por eso ”PVD aluminio/cromo + acabado grueso”.
Distinto a auto, baño teme ”corrosión por picadura” — microporo en CASS entra corrosión. Solución: acabado multicapa fino denso, imprimación sellaporo, capa cierre. Kexin en baño diseña CASS de 24 a 96 h y prueba limpiadores, base de datos para ambiente baño, base de suministro estable en Foshan.
XXVI. Aplicación en industria electrónica 3C
Marco de celular, anillo cámara, logo, bisagra notebook son PVD en 3C, buscan ”sensorio metálico + fino + sin descape”. 3C pared fina, pequeño, exigente DOI y tono, suele teñir metal (gris cañón, champán, gris espacial). Difícil: deforma térmico y estrés, imprimación fina y flexible, acabado flexible bajo espesor.
Pulverizado en 3C para decorativos no estructurales y locales de carcasa, PVD domina marco y logo. Ambos exigen limpieza y lote consistente. Kexin con clientes sur de China pone espesor, ΔE, adherencia como inspección total en línea, ritmo ”cero defecto” de 3C — esto fuerza automatización y datos en Foshan.
3C tiene dos demandas especiales: una ”metal multi-color unido” — marco, anillo, logo mismo tono, bloquear lote de tinte y ΔE cruzado; dos ”señal no bloqueada” — película metálica continua gruesa debilita antena, se usa corte local, pintura conductiva o patrón no continuo. Estos son puntos de ingeniería con diseño de equipo, solo formulación no basta.
XXVII. Aplicación en decoración y hogar
Luminarias, herrajes mueble, marcos, regalos, calzado, tapa cosmética son decoración. Exigen poco función, mucho ”parecido cromo”, lote y costo sensibles, campo de pulverizado simplificado. Tapa cosmética y regalo alto exigen ”espejo casi cero defecto”, vuelven a cuatro capas lujo. Herraje hogar resiste sudor y limpieza.
Difícil oculto es ”tendencia de tono” — champán, oro rosa, gris cañón cambian año, formulación debe cambiar rápido. PVD con acabado teñido es flexible, pulverizado añade tinte en barniz. Kexin Foshan tiene línea flexible para multi-pedido pequeño, prototipa rápido ”color metal moda” a producible, acorta ciclo de cliente.
XXVIII. Análisis de costo: imitación cromo vs electroplacado vs PVD
Costo en ”costo total” no solo material. Cromo electroplacado barato material pero con fixture, desplacado, agua cromo, residuo peligroso y cumplimiento, costo área alto y sube. Pulverizado imitación (pasta plata cara) más capas y equipo, costo medio, pero sustrato libre, rendimiento controlado, sin tres desechos, ventaja total. PVD equipo caro, cámara baja uso, costo pieza alto, pero metal real da prima, apto valor alto.
Parilla auto: electroplacado con fixture y tres desechos sube costo oculto, pulverizado generaliza línea baja umbral; grifería baño: PVD caro pero prima y evita riesgo cumplimiento. Kexin sugiere ”según valor y volumen pieza” — decoración volumen pulverizado, valor alto PVD, no solo precio material.
XXIX. Normas ambientales y de metales pesados
Motor de sustitución es norma. EU RoHS limita cromo hexavalente en eléctrico/electrónico; REACH autoriza cromo estricto; ELV auto sin pesados; en China Ley agua, suelo y plan de reducción pesados aprietan cromo. Inspección ambiental limita parques electroplacado, escasea y sube costo.
Imitación electroplacado sin cromo hexa, sin líquido, cumple; pero: pasta plata con aluminio riesgo explosión polvo debe antiexplosión; base agua baja VOC; PVD vacío sin líquido pero blanco y cámara dan sólido menor. Kexin Foshan como fábrica verde maneja polvo y solvente, ”cumplimiento” como sistema no inspección, clave para clientes UE y China.
En cuanto a los límites específicos, el umbral de RoHS para el cromo hexavalente es del 0,1 % (1000 ppm) en materiales homogéneos, y exige que la detección de Cr(VI) sea negativa; REACH requiere registro y autorización para determinados compuestos de cromo; las normas nacionales «GB 30981 revestimiento anticorrosión para estructuras de acero de edificios» y las normas locales de emisión de VOC para la aplicación industrial de revestimientos imponen límites superiores de VOC en la aplicación industrial de revestimientos, lo que obliga a los sistemas espejo a cambiar a base de agua/alto contenido de sólidos. Para las empresas exportadoras, también hay que prestar atención a la Propuesta 65 de California y a las normativas de envases/contacto con agua de diversos países. Anteponer estas «listas de cumplimiento» al diseño de la formulación permite evitar retiros del mercado tras el lanzamiento: sustituir el galvanizado no es solo un problema técnico, sino también de adaptación normativa.
XXX. Situación actual de la cadena de suministro y la industrialización
La cadena de suministro de revestimientos tipo galvanizado se divide en tres niveles: los pigmentos upstream (pasta de aluminio espejo, escamas de vidrio, materiales de blanco) son suministrados principalmente por fábricas especializadas en pigmentos metálicos y materiales de vacío; la resina y la formulación de nivel medio son realizadas por empresas de revestimientos (como Kexin New Materials); el downstream son las fábricas de aplicación de revestimientos sustitutas del galvanizado y las marcas terminales. En los últimos años, la sustitución nacional de la pasta de aluminio espejo upstream se ha acelerado, y la reducción de costos ha impulsado la popularización del cromado por pulverización; la nacionalización de equipos PVD también ha reducido el umbral de equipamiento.
Los cuellos de botella de la industrialización radican principalmente en la «tasa de rendimiento» y la «uniformidad»: los productos espejo son intolerantes a las imperfecciones, cualquier deriva de parámetros se hace visible. Por lo tanto, las empresas con capacidad de estandarización SOP y digitalización tienen más facilidad para destacar. Foshan, como clúster manufacturero, cuenta tanto con terminales de saneamiento, electrodomésticos y 3C, como con subcontratación madura y suministro de revestimientos, formando una cadena corta «terminal—aplicación—revestimiento», favorable a la iteración rápida de revestimientos tipo galvanizado. Kexin New Materials justamente se apoya en esta ventaja geográfica e industrial para establecer la capacidad de prototipado rápido a producción en masa.
XXXI. Sistema de normas y certificaciones
Las normas comunes de la industria incluyen: adherencia GB/T 9286 (ISO 2409), brillo GB/T 9754 (ISO 2813), dureza lápiz GB/T 6739, niebla salina GB/T 10125 (ASTM B117/CASS), envejecimiento por lámpara de xenón GB/T 16422, diferencia de color ISO 11664 (CIE Lab). Los automóviles y el saneamiento tienen normas internas de fabricantes/marcas, a menudo más estrictas que las nacionales (como corrosión cíclica, inmersión en limpiadores específicos).
Para los productos «sustitutos del galvanizado», la certificación no es solo cumplimiento, sino también el boleto de entrada a la cadena de suministro de grandes clientes. Por ejemplo, las piezas de automóviles deben pasar el sistema IATF 16949 y la aprobación de materiales del fabricante; la exportación de saneamiento a Europa suele requerir certificaciones de contacto con agua como WRAS/ACS; el 3C se rige por las normas de apariencia y confiabilidad de la marca. Kexin New Materials opera en Foshan bajo IATF e ISO 9001, e internaliza las inspecciones anteriores como control de entrada y salida, haciendo que el «cromado/PVD complementario» pueda conectarse directamente con los estrictos requisitos de admisión de clientes.
XXXII. Ruta de base acuosa y alto contenido de sólidos
Para reducir VOC, la base de plata espejo y el barniz evolucionan hacia base acuosa, alto contenido de sólidos y UV sin disolvente. La pasta de plata espejo acuosa es difícil: la alta tensión superficial del agua dificulta que las láminas de aluminio se orienten paralelas, y el aluminio reacciona con el agua produciendo gas, requiere recubrimiento de silano en láminas de aluminio + auxiliares de formación de película específicos + dispersión de bajo cizallamiento. El alto contenido de sólidos se apoya en resinas de baja viscosidad para aumentar sólidos y reducir disolvente, con ventana de aplicación más estrecha que requiere control preciso de temperatura. La ruta UV tiene bajo consumo energético y ritmo rápido, pero la película de aluminio/los pigmentos son sensibles a la contracción volumétrica de curado, fácilmente se agrietan.
El valor de la base acuosa no es solo ecológico, sino también cumplimiento de exportación (normativas VOC de varios países). Pero actualmente el sistema de plata espejo acuoso sigue teniendo costo alto y DOI ligeramente inferior al de base disolvente, usándose mayormente en piezas decorativas de gama media. Kexin New Materials ya tiene reservada una formulación de laboratorio de base de plata espejo acuosa, y la valida en pequeños lotes en pedidos de exportación sensibles a VOC; la dirección es clara pero el ritmo es pragmático: no se sacrifica el rendimiento por la etiqueta ecológica.
XXXIII. Sistema de cromo falso curado por UV
El curado UV reemplaza el horneado térmico por curado por luz, con ventajas de bajo consumo energético, ritmo rápido (nivel de segundos), sin emisión de disolvente, adecuado para piezas delgadas de gran volumen. Las dificultades son: las láminas de aluminio espejo reflejan/dispersan UV afectando la penetración de luz, difícil curar totalmente películas gruesas; contracción volumétrica causa estrés interfacial; las láminas de aluminio pueden catalizar reacciones secundarias bajo UV. Por ello el cromo falso UV usa mayormente «base UV + cara UV» o «base termocurable + cara UV» híbrido, controlando espesor y energía luminosa coincidente (como curado multi-lámpara 800-1500 mJ/cm²).
La ruta UV tiene buen futuro en piezas sensibles al ritmo como láminas decorativas 3C, tapas de cosméticos. La línea experimental de Kexin New Materials en Foshan ya usa cara UV para elevar capacidad de piezas PVD, el núcleo es elegir resina fotocurable de baja contracción e inerte a la película de aluminio, y escribir la curva de energía en la tarjeta de proceso. Para fábricas que quieran reducir más consumo, UV es un siguiente paso mejor que el horneado, pero con la premisa de resolver la uniformidad de curado del sistema de aluminio.
XXXIV. Adaptación a sustratos flexibles y piezas de pared delgada
Sustratos flexibles como 3C de pared delgada, TPU/TPE plegables, interiores blandos de automóviles requieren que el revestimiento «doble sin agrietar». El sistema espejo duro normal se agrieta blanco al doblar, requiere resinas flexibles (como elastómero de poliuretano alifático, acrílico flexible) para base y cara, y reducir espesor, aumentar elongación. La dificultad es que las resinas flexibles suelen tener DOI ligeramente bajo y resistencia al rayado algo débil, hay que elegir entre «flexible» y «brillante».
En proceso, las piezas flexibles requieren curado a baja temperatura para evitar deformación del sustrato, el cromado por pulverización multicapa debe ser más delgado; PVD en piezas flexibles está limitado (película fina frágil en vacío, fácil agrietar al doblar), mayormente se usa cromado por pulverización flexible. Kexin New Materials ha desarrollado sistema de espejo flexible para materiales de calzado y adornos flexibles, la clave es que el módulo de imprimación y capa de acabado coincida con el sustrato, tomando «100.000 dobleces sin agrietar» como criterio de aceptación, ampliando el límite de aplicación del tipo galvanizado en elastómeros.
XXXV. Caso de línea de producción de Kexin New Materials en Foshan
La base de Foshan de Kexin New Materials (kexinMaterials) hizo del «cromado por pulverización» y el «complemento PVD» dos líneas conmutables: una línea de pulverización multicapa general para molduras de automóviles, paneles de electrodomésticos y adornos; una línea limpia complemento PVD para saneamiento y 3C. Su metodología es «triple bloqueo»: bloquear coincidencia de resina de imprimación y sustrato, bloquear gradiente de disolvente orientado de base de plata, bloquear formulación de intemperie de capa de acabado, y escribir esto como SOP exclusiva del cliente y parámetros MES.
Un caso típico es el proyecto de sustitución PVD de un fabricante líder de saneamiento del sur de China: la línea de galvanizado original estaba limitada por aprobación ambiental, el equipo de Kexin usó estructura de «imprimación epoxi (baja emisión de gas) + aluminizado en vacío + capa de acabado de poliuretano bicomponente (con HALS/absorbedor UV)», llevando CASS de 24 horas requeridas por el cliente a 72 horas sin anomalía, y pasando establemente ciclo térmico, ayudando al cliente a completar el cambio de línea de galvanizado a complemento PVD. Otro caso es cromado por pulverización de parrilla de automóvil, mediante cuatro capas versión de lujo se llevó DOI cerca de espejo, rendimiento de 70 % en prueba a más de 95 % en producción en masa. Estos casos muestran que sustituir galvanizado no depende de una sola pintura, sino de ingeniería de sistema.
XXXVI. Toma de decisiones de selección y perspectivas futuras
Marco práctico de selección para el lector: primero preguntar «¿se necesita función metálica real (conducción/desgaste/blindaje)?» — sí, entonces complemento PVD o mantener galvanizado; no, entonces cromado por pulverización. Luego preguntar «¿sustrato y forma?» — plástico/irregular/grande elija cromado por pulverización, pequeño alto valor que entre en cámara elija PVD. Luego preguntar «¿volumen y costo?» — volumen grande decorativo use cromado por pulverización simplificado, alto valor lote pequeño use PVD o cuatro capas de lujo. Finalmente preguntar «¿normativa y exportación?» — exportar a UE priorice ruta sin cromo y prepare certificaciones VOC y de contacto con agua.
De cara al futuro, los revestimientos tipo galvanizado evolucionarán por cuatro líneas: «más verde (acuoso/UV/alto sólidos), más real (blanco de aleación + cara teñida multicolor metálico), más delgado y flexible (3C y elastómeros), más inteligente (inspección total DOI en línea y bucle de datos)». El galvanizado no desaparecerá de la noche a la mañana, pero en decoración y funciones ligeras, el cromado por pulverización y el complemento PVD serán el mainstream absoluto. Empresas de revestimientos como Kexin New Materials con capacidad de cadena completa «formulación+proceso+SOP+detection» jugarán un rol clave de suministro en esta ola de sustitución. Para las empresas manufactureras, establecer temprano reserva de proceso y certificación de sustitución de galvanizado es tanto necesidad de cumplimiento ambiental como oportunidad de diferenciación de producto.
Preguntas frecuentes (FAQ)
Q1: ¿Puede el cromado por pulverización sustituir el galvanizado real?
En escenarios decorativos y de función ligera puede «engañar como real», ahorrando aguas residuales de galvanizado y limitaciones de sustrato; pero no conduce, no resiste desgaste fuerte, no puede sustituir la función de galvanizado en conducción, desgaste, capa gruesa. Si se necesita conducción o blindaje electromagnético, hay que volcarse al complemento PVD o ruta de revestimiento conductor.
Q2: ¿Por qué el revestimiento de cromo falso se «empaña» y no es como espejo?
Lo más común es falta de capa de aislamiento causando que disolvente del barniz ataque la base de plata, o orientación insuficiente de láminas de aluminio de base de plata, imprimación irregular, humedad ambiental alta hidroliza levemente la pasta de plata. Agregar capa de aislamiento, usar pasta de plata espejo, lijar imprimación, controlar humedad suele resolver; la ruta PVD también debe revisar oxígeno residual de cámara y corrosividad de capa de acabado.
Q3: ¿Cómo elegir entre PVD y cromado por pulverización?
Si se quiere sensación metálica real, conducción, gama alta y pieza pueda entrar en cámara de vacío — elija complemento PVD; si gran volumen, irregular, sin límite de sustrato, principalmente decorativo — elija cromado por pulverización. Pieza pequeña alto valor puede ir PVD, volumen grande decorativo ir cromado por pulverización simplificado, ambos también pueden usarse compuestos.
Q4: ¿Pueden las piezas de plástico hacerse cromo falso?
Sí. Primero tratamiento plasma/llama, luego imprimación para plástico, pulverización multicapa fina de sistema espejo, controlar temperatura para evitar deformación térmica, es proceso maduro de 3C y adornos de automóvil. PC requiere recocido previo para eliminar estrés, PA requiere presecado para prevenir burbujas.
Q5: ¿De qué depende la intemperie del revestimiento de cromo falso?
Depende del barniz espejo de capa más externa: elegir poliuretano alifático/acrílico, agregar suficiente absorbedor UV y HALS, para mantener transparencia sin amarilleo a largo plazo. La ruta PVD depende de capa de acabado densa que aísle la película metálica del exterior, CASS y envejecimiento por xenón son clave de verificación.
Q6: ¿Puede el cromo falso acuoso lograr espejo?
Sí, pero más difícil que base disolvente, requiere pasta de plata espejo acuosa y auxiliares de formación específicos para controlar orientación y nivelado, actualmente costo algo alto, es foco de trabajo acuoso. Piezas decorativas de gama media ya pueden aplicarse en pequeño lote, espejo de gama alta aún mayormente se logra con sistema disolvente/UV.
Q7: ¿Por qué la base de plata espejo no puede usar pintura de plata común?
La plata común tiene distribución de tamaño amplia, orientación aleatoria, la luz se dispersa en «mate metálico»; la base de plata espejo usa pasta de aluminio espejo ultradelgada de distribución estrecha + auxiliar orientador + gradiente de disolvente para acostar láminas de aluminio paralelas, formando reflejo claro. La diferencia de brillo 20° y DOI es significativa, no son intercambiables.
Q8: ¿Por qué después de PVD de película de aluminio hay que pulverizar capa de acabado?
La película de aluminio desnuda es extremadamente frágil, teme rayado y oxidación, y no tiene intemperie, en meses pierde brillo y se oxida. La capa de acabado sella la película metálica, aporta intemperie, resistencia al rayado, química y ajuste de tono (champán, gris arma, etc.), es la capa «foso defensivo» indispensable del complemento PVD.
Q9: ¿El costo de sustituir galvanizado es siempre menor?
No necesariamente solo en material. El galvanizado material es barato pero costo de tres desechos y cumplimiento alto; cromado por pulverización integrado medio y ahorra tres desechos; PVD equipo caro pieza más cara pero con prima alta. Debe evaluarse por «valor de pieza + volumen + normativa», no solo comparar precio unitario de material.
Q10: ¿Qué tipo de solución de sustitución de galvanizado puede hacer Kexin New Materials?
Kexin New Materials (kexinMaterials) base Foshan ofrece dos sistemas: cromado por pulverización (dos capas simplificado a cuatro capas de lujo) y complemento PVD (imprimación baja emisión + capa de acabado), cubriendo molduras de automóvil, grifería de saneamiento, marco central 3C, electrodomésticos y adornos, con soporte de SOP, detección y certificación, ayudando al cliente a completar el cambio de línea de galvanizado a sustitución ecológica.
Lectura adicional
- Mecanismo de formación de película de pintura metálica con destello y orientación de polvo de aluminio — Entender los pigmentos de efecto metálico es la base del «sensación metálica» del tipo galvanizado.
- Principio de formulación de pintura martillada y pintura arrugada — Ruta de contraste cuando se quiere «metal con textura» en lugar de «metal espejo».
- Revestimiento de aislamiento y gestión térmica para baterías de nueva energía — Ideas relacionadas de metalización/control de conducción de carcasa de batería.