Когда клиент говорит «нужно такое блестящее металлическое ощущение, как у хромирования», традиционным ответом было только гальваническое покрытие. Но гальваника сталкивается с жесткими ограничениями: сточные воды с содержанием хрома, тяжелые металлы, ограничения по форме, обязательная электропроводность подложки, и под давлением экологических требований и затрат становится всё труднее её применять. Поэтому «имитационное гальваническое покрытие» — получение текстуры, близкой к зеркальному хрому, на неметаллических или произвольных по форме деталях методом напыления или вакуумного напыления — стало популярным альтернативным направлением за последнее десятилетие. Оно делится на две ветви: первая — напыляемые имитационные хромовые/гальванические покрытия (создание хромового ощущения за счет многослойного наложения высокоглянцевой серебряной краски и зеркального лака), вторая — сопутствующие покрытия для вакуумного напыления (PVD) (осаждение металлической пленки в вакуумной камере с последующим напылением защитного слоя). В этой статье подробно разбираются оба типа «альтернативных металлических покрытий» — от сырья, рецептур, технологий, оборудования до контроля, устранения неисправностей, себестоимости, нормативов, цепочки поставок и стандартов — чтобы помочь вам найти баланс между «похоже ли на хром» и «можно ли это внедрить».
Компания Кэсинь Синьцайляо (Гуандун) ООО расположена в Фошане и имеет несколько зрелых систем в области имитационных металлических и заменяющих гальванику покрытий, обслуживала клиентов по автомобильным решеткам, сантехнике, бытовой технике и 3C-продукции, обладает системным опытом в межслойном согласовании «напыляемого имитационного хрома» и сопутствующих покрытиях PVD. Ниже в техническом изложении будут вставляться реальные примеры производственных линий Фошаня для удобства сопоставления теории с массовым производством.
一、Почему необходима замена гальваники
Боли гальванического хромирования очевидны: шестивалентный хром крайне токсичен, высока стоимость очистки сточных вод, электролит содержит тяжелые металлы; детали должны проводить ток и быть пригодными для подвесов, сложные внутренние полости и пластиковые детали нельзя напрямую покрыть; для крупных и фасонных деталей равномерность покрытия низкая; тяжелые инвестиции в линию и соблюдение экологических норм. Когда законодательство постепенно вытесняет шестивалентный хром, производителям приходится искать альтернативу. Имитационное гальваническое покрытие обходит электрохимию за счет «физического формирования пленки», подложка может быть от пластика до металла и стекла, и при этом не образуются гальванические сточные воды — что как раз восполняет недостатки гальваники.
Нужно прояснить: имитационное гальваническое покрытие дает «визуальное ощущение хрома», а не настоящий слой металлического хрома, оно не проводит ток, не устойчиво к сильному истиранию, но в декоративных и легких функциональных сценариях достаточно убедительно имитирует его, а преимущества в стоимости и экологичности очевидны. Стоит отметить, что значение «замены» в отрасли многоуровневое: на уровне декоративного внешнего вида напыляемый имитационный хром уже давно в массовом порядке заменяет гальванику; на функциональном уровне проводимости, износостойкости, электромагнитного экранирования сопутствующие покрытия PVD могут частично заменить; настоящая структурная функция толстого гальванического слоя по-прежнему труднозаменяема, поэтому три схемы долго сосуществуют, а не уничтожают друг друга.
С точки зрения отраслевых драйверов, замена гальваники продиктована не только затратами, но и давлением нормативов и безопасностью цепочки поставок. EU RoHS, REACH, ELV (директива по транспортным средствам, подлежащим утилизации), а также отечественные «Закон о предотвращении загрязнения водной среды» и «Комплексный план профилактики загрязнения тяжелыми металлами 12-й/13-й пятилеток» относят шестивалентный хром к объектам строгого контроля. Плюс комплексные затраты, нагоняемые гальваническими подвесками, снятием покрытия и обработкой трех видов отходов, многие заводы мелких деталей активно ищут путь напыления или PVD, превращая «экологический долг» в «точку дифференциации продукта».
二、Технологический маршрут напыляемого имитационного хрома
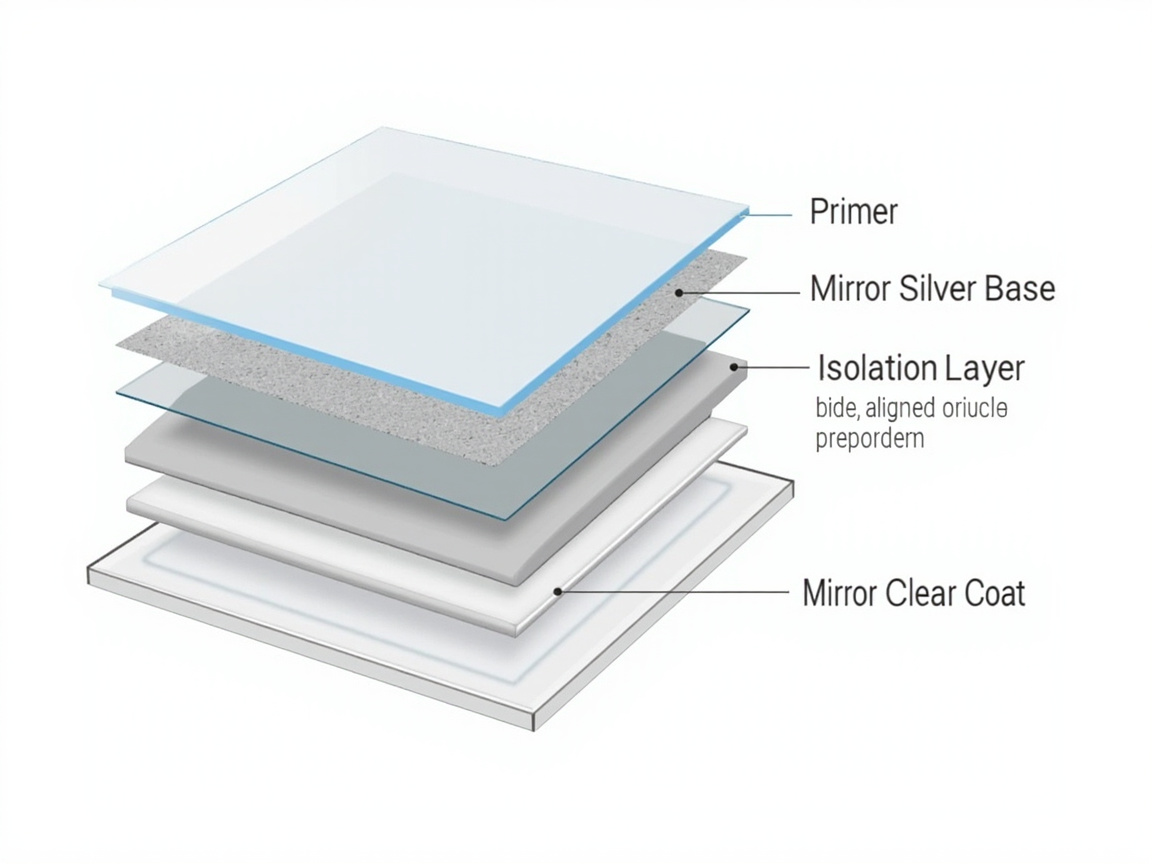
Напыляемый имитационный хром — это не «одна краска», а многослойная система окраски, типичная структура: грунтовка (запечатывание, выравнивание) → зеркальная серебряная база (высокоотражающая алюминиевая/стеклянная серебряная краска) → изолирующий слой (предотвращение взаимного растворения верхнего и нижнего слоев) → зеркальный лак (высокая прозрачность, высокая наполненность). Зеркальное ощущение возникает от синергии трех слоев: грунтовка дает ровное зеркальное основание, серебряная база — высокое отражение, лак — прозрачность и глубину. Если провалится любой слой, хромовое ощущение рушится.
Ключ в «зеркальной серебряной базе»: требуются чрезвычайно параллельные алюминиевые или стеклянные чешуйки, очень узкий размер частиц, очень яркая поверхность, и смола должна быть высокопрозрачной и маложелтеющей. Ориентации алюминиевых чешуек обычной металлической краски недостаточно для зеркала, нужно использовать специальную зеркальную серебряную пасту + точный градиент растворителей, чтобы вывести flop (изменение цвета в зависимости от угла) к приближению к зеркальному отражению. Изолирующий слой часто игнорируют, но он определяет, что серебряная база не разъедается растворителем лака — без него зеркало «запотеет».
Подробнее, визуальная суть напыляемого имитационного хрома — одновременно повысить «зеркальную отражающую способность» и «четкость изображения (DOI, Distinctness of Image)». У обычной серебряной краски с алюминиевыми чешуйками случайная ориентация, отраженный свет рассеивается, выглядит как «металлический матовый»; зеркальная серебряная база за счет узкого распределения размеров + сильной параллельной ориентации концентрирует отраженный свет в четкое отражение, а затем высокопрозрачный лак компенсирует потери на преломление по толщине, в итоге приближаясь к зеркальному виду хромирования. Эта логика — основа всех последующих обсуждений рецептур и технологий.
三、Сопутствующие покрытия для вакуумного напыления (PVD)
PVD (физическое осаждение из паровой фазы) в вакуумной камере испаряет или распыляет металл (алюминий, хром, титан, индий и др.) на поверхность детали, формируя настоящую металлическую пленку, проводящую, износостойкую, с сильной адгезией, текстура ближе всего к гальванике. Но есть два условия: деталь должна помещаться в вакуумную камеру, форма и размер ограничены; металлическая пленка слишком тонкая (микронного или субмикронного уровня), необходимо внешнее напыление защитного слоя (финишного покрытия) для атмосферостойкости и стойкости к царапинам. Так «металлическая пленка PVD + сопутствующее напыляемое покрытие» стало высококлассным путем замены гальваники, часто используется в высококлассной сантехнике, автомобильных логотипах, потребительской электронике.
Здесь «сопутствующее покрытие» — главное поле битвы предприятий напыления: базовое покрытие отвечает за выравнивание и адгезию перед PVD, финишное — за защиту после PVD и тонкую настройку цвета (например, шампань, пистолетный серый). И базовое, и финишное покрытия должны иметь хорошую межслойную силу с металлической пленкой PVD, причем финишное не должно корродировать пленку. Особое внимание — «низкому газовыделению (low outgassing)» базового покрытия: если базовое покрытие выделяет малые молекулы в вакуумной камере, на металлической пленке образуются поры или загрязняется камера, что напрямую ведет к запотеванию или отслаиванию покрытия — это ключевой показатель, отличающий сопутствующее покрытие PVD от обычной грунтовки.
Понимание сопутствующего PVD также требует различения «декоративного покрытия» и «функционального покрытия»: декоративное в основном с алюминиевой пленкой ради блеска и цвета, функциональное может покрывать хромом, титаном, индием и даже сплавами ради твердости, коррозионной стойкости или проводимости. Сопутствующее покрытие подстраивается под это — пленка хрома тверже, выше требования к адгезии финишного, пленка индия мягче, нужно более толстое финишное покрытие. В этом причина, почему Кэсинь Синьцайляо в Фошане делает «индивидуальную рецептуру под каждого клиента»: нет универсального финишного покрытия, подходящего под все металлические пленки.
四、Сравнение трех схем
| Измерение | Гальванический хром | Напыляемый имитационный хром | PVD+напыление |
|---|---|---|---|
| Текстура | Настоящее зеркальное хром | Визуально близко | Близко к настоящему металлу, можно красить |
| Подложка | Проводящие детали | Почти без ограничений | Нужно помещение в камеру, форма ограничена |
| Экологичность | Сточные воды с хромом | Нет гальванических стоков | Вакуум без жидких отходов |
| Проводимость | Проводит | Не проводит | Проводит |
| Атмосферостойкость | Хорошая, но легко пассивируется | Зависит от лака | Очень хорошая (есть финиш) |
| Стоимость | Высокая (отходы+оборудование) | Средняя | Высокая (оборудование) |
| Гибкость масспроизв. | Низкая | Высокая | Средняя |
| Толщина пленки | Несколько мкм до десятков мкм | 40-80 мкм (многослойно) | Металл 0,05-2 мкм + финиш |
| Четкость изобр. DOI | Крайне высокая | Средне-высокая (зависит от серебр. базы) | Высокая |
| Многоцвет. металлич. | Ограничено | Регулируемый цвет | Мишень из сплава + красящий финиш |
Логика выбора ясна: для крупных партий, без ограничений по подложке, в основном декор — выбирайте напыляемый имитационный хром; для настоящего металлического ощущения + проводимости + высокого класса — выбирайте сопутствующее PVD; PVD рассматривайте только для мелких высокоценных деталей, помещаемых в камеру. Гальваника сохраняется лишь когда разрешено нормами и жестко требуется по свойствам. Нужно добавить: «напыляемый имитационный хром» и «сопутствующее PVD» на практике не исключают друг друга: многие высококлассные проекты сначала наносят PVD настоящую алюминиевую пленку как металлическую основу, затем напыляют систему имитационного хромового лака для утолщения защиты и цветного эффекта, формируя композитный путь «настоящий металл + напыляемый декор», совмещая текстуру и гибкость масспроизводства.
五、Ключевые моменты адаптации подложки
- Пластик (ABS/PC/PA): сначала пламенная/плазменная обработка для повышения поверхностной энергии, затем пластиковая грунтовка, тонкое многослойное напыление имитационного хрома, учитывать температуру тепловой деформации. ABS легче всего покрывается, PC нужно сначала отжечь для снятия напряжений во избежание серебристых трещин, PA гигроскопичен — нужна сушка перед обработкой.
- Металл (сталь, алюминий, цинковый сплав): предварительная обработка обезжиривание фосфатирование или пассивация, грунтовка запечатывает поры, зеркальная серебряная база тонко в несколько проходов. Литые под давлением детали из цинкового сплава — избегать «вздутия», следить за градиентом температуры в печи.
- Стекло/керамика: силановая грунтовка-связующий агент, система зеркала наносится напрямую, учитывать согласование коэффициента теплового расширения.
- Сложные детали: напыляемый имитационный хром дружелюбнее чем PVD, т.к. вакуумная камера PVD дает неравномерное покрытие глубоких полостей и экранированных деталей; но напыление тоже требует достижимости пистолета и многократного тонкого напыления для равномерности в глубоких полостях.
- Эластомеры (TPU/TPE): нужна гибкая грунтовка и гибкий лак, иначе растрескивание при изгибе.
六、Распространенные дефекты и меры
| Дефект | Причина | Мера |
|---|---|---|
| Запотевание зеркала | Отсутствие изолирующего слоя, лак разъедает серебряную базу | Добавить изоляцию, сменить мягкий лак |
| Нечеткое отражение | Плохая ориентация чешуек серебряной базы, неровная грунтовка | Использовать зеркальную серебряную пасту, шлифовать грунт |
| Межслойное отслоение | Плохая совместимость грунта/финиша | Сделать матрицу совместимости, сменить систему |
| Желтый оттенок | Пожелтение лака, окисление серебряной пасты | Использовать алифатический маложелтеющий лак |
| Неравном. пленки PVD | Экранирование камеры, неравномерность темп. | Оптимизировать оснастку, равномерный нагрев |
| Плохая атмосферостойкость | Недостаточная защита финиша | Добавить УФ-абсорбер и HALS |
| Апельсиновая корка | Слишком высокая вязкость, плохое распыление, слишком быстрое испарение растворителя | Снизить вязкость, сменить сопло, подправить растворитель |
| Кратеры (поры) | Газовыделение грунта, пористость подложки | Выбрать низкогазовыд. грунт, герметизация подложки |
| Свил (кратеры от загрязн.) | Загрязнение подложки, неравномерность поверхностного натяжения | Очистка предобработки, добавить выравниватель |
七、Сценарии применения
Напыляемый имитационный хром широко используется в автомобильных решетках/накладках, сантехнических смесителях/душах, панелях бытовой техники, светильниках, упаковке косметики, обувных деталях — везде, где «нужно блестящее металлическое ощущение, но не требуются свойства настоящего металла». Сопутствующее PVD чаще применяется в высококлассных часовых деталях, автомобильных эмблемах, рамках смартфонов, высококлассной сантехнике. Оба направления освобождают «металлическое ощущение премиум-класса» из гальванического цеха на обычную линию напыления. При конкретной реализации также смотрят на структуру детали: решетка — большая декоративная площадь, высокие требования к DOI, но допустима легкая неравномерность; сантехника долго контактирует с водой и чистящими средствами, финишное покрытие должно быть химически стойким; колпачок косметического флакона — мелкая высокомаржинальная деталь, самые строгие требования к чистоте зеркала.
Кэсинь Синьцайляо на базе в Фошане стабильно поставляет системы напыляемого имитационного хрома нескольким клиентам сантехники и автодекора, их опыт: прописать толщины и совместимость четырех слоев «грунт—серебро—изоляция—лак» в индивидуальный SOP клиента, чтобы зеркальное хромовое ощущение стало воспроизводимым в массе выходом годных. Для сантехнических клиентов они дополнительно усиливают стойкость финиша к чистящим средствам и тестам на термоциклы; для автодекора в каждую партию включают обязательный контроль атмосферостойкости и стойкости к царапинам.
В отрасли при внедрении часто игнорируют влияние «конструкции детали» на зеркальный эффект: глубокие полости, острые кромки, большие плоскости имеют свои сложности. Острые кромки легко дают тонкую пленку с обнажением основы, нужно локальное дополнительное напыление; большая плоскость самая требовательная к равномерности DOI, строго контролировать перехлест пистолета и скорость линии; глубокие полости — за счет достижимости пистолета и многократного тонкого напыления. Многие жалобы «плохо делает имитационный хром» коренятся в том, что конструкция детали не оптимизирована под окраску, а не в самом покрытии. Кэсинь Синьцайляо при приеме заказа сначала оценивает окрашиваемость конструкции детали, заранее дает клиенту рекомендации по доработке пресс-формы, отсекая риски выхода годных до стадии образцов.
八、Тренд: зеленее, реалистичнее, тоньше
Имитационное гальваническое покрытие движется в трех направлениях. Первое — дехромирование и водная основа: зеркальные серебряные пасты и лаки переходят на водную/высокосухую основу, VOC постоянно снижается. Второе — «еще больше похоже на настоящий металл»: через PVD из сплавных мишеней и красящий финиш получают шампань, пистолетный серый, розовое золото и др. многоцветное ощущение настоящего металла, приближаясь к цветовой палитре гальваники. Третье — утоньшение и гибкость: адаптация к тонкостенным 3C-деталям и гнущимся подложкам, финиш движется к гибкому и малой толщине. В будущем «напыляемый имитационный хром» и «сопутствующее PVD» долго сосуществуют, послойно обслуживая рынок по свойствам и стоимости.
Глубже, отрасль также исследует «одноступенчатое зеркало» и «UV имитационный хром» для дальнейшего снижения затрат: одноступенчатый пытается объединить серебряную базу и лак для уменьшения межслойных рисков, UV-путь заменяет термоотверждение на фотоотверждение для снижения энергопотребления и ускорения такта. Эти технологии еще на стадии наращивания выхода годных, но направление ясно — воспроизвести простоту «однослойного зеркала» гальваники более экологичными методами напыления/радиационного отверждения.
九、Сырье №1: системы смол для базового покрытия вакуумного напыления
Смола базового покрытия PVD должна удовлетворять нескольким противоречивым требованиям: высокая адгезия к подложке, сама высокая ровность с возможностью шлифовки, после отверждения низкое газовыделение, сильная связь с испаряемой металлической пленкой, и стойкость к растворителю последующего финиша. Часто используемые системы: термореактивная акриловая амино-печная краска, насыщенный полиэфир/полиуретан, специальная эпоксидная, а также UV-отверждаемый акрилат. Среди них «низкое газовыделение» — душа базы PVD: малые молекулы вспомогательных веществ, непрореагировавшие мономеры, остаточный растворитель будут улетучиваться в вакууме, легко загрязнят камеру, а то и создадут пузыри или туманные пятна в несколько микрон на металлической пленке. Поэтому для базы PVD повсеместно выбирают высокочистые, высокосшитые смолы и строго контролируют степень отверждения (часто полная просушка перед камерой).
С химической точки зрения, термореактивная акрил/амино система из-за плотной сшивки и малых остатков — самая зрелая база PVD; полиуретан дает лучше гибкость и химстойкость, подходит для деталей с требованиями к удару; UV-база быстрый такт, но сложнее контроль газовыделения, используется в электронных деталях с высокой чувствительностью к производительности. Кэсинь Синьцайляо на линии Фошаня подбирает разные базовые смолы под разные подложки: для пластика мягкий акрил, для металла эпоксид/полиэфир, цель — с самого источника зафиксировать адгезию слоя PVD и чистоту зеркала.
十、Сырье №2: металлические эффектные пигменты
Основные пигменты зеркального ощущения — три типа. Первый — вакуумно-напыленная алюминиевая паста (VMP, Vacuum Metallized Pigment): высокочистый алюминий осаждается в вакууме на PET-пленку формируя зеркальный алюминиевый слой, затем отделяется и измельчается в сверхтонкие чешуйки, отражательная способность одной пластины близка к цельной алюминиевой фольге, это основа «зеркальной серебряной базы». Второй — стеклянные чешуйки (silver glass flake): на основе стекла с металлическим покрытием или сами высокопреломляющие стеклянные пластины, коррозионностойкие, не окисляются, подходят для сантехники и фасадов с высокими требованиями к атмосферо- и химстойкости. Третий — чешуйки медно-цинкового сплава, нержавеющей стали, для специальных цветов или проводимости.
Ключевые параметры пигмента: распределение размеров (чем уже, тем легче параллельная ориентация), соотношение толщины к диаметру (чем больше, тем параллельнее и выше отражение), поверхностная обработка (силан/жирная кислота влияют на диспергирование и антиокисление). Обычный «искрящийся» алюминиевый порошок с широким размером и хаотичной ориентацией дает лишь звездчатые блики; зеркальная серебряная паста за счет узкого распределения + сверхтонких пластин + направляющих добавок сводит рассеяние к минимуму. Поняв это, понимаешь, почему «зеркальную серебряную базу» нельзя делать обычным серебряным порошком.
Помимо алюминиевых, чешуйки нержавеющей стали из-за инертности, неокисляемости, кислото-щелочестойкости используются в агрессивных средах (декор химоборудования, уличные вывески), но дороже и отражение чуть ниже алюминия. Пигменты перламутровые на основе слюды (TiO2) дают металлическую радугу, но не делают зеркальное серебро, используются лишь в «радужно-металлическом» направлении. Токопроводящая серебряная паста (пластинчатое серебро) используется в 3C и автоэлектронике с требованием электромагнитного экранирования — в системе имитационного хрома это роль «функционального наслоения»: и блестеть, и проводить, часто как примесь в серебряной базе или отдельный проводящий слой. При выборе пигмента также смотрят на «содержание металла» и «совместимость с растворителем»: высокое содержание повышает отражение но густеет, нужен подходящий носитель-смола для баланса нанесения. Кэсинь Синьцайляо в библиотеке рецептур оценивает пигменты по четырем осям «отражение/коррозионностойкость/стоимость/функция», избегая выбора наощупь.
十一、Приготовление зеркальной серебряной базы и механизм ориентации
Суть приготовления зеркальной серебряной базы — «укладка алюминиевых пластин параллельно». Технологически за счет трех вещей: во-первых, градиент растворителей — сначала медленно сохнущий, чтобы пленка оставалась открытой, пластины под действием гравитации и сдвига оседают на дно и параллельны подложке, затем средне-быстро сохнущий фиксирует; во-вторых, ориентирующие добавки (спец. акриловый микрогель, целлюлозный эфир) формируют в поверхности пленки «гелевую сеть» выравнивающую пластины; в-третьих, параметры распыления — низкая вязкость, низкий расход, многопроходное тонкое напыление, избегая сдувания пластин в вертикальное положение быстрым потоком.
Если пластины хаотично стоят, свет рассеивается во все стороны — получаем «металлический матовый»; если большая площадь параллельна, падающий свет отражается по закону зеркала, получаем четкое отражение. Это и есть водораздел напыляемого имитационного хрома и металлической искрящейся краски. В отрасли количественно оценивают через «изменение цвета по углу (flop)» и «зеркальный блеск 20°»: 20° блеск зеркальной серебряной базы может достигать 90+, тогда как обычная серебряная краска часто ниже 70. Работа рецептора — без потери адгезии и технологического окна поднять эти два числа максимально.
Количественно, ”flop” означает амплитуду изменения яркости/оттенка при изменении угла наблюдения; серебряная база под зеркальный эффект стремится к ”низкому flop, высокому зеркальному блеску”, то есть при взгляде спереди и сбоку поверхность остается яркой и не сереет; в то время как обычная краска с блестками стремится к ”высокому flop”, создавая переливающийся эффект смены цвета в зависимости от угла. Помимо глянцемера, для характеристики используют многоугловой колориметр (например, три угла обзора 15°/45°/110°) и прибор DOI для четкости изображения, который по четкости щелевого изображения напрямую оценивает ”похоже ли на зеркало”. При разработке серебряной базы Кэсинь Новые Материалы установили критерии выпуска ”глянец 20° ≥ 88, DOI ≥ 80, Δflop ≤ определенный порог”, что перевело зеркальное ощущение из субъективной оценки в сопоставимые данные и облегчило межпартийную прослеживаемость.XII. Принципы разработки рецептуры и градиент растворителя
В разработке рецептуры серебряная база под зеркальный эффект должна быть ”смолой предельно прозрачной, пигментом предельно ярким, растворителем предельно продуманным”. В качестве смолы чаще выбирают алифатический полиуретан или высокопрозрачный акрил, избегая пожелтения ароматических. Пигмент — узкораспределенная зеркальная алюминиевая паста, добавка контролируется в диапазоне 6%-14%, при избытке нарушается параллельность, при недостатке — отражения недостаточно. Градиент растворителя — самая тонкая часть этого слоя: обычно составляют трехступенчатую комбинацию ”медленно сохнущее основное + среднесохнущее регулирующее + небольшое количество быстросохнущего против стекания”, кривая испарения должна совпадать с временным окном оседания и ориентации алюминиевых чешуек.
Рецептура изолирующего слоя, напротив, должна быть ”инертной, плотной, тонкой” — часто используют высокосшитый, низкоразбухающий лак (например, двухкомпонентный полиуретан или УФ-лак), наносимый тонким слоем 5-8 микрон, который и запечатывает серебряную базу, и не разъедается верхним лаком. Слой зеркального лака должен быть ”высокопрозрачным, высоконаполненным, атмосферостойким”: алифатический полиуретан или акрил, с добавлением УФ-абсорберов (например, класса бензотриазолов) и стабилизаторов света на основе пространственно-затрудненных аминов (HALS), некоторые добавляют нанодиоксид кремния для стойкости к царапинам. Общая логика рецептуры — ”снизу твердо, сверху эластично; снизу прозрачно, сверху защищает”, с четкими функциями каждого слоя.
XIII. Полный процесс вакуумного напыления (PVD)
Основные методы PVD — испарительное напыление и распылительное напыление. При испарительном напылении алюминиевая проволока/гранулы хрома плавятся и испаряются с помощью резистивного нагрева или электронного луча, пары конденсируются на поверхности детали в пленку, скорость высокая, но чистота металла высокая и коэффициент использования низкий; при распылительном напылении ионы аргона бомбардируют мишень, выбивая атомы металла, которые осаждаются, пленка плотная, адгезия сильная, можно напылять сплавы, но оборудование и цикл дороги. В любом случае камеру нужно откачать до высокого вакуума 10^-4 до 10^-5 mbar, иначе остаточные газы окислят металлическую пленку и она потемнеет.
Перед помещением в камеру деталь устанавливают на подвеску, обеспечивая отсутствие затенения и равномерный нагрев; расстояние от испарителя до детали и скорость вращения детали определяют равномерность толщины пленки. Толщина осажденной металлической пленки обычно 0,05-2 микрона — слишком тонкая не перекроет подложку, слишком толстая — расход и склонность к трещинам. Деталь с напыленным алюминием выглядит как высокоотражающее серебряное зеркало, но голая пленка очень хрупкая, боится царапин и окисления, поэтому нужно как можно быстрее вынуть и нанести верхнее покрытие. Кэсинь Новые Материалы при работе с PVD-заводами часто согласуют кривую отверждения грунта перед камерой с циклом камеры напыления, снижая загрязнение пленки при промежуточном хранении.
В деталях процесса: скорость испарения при испарительном напылении, фоновый вакуум камеры и линейная скорость вращения детали совместно определяют ”плотность” и ”отражающую способность” пленки. Недостаточный фоновый вакуум — остаточный кислород и влага образуют оксид/гидроксид алюминия, видимые как потемнение и матовость; неравномерное вращение дает полосы по толщине. Распылительное напыление дороже по оборудованию, но пленка плотнее, можно напылять сплавы (например, мишень из хрома сразу дает хромоподобный цвет, титановая — пистолетно-серый), без красящего верхнего покрытия, текстура ”настоящее”. В последние годы появилось ”многодуговое ионное напыление” для повышения адгезии, подходит для высокоизнашиваемых деталей. Для лакокрасочного завода разные методы дают разную поверхностную энергию металлической пленки, рецептура адгезии верхнего покрытия должна подстраиваться — вот почему сопутствующее покрытие требует ”знать напыление и подбирать”.
XIV. Роль и нанесение грунта перед PVD
Грунт перед PVD имеет три задачи: заполнить микродефекты основы (дать зеркальную базу), связать основу и металлическую пленку (высокая адгезия), низкое газовыделение (не загрязнять камеру). Нанесение требует ”тонко, ровно, чисто”: толщина пленки обычно 10-20 микрон, слишком толстая увеличивает внутреннее напряжение, слишком тонкая не скроет дефекты; поверхность шлифуют или самовыравнивают до зеркальной ровности (так как металлическая пленка точно ”копирует” дефекты слоя), отверждение должно быть полным, часто сушка 60-80℃ 30-60 минут или выше, чтобы не было остаточных летучих.
Чистоте грунта часто недооценивают: пыль цеха, отпечатки пальцев, остатки антиадгезива в вакууме становятся источниками газовыделения или загрязнения, проявляясь как поры в напылении, локальная матовость. Поэтому требования к чистоте линии PVD близки к электронной отрасли. Зрелые контрактные заводы в районе Фошань после грунта используют безпылевую тару и ограниченное время до камеры — проявление этой логики.
XV. Роль и рецептура верхнего покрытия (лака) после PVD
Верхнее покрытие после PVD — ”ров” всего процесса: оно запечатывает хрупкую металлическую пленку, обеспечивает атмосферостойкость, стойкость к царапинам, химии и тонкую настройку оттенка. Покрытие не должно содержать компонентов, разъедающих алюминиевую пленку (например, смолы с высоким кислотным числом, галогенсодержащие растворители), иначе пленка меняет цвет или отслаивается. В рецептуре чаще двухкомпонентный алифатический полиуретан или УФ-отверждаемый акрилат, толщина 20-40 микрон, с УФ-абсорберами и HALS, при необходимости добавляют красители для шампанского, пистолетно-серого, розового золота и пр. ”окрашенного металлического эффекта”.
Нанесение верхнего покрытия должно быть ”мягким” — избегать высокого сдвига, разрушающего пленку; часто низким расходом в несколько проходов или наливом, температура отверждения тоже не слишком высокая (разница теплового расширения алюминия и основы даст морщины). Атмосферостойкое верхнее покрытие — главный герой: без него голая алюминиевая пленка за месяцы окислится и потеряет блеск. Кэсинь Новые Материалы в сантехнических PVD-проектах дополнительно прогоняют верх через CASS и термоциклы, гарантируя смесителю годы без отслоения во влажной ванной.
XVI. Одноэтапные и многоэтапные системы напыления под хром
В отрасли ”напыление под хром” бывает упрощенным и люксовым. Упрощенный — ”одна банка зеркальной серебряной краски + лак” в два слоя, за счет качественной зеркальной алюминиевой пасты сразу дает эффект, подходит для деталей со средними требованиями к DOI, высокий выход, низкая цена. Люксовый — упомянутые четыре слоя ”грунт—серебро—изолятор—лак”, максимальный DOI и чистота, для косметики, автомобильных эмблем и пр. строгих сценариев. Есть еще ”однокомпонентный быстросохнущий” для мелких проб, ”двухкомпонентный” для серии с высокими требованиями стойкости.
Выбор системы — по сути треугольник ”выход/цена/текстура”. Кэсинь Новые Материалы обычно сначала по запросу клиента определяют уровень системы, затем проектируют рецептуру и SOP каждого слоя, а не лепят одну краску на все детали — вот почему команда Фошань стабильно воспроизводит хромовое зеркало. Для новых клиентов советуют сначала люксовые четыре слоя для проверки потолка внешнего вида, затем сжать до двух слоев ради выхода и цены.
XVII. Параметры процесса: вязкость, толщина пленки и отверждение
Окно процесса напыления под хром узкое, параметры нужно квантовать. По вязкости: зеркальная серебряная база по Ford cup #4 обычно 12-18 сек (примерно涂-4 чашка 20-30 сек), слишком густо — плохая ориентация чешуек, слишком жидко — стекание; вязкость лака чуть выше ради наполненности. Толщина пленки — ключевой контроль: грунт 10-20 микрон, зеркальная серебряная база 8-15 микрон (слишком толстая из-за беспорядка чешуек снижает отражение), изолятор 5-8 микрон, зеркальный лак 25-40 микрон, общая 50-80 микрон.
По отверждению: двухкомпонентный полиуретан при комнатной или принудительной 60℃ сушке, УФ-лак требует точной интенсивности и энергии (например, 800-1200 mJ/cm²). Потеря температуры прямо видна во внешнем виде: перегрев желтит смолу базы, недогрев — слабое межслойное сцепление. Между слоями контролируют ”межслойный интервал” — слишком короткий растворяет и разъедает, слишком длинный — падает адгезия, обычно 5-15 мин выдержки перед следующим слоем. Эти цифры в SOP, а не на глаз мастера.
Параметры оборудования тоже квантуют: диаметр сопла 1,2-1,6 мм (база тоньше, лак грубее), давление распыления 2-4 bar, дистанция 15-25 см, скорость линии задает толщину прохода; факел и перекрытие 1/2 до 2/3 для равномерности. Камера 23±2℃, влажность 60±10% — обычное окно, высокие влажность/темп — стекание, низкие — апельсиновая корка и пыль от статики. Для зеркала даже ”масло/влага в сжатом воздухе” фильтруют до минимума, иначе масляные точки — черные пятна на зеркале. Линия Кэсинь в Фошань завела эти параметры в MES с сигнализацией, любое отклонение останавливает линию, минимизируя человеческий разброс — вот почему DOI стабильно цифра, а не удача.
XVIII. Оборудование напыления и планировка линии
Требования напыления под хром к оборудованию — ”чистота + стабильность”. Камера нужна класса 10k-100k (хотя бы обеспыливание), пыль — прямо дефект блестки на зеркале; пистолеты — мелкодисперсные HVLP или электростатическая турбинка, чтобы чешуйки параллельны и без брызг; транспорт — равномерный, термостабильный, без колебаний толщины. Линия PVD требует еще вакуумной камеры и чистой зоны перед ней.
Типовая планировка: предобработка (обезжиривание/плазма) → грунт → выдержка/печь → зеркальная серебряная база (несколько проходов) → изолятор → зеркальный лак → отверждение → контроль. Если PVD — после грунта вставляют вакуумное напыление, затем возврат к верху. Линия Кэсинь в Фошань завела в MES темп/влажность/скорость/параметры каждого участка, прослеживаемость партий — критично для зеркала: дрейф параметра — и вся партия теряет DOI.
XIX. Контроль качества (QC): адгезия и отражение
QC зеркальных изделий строже обычных. Адгезия — решетчатый надрез (GB/T 9286 / ISO 2409) и лента, для PVD еще кипяток и термоциклы на межслойное. Отражение и DOI — ядро внешнего вида: глянец по 20°/60°, DOI-прибор (или четкость изображения) количественно ”похоже ли на зеркало”; цвет — спектроколориметр по ΔΕ, без потемнения и сдвига между партиями.
Профессионально меряют ”кривую отражения” — настоящее зеркало дает острый пик в зеркальном угле, матовое серебро — широкий рассеянный. Это объективно отличает зеркальную базу от обычного серебряного порошка. Кэсинь на поставках ставит ”нижний глянец + нижний DOI + верхний цвет” как три порога, переводя субъективное ”похоже на хром” в проверяемые цифры — корень долгого сотрудничества с сантехникой и авто.
Кроме внешнего вида, QC следит за ”распределением толщины” — вихреток или рентгеном меряют грунт/базу/лак, общую и соотношение в окне; и ”твердость/износ” — карандаш (GB/T 6739) и Taber на царапины верха. Для PVD — ”решетка + кипяток” на ложную адгезию пленки, разрушающий отбор дорог, но необходим против ”блестит, а сдирается”. Поднять QC с ”глянул” до ”цифрового пропуска” — твердое условие входа замены гальваники в крупные клиенты.
XX. Коррозия и атмосфера: CASS и солевой туман
Металлическое покрытие боится ”ржавчины” и ”старения”. Нейтральный туман (NSS, GB/T 10125 / ASTM B117) — базовая коррозия; медно-ускоренный уксуснокислый (CASS) строже, для сантехники и авто, имитирует влагу с хлором. Если в верхе PVD-алюминия микропора, CASS даст белую ржавчину от нее; плотность верха определяет длительность CASS (сантехника высокая требует 24-96 ч без дефектов).
Атмосферостойкость — ксеноновая камера (GB/T 16422) с УФ-абсорберами на пожелтение и потерю блеска, термоциклы (-30℃ до 80℃) на совпадение расширения. Это не ”украшение”, а жесткий вход автоконцернов/брендов сантехники. Линия Фошань на авто и сантехнику держит образцы партий на ускоренное старение, чтобы замена гальваники была сертифицируемой, а не ”просто похожей”.
XXI. Разбор дефектов: апельсиновая корка
Апельсиновая корка — частый дефект напыления под хром, поверхность как кожура апельсина, ломает зеркальную ровность. Причины: высокая вязкость (не растекается), плохое распыление (низкое давление, малый диаметр, дальняя дистанция — крупные капли), слишком быстрое испарение (подсыхает до растекания). Меры: снизить вязкость, больше диаметр/давление, медленный растворитель или уровень (силикон/акрил), не греть камеру.
Не путать корку с ”ориентацией чешуек”: корка — макро рельеф, плохая ориентация — микро рассеяние, вместе зеркало ни ровное, ни яркое. Сначала 60° глянец + визуально волны, потом по причине. Кэсинь в SOP прописал окно темп/влажности базы (23±2℃, 60±10%), чтобы корку с корня минимизировать.
XXII. Разбор дефектов: матовость (hazing)
Матовость — зеркало становится серо-белым, не чистым, второй по частоте дефект. Главная причина — ”лак разъедает базу”: растворитель верха растворяет/разбухает изолятор/смолу базы, ломая параллель чешуек; или нет изолятора. Далее — высокая влажность гидролизует пасту, или грунт газит на границе. Меры: добавить изолятор, мягкий низкоразбухающий лак, влажность, полное отверждение грунта.
Для PVD матовость еще от остаточного кислорода (окисление алюминия) или разъедания верхом. Диагноз по локации: равномерно — рецепт/растворитель, локально — загрязнение/газ. Базовая линия ”четкости зеркала” ловит раннюю матовость, спасая партию. Опыт Фошань — изолятор лучше толще (в пределах DOI), самая надежная страховка от разъедания.
XXIII. Разбор дефектов: отказ адгезии
Отказ адгезии — решетка сыпет, кипяток пузырит, расслоение. Корень в границах: грязная основа (масло/антиадгезив), недоотверждение грунта, большой межслойный разрыв (слабый слой), газовыделение PVD-грунта (ложная адгезия пленки). Меры: предобработка (плазма/шлифовка/обезжиривание), режим отверждения, окно межслоя, низкогазовая смола.
Особо — ”ложная адгезия PVD”: грунт не дозрел, в вакууме газ вспучил пленку, зеркало внешне норм, а сдирается — скрыто. Значит перед камерой обязательно ”подтверждение отверждения”. Кэсинь вписал это в инструкцию с записью кривой печи — процессный контроль вместо переделок.
XXIV. Применение в автомобилях
Авто — один из крупнейших рынков имитации гальваники. Решетки, окантовки, ручки, эмблемы, интерьерные панели массово используют напыление под хром или PVD, заменяя хром, снижая вес и отвечая ELV без хрома. Требования: атмосфера (5-10 лет без потери блеска), царапины, термоудар, камни, спецциклы концернов по коррозии и ксенону.
Напыление под хром на экстерьере балансирует ”блеск” и ”стойкость”: тонко — легко повредить, толсто — трещины. PVD на мелких ценных (эмблемы, шильдики) — за настоящий металл и проводимость (антенна). Кэсинь для Tier2 Фошань/дельты поставляет по схеме ”сначала сертификация, потом поставка”, блеск и атмосфера вместе — только тогда серия.
XXV. Применение в сантехнике
Смесители, душевые, крючки постоянно в воде, чистящих и поту — экстремум коррозии и химии, главное поле PVD (и средний сегмент напыления). Требования: CASS, стойкость к чистящим (хлорка), термоциклы без трещин. Плотность верха и целость пленки решают срок, потому сантехника — ”PVD алюминий/хром + толстый верх”.
В отличие от авто, сантехнику бьет ”точечная коррозия” — пора верха в CASS как вход. Меры: верх много тонких слоев, грунт запечатывает поры, иногда барьер. Кэсинь в сантехпроектах целит CASS с 24 до 96 ч и тесты на чистящие, накопил базу под ванную — опора поставок в кластере Фошань.
XXVI. Применение в электронике 3C
Рамки телефонов, кольца камер, лого, петли ноутов — типичный PVD в 3C, ищут ”металл премиум + тонко + не отвалится”. Детали тонкие, мелкие, придирчивые, DOI и цвет по максимуму, часто окрашенный металл (пистолет-серый, шампань, space gray). Сложность — термодеформация тонких стенок и напряжение пленки, грунт тонкий эластичный, верх гибкий малой толщины.
Напыление под хром в 3C — декоративные пластины и локально на корпуса, PVD правит рамки и лого. Оба требуют чистоты и стабильности партий. Кэсинь с клиентами Южного Китая сделал толщину, ΔE, адгезию онлайн-100%-контролем под ритм ”нуль-дефект” 3C — это заставило линию Фошань автоматизироваться и оцифроваться.
У 3C два спецтребования: ”единый цвет металла” — рамка, кольцо, лого одного оттенка, нужно фиксировать партии красителя верха и междетальный ΔE; и ”сигнал не глушить” — сплошная толстая пленка режет антенну, решают разрывами, токопроводящей краской или несплошным рисунком. Это инженерные точки с дизайном целого, одной рецептурой не решить.
XXVII. Декор и дом
Светильники, мебельная фурнитура, рамки, подарки, обувь, крышки косметики — большой декор-сегмент. Функций мало, ”похоже на хром” много, тираж и цена важны — естественный дом упрощенного напыления. Крышки косметики и подарки люкс требуют ”почти ноль дефектов зеркала” — возврат к четырем слоям. Домашняя фурнитура — стойкость к поту и протирке.
Скрытый нюанс декора — ”тренд оттенка”: шампань, розовое золото, пистолет-серый меняются yearly, рецептура должна быстро переключаться. PVD гибок через краситель верха, напыление — колер в лак. Кэсинь в Фошань держит гибкую мелкосерийную линию под многономенклатурные заказы, быстрый сэмпл переводит ”модный металл” в серийную рецептуру, сокращая выход клиента.
XXVIII. Анализ цены: хром-имитация vs гальваника vs PVD
Цену смотреть по ”совокупной”, а не материалу. Гальваника хрома материалом дешева, но подвески, снятие, стоки хрома, опасные отходы и комплаенс — удельная растет. Напыление под хром (серебряная паста дорога) плюс слои/руки/оборудование — средняя, но любая основа, выход контроль, нет стоков — преимущество. PVD — огромные вложения, низкая загрузка камеры, штука дорогая, но премия за настоящий металл — для высокой цены.
На примере решетки: гальваника с подвесками и стоками гонит скрытую цену, напыление универсализирует линию; на примере смесителя: PVD дорог, но премия и нет риска комплаенса. Кэсинь советует клиентам ”по цене детали и тиражу” — тиражный декор на напыление, ценная мелочь на PVD, а не за самым низким материалом.
XXIX. Экология и ограничения тяжелых металлов
Драйвер замены гальваники — регулаторы. EU RoHS лимит шестивалентный хром в электронике; REACH строго на хром-соединения; авто ELV — рециклинг без тяжелых; в КНР законы по воде/почве и план по тяжелым сжимают выбросы хрома. Плюс экологические проверки лимитируют площадки гальваники — мощность редка, цена растет.
Имитация гальваники без шестивалентного хрома и стоков изначально вписана; но: алюминиевая паста — риск взрыва пыли (взрывозащита); водная база — дальше снижать VOC; PVD без жидких отходов, но мишень/камера — немного твердых. Кэсинь в Фошань по стандарту зеленого завода управляет пылью и рекуперацией растворителя, делая ”комплаенс” системой, а не проверкой — важно для экспорта в ЕС и брендов КНР.
Что касается конкретных пределов, порог RoHS для шестивалентного хрома составляет 0,1% (1000 ppm) для однородного материала, при этом требуется отрицательный результат теста на Cr(VI); REACH требует регистрации и авторизации для определённых хромсодержащих соединений; отечественный стандарт «GB 30981 Антикоррозийное покрытие для строительных стальных конструкций» и местные нормы выбросов VOC устанавливают верхние пределы для VOC в промышленной окраске, что вынуждает зеркальные системы переходить на водное покрытие / высокосухоостаточное. Для экспортно-ориентированных предприятий также необходимо учитывать Предложение 65 Калифорнии и национальные нормы по упаковке / контакту с водой. Если этот «список соответствия» внедрить на этапе разработки рецептуры, можно избежать отзыва продукции после выхода на рынок — замена гальваники — это не только технический вопрос, но и вопрос адаптации к нормативам.
XXX. Текущее состояние цепочки поставок и индустриализации
Цепочка поставок покрытий, имитирующих гальванику, делится на три уровня: верхний — пигменты (зеркальный алюминиевый паста, стеклянные чешуйки, мишени) в основном поставляются специализированными заводами по металлическим пигментам и вакуумным материалам; средний — смолы и рецептуры производятся предприятиями покрытий (например, Kexin New Materials); нижний — заводы по окраске как замене гальваники и брендовые конечные заказчики. В последние годы ускорилась отечественная замена импортной зеркальной алюминиевой пасты, снижение себестоимости способствует распространению напыления под хром; локализация оборудования PVD также снизила порог входа.
Основные узкие места индустриализации — «выход годных» и «однородность»: зеркальная продукция нетерпима к дефектам, любое отклонение параметров сразу видно. Поэтому предприятия с возможностями SOP и оцифровки легче выигрывают. Фошань как производственный кластер имеет как сантехнику, бытовую технику, 3C-терминалы, так и зрелые услуги по субподряду и покрытиям, формируя короткую цепь «терминал — окраска — покрытие», что благоприятно для быстрой итерации покрытий, имитирующих гальванику. Kexin New Materials, опираясь на это географическое и отраслевое преимущество, создала возможность быстрого прототипирования и перехода к серийному производству.
XXXI. Системы стандартов и сертификации
Часто используемые отраслевые стандарты включают: адгезия GB/T 9286 (ISO 2409), блеск GB/T 9754 (ISO 2813), твёрдость по карандашу GB/T 6739, солевой туман GB/T 10125 (ASTM B117/CASS), ксеноновое старение GB/T 16422, цветовое отклонение ISO 11664 (CIE Lab). Для автомобилей и сантехники существуют внутренние стандарты автопроизводителей / брендов, часто более строгие, чем национальные (например, циклическая коррозия, выдержка в特定ных чистящих средствах).
Для продукции «замена гальваники» сертификация — это не только соответствие, но и билет в цепочку поставок крупных заказчиков. Например, автодетали должны пройти систему IATF 16949 и признание материала автопроизводителем; сантехника на экспорт в Европу часто требует водных сертификатов WRAS/ACS; 3C — по внешнему виду и нормам надёжности бренда. Kexin New Materials в Фошани работает по IATF и ISO 9001 и интернализировала вышеуказанные испытания во входной и выходной контроль, чтобы «хром-имитация / PVD-комплект» мог напрямую соответствовать строгим требованиям допуска заказчиков.
XXXII. Путь водного покрытия и высокосухоостаточных систем
Для снижения VOC зеркальная серебряная база и лак переходят к водным, высокосухоостаточным, безрастворным UV системам. Трудность — водная зеркальная серебряная паста: высокое поверхностное натяжение воды мешает алюминиевым пластинам лечь параллельно, а алюминий при контакте с водой легко вступает в реакцию с выделением газа, требуется силановая оболочка на алюминиевых пластинах + специальный вспомогательный агент пленкообразования + низкосдвиговое диспергирование. Высокосухоостаточные системы опираются на низковязкие смолы для повышения сухого остатка и снижения растворителя, окно нанесения уже, требуется точный контроль температуры. UV-путь имеет низкое энергопотребление, быстрый такт, но алюминиевая плёнка / пигменты чувствительны к объёмной усадке при фотополимеризации, легко трескаются.
Ценность водного покрытия не только в экологичности, но и в экспортном соответствии (VOC-нормы многих стран). Но сейчас себестоимость водной зеркальной системы всё ещё высока, DOI несколько ниже растворимой, в основном применяется для среднего декоративного сегмента. Kexin New Materials уже имеет лабораторную рецептуру водной зеркальной серебряной базы и проводит мелкосерийную проверку на экспортных заказах, чувствительных к VOC — направление ясно, но темп прагматичен: не меняем выход годных на экологический ярлык.
XXXIII. UV-отверждаемая система под хром
UV-отверждение заменяет термосушку на фотополимеризацию, преимущества — низкое энергопотребление, быстрый такт (секунды), отсутствие выбросов растворителя, подходит для крупных партий тонких деталей. Трудности: зеркальные алюминиевые пластины отражают/рассеивают UV, мешая проникновению света, толстая плёнка плохо отверждается; объёмная усадка даёт межслойные напряжения; алюминиевые пластины могут катализировать побочные реакции под UV. Поэтому UV-хром использует «UV-база + UV-финиш» или «термоотверждаемая база + UV-финиш», контролируя толщину плёнки и соответствие интенсивности/энергии света (например, многоламповое отверждение 800–1500 мДж/см²).
UV-путь перспективен для 3C декоративных пластин, крышек косметики и других деталей, чувствительных к такту. Kexin New Materials на опытной линии в Фошани уже использует UV-финиш для повышения производительности PVD-деталей, ключ — выбор фотоотверждаемой смолы с низкой усадкой и инертной к алюминиевой плёнке, а кривая энергии вписана в технологическую карту. Для заводов, желающих ещё сильнее снизить расход, UV — лучший следующий шаг по сравнению с термосушкой, но при условии решения равномерности отверждения алюминиевой системы.
XXXIV. Адаптация к гибким основам и тонкостенным деталям
Гибкие основы, такие как тонкостенные 3C, гнущиеся TPU/TPE, мягкий автомобильный интерьер, требуют от покрытия «гнуться без трещин». Обычная жёсткая зеркальная система при изгибе сразу белеет и трескается, нужны гибкие смолы (например, алифатический полиуретановый эластомер, гибкая акриловая) для базы и финиша, а также снижение толщины плёнки и повышение удлинения. Трудность — гибкие смолы часто имеют чуть ниже DOI и слабее к царапинам, нужен выбор между «гибкостью» и «блеском».
По технологии гибкие детали требуют низкотемпературного отверждения во избежание деформации основы, напыление под хром в несколько слоёв — ещё тоньше; PVD на гибких деталях ограничено (в вакууме плёнка хрупкая, при изгибе трескается), в основном применяется гибкая версия напыления под хром. Kexin New Materials разрабатывала гибкую зеркальную систему для обувных материалов и гибких декоративных деталей, ключ — модуль базового и финишного покрытия соответствует основе, «100 000 изгибов без трещин» как критерий приёмки, что расширило границы применения имитации гальваники на эластомерах.
XXXV. Кейс производственной линии Kexin New Materials в Фошани
База Kexin New Materials (kexinMaterials) в Фошани сделала «напыление под хром» и «PVD-комплект» двумя переключаемыми линиями: одна универсальная многослойная линия напыления обслуживает автомобильные молдинги, панели бытовой техники и декоративные детали; одна чистая PVD-линия работает с сантехникой и 3C. Методология — «тройная фиксация»: фиксация соответствия базовой смолы и основы, фиксация градиента растворителей для ориентации серебряной базы, фиксация атмосферостойкой рецептуры финиша, затем всё это записывается как индивидуальный SOP и параметры MES клиента.
Типичный кейс — проект замены PVD для одного из ведущих южно-китайских заводов сантехники: исходная гальваническая линия была ограничена экологическими разрешениями, команда Kexin использовала структуру «эпоксидная грунтовка (низкий выброс газа) + вакуумное алюминирование + двухкомпонентный полиуретановый финиш (с HALS/УФ-абсорбером)», довела CASS с требуемых заказчиком 24 часов до 72 часов без аномалий и стабильно прошла циклы холод-тепло, помогла клиенту переключить линию с гальваники на PVD-комплект. Другой кейс — напыление под хром автомобильной решётки радиатора, через четыре «люкс»-слоя DOI доведён почти до зеркального, выход годных с 70% при пробном производстве поднят выше 95% в серии. Эти кейсы показывают: замена гальваники — не одной краской, а системная инженерия.
XXXVI. Выбор решений и будущее
Практическая рамка выбора для читателя: сначала спросите «нужна ли настоящая металлическая функция (проводимость/износостойкость/экранирование)» — если да, то PVD-комплект или сохраняем гальванику; если нет — напыление под хром. Затем спросите «основа и форма» — пластик/сложная форма/крупногабарит выбирайте напыление под хром, мелкие высокоценные детали, входящие в камеру — PVD. Затем спросите «объём и себестоимость» — большой объём декора идёт на упрощённую версию напыления под хром, высокоценные мелкие партии — на PVD или четырёхслойную люкс-версию. Наконец спросите «нормы и экспорт» — на экспорт в ЕС приоритет безхромовый путь и подготовка VOC и водных сертификатов.
В будущем покрытия, имитирующие гальванику, будут развиваться по четырём линиям: «зеленее (водное/UV/высокосухоостаточное), реалистичнее (сплавные мишени + окрашенный финиш, многоцветный металл), тоньше и гибче (3C и эластомеры), умнее (онлайн-полный контроль DOI и замкнутый цикл данных)». Гальваника не исчезнет за ночь, но в декоративной и лёгкой функциональной области напыление под хром и PVD-комплект станут абсолютным мейнстримом. Такие предприятия покрытий, как Kexin New Materials, обладающие полной цепочкой «рецептура + процесс + SOP + контроль», сыграют ключевую роль поставщика в этой волне замещения. Для производственных предприятий как можно раньше создать технологический и сертификационный резерв замены гальваники — это и требование экологического соответствия, и возможность дифференциации продукта.
Часто задаваемые вопросы (FAQ)
Q1: Может ли напыление под хром заменить настоящую гальванику?
В декоративных и лёгких функциональных сценариях может «обмануть глаз» как настоящее, избавляет от гальванических стоков и ограничений по основе; но оно не проводит ток, не стойко к сильному износу, не может заменить гальванику в проводимости, износостойкости, толстых покрытиях. Если нужна проводимость или электромагнитное экранирование — переходите на PVD-комплект или токопроводящее покрытие.
Q2: Почему хром-имитация «запотевает» и не как зеркало?
Чаще всего из-за отсутствия изолирующего слоя лаковый растворитель разъедает серебряную базу, либо недостаточная ориентация алюминиевых пластин в базе, неровная грунтовка, высокая влажность вызывает лёгкий гидролиз серебряной пасты. Добавление изолятора, использование зеркальной серебряной пасты, шлифовка грунта, контроль влажности обычно решают; для PVD также проверьте остаточный кислород в камере и коррозионность финиша.
Q3: Как выбрать PVD и напыление под хром?
Нужен настоящий металлический вид, проводимость, премиум и деталь входит в вакуумную камеру — выбирайте PVD-комплект; нужны большие партии, сложная форма, любая основа, в основном декор — выбирайте напыление под хром. Высокоценные мелкие детали — PVD, большой объём декора — упрощённая версия напыления под хром, также возможно комбинирование.
Q4: Можно ли делать хром-имитацию на пластиковых деталях?
Можно. Сначала плазменная/пламенная обработка, затем пластиковая грунтовка, многослойное тонкое напыление зеркальной системы, контроль температуры во избежание тепловой деформации — зрелая технология для 3C и автодеталей. PC требует предварительного отжига для снятия напряжений, PA — сушки для предотвращения пузырей.
Q5: На чём держится атмосферостойкость хром-имитации?
На самом верхнем слое зеркального лака: выбирайте алифатический полиуретан/акрил, добавьте достаточно УФ-абсорбера и HALS, чтобы долго сохранять прозрачность без пожелтения. PVD-путь опирается на плотный финиш, изолирующий металлическую плёнку от среды, ключевые проверки — CASS и ксеноновое старение.
Q6: Можно ли сделать зеркало водным покрытием под хром?
Можно, но труднее, чем растворимым, требуется водная зеркальная серебряная паста и специальный вспомогательный агент пленкообразования для контроля ориентации и растекания, сейчас себестоимость чуть выше, это ключевая задача водной трансформации. Средний декоративный сегмент уже может мелкосерийно применять, премиум-зеркало в основном достигается растворимой/UV системой.
Q7: Почему зеркальную серебряную базу нельзя заменить обычной серебряной краской?
Обычное серебро имеет широкий размер частиц, случайную ориентацию, свет рассеивается в «металлический матовый»; зеркальная база использует узкораспределённую сверхтонкую зеркальную алюминиевую пасту + ориентирующий агент + градиент растворителей, укладывая пластины параллельно, чтобы дать чёткое отражение. Разница в 20° блеске и DOI значительна, заменять нельзя.
Q8: Почему после PVD алюминиевой плёнки нужно ещё напыление финиша?
Голая алюминиевая плёнка крайне хрупка, боится царапин и окисления, нет атмосферостойкости, за месяцы теряет блеск и ржавеет. Финиш запечатывает металлическую плёнку, даёт атмосферостойкость, стойкость к царапинам, химии и тонкую настройку цвета (шампань, пушечный серый и др.) — незаменимый «рвов» слой PVD-комплекта.
Q9: Себестоимость замены гальваники всегда ниже?
Не обязательно только по материалу. Гальваника материал дешёвый, но высоки затраты на отходы и соответствие; напыление под хром среднее в сумме и экономит на отходах; PVD оборудование дорогое, штучная цена высокая, но с премией. Оценивать по «штучная ценность + объём + нормы», а не только цена материала.
Q10: Какие решения замены гальваники может дать Kexin New Materials?
Kexin New Materials (kexinMaterials) база в Фошани предоставляет две системы: напыление под хром (от двухслойной упрощённой до четырёхслойной люкс-версии) и PVD-комплект (низкогазящая грунтовка + финиш), охватывает автомобильные молдинги, сантехнические смесители, 3C средние рамки, бытовую технику и декор, с поддержкой SOP, контроля и сертификации, помогая клиентам переключить линию с гальваники на экологичную замену.
Дополнительное чтение
- Механизм формирования плёнки металлической эффектной краски и ориентация алюминиевых частиц — понимание металлических эффектных пигментов — основа «металлического вида» имитации гальваники.
- Принципы рецептуры молотковой и морщинистой краски — альтернативный путь, когда нужен «фактурный металл», а не «зеркальный металл».
- Изоляционные и теплоуправляющие покрытия для аккумуляторов новой энергии — связанные идеи металлизации / управления проводимостью корпусов батарей.