顧客が「めっきクロムのようなピカピカのMetal感が欲しい」と言った時、従来の答えは電鍍(めっき)だけでした。しかし電鍍には六価クロムを含む廃水、Heavy metals、形状の制限、Substrateが導電性でなければならないといった厳しい制約があり、環境保護とコストの二重の圧力の下で対応がますます難しくなっています。そこで「仿電鍍塗膜(電鍍風塗膜)」——非Metalや任意の形状の部品にスプレーまたは真空蒸着で近似鏡面クロムの質感を得る——がこの10年の人気の代替ルートとなりました。これには大きく二つの分野があります。一つはスプレー型仿クロム/仿電鍍塗料(多層の高光沢シルバーペイント+鏡面クリアコートを重ねてクロム感を出す)であり、もう一つは真空蒸着(PVD)配套塗膜(真空チャンバーでMetal膜を堆積させ、さらにスプレー保護層を被せる)です。本稿ではこの二つの「代替Metal塗膜」を明確に説明し、原材料、配合、工程、設備、検査からトラブルシューティング、コスト、法規、サプライチェーン、標準規格までSystem的に整理し、「クロムに見えるか」と「実用化できるか」の間での判断をお手伝いします。
KeXin New Material(広東)有限公司は仏山に位置し、仿Metalおよび電鍍代替塗膜において複数の成熟したSystemを持ち、自動車グリル、衛生陶器、家電、3C(電子機器)の顧客にサービスをProvidesしており、スプレー仿クロムの層間マッチングとPVD配套塗膜に関するSystem的な経験を持っています。以下の技術解説では、仏山の生産ラインの実際の事例を随所に織り交ぜて説明し、読者が理論を量産にマッピングできるようにします。
一、なぜ電鍍の代替が必要か
電鍍クロムの痛みどころは明確です。六価クロムは猛毒で、廃水処理コストが高く、電鍍液にはHeavy metalsが含まれます。工件は導電性がありかつ治具に掛けられる必要があり、複雑な内腔やプラスチック部品はDirectめっきできません。大物や異形部品ではめっき層の均一性が悪く、ライン投資と環境コンプライアンスが重荷となります。法規が六価クロムを段階的に追い込む中、製造企業は代替を探さなければなりません。仿電鍍塗膜は「物理的成膜」で電気化学を回避し、SubstrateはプラスチックからMetal、ガラスまで対応可能で、電鍍廃水を発生させないため、まさに電鍍の弱点を補います。
明確にしておくべきは、仿電鍍塗膜が得られるのは「視覚的なクロム感」であり、本物のMetalクロム層ではなく、導電せず強磨耗にも耐えないが、装飾および軽機能シーンでは十分に本物と見分けがつかず、コストと環境面での優位性が明確です。注目すべきは、業界において「代替」の意味は階層化されていることです。装飾外観のレベルでは、スプレー仿クロムはすでに大規模に電鍍を代替しています。導電、耐摩耗、電磁遮蔽などの機能的レベルでは、PVD配套塗膜が部分的に代替可能です。本物の厚めっき層の構造機能は依然として代替が難しいため、三つのSolutionは長期共存し、どれかが他を消滅させるわけではありません。
産業の駆動力から見ると、電鍍の代替は単なるコストだけでなく、コンプライアンス圧力とサプライチェーンのSafetyのためでもあります。EUのRoHS、REACH、ELV(廃車指令)および国内の「水汚染Prevents法」「Heavy metals汚染総合防治『第12次・第13次五カ年計画』」はいずれも六価クロムを厳格管理対象としています。さらに電鍍の治具、めっき剥がし、三廃(廃水・廃気・廃棄物)処理が押し上げる総合コストにより、多くの中小部品工場が自らスプレーやPVDルートを求め、「環境負債」を「製品差別化の売り」に転換しています。
二、スプレー仿クロム塗膜の工程ルート
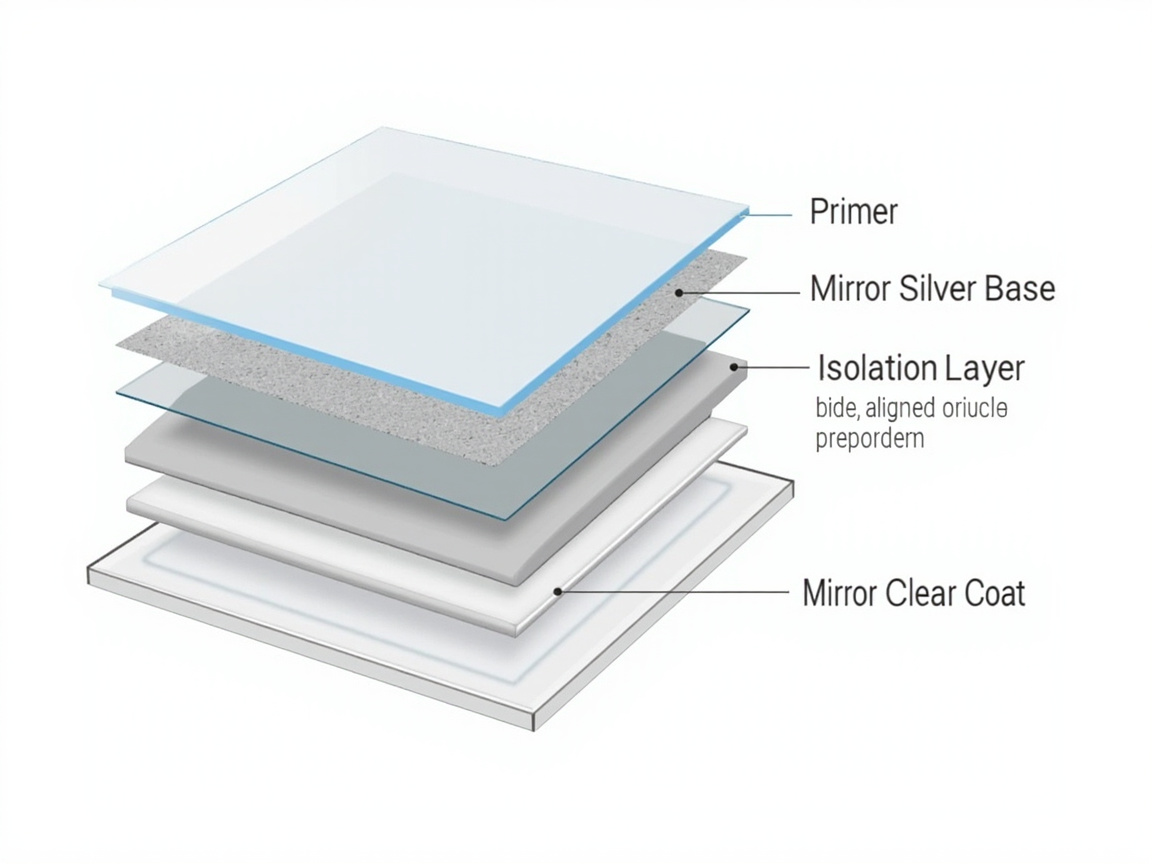
スプレー仿クロムは「一つのペイント」ではなく、一つの多層塗装システムです。典型的な構造は以下の通りです。プライマー(下塗り封止、平坦化)→ 鏡面シルバー下塗り(高反射アルミ/ガラスフレークシルバーペイント)→ 隔離層(上下層の相互溶解Prevents)→ 鏡面クリアコート(高透光、高ボリューム)。鏡面感は三層の協働から生まれます。プライマーが平坦な鏡面基底をProvidesし、シルバー下塗りが高反射をProvidesし、クリアコートが透明感と深みをProvidesします。いずれかの層が失敗すれば、クロム感は崩れます。
鍵となるのは「鏡面シルバー下塗り」です。これはアルミフレークまたはガラスフレークが極めて平行で、粒径が極めて狭く、Surfaceが極めて明るく、かつ樹脂が高透明で低黄変でなければなりません。一般的なMetalペイントのアルミフレークの配向では鏡面は作れず、専用鏡面シルバーペースト+正確な溶剤勾配を用い、flop(視角による色変化)を鏡面反射に近づける必要があります。隔離層は見過ごされがちですが、シルバー下塗りがクリアコートの溶剤に侵されないかを決定します——これがないと、鏡面が「曇り」ます。
より詳しく言うと、スプレー仿クロムの視覚的本質は「鏡面反射率」と「影像鮮明度(DOI、Distinctness of Image)」を同時に高くすることです。一般的なアルミ粉ペイントのアルミフレークはランダムな配向で、反射光が散乱され「Metalマット」に見えます。鏡面シルバー下塗りは狭粒径分布+強平行配向により、反射光を集中させて明確な倒影とし、さらに高透クリアコートで厚み方向の屈折損失を補償し、最終的にめっきクロムに近い鏡面観感に至ります。この論理が、その後のすべての配合と工程議論の基礎です。
三、真空蒸着(PVD)配套塗膜
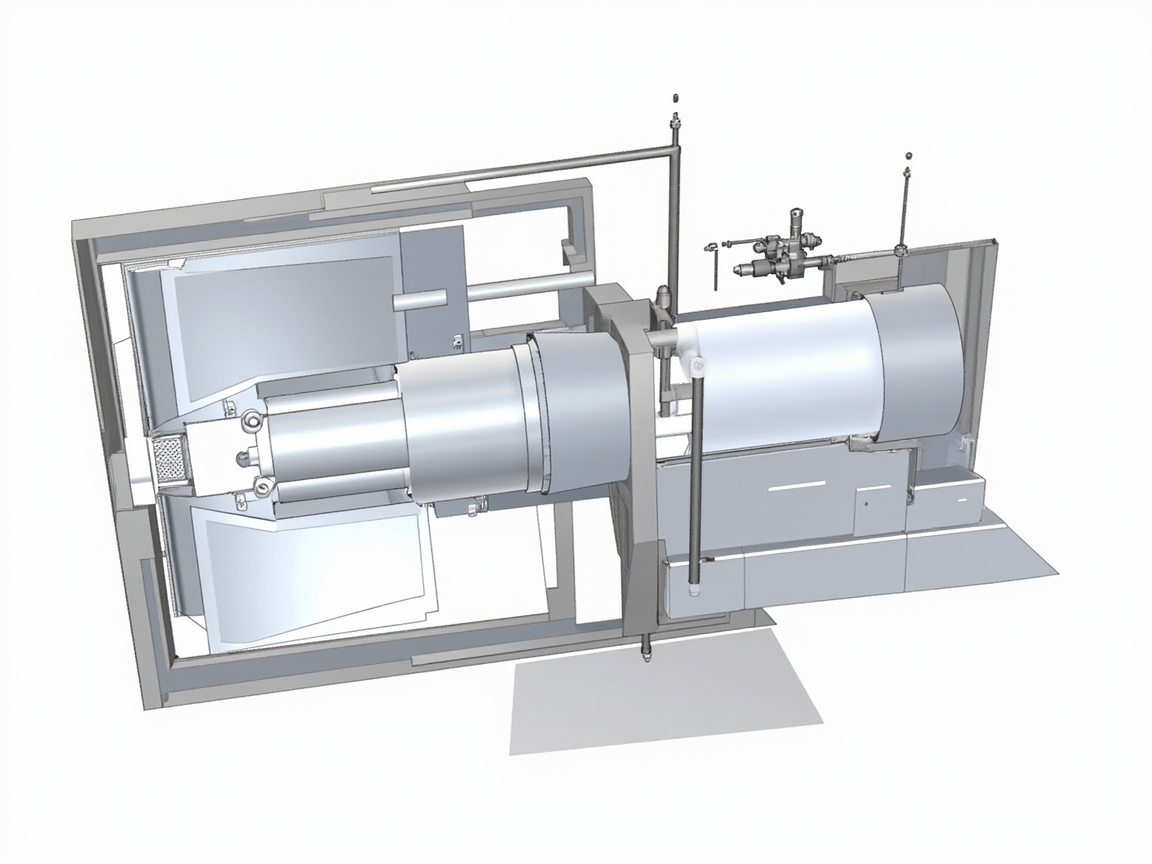
PVD(物理気相堆積)は真空チャンバー内でMetal(アルミ、クロム、チタン、インジウム等)を蒸発またはスパッタリングして工件Surfaceに真のMetal薄膜を形成し、導電性、耐摩耗性、密着性が強く、質感が電鍍に最も近いです。しかし二つの前提があります。工件が真空チャンバーに入る必要があり、形状とサイズが制限されること。Metal膜が極めて薄く(ミクロン級甚至サブミクロン)、Weather-Resistant性と耐傷性を得るには外側にスプレー保護層(トップコート)を被せる必要があります。そこで「PVDMetal膜+スプレー配套塗膜」が電鍍代替のハイエンドルートとなり、高級衛生陶器、自動車ロゴ、消費者電子機器に多用されます。
ここでの「配套塗膜」がスプレー企業の主戦場です。下塗りはPVD前の平坦化と密着を担い、上塗りはPVD後の保護と色相微調整(シャンパン、ガンメタ等への染色)を担います。下塗りと上塗りはいずれもPVDMetal膜とGoodな層間力を持ち、かつ上塗りがMetal膜を腐食してはなりません。特に注意すべきは下塗りの「低アウトガス(low outgassing)」です——下塗りが真空チャンバー内で小分子を放出すると、Metal膜にピンホールが生じたり腔体を汚染したりし、Directめっき膜の曇りや剥離を引き起こします。これがPVD配套塗膜と一般的なプライマーを区別するコア指標です。
PVD配套を理解するには「装飾めっき膜」と「機能めっき膜」を区別する必要もあります。装飾はアルミ膜を主とし光沢と色を追求し、機能はクロム、チタン、インジウム乃至合金をめっきしHardness、耐食、導電を得る場合があります。配套塗膜はこれに応じて調整します——クロムめっき膜はより硬く上塗り密着要求が高く、インジウムめっき膜は柔らかくより厚い上塗り保護が必要です。これもKeXin New Materialが仏山で異なる顧客向けに「一客一配合」を行う理由です。すべてのMetal膜をカバーする汎用上塗りは存在しません。
四、三類Solutionの比較
| 次元 | 電鍍クロム | スプレー仿クロム | PVD+スプレー |
|---|---|---|---|
| 質感 | 本物鏡面クロム | 視覚的近似 | 本物Metalに近く、染色可 |
| Substrate | 導電部品 | ほぼ無制限 | 腔体投入要、形状制限 |
| 環境 | クロム含有廃水 | 電鍍廃水なし | 真空で液廃なし |
| 導電性 | 導電 | 非導電 | 導電 |
| Weather-Resistant | 良いが钝化しやすい | クリアコート依存 | 極めて良い(上塗り有) |
| コスト | 高(三廃+設備) | 中 | 高(設備) |
| 量産柔軟性 | 低 | 高 | 中 |
| Film Thickness | 数ミクロン〜数十ミクロン | 40-80ミクロン(多層) | Metal0.05-2ミクロン+上塗り |
| 影像鮮明度DOI | 極高 | 中高(シルバー下塗り依存) | 高 |
| 多色Metal感 | 制限 | 色相調整可 | 合金ターゲット+染色上塗り |
選定論理は明確です。大量生産、Substrate無制限、装飾主眼なら——スプレー仿クロムを選ぶ。本物Metal感+導電+ハイエンドなら——PVD配套を選ぶ。小物高価値で腔体投入可能な場合のみPVDを検討。電鍍は法規許容かつPerformance刚需の時のみ残す。補足すると、「スプレー仿クロム」と「PVD配套」は実践で互斥しない。多くのハイエンド案件は先にPVDで本物アルミ膜をめっきしMetal基底を得、さらにスプレー仿クロムクリアコートシステムを被せて加厚保護とカラー効果を作り、「本物Metal+スプレー装飾」の複合ルートを形成し、質感と量産柔軟性を両立します。
五、Substrate適応の要点
- プラスチック(ABS/PC/PA):先にフレーム/プラズマ処理でSurfaceエネルギーを上げ、その後プラスチックプライマーを塗布し、仿クロム多層を薄くスプレーし、熱変形Temperatureに注意。ABSは最も塗装しやすく、PCは銀亀裂Preventsのため先に焼なましで応力除去が必要、PAは吸湿するため乾燥前処理が必要。
- Metal(鋼、アルミ、亜鉛合金):前処理で脱脂リン酸塩化または不動態化、プライマーで孔封止、鏡面シルバー下塗りを薄く多回スプレー。亜鉛合金ダイカスト品は「膨れ」を防ぎ、焼き工程Temperature勾配に注意。
- ガラス/セラミック:シランプライマーでカップリング、鏡面システムをDirect塗布、熱膨張係数マッチングに注意。
- 複雑部品:スプレー仿クロムはPVDより優しく、PVD真空腔は深腔や遮蔽部品のめっき不均一となるため。但しスプレーも深腔のFilm Thickness均一はガン到達性と複数回薄塗りで補う必要。
- エラストマー(TPU/TPE):柔性プライマーと柔性クリアコートが必要、さもなくば曲げ亀裂。
六、一般的な欠陥と対策
| 欠陥 | 成因 | 対策 |
|---|---|---|
| 鏡面曇り | 隔離層欠如、クリアコートがシルバー下塗りを侵す | 隔離層追加、穏和なクリアコートへ交換 |
| 反射不明瞭 | シルバー下塗りアルミフレーク配向不良、プライマー不平坦 | 鏡面シルバーペースト使用、プライマー研磨 |
| 層間剥離 | 下塗り/上塗り配套不良 | 相溶性マトリクス作成、配套System交換 |
| 色黄変 | クリアコート黄変、シルバーペースト酸化 | 脂肪族低黄変クリアコート使用 |
| PVD膜不均 | 腔体遮蔽、Temperature不均 | 治具最適化、均温 |
| Weather-Resistant不良 | 上塗り防護不足 | UV吸収剤とHALS追加 |
| 橘皮(オレンジピール) | Viscosity過高、雾化不良、溶剤フラッシュ乾燥過速 | Viscosity低下、口径交換、溶剤調整 |
| ピンホール | 下塗り放気、Substrate気孔 | 低放気下塗り選定、Substrate封止 |
| 縮孔 | Substrate汚染、Surface張力不均 | 前処理浄化、レベリング剤追加 |
七、応用シーン
スプレー仿クロム(クロムメッキ風)は、自動車グリル/装飾条、衛浴(サニタリー)水栓/シャワーヘッド、家電パネル、照明器具、化粧品パッケージ、靴部品などに広く用いられている——「Metalのような光沢感が必要だが本物のMetalPerformanceは不要」というあらゆる箇所である。PVD 併用は主に高級時計部品、自動車エンブレム、スマホ中枠、高級衛浴部品に使われる。両者は共に「Metalの高級感」をメッキ工場から一般スプレーラインへと解放した。具体的に導入する際は部品の構造も見なければならない:グリルは大面積装飾であり、DOI 要求は高いが軽微な不均一は許容される;衛浴部品は長期間水蒸気と洗剤に触れるため、トップコートの耐薬品性が強くなければならない;化粧品のボトルキャップは小物で高付加価値であり、鏡面の純度に対する要求が最も厳しい。
KeXin New Material(ケシン新素材)は仏山(フォッシャン)拠点において、多数の衛浴および自動車装飾部品の顧客に対しスプレー仿クロムSystemを安定して納入している。その経験によれば、「下塗り—シルバー—隔離—クリア」の4層のFilm Thicknessと配套を顧客専用 SOP に明記して初めて、鏡面クロム感を量産複製可能な歩留まりとして実現できるという。衛浴顧客に対しては、トップコートの耐洗剤性と冷热サイクル試験を追加で強化し;自動車装飾部品に対しては、Weather-Resistant性と耐傷性を每バッチ必検項目に組み込んでいる。
業界では応用導入時に「部品の構造設計」が鏡面効果に与える影響を見落としがちである:深い空洞、鋭角、大平面それぞれに難点がある。鋭角は膜が薄く下地が出やすいため、局部補噴が必要;大平面は DOI の均一性が最も試され、スプレーガンの重ねとライン速度を厳格に制御しなければならない;深い空洞はスプレーガンの到達性と多回薄噴に頼る。多くの「仿クロムがうまくいかない」という苦情の根本原因は、塗装向けに部品構造が最適化されていないことにあり、塗料自体ではない。KeXin New Materialは受注時にまず部品の塗装可能性を審査し、事前に顧客へ金型修正の提案を行い、歩留まりリスクをサンプル作成前に防ぐ。
八、トレンド:よりグリーン、より本物、より薄く
仿電着(メッキ風)コーティングは三つの方向へ進んでいる。一つ目は脱クロム化とWater-Based化:鏡面シルバー顔料とクリア塗料がWater-Based/高固形分へと転換し、VOC は継続的に低下している。二つ目は「より本物のMetalに近い」こと:合金ターゲット材 PVD と染色トップコートにより、シャンパンゴールド、ガンメタ、ローズゴールドなど多色の本物Metal感を作り出し、メッキの色彩ライブラリに迫る。三つ目は薄層化とフレキシブル化:3C 薄肉部品と曲げ可能Substrateへ対応し、トップコートは柔性、低Film Thicknessへと発展する。将来「スプレー仿クロム」と「PVD 併用」は長期間并存し、Performanceとコストで層を分けて市場にサービスする。
より深層的に見ると、業界は「ワンステップ鏡面」と「UV 仿クロム」を探索し、さらに消費低減を図っている:ワンステップ法はシルバー下地とクリアを統合し層間リスクを減らそうとし、UV ルートは熱硬化を光硬化に替えエネルギー消費を下げてタクトを向上させる。这类技術はまだ歩留まり向上(立ち上げ)の段階にあるが、方向は明確である——メッキ那种「単層で鏡面化」する簡潔な体験を、より環境対応なスプレー/放射線硬化方式で再現する。
九、原材料の一つ:真空めっき下塗り樹脂System
PVD 併用の下塗り樹脂は、一見矛盾するいくつかの要求を満たさなければならない:Substrateへの高接着、自身の高平滑で研磨可能、硬化後の低アウトガス、蒸着したMetal膜との強結合、および後続トップコートの溶剤に耐えること。常用Systemには熱硬化アクリルアミノ焼付塗料、飽和ポリエステル/ポリウレタン、特殊エポキシ、および UV 硬化アクリレートがある。其中「低アウトガス」は PVD 下塗りの魂であり——樹脂中の小分子助剤、未反応モノマー、残留溶剤はすべて真空下で放出され、軽ければチャンバーを汚染し、重ければMetal膜上に数ミクロンの気泡や曇り斑を生成する。 therefore PVD 下塗りは一般的に高純度、高架橋Densityの樹脂を選び、硬化度を厳格に制御する(往往は彻底焼き熟成させてからチャンバーへ入れる)。
化学的観点から、熱硬化アクリル/アミノSystemは架橋が緻密で残留が少ないため最も成熟した PVD 下塗りである;ポリウレタンは柔軟性と耐薬品性に優れ、衝撃要求のある部品に適する;UV 下塗りはタクトが速いがSystemのアウトガス制御がより難しく、生産性に極めて敏感な電子部品に多く用いられる。KeXin New Materialは仏山生産ラインにおいて異なるSubstrateに異なる下塗り樹脂を合わせている:プラスチック部品は軟質アクリル寄り、Metal部品はエポキシ/ポリエステル寄りとし、目的は源流から PVD 層の接着性と鏡面純度を確保することである。
十、原材料の二つ:Metal効果顔料
鏡面感のコア顔料は三類ある。一つ目は真空めっきアルミペースト(VMP、Vacuum Metallized Pigment):高純度アルミを真空下で PET フィルムに蒸着し鏡面アルミ層を形成、その後剥離粉砕して極薄鱗片状とし、単片の反射率はアルミ箔そのものに近く、「鏡面シルバー下地」の主力である。二つ目はガラスフレーク(silver glass flake):ガラスをSubstrateとしてMetalめっきするか、あるいは高屈折ガラス片そのものであり、耐食性、非酸化性で、Weather-Resistantと化学性要求の高い衛浴と外壁に適する。三つ目は銅亜鉛合金フレーク、ステンレスフレークであり、特殊色相や導電要求に用いられる。
顔料の重要パラメータには粒径分布(狭いほど平行配向しやすい)、厚径比(大きいほど平行で反射が強い)、Surface処理(シラン/脂肪酸包覆は分散と抗氧化に影響)が含まれる。普通の「きらきら型」アルミ粉は粒径が広く配向が乱れ、星点闪光しか作れない;鏡面シルバーペーストは狭分布+超薄片+配向助剤により散乱を最小限に抑える。この点を理解すれば、「鏡面シルバー下地」に普通のシルバー粉では間に合わない理由が理解できる。
アルミ系以外に、ステンレスフレークは不活性、非酸化、耐酸アルカリであるため、強腐食環境(如化工設備装飾、屋外標識)に用いられるが、コストが高く反射もアルミよりやや低い。マイカチタン(パール)顔料はMetal虹彩を出せるが鏡面シルバーは作れず、「幻彩Metal」ルートでのみ使用される。導電シルバーペースト(片状銀粉)は電磁遮蔽が必要な 3C と自動車電子部品に用いられる——これは仿クロムSystemにおいて「機能叠加」の役割である:亮くもあり導電的でもあり、常にシルバー下地への混入または独立導電層として用いられる。顔料選びでは「Metal含有量」と「溶剤相容性」も見る:高Metal含有量は反射を高めるが増粘するため、適切なキャリア樹脂でApplication性をバランスさせる必要がある。KeXin New Materialは配合ライブラリにおいて「反射率/耐食/コスト/機能」の四軸で顔料に採点し、感覚で選ぶことを避けている。
十一、鏡面シルバー下地の調製と配向メカニズム
鏡面シルバー下地の調製本質は「アルミ片を平行に寝かせる」ことである。工程上は三つの事柄の協調に頼る:一つは溶剤勾配——まず遅乾溶剤で塗膜を開放状態に保ち、アルミ片が重力とせん断で底面へ沈降しSubstrateに平行になり、その後中速乾溶剤で定形する;二つは配向助剤(特定アクリルマイクロゲル、セルロースエステル等)が塗膜Surfaceに「ゲルネットワーク」を形成しアルミ片を押しならす;三つはスプレーParameters——低Viscosity、低流量、多道薄噴とし、高速気流でアルミ片を立たせないこと。
アルミ片がランダムに立ったままなら、光は各方向に散乱され「Metalマット」となる;大面積に平行なら、入射光は鏡面則で反射し、明瞭な倒影が得られる。これがまさにスプレー仿クロムとMetal闪光塗料の分水嶺である。業界では常用で「随角異色(flop)」と「鏡面光沢 20°」で定量化する:鏡面シルバー下地の 20° 光沢は 90+ を達成できるが、普通のシルバー粉塗料は往往にして 70 未満である。フォーミュレーターの仕事は、接着性とApplication窓を犠牲にせずにこれら二数値を可能な限り押し上げることである。
定量的に、「flop」は観察角変化に対する輝度/色相の変化幅を指し、鏡面シルバー下地は「低 flop、高鏡面」を追求し、即ち正面と側面のどちらから見ても亮く灰色化しないこと;一方普通の闪光塗料は「高 flop」を追求し、随角変色の炫彩を作る。表征ツールは光沢計のほか、多角度測色計(如 15°/45°/110° 三視角)と DOI 画像鮮明度計があり、後者はスリット像の鮮明度で「鏡子のようか」をDirect採点する。KeXin New Materialはシルバー下地開発時に「20° 光沢≥88、DOI≥80、Δflop≤某閾値」を放行指標とし、鏡面感を主観審査から比較可能なデータへと転換し、跨バッチ追溯も容易にしている。
十二、配合設計原則と溶剤勾配
配合設計上、鏡面シルバー下地は「樹脂極透、顔料極亮、溶剤極讲究」でなければならない。樹脂は脂肪族ポリウレタンまたは高透アクリルを多く選び、芳香族の黄変を避ける;顔料は狭分布鏡面アルミペーストを選び、添加量を 6%-14% の範囲に制御、多すぎれば平行を破壊し、少なすぎれば反射不足となる。溶剤勾配は本層で最も微妙な部分:通常「遅乾主体+中乾調節+少量速乾防流れ」の三段組合せとし、揮発曲線はアルミ片沈降と配向の時間窓に合わせる。
隔離層配合は逆に「不活性、緻密、薄」でなければならない——常用で高架橋、低膨潤のクリア(如二液ポリウレタンまたは UV クリア)を 5-8 ミクロン薄噴し、シルバー下地を封じつつ上層クリアに食われない。鏡面クリア層は「高透、高ボリューム、Weather-Resistant」:脂肪族ポリウレタンまたはアクリルに、十分な UV 吸収剤(如ベンゾトリアゾール系)と HALS( hindered amine light stabilizer)を加え、中にはナノシリカを抗傷として加えるものもある。全体配合ロジックは「下硬上韧、下透上護」であり、層層の職責が明確である。
十三、真空めっき(PVD)工程Full Process
PVD 主流は蒸着めっきとスパッタリングめっきに分かれる。蒸着めっきは抵抗加熱または電子ビームでアルミ線/クロム粒を溶融蒸発させ、蒸気がワークSurfaceで凝縮成膜し、速度は速いが高純度Metal利用率は低い;スパッタリングめっきはアルゴンイオンでターゲットを轟撃しMetal原子を飛ばして堆積させ、膜層は緻密で結合力が強く合金めっき可能だが、設備とタクトコストが高い。どちらにせよ、チャンバーは 10^-4 から 10^-5 mbar の高真空まで引かねばならず、さもないと残留ガスがMetal膜を酸化させて暗くする。
ワークはチャンバー入り前にまず治具へ装架し、遮蔽なしかつ受热均一を保証する;蒸発源とワーク距離、ワーク自転速度がFilm Thickness均一性を決める。堆積MetalFilm Thicknessは通常 0.05-2 ミクロン——薄すぎれば下地が隠せず、厚すぎれば無駄で割れやすい。アルミ膜をめっきしたワークは高反射銀鏡となるが、裸膜は極脆で傷と酸化を恐れるため、速やかに出腔してトップコートをスプレー塗装しなければならない。KeXin New Materialは PVD 工場と配合する際、下塗りの入腔熟化曲線とめっき工場のチャンバータクトを揃え、中間保管による膜面汚染を減らしている。
工程詳細として、蒸着めっきの蒸発速度、チャンバー本底真空度、ワーク自転線速度が共に膜層の「緻Density」と「反射率」を決める。本底真空が足りなければ、残留酸素と水蒸気がアルミ膜に酸化アルミ/水酸化アルミを生成させ、肉眼で暗く曇る;自転不均一ではFilm Thickness縞が出る。スパッタリングめっきは設備が高いが膜層はより緻密で合金めっき可能(如クロムターゲットでDirect仿クロム色、チタンターゲットでガンメタ)であり、染色トップコートが省け、質感はより「本物」である。近年は「多アークイオンプレーティング」が出現し結合力を向上させ、High wear resistance部品に適する。塗料メーカーにとって、異なるめっき法で出たMetal膜のSurfaceエネルギーが異なるため、トップコート接着性配合を相应調整しなければならない——これこそ配套コーティングが「镀を知って配する」必要がある理由である。
十四、PVD 前下塗りの作用とApplication
PVD 前下塗りには三重の任務がある:Substrate微視欠陥を埋め(鏡面基底をProvides)、SubstrateとMetal膜を橋渡し(高接着)、低アウトガス(チャンバーを汚さない)。Application上は「薄、平、浄」が要求される:Film Thicknessは一般 10-20 ミクロン、厚すぎれば内部応力を増幅し、薄すぎれば欠陥が隠せない;Surfaceは研磨または自己平滑性で鏡面級平滑にしなければならない(Metal膜は下層瑕疵をそのまま「コピー」するため);硬化は彻底し、常用で 60-80℃ を 30-60 分甚至更高くらい焼き、残留揮発物がないことを確保する。
下塗りの潔浄度は見くびられがちである:工場粉塵、指紋、離型剤残留はすべて真空下でアウトガス源または汚染点となり、めっき針孔、局部曇りとして現れる。 therefore PVD 配套生産ラインは潔浄度要求が電子業界に近い。仏山一帯の成熟した受託工場は下塗り後ワークを無塵周転、限时入腔とし、まさにこのロジックの体现である。
十五、PVD 後トップコート(Topcoat)の作用と配合
PVD 後トップコートは全体ルートの「堀」である:脆弱なMetal膜を封じ、Weather-Resistant、耐傷、耐化学および色相微調整をProvidesする。トップコートはアルミ膜を腐食する成分(如高酸価樹脂、ハロゲン溶剤)を含んではならず、さもないとMetal膜が変色または剥落する。配合上は脂肪族二液ポリウレタンまたは UV 硬化アクリレートを多く用い、Film Thickness 20-40 ミクロン、UV 吸収剤と HALS を加え、必要に応じ色精を加えシャンパン、ガンメタ、ローズゴールド等の「染色Metal感」を作る。
トップコートApplicationは「軽」くしなければならない——高せん断でMetal膜を破壊しないため;低流量多道スプレーまたは淋塗(フローコート)を採用し、硬化Temperatureも过高にできない(アルミ膜とSubstrateの熱膨張差で皺が寄る)。Weather-Resistant面ではトップコートが主役である:それがなければ、裸アルミ膜は数月で酸化して光沢を失う。KeXin New Materialは衛浴 PVD プロジェクトにおいてトップコートに追加で CASS と冷热サイクルを通過させ、水栓が湿潤浴室環境で多年脱膜しないことを確保している。
十六、スプレーによるクロム風仕上げの単段階および多段階システム
業界では「スプレーによるクロム風仕上げ」には簡易版と高級版の2種類がある。簡易版は「鏡面シルバーペイント1缶+クリアコート」の2工程で、高品質な鏡面シルバー顔料によってDirect効果を出し、DOI要求が中程度の部品に適しており、歩留まりが高くコストが低い。高級版は前述の「プライマー—シルバー—隔離—クリア」の4工程で、DOIと純度が最も高く、化粧品や自動車エンブレムなどの厳しいシーンに用いられる。また、小ロット試作向けの「1液型速乾タイプ」や、量産で耐性要求の高い部品向けの「2液型」もある。
どのシステムを選ぶかは、本質的に「歩留まり/コスト/質感」の三角トレードオフである。KeXin New Material(ケシンシンザイリョウ)は通常、まず顧客の要求に応じてシステムの階層を決定し、その上で各層の配合とSOPを逆算設計する。同じペイントをすべての部品に無理に当てはめるのではない——これが佛山(フォッシャン)チームが鏡面クロム感を安定して再現できる理由である。新規顧客に対しては、まず4工程の高級版で外観の上限を検証し、その後歩留まりとコストに応じて2工程の簡易版に圧縮することを推奨している。
十七、工程パラメータ:Viscosity、Film Thickness、硬化
スプレーによるクロム風仕上げは工程窓が狭く、パラメータを定量化しなければならない。Viscosityについては、鏡面シルバープライマーはフォードカップ#4で多くの場合12〜18秒(約塗-4杯20〜30秒)、濃すぎるとアルミフレークの配向が悪く、薄すぎると垂れが生じる。クリアコートのViscosityはやや高くしてボリュームを保つ。Film Thicknessが重要な管理点であり、プライマー10〜20μm、鏡面シルバープライマー8〜15μm(厚すぎるとアルミフレークの積層が乱れて反射が低下する)、隔離層5〜8μm、鏡面クリアコート25〜40μmで、総Film Thicknessは約50〜80μmである。
硬化については、2液型ポリウレタンはRoom Temperatureまたは60℃の強制乾燥とし、UVクリアコートは正確な光強度とエネルギー(例:800〜1200 mJ/cm²)を要する。Temperature管理が崩れると外観に直結する:焼きTemperatureが高すぎるとシルバープライマーの樹脂が黄変し、低すぎると架橋不足で層間力が弱くなる。各層の間には「層間インターバル」も管理が必要——短すぎると溶剤が相互溶解して食い込み、長すぎると層間付着性が低下する。通常は5〜15分のフラッシュ乾燥をしてから次工程とする。これらの数値は職人の感覚任せではなくSOPに記載しなければならない。
スプレー機器のパラメータも同様に定量化が必要:噴枪口径は多く1.2〜1.6 mm(シルバープライマーは細め、クリアコートは粗め)、霧化圧力2〜4 bar、銃距離15〜25 cm、ライン速度が1工程のFilm Thicknessを決定する。扇型と重複率は均一性を保つため1/2〜2/3の重ね塗りを推奨。塗装ブースTemperature23±2℃、相対Humidity60±10%が一般的な窓であり、温Humidityが高すぎると溶剤の揮発が遅く垂れやすく、低すぎるとオレンジピールや静電集塵になりやすい。鏡面製品では、「圧縮空気の油分・水分含有」さえ極小までろ過しなければならず、さもないと油点が鏡面黒斑となる。KeXin New Materialの佛山ラインは上記パラメータをMESに接続しアラームラインを設け、逸脱があれば自動停止して人為的変動を最小限に抑えている——これもDOIを運任せではなく安定した数値にできる秘訣である。
十八、スプレー設備と塗装ライン配置
スプレーによるクロム風仕上げの設備要求は「清浄+安定」に集中する。塗装ブースは万級〜十万級の清浄度(少なくとも除塵)が必要で、ほこりがそのまま鏡面の明点欠陥となるためである。噴枪は微細霧化のHVLPまたは静電ベルを選び、アルミフレークを平行に保ちながら飛散させない。搬送ラインは一定速度・恒温で、Film Thicknessのばらつきを避ける。PVD配套ラインには別途真空蒸着機とチャンバー入室前のクリーンルームが必要となる。
典型的な配置は:前処理(脱脂/プラズマ)→ 下塗りスプレー → レベリング乾燥炉 → 鏡面シルバープライマースプレー(多工程)→ 隔離層 → 鏡面クリアコート → 硬化 → 検査。PVDを含む場合は、下塗り熟化後に真空蒸着工程を挿入し、その後上塗りに戻る。KeXin New Materialの佛山ラインでは、各工程の温Humidity・ライン速度・スプレーパラメータをMESに接続し、各ロットの追跡が可能で、これは鏡面製品に特に重要である——パラメータがわずかにドリフトするとロット全体のDOIが落ちる。
十九、品質管理(QC):付着性と反射率
鏡面製品のQCは通常のペイントより厳しい。付着性はクロスカット法(GB/T 9286/ISO 2409)とセロハンテープ試験を用い、PVD案件ではさらに沸騰水試験や冷热サイクルで層間剥離の有無を確認する。反射率とDOIが外観のコア:20°/60°鏡面光沢計で光沢を測り、DOI計(または画像鮮明度)で「鏡のようか」を定量化する。Color Differenceは分光測色計でΔEを管理し、ロット間の暗化や色ズレを防ぐ。
より専門的には「反射曲線」も測定する——真の鏡面は鏡面角に鋭い反射ピークを持つが、つや消しシルバーは広い散乱ピークである。これにより鏡面シルバープライマーと通常のシルバー粉を客観的に区別できる。KeXin New Materialは出荷品に広く「光沢下限+DOI下限+Color Difference上限」の3つの閾値を設け、主観的な「クロムらしいか」を検査可能な数値に変換している。これも衛浴・自動車顧客が長期協力を続ける根本理由である。
外観以外に、QCは「Film Thickness分布」にも注目する——渦電流またはX線Film Thickness計でプライマー・シルバープライマー・クリアコート各層を抜き取り検査し、総Film Thicknessと層比が窓内にあることを確認する。また「HardnessとWear-Resistant耗」——鉛筆Hardness(GB/T 6739)とTaber磨耗で上塗りの耐傷をみる。PVD部品にはさらに「クロスカット+沸騰水」でMetal膜の仮付着を検証し、この破壊的抜き取りは部品を消費するが、「外観は光るがこするとすぐ剥がれる」隠れ欠陥を防ぐ必要コストである。QCを「見て判断」から「数値ゲート」へ昇格させることは、電鍍(メッキ)代替が大手顧客Systemに入るための硬条件である。
二十、耐食性とWeather-Resistant性試験:CASSと塩水噴霧
Metal感コーティングが最も恐れるのは「錆」と「劣化」である。中性塩水噴霧(NSS、GB/T 10125/ASTM B117)で基礎耐食性を測り、銅加速酢酸塩水噴霧(CASS)はより厳しく、衛浴や自動車で用いられ、塩素含有湿潤環境を模擬する。PVDアルミ膜の上塗りに微細孔があると、CASS下で孔から白錆が拡散するため、上塗りの緻密性がCASS時間をDirect決定する(高級衛浴ではしばしば24〜96時間異常なしを要求)。
Weather-Resistant性はキセノンランプ促進Weather-Resistant(GB/T 16422)にUV吸収剤を組み合わせて黄変と光沢低下を検証し、冷热サイクル(例:-30℃〜80℃)で膜層とSubstrateの膨張適合を確認する。これらの試験は「おまけ」ではなく、電鍍(メッキ)代替後に自動車メーカー/衛浴ブランドの准入を通過できるかの硬いハードルである。佛山生産ラインは自動車・衛浴部品に対し毎ロットサンプルを残して加速劣化試験を行い、「電鍍代替」を単に「見た目が似ている」だけでなく認証可能なものにしている。
二十一、トラブルシューティング特集:オレンジピール
オレンジピールはスプレーによるクロム風仕上げで最も頻度の高い欠陥で、Surfaceがみかんの皮のような波状となり鏡面の平坦さを破壊する。原因は3つ:Viscosityが高すぎてペイントが流れない;霧化不良(圧力低・口径小・銃距離遠)で塗料滴が大きい;溶剤のフラッシュ乾燥が早すぎ、膜が平滑性する前にSurface乾燥する。対策は順に、Viscosity低下、口径変更/圧力調整、遅乾溶剤または平滑性剤(シリコーン/アクリル系など)添加、および塗装ブースTemperatureを高くしすぎないこと。
オレンジピールと「アルミフレーク配向」は混同されやすい:オレンジピールはマクロな起伏、配向不良はミクロな散乱で、両者が重なると鏡面が平でも亮(光って)でもなくなる。トラブル時はまず60°光沢+目視の波状で区別し、対症する。KeXin New MaterialはSOPでシルバープライマーApplicationの環境温Humidity窓(例:23±2℃、Humidity60±10%)を規定し、オレンジピールを源頭から最小限に抑えている。
二十二、トラブルシューティング特集:白濁(hazing)
白濁とは鏡面が灰白くなり澄まないことで、スプレーによるクロム風仕上げで2番目に多い欠陥である。主因は「クリアコートがシルバープライマーを食う」——上層クリアコートの溶剤が隔離層/シルバープライマー樹脂を溶解または膨潤させ、平行アルミフレークを攪乱する。あるいは隔離層欠如でDirectシルバーを食う。次に環境Humidityが高くシルバー顔料Surfaceが軽微に加水分解、または下塗りのガス抜けが界面で霧となる。対策:隔離層補充、低膨潤で温和なクリアコートへの交換、Humidity管理、下塗りの完全熟化。
PVDルートでは、白濁はチャンバー内残留酸素によるアルミ膜酸化、または上塗りによるアルミ膜腐食からも生じ得る。診断では白濁位置をみる:全面均一な白濁は配合/溶剤問題が多く、局部白濁は汚染やガス抜け点が多い。「鏡面鮮明度ベースライン」を築けば初期白濁を迅速に発見し、ロット全廃を避けられる。佛山チームの経験では、隔離層は薄いより厚い方がよい(DOI許容内で)としており、これが食い込みPreventsの最も確実な保険である。
二十三、トラブルシューティング特集:付着性不良
付着性不良はクロスカットでの剥がれ、煮沸での膨れ、層間剥離として現れる。根本原因は多く界面にある:Substrate前処理不十分(油/離型剤)、下塗り硬化不足、層間インターバル過長による弱境界層形成、PVD下塗りガス抜けによるMetal膜仮付着。対策は前処理強化(プラズマ/研磨/脱脂)、硬化曲線の規範化、層間窓の管理、低ガス抜け樹脂の選択。
特に挙げるべきは「PVD膜仮付着」:下塗りが完全熟化していないと、真空下でガス抜けがMetal膜を押し上げ、外観は鏡面正常だがこするとすぐ剥がれ、極めて隠蔽性が高い。 therefore PVD配套には必ず「チャンバー入室前熟化確認」工程が必要である。KeXin New Materialはこの環を作業指示書に記載し乾燥炉Temperature曲線の記録を要求しており、事後手直しではなく工程管理で代えている。
二十四、自動車業界の応用詳解
自動車は電鍍風コーティングの最大単一市場の一つである。グリル、窓枠モール、ドアハンドル、テールエンブレム、内装装飾板にスプレーによるクロム風仕上げやPVD配套が大量に使われ、従来のクロムメッキ部品を代替し、軽量化とELVの無クロム要求を満たす。技術要求として、自動車部品はWeather-Resistant性(5〜10年光沢維持)、耐傷、冷热・石ハジキに重きを置き、メーカー独自の循環腐食とキセノン基準を通過することも多い。
スプレーによるクロム風仕上げは自動車外装で「亮(光り)」と「耐」をバランスさせる:薄すぎると鏡面が損傷しやすく、厚すぎると割れやすい。PVD配套はエンブレム、文字マークなどの小さく高価値な部品でより好まれ、真のMetal質感と導電性(一部標識はアンテナ統合必要)のためである。KeXin New Materialは佛山および珠江デルタの複数Tier2装飾部品メーカーに供給Systemを築き、「先認証後供給」をメーカー基準で行い、鏡面外観とWeather-Resistant性の両方を同時達成してから量産に入るとしている。
二十五、衛浴業界の応用詳解
衛浴の蛇口、シャワーヘッド、浴室備品は水・洗剤・手汗に長期接触し、耐食性と耐薬品性が極めて高く、PVD配套の主戦場である(スプレーによるクロム風仕上げのMid-Range部品も一般的)。技術要求はCASS時間、耐洗剤(塩素含有トイレ洗剤など)、冷热サイクルでの割れなしに集中する。上塗り緻密性とMetal膜完全性が寿命を決定するため、衛浴部品は「PVDアルミ/クロム膜+厚上塗り」構造を多く用いる。
自動車と異なり、衛浴部品は「孔食」をより恐れる——上塗り微細孔がCASS下で腐Ingestion口となる。対策は上塗りを多層薄塗りで緻密化、下塗りで封孔、必要に応じて封止層を施す。KeXin New Materialは衛浴案件でCASSを24時間から96時間目標に設計し、各種洗剤浸漬を実測して浴室環境向け配合データベースを蓄積しており、これが佛山衛浴産業クラスターで安定供給できる底力である。
二十六、電子3C業界の応用詳解
スマホ中枠、カメラリング、ロゴ、ノートPCヒンジカバー等は3CにおけるPVD配套の典型応用で、「Metal高級感+薄軽+剥がれない」を追求する。3C部品は壁薄・寸法小・外観厳選で、DOIと色相一致性が極限まで求められ、染色Metal(ガンメタ、シャンパン、スペースグレー)も多い。難点は薄壁部品の熱変形と膜層内部応力で、下塗りは薄くて靭性、上塗りは柔軟低Film Thicknessが必要。
スプレーによるクロム風仕上げは3Cでは非構造装飾片や大物外殻局部に多く用いられ、PVDは中枠とロゴを主導する。いずれもライン清浄度とロット一致性が極めて高いことを要する。KeXin New Materialは華南電子顧客に対し、Film Thickness公差・Color DifferenceΔE・付着性をオンライン全検項目とし、3C業界の「ゼロ欠陥外観」リズムに適合——これも自らの佛山ラインを自動化・データ化へ昇格させる契機となった。
3C部品にはさらに2つの特殊要求がある:一つは「多色Metal統一」——同一機種の中枠・カメラリング・ロゴは同色でなければならず、染色上塗りの色精(カラーマスター)ロットを固定し跨部品ΔE管理をする必要がある。二つは「信号遮蔽なし」——Metal膜が連続かつ厚すぎるとアンテナを弱めるため、局部断開、導電ペイント回避、または非連続スプレーパターン選択で解決する。これらは電鍍風コーティングが電子分野で整机設計と協調すべき工程点であり、塗料配合だけでは解決できない。
二十七、装飾と家居の応用詳解
照明器具、Furniture金物、額縁、贈答品、靴材部品、化粧品瓶蓋が装飾類の大きな市場を構成する。这类部品は機能要求が低く、「クロムらしさ」要求が高く、ロットとコストに敏感で、スプレーによるクロム風仕上げ簡易版の天然の陣地である。化粧品蓋と高級贈答品は「ほぼゼロ欠陥鏡面」を要求し、4工程高級版に戻る。家居金物は手汗と日常拭き取りへの耐性をより重視する。
装飾系プロジェクトの隠れた難点は「色相トレンド」——シャンパンゴールド、ローズゴールド、ガンメタなどファッションカラーは毎年変化し、処方は迅速に切り替え可能でなければならない。PVDは染色面塗りによるものが最も柔軟で、スプレーによるクロム風仕上げはニス内でDirect色精を調整できる。KeXin New Material(Kexin New Materials)の佛山ラインは、小ロット柔軟生産ラインを残してこの種の多品種小口注文に専門的にサービスProvidesし、迅速なサンプル作成で「トレンドMetal色」を量産可能な処方に変換し、顧客の上市サイクル短縮を支援する。二十八、コスト分析:クロム風仕上げ vs 電鍍 vs PVD
コストは材料のみならず「総合コスト」から見る必要がある。クロム電鍍は材料が安いように見えるが、治具、めっき剥がし、六価クロム含有廃水処理、危険廃棄物処理およびコンプライアンスコストを含み、単位面積あたりの総合コストは高くかつ年々上昇している。スプレーによるクロム風仕上げ材料(鏡面銀シルバー顔料がやや高価)に多層の人手/設備を加え、単位コストは中程度だが、Substrateを問わず、歩留まりが管理可能で、三廃(廃水・廃気・廃棄物)の圧力がないため、総合的に優位がある。PVDは設備投資が巨額で、チャンバー利用率が低く、単品コストが最も高いが、真のMetal質感が高いプレミアムをもたらし、高価値部品に適している。
自動車グリルを例に取ると:従来の電鍍治具と三廃が隠れたコストを押し上げ、スプレーによるクロム風仕上げはラインを汎用化して参入障壁を下げる;衛浴水栓を例に取ると:PVDは設備が高価だがプレミアムが高く、かつ電鍍のコンプライアンスリスクを回避できる。KeXin New Materialが顧客に提案する選定アドバイスは通常「単品価値と量の次元でルートを選ぶ」——量が多く装飾目的ならスプレーによるクロム風仕上げを、高価値小ロットならPVDを選び、安い材料価格のみを追うべきではない。
二十九、環境保護とHeavy metals法規制限
電鍍代替のコア的推進力の一つは法規制である。EU RoHSは電気電子製品中の六価クロムを制限;REACHはクロム化合物に対し厳格な認可を要求;自動車ELV指令は車両リサイクルにおけるHeavy metalsなしを要求;国内の「水汚染Prevents法」「土壌汚染Prevents法」およびHeavy metals削減計画はクロム含有排出を継続的に厳格化している。さらに多地の環境保護監査が電鍍団地に対し許認可を制限しており、電鍍生産能力の希少化とコスト上昇をもたらしている。
電鍍風コーティングは六価クロムを含まず、電鍍液排出がないため、上記法規に天然に合致する;ただし注意が必要:一部の鏡面銀シルバー顔料に含まれるアルミ粉は粉塵爆発リスクがあり防爆が必要;Water-Based化はVOCをさらに低減する方向;PVDは真空で液廃がないが、ターゲット材とチャンバー保守に少量の固廃がある。KeXin New Materialは佛山生産ラインをグリーン工場基準で粉塵と溶剤回収を管理し、「コンプライアンス」を検査への対応ではなくSystem的能力として構築しており、これはEUおよび国内へ輸出するブランド顧客にとり特に重要である。
具体的な限度値として、RoHSの六価クロム閾値は均質材料0.1%(1000 ppm)であり、かつCr(VI)検出が陰性であることを要求;REACHは特定クロム化合物に登録と認可を要求;国内の「GB 30981 建築鋼構造防錆塗料」および各地のVOC排出基準は工業塗装VOCに上限を設け、鏡面システムのWater-Based化/高固形分化を迫っている。輸出型企業に対しては、カリフォルニア65提案および各国のPackaging/水接触法規にも注目が必要である。これらの「コンプライアンスリスト」を処方設計の前段階に配置してこそ、上市後のリコールを回避できる——電鍍代替は単なる技術問題ではなく、法規適合問題でもある。
三十、サプライチェーンと産業化の現状
電鍍風コーティングのサプライチェーンは三層に分かれる:上流顔料(鏡面アルミペースト、ガラスフレーク、ターゲット材)は専門のMetal顔料および真空材料メーカーが供給;中流樹脂と処方は塗料企業(KeXin New Materialなど)が担当;下流は電鍍代替の塗装受託工場とブランド末端である。近年、上流の鏡面アルミペーストの国産代替が加速し、コスト低下がスプレーによるクロム風仕上げ普及を推進;PVD設備の国産化も配套の参入障壁を下げた。
産業化のボトルネックは主に「歩留まり」と「一致性(ばらつきのなさ)」——鏡面製品は欠陥に対し妥協なく、いかなるパラメータの漂移も顕在化する。したがってSOP化、データ化能力を備えた企業が勝ちやすい。佛山は製造業クラスターとして、衛浴、家電、3C末端があり、成熟した受託加工と塗料配套を持ち、「末端—塗装—塗料」の短いチェーンを形成し、電鍍風コーティングの迅速なイテレーションに有利である。KeXin New Materialはまさにこの地理的および産業的優位性に依拠して、迅速なサンプルから量産への能力を構築している。
三十一、標準と認証System
業界で常用される標準には以下が含まれる:付着性 GB/T 9286(ISO 2409)、光沢 GB/T 9754(ISO 2813)、鉛筆Hardness GB/T 6739、塩水噴霧 GB/T 10125(ASTM B117/CASS)、キセノンランプWeather-Resistant性 GB/T 16422、Color Difference ISO 11664(CIE Lab)。自動車と衛浴には自動車メーカー/ブランド内部標準が別にあり、多くは国標より厳しい(例:循環腐食、特定洗剤浸漬)。
「電鍍代替」製品にとり、認証はコンプライアンスであるだけでなく、大口顧客サプライチェーンへの入場券である。例えば自動車部品はIATF 16949Systemと自動車メーカー材料認可を通過する必要があり;衛浴の欧州輸出にはしばしばWRAS/ACSなどの水接触認証が必要;3Cはブランド外観と信頼性規範を見る。KeXin New Materialは佛山でIATFとISO 9001に基づき運営し、上記検査を入荷および出荷検査に内面化することで、「クロム風/PVD配套」が厳格な顧客准入にDirect対接できるようにしている。
三十二、Water-Based化と高固形分ルート
VOC低減のため、鏡面銀下塗りとニスはWater-Based、高固形分、無溶剤UVへと進化している。Water-Based鏡面銀ペーストは難点:水の高いSurface張力によりアルミ片が平行しにくく、かつアルミが水と反応しやすくガスを発生するため、シラン包覆アルミ片+専用成膜助剤+低せん断分散が必要。高固形分は低Viscosity樹脂で固形分を上げ、溶剤を下げるが、Application窓がより狭く精密なTemperature管理が必要。UVルートは能耗低く、タクトが速いが、アルミ膜/顔料が光硬化の体積収縮に敏感で割れやすい。
Water-Based化の価値は環境保護だけでなく、輸出コンプライアンス(多国VOC法規)でもある。しかし現在のWater-Based鏡面システムはコストが依然高く、DOIが溶剤型よりやや劣り、Mid-Range装飾部品に多く用いられる。KeXin New MaterialはWater-Based鏡面銀下塗りの実験室処方を既に蓄積し、VOCに敏感な輸出注文で小ロット検証を行っており、方向は明確だがペースは実践的——歩留まりを犠牲にして環境保護ラベルを得ることはしない。
三十三、UV硬化クロム風システム
UV硬化は熱烘を光硬化に置き換え、優位性は能耗低く、タクトが速い(秒単位)、溶剤排出がないことで、大量薄物部品に適している。難点は:鏡面アルミ片がUVの反射/散乱に影響し光の貫通を阻害し、厚膜は完全硬化が難しい;体積収縮により層間応力が生じる;アルミ片がUV下で副反応を触媒する可能性がある。したがってUVクロム風は「UV下塗り+UV上塗り」または「熱硬化下塗り+UV上塗り」のMixingが多く、Film Thicknessと光強度エネルギーの整合(例:800-1500 mJ/cm² 多灯硬化)を制御する。
UVルートは3C装飾シート、化粧品キャップなどタクトに敏感な部品で見通しが良い。KeXin New Materialは佛山試験ラインでUV上塗りを用いPVD部品の生産能力を向上させており、コアは収縮が低くアルミ膜に対し不活性な光硬化樹脂を選び、エネルギー曲線を工程カードに書き込むことである。さらに能耗を下げたい工場にとり、UVは熱烘より優れた次の一歩だが、前提はアルミ片システムの硬化均一性を解決することである。
三十四、柔軟Substrateと薄肉部品への適合
3C薄肉、曲げ可能TPU/TPE、軟質自動車内装などの柔軟Substrateは、コーティングに「曲げても割れない」ことを要求する。通常の硬い鏡面システムは一曲げで白化割れを起こすため、柔軟樹脂(例:脂肪族ポリウレタンエラストマー、柔軟アクリル)を用い下塗りと上塗りとし、Film Thicknessを下げ、伸び率を上げる必要がある。難点は柔軟樹脂はしばしばDOIがやや低く、耐傷がやや弱く、「柔」と「光」の間で取舍選択が必要なことである。
工程上、柔軟部品はSubstrate変形を避けるため低温硬化とし、スプレーによるクロム風仕上げ多層はさらに薄くする;PVDは柔軟部品上で制限される(真空下薄膜は脆く、曲げで割れやすい)ため、多くはスプレーによるクロム風仕上げ柔軟版が主である。KeXin New Materialは靴材と柔軟装飾部品向けに柔軟鏡面システムを開発しており、コアは下塗りと上塗りの弾性率をSubstrateに合わせ、「10万回曲げても割れない」を検収指標とし、弾性体への電鍍風応用の境界を広げた。
三十五、KeXin New Material佛山生産ライン事例
KeXin New Material(kexinMaterials)佛山基地は「スプレーによるクロム風仕上げ」と「PVD配套」を切り替え可能な二つのラインとして構築:一つは汎用多層スプレーラインで自動車装飾条、家電パネルおよび装飾部品にサービス;もう一つはクリーンPVD配套ラインで衛浴と3Cに対接。その方法論は「三層ロック」——下塗り樹脂とSubstrate適合のロック、銀下塗り指向溶剤勾配のロック、上塗りWeather-Resistant処方のロック、そしてこれらを顧客専用SOPとMESパラメータとして記述することである。
一つの典型事例は華南某衛浴水栓メーカーのPVD代替プロジェクト:元の電鍍ラインが環境保護許認可制限を受け、客信チームは「エポキシ下塗り(低アウトガス)+真空アルミ蒸着+二液ポリウレタン上塗り(HALS/UV吸収剤添加)」構造を用い、CASSを顧客要求の24時間から72時間異常なしとし、かつ冷熱循環に安定して通過し、顧客の電鍍からPVD配套へのライン切り替えを完了させた。別の事例は自動車グリルのスプレーによるクロム風仕上げで、四層豪華版によりDOIを鏡面に近づけ、歩留まりを試産70%から量産95%以上へ向上させた。これら事例は、電鍍代替は単一のペイントのみに頼るのではなく、System工学であることを示している。
三十六、選定意思決定と将来展望
読者への実用選定フレームワーク:まず「真のMetal機能(導電/耐摩耗/シールド)が必要か」と問う——必要ならPVD配套または電鍍維持;不要ならスプレーによるクロム風仕上げ。次に「Substrateと形状」——プラスチック/異形/大物はスプレーによるクロム風仕上げ、小さく高価値でチャンバー投入可能はPVD。次に「量とコスト」——量が多く装飾ならスプレーによるクロム風仕上げ簡易版、高価値小ロットならPVDまたは四層豪華版。最後に「法規と輸出」——EU輸出優先でクロムフリールートとし、VOCおよび水接触認証を準備。
将来を展望すると、電鍍風コーティングは「よりグリーン(Water-Based/UV/高固形分)、より真(合金ターゲット+染色面塗り多色Metal)、より薄く柔軟(3Cと弾性体)、よりスマート(オンラインDOI全数検査とデータ閉ループ)」の四線に沿って進化する。電鍍が一夜で消えることはないが、装飾と軽機能分野において、スプレーによるクロム風仕上げとPVD配套は絶対的主流となる。KeXin New Materialのような「処方+工程+SOP+検査」全チェーン能力を備えた塗料企業は、この代替波において重要な供給役割を果たす。製造企業にとり、早期に電鍍代替の工程と認証蓄積を構築することは、環境コンプライアンスの要請であると同時に、製品差別化の機会でもある。
よくある質問(FAQ)
Q1:スプレーによるクロム風仕上げは真の電鍍を代替できるか?
装飾と軽機能シーンでは「本物と見分けがつかない」ほどで、電鍍廃水とSubstrate制限を省ける;しかし導電せず、強磨耗に耐えないため、電鍍の導電、耐摩耗、厚めっき層の機能を代替できない。導電または電磁シールドが必要な場合は、PVD配套または導電コーティングルートへ転ずべきである。
Q2:なぜクロム風コーティングが「曇る」ように鏡のようでないのか?
最も多いのは隔離層欠如によりニスの溶剤が銀下塗りを侵食、または銀下塗りアルミ片の指向不足、下塗りプライマーが平滑でない、環境Humidityが高く銀ペーストがわずかに加水分解するため。隔離層補充、鏡面銀ペースト使用、下塗りプライマー研磨、Humidity管理で通常解決;PVDルートではさらにチャンバー残留酸素と上塗り腐食性を確認する。
Q3:PVDとスプレーによるクロム風仕上げはどう選ぶか?
真のMetal感、導電、ハイエンドかつワークが真空チャンバーに入る——PVD配套を選ぶ;大量、異形、Substrateを問わず、装飾主眼——スプレーによるクロム風仕上げを選ぶ。高価値小ロットはPVD、量が多く装飾はスプレーによるクロム風仕上げ簡易版へ進み、両者は複合使用も可能。
Q4:プラスチック部品にクロム風仕上げはできるか?
できる。まずプラズマ/フレーム処理、次にプラスチック用下塗りプライマー、多層薄噴霧鏡面システムとし、熱変形回避のためTemperature管理に注意が成熟工法である。PCは先に応力除去退火が必要、PAは気泡Preventsのため乾燥予処理が必要。
Q5:クロム風コーティングのWeather-Resistant性は何に依存するか?
最外層の鏡面ニスに依存:脂肪族ポリウレタン/アクリルを選び、十分なUV吸収剤とHALSを加えることで、長期にわたり透明性を保ち黄変しない。PVDルートでは緻密な上塗りでMetal膜を外界から隔離することに依存し、CASSとキセノンランプWeather-Resistant性が検証の鍵である。
Q6:Water-Basedクロム風仕上げで鏡面はできるか?
できるが、溶剤型より難易度が高く、Water-Based鏡面銀ペーストと専用成膜助剤で指向と平滑性を制御する必要があり、現在コストがやや高く、Water-Based化の攻关重点である。Mid-Range装飾部品は既に小ロット応用可能、Premium鏡面は依然として溶剤/UV系で達成されることが多い。
Q7:鏡面銀下塗りに普通のシルバー顔料ペイントを代用できないのはなぜか?
普通のシルバー顔料は粒径分布が広く、配向がランダムで、光が散乱して「Metalマット」となる;鏡面銀下塗りは狭分布超薄鏡面アルミペースト+指向助剤+溶剤勾配でアルミ片を平行に寝かせ、初めて明瞭な倒影を形成する。両者の20°光沢とDOIの差は顕著で、互いに代替できない。
Q8:PVDでアルミ膜を蒸着した後、なぜさらにスプレー上塗りが必要か?
裸アルミ膜は非常に脆く、傷や酸化に弱く、Weather-Resistant性もなく、数ヶ月で光沢を失い錆びます。トップコートがMetal膜を封止し、Weather-Resistant性、耐傷性、耐薬品性と色相の微調整(シャンパンゴールド、ガンメタルなど)をProvidesし、PVD の付帯において不可欠な「防波堤」層となります。
Q9:電鍍(めっき)の代替は必ずコストが低いか?
材料単価だけを見れば必ずしもそうとは限りません。電鍍は材料が安いものの三廃(廃水・廃気・廃渣)とコンプライアンスコストが高いです;スプレーによるクロム模倣は総合的に中程度で三廃を削減できます;PVD は設備が高価で単品コストが最高ですが高いプレミアムが得られます。「単品価値+量産規模+法規」に基づき総合的に評価すべきであり、材料単価だけを比較してはいけません。
Q10:KeXin New Material(Kexin Materials)はどのような電鍍代替SolutionをProvidesできるか?
KeXin New Material(kexinMaterials)の佛山拠点は、スプレーによるクロム模倣(二層簡易版から四層豪華版まで)と PVD 付帯(低アウトガス・プライマー+トップコート)の二つのSystemをProvidesし、自動車装飾条、衛浴水栓、3C ミドルフレーム、家電および装飾部品をカバーし、さらに SOP、検査および認証サポートを付帯して、顧客が電鍍から環境対応代替への生産ライン切り替えを完了できるよう支援します。
関連記事
- メタリックペイントの成膜メカニズムとアルミ粉の配向排列 — Metal効果顔料を理解することが、電鍍模倣の「Metal感」の基礎です。
- ハンマートーン塗料としわ塗料のFormula原理 — 「模様入りMetal」であって「鏡面Metal」ではない場合の対照ルート。
- 新エネルギー電池の絶縁と熱管理コーティング — 電池外殻のMetal化/導電制御に関する関連アプローチ。