Wenn ein Kunde sagt „ich möchte dieses glänzende, metallische Chromgefühl“, war die traditionelle Antwort nur die Galvanisierung. Aber die Galvanisierung hat harte Einschränkungen wie chromhaltige Abwässer, Schwermetalle, formbedingte Limitierungen und die Anforderung, dass der Basiskörper leitfähig sein muss; unter dem doppelten Druck von Umweltschutz und Kosten wird sie zunehmend schwieriger. Daher ist die „galvanisierungsähnliche Beschichtung“ – mit Spritzen oder Vakuumabscheidung auf nichtmetallischen oder beliebig geformten Teilen eine annähernd spiegelglatte Chrom-Textur zu erhalten – in den letzten zehn Jahren zu einer beliebten Alternativroute geworden. Sie teilt sich in zwei Hauptzweige: erstens sprühbare chromähnliche/elektroplattierungsähnliche Beschichtungen (durch Stapeln mehrerer Schichten aus hochglänzender Silberfarbe und spiegelklarlack für den Chrom-Effekt), zweitens Vakuumabscheidung (PVD) mit begleitenden Beschichtungen (Metallfilm im Vakuumbehälter abscheiden und dann Sprühschutzschicht aufbringen). Dieser Artikel erklärt diese beiden Arten von „alternativen Metallbeschichtungen“ umfassend – von Rohstoffen, Rezepturen, Prozessen, Anlagen über Prüfung, Fehlerbehebung, Kosten, Vorschriften, Lieferkette bis zu Standards –, um Ihnen bei der Abwägung zwischen „sieht aus wie Chrom“ und „kann in die Produktion“ zu helfen.
Kexin New Materials (Guangdong) Co., Ltd. befindet sich in Foshan und verfügt über mehrere ausgereifte Systeme für metallähnliche und galvanisierungsersetzende Beschichtungen. Das Unternehmen hat Kunden aus den Bereichen Auto-Kühlergrill, Sanitär, Haushaltsgeräte und 3C bedient und verfügt über systematische Erfahrung mit der Schichtzwischenverträglichkeit von „gespritztem Chrom-Effekt“ und PVD-Begleitbeschichtungen. Im Folgenden werden in der technischen Darstellung praktische Fälle aus der Foshan-Produktionslinie eingestreut, damit Leser die Theorie auf die Massenfertigung übertragen können.
I. Warum ist eine Alternative zur Galvanisierung nötig
Die Schmerzpunkte der Chromgalvanisierung sind offensichtlich: sechswertiges Chrom ist hochgiftig, die Abwasserbehandlung ist teuer, die Galvanisierungsbäder enthalten Schwermetalle; Werkstücke müssen leitfähig sein und können aufgehängt werden, komplexe Hohlräume und Kunststoffteile lassen sich nicht direkt beschichten; bei großen und unregelmäßig geformten Teilen ist die Schichtdickengleichmäßigkeit schlecht; Investitionen in Produktionslinien und Umweltcompliance sind schwerwiegend. Da Vorschriften sechswertiges Chrom schrittweise zurückdrängen, müssen Hersteller Alternativen suchen. Galvanisierungsähnliche Beschichtungen umgehen die Elektrochemie durch „physikalische Filmbildung“, der Basiskörper kann von Kunststoff über Metall bis Glas sein, und es entsteht kein Galvanisierungsabwasser – genau damit werden die Schwächen der Galvanisierung ausgeglichen.
Es muss klargestellt werden: Die galvanisierungsähnliche Beschichtung liefert ein „visuelles Chromgefühl“, keine echte Metallchromschicht – sie leitet keinen Strom und ist nicht stark verschleißfest, aber in dekorativen und leichten Funktionseinsätzen reicht sie aus, um echtes Chrom zu imitieren, und bietet deutliche Kosten- und Umweltvorteile. Bemerkenswert ist, dass „Ersatz“ in der Branche gestuft ist: Auf der Ebene des dekorativen Aussehens hat die gespritzte Chrom-Imitation die Galvanisierung längst im großen Maßstab ersetzt; auf der funktionalen Ebene wie Leitfähigkeit, Verschleißfestigkeit und EMV-Abschirmung kann die PVD-Begleitbeschichtung teilweise ersetzen; echte dicke Galvanisierungsstrukturen sind schwer zu ersetzen, daher existieren alle drei Lösungen langfristig nebeneinander, statt dass eine die andere verdrängt.
Aus der industriellen Triebkraft betrachtet ist der Ersatz der Galvanisierung nicht rein kostengetrieben, sondern eher Compliance-Druck und Lieferkettensicherheit. EU RoHS, REACH, ELV (End-of-Life Vehicles Directive) sowie das inländische „Wasserverunreinigungsbekämpfungsgesetz“ und der „Gesamtplan zur umfassenden Bekämpfung der Schwermetallverschmutzung (12. und 13. Fünfjahresplan)“ listen sechswertiges Chrom als streng kontrolliert. Zusammen mit den durch Galvanisierungsvorrichtungen, Abtragung und Abfallbehandlung erhöhten Gesamtkosten suchen viele kleine und mittlere Teilefabriken aktiv nach Spritz- oder PVD-Routen, um die „Umweltschuld“ in „produktdifferenzierende Verkaufsargumente“ umzuwandeln.
II. Prozessroute der gespritzten chromähnlichen Beschichtung
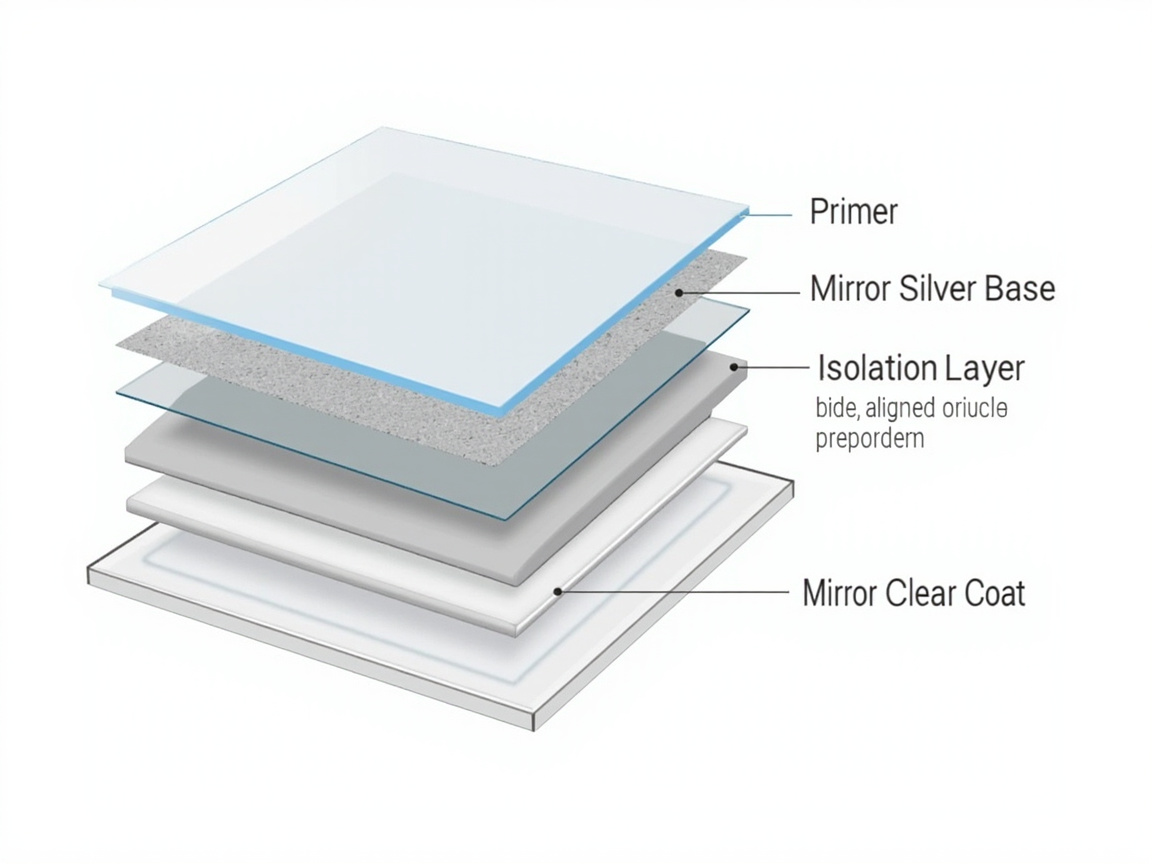
Gespritzter Chrom-Effekt ist nicht „eine Farbe“, sondern ein mehrschichtiges Beschichtungssystem. Der typische Aufbau ist: Grundierung (Versiegelung, Ebennierung) → spiegelglänzende Silberbasis (hochreflektierende Aluminium-/Glasplättchen-Silberfarbe) → Trennschicht (verhindert gegenseitige Lösung der Schichten) → Spiegelklarlack (hohe Lichtdurchlässigkeit, hohe Fülle). Der Spiegeleffekt entsteht durch das Zusammenspiel von drei Schichten: Die Grundierung liefert eine ebene Spiegelbasis, die Silberbasis hohe Reflektion, der Klarlack Transparenz und Tiefe. Wenn eine Schicht versagt, bricht der Chrom-Effekt zusammen.
Entscheidend ist die „spiegelglänzende Silberbasis“: Sie erfordert, dass Aluminium- oder Glasplättchen extrem parallel, mit sehr enger Korngrößenverteilung und sehr heller Oberfläche sind, und das Harz muss hochtransparent und wenig vergilbend sein. Die Aluminiumplättchen-Orientierung gewöhnlicher Metallfarbe reicht nicht für einen Spiegel, es muss spezieller Spiegelsilberpasten plus exakter Lösungsmittelgradient verwendet werden, um den Flop (winkelabhängige Farbänderung) nahe an Spiegelreflexion zu bringen. Die Trennschicht wird oft übersehen, aber sie bestimmt, dass die Silberbasis nicht vom Klarlacklösemittel angegriffen wird – ohne sie wird der Spiegel „matt“.
Genauer gesagt ist das visuelle Wesen des gespritzten Chrom-Effekts, die „Spiegelreflexionsrate“ und die „Bildklarheit (DOI, Distinctness of Image)“ gleichzeitig hoch zu bringen. Gewöhnliche Silberpulverfarbe hat zufällig orientierte Aluminiumplättchen, das reflektierte Licht wird gestreut, sie sieht aus wie „metallisches Matt“; die Spiegelsilberbasis lässt durch enge Korngrößenverteilung und starke Parallelorientierung das reflektierte Licht zu einem klaren Spiegelbild bündeln, und der hochtransparente Klarlack kompensiert den Brechungsverlust in Dickenrichtung, was letztlich nahe an die spiegelnde Chromoptik heranreicht. Diese Logik ist die Grundlage aller folgenden Rezeptur- und Prozessdiskussionen.
III. Vakuumabscheidung (PVD) mit Begleitbeschichtungen
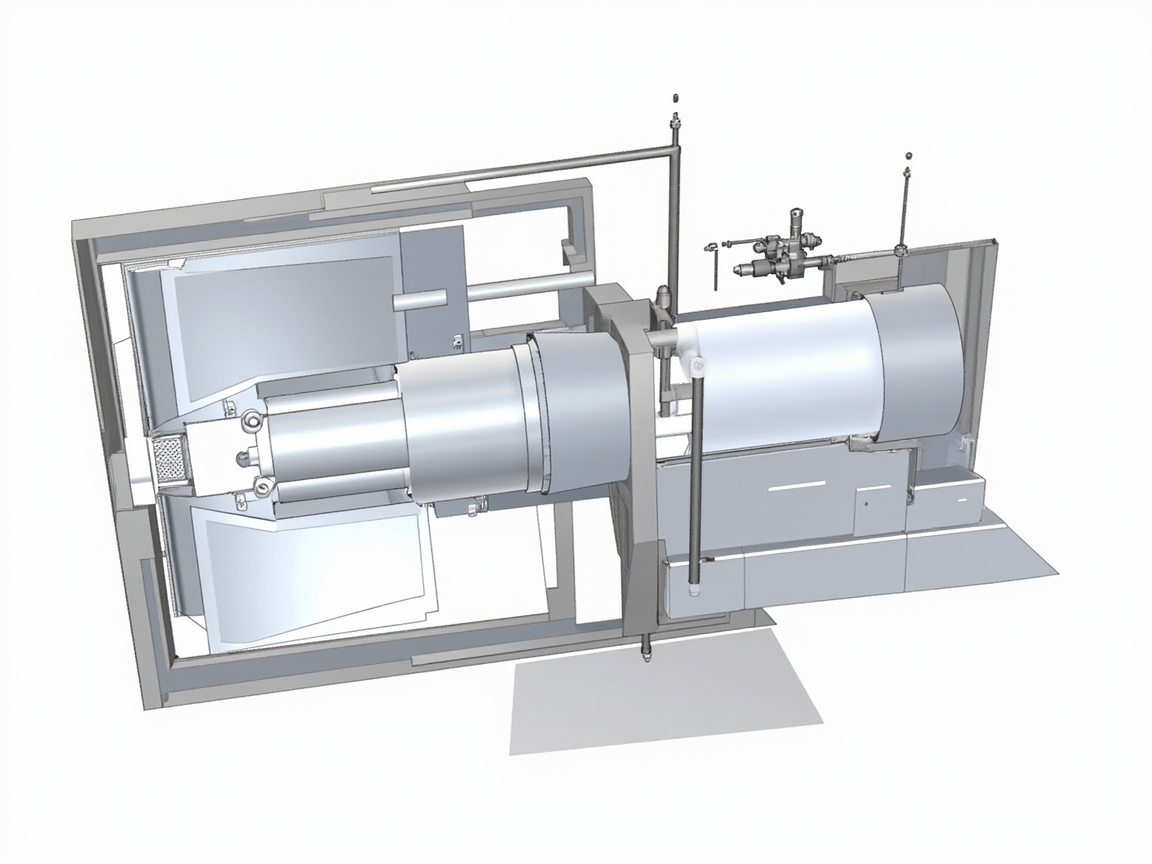
PVD (Physical Vapor Deposition) verdampft oder sputtert Metall (Aluminium, Chrom, Titan, Indium usw.) im Vakuumbehälter auf die Werkstückoberfläche und bildet einen echten Metallfilm, der leitfähig, verschleißfest und haftstark ist und der Galvanisierung texturmäßig am nächsten kommt. Aber es hat zwei Voraussetzungen: Das Werkstück muss in den Vakuumbehälter passen, Form und Größe sind begrenzt; der Metallfilm ist zu dünn (Mikrometerbereich oder submikrometrisch), er muss mit einer äußeren Sprühschutzschicht (Decklack) überzogen werden, um wetter- und kratzfest zu sein. Daher wurde „PVD-Metallfilm + Sprühbegleitbeschichtung“ zur High-End-Route als Galvanisierungsersatz, häufig genutzt für hochwertige Sanitärartikel, Auto-Logos und Unterhaltungselektronik.
Die hier genannte „Begleitbeschichtung“ ist das Hauptfeld der Sprühunternehmen: Die Grundbeschichtung sorgt vor PVD für Ebenheit und Haftung, die Deckbeschichtung nach PVD für Schutz und Farbtonfeinabstimmung (z. B. Champagner, Waffengrau einfärben). Sowohl Grund- als auch Deckbeschichtung müssen gute Zwischenschichthaftung zum PVD-Metallfilm haben, und die Deckbeschichtung darf den Metallfilm nicht korrodieren. Besonders zu beachten ist das „niedrige Ausgasen (low outgassing)“ der Grundbeschichtung – wenn die Grundbeschichtung im Vakuumbehälter kleine Moleküle freisetzt, entstehen auf dem Metallfilm Pinholes oder eine Kontamination der Kammer, was direkt zu mattem oder abblätterndem Film führt. Dies ist der Kernindikator, der PVD-Begleitbeschichtungen von gewöhnlichen Grundierungen unterscheidet.
Um PVD-Begleitung zu verstehen, muss man „dekorative Beschichtung“ und „funktionale Beschichtung“ unterscheiden: Dekorative nutzt hauptsächlich Aluminiumfilm für Glanz und Farbe, funktionale kann Chrom, Titan, Indium oder gar Legierungen abscheiden, um Härte, Korrosionsbeständigkeit oder Leitfähigkeit zu erhalten. Die Begleitbeschichtung muss entsprechend angepasst werden – chrombeschichteter Film ist härter und stellt höhere Anforderungen an die Decklackhaftung, indiumbeschichteter Film ist weicher und braucht dickere Deckbeschichtung zum Schutz. Dies ist auch der Grund, warum Kexin New Materials in Foshan für verschiedene Kunden „eine Rezeptur pro Kunde“ macht: Es gibt keinen universellen Decklack, der alle Metallfilme abdeckt.
IV. Vergleich der drei Lösungen
| Dimension | Chromgalvanisierung | Gespritzter Chrom-Effekt | PVD+Sprühen |
|---|---|---|---|
| Textur | Echter Spiegelchrom | Visuell ähnlich | Nah an echtem Metall, einfärbbar |
| Basiskörper | Leitfähige Teile | Fast unbegrenzt | Muss in Behälter passen, formbegrenzt |
| Umweltschutz | Chromhaltiges Abwasser | Kein Galvanisierungsabwasser | Vakuum, kein Flüssigabfall |
| Leitfähigkeit | Leitfähig | Nicht leitfähig | Leitfähig |
| Wetterbeständigkeit | Gut, neigt aber zu Passivierung | Hängt vom Klarlack ab | Sehr gut (mit Decklack) |
| Kosten | Hoch (Abfall+Anlage) | Mittel | Hoch (Anlage) |
| Produktionsflexibilität | Niedrig | Hoch | Mittel |
| Schichtdicke | Mehrere bis Dutzende µm | 40-80 µm (mehrschichtig) | Metall 0,05-2 µm + Decklack |
| Bildklarheit DOI | Sehr hoch | Mittelhoch (je nach Silberbasis) | Hoch |
| Mehrfarbiges Metallgefühl | Begrenzt | Farbton einstellbar | Legierungstarget + eingefärbter Decklack |
Die Auswahllogik ist klar: Für große Stückzahlen, unbegrenzte Basiskörper und vorwiegend Dekoration – gespritzten Chrom-Effekt wählen; für echtes Metallgefühl + Leitfähigkeit + High-End – PVD-Begleitung wählen; nur bei kleinen Hochwertteilen, die in den Behälter passen, ist PVD zu erwägen. Galvanisierung bleibt nur, wo Vorschriften es erlauben und Leistung zwingend nötig ist. Zu ergänzen ist: „Gespritzter Chrom-Effekt“ und „PVD-Begleitung“ schließen sich in der Praxis nicht aus: Viele High-End-Projekte nutzen zuerst PVD für echten Aluminiumfilm als Metallbasis, dann gespritztes chromähnliches Klarlacksystem als Verdickungsschutz und Farbeffekt – eine „echtes Metall + Sprühdekoration“-Kompositroute, die Textur und Produktionsflexibilität vereint.
V. Wichtige Punkte zur Basiskörperanpassung
- Kunststoff (ABS/PC/PA): Zuerst Flamm-/Plasmabehandlung zur Erhöhung der Oberflächenenergie, dann Kunststoffgrundierung, gespritzter Chrom-Effekt mehrschichtig dünn sprühen, auf Wärmeverformungstemperatur achten. ABS ist am leichtesten zu beschichten, PC muss zuerst spannungsfrei geglüht werden, um Silberriss zu vermeiden, PA saugt Feuchtigkeit und braucht Trocknungsvorbehandlung.
- Metall (Stahl, Aluminium, Zinklegierung): Vorbehandlung Entfetten phosphatieren oder passivieren, Grundierung versiegelt Poren, Spiegelsilberbasis dünn mehrmals sprühen. Zinkdruckguss muss gegen „Blasen“ geschützt werden, auf Temperaturgradient im Trockner achten.
- Glas/Keramik: Silan-Grundierung als Haftvermittler, Spiegelsystem direkt aufbringen, auf Wärmeausdehnungskoeffizienten achten.
- Komplexe Teile: Gespritzter Chrom-Effekt ist PVD-freundlicher, da PVD-Vakuumbehälter bei tiefen Hohlräumen und verdeckten Teilen ungleich beschichtet; aber auch Sprühen muss die Schichtdickengleichmäßigkeit in tiefen Hohlräumen durch Spritzpistolenzugänglichkeit und mehrmaliges Dünnsprühen ausgleichen.
- Elastomere (TPU/TPE): Flexible Grundierung und flexibler Klarlack nötig, sonst Riss bei Biegung.
VI. Häufige Fehler und Gegenmaßnahmen
| Fehler | Ursache | Gegenmaßnahme |
|---|---|---|
| Spiegel matt | Trennschicht fehlt, Klarlack greift Silberbasis an | Trennschicht hinzufügen, milden Klarlack wechseln |
| Reflexion unklar | Silberbasis Aluplättchen schlecht orientiert, Grundierung uneben | Spiegelsilberpaste nutzen, Grundierung schleifen |
| Schichtablösung | Grund-/Decklack schlecht verträglich | Kompatibilitätsmatrix, anderes System |
| Gelbstich | Klarlack vergilbt, Silberpaste oxidiert | Aliphatischer wenig vergilbender Klarlack |
| PVD-Film ungleich | Behälterabschattung, Temperatur ungleich | Aufhängung optimieren, Temperatur gleichmäßig |
| Schlechte Wetterbeständigkeit | Decklack-Schutz unzureichend | UV-Absorber und HALS zugeben |
| Orangenhaut | Viskosität zu hoch, Zerstäubung schlecht, Lösemittel trocknet zu schnell | Viskosität senken, Düse wechseln, Lösemittel anpassen |
| Pinholes | Grundlack outgassing, Basiskörper porös | Low-outgassing-Grundlack, Basiskörper versiegeln |
| Krater | Basiskörper verschmutzt, Oberflächenspannung ungleich | Vorbehandlung reinigen, Verlaufsmittel zugeben |
VII. Anwendungsszenarien
Gespritzter Chrom-Effekt wird breit eingesetzt bei Auto-Kühlergrill/Leisten, Sanitärarmaturen/Duschen, Haushaltsgerätepaneelen, Leuchten, Kosmetikverpackungen, Schuhzubehör – überall dort, wo „glänzendes Metallgefühl, aber keine echte Metallleistung“ gefragt ist. PVD-Begleitung wird eher für High-End-Uhrenzubehör, Auto-Embleme, Handyrahmen, hochwertige Sanitärteile genutzt. Beide befreien das „metallische Premiumgefühl“ aus der Galvanisierungswerkstatt auf normale Spritzlinien. Bei der konkreten Umsetzung muss auch die Struktur des Teils betrachtet werden: Der Kühlergrill ist großflächig dekorativ, DOI-Anforderung hoch, leichte Ungleichmäßigkeit tolerierbar; Sanitärteile haben dauerhaft Kontakt mit Wasser und Reinigern, Decklack chemisch beständig; Kosmetikdeckel sind klein und hochwertig, Anforderung an Spiegelreinheit am strengsten.
Kexin New Materials liefert in der Foshan-Basis stabil gespritzte Chrom-Effekt-Systeme für Sanitär- und Autozubehörkunden. Die Erfahrung: „Grund – Silber – Trenn – Klar“ der vier Schichten Dicke und Verträglichkeit in kundenspezifisches SOP schreiben, um den Spiegelchromeffekt als reproduzierbare Ausbeute zu batch-fertigen. Für Sanitärkunden verstärken sie zusätzlich Decklack-Prüfung auf Reinigungsmittelbeständigkeit und Kalt-Warm-Zyklus; für Autozubehör werden Wetter- und Kratzbeständigkeit als Chargenpflichtprüfung geführt.
In der Branche wird bei der Anwendung oft der Einfluss der „Teilestruktur“ auf den Spiegeleffekt ignoriert: tiefe Hohlräume, scharfe Kanten, große Flächen haben je eigene Schwierigkeiten. Scharfe Kanten neigen zu dünner Schicht und Durchscheinen, lokales Nachspritzen nötig; große Flächen prüfen DOI-Gleichmäßigkeit am stärksten, Pistolenüberlappung und Kettengeschwindigkeit strikt zu kontrollieren; tiefe Hohlräume via Pistolenzugang und mehrmaliges Dünnsprühen. Viele Beschwerden „Chrom-Effekt gelingt nicht“ wurzeln in nicht für Beschichtung optimierter Konstruktion, nicht am Beschichtungsstoff selbst. Kexin New Materials bewertet vor Auftragsannahme die Strukturbeschichtbarkeit und gibt früh Modelländerungsvorschläge, um Ausbeuteprobleme vor dem Muster zu verhindern.
VIII. Trend: grüner, echter, dünner
Galvanisierungsähnliche Beschichtungen gehen in drei Richtungen. Erstens Entchromung und Wasserbasis: Spiegelsilberpasten und Klarlack gehen zu wasserverdünnbar/hochfestkörper, VOC sinkt weiter. Zweitens „echter wie Metall“: Durch Legierungstarget-PVD und eingefärbten Decklack Champagner, Waffengrau, Roségold etc. als echtes Metallgefühl, annähernd an Chromfarbpalette. Drittens Dünnschicht und Flexibilität: Anpassung an 3C-Dünnwandteile und biegbare Basiskörper, Decklack wird flexibel und niedrige Schichtdicke. Zukünftig bleiben „gespritzter Chrom-Effekt“ und „PVD-Begleitung“ langfristig parallel, bedienen Markt nach Leistung und Kosten gestuft.
Tiefer betrachtet erforscht die Branche noch „Einstufen-Spiegel“ und „UV-Chrom-Effekt“ zur weiteren Verbrauchssenkung: Einstufen versucht Silberbasis und Klarlack zu mergen, um Zwischenschichtrisiko zu reduzieren; UV-Route tauscht Wärmehärtung gegen Strahlungshärtung, senkt Energie und erhöht Takt. Diese Techniken sind noch in Ausbeutehochlauf, aber Richtung klar – das „Einzelschicht-Spiegel“ der Galvanisierung mit umweltfreundlicherem Spritz/Strahlhärten zu replizieren.
IX. Rohstoff eins: Vakuumabscheidungs-Grundharzsystem
Das PVD-Begleit-Grundharz muss scheinbar widersprüchliche Anforderungen erfüllen: hohe Haftung am Basiskörper, selbst hoch eben schleifbar, nach Härtung low outgassing, starke Bindung zum verdampften Metallfilm, und Beständigkeit gegen Decklacklösemittel. Übliche Systeme: thermohärtende Acryl-Amin-Einbrennlack, gesättigter Polyester/Polyurethan, Spezialepoxid, und UV-härtende Acrylate. Dabei ist „low outgassing“ die Seele der PVD-Grundierung – kleine Hilfsmittel, unumgesetzte Monomere, Restlösemittel entweichen im Vakuum, leicht Kammer kontaminieren, schlimmstenfalls Mikrometer-Blasen oder Nebel auf Metallfilm. Daher wählen PVD-Grundierungen hochreine, hochvernetzte Harze und strikte Aushärtung (oft komplett nachgebacken vor Behälter).
Chemisch gesehen ist thermohärtendes Acryl/Amin wegen dichter Vernetzung und wenig Rest der reifste PVD-Grund; Polyurethan flexibler und chemiebeständiger, für schlaggeforderte Teile; UV-Grund schneller Takt aber outgassing schwerer kontrollierbar, für kapazitätssensible Elektronikteile. Kexin New Materials in Foshan matcht je Basiskörper anderes Grundharz: Kunststoff weichacryl, Metall eher Epoxid/Polyester, um PVD-Haftung und Spiegelreinheit an der Quelle zu sichern.
X. Rohstoff zwei: Metalleffekt-Pigmente
Kernpigmente für Spiegeleffekt gibt es drei. Erstens Vakuum-Alupaste (VMP, Vacuum Metallized Pigment): Hochrein-Aluminium im Vakuum auf PET-Folie als Spiegel-Aluschicht, dann abgelöst und zerkleinert zu extrem dünnen Schuppen, Einzelreflexion nahe Alufolie, Haupt der „Spiegelsilberbasis“. Zweitens Glasflakes (silver glass flake): Glas basis metallbeschichtet oder hochbrechendes Glas, korrosionsfest, nicht oxidierend, für Sanitär und Fassade mit Wetter/Chemieforderung. Drittens Kupfer-Zink-Legierungsschuppen, Edelstahlschuppen, für Spezialfarbe oder Leitfähigkeit.
Schlüsselparameter: Korngrößenverteilung (enger = leichter parallel), Dicken-Durchmesser-Verhältnis (größer = paralleler, stärker reflektierend), Oberflächenbehandlung (Silan/Fettsäure-Ummantelung für Dispergierung/Antioxid). Gewöhnliches „Funkel“-Alupulver breite Korngröße, chaotische Orientierung, nur Sternpunkt-Blitz; Spiegelsilberpaste via enge Verteilung + ultradünne + Orientierhilfe senkt Streuung minimal. Wer das versteht, versteht, warum „Spiegelsilberbasis“ nicht mit normalem Silberpulver zu füllen ist.
Neben Alu sind Edelstahlschuppen wegen inert, nicht oxidierend, säure-base-fest für starke Korrosion (Chemieanlagen-Deko, Outdoor-Signage), aber teurer und Reflexion leicht unter Alu. Glimmer-Titan (Perlglanz) macht Metallregenbogen, aber keinen Spiegel-Silber, nur „Fantasy-Metall“-Route. Leit-Silberpaste (Blattsilber) für EMV-Abschirmung 3C und Auto-Elektronik – in Chrom-Effekt-System „Funktion plus“: hell und leitend, oft Silberbasis-Beimischung oder eigene Leitschicht. Pigmentwahl auch nach „Metallgehalt“ und „Lösemittelverträglichkeit“: hoher Gehalt steigert Reflexion aber verdickt, Trägerharz für Verarbeitung balancieren. Kexin New Materials bewertet in Rezepturbibliothek Pigmente nach „Reflexion/Korrosion/Kosten/Funktion“ vier Achsen, um Gefühl-Wahl zu vermeiden.
XI. Herstellung und Orientierungsmechanismus der Spiegelsilberbasis
Das Wesen der Spiegelsilberbasis-Herstellung ist „Aluplättchen parallel legen“. Prozess via drei Dinge: Erstens Lösemittelgradient – langsam trocknend zuerst, Film offen, Aluplättchen sinken unter Schwerkraft/Scherung zum Boden und parallel zum Basiskörper, dann mittel-schnell trocknend fixieren; zweitens Orientierungshilfe (spezifisches Acryl-Mikrogel, Celluloseester) bildet „Gelnetz“ an Filmoberfläche, drückt Plättchen flach; drittens Spritzparameter – niedrige Viskosität, niedriger Fluss, mehrmals dünn, um Hochgeschwindigkeitsluft Plättchen nicht aufzustellen.
Wenn Aluplättchen zufällig stehen, Licht gestreut alle Richtungen, ergibt „metallisches Matt“; wenn großflächig parallel, Einfallslicht spiegelreflektiert, klares Spiegelbild. Genau dies ist die Wasserscheide zwischen gespritztem Chrom-Effekt und Metall-Flitterfarbe. Branche misst mit „Flop“ und „Spiegelglanz 20°“: Spiegelsilberbasis 20°-Glanz über 90, normale Silberfarbe oft unter 70. Rezeptorarbeit ist, diese zwei Zahlen ohne Adhäsion/Verarbeitungsfenster opfer zu maximieren.
Quantitativ bezeichnet „flop“ die Änderungsamplitude von Helligkeit/Farbton mit dem Betrachtungswinkel; eine Spiegelsilberbasis strebt „niedrigen flop, hohen Spiegel“ an, d. h. von vorne und seitlich betrachtet gleichermaßen hell und ohne Vergrauung; gewöhnliche Metallic-Lacke streben „hohen flop“ an, um den winkelabhängigen Farbwechsel-Glitzer zu erzeugen. Als Charakterisierungswerkzeuge dienen neben dem Glanzmesser auch Mehrwinkel-Farbmessgeräte (z. B. 15°/45°/110° Dreiblickwinkel) und DOI-Bildklarheitsmesser, letzterer bewertet mit der Klarheit eines Spaltbildes direkt, „ob es wie ein Spiegel aussieht“. Kexin New Materials setzt bei der Entwicklung der Silberbasis „20°-Glanz ≥ 88, DOI ≥ 80, Δflop ≤ ein Schwellenwert“ als Freigabekennzahlen ein, wodurch das Spiegelgefühl von subjektiver Beurteilung zu vergleichbaren Daten wird und auch die rückverfolgbare Chargenkontrolle erleichtert wird.Zwölf. Formulierungsdesignprinzipien und Lösungsmittelgradient
Beim Formulierungsdesign muss die Spiegelsilberbasis „Harz extrem klar, Pigment extrem hell, Lösungsmittel extrem anspruchsvoll“ sein. Als Harz werden meist aliphatische Polyurethane oder hochtransparente Acrylate gewählt, um Gelbverfärbung durch Aromaten zu vermeiden; als Pigment wird schmal verteilte Spiegelaluminiumpaste gewählt, Zusatzmenge im Bereich 6 %–14 % kontrolliert, zu viel zerstört die Parallelität, zu wenig reicht für Reflexion nicht. Der Lösungsmittelgradient ist der subtilste Teil dieser Schicht: üblicherweise als Dreierkombination „langsam trocknendes Hauptmittel + mittel trocknendes Reguliermittel + wenig schnell trocknendes zur Antiablaufkontrolle“ formuliert, die Verdunstungskurve muss mit dem Zeitfenster für Aluminiumplättchen-Setzung und -ausrichtung übereinstimmen.
Die Isolierschichtformulierung ist gegenteilig, sie soll „inert, dicht, dünn“ sein – häufig wird hochvernetzender, niedrig quellender Klarlack (wie Zweikomponenten-Polyurethan oder UV-Klarlack) dünn mit 5–8 Mikrometern gesprüht, der die Silberbasis versiegelt und nicht vom oberen Decklack angegriffen wird. Die Spiegelklarlackschicht soll „hochtransparent, hochvoluminös, wetterfest“ sein: aliphatisches Polyurethan oder Acrylat, mit ausreichend UV-Absorbern (wie Benzotriazol-Klasse) und HALS (sterisch gehinderte Amin-Lichtsabilisatoren), manche fügen auch nanoskaliges Siliziumdioxid für Kratzfestigkeit hinzu. Die gesamte Formulierungslogik ist „unten hart, oben zäh; unten transparent, oben schützend“, mit klaren Aufgaben pro Schicht.
Dreizehn. Vollständiger Prozess der Vakuumabscheidung (PVD)
PVD wird hauptsächlich in Aufdampfbeschichtung und Sputterbeschichtung unterteilt. Beim Aufdampfen wird Aludraht/Chromgranulat mittels Widerstandsheizung oder Elektronenstrahl geschmolzen und verdampft, der Dampf kondensiert auf der Werkstückoberfläche zu einer Schicht, schnell, aber mit geringer Ausnutzung des hochreinen Metalls und hohen Kosten; beim Sputtern werden durch Argonionenbeschuss Targetatome herausgesputtert und abgeschieden, Schicht dicht, Haftung stark, Legierungen beschichtbar, aber Anlage und Taktzeit teuer. Unabhängig davon muss die Kammer auf 10^-4 bis 10^-5 mbar Hochvakuum gepumpt werden, sonst lassen Restgase die Metallschicht oxidieren und trüb werden.
Vor dem Einbringen in die Kammer werden Werkstücke auf Gehänge montiert, um keine Abschattung und gleichmäßige Erwärmung zu gewährleisten; Abstand Verdampfer–Werkstück und Werkstück-Rotationsgeschwindigkeit bestimmen die Schichtdickengleichmäßigkeit. Die abgeschiedene Metallschichtdicke liegt meist zwischen 0,05 und 2 Mikrometern – zu dünn deckt den Untergrund nicht ab, zu dick verschwendet Material und neigt zu Rissen. Die aluminiumbeschichteten Werkstücke zeigen nach dem Beschichten einen hochreflektierenden Silberspiegel, aber die nackte Schicht ist extrem spröde, kratz- und oxidationsempfindlich und muss schnellstmöglich aus der Kammer zur Decklackbeschichtung. Kexin New Materials stimmt bei der Zusammenarbeit mit PVD-Werken die Einbrennkurve des Grundiersprühlacks mit dem Kammertakt des Beschichtungswerks ab, um Zwischenlagerungsbedingte Schichtverschmutzungen zu reduzieren.
Bei Prozessdetails bestimmen Aufdampfrate, Kammervakuum-Basisdruck und Werkstück-Rotationsumfangsgeschwindigkeit gemeinsam die „Dichte“ und „Reflexion“ der Schicht. Reicht der Basisdruck nicht, lassen Rest-Sauerstoff und Wasserdampf die Aluschicht zu Aluminiumoxid/Aluminiumhydroxid reagieren, was mit bloßem Auge als Trübung und Beschlag sichtbar ist; ungleichmäßige Rotation führt zu Schichtdickenstreifen. Sputtern ist zwar anlagen teuer, aber Schicht dichter, Legierungen beschichtbar (wie Chromtarget direkt für Chromoptik, Titantarget für Waffengrau), erspart die Farbdecklackierung, wodurch die Textur „echter“ wirkt. In jüngerer Zeit gibt es auch „Mehrbogen-Ionenplattieren“ zur Verbesserung der Haftung, geeignet für hochverschleißfeste Teile. Für Lackwerke unterscheidet sich die Oberflächenenergie der Metallschicht je nach Beschichtungsverfahren, weshalb die Decklackhaftungsformulierung entsprechend angepasst werden muss – genau dies ist der Grund, warum Begleitbeschichtungen „kenne die Beschichtung und formuliere danach“ benötigen.
Vierzehn. Funktion und Applikation des PVD-Vorgrundiers
Der PVD-Vorgrundier hat drei Aufgaben: mikroskopische Substratfehler auffüllen (Spiegelbasis bereitstellen), Substrat und Metallschicht verbinden (hohe Haftung), niedrige Ausgasung (keine Kammerverschmutzung). Bei der Applikation gefordert: „dünn, eben, sauber“: Schichtdicke meist 10–20 Mikrometer, zu dick verstärkt innere Spannung, zu dünn deckt Fehler nicht; Oberfläche geschliffen oder selbstnivellierend auf Spiegelebene (da Metallschicht Untergrundfehler exakt „kopiert“); Aushärtung muss vollständig sein, üblich 60–80 ℃ für 30–60 Minuten oder höher, um keine ausgasenden Reststoffe zu haben.
Die Sauberkeit des Grundiers wird oft unterschätzt: Werkstattstaub, Fingerabdrücke, Trennmittelrückstände werden im Vakuum zu Ausgasungsquellen oder Verschmutzungspunkten, sichtbar als Pinholes oder lokale Trübung der Beschichtung. Daher nähert sich die Sauberkeitsanforderung der PVD-Begleitlinie der Elektronikindustrie. Reife Lohnfertiger im Raum Foshan lagern grundierte Teile staubfrei und bringen sie zeitbegrenzt in die Kammer – genau diese Logik.
Fünfzehn. Funktion und Formulierung des PVD-Nachdecklacks (Decklack)
Der PVD-Nachdecklack ist der „Graben“ der gesamten Route: er versiegelt die fragile Metallschicht und bietet Wetterfestigkeit, Kratzfestigkeit, Chemikalienbeständigkeit und Farbtonfeinabstimmung. Der Decklack darf keine Komponenten enthalten, die die Aluschicht korrodieren (wie harz mit hohem Säurewert, Halogenlösungsmittel), sonst verfärbt oder löst sich die Metallschicht. Formuliert meist mit aliphatischem Zweikomponenten-Polyurethan oder UV-härtendem Acrylat, Schichtdicke 20–40 Mikrometer, mit UV-Absorbern und HALS, bei Bedarf Farbkonzentrat für Champagner, Waffengrau, Roségold u. a. „gefärbte Metalloptik“.
Decklackapplikation soll „sanft“ sein – hohe Scherung der Metallschicht vermeiden; häufig Niedrigdurchfluss-Mehrfachspritzung oder Gießbeschichtung, Aushärtungstemperatur nicht zu hoch (Aluschicht und Substrat dehnen sich thermisch unterschiedlich, Faltenbildung). Der wetterfeste Decklack ist die Hauptrolle: ohne ihn oxidiert die nackte Aluschicht in Monaten und verliert Glanz. Kexin New Materials führt bei Sanitär-PVD-Projekten zusätzlich CASS und Temperaturwechselzyklen durch, um sicherzustellen, dass Armaturen in feuchten Badräumen über Jahre nicht abblättern.
Sechzehn. Einfach- und Mehrstufensysteme für Spritz-Chromimitation
In der Branche gibt es „Spritz-Chromimitation“ in vereinfachter und luxuriöser Ausführung. Die vereinfachte Version ist „ein Topf Spiegelsilberlack + Klarlack“ in zwei Gängen, über hochwertige Spiegelsilberpaste direkt effektgebend, geeignet für Teile mit mittlerem DOI-Anspruch, hohe Ausbeute, niedrige Kosten. Die luxuriöse Version ist das obige „Grund – Silber – Isolation – Klar“ in vier Gängen, höchster DOI und Reinheit, für Kosmetik, Autologos u. a. anspruchsvolle Szenarien. Es gibt auch „Einkomponenten-Schnelltrockner“ für Kleinserienmuster, „Zweikomponenten“ für Serien mit hohen Beständigkeitsanforderungen.
Welches System gewählt wird, ist im Kern ein Dreiecksabwägen von „Ausbeute/Kosten/Textur“. Kexin New Materials bestimmt meist zuerst die Systemstufe nach Kundenbedarf, entwirft dann rückwärts Formulierung und SOP pro Schicht, statt denselben Lack auf alle Teile zu pressen – so kann das Foshan-Team den Spiegelchrom-Effekt stabil replizieren. Für Neukunden empfehlen sie zuerst die vierfache Luxusversion zur Validierung des optischen Maximums, dann je nach Ausbeute und Kosten auf die zweifache vereinfachte Version zu komprimieren.
Siebzehn. Prozessparameter: Viskosität, Schichtdicke und Aushärtung
Das Prozessfenster für Spritz-Chromimitation ist eng, Parameter müssen quantifiziert sein. Bei Viskosität: Spiegelsilberbasis mit Ford-Becher #4 meist 12–18 Sekunden (ca.涂-4-Becher 20–30 Sekunden), zu dick schlechte Alblattausrichtung, zu dünn Ablauf; Klarlackviskosität etwas höher für Volumen. Schichtdicke ist kritischer Kontrollpunkt: Grundierung 10–20 µm, Spiegelsilberbasis 8–15 µm (zu dick senkt durch ungeordnete Plättchenstapelung Reflexion), Isolierschicht 5–8 µm, Spiegelklarlack 25–40 µm, Gesamtschichtdicke ca. 50–80 µm.
Bei Aushärtung: Zweikomponenten-Polyurethan bei Raumtemperatur oder 60 ℃ Zwangstrocknung, UV-Klarlack benötigt exakte Lichtstärke und Energie (wie 800–1200 mJ/cm²). Temperaturverlust spiegelt sich direkt im Aussehen: zu hohe Ofentemperatur lässt Silberbasisharz vergilben, zu niedrig unzureichende Vernetzung und schwache Zwischenschichthaftung. Zwischen den Schichten ist „Zwischenintervall“ zu kontrollieren – zu kurz gegenseitige Lösungsmittelauflösung, zu lang schwache Zwischenhaftung, üblich 5–15 Minuten Flash-Off vor nächstem Gang. Diese Zahlen gehören in die SOP, nicht ins Meistergefühl.
Auch Spritzhardwareparameter quantifizieren: Düsendurchmesser meist 1,2–1,6 mm (Silberbasis feiner, Klarlack gröber), Zerstäubungsdruck 2–4 bar, Pistolenabstand 15–25 cm, Kettengeschwindigkeit bestimmt Einfachschichtdicke; Strahlbild und Überlappung 1/2 bis 2/3 empfohlen für Gleichmäßigkeit. Spritzwandtemperatur 23±2 ℃, relative Feuchte 60±10 % sind übliche Fenster, zu hohe Temperatur/Feuchte verlangsamt Lösungsmittelverdunstung (Ablauf), zu niedrig Orangepeel und statische Staubanziehung. Bei Spiegelprodukten muss sogar „Öl- und Wassergehalt der Druckluft“ minimal gefiltert sein, sonst werden Ölpunkte zu schwarzen Spiegelflecken. Kexin New Materials Foshan-Linie bindet obige Parameter an MES mit Alarmgrenzen, bei Abweichung automatischer Stopp, um menschliche Schwankung minimal zu halten – Schlüssel, warum DOI stabil eine Zahl statt Glückssache ist.
Achtzehn. Spritzausrüstung und Linienlayout
Spritz-Chromimitation fordert von der Ausrüstung „sauber + stabil“. Spritzwand auf Zehntausend- bis Hunderttausend-Klassenreinheit (mindestens entstaubt), da Staub direkt Spiegelglanzfehler wird; Pistolen meist fein zerstäubende HVLP oder elektrostatische Rotationsbecher, Alblatt parallel ohne Spritzer; Förderlinie gleichmäßig, konstant temperiert, Schichtdickenschwankung vermeiden. PVD-Begleitlinie benötigt zusätzlich Vakuumbeschichtungsanlage und Reinraum vor Kammereintritt.
Typisches Layout: Vorbehandlung (Entfetten/Plasma) → Grundierspritzung → Fließ- und Trockenstrecke → Spiegelsilberbasis-Spritzung (mehrgang) → Isolierschicht → Spiegelklarlack → Aushärtung → Prüfung. Bei PVD nach Grundieraushärtung Vakuumbeschichtung einfügen, dann zurück zum Decklack. Kexin New Materials Foshan-Linie bindet Temperatur/Feuchte, Kettengeschwindigkeit, Spritzparameter pro Segment an MES, chargenrückverfolgbar – bei Spiegelprodukten kritisch: kleine Parameterdrift, ganze Charge DOI fällt.
Neunzehn. Qualitätskontrolle (QC): Haftung und Reflexion
QC für Spiegelprodukte ist strenger als bei normalem Lack. Haftung mit Gitterschnitt (GB/T 9286 / ISO 2409) und Klebeband, PVD-Projekte zusätzlich Kochwasser und Temperaturwechsel für Zwischenschichtablösung. Reflexion und DOI sind optisches Kernstück: 20°/60°-Spiegelglanzmesser für Glanz, DOI-Gerät (oder Bildklarheit) für „wie Spiegel“; Farbabweichung mit Spektralfarbmesser ΔΕ, um chargenweises Dunkel oder Farbstich zu vermeiden.
Professioneller misst man „Reflexionskurve“ – echter Spiegel zeigt scharfen Reflexionspeak im Spiegelwinkel, Matt-Silber breites Streupeak. Das unterscheidet objektiv Spiegelsilberbasis von normalem Silberpulver. Kexin New Materials setzt bei Auslieferung „Glanzuntergrenze + DOI-Untergrenze + Farbabweichungsobergrenze“ als drei Schwellen, wandelt subjektives „wie Chrom“ in prüfbare Zahlen – Grund für langfristige Kooperation mit Sanitär- und Autokunden.
Neben Optik überwacht QC „Schichtdickenverteilung“ – mit Wirbelstrom- oder Röntgendickenmesser Stichproben für Grund, Silber, Klarlack, Gesamtdicke und Schichtverhältnis im Fenster; sowie „Härte und Abrieb“ – Bleistifthärte (GB/T 6739) und Taber-Abrieb für Decklackkratzfestigkeit. PVD-Teile zusätzlich „Gitterschnitt + Kochwasser“ für virtuelle Metallschichthaftung, diese zerstörende Stichprobe ist teuer, aber nötig, um „optisch hell, aber beim Kratzen ab“ abzufangen. QC von „ein Blick“ zu „Zahlen-Schranke“ ist harte Bedingung, damit Elektroplattierung-Ersatz in Großkundensysteme kommt.
Zwanzig. Korrosions- und Wetterbeständigkeitsprüfung: CASS und Salzsprüh
Metalloptik-Beschichtung fürchtet am meisten „Rost“ und „Alter“. Neutrale Salzsprühnebel (NSS, GB/T 10125 / ASTM B117) prüft Basiskorrosionsbeständigkeit; Kupferbeschleunigter Essigsäure-Salzsprühnebel (CASS) strenger, oft Sanitär und Auto, simuliert chlorhaltige Feuchte. PVD-Aluschicht bei Mikroporen im Decklack lässt unter CASS von der Pore Weißrost ausbreiten, daher Decklackdichte bestimmt CASS-Dauer (High-End-Sanitär oft 24–96 h einwandfrei).
Wetterfest mit Xenon-Bewitterung (GB/T 16422) plus UV-Absorber für Vergilbung und Glanzverlust, Temperaturwechsel (z. B. -30 ℃ bis 80 ℃) für Ausdehnungsmatch. Diese Prüfungen sind nicht „Nice-to-have“, sondern harte Eintrittshürden für Auto-/Sanitärmarken nach Plattiersatz. Foshan-Linie behält pro Charge beschleunigte Alterungsmuster, um „Plattiersatz“ zertifizierbar statt nur „sieht ähnlich“ zu machen.
Einundzwanzig. Fehlerbehebung: Orangepeel
Orangepeel ist häufigster Fehler bei Spritz-Chromimitation, Oberfläche wie Apfelsinenhaut, zerstört Spiegelebene. Ursachen: zu hohe Viskosität (Lack fließt nicht eben); schlechte Zerstäubung (niedriger Druck, kleine Düse, weiter Abstand) große Tropfen; zu schnelles Flash-Off, Film trocknet vor Fließen. Gegenmaßnahmen: Viskosität senken, größere Düse/Druck anpassen, langsameres Lösungsmittel oder Verlaufsadditiv (Silikon/Acrylat), Spritzwandtemperatur nicht zu hoch.
Zu unterscheiden von „Alblattausrichtung“: Orangepeel ist makro Welligkeit, Ausrichtungsfehler mikro Streuung, beide zusammen machen Spiegel weder eben noch hell. Erst 60°-Glanz + Sicht-Welligkeit trennen, dann gezielt. Kexin New Materials SOP regelt Silberbasis-Umgebungsfenster (23±2 ℃, Feuchte 60±10 %), um Orangepeel an der Quelle zu minimieren.
Zweiundzwanzig. Fehlerbehebung: Trübung (hazing)
Trübung meint Spiegel wird grauweiß, unklar, zweithäufigster Fehler. Hauptursache „Klarlack greift Silberbasis an“ – oberer Lack löst oder quellt Isolier-/Silberharz, Alblattparallelität gestört; oder Isolierschicht fehlt und greift direkt an. Weiter hohe Umgebungsfeuchte (Silberpaste hydrolysiert leicht) oder Grundierausgasung an Grenzfläche. Gegenmaßnahmen: Isolierschicht ergänzen, niedrig quellenden milden Klarlack, Feuchte kontrollieren, Grundierung voll ausgehärtet.
Bei PVD kann Trübung auch von Rest-Sauerstoff (Aluschicht oxidiert) oder Decklack korrodiert Aluschicht kommen. Diagnose nach Ort: flächendeckend gleichmäßig eher Formulierung/Lösungsmittel, lokal eher Verschmutzung/Ausgasung. „Spiegelklarheits-Baseline“ hilft frühe Trübung zu finden, Charge-Ausschuss zu vermeiden. Foshan-Team: Isolierschicht lieber dicker als dünner (innerhalb DOI-Akzeptanz), sicherste Versicherung gegen Angriff.
Dreiundzwanzig. Fehlerbehebung: Haftungsversagen
Haftungsversagen zeigt sich als Gitterschnitt-Abplatzer, Kochwasser-Bläschen, Zwischenschichtablösung. Ursachen meist an Grenzflächen: Substratvorbehandlung unsauber (Öl/Trennmittel), Grundierung nicht durchgehärtet, zu langes Zwischenintervall (schwache Grenzschicht), PVD-Grundierausgasung virtuelle Metallschichthaftung. Gegenmaßnahmen: Vorbehandlung verstärken (Plasma/Schleifen/Entfetten), Aushärtekurve normen, Intervall kontrollieren, niedrig ausgasendes Harz wählen.
Besonders „PVD virtuelle Haftung“: Grundierung nicht voll ausgehärtet, im Vakuum ausgasend hebt Metallschicht, optisch Spiegel normal aber beim Kratzen ab – sehr versteckt. Daher PVD-Begleitung braucht „Härtebestätigung vor Kammer“. Kexin New Materials schreibt dies in Arbeitsanweisung mit Ofenkurvenprotokoll, Prozesskontrolle statt Nacharbeit.
Vierundzwanzig. Automobilanwendung im Detail
Auto ist einer der größten Einzelmärkte für chromimitierende Beschichtung. Kühlergrill, Fensterrahmenleisten, Türgriffe, Hecklogos, Innenzierleisten nutzen viel Spritz-Chromimitation oder PVD-Begleitung, um chromgeplattete Teile zu ersetzen, Gewicht zu sparen und ELV-chromfrei zu erfüllen. Technisch gefordert: Wetterfest (5–10 Jahre kein Glanzverlust), kratzfest, Temperaturwechsel und Steinschlag, oft werksspezifische Zyklikorrosion und Xenon.
Spritz-Chromimitation an Außenteilen balanciert „hell“ und „beständig“: zu dünn Spiegel empfindlich, zu dick rissanfällig. PVD-Begleitung bei Emblemen, Schriftzügen beliebter ob echte Metalltextur und leitfähig (manche Logos Antenne). Kexin New Materials beliefert Tier2-Zierwerke in Foshan und Pearl River Delta nach „zuerst zertifizieren, dann liefern“, Spiegeloptik und Wetterfestigkeit gleichzeitig erfüllt, dann Serie.
Fünfundzwanzig. Sanitäranwendung im Detail
Armaturen, Duschköpfe, Badaccessoires mit Wasser, Reiniger, Handschweiß, daher Korrosions- und Chemikalienbeständigkeit extrem hoch, PVD-Begleitung Hauptfeld (auch Spritz-Chromimitation Mittelklasse). Technisch Schwerpunkt CASS-Dauer, Reinigerbeständigkeit (chlorhaltige WC-Reiniger), Temperaturwechsel rissfrei. Decklackdichte und Metallschichtintegrität bestimmen Lebensdauer, daher Sanitär meist „PVD Alu/Chrom + dicker Decklack“.
Anders als Auto fürchtet Sanitär „Lochfraß“ – Decklackmikropore wird unter CASS Korrosionseintritt. Gegenmaßnahme: Decklack mehrlagig dünn für Dichte, Grundierung porenversiegelnd, ggf. Sperrschicht. Kexin New Materials designet Sanitär-Projekte CASS von 24 h Richtung 96 h Ziel und misst Reinigertauchtests, Datenbank für Badumgebung – Grund für stabile Lieferung im Foshan-Sanitärcluster.
Sechsundzwanzig. Elektronik 3C-Anwendung im Detail
Handyrahmen, Kameraring, Logo, Laptop-Scharnierdeckel sind typische PVD-3C-Anwendungen, suchen „Metall-Premium + dünn + nicht abblätternd“. 3C-Teile dünnwandig, klein, optisch anspruchsvoll, DOI und Farbtonkonsistenz extrem, oft gefärbtes Metall (Waffengrau, Champagner, Space Gray). Schwierig: dünnwandige Wärmeverformung und Schichtinnenspannung, Grundierung dünn und zäh, Decklack flexibel niedrige Dicke.
Spritz-Chromimitation bei 3C für Nichtstruktur-Zierbleche und Großgehäuselokal, PVD dominiert Rahmen und Logo. Beide fordern Reinheit und Chargenkonsistenz hoch. Kexin New Materials bei Südchina-Elektronikkunden macht Schichtdickentoleranz, Farb ΔE, Haftung zu Online-Vollprüfung, passt an 3C „Null-Fehler-Optik“ – treibt Foshan-Linie zu Automatisierung und Digitalisierung.
3C hat zwei Sonderpunkte: erstens „Mehrfarben-Metall-Einheit“ – Rahmen, Ring, Logo gleiche Farbe, Farbkonzentrat-Charge sperren und ΔE über Teile regeln; zweitens „Signal nicht abschirmen“ – durchgehende dicke Metallschicht schwächt Antenne, gelöst durch lokale Unterbrechung, leitfähigen Lack ausweichen oder nichtkontinuierliches Spritzmuster. Das sind Engineering-Punkte, die mit Gerätedesign abgestimmt werden müssen, allein Lackformulierung löst es nicht.
Siebenundzwanzig. Dekoration und Heimanwendung im Detail
Leuchten, Möbelbeschläge, Bilderrahmen, Geschenke, Schuhzubehör, Kosmetikdeckel bilden Deko-Segment. Funktion niedrig, „wie Chrom“ hoch, Menge und Kosten sensibel, natürliches Feld für vereinfachte Spritz-Chromimitation. Kosmetikdeckel und High-End-Geschenke fordern „nahezu null Fehler Spiegel“, zurück zu vierfacher Luxusversion. Heimbeschläge eher Handschweiß und Alltagswisch beständig.
Versteckte Schwierigkeit: „Farbtontrend“ – Champagner, Roségold, Waffengrau ändern jährlich, Formulierung schnell umschaltbar. PVD via Farbdecklack flexibel, Spritz-Chromimitation direkt Farbkonzentrat im Klarlack. Kexin New Materials Foshan hält flexible Kleinserienlinie für multi-Variety-Aufträge, schnelles Muster macht „Trendmetallfarbe“ zu Serienformulierung, verkürzt Kunden-Time-to-Market.
Achtundzwanzig. Kostenanalyse: Chromimitation vs Galvanik vs PVD
Kosten aus „Gesamtkosten“ nicht nur Material. Galvanisch Chrom scheint materialgünstig, aber mit Gehänge, Entmetallisierung, chromhaltiger Abwasserbehandlung, Gefahrstoffentsorgung und Compliance steigen Flächenkosten hoch und jährlich. Spritz-Chromimitation Material (Spiegelsilberpaste teuer) plus Mehrfachschicht Arbeits/Anlage, mittlere Stückkosten, aber Substrat frei, Ausbeute kontrollierbar, keine drei Abfälle, gesamt vorteilhaft. PVD Anlageinvest riesig, Kammermutzung niedrig, Stückkosten höchst, aber echte Metalltextur hohe Marge, für Hochwertteile.
Beispiel Auto-Grill: Galvanik Gehänge und Abfall treiben implizite Kosten, Spritz-Chromimitation generalisiert Linie senkt Schwelle; Beispiel Sanitärarmatur: PVD teuer aber Marge hoch und meidet Galvanik-Compliance-Risiko. Kexin New Materials Empfehlung „nach Stückwert und Menge Route wählen“ – Menge Deko Spritz-Chromimitation, Hochwert klein PVD, statt nur tiefstem Materialpreis.
Neunundzwanzig. Umwelt und Schwermetallrechtliche Grenzen
Kerntreiber für Galvanik-Ersatz ist Regulierung. EU RoHS begrenzt sechswertiges Chrom in Elektrogeräten; REACH streng autorisiert Chromverbindungen; Auto-ELV fordert recyclingfrei von Schwermetallen; inland „Wasserschutzgesetz“, „Bodenschutzgesetz“ und Schwermetallminderungsplan engen Chromemission. Dazu Umweltinspektionen limitieren Galvanikzonen, machen Kapazität knapp, Kosten hoch.
Galvanik-Ersatzbeschichtung ohne sechswertiges Chrom, keine Galvanikabwässer, passt natürlich zu obigen; aber beachten: manche Spiegelsilberpasten Alupulver Staubexplosion risiko, explosionsgeschützt; Wasserbasis weitere VOC-Senkung; PVD zwar vakuum flüssigkeitsfrei, aber Target und Kammerwartung wenig Festabfall. Kexin New Materials Foshan-Linie nach Green-Factory Staub und Lösemittelrückgewinnung, „Compliance“ als System statt Prüfungstrick – wichtig für EU-Export und Inland-Markenkunden.
Konkret zu den Grenzwerten: RoHS setzt den Schwellenwert für sechswertiges Chrom auf 0,1 % (1000 ppm) in homogenem Material und fordert, dass der Cr(VI)-Nachweis negativ ausfällt; REACH erfordert Registrierung und Zulassung für bestimmte Chromverbindungen; die inländische Norm „GB 30981 Korrosionsschutzbeschichtung für Stahlbauten“ sowie die lokalen VOC-Emissionsstandards setzen Obergrenzen für VOC bei industriellen Beschichtungen, was das Spiegelsystem zwingt, auf wasserverdünnbare Beschichtung/hohen Festkörpergehalt umzustellen. Exportorientierte Unternehmen müssen zudem die California Proposition 65 und die Verpackungs-/wasserberührenden Vorschriften verschiedener Länder beachten. Wenn man diese „Compliance-Liste“ bereits im Rezepturdesign voranstellt, lässt sich eine Rückrufung nach Markteinführung vermeiden – die Elektroplattierung zu ersetzen ist nicht nur eine technische, sondern vor allem eine Frage der regulatorischen Anpassung.
30. Status von Lieferkette und Industrialisierung
Die Lieferkette für elektroplattierungsähnliche Beschichtungen gliedert sich in drei Ebenen: Das Upstream-Pigmente (Spiegelaluminiumpasten, Glasflakes, Targetmaterialien) werden meist von spezialisierten Metallpigment- und Vakuummaterialwerken geliefert; das Midstream-Harz und die Rezepturen werden von Beschichtungsunternehmen (wie Kexin New Materials) erstellt; das Downstream sind die Beschichtungsauftragsfertiger und Markenendkunden, die die Plattierung ersetzen. In den letzten Jahren hat die einheimische Substitution von Spiegelaluminiumpasten im Upstream beschleunigt, und die gesunkenen Kosten fördern die Verbreitung von Spritz-Chromimitation; auch die Lokalisierung von PVD-Anlagen hat die Zugangshürden gesenkt.
Die industriellen Engpässe liegen vor allem in „Ausbeute“ und „Konsistenz“ – Spiegelprodukte dulden keinerlei Fehler, jede Parameterdrift wird sichtbar. Daher haben Unternehmen mit SOP- und Datenfähigkeit leichter Erfolg. Foshan als Fertigungscluster verfügt sowohl über Sanitär-, Haushaltsgeräte- und 3C-Endkunden als auch über reife Auftragsfertigung und Beschichtungszulieferer, was eine kurze „Endkunde – Beschichtung – Beschichtungsmittel“-Kette bildet und die schnelle Iteration von elektroplattierungsähnlichen Beschichtungen begünstigt. Kexin New Materials baut genau auf diesen geografischen und industriellen Vorteilen seine Fähigkeit von schnellem Prototyping bis zur Massenproduktion auf.
31. Normen und Zertifizierungssysteme
Übliche Branchennormen umfassen: Haftfestigkeit GB/T 9286 (ISO 2409), Glanz GB/T 9754 (ISO 2813), Bleistifthärte GB/T 6739, Salzsprühnebel GB/T 10125 (ASTM B117/CASS), Xenon-Lichtbewitterung GB/T 16422, Farbabweichung ISO 11664 (CIE Lab). Für Automobil und Sanitär gelten zusätzlich interne Standards der OEM/Marken, die oft strenger als die nationalen Normen sind (z. B. zyklische Korrosion, Tauchung in spezifischen Reinigungsmitteln).
Für „Elektroplattierung-Ersatz“-Produkte ist die Zertifizierung nicht nur Compliance, sondern auch die Eintrittskarte in die Lieferkette großer Kunden. Beispielsweise müssen Automobilteile das IATF 16949-System und die Materialfreigabe des OEM durchlaufen; Sanitär-Exporte nach Europa benötigen oft wasserberührende Zertifizierungen wie WRAS/ACS; im 3C-Bereich zählen die Appearance- und Zuverlässigkeitsvorschriften der Marke. Kexin New Materials betreibt in Foshan nach IATF und ISO 9001 und hat die oben genannten Tests als Wareneingangs- und Warenausgangsprüfungen internalisiert, sodass „Chromimitation/PVD-Zubehör“ direkt auf strenge Kundenzulassungen abgestimmt werden kann.
32. Wasserverdünnbarer und hoher Festkörpergehalt-Route
Zur VOC-Reduzierung entwickeln sich Spiegel-Silberbasis und Klarlack hin zu wasserverdünnbar, hohem Festkörpergehalt und lösemittelfreiem UV. Wasserverdünnbare Spiegel-Silberpaste ist schwierig: die hohe Oberflächenspannung des Wassers lässt Aluminiumplättchen schwer parallel ausrichten, und Aluminium reagiert mit Wasser leicht unter Gasbildung; es erfordert silanbeschichtete Aluminiumplättchen + spezielle Filmbildungshilfsmittel + niedrige Scherdispersion. Hoher Festkörpergehalt stützt sich auf niedrigviskose Harze zur Erhöhung des Feststoffgehalts und Senkung des Lösemittels, das Verarbeitungsfenster ist enger und erfordert präzise Temperaturkontrolle. Die UV-Route hat niedrigen Energieverbrauch und schnelles Taktungstempo, aber Aluminiumfilm/Pigmente sind empfindlich gegenüber dem Volumenschwund bei UV-Härtung und neigen zu Rissen.
Der Wert der Wasserverdünnung liegt nicht nur im Umweltschutz, sondern auch in der Exportkonformität (VOC-Vorschriften vieler Länder). Derzeit sind wasserverdünnbare Spiegelsysteme jedoch noch teuer, und der DOI ist etwas geringer als bei lösemittelhaltigen Systemen, weshalb sie meist für mittelwertige Dekorteile genutzt werden. Kexin New Materials hat bereits Laborrezepturen für wasserverdünnbare Spiegel-Silberbasis entwickelt und sie in exportabhängigen Aufträgen mit VOC-Empfindlichkeit in kleinen Chargen verifiziert – die Richtung ist klar, aber das Tempo pragmatisch: man opfert nicht die Ausbeute für ein Umweltlabel.
33. UV-härtende Chromimitation-Systeme
UV-Härtung ersetzt die Wärmeofentrocknung durch Lichthärtung, mit den Vorteilen niedriger Energieverbrauch, schnelles Tempo (Sekundenbereich) und keine Lösemittelmissionen, geeignet für große Stückzahlen dünner Teile. Schwierigkeiten: Spiegelaluminiumplättchen beeinflussen durch UV-Reflexion/Streuung die Lichtdurchdringung, dicke Filme sind schwer vollständig zu härten; Volumenschwund verursacht Zwischenschichtspannungen; Aluminiumplättchen können unter UV Nebenreaktionen katalysieren. Daher nutzt UV-Chromimitation meist „UV-Basis + UV-Deckschicht“ oder „thermohärtende Basis + UV-Deckschicht“ hybrid, mit kontrollierter Filmdicke und abgestimmter Lichtintensitätsenergie (z. B. 800–1500 mJ/cm² Mehrfachlampenhärtung).
Die UV-Route hat gute Aussichten bei taktempfindlichen Teilen wie 3C-Dekofolien und Kosmetikdeckeln. Kexin New Materials hat an der Foshan-Versuchslinie bereits UV-Deckschicht zur Steigerung der PVD-Teilekapazität eingesetzt; der Kern ist die Wahl von lösemittelfreien, gegenüber Aluminiumfilm inerten UV-härtenden Harzen und das Schreiben der Energiekurve in die Prozesskarte. Für Fabriken, die den Verbrauch weiter senken wollen, ist UV der bessere nächste Schritt als Wärmeofen, aber die Voraussetzung ist die Lösung der Härtungsgleichmäßigkeit im Aluminiumplättchensystem.
34. Anpassung an flexible Substrate und dünnwandige Teile
Flexible Substrate wie 3C-dünnwandig, biegbares TPU/TPE, weiche Automobilinnenausstattung erfordern Beschichtungen, die „biegsam ohne Riss“ sind. Normale harte Spiegelsysteme zeigen bei Biegung sofort weiße Risse, daher benötigt man flexible Harze (wie aliphatische Polyurethan-Elastomere, flexible Acrylate) für Basis und Deckschicht, sowie reduzierte Filmdicke und erhöhte Dehnung. Die Schwierigkeit ist, dass flexible Harze oft etwas geringeren DOI und schwächeren Kratzwiderstand haben, man also zwischen „weich“ und „glänzend“ abwägen muss.
Prozesstechnisch müssen flexible Teile bei niedriger Temperatur härten, um Verformung zu vermeiden; mehrschichtige Spritz-Chromimitation muss noch dünner sein; PVD ist auf flexiblen Teilen eingeschränkt (dünne Filme sind im Vakuum spröde, reißen bei Biegung leicht), weshalb meist flexible Spritz-Chromimitation zum Einsatz kommt. Kexin New Materials hat für Schuhmaterial und flexible Dekorteile flexible Spiegelsysteme entwickelt; der Schlüssel ist die Modulanpassung von Grundierung und Decklack an das Substrat, wobei „100.000 Biegezyklen ohne Riss“ als Abnahmekriterium gilt, was die Anwendungsgrenzen der elektroplattierungsähnlichen Beschichtung auf Elastomeren erweitert.
35. Fallstudie Foshan-Produktionslinie von Kexin New Materials
Die Foshan-Basis von Kexin New Materials (kexinMaterials) hat „Spritz-Chromimitation“ und „PVD-Zubehör“ als zwei umschaltbare Produktionslinien aufgebaut: eine universelle Mehrschicht-Spritzlinie für Automobildekorleisten, Hausgerätefrontplatten und Dekorteile; eine saubere PVD-Zubehörlinie für Sanitär und 3C. Die Methodik ist „Drei-Ebenen-Lock“ – Lock der Grundierungsharz-Substrat-Anpassung, Lock des gerichteten Silberbasis-Lösemittelgradienten, Lock der wetterfesten Decklackrezeptur, die dann als kundenspezifische SOP und MES-Parameter dokumentiert werden.
Ein typisches Beispiel ist das PVD-Ersatzprojekt eines führenden Sanitärwerks in Südchina: Die ursprüngliche Plattierungslinie war durch Umweltauflagen genehmigungsbeschränkt; das Kexin-Team nutzte die Struktur „Epoxid-Grundierung (niedrige Gasabgabe) + Vakuum-Aluminiumbeschichtung + Zweikomponenten-Polyurethan-Decklack (mit HALS/UV-Absorber)“, verbesserte den CASS-Test von geforderten 24 Stunden auf 72 Stunden ohne Anomalie und bestand stabil den Kalt-Warm-Zyklus, womit dem Kunden der Linienwechsel von Plattierung zu PVD-Zubehör gelang. Ein weiteres Beispiel ist die Spritz-Chromimitation eines Automobilkühlergrills, bei dem durch vier豪华-Versionen (vier Schichten Luxusversion) der DOI nahe an den Spiegel gedrückt wurde und die Ausbeute von 70 % in der Versuchsproduktion auf über 95 % in der Massenproduktion stieg. Diese Fälle zeigen: Plattierung zu ersetzen beruht nicht auf einer einzelnen Farbe, sondern ist Systemengineering.
36. Auswahlentscheidung und Zukunftsausblick
Ein praktischer Auswahlrahmen für Leser: Zuerst fragen „Braucht man echte Metallfunktion (leitfähig/verschleißfest/abschirmend)?“ – ja, dann PVD-Zubehör oder Plattierung beibehalten; nein, dann Spritz-Chromimitation. Dann fragen „Substrat und Form“ – Kunststoff/ungeformt/großes Teil wähle Spritz-Chromimitation, kleines Hochwertteil das in die Kammer passt wähle PVD. Dann fragen „Menge und Kosten“ – große Dekomengen gehen auf vereinfachte Spritz-Chromimitation, hochwertige Kleinserien auf PVD oder vier Schichten Luxusversion. Zuletzt fragen „Vorschriften und Export“ – Export in die EU bevorzugt chromfreie Route und bereitet VOC- sowie wasserberührende Zertifizierungen vor.
In der Zukunft wird sich die elektroplattierungsähnliche Beschichtung entlang von vier Linien entwickeln: „grüner (wasserverdünnbar/UV/hoher Festkörpergehalt), echter (Legierungstarget + eingefärbte Decklackschicht für mehrere Metallfarben), dünner und weicher (3C und Elastomere), intelligenter (Online-DOI-Vollprüfung und Datenclosed-Loop)“. Die Elektroplattierung wird nicht über Nacht verschwinden, aber in Deko- und Leichtfunktionbereichen werden Spritz-Chromimitation und PVD-Zubehör zum absoluten Mainstream. Beschichtungsunternehmen wie Kexin New Materials mit Full-Chain-Fähigkeit „Rezeptur + Prozess + SOP + Prüfung“ werden in dieser Substitutionswelle eine Schlüsselrolle als Lieferant spielen. Für Fertigungsunternehmen ist der frühzeitige Aufbau von Prozess- und Zertifizierungsreserven für Plattierungsersatz sowohl aus Umweltcompliance-Gründen erforderlich als auch eine Chance zur Produktdifferenzierung.
Häufig gestellte Fragen (FAQ)
Q1: Kann Spritz-Chromimitation echte Plattierung ersetzen?
In Deko- und Leichtfunktion-Szenarien kann sie „echt wie echt“ täuschen und spart Plattierungsabwasser sowie Substratbeschränkungen; aber sie leitet keinen Strom, ist nicht stark verschleißfest und kann die Funktionen der Plattierung bei Leitfähigkeit, Verschleißfestigkeit und dicken Schichten nicht ersetzen. Bei Bedarf an Leitfähigkeit oder EMV-Abschirmung sollte man auf PVD-Zubehör oder leitfähige Beschichtungsroute wechseln.
Q2: Warum wird die Chromimitation-Beschichtung „neblig“ und nicht wie ein Spiegel?
Am häufigsten fehlt die Isolationsschicht, sodass das Lösemittel des Klarlacks die Silberbasis angreift, oder die Aluminiumplättchen der Silberbasis sind unzureichend orientiert, die Grundierung ist uneben, hohe Umgebungsfeuchte lässt die Silberpaste leicht hydrolysieren. Isolationsschicht ergänzen, Spiegel-Silberpaste verwenden, Grundierung schleifen, Feuchte kontrollieren löst meist das Problem; bei PVD-Route zusätzlich Restsauerstoff in der Kammer und Korrosivität des Decklacks prüfen.
Q3: Wie wählt man zwischen PVD und Spritz-Chromimitation?
Echten Metalllook, leitfähig, hochwertig und Werkstück passt in Vakuumkammer – PVD-Zubehör wählen; große Stückzahlen, ungeformt, substratunabhängig, eher Deko – Spritz-Chromimitation wählen. Hochwertige Kleinteile können PVD gehen, große Dekomengen die vereinfachte Spritz-Chromimitation, beide lassen sich auch kombinieren.
Q4: Können Kunststoffteile Chromimitation erhalten?
Ja. Zuerst Plasma-/Flammbehandlung, dann Kunststoffgrundierung, mehrschichtiges dünnes Spritzen des Spiegelsystems, dabei Temperatur zur Vermeidung von Wärmeverformung kontrollieren – reifer Prozess für 3C und Automobildekorteile. PC muss zuerst spannungsfrei geglüht werden, PA benötigt Trocknungsvorbehandlung gegen Blasen.
Q5: Worauf beruht die Wetterbeständigkeit der Chromimitation-Beschichtung?
Auf dem äußersten Spiegelklarlack: aliphatisches Polyurethan/Acrylat wählen, ausreichend UV-Absorber und HALS zugeben, um langfristig Klarheit ohne Vergilbung zu bewahren. Die PVD-Route stützt sich auf dichten Decklack, der den Metallfilm von der Außenwelt isoliert; CASS und Xenon-Bewitterung sind die Schlüsselverifikationen.
Q6: Kann wasserverdünnbare Chromimitation spiegeln?
Ja, aber schwieriger als lösemittelhaltig, benötigt wasserverdünnbare Spiegel-Silberpaste und spezielle Filmbildungshilfsmittel zur Steuerung von Orientierung und Verlauf; derzeit etwas teurer, Schwerpunkt der Wasserverdünnungsentwicklung. Mittelwertige Dekorteile sind bereits in Kleinserie anwendbar, hochwertiger Spiegel meist noch über lösemittel-/UV-Systeme erreicht.
Q7: Warum kann die Spiegel-Silberbasis nicht durch normale Silberfarbe ersetzt werden?
Normale Silberfarbe hat breite Partikelgrößen und zufällige Orientierung, Licht wird zu „Metallmatt“ gestreut; die Spiegel-Silberbasis nutzt schmal verteilte ultradünne Spiegelaluminiumpasten + Orientierungsadditive + Lösemittelgradient, um Aluminiumplättchen parallel liegend auszurichten und so klare Reflexion zu bilden. Der Unterschied in 20°-Glanz und DOI ist signifikant, beide sind nicht austauschbar.
Q8: Warum muss nach PVD-Aluminiumbeschichtung noch Decklack gesprüht werden?
Der nackte Aluminiumfilm ist extrem spröde, kratz- und oxidationsempfindlich und nicht wetterbeständig, nach Monaten matt und rostig. Der Decklack versiegelt den Metallfilm und bietet Wetterbeständigkeit, Kratzfestigkeit, Chemikalienbeständigkeit und Farbtonfeinabstimmung (Champagner, Waffengrau etc.) – er ist die unverzichtbare „Schutzgraben“-Schicht des PVD-Zubehörs.
Q9: Sind die Kosten für Plattierungsersatz garantiert niedriger?
Nicht unbedingt nur Material betrachtend. Plattierungsmaterial ist billig, aber Abwasser- und Compliance-Kosten hoch; Spritz-Chromimitation mittel und spart Abwasser; PVD-Anlage teuer, Stückkosten am höchsten, aber mit hohem Aufpreis. Man sollte „Stückwert + Mengenordnung + Vorschriften“ ganzheitlich bewerten, nicht nur Materialeinzelpreis vergleichen.
Q10: Welche Plattierungsersatz-Lösungen kann Kexin New Materials anbieten?
Kexin New Materials (kexinMaterials) Foshan-Basis bietet zwei Systeme: Spritz-Chromimitation (zweischichtige Vereinfachte Version bis vier Schichten Luxusversion) und PVD-Zubehör (niedrige Gasabgabe Grundierung + Decklack), abdeckend Automobilleisten, Sanitärarmaturen, 3C-Mittelrahmen, Hausgeräte und Dekorteile, samt SOP-, Prüf- und Zertifizierungsunterstützung, um Kunden den Linienwechsel von Plattierung zu umweltfreundlichem Ersatz zu ermöglichen.
Empfohlene Literatur
- Mechanismus der Filmbildung von Metallic-Lack und Orientierung von Aluminiumpulver — Das Verständnis metallischer Effektpigmente ist die Basis für den „Metalllook“ der Elektroplattierungsimitation.
- Rezepturprinzipien von Hammerlack und Risslack — Die Vergleichsroute, wenn man „strukturierte Metall“ statt „Spiegelmetall“ will.
- Isolations- und Wärmemanagement-Beschichtungen für New-Energy-Batterien — Verwandte Ansätze zur Metallisierung/Leitfähigkeitskontrolle von Batteriegehäusen.