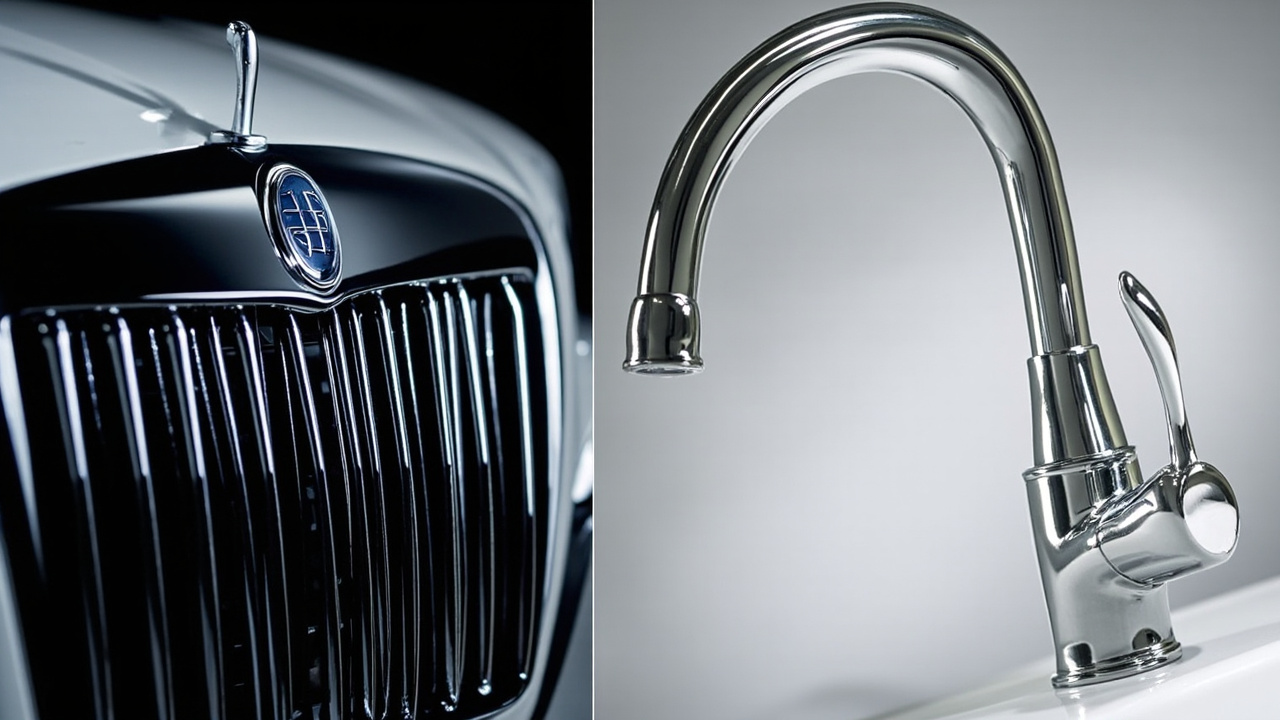
Quando o cliente diz "quero aquela sensação metálica brilhante como cromagem", a resposta tradicional é apenas a galvanoplastia. Mas a galvanoplastia enfrenta restrições rígidas como águas residuais com cromo, metais pesados, formas limitadas e a necessidade de substratos condutores, tornando-se cada vez mais difícil sob a dupla pressão ambiental e de custos. Assim, o "revestimento de imitação de galvanoplastia" — usar pulverização ou metalização a vácuo em peças não metálicas ou de qualquer forma para obter uma textura aproximada de cromo espelhado — tornou-se uma rota alternativa popular na última década. Divide-se em dois ramos: um é o revestimento de imitação de cromo/galvanoplastia por pulverização (empilhando tinta prateada de alto brilho em múltiplas camadas + verniz espelhado para criar a sensação de cromo), e o outro é o revestimento complementar de metalização a vácuo (PVD) (depositando película metálica em câmara de vácuo e depois pulverizando camada protetora). Este artigo explica claramente esses dois tipos de "revestimentos metálicos alternativos", desde matérias-primas, formulação, processo, equipamento, inspeção até solução de falhas, custo, regulamentação, cadeia de suprimentos e normas, organizando sistematicamente para ajudá-lo a ponderar entre "parece cromo" e "pode ser implementado".
A Kexin New Materials (Guangdong) Co., Ltd., localizada em Foshan, possui múltiplos sistemas maduros em revestimentos de imitação metálica e alternativos à galvanoplastia, atendendo clientes de grelhas automotivas, sanitários, eletrodomésticos e 3C, com experiência sistemática em compatibilidade entre camadas de "pulverização de imitação de cromo" e revestimentos complementares PVD. No texto técnico a seguir, casos reais da linha de produção em Foshan serão intercalados para facilitar ao leitor mapear a teoria para a produção em massa.
一、Por que precisamos de alternativas à galvanoplastia
As dores da cromagem galvânica são diretas: o cromo hexavalente é altamente tóxico, o custo de tratamento de águas residuais é alto, e o banho galvânico contém metais pesados; a peça deve ser condutora e suspensível, peças complexas com cavidades internas e plásticos não podem ser cromadas diretamente; peças grandes e irregulares têm uniformidade de revestimento ruim; o investimento em linha e a conformidade ambiental são pesados. À medida que as regulamentações afastam gradualmente o cromo hexavalente, as fabricantes devem encontrar alternativas. O revestimento de imitação de galvanoplastia contorna a eletroquímica com "formação física de filme", podendo ser feito em substratos de plástico a metal a vidro, e não gera águas residuais galvânicas, preenchendo exatamente as lacunas da galvanoplastia.
É preciso esclarecer: o revestimento de imitação de galvanoplastia obtém a "sensação visual de cromo", não uma verdadeira camada metálica de cromo, não é condutor nem resistente a desgaste intenso, mas em cenários decorativos e de função leve já engana como real, com vantagens claras de custo e ambientais. Vale notar que o significado de "alternativa" na indústria é em camadas: no nível de aparência decorativa, a pulverização de imitação de cromo já substitui em larga escala a galvanoplastia; no nível funcional de condução, desgaste, blindagem eletromagnética, o revestimento complementar PVD pode substituir parcialmente; a verdadeira função estrutural de revestimento espesso ainda é difícil de substituir, portanto os três tipos de solução coexistem a longo prazo em vez de um eliminar o outro.
Do ponto de vista da força indústria, a substituição da galvanoplastia não é puramente por custo, mas também por pressão regulatória e segurança da cadeia de suprimentos. EU RoHS, REACH, ELV (Diretiva de Veículos em Fim de Vida) e as domésticas "Lei de Prevenção e Controle de Poluição das Águas" e "Plano de Prevenção e Controle Integrado de Poluição por Metais Pesados '12º/13º Plano Quinquenal'" listam o cromo hexavalente como objeto de controle rigoroso. Somado ao custo integrado elevado por suspensórios galvânicos, desgalvanização e tratamento de três resíduos, muitas fábricas de peças pequenas e médias buscam ativamente rotas de pulverização ou PVD, transformando a "dívida ambiental" em "diferencial de produto".
二、Rota de processo do revestimento de imitação de cromo por pulverização
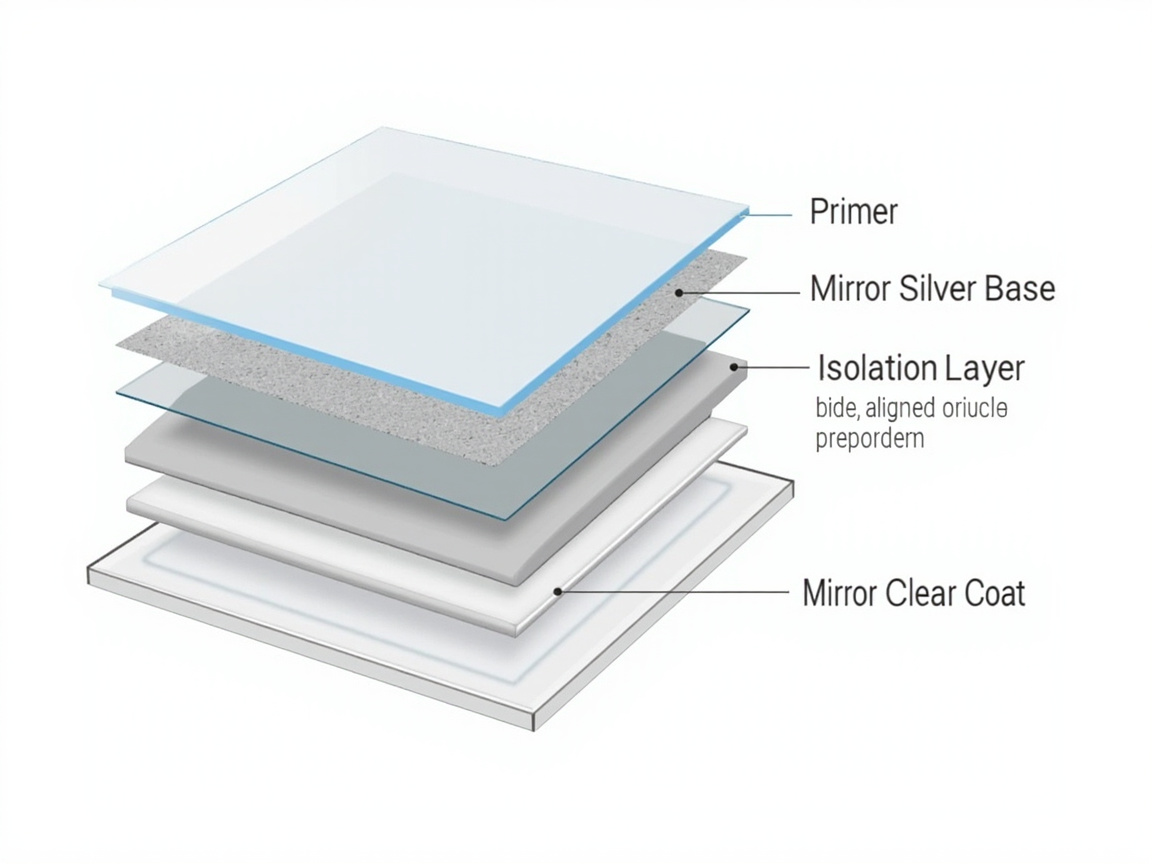
Pulverização de imitação de cromo não é "uma tinta", mas um sistema de pintura multicamadas, a estrutura típica é: primário (selagem, nivelamento) → base prateada espelhada (tinta prateada de alumínio/flocos de vidro de alto reflexo) → camada de isolamento (evitar solubilidade mútua das camadas superior e inferior) → verniz espelhado (alta transmissão de luz, alta plenitude). A sensação espelhada vem da sinergia de três camadas: o primário fornece base plana espelhada, a base prateada fornece alto reflexo, o verniz fornece transparência e profundidade. Se qualquer camada falhar, a sensação de cromo desaba.
O segredo está na "base prateada espelhada": exige flocos de alumínio ou vidro extremamente paralelos, distribuição de tamanho estreita, superfície muito brilhante, e resina deve ser altamente transparente e baixa amarelecimento. A orientação de flocos de alumínio de tinta metálica comum é insuficiente para espelho, deve usar pasta prateada espelhada dedicada + gradiente de solvente preciso, empurrando o flop (cor variável com ângulo) para reflexão quase espelhada. A camada de isolamento é frequentemente ignorada, mas decide se a base prateada não será corroída pelo solvente do verniz — sem ela, o espelho "embacia".
Mais detalhadamente, a essência visual da pulverização de imitação de cromo é elevar simultaneamente a "taxa de reflexão especular" e a "claridade de imagem (DOI, Distinctness of Image)". A tinta de alumínio comum tem flocos orientados aleatoriamente, a luz refletida é dispersada, parecendo "metálico fosco"; a base prateada espelhada através de distribuição estreita de tamanho + forte orientação paralela faz a luz refletida concentrar em imagem nítida, sobrepondo verniz transparente de alta transmissão para compensar perda de refração na espessura, finalmente aproximando a aparência espelhada da cromagem. Esta lógica é a base de todas as discussões de formulação e processo seguintes.
三、Revestimento complementar de metalização a vácuo (PVD)
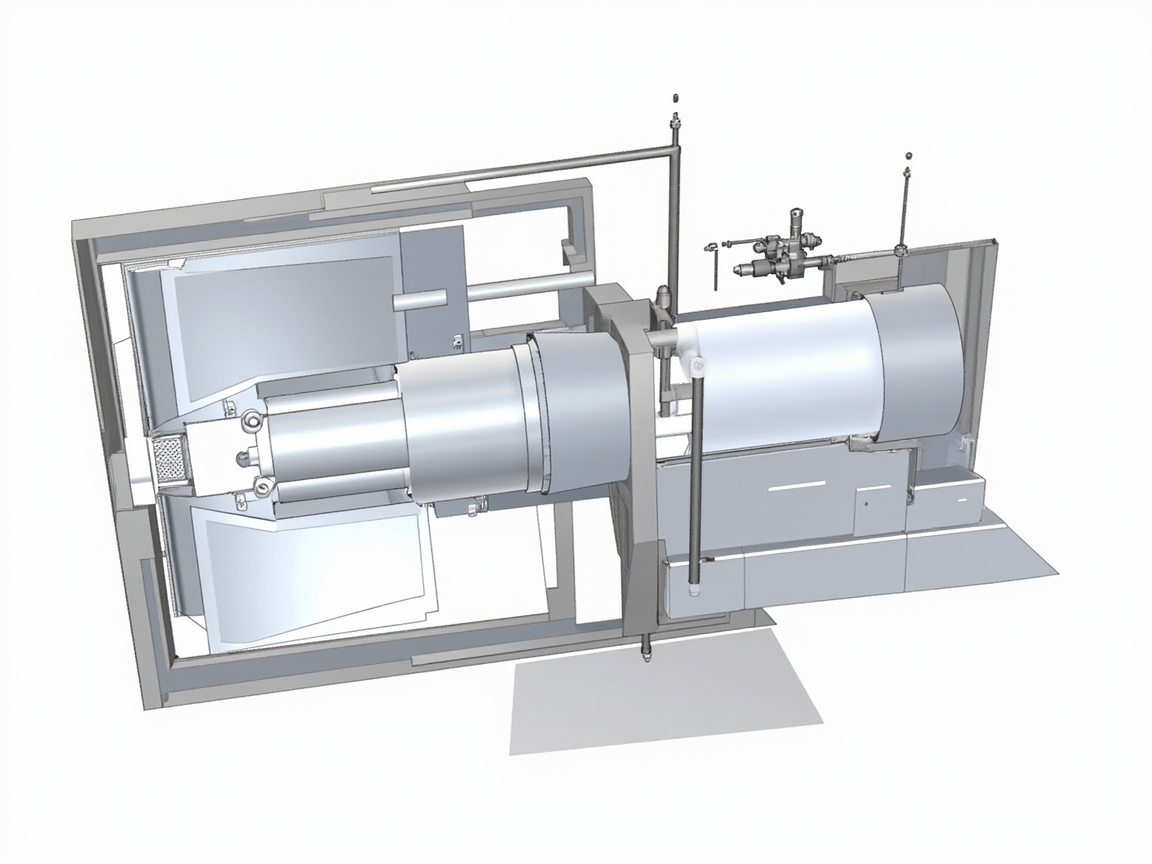
PVD (deposição física de vapor) evapora ou pulveriza metal (alumínio, cromo, titânio, índio etc.) na superfície da peça em câmara de vácuo, formando película metálica real, condutora, resistente ao desgaste, com forte aderência, textura mais próxima da galvanoplastia. Mas tem duas premissas: a peça deve entrar na câmara de vácuo, forma e tamanho limitados; a película metálica é muito fina (micrométrica ou submicrométrica), deve ser externamente coberta por camada protetora pulverizada (acabamento) para resistir intempérie e riscos. Assim, "película metálica PVD + revestimento complementar pulverizado" tornou-se rota de alta qualidade alternativa à galvanoplastia, usada em sanitários high-end, logotipos automotivos, eletrônicos de consumo.
O "revestimento complementar" aqui é o campo principal da empresa de pulverização: o primário é responsável por planicidade e aderência antes do PVD, o acabamento por proteção e ajuste de matiz após PVD (como tingir champanhe, cinza metálico). Primário e acabamento devem ter boa força interfacial com a película metálica PVD, e o acabamento não pode corrói-la. Especial atenção ao "baixo desgaseificação (low outgassing)" do primário — se o primário libera moléculas pequenas na câmara de vácuo, forma poros ou contamina a câmara na película metálica, causando diretamente embaçamento ou queda do revestimento, este é o indicador central que diferencia o revestimento complementar PVD do primário comum.
Entender o complementar PVD também requer distinguir "revestimento decorativo" de "revestimento funcional": decorativo usa principalmente película de alumínio buscando brilho e cor, funcional pode depositar cromo, titânio, índio ou ligas para obter dureza, resistência à corrosão ou condução. O revestimento complementar deve ajustar conforme: película de cromo é mais dura exigindo maior aderência do acabamento, película de índio é macia exigindo acabamento mais espesso. Esta é também a razão da Kexin New Materials em Foshan fazer "uma fórmula por cliente": não há acabamento universal que sirva todas as películas metálicas.
四、Comparação das três soluções
| Dimensão | Cromagem galvânica | Pulverização de imitação de cromo | PVD+pulverização |
|---|---|---|---|
| Textura | Cromo espelhado real | Aproximação visual | Próximo a metal real, pode ser tingido |
| Substrato | Peças condutoras | Quase ilimitado | Precisa entrar em câmara, forma limitada |
| Ambiental | Águas residuais com cromo | Sem águas residuais galvânicas | Vácuo sem resíduo líquido |
| Condução | Condutor | Não condutor | Condutor |
| Intempérie | Bom mas fácil passivar | Depende do verniz | Excelente (com acabamento) |
| Custo | Alto (três resíduos+equip.) | Médio | Alto (equipamento) |
| Flexibilidade de produção | Baixa | Alta | Média |
| Espessura de filme | Vários μm a dezenas de μm | 40-80 μm (multicamada) | Metal 0,05-2 μm + acabamento |
| Claridade de imagem DOI | Extremamente alta | Média-alta (depende da base prateada) | Alta |
| Sensação metálica multicor | Limitada | Matiz ajustável | Alvo de liga + acabamento tingido |
A lógica de seleção é clara: para grande volume, substrato ilimitado, principalmente decorativo — escolha pulverização de imitação de cromo; para sensação metálica real + condução + high-end — escolha complementar PVD; só considere PVD para peças pequenas de alto valor que possam entrar em câmara. Galvanoplastia retida apenas quando regulamento permite e desempenho é essencial. Vale complementar: "pulverização de imitação de cromo" e "complementar PVD" na prática não são mutuamente exclusivos: muitos projetos high-end primeiro usam PVD para depositar película real de alumínio como base metálica, depois cobrem com sistema de verniz de imitação de cromo pulverizado para proteção espessada e efeito colorido, formando rota composta "metal real + decoração pulverizada", conciliando textura e flexibilidade de produção.
五、Pontos de adaptação de substrato
- Plástico (ABS/PC/PA): primeiro tratamento por chama/plasma para elevar energia superficial, depois primário para plástico, pulverização fina multicamada de imitação de cromo, atenção à temperatura de deformação térmica. ABS é mais fácil de revestir, PC precisa recozimento prévio para remover tensão evitando trincas prateadas, PA higroscópico precisa secagem prévia.
- Metal (aço, alumínio, liga de zinco): pré-tratamento desengraxe fosfatização ou passivação, primário selador de poros, base prateada fina em múltiplas passadas. Peça fundida de liga de zinco deve evitar "bolhas", atenção ao gradiente de temperatura do forno.
- Vidro/cerâmica: primário silano acoplante, sistema espelhado direto, atenção ao coeficiente de expansão térmica.
- Peça complexa: pulverização de imitação de cromo é mais amigável que PVD, pois câmara de vácuo PVD tem revestimento irregular em cavidades profundas e peças obstruídas; mas pulverização também precisa de alcance de pistola e múltiplas passadas finas para uniformidade em cavidade profunda.
- Elastômero (TPU/TPE): requer primário flexível e verniz flexível, senão trinca ao dobrar.
六、Defeitos comuns e contramedidas
| Defeito | Causa | Contramedida |
|---|---|---|
| Embaçamento espelhado | Falta camada isolamento, verniz corrói base prateada | Adicionar isolamento, trocar verniz suave |
| Reflexo impreciso | Orientação de floco de alumínio ruim, primário irregular | Usar pasta prateada espelhada, lixar primário |
| Descolação interfacial | Incompatibilidade primário/acabamento | Matriz de compatibilidade, trocar sistema |
| Desvio amarelado | Amarelecimento verniz, oxidação pasta | Usar verniz alifático baixo amarelecimento |
| Película PVD irregular | Obstrução câmara, temperatura desigual | Otimizar suspensório, uniformizar temperatura |
| Intempérie ruim | Proteção acabamento insuficiente | Adicionar absorvedor UV e HALS |
| Casca de laranja | Viscosidade alta, atomização ruim, solvente seca rápido | Reduzir viscosidade, trocar bico, ajustar solvente |
| Poro | Desgaseificação primário, poros substrato | Primário baixo desgaseificação, selar substrato |
| Cratera | Contaminação substrato, tensão superficial desigual | Purificar pré-tratamento, adicionar nivelador |
七、Cenários de aplicação
Pulverização de imitação de cromo é amplamente usada em grelhas/perfis automotivos, torneiras/chuveiros sanitários, painéis de eletrodomésticos, luminárias, embalagens de cosméticos, acessórios de calçados — onde quer "sensação metálica brilhante mas sem desempenho de metal real". Complementar PVD usado em acessórios de relógios high-end, emblemas automotivos, molduras de celular, peças sanitárias premium. Ambos libertam a "sensação premium metálica" da linha de galvanoplastia para linha de pulverização comum. Na implementação concreta também depende da estrutura: grelha é decoração de grande área, exige alto DOI mas tolera leve irregularidade; peça sanitária contato longo com água e limpadores, acabamento precisa forte resistência química; tampa de frasco cosmético é pequena de alto valor, exigência mais rigorosa de pureza espelhada.
A Kexin New Materials na base de Foshan entrega estável sistema de pulverização de imitação de cromo para múltiplos clientes sanitários e de adornos automotivos, sua experiência: escrever espessura e compatibilidade das quatro camadas "primário—prateado—isolamento—verniz" no SOP exclusivo do cliente, para tornar a sensação de cromo espelhado em taxa de sucesso reproduzível em massa. Para clientes sanitários, reforçam teste de resistência a limpador e ciclo térmico no acabamento; para adornos automotivos, incluem intempérie e risco como inspeção obrigatória por lote.
A indústria frequentemente ignora na implementação o impacto do "design estrutural da peça" no efeito espelhado: cavidade profunda, borda aguda, grande superfície plana têm dificuldades próprias. Borda aguda fácil filme fino expõe base, requer retoque local; grande superfície plana testa uniformidade DOI, sobreposição de pistola e velocidade de linha devem ser rigorosos; cavidade profunda depende de alcance de pistola e múltiplas passadas finas. Muitas reclamações de "imitação de cromo mal feita" têm raiz na estrutura da peça não otimizada para pintura, não no revestimento em si. A Kexin New Materials ao receber pedido avalia primeiro a pintabilidade estrutural da peça, dando sugestão de modificação de molde antecipada, bloqueando risco de qualidade antes do protótipo.
八、Tendência: mais verde, mais real, mais fino
O revestimento de imitação de galvanoplastia segue três direções. Uma é descromização e base aquosa: pasta prateada espelhada e verniz voltam a base aquosa/alto sólido, VOC caindo continuamente. Outra é "mais parecido com metal real": através de PVD de alvo de liga e acabamento tingido, faz champanhe, cinza metálico, ouro rosé multicor real, aproximando da biblioteca de cores da galvanoplastia. Terceira é afinação e flexibilidade: adaptar peças finas 3C e substratos dobráveis, acabamento tende flexível e baixa espessura. Futuramente "pulverização de imitação de cromo" e "complementar PVD" coexistem longo prazo, servindo mercado em camadas por desempenho e custo.
Mais profundamente, a indústria também explora "espelho em um passo" e "imitação de cromo UV" para reduzir consumo: um passo tenta fundir base prateada e verniz reduzindo risco interfacial, rota UV troca cura térmica por cura radiativa baixando energia e elevando ritmo. Tais tecnologias ainda em curva de qualidade, mas direção clara — reproduzir a experiência simples de "espelho em camada única" da galvanoplastia por pulverização/cura radiativa mais ecológica.
九、Matéria-prima um: sistema de resina de primário para metalização a vácuo
A resina de primário complementar PVD deve atender requisitos aparentemente contraditórios: alta aderência no substrato, alta planicidade própria polível, baixa desgaseificação após cura, forte ligação com película metálica evaporada, e tolerar solvente do acabamento subsequente. Sistemas comuns: tinta de forno acrílica amino termofixa, poliéster saturado/poliuretano, epóxi especial, e acrilato de cura UV. O "baixo desgaseificação" é a alma do primário PVD — auxiliares de molécula pequena, monômero não reagido, solvente residual na resina escapam no vácuo, leve polui câmara, grave gera bolhas ou névoa de microns na película metálica. Portanto primário PVD usa resina de alta pureza e alta densidade de reticulação, controlando rigorosamente cura (geralmente estufa total antes da câmara).
Quimicamente, sistema acrílico/amino termofixo por reticulação densa e baixo resíduo é primário PVD mais maduro; poliuretano tem melhor flexibilidade e resistência química, para peças com impacto; primário UV ritmo rápido mas controle de desgaseificação mais difícil, usado em eletrônicos sensíveis a capacidade. Kexin New Materials na linha Foshan casa resina diferente por substrato: plástico com acrílico macio, metal com epóxi/poliéster, objetivo travar aderência PVD e pureza espelhada na origem.
十、Matéria-prima dois: pigmento de efeito metálico
Os pigmentos centrais da sensação espelhada têm três tipos. Um é pasta de alumínio metalizado a vácuo (VMP, Vacuum Metallized Pigment): deposita alumínio puro em filme PET a vácuo formando camada espelhada, depois fragmenta em escamas finíssimas, reflexo por floco próximo a folha de alumínio, é força da "base prateada espelhada". Dois é floco de vidro (silver glass flake): vidro com metal depositado ou próprio floco de alto índice, resiste corrosão e oxidação, para sanitário e fachada de alta intempérie. Três é floco de liga cobre-zinco, floco de aço inoxidável, para matiz especial ou condução.
Parâmetros-chave: distribuição de tamanho (mais estreita mais fácil orientar paralelo), razão espessura-diâmetro (maior mais paralelo e reflexo), tratamento superficial (silano/ácido graxo afeta dispersão e antioxidação). Alumínio "cintilante" comum tem tamanho largo e orientação caótica, só brilho pontual; pasta espelhada por distribuição estreita + ultra fina + auxiliar de orientação minimiza dispersão. Entender isso explica por que "base prateada espelhada" não usa alumínio comum.
Além de alumínio, floco de aço inoxidável por inerte, não oxida, resiste ácido-base, usado em ambiente corrosivo forte (equipamento químico decorativo, sinalização outdoor), mas custo alto e reflexo levemente menor. Pigmento de titânio mica (perolado) dá arco-íris metálico mas não espelho prateado, só rota "metal iridescente". Pasta de prata condutiva (floco de prata) para blindagem eletromagnética 3C e eletrônica automotiva — papel de "sobreposição funcional" no sistema de imitação de cromo: quer brilho e condução, como mistura na base ou camada condutiva independente. Ao selecionar ver "teor metálico" e "compatibilidade solvente": alto teor eleva reflexo mas engrossa, precisa resina veículo balancear aplicação. Kexin New Materials na biblioteca de fórmulas pontua pigmento por "reflexo/resistência/custo/função" evitando escolha ao acaso.
十一、Preparação e mecanismo de orientação da base prateada espelhada
A preparação da base prateada espelhada é essencialmente "deixar floco de alumínio deitado paralelo". Processo por três sinergias: um é gradiente de solvente — solvente lento mantém filme aberto, floco sedimenta por gravidade e cisalhamento paralelo à base, depois solvente médio-rápido fixa; dois é auxiliar de orientação (microgel acrílico específico, éster de celulose) forma "rede gel" na superfície alinhando floco; três é parâmetro de pulverização — baixa viscosidade, baixo fluxo, múltiplas passadas finas, evitar jato rápido erguer floco.
Se floco aleatoriamente erguido, luz dispersa em todas direções, "metálico fosco"; se paralelo em grande área, luz reflete por lei especular, imagem nítida. Esta é a divisão entre pulverização de imitação de cromo e tinta metálica cintilante. Indústria quantifica por "flop" e "brilho especular 20°": base prateada espelhada atinge 20° acima de 90, tinta de alumínio comum frequentemente abaixo de 70. O formulador empurra esses números sem sacrificar aderência e janela de aplicação.
Quantitativamente, ”flop” refere-se à amplitude de variação do brilho/matiz com o ângulo de observação; a base prateada espelhada busca ”baixo flop, alto brilho especular”, ou seja, vista de frente e de lado permanece brilhante e sem ficar cinzenta; enquanto a tinta metálica comum busca ”alto flop” para criar o efeito iridescente que muda com o ângulo. Além do glossímetro, as ferramentas de caracterização incluem o colorímetro multiangular (como triângulo de 15°/45°/110°) e o medidor de DOI (imagem de definição), que pontua diretamente ”quão parecido com espelho” pela nitidez da imagem de fenda. A Kexin New Materials adota, no desenvolvimento da base prateada, ”brilho a 20° ≥ 88, DOI ≥ 80, Δflop ≤ certo limite” como critérios de liberação, transformando a sensação espelhada de avaliação subjetiva em dados comparáveis, facilitando também o rastreamento entre lotes.XII. Princípios de design de formulação e gradiente de solventes
No design de formulação, a base prateada espelhada deve ter ”resina extremamente transparente, pigmento extremamente brilhante, solvente extremamente criterioso”. A resina é preferencialmente poliuretano alifático ou acrílica de alta transparência, evitando amarelecimento aromático; o pigmento é pasta de alumínio espelhada de distribuição estreita, com teor de 6%-14%, excesso destrói o paralelismo e insuficiência reflete pouco. O gradiente de solventes é a parte mais sutil desta camada: geralmente configurado como combinação de três segmentos ”secagem lenta principal + ajuste de secagem média + pequena quantidade de secagem rápida antiescorrimento”, a curva de evaporação deve coincidir com a janela de tempo de assentamento e orientação da flake de alumínio.
A formulação da camada de isolamento é oposta: deve ser ”inerte, densa, fina” — comumente verniz de alta reticulação e baixo inchaço (como poliuretano bicomponente ou verniz UV) pulverizado fino a 5-8 microns, selando a base prateada sem ser atacada pelo verniz superior. A camada de verniz espelhado deve ser ”alta transparência, alta robustez, resistência às intempéries”: poliuretano alifático ou acrílica, com absorvedor de UV (como benzotriazóis) e estabilizador de luz amina impedida (HALS), alguns adicionam sílica nano para resistência a riscos. A lógica geral é ”duro embaixo, tenaz em cima; transparente embaixo, protetor em cima”, com responsabilidades claras por camada.
XIII. Processo completo de deposição a vácuo (PVD)
O PVD principal divide-se em deposição por evaporação e por pulverização (sputtering). A evaporação usa aquecimento resistivo ou feixe de elétrons para fundir e evaporar fio de alumínio/pellets de cromo, o vapor condensa em filme na superfície da peça; rápido, porém alto custo e baixa utilização de metal puro. A pulverização usa íons de argônio para bombardear o alvo e depositar átomos metálicos; filme denso, forte adesão, pode depositar ligas, mas equipamento e ciclo têm custo alto. Em ambos, a câmara deve atingir alto vácuo de 10^-4 a 10^-5 mbar, senão o gás residual oxida e escurece o filme metálico.
Antes de entrar na câmara, a peça é fixada em suporte, garantindo sem obstrução e aquecimento uniforme; distância da fonte e velocidade de rotação determinam uniformidade da espessura. A espessura do filme metálico é tipicamente 0,05-2 microns — muito fino não cobre a cor base, muito espesso desperdiça e trinca. A peça com filme de alumínio é espelho prateado de alta reflexão, mas o filme nu é frágil, teme risco e oxidação, devendo sair da câmara e receber verniz o mais rápido possível. A Kexin New Materials, ao colaborar com fábricas PVD, alinha a curva de cura da base pré-câmara com o ciclo da câmara de deposição, reduzindo poluição da superfície por armazenamento intermediário.
Em detalhes, a taxa de evaporação, vácuo base da câmara e velocidade linear de rotação determinam a ”densidade” e ”refletividade” do filme. Vácuo base insuficiente faz oxigênio e umidade residuais gerarem alumina/hidróxido de alumínio, visível como escurecimento e névoa; rotação irregular causa listras de espessura. A pulverização é mais cara, mas filme mais denso, pode depositar ligas (alvo de cromo para imitação cromo, alvo de titânio para cinza arma) dispensando verniz tingido, textura mais ”real”. Recentemente surgiu ”deposição por arco múltiplo” para adesão, adequada a peças de alta abrasão. Para fabricantes de revestimento, diferentes métodos geram distinta energia superficial do filme metálico, a formulação de adesão do verniz deve ajustar — daí a necessidade de ”conhecer a deposição para formular” em revestimentos compatíveis.
XIV. Função e aplicação da base pré-PVD
A base pré-PVD tem três tarefas: nivelar microdefeitos (base espelhada), interligar substrato e filme metálico (alta adesão), baixa desgaseificação (não poluir câmara). Aplicação exige ”fina, plana, limpa”: espessura 10-20 microns, muito espessa amplia tensão interna, muito fina não cobre defeitos; superfície lixada ou autonivelante a nível espelhado (filme metálico ”copia” falhas); cura completa, comum 60-80℃ por 30-60 min ou mais, sem voláteis residuais.
A limpeza da base é subestimada: poeira, digitais, resíduo de desmoldante viram fontes de gás ou poluição no vácuo, causando poros ou névoa local. Linhas PVD exigem limpeza próxima à indústria eletrônica. Fábricas maduras em Foshan usam transferência limpa e entrada limitada na câmara, refletindo essa lógica.
XV. Função e formulação do verniz pós-PVD (acabamento)
O verniz pós-PVD é o ”fosso de proteção”: sela o filme metálico frágil, confere intempérie, risco, química e ajuste de matiz. Não pode conter componentes corrosivos ao alumínio (resina ácida, solvente halogênio), senão descolora ou solta. Formulação usa poliuretano alifático bicomponente ou acrilato UV, espessura 20-40 microns, com absorvedor UV e HALS, se necessário corante para champanhe, cinza arma, rosé etc. ”sensação metálica tingida”.
Aplicação deve ser ”leve” — evitar cisalhamento alto que danifique o filme; pulverização baixo fluxo múltipla ou curtain coating, cura sem temperatura alta (diferença de expansão causa rugas). O verniz de intempérie é protagonista: sem ele, alumínio nu oxida em meses. A Kexin em projeto sanitário PVD submete o verniz a CASS e ciclo térmico, garantindo torneira sem descolamento por anos em banheiro úmido.
XVI. Sistemas de imitação cromo por pintura de estágio único e múltiplo
No setor, ”imitação cromo por pintura” tem versão simplificada e luxo. Simplificada: ”tinta prateada espelhada monocomponente + verniz” duas demãos, com pasta prateada de qualidade, para peças com DOI médio, alto rendimento e baixo custo. Luxo: ”base—prateada—isolamento—verniz” quatro demãos, DOI e pureza máximos, para cosméticos e emblemas automotivos. Há ainda ”monocomponente secagem rápida” para protótipos e ”bicomponente” para produção com resistência.
Escolher o sistema é triângulo ”rendimento/custo/qualidade”. A Kexin define o nível conforme cliente e retroprojeta formulação e SOP, em vez de forçar mesma tinta — por isso a equipe de Foshan replica estável o cromo espelhado. Para novos clientes, sugerem validar com quatro demãos e depois comprimir para duas.
XVII. Parâmetros de processo: viscosidade, espessura e cura
A janela de processo da imitação cromo é estreita e quantificável. Viscosidade: base prateada Ford #4 12-18 s (cerca de copo 20-30 s), espesso prejudica orientação, fino escorre; verniz um pouco mais alto para robustez. Espessura: primário 10-20, base prateada 8-15 (muito espessa pela flake desordenada reduz reflexão), isolamento 5-8, verniz espelhado 25-40, total 50-80 microns.
Cura: poliuretano bicomponente ambiente ou 60℃ forçado; verniz UV exige intensidade e energia (800-1200 mJ/cm²). Temperatura errada reflete na aparência: alta amarelece resina, baixa reticula fraca. Intervalo entre camadas 5-15 min de flash para evitar dissolução ou queda de adesão. Números no SOP, não no feeling.
Hardware também quantificado: pistola 1,2-1,6 mm (prateada fina, verniz grossa), pressão 2-4 bar, distância 15-25 cm, velocidade de linha define espessura; sobreposição 1/2 a 2/3. Cabine 23±2℃, UR 60±10%; muito úmido escorre, pouco casca de laranja e poeira. Até ”óleo/água no ar comprimido” filtrado mínimo, senão mancha preta no espelho. A linha de Foshan da Kexin conecta parâmetros ao MES com alarme, parada automática — chave para DOI estável e não sorte.
XVIII. Equipamentos de pintura e layout de linha
A imitação cromo exige ”limpeza + estabilidade”. Cabine classe 10k-100k (poeira vira defeito), pistola HVLP ou sino eletrostático fino, linha uniforme e恒温. PVD exige ainda máquina de vácuo e sala limpa pré-câmara.
Layout típico: pré-tratamento (desengraxe/plasma) → base → nivelar/forno → base prateada (múltiplas) → isolamento → verniz espelhado → cura → inspeção. Com PVD, após base cure entra vácuo e volta ao verniz. A Kexin em Foshan conecta temperatura, velocidade e parâmetros ao MES para rastreabilidade — essencial, pois desvio derruba DOI.
XIX. Controle de qualidade (QC): adesão e refletividade
QC de espelho é mais rigoroso. Aderência por lattice (GB/T 9286 / ISO 2409) e fita; PVD exige água fervente e ciclo térmico. Reflexão e DOI: glossímetro 20°/60° e DOI (ou nitidez de imagem) para ”quão espelho”; cor por espectrofotômetro ΔΕ.
Curva de reflexão distingue espelho (pico agudo) de prata fosca (pico largo). A Kexin usa ”brilho mínimo + DOI mínimo + ΔΕ máximo” como portas, transformando ”parece cromo” em número — razão de clientes longo prazo.
Além da aparência, QC de ”distribuição de espessura” por Eddy ou raio-X por camada; ”dureza e abrasão” lápis (GB/T 6739) e Taber. PVD exige ”lattice + água fervente” para filme falso-colado, custo necessário. QC de ”portão numérico” é condição para entrar em grandes clientes.
XX. Detecção de corrosão e intempérie: CASS e névoa salina
Revestimentos metálicos temem ”ferrugem” e ”envelhecimento”. NSS (GB/T 10125 / ASTM B117) base; CASS mais severo para sanitário e auto, ambiente cloro-úmido. PVD com micropos no verniz gera ferrugem branca em CASS; densidade do verniz define duração (sanitário alto 24-96 h).
Intempérie por xenon (GB/T 16422) com absorvedor UV, ciclo -30 a 80℃ para expansão. Não é luxo, é porta de entrada para montadoras/marcas. Linha de Foshan retém amostras por lote para envelhecimento acelerado, tornando ”substitui cromo” certificável e não só ”parece”.
XXI. Solução de falhas: casca de laranja
Casca de laranja é defeito frequente, ondulação como casca, quebra o espelho. Causas: viscosidade alta não nivela; atomização ruim (pressão baixa, bico pequeno, distância longa) gota grande; solvente seca rápido antes de nivelar. Soluções: baixar viscosidade, bico/pressão, solvente lento ou nivelante (silicone/acrílico), cabine não muito quente.
Não confundir com ”orientação da flake”: casca é macro, orientação micro; somadas deixam sem brilho nem plano. Diagnosticar por 60° e visual. A Kexin fixa janela 23±2℃, UR 60±10% no SOP para minimizar na origem.
XXII. Solução de falhas: névoa (hazing)
Névoa deixa espelho cinza-claro, segundo defeito comum. Causa principal ”verniz ataca base” — solvente dissolve isolamento/base e desorienta flake; ou falta isolamento. Também umidade hidrolisa prata ou desgaseificação da base. Solução: isolamento, verniz baixo inchaço, umidade, cura completa.
Em PVD, névoa vem de oxigênio residual ou verniz corrosivo. Localizar: uniforme é formulação/solvente, local é poluição. Baseline de nitidez detecta cedo. Equipe de Foshan: isolamento melhor espesso que fino (dentro de DOI), seguro contra ataque.
XXIII. Solução de falhas: falha de adesão
Falha de adesão: lattice solta, água fervente bolha, descama. Raiz na interface: pré-tratamento sujo, cura incompleta, intervalo longo, PVD desgaseifica. Solução: plasma/lixa/desengraxe, curva de cura, janela de camada, resina baixa desgaseificação.
”Falso-colado PVD”: base não curada desgaseifica no vácuo e levanta filme, espelho normal mas solta fácil, oculto. Exigir ”confirmação de cura pré-câmara”. A Kexin escreve no procedimento e registra curva de forno, controle de processo em vez de retrabalho.
XXIV. Aplicação na indústria automotiva
Auto é um dos maiores mercados de imitação galvanização. Grade, moldura, maçaneta, emblema, painel usam imitação cromo ou PVD para substituir cromo, reduzir peso e atender ELV sem cromo. Exige intempérie (5-10 anos), risco, térmico e pedra, padrões de montadora.
Imitação cromo em exterior equilibra ”brilho” e ”resistência”: fino danifica, espesso trinca. PVD em emblemas de valor alto pela textura real e condutividade. A Kexin fornece a Tier2 em Foshan e PRD com ”certifica depois fornece”,Appearance e intempérie juntos antes do lote.
XXV. Aplicação na indústria sanitária
Torneira, chuveiro, suporte tocam água, limpador e suor, exigem corrosão e química altas, PVD é campo principal (e imitação cromo médio). Foco em CASS, limpador (cloro), ciclo térmico. Densidade do verniz e integridade do filme definem vida; estrutura ”PVD alumínio/cromo + verniz espesso”.
Diferente de auto, sanitário teme ”corrosão por ponto” — micropos em CASS é entrada. Solução: verniz multidelgado, base seladora, camada de fechamento. A Kexin projeta CASS de 24 a 96 h e testa limpadores, base de dados para banheiro — base de fornecimento estável em Foshan.
XXVI. Aplicação na indústria eletrônica 3C
Quadro de celular, anel de câmera, logo, dobradiça de notebook são PVD em 3C, buscando ”sensação metálica + fino + sem soltar”. Peça fina e pequena exige DOI e cor extremos, metal tingido (cinza arma, champanhe, cinza espaço). Difícil: deformação térmica e tensão; base fina e tenaz, verniz flexível fino.
Imitação cromo em 3C para decoração não estrutural, PVD em quadro e logo. Ambos exigem limpeza e consistência. A Kexin com clientes do sul faz espessura, ΔΕ, adesão inspeção online, forçando automação em Foshan.
3C tem dois pontos: ”metal multi-cor unificado” — quadro, anel, logo mesma cor, trava lote de corante e ΔΕ entre peças; ”sinal sem bloqueio” — filme contínuo espesso enfraquece antena, resolve com descontinuidade, tinta condutiva ou padrão. São pontos de engenharia com design, não só formulação.
XXVII. Aplicação em decoração e lar
Luminária, ferragem, porta-retrato, presente, sapato, tampa de cosmético são decoração. Exigem pouco função, muito ”parece cromo”, custo sensível, campo da imitação simplificada. Tampa de cosmético e presente alto exigem ”quase zero defeito”, voltam às quatro demãos. Ferragem de lar exige suor e limpeza.
Difícil oculto: ”tendência de cor” — champanhe, rosé, cinza mudam todo ano, formulação ágil. PVD por verniz tingido é flexível, imitação cromo por corante no verniz. A Kexin em Foshan mantém linha flexível para multi-pequeno, prototipa rápido ”cor metálica da moda” em produção, encurta ciclo do cliente.
XXVIII. Análise de custo: imitação cromo vs galvanização vs PVD
Custo deve ser ”total” não só material. Cromo galvanizado parece barato, mas suporte, destinção, efluente crômico, resíduo perigoso e conformidade elevam custo por área e sobem. Imitação cromo (pasta prateada cara) mais mão/equipamento multicamada, custo médio, mas substrato livre, rendimento controlado, sem efluente, vantagem total. PVD investimento enorme, câmara ociosa, custo por peça alto, mas textura real dá prêmio, para peça de valor.
Grade auto: galvanização com suporte e efluente sobe custo oculto, imitação cromo generaliza linha; torneira: PVD caro mas prêmio e sem risco de conformidade. A Kexin sugere ”por valor e volume” — decorativo grande imitação cromo, pequeno valor PVD, não só preço material.
XXIX. Limites de regulamentação ambiental e metais pesados
Motor de substituição é regulamento. RoHS limita Cr VI em elétrico; REACH autoriza crômio; ELV veículo sem pesado; leis de água/solo e redução de crômio apertam. Fiscalização limita parque de galvanização, escasso e caro.
Imitação galvanização sem Cr VI e efluente atende; mas pasta de alumínio tem risco de explosão (à prova de explosão); base de água reduz VOC; PVD sem líquido mas resíduo sólido de alvo. A Kexin em Foshan gere poeira e solvente por padrão fábrica verde, ”conformidade” como sistema e não inspeção, vital para UE e China.
Em termos de limites específicos, o RoHS estabelece o limiar de cromo hexavalente em 0,1% (1000 ppm) para materiais homogéneos, e exige que a detecção de Cr(VI) seja negativa; o REACH requer registo e autorização para compostos de crómio específicos; as normas nacionais «GB 30981 Revestimento anticorrosivo para estruturas de aço de construção» e as normas locais de emissão de VOC impõem limites máximos de VOC para a pintura industrial, forçando os sistemas espelhados a migrar para revestimento à base de água/alto teor de sólidos. Para as empresas exportadoras, é ainda necessário atenção à Proposta 65 da Califórnia e às regulamentações de embalagem/contacto com água de diversos países. Antecipar estas «listas de conformidade» no design da formulação evita recalls após o lançamento — substituir a galvanização não é apenas uma questão técnica, mas de adaptação regulatória.
XXX. Situação atual da cadeia de suprimentos e industrialização
A cadeia de suprimentos de revestimentos tipo galvanização divide-se em três camadas: a montante, os pigmentos (pasta de alumínio espelhada, flocos de vidro, material alvo) são maioritariamente fornecidos por fábricas especializadas em pigmentos metálicos e materiais de vácuo; a montante média, as resinas e formulações são desenvolvidas por empresas de revestimento (como a Kexin New Materials); a jusante, estão as fábricas de pintura subcontratadas de substituição da galvanização e as marcas terminais. Nos últimos anos, a substituição nacional da pasta de alumínio espelhada acelerou, e a redução de custos impulsionou a popularização do cromado por pulverização; a nacionalização de equipamentos PVD também reduziu a barreira de acesso.
O gargalo da industrialização está principalmente na «taxa de qualidade» e na «consistência» — os produtos espelhados têm tolerância zero a defeitos, qualquer desvio de parâmetro fica visível. Portanto, as empresas com capacidade de SOP e digitalização têm mais facilidade em vencer. Foshan, como cluster manufatureiro, possui tanto terminais de saneamento, eletrodomésticos e 3C, quanto subcontratação madura e suporte de revestimento, formando uma cadeia curta «terminal — pintura — revestimento», favorecendo a iteração rápida de revestimentos tipo galvanização. A Kexin New Materials estabelece precisamente, com base nesta vantagem geográfica e industrial, a capacidade de prototipagem rápida a produção em massa.
XXXI. Sistema de normas e certificações
As normas comuns da indústria incluem: aderência GB/T 9286 (ISO 2409), brilho GB/T 9754 (ISO 2813), dureza lápis GB/T 6739, névoa salina GB/T 10125 (ASTM B117/CASS), envelhecimento por lâmpada de xénon GB/T 16422, diferença de cor ISO 11664 (CIE Lab). Automóveis e saneamento têm normas internas de montadoras/marcas, frequentemente mais rigorosas que as nacionais (como corrosão cíclica, imersão em detergentes específicos).
Para produtos de «substituição da galvanização», a certificação não é apenas conformidade, mas o bilhete de entrada na cadeia de suprimentos de grandes clientes. Por exemplo, peças automotivas devem passar pelo sistema IATF 16949 e reconhecimento de material da montadora; saneamento exportado para a Europa frequentemente requer certificações de contacto com água como WRAS/ACS; o 3C observa normas de aparência e fiabilidade da marca. A Kexin New Materials opera em Foshan segundo IATF e ISO 9001, e internaliza as inspeções acima como controlo de entrada e saída, permitindo que o «cromado/PVD complementar» aceda diretamente a exigentes homologações de clientes.
XXXII. Rotas de base aquosa e alto teor de sólidos
Para reduzir VOC, a base prateada espelhada e o verniz evoluem para base aquosa, alto teor de sólidos e UV isento de solvente. A pasta prateada espelhada aquosa é o difícil: a alta tensão superficial da água dificulta o paralelismo das lâminas de alumínio, e o alumínio reage com a água libertando gás, exigindo revestimento de silano nas lâminas + auxiliar de formação de filme específico + dispersão de baixo cisalhamento. O alto teor de sólidos depende de resina de baixa viscosidade para elevar sólidos e reduzir solvente, com janela de aplicação mais estreita exigindo controlo térmico preciso. A rota UV tem baixo consumo e ciclo rápido, mas o filme de alumínio/pigmento é sensível ao encolhimento de cura, facilmente rachando.
O valor da base aquosa não é apenas ecológico, mas conformidade de exportação (normas VOC de vários países). Mas o sistema prateado aquoso tem ainda custo elevado e DOI ligeiramente inferior ao solvente, usado maioritariamente em peças decorativas de gama média. A Kexin New Materials já tem formulação laboratorial de base prateada aquosa, e validação em pequeno lote em encomendas de exportação sensíveis a VOC, direção clara mas ritmo pragmático — não trocar taxa de qualidade por rótulo ecológico.
XXXIII. Sistema cromado por cura UV
A cura UV substitui a estufa por cura fotolítica, com vantagens de baixo consumo, ciclo rápido (segundos), sem emissão de solvente, adequada a peças finas em grande volume. As dificuldades: a lâmina de alumínio espelhada reflete/dispersa UV afetando a penetração, filme grosso difícil de curar totalmente; encolhimento volumétrico gera tensão interfacial; a lâmina pode catalisar reações laterais sob UV. Portanto o cromado UV usa maioritariamente «base UV + face UV» ou «base termofixa + face UV» híbrido, controlando espessura e casando energia luminosa (ex. 800-1500 mJ/cm² multi-lâmpada).
A rota UV tem bom futuro em peças sensíveis a ciclo como decoração 3C, tampas de cosméticos. A linha experimental da Kexin New Materials em Foshan já usa face UV para elevar capacidade de peças PVD, núcleo é selecionar resina fotocurável de baixo encolhimento e inerte à película de alumínio, e escrever a curva de energia no cartão de processo. Para fábricas que querem reduzir mais consumo, UV é próximo passo melhor que estufa, mas pressupõe resolver uniformidade de cura do sistema de alumínio.
XXXIV. Adaptação a substratos flexíveis e peças de parede fina
Substratos flexíveis como 3C de parede fina, TPU/TPE dobrável, interior automotivo macio exigem revestimento «dobrável sem rachar». Sistema espelhado rígido comum branqueia e racha ao dobrar, exigindo resina flexível (como elastómero de poliuretano alifático, acrílico flexível) em base e face, reduzindo espessura e elevando alongamento. Difícil é resina flexível ter DOI ligeiramente baixo e risco fraco, havendo compromisso entre «flexível» e «brilhante».
Processualmente peças flexíveis exigem cura a baixa temperatura para evitar deformação, pulverização cromada multicamada deve ser fina; PVD em flexível é limitado (filme fino frágil em vácuo, racha ao dobrar), maioritariamente versão flexível de cromado por pulverização. A Kexin New Materials desenvolveu sistema espelhado flexível para materiais de calçado e adornos flexíveis, chave é módulo de base e face casar substrato, com «100 mil dobras sem rachar» como critério, expandindo fronteira do revestimento tipo galvanização em elastómeros.
XXXV. Caso da linha de produção Kexin New Materials em Foshan
A base de Foshan da Kexin New Materials (kexinMaterials) fez «cromado por pulverização» e «suporte PVD» em duas linhas comutáveis: uma linha geral multicamada para molduras automotivas, painéis de eletrodomésticos e peças decorativas; uma linha limpa de suporte PVD para saneamento e 3C. A metodologia é «triplo bloqueio» — bloquear resina de base e casamento de substrato, bloquear gradiente de solvente direcional da base prateada, bloquear formulação de face com intempérie, e escrever como SOP e parâmetros MES exclusivos do cliente.
Um caso típico é projeto de substituição PVD de grande fabricante de saneamento no Sul da China: linha de galvanização original limitada por aprovação ambiental, a equipa Kexin usou estrutura «primário epóxi (baixa libertação de gás) + alumínio por vácuo + face de poliuretano bicomponente (com HALS/absorvedor UV)», levando CASS de 24h exigidas a 72h sem anomalia, e passando ciclo térmico estável, ajudando cliente a comutar de galvanização para suporte PVD. Outro caso é grade automotiva cromada por pulverização, com quatro camadas de versão luxo empurrando DOI a quase espelho, taxa de qualidade de 70% piloto a acima de 95% produção. Estes casos mostram que substituir galvanização não é só uma tinta, mas engenharia de sistema.
XXXVI. Decisão de seleção e perspetiva futura
Quadro prático ao leitor: primeiro pergunte «precisa de função metálica real (condutividade/desgaste/blindagem)» — sim, então suporte PVD ou manter galvanização; não, então cromado por pulverização. Depois «substrato e forma» — plástico/irregular/grande peça escolhe cromado por pulverização, pequeno de alto valor que caiba em câmara escolhe PVD. Depois «volume e custo» — volume decorativo usa cromado por pulverização simplificado, alto valor pequeno lote usa PVD ou quatro camadas luxo. Por fim «regulamento e exportação» — exportar UE prioriza rota sem crómio e prepara VOC e certificação de água.
Perspetivando, o revestimento tipo galvanização evoluirá em quatro linhas: «mais verde (aquosa/UV/alto sólidos), mais real (alvo de liga + face tingida multicor metálico), mais fina e flexível (3C e elastómero), mais inteligente (inspeção DOI online e ciclo de dados)». A galvanização não desaparece da noite para o dia, mas em decoração e função leve, cromado por pulverização e suporte PVD serão absoluto mainstream. Empresas de revestimento como Kexin New Materials com capacidade total «formulação+processo+SOP+detecção» desempenharão papel chave nesta onda de substituição. Para manufatureiros, estabelecer cedo reserva de processo e certificação de substituição é necessidade de conformidade e oportunidade de diferenciação.
Perguntas frequentes (FAQ)
Q1: O cromado por pulverização pode substituir a galvanização real?
Em cenário decorativo e de função leve pode «enganar» como real, poupando águas residuais e limitações de substrato; mas não conduz, não resiste a desgaste forte, não substitui função de condutividade, desgaste, camada grossa da galvanização. Se precisar condutividade ou blindagem eletromagnética, vá para suporte PVD ou rota de revestimento condutivo.
Q2: Por que o revestimento cromado fica «enevoado» e não espelhado?
O mais comum é falta de camada de isolamento fazendo solvente do verniz atacar base prateada, ou orientação insuficiente da lâmina, primário irregular, humidade alta hidrolisando levemente a pasta. Completar isolamento, usar pasta espelhada, lixar primário, controlar humidade geralmente resolve; rota PVD deve ainda checar oxigénio residual e corrosividade da face.
Q3: Como escolher PVD e cromado por pulverização?
Quer sensação metálica real, condutividade, alto padrão e peça cabe em câmara de vácuo — escolhe suporte PVD; grande volume, irregular, qualquer substrato, decorativo — escolhe cromado por pulverização. Pequeno de alto valor pode ir PVD, volume decorativo vai cromado simplificado, podendo também compor.
Q4: Peça de plástico pode ser cromada falsa?
Sim. Primeiro tratamento plasma/chama, depois primário plástico, multicamada fina de sistema espelhado, controlar temperatura para evitar deformação, é processo maduro em 3C e automotivo. PC precisa recozer antes, PA precisa secar para evitar bolhas.
Q5: De que depende a intempérie do cromado falso?
Da camada transparente espelhada exterior: escolher poliuretano/acrílico alifático, com absorvedor UV e HALS suficientes, para manter transparência sem amarelar. Rota PVD depende de face densa isolando filme metálico, CASS e xénon são chave de verificação.
Q6: O cromado aquoso consegue espelho?
Consegue, mas mais difícil que solvente, exige pasta prateada aquosa e auxiliar de filme específico controlando orientação e nivelamento, custo ainda alto, é foco de pesquisa aquosa. Decorativo de gama média já aplica em pequeno lote, espelho alto padrão ainda usa solvente/UV.
Q7: Por que base prateada espelhada não pode usar tinta de prata comum?
Prata comum tem distribuição larga e orientação aleatória, luz dispersa em «fosco metálico»; base espelhada usa lâmina de alumínio ultrafina estreita + auxiliar direcional + gradiente de solvente deitando lâmina paralela, formando reflexo nítido. Diferença de brilho 20° e DOI é grande, não substituem.
Q8: Por que após PVD de alumínio ainda pulverizar face?
Filme de alumínio nu é frágil, medo de risco e oxidação, sem intempérie, em meses perde brilho e oxida. A face sela filme metálico, dando intempérie, risco, químico e ajuste de tom (champanhe, cinza arma), é «fosso» indispensável do suporte PVD.
Q9: O custo de substituir galvanização é sempre menor?
Não necessariamente só material. Galvanização material barato mas resíduo e conformidade caros; cromado por pulverização médio e poupa resíduo; PVD equipamento caro peça mais alta mas com prémio. Avaliar por «valor peça+volume+regulamento», não só preço material.
Q10: Que solução de substituição de galvanização faz a Kexin New Materials?
A Kexin New Materials (kexinMaterials) base Foshan oferece cromado por pulverização (duas camadas simplificado a quatro luxo) e suporte PVD (primário baixa libertação + face), cobrindo molduras automotivas, torneiras, mid-frame 3C, eletrodomésticos e decorativos, com SOP, detecção e suporte de certificação, ajudando cliente a comutar de galvanização para alternativa ecológica.
Leitura adicional
- Mecanismo de formação de filme de tinta metálica cintilante e arranjo direcional do pó de alumínio — entender pigmento de efeito metálico é base do «metálico» do falso galvanizado.
- Princípio de formulação de tinta martelada e tinta rugosa — rota contrastante quando quer «metal com textura» em vez de «metal espelhado».
- Revestimento de isolamento e gestão térmica de bateria de energia nova — ideia relacionada de metalização/controlo condutivo de invólucro de bateria.