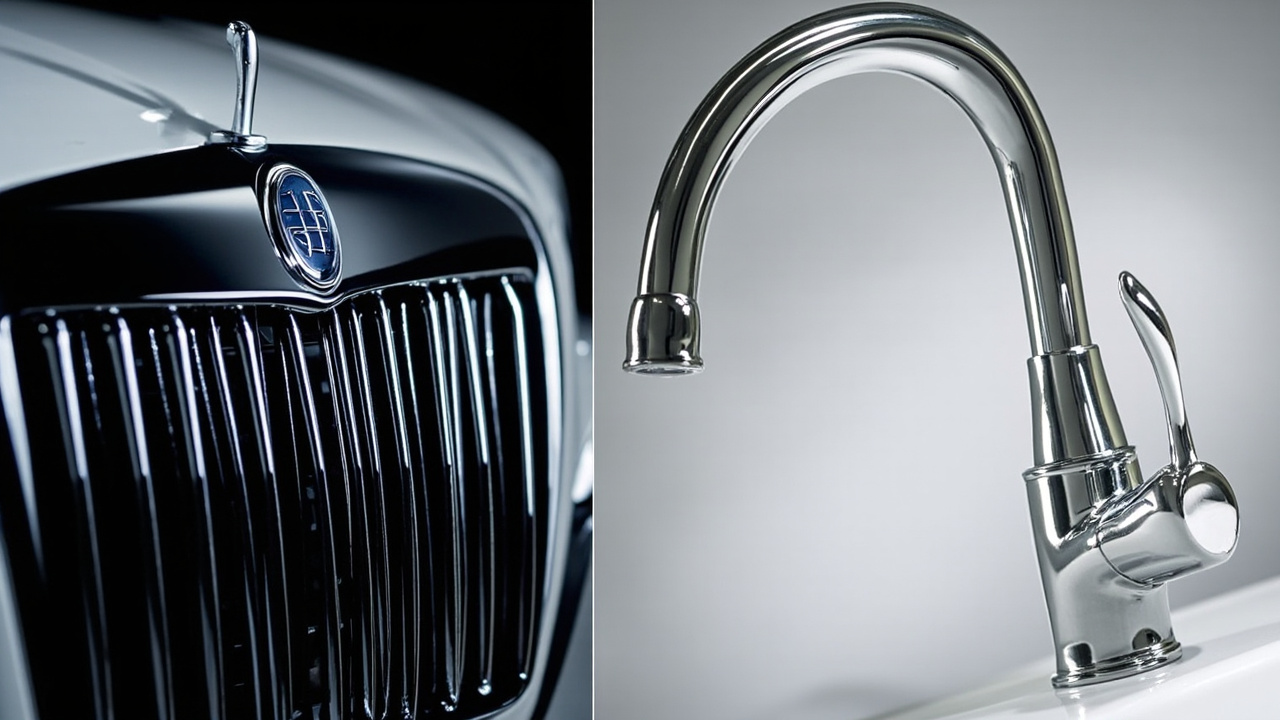
Quando il cliente dice "voglio quella sensazione metallica lucida e scintillante come la cromatura", la risposta tradizionale è solo la galvanica. Ma la galvanica affronta vincoli rigidi come acque reflue contenenti cromo, metalli pesanti, forme limitate, substrati che devono essere conduttori, e diventa sempre più difficile da realizzare sotto la doppia pressione di ambiente ed economia. Così il "rivestimento alternativo alla galvanica" — ottenere con spruzzatura o rivestimento sottovuoto su pezzi non metallici o di qualsiasi forma una texture simile al cromo specchiato — è diventato una via alternativa popolare nell'ultimo decennio. Si divide in due rami: uno è il rivestimento spray per cromatura finta/galvanica finta (che impila vernici argentate ad alta lucentezza e vernice trasparente specchiata per ottenere il senso del cromo), l'altro è il rivestimento abbinato al rivestimento sottovuoto (PVD) (deposizione del film metallico in camera sottovuoto e poi vernice protettiva spray). Questo articolo spiega chiaramente queste due categorie di "rivestimenti metallici alternativi", dal materia prima, formulazione, processo, attrezzatura, ispezione alla risoluzione guasti, costo, normative, catena di fornitura e standard, per aiutarti a valutare tra "somiglia al cromo" e "è realizzabile".
Kexin New Materials (Guangdong) Co., Ltd. si trova a Foshan e dispone di diversi sistemi maturi per rivestimenti metallici finti e alternativi alla galvanica, ha servito clienti di griglie auto, bagno, elettrodomestici e 3C, e ha esperienza sistematica sull'abbinamento tra strati per la "cromatura spray finta" e rivestimenti abbinati PVD. Di seguito, nella trattazione tecnica, verranno inseriti casi pratici della linea di produzione di Foshan per facilitare ai lettori il collegamento tra teoria e produzione di massa.
I. Perché è necessario sostituire la galvanica
I punti critici della cromatura galvanica sono diretti: il cromo esavalente è estremamente tossico, l'alta gestione delle acque reflue, il bagno di galvanica contiene metalli pesanti; il pezzo deve essere conduttore e agganciabile, cavità complesse e parti in plastica non possono essere direttamente cromate; per pezzi grandi e di forma irregolare l'uniformità del rivestimento è scarsa; investimenti di linea e conformità ambientale sono onerosi. Man mano che le normative eliminano progressivamente il cromo esavalente, i produttori devono cercare alternative. Il rivestimento alternativo alla galvanica aggira l'elettrochimica con "formazione fisica del film", i substrati vanno dalla plastica al metallo al vetro, e non produce acque reflue galvaniche, colmando esattamente i punti deboli della galvanica.
Va chiarito: il rivestimento alternativo alla galvanica ottiene il "senso visivo del cromo", non è un vero strato di cromo metallico, non conduce e non resiste all'usura intensa, ma in scenari decorativi e a leggera funzionalità è sufficiente a ingannare, con vantaggi evidenti di costo e ambiente. Va notato che il significato di "alternativa" nell'industria è stratificato: a livello di aspetto decorativo, la cromatura spray finta ha da tempo sostituito su larga scala la galvanica; a livello funzionale come conduzione, resistenza all'usura, schermatura elettromagnetica, il rivestimento abbinato PVD può sostituire parzialmente; la vera struttura a rivestimento spesso funzionale è ancora difficile da sostituire, quindi i tre tipi di soluzioni coesistono a lungo termine anziché eliminarsi a vicenda.
Dalla prospettiva della spinta industriale, sostituire la galvanica non è puramente per costo, ma per pressione normativa e sicurezza della catena di fornitura. EU RoHS, REACH, ELV (End-of-Life Vehicles Directive) e le nazionali "Legge sulla prevenzione dell'inquinamento delle acque" e "Piano complessivo di prevenzione e controllo dell'inquinamento da metalli pesanti '12°/13° piano quinquennale'" elencano il cromo esavalente come oggetto severamente controllato. Aggiungendo il costo complessivo spinto dall'alta gestione di attrezzature di aggancio, decromatura e tre rifiuti nella galvanica, molte fabbriche di piccoli pezzi cercano attivamente vie spray o PVD, trasformando il "debito ambientale" in "punto di vendita differenziante del prodotto".
II. Processo del rivestimento spray per cromatura finta
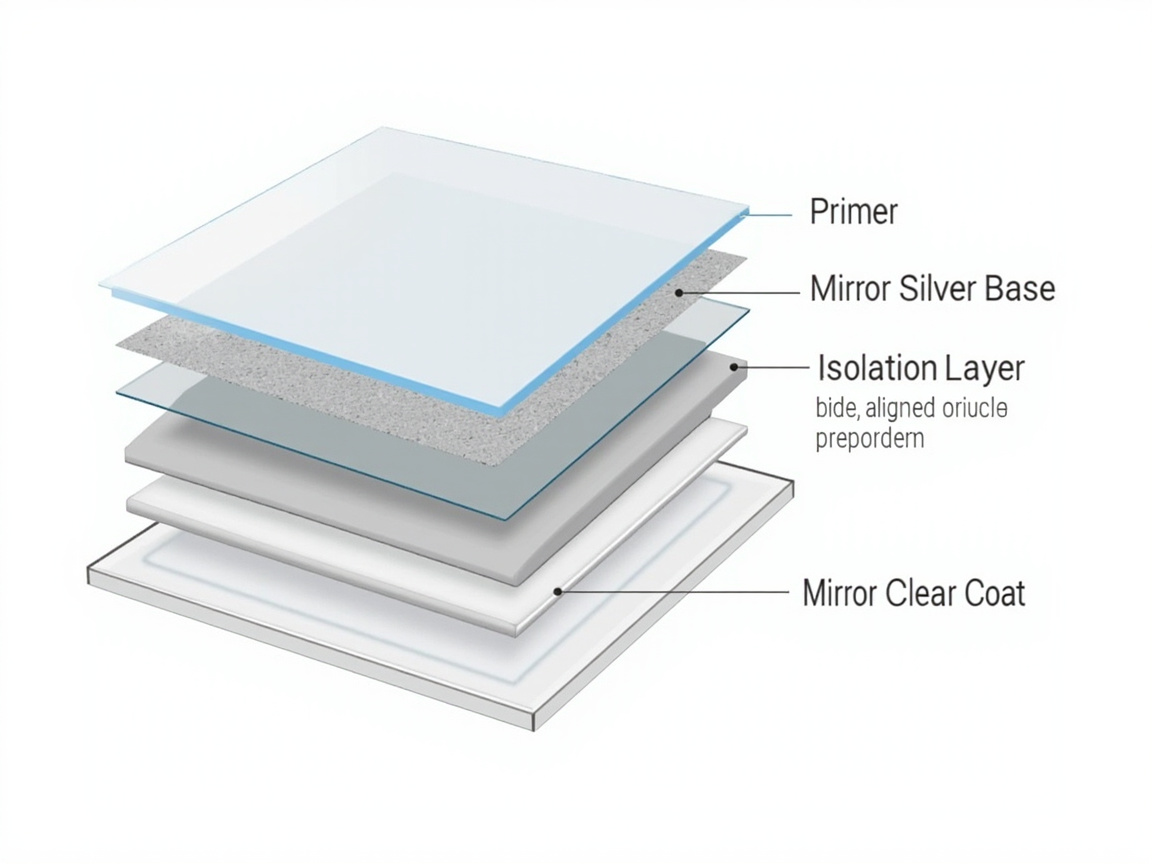
La cromatura spray finta non è "una vernice", ma un sistema di verniciatura multistrato, la struttura tipica è: primer (sigillatura di fondo, riempimento) → fondo argentato specchiato (vernice argentata ad alta riflessione con alluminio/scaglie di vetro) → strato isolante (prevenire la mutua solubilità tra strati superiore e inferiore) → vernice trasparente specchiata (alta trasparenza, alta pienezza). Il senso specchiato deriva dalla sinergia di tre strati: il primer fornisce una base specchiata piana, il fondo argentato fornisce alta riflessione, la vernice trasparente fornisce trasparenza e profondità. Se uno strato fallisce, il senso del cromo crolla.
La chiave sta nel "fondo argentato specchiato": richiede scaglie di alluminio o vetro estremamente parallele, distribuzione granulometrica estremamente stretta, superficie estremamente luminosa, e resina ad alta trasparenza e bassa ingiallitura. L'orientamento delle scaglie di alluminio della vernice metallizzata ordinaria non è sufficiente per lo specchio, occorre usare pasta argentata specchiata dedicata + gradiente di solvente preciso, per spingere il flop (color shift con angolo) vicino alla riflessione speculare. Lo strato isolante è spesso trascurato, ma determina che il fondo argentato non venga corroso dal solvente della vernice trasparente — senza di esso, lo specchio "si appanna".
Più nel dettaglio, l'essenza visiva della cromatura spray finta è ottenere contemporaneamente alto "tasso di riflessione speculare" e alta "chiarezza dell'immagine (DOI, Distinctness of Image)". La vernice argentata ordinaria ha scaglie di alluminio ad orientamento casuale, la luce riflessa è dispersa, appare come "opaco metallico"; il fondo argentato specchiato tramite distribuzione granulometrica stretta + forte orientamento parallelo fa concentrare la luce riflessa in un'immagine speculare chiara, e sovrapponendo vernice trasparente ad alta trasparenza per compensare la perdita di rifrazione in direzione dello spessore, si avvicina infine all'aspetto specchiato della cromatura. Questa logica è la base di tutte le successive discussioni su formulazione e processo.
III. Rivestimento abbinato al rivestimento sottovuoto (PVD)
Il PVD (deposizione fisica da vapore) in camera sottovuoto evapora o sputterizza metallo (alluminio, cromo, titanio, indio, ecc.) sulla superficie del pezzo, formando un vero film metallico, conduttivo, resistente all'usura, ad alta adesione, con texture più simile alla galvanica. Ma ha due premesse: il pezzo deve entrare in camera sottovuoto, forma e dimensioni sono limitate; il film metallico è troppo sottile (micron o submicron), deve essere ricoperto esternamente da vernice protettiva spray (finitura) per resistere agli agenti atmosferici e ai graffi. Così "film metallico PVD + rivestimento abbinato spray" è diventata la via high-end alternativa alla galvanica, usata spesso per bagno high-end, logo auto, elettronica di consumo.
Il "rivestimento abbinato" qui è il campo principale dell'azienda spray: il fondo è responsabile della planarità e adesione prima del PVD, la finitura della protezione e micro-regolazione della tonalità dopo il PVD (es. color champagne, grigio arma). Sia fondo che finitura devono avere buona forza tra strati con il film metallico PVD, e la finitura non deve corrodere il film metallico. Attenzione particolare al "basso rilascio di gas (low outgassing)" del fondo — se il fondo rilascia piccole molecole in camera sottovuoto, formerà pori o contaminerà la camera sul film metallico, causando direttamente appannamento o distacco del rivestimento, questo è l'indicatore chiave che distingue il rivestimento abbinato PVD dal primer ordinario.
Comprendere l'abbinamento PVD richiede anche di distinguere "rivestimento decorativo" e "rivestimento funzionale": il decorativo usa principalmente film di alluminio per lucentezza e colore, il funzionale può rivestire cromo, titanio, indio o leghe per ottenere durezza, resistenza alla corrosione o conduzione. Il rivestimento abbinato deve adattarsi di conseguenza — il film di cromo è più duro e richiede maggiore adesione della finitura, il film di indio è più morbido e richiede finitura più spessa. Questo è anche il motivo per cui Kexin New Materials a Foshan fa "una formulazione per un cliente" per diversi clienti: non esiste finitura universale che copra tutti i film metallici.
IV. Confronto tra i tre tipi di soluzione
| Dimensione | Cromatura galvanica | Cromatura spray finta | PVD+spray |
|---|---|---|---|
| Texture | Vero cromo specchiato | Approssimazione visiva | Vicino a vero metallo, colorabile |
| Substrato | Pezzi conduttori | Quasi illimitato | Deve entrare in camera, forma limitata |
| Ambiente | Acque reflue contenenti cromo | Senza acque reflue galvaniche | Sottovuoto senza rifiuti liquidi |
| Conducibilità | Conduttivo | Non conduttivo | Conduttivo |
| Resistenza agenti atmosferici | Buona ma facile passivazione | Dipende dalla vernice trasparente | Eccellente (con finitura) |
| Costo | Alto (tre rifiuti+attrezzatura) | Medio | Alto (attrezzatura) |
| Flessibilità produzione di massa | Bassa | Alta | Media |
| Spessore film | Alcuni micron a decine di micron | 40-80 micron (multistrato) | Metallo 0,05-2 micron + finitura |
| Chiarezza immagine DOI | Molto alta | Medio-alta (dipende dal fondo argentato) | Alta |
| Senso metallico multicolore | Limitato | Tonalità regolabile | Target lega + finitura colorata |
La logica di selezione è chiara: per grandi quantità, substrato illimitato, principalmente decorativo — scegliere cromatura spray finta; per vero senso metallico + conduzione + high-end — scegliere abbinamento PVD; solo per piccoli pezzi ad alto valore e che possono entrare in camera si considera PVD. La galvanica è mantenuta solo quando permessa dalle normative e con requisiti di prestazione rigidamente necessari. Da aggiungere: "cromatura spray finta" e "abbinamento PVD" nella pratica non si escludono a vicenda: molti progetti high-end prima usano PVD per rivestire vero film di alluminio come base metallica, poi ricoprono con sistema di vernice trasparente per cromatura finta spray per protezione addensata e effetto colorato, formando una via composita "vero metallo + decorazione spray", bilanciando texture e flessibilità di produzione di massa.
V. Punti chiave di adattamento del substrato
- Plastica (ABS/PC/PA): prima trattamento fiamma/plasma per aumentare l'energia superficiale, poi fondo per plastica, cromatura spray finta multistrato a spruzzo sottile, attenzione alla temperatura di deformazione termica. ABS è il più facile da rivestire, PC richiede pre-ricottura per eliminare stress e prevenire crepe argentee, PA igroscopico richiede essiccazione pre-trattamento.
- Metallo (acciaio, alluminio, lega di zinco): pre-trattamento sgrassaggio fosfatazione o passivazione, primer sigillante pori, fondo argentato specchiato a spruzzo sottile multi-pass. Getti pressofusi in lega di zinco devono prevenire "bolle", attenzione al gradiente di temperatura del forno.
- Vetro/ceramica: primer silano accoppiante, sistema specchiato diretto, attenzione alla corrispondenza del coefficiente di espansione termica.
- Pezzi complessi: cromatura spray finta è più favorevole del PVD, poiché la camera sottovuoto PVD dà rivestimento non uniforme su cavità profonde e pezzi ombreggiati; ma lo spray per cavità profonde deve compensare l'uniformità dello spessore con raggiungibilità della pistola e multipli spruzzi sottili.
- Elastomeri (TPU/TPE): richiedono fondo flessibile e vernice trasparente flessibile, altrimenti crepe alla flessione.
VI. Difetti comuni e contromisure
| Difetto | Causa | Contromisura |
|---|---|---|
| Appannamento specchio | Mancanza strato isolante, vernice trasparente attacca fondo argentato | Aggiungere strato isolante, cambiare vernice trasparente mite |
| Riflessione non chiara | Scarsa orientazione scaglie alluminio fondo argentato, primer non piano | Usare pasta argentata specchiata, carteggiare primer |
| Distacco tra strati | Scarso abbinamento fondo/finitura | Fare matrice di compatibilità, cambiare sistema abbinato |
| Colore giallastro | Ingiallitura vernice trasparente, ossidazione pasta argentata | Usare vernice trasparente alifatica a bassa ingiallitura |
| Film PVD non uniforme | Ombreggiatura camera, temperatura non uniforme | Ottimizzare attrezzatura sospensione, uniformare temperatura |
| Scarsa resistenza agenti atmosferici | Protezione finitura insufficiente | Aggiungere assorbitore UV e HALS |
| Buccia d'arancia | Viscosità troppo alta, scarsa atomizzazione, solvente asciuga troppo veloce | Ridurre viscosità, cambiare ugello, regolare solvente |
| Pori | Rilascio gas fondo, pori substrato | Scegliere fondo a basso rilascio gas, sigillare substrato |
| Cratera | Inquinamento substrato, tensione superficiale non uniforme | Purificare pre-trattamento, aggiungere livellante |
VII. Scenari applicativi
La cromatura spray finta è ampiamente usata in griglie/inserti auto, rubinetti/docce bagno, pannelli elettrodomestici, illuminazione, packaging cosmetici, accessori calzature — ovunque "serva senso metallico lucido ma non prestazioni di vero metallo". L'abbinamento PVD è usato per accessori orologi high-end, emblemi auto, telai centrali telefoni, pezzi bagno high-end. Entrambi liberano il "senso high-end metallico" dalla linea galvanica alla linea spray ordinaria. Nell'implementazione concreta va visto anche lo struttura del pezzo: la griglia è decorazione ad ampia superficie, richiede alto DOI ma tollera leggera non uniformità; i pezzi bagno a contatto prolungato con vapore e detergenti, la finitura deve avere forte resistenza chimica; il tappo bottiglia cosmetico è piccolo pezzo ad alto valore, più severo su purezza specchiata.
Kexin New Materials nella base di Foshan consegna stabilmente sistemi di cromatura spray finta per diversi clienti bagno e accessori auto, la loro esperienza è: scrivere spessore e abbinamento dei quattro strati "fondo—argento—isolante—trasparente" nel SOP esclusivo del cliente, per rendere il senso cromo specchiato una resa replicabile in massa. Per clienti bagno, rafforzano ulteriormente la finitura con test resistenza detergenti e ciclo caldo-freddo; per accessori auto, mettono resistenza agenti atmosferici e graffi come controllo obbligatorio per lotto.
Nell'applicazione l'industria spesso ignora l'influenza della "progettazione strutturale del pezzo" sull'effetto specchiato: cavità profonde, spigoli vivi, grandi superfici piane hanno ciascuno difficoltà. Gli spigoli vivi facilmente sottili espongono il fondo, serve ritocco locale; la grande superficie piana mette più alla prova l'uniformità DOI, sovrapposizione pistola e velocità catena devono essere rigorosamente controllate; la cavità profonda dipende da raggiungibilità pistola e multipli spruzzi sottili. Molti reclami di "cromatura finta fatta male" hanno radice nella struttura del pezzo non ottimizzata per la verniciatura, non nella vernice stessa. Kexin New Materials alla ricezione ordine prima valuta la verniciabilità strutturale del pezzo, dando in anticipo suggerimenti di modifica stampo al cliente, bloccando il rischio di resa prima del campionamento.
VIII. Tendenze: più verde, più reale, più sottile
I rivestimenti alternativi alla galvanica stanno andando in tre direzioni. Primo: decromizzazione e idrolazione: paste argentate specchiate e vernici trasparenti virano ad acqua/alto solido, VOC in calo continuo. Secondo: "più simile al vero metallo": tramite PVD con target lega e finitura colorata, ottenere champagne, grigio arma, oro rosa e altri sensi metallici colorati reali, avvicinandosi alla libreria colori galvanica. Terzo: assottigliamento e flessibilità: adattarsi a pezzi sottili 3C e substrati pieghevoli, la finitura va verso flessibile e basso spessore. In futuro "cromatura spray finta" e "abbinamento PVD" coesisteranno a lungo, servendo il mercato stratificato per prestazione e costo.
A livello più profondo, l'industria esplora anche "specchio a passo singolo" e "cromatura finta UV" per ridurre ulteriormente consumi: il passo singolo tenta di unire fondo argentato e vernice trasparente riducendo rischio tra strati, la via UV sostituisce l'indurimento termico con indurimento radiante riducendo energia e aumentando ritmo. Queste tecnologie sono ancora in salita di resa, ma la direzione è chiara — replicare l'esperienza semplice della galvanica "specchio a strato singolo" con vie spray/indurimento radiativo più ecologiche.
IX. Materia prima uno: sistema resina fondo per rivestimento sottovuoto
La resina del fondo abbinato PVD deve soddisfare requisiti apparentemente contraddittori: alta adesione sul substrato, alta planarità e carteggiabilità, basso rilascio gas dopo indurimento, forte legame con il film metallico evaporato, e tollerare il solvente della finitura successiva. Sistemi comuni: vernice forno acrilica-amminica termoindurente, poliestere saturo/poliuretano, epossidica speciale, e acrilato indurente UV. Tra questi il "basso rilascio gas" è l'anima del fondo PVD — ausiliari a piccola molecola, monomeri non reagiti, solvente residuo nella resina fuoriescono sottovuoto, leggermente inquinano la camera, gravemente generano bolle di micron o macchie di nebbia sul film metallico. Quindi il fondo PVD usa generalmente resine ad alta purezza e alta densità di reticolazione, e controlla rigorosamente il grado di indurimento (spesso deve essere completamente stagionato in forno prima di entrare in camera).
Chimicamente, il sistema acrilico/amminico termoindurente per reticolazione densa e basso residuo è il fondo PVD più maturo; il poliuretano ha migliore flessibilità e resistenza chimica, adatto a pezzi con requisiti di impatto; il fondo UV ha ritmo veloce ma controllo rilascio gas più difficile, usato per elettronica sensibile alla capacità. Kexin New Materials nella linea Foshan abbina diversa resina di fondo a diverso substrato: plastica con acrilico morbido, metallo con epossidico/poliestere, per bloccare alla fonte adesione strato PVD e purezza specchiata.
X. Materia prima due: pigmenti ad effetto metallico
I pigmenti chiave per il senso specchiato sono tre tipi. Primo: pasta alluminio vacuum metallized (VMP, Vacuum Metallized Pigment): depositare alluminio ad alta purezza sottovuoto su film PET formando strato specchiato, poi frantumare in scaglie sottili, riflettanza singola vicina a foglio intero, è la forza del "fondo argentato specchiato". Secondo: scaglie di vetro (silver glass flake): vetro con metallo rivestito o stesso vetro ad alta rifrazione, resistente corrosione, non ossida, adatto a bagno e pareti esterne con alta resistenza agenti atmosferici e chimica. Terzo: scaglie lega rame-zinco, scaglie acciaio inossidabile, per tonalità speciali o conduzione.
Parametri chiave pigmento: distribuzione granulometrica (più stretta più facile orientamento parallelo), rapporto spessore/diametro (più alto più parallelo, riflessione più forte), trattamento superficiale (rivestimento silano/acido grasso influenza dispersione e antiossidazione). La polvere di alluminio "tipo scintillante" ordinaria ha granulometria ampia e orientamento caotico, solo scintille; la pasta argentata specchiata con distribuzione stretta + ultra-sottile + ausilio orientamento riduce la diffusione al minimo. Capire questo spiega perché il "fondo argentato specchiato" non può usare polvere argentata ordinaria.
Oltre all'alluminio, le scaglie acciaio inossidabile per inerzia, non ossidazione, acido-base, usate in ambienti fortemente corrosivi (es. decorazione attrezzature chimiche, insegne esterne), ma costo alto e riflessione leggermente inferiore all'alluminio. Il pigmento mica-titanio (perlescente) dà iridescenza metallica ma non specchio argentato, solo via "metallo arcobaleno". La pasta argentata conduttiva (polvere argentata a scaglie) per schermatura elettromagnetica 3C e auto elettronica — nel sistema cromatura finta è ruolo "sovrapposizione funzionale": sia lucido che conduttivo, spesso miscelata nel fondo argentato o strato conduttivo indipendente. Nella selezione pigmento va visto anche "contenuto metallico" e "compatibilità solvente": alto contenuto metallico aumenta riflessione ma viscosità, serve resina veicolo adeguata per bilanciare applicabilità. Kexin New Materials nel database formulazioni valuta pigmenti su quattro assi "riflettanza/resistenza corrosione/costo/funzione", evitando selezione a sensazione.
XI. Preparazione e meccanismo di orientamento del fondo argentato specchiato
La preparazione del fondo argentato specchiato è essenzialmente "far giacere piatte e parallele le scaglie di alluminio". Processo con tre cose sinergiche: primo gradiente solvente — usare solvente a essiccazione lenta per mantenere film aperto, scaglie affondano per gravità e taglio sul fondo parallele al substrato, poi solvente medio-veloce per fissare; secondo ausilio orientamento (es. microgel acrilico specifico, esteri cellulosa) forma "rete gel" sulla superficie per appiattire scaglie; terzo parametri spruzzo — bassa viscosità, basso flusso, multi-pass sottili, evitare aria ad alta velocità che rialza scaglie.
Se le scaglie restano casualmente erette, luce dispersa in ogni direzione, si ottiene "opaco metallico"; se ampiamente parallele, luce riflessa specularmente dà immagine chiara. Questo è il confine tra cromatura spray finta e vernice metallizzata scintillante. L'industria usa "color shift con angolo (flop)" e "gloss speculare 20°" per quantificare: il fondo argentato specchiato può avere gloss 20° oltre 90, mentre vernice argentata ordinaria spesso sotto 70. Il formulatore deve spingere questi due numeri il più alto possibile senza sacrificare adesione e finestra di applicazione.
Quantitativamente, ”flop” indica l'ampiezza della variazione di luminosità/tonalità cromatica al variare dell'angolo di osservazione; il fondo argento specchiato punta a ”flop basso, alta specularità”, ovvero brillante sia a vista frontale che laterale e senza ingrigimento; mentre le normali vernici perlate puntano a ”flop alto” per ottenere effetti cangianti con l'angolo. Oltre al glossmetro, gli strumenti di caratterizzazione includono lo spettrofotometro multiangolo (es. tripla visuale 15°/45°/110°) e il misuratore DOI (immagine/definizione), che con la nitidezza dell'immagine di una fenditura assegna direttamente un punteggio a ”quanto assomiglia a uno specchio”. Kexin New Materials, nello sviluppo del fondo argento, adotta ”gloss a 20° ≥ 88, DOI ≥ 80, Δflop ≤ una soglia” come indicatori di rilascio, trasformando la sensazione specchiata da valutazione soggettiva a dato confrontabile, e facilitando la tracciabilità tra lotti.XII. Principi di progettazione della formula e gradiente di solventi
Nella progettazione della formula, il fondo argento specchiato deve essere ”resina estremamente trasparente, pigmento estremamente brillante, solventi estremamente curati”. Come resina si scelgono spesso poliuretano alifatico o acrilico ad alta trasparenza, evitando l'ingiallimento aromatico; come pigmento si usa pasta di alluminio specchiata a distribuzione stretta, con aggiunta controllata nel range 6%-14%, poiché in eccesso si rompe il parallelismo e in difetto la riflessione è insufficiente. Il gradiente di solventi è la parte più delicata di questo strato: solitamente si compone in una combinazione a tre segmenti ”corpo a essiccazione lenta + regolatore a essiccazione media + piccola quantità a essiccazione rapida anti-colatura”, con curva di evaporazione che deve coincidere con la finestra temporale di sedimentazione e orientamento delle scaglie di alluminio.
La formula dello strato isolante è opposta: deve essere ”inerte, denso, sottile” — si usa spesso una vernice trasparente ad alta reticolazione e basso rigonfiamento (es. poliuretano bicomponente o vernice trasparente UV) spruzzata sottile a 5-8 micron, che sigilla il fondo argento senza essere intaccata dalla vernice trasparente superiore. Lo strato di vernice trasparente specchiata deve essere ”ad alta trasparenza, alta pienezza, resistenza agli agenti atmosferici”: poliuretano alifatico o acrilico, con abbondante assorbitore UV (es. benzotriazoli) e stabilizzante di luce HALS (ammina stericamente impedita), alcuni aggiungono anche biossido di silicio nano per antigraffio. La logica complessiva della formula è ”sotto duro sopra tenace, sotto trasparente sopra protettivo”, con responsabilità chiare per ogni strato.
XIII. Processo completo della placcatura a vuoto (PVD)
Il PVD principale si divide in deposizione per evaporazione e sputtering. L'evaporazione usa riscaldamento a resistenza o fascio di elettroni per fondere e evaporare filo di alluminio/grammi di cromo, il vapore condensa sulla superficie del pezzo formando il film, veloce ma con basso utilizzo del metallo ad alta purezza e costoso; lo sputtering usa ioni di argon per bombardare il target e spruzzare atomi metallici che si depositano, film denso, forte adesione, può placcare leghe, ma con costi di attrezzatura e di ciclo elevati. In entrambi i casi, la camera deve essere portata a vuoto elevato di 10^-4 a 10^-5 mbar, altrimenti i gas residui ossidano e opacizzano il film metallico.
Prima di entrare in camera, il pezzo viene montato su supporto, garantendo nessuna ombra e riscaldamento uniforme; la distanza tra sorgente di evaporazione e pezzo e la velocità di rotazione del pezzo determinano l'uniformità dello spessore. Lo spessore del film metallico depositato è solitamente tra 0,05-2 micron — troppo sottile non copre il colore di fondo, troppo spesso spreca e tende a crepare. Il pezzo placcato alluminio appare argento specchio ad alta riflessione, ma il film nudo è estremamente fragile, teme graffi e ossidazione, deve uscire dalla camera e ricevere vernice di finitura il prima possibile. Kexin New Materials, collaborando con le fabbriche PVD, allinea spesso la curva di reticolazione in camera del fondo con il ciclo della camera di placcatura, riducendo l'inquinamento superficiale da stoccaggio intermedio.
Nei dettagli di processo, la velocità di evaporazione, il vuoto di base della camera e la velocità lineare di rotazione del pezzo determinano congiuntamente ”densità” e ”riflettanza” del film. Se il vuoto di base non basta, ossigeno e umidità residui formano ossido/alluminio idrossido di alluminio, visibile a occhio come opacizzazione e nebbia; rotazione non uniforme causa striature di spessore. Lo sputtering, pur costoso, dà film più denso, può placcare leghe (es. target cromo per colore tipo cromo, target titanio per grigio arma), risparmiando la finitura colorata, con qualità più ”reale”. Recentemente è apparso anche il ”rivestimento a ioni ad arco multiplo” per migliorare l'adesione, adatto a pezzi ad alta usura. Per le fabbriche di rivestimenti, diversi metodi di placcatura danno diversa energia superficiale del film metallico, la formula di adesione della finitura va adattata — ecco perché i rivestimenti abbinati devono ”conoscere la placcatura per formulare”.
XIV. Ruolo e applicazione del fondo pre-PVD
Il fondo pre-PVD ha tre compiti: riempire micro-defetti del substrato (fornire base specchiata), fare da ponte tra substrato e film metallico (alta adesione), bassa degassazione (non inquina la camera). In applicazione si richiede ”sottile, piatto, pulito”: spessore solitamente 10-20 micron, troppo spesso amplifica stress interno, troppo sottile non copre difetti; la superficie va levigata o autolivellata a piano specchio (poiché il film metallico ”fotocopia” fedelmente i difetti del sottostrato); la reticolazione deve essere completa, spesso cottura 60-80℃ per 30-60 minuti o più, per garantire nessun residuo volatilizzabile.
La pulizia del fondo è spesso sottostimata: polvere di officina, impronte, residui di distaccante diventano sorgenti di gas o punti di inquinamento sotto vuoto, manifestandosi come pori o nebbia localizzata nel film. Perciò la linea abbinata PVD richiede pulizia vicina al settore elettronico. Le fabbriche mature nel Foshan gestiscono i pezzi post-fondo in cleanroom e entrata in camera entro limite di tempo, riflettendo questa logica.
XV. Ruolo e formula della finitura post-PVD (vernice di finitura)
La finitura post-PVD è il ”fossato difensivo” dell'intera linea: sigilla il fragile film metallico, fornendo resistenza agli agenti atmosferici, graffi, chimica e regolazione tonalità. La finitura non deve contenere componenti che corrodono il film di alluminio (es. resine ad alto valore acido, solventi alogenati), altrimenti il film metallico cambia colore o si stacca. In formula si usano spesso poliuretano bicomponente alifatico o acrilato reticolabile UV, spessore 20-40 micron, con assorbitore UV e HALS, se necessario con colorante per champagne, grigio arma, oro rosa e altri ”metalli colorati”.
L'applicazione della finitura deve essere ”leggera” — evitare alto taglio che danneggia il film metallico; si usa spesso spruzzatura a basso flusso multi-passata o colata, e la temperatura di reticolazione non troppo alta (differenza di dilatazione termica tra film e substrato causa grinze). La finitura resistente agli agenti atmosferici è la protagonista: senza di essa, il film di alluminio nudo ossida e perde lucido in pochi mesi. Kexin New Materials nei progetti PVD per sanitari aggiunge CASS e cicli caldo-freddo alla finitura, garantendo rubinetti senza distacco per anni in bagno umido.
XVI. Sistemi monostadio e multistadio per imitazione cromo a spruzzo
Nel settore, l'”imitazione cromo a spruzzo” ha versioni semplificate e lussuose. La semplificata è ”vernice argento specchio monobarattolo + vernice trasparente” in due passate, sfruttando pasta argento specchio di alta qualità per l'effetto diretto, adatta a pezzi con requisiti DOI medi, alta resa, basso costo. La lussuosa è il suddetto ”fondo — argento — isolante — trasparente” in quattro passate, DOI e purezza massimi, per cosmetica, loghi auto ecc. C'è anche la ”monocomponente a essiccazione rapida” per piccoli prototipi, e la ”bicomponente” per produzione con alta resistenza.
Scegliere il sistema è essenzialmente compromesso triangolare ”resa/costo/qualità”. Kexin New Materials di solito definisce il livello di sistema in base alle esigenze del cliente, poi progetta al contrario formula e SOP di ogni strato, anziché forzare la stessa vernice su tutti i pezzi — ecco perché il team Foshan replica stabilmente il cromo specchiato. Per i nuovi clienti, suggeriscono prima la versione lussuosa a quattro passate per validare il limite estetico, poi comprimere a due passate semplificate in base a resa e costo.
XVII. Parametri di processo: viscosità, spessore e reticolazione
La finestra di processo per imitazione cromo a spruzzo è stretta, i parametri devono essere quantificati. Viscosità: il fondo argento specchio con Ford cup #4 è spesso 12-18 secondi (circa 20-30 sec con coppa CN-4), troppo denso orienta male le scaglie, troppo fluido cola; la vernice trasparente leggermente più viscosa per pienezza. Lo spessore è chiave: primer 10-20 micron, fondo argento 8-15 micron (troppo spesso per impilamento disordinato delle scaglie riduce riflessione), isolante 5-8 micron, trasparente specchiato 25-40 micron, totale circa 50-80 micron.
Reticolazione: poliuretano bicomponente a temperatura ambiente o essiccazione forzata 60℃, la vernice trasparente UV richiede intensità ed energia precise (es. 800-1200 mJ/cm²). Temperatura fuori controllo si riflette sull'aspetto: cottura troppo alta ingiallisce la resina del fondo, troppo bassa reticolazione insufficiente e debole adesione tra strati. Tra strati va controllato l'”intervallo interstrato” — troppo breve solventi si dissolvono e intaccano, troppo lungo decade adesione, solitamente 5-15 min di flash prima del successivo. Questi numeri vanno in SOP, non a sensazione del maestro.
Anche i parametri hardware di spruzzo vanno quantificati: ugello 1,2-1,6 mm (argento più fine, trasparente più grosso), pressione atomizzazione 2-4 bar, distanza 15-25 cm, velocità catena determina spessore per passata; ventaglio e sovrapposizione 1/2 a 2/3 per uniformità. Cabina 23±2℃, umidità 60±10% è finestra comune, troppo umido/idro solvente lento e cola, troppo secco orange peel e elettrostatica. Per prodotti specchiari, persino ”olio e acqua nell'aria compressa” vanno filtrati al minimo, altrimenti l'olio diventa macchia nera specchiata. La linea Foshan di Kexin collega i parametri a MES con allarmi, deviazione ferma linea, minimizzando variabilità umana — chiave per DOI stabile e non fortuna.
XVIII. Attrezzature di spruzzo e layout linea di rivestimento
L'imitazione cromo a spruzzo richiede attrezzature ”pulite + stabili”. Cabina a classe 10k-100k (almeno depolverazione), poiché la polvere è difetto lucido specchiato; pistole HVLP a atomizzazione fine o campana elettrostatica, per scaglie parallele senza schizzi; linea trasporto uniforme e a temperatura costante, evita fluttuazioni spessore. La linea PVD richiede anche macchina vuoto e cleanroom pre-camera.
Layout tipico: pretrattamento (sgrassaggio/plasma) → spruzzo fondo → tunnel livellamento → spruzzo fondo argento specchio (multi-pass) → isolante → trasparente specchiato → reticolazione → ispezione. Se PVD, dopo reticolazione fondo si inserisce vuoto, poi si torna a finitura. La linea Foshan di Kexin collega a MES temperatura/umidità, velocità, parametri di spruzzo di ogni tratto, tracciabilità per lotto, critica per specchiari — una deriva e il DOI crolla.
XIX. Controllo qualità (QC): adesione e riflettanza
Il QC dei prodotti specchiari è più severo dei normali. Adesione con metodo quadrettatura (GB/T 9286 / ISO 2409) e nastro, progetti PVD anche acqua bollente e cicli caldo-freddo per distacco interstrato. Riflettanza e DOI sono il cuore: glossmetro 20°/60° per lucido, DOI (o nitidezza immagine) per ”quanto sembra specchio”; differenza colore con spettrofotometro ΔΕ, evita ingrigimento o scolorimento tra lotti.
I più professionali misurano la ”curva di riflessione” — il vero specchio ha picco acuto all'angolo speculare, l'argento opaco ha picco ampio diffuso. Questo distingue oggettivamente argento specchio da argento normale. Kexin consegna con soglie ”lucido minimo + DOI minimo + ΔΕ massimo”, trasformando il soggettivo ”sembra cromo” in numero verificabile, radice della collaborazione a lungo termine con clienti sanitari e auto.
Oltre l'aspetto, il QC controlla la ”distribuzione spessore” — con spessimetro a correnti indotte o raggi X su fondo, argento, trasparente, garantendo totale e rapporto strati nella finestra; e ”durezza e abrasione” — matita (GB/T 6739) e Taber per antigraffio finitura. Per PVD anche ”quadrettatura + acqua bollente” per verificare falso aggrappamento del film metallico, distruttivo ma necessario per intercettare ”lucido ma si stacca graffiando”. Portare il QC da ”sguardo” a ”controllo numerico” è condizione dura per entrare nei grandi clienti sostituendo la galvanica.
XX. Test corrosione e agenti atmosferici: CASS e nebbia salina
I rivestimenti metallici temono ”ruggine” e ”invecchiamento”. Nebbia salina neutra (NSS, GB/T 10125 / ASTM B117) per corrosione base; CASS (rame accelerato acetato) più severa, per sanitari e auto, simula umido cloruro. Se la finitura PVD ha micropori, CASS diffonde ruggine bianca dai pori, thus la densità della finitura decide la durata CASS (sanitari alto livello spesso 24-96 h senza anomalie).
Resistenza agenti atmosferici con lampada xeno (GB/T 16422) e assorbitore UV per ingiallimento e perdita lucido, cicli caldo-freddo (es. -30℃ a 80℃) per compatibilità dilatazione. Non sono ”optional”, ma soglia dura per accesso a case auto/sanitari sostituendo la galvanica. La linea Foshan fa campionatura accelerata per lotto su auto e sanitari, per rendere la ”sostituzione galvanica” certificabile non solo ”simile”.
XXI. Troubleshooting: orange peel
L'orange peel è il difetto più frequente, superficie a buccia d'arancia che rompe la planarità specchiata. Cause: viscosità alta non livella; atomizzazione scarsa (bassa pressione, ugello piccolo, distanza alta) gocce grandi; solvente flash troppo rapido, film asciuga prima di livellare. Rimedi: abbassare viscosità, ugello più grande/pressione, solvente lento o livellante (siliconico/acrilico), e temperatura cabina non troppo alta.
Notare che orange peel e ”orientamento scaglie” si confondono: orange peel è macro-ondulazione, orientamento scarso è scattering micro, insieme rendono specchio né piano né lucido. Distinguere con lucido 60° + vista onde, poi intervenire. Kexin in SOP fissa finestra temperatura/umidità (es. 23±2℃, 60±10%) per ridurre orange peel alla fonte.
XXII. Troubleshooting: opacizzazione (hazing)
L'opacizzazione è quando lo specchio diventa grigio-bianco, non limpido, secondo difetto comune. Causa principale: ”la trasparente intacca l'argento” — solvente della trasparente dissolve/rigonfia isolante/fondo argento, disorienta le scaglie; o manca isolante e intacca diretto. Poi umidità alta idrolizza scaglie, o degassazione fondo fa nebbia interfacciale. Rimedi: aggiungere isolante, trasparente basso rigonfiamento, controllo umidità, reticolazione completa fondo.
Per PVD, opacizzazione anche da ossigeno residuo che ossida alluminio, o finitura corrosiva. Diagnosticare posizione: uniforme su tutta la superficie è formula/solvente, localizzata è inquinamento/degas. Una ”linea base di nitidezza” scopre precocemente l'opacizzazione, evita scarto lotto. L'esperienza Foshan: isolante meglio spesso che sottile (entro DOI accettabile), è l'assicurazione più solida contro l'intacco.
XXIII. Troubleshooting: fallimento adesione
Il fallimento adesione è quadrettatura che perde vernice, bolle in acqua bollente, distacco interstrato. Radice nelle interfacce: pretrattamento sporco (olio/distaccante), reticolazione fondo insufficiente, intervallo interstrato troppo lungo fa strato debole, PVD fondo degassa e falso aggrappamento. Rimedi: rafforzare pretrattamento (plasma/levigatura/sgrassaggio), curva reticolazione, finestra interstrato, resina bassa degassazione.
Da evidenziare il ”falso aggrappamento PVD”: se il fondo non è reticolato, sotto vuoto degassa e solleva il film metallico, aspetto specchio normale ma si stacca graffiando, molto subdolo. Perciò PVD deve avere ”conferma reticolazione pre-camera”. Kexin lo scrive in istruzioni e registra curva termica, controllando il processo anziché rilavorare dopo.
XXIV. Applicazione dettagliata nell'industria automobilistica
L'auto è uno dei maggiori mercati per rivestimenti tipo galvanica. Griglie, profili finestra, maniglie, loghi posteriori, pannelli interni usano imitazione cromo a spruzzo o PVD, per sostituire cromatura tradizionale, alleggerire e soddisfare ELV senza cromo. Requisiti: agenti atmosferici (5-10 anni senza perdita lucido), graffi, caldo-freddo, impatto pietrisco, e spesso standard ciclici casa auto con xeno.
L'imitazione cromo su esterni bilancia ”lucido” e ”resistenza”: troppo sottile si danneggia, troppo spesso crepa. PVD su loghi piccoli ad alto valore è preferito per vero metallo e conduzione (alcuni loghi integrano antenna). Kexin fornisce Tier2 nel Foshan e delta del fiume delle perle, con approccio ”prima certificazione poi fornitura” secondo standard casa auto, lucido e agenti atmosferici entrambi ok prima del lotto.
XXV. Applicazione dettagliata nell'industria sanitaria
Rubinetti, docce, accessori bagno a contatto con acqua, detergenti e sudore, richiedono altissima corrosione e chimica, sono il campo principale PVD (anche imitazione cromo medio). Requisiti: durata CASS, resistenza detergenti (es. sgrassatori clorati), cicli caldo-freddo senza crepe. Densità finitura e integrità film metallico decidono la vita, perciò sanitari usano ”film PVD alluminio/cromo + finitura spessa”.
Diversamente dall'auto, i sanitari temono ”corrosione localizzata” — micropori finitura diventano ingresso corrosione in CASS. Rimedi: finitura multi-strato sottile per densità, fondo sigillapori, strato di chiusura se necessario. Kexin nei sanitari progetta CASS da 24 a 96 h obiettivo, testando immersione in detergenti, accumulando database per bagno, base per fornitura stabile nel cluster Foshan.
XXVI. Applicazione dettagliata nell'elettronica 3C
Cornici telefono, anelli fotocamera, logo, cerniere notebook sono tipici PVD in 3C, cercano ”metallo premium + sottile + non distacca”. Pezzi 3C sottili, piccoli, esigenti su DOI e colore, spesso metallo colorato (grigio arma, champagne, grigio spazio). Difficoltà: deformazione termica e stress film su pareti sottili, fondo sottile e tenace, finitura flessibile a basso spessore.
L'imitazione cromo in 3C è per decorazioni non strutturali e parti grandi locali, PVD domina cornici e logo. Entrambi richiedono pulizia e consistenza lotto estreme. Kexin con clienti elettronici del sud della Cina fa ispezione online di spessore, ΔΕ, adesione, adattandosi al ritmo ”zero difetti” 3C — ciò ha spinto la linea Foshan ad automazione e digitalizzazione.
I pezzi 3C hanno due esigenze speciali: una ”uniformità metallo multicolore” — cornice, anello, logo dello stesso modello devono essere dello stesso colore, serve bloccare lotto colorante della finitura e gestire ΔΕ tra pezzi; due ”segnale non schermato” — film metallico continuo e spesso indebolisce l'antenna, si risolve con interruzione locale, vernice conduttiva o pattern non continuo. Questi sono punti di ingegneria che devono coordinare con il design del dispositivo, non risolvibili solo dalla formula.
XXVII. Applicazione dettagliata in decorazione e arredamento
Lampade, ferramenta mobili, cornici, regali, accessori calzature, tappi cosmetici formano il grande settore decorativo. Bassa funzione, alta richiesta ”tipo cromo”, sensibile a costo e lotto, naturale per imitazione cromo semplificata. Tappi cosmetici e regali alto livello richiedono ”specchio quasi zero difetti”, tornando alla versione lussuosa a quattro passate. Ferramenta casa tiene più a sudore e pulizia quotidiana.
Difficoltà nascosta decorazione: ”trend colore” — champagne, oro rosa, grigio arma cambiano ogni anno, la formula deve cambiare velocemente. PVD con finitura colorata è flessibile, imitazione cromo può colorare direttamente nella trasparente. Kexin Foshan mantiene linea flessibile piccoli lotti per ordini vari, con prototipazione rapida trasforma ”colore metallo moda” in formula produttiva, accorciando il time-to-market.
XXVIII. Analisi costi: cromo imitato vs galvanica vs PVD
I costi vanno visti come ”costo complessivo” non solo materiale. Cromatura sembra economica ma con supporti, decromatura, acque reflue cromo, rifiuti pericolosi e conformità, costo area alta e in aumento. Imitazione cromo (pasta argento costosa) più manodopera/attrezzatura multistrato, costo medio, ma substrato libero, resa controllabile, zero tre rifiuti, vantaggio complessivo. PVD investimento enorme, bassa utilità camera, costo pezzo alto, ma vero metallo dà premio, adatto ad alto valore.
Esempio griglia auto: galvanica tradizionale con supporti e tre rifiuti alza costo nascosto, imitazione cromo con linea generica abbassa soglia; rubinetto sanitario: PVD costoso ma premio alto e evita rischio conformità galvanica. Kexin suggerisce ”scegliere per valore e volume pezzo” — decorazione alta quantità sceglie imitazione cromo, alto valore piccolo sceglie PVD, non solo prezzo materiale minimo.
XXIX. Limiti ambientali e normativi sui metalli pesanti
Un driver chiave della sostituzione galvanica è la normativa. EU RoHS limita esavalente cromo in elettronica; REACH autorizza severamente composti cromo; direttiva auto ELV richiede riciclo senza metalli pesanti; le leggi cinesi su acqua e suolo e piani di riduzione dei metalli pesanti restringono emissioni cromo. Inoltre ispezioni ambientali limitano le zone galvanica, rendendo scarsa e costosa la capacità.
I rivestimenti tipo galvanica non hanno esavalente cromo né scarichi da bagni, si adattano naturalmente; ma attenzione: alcune paste argento con alluminio hanno rischio esplosione polvere, serve antideflagrante; l'acqua è direzione per ridurre VOC; PVD vuoto senza liquidi ma target e camera danno solidi minori. Kexin gestisce polvere e solventi secondo standard fabbrica verde a Foshan, facendo della ”conformità” una capacità di sistema non solo ispezioni, importante per clienti UE e Cina.
Per quanto riguarda i limiti specifici, la soglia RoHS per il cromo esavalente è dello 0,1% (1000 ppm) su materiale omogeneo, e richiede che il rilevamento di Cr(VI) sia negativo; REACH richiede registrazione e autorizzazione per specifici composti del cromo; i limiti nazionali "GB 30981 rivestimento anticorrosione per strutture in acciaio edilizio" e gli standard di emissione VOC locali impongono un tetto massimo al VOC per la verniciatura industriale, spingendo i sistemi a specchio a convertirsi al rivestimento a base d'acqua/alto contenuto di solidi. Per le aziende esportatrici, è necessario prestare attenzione anche alla Proposition 65 della California e alle normative di vari paesi su imballaggi/acqua potabile. Anteporre questi "elenchi di conformità" alla progettazione della formulazione consente di evitare richiami dopo il lancio sul mercato: sostituire la galvanotecnica non è solo una questione tecnica, ma anche di adattamento normativo.
Trenta, Stato attuale della supply chain e dell'industrializzazione
La supply chain dei rivestimenti simil-galvanici si divide in tre livelli: a monte i pigmenti (pasta di alluminio speculare, scaglie di vetro, materiali target) sono forniti per lo più da fabbriche specializzate in pigmenti metallici e materiali a vuoto; a valle della filiera le resine e le formulazioni sono realizzate da aziende di rivestimenti (come Kexin New Materials); a valle ci sono le fabbriche di verniciatura conto terzi per la sostituzione della galvanotecnica e i terminali di marca. Negli ultimi anni l'alternativa nazionale alla pasta di alluminio speculare a monte si è accelerata, e la riduzione dei costi ha promosso la diffusione della verniciatura simil-cromo; anche la nazionalizzazione delle attrezzature PVD ha abbassato la soglia di accessorio.
I colli di bottiglia dell'industrializzazione risiedono principalmente in "resa" e "uniformità" — i prodotti speculari hanno tolleranza zero verso i difetti, qualsiasi deriva dei parametri si manifesta. Pertanto le aziende dotate di capacità di SOP e digitalizzazione sono più facili a prevalere. Foshan, come cluster manifatturiero, ha sia terminali di sanitari, elettrodomestici e 3C, sia terzisti maturi e supporto per rivestimenti, formando una catena corta "terminale—verniciatura—rivestimento", favorevole all'iterazione rapida dei rivestimenti simil-galvanici. Proprio sfruttando questo vantaggio geografico e industriale, Kexin New Materials ha costruito la capacità di prototipazione rapida fino alla produzione di massa.
Trentuno, Sistema di standard e certificazioni
Gli standard comunemente usati nel settore includono: adesione GB/T 9286 (ISO 2409), lucentezza GB/T 9754 (ISO 2813), durezza matita GB/T 6739, nebbia salina GB/T 10125 (ASTM B117/CASS), invecchiamento a lampada allo xeno GB/T 16422, differenza di colore ISO 11664 (CIE Lab). Automotive e sanitari hanno ulteriori standard interni di OEM/marca, spesso più severi del国标 (es. corrosione ciclica, immersione in detergenti specifici).
Per i prodotti "sostituzione galvanotecnica", la certificazione non è solo conformità, ma anche il biglietto d'ingresso nella supply chain dei grandi clienti. Ad esempio i componenti auto devono superare il sistema IATF 16949 e il riconoscimento materiali dell'OEM; l'export di sanitari in Europa richiede spesso certificazioni idriche come WRAS/ACS; il 3C guarda alle specifiche di aspetto e affidabilità della marca. Kexin New Materials opera a Foshan secondo IATF e ISO 9001, e internalizza i suddetti test come ispezione in entrata e in uscita, permettendo al "simil-cromo/supporto PVD" di collegarsi direttamente ai severi accessi clienti.
Trentadue, Rotta verso rivestimento a base d'acqua e alto contenuto di solidi
Per ridurre il VOC, il fondo argento speculare e la vernice trasparente stanno evolvendo verso acqua, alto contenuto di solidi e UV senza solvente. La pasta argento speculare a base d'acqua è difficile: l'alta tensione superficiale dell'acqua rende difficile il parallelismo delle lamelle di alluminio, e l'alluminio a contatto con l'acqua reagisce facilmente producendo gas, richiedendo rivestimento silano sulle lamelle + ausiliario di formazione film dedicato + dispersione a basso taglio. L'alto contenuto di solidi si basa su resine a bassa viscosità per aumentare i solidi e ridurre il solvente, con finestra di applicazione più stretta che richiede controllo preciso della temperatura. La rotta UV ha basso consumo energetico e ritmo veloce, ma la pellicola di alluminio/i pigmenti sono sensibili al ritiro volumetrico dell'indurimento fotochimico, facilmente screpolanti.
Il valore della base acqua non è solo ecologico, ma anche conformità all'export (normative VOC di molti paesi). Ma attualmente il sistema argento speculare a base d'acqua ha ancora costi elevati, DOI leggermente inferiore al solvente, ed è usato per lo più in componenti decorativi di fascia media. Kexin New Materials ha già formulazioni di laboratorio per fondo argento speculare a base d'acqua, e le ha verificate in piccoli lotti su ordini di export sensibili al VOC: direzione chiara ma ritmo pragmatico — non scambiare la resa con l'etichetta ecologica.
Trentatré, Sistema simil-cromo a indurimento UV
L'indurimento UV sostituisce la cottura termica con l'indurimento fotochimico; il vantaggio è basso consumo energetico, ritmo veloce (a livello di secondi), nessuna emissione di solvente, adatto a pezzi sottili di grande volume. I punti critici sono: le lamelle di alluminio speculare riflettono/disperdono l'UV influenzando la penetrazione della luce, film spessi difficili da indurire completamente; il ritiro volumetrico causa stress tra gli strati; le lamelle di alluminio sotto UV possono catalizzare reazioni collaterali. Pertanto il simil-cromo UV usa per lo più "fondo UV + finitura UV" o "fondo termoindurente + finitura UV" ibridi, controllando spessore del film e abbinamento di intensità/energia luminosa (es. indurimento multi-lampada 800-1500 mJ/cm²).
La rotta UV ha buone prospettive su componenti 3C sensibili al ritmo come piastre decorative e tappi cosmetici. La linea sperimentale di Kexin New Materials a Foshan usa già la finitura UV per aumentare la capacità dei pezzi PVD; il nucleo è scegliere resine fotocurabili a basso ritiro e inerti verso la pellicola di alluminio, e scrivere la curva energetica nella scheda processo. Per le fabbriche che vogliono ridurre ulteriormente i consumi, l'UV è il prossimo passo migliore della cottura termica, ma a patto di risolvere l'uniformità di indurimento del sistema lamelle di alluminio.
Trentaquattro, Adattamento a substrati flessibili e pezzi a parete sottile
Substrati flessibili come 3C a parete sottile, TPU/TPE pieghevoli, interni auto morbidi richiedono rivestimenti "pieghevoli senza crepe". I sistemi speculari rigidi normali si sbiancano e crepano a una piega, servono resine flessibili (es. elastomeri poliuretanici alifatici, acrilici flessibili) per fondo e finitura, riducendo spessore e aumentando allungamento. Il difficile è che le resine flessibili hanno spesso DOI leggermente basso e resistenza graffio più debole, bisogna scegliere tra "flessibile" e "lucido".
A livello di processo i pezzi flessibili necessitano di indurimento a bassa temperatura per evitare deformazione del substrato, la verniciatura simil-cromo multistrato deve essere più sottile; il PVD su pezzi flessibili è limitato (film sottile fragile sotto vuoto, facile crepare piegando), per lo più si usa la versione flessibile di simil-cromo spray. Kexin New Materials ha sviluppato sistemi speculari flessibili per materiali calzaturieri e decorazioni flessibili; la chiave è l'abbinamento del modulo di fondo e finitura al substrato, prendendo "100.000 pieghe senza crepe" come criterio di accettazione, espandendo il confine applicativo del simil-galvanico sugli elastomeri.
Trentacinque, Caso della linea produttiva Foshan di Kexin New Materials
La base di Foshan di Kexin New Materials (kexinMaterials) ha realizzato "simil-cromo spray" e "supporto PVD" come due linee commutabili: una linea di verniciatura multistrato generica per profili auto, pannelli elettrodomestici e decorazioni; una linea pulita di supporto PVD per sanitari e 3C. La sua metodologia è il "triplo blocco" — bloccare l'abbinamento resina di fondo e substrato, bloccare il gradiente solvente orientato del fondo argento, bloccare la formulazione di finitura resiste agli agenti atmosferici, poi scrivere tutto come SOP dedicata al cliente e parametri MES.
Un caso tipico è il progetto di sostituzione PVD di un grande produttore di sanitari nel Sud della Cina: la linea galvanica originale era limitata dall'approvazione ambientale, il team Kexin ha usato la struttura "fondo epossidico (bassa degassazione) + alluminio sotto vuoto + finitura poliuretanica bicomponente (con HALS/assorbitore UV)", portando la CASS da 24 ore richieste dal cliente a 72 ore senza anomalie, superando stabilmente il ciclo caldo-freddo, aiutando il cliente a completare il passaggio da galvanotecnica a supporto PVD. Un altro caso è la griglia auto simil-cromo spray, tramite quattro passate versione lusso il DOI è spinto vicino allo specchio, la resa dal 70% in prova al 95%+ in produzione. Questi casi mostrano che sostituire la galvanotecnica non si basa su una sola vernice, ma è un'opera di sistema.
Trentasei, Decisione di selezione e prospettive future
Quadro pratico di selezione per i lettori: prima chiedersi "serve funzione metallica reale (conduttività/usura/schermatura)" — sì, allora supporto PVD o mantenere galvanotecnica; no, allora simil-cromo spray. Poi chiedersi "substrato e forma" — plastica/formati irregolari/pezzi grandi scelgono simil-cromo spray, piccoli ad alto valore che entrano in camera scelgono PVD. Poi chiedersi "volume e costo" — volume grande decorativo va su simil-cromo spray semplificato, alto valore piccoli lotti vanno su PVD o quattro passate lusso. Infine chiedersi "normativa ed export" — export UE priorità a rotte senza cromo e preparare certificazioni VOC e idriche.
Guardando al futuro, i rivestimenti simil-galvanici evolveranno su quattro linee: "più verde (acqua/UV/alto solido), più reale (target lega + finitura colorata multimetallo), più sottile e flessibile (3C ed elastomeri), più intelligente (ispezione DOI online e ciclo dati chiuso)". La galvanotecnica non scomparirà overnight, ma nei campi decorativi e a leggera funzione, simil-cromo spray e supporto PVD diventeranno il mainstream assoluto. Aziende di rivestimenti come Kexin New Materials, dotate di capacità a catena completa "formulazione+processo+SOP+test", giocheranno un ruolo chiave di fornitura in questa ondata di sostituzione. Per le aziende manifatturiere, stabilire prima possibile riserve di processo e certificazione per la sostituzione galvanica è sia necessità di conformità ambientale, sia opportunità di differenziazione di prodotto.
Domande frequenti (FAQ)
Q1: Il simil-cromo spray può sostituire la vera galvanotecnica?
In scenari decorativi e a leggera funzione può "ingannare" sostituendo, risparmiando acque reflue galvaniche e limiti di substrato; ma non è conduttivo, né resistente a forte usura, non può sostituire la galvanotecnica nelle funzioni di conduttività, usura, spessore elevato. Se serve conduttività o schermatura EM, puntare su supporto PVD o rotte a rivestimento conduttivo.
Q2: Perché il rivestimento simil-cromo "si appanna" e non è come uno specchio?
Il più comune è mancanza di strato isolante che causa solvente della vernice trasparente a corrodere il fondo argento, o orientamento insufficiente delle lamelle di alluminio del fondo argento, fondo non piano, alta umidità ambientale che idrolizza leggermente la pasta argento. Aggiungere strato isolante, usare pasta argento speculare, carteggiare il fondo, controllare umidità di solito risolve; la rotta PVD deve anche controllare ossigeno residuo della camera e corrosività della finitura.
Q3: Come scegliere tra PVD e simil-cromo spray?
Serve metallo reale, conduttività, alto livello e pezzo entra in camera a vuoto — scegliere supporto PVD; serve grande volume, formato irregolare, substrato illimitato, principalmente decorativo — scegliere simil-cromo spray. Piccoli pezzi ad alto valore possono andare PVD, grande volume decorativo va su simil-cromo spray semplificato, i due possono anche essere usati compositi.
Q4: I pezzi in plastica possono fare simil-cromo?
Sì. Prima trattamento al plasma/fiamma, poi fondo plastica, multistrato sottile spray sistema speculare, attenzione a controllare temperatura per evitare deformazione termica, è processo maturo per 3C e componenti auto. PC necessita prima ricottura per rimuovere stress, PA necessita pretrattamento essiccazione per prevenire bolle.
Q5: Da cosa dipende la resistenza agli agenti atmosferici del rivestimento simil-cromo?
Dalla vernice trasparente speculare dello strato più esterno: scegliere poliuretano alifatico/acrilico, aggiungere abbastanza assorbitore UV e HALS, per mantenere a lungo trasparenza senza ingiallimento. La rotta PVD si basa su finitura densa che isola il film metallico dall'esterno, CASS e invecchiamento lampada xeno sono chiavi di verifica.
Q6: Il simil-cromo a base d'acqua può essere speculare?
Sì, ma più difficile del solvente, richiede pasta argento speculare a base d'acqua e ausiliario di formazione film dedicato per controllare orientamento e livellamento, attualmente costo leggermente alto, è punto chiave di ricerca sulla base acqua. Componenti decorativi di fascia media già applicabili in piccoli lotti, specchio alto livello ancora per lo più ottenuto con sistema solvente/UV.
Q7: Perché il fondo argento speculare non può usare vernice argento normale?
La vernice argento normale ha grana larga e orientamento casuale, la luce è dispersa in "metallo opaco"; il fondo argento speculare usa pasta di alluminio ultra-sottile a distribuzione stretta + ausiliario orientante + gradiente solvente per far giacere le lamelle parallele, formando riflesso chiaro. I due hanno divario significativo in lucentezza 20° e DOI, non intercambiabili.
Q8: Perché dopo PVD alluminio serve ancora spray finitura?
Il film di alluminio nudo è estremamente fragile, teme graffi e ossidazione, e non ha resistenza atmosferica, in pochi mesi perde lucentezza e arrugginisce. La finitura sigilla il film metallico, fornendo resistenza atmosferica, graffio, chimica e micro-regolazione tonalità (champagne, grigio arma), è lo strato "fosso di protezione" indispensabile del supporto PVD.
Q9: Il costo della sostituzione galvanica è sicuramente più basso?
Non necessariamente solo guardando il materiale. Il materiale galvanico è economico ma costi di tre rifiuti e conformità alti; simil-cromo spray complessivo medio e risparmia tre rifiuti; PVD attrezzatura cara pezzo singolo massimo ma con alto premio. Valutare per "valore pezzo + volume + normativa", non solo prezzo unitario materiale.
Q10: Che tipo di soluzione di sostituzione galvanica può fare Kexin New Materials?
Kexin New Materials (kexinMaterials) base Foshan fornisce due tipi di sistema: simil-cromo spray (da due passate semplificato a quattro passate lusso) e supporto PVD (fondo bassa degassazione + finitura), coprendo profili auto, rubinetteria sanitaria, telai centrali 3C, elettrodomestici e decorazioni, con supporto SOP, test e certificazioni, aiutando clienti a completare il passaggio da galvanotecnica a alternativa ecologica.
Letture estese
- Meccanismo di formazione film della vernice metallizzata e orientamento lamelle di alluminio — comprendere i pigmenti a effetto metallico è la base del "senso metallico" simil-galvanico.
- Principi formulazione vernice a martellata e vernice a grinze — rotta di confronto quando si vuole "metallo a texture" invece di "metallo speculare".
- Rivestimenti isolanti e di gestione termica per batterie nuova energia — idee correlate su metallizzazione/gestione conduttività guscio batteria.