Lorsque le client dit « je veux ce métal brillant comme le chromage », la réponse traditionnelle est uniquement la galvanoplastie. Mais la galvanoplastie se heurte à des contraintes rigides telles que les eaux usées contenant du chrome, les métaux lourds, la limitation des formes et l'obligation que le substrat soit conducteur, ce qui la rend de plus en plus difficile à réaliser sous la double pression de l'environnement et des coûts. Ainsi, le « revêtement imitant la galvanoplastie » — obtenir par pulvérisation ou métallisation sous vide sur des pièces non métalliques ou de forme arbitraire une texture proche du chrome miroir — est devenu une voie de substitution prisée au cours de la dernière décennie. Il se divise en deux branches : d'une part, les peintures pulvérisées imitant le chrome/la galvanoplastie (qui empilent plusieurs couches de peinture argentée à haute brillance + vernis miroir pour créer la sensation de chrome), d'autre part, les revêtements associés à la métallisation sous vide (PVD) (dépôt d'un film métallique en chambre à vide puis pulvérisation d'une couche de protection). Cet article explique clairement ces deux types de « revêtements métalliques de substitution », en passant en revue systématiquement les matières premières, les formulations, les procédés, les équipements, les contrôles, le dépannage, les coûts, la réglementation, la chaîne d'approvisionnement et les normes, pour vous aider à peser le pour et le contre entre « ressemble-t-il au chrome » et « est-il réalisable ».
Kexin New Materials (Guangdong) Co., Ltd., située à Foshan, dispose de plusieurs systèmes matures pour les revêtements imitant le métal et les revêtements de substitution à la galvanoplastie, ayant servi des clients dans les calandres automobiles, le sanitaire, l'électroménager et le 3C, avec une expérience systématique sur l'appariement intercouches du « revêtement pulvérisé imitant le chrome » et les revêtements associés au PVD. Dans la suite du texte, les exposés techniques seront illustrés par des cas réels de la ligne de production de Foshan, afin de faciliter la transposition de la théorie vers la production de masse par le lecteur.
I. Pourquoi faut-il substituer la galvanoplastie
Les points douloureux du chromage par galvanoplastie sont directs : le chrome hexavalent est hautement toxique, le coût de traitement des eaux usées est élevé, le bain de galvanoplastie contient des métaux lourds ; la pièce doit être conductrice et pouvoir être suspendue, les cavités complexes et les pièces en plastique ne peuvent pas être directement chromées ; l'uniformité du dépôt sur les grandes pièces et les pièces de forme irrégulière est médiocre ; l'investissement en ligne et la conformité environnementale sont lourds. Alors que la réglementation repousse progressivement le chrome hexavalent, les fabricants doivent trouver des substituts. Le revêtement imitant la galvanoplastie contourne l'électrochimie par « formation de film physique », permettant de traiter des substrats allant du plastique au métal au verre, sans produire d'eaux usées de galvanoplastie, comblant ainsi les lacunes de cette dernière.
Il faut préciser : le revêtement imitant la galvanoplastie procure une « sensation de chrome visuelle », pas une véritable couche de chrome métallique ; il n'est pas conducteur ni résistant à l'abrasion intense, mais dans les scénarios décoratifs et à fonction légère, il suffit à tromper l'œil, avec des avantages évidents de coût et d'écologie. Il est à noter que la signification de « substitution » est hiérarchisée dans l'industrie : au niveau de l'apparence décorative, le revêtement pulvérisé imitant le chrome substitue déjà à grande échelle la galvanoplastie ; au niveau fonctionnel tel que conduction, abrasion, blindage électromagnétique, le revêtement associé au PVD peut substituer partiellement ; la véritable structure fonctionnelle à dépôt épais reste difficile à substituer, d'où la coexistence à long terme des trois solutions plutôt que l'élimination de l'une par l'autre.
Du point de vue des moteurs industriels, substituer la galvanoplastie n'est pas purement une question de coût, mais aussi de pression réglementaire et de sécurité de la chaîne d'approvisionnement. EU RoHS, REACH, ELV (directive sur les véhicules hors d'usage) ainsi que la « Loi sur la prévention et le contrôle de la pollution de l'eau » et le « Plan de prévention et contrôle intégrés de la pollution par les métaux lourds (12e/13e plan quinquennal) » en Chine classent tous le chrome hexavalent comme objet strictement contrôlé. Ajoutés au coût global gonflé par les supports de suspension, le déchromage et le traitement des trois déchets (eaux, gaz, résidus) de la galvanoplastie, de nombreuses usines de petites pièces recherchent activement la voie de la pulvérisation ou du PVD, transformant la « dette environnementale » en « argument de différenciation produit ».
II. Procédé de revêtement pulvérisé imitant le chrome
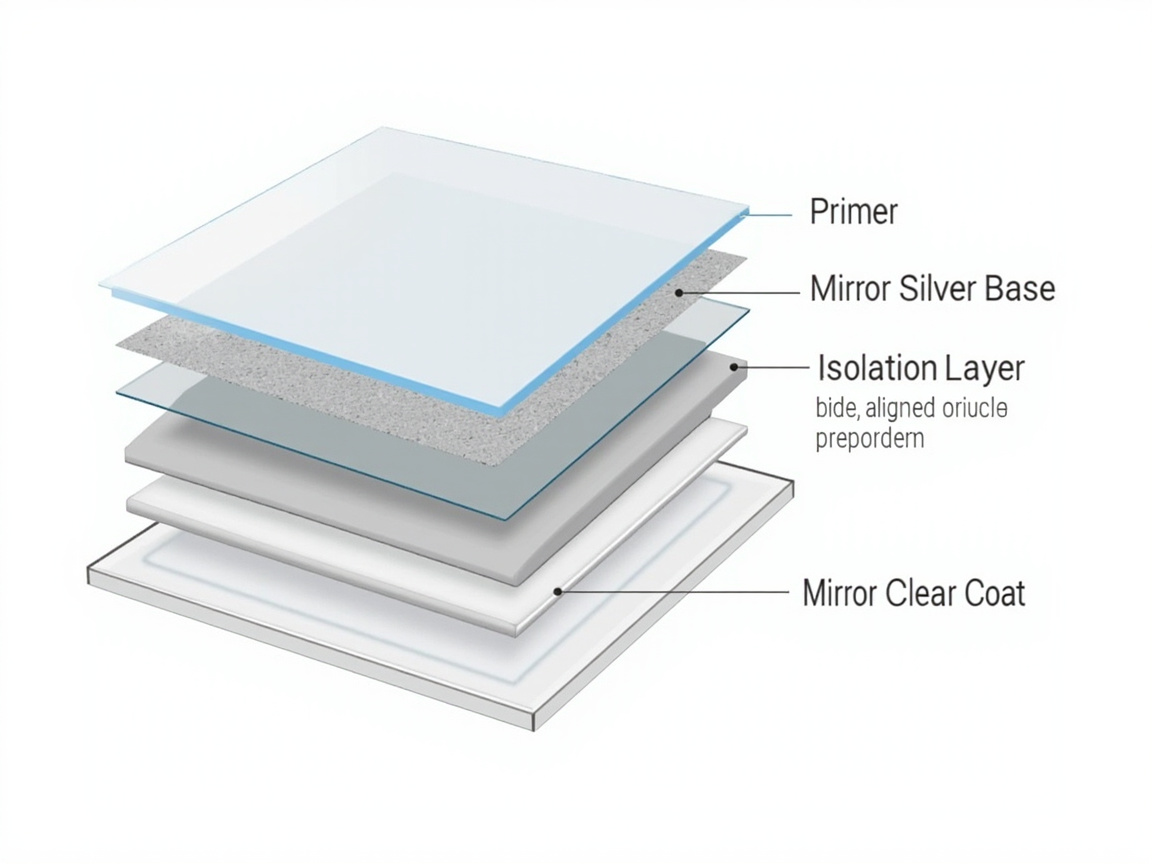
Le revêtement pulvérisé imitant le chrome n'est pas « une peinture », mais un système de peinture multicouche, dont la structure typique est : apprêt (fermeture de fond, garnissage) → fond argenté miroir (peinture argentée à haute réflexion à base d'aluminium/flakes de verre) → couche d'isolation (empêcher la solubilité mutuelle des couches supérieure et inférieure) → vernis miroir (haute transparence, haute pleineur). La sensation miroir provient de la synergie de trois couches : l'apprêt fournit une base miroir plane, le fond argenté fournit une réflexion élevée, le vernis fournit transparence et profondeur. Si l'une des couches échoue, la sensation de chrome s'effondre.
La clé réside dans le « fond argenté miroir » : il exige que les flakes d'aluminium ou de verre soient extrêmement parallèles, à granulométrie très étroite, à surface très brillante, et que la résine soit hautement transparente et peu jaunissante. L'orientation des flakes d'aluminium d'une peinture métallique ordinaire est insuffisante pour faire un miroir ; il faut utiliser une pâte argentée miroir spéciale + un gradient de solvant précis pour pousser le flop (couleur variable selon l'angle) vers une réflexion quasi miroir. La couche d'isolation est souvent négligée, mais elle détermine que le fond argenté n'est pas attaqué par le solvant du vernis — sans elle, le miroir « s'embue ».
Pour être plus précis, l'essence visuelle du revêtement pulvérisé imitant le chrome est de maximiser simultanément le « taux de réflexion miroir » et la « netteté d'image (DOI, Distinctness of Image) ». La peinture argentée ordinaire a des flakes d'aluminium à orientation aléatoire, la lumière réfléchie est diffusée, donnant un « mat métallique » ; le fond argenté miroir, via une distribution granulométrique étroite + une orientation parallèle forte, concentre la lumière réfléchie en un reflet clair, puis superpose un vernis hautement transparent pour compenser la perte de réfraction dans l'épaisseur, approchant finalement l'apparence miroir du chromage. Cette logique est la base de toutes les discussions suivantes sur formulations et procédés.
III. Revêtements associés à la métallisation sous vide (PVD)
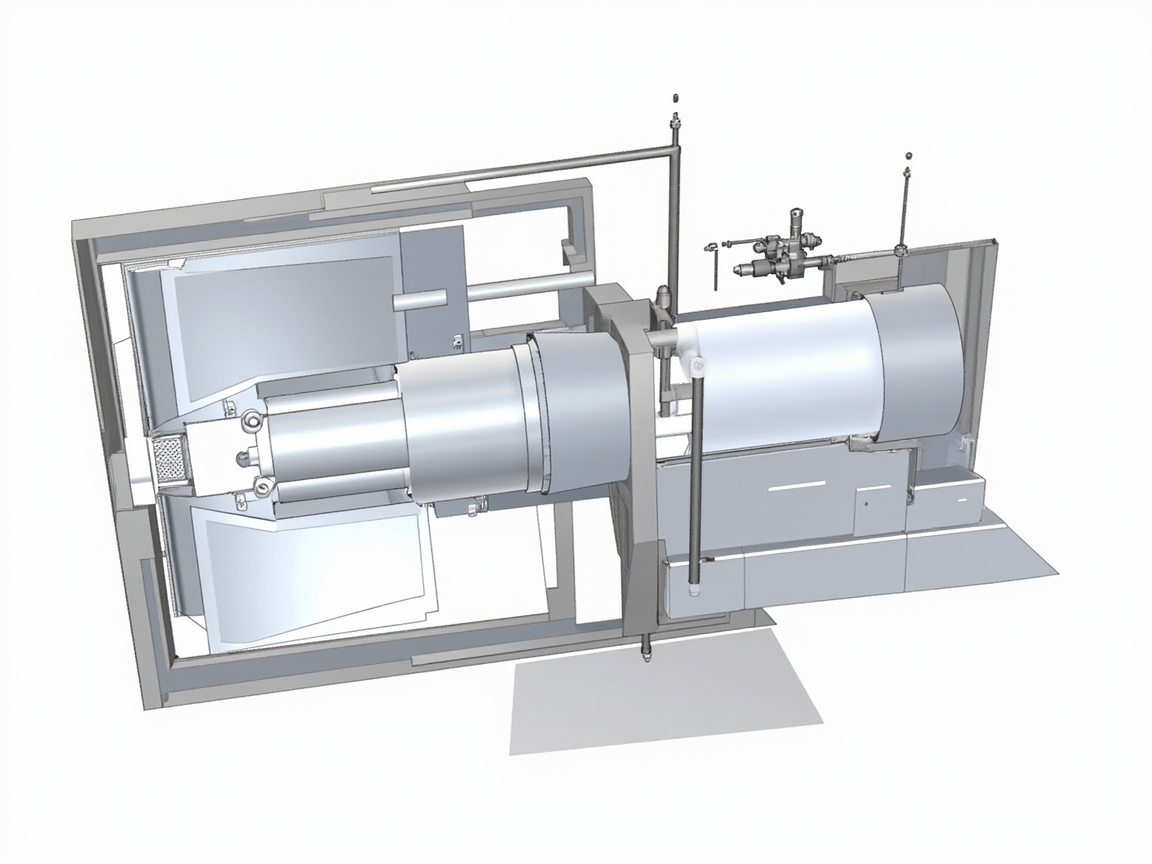
Le PVD (dépôt physique en phase vapeur) évapore ou pulvérise un métal (aluminium, chrome, titane, indium, etc.) en chambre à vide sur la surface de la pièce, formant un véritable film métallique, conducteur, résistant à l'usure, à forte adhérence, dont la texture est la plus proche de la galvanoplastie. Mais il a deux prérequis : la pièce doit entrer dans la chambre à vide, forme et taille limitées ; le film métallique est trop fin (micron ou submicron), il faut obligatoirement le protéger par pulvérisation d'une couche externe (finition) pour résister aux intempéries et aux rayures. Ainsi, « film métallique PVD + revêtement associé pulvérisé » devient la voie haut de gamme de substitution à la galvanoplastie, souvent utilisée pour le sanitaire haut de gamme, les logos automobiles, l'électronique grand public.
Le « revêtement associé » ici est le champ de bataille principal de l'entreprise de pulvérisation : l'apprêt assure la planéité et l'adhérence avant le PVD, la finition assure la protection après PVD et l'ajustement de teinte (comme teinter en champagne, gris arme). L'apprêt et la finition doivent tous deux avoir une bonne force intercouche avec le film métallique PVD, et la finition ne doit pas corroder le film métallique. Il faut particulièrement attention au « faible dégazage (low outgassing) » de l'apprêt — si l'apprêt libère de petites molécules dans la chambre à vide, cela forme des piqûres ou contamine la chambre sur le film métallique, provoquant directement un brouillard de dépôt ou un décollement, c'est l'indicateur clé qui distingue le revêtement associé au PVD de l'apprêt ordinaire.
Pour comprendre le PVD associé, il faut distinguer « dépôt décoratif » et « dépôt fonctionnel » : le décoratif privilégie le film d'aluminium pour la brillance et la couleur, le fonctionnel peut déposer chrome, titane, indium voire alliage pour obtenir dureté, corrosion ou conduction. Le revêtement associé doit s'ajuster en conséquence — le film de chrome est plus dur et exige plus d'adhérence de la finition, le film d'indium est plus mou et nécessite une finition plus épaisse. C'est aussi pourquoi Kexin New Materials à Foshan fait « une formule par client » pour différents clients : aucune finition universelle ne peut tout couvrir tous les films métalliques.
IV. Comparaison des trois solutions
| Dimension | Chromage par galvanoplastie | Revêtement pulvérisé imitant le chrome | PVD+pulvérisation |
|---|---|---|---|
| Texture | Vrai chrome miroir | Approximation visuelle | Proche du vrai métal, teignable |
| Substrat | Pièces conductrices | Presque illimité | Doit entrer en chambre, forme limitée |
| Environnement | Eaux usées contenant du chrome | Pas d'eaux usées de galvanoplastie | Vide, pas de déchet liquide |
| Conductivité | Conducteur | Non conducteur | Conducteur |
| Tenue aux intempéries | Bonne mais facilement passivée | Repose sur le vernis | Excellente (avec finition) |
| Coût | Élevé (trois déchets + équipement) | Moyen | Élevé (équipement) |
| Flexibilité de production | Faible | Élevée | Moyenne |
| Épaisseur de film | Quelques µm à dizaines de µm | 40-80 µm (multicouche) | Métal 0,05-2 µm + finition |
| Netteté d'image DOI | Très élevée | Moyenne-élevée (selon fond argenté) | Élevée |
| Sensation métallique multicolore | Limitée | Teinte ajustable | Cible alliage + finition teintée |
La logique de sélection est claire : pour grande série, substrat illimité, principalement décoratif — choisir le revêtement pulvérisé imitant le chrome ; pour vraie sensation métallique + conduction + haut de gamme — choisir le PVD associé ; ne considérer le PVD que pour petites pièces à haute valeur pouvant entrer en chambre. La galvanoplastie est conservée seulement quand la réglementation le permet et que la performance est impérative. À préciser : le « revêtement pulvérisé imitant le chrome » et le « PVD associé » ne s'excluent pas mutuellement en pratique : beaucoup de projets haut de gamme déposent d'abord un vrai film d'aluminium par PVD pour la base métallique, puis pulvérisent le système de vernis imitant le chrome pour un épaississement protecteur et un effet coloré, formant une voie composite « vrai métal + décoration pulvérisée », conciliant texture et flexibilité de production.
V. Points clés d'adaptation des substrats
- Plastique (ABS/PC/PA) : d'abord traitement flamme/plasma pour augmenter l'énergie de surface, puis apprêt plastique, pulvérisation fine multicouche du système imitant le chrome, attention à la température de déformation thermique. L'ABS est le plus facile à peindre, le PC doit être recuit pour éliminer les contraintes et éviter la craquelure argentée, le PA hygroscopique doit être séché au préalable.
- Métal (acier, aluminium, alliage de zinc) : prétraitement dégraissage phosphatation ou passivation, apprêt de fermeture des pores, fond argenté miroir pulvérisé fin en plusieurs passes. Les pièces moulées sous pression en alliage de zinc doivent éviter le « gonflement », attention au gradient de température du four de cuisson.
- Verre/céramique : apprêt silane couplant, système miroir direct, attention à l'appariement du coefficient de dilatation thermique.
- Pièces complexes : le revêtement pulvérisé imitant le chrome est plus facile que le PVD, car la chambre à vide PVD donne un dépôt inégal sur les cavités profondes et les pièces masquées ; mais la pulvérisation doit aussi compenser l'uniformité d'épaisseur en cavité profonde par l'accessibilité du pistolet et pulvérisations fines multiples.
- Élastomère (TPU/TPE) : nécessite apprêt flexible et vernis flexible, sinon craquement au pliage.
VI. Défauts courants et contre-mesures
| Défaut | Cause | Contre-mesure |
|---|---|---|
| Brouillard miroir | Absence de couche d'isolation, vernis attaquant le fond argenté | Ajouter couche d'isolation, changer pour vernis doux |
| Réflexion floue | Mauvaise orientation des flakes d'aluminium du fond, apprêt non plan | Utiliser pâte argentée miroir, poncer apprêt |
| Décollement intercouche | Mauvais appariement apprêt/finition | Matrice de compatibilité, changer de système associé |
| Teinte jaune | Jaunissement vernis, oxydation pâte argentée | Vernis aliphatique peu jaunissant |
| Film PVD inégal | Masquage chambre, température inégale | Optimiser supports, uniformiser température |
| Mauvaise tenue intempéries | Protection finition insuffisante | Ajouter absorbeur UV et HALS |
| Peau d'orange | Viscosité trop élevée, mauvaise atomisation, solvant séchant trop vite | Baisser viscosité, changer buse, ajuster solvant |
| Piqûres | Dégazage apprêt, pores substrat | Choisir apprêt faible dégazage, fermer substrat |
| Retrait (cratering) | Pollution substrat, tension superficielle inégale | Assainir prétraitement, ajouter agent d'écoulement |
VII. Scénarios d'application
Le revêtement pulvérisé imitant le chrome est largement utilisé pour calandres/garnitures automobiles, robinets/pommes de douche sanitaires, panneaux électroménagers, luminaires, emballages cosmétiques, accessoires chaussures — partout où l'on veut « une sensation métallique brillante sans performance de vrai métal ». Le PVD associé est surtout utilisé pour accessoires montres haut de gamme, emblèmes automobiles, châssis téléphones, pièces sanitaires haut de gamme. Ensemble, ils libèrent la « sensation de métal haut de gamme » de l'atelier de galvanoplastie vers la ligne de pulvérisation ordinaire. Pour la mise en œuvre concrète, il faut aussi voir la structure de la pièce : la calandre est une grande surface décorative, exige un DOI élevé mais tolère une légère inégalité ; la pièce sanitaire contacte longtemps vapeur et détergents, la finition doit avoir forte résistance chimique ; le bouchon de flacon cosmétique est petite pièce à haute valeur ajoutée, la pureté miroir la plus exigeante.
Kexin New Materials livre stablement des systèmes pulvérisés imitant le chrome pour plusieurs clients sanitaires et de garnitures automobiles sur sa base de Foshan ; son expérience : inscrire l'épaisseur et l'appariement des quatre couches « fond — argenté — isolation — vernis » dans un SOP dédié au client, pour rendre la sensation de chrome miroir un taux de rendement reproductible en série. Pour les clients sanitaires, ils renforcent extra la résistance de la finition aux détergents et aux cycles chaud/froid ; pour les garnitures automobiles, la tenue intempéries et la rayure sont contrôlées à chaque lot.
L'industrie ignore souvent lors de la mise en œuvre l'influence de la « conception structurelle de la pièce » sur l'effet miroir : cavités profondes, arêtes vives, grandes surfaces planes ont chacune leurs difficultés. Les arêtes vives ont facilement film mince laissant voir le fond, nécessitent retouche locale ; la grande surface plane met le plus à l'épreuve l'uniformité DOI, le chevauchement du pistolet et la vitesse de chaîne doivent être strictement contrôlés ; la cavité profonde repose sur l'accessibilité du pistolet et pulvérisations fines multiples. Beaucoup de plaintes « le chrome imité est mal fait » ont pour racine que la structure de la pièce n'est pas optimisée pour la peinture, et non la peinture elle-même. Kexin New Materials, lors de la prise de commande, évalue d'abord la peignabilité structurelle de la pièce, donne à l'avance des suggestions de modification de moule, bloquant le risque de rendement avant l'échantillonnage.
VIII. Tendance : plus vert, plus vrai, plus fin
Le revêtement imitant la galvanoplastie évolue dans trois directions. D'abord la déchromisation et l'hydrophobation : la pâte argentée miroir et le vernis passent à l'eau/haut extrait sec, le VOC baisse continuellement. Ensuite « plus proche du vrai métal » : via cible alliage PVD et finition teintée, obtenir champagne, gris arme, or rose etc. multi-couleurs métalliques vraies, approchant la bibliothèque de couleurs du chromage. Enfin l'amicissement et la flexibilité : s'adapter aux pièces 3C à paroi fine et substrats pliables, la finition tend vers flexible et faible épaisseur. À l'avenir, le « revêtement pulvérisé imitant le chrome » et le « PVD associé » coexisteront longtemps, servant le marché par strates de performance et coût.
Plus en profondeur, l'industrie explore aussi le « miroir en une étape » et le « chrome imité UV » pour réduire davantage la consommation : la méthode en une étape tente de fusionner fond argenté et vernis pour réduire le risque intercouche, la voie UV remplace la cuisson thermique par la cure par rayonnement pour baisser l'énergie et accélérer le rythme. Ces technologies sont encore en montée de rendement, mais la direction est claire — reproduire l'expérience simple du « miroir en couche unique » de la galvanoplastie par des moyens de pulvérisation/cure par rayonnement plus écologiques.
IX. Matière première I : système de résine d'apprêt pour métallisation sous vide
La résine d'apprêt associée au PVD doit satisfaire plusieurs exigences en apparence contradictoires : haute adhérence sur substrat, soi-même plan et ponçable, faible dégazage après cure, forte liaison avec le film métallique évaporé, et tolérance au solvant de la finition ultérieure. Les systèmes courants sont peinture cuite acrylique amino thermodurcissable, polyester saturé/polyuréthane, époxy spécial, et acrylate durcissable UV. Parmi ceux-ci, le « faible dégazage » est l'âme de l'apprêt PVD — les auxiliaires à petites molécules, monomères non réagis, solvants résiduels de la résine s'échappent sous vide, légèrement polluant la chambre, gravement générant des bulles ou taches de brouillard de quelques microns sur le film métallique. Ainsi l'apprêt PVD choisit universellement des résines haute pureté, haute densité de réticulation, et contrôle strictement le degré de cure (souvent cuisson complète avant entrée en chambre).
Chimiquement, le système acrylique/amino thermodurcissable, à réticulation dense et faible résidu, est l'apprêt PVD le plus mature ; le polyuréthane a meilleure souplesse et résistance chimique, adapté aux pièces à exigence de choc ; l'apprêt UV a rythme rapide mais contrôle de dégazage plus difficile, utilisé pour pièces électroniques très sensibles à la capacité. Kexin New Materials sur sa ligne de Foshan appariie différentes résines d'apprêt selon substrat : acrylique souple pour plastique, époxy/polyester pour métal, dans le but de verrouiller dès la source l'adhérence de la couche PVD et la pureté miroir.
X. Matière première II : pigments à effet métallique
Les pigments cœur de la sensation miroir sont de trois types. Premier : pâte d'aluminium métallisé sous vide (VMP, Vacuum Metallized Pigment) : déposer aluminium haute pureté sous vide sur film PET formant couche miroir, puis broyer en écailles ultra fines, réflexion monocouche proche de la feuille d'aluminium, force du « fond argenté miroir ». Deuxième : flakes de verre (silver glass flake) : verre à base métallisée ou flakes de verre à haut indice, anticorrosion, non oxydable, adapté sanitaire et façade exigeant tenue intempéries et chimique. Troisième : flakes alliage cuivre-zinc, flakes acier inoxydable, pour teinte spéciale ou conduction.
Paramètres clés du pigment : distribution granulométrique (plus étroite, plus facile orientation parallèle), rapport épaisseur/diamètre (plus grand, plus parallèle, réflexion plus forte), traitement de surface (enrobage silane/acide gras affecte dispersion et antioxydation). La poudre d'aluminium « scintillante » ordinaire à granulométrie large et orientation chaotique ne fait que scintillement ; la pâte argentée miroir par distribution étroite + ultra fine + auxiliaire d'orientation réduit la diffusion au minimum. Comprendre cela, c'est comprendre pourquoi le « fond argenté miroir » ne peut pas utiliser une poudre argentée ordinaire.
Outre l'aluminium, les flakes d'acier inoxydable, inertes, non oxydables, résistants acide-base, sont utilisées en environnement fortement corrosif (décoration équipement chimique, signalétique extérieure), mais coût plus élevé et réflexion légèrement inférieure à l'aluminium. Le pigment de titane de mica (nacré) peut donner irisation métallique, mais pas miroir argenté, utilisé seulement en route « métal iridescent ». La pâte d'argent conductrice (poudre d'argent en écailles) sert aux pièces 3C et électronique automobile nécessitant blindage électromagnétique — dans le système imitant le chrome, c'est un rôle de « superposition fonctionnelle » : à la fois brillant et conducteur, souvent mélangé au fond argenté ou couche conductive indépendante. Choisir pigment exige aussi de voir « teneur en métal » et « compatibilité solvant » : haute teneur métal augmente réflexion mais épaissit, nécessite résine véhicule adaptée pour équilibrer application. Kexin New Materials note les pigments selon quatre axes « réflexion/corrosion/coût/fonction » dans sa bibliothèque, évitant le choix au feeling.
XI. Préparation et mécanisme d'orientation du fond argenté miroir
La préparation du fond argenté miroir est essentiellement « faire que les flakes d'aluminium se couchent parallèles ». Procédé reposant sur trois choses : d'abord gradient de solvant — solvant lent séchage garde film ouvert, flakes sédimentent par gravité et cisaillement au fond et parallèles au substrat, puis solvant mi-rapide fixe ; deuxième auxiliaire d'orientation (microgel acrylique spécifique, ester cellulose) forme « réseau gel » en surface pour aplatir flakes ; troisième paramètres pulvérisation — basse viscosité, bas débit, fines passes multiples, éviter flux rapide redressant flakes.
Si les flakes restent aléatoirement dressées, lumière diffusée toutes directions, on obtient « mat métallique » ; si grandes surfaces parallèles, lumière réfléchie selon loi miroir, reflet clair. C'est la ligne de partage entre revêtement pulvérisé imitant le chrome et peinture métallique scintillante. L'industrie quantifie par « flop (couleur variable angle) » et « brillance miroir 20° » : le fond argenté miroir atteint 20° >90, peinture argentée ordinaire souvent <70. Le formulateur pousse ces deux chiffres au max sans sacrifier adhérence et fenêtre d'application.
Quantitativement, le « flop » désigne l'amplitude de variation de la luminosité/teinte selon l'angle d'observation. Le fond argenté miroir recherche un « faible flop, fort effet miroir », c'est-à-dire brillant et sans grisaille qu'on regarde de face ou de côté ; tandis que la peinture pailletée ordinaire recherche un « fort flop » pour obtenir un effet chromatique changeant selon l'angle. Outre le glossmètre, les outils de caractérisation incluent le spectrocolorimètre multi-angles (comme le tri-angle 15°/45°/110°) et le mesureur de netteté d'image DOI, ce dernier notant directement « si c'est comme un miroir » par la netteté de l'image fendue. Kexin New Materials, lors du développement du fond argenté, adopte « brillance 20° ≥ 88, DOI ≥ 80, Δflop ≤ un certain seuil » comme critères de libération, transformant la sensation miroir d'une évaluation subjective en données comparables, et facilitant également la traçabilité entre lots.XII. Principes de conception de formulation et gradient de solvants
Dans la conception de formulation, le fond argenté miroir doit être « résine ultra-transparente, pigment ultra-brillant, solvant très soigné ». On choisit plutôt une polyuréthane aliphatique ou un acrylique haute transparence pour éviter le jaunissement aromatique ; le pigment est une pâte d'aluminium miroir à distribution étroite, avec un taux d'ajout contrôlé entre 6 % et 14 %, trop favorise le désordre parallèle, trop peu insuffit la réflexion. Le gradient de solvants est la partie la plus subtile de cette couche : on compose généralement un trio « corps à séchage lent + régulateur à séchage moyen + peu de séchage rapide anti-coulure », la courbe d'évaporation devant correspondre à la fenêtre temporelle de sédimentation et d'orientation des flocons d'aluminium.
La formulation de la couche d'isolation est à l'inverse, devant être « inerte, dense, mince » — on utilise couramment un vernis haute réticulation et faible gonflement (comme un vernis polyuréthane bi-composant ou UV) pulvérisé finement à 5-8 microns, scellant le fond argenté sans être attaqué par le vernis supérieur. La couche de vernis miroir doit être « haute transparence, haute pleineur, résistance aux intempéries » : polyuréthane aliphatique ou acrylique, avec suffisamment d'absorbeurs UV (comme les benzotriazoles) et d'agents stabilisants lumière amine bloquée (HALS), certains ajoutent de la silice nano pour la résistance aux rayures. La logique globale est « dur en bas, tenace en haut ; transparent en bas, protecteur en haut », chaque couche ayant des responsabilités claires.
XIII. Procédé complet du dépôt sous vide (PVD)
Le PVD principal se divise en dépôt par évaporation et dépôt par pulvérisation. L'évaporation utilise un chauffage résistif ou un faisceau d'électrons pour fondre et évaporer le fil d'aluminium/les granulés de chrome, la vapeur se condense en film à la surface de la pièce, rapide mais faible taux d'utilisation du métal pur et coûteux ; la pulvérisation utilise des ions argon pour bombarder la cible et projeter des atomes métalliques qui se déposent, film dense, forte adhérence, peut déposer des alliages, mais équipement et cadence coûteux. Quelle que soit la méthode, la chambre doit être pompée à un vide élevé de 10^-4 à 10^-5 mbar, sinon les gaz résiduels oxydent et assombrissent le film métallique.
Avant d'entrer en chambre, la pièce est montée sur support, sans obstruction et chauffage uniforme ; la distance source-pièce et la vitesse de rotation déterminent l'uniformité d'épaisseur. L'épaisseur du film métallique est généralement de 0,05 à 2 microns — trop fin ne cache pas la couleur de fond, trop épais gaspille et craque facilement. La pièce aluminée est un miroir argenté à haute réflexion, mais le film nu est extrêmement fragile, craint les rayures et l'oxydation, doit être rapidement pulvérisé de finition après sortie. Kexin New Materials, en coopération avec les usines PVD, aligne souvent la courbe de maturation en chambre du apprêt avec le cadence de la chambre de l'usine de dépôt, réduisant la pollution de surface due au stockage intermédiaire.
En détail, pour l'évaporation, le taux d'évaporation, le vide de base de la chambre et la vitesse linéaire de rotation déterminent la « densité » et le « taux de réflexion » du film. Un vide de base insuffisant, l'oxygène et l'humidité résiduels forment de l'alumine/hydroxyde d'aluminium, visiblement terne et brumeux ; rotation non uniforme donne des stries d'épaisseur. La pulvérisation, bien que chère, donne un film plus dense, peut déposer des alliages (comme cible chrome pour effet chrome simulé, cible titane pour gris arme), évitant la finition teintée, texture plus « réelle ». Récemment apparaît le « dépôt d'arc multi-ionique » améliorant l'adhérence, adapté aux pièces haute usure. Pour les fabricants de revêtement, différentes méthodes donnent des énergies de surface différentes du film métallique, la formulation d'adhérence de la finition doit s'ajuster — c'est pourquoi le revêtement associé doit « connaître le dépôt pour formuler ».
XIV. Rôle et application du apprêt avant PVD
Le apprêt avant PVD a trois tâches : combler les défauts microscopiques du substrat (base miroir), relier substrat et film métallique (haute adhérence), faible dégazage (ne pas polluer la chambre). L'application exige « mince, plat, propre » : épaisseur généralement 10-20 microns, trop épais amplifie contrainte interne, trop fin ne cache pas les défauts ; surface poncée ou auto-nivelante au niveau miroir (car le film métallique « photocopie » les défauts) ; durci complètement, souvent 60-80℃ pendant 30-60 min voire plus, assurant aucun résidu volatil.
La propreté du apprêt est souvent sous-estimée : poussière, empreintes, résidus de démoulant deviennent sources de dégazage ou pollution sous vide, se manifestant par piqûres ou buée localisée. Ainsi la ligne PVD exige une propreté proche de l'électronique. Les sous-traitants matures de Foshan utilisent un transfert sans poussière et entrée limitée dans la chambre, illustrant cette logique.
XV. Rôle et formulation de la finition (peinture de surface) après PVD
La finition après PVD est le « fossé défensif » de toute la chaîne : elle scelle le film métallique fragile, offre tenue aux intempéries, rayures, chimie et ajustement de teinte. La finition ne doit pas contenir de composants corrodant le film d'aluminium (comme résine à haute valeur acide, solvant halogéné), sinon le film change ou se détache. On utilise polyuréthane aliphatique bi-composant ou acrylate UV, épaisseur 20-40 microns, avec absorbeur UV et HALS, si besoin colorant pour champagne, gris arme, or rose etc. « métal teinté ».
L'application de finition doit être « légère » — éviter le cisaillement élevé détruisant le film ; pulvérisation bas débit multi-passes ou couchage, température de durcissement pas trop haute (différence de dilatation aluminium/substrat cause rides). La finition résistante aux intempéries est l'actrice principale : sans elle, le film d'aluminium nu s'oxyde en mois. Kexin New Materials, en projet PVD sanitaire, fait passer la finition par CASS et cycle thermique, assurant le mitigeur plusieurs années sans décollement en salle de bain humide.
XVI. Systèmes monocouche et multicouches de peinture simili-chrome pulvérisée
Dans l'industrie, le « simili-chrome pulvérisé » a deux types simplifié et luxe. La version simplifiée est « peinture argentée miroir mono-bombe + vernis » deux passes, s'appuyant sur une pâte argentée miroir de qualité, adaptée aux pièces DOI modéré, haut rendement, bas coût. La version luxe est le « apprêt — argent — isolation — vernis » quatre passes, DOI et pureté max, pour cosmétique, logo auto etc. Il existe aussi le « type mono-composant séchage rapide » pour petits prototypes, le « bi-composant » pour production exigente.
Choisir un système est un compromis « rendement/coût/qualité ». Kexin New Materials définit d'abord le niveau selon le client, puis conçoit formulation et SOP, plutôt que d'appliquer le même produit à tout — c'est pourquoi l'équipe Foshan reproduit stablement le chrome miroir. Pour les nouveaux clients, ils suggèrent d'abord la version luxe quatre passes pour valider le plafond esthétique, puis compresser en deux passes selon rendement et coût.
XVII. Paramètres de procédé : viscosité, épaisseur et durcissement
La fenêtre de procédé du simili-chrome pulvérisé est étroite, paramètres quantifiés. Viscosité : fond argenté miroir au Ford cup #4 souvent 12-18 s (environ cup-4 20-30 s), trop épais orientation mauvaise, trop fluide coule ; vernis légèrement plus visqueux pour pleineur. Épaisseur clé : apprêt 10-20 µm, fond argenté 8-15 µm (trop épais désordonne par empilement), isolation 5-8 µm, vernis miroir 25-40 µm, total 50-80 µm.
Durcissement : polyuréthane bi-composant à température ou 60℃ forcé, vernis UV exige intensité et énergie précises (comme 800-1200 mJ/cm²). Température hors contrôle affecte l'aspect : trop chaud jaunit la résine, trop froid réticulation insuffisante. Entre couches contrôler « intervalle » — trop court solvant attaque, trop long adhérence faible, souvent 5-15 min séchage flash. Ces chiffres dans le SOP, pas au feeling.
Paramètres matériel aussi quantifiés : buse 1,2-1,6 mm (argent fin, vernis grossier), pression 2-4 bar, distance 15-25 cm, vitesse chaîne donne épaisseur ; superposition 1/2 à 2/3 pour uniformité. Atelier 23±2℃, HR 60±10% fenêtre commune, trop humide coule, trop sec orange peel et poussière électrostatique. Pour miroir, même « huile/eau de l'air comprimé » filtrés au minimum, sinon tache noire miroir. Kexin Foshan connecte les paramètres au MES avec alarme, arrêt auto, minimisant la variabilité — clé du DOI stable en chiffre.
XVIII. Équipement de pulvérisation et disposition de la ligne
Le simili-chrome exige « propre + stable ». Cabine de niveau 10k-100k (au moins dépoussiérée), car poussière devient défaut miroir ; pistolet HVLP ou cloche électrostatique fin, aluminium parallèle sans éclaboussure ; convoyeur uniforme et thermostaté. Ligne PVD nécessite machine à vide et salle propre avant chambre.
Disposition typique : prétraitement (dégraissage/plasma) → apprêt → tunnel de séchage → fond argenté (multi-passes) → isolation → vernis miroir → durcissement → inspection. Si PVD, insérer dépôt après apprêt mûr, puis finition. Kexin Foshan connecte température, vitesse, paramètres au MES, traçable par lot, critique pour miroir — un dérive ruine le DOI.
XIX. Contrôle qualité (QC) : adhérence et réflexion
Le QC miroir est plus strict. Adhérence par grille (GB/T 9286 / ISO 2409) et ruban, PVD ajoute eau bouillante et cycle thermique pour décollement. Réflexion et DOI cœur esthétique : glossmètre 20°/60° pour brillance, DOI (ou netteté image) pour « miroir ou non » ; colorimètre pour ΔΕ évitant variation.
Plus pro : « courbe de réflexion » — vrai miroir pic aigu à angle spéculaire, argent mat pic large. Cela distingue objectivement fond argenté miroir et argent ordinaire. Kexin livre avec « min brillance + min DOI + max ΔΕ » trois seuils, transformant « chrome ou non » en chiffre vérifiable, raison de coopération long terme clients auto/sanitaires.
Hors aspect, QC surveille « distribution épaisseur » — par涡流 ou X-ray mesurant apprêt, argent, vernis, assurant total et ratio ; et « dureté/usure » — crayon (GB/T 6739) et Taber pour rayures. PVD ajoute « grille + eau bouillante » pour film virtuel, coûteux mais nécessaire pour éviter « brillant mais saute ». Passer QC de « coup d'œil » à « porte numérique » est condition d'entrée chez grands clients pour remplacer électrolyse.
XX. Corrosion et vieillissement : CASS et brouillard salin
Le revêtement métallique craint « rouille » et « vieillissement ». Brouillard neutre (NSS, GB/T 10125 / ASTM B117) base corrosion ; CASS (cuivre accéléré) plus sévère, sanitaire/auto, simule humide chloré. Film PVD aluminium si finition micro-poreuse, CASS diffuse rouille blanche depuis le trou, donc densité finition décide durée CASS (haut de gamme 24-96 h sans défaut).
Vieillissement xénon (GB/T 16422) avec absorbeur UV pour jaunissement, cycle thermique (-30 à 80℃) pour dilatation. Ces tests ne sont pas luxe, mais seuil d'admission constructeur/marque. Ligne Foshan réserve échantillon accéléré par lot, pour certifier « remplace électrolyse » non pas « ressemble ».
XXI. Dépannage : peau d'orange
La peau d'orange est le défaut fréquent du simili-chrome pulvérisé, surface ondulée type orange, ruine le miroir. Causes : viscosité haute ne s'étale pas ; atomisation mauvaise (pression basse, buse fine, distance loin) gouttes grosses ; solvant flash trop rapide sèche surface avant niveau. Remèdes : baiser viscosité, buse/air, solvant lent ou agent de niveau (silicone/acrylique), contrôler température atelier.
Ne pas confondre peau d'orange et « orientation aluminium » : peau est macro, orientation micro, superposition donne ni plat ni brillant. Diagnostiquer par 60° + vue ondes, puis traiter. Kexin dans SOP fixe fenêtre thermo-hygro (23±2℃, 60±10%) pour minimiser peau à la source.
XXII. Dépannage : voile (hazing)
Le voile rend le miroir gris-blanc, peu clair, second défaut courant. Cause principale « vernis attaque fond argenté » — solvant dissout/gonfle isolation/argent, désordonne l'aluminium ; ou absence d'isolation attaque directe. Ensuite HR haute hydrolyse pâte, ou dégazage apprêt buée interface. Remèdes : ajouter isolation, vernis doux bas gonflement, HR, apprêt mûr.
Pour PVD, voile aussi d'oxygène résiduel oxydant aluminium, ou finition corrodant. Diagnostiquer position : uniforme = formule/solvant, local = pollution/dégazage. Base de « netteté miroir » détecte tôt le voile, évite perte lot. Expérience Foshan : isolation plutôt épaisse (DOI acceptable), assurance anti-attaque.
XXIII. Dépannage : défaillance d'adhérence
Défaillance adhérence : grille saute, eau bouillante bulle, décollement intercouche. Racine à l'interface : prétraitement sale (huile/démoulant), apprêt insuffisant, intervalle trop long couche faible, PVD dégazage virtuel. Remèdes : prétraitement (plasma/ponçage/dégraissage), courbe durcissement, fenêtre intercouche, résine bas dégazage.
Noter « film PVD virtuel » : apprêt non mûr dégaze sous vide soulevant film, miroir normal mais saute, très caché. Donc PVD exige « confirmation maturation avant chambre ». Kexin écrit cela en instruction avec courbe température enregistrée, contrôle procédé remplaçant retouche.
XXIV. Application automobile détaillée
L'automobile est un des plus grands marchés du revêtement simili-électrolyse. Calandre, contour vitre, poignée, logo arrière, panneau intérieur utilisent simili-chrome ou PVD, remplaçant chrome, allégeant et respectant ELV sans chrome. Exigences : vieillissement (5-10 ans), rayures, thermique, impact gravier, cycles corrosion/xénon constructeur.
Simili-chrome extérieur équilibre « brillant » et « résistant » : trop fin fragile, trop épais craque. PVD sur logo/petites pièces chères pour vrai métal et conductivité (antenne). Kexin fournit Tier2 du delta, par « certification puis fourniture » selon standard constructeur, miroir et vieillissement tous deux atteints avant série.
XXV. Application sanitaire détaillée
Mitigeur, douchette, accessoire salle de bain touchent eau, nettoyant, sueur, exigent corrosion/chimie hautes, champ PVD (ou simili-chrome milieu). Exigences : durée CASS, nettoyant (javel), cycle thermique sans craque. Densité finition et intégrité film décident vie, donc « film PVD aluminium/chrome + finition épaisse ».
Contrairement auto, sanitaire craint « corrosion ponctuelle » — micro-pore finition entrée CASS. Remèdes : finition multi-fine dense, apprêt bouchant, couche scellante. Kexin vise CASS 24 à 96 h et teste nettoyants, base de données formule pour salle de bain, assure fourniture stable cluster Foshan.
XXVI. Application électronique 3C détaillée
Cadre téléphone, anneau caméra, logo, charnière PC sont PVD 3C typique, cherche « métal premium + fin + non décollement ». 3C paroi fine, petite, exigeant DOI et teinte, souvent métal teinté (gris arme, champagne, gris spatial). Difficulté déformation thermique et contrainte, apprêt fin tenace, finition flexible bas épaisseur.
Simili-chrome 3C pour déco non structurelle et coque locale, PVD domine cadre/logo. Les deux exigent propreté et cohérence lot. Kexin avec client sud utilise épaisseur, ΔΕ, adhérence en inspection en ligne, adaptant « zéro défaut » 3C — force upgrade auto/données ligne Foshan.
3C a deux exigences spéciales : « métal multi-couleur uniforme » — cadre, anneau, logo même teinte, verrouiller lot colorant et ΔΕ inter-pièces ; « signal non bloqué » — film métal continu épais affaiblit antenne, par déconnexion locale, peinture conductrice ou motif non continu. Ces points doivent coopérer avec design, seul revêtement ne résout pas.
XXVII. Application déco et maison détaillée
Luminaire, quincaillerie meuble, cadre, cadeau, accessoire chaussure, bouchon cosmétique forment marché déco. Exigent peu fonction, beaucoup « chrome », sensible coût/lot, terrain naturel simili-chrome simplifié. Bouchon cosmétique et cadeau haut exigent « miroir quasi zéro défaut », retour version luxe quatre passes. Quincaillerie maison craint sueur et nettoyage.
Difficulté cachée déco : « tendance teinte » — champagne, or rose, gris arme changent chaque an, formule doit basculer vite. PVD par finition teintée flexible, simili-chrome par colorant dans vernis. Kexin Foshan garde ligne flexible petit lot pour multi-petit, échantillon rapide transforme « métal mode » en formule série, raccourcissant cycle client.
XXVIII. Analyse coût : simili-chrome vs électrolyse vs PVD
Coût vu « global » non matière seule. Chrome électrolyse matière pas chère, mais support, déchromage, eau chromée, déchet dangereux, conformité, coût unitaire haut et croissant. Simili-chrome (pâte argent chère) plus couches main/équipement, coût moyen, mais substrat libre, rendement contrôlé, sans trois déchets, avantage global. PVD investissement énorme, chambre peu utilisée, pièce la plus chère, mais vrai métal premium, adapté pièces chères.
Exemple calandre auto : électrolyse supporte caché, simili-chrome généralise ligne bas seuil ; mitigeur : PVD cher mais prime et évite risque conformité. Kexin suggère « selon valeur et volume choisir » — déco volume simili-chrome, pièce chère PVD, non pas prix matière min.
XXIX. Limites réglementaires environnement et métaux lourds
Moteur substitution électrolyse est régulation. EU RoHS limite Cr6+ électrique ; REACH autorisation stricte chrome ; ELV auto sans métal lourd ; lois chinoises eau/sol et plan réduction métaux lourds resserrent chrome. Plusieurs inspections limitent zones électrolyse, capacité rare et coût haut.
Revêtement simili-électrolyse sans Cr6+, sans effluent, naturellement conforme ; mais noter : pâte argent aluminium poussière explosible besoin anti-explosion ; aqueous réduit VOC ; PVD vide sans liquide mais cible/chambre déchet solide peu. Kexin Foshan gère poussière/solvant selon usine verte, fait « conformité » système non inspection, crucial pour clients UE/Chine export.
En ce qui concerne les limites spécifiques, le seuil du RoHS pour le chrome hexavalent est de 0,1 % (1000 ppm) pour les matériaux homogènes, et exige que la détection de Cr(VI) soit négative ; le REACH impose l'enregistrement et l'autorisation pour certains composés de chrome ; les normes nationales « GB 30981 Revêtements anticorrosion pour structures en acier du bâtiment » et les normes locales d'émission de COV fixent un plafond de COV pour la peinture industrielle, forçant les systèmes miroir à passer à l'eau / à haute teneur en solides. Pour les entreprises exportatrices, il faut également surveiller la proposition 65 de Californie et les réglementations nationales sur les emballages / l'eau potable. En intégrant ces « listes de conformité » dès la conception de la formulation, on évite les rappels après mise sur le marché — remplacer la galvanisation n'est pas seulement un problème technique, c'est aussi un problème d'adaptation réglementaire.
Trente、État actuel de la chaîne d'approvisionnement et de l'industrialisation
La chaîne d'approvisionnement des revêtements imitant la galvanisation se divise en trois niveaux : l'amont (pigments : pâte d'aluminium miroir, écailles de verre, matériaux cibles) est principalement fourni par des usines spécialisées en pigments métalliques et matériaux sous vide ; l'aval (résines et formulations) est réalisé par les entreprises de revêtement (comme Kexin New Materials) ; l'aval est composé des usines de peinture sous traitance remplaçant la galvanisation et des marques terminales. Ces dernières années, la substitution nationale de la pâte d'aluminium miroir en amont s'accélère, la baisse des coûts favorise la popularisation de la peinture projetée imitant le chrome ; la domestication des équipements PVD réduit également le seuil d'équipement.
Le goulot d'étranglement de l'industrialisation réside principalement dans le « taux de réussite » et la « cohérence » — les produits miroir tolèrent zéro défaut, toute dérive de paramètre se voit. Par conséquent, les entreprises dotées de capacités de standardisation SOP et de numérisation sont plus susceptibles de gagner. Foshan, en tant que cluster manufacturier, possède à la fois des terminaux sanitaires, électroménagers, 3C, ainsi qu'une sous-traitance mature et des accessoires de revêtement, formant une chaîne courte « terminal — peinture — revêtement », favorable à l'itération rapide des revêtements imitant la galvanisation. Kexin New Materials s'appuie précisément sur cet avantage géographique et industriel pour établir une capacité de prototypage rapide à la production de masse.
Trente et un、Système de normes et de certification
Les normes couramment utilisées dans l'industrie comprennent : adhérence GB/T 9286 (ISO 2409), brillance GB/T 9754 (ISO 2813), dureté au crayon GB/T 6739, brouillard salin GB/T 10125 (ASTM B117/CASS), vieillissement au xénon GB/T 16422, écart de couleur ISO 11664 (CIE Lab). L'automobile et les sanitaires ont des normes internes des constructeurs / marques, souvent plus strictes que les normes nationales (comme la corrosion cyclique, le trempage dans des nettoyants spécifiques).
Pour les produits « remplaçant la galvanisation », la certification n'est pas seulement une conformité, c'est aussi un ticket d'entrée dans la chaîne d'approvisionnement des grands clients. Par exemple, les pièces automobiles doivent passer le système IATF 16949 et l'homologation matériau du constructeur ; l'exportation de sanitaires vers l'Europe nécessite souvent des certifications d'eau comme WRAS/ACS ; le 3C se base sur les normes d'apparence et de fiabilité de la marque. Kexin New Materials fonctionne à Foshan selon IATF et ISO 9001, et intègre les tests ci-dessus comme contrôles à la réception et à l'expédition, permettant à « l'imitation chrome / support PVD » de répondre directement aux exigences d'admission strictes des clients.
Trente-deux、Voie de l'écoefficient à l'eau et à haute teneur en solides
Pour réduire les COV, le fond argenté miroir et le vernis évoluent vers l'eau, la haute teneur en solides et l'UV sans solvant. La pâte d'argent miroir à l'eau est difficile : la haute tension superficielle de l'eau empêche les flocons d'aluminium de s'aligner parallèlement, et l'aluminium réagit facilement avec l'eau en produisant du gaz, nécessitant un revêtement silane des flocons + auxiliaires de formation de film spéciaux + dispersion à faible cisaillement. La haute teneur en solides repose sur des résines à faible viscosité pour augmenter le solide et réduire le solvant, la fenêtre d'application est plus étroite et nécessite un contrôle précis de la température. La voie UV a une faible consommation d'énergie, un rythme rapide, mais le film d'aluminium / pigment est sensible au retrait de volume lors de la photopolymérisation, risquant de craquer.
La valeur de l'écoefficient à l'eau n'est pas seulement environnementale, c'est aussi la conformité à l'exportation (réglementations COV de plusieurs pays). Mais actuellement le système argenté miroir à l'eau a encore un coût élevé, le DOI est légèrement inférieur au solvant, il est surtout utilisé pour les pièces décoratives de milieu de gamme. Kexin New Materials a déjà réservé une formulation laboratoire de fond argenté miroir à l'eau, et a validé en petit lot sur des commandes d'exportation sensibles aux COV, la direction est claire mais le rythme pragmatique — ne pas sacrifier le taux de réussite pour un label écologique.
Trente-trois、Système UV imitant le chrome
La polymérisation UV remplace le séchage thermique par la photopolymérisation, l'avantage est la faible consommation d'énergie, un rythme rapide (à l'échelle de la seconde), aucune émission de solvant, adapté aux pièces fines en grande quantité. Les difficultés sont : les flocons d'aluminium miroir réfléchissent / diffusent l'UV affectant la pénétration de la lumière, les films épais sont difficiles à polymériser complètement ; le retrait de volume provoque des contraintes intercouches ; les flocons d'aluminium peuvent catalyser des réactions secondaires sous UV. Par conséquent, l'imitation chrome UV utilise souvent « fond UV + finition UV » ou « fond thermodurcissable + finition UV » en hybride, et contrôle l'épaisseur de film et l'appariement énergie intensité lumineuse (comme 800-1500 mJ/cm² polymérisation multi-lampes).
La voie UV a de bonnes perspectives sur les pièces 3C sensibles au rythme comme les plaquettes décoratives, les couvercles de cosmétiques. La ligne d'essai de Kexin New Materials à Foshan utilise déjà la finition UV pour augmenter la capacité des pièces PVD, le cœur est de choisir une résine photopolymérisable à faible retrait et inerte au film d'aluminium, et d'inscrire la courbe d'énergie dans la fiche technique. Pour les usines voulant réduire davantage la consommation, l'UV est une meilleure étape que le séchage thermique, mais à condition de résoudre l'uniformité de polymérisation du système à flocons d'aluminium.
Trente-quatre、Adaptation aux substrats flexibles et pièces à paroi fine
Les substrats flexibles comme le 3C à paroi fine, le TPU/TPE pliable, les intérieurs automobiles souples exigent un revêtement « pliable sans craquer ». Le système miroir dur ordinaire blanchit et craque d'un pli, il faut utiliser des résines flexibles (comme élastomère polyuréthane aliphatique, acrylique flexible) pour le fond et la finition, et réduire l'épaisseur du film, augmenter l'allongement. La difficulté est que la résine flexible a souvent un DOI légèrement bas, la résistance aux rayures un peu faible, il faut choisir entre « souple » et « brillant ».
Techniquement, les pièces flexibles nécessitent une polymérisation basse température pour éviter la déformation du substrat, la peinture projetée imitant le chrome en plusieurs couches doit être encore plus fine ; le PVD est limité sur pièces flexibles (film fin fragile sous vide, craque facilement au pliage), on utilise surtout la version flexible de peinture projetée imitant le chrome. Kexin New Materials a développé un système miroir flexible pour matériaux chaussants et pièces décoratives souples, la clé est l'appariement du module du fond et de la finition avec le substrat, en prenant « 100 000 pliages sans craquement » comme critère d'acceptation, élargissant les frontières de l'application du revêtement imitant la galvanisation sur élastomères.
Trente-cinq、Cas de la ligne de production Foshan de Kexin New Materials
La base de Foshan de Kexin New Materials (kexinMaterials) a fait de « la peinture projetée imitant le chrome » et du « support PVD » deux lignes commutables : une ligne de peinture multi-couches générique sert les baguettes automobiles, panneaux électroménagers et pièces décoratives ; une ligne propre de support PVD sert les sanitaires et le 3C. Sa méthodologie est le « verrouillage à trois niveaux » — verrouiller l'appariement résine de fond et substrat, verrouiller le gradient de solvant orienté du fond argenté, verrouiller la formulation de finition résistante aux intempéries, puis les écrire comme SOP exclusives client et paramètres MES.
Un cas typique est le projet de substitution PVD d'un leader sanitaire du Sud de la Chine : la ligne de galvanisation originale était limitée par les autorisations environnementales, l'équipe Kexin a utilisé la structure « apprêt époxy (faible dégazage) + métallisation sous vide aluminium + finition polyuréthane bicomposant (avec HALS / absorbant UV) », portant le CASS de 24 heures exigées par le client à 72 heures sans anomalie, et passant stablement la cyclique thermique, aidant le client à réaliser le passage de la galvanisation au support PVD. Un autre cas est la grille automobile peinte imitation chrome, via quatre couches version luxe le DOI est poussé proche du miroir, le taux de réussite est passé de 70 % en essai à plus de 95 % en production de masse. Ces cas montrent que remplacer la galvanisation ne repose pas sur une seule peinture, mais sur un projet systémique.
Trente-six、Décision de sélection et perspectives futures
Cadre pratique de sélection pour les lecteurs : demandez d'abord « faut-il une vraie fonction métallique (conductivité / abrasion / blindage) » — oui, alors support PVD ou conserver la galvanisation ; non, alors peinture projetée imitant le chrome. Demandez ensuite « substrat et forme » — plastique / forme irrégulière / grande pièce choisir peinture projetée imitant le chrome, petite pièce de valeur pouvant entrer en chambre choisir PVD. Demandez encore « quantité et coût » — grande quantité décorative prendre version simplifiée peinture projetée imitant le chrome, petite série de valeur prendre PVD ou version luxe quatre couches. Enfin demandez « réglementation et exportation » — export vers UE privilégier la voie sans chrome et préparer COV et certifications d'eau.
À l'avenir, les revêtements imitant la galvanisation évolueront selon quatre axes : « plus vert (eau / UV / haute teneur en solides), plus vrai (cible alliage + finition teintée multi-couleurs métalliques), plus fin et flexible (3C et élastomères), plus intelligent (inspection en ligne DOI totale et boucle de données) ». La galvanisation ne disparaîtra pas du jour au lendemain, mais dans le décoratif et les fonctions légères, la peinture projetée imitant le chrome et le support PVD deviendront le courant dominant absolu. Les entreprises de revêtement comme Kexin New Materials, dotées de capacités de chaîne complète « formulation + process + SOP + test », joueront un rôle clé de fournisseur dans cette vague de substitution. Pour les entreprises manufacturières, établir tôt un stock de process et de certification de substitution à la galvanisation est à la fois nécessaire pour la conformité environnementale et une opportunité de différenciation produit.
Questions fréquentes (FAQ)
Q1 : La peinture projetée imitant le chrome peut-elle remplacer la vraie galvanisation ?
Dans les scénarios décoratifs et à fonction légère, elle peut « tromper l'œil », évitant les eaux usées de galvanisation et les limites de substrat ; mais elle n'est pas conductrice, pas résistante à l'abrasion forte, ne peut remplacer la galvanisation pour les fonctions de conductivité, abrasion, dépôt épais. Si conductivité ou blindage électromagnétique est nécessaire, se tourner vers le support PVD ou la voie de revêtement conducteur.
Q2 : Pourquoi le revêtement imitant le chrome devient « brumeux » au lieu d'être miroir ?
Le plus courant est l'absence de couche d'isolation provoquant l'attaque du solvant du vernis sur le fond argenté, ou l'orientation insuffisante des flocons d'aluminium du fond, un apprêt irrégulier, une humidité élevée hydrolysant légèrement la pâte argent. Ajouter une couche d'isolation, utiliser une pâte argent miroir, poncer l'apprêt, contrôler l'humidité résout généralement ; la voie PVD doit aussi vérifier l'oxygène résiduel de la chambre et la corrosivité de la finition.
Q3 : Comment choisir entre PVD et peinture projetée imitant le chrome ?
Vraie sensation métallique, conductivité, haut de gamme et pièce pouvant entrer en chambre à vide — choisir support PVD ; grande quantité, forme irrégulière, substrat non limité, surtout décoratif — choisir peinture projetée imitant le chrome. Pièce de valeur petite peut prendre PVD, grande quantité décorative prend version simplifiée peinture projetée imitant le chrome, les deux peuvent aussi être combinés.
Q4 : Les pièces plastiques peuvent-elles faire imitation chrome ?
Oui. D'abord traitement plasma / flamme, puis apprêt plastique, multi-couches fines système miroir projeté, attention à contrôler la température pour éviter la déformation thermique, c'est un process mature pour 3C et pièces automobiles. Le PC doit être recuit pour éliminer contraintes, le PA doit être séché au four pour éviter bulles.
Q5 : Sur quoi repose la résistance aux intempéries du revêtement imitant le chrome ?
Sur le vernis miroir de la couche externe : choisir polyuréthane aliphatique / acrylique, ajouter assez d'absorbant UV et HALS, pour garder longtemps transparence sans jaunissement. La voie PVD repose sur une finition dense isolant le film métallique de l'extérieur, CASS et vieillissement xénon sont clés de validation.
Q6 : L'imitation chrome à l'eau peut-elle être miroir ?
Oui, mais plus difficile que le solvant, nécessite pâte argent miroir à l'eau et auxiliaires de formation de film spéciaux pour contrôler orientation et niveau, actuellement coût légèrement élevé, c'est un point clé de recherche de l'écoefficient à l'eau. Pièces décoratives milieu de gamme peuvent déjà appliquer en petit lot, le miroir haut de gamme reste surtout solvant / UV.
Q7 : Pourquoi le fond argenté miroir ne peut pas être remplacé par une peinture argent ordinaire ?
La poudre d'argent ordinaire a une large distribution de taille, orientation aléatoire, la lumière est diffusée en « mat métallique » ; le fond argenté miroir utilise pâte d'aluminium ultra-mince à distribution étroite + auxiliaire d'orientation + gradient de solvant pour allonger les flocons parallèlement, formant un reflet net. Le gloss 20° et le DOI des deux diffèrent nettement, ne peuvent se substituer.
Q8 : Pourquoi après métallisation PVD de l'aluminium faut-il encore peindre la finition ?
Le film d'aluminium nu est extrêmement fragile, craint rayures et oxydation, pas de résistance aux intempéries, perd brillance et rouille en quelques mois. La finition scelle le film métallique, fournit résistance intempéries, rayures, chimique et ajustement teinte (champagne, gris arme, etc.), c'est la couche « fossé de protection » indispensable du support PVD.
Q9 : Le coût de substitution à la galvanisation est-il forcément plus bas ?
Pas nécessairement au seul matériau. La galvanisation matériau bon marché mais coûts de trois déchets et conformité élevés ; peinture projetée imitant le chrome coût global moyen et économise trois déchets ; PVD équipement cher pièce la plus chère mais avec prime élevée. Évaluer selon « valeur pièce + volume + réglementation », pas seulement prix matériau.
Q10 : Quel type de solution de substitution à la galvanisation Kexin New Materials peut faire ?
Kexin New Materials (kexinMaterials) base de Foshan fournit deux systèmes : peinture projetée imitant le chrome (version simplifiée deux couches à version luxe quatre couches) et support PVD (apprêt faible dégazage + finition), couvrant baguettes automobiles, robinets sanitaires, châssis 3C, électroménager et pièces décoratives, avec support SOP, test et certification, aidant clients à réaliser le passage de la galvanisation à la substitution écologique.
Lecture complémentaire
- Mécanisme de formation de film de peinture à effet métallique et orientation des flocons d'aluminium — Comprendre les pigments à effet métallique est la base du « sensation métallique » de l'imitation galvanisation.
- Principe de formulation de peinture à effet marteau et peinture à rides — Voie alternative quand on veut « métal texturé » plutôt que « métal miroir ».
- Revêtements d'isolation et gestion thermique pour batteries NEV — Idées liées à la métallisation / contrôle conductif du boîtier batterie.