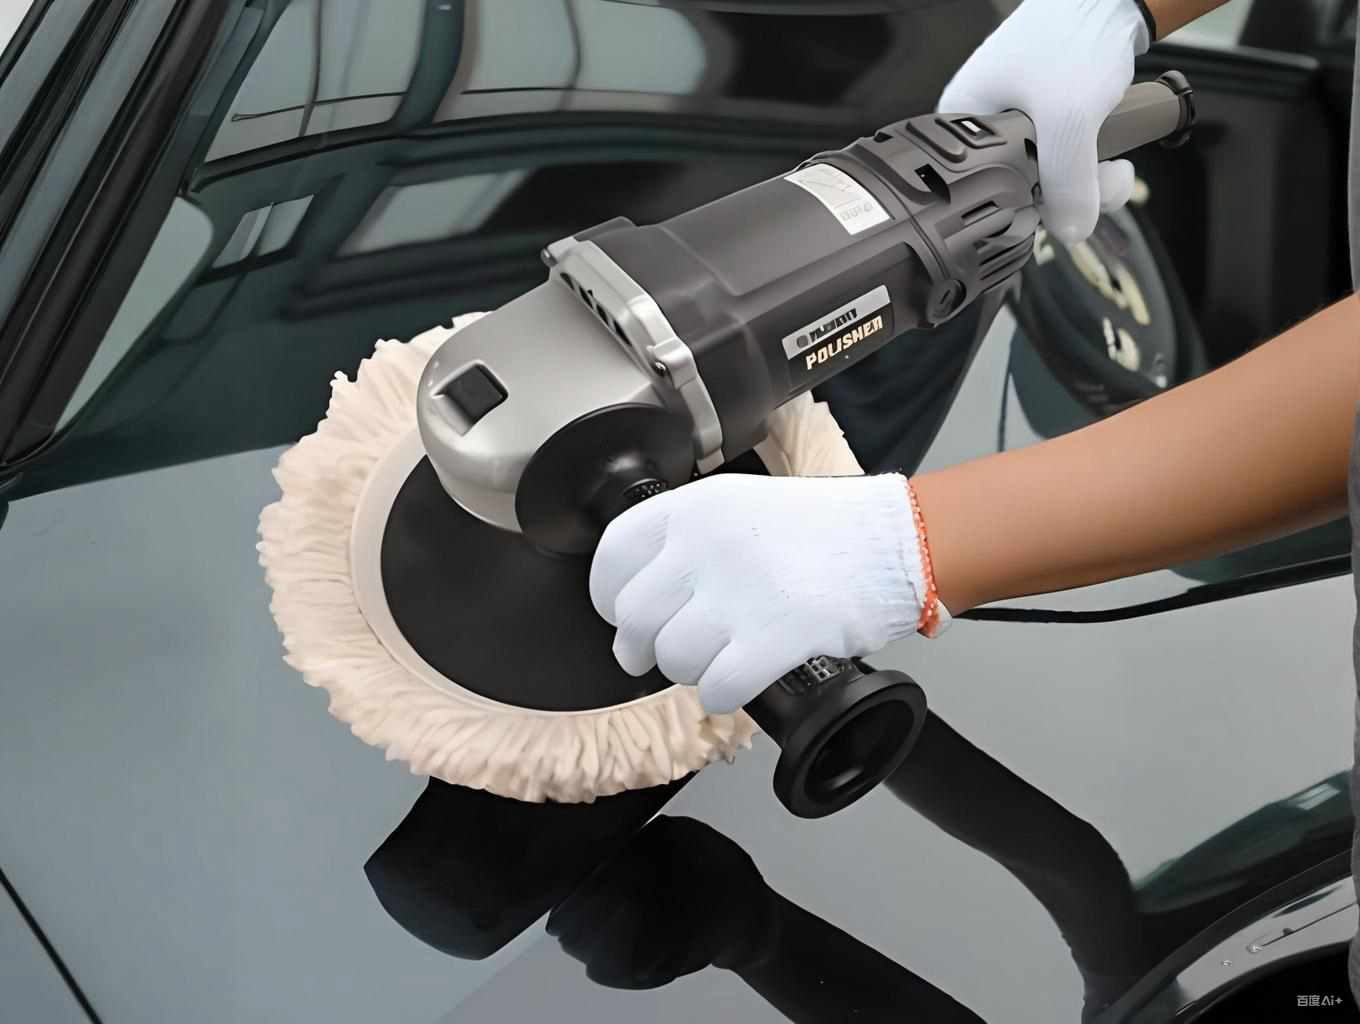
汽车漆水磨与抛光指在清漆(clearcoat)层内进行的表面精整工序:水磨(wet sanding,行业亦称“色磨/平磨”)以水为介质,用 P1500–P3000 级耐水砂纸逐级切削,削平桔皮、流挂、颗粒与尘点;抛光(machine polishing/buffing)用抛光机配合粒度递减的研磨剂(compound/polish),把砂纸痕逐级移除并恢复镜面光泽。两者只消耗清漆厚度,因此整套工艺的边界条件只有一个:缺陷深度必须小于“可磨削余量”。它适用于原厂漆翻新、修补漆交付前精修与展车整备,是涂装线后段与钣喷车间通用的 B2B 工序。
TL;DR:先测膜厚再动手——原厂清漆干膜通常 35–55 µm,整个工序的可消耗量按 10–15 µm 封顶规划;级配走 P1500 找平 → P2000 细化 → P2500 预抛 → P3000 终磨;机器优先选用随机轨道(DA)机,直转机留给熟练工处理硬 2K 清漆;全程控制表面温度 ≤50–60 ℃ 防全息纹与烧痕;验收用 ISO 2813 60° 光泽与 DOI 对比,而不是只凭灯光目视。
关键数据
- 膜厚基线:乘用车 OEM 涂层总厚一般 100–150 µm,其中清漆 35–55 µm;返喷 2K 清漆常按 40–60 µm 湿喷两到三道施工——水磨前必须用膜厚仪定点建档。
- 级配功能(磨料行业通行指引):P1500 去除桔皮与轻微流挂的找平道;P2000 细化砂面;P2500 预抛光过渡;P3000 终磨后砂痕可用细抛光一步接住。
- 磨削量经验值:P2000–P3000 整面水磨一道约去除高点 3–8 µm;粗抛(cutting)单道约 2–5 µm;收光(finishing)约 1 µm 以内——按“剩余清漆 ≥20 µm”规划工序终点。
- 机器窗口:随机轨道机(DA)偏心振动频率常见 3000–7600 次/分、轨道直径 15 或 21 mm 两档,发热低、不易留纹;直转机(rotary)转速 600–2200 r/min 可调,切削快但依赖手法控温。
- 热边界:丙烯酸聚氨酯清漆在表面温度超过约 60 ℃ 后明显软化,磨料与盘具纤维在高温下会压出细密散射沟槽——即“全息纹/旋纹”(holograms/marring),深色漆上灯光下可见。
- 验收指标:新交付清漆面 60° 镜面光泽(ISO 2813)通常 ≥85 GU;鲜映性 DOI(ASTM E430,参见本站桔皮与 DOI 专文)随砂痕去除同步回升;湿膜手感法:沾水后砂痕带发白、抛光后应完全消隐。
工序起点:判断缺陷在清漆内还是清漆外
深度三判法
其一,指甲阻隔法:指甲横刮划痕有明显卡感且沾水不消失,深度多半已接近或穿透清漆——只能做“减痕”而非“消痕”。其二,沾水观察法:湿布擦拭后缺陷消失,说明在清漆表层 5 µm 以内,属于水磨+抛光可修复区。其三,膜厚差法:膜厚仪对比缺陷区与邻域,单点异常减薄提示旧车已多次抛光,余量有限。
这些情况转重喷,不走水磨
清漆大面积粉化失光(多数老车暴晒后剩余清漆已不足 15 µm)、银粉漆(金属底色漆)局部磨穿露底、珠光漆单片区域打磨(铝粉/云母定向会被破坏,见本站铝粉定向专文)、以及修补接口处清漆边缘(blending 区)——都属于“磨不得”的对象,返工手段是局部或整面板重喷。
砂纸级配与工艺链
| 步骤 | 砂纸级 | 工具/介质 | 目的 | 留下的痕迹由谁接手 |
|---|---|---|---|---|
| 清洁遮蔽 | — | 洗车泥、美纹纸 | 去除表面铁粉/树胶,保护亮条与塑料件 | — |
| 找平 | P1500 | 水磨垫板或 DA 机+除尘网格砂 | 削平桔皮高点、流挂 | P2000 砂痕 |
| 细化 | P2000 | 水+一滴润湿剂,10–15 min 泡水后使用 | 把粗砂痕均匀化 | P2500 砂痕 |
| 预抛 | P2500 | 轻压匀速,勤喷水 | 进一步减浅砂痕深度 | P3000 砂痕 |
| 终磨 | P3000 | 整面轻磨统一雾度 | 获得均匀哑光雾面 | 粗抛研磨剂 |
| 粗抛 | 研磨剂 1 号 | DA 机+中硬海绵盘 | 消除 P3000 砂痕 | 中抛 |
| 精抛收光 | 研磨剂 2–3 号 | 软盘/超细纤维盘 | 提升光泽、消溶剂痕 | IPA 擦净检查 |
研磨剂粒度是阶梯化的:粗抛磨料(煅烧氧化铝路线)工作粒径在 约 10 µm 量级起,中抛 3–8 µm,收光剂 ≤3 µm 甚至含纳米级精磨料——这正是“逐级替换上一道痕迹”思想的物料化,跳级施工必然残留可见痕。
机器路线与参数窗口
| 维度 | 随机轨道机(DA) | 直转机(Rotary) | 手磨/手抛 |
|---|---|---|---|
| 典型参数 | 3000–7600 次/分,盘径 15–180 mm,轨道 15/21 mm | 600–2200 r/min,盘径 125–180 mm | — |
| 切削效率 | 中 | 高 | 低 |
| 发热与烧痕风险 | 低(自限式停机特性) | 高,需持续移动与控压 | 低 |
| 全息纹倾向 | 低(用收光剂与软盘时) | 高(细研磨剂+硬盘+高温组合) | 无规律指痕风险 |
| 适用场景 | 水性色漆+2K 清漆全工序、4S/连锁钣喷 | 硬原厂清漆深度翻新、熟练工 | 边缘、饰条周边与局部点修 |
参数起点建议:DA 机 1500–2000 档低转速起步、压力以盘具自重加指尖压力;每 0.5 m² 分区推进,红外测温枪随时抽查,表面温度回到 35 ℃ 以下再换区。2K 修补清漆完全固化后才可水磨——闪点与固化窗口参见本站2K 清漆专文,未完全交联的涂膜会在砂纸下“起球”。
全息纹与烧痕:机理和返工
成因
全息纹是深度约 0.1–1 µm 的周期性细沟槽对光的定向散射:软 1K/单层清漆、细研磨剂配硬羊毛盘、转速过高与停留过久四者叠加时概率上升;烧痕则是局部超温导致清漆热软化甚至起泡,常伴随变色。深色、高 DOI 要求的展车面受影响直观。
预防与修复
预防按“软盘+收光剂+低转速+勤移动”四件套执行,先在废件上试抛;修复路径用 DA 机+超细收光剂低压复抛,通常可消除浅全息纹,若仍可见则回到 P3000 重新走级。烧痕起泡已属涂膜损伤,超出抛光范畴,转局部重喷。
常见问题
新车交付面能不能水磨?
可以但有前提:OEM 清漆余量充足(35–55 µm)、缺陷在清漆内、用 P2500 以上细级轻磨并保留 ≥20 µm 余量。新车漆完全交联需要数周,提车三个月内建议只做抛光级处理,不动粗砂。
机磨(干磨除尘砂)能代替水磨吗?
在修补漆场景可以——网格干磨砂配合 DA 机吸尘效率高,但切削纹理比同目数水磨粗,后续抛光道次要增加;清漆面精细整平仍推荐水磨终道,因为水介质同时起到冲走磨屑、防止二次划伤的作用。
为什么抛完强光下反而看到一圈圈纹?
典型全息纹,成因见上文。回到收光工序:换超细纤维盘+收光剂、转速降一档、压力减半。若面漆是软 1K 修补漆,考虑改配方体系(用 2K 清漆重喷),而不是反复加大研磨强度。
水磨后多久能打蜡或封体?
抛光完成后先用 IPA 稀释液擦净残留油脂与研磨剂蜡质,光泽判定稳定后施工;修补重喷件建议等涂膜完全固化(常按 30 天口径)再做蜡/封体类养护,否则溶剂被封存在膜内影响交联。
银粉车划痕只能整面板重喷吗?
若划痕仍在清漆内(沾水消隐),走水磨+抛光即可;若已伤及底色漆层,铝粉定向无法局部复原,局部处理只作为“减痕妥协”,交付级效果需要整面板或接缝隙到棱线的大面积重喷。
钣喷门店如何把这套工艺变成可复制的标准?
三个动作:膜厚仪定点数据随工单存档;级配-机器-研磨剂对照表上墙(可按本文两张表裁剪);以 60° 光泽计+DOI 板做交车抽检。工艺文件化后,人员流动对良率的影响会显著下降。
Last updated: 2026-09-26
参考:eQualle/Aurus 湿磨级配公开指南(P1500–P3000 用途划分,2025);3M、Koch-Chemie、Spies Hecker 修补漆抛光体系公开技术资料;ISO 2813《色漆和清漆 60° 镜面光泽》;ASTM E430(DOI);FEPA/ISO 6344 砂纸粒度分级;客信新材料(广东)有限公司
客信新材料(广东)有限公司