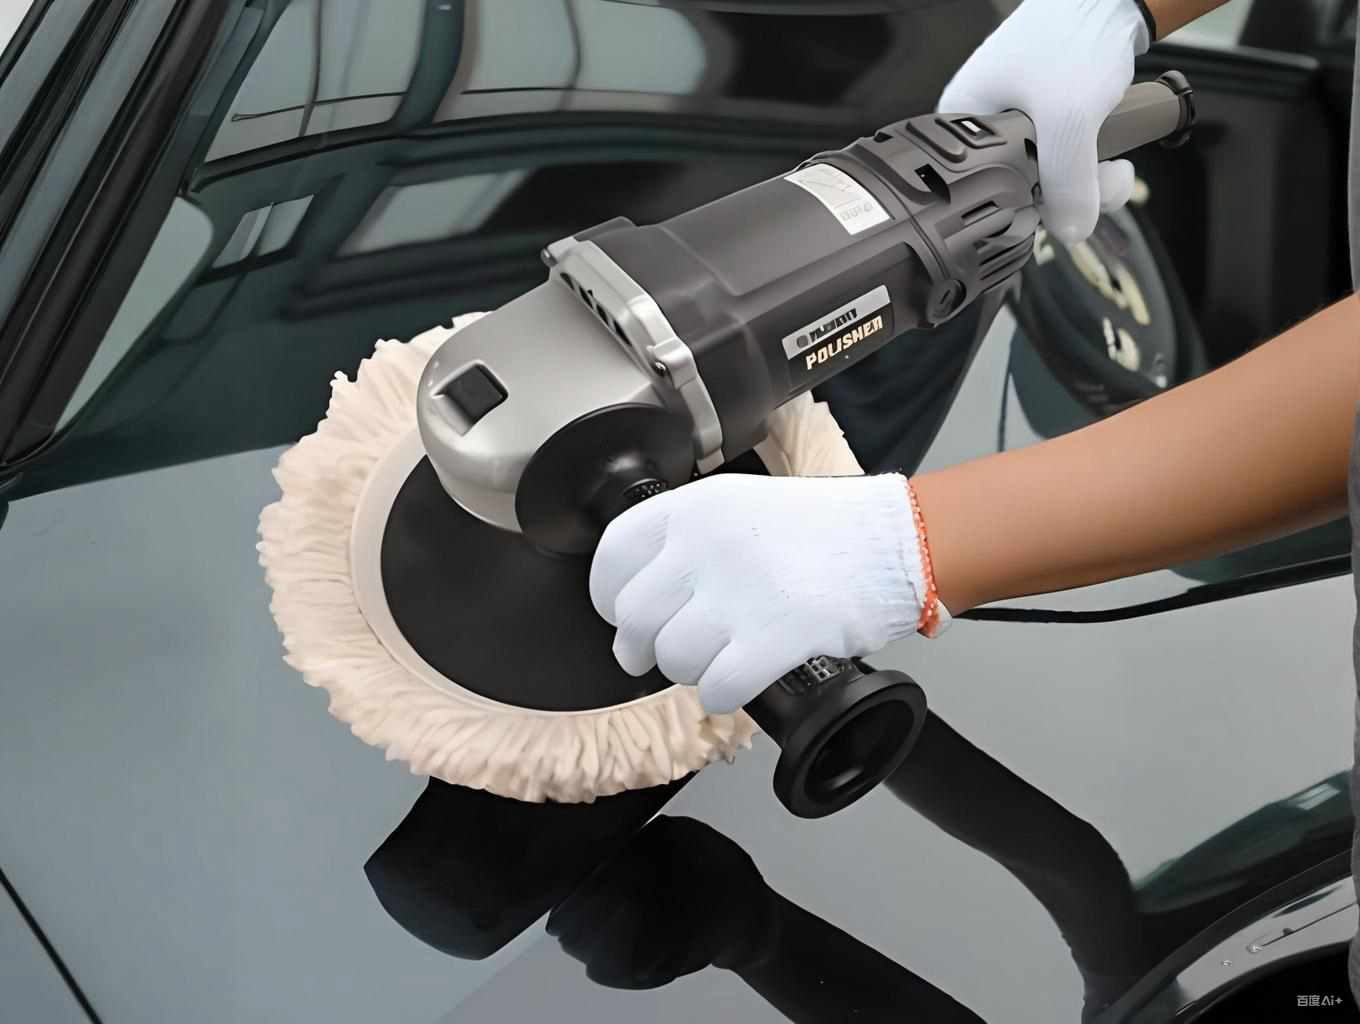
Le ponçage à l'eau et le polissage du vernis automobile forment le couple de finition des ateliers de reprise en peinture et des postes de parachèvement : le ponçage à l'eau arase avec des papiers gras P1500-P3000 le nuage d'orange, les coulures et les grains noyés dans le vernis ; le polissage machine, à abrasifs décroissants, efface le voile de ponçage et restaure la brillance spéculaire. Les deux n'entament que le vernis : toute la démarche tient dans une contrainte, la profondeur du défaut doit rester inférieure au budget d'abrasion disponible.
TL;DR — Mesurez avant d'araser : un vernis OEM compte typiquement 35-55 µm sur une couche totale de 100-150 µm ; budgétez au plus 10-15 µm pour la séquence complète. Échelle : P1500 arrasage, P2000 affinage, P2500 pré-polissage, P3000 finition, puis compound et polish dégradés. Préférez une machine orbitale double action (DA), tenez la surface sous 50-60 °C pour éviter les hologrammes, et réceptionnez à la brillance 60° ISO 2813 et au DOI, pas seulement au panneau lumineux.
Données clés
- Épaisseurs : total courant 100-150 µm dont vernis 35-55 µm en sortie usine ; un vernis 2K de reprise se projette vers 40-60 µm. Cartographiez l'épaisseur en points fixes avant le premier grain.
- Échelle de grains (guide filière abrasifs) : P1500 arrasage nuages et coulures légères, P2000 homogénéisation, P2500 pré-polissage, P3000 voile fin rattrapable par un polish fin. Papier trempé 10-15 min ; eau additionnée d'une goutte de tensioactif.
- Matériel enlevé (pratique au épaisseur-mètre) : une passe de ponçage panneau complet retire 3-8 µm des points hauts, une passe de compound de coupe 2-5 µm, une passe de finition ≤1 µm. Terminez avec ≥20 µm de vernis restant.
- Fenêtres machine : les DA orbitales tournent vers 3000-7600 orbites/min, course 15 ou 21 mm, autorégulées en chauffe ; les rotatives travaillent à 600-2200 tr/min, coupe supérieure et exigence de geste accrue.
- Seuil thermique : les vernis acryliques-polyuréthane ramollissent nettement au-delà d'environ 60 °C en surface ; abrasif fin + chaleur + plateau dur impriment des sillons périodiques de 0,1-1 µm—les hologrammes, visibles sur les teintes sombres à fort DOI.
- Réception : un vernis neuf lit ≥85 GU sous 60° (ISO 2813) ; le DOI (ASTM E430) remonte à mesure que les rayures disparaissent ; le contrôle au chiffon humide ne doit plus révéler de rayure fantôme avant livraison.
Diagnostic : le défaut est-il dans le vernis ?
Trois tests terrain
Ongleret : une accroche qui survit à un passage humide approche ou traverse le vernis. Le voile d'eau : un défaut qui disparaît mouillé siège dans les 5 µm de surface—franchement rattrapable au grain. Le différentiel d'épaisseur : comparer la zone abîmée au panneau voisin ; une couche localement mince signale un budget déjà mangé par des polissages passés.
Cas relevant de la recoupe
Farinage ou grisalement étendu (les vernis âgés descendent sous 15 µm), toute traversée d'une base métallisée (l'orientation des paillettes ne se rejoue pas localement), panneaux nacrés attaqués en isolé, et interfaces de reprise en dégradé. Sur ces cas, polir aggrave ; l'atelier choisit la retouche en cabine ou le panneau complet.
La chaîne d'étapes
- 0 Nettoyage-masquage : décontamination à l'argile, ruban sur joints et plastiques.
- 1 Arrasage (P1500) : cale à main ou DA avec disque mesh aspirant, passes légères.
- 2 Affinage (P2000) : homogénéiser le rayé, surface inondée en continu.
- 3 Pré-polissage (P2500) : sillons plus bas, pulvérisation et essuyage fréquents.
- 4 Finition (P3000) : voile mat uniforme sur tout le panneau.
- 5 Coupe : DA + mousse médium + compound n°1 efface le P3000.
- 6 Raffût : plateau souple + polish fin remontent la brillance ; essuyage IPA et contrôle LED.
Comparatif des voies machine
| Voie | Réglages courants | Pouvoir de coupe | Chauffe et hologrammes | Terrain d'élection |
|---|---|---|---|---|
| Orbitale double action (DA) | 3000-7600 opm, course 15/21 mm, plateaux 125-180 mm | Moyen | Faible ; la machine cale seule | Base aqueuse + vernis 2K, ateliers de carrosserie |
| Rotative | 600-2200 tr/min, plateaux 125-180 mm | Élevé | Fort sans mouvement permanent | Vernis OEM durs, défauts profonds, main experte |
| Cale à main | Au jugé, papier à l'eau | Faible | Nulle ; risque de marques de doigts | Arêtes, rétroviseurs, corrections ponctuelles |
Discipline des paramètres
- Démarrer la DA en bande basse-milieu, pression poids du plateau + bout des doigts ; travailler par zones de 0,5 m² et contrôler au thermomètre infrarouge—laisser redescendre sous 35 °C avant de passer à la zone suivante.
- La gradation des compounds est étagée : coupe autour de 10 µm, moyen 3-8 µm, finition ≤3 µm (oxydes nano-polis pour certains). Sauter un étage laisse un fantôme visible du rayé précédent.
- Ne jamais poncer un vernis tendre : un 2K de reprise doit être réticulé—voir nos notes de point éclair et de fenêtre de durcissage dans l'article vernis 2K ; un film non réticulé peluche au papier.
- Sur métallisé et nacré, prévoir le panneau entier : amincir localement désoriente paillettes et nacre (voir orientation des paillettes).
Hologrammes et brûlures
Origine
Les hologrammes (marring) sont une diffusion directionnelle de sillons périodiques de 0,1-1 µm imprimés dans un vernis chaud : vernis 1K tendre, polish fin sur plateau dur, vitesse élevée et temps de pose. La brûlure descend plus loin : la chaleur locale ramollit, cloque ou jaunit le film.
Prévention et reprise
Prévenir par le jeu doux : polish fin, vitesse basse, pression allégée, trajet permanent, refroidissement entre passes ; essai d'abord sur une zone discrète. Un hologramme superficiel se rattrape en rejouant les deux derniers étages (P3000 puis coupe/finition) ou en simple passe de polish fin sur plateau microfibre ; une cloque de brûlure relève de la recoupe.
Questions fréquentes
Peut-on poncer la peinture neuve d'une voiture ?
Oui, sous conditions : vernis sain de 35-55 µm, défaut inclus, grains fins dès P2500 et budget ≥20 µm résiduels. Un vernis frais continue de réticuler plusieurs semaines ; dans les trois mois suivant la livraison, s'en tenir au polissage plutôt qu'à l'arasage.
Le ponçage machine à sec remplace-t-il le ponçage à l'eau ?
En reprise, oui—les disques mesh aspirants débitent plus vite—mais le rayé rendu est plus grossier qu'à grain FEPA égal à l'eau, ce qui ajoute une passe de coupe. La passe finale à l'eau reste le choix de la filière : l'eau évacue la boue et évite les microrayures secondes.
Pourquoi des cercles apparaissent-ils après polissage sous lumière forte ?
Hologrammes classiques : abrasif trop fin sur plateau trop dur, ou chaleur excédentaire. Repasser en microfibre + polish de finition, diviser la pression par deux, ralentir la machine. Sur panneau 1K tendre, envisager la recoupe en 2K plutôt que de courir après le défaut.
Quand cirer ou dépose d'un scellant après l'atelier ?
Essuyer au dilué IPA pour retirer huiles et résidus de polish, laisser la brillance se stabiliser, puis protéger. Une pièce repeinte suit le plan de réticulation—classiquement une trentaine de jours avant cirage pour ne pas piéger de solvants.
Rayure sur carrosserie argent métallisé : panneau complet ?
Pas d'office. Une rayure qui disparaît à l'eau vit dans le vernis : ponçage puis polissage. Si la base est atteinte, l'orientation aluminium ne se rejoue pas localement : la reprise partielle est un compromis, la qualité livraison demande le panneau ou un dégradé jusqu'à la jointure suivante.
Comment industrialiser ces gestes en atelier ?
Trois disciplines : relevé d'épaisseur par points archivés à l'ordre, matrice grains/machine/compound affichée (les deux tableaux ci-dessus), audit de livraison au brillancemètre 60° et planche DOI contre panneau témoin.
Dernière mise à jour : 2026-09-26
Références : guide eQualle/Aurus de ponçage à l'eau (2025) ; fiches techniques ravivage 3M, Koch-Chemie et Spies Hecker ; ISO 2813 (brillance sous 60°) ; ASTM E430 (DOI) ; granularité FEPA/ISO 6344.
Kexin New Materials (Guangdong) Co., Ltd.