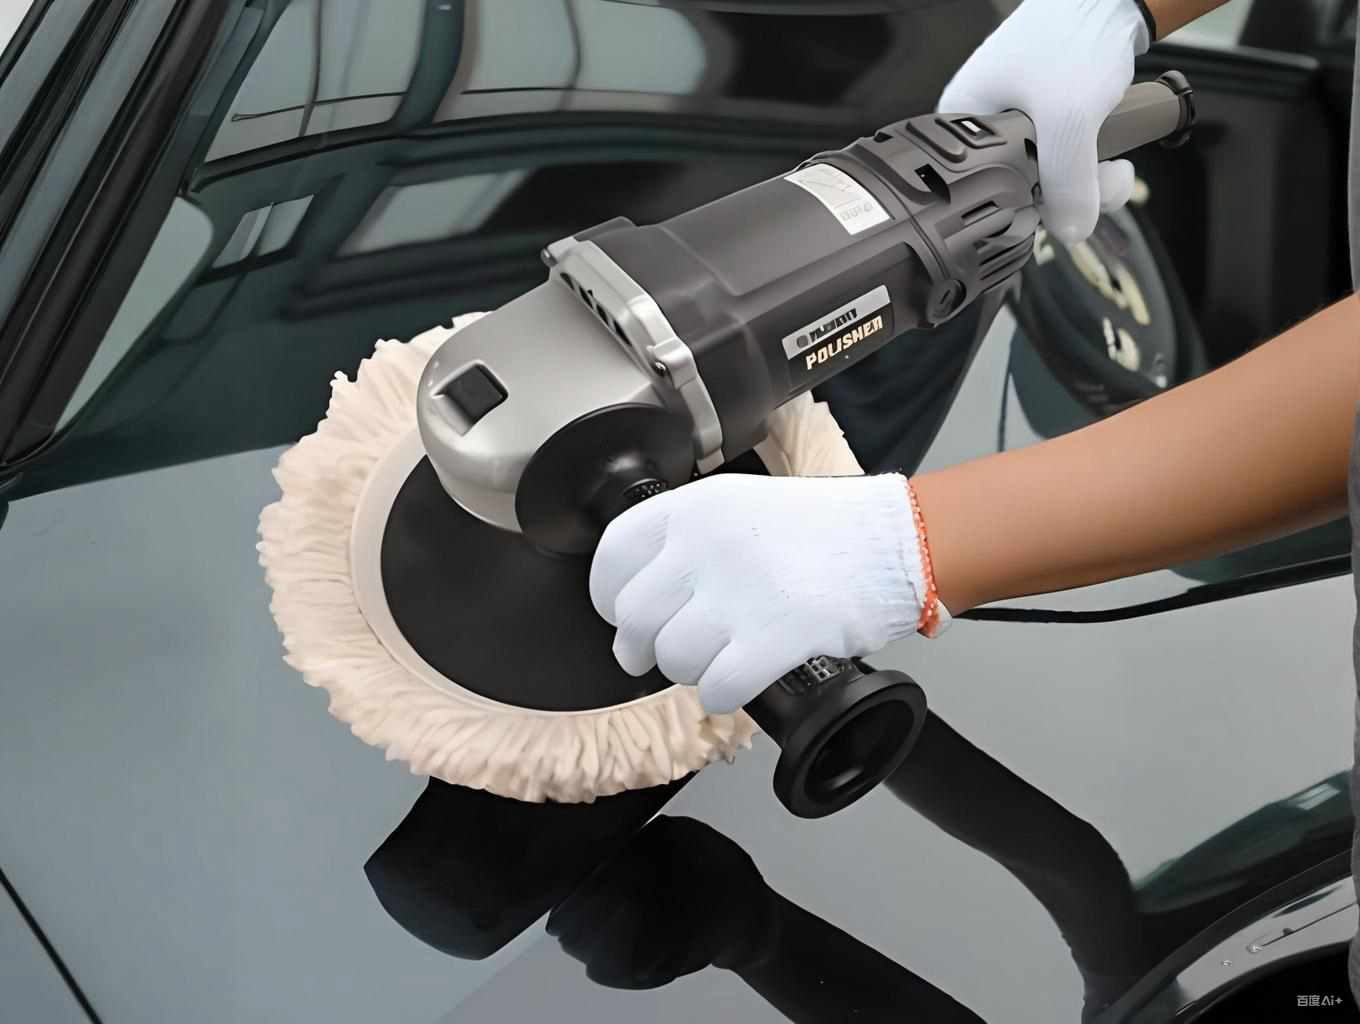
自動車クリアコートの水研ぎ(wet sanding)と機械磨き(polishing)は、補修塗装と塗装ライン後工事で使われる仕上げの対です。水研ぎはWater-Resistantペーパー P1500-P3000 を水とかけて、クリア層内のオレンジピール・タレ・ホコリ巻込みを段階的に削ら均します。機械磨きは粒度を下げたコンパウンドとバフで研磨の曇りを消し、鏡面光沢を回復させます。消費するのはクリア塗膜だけ——したがって全工事を支配する条件は一つ、欠陥深さが削れる残量より小さいことです。
TL;DR — 測ってから削る——OEM クリアはFilm Thicknessトータル 100-150 µm 中ふつう 35-55 µm、工事全体で最大 10-15 µm 消費と試算します。粒度ラダーは P1500 均し → P2000 ならし → P2500 予備磨き → P3000 仕上げ、その後カット・フィニッシュの段。機会は偏心軌道(DA)機を優先し、SurfaceTemperature 50-60 ℃ 以下でホログラムムラ(ほろぐらむ/マーリング)を抑制、検査は ISO 2813 の 60 度光沢と DOI 実測で行います。
主要データ
- 塗Film Thicknessの基準値:OEM トータルは一般に 100-150 µm、うちクリア 35-55 µm。補修用 2K クリアは 40-60 µm 目安。最初の研磨前に定点を打ってFilm Thicknessマップを作ります。
- 粒度ラダー(研磨材業界の案内):P1500 はオレンジピール軽タレの均し、P2000 で傷を揃え、P2500 で予備磨き、P3000 はフィニッシュコンパウンドで消せる均一な曇面に。ペーパーは 10-15 分水に浸し、水+界面活性剤一滴でかけます。
- 除去量(Film Thickness計実測の目安):面全体の水研ぎ 1 往復 で高点から約 3-8 µm、カットポリッシュ 2-5 µm、フィニッシュ ≤1 µm。クリア残量 20 µm 以上で終了ライン。
- 機械ウィンドウ:ランダムオービタル(DA)機はおよそ 3000-7600 分回、軌道径 15/21 mm、発熱が自己抑制的。直転バフは 600-2200 RPM、切れて速いがTemperature管理の技量が要る。
- 熱境界:アクリルポリウレタン系クリアはSurface約 60 ℃ 超で急軟化。微細砥粒+High Temperature+硬いバフが 0.1-1 µm 深さの周期溝を押込み、濃色面ではホログラムムラとして見えます。
- 検査指標:新車クリアは 60 度 ≥85 GU(ISO 2813)、傷が消えるほど DOI(ASTM E430)が回復。水拭きチェックにかすかな残傷が残る状態は納車不可。
手順の起点:欠陥はクリア層の内側か
現場 3 テスト
爪掛かり:濡らしても残る掛かりはクリア境界以上まで達した傷。水拭き観察:水で消える欠陥はSurface約 5 µm 以内=水研ぎ回収域。Film Thickness差分:欠陥部と隣接面を比較し、局所薄塗りは過去の磨きで残量を使った証拠。
再塗装回りの対象
全体チョーキング・白ボケ(年式車はクリア残 15 µm 未満もしばしば)、メタリックベースまで抜いた研磨(アルミ配向は局所復元不可)、パールの単片だけ研ぐこと、補修ボカシの境界。これらは磨くほど悪化——局所またはパネル再塗装が解です。
工事チェーン
- 0 洗浄マスキング: クレイ、モールディング・樹脂部を養生。
- 1 均し(P1500): ブロックまたは DA+メッシュ乾式で高所を軽く取る。
- 2 ならし(P2000): 傷を揃える、常にかけ水。
- 3 予備磨き(P2500): 浅い傷へ、散水と拭いを取り替える。
- 4 最終(P3000): パネル全体を均一なつや消し曇りに。
- 5 カット: DA+中Hardnessフォーム+1 段目コンパウンドで P3000 を消す。
- 6 フィニッシュ: 軟バフ/マイクロファイバー+極細ポリッシュで光沢回復;IPA 拭きから LED 検査。
機械ルート比較
| ルート | 標準設定 | 研削力 | 発熱・ホログラムムラリスク | 向く現場 |
|---|---|---|---|---|
| 偏心軌道(DA) | 3000-7600 opm、ストローク 15/21 mm、パッド 125-180 mm | 中 | 低(自己停止性) | Water-Basedベース+2K クリア、板金塗装工場 |
| 直転(ロータリー) | 600-2200 RPM、パッド 125-180 mm | 高 | 高(常時移動が必須) | 硬質 OEM クリアの深傷、熟練者 |
| 手作業 | かけ水ペーパー | 低 | なし(指紋残リスク) | 縁・ミラーキャップ・部分修正 |
パラメーターの規律
- DA は中低速段から、バフ自重+指先圧で;0.5 ㎡ 区画ずつ進め、赤外Temperature計で都度確認——面温が 35 ℃ 以下へ戻るまで区画を移さない。
- コンパウンド砥粒の段:カットは 約 10 µm 級、中 3-8 µm、フィニッシュ ≤3 µm(ナノ酸化物配合品も)。段飛ばしは前工事の残像を必ず見せます。
- 未硬化のクリアは研がない:補修 2K クリアは完全架橋後に——フラッシュと硬化ウィンドウは自社 2K クリアコートの解説参照、未架橋塗膜はペーパー上でダマになります。
- メタリック・パールはパネル単位設計で;局所薄引きはフレーク/パール配向を壊します(アルミフレーク配向の記事)。
ホログラムムラと焼け
出番の理屈
ホログラムムラ(marring)は温まったクリアに押込まれた 0.1-1 µm 周期溝の指向性散乱——軟質 1K クリア+微細ポリッシュ+硬バフ+高速滞留の組合せで顕在化。焼けは一層深く、局部過熱で塗膜が軟化・発泡・変色します。
予防と修復
予防は軟セット(極細ポリッシュ、低速、軽圧、常時移動、冷却休み)+見えない端で試し研ぎ。浅いホログラムムラは最終 2 段(P3000→カット/フィニッシュ)のやり直し、またはマイクロファイバー+フィニッシュ 1 往復で消える;発泡を伴う焼けは塗膜損傷=再塗装行き。
よくある質問
新車の純正面を水研ぎできますか?
条件付きで可:クリア 35-55 µm が健全・欠陥はその内側・P2500 以上の細粒度・残量 ≥20 µm 設計。新車塗膜は数週間後硬化が進むため、納車後約 3 カ月は研磨より磨きセンターで。
乾式マシン研磨で水研ぎを兼ねられますか?
補修現場では可——メッシュ乾式+集塵は速いが、同じ FEPA 粒度でも傷は粗く、カット工事を一枚足すことに。最終段は微分が傷再損傷を防ぐ水研ぎが業界慣行。
磨いた後、強い光で輪ジミが出ます
典型的なホログラムムラ。マイクロファイバー+フィニッシュに転じ、圧半減・回転下げ。軟 1K パネルは追い研磨より 2K 再塗装が合理的。
研磨後いつワックス・シール?
IPA 希釈で油とコンパウンド残りカスを拭い、光沢が安定してからApplication。再塗装部品は硬化スケジュール——慣行上約 30 日置いてからワックス、残留溶剤の閉じ込めを避けます。
銀メタリックの傷は必ずパネル再塗装?
必ずではない。水で消えるならクリア内——水研ぎ+磨きで回収可。ベースまで達した傷はアルミ配向を局所復元できず、部分処理は妥協案;納車級ならパネル全体または継ぎ目までボカシです。
工場として標準化するには?
三点:作業指図ごとにFilm Thickness定点記録をアーカイブ、粒度―機械―コンパウンドの対応表を現場掲示(上の 2 表)、納車検査に 60 度光沢計+DOI ボードを基準板比較で。
最終更新: 2026-09-26
出典: eQualle/Aurus 水研ぎガイド(2025); 3M・Koch-Chemie・Spies Hecker のリフレッシュ塗装ポリッシュ技術資料; ISO 2813(60度光沢); ASTM E430(DOI); FEPA/ISO 6344 粒度規格.
Kexin New Materials (Guangdong) Co., Ltd.