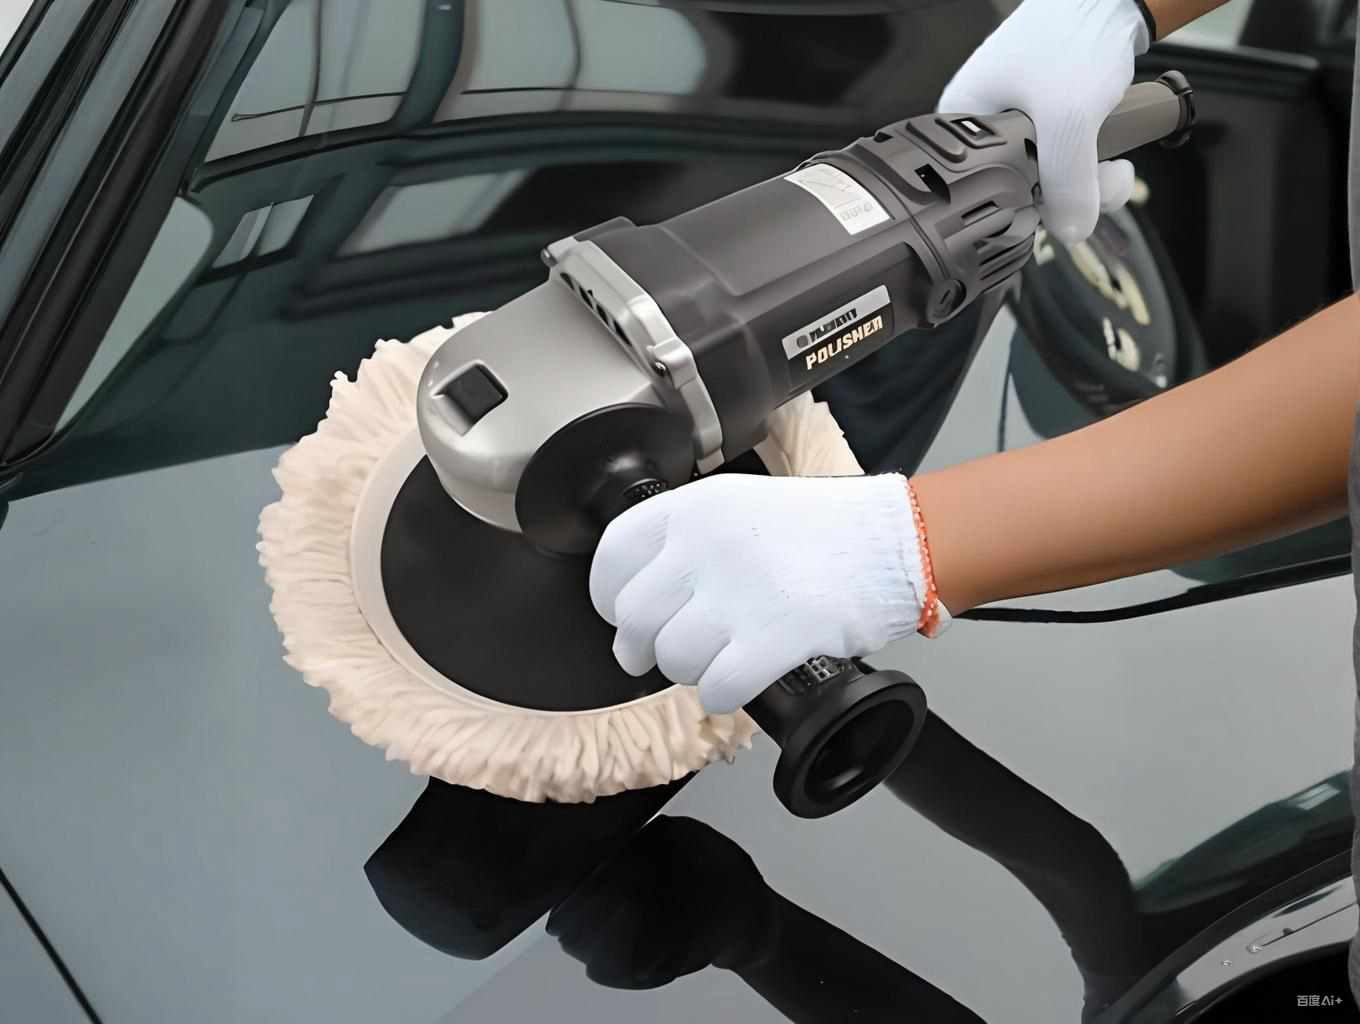
Pengasahan basah dan penggilapan salutan jelas kereta ialah gandingan penamat dalam cat pulihan dan hujung line cat: pengasahan basah meratakan kulit oren, lencun dan tompok terperangkap dalam salutan jelas menggunakan kertas kalis air P1500-P3000 dengan pelincir air; penggilapan bermachine membuang kabus hasil geseran dengan paste yang saiz abrasifnya berperingkat turun dan memulihkan kilauan cermin. Kedua-duanya hanya menghabiskan salutan jelas, maka satu kekangan memerintah keseluruhan proses: kedalaman calar mesti lebih kecil daripada belanjawan hakisan yang tinggal.
TL;DR — Ukur dahulu, sentuh kemudian: salutan jelas OEM lazimnya 35-55 µm daripada jumlah filem 100-150 µm; rancang perbelanjaan maksimum 10-15 µm untuk keseluruhan urutan. Tangga gred: P1500 meratakan, P2000 memperhalus, P2500 prapenggilapan, P3000 pengasahan akhir, diikuti cut dan finish secara berperingkat. Gandaan aksi (DA) menjadi pilihan, suhu permukaan di bawah 50-60 °C untuk mengelak hologram, dan penerimaan menggunakan kilauan 60° ISO 2813 serta DOI—bukan mata di bawah lampu sahaja.
Data utama
- Ketebalan filem: cat asal biasanya 100-150 µm keseluruhan dengan salutan jelas 35-55 µm; salutan jelas 2K kerja pulihan disembur pada 40-60 µm. Petakan ketebalan pada titik ukur tetap sebelum sentuhan pertama.
- Tangga gred (panduan industri bahan kisar): P1500 meratakan kulit oren dan lencun halus, P2000 menyeragamkan calar, P2500 prapenggilapan, P3000 meninggalkan kabus seragam yang dapat diambil paste halus. Rendam kertas 10-15 min; air + setitik agen pembasah.
- Bahan dibuang (amalan penimbang filem): satu lalu pengasahan panel membuang 3-8 µm pada kawasan tinggi, cut 2-5 µm, finish ≤1 µm. Berhenti apabila baki salutan jelas ≥20 µm.
- Tetingkap mesin: DA berayun sekitar 3000-7600 ayunan/min dengan ayunan 15 atau 21 mm dan haba yang mengekang dirinya; mesin berputar 600-2200 rpm memotong lebih laju tetapi menuntut kemahiran bergerak.
- Sempadan haba: salutan jelas akrilik-poliuretana melembut di atas kira-kira 60 °C permukaan; abrasif halus + haba + pad keras menekan alur berkala sedalam 0.1-1 µm yang kelihatan sebagai hologram pada warna gelap.
- Penerimaan: salutan jelas baharu dibaca ≥85 GU pada 60° (ISO 2813); DOI (ASTM E430) pulih selaras calar hilang; ujian lap basah tidak boleh meninggalkan bayang calar sebelum penyerahan.
Pengkategorian dahulu: adakah kerosakan berada dalam salutan jelas?
Tiga ujian lapangan
Kuku: jika tonjolan kekal selepas dibasahi, calar sampai atau menembus sempadan salutan. Beberasan air: kerosakan yang lenyap ketika basah berada dalam ~5 µm permukaan—wilayah pengasahan basah. Beza ketebalan: bandingkan kawasan rosak dengan panel berdekatan; filem nipis setempat bermakna belanjawan sudah dimakan penggilapan lalu.
Kes yang dihantar ke semburan baharu
kapur luas atau menguning (salutan tua sering berbaki bawah 15 µm), sebarang tembus ke base metallic (orientasi kepingan tidak boleh dibentuk semula setempat), panel mutiara yang digosok bersendirian, dan sempadan cantelan cat pulihan. Penggilapan hanya memburukkan keadaan ini; jawapannya semburan setempat atau penuh panel.
Rantai langkah
- 0 Bersih dan tutup: clay, pita pada molding dan plastik.
- 1 Ratakan (P1500): blok tangan atau DA dengan pad mesh; lalu ringan.
- 2 Haluskan (P2000): seragamkan calar; permukaan sentiasa terendam.
- 3 Prapenggilapan (P2500): alur semakin cetek; sembur dan lap kerap.
- 4 Akhir (P3000): kabus kusam seragam merentasi panel.
- 5 Cut: DA + span sederhana + paste peringkat 1 menghapuskan calar P3000.
- 6 Finish: pad lembut/mikrofiber + polish mengangkat kilauan; lap IPA dan periksa LED.
Perbandingan laluan mesin
| Laluan | Tetapan biasa | Kuasa potong | Risiko haba/hologram | Sesuai untuk |
|---|---|---|---|---|
| Gandaan aksi (DA) | 3000-7600 ayunan/min, ayunan 15/21 mm, pad 125-180 mm | Sederhana | Rendah; mengekang sendiri | Base air + 2K, bengkel keluaran tinggi |
| Berputar | 600-2200 rpm, pad 125-180 mm | Tinggi | Tinggi tanpa pergerakan berterusan | Salutan OEM keras, kerosakan dalam, tangan mahir |
| Blok tangan | Mengikut rasa, kertas basah | Rendah | Tiada haba; risiko calar jari | Tepi, sangkut cermin, pembetulan setempat |
Disiplin parameter
- Mula DA pada jalur rendah-sederhana dengan berat pad ditambah tekanan hujung jari; kerjakan petak 0.5 m² dan semak dengan termometer inframerah—biarkan panel kembali bawah 35 °C sebelum bertukar kawasan.
- Saiz paste berperingkat: cut bermula dari kelas ~10 µm, sederhana 3-8 µm, finish ≤3 µm (sebahagian dengan oksida nano). Melangkau satu peringkat pasti meninggalkan bayang calar sebelumnya.
- Jangan asah salutan lembut: 2K pulihan mesti terhubung silang sepenuhnya—jendela flash dan penyembuhan dalam artikel salutan jelas 2K; filem mentah akan berbutir pada kertas.
- Pada metallic dan mutiara rancang sepanal penuh: penipiran setempat memecahkan orientasi kepingan (orientasi kepingan aluminium).
Hologram dan tanda terbakar
Sebab ia muncul
Hologram (marring) adalah serakan berarah alur berkala 0.1-1 µm yang ditekan ke dalam salutan panas: 1K lembut, polish halus pada pad keras, rpm tinggi dan statik. Tanda terbakar lebih dalam—haba setempat melembutkan, membentuk gelembung atau mengubah warna filem.
Pencegahan dan pembaikan
Cegah dengan set lembut: polish halus, rpm rendah, tekanan separuh, gerakan berterusan dan rehat penyejukan; uji dahulu pada sudut tersembunyi. Hologram dangkal hilang dengan mengulang dua peringkat akhir (P3000, kemudian cut/finish) atau satu lalu mikrofiber + polish; terbakar bergelembung ialah kerosakan filem dan dihantar ke semburan semula.
Soalan lazim
Bolehkah cat asli kereta baharu diasah basah?
Boleh, dengan had: salutan sihat 35-55 µm, kerosakan di dalamnya, kertas dari P2500 dan rancangan berbaki ≥20 µm. Cat segar terus terhubung silang selama berminggu—dalam kira-kira tiga bulan pertama, utamakan penggilapan dan elak cut kasar.
Adakah pengasahan kering mesin menggantikan pengasahan basah?
Dalam pulihan, ya—pad mesh sedutan memotong lebih laju—tetapi calar yang ditinggalkan lebih kasar pada gred FEPA sama, lalu menambah satu peringkat cut. Langkah akhir tetap basah kerana air melarung serpihan dan mencegah calar sekunder.
Mengapa lingkaran kelihatan selepas digilap di bawah lampu kuat?
Hologram buku teks: abrasif terlalu halus pada pad terlalu keras atau terlalu panas. Tukar kepada mikrofiber + polish finish, separuh tekanan, kelajuan lebih rendah. Pada panel 1K lembut, semburan semula 2K lebih masuk akal daripada mengejar kerosakan.
Bila boleh wax atau seal selepas kerja?
Lap dengan IPA cair untuk mengangkat minyak dan sisa paste, biarkan kilauan stabil, kemudian lindungi. Panel baharu disembur mengikut jadual penyembuhan—lazimnya kira-kira 30 hari sebelum wax supaya pelarut tidak terperangkap.
Calar pada perak metallic: perlu semburan sepanal?
Tidak semestinya. Jika hilang apabila basah, ia tinggal dalam salutan: pengasahan dan penggilapan memadai. Jika sudah mencecah base, orientasi aluminium tidak boleh dibina semula setempat; pembetulan setempat hanyalah kompromi, dan kualiti penyerahan menuntut panel penuh atau cantelan sehingga garis pemisah seterusnya.
Bagaimana menjadikan proses ini boleh diulang dalam bengkel?
Tiga amalan: arkib ketebalan titik tetap bersama setiap perintah kerja; matriks gred/mesin/paste ditampal di dinding (dua jadual di atas); audit penyerahan dengan meter kilauan 60° dan papan DOI berbanding panel rujukan.
Kemas kini: 2026-09-26
Rujukan: panduan pengasahan basah eQualle/Aurus (2025); bulletin penggayaan 3M, Koch-Chemie dan Spies Hecker; ISO 2813 (kilauan 60°); ASTM E430 (DOI); gred saiz FEPA/ISO 6344.
Kexin New Materials (Guangdong) Co., Ltd.