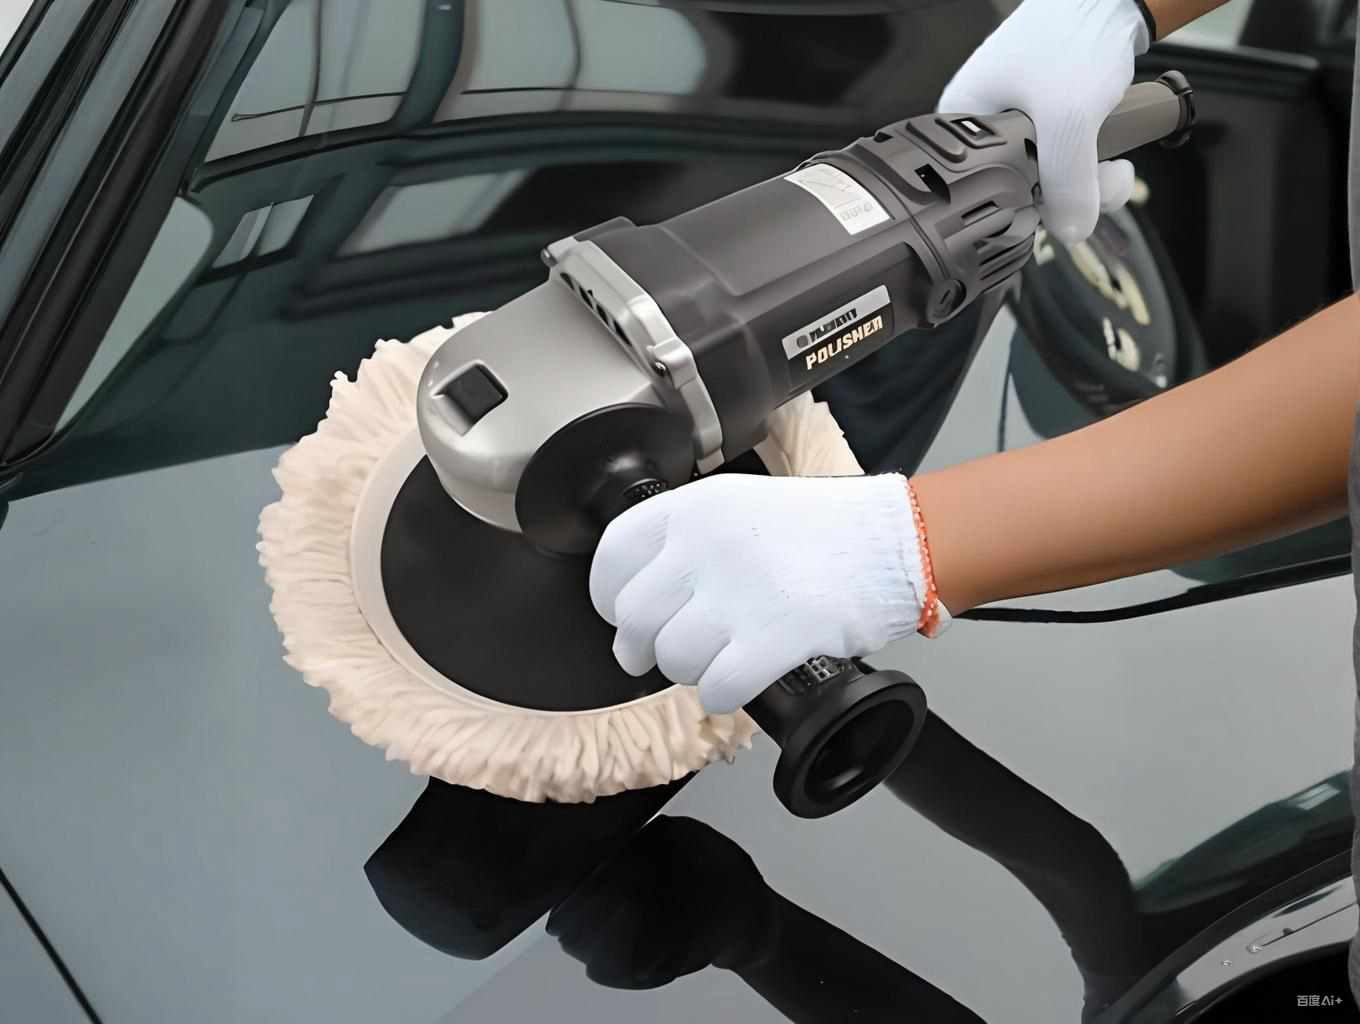
El lijado al agua y pulido del barniz forman el par de acabado del repintado y de la planta de pintura: el lijado al agua nivela, con papel P1500-P3000 en húmedo, la piel de naranja, los escurridos y las motas atrapadas en el barniz; el pulido a máquina, con pastas de abrasivo decreciente, borra la neblina del lijado y recupera el brillo especular. Ambos pasos solo consumen barniz: la restricción que manda es una—la profundidad del defecto debe quedar por debajo del presupuesto de abrasión disponible.
TL;DR — Medir antes de cortar: el barniz OEM suele medir 35-55 µm sobre un total de 100-150 µm; planifique como máximo 10-15 µm para toda la secuencia. Escalera: P1500 nivelar, P2000 afinar, P2500 pre-pulido, P3000 final, y luego corte y acabado con pastas escalonadas. Máquina preferida: orbital de doble acción (DA); superficie por debajo de 50-60 °C para evitar hologramas; recepción con brillo 60° ISO 2813 y DOI, no solo a ojo bajo la lámpara.
Datos clave
- Espesores: en un coche nuevo la película total suele ser 100-150 µm, con barniz 35-55 µm; el barniz 2K de repintado se aplica a unos 40-60 µm. Mapee el espesor en puntos fijos antes del primer corte.
- Escalera de granos (guía del sector abrasivo): P1500 nivela piel de naranja y escurridos ligeros, P2000 uniformiza el rayado, P2500 pre-pule, P3000 deja una neblina uniforme que la pasta fina retira. Papel en remojo 10-15 min; agua con una gota de tensioactivo.
- Retirada (práctica con medidor de espesor): una pasada de lijado de panel quita 3-8 µm de los puntos altos, una de pulido de corte 2-5 µm, y la de acabado ≤1 µm. Termine con ≥20 µm de barniz remanente.
- Ventanas de máquina: la orbital DA gira en torno a 3000-7600 órbitas/min, excéntrica de 15 o 21 mm, autolimitada en temperatura; la rotativa 600-2200 rpm corta más rápido y exige muñeca constante.
- Umbral térmico: los barnices acrílico-poliuretano reblandecen por encima de unos 60 °C de superficie; abrasivo fino + calor + disco duro imprimen microsurcos periódicos de 0,1-1 µm—visibles como hologramas en colores oscuros.
- Recepción: el barniz nuevo lee ≥85 GU a 60° (ISO 2813); el DOI (ASTM E430) sube conforme van los rayados; la prueba del paño húmedo no debe dejar sombras antes de entregar.
Triaje: ¿el defecto vive dentro del barniz?
Tres pruebas de taller
Uña: si el escalón persiste mojado, la marca llega o cruza el barniz. Velo de agua: si desaparece al mojar, está en los primeros ~5 µm—territorio de lijado. Diferencial de espesor: compare la zona con el panel vecino; película localmente delgada significa presupuesto ya comido por pulidos previos.
Casos de repintado
Calceamiento general o blanqueo (barnices viejos con menos de 15 µm restantes), cualquier pasada hasta la base metalizada (la orientación de la lámina no se recompone en zona), perlados trabajados a parches, y bordes de difuminado del repintado. Ahí pulir empeora: toca retoque en cabina o panel completo.
Cadena de operaciones
- 0 Limpieza y enmascarado: arcilla, cinta en guarniciones y plásticos.
- 1 Nivelar (P1500): taco a mano o DA con disco mesh y aspiración; pasadas suaves.
- 2 Afinar (P2000): uniformizar el rayado; superficie inundada.
- 3 Pre-pulido (P2500): marcas más bajas, pulverizar y paño frecuentes.
- 4 Final (P3000): neblina mate uniforme en todo el panel.
- 5 Corte: DA + esponja media + pasta fase 1 borra el P3000.
- 6 Acabado: disco blando o microfibra + pulido fino sube el brillo; paño de IPA y luz LED.
Rutas de máquina comparadas
| Ruta | Ajustes típicos | Corte | Riesgo calor/holograma | Fuerte en |
|---|---|---|---|---|
| Orbital doble acción (DA) | 3000-7600 opm, órbita 15/21 mm, platos 125-180 mm | Medio | Bajo; se autoestanca | Base al agua + 2K, carrocería de flujo |
| Rotativa | 600-2200 rpm, platos 125-180 mm | Alto | Alto sin movimiento continuo | Barnices OEM duros, marcas profundas, mano experta |
| Taco a mano | Al criterio, papel mojado | Bajo | Nulo; riesgo de marcas de dedo | Bordes, retrovisores, corrección puntual |
Disciplina de parámetros
- Arranque la DA en velocidad media-baja, presión de peso del plato más yema del dedo; trabaje cuadros de 0,5 m² y mida con termómetro infrarrojo—espere a bajar de 35 °C antes de cambiar de zona.
- El grano de las pastas va escalonado: corte desde ~10 µm, medio 3-8 µm, acabado ≤3 µm (algunas con óxidos nano-pulidos). Saltarse un estadio garantiza el fantasma del rayado anterior.
- Nunca lijar barniz tierno: el 2K de repintado debe estar reticulado—ventanas de flash y curado en nuestro artículo barniz 2K; la película sin curar hace bolitas sobre el papel.
- En metalizados y perlados planee el panel completo: el afinado local rompe la orientación de la lámina (ver orientación del aluminio).
Hologramas y quemaduras
Por qué aparecen
Los hologramas (marring) son dispersión direccional de microsurcos periódicos de 0,1-1 µm impresos en el barniz caliente: 1K tierno + pulido fino + disco duro + vueltas altas y pausa. La quemadura llega más hondo—el calor local reblandece, ampolla o decolora la película.
Prevención y recuperación
Prevenga con el juego blando: pulido fino, bajas vueltas, media presión, viaje continuo y pausas de frío; pruebe en un rincón oculto. Los hologramas superficiales se van repitiendo los dos últimos estadios (P3000, corte/acabado) o una pasada de microfibra con pulido fino; la quemadura con ampollas es daño: a repintar.
Preguntas frecuentes
¿Se puede lijar el barniz de fábrica de un coche nuevo?
Sí, con límites: barniz sano de 35-55 µm, defecto dentro, granos desde P2500 y plan de ≥20 µm remanentes. El film fresco sigue reticulando semanas: en los tres meses posteriores a la entrega, más pulido que lijado.
¿El lijado en seco a máquina sustituye al húmedo?
En repintado, sí—los discos mesh con aspiración cortan antes—pero dejan rayado más basto a igual grano FEPA, lo que añade un pase de corte. El paso final sigue siendo en húmedo porque el agua arrastra el lodo y evita microarañazos secundarios.
¿Por qué veo círculos tras pulir bajo luz rasante?
Holograma de libro: abrasivo demasiado fino con plato rígido, o exceso de calor. Pase a microfibra con pulido de acabado, reduzca presión a la mitad y baje vueltas. En paneles 1K tiernos, mejor repintar en 2K que perseguir el defecto.
¿Cuándo encerar o sellar tras el trabajo?
Limpie con IPA diluida para retirar aceites y restos de pasta, espere a que el brillo se asiente y proteja. Las piezas repintadas siguen el plan de curado—normalmente unos 30 días antes de encerar, para no atrapar disolventes.
¿Rasguño en plata metalizado implica panel completo?
No por sistema. Si desaparece mojado, vive en el barniz: lijado y pulido bastan. Si tocó la base, la orientación del aluminio no se recompone en zona; el retoque parcial es un compromiso y la calidad de entrega pide panel completo o difuminado hasta la siguiente línea de quiebre.
¿Cómo hacer el proceso repetible en taller?
Tres hábitos: espesores en puntos fijos archivados con la orden; matriz granos/máquina/pastas en la pared (las dos tablas de arriba); auditoría de entrega con brillómetro 60° y tabla DOI contra panel de referencia.
Última actualización: 2026-09-26
Referencias: guía de lijado en húmedo eQualle/Aurus (2025); fichas técnicas de pulido 3M, Koch-Chemie y Spies Hecker; ISO 2813 (brillo 60°); ASTM E430 (DOI); granulometría FEPA/ISO 6344.
Kexin New Materials (Guangdong) Co., Ltd.