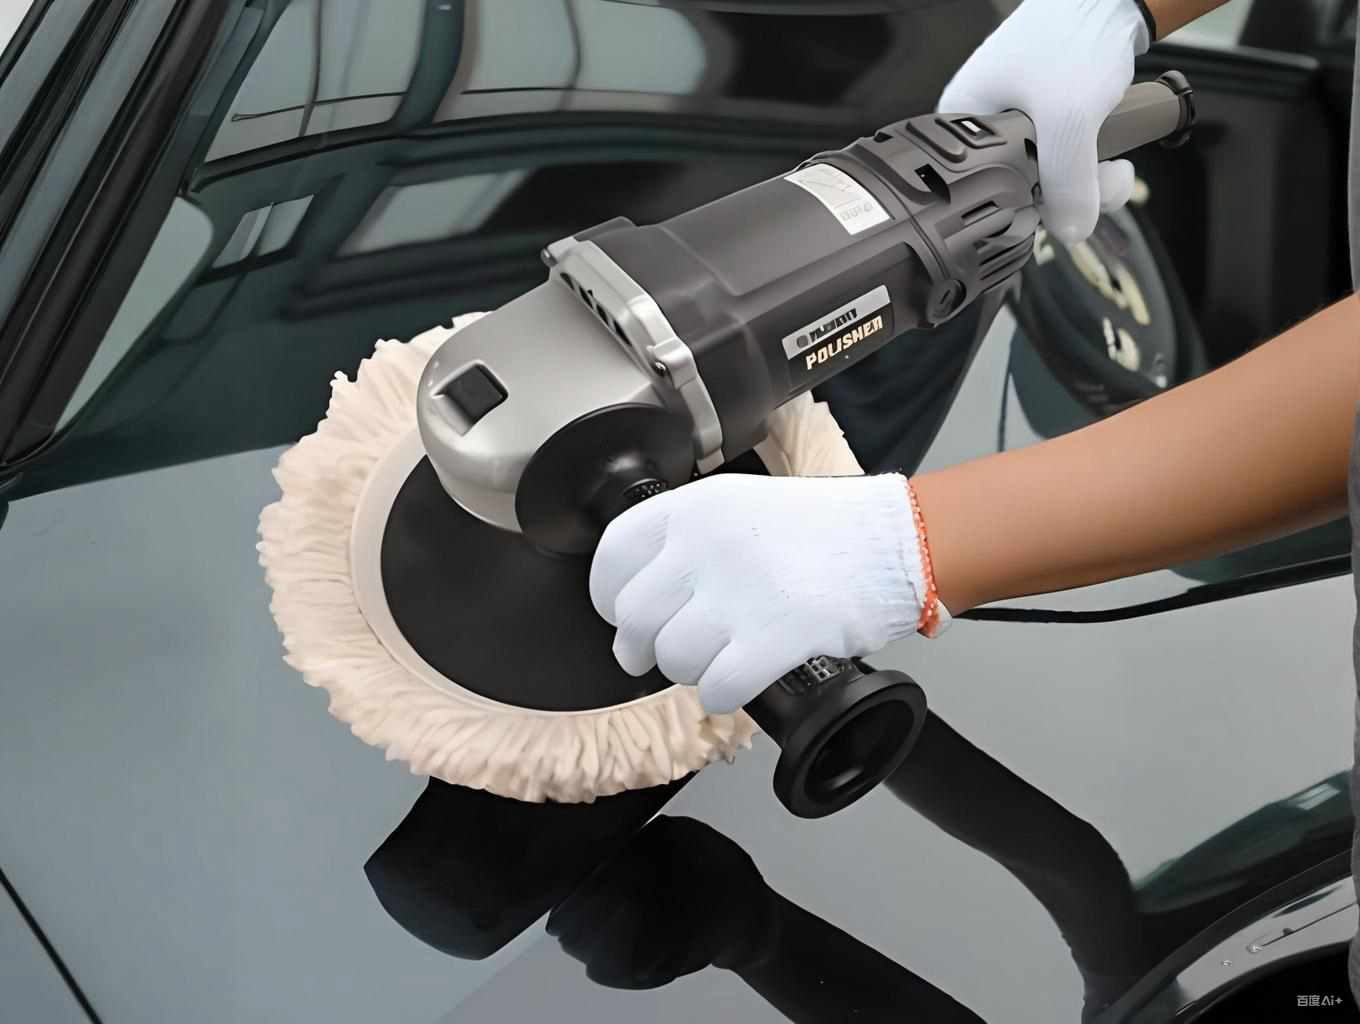
Lixamento molhado e polimento do verniz automotivo são o par de acabamento na repintura e no pós-linha: o lixamento molhado nivela, com papel P1500-P3000 lubrificado a água, a casca de laranja, os escorridos e as partículas presas no verniz; o polimento mecânico apaga o véu do lixamento com pastas de abrasivo decrescente e devolve o brilho espelhado. Ambos consomem apenas verniz—daí uma única condição de contorno: a profundidade do defeito deve ficar abaixo do orçamento de abrasão disponível.
TL;DR — Meça antes de cortar: o verniz OEM costuma ter 35-55 µm num total de 100-150 µm; planeje no máximo 10-15 µm para toda a sequência. Escada: P1500 nivelar — P2000 refinar — P2500 pré-polimento — P3000 final, depois corte e acabamento com pastas escalonadas. Priorize a politriz orbital dupla (DA), mantenha a superfície abaixo de 50-60 °C contra hologramas, e aceite com brilho 60° ISO 2813 e DOI—não só no olhar sob a lâmpada.
Dados-chave
- Espessuras: filme total de fábrica tipicamente 100-150 µm, com verniz 35-55 µm; verniz 2K de repintura aplica-se em torno de 40-60 µm. Mapeie pontos fixos de medição antes do primeiro corte.
- Escada de grãos (orientação da indústria abrasiva): P1500 nivela casca de laranja e escorridos leves, P2000 uniformiza o risco, P2500 pré-polimento, P3000 deixa um véu uniforme que a pasta fina remove. Papel imerso por 10-15 min; água com uma gota de surfactante.
- Remoção (prática com medidor de espessura): uma passada de lixamento do painel tira 3-8 µm dos pontos altos, o corte 2-5 µm, o acabamento ≤1 µm. Pare com ≥20 µm de verniz restante.
- Janelas de máquina: orbitais DA trabalham cerca de 3000-7600 órbitas/min, curso de 15 ou 21 mm, com autolimitação de calor; rotativas 600-2200 rpm cortam mais e exigem mão constante.
- Limiar térmico: vernizes acrílico-poliuretano amolecem acima de cerca de 60 °C na superfície; abrasivo fino + calor + boina rígida prensam micro-ranhuras periódicas de 0,1-1 µm—os hologramas, visíveis em cores escuras.
- Aceitação: verniz de carro novo lê ≥85 GU a 60° (ISO 2813); o DOI (ASTM E430) sobe conforme os riscos desaparecem; o teste do pano molhado não pode revelar sombra de risco antes da entrega.
Triagem: o defeito está dentro do verniz?
Três testes de oficina
Unha: se o degrau persiste molhado, o risco chega ou atravessa o verniz. Véu d'água: defeito que some com umidade está nos ~5 µm superficiais—domínio do lixamento. Diferencial de espessura: compare a zona com o painel vizinho; filme localmente fino denuncia orçamento já gasto em polimentos passados.
Casos de repintura
Calcinação ampla ou esbranquiçamento (vernizes velhos frequentemente sob 15 µm restantes), qualquer furo até a base metálica (a orientação das palhetas não se reconstroi localmente), pérolas trabalhadas em recorte isolado e bordas de esfumado do reparo. Polir aí agrava; a resposta é repintura local ou painel completo.
Cadeia de etapas
- 0 Limpeza e fita: clay bar, máscara nas guarnições e plásticos.
- 1 Nivelar (P1500): bloco de mão ou DA com disco mesh aspirado; passadas leves.
- 2 Refinar (P2000): uniformizar o risco com a superfície sempre alagada.
- 3 Pré-polimento (P2500): sulcos mais rasos, borrife e limpe com frequência.
- 4 Final (P3000): véu fosco uniforme em todo o painel.
- 5 Corte: DA + espuma média + pasta estágio 1 apaga o P3000.
- 6 Acabamento: boina macia ou microfibra + polish eleva o brilho; limpeza com IPA e inspeção LED.
Comparação das rotas de máquina
| Rota | Ajustes típicos | Corte | Risco calor/holograma | Indicada para |
|---|---|---|---|---|
| Orbital dupla (DA) | 3000-7600 opm, curso 15/21 mm, boinas 125-180 mm | Médio | Baixo; autoestanca | Base aquosa + verniz 2K, oficinas de fluxo |
| Rotativa | 600-2200 rpm, boinas 125-180 mm | Alto | Alto sem movimento contínuo | Vernizes OEM duros, defeitos profundos, profissional experiente |
| Bloco de mão | No tato, papel molhado | Baixo | Nulo; risco de marcas de dedo | Arestas, frisos, correção pontual |
Disciplina de parâmetros
- Parta da DA em faixa baixa-média, pressão do peso da boina mais ponta dos dedos; trabalhe quadros de 0,5 m² e confira com termômetro infravermelho—a peça deve voltar abaixo de 35 °C antes de trocar de quadro.
- Grãos das pastas são escalonados: corte na classe de ~10 µm, médio 3-8 µm, acabamento ≤3 µm (algumas com óxidos nanopolidos). Pular estágio garante o fantasma do risco anterior.
- Nunca lixe verniz mole: o 2K de repintura precisa estar totalmente reticulado—a janela de flash e cura está em nosso artigo verniz 2K; filme não curado empelota no papel.
- Em metálicos e pérolas planeje o painel inteiro: o afinamento local destrói a orientação das palhetas (orientação do alumínio).
Hologramas e queimaduras
Por que aparecem
Hologramas (marring) são espalhamento direcional de micro-ranhuras periódicas de 0,1-1 µm prensadas em verniz aquecido: 1K mole, polish fino em boina rígida, alta rotação e repouso. A queimadura vai além—o calor local amolece, forma bolhas ou descolore o filme.
Prevenção e reparo
Previna com o jogo macio: polish fino, rotação baixa, metade da pressão, deslocamento contínuo e pausas de resfriamento; teste num canto escondido. Hologramas rasos saem repetindo os dois últimos estágios (P3000 e corte/acabamento) ou uma passada de microfibra com polish; queimadura bolhada é dano de filme—repinta-se.
Perguntas frequentes
Pode-se lixar o verniz de fábrica de um carro zero?
Sim, com limites: verniz sadio de 35-55 µm, defeito dentro dele, papéis a partir de P2500 e plano de manter ≥20 µm. O filme novo segue reticulando por semanas—nos primeiros três meses prefira polimento a corte agressivo.
A máquina a seco substitui o lixamento molhado?
Na repintura, sim—discos mesh com aspiração cortam mais rápido—mas deixam risco mais bruto no mesmo grão FEPA, custando uma etapa extra de corte. A passada final segue molhada porque a água arrasta o lodo e evita micro-riscos secundários.
Por que vejo círculos sob luz rasante após polir?
Holograma de cartaz: abrasivo fino demais com boina dura demais, ou excesso de calor. Mude para microfibra com polish de acabamento, reduza a pressão pela metade e baixe a rotação. Em painéis 1K moles, repintar em 2K é mais racional que perseguir o defeito.
Quando encerar ou selar depois do serviço?
Limpe com IPA diluído para retirar óleos e resíduo de pasta, espere o brilho estabilizar e proteja. Peças repintadas seguem o plano de cura—em geral cerca de 30 dias antes da cera, para não capturar solventes.
Risco em prata metálica: painel inteiro sempre?
Não necessariamente. Se some molhado, mora no verniz: lixamento e polimento resolvem. Se atingiu a base, a orientação do alumínio não se recompõe em recorte local; o retoque parcial é um meio-termo e a qualidade de entrega quer o painel ou o esfumado até a próxima quebra.
Como tornar o processo repetível na oficina?
Três hábitos: mapa de espessura em pontos fixos arquivado com a ordem de serviço; matriz grão/máquina/pasta afixada (as duas tabelas acima); auditoria de entrega com glanzômetro 60° e placa DOI contra painel de referência.
Última atualização: 2026-09-26
Referências: guia eQualle/Aurus de lixamento molhado (2025); boletins técnicos de polimento da 3M, Koch-Chemie e Spies Hecker; ISO 2813 (brilho 60°); ASTM E430 (DOI); gradação FEPA/ISO 6344.
Kexin New Materials (Guangdong) Co., Ltd.