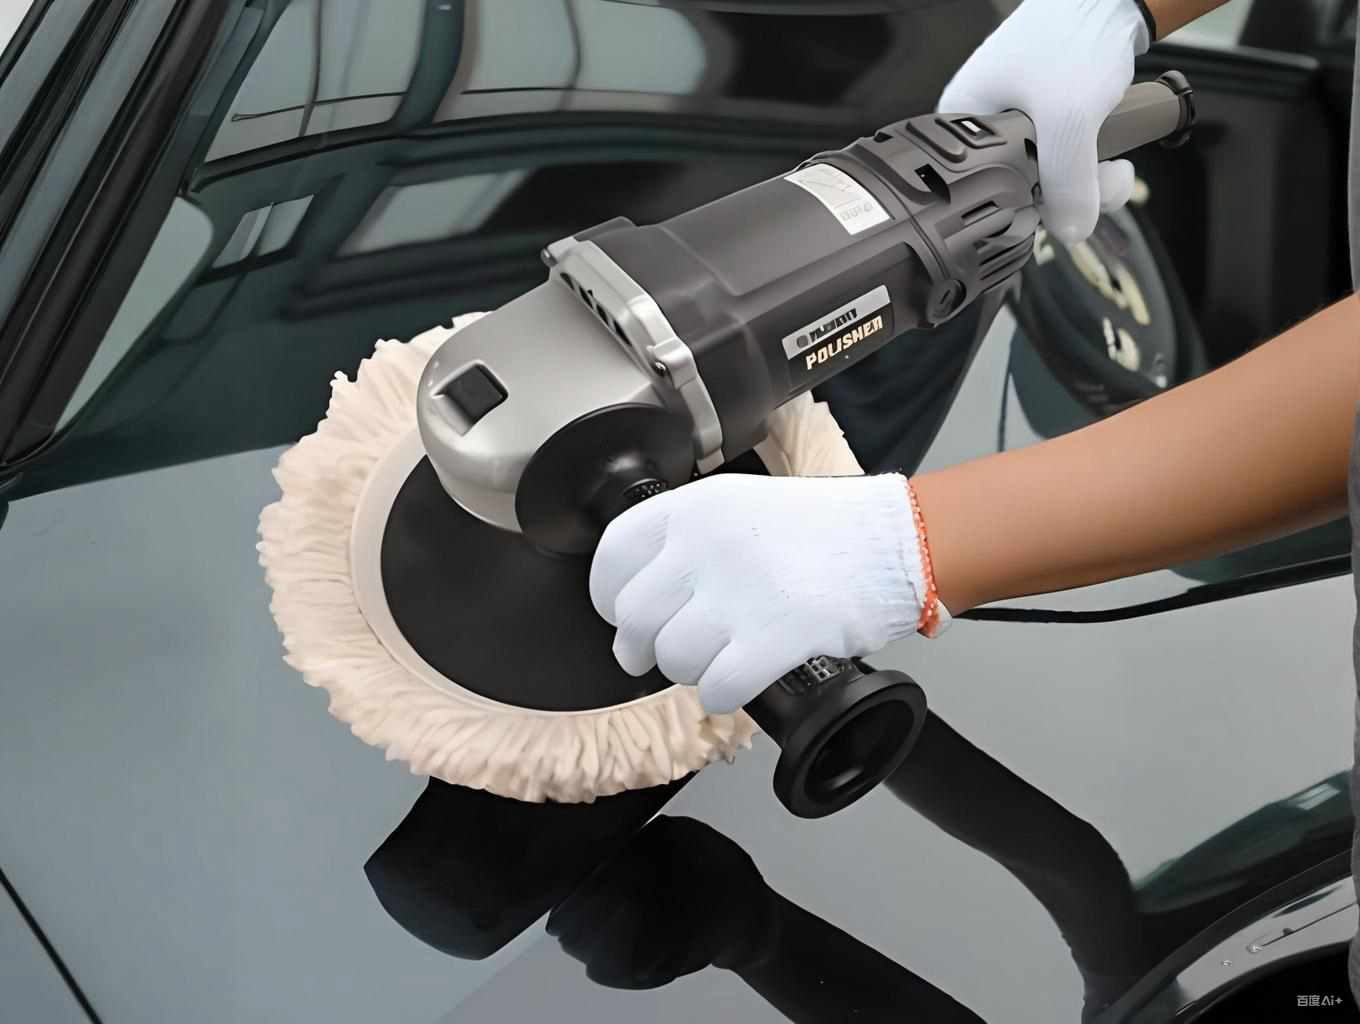
कार के क्लियरकोट की वेट सैंडिंग और पॉलिश रिफिनिश पेंट और पेंट लाइन के अंतिम जोड़े हैं: वेट सैंडिंग पानी के साथ P1500-P3000 जल-रोधी पेपर से क्लियर परत के अंदर की ऑरेंज पील, ड्रिप्स और फँसे कणों को क्रमशः चिपटी करती है; पॉलिश मशीन पर घटते ग्रेट वाले कंपाउंड से सैंडिंग की धुंध हटाकर दर्पण-चमक लौटाती है। दोनों केवल क्लियरकोट खाते हैं—पूरी प्रक्रिया एक ही शर्त पर चलती है: दोष की गहराई शेष घर्षण-बजट से कम होनी चाहिए।
TL;DR — काटने से पहले नापें—OEM क्लियर आमतौर पर कुल 100-150 µm में से 35-55 µm मोटा; पूरे सिक्वेंस के लिए अधिकतम 10-15 µm खर्च तय करें। लडर: P1500 लेवलिंग — P2000 परिष्करण — P2500 प्री-पॉलिश — P3000 फाइनल, फिर चरणबद्ध कट व फिनिश। मशीन में डुअल-एक्शन (DA) को प्राथमिकता, सतह 50-60 °C से नीचे रखें ताकि होलोग्राम न बनें, और हैंडओवर ISO 2813 60° चमक व DOI मापन से—केवल लैंप-निरीक्षण से नहीं।
मुख्य आंकड़े
- कोट मोटाई: फैक्ट्री में कुल कोट आमतौर पर 100-150 µm, जिसमें क्लियर 35-55 µm; रिफिनिश 2K क्लियर लगभग 40-60 µm स्प्रे होता है। पहले काट से पहले निश्चित बिंदुओं पर मोटाई-नक्शा बनाएँ।
- ग्रेट लडर (अब्रेसिव उद्योग गाइड): P1500 हल्की ऑरेंज पील व ड्रिप काटता है, P2000 स्क्रैच पैटर्न समान करता है, P2500 प्री-पॉलिश, P3000 एक समान धुंध छोड़ता है जिसे फिनिश कंपाउंड ले लेता है। पेपर 10-15 मिनट भिगोएँ; पानी + एक बूँद वेटिंग एजेंट।
- हटाई (थिकनेस-गेज व्यवहार): पूरे पैनल पर एक सैंडिंग पास उभरी जगहों से 3-8 µm लेती है, कट पॉलिश 2-5 µm, फिनिश ≤1 µm। जहाँ क्लियर ≥20 µm शेष रहे, वहीं रुकें।
- मशीन विंडो: DA ऑर्बिटल लगभग 3000-7600 ऑर्बिट/मिनट, थ्रो 15 या 21 mm, गर्मी स्वतः-सीमित; रोटरी 600-2200 RPM — तेज़ कटिंग पर लगातार चाल की कुशलता चाहिए।
- ऊष्मा-सीमा: एक्रिलिक-पॉलीयूरीथेन क्लियर सतह के लगभग 60 °C से ऊपर नरम हो जाते हैं; बारीक अब्रेसिव + गर्मी + सख्त पैड 0.1-1 µm गहरी आवधिक सूक्ष्म-खाँचे धँसाते हैं—गहरे रंगों पर होलोग्राम दिखते हैं।
- स्वीकृति: नई कार का क्लियर 60° पर ≥85 GU (ISO 2813) पढ़ता है; DOI (ASTM E430) स्क्रैचों के हटते ही बहाल होता है; गीले कपड़े की जाँच में परछाई-स्क्रैच नहीं बचना चाहिए।
वर्गीकरण पहले: क्या दोष क्लियर के अंदर है?
तीन फील्ड परीक्षण
नाखून-खींच: गीला करने पर भी रुकावट रहे तो स्क्रैच क्लियर की सीमा तक या पार है। जल-परीक्षण: गीला होते ही गायब दोष ऊपरी ~5 µm में—वेट सैंडिंग का इलाका। मोटाई-अंतर: क्षेत्र की तुलना पड़ोसी पैनल से; स्थानीय पतली फिल्म मतलब बजट पुरानी पॉलिशें पहले ही खा चुकी हैं।
री-स्प्रे के मामले
समूह चाकिंग/सफेदी (पुराने क्लियर अक्सर 15 µm से कम शेष), बेस मेटालिक तक पहुँची घिसाई (एल्युमिनियम फ्लेक ओरिएंटेशन स्थानीय रूप से दोबारा नहीं बनता), मोती-पैनल का टुकड़ों में घिसना, और ब्लेंड किनारे। यहाँ पॉलिश बिगाड़ बढ़ाती है—स्थानीय या पूरा पैनल री-स्प्रे।
क्रम-श्रृंखला
- 0 सफाई व मास्किंग: क्ले बार, मोल्डिंग-प्लास्टिक पर टेप।
- 1 लेवलिंग (P1500): हैंड ब्लॉक या DA + मेश डिस्क; हल्की पास।
- 2 परिष्करण (P2000): स्क्रैच समान; सतह सदा सीची रहने दें।
- 3 प्री-पॉलिश (P2500): उभरी रेखाएँ घटीं; बार-बार स्प्रे और वाइप।
- 4 फाइनल (P3000): पूरे पैनल पर एकसमान मैट धुंध।
- 5 कट: DA + मध्यम फोम + चरण-1 कंपाउंड P3000 मिटाता है।
- 6 फिनिश: नरम/माइक्रोफाइबर पैड + फाइन पॉलिश चमक बढ़ाते हैं; IPA वाइप और LED जाँच।
मशीन मार्गों की तुलना
| मार्ग | आदर्श सेटिंग | कटिंग | गर्मी/होलोग्राम जोखिम | अनुकूल |
|---|---|---|---|---|
| डुअल-एक्शन (DA) | 3000-7600 opm, थ्रो 15/21 mm, पैड 125-180 mm | मध्यम | कम; अपने आप थमती है | वॉटरबेस बेस + 2K क्लियर, व्यस्त शॉप |
| रोटरी | 600-2200 RPM, पैड 125-180 mm | उच्च | बिना निरंतर चाल के उच्च | सख्त OEM क्लियर, गहरे दोष, कुशल हाथ |
| हैंड ब्लॉक | अनुमान से, गीला पेपर | कम | शून्य; उंगली-निशान का जोखिम | किनारे, मिरर कैप, स्थानीय सुधार |
पैरामीटर-अनुशासन
- DA को निचले-मध्य बैंड में, पैड के वज़न + उंगली-सिरा दबाव से चलाएँ; लगभग 0.5 m² के खंडों में काम करें और IR थर्मामीटर से जाँचें—अगले खंड में जाने से पहले पैनल 35 °C से नीचे ठंडा हो।
- कंपाउंड के ग्रेट चरणबद्ध: कट ~10 µm वर्ग से, मध्यम 3-8 µm, फिनिश ≤3 µm (कुछ नैनो-ऑक्साइड वाले)। चरण कूदना पिछले स्क्रैच का साया तय दिखाता है।
- नरम क्लियर पर कभी सैंडिंग न करें: रिफिनिश 2K का पूरी तरह क्रॉसलिंक होना ज़रूरी—फ्लैश व क्योर-विंडो हमारे 2K क्लियरकोट लेख में; बिना क्रॉसलिंक हुई फिल्म पेपर पर गठरी बनाती है।
- मेटालिक/मोती-पैनल पर पूरे पैनल की योजना बनाएँ; स्थानीय पतला करना फ्लेक ओरिएंटेशन बिगाड़ देता है (एल्युमिनियम फ्लेक ओरिएंटेशन)।
होलोग्राम और जलने के निशान
क्यों बनते हैं
होलोग्राम (marring) गर्म हुए क्लियर में धँसी 0.1-1 µm आवधिक सूक्ष्म-खाँचों का दिशात्मक प्रकीर्णन है: नरम 1K क्लियर + फाइन पॉलिश सख्त पैड पर + ऊँची रफ़्तार और ठहराव। जलना इससे गहरा—स्थानीय गर्मी फिल्म को नरम, फफोलेदार या विवर्ण कर देती है।
रोकथाम और सुधार
रोकथाम सॉफ्ट सेट से: फाइन पॉलिश, कम रफ़्तार, आधा दबाव, निरंतर चाल, ठंडक-विराम; पहले छिपे कोने में परख लें। उथले होलोग्राम अंतिम दो चरण दोहराने (P3000 फिर कट/फिनिश) या माइक्रोफाइबर + फाइन पॉलिश की एक पास से जाते हैं; फफोले वाला जलना कोट क्षति है—री-स्प्रे।
अक्सर पूछे प्रश्न
क्या नई कार का फैक्ट्री फिनिश वेट सैंड हो सकता है?
हाँ, हदों में: स्वस्थ 35-55 µm क्लियर, दोष उसके अंदर, P2500 से बारीक पेपर और ≥20 µm शेष की योजना। ताज़ा कोट हफ़्तों तक क्रॉसलिंक होता रहेगा—डिलीवरी के लगभग तीन महीने तक मोटी सैंडिंग से बचकर केवल पॉलिश करें।
क्या ड्राई मशीन सैंडिंग वेट सैंडिंग को बदल सकती है?
रिफिनिश में हाँ—मेश डिस्क + एक्सट्रैक्शन तेज़ काटती हैं—पर समान FEPA ग्रेड पर मोटा निशान छोड़ती हैं, जिससे एक कट चरण जुड़ जाता है। अंतिम पास वेट ही रखें क्योंकि पानी स्लरी बहाकर द्वितीयक स्क्रैच रोकता है।
पॉलिश के बाद तेज़ रोशनी में घेरे क्यों दिखते हैं?
किताबी होलोग्राम: बहुत बारीक अब्रेसिव सख्त पैड पर, या अधिक गर्मी। माइक्रोफाइबर + फिनिश पॉलिश पर जाएँ, दबाव आधा, रफ़्तार कम। नरम 1K पैनलों पर दोष के पीछे भागने के बजाय 2K री-स्प्रे समझदारी है।
काम के बाद वैक्स/सील कब लगाएँ?
IPA तनु से तेल व कंपाउंड-अवशेष पोंछें, चमक स्थिर होने दें, फिर संरक्षण। नए स्प्रे किए अंग क्योर-शेड्यूल पर चलते हैं—आमतौर पर वैक्स से पहले लगभग 30 दिन ताकि सॉल्वेंट अंदर कैद न रहें।
सिल्वर मेटालिक पर स्क्रैच—पूरा पैनल री-स्प्रे?
हमेशा नहीं। गीला करते ही गायब हो तो दोष क्लियर में है: वेट सैंड + पॉलिश काफ़ी। बेस तक पहुँचा हो तो एल्युमिनियम ओरिएंटेशन स्थानीय रूप से नहीं बनता; आंशिक सुधार समझौता है, डिलीवरी-क्वालिटी पूरा पैनल या अगली ब्रेक-लाइन तक ब्लेंड माँगती है।
शॉप में प्रक्रिया को दोहराव-योग्य कैसे बनाएँ?
तीन आदतें: हर वर्क-ऑर्डर के साथ मोटाई-पॉइंट रिकॉर्ड सेव करें; ग्रेट/मशीन/कंपाउंड मैट्रिक्स दीवार पर (ऊपर की दो तालिकाएँ); और हैंडओवर ऑडिट 60° ग्लॉस-मीटर + DOI बोर्ड को संदर्भ पैनल से तुलना करके।
अंतिम अद्यतन: 2026-09-26
संदर्भ: eQualle/Aurus वेट सैंडिंग गाइड (2025); 3M, Koch-Chemie, Spies Hecker के पॉलिश तकनीकी बुलेटिन; ISO 2813 (60° चमक); ASTM E430 (DOI); FEPA/ISO 6344 ग्रेड।
Kexin New Materials (Guangdong) Co., Ltd.