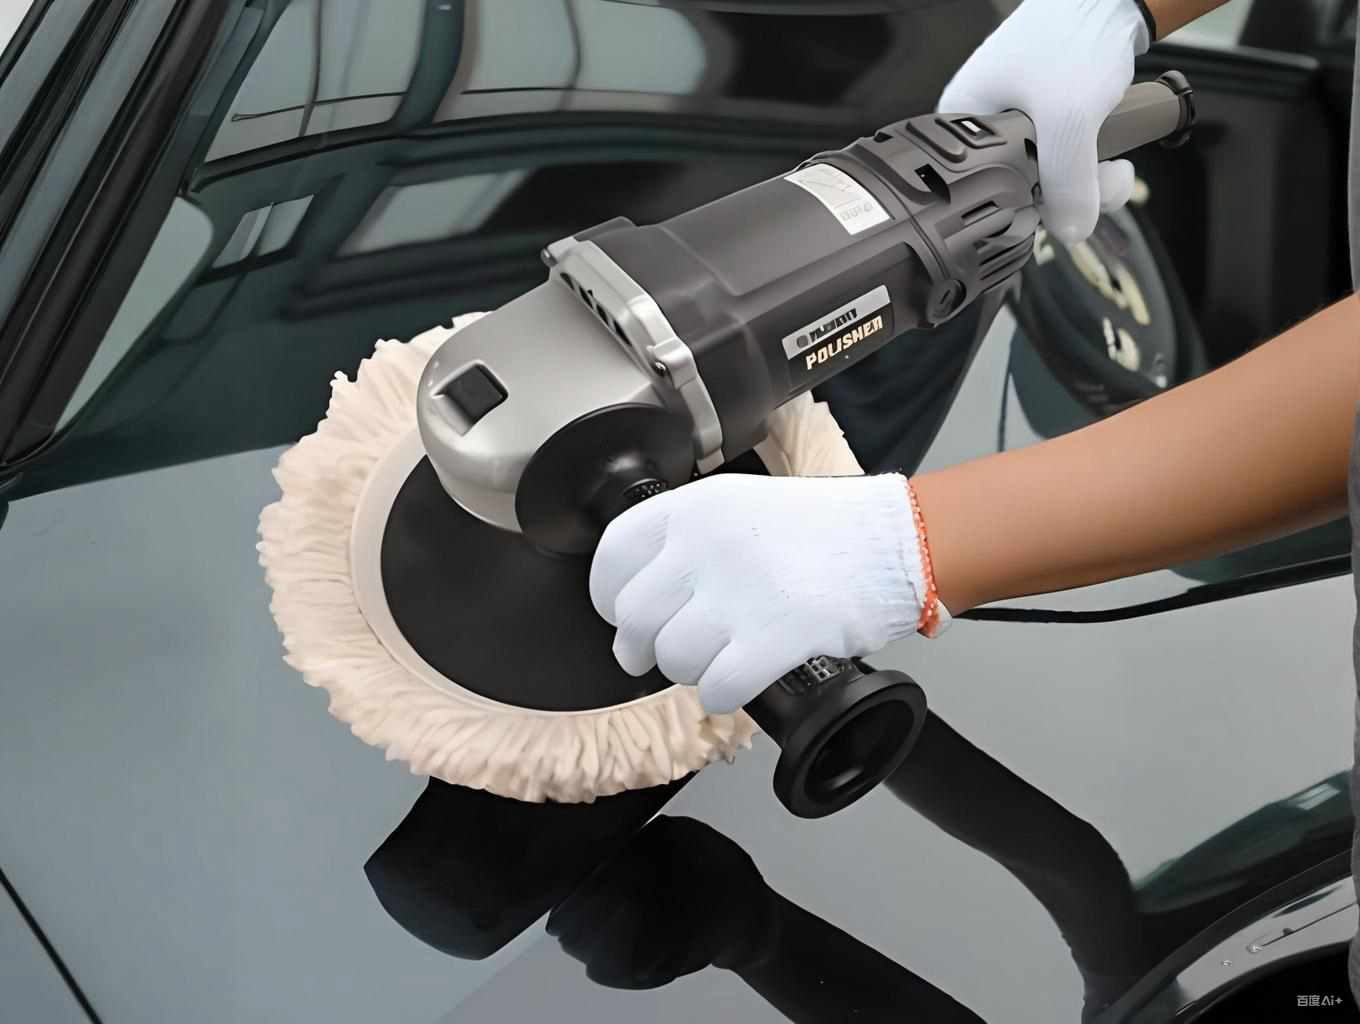
کار کے کلیئر کوٹ کی گیلا سنڈنگ اور پالش ری فنش پینٹ اور پینٹ لائن کے اختتامی جوڑے ہیں: گیلا سنڈنگ پانی کی لبریکیشن کے ساتھ P1500-P3000 پپر سے کلیئر کوٹ کے اندر اورینج پیلس، ڈرپس اور قید شدہ ذرات کو مرحلہ وار ہموار کرتی ہے؛ پالش مشین پر گرتی ہوئی گرٹ والے کمپاؤنڈ سے سنڈنگ کا دھندلا پن ختم کر کے آئینہ جیسی چمک واپس لاتی ہے۔ دونوں صرف کلیئر کوٹ کھاتے ہیں—پورا عمل ایک قید پر چلتا ہے: عیب کی گہرائی باقی ماندہ ایبریشن بجٹ سے چھوٹی ہونی چاہیے۔
TL;DR — کاٹنے سے پہلے ناپیں: OEM کلیئر عام طور پر کل 100-150 µm میں سے 35-55 µm موٹا ہوتا ہے، اس لیے پوری ترتیب کے لیے زیادہ سے زیادہ 10-15 µm خرچ طے کریں۔ لڈر: P1500 ہمواری — P2000 تہذیب — P2500 پہلے پالش — P3000 آخری، پھر کٹ اور فِنش مرحلہ وار۔ مشین میں DA کو ترجیح، سطح 50-60 °C سے نیچے رکھیں تاکہ ہولوگرام نہ بنیں، اور تسلیمی ISO 2813 چمک اور DOI پیمائش سے ہو نہ کہ محض لیمپ دیکھنے سے۔
اہم اعداد
- کوٹ موٹائیں: کارخانہ جی کل کوٹ عام 100-150 µm، اس میں کلیئر 35-55 µm؛ ری فنش 2K کلیئر تقریباً 40-60 µm سپرے ہوتا ہے۔ پہلے کاٹ سے پہلے مقررہ پوائنٹس پر موٹائی کا نقشہ بنائیں۔
- گرٹ لڈر (ابریسیو انڈسٹری گائیڈ): P1500 ہلکی اورینج پیلس اور ڈرپس کاٹتا ہے، P2000 خراچوں کو یکساں کرتا ہے، P2500 پالش سے پہلے کی نرمی، P3000 ایک یکساں دھند چھوڑتا ہے جو فِنش کمپاؤنڈ لے لیتا ہے۔ پپر 10-15 منٹ بھگوئیں؛ پانی + ایک قطرہ وٹنگ ایجنٹ۔
- ہٹایا گیا مادہ (_thickness gauge_ تجربہ): پینل بھر کی سنڈنگ بلبلوں سے 3-8 µm، کٹ پالش 2-5 µm، فِنش ≤1 µm اتارتی ہے۔ جب کلیئر ≥20 µm باقی رہے تو رک جائیں۔
- مشین ونڈوز: DA آربیٹل مشینیں تقریباً 3000-7600 آر بٹ/منٹ، تھرو 15 یا 21 mm، حرارت خود محدود؛ روٹری 600-2200 RPM — زیادہ کٹنگ مگر مستقل حرکت کا ماہر چاہیے۔
- حرارت کی سرحد: ایکریلک پولی یوریتھین کلیئر سطح کے تقریباً 60 °C سے اوپر نرم ہو جاتے ہیں؛ باریک ابریو + گرمی + سخت پیڈ 0.1-1 µm کے ادوار دار مائیکرو گرووز دباتے ہیں جو گہرے رنگوں میں ہولوگرام نظر آتے ہیں۔
- تسلیمی: نئے کار کا کلیئر 60° پر ≥85 GU (ISO 2813) پڑھتا ہے؛ DOI (ASTM E430) خراچوں کے جاتے ہوئے واپس آتا ہے؛ گیلے کپڑے کے ٹیسٹ میں سایہ خراچ نہیں بچنا چاہیے۔
پہلے درجہ بندی: کیا عیب کلیئر کے اندر ہے؟
تین فیلڈ ٹیسٹ
ناخن کھینچنا: گیلا کرنے پر بھی رکاوٹ محسوس ہو تو خراچ کلیئر کی حد تک یا اس سے پرے ہے۔ پانی: گیلا ہوتے ہی غائب عیب اوپری ~5 µm میں—گیلا سنڈنگ کا علاقہ۔ موٹائی کا فرق: عیب زدہ علاقے کو ملحقہ پینل سے ناپیں؛ مقامی پتلا پن یعنی بجٹ پرانی پالشیں پہلے ہی کھا چکی ہیں۔
ری سپرے کے کیس
پورے پینل کی چاکنگ یا پیلا پڑنا (بوڑھے کلیئر اکثر 15 µm سے کم رہ جاتے ہیں)، میٹالک بیس تک رگڑ (ایلومینیم فلیک کی ترتیب مقامی طور پر بحال نہیں ہوتی)، پرل پینلز کے الگ ٹکڑے، اور بلینڈ کی سرحدیں۔ یہاں پالش بگاڑ بڑھاتی ہے؛ مقامی یا پورا پینل ری سپرے حل ہے۔
مراتب کی زنجیر
- 0 صفائی اور ماسکنگ: کِے کِلے، مولڈنگ اور پلاسٹک پر ٹیپ۔
- 1 ہمواری (P1500): ہینڈ بلاک یا DA + میش ڈسک؛ ہلکے پاس۔
- 2 تہذیب (P2000): یکساں خراچ؛ سطح ہمیشہ تر۔
- 3 پیشگی پالش (P2500): کم گہری لکیریں؛ بار بار اسپرے اور وائپ۔
- 4 آخری (P3000): پورے پینل پر یکساں میٹ دھند۔
- 5 کٹ: DA + درمیانے فوم + اسٹیج 1 کمپاؤنڈ P3000 مٹاتا ہے۔
- 6 فِنش: نرم/مائیکرو فائبر پیڈ + فائن پالش چمک بڑھاتا ہے؛ IPA وائپ اور LED معائنہ۔
مشینی راؤٹوں کا موازنہ
| راؤٹ | عام سیٹنگ | کٹنگ پاور | گرمی/ہولوگرام خطرہ | بہترین |
|---|---|---|---|---|
| ڈوئل ایکشن آربیٹل (DA) | 3000-7600 opm، تھرو 15/21 mm، پیڈ 125-180 mm | درمیانہ | کم؛ خود رکتی ہے | واٹر بیس + 2K کلیئر، مصروف شاپس |
| روٹری | 600-2200 RPM، پیڈ 125-180 mm | زیادہ | بغیر مستقل حرکت کے زیادہ | سخت OEM کلیئر، گہرے عیب، مہارت شدہ ہاتھ |
| ہاتھ سے | محسوس، گیلا پپر | کم | کوئی نہیں؛ انگلیوں کے نشان کا خطرہ | کنارے، مرر کیپس، مقامی اصلاح |
پیرامیٹر کی پابندی
- DA کو درمیانہ-کم رفتار سے شروع کریں؛ پیڈ کا وزن + انگلی کا دباؤ؛ تقریباً 0.5 m² کے خانوں میں کام کریں اور IR تھرمامیٹر سے چیک کریں—اگلا خانہ اس سے پہلے کہ پینل 35 °C سے نیچے نہ آ جائے۔
- کمپاؤنڈ کی گرٹ مرحلہ وار: کٹ ~10 µm کلاس سے، درمیانہ 3-8 µm، فِنش ≤3 µm (کچھ نینو آکسائیڈ کے ساتھ۔ ایک مرحلہ چھوڑنا پچھلی خراچ کا سایہ یقینی بناتا ہے۔
- نرم کلیئر کبھی سنڈ نہ کریں: ری فنش 2K کو پوری طرح کراس لنک ہونا چاہیے — فلاش اور کیور ونڈو ہمارے 2K کلیئر آرٹیکل میں؛ غیر کراس لنکڈ فلم پپر پر گٹھلیاں بناتی ہے۔
- میٹالک اور پرل پر پینل بھر کا پلان بنائیں؛ مقامی پتلا کرنا فلیک کی ترتیب بگاڑ دیتا ہے (ایلومینیم فلیک ترتیب)۔
ہولوگرام اور جلنے کے نشان
کیوں بنتے ہیں
ہولوگرام (marring) گرم کلیئر میں دبی ہوئی 0.1-1 µm ادوار دار مائیکرو گرووز کی سمتی بکھراؤ ہے: نرم 1K کلیئر، سخت پیڈ پر فائن پالش، زیادہ رفتار اور قیام۔ جلن اس سے گہری—مقامی حرارت فلم کو نرم، بلڈر یا بد رنگ کر دیتی ہے۔
بچاؤ اور مرمت
بچاؤ نرم سیٹ سے: فائن پالش، کم رفتار، آدھا دباؤ، مسلسل حرکت، ٹھنڈک کے وقفے؛ پہلے چھپے کونے پر آزمائیں۔ گہرے نہ ہونے والے ہولوگرام آخری دو مراحل (P3000 پھر کٹ/فِنش) دہرانے یا مائیکرو فائبر + فائن پالش کے ایک پاس سے جاتے ہیں؛ بلڈر والی جلن فلم کا نقصان ہے—ری سپرے۔
عام سوالات
کیا نئے کار کی فیکٹری فنش گیلا سنڈ ہو سکتی ہے؟
ہاں، حدود میں: تندرست 35-55 µm کلیئر، عیب اس کے اندر، P2500 سے باریک پپر اور ≥20 µm بقايا کا پلان۔ تازہ کوٹ ہفتوں تک کراس لنک ہوتا رہتا ہے—تقریباً تین ماہ تک صرف پالش، کڑوا سنڈ نہیں۔
کیا خشک مشین سنڈنگ گیلا سنڈنگ کی جگہ لے سکتی ہے؟
ری فنش میں ہاں—میش ڈسک + ایکسٹریکشن جلدی کاٹتی ہیں—مگر FEPA گریڈ پر موٹا نشان چھوڑتی ہیں جس سے کٹ مرحلہ بڑھ جاتا ہے۔ آخری پاس پھر بھی گیلی رہے کیونکہ پانی چرنی بہا کر ثانوی خراچیں روکتا ہے۔
پالش کے بعد تیز روشنی میں حلقے کیوں؟
کتابی ہولوگرام: بہت باریک ابریو سخت پیڈ پر، یا زیادہ گرمی۔ مائیکرو فائبر + فِنش پالش پر جائیں، دباؤ آدھا، رفتار کم۔ نرم 1K پینلز پر عیب کے پیچھے بھاگنے کے بجائے 2K ری سپرے زیادہ سمجھداری ہے ہے۔
کام کے بعد ویکس/سیل کب؟
پہلے IPA کے پتلا محلول سے تیل اور کمپاؤنڈ کے باقیات صاف کریں، چمک کو ٹھہرنے دیں پھر حفاظت۔ نئے سپرے شدہ پارٹس کیوریٹ شیڈول پر چلتے ہیں—عام طور پر ویکس سے پہلے تقریباً 30 دن تاکہ سلوینٹ قید نہ ہوں۔
سلور میٹالک پر خراچ—پورا پینل ری سپرے؟
لازمی نہیں۔ گیلا کرنے پر غائب ہو تو عیب کلیئر میں ہے: گیلا سنڈ + پالش کافی۔ بیس تک پہنچے تو ایلومینیم کی ترتیب مقامی طور پر بحال نہیں ہوتی؛ مقامی مرمت سمجھوتہ ہے، ڈیلیوری کوالٹی پورا پینل یا اگلی سی لائن تک بلینڈ مانگتی ہے۔
شاپ میں عمل کو دوبارہ قابل تکرار کیسے بنائیں؟
تین عادات: ہر ورک آرڈر کے ساتھ موٹائی پوائنٹس کا ریکارڈ؛ گرٹ/مشین/کمپاؤنڈ میٹرکس دیوار پر (اوپر والی دو ٹیبلز)؛ اور ڈیلیوری آڈٹ 60° گلاز میٹر + DOI بورڈ کو ریفرنس پینل سے مقابلہ کر کے۔
آخر اپ ڈیٹ: 2026-09-26
حوالہ جات: eQualle/Aurus گیلا سنڈنگ گائیڈ (2025); 3M، Koch-Chemie اور Spies Hecker پالش ٹیکنیکل بلیٹن؛ ISO 2813 (60° چمک)؛ ASTM E430 (DOI)؛ FEPA/ISO 6344 گرٹ گریڈ。
Kexin New Materials (Guangdong) Co., Ltd.