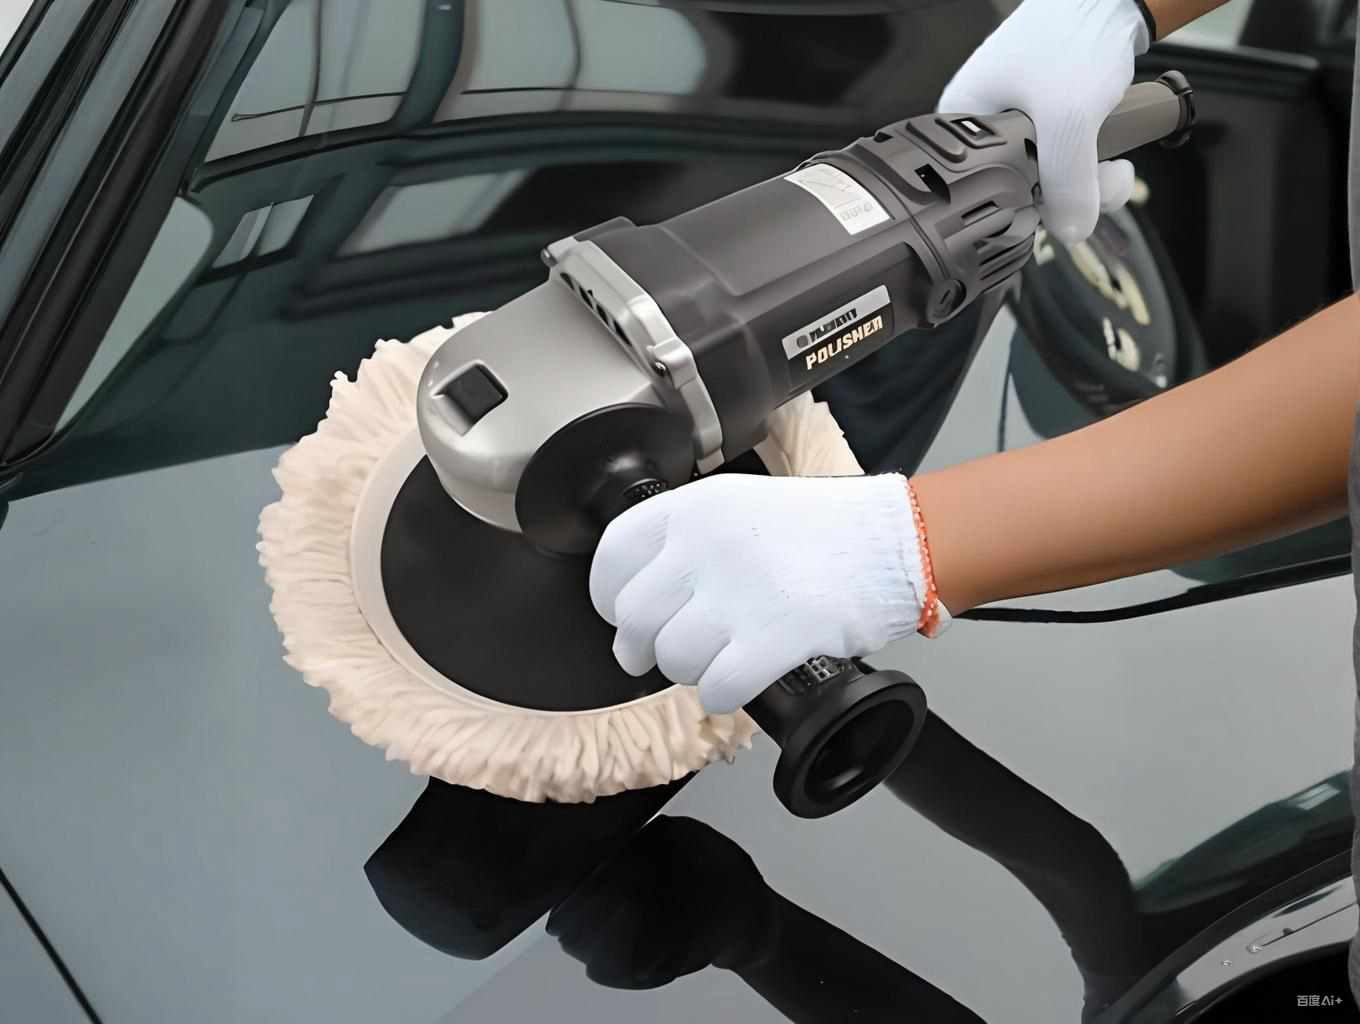
Nassschliff und Politur von Automobil-Klarlack bilden das Finish-Duo in Lackieranlage und Karosseriewerkstatt: Der Nassschliff schneidet mit wasserfesten Papieren P1500-P3000 im Klarlack Orangenhaut, Läufer und Staubeinschlüsse plan, die Politur entfernt mit abgestuften Schleifmitteln im Maschineneinsatz den Schleier und stellt den Spiegelglanz wieder her. Beide Schritte verbrauchen nur Klarlack—deshalb gilt eine Randbedingung: Die Fehlstellentiefe muss kleiner sein als das verbleibende Abtragsbudget.
TL;DR — Erst messen, dann schneiden: OEM-Klarlack misst typisch 35-55 µm bei insgesamt 100-150 µm Schichtaufbau, also für die ganze Kette maximal 10-15 µm einplanen. Leiter: P1500 nivellieren — P2000 verfeinern — P2500 Zwischenschliff — P3000 final, danach Cut und Finish in Stufen. Bevorzugt Exzentermaschine (DA), Oberflächentemperatur unter 50-60 °C gegen Hologramme, Abnahme über 60°-Glanz nach ISO 2813 und DOI statt nur Lampenblick.
Kennzahlen
- Schichtdicken: OEM meist 100-150 µm gesamt, davon Klarlack 35-55 µm; Reparatur-2K-Klarlack wird auf etwa 40-60 µm nass gespritzt. Vor dem ersten Schnitt feste Messpunkte dokumentieren.
- Kornleiter (Praxis der Schleifmittelhersteller): P1500 nivelliert Orangenhaut und leichte Läufer, P2000 vereinheitlicht das Schliffbild, P2500 schwächt die Riefen ab, P3000 hinterlässt einen gleichmäßigen Schleier, den eine Finish-Politur nimmt. Papier 10-15 min wässern; Wasser mit tropfen Netzmittel.
- Materialabtrag (Messpraxis mit Schichtdickenmessgerät): ein Nassschliff über die Fläche nimmt 3-8 µm von den Hochstellen, eine Cut-Politur 2-5 µm, ein Finish ≤1 µm. Ausstieg erst bei ≥20 µm Restklarlack.
- Maschinenfenster: DA-Exzenter laufen etwa 3000-7600 Umdrehungen/min (Orbits) mit 15 oder 21 mm Hub und selbstlimitierender Hitze; Rotationsmaschinen 600-2200 U/min schneiden schneller, verlangen aber konsequente Führung.
- Thermikgrenze: Acryl-Polyurethan-Klarlacke erweichen oberhalb von etwa 60 °C deutlich; feines Schleifmittel plus Wärme plus harter Teller prägen periodische Mikroriefen von 0,1-1 µm—als Hologramme auf dunklen, DOI-starken Flächen sichtbar.
- Abnahme: neuer Klarlack zeigt ≥85 GU bei 60° (ISO 2813); DOI (ASTM E430) steigt mit dem Verschwinden der Riefen; der Nass-Wisch-Test darf vor Übergabe keine Geisterriefen mehr zeigen.
Sortierung: sitzt der Fehler im Klarlack?
Drei Feldtests
Nagelprobe: Bleibt der Widerstand beim Nässen bestehen, reicht der Kratzer bis an oder durch den Klarlack. Wasserfilm: Verschwindet der Fehler nass, liegt er in den obersten ~5 µm—Nassschliff-Terrain. Schichtdifferenz: Fehlstelle gegen Nachbarfeld messen; lokal dünner Film heißt, frühere Politur hat das Budget bereits verbraucht.
Fälle für Neulackierung
Flächige Kreidung oder Vergilbung (Altklarlack oft unter 15 µm Rest), jeder Durchschliff in Metallic-Basis (Flake-Orientierung lässt sich lokal nicht nachbauen), einzeln behandelte Perleffekt-Felder und Verlaufskanten von Reparaturlack. Hier verschlimmert Politur—es führt kein Weg an lokaler oder Feldderneulackierung vorbei.
Die Prozesskette
- 0 Reinigung und Abklebung: Knetlack-Entfernung, Tape an Zierleisten und Kunststoff.
- 1 Nivellieren (P1500): Schleifklotz oder DA mit Mesh-Scheibe; leichte Bahnen auf Hochstellen.
- 2 Verfeinern (P2000): gleichmäßiges Schliffbild, Fläche ständig geflutet halten.
- 3 Vorschwappen (P2500): flachere Riefen, häufig besprühen und wischen.
- 4 Final (P3000): homogener matter Film über das ganze Feld.
- 5 Cut: DA + Mittelschaum + Politur Stufe 1 nimmt das P3000-Bild.
- 6 Finish: weicher Teller + Feinstpolitur hebt den Glanz; IPA-Wisch und LED-Kontrolle.
Maschinenwege im Vergleich
| Weg | Typische Einstellung | Schnittkraft | Hitze- und Hologrammrisiko | Stärke |
|---|---|---|---|---|
| Exzenter (DA) | 3000-7600 Orbits/min, 15/21 mm Hub, Teller 125-180 mm | Mittel | Niedrig; Maschine stellt selbst ab | Wasserbasis + 2K-Klarlack, Werkstatt-Durchsatz |
| Rotation | 600-2200 U/min, Teller 125-180 mm | Hoch | Hoch ohne permanente Bewegung | Harte OEM-Klarlacke, tiefe Fehler, geübte Hand |
| Handklotz | Gefühl, Nasspapier | Niedrig | Keins; Gefahr von Druckstellen | Kanten, Spiegelkappen, punktuelle Korrektur |
Parameter-Disziplin
- DA im unteren Mittelfeld anfahren; Druck nur Tellergewicht plus Fingerspitzengefühl; in Abschnitten von 0,5 m² arbeiten und mit IR-Thermometer gegenprüfen—vor dem Wechsel muss die Fläche unter 35 °C abgekühlt sein.
- Politurkörnung ist gestuft: Cut arbeitet in der ~10-µm-Klasse, Medium 3-8 µm, Finish ≤3 µm (teils nanopolierter Oxide). Eine Stufe überspringen heißt, den Geisterritz vorheriger Riefen zu riskieren.
- Niemals auf weichem Klarlack schleifen: 2K-Reparaturlack muss vollständig vernetzt sein—Topfzeit- und und Abbindefenster siehe unser 2K-Klarlack-Artikel; unvernetzter Film wallt auf dem Papier.
- Auf Metallic und Perlmutt nur Feld-ganz planen: lokale Verdünnung zerstört die Flake-Orientierung (siehe Alu-Flake-Orientierung).
Hologramme und Verbrennung
Entstehung
Hologramme (Marring) sind gerichtete Streuung an periodischen, 0,1-1 µm tiefen Mikroriefen im erwärmten Klarlack: weicher 1K-Lack, Feinstpolitur auf hartem Teller, hohe Drehzahl und Standzeit zusammen. Verbrennung geht weiter: örtliche Hitze erweicht, wirft Blasen oder verfärbt den Film.
Vorbeugung und Reparatur
Vorbeugen im weichen Set: Feinstpolitur, niedrige Drehzahl, wenig Druck, ständige Bewegung, Abkühlpausen; erst an verdeckter Ecke testen. Flache Hologramme verschwinden durch Wiederholen der letzten Stufen (P3000, dann Cut/Finish) oder einen Mikrofasergang mit Feinstpolitur; verbrannte Blasen sind Beschädigung—Weg zur Neulackierung.
Häufige Fragen
Darf man Neuwagen-Oberflächen nass schleifen?
Ja, mit Grenzen: gesunde 35-55 µm Klarlack, Fehler darin, Papiere ab P2500 und Rest ≥20 µm einplanen. Frischer Lack härtet wochenlang nach—in den ersten drei Monaten eher polieren als schneiden.
Ersetzt Maschinenschliff (trocken) den Nassschliff?
In der Werkstatt ja—Mesh-Scheiben mit Absaugung schneiden schneller, hinterlassen aber ein gröberes Bild gleicher FEPA-Körnung, was einen Cut-Gang kostet. Der finale Gang bleibt nass, weil Wasser den Abrieb schwemmt und Zweitkratzer verhindert.
Warum sehe ich nach dem Polieren Kreise im Streiflicht?
Lehrbuch-Hologramm: zu feines Mittel auf zu hartem Teller oder zu heiß gefahren. Auf Mikrofaserteller mit Finish-Politur wechseln, Druck halbieren, Drehzahl raus. Auf weichem 1K eher neu lackieren statt dem Fehler hinterherpolieren.
Wann kann ich nach dem Job wachsen oder versiegeln?
Erst IPA-Verdünnung abwischen (Öl- und Politurrückstände), Glanz stabilisieren lassen, dann schützen. Frisch lackierte Teile folgen dem Aushärteplan—üblich rund 30 Tage bis zur Versiegelung, damit keine Lösemittel eingeschlossen werden.
Kratzer im Silber-Metallic: gleich das ganze Feld neu?
Nicht automatisch. Verschwindet er beim Nässen, lebt er im Klarlack: Nassschliff und Politur. Ist die Basis getroffen, lässt sich die Aluminium-Flake-Orientierung lokal nicht rekonstruieren; Teilkorrektur ist ein Kompromiss, Übergabequalität braucht das Feld oder den Verlauf bis zur nächsten Bruchkante.
Wie macht ein Betrieb das wiederholbar?
Drei Routinen: Schichtdickenpunkte zum Auftrag dokumentieren; die Matrix Korn/Maschine/Politur hängt (die zwei Tabellen oben); Übergabe-Audit mit 60°-Glanzmessgerät und DOI-Tafel gegen Referenzfeld.
Stand: 2026-09-26
Quellen: eQualle/Aurus Nassschliff-Leitfaden (2025); 3M-, Koch-Chemie- und Spies-Hecker-Technikblätter zur Lackaufbereitung; ISO 2813 (60°-Glanz); ASTM E430 (DOI); FEPA/ISO 6344-Kornung.
Kexin New Materials (Guangdong) Co., Ltd.