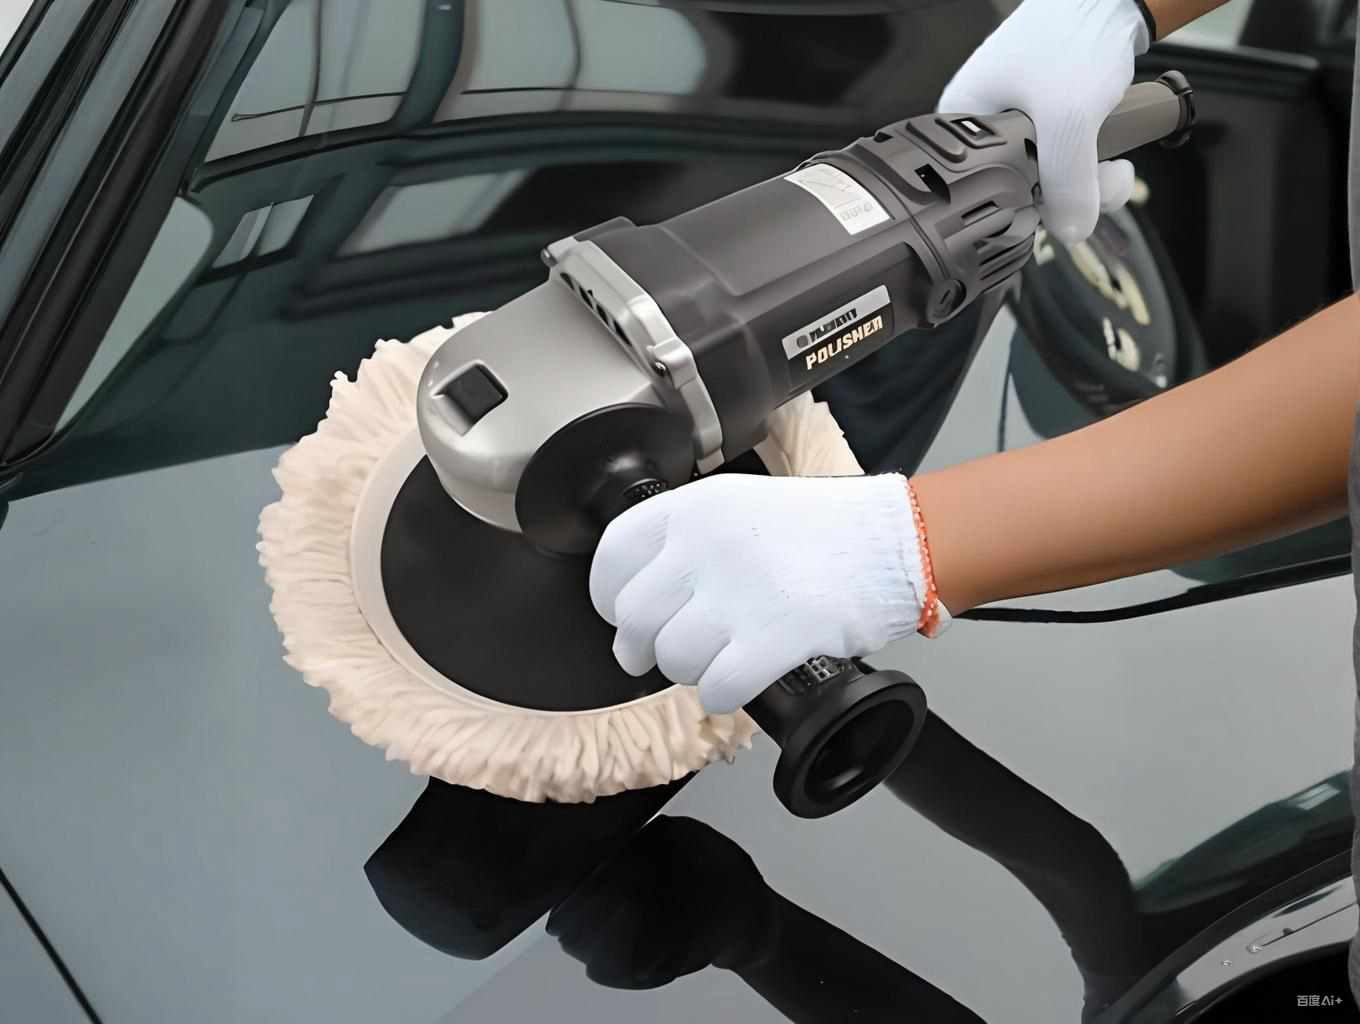
Мокрая шлифовка и полировка автомобильного лака — завершающая пара операций в окрасочных цехах и кузовном ремонте: мокрая шлифовка водостойкими шкурками P1500-P3000 срезает в лаковом слое «апельсиновую корку», подтёки и включения, а полировка машинной машиной с убывающими абразивами снимает шлифовальную матовость и возвращает зеркальный блеск. Обе операции расходуют только лак, поэтому у всего процесса одно граничное условие: глубина дефекта должна быть меньше доступного абразивного резерва.
TL;DR — Сначала измерить, потом снимать: заводской лак обычно 35-55 мкм при общей толщине покрытия 100-150 мкм, так что на всю последовательность закладывайте максимум 10-15 мкм. Лестница: P1500 выравнивание — P2000 уточнение — P2500 предполировка — P3000 финал, далее куптинг и финиш по ступеням. Приоритет — эксцентриковая DA-машина; держите поверхность ниже 50-60 °C против голограмм и принимайте по блеску 60° ISO 2813 и DOI, а не только «на глаз под лампой».
Ключевые данные
- Толщины: у OEM покрытие обычно 100-150 мкм, из них лак 35-55 мкм; ремонтный 2K лак напыляют примерно на 40-60 мкм. Перед первой операцией зафиксируйте толщины мерными точками.
- Лестница зерен (практика абразивной отрасли): P1500 — срез шагрени и лёгких подтёков, P2000 — уплотнение рисунка, P2500 — предполировка, P3000 — равномерная матовость, которую снимает финишная паста. Замачивание бумаги 10-15 мин; вода с каплей ПАВ.
- Съём материал (замеры толщиномером): проход полной панели убирает с вершин примерно 3-8 мкм, куптинг — 2-5 мкм, финиш — ≤1 мкм. Останавливайтесь при остатке лака ≥20 мкм.
- Окна машин: эксцентриковые (DA) работают на 3000-7600 колебаний/мин, ход 15 или 21 мм, сами ограничивают нагрев; роторные — 600-2200 об/мин, режут быстрее и требуют квалификации.
- Тепловой порог: акрилатно-полиуретановые лаки заметно размягчаются выше примерно 60 °C; мелкий абразив + нагрев + жёсткая подушка вдавливают периодические бороздки 0,1-1 мкм — это «голограммы», видимые на тёмных кузовах.
- Приёмка: новый лак читается ≥85 GU под 60° (ISO 2813); DOI (ASTM E430) восстанавливается по мере исчезновения рисок; тест влажной тряпкой не должен показывать призрачных рисок до выдачи авто.
Сортировка: дефект внутри лака?
Три полевых теста
Ногтевой зацеп: остаётся после смачивания — риска доходит до границы лака или сквозь него. Мокрый блик: дефект исчез под водой — он в верхних ~5 мкм, зона мокрой шлифовки. Разница толщин: сравните зону дефекта с соседней деталью; локально тонкий слой означает уже съеденный полировками резерв.
Что уводит в перекрас
Сплошное меление и помутнение (у возрастных лаков часто остаётся менее 15 мкм), любое продавливание до металлика (ориентацию блёсток локально не восстановить), локальная шлифовка перламутровых панелей и зоны перехода ремонтной окраски. Полировка здесь только усилит дефект — нужен локальный или панеличный перекрас.
Цепочка шагов
- 0 Очистка и оклейка: глина, малярная лента по молдингам и пластику.
- 1 Выравнивание (P1500): колодка или DA с mesh-диском; лёгкие проходы по шагрени.
- 2 Уточнение (P2000): одинаковый рисунок риски, поверхность под водой.
- 3 Предполировка (P2500): мельче следы, чаще обдув и протирка.
- 4 Финал (P3000): равномерный мат по всей панели.
- 5 Куптинг: DA + средняя губка + паста №1 снимает P3000.
- 6 Финиш: мягкая подушка + антиголограмм-паста поднимают блеск; протирка IPA и осмотр под LED.
Сравнение машинных маршрутов
| Маршрут | Типовые настройки | Резание | Нагрев и голограммы | Сценарий |
|---|---|---|---|---|
| Эксцентриковая DA | 3000-7600 кол/мин, ход 15/21 мм, круги 125-180 мм | Среднее | Низкое; машина сама тормозит | База на воде + 2K лак, поток цеха |
| Роторная | 600-2200 об/мин, круги 125-180 мм | Высокое | Высокое без постоянного движения | Твёрдые OEM-лаки, глубокие дефекты, опытная рука |
| Ручная колодка | По ощущению, мокрая бумага | Низкое | Нет; риск пальцевых подводов | Кромки, зеркала, точечная коррекция |
Дисциплина параметров
- Старт DA — нижняя-средняя ступень, давление вес круги + «подушечки пальцев»; работайте пятнами по 0,5 м², контролируйте пирометром: перед переходом панель должна остыть ниже 35 °C.
- Зерно паст ступенчато: куптинг от ~10 мкм, средний 3-8 мкм, финиш ≤3 мкм (вплоть до нанооксидов). Пропуск ступени оставляет видимый «призрак» предыдущей риски.
- Не шлифуйте мягкий лак: ремонтный 2K обязан полностью сшиться — окна сушки и вспышки смотрите в нашей статье 2K лак; несшитая плёнка «катается» катышками на бумаге.
- На металлик и перламутр шлифуют панель целиком: локальное прореживание ломает ориентацию чешуек (см. ориентация алюминиевой пудры).
Голограммы и прожоги
Откуда берутся
Голограммы (marring) — направленное рассеяние на периодических бороздках 0,1-1 мкм, вдавленных в разогретый лак: мягкий 1K лак, финишная паста на жёстком круге, высокая скорость и задержка. Прожог глубже: локальный перегрев размягчает или вспучивает плёнку вплоть до изменения цвета.
Профилактика и исправление
Мягкий набор: финишная паста, малые обороты, лёгкий прижим, постоянная работа, паузы на остывание; пробуйте на скрытом участке. Неглубокие голограммы убираются повтором двух последних шагов (P3000 → куптинг/финиш) или одним проходом микрофиброй с антиголограммом; вспученный прожог — повреждение покрытия, путь в перекрас.
Частые вопросы
Можно ли шлифовать заводской лак нового авто?
Можно в рамках: здоровые 35-55 мкм, дефект в них, бумаги от P2500 и остаток ≥20 мкм. Свежий лак доходит до полной сшивки недели — примерно три месяца после выдачи довольствуйтесь полировкой без грубого зерна.
Заменит ли сухая машинная шлифовка мокрую?
В ремонте — да: mesh-диски с отсосом режут быстрее, но оставляют грубее след при том же FEPA-зерне, что добавляет куптинг-проход. Финальную ступень отрасль предпочитает мокрой: вода выносит шлам и исключает вторичные риски.
Почему после полировки под светом видны круги?
Классические голограммы: слишком тонкая паста на жёстком круге или перегрев. Переходите на микрофибру с финишем, давление вдвое меньше, обороты ниже. На мягком 1K панеле разумнее перекрасить 2K, чем гоняться за дефектом.
Когда после работ можно воск или силант?
Сначала протрите панель разбавленным IPA от масел и остатков пасты, дайте блеску стабилизироваться, затем защищайте. Свежеокрашенные детали живут по графику сушки — обычно около 30 дней до воска, чтобы не запереть растворители в плёнке.
Царапина на серебристом металлике — перекрас панели?
Не автоматически. Исчезает от воды — дефект в лаке: мокрая шлифовка и полировка. Затронута база — ориентацию алюминия локально не воссоздать; частичный ремонт это компромисс, а «как с завода» требует панели или перехода до следующей архитектурной линии детали.
Как сделать процесс повторяемым в цехе?
Три привычки: карта толщин по мерным точкам к каждому заказу-наряду; матрица зерно/машина/паста на стене (две таблицы выше); приёмка блеском 60° и DOI-пластиной против эталонной панели.
Обновлено: 2026-09-26
Источники: гид eQualle/Aurus по мокрой шлифовке (2025); техбюллетени 3M, Koch-Chemie и Spies Hecker по полировке; ISO 2813 (блеск под 60°); ASTM E430 (DOI); градация FEPA/ISO 6344.
Kexin New Materials (Guangdong) Co., Ltd.