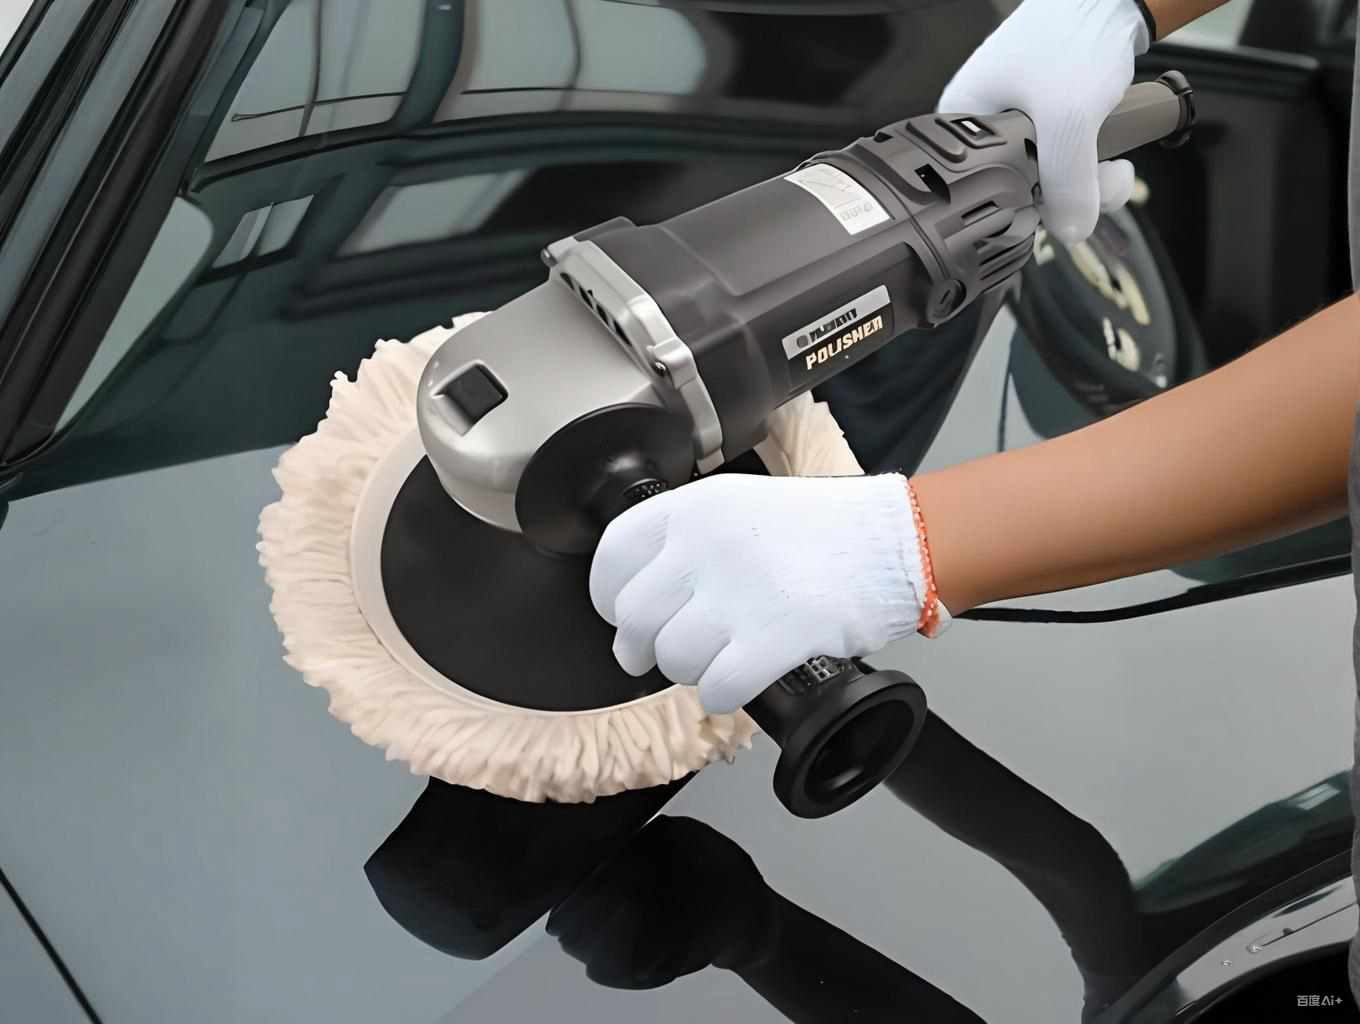
자동차 클리어 코트의 수연마(wet sanding)와 폴리싱(polishing)은 리피니시 도장과 도장 라인 후단에서 쓰이는 세트 공정입니다. 수연마는 내수사포 P1500-P3000을 물과 함께 문질러 클리어층 내부의 오렌지필, 처짐, 먼지 박힘을 단계적으로 깎아 평탄화하고, 폴리싱은 입도가 작아지는 연마제와 버퍼로 사포 안개를 지우고 거울 광택을 되살립니다. 두 공정 모두 소비하는 것은 클리어 도막뿐이므로, 전 과정을 지배하는 조건은 하나입니다: 결함 깊이가 연마 가능한 잔여 두께보다 작아야 한다는 것.
TL;DR — 먼저 두께를 쟀다가 작업—OEM 클리어는 통상 총도막 100-150 µm 중 35-55 µm, 전체 시퀀스는 최대 10-15 µm 소진으로 설계합니다. 눈금 사다리: P1500 평탄화 → P2000 개량 → P2500 예비 폴리싱 → P3000 최종, 이후 컷·피니시 컴파운드를 단계적으로. 장비는 편심 궤도(디테일링샌더, DA) 우선, 표면온도 50-60 ℃ 이하로 홀로그램을 억제하고, 인수는 등가 60° 광택(ISO 2813)과 DOI 실측으로 합니다.
핵심 데이터
- 도막 두께 기준: OEM 총도막은 보통 100-150 µm, 그중 클리어 35-55 µm; 보수용 2K 클리어는 40-60 µm 정도 도포. 첫 연마 전 측정 포인트를 고정해 도막 두께 지도을 만듭니다.
- 사포 눈금 사다리(연마재 산업 안내): P1500은 오렌지필·경미한 처짐 평탄화, P2000은 자국 균일화, P2500은 예비 연마, P3000은 피니시 컴파운드가 지울 수 있는 고른 안개면. 사포는 10-15 분 환수, 물 + 계면활성제 1 방울.
- 삭감량(도막측정 경험칙): 패널 전체 수연마 1회로 돌출부 3-8 µm, 컷 폴리시 2-5 µm, 피니시 ≤1 µm 수준. 클리어 잔량이 20 µm 이상 남는 지점에서 종료.
- 장비 창구: 편심 궤도(DA)기는 대략 3000-7600 회/분, 궤도 직경 15/21 mm, 발열이 자기제한적; 직전(로터리) 버퍼는 600-2200 RPM로 절삭력은 크지만 온도 관리 실력이 필요합니다.
- 열 경계: 아크릴 폴리우레탄 클리어는 표면온도 약 60 ℃ 이상에서 급격히 연화; 미세 연마제 + 고열 + 경질 패드가 0.1-1 µm 깊이의 주기 미스크래치를 눌러 넣어 짙은 색면에서 홀로그램으로 나타납니다.
- 인수 지표: 신차 클리어는 60°에서 ≥85 GU(ISO 2813)를 읽으며, 자국이 빠질수록 DOI(ASTM E430)가 회복. 물걸레 체크에서 잔영 자국이 나오면 인도 불가.
진단 순서: 결함이 클리어 내부인가
필드 3 테스트
손톱 걸림 테스트: 젖힌 뒤에도 걸리면 스크래치가 클리어 경계 이상. 습식 관찰: 물에 지워지면 표면 ~5 µm 이내—수연마 수복 영역. 두께 차분: 결함부와 인접 패널을 대비, 국소 박막이면 이미 폴리싱으로 잔량을 쓴 것.
재도장행
전면 분해·백화(연식차 클리어 잔량이 15 µm 미만으로 내려간 경우), 메탈릭 베이스까지 뚫린 연마(알루미늄 배향은 국소 복원 불가), 펄 단품만 부분 연마, 그리고 보수 블렌딩 경계면. 이런 대상은 폴리싱이 오히려 악화—국소 또는 패널 재도장이 해법입니다.
공정 체인
- 0 세차 마스킹: 클레이 바, 몰딩·수지부 품.
- 1 평탄화(P1500): 블록 또는 DA+메쉬 건식 원판, 가볍게 고점 제거.
- 2 개량(P2000): 자국 균일화, 항시 활수.
- 3 예비 연마(P2500): 얕은 자국, 분무·닦음 반복.
- 4 최종(P3000): 패널 전체 균일 무광 안개면.
- 5 컷: DA+중경도 폼+1단계 컴파운드로 P3000 제거.
- 6 피니시: 연질·마이크로화이버 패드+초미세 폴리시로 광택 상승; IPA 닦음 후 LED 검사.
장비 경로 비교
| 경로 | 표준 세팅 | 절삭력 | 발열·홀로그램 리스크 | 적합 |
|---|---|---|---|---|
| 편심 궤도(DA) | 3000-7600 opm, 트로 15/21 mm, 패드 125-180 mm | 중간 | 낮음(자기 정지) | 수성 베이스+2K 클리어, 판금도장 사업장 |
| 직회전(로터리) | 600-2200 RPM, 패드 125-180 mm | 높음 | 높음(지속 이동 필수) | 경질 OEM 클리어 심연마, 숙련자 |
| 수작업 | 감각+활수 사포 | 낮음 | 없음(지장 리스크) | 모서리·미러캡·국소 수정 |
파라미터 규율
- DA는 중저속 구간에서 패드 중량+손끝 압력으로 시작; 0.5 ㎡ 구획씩 진행, 적외 온도계로 수시 확인, 면온이 35 ℃ 아래로 내려가야 구간 이동.
- 컴파운드 입도 계단: 컷은 ~10 µm급, 중간 3-8 µm, 피니시 ≤3 µm(나노 산화물 함유 제품도). 단계 건너뛰기는 이전 자국의 잔영을 남깁니다.
- 무른 클리어는 연마 금지: 보수 2K 클리어는 완전 경화 후—플래시·경화 창구는 본사 2K 클리어 코트 기사 참조, 미완경화 도막은 사포에서 알갱이로 뭉칩니다.
- 메탈릭·펄은 패널 전체 단위 기획 하에 연마; 국소 삭감은 알루민/펄 배향을 깨뜨립니다(알루미늄 플레이크 배향 참조).
홀로그램과 태움 자국
발생 기전
홀로그램(marring)은 가열된 클리어에 눌려 형성된 0.1-1 µm 주기 미스크래치의 방향성 산란—무른 1K 클리어 + 미세 폴리시 + 경질 패드 + 고속·체류의 조합. 태움은 더 깊게 갑니다: 국소 과열로 도막이 연화·블리스터·변색.
예방과 복원
연질 세트(미세 폴리시, 저속, 경압, 지속 이동, 구간 냉각)로 예방하고, 비노출부에서 시범. 얕은 홀로그램은 마지막 두 단계(P3000 → 컷/피니시) 재실행 또는 마이크로화이버+피니시 1패스로 소멸; 블리스터 태움은 도막 손상이므로 재도장.
자주 묻는 질문
신차 순정면을 수연마할 수 있나요?
조건부 가능: 클리어 35-55 µm 건전, 결함 내부, P2500 이상 미세 사포, 잔량 ≥20 µm 계획. 신차 도막은 수 주간 후경화가 진행되므로 인도 후 약 3개월까지는 컷 연마보다 폴리싱 중심으로.
건식 기계 연마로 수연마를 대체할 수 있나요?
보수 현장에서는 가능—더스트 메쉬 원판+흡진은 더 빨리 깎지만 동일 FEPA 규격이라도 자국이 거칠어 컷 단계를 하나 더 태웁니다. 최종 단계는 미분이 자국 재손상을 막아주므로 여전히 수연마가 업계 관행입니다.
폴리싱 후 강한 빛에 원형 무늬가 보여요
전형적 홀로그램. 패드를 마이크로화이버+피니시로 바꾸고 압력 반감·속도 하향. 1K 무른 패널은 추격 폴리싱보다 2K 재도장이 합리적.
연마 후 왁스·실런트는 언제?
IPA 희석유로 오일과 컴파운드 잔사를 닦고 광택 안정 후 시공. 재도장 부품은 경화 스케줄—관행상 약 30일 후 왁싱, 잔류 용제 갇힘을 피합니다.
은색 메탈릭 스크래치는 무조건 패널 재도장?
아닙니다. 물에 지워지면 클리어 내—수연마+폴리싱으로 회수. 베이스 손상 시 알루민 배향 국소 복원 불가, 부분 처리는 타협안이고 인도급 품질은 패널 전체 또는 이음선까지 블렌딩입니다.
공정을 표준화하려면?
세 가지: 주문마다 두께 측정 기록 아카이브, 눈금-장비-컴파운드 매트릭스 현장 게시(위 표 2장), 인도 검사에 60° 광택기와 DOI 보드를 기준판 대비로.
최종 업데이트: 2026-09-26
출처: eQualle/Aurus 수작업 사포 가이드(2025); 3M·Koch-Chemie·Spies Hecker 리피니시 폴리싱 기술문서; ISO 2813(60° 광택); ASTM E430(DOI); FEPA/ISO 6344 입도 규격.
Kexin New Materials (Guangdong) Co., Ltd.