Sơn trung gian epoxy MIO Epoxy MIO Intermediate
Two-component epoxy polyamide/micaceous iron oxide high-build intermediate paint — MIO labyrinth effect physical barrier
Sơn trung gian epoxy MIO(Epoxy MIO Intermediate)là sơn lót chống ăn mòn hai thành phần (2K) hiệu suất cao, trong đó nhựa epoxy đóng rắn bằng polyamide đóng vai trò chất tạo màng và bột kẽm siêu mịn (hàm lượng trong màng khô ≥70%) là bột màu chống ăn mòn chính.màng sơn cung cấp khả năng chống ăn mòn chủ động thông qua cơ chế bảo vệ catốt an hi sinh của kẽm trên thép; ngay cả khi màng khô bị hỏng cục bộ, bột kẽm xung quanh vẫn tiếp tục bảo vệ điện hóa cho phần thép bị lộ.CompliesHG/T 3668-2020《Sơn trung gian epoxy MIO》type 2; khi kết hợp với lớp trung gian epoxy MIO (oxit sắt mica) và lớp hoàn thiện polyurethane / fluorocarbon, hệ sơn chịu được sương mù muối trung tính ≥1000h, đáp ứng yêu cầu cấp độ môi trường ăn mòn cao C4-C5 của ISO 12944.được sử dụng rộng rãi làm sơn lót chống ăn mòn trong các công trình lớn như cầu vượt biển, giàn khoan dầu khí ngoài khơi, bể chứa hóa dầu, cột truyền tải điện, trụ tuabin gió và các nhà máy kết cấu thép lớn.
ProductsTổng quan
Tổng quan sản phẩm: phù hợp với ai? giải quyết vấn đề gì?
Epoxy MIO intermediate paint is a heavy-duty anticorrosive primer designed for steel structures requiring long-term anticorrosive protection of over 15 years in C4-C5 highly corrosive environments.The core problem it solves is: ordinary anti-rust paints fail within 3-5 years in harsh environments such as coastal areas, chemical atmospheres, and high humidity, whereas epoxy MIO intermediate paint, through the dual mechanism of "cathodic protection + barrier protection", can provide 15-25 years of long-term protection when combined with intermediate paint and topcoat — greatly reducing whole-life-cycle maintenance costs.
Định nghĩa sản phẩm
Epoxy MIO Intermediate, Chinese standard number HG/T 3668-2020, is a two-component (2K) ambient-temperature crosslinking-curing anticorrosive primer that uses epoxy resin (bisphenol A type, CAS 25068-38-6) and polyamide curing agent (CAS 68410-23-1) as film-forming substances, ultrafine spherical zinc powder (CAS 7440-66-6, particle size 3-8μm, mass fraction in dry film ≥70%) as anti-rust pigment, and xylene/n-butanol as solvent system.
Cơ chế chống ăn mòn:High-content zinc powder particles in the coating form continuous conductive pathways between themselves and with the steel substrate. Since the standard electrode potential of zinc (-0.76V vs SHE) is lower than that of iron (-0.44V), zinc acts as the anode in corrosion microcells and preferentially undergoes oxidation (Zn → Zn²⁺ + 2e⁻). The released electrons flow through the conductive network to the steel surface, cathodically polarizing the steel below its immune potential—this is known as "sacrificial anode cathodic protection." Meanwhile, the corrosion products of zinc (ZnO, Zn(OH)₂, basic zinc carbonate, etc.) gradually fill the coating pores, forming a dense secondary barrier layer—the "corrosion product self-healing effect."
Dữ liệu hiệu suất chính:
- Hàm lượng bột kẽm trong màng khô đạt ≥70% (phù hợp với tiêu chuẩn HG/T 3668-2020 Loại 2).
- Hàm lượng chất rắn theo thể tích ≥60% (ISO 3233:1998)
- Độ bám dính khi kéo ≥6 MPa (ISO 4624:2016, đường kính hình nộm thử nghiệm 20mm)
- Khả năng chống chịu phun muối trung tính (NSS) của lớp phủ đơn ≥400 giờ (ISO 9227:2022, chiều rộng rỉ sét tại các điểm giao nhau ≤2 mm)
- Hệ thống hoàn chỉnh (lớp epoxy giàu kẽm 80μm + lớp phủ trung gian oxit sắt mica 150μm + lớp phủ polyurethane 80μm) có khả năng chống chịu NSS ≥1000 giờ.
- Thời gian thi công hỗn hợp: 4-8 giờ (23°C, thành phần chính: chất đóng rắn = 10:1 w/w)
Vật liệu nền phù hợp và giới hạn:Applicable to carbon steel, low-alloy steel, and cast iron substrates blasted to Sa2.5 (ISO 8501-1:2007). Not recommended for direct application on galvanized steel (the passivation film on the zinc surface will block the conductive path—sweep blasting pretreatment or an epoxy primer transition layer is advised), stainless steel (the surface passivation film must be removed first), or aluminum alloy (risk of galvanic corrosion—the potential difference between zinc and aluminum is too large). Application temperature limits: standard type 5–40°C (below 5°C, the epoxy-amine crosslinking reaction rate is extremely low, resulting in incomplete coating curing).
Vị thế ngành và ứng dụng:Sơn trung gian epoxy MIOis one of the most widely used primer types in global heavy-duty anticorrosive coating systems (ISO 12944-5:2019 systems A2.08/A3.08/A4.08, etc.), forming a classic triple-protection system with epoxy MIO intermediate coat and PU/fluorocarbon/polysiloxane topcoat. Typical applications include: Akashi Kaikyo Bridge Japan (opened 1998, 100-year design life), Hong Kong-Zhuhai-Macao Bridge (opened 2018, 500,000m² steel box girders), North Sea offshore oil platforms (NORSOK M-501 system certification), etc. According to Grand View Research, the global zinc-rich primer market was approximately USD 2.8 billion in 2023, with Asia-Pacific accounting for 48% share.
ProductsFeatures
1. Cơ chế bảo vệ catốt (anốt hy sinh)
The dry film of the coating contains ≥70% zinc powder, forming a continuous conductive network. The standard electrode potential of zinc (-0.76V) is lower than that of iron (-0.44V). When corrosion occurs, zinc preferentially oxidizes (Zn→Zn²⁺+2e⁻), releasing electrons that cathodically polarize the steel to its immunity potential — even if the coating has 3-5mm damage, the surrounding zinc powder can still provide continuous electrochemical protection for the exposed steel, which makes the anticorrosive performance of epoxy MIO intermediate paint far superior to ordinary anti-rust primers that rely only on physical barrier.
2. Khả năng chống ăn mòn và độ bền vượt trội
Single coating NSS≥400h (HG/T 3668 Class 2), and the system with epoxy MIO intermediate paint + polyurethane topcoat achieves NSS≥1000h. Under the C5-M extremely high corrosion environment (marine splash zone) of ISO 12944-2, the design service life is 15-25 years. The Akashi Kaikyo Bridge in Japan adopted an epoxy MIO intermediate paint system in 1998, and the coating remains intact after more than 25 years — the actual service life far exceeds the design value.
3. Khả năng tương thích tuyệt vời
It has excellent intercoat adhesion (pull-off method ≥5MPa) with epoxy MIO intermediate paint (MIO barrier layer), polyurethane topcoat (weather-resistant decorative layer), fluorocarbon topcoat (ultra-weather-resistant ≥25 years), and polysiloxane topcoat (high weather resistance + high chemical resistance). Epoxy MIO intermediate paint + epoxy MIO intermediate paint + topcoat is the most classic three-coat heavy-duty anticorrosion system in ISO 12944-5 — the primer provides cathodic protection, the intermediate paint provides thickness and physical barrier, and the topcoat provides weather resistance and decoration.
4. Khả năng thích ứng rộng rãi với xây dựng
Supports airless spray (nozzle 0.43–0.53 mm, 15–25 MPa), air spray, and brush/roller application (for small-area touch-ups). Single-pass dry film thickness: 60–80 μm. Mixing ratio: 10:1 (w/w). Pot life: 4–8 h (23°C). Wide temperature range for application (5–40°C); low-temperature formulation can be applied down to –5°C. Continuous stirring is required during spraying to prevent zinc powder sedimentation—use of a pressure pot with a pneumatic agitator is recommended to ensure coating uniformity.
5. Kiểm tra khả năng hàn của lớp sơn lót
Specialized formulation (dry film 15-25μm) can be used as a shop primer—after application in the steel structure prefabrication plant, the steel remains suitable for welding and cutting. Welding fumes comply with occupational exposure limits (GBZ 2.1-2019), and the pass rate of X-ray inspection of welds is not affected. Suitable for automated spray painting on steel structure production lines—parts can be handled and stacked within 3-5 minutes after spraying. Note: Only the specialized shop primer formulation is weldable—the standard type with a dry film thickness of 60-80μm is not suitable for welding.
6. Tuân thủ các quy định về môi trường · Tiêu chuẩn toàn cầu
Tuân thủ tiêu chuẩn HG/T 3668-2020 (Trung Quốc) Loại 2, hệ thống ISO 12944-5:2019 số A2.08/A3.08/A4.08, NORSOK M-501:2022 (Công nghiệp Dầu khí Na Uy) Hệ thống 1, SSPC Paint 20 (Hoa Kỳ) Sơn lót giàu kẽm Loại II (≥77% bột kẽm). VOCs<420g/L(GB 30981-2020),可通过ROHS 2011/65/EU和REACH (EC) 1907/2006Sự tuân thủTesting。Products碳足迹约2.8kg CO₂e/kg(摇篮到大门,SimaPro 9.5计算)——低于Sơn lót vô cơ giàu kẽm(3.5kg CO₂e/kg)。
Kỹ thuậtParameter
Thông số lý hóa
Khô và tính năng
• Tháng 3 năm 2024, Báo cáo thử nghiệm của Trung tâm Kiểm định và Thử nghiệm Chất lượng Sơn phủ Quốc gia (Số: NTC-2024-0315-ZR)
· HG/T 3668-2020 "Epoxy MIO Intermediate Paint" Class 2 indicators
Các số liệu trong bảng này là các giá trị điển hình trong điều kiện phòng thí nghiệm tiêu chuẩn (23±2°C, 50±5%RH). Giá trị thực tế có thể thay đổi đôi chút tùy thuộc vào điều kiện chất nền, quy trình thi công và điều kiện môi trường. Vui lòng liên hệ bộ phận hỗ trợ kỹ thuật để nhận Giấy chứng nhận phân tích lô hàng (COA).
ApplicationProcess
Xử lý bề mặt
Phun cát đạt tiêu chuẩn Sa2.5 (ISO 8501-1:2007), độ nhám Rz 40-75μm. Loại bỏ rỉ sét thủ công ≥ St3. Phải loại bỏ dầu mỡ bằng dung môi SSPC-SP1. Việc sơn lót (RH) phải được hoàn thành trong vòng 4 giờ sau khi phun cát.<50%可延至8h)。禁忌:雨天/雾天/Nhiệt độ nền低于露点3°C时禁止Application。
Pha trộn sơn
Khuấy đều hỗn hợp chính trong 3-5 phút cho đến khi bột kẽm được phân tán hoàn toàn và đồng đều. Thêm chất đóng rắn theo tỷ lệ 10:1 (theo khối lượng) và tiếp tục khuấy trong 3-5 phút. Để yên trong 15-30 phút (ở 23°C) cho hỗn hợp đông cứng. Khuấy liên tục trong quá trình thi công để tránh bột kẽm lắng xuống – nên sử dụng máy trộn khí nén. Thời gian sử dụng được sau khi trộn là 4-8 giờ (ở 23°C). Không pha loãng và sử dụng vật liệu đã đông cứng quá thời gian này.
Thi công lớp lót
Phun không dùng khí nén (khuyến nghị): Vòi phun 0,43-0,53mm/0,017-0,021", áp suất 15-25MPa. Phun dùng khí nén: Vòi phun 1,5-2,0mm, áp suất 0,3-0,5MPa. Sơn bằng cọ/con lăn chỉ thích hợp cho việc sơn lót và sửa chữa diện tích nhỏ. Độ dày màng khô (DFT) một lớp 60-80μm. Sơn lót các mối hàn, các cạnh tự do, v.v.
Khô và sơn lại
Khô bề mặt ≤ 1 giờ (23°C), khô cứng ≤ 24 giờ. Khoảng thời gian sơn lại tối thiểu 8 giờ (23°C). Khoảng thời gian sơn lại tối đa 7 ngày — vượt quá khoảng thời gian này cần phải phun cát (áp suất thấp 0,2-0,3MPa, chất mài mòn phi kim loại) để loại bỏ muối kẽm trên bề mặt (kẽm cacbonat kiềm). Phối hợp: Lớp phủ trung gian oxit sắt mica epoxy 100-150μm → Lớp phủ polyurethane/fluorocarbon 50-80μm × 2.
Kiểm tra và nghiệm thu
Đo DFT (ISO 2808:2019, SSPC-PA2): 80% điểm đo ≥ giá trị quy định, không có điểm đo nào<80%规定值。Độ bám dínhTesting(Thử lực bám dính kéo ISO 4624或ISO 2409Phương pháp cắt ô)。phát hiện lỗ châm kim(Phương pháp miếng bọt biển ẩm,67.5V/90V)。kiểm tra ngoại quan:无Chảy xệ/漏涂/起泡/缩孔/bột kẽm不均匀。
Ứng dụngField/Area
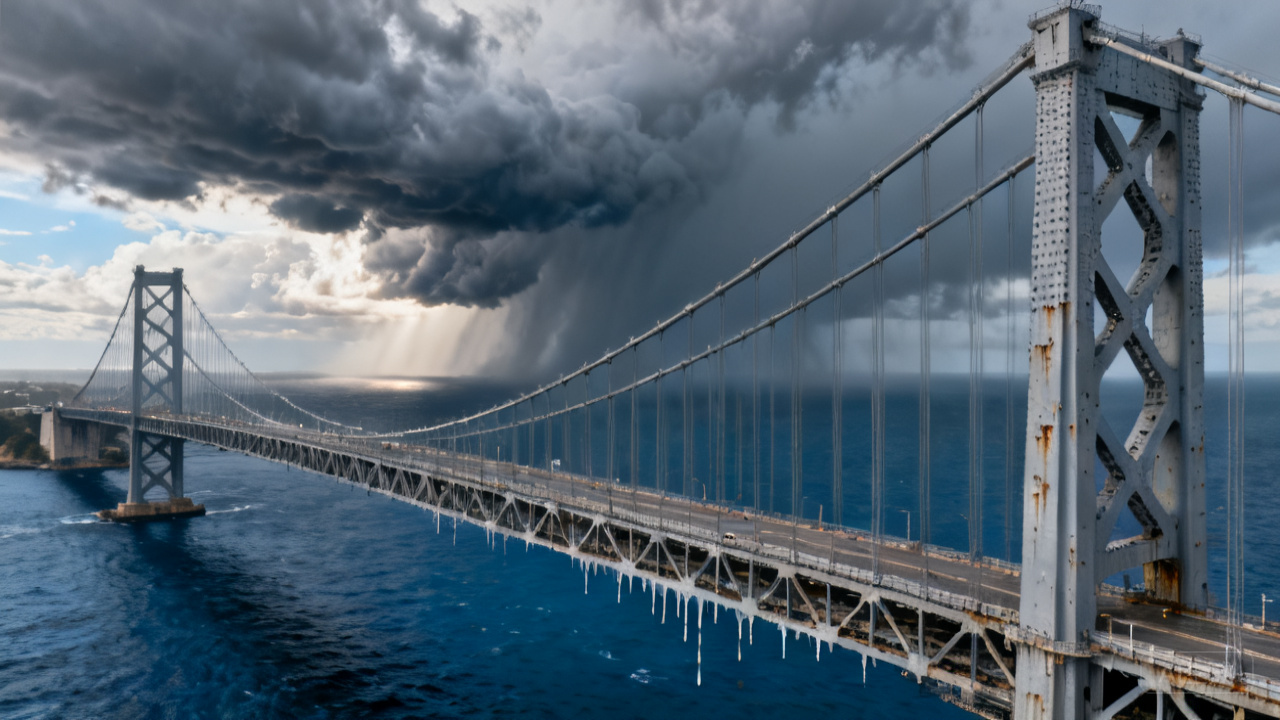
Cầu vượt biển / vượt sông
Dầm hộp thép, trụ tháp cầu, sườn vòm
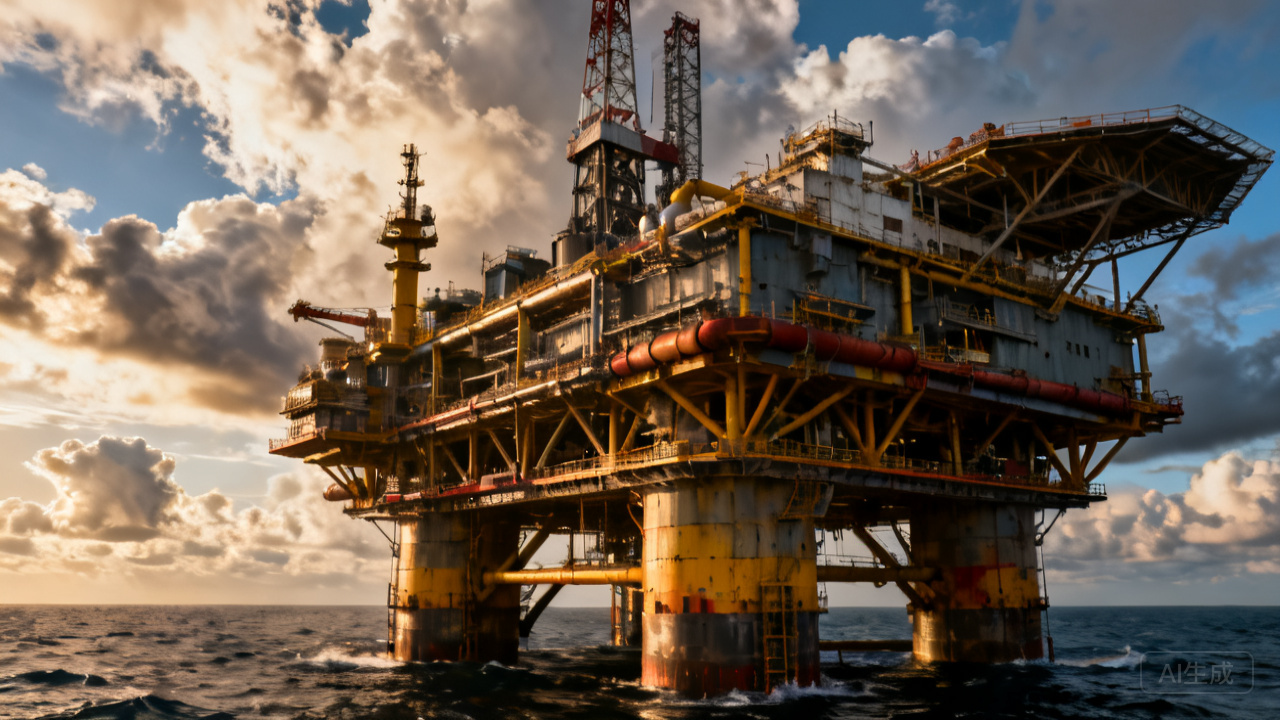
Các giàn khoan dầu ngoài khơi
Kết cấu jacket, boong, mô-đun nhà ở
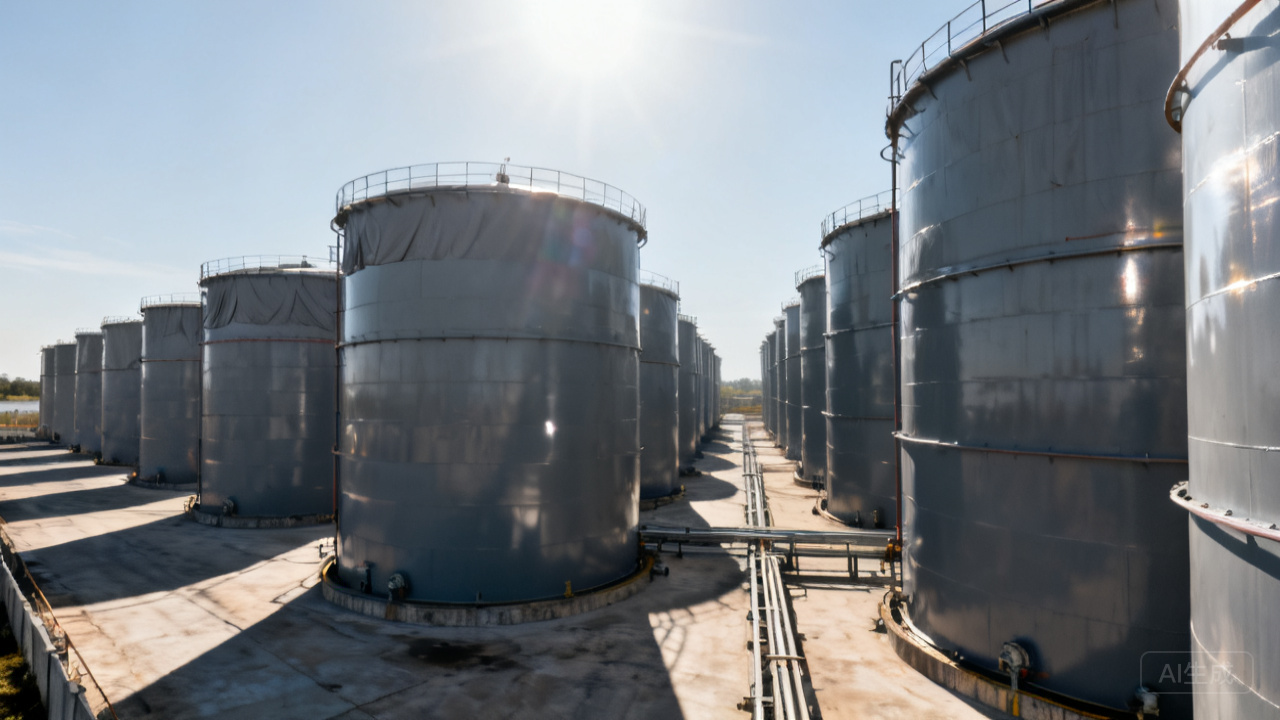
Thành ngoài bồn chứa hóa dầu
Bồn chứa dầu thô / sản phẩm tinh chế / hóa chất
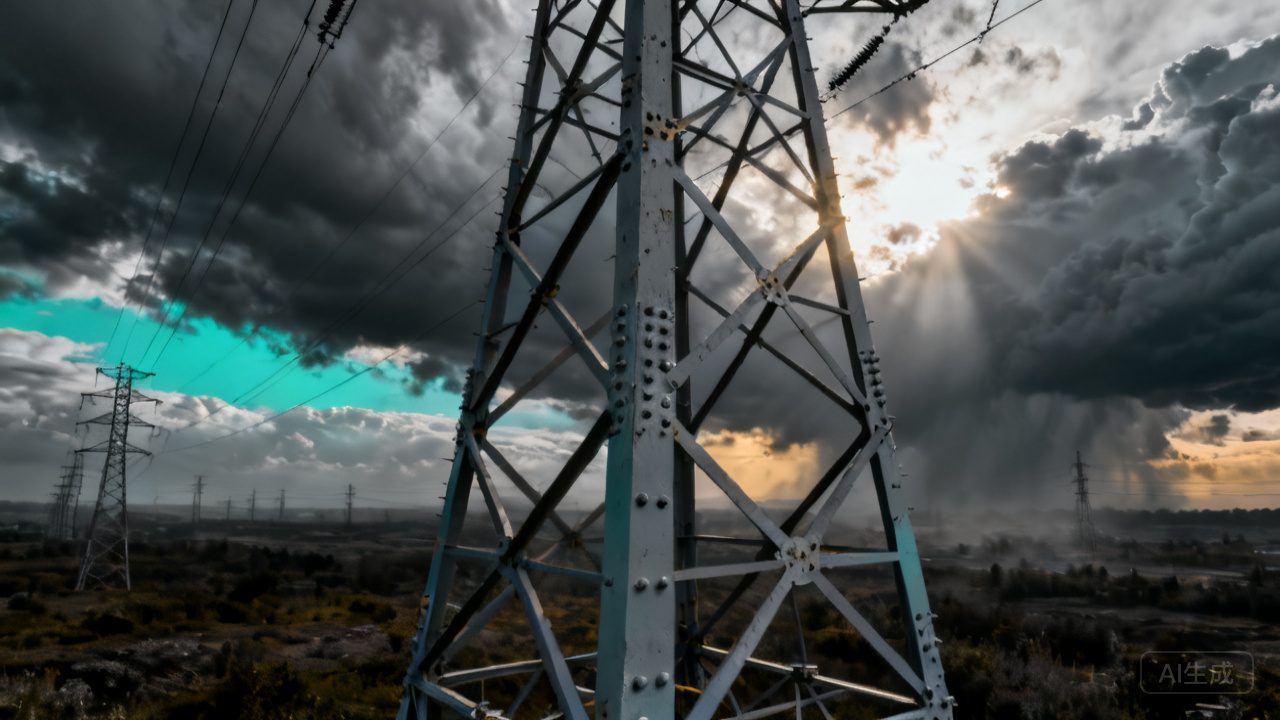
Cột truyền tải điện / tháp ống
Kết cấu thép đường dây cao áp / siêu cao áp
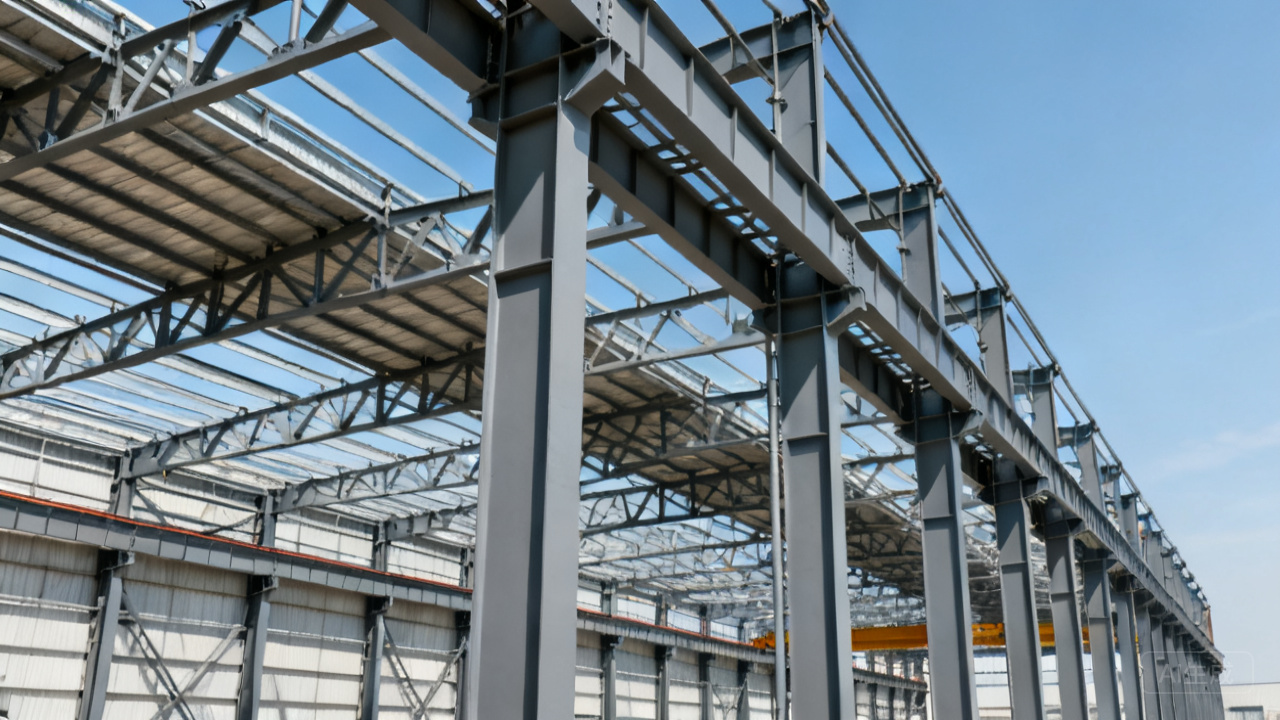
Nhà xưởng kết cấu thép quy mô lớn
Nhà xưởng công nghiệp, sân vận động
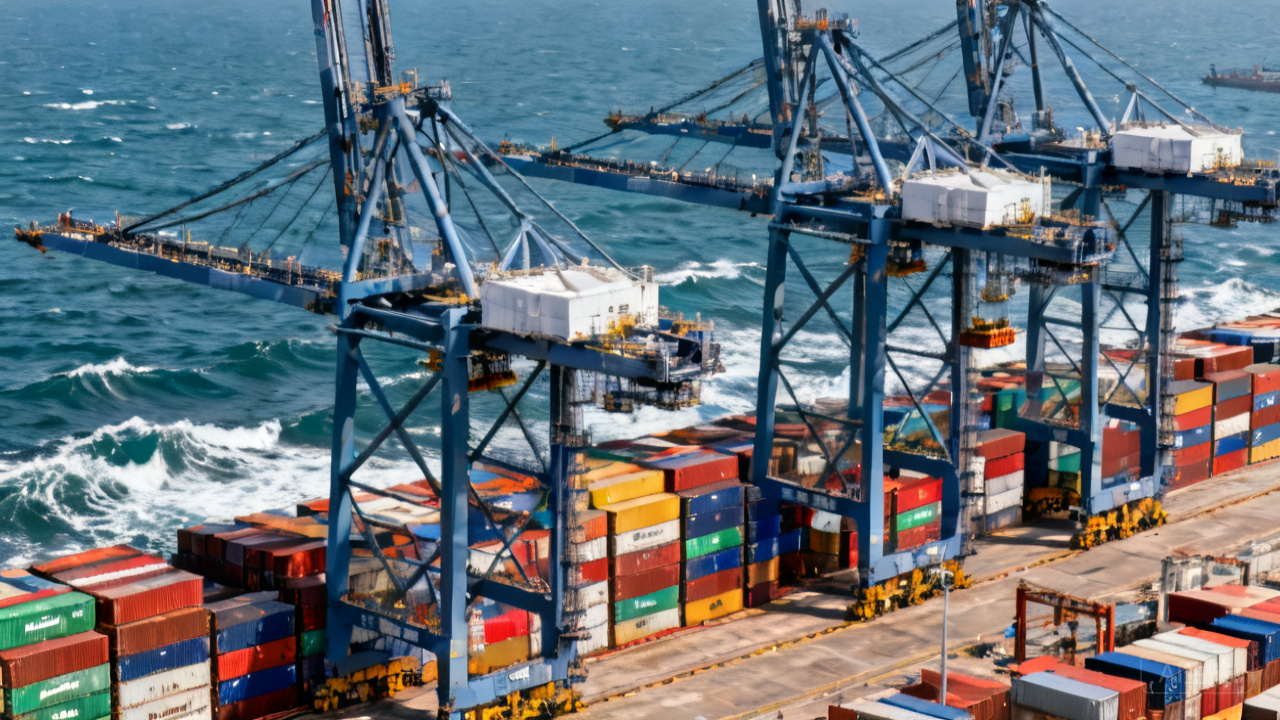
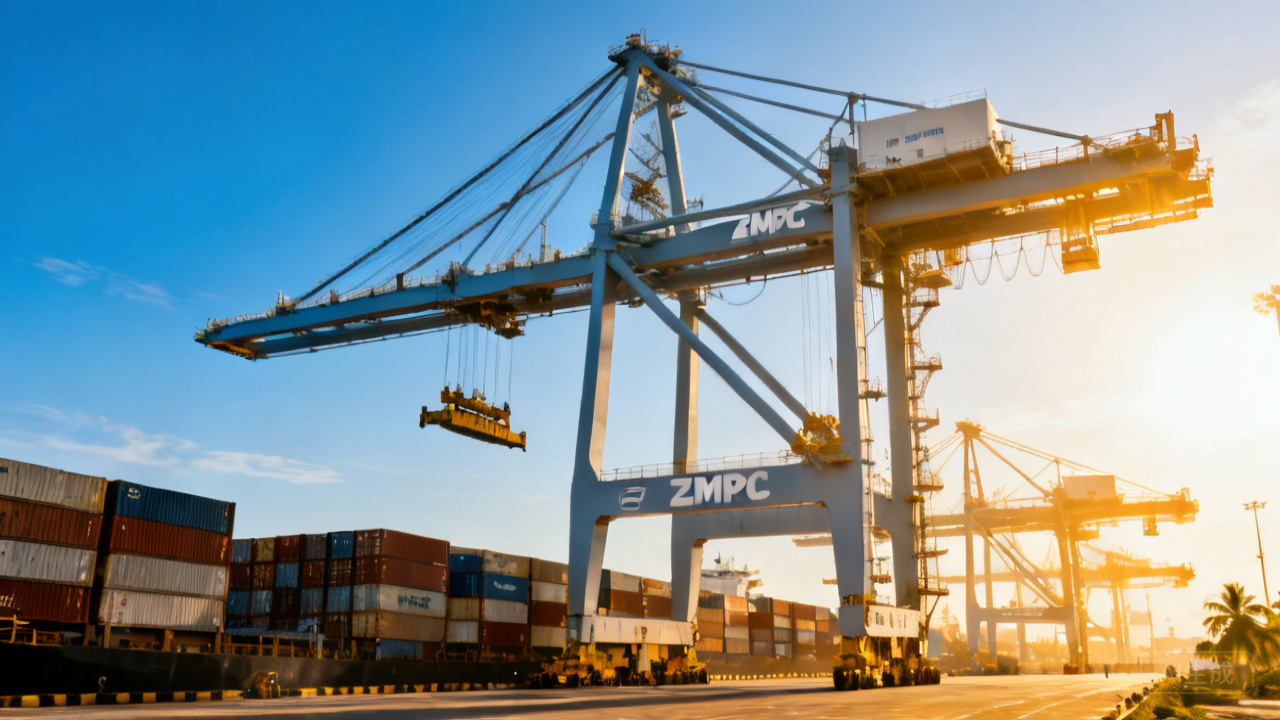
Máy móc cảng
Cầu trục bờ, cổng trục, máy dỡ hàng tàu
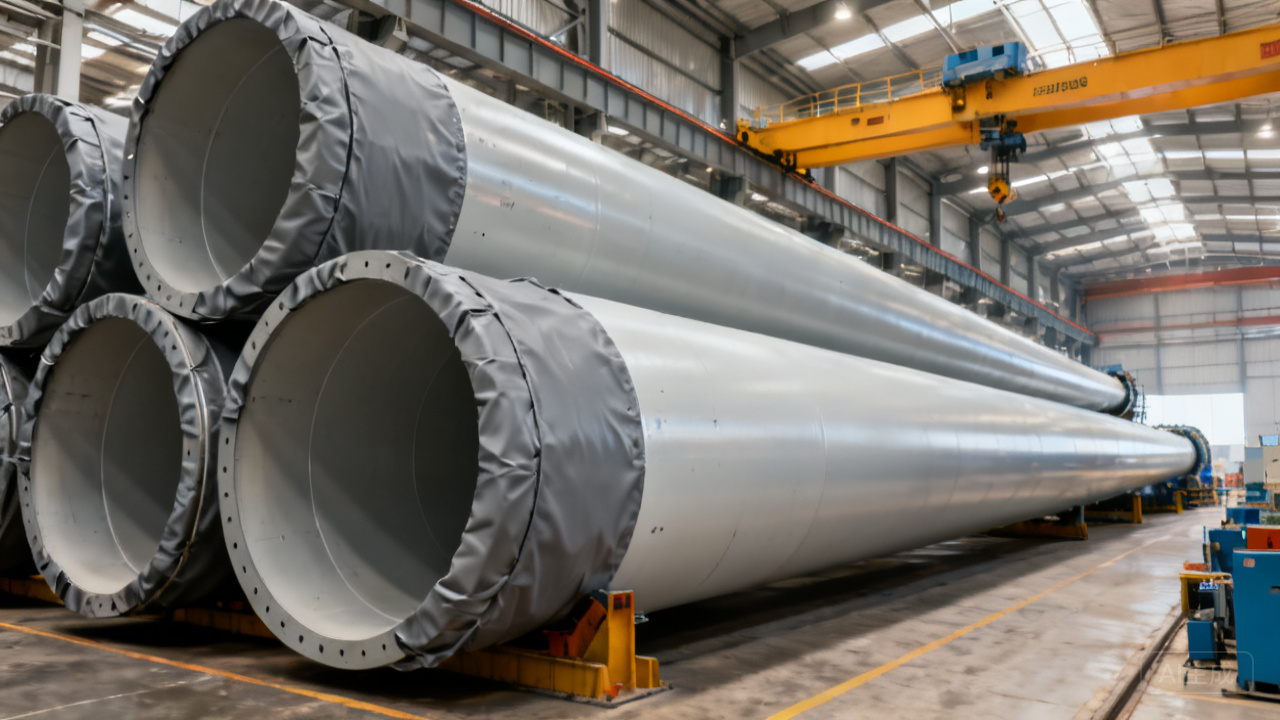
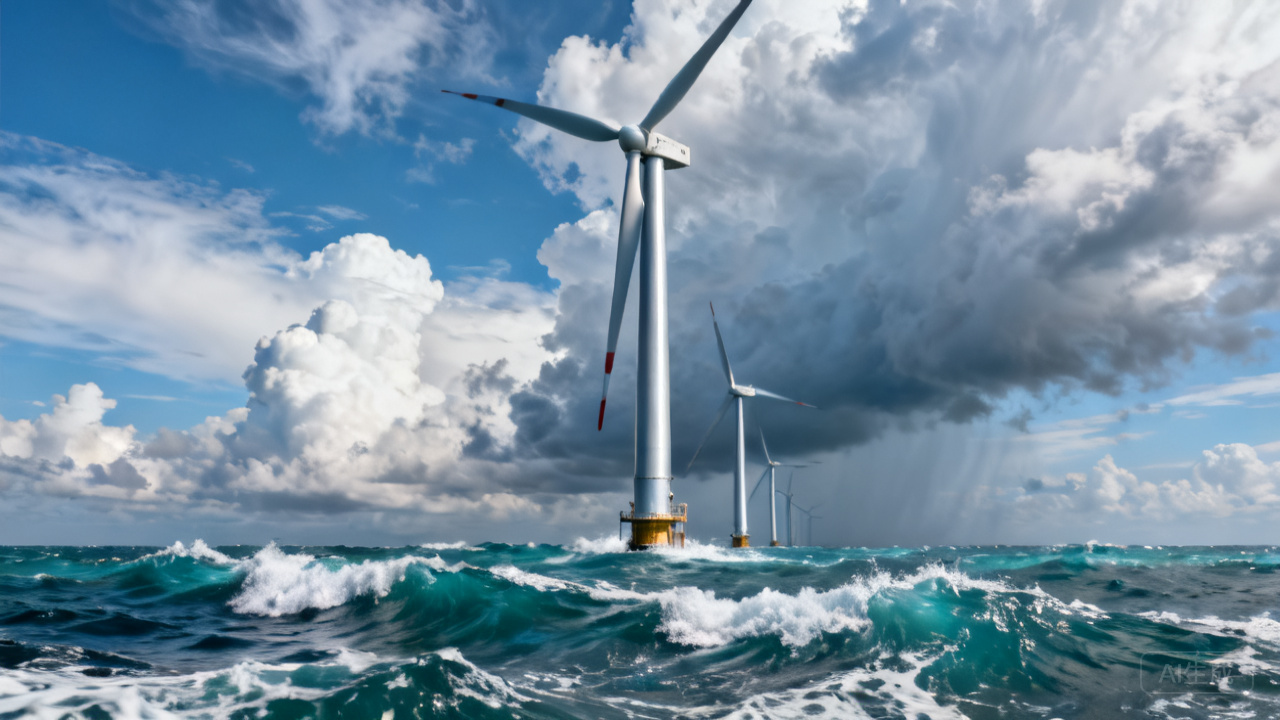
Tháp điện gió
Tháp tua-bin gió trên bờ / ngoài khơi
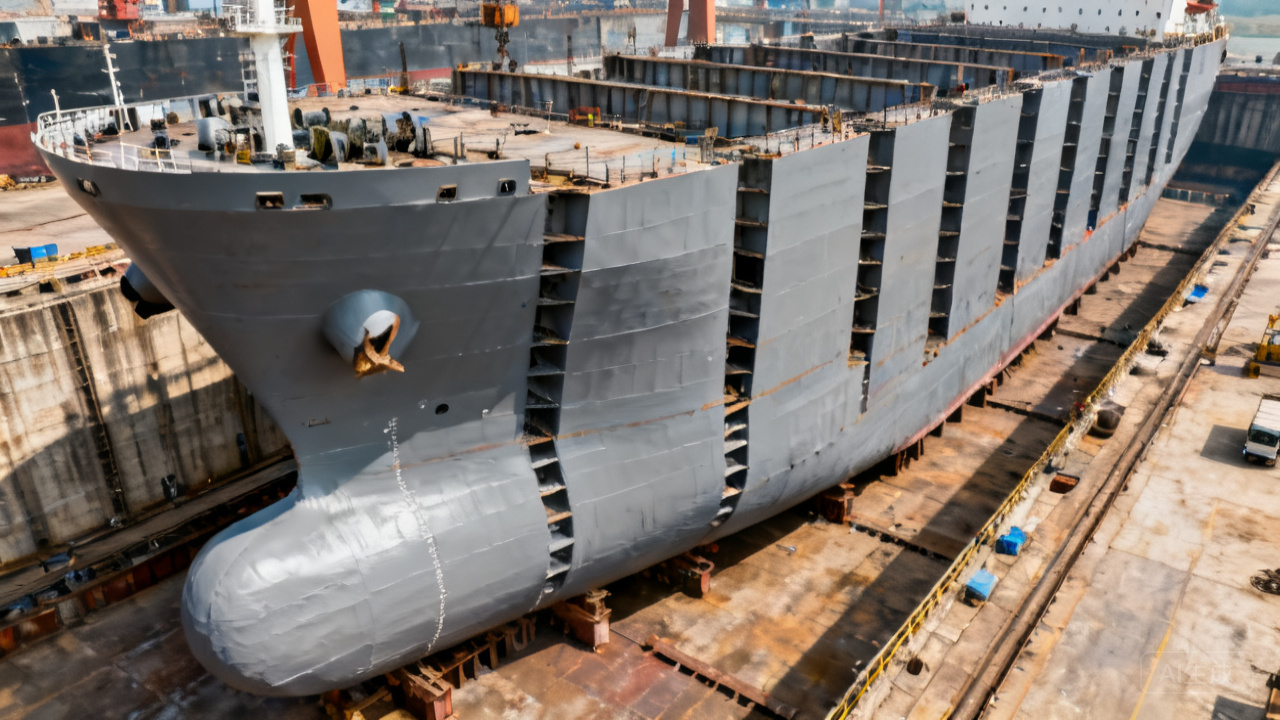
Đóng tàu và công trình biển
Phân đoạn thân tàu, két dằn, boong
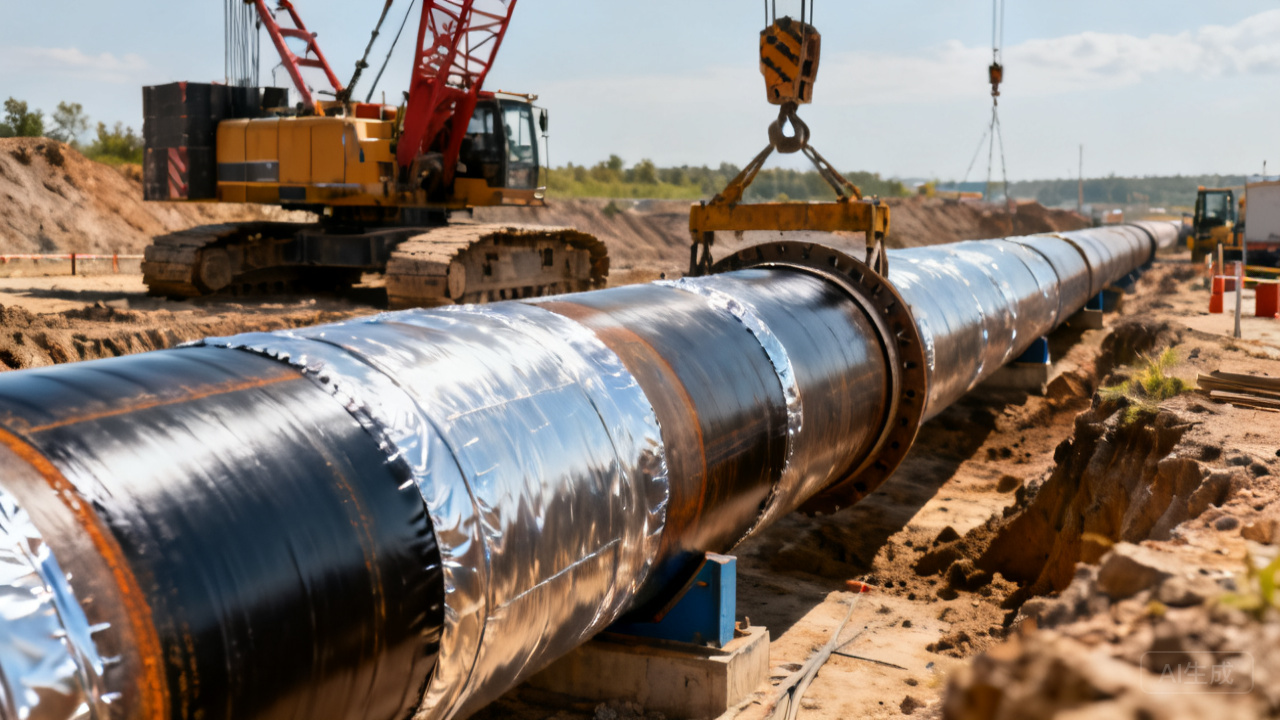
Chống ăn mòn thành ngoài đường ống
Đường ống dài dẫn dầu khí / nước
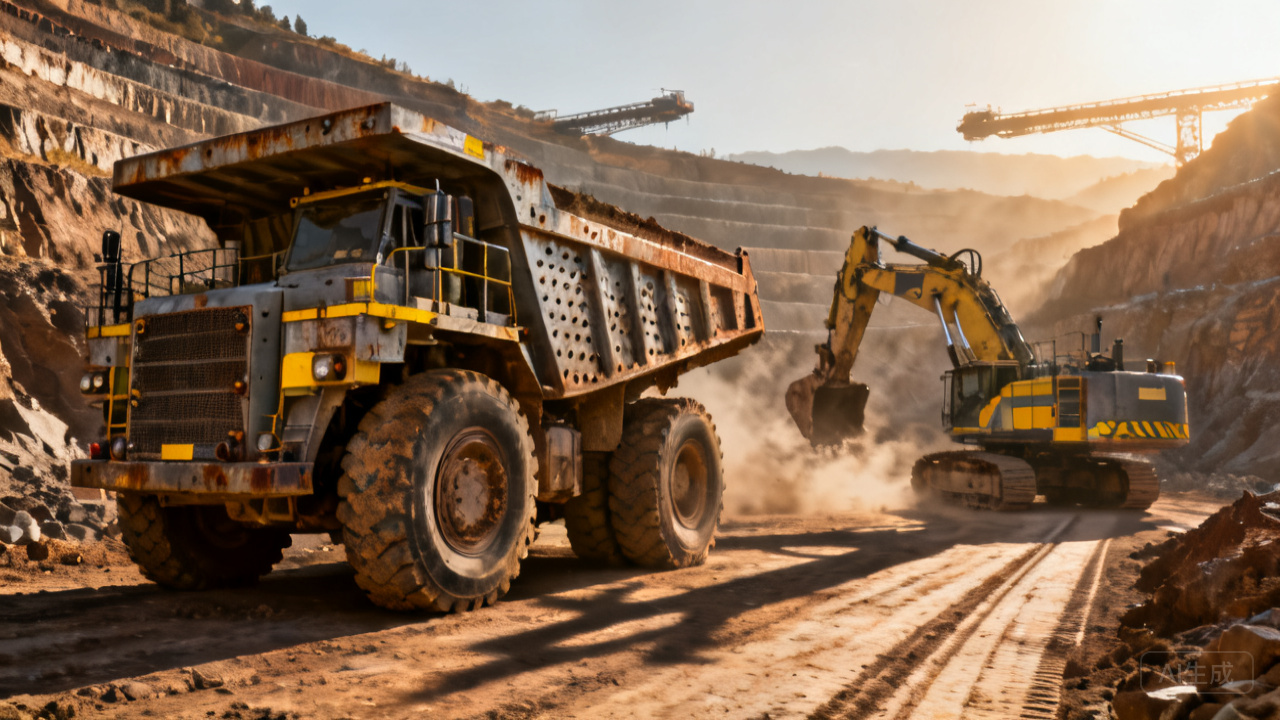
Máy móc khai khoáng / xây dựng
Máy xúc, máy nghiền, thiết bị vận chuyển
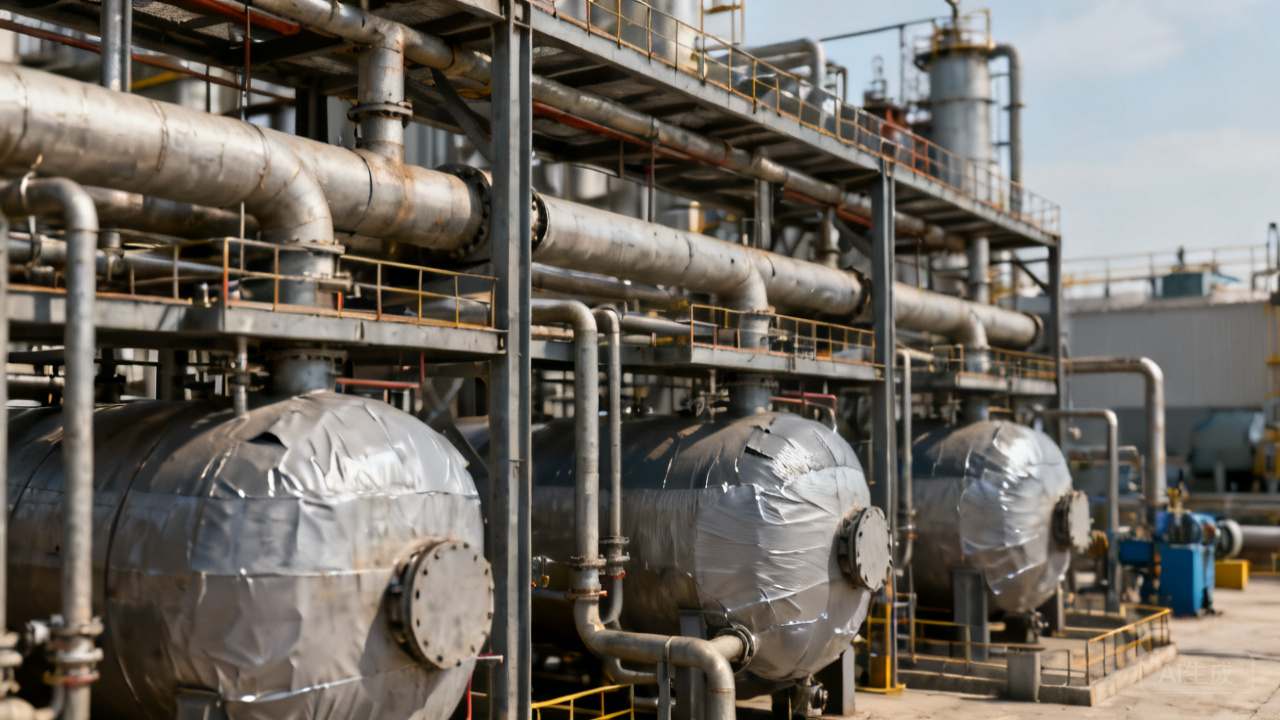
Nhà máy hóa chất / lọc dầu
Lò phản ứng, thiết bị trao đổi nhiệt, kết cấu giá đỡ đường ống
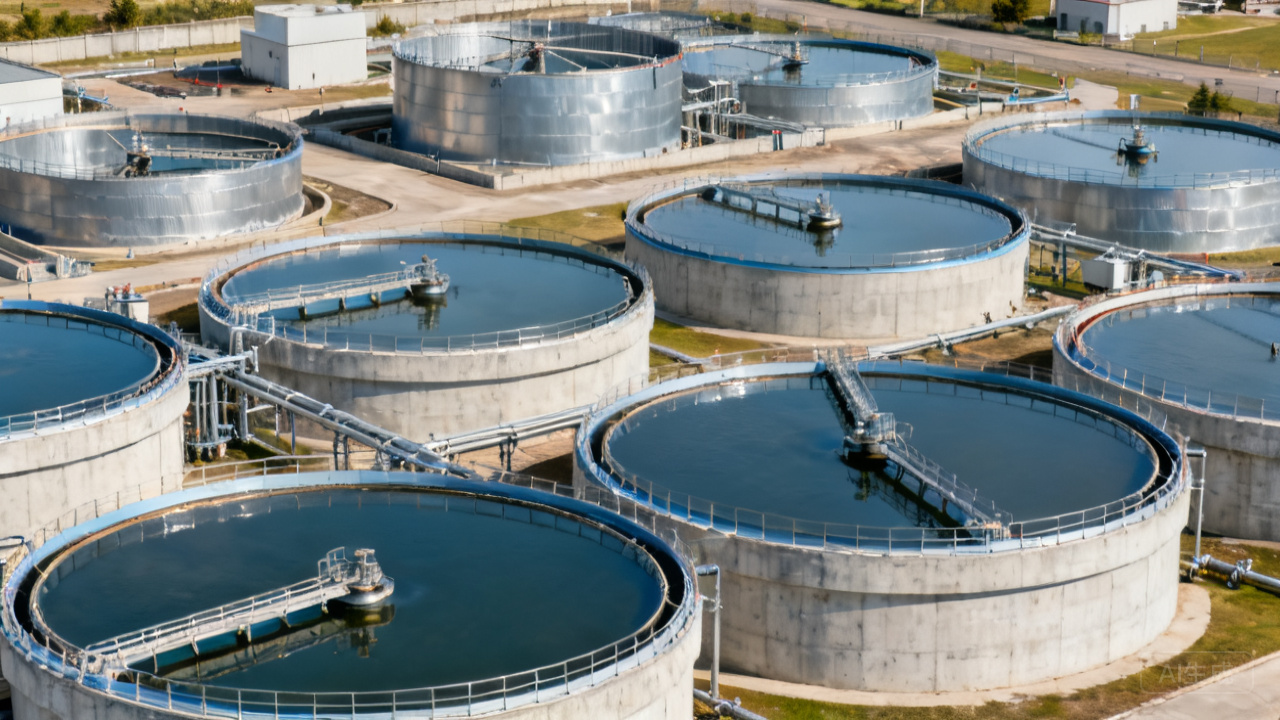
Xử lý nước / công trình thủy lợi
Nhà máy nước thải, cửa cống, lưới chắn rác
Thường gặpCâu hỏi
Tải xuốngtrung tâm
Thông số kỹ thuật sản phẩm TDS
Technical Data Sheet
Tuân thủ tiêu chuẩn HG/T 3668-2020
Bảng dữ liệu an toàn vật liệu (MSDS)
Material Safety Data Sheet
16 chương · GB/T 16483-2008
Bảng màu (Bảng màu sản phẩm)
Color Card
Màu tiêu chuẩn xám thép/đỏ sắt
Hướng dẫn thi công
Application Guide
Hướng dẫn thi công toàn diện + biện pháp khắc phục lỗi
công trìnhTrường hợp
Chống ăn mòn dầm hộp thép cầu Akashi Kaikyo, Nhật Bản
Chống ăn mòn hạng nặng cho kết cấu jacket giàn khoan dầu biển Bắc
Chống ăn mòn cầu trục container ZPMC tại cảng Chennai, Ấn Độ
Chống ăn mòn trụ tua-bin điện gió ngoài khơi Biển Đông
Epoxy micaceous iron oxide intermediate paint·Phân phối trực tiếp từ nhà máy
Kiểm tra mẫu miễn phí · Giải pháp kỹ thuật tùy chỉnh · Hướng dẫn thi công tại chỗ · Nhà máy đạt chứng nhận ISO 9001 · Phản hồi nhanh trong vòng 48 giờ