في موقع الطلاء الواقي الصناعي، ما يحدد العمر النهائي لمقاومة التآكل للطلاء غالباً ليس فقط تركيبة الطلاء نفسها، بل أكثر من ذلك "كيفية تطبيقه". نفس البرايمر الإيبوكسي الغني بالزنك، سواء تم تطبيقه بالفرشاة أو الرش بالهواء أو الرش الإيرليس عالي الضغط، تختلف نتائج تجانس سمك الطبقة ونسبة الثقوب الإبرية وقوة الالتصاق بين الطبقات مع الطبقة التالية اختلافاً كبيراً. بالنسبة للأسطح المطلية الكبيرة مثل الهياكل الفولاذية وخزانات التخزين والجسور والأنابيب، يُعد الرش الإيرليس عالي الضغط (Airless Spray) بفضل مزاياه من كفاءة عالية وإمكانية التطبيق بسماكة عالية والقدرة على رش الطلاءات عالية المحتوى الصلب وعالية اللزوجة، الطريقة السائدة المطلقة لتطبيق الطلاء الصناعي. تعتمد هذه المقالة على المعلمات الحقيقية الواردة في جداول بيانات التقنية العامة كنقطة ارتكاز، لشرح معلمات المعدات الأساسية للرش الإيرليس (فوهة الإيبوكسي 0.4–0.5 mm، الضغط 20–25 MPa)، ومعلمات الرش بالهواء المقارنة، ومنطق التحكم في سمك الطبقة الجافة (DFT)، والفاصل الزمني للطلاء النهائي الإيبوكسي بولي يوريثان، فضلاً عن نوافذ الموقع مثل درجة الحرارة والرطوبة ونسبة التخفيف، لتقديم دليل معلمات قابل للتنفيذ للمهندسين.
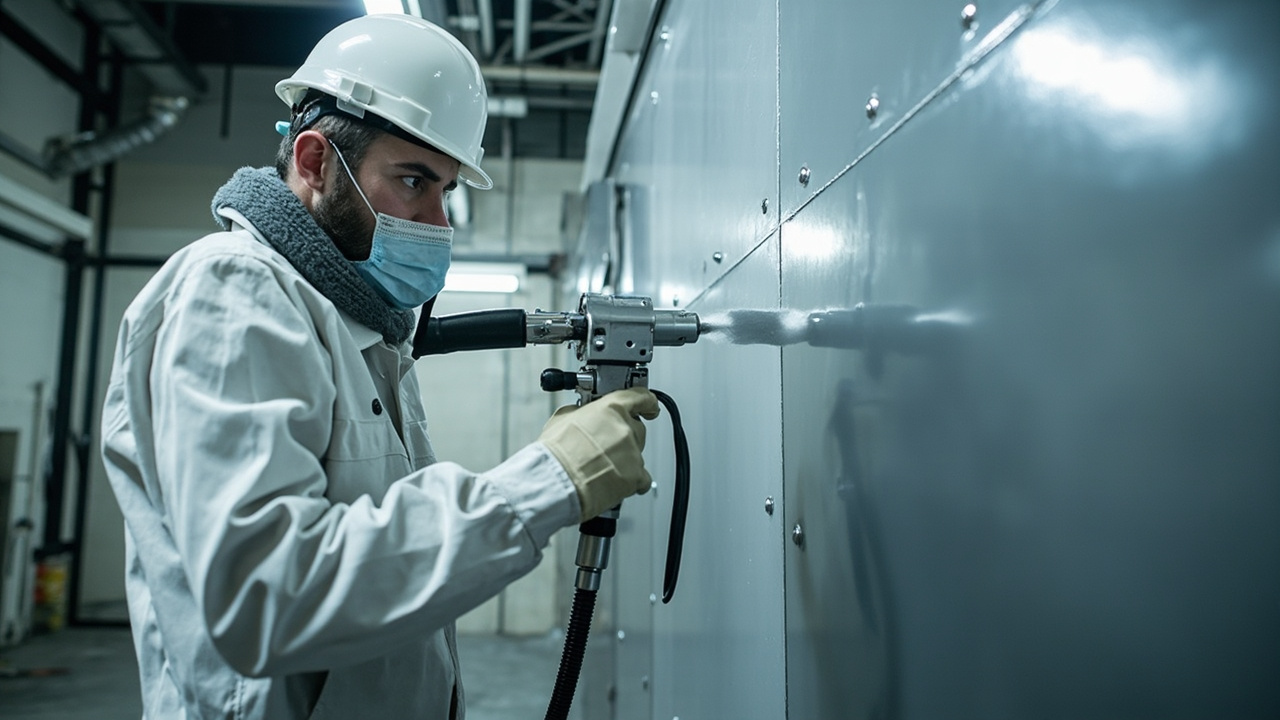
أولاً، التمييز بين ثلاث طرق تطبيق: لماذا الرش الإيرليس هو البطل
تشمل طرق تطبيق الطلاء الصناعي الشائعة الفرشاة والأسطوانة والرش بالهواء والرش الإيرليس عالي الضغط. الفرشاة والأسطوانة مناسبة فقط للمساحات الصغيرة أو الترميم أو الزوايا التي يصعب رشها، بينما تعتمد الهياكل الفولاذية الكبيرة على الرش几乎 بالكامل. يعتمد الرش بالهواء على ضغط الهواء المضغوط لتذرية الطلاء، بتذرية ناعمة ومظهر زخرفي جيد، لكن استغلال الطلاء منخفض والرش الزائد شديد وتبخر المذيبات كثير، لذا فهو أدنى من الرش الإيرليس من حيث الحماية البيئية والكفاءة. أما الرش الإيرليس عالي الضغط فيضغط الطلاء إلى عشرات من الميجاباسكال، ويخرجه بسرعة عالية عبر فوهة صغيرة، ليتذرى بفضل انخفاض الضغط المفاجئ دون استخدام هواء مضغوط للتذرية، وبالتالي:
- يمكن رش الطلاءات عالية اللزوجة وعالية المحتوى الصلب (مثل البرايمر الإيبوكسي الغني بالزنك بصلابة حجمية 85%) دون الحاجة لتخفيف كبير؛
- يمكن الحصول على طبقة جافة سميكة في تطبيق واحد، مما يقلل عدد الطبقات؛
- رش زائد أقل واستغلال أعلى للطلاء، وتكلفة إجمالية أقل في المساحات الكبيرة؛
- مناسب للطلاء في الموقع والمصنع، ومع خرطوم تسخين يمكن تقليل اللزوجة وتحسين التدفق.
لهذا السبب، تعتبر أنظمة الحماية الصناعية (برايمر إيبوكسي غني بالزنك + طبقة متوسطة إيبوكسي ميكا الحديد + طلاء نهائي إيبوكسي بولي يوريثان) الرش الإيرليس عالي الضغط كطريقة تطبيق ذات أولوية، يليه الرش بالهواء، والفرشاة والأسطوانة مكملاً فقط.
ثانياً، معلمات الرش الإيرليس الأساسية: الضغط والفوهة والتدفق
تحدد جودة الرش الإيرليس بثلاث معلمات مترابطة: ضغط المضخة (ضغط خرج الطلاء)، وقطر الفوهة (يحدد التدفق وحجم حبيبات التذرية)، وزاوية رش الفوهة (تحدد عرض التغطية لكل تمريرة). كلما زاد الضغط وكبرت الفوهة، زاد سمك الطبقة لكل تمريرة وزادت الكفاءة، لكن ترتفع مخاطر التناثر والتسرب.
بالنسبة لطلاءات الإيبوكسي، تعطي الخبرة الناضجة في الصناعة النافذة المعيارية التالية: قطر الفوهة 0.4–0.5 mm، وضغط الرش 20–25 MPa. يمكن لهذا المزيج تذرية طلاء الإيبوكسي عالي المحتوى الصلب إلى تيار رش مروحي متجانس دون تخفيف مفرط، للحصول على سمك طبقة معتدل في تمريرة واحدة. إذا كان الضغط منخفضاً جداً، تكون التذرية رديئة وتظهر قشر البرتقال بوضوح؛ وإذا كان الضغط عالياً جداً فإن الارتداد والرش الزائد يزيدان ويفقد التحكم في السمك. تُختار زاوية رش الفوهة حسب شكل السطح المطلوب: للألواح المسطحة الكبيرة تُستخدم زاوية واسعة (مثل علامة 40–50°)، وللتركيبات المعقدة من الأنابيب تُستخدم زاوية ضيقة لتركيز الطلاء.
يجب التأكيد على أن 0.4–0.5 mm هو النطاق النموذجي لـ "فئة الإيبوكسي"؛ ويجب الرجوع لقطاع التطبيق في ورقة بيانات التقنية (TDS) لذلك المنتج تحديداً، لأن الإيبوكسي فائق المحتوى الصلب (مثل البرايمر الإيبوكسي الغني بالزنك من نوع UHS بصلابة وزنية 95 ± 2%) ذو لزوجة عالية جداً، وقد يحتاج لفوهة أكبر أو تسخين الطلاء. يلخص جدول المعلمات أدناه حدود التطبيق الحقيقية لمنتجات مختلفة من الأرشيف.
ثالثاً، جدول إجمالي معلمات التطبيق: إيرليس مقابل رش بالهواء، مقارنة لمنتجات متعددة
يقدم الجدول التالي معلمات التطبيق القابلة للاقتباس العام من الأرشيف بشكل مركزي، لتسهيل المراجعة السريعة في الموقع. جميع القيم مأخوذة من أوراق بيانات التقنية المقابلة أو قطاعات التطبيق في المعايير الوطنية.
| البند / المنتج | طريقة التطبيق الموصى بها | الفوهة / القطر | الضغط | نسبة التخفيف | المصدر |
|---|---|---|---|---|---|
| فئة الإيبوكسي (معيار عام) | رش إيرليس عالي الضغط | 0.4–0.5 mm | 20–25 MPa | بدون تخفيف قدر الإمكان | حسب خبرة تطبيق الطلاء الصناعي وTDS |
| رش بالهواء (عام) | رش بالهواء | 1.5–2.0 mm | 0.3–0.4 MPa | حسب اللزوجة | حسب معلمات تطبيق الطلاء الصناعي |
| دهان ألكيدي مانع للصدأ | رش إيرليس | — | — | تخفيف 0–5% | حسب قطاع التطبيق في GB/T 25251-2010 |
| دهان ألكيدي مانع للصدأ | رش بالهواء | — | — | تخفيف 10–15% | حسب قطاع التطبيق في GB/T 25251-2010 |
| دهان ألكيدي مانع للصدأ | أسطوانة | — | — | تخفيف 5–10% | حسب قطاع التطبيق في GB/T 25251-2010 |
| طلاء نهائي إيبوكسي بولي يوريثان | رش إيرليس/رش بالهواء ذو أولوية | — | — | فرشاة/أسطوانة للمساحات الصغيرة فقط | حسب ملخص معلمات الطلاء النهائي الإيبوكسي بولي يوريثان |
| Epoxy.com #406 طلاء نهائي بولي يوريثان | رش | — | — | EEP/MAK 9–10% | حسب TDS من Epoxy.com |
يوضح هذا الجدول ثلاث نقاط: أولاً، "مستوى الضغط" للرش الإيرليس والرش بالهواء مختلف تماماً — الإيرليس بمستوى 20–25 MPa، والرش بالهواء بمستوى 0.3–0.4 MPa (أي حوالي 3–4 bar)، ولا يمكن خلط المعدات بينهما؛ ثانياً، قطر فوهة الرش بالهواء (1.5–2.0 mm) أكبر بكثير من فوهة الإيرليس (0.4–0.5 mm)، لأن الرش بالهواء يعتمد على تيار الهواء للتذرية ويحتاج فتحة خروج طلاء أكبر، بينما الإيرليس يعتمد على انخفاض ضغط فوهة صغيرة عالية الضغط للتذرية وقطرها صغير جداً؛ ثالثاً، تختلف نسبة التخفيف حسب طريقة التطبيق، فالرش الإيرليس لا يكاد يخفف، والرش بالهواء يحتاج تخفيفاً أكثر، والأسطوانة في المنتصف.
رابعاً، التحكم في سمك الطبقة: التحويل من الطبقة الرطبة إلى DFT ونافذة القبول
يشير "سمك الطبقة" في الطلاء الصناعي عادة إلى سمك الطبقة الجافة DFT (Dry Film Thickness)، بالميكرون (µm)، وهو المتغير الأساسي في تصميم مضاد التآكل. تحت نظام ISO 12944، تختلف متطلبات السمك الإجمالي حسب درجة التآكل (C2–CX)، بينما يحدد سمك الطبقة المفردة بصلابة الحجم والسمك الرطب (WFT)، بالعلاقة:
DFT ≈ WFT × صلابة الحجم (كسور عشرية)
كمثال على Jotacote Universal N10 من شركة جوتون، بصلابة حجم 72 ± 2%، وDFT محدد 75–300 µm يقابله رطب 105–415 µm، ومعدل التغطية النظري 9.6–2.4 m²/L (حسب TDS جوتون). في الموقع يُقاس WFT ببطاقة الطبقة الرطبة قبل جفاف سطح الطلاء، ثم تُستخدم المعادلة أعلاه لاستنتاج DFT المتوقع، وبعد ذلك يُراجع DFT بجهاز قياس سمك الطبقة الجافة المغناطيسي/بالتيار الدوامي بعد التصلب.
تختلف نافذة DFT المفردة حسب المنتج: Jotacote N10 هي 75–300 µm؛ وJotun Barrier 80 UHS (برايمر إيبوكسي غني بالزنك فائق المحتوى الصلب) هي 60–150 µm، ومعدل التغطية النظري 14–5.6 m²/L؛ وفي تركيبة الطلاء النهائي الإيبوكسي بولي يوريثان، البرايمر 70–80 µm (طبقة واحدة)، والطبقة المتوسطة 100–150 µm (1–2 طبقة)، والطلاء النهائي 100–120 µm (طبقتان) هي خطة نموذجية. نقص السمك يجعل طبقة الحجب رقيقة وعرضة للتآكل المبكر؛ وزيادة السمك تزيد الإجهاد الداخلي وتسبب التشقق والتسرب، وقد تتجاوز الحدود التقنية لـ VOC والاحتباس المذيب لكل طبقة. لذلك فإن "التحكم بـ DFT عبر WFT والقبول بجهاز القياس" هو قانون حديدي في الموقع.
خامساً، فاصل الطلاء: لماذا يجب تصلب الطبقة السابقة قبل الطلاء النهائي الإيبوكسي بولي يوريثان
في التركيبات متعددة الطبقات، يشير "فاصل الطلاء" (Overcoating Interval) إلى النافذة الزمنية لتصلب الطبقة السابقة حتى يمكن طلاء الطبقة التالية فوقها. ينقسم إلى أقصر فاصل (الطبقة السابقة غير صلبة بما يكفي لتسبب سحب القاعدة أو التجعد) وأطول فاصل (الطبقة السابقة صلبة لدرجة تتطلب خدش السطح لالتصاق). الطلاء النهائي الإيبوكسي بولي يوريثان نظام ثنائي المكونات يحتوي على مصلب إيزوسيانات، ويجب أن تصل طبقته السابقة (الطبقة المتوسطة الإيبوكسي ميكا الحديد أو البرايمر الإيبوكسي) لدرجة التصلب المحددة قبل الطلاء فوقها، وإلا حدث انفصال بين الطبقات أو فقاعات.
تكون نافذة البيئة المحددة في ملخص معلمات الطلاء النهائي الإيبوكسي بولي يوريثان: درجة الحرارة 5–35℃، والرطوبة النسبية ≤ 80%، ودرجة حرارة السطح أعلى من نقطة الندى بأكثر من 3℃. تحدد درجة الحرارة والرطوبة معدل التصلب مباشرة — عند انخفاض الحرارة وارتفاع الرطوبة، يتباطأ تصلب الإيبوكسي ويصبح البولي يوريثان حساساً للماء (يتفاعل الإيزوسيانات مع الماء مكوناً فقاعات ثاني أكسيد الكربون)، فيطول أقصر فاصل طلاء قسراً؛ وإذا كانت درجة حرارة السطح ضمن 3℃ من نقطة الندى فإن السطح عرضة للتكاثف، مما يبيض الطلاء ويهدم الالتصاق. لذلك يجب في الموقع قياس درجة حرارة السطح ودرجة حرارة الهواء والرطوبة وحساب نقطة الندى، ولا يُشرع بالعمل إلا باجتماع الثلاثة.
بالإضافة إلى ذلك، لا يمكن تمديد أطول فاصل طلاء إلى ما لا نهاية. إذا تُركت الطبقة المتوسطة الإيبوكسي لفترة طويلة وتفتت سطحها أو تلوث، فيجب تنظيفها أو حتى صنفرة خفيفة قبل طلاء البولي يوريثان. يجب الرجوع لجدول "زمن إعادة الطلاء" في TDS المنتج لتحديد ساعات إعادة الطلاء المحددة، والذي عادة ما يعطي نوافذ قابلة لإعادة الطلاء عند نقاط 5℃ و10℃ و23℃ و40℃ حسب الحرارة. يجب إدراج "انتظار تصلب الطبقة السابقة" في الجدول الزمني للعمل بدلاً من التسرع بالوتيرة حسب الشعور.
سادساً، نسبة التخفيف: انضباط الموقع المتمثل في الإضافة الأقل ما أمكن
المخفف في تركيبة المصنع يكون متوازناً بالفعل، وإضافة الماء أو المذيبات في الموقع ستغير VOC والنسبة الصلبة واللزوجة الانسيابية، مما يؤثر بدوره على DFT والعمر الافتراضي لمقاومة التآكل. تقدم بيانات الأرشيف حدوداً واضحة:
- دهان ألكيدي مانع للصدأ (GB/T 25251-2010): الرش بدون هواء تخفيف 0–5 %، الرش بالهواء 10–15 %، الدهان بالأسطوانة 5–10 %. يمكن ملاحظة أن الرش بدون هواء هو الأقل حاجة للتخفيف، وهو ما يتماشى مع كفاءة التذرية العالية له.
- طلاء نهائي إيبوكسي بولي يوريثان: يُفضل الرش عالي الضغط بدون هواء/بالهواء، والدهان بالفرشاة أو الأسطوانة للمناطق الصغيرة فقط، مما يعني أنه في الرش الطبيعي لا يُضاف مخفف أساساً.
- Epoxy.com #406 دهان بولي يوريثان ثنائي المكونات: التخفيف باستخدام EEP أو MAK، بنسبة 9–10 % (حسب Epoxy.com TDS)، وهو ضمن كمية الضبط المسموح بها في التركيبة.
كما أن اختيار المخفف حاسم أيضاً: يجب أن يكون متوافقاً مع نظام الراتنج الخاص بالدهان (الإيبوكسي بمخفف إيبوكسي، والبولي يوريثان ب ester/ketone مع تجنب الكحول والماء)، والاستخدام الخاطئ يؤدي إلى تجلط أو ابيضاض. والخطر الأكثر خفاءً هو أن التخفيف المفرط يخفض النسبة الصلبة الحجمية ويرفع VOC بشكل غير مباشر، وقد يتجاوز الحد مباشرة بموجب اللوائح التي تحكم الحدود بناءً على "حالة التطبيق". لذلك فإن الانضباط في الموقع هو: استخدام الرش بدون هواء دون تخفيف إن أمكن؛ وعند الضرورة القصوى للتخفيف الالتزام الصارم بالحد الأعلى في TDS، وتسجيل كمية الإضافة للرجوع إليها.
سبعة، اختيار المعدات والسلامة الوقائية: حلقة ميدانية يتم تجاهلها
تشمل معدات الرش بدون هواء مضخة مكبسية أو غشائية، خرطوم ضغط عالٍ، مسدس رش بدون هواء وفوهة، وصمام تنظيم الضغط. نقاط الاختيار: يجب أن يكون الحد الأعلى لضغط المضخة أعلى من 20–25 MPa المستخدمة عادة، تاركاً هامشاً؛ يتطابق القطر الداخلي للخرطوم والطول مع التدفق، فالطول الزائد يسبب هبوط ضغط وعدم استقرار التذرية؛ تحتاج الفوهة إلى مقاومة للبلى (كربيد التنجستن)، نظراً لقوة بلى مسحوق الزنك في البرايمر الغني بالزنك. يجب أن يكون المسدس مزوداً بقفل أمان وجهاز تفريغ ضغط، ويجب تفريغ الضغط قبل تغيير الفوهة لمنع إصابة الضغط العالي.
من ناحية السلامة، يحتوي البولي يوريثان ثنائي المكونات على مصلب إيسوسيانات، ورذاذه عند الرش قد يسبب حساسية ولا رجعة فيها، فيجب فرض التهوية مع حماية الجهاز التنفسي (على الأقل قناع نصف وجه بفلتر مركب لأبخرة عضوية/جسيمات، يوصى بـ PAPR بتغذية هوائية كهربائية)، وارتداء نظارات واقية وقفازات نتريل. كما يتطلب مسحوق الزنك والمدلهمات في برايمر إيبوكسي غني بالزنك حماية. عند عدم كفاية التهوية في غرفة الرش أو الموقع، لا تعتمد أبداً على التهوية كبديل لحماية الجهاز التنفسي. بالإضافة إلى ذلك، يُمنع استخدام النار في منطقة الرش، ويمنع التكهرب الساكن، ويجب التخلص السليم من عبوات الدهان الفارغة، وهي أساسيات موقع الدهان الصناعي.
تعتاد شركة ككسين للمواد الجديدة (kexinMaterials) عند تسليم الحلول المتكاملة على تقديم "جدول معلمات التطبيق" و"منتج TDS" معاً لجهة التنفيذ، مع توضيح قطر فوهة كل دهان والضغط ونطاق سمك الفيلم والفاصل الزمني للدهان، وعند التأكيد على القطعة الأولى في الموقع (first-coat check) تقيس WFT/DFT ونقطة الندى فعلياً، لتجنب إعادة العمل للدفعة بأكملها بسبب انجراف المعلمات. بالنسبة لمشاريع الهياكل الفولاذية عبر المناطق والقطاعات المتعددة، فإن ممارسة "تقديم المعلمات مسبقاً + قبول القطعة الأولى" تقلل بشكل ملحوظ من معدل عيوب بين الطبقات.
ثمانية، ربط المعلمات في عملية: تدفق عمل قياسي للتطبيق
ربط النقاط السابقة في عملية قابلة للتنفيذ، فإن تدفق دهان الحماية الصناعي النموذجي هو كالتالي:
- معالجة السطح: الفولاذ الكربوني بالرملي إلى Sa 2½ (ISO 8501-1)، خشونة 30–75 µm؛ الفولاذ المقاوم للصدأ يُصقل بمواد كاشطة غير معدنية لإحداث خدوش. إزالة التلوث والشحوم حسب المعايير.
- التحقق البيئي: قياس حرارة الأساس والرطوبة الجوية، حساب نقطة الندى، التأكد من أن حرارة الأساس أعلى من نقطة الندى بـ 3℃ وأن الرطوبة النسبية ≤ 80 % والحرارة بين 5–35℃.
- رش البرايمر: برايمر إيبوكسي غني بالزنك (مثل نوع UHS) بالرش بدون هواء، فوهة 0.4–0.5 mm، ضغط 20–25 MPa، التحكم بـ DFT 60–150 µm (حسب المنتج)، دون تخفيف قدر الإمكان.
- رش الطبقة المتوسطة: طبقة متوسطة إيبوكسي ميكا الحديد بالرش بدون هواء، حسب نطاق سمك الفيلم في TDS (مثل 100–150 µm)، مع الانتباه لأقصر فاصل دهان مع الطبقة السابقة.
- رش الطلاء النهائي: قبل دهان بولي يوريثان إيبوكسي النهائي التأكد من جفاف الطبقة السابقة ونظافة السطح؛ رش بدون هواء/بالهواء، DFT 100–120 µm (طبقتان)، مع تحكم صارم بالرطوبة لتجنب رغوة الإيسوسيانات.
- قبول سمك الفيلم: مقياس سمك مغناطيسي/بالتيار الدوامي حسب ISO 19840 أو GB/T 13452 لقياس DFT بالعينة، لتحقيق تغطية ونسبة قبول مرضية.
- الصيانة والتصلب: إعطاء وقت كافٍ للتصلب حسب الحرارة والرطوبة (تام تصلب البولي يوريثان غالباً يحتاج أياماً إلى أسبوع)، مع تجنب الماء والضرر الميكانيكي خلالها.
في التدفق أعلاه، تعتمد كل خطوة على نوافذ القيم المحددة الواردة في الأقسام الثاني والثالث والرابع والخامس. إن نقش أرقام "ضغط 20–25 MPa، فوهة 0.4–0.5 mm، DFT 75–300 µm (إيبوكسي عام)/60–150 µm (غني بالزنك)، نقطة الندى +3℃، رطوبة ≤ 80 %" في تعليمات العمل، هو الجسر لتحويل المقال التقني إلى جودة هندسية.
تقترح شركة ككسين للمواد الجديدة (kexinMaterials) أنه في مشاريع مقاومة التآكل الثقيلة أو البحرية والجسور وغيرها من المشاريع الحرجة، يتم ربط معلمات الرش بدون هواء مع درجة التآكل في ISO 12944-2018 لإدارتها: كلما زادت درجة التآكل، ارتفعت النسبة الصلبة المختارة وسمك الفيلم، وازدادت صرامة متطلبات تجانس الرش، ويجب أن يضيق جدول معلمات التطبيق التسامح مع ارتفاع درجة التآكل، بدلاً من معاملة واحدة للجميع.
تسعة، أطلس عيوب الرش والحلول: إعادة المعلمات إلى المسار الصحيح
حتى مع صحة المعلمات ظاهرياً، قد تظهر عيوب في الموقع. إن معرفة ارتباطها بالمعلمات هو المهارة الجوهرية لمنفذي العمل:
- قشر البرتقال (نسيج قشر البرتقال): سطح متموج مثل قشر البرتقال. السبب الرئيسي نقص التذرية أو لزوجة الدهان العالية أو ضغط منخفض أو فوهة صغيرة. الحل: رفع ضغط بدون هواء، استبدال بفوهة أكبر حجماً (مع البقاء قرب أساس 0.4–0.5 mm للإيبوكسي)، ورفع الحرارة لتقليل اللزوجة بشكل مناسب، مع تجنب التخفيف المفرط لإزالة القشر.
- التسرب (الجريان): تدفق الفيلم للأسفل على السطح الرأسي وسمك غير متساوٍ. السبب الرئيسي تجاوز سمك WFT للطبقة الواحدة، أو تخفيف مفرط، أو حرارة منخفضة وبطء تصلب. الحل: التحكم بسمك الفيلم الرطب، تقليل التخفيف، الانتظار لجفاف السطح للطبقة السابقة قبل الرش التالي، أو رفع النسبة الصلبة الحجمية لتقليل المذيب.
- ثقوب إبرية/فقاعات: ثقوب صغيرة في الفيلم. الأكثر شيوعاً في البولي يوريثان ثنائي المكونات، بسبب تفاعل الإيسوسيانات مع الماء (رطوبة > 80 % أو تكاثف على الأساس) مكوناً ثاني أكسيد الكربون، أو دخول هواء أثناء الخلط دون خروج. الحل: الالتزام الصارم برطوبة ≤ 80 %، حرارة الأساس أعلى من نقطة الندى بـ 3℃، خلط بسرعة منخفضة بعد النضج، ونزع الفقاعات لفترة وجيزة عند الضرورة.
- رش جاف (طبقة جافة): الرذاذ يجف جزئياً قبل الوصول للسطح، فتكون الطبقة خشنة ورابطة بين الطبقات ضعيفة. السبب الرئيسي ضغط عالٍ جداً، أو زاوية رش واسعة، أو مسافة رش بعيدة، أو سرعة رياح عالية. الحل: تقصير مسافة الرش، خفض الضغط، وضع حواجز رياح، وتقليل زاوية الرش.
- تغطية رديئة/سمك غير متساوٍ: السبب الرئيسي تفاوت سرعة حركة المسدس وعدم كفاية عرض التداخل. الحل: تثبيت سرعة المسدس، الحفاظ على تداخل حوالي 50 %، واستخدام بطاقة الفيلم الرطب للتحقق منطقة تلو الأخرى.
يمكن تقريباً تتبع جذور هذه العيوب إلى النوافذ الستة: الضغط والفوهة والسمك والفاصل والتخفيف ودرجة الحرارة/الرطوبة الواردة في الأقسام من الثاني إلى السادس. بالحفاظ على "نافذة المعلمات" تنخفض نسبة العيوب طبيعياً.
عشرة، شكل المجسم المدهون واختيار زاوية رش الفوهة
تُوصف الفوهة ببعدين: "قطر الثقب + زاوية الرش". قطر ثقب الإيبوكسي مقفل عند 0.4–0.5 mm، لكن زاوية الرش تُختار حسب المجسم:
- الأسطح المسطحة الكبيرة (ألواح الصلب، جدران الخزانات، الألواح الخارجية للجسور الصندوقية): اختيار زاوية رش واسعة (مثل رمز 40–65°)، تغطية واسعة لضربة واحدة وكفاءة عالية، مع 20–25 MPa وحركة مسدس منتظمة، لسهولة الحصول على فيلم سميك متساوٍ.
- هياكل معقدة (حوامل الأنابيب، الشبكات، زوايا الفولاذ): اختيار فوهة زاوية ضيقة أو عكسية، لتوجيه الدهان للزوايا الغائرة، تقليل الرش الزائد والظلال غير المدهونة؛ مع إمكانية رش تكميلي موضعي عند الضرورة.
- السطح الخارجي للأنابيب: للقطع الطويلة يُفضل ملحق دوران أو رش حلقي متخصص لضمان التجانس المحيطي.
- التجاويف والأماكن التي يصعب الوصول إليها: تطويل أو ثني جذع مسدس الرش بدون هواء، والدهان بالفرشاة/الأسطوانة كإصلاح أخير فقط.
غالباً ما تُطبع زاوية الرش في رقم الفوهة (مثل "5xx" تشير لزاوية رش معينة)، ويجب التأكد منها مع قطر الثقب عند الشراء. خطأ اختيار الزاوية لا يظهر فوراً، لكنه يتبدى عند قبول القياس بسمك "تذبذب السمك، ورقة الحواف"، وتكلفة إعادة العمل أعلى بكثير من وقت اختيار الفوهة.
أحد عشر، الضبط الدقيق للمعلمات حسب الموسم والحرارة
تؤثر الحرارة بعمق على اللزوجة والتصلب، ويجب ضبط المعلمات حسب الموسم:
- الشتاء (قرب الحد الأدنى 5℃): ترتفع لزوجة الدهان ويتصلب الإيبوكسي ببطء شديد. الحل: تسخين الدهان والمخفف مسبقاً (تجنب اللهب المكشوف، باستخدام حمام مائي أو رفع حرارة غرفة الدهان)، رفع ضغط بدون هواء بشكل مناسب، وإطالة فاصل الدهان وفترة التصلب؛ واختيار نوع تصلب منخفض الحرارة عند الضرورة (مثل تركيبة حد أدنى لدرجة حرارة التطبيق 4℃). لاحظ أن الرطوبة قد ترتفع أيضاً، ولا يمكن إغفال فحص نقطة الندى.
- الصيف (قرب الحد الأعلى 35℃): تطاير المذيب سريع، وسهولة الرش الجاف، وحساسية البولي يوريثان للرطوبة. الحل: تجنب الرش وقت ذروة الحرارة الظهيرة، زيادة التخفيف بشكل مناسب (ضمن الحد الأعلى لـ TDS)، تقصير وقت الترك بعد النضج، وتعزيز التهوية مع منع الهواء المباشر المثير للغبار؛ وفي المواسم عالية الرطوبة يُفضل جدولة العمل في الفترات الجافة.
- المواسم الانتقالية والساحلية: تباين حرارة الليل والنهار كبير، وتكاثف الصباح سهل، الالتزام بخط "حرارة الأساس أعلى من نقطة الندى بـ 3℃"، وانتظار النافذة المناسبة أفضل من العمل المتعجل.
جوهر الضبط الدقيق هو إجراء إزاحة صغيرة ضمن الإطار الأساسي "فوهة 0.4–0.5 mm، ضغط 20–25 MPa، نافذة DFT المقبولة، نقطة الندى +3℃، رطوبة ≤ 80 %"، لا كسر الإطار. تقدم شركة ككسين للمواد الجديدة (kexinMaterials) في مشاريع الجسور عبر المواسم "بطاقة ضبط المعلمات" شهرية، توضح قيم الإزاحة المحددة لضغط الشتاء والصيف والتخفيف والفاصل، لتسهيل تنفيذ رئيس الوردية مباشرة حسب الجدول، وتقليل أخطاء الحكم البشري.
اثنا عشر، قبول الإنجاز وقواعد حكم سمك الفيلم
انتهاء الرش لا يعني اكتمال العملية، فقبول سمك الفيلم هو الإغلاق الجودي. يُحكم دهان الحماية الصناعي عادة حسب المنطق التالي:
- معيار القياس: سمك الفيلم الجاف بجهاز مغناطيسي (فولاذ كربوني) أو بالتيار الدوامي (معادن غير حديدية)، حسب ISO 19840 أو سلسلة GB/T 13452 في الموقع وعلى شبكة نقاط محددة، بأخذ عدة قراءات لكل مساحة معينة.
- معيار القبول: يُستخدم غالباً "قاعدة 90/10" — 90 % من القراءات لا تقل عن الحد الأدنى المحدد لـ DFT، والـ 10 % المتبقية لا تقل عن 90 % من الحد الأدنى (أي لا يُسمح بـ "نقاط رقيقة" أقل من 0.9 من سمك التصميم)؛ وبعض المعايير تستخدم متوسط القيمة المرضي مع التحكم بالمدى. والتفصيل حسب مواصفات المشروع.
- النقاط الرقيقة والترميم: للنقاط الأقل من الحد، رش تكميلي موضعي حتى القبول؛ للنقاط السميكة جداً (تتجاوز الحد الأعلى للتصميم) تُسجل دون معالجة إلزامية، ما لم يصاحبها تسرب أو تشقق. يجب أن يلتزم الرش التكميلي بفاصل الدهان لتجنب أكل الطبقة السفلية.
- فحص التصاق بالعينة: بجانب سمك الفيلم، فحص التصاق بين الطبقات بطريقة الشبكة حسب GB/T 9286 أو طريقة السحب، مع التركيز على ارتباط طلاء بولي يوريثان إيبوكسي النهائي مع الطبقة المتوسطة وهل ضعف بسبب فاصل غير صحيح.
ربط "تأكيد القطعة الأولى DFT + التحكم في الغشاء الرطب أثناء العملية + قبول الشبكة عند الإنجاز" في حلقة مغلقة هو المفتاح لترجمة الضغط والفوهة وسماكة الطبقة والفاصل الزمني التي تم الحديث عنها في المقال الثاني فعلياً إلى معدل التمرير. بدون القبول، تظل المعايير مهما بدت جميلة مجرد حبر على ورق.
ثالث عشر: نقاط تكميلية حول السلامة الميدانية وإدارة النفايات
بالإضافة إلى معايير البناء، فإن سلامة الموقع والتخلص من النفايات يؤثران أيضاً على الامتثال والتكلفة:
- تخزين الطلاء: تُخزن المادة الأساسية والمصلب للدهان ثنائي المكونات بشكل منفصل في مكان بارد وجيد التهوية، بدرجة حرارة 5–35°م، بعيداً عن النار والشمس؛ يحتوي مصلب دهان الإيبوكسي بولي يوريثان النهائي على الإيزوسيانات، فيجب إحكام إغلاقه وحمايته من الرطوبة (يتكتل ويفقد مفعوله عند ملامسة الماء)، واستهلاكه بأسرع وقت ممكن بعد الفتح.
- البراميل الفارغة والدهان المتبقي: تعتبر براميل الدهان بالمذيبات الفارغة نفايات خطرة، يجب إعادة تدويرها بشكل احترافي، ولا يجوز رميها أو حرقها عشوائياً؛ يُتلف الدهان المتبقي وفقاً لـ MSDS، ويُمنع صبه في مجاري الصرف.
- التسرب والإطفاء: يُجهز موقع الرش بمعدات مضادة للكهرباء الساكنة ومطافئ حريق، وتُجمع تسربات المذيبات باستخدام مواد امتصاص، ويُستأنف العمل بعد التهوية والاستبدال؛ يُمنع استخدام النار أو التدخين في منطقة الرش.
- ملفات الصحة الشخصية: يجب إنشاء مراقبة صحية للأشخاص الذين يتعرضون للإيزوسيانات على المدى الطويل، والخروج من العمل وطلب الرعاية الطبية فور ظهور أعراض تنفسية، نظراً لأن تحسس الإيزوسيانات غير قابل للعكس.
- السجلات البيئية: تسجيل كمية الدهان المستخدم لكل وردية، وكمية المخفف المضاف، ودرجة الحرارة والرطوبة ونقطة الندى، يُستخدم كل من أجل تتبع الجودة ودعم سجلات انبعاثات VOC، استجابةً لاحتياجات الامتثال التنظيمي المذكورة سابقاً.
عند تسليم دليل إرشادات البناء، تعتاد شركة كيكسين للمواد الجديدة (kexinMaterials) على إدراج "السلامة والنفايات" كفصل مستقل يُوزع مع جدول المعايير، مع توضيح مسار استرداد البراميل الفارغة وقائمة الحماية الشخصية، مما يساعد المقاول على تمديد الامتثال البيئي من "الطلاء نفسه" إلى "كامل عملية البناء"، وهذا هو الحلقة المغلقة الكاملة لإدارة موقع دهانات الصناعية.
الأسئلة الشائعة
س: ما مقدار الضغط والفوهة المستخدم عادة في الرش بدون هواء لدهان صناعي؟
ج: بالنسبة لدهانات الإيبوكسي، فإن المعيار الناضج في الصناعة هو فتحة الفوهة 0.4–0.5 ملم، وضغط الرش 20–25 ميجاباسكال؛ دهان الإيبوكسي عالي الصلبة جداً لبرايمر الزنك الغني أكثر لزوجة، وقد يحتاج إلى فوهة أكبر أو تسخين الدهان. يجب الرجوع تحديداً إلى قسم البناء في TDS للمنتج، فالضغط المنخفض يسبب رذاذاً ضعيفاً، والمرتفع يسبب تقطيراً وتسرباً.
س: هل يمكن استخدام نفس المعدات للرش بدون هواء والرش بالهواء رغم الفارق الكبير في الضغط؟
ج: لا. الرش بدون هواء هو نظام مضخة مكبس/حجاب عالي الضغط بمستوى 20–25 ميجاباسكال، والرش بالهواء هو تذرية بالهواء المضغوط عند 0.3–0.4 ميجاباسكال (حوالي 3–4 بار)، وتختلف أيضاً فتحات الفوهة (بدون هواء 0.4–0.5 ملم، بالهواء 1.5–2.0 ملم). المضخات والخراطيم والبنادق والفوهات لكليهما غير قابلة للتبادل.
س: كيف تُحسب سماكة الطبقة الجافة DFT من الطبقة الرطبة؟
ج: المعادلة التقريبية DFT ≈ WFT × المحتوى الصلب الحجمي (رقم عشري). على سبيل المثال، محتوى Jotacote N10 الصلب الحجمي 72%، الطبقة الرطبة 105–415 ميكرومتر تقابلها طبقة جافة 75–300 ميكرومتر (حسب TDS لشركة جوتن). في الموقع يُقاس WFT أولاً ببطاقة الطبقة الرطبة، وبعد التصلب يُقبل DFT بجهاز قياس سماكة الطبقة الجافة.
س: لماذا يجب الانتظار حتى تصلب الطبقة السابقة قبل رش دهان الإيبوكسي بولي يوريثان النهائي؟
ج: يحتوي دهان الإيبوكسي بولي يوريثان النهائي على مصلب إيزوسيانات، فإذا لم يصل برايمر/طبقة متوسطة الإيبوكسي السابقة إلى درجة التصلب المطلوبة، فإن إعادة الطلاء تسبب انفصالاً بين الطبقات وتفقيعاً؛ كما أن البولي يوريثان حساس للماء، فعند ارتفاع الرطوبة أو عدم جفاف الطبقة السابقة يتفاعل الإيزوسيانات مع الماء مكوناً فقاعات. لذلك يجب تلبية درجة حرارة 5–35°م، رطوبة ≤ 80%، ودرجة حرارة السطح أعلى من نقطة الندى بـ 3°م فأكثر، والالتزام بأقصر فاصل طلاء في TDS.
س: هل يمكن للرش بدون هواء الاستغناء عن المخفف؟
ج: عادةً يمكن ويوصى بعدم الإضافة قدر الإمكان. تخفيف دهان الألكيد المانع للصدأ للرش بدون هواء هو فقط 0–5%، ودهان الإيبوكسي بولي يوريثان النهائي لا يُخفف أساساً في الرش الطبيعي؛ الإفراط في التخفيف يخفض المحتوى الصلب ويرفع VOC بشكل غير مباشر، وقد يتجاوز الحد المسموح في اللوائح التي تحكم بالحالة البنائية. عند الضرورة القصوى يُلتزم بالحد الأعلى في TDS ويُسجل.
س: كيف يُحكم ميدانياً على إمكانية بدء الرش؟
ج: قياس ثلاثة متغيرات في وقت واحد: درجة حرارة الهواء، والرطوبة النسبية، ودرجة حرارة السطح، واشتقاق نقطة الندى منها. القاعدة أن درجة حرارة السطح يجب أن تكون أعلى من نقطة الندى بـ 3°م فأكثر، والرطوبة النسبية ≤ 80%، والحرارة في 5–35°م. عدم تحقق أي شرط (خاصة اقتراب السطح من نقطة الندى مما يسبب تكاثفاً) يستوجب التوقف، وإلا يتبيض الطلاء ويفقد التصاقه.
س: ما السماكة المناسبة للرشة الواحدة، وهل كلما زادت كان أفضل؟
ج: لا. سماكة غير كافية تعني طبقة حماية رقيقة سهلة التآكل، والزيادة المفرطة تسبب إجهاداً داخلياً كبيراً وتشققاً وتسرباً واحتباساً للمذيبات. سماكة DFT المفردة لدهان الإيبوكسي العام هي عادة 75–300 ميكرومتر، وبرايمر الزنك 60–150 ميكرومتر، والطلاء النهائي 100–120 ميكرومتر، ويجب تحديدها حسب نافذة TDS ودرجة التآكل ISO 12944.
س: ما الحماية الشخصية المطلوبة لرش البولي يوريثان ثنائي المكونات؟
ج: يحتوي على إيزوسيانات، ورذاذه يسبب تحسساً غير قابل للعكس، فيجب فرض التهوية مع حماية تنفسية (على الأقل قناع نصف وجه بفلتر مركب لأبخرة عضوية/جسيمات، يُوصى بـ PAPR)، وارتداء نظارات وحفازات نتريل؛ لا يجوز خفض تهوية غرفة الرش وحدها دون مستوى التعرض الآمن، بل تبقى الحماية التنفسية لازمة، ويُمنع صنفرة الطلاء غير المتصلب.
س: هل للمسافة والسرعة في الرش بدون هواء اعتبار؟
ج: نعم. المسافة البعيدة جداً تسبب رذاذاً جافاً، والقريبة تسبب تسرباً، والدهانات الإيبوكسية عادة في مدى 30–50 سم؛ سرعة البندقية يجب أن تكون منتظمة وتتطابق مع عرض التداخل (حوالي 50% تداخلاً)، ويُراجع WFT لكل منطقة ببطاقة الطبقة الرطبة. بعد تثبيت الضغط والفوهة، تكون المسافة وسرعة البندقية هما مقبضا ضبط السماكة الأخيران بيد العامل.
س: هل يُرش دهان ثنائي المكونات فور الخلط أم بعد ترويض قليل؟
ج: عادة بعد الخلط يلزم "ترويض" (فترة حضانة) حسب TDS ليتفاعل الراتنج مع المصلب مبدئياً ويسهل التدفق، لكن يجب الاستهلاك ضمن فترة الصلاحية (pot life)؛ الترك الطويل بعد الخلط يزيد اللزوجة وقد يهَيْل. خلط البولي يوريثان مع الماء يسبب فقاعات بسهولة، فيجب ضبط الرطوبة أثناء الترويض والبناء.
خامس عشر: في الختام: المعايير هي الهيكل العظمي لجودة البناء
بربط المقال كاملاً، نجد أن جودة بناء الرش بدون هواء لدهان صناعي تقوم على ست نوافذ متشابكة: فوهة 0.4–0.5 ملم، ضغط 20–25 ميجاباسكال، نافذة DFT المقبولة (إيبوكسي عام 75–300 ميكرومتر، زنك غني 60–150 ميكرومتر)، فاصل الطلاء، تبسيط التخفيف، وخط نقطة الندى الحراري والرطوبي الأحمر (درجة حرارة السطح أعلى من نقطة الندى 3°م، رطوبة ≤ 80%). أي خلل في حلقة يظهر عند قبول قياس السماكة أو الالتصاق بين الطبقات. للمقاول، تثبيت جدول المعايير هذا على دليل العمل، والضبط من طرفي تأكيد القطعة الأولى وقبول الشبكة عند الإنجاز، أكثر موثوقية من أي حدس خبراتي. لقائد الوردية الميداني، أفضل عادة يكتسبها هي تسجيل ضغط اليوم وفوهته وحرارته ورطوبته ونقطة الندى على ملاحظة صغيرة قبل كل وردية، ومطابقتها بنداً بنداً مع نافذة TDS — هذه الخطوة تبدو مملة لكنها تخنق العيب قبل حدوثه. عندما تصبح نوافذ المعايير الست حركة يومية لا استجابة مؤقتة، فإن معدل التمرير والعمر المضاد للتآكل للرش بدون هواء لدهان صناعي سيقعان طبيعياً ضمن توقعات التصميم.