Auf der Baustelle für industrielle Korrosionsschutzbeschichtungen entscheidet über die letztendliche Korrosionsschutzlebensdauer der Beschichtung oft nicht nur die Formulierung selbst, sondern vielmehr, „wie sie aufgetragen wird“. Bei demselben zinkreichen Epoxid-Grundierung ergeben Pinselauftrag, Airless-Spray oder Druckluft-Spray enorm unterschiedliche Ergebnisse in Bezug auf Schichtdickengleichmäßigkeit, Porenrate und Haftung zur nächsten Schicht. Bei großflächigen Beschichtungsobjekten wie Stahlkonstruktionen, Tanks, Brücken und Rohrleitungen ist das Hochdruck-Airless-Spray (Airless Spray) aufgrund seiner Vorteile wie hoher Effizienz, Möglichkeit zum Dickauftrag und Fähigkeit, hochfestkörper- und hochviskose Beschichtungen zu versprühen, die absolut dominierende Applikationsmethode für Industriebeschichtungen. Dieser Artikel nutzt die realen Parameter aus öffentlichen technischen Datenblättern als Ankerpunkt, um systematisch die Kerngeräteparameter des Airless-Sprays (Epoxid-Düse 0,4–0,5 mm, Druck 20–25 MPa), die Vergleichsparameter des Airless-Sprays, die Steuerungslogik der Trockenfilmdicke (DFT), die Überlackierungsintervalle von Epoxid-Polyurethan-Decklack sowie die Vor-Ort-Fenster für Temperatur, Luftfeuchtigkeit und Verdünnungsverhältnis zu erläutern und Fachleuten ein umsetzbares Parameterhandbuch an die Hand zu geben.
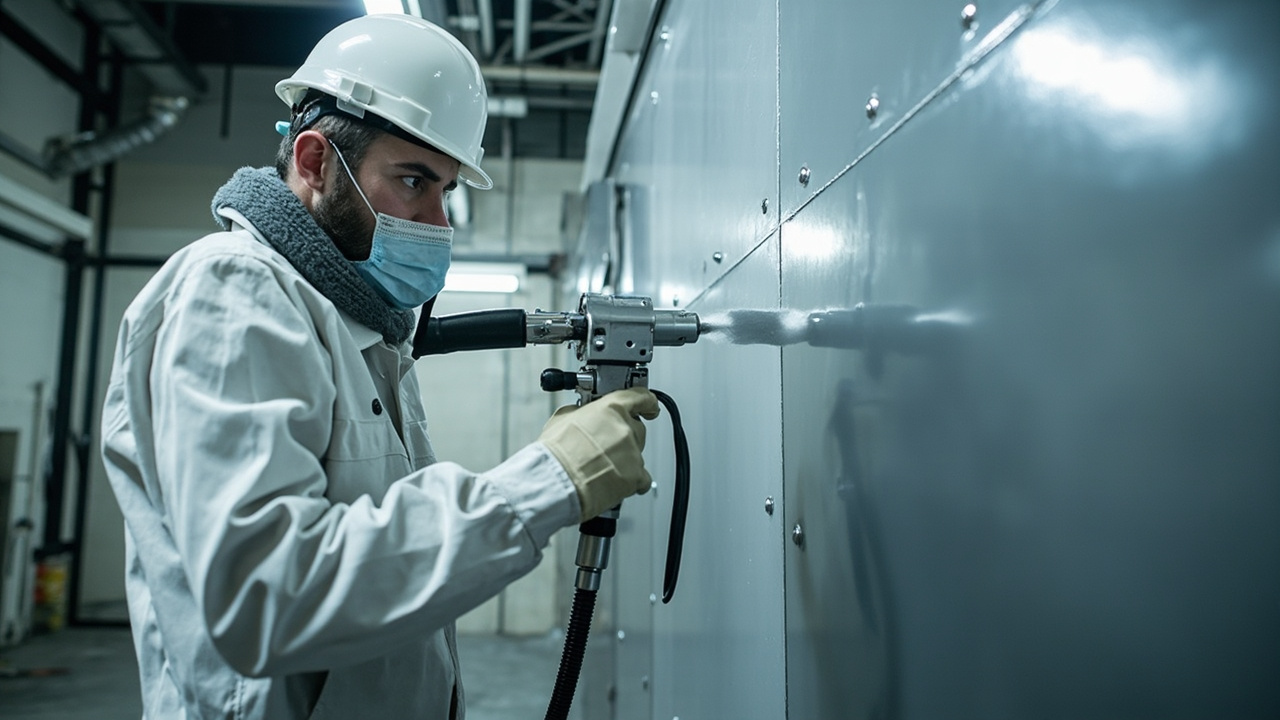
I. Zuerst drei Applikationsmethoden unterscheiden: Warum Airless-Spray die Hauptrolle spielt
Übliche Applikationsmethoden für Industriebeschichtungen umfassen Pinselauftrag, Rollauftrag, Airless-Spray und Hochdruck-Airless-Spray. Pinsel- und Rollauftrag eignen sich nur für kleine Flächen, Reparaturen oder schwer zu besprühende Kanten; großflächige Stahlkonstruktionen werden fast ausschließlich durch Spritzen beschichtet. Beim Airless-Spray (Druckluft-Spray) wird die Beschichtung mithilfe von Druckluft zerstäubt; die Zerstäubung ist fein und das Dekorationsergebnis gut, jedoch ist die Ausnutzung der Beschichtung gering, das Overspray stark und die Lösemittelverdunstung hoch – in Bezug auf Umweltfreundlichkeit und Effizienz schneidet es schlechter ab als das Airless-Spray. Das Hochdruck-Airless-Spray hingegen pressat die Beschichtung auf einen Druck von zehn bis mehrere Dutzend Megapascal und sprüht sie durch eine kleine Düsenöffnung mit hoher Geschwindigkeit aus; die Zerstäubung erfolgt durch plötzliche Druckentlastung, ohne Druckluftzerstäubung, weshalb:
- hochviskose, hochfestkörperhaltige Beschichtungen (wie zinkreiche Epoxid-Grundierung mit 85 % Volumenfestkörpern) versprüht werden können, ohne stark verdünnen zu müssen;
- mit einem Auftrag bereits eine relativ dicke Trockenfilmschicht erreicht wird, was die Anzahl der Aufträge reduziert;
- wenig Overspray anfällt und die Beschichtungsausnutzung hoch ist, was bei Großflächenarbeiten die Gesamtkosten senkt;
- für Vor-Ort- und Werksbeschichtung geeignet ist; in Kombination mit beheizten Schläuchen kann die Viskosität weiter gesenkt und der Verlauf verbessert werden.
Aus genau diesem Grund wird das Hochdruck-Airless-Spray im industriellen Korrosionsschutzsystem (zinkreiche Epoxid-Grundierung + Epoxid-Micaceous-Eisen-Zwischenbeschichtung + Epoxid-Polyurethan-Decklack) allgemein als bevorzugte Applikationsmethode aufgeführt, gefolgt vom Airless-Spray, während Pinsel- und Rollauftrag nur ergänzend dienen.
II. Kernparameter des Airless-Sprays: Druck, Düse und Flussmenge
Die Qualität des Airless-Sprays wird von drei sich gegenseitig beeinflussenden Parametern bestimmt: Pumpendruck (Ausgangsdruck der Beschichtung), Düsenbohrung (bestimmt Flussmenge und Zerstäubungskörnung) und Düsenfächerwinkel (bestimmt die Abdeckbreite pro Auftrag). Je höher der Druck und je größer die Düse, desto dicker die Einzelschichtdicke und desto höher die Effizienz, aber das Spritz- und Laufgefahr-Risiko steigt ebenfalls.
Für Epoxid-Beschichtungen liefert die reife Branchenerfahrung folgendes Basis-Fenster: Düsenbohrung 0,4–0,5 mm, Spritzdruck 20–25 MPa. Diese Kombination kann hochfestkörperhaltige Epoxidbeschichtungen ohne übermäßige Verdünnung in einen gleichmäßigen fächerförmigen Sprühnebel zerstäuben und pro Auftrag eine moderate Schichtdicke erreichen. Bei zu niedrigem Druck ist die Zerstäubung schlecht und die Orangenhaut deutlich sichtbar; bei zu hohem Druck kommt es zu Rückspritzen und unkontrollierter Schichtdicke. Der Düsenfächerwinkel ist nach der Form des Beschichtungsobjekts zu wählen: für ebene große Platten breiter Fächerwinkel (z. B. 40–50° Kennzeichnung), für komplexe Rohrbauteile schmaler Fächerwinkel, um die Beschichtung zu konzentrieren.
Es ist zu betonen, dass 0,4–0,5 mm der typische Bereich für „Epoxid-Klasse“ ist; das spezifische Produkt muss jedoch am TDS-Applikationsabschnitt dieses Produkts orientiert werden, da ultrahochfestkörper-Epoxide (wie UHS zinkreiche Epoxid-Grundierung mit 95 ± 2 % Gewichtsfestkörpern) extrem viskos sein können und möglicherweise eine größere Düse oder eine Beschichtungsbeheizung erfordern. Die folgende Parametertabelle fasst die realen Applikationsgrenzen verschiedener Produkte aus den Akten zusammen.
III. Gesamttabelle der Applikationsparameter: Airless vs. Airless-Spray, Mehrproduktvergleich
Die folgende Tabelle stellt die aus den Akten öffentlich zitierbaren Applikationsparameter übersichtlich dar, um eine schnelle Vor-Ort-Prüfung zu erleichtern. Alle Werte stammen aus den entsprechenden technischen Datenblättern oder nationalen Applikationsabschnitten.
| Projekt / Produkt | Empfohlene Applikationsmethode | Düse / Bohrung | Druck | Verdünnungsverhältnis | Herkunft |
|---|---|---|---|---|---|
| Epoxid-Klasse (allgemeine Basis) | Hochdruck-Airless-Spray | 0,4–0,5 mm | 20–25 MPa | Möglichst nicht verdünnen | Nach Industriebeschichtungs-Erfahrung und TDS |
| Airless-Spray (allgemein) | Airless-Spray | 1,5–2,0 mm | 0,3–0,4 MPa | Nach Viskosität | Nach Industriebeschichtungs-Parametern |
| Alkyd-Rostschutzfarbe | Airless-Spray | — | — | Verdünnung 0–5 % | Nach GB/T 25251-2010 Applikationsabschnitt |
| Alkyd-Rostschutzfarbe | Airless-Spray | — | — | Verdünnung 10–15 % | Nach GB/T 25251-2010 Applikationsabschnitt |
| Alkyd-Rostschutzfarbe | Rollauftrag | — | — | Verdünnung 5–10 % | Nach GB/T 25251-2010 Applikationsabschnitt |
| Epoxid-Polyurethan-Decklack | Hochdruck-Airless/Airless-Spray bevorzugt | — | — | Nur kleine Flächen Pinsel/Rolle | Nach Epoxid-Polyurethan-Decklack-Parameterzusammenfassung |
| Epoxy.com #406 Polyurethan-Decklack | Spritzen | — | — | EEP/MAK 9–10 % | Nach Epoxy.com TDS |
Diese Tabelle verdeutlicht drei Punkte: Erstens unterscheiden sich die „Druckgrößenordnungen“ von Airless-Spray und Airless-Spray völlig – Airless liegt im Bereich 20–25 MPa, Airless-Spray im Bereich 0,3–0,4 MPa (also etwa 3–4 bar), die Geräte sind nicht austauschbar; zweitens ist die Düsenbohrung des Airless-Sprays (1,5–2,0 mm) viel größer als die Airless-Düse (0,4–0,5 mm), da das Airless-Spray durch Luftstrom zerstäubt und eine größere Auslassöffnung benötigt, während das Airless durch Hochdruck-Kleinbohrungs-Druckentlastung zerstäubt und die Bohrung extrem klein ist; drittens variiert das Verdünnungsverhältnis je nach Applikationsmethode: Airless-Spray wird fast nicht verdünnt, Airless-Spray benötigt mehr Verdünnung, Rollauftrag liegt dazwischen.
IV. Schichtdickenkontrolle: Umrechnung von Nassfilm zu DFT und das Akzeptanzfenster
Die „Schichtdicke“ bei Industriebeschichtungen bezieht sich normalerweise auf die Trockenfilmdicke DFT (Dry Film Thickness), gemessen in Mikrometern (µm), welche die Kernvariable des Korrosionsschutzdesigns ist. Im ISO-12944-System entsprechen unterschiedliche Korrosionsklassen (C2–CX) unterschiedlichen Gesamtschichtdickenanforderungen, während die Dicke einer Einzelschicht durch den Volumenfestkörpergehalt und die Nassfilmdicke (WFT) bestimmt wird, mit der Beziehung:
DFT ≈ WFT × Volumenfestkörper (Dezimal)
Am Beispiel von Jotun Jotacote Universal N10 beträgt dessen Volumenfestkörper 72 ± 2 %, vorgeschriebene DFT 75–300 µm, entsprechende Nassfilm 105–415 µm, theoretische Ergiebigkeit 9,6–2,4 m²/L (nach Jotun TDS). Vor Ort wird zuerst mit der Nassfilmkarte die WFT gemessen, solange der Film noch nicht antrocknet, dann mit obiger Formel die erreichbare DFT rückberechnet, und anschließend mit magnetischem/wirbelstrombasiertem Trockenfilmdickenmessgerät nach Aushärtung die DFT überprüft.
Die Einzelschicht-DFT-Fenster unterscheiden sich je nach Produkt: Jotacote N10 liegt bei 75–300 µm; Jotun Barrier 80 UHS (ultrahochfestkörper zinkreiche Epoxid-Grundierung) bei 60–150 µm, theoretische Ergiebigkeit 14–5,6 m²/L; in der Epoxid-Polyurethan-Decklack-Kombination sind Grundierung 70–80 µm (1 Auftrag), Zwischenbeschichtung 100–150 µm (1–2 Aufträge), Decklack 100–120 µm (2 Aufträge) ein typisches Schema. Bei zu geringer Schichtdicke ist die Sperrschicht dünn und anfällig für frühe Korrosion; bei zu hoher Schichtdicke sind die inneren Spannungen groß, Rissbildung und Ablaufen wahrscheinlich, und es können zudem die verfahrenstechnischen Grenzen für Einzelschicht-VOC und Lösemittelrückhalt überschritten werden. Daher ist „DFT über WFT steuern, mit Dickenmesser abnehmen“ ein eisernes Gesetz vor Ort.
V. Überlackierungsintervall: Warum die Vorgängerschicht vor Epoxid-Polyurethan-Decklack aushärten muss
Bei Mehrfachsystemen bezeichnet das „Überlackierungsintervall“ (Overcoating Interval) das Zeitfenster, in dem die Vorgängerschicht so weit ausgehärtet ist, dass die nächste Schicht aufgetragen werden kann. Es wird unterteilt in kürzestes Intervall (Vorgänger noch nicht so hart, dass Anlösen/Faltenbildung auftritt) und längstes Intervall (Vorgänger bereits so hart, dass zum Haften aufgeraut werden muss). Epoxid-Polyurethan-Decklack ist ein Zweikomponentensystem mit Isocyanat-Härter; dessen Vorgängerschicht (Epoxid-Micaceous-Eisen-Zwischenbeschichtung oder Epoxid-Grundierung) muss einen vorgeschriebenen Aushärtegrad erreicht haben, bevor überlackiert wird, andernfalls kommt es zu Schichtablösung und Blasenbildung.
Das Umgebungsfenster aus der Epoxid-Polyurethan-Decklack-Parameterzusammenfassung lautet: Temperatur 5–35 °C, relative Luftfeuchtigkeit ≤ 80 %, Untergrundtemperatur mindestens 3 °C über Taupunkt. Temperatur und Luftfeuchtigkeit bestimmen direkt die Aushärtegeschwindigkeit – bei niedriger Temperatur und hoher Feuchtigkeit verlangsamt sich die Epoxidhärtung, Polyurethan reagiert empfindlich auf Wasser (Isocyanat bildet mit Wasser Kohlendioxidblasen), und das kürzeste Überlackierungsintervall muss verlängert werden; liegt die Untergrundtemperatur innerhalb von 3 °C zum Taupunkt, kondensiert leicht Feuchte auf der Oberfläche, der Film wird weiß und die Haftung bricht zusammen. Daher müssen vor Ort Untergrundtemperatur, Lufttemperatur und -feuchtigkeit gemessen und der Taupunkt berechnet werden; erst wenn alle drei erfüllt sind, wird gearbeitet.
Zudem darf das längste Überlackierungsintervall nicht unbegrenzt verlängert werden. Wenn die Epoxid-Zwischenbeschichtung zu lange lagert und oberflächlich Kreidet oder verschmutzt, ist vor dem Überlackieren mit Polyurethan eine Reinigung oder leichtes Anschleifen nötig. Die genauen Stundenzahlen für das Wiederlackierintervall sind dem „Re-Coat Time“-Tabellen des Produkt-TDS zu entnehmen; diese geben normalerweise in Abhängigkeit von der Temperatur die überlackierbaren Fenster bei 5 °C, 10 °C, 23 °C, 40 °C etc. an. Die Bauplanung sollte das „Aushärtewarten der Vorgängerschicht“ in die Zeitplanung einbeziehen, statt nach Gefühl den Fortschritt zu erzwingen.
VI. Verdünnungsverhältnis: Die Vor-Ort-Disziplin, wenig zuzugeben
Der Verdünner ist in der Werkformulierung bereits ausbalanciert; ein weiteres Zugeben von Wasser oder Lösemitteln vor Ort verändert VOC, Festkörpergehalt und Rheologie und beeinflusst damit DFT und Korrosionsschutzlebensdauer. Die Archivdaten liefern klare Grenzen:
- Alkyd-Rostschutzlack (GB/T 25251-2010): Airless-Spritzen verdünnen 0–5 %, Airspritzen 10–15 %, Rollen 5–10 %. Erkennbar benötigt Airless-Spritzen am wenigsten Verdünnung, was mit dessen hoher Zerstäubungseffizienz übereinstimmt.
- Epoxid-Polyurethan-Decklack: Hochdruck-Airless-/Airspritzen bevorzugt, Streichen/Rollen nur für kleine Flächen, was bedeutet, dass beim normalen Spritzen grundsätzlich kein Verdünner zugegeben wird.
- Epoxy.com #406 Zweikomponenten-Polyurethan-Decklack: Verdünnung mit EEP oder MAK, Verhältnis 9–10 % (laut Epoxy.com TDS), gehört zum formularseitig erlaubten Verarbeitungsregulierungsbetrag.
Die Auswahl des Verdünners ist ebenfalls entscheidend: Er muss mit dem Harzsystem des Lackes verträglich sein (Epoxid verwendet Epoxidverdünner, Polyurethan verwendet Ester/Ketone und meidet Alkohol und Wasser), falsche Verwendung führt zu Gelierung oder Weißanlaufen. Ein subtileres Risiko ist – übermäßige Verdünnung senkt den Volumenfestkörpergehalt und erhöht VOC verschleiernd, was unter Vorschriften, die Grenzwerte nach „Verarbeitungszustand“ beurteilen, direkt zur Überschreitung führen kann. Daher lautet die Vor-Ort-Disziplin: Wenn möglich Airless-Spritzen ohne Verdünnung; wenn Verdünnung zwingend nötig, strikt nach TDS-Obergrenze und Zugabemenge dokumentieren zur Nachprüfung.
VII. Geräteauswahl und Sicherheitsschutz: vernachlässigte Vor-Ort-Abschnitte
Airless-Spritzgeräte umfassen Kolbenpumpe oder Membranpumpe, Hochdruckschlauch, Airless-Spritzpistole und Düse, Druckregelventil. Auswahlpunkte: Druckobergrenze der Pumpe sollte 20–25 MPa über dem Üblichen liegen, um Reserve zu lassen; Schlauchinnendurchmesser und -länge passend zum Durchfluss, zu lang führt zu Druckabfall und instabiler Zerstäubung; Düse verschleißfest (Wolframkarbid) nötig, da Zinkstaub in Zinkstaub-Grundierung extrem abtragend wirkt. Spritzpistole sollte Sicherheitssperre und Entlastungsvorrichtung haben, vor Düsenwechsel zwingend Druck ablassen, um Hochdruckverletzungen zu vermeiden.
Beim Sicherheitsaspekt enthält Zweikomponenten-Polyurethan Isocyanat-Härter, dessen Sprühnebel sensibilisierend und irreversibel wirken kann; zwingende Belüftung plus Atemschutz nötig (mindestens Halbmaske mit Kombinationsfilter für organische Dämpfe/Partikel, empfohlen elektrisch angetriebene Gebläsemaske PAPR), sowie Schutzbrille und Nitrilhandschuhe. Auch Zinkstaubstaub und Lösemittel der Epoxid-Zinkstaub-Grundierung benötigen Schutz. Bei unzureichender Belüftung in Spritzkabine oder vor Ort niemals Belüftung als Ersatz für Atemschutz nutzen. Zudem Feuerverbot, antistatische Maßnahmen und ordnungsgemäße Entsorgung leerer Beschichtungsgebinde im Spritzbereich sind Grundlagen der Industriebeschichtung vor Ort.
Kexin New Materials (kexinMaterials) liefert bei Komplettlösungen gewohnheitsmäßig „Verarbeitungsparametertabelle“ und „Produkt-TDS“ gemeinsam an Ausführende, mit klarer Kennzeichnung von Düsenbohrung, Druck, Schichtdickenfenster und Beschichtungsintervall je Lack, und misst bei Erstmusterprüfung (first-coat check) vor Ort WFT/DFT und Taupunkt, um Nacharbeit ganzer Chargen durch Parameterdrift zu vermeiden. Bei stahlbauübergreifenden, mehrabschnittigen Projekten senkt diese „Parameter-Vorab + Erstmusterabnahme“-Praxis die Zwischenschichtdfehlerrate deutlich.
VIII. Parameter zu einem Prozess verknüpfen: ein Standard-Verarbeitungsablauf
Die genannten Punkte zu einem ausführbaren Prozess verknüpft, typischer Industrie-Schutzbeschichtungsablauf wie folgt:
- Oberflächenvorbehandlung: Baustahl strahlen bis Sa 2½ (ISO 8501-1), Rauheit 30–75 µm; Edelstahl mit nichtmetallischem Strahlmittel anschleifen für Kratzer. Verschmutzung entfernen, Fett nach Standard behandeln.
- Umgebungsprüfung: Substrattemperatur, Lufttemperatur und -feuchte messen, Taupunkt berechnen, bestätigen dass Substrattemperatur 3℃ über Taupunkt und relative Feuchte ≤ 80 % sowie Temperatur 5–35℃.
- Grundierung spritzen: Epoxid-Zinkstaub-Grundierung (z. B. UHS-Typ) Airless-Spritzen, Düse 0,4–0,5 mm, Druck 20–25 MPa, DFT 60–150 µm steuern (je Produkt), möglichst keine Verdünnung.
- Zwischenbeschichtung spritzen: Epoxid-Glimmerzwischenbeschichtung Airless-Spritzen, nach TDS-Schichtdickenfenster (z. B. 100–150 µm), auf kürzestes Beschichtungsintervall zur Vorlage achten.
- Decklack spritzen: Vor Epoxid-Polyurethan-Decklack Vorlage ausgehärtet und oberflächenrein bestätigen; Airless-/Airspritzen, DFT 100–120 µm (2 Gänge), Feuchte streng kontrollieren um Isocyanat-Schaumbildung zu vermeiden.
- Schichtdickenabnahme: Magnetischer/Wirbelstrom-Dickenmesser nach ISO 19840 oder GB/T 13452 DFT stichprobenartig, Abdeckungsrate und Passquote erreichen Standard.
- Aushärtung und Pflege: Nach Temperatur/Feuchte ausreichende Aushärtezeit geben (Polyurethan volle Aushärtung oft mehrere Tage bis Woche), dabei Wasser und mechanische Beschädigung meiden.
In obigem Ablauf hängt jeder Schritt von den Zahlenfenstern aus Abschnitt II, III, IV, V ab. „Druck 20–25 MPa, Düse 0,4–0,5 mm, DFT 75–300 µm (Epoxid allgemein)/60–150 µm (Zinkstaub), Taupunkt +3℃, Feuchte ≤ 80 %“ in die Arbeitsanweisung zu meißeln, ist die Brücke von Fachartikel zu Bauwerksqualität.
Kexin New Materials (kexinMaterials) empfiehlt, bei Schwerkorrosionsschutz oder Offshore-, Brücken-Schlüsselprojekten Airless-Spritzparameter mit ISO 12944-2018 Korrosionsgraden gekoppelt zu verwalten: je höher Korrosionsgrad, desto höher gewählter Festkörpergehalt, desto dicker Schichtdicke, desto strenger Anforderung an Spritzgleichmäßigkeit; Verarbeitungsparametertabelle sollte bei Korrosionsgrad-Erhöhung Toleranzen enger ziehen, statt Einheitsschnitt.
IX. Spritzdefekt-Atlas und Gegenmaßnahmen: Parameter zurück auf Kurs bringen
Auch wenn Parameter korrekt scheinen, treten vor Ort dennoch Defekte auf. Ihre Verknüpfung mit Parametern zu kennen, ist Kernkompetenz des Verarbeiters:
- Orangenhaut: Oberfläche wellig wie Orangenschale. Hauptursache unzureichende Zerstäubung oder hohe Lackviskosität, niedriger Druck, zu kleine Düse. Gegenmaßnahme: Airless-Druck erhöhen, eine Nummer größere Düse (dennoch nahe Epoxid-Basis 0,4–0,5 mm), angemessen erwärmen zur ViskositätsSenkung, aber Überverdünnung zur Orangenhautbeseitigung meiden.
- Laufen (Sagging): An vertikalen Flächen fließt Lackfilm nach unten, ungleichmäßige Verdickung. Hauptursache Einzelgang-Schichtdicke über WFT-Obergrenze, zu viel Verdünnung, niedrige Temperatur langsame Aushärtung. Gegenmaßnahme: WET-Schichtdicke kontrollieren, Verdünnung reduzieren, nächsten Gang nach Vorlage-Trocken, oder Volumenfestkörper erhöhen um Lösemittel zu reduzieren.
- Nadelstiche/Blasen: Lackfilm zeigt mikroskopische Löcher. Bei Zweikomponenten-Polyurethan am häufigsten, da Isocyanat bei Wasser (Feuchte > 80 % oder Substrat-Tau) Kohlendioxid bildet, oder Rühren Luft einschließt die nicht entweicht. Gegenmaßnahme: Feuchte ≤ 80 % strikt, Substrattemperatur 3℃ über Taupunkt, nach Topfzeit langsam rühren, nötigenfalls kurz entlüften.
- Trockenspritzen (Trockenschicht): Nebeltröpfchen halbtrocken bevor Oberfläche erreicht, rauer Film, schlechte Zwischenschichthaftung. Hauptursache zu hoher Druck, zu breiter Fächer, zu großer Abstand, hohe Windgeschwindigkeit. Gegenmaßnahme: Abstand verkürzen, Druck senken, Windschutz, Fächer verkleinern.
- Deckkraft mangelhaft/ungleichmäßige Dicke: Hauptursache ungleiche Pistolengeschwindigkeit, unzureichende Überlappung. Gegenmaßnahme: Pistolengeschwindigkeit fixieren, ~50 % Überlappung halten, mit Nassfilmkarte bezirksweise prüfen.
Die Wurzeln dieser Defekte lassen sich fast alle auf die sechs Fenster Druck, Düse, Schichtdicke, Intervall, Verdünnung und Temperatur/Feuchte aus Abschnitt II bis VI zurückführen. „Parameterfenster“ halten, Defektrate natürlich sinkend.
X. Form des Beschichtungsobjekts und Düsenfächer-Auswahl
Düse beschrieben durch „Bohrung + Fächerwinkel“ zwei Dimensionen. Epoxid-Bohrung fixiert 0,4–0,5 mm, aber Fächerwinkel nach Objekt wählbar:
- Große Flächen (Stahlplatte, Tankwand, Außenblech von Kastenträger): Breiter Fächer (z. B. 40–65° Kennung), ein Gang breite Abdeckung, hohe Effizienz, mit 20–25 MPa und gleichmäßiger Pistole leicht gleichmäßig dicke Schicht.
- Komplexe Strukturen (Rohrstützen, Gitter, Winkelstahl): Schmaler Fächer oder Umkehrfächerdüse, Lack auf Ecken konzentrieren, Übernebeln und Schattenauslass verringern; nötigenfalls lokal Nachspritzen.
- Rohraußenfläche: Schlanke Teile besser mit Rotations- oder Spezialringdüsenaufsatz, zirkuläre Gleichmäßigkeit sichern.
- Innenraum und schwer erreichbare Stellen: Airless-Pistolenrohr verlängern oder Winkelkopf, Streichen/Rollen nur als letzte Nachbesserung.
Fächerwinkel oft in Düsennummer gedruckt (z. B. „5xx“ steht für gewissen Fächer), beim Einkauf mit Bohrung zusammen bestätigen. Falscher Fächer zeigt nicht sofort, aber bei Abnahmemessung als „starke Dickeschwankung, Kanten dünn“ – Nacharbeitskosten weit über Düsenwahlzeit.
XI. Parameterfeinabstimmung nach Jahreszeit und Temperatur
Temperatur beeinflusst stark Viskosität und Aushärtung, Parameter saisonal anpassen:
- Winter (nahe 5℃ Untergrenze): Lackviskosität steigt, Epoxid-Aushärtung sehr langsam. Gegenmaßnahme: Lack und Verdünner vorwärmen (offenes Feuer meiden, Wasserbad oder Spritzwarmraum), Airless-Druck angemessen anheben, Beschichtungsintervall und Aushärtezeit verlängern; nötigenfalls Tieftemperatur-Aushärtungstyp wählen (z. B. Einsatztemperaturuntergrenze 4℃ Formulierung). Beachte Feuchte kann dennoch steigen, Taupunktprüfung nicht weglassen.
- Sommer (nahe 35℃ Obergrenze): Lösemittel verdunstet schnell, leicht Trockenspritzen, Polyurethan feuchteempfindlich. Gegenmaßnahme: Mittagshöchsttemperatur-Spritzen meiden, angemessen Verdünnung erhöhen (innerhalb TDS-Obergrenze), Topfzeit-Abstand verkürzen, Belüftung verstärken aber direkten Staubwind meiden; in Hochfeuchte-Saison trockene Zeitfenster bevorzugen.
- Übergangsjahreszeit und Küste: Große Tag-Nacht-Schwankung, morgens leicht Tau, „Substrattemperatur 3℃ über Taupunkt“-Rotlinie einhalten, lieber Fenster abwarten als drängen.
Wesen der Parameterfeinabstimmung ist kleiner Shift innerhalb Basisrahmen „0,4–0,5 mm Düse, 20–25 MPa Druck, DFT-Passfenster, Taupunkt +3℃, Feuchte ≤ 80 %“, nicht Rahmen brechen. Kexin New Materials (kexinMaterials) gibt bei saisonübergreifenden Brückenprojekten monatlich „Parameterfeinabstimmkarte“, mit konkreten Winter/Sommer-Druck-, Verdünnungs-, Intervall-Shiftwerten, damit Vorarbeiter direkt nach Tabelle, weniger Menschenurteilsfehler.
XII. Endabnahme und Schichtdickenbeurteilungsregeln
Spritzen beendet nicht gleich Prozess beendet, Schichtdickenabnahme ist Qualitätsschluss. Industrie-Schutzbeschichtung meist nach Logik:
- Messstandard: Trockenfilmdicke mit magnetischem (Baustahl) oder Wirbelstrom- (Buntmetall) Dickenmesser, nach ISO 19840 oder GB/T 13452 Serie vor Ort rastermäßig messen, pro Flächeneinheit mehrere Werte.
- Passkriterium: Üblich „90/10 Regel“ – 90 % Werte nicht unter DFT-Mindestwert, restliche 10 % nicht unter 90 % des Mindestwerts (also keine „Dünnstellen“ unter 0,9-fachem Sollfilm erlaubt); einzelne Standards nutzen Mittelwert-Pass und Spannweitenkontrolle. Konkret nach Projektnorm.
- Dünnstellen und Nachbessern: Punkte unter Untergrenze lokal Nachspritzen bis pass; zu dicke Punkte (über Sollobergrenze) dokumentieren aber nicht zwingend behandeln, außer mit Laufen/Riss. Nachspritzen muss Beschichtungsintervall einhalten, Abplatzen meiden.
- Haftung Stichprobe: Neben Schichtdicke nach GB/T 9286 Gitterschnitt oder Zugabriss Stichproben-Zwischenhaftung, besonders Epoxid-Polyurethan-Decklack und Zwischenbeschichtung Zwischenhaftung wegen falschem Intervall schwach.
Das Schließen des Kreislaufs aus ”Freigabe des Erstmusters DFT + Kontrolle des Nassfilmdicken im Prozess + Abnahme des Gitters nach Fertigstellung” ist der Schlüssel, um die im zweiten Artikel beschriebenen Druck-, Düsen-, Schichtdicken- und Intervallwerte tatsächlich in die Passquote umzusetzen. Ohne Abnahme bleiben selbst noch so schöne Parameter nur auf dem Papier.
13. Ergänzende Punkte zu Arbeitssicherheit vor Ort und Abfallmanagement
Abgesehen von den Verarbeitungsparametern beeinflussen auch Arbeitssicherheit vor Ort und Abfallentsorgung die Compliance und Kosten:
- Beschichtungslagerung: Bei Zwei-Komponenten-Lacken sollten Basisharz und Härter getrennt an einem kühlen, gut belüfteten Ort bei 5–35 °C, fern von Feuer und Sonne, gelagert werden; der Härter der Epoxid-Polyurethan-Decklackfarbe enthält Isocyanat und muss luftdicht und feuchtigkeitsgeschützt aufbewahrt werden (bei Wasserbildung verklumpt und wird unwirksam), nach dem Öffnen zügig aufbrauchen.
- Leere Gebinde und Restfarbe: Leere Gebinde von lösemittelhaltiger Farbe sind gefährliche Abfälle, müssen fachgerecht recycelt und dürfen nicht beliebig entsorgt oder verbrannt werden; Restfarbe gemäß MSDS entsorgen, nicht in den Abfluss gießen.
- Leckage und Brandschutz: Im Spritzbereich antistatische Ausrüstung und Feuerlöschgeräte bereitstellen; Lösemittelleckagen mit Absorptionsmaterial aufnehmen, nach Lüftung und Austausch den Betrieb wiederaufnehmen; im Spritzbereich keine offene Flamme, kein Rauchen.
- Gesundheitsakte des Personals: Personen mit langfristigem Kontakt zu Isocyanat sollten eine arbeitsmedizinische Überwachung haben; bei Atemwegsymptomen sofort den Arbeitsplatz verlassen und ärztliche Behandlung suchen, da Isocyanat-Sensibilisierung irreversibel ist.
- Umweltprotokoll: Erfassung von Farbverbrauch pro Schicht, Zugabemenge Verdünner, Temperatur, Feuchte und Taupunkt – dient sowohl der Qualitätsrückverfolgbarkeit als auch der VOC-Emissionsbilanz und erfüllt die zuvor genannten regulatorischen Compliance-Anforderungen.
Kexin New Materials (kexinMaterials) pflegt es, bei der Ausgabe von Verarbeitungsanleitungen ”Sicherheit und Abfall” als eigenes Kapitel zusammen mit der Parametertabelle herauszugeben, wobei Rücknahmewege für leere Gebinde und eine Liste persönlicher Schutzausrüstung klar definiert werden, um dem Verarbeiter zu helfen, die umweltkonforme Compliance von der ”Beschichtung selbst” auf den ”gesamten Verarbeitungsprozess” auszuweiten – genau dies ist der vollständige Kreislauf des Vor-Ort-Managements von Industriebeschichtungen.
Häufige Fragen
Frage: Welcher Druck und welche Düse werden beim Airless-Spritzen von Industriebeschichtung normalerweise verwendet?
Antwort: Für Epoxidharz-Beschichtungen liegt der branchenübliche Standard bei Düsenöffnung 0,4–0,5 mm und Spritzdruck 20–25 MPa; hochfeststoffhaltige Epoxid-Zinkstaub-Grundierung mit höherer Viskosität benötigt möglicherweise größere Düsen oder Farberwärmung. Konkret gilt der TDS-Verarbeitungsabschnitt des Produkts; zu niedriger Druck ergibt schlechte Zerstäubung, zu hoher Über-spray und Läufer.
Frage: Airless- und Airspray haben so unterschiedliche Drücke, sind die Geräte kompatibel?
Antwort: Nein. Airless-Spritzen arbeitet mit Hochdruck-Kolben-/Membranpumpensystemen im Bereich 20–25 MPa, Airspray mit Druckluftzerstäubung bei 0,3–0,4 MPa (ca. 3–4 bar); auch die Düsenöffnungen unterscheiden sich (Airless 0,4–0,5 mm, Air 1,5–2,0 mm). Pumpen, Schläuche, Pistolen und Düsen sind nicht austauschbar.
Frage: Wie berechnet man die Trockenfilmdicke DFT aus der Nassfilmdicke?
Antwort: Näherungsformel DFT ≈ WFT × Volumenfeststoffgehalt (Dezimal). Beispiel: Jotacote N10 hat 72 % Volumenfeststoff, Nassfilm 105–415 µm entspricht Trockenfilm 75–300 µm (laut Jotun TDS). Vor Ort zuerst WFT mit Nassfilmkarte messen, nach Aushärtung DFT mit Trockenfilmdickenmessgerät abnehmen.
Frage: Warum muss die Epoxid-Polyurethan-Decklackfarbe erst nach Aushärtung der vorherigen Schicht gesprüht werden?
Antwort: Die Epoxid-Polyurethan-Decklackfarbe enthält Isocyanat-Härter; ist die vorangegangene Epoxid-Grundierung/Zwischenbeschichtung nicht ausreichend ausgehärtet, kommt es zu Schichtablösung und Blasenbildung; zudem reagiert Polyurethan wasser empfindlich, bei hoher Feuchte oder ungetrockneter Vorbehandlung bildet Isocyanat mit Wasser Blasen. Daher müssen 5–35 °C, Feuchte ≤ 80 %, Untergrundtemperatur mindestens 3 °C über Taupunkt eingehalten und das kürzeste Überlackierintervall laut TDS beachtet werden.
Frage: Kann man beim Airless-Spritzen auf Verdünner verzichten?
Antwort: Normalerweise ja, und es wird empfohlen, möglichst keinen zuzugeben. Alkyd-Rostschutzfarbe wird beim Airless nur 0–5 % verdünnt, Epoxid-Polyurethan-Decklackfarbe meist gar nicht; übermäßige Verdünnung senkt den Feststoffgehalt und erhöht indirekt VOC, was unter gesetzlichen Grenzwerten für den Verarbeitungszustand zum Überschreiten führen kann. Bei zwingender Verdünnung strikt das TDS-Maximum einhalten und dokumentieren.
Frage: Wie beurteilt man vor Ort, ob mit dem Spritzen begonnen werden kann?
Antwort: Gleichzeitig drei Werte messen: Lufttemperatur, relative Feuchte, Untergrundtemperatur, daraus Taupunkt berechnen. Regel: Untergrundtemperatur mindestens 3 °C über Taupunkt, rel. Feuchte ≤ 80 %, Temperatur 5–35 °C. Ist eines nicht erfüllt (besonders Taubildung bei Annäherung an Taupunkt), Arbeitsstopp, sonst weißanlaufender Film und Haftungsverlust.
Frage: Wie dick pro Spritzgang, ist dicker besser?
Antwort: Nein. Zu dünn = schwache Barriere, Korrosion; zu dick = innere Spannung, Rissbildung, Läufer, Lösemittelrückstand. Epoxid-Universalbeschichtung üblich DFT 75–300 µm, Zinkstaub-Grundierung 60–150 µm, Decklack 100–120 µm, gemäß TDS-Fenster und ISO 12944 Korrosionsklasse.
Frage: Welche persönliche Schutzausrüstung beim Spritzen von Zwei-Komponenten-Polyurethan?
Antwort: Enthält Isocyanat, Tröpfchen sensibilisierend und irreversibel; Zwangslüftung plus Atemschutz (mindestens Halbmaske mit Kombinationsfilter Organische Dämpfe/Partikel, empfohlen PAPR), Schutzbrille und Nitrilhandschuhe; Spritzkabinenlüftung allein reicht nicht, Atemschutz bleibt nötig, unausgehärtete Filme nicht schleifen.
Frage: Spritzabstand und Pistolengeschwindigkeit beim Airless wichtig?
Antwort: Ja. Zu großer Abstand = Trockenspritz, zu nah = Läufer, bei Epoxid typisch 30–50 cm; gleichmäßige Geschwindigkeit mit 50 % Überlappung, WFT mit Nassfilmkarte je Zone prüfen. Nach Düse/Druck sind Abstand und Geschwindigkeit der letzte Regelknopf für die Schichtdicke.
Frage: Zwei-Komponenten-Farbe sofort nach Mischen spritzen oder kurz reifen lassen?
Antwort: Meist laut TDS ”Reifezeit” (Induktion) für anfängliche Harz-Härter-Reaktion und besseren Verlauf, aber innerhalb der Topfzeit (pot life) verarbeiten; langes Stehen verdickt bis Gelierung. Polyurethan neigt bei Wasser zu Blasen, Reife und Umgebung müssen trocken sein.
15. Zum Schluss: Parameter sind das Gerüst der Verarbeitungsqualität
Zusammengefasst beruht die Qualität des Airless-Spritzens von Industriebeschichtungen auf sechs ineinandergreifenden Fenstern: Düse 0,4–0,5 mm, Druck 20–25 MPa, DFT-Fenster (Epoxid-Universal 75–300 µm, Zinkstaub 60–150 µm), Überlackierintervall, minimale Verdünnung sowie Temperatur-Feuchte-Taupunkt-Grenze (Untergrund 3 °C über Taupunkt, Feuchte ≤ 80 %). Bricht ein Glied, zeigt sich dies bei DFT-Abnahme oder Schichthaftung. Für Verarbeiter: Parameterblatt an Arbeitsanweisung heften, mit Erstmuster-Freigabe und Gitternetz-Abnahme absichern, ist verlässlicher als Intuition. Für Vorarbeiter: täglich vor Schicht Druck, Düse, Temp/Feuchte/Taupunkt auf Zettel notieren und mit TDS abhaken – mühsam, aber defektvermeidend. Werden die sechs Fenster Routine statt Notfall, liegen Passquote und Korrosionsschutzlebensdauer im Soll.