No local de pintura protetora industrial, o que decide a vida útil anticorrosiva final do revestimento nem sempre é apenas a formulação em si, mas sim "como ele é aplicado". Com o mesmo primário epóxi rico em zinco, usar pincel, pulverização com ar ou pulverização airless de alta pressão resulta em diferenças enormes na uniformidade da espessura do filme, taxa de poros e adesão interfacial com a camada seguinte. Para substratos de grande área como estruturas de aço, tanques, pontes e tubulações, a pulverização airless de alta pressão (Airless Spray), graças à sua alta eficiência, capacidade de aplicação em camadas espessas e possibilidade de pulverizar revestimentos de alto teor de sólidos e alta viscosidade, tornou-se o método de construção absolutamente dominante para revestimentos industriais. Este artigo utiliza parâmetros reais de fichas técnicas públicas como âncora, explicando sistematicamente os parâmetros centrais de equipamento para pulverização airless (bico epóxi 0,4–0,5 mm, pressão 20–25 MPa), os parâmetros de referência para pulverização com ar, a lógica de controle da espessura de filme seco (DFT), o intervalo de pintura para acabamento epóxi-poliuretano, bem como as janelas de campo como temperatura, umidade e proporção de diluição, oferecendo aos profissionais de engenharia um manual de parâmetros aplicável.
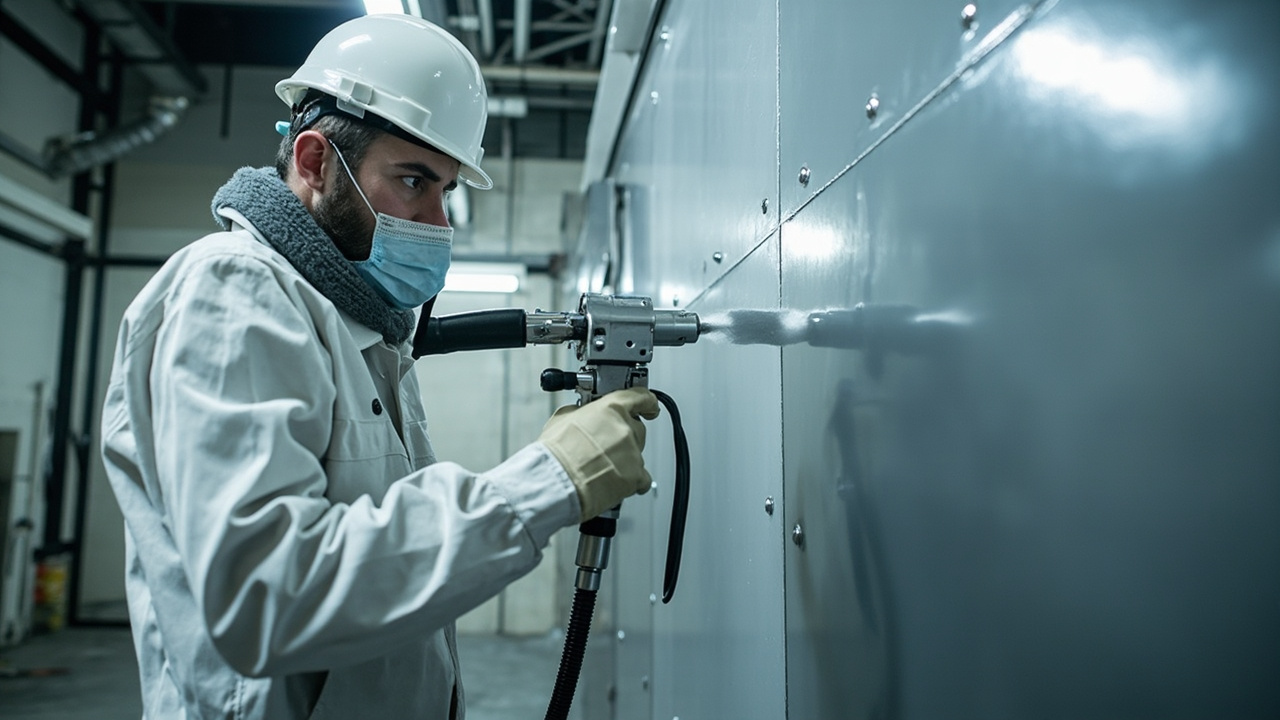
I. Primeiro distinga três métodos de construção: por que a pulverização airless é o protagonista
Os métodos de construção comuns para revestimentos industriais incluem pincel, rolo, pulverização com ar e pulverização airless de alta pressão. Pincel e rolo são adequados apenas para pequenas áreas, retoques ou cantos difíceis de pulverizar; estruturas de aço de grande área dependem quase inteiramente de pulverização. A pulverização com ar utiliza ar comprimido para atomizar o revestimento, com atomização fina e boa propriedade decorativa, mas baixa taxa de utilização do revestimento, superpulverização severa e maior evaporação de solventes, sendo inferior à airless em termos de proteção ambiental e eficiência. A pulverização airless de alta pressão pressuriza o revestimento a dezenas de megapascais, ejeta-o em alta velocidade através de um pequeno bico e atomiza pela descompressão súbita, sem usar ar comprimido para atomização, portanto:
- Pode pulverizar revestimentos de alta viscosidade e alto teor de sólidos (como primário epóxi rico em zinco com 85 % de sólidos em volume), sem necessidade de grande diluição;
- Uma única passada atinge filme seco espesso, reduzindo o número de demãos;
- Menos superpulverização e alta taxa de utilização do revestimento, com baixo custo global em trabalhos de grande área;
- Adequado para pintura em campo e em fábrica; com mangueira aquecida pode reduzir ainda mais a viscosidade e melhorar o nivelamento.
Por isso, os sistemas de proteção industrial (primário epóxi rico em zinco + camada intermédia epóxi micácea + acabamento epóxi-poliuretano) geralmente listam a pulverização airless de alta pressão como método de construção prioritário, seguida pela pulverização com ar, sendo pincel e rolo apenas complementares.
II. Parâmetros centrais de pulverização airless: pressão, bico e fluxo
A qualidade da pulverização airless é determinada por três parâmetros interligados: pressão da bomba (pressão de saída do revestimento), diâmetro do bico (determina fluxo e granulometria de atomização) e leque do bico (determina a largura de cobertura de uma passada). Quanto maior a pressão e o bico, mais espessa e eficiente a película por demão, mas também aumentam os riscos de respingos e escorrimento.
Para revestimentos epóxi, a experiência consolidada da indústria fornece a seguinte janela de base: diâmetro do bico 0,4–0,5 mm, pressão de pulverização 20–25 MPa. Esta combinação atomiza o revestimento epóxi de alto teor de sólidos em um fluxo de névoa em leque uniforme, sem diluição excessiva, obtendo espessura de filme moderada em uma passada. Se a pressão for muito baixa, a atomização é deficiente e a casca de laranja evidente; se a pressão for excessiva, há rebote e superpulverização, com perda de controle da espessura. O leque do bico é selecionado conforme o formato do substrato: chapas planas grandes usam leque largo (como marcação 40–50°), peças tubulares e estruturas complexas usam leque estreito para concentrar o revestimento.
É necessário enfatizar que 0,4–0,5 mm é o intervalo típico para "epóxi"; o produto específico deve seguir a seção de aplicação do TDS do produto, pois epóxi de altíssimo teor de sólidos (como primário epóxi rico em zinco UHS com 95 ± 2 % de sólidos em peso) tem viscosidade extremamente alta e pode exigir bico maior ou aquecimento do revestimento. A tabela de parâmetros abaixo resume os limites reais de construção de diferentes produtos no arquivo.
III. Tabela geral de parâmetros de construção: airless vs pulverização com ar, comparação de múltiplos produtos
A tabela abaixo apresenta centralizados os parâmetros de construção publicamente citáveis do arquivo, para consulta rápida em campo. Todos os valores provêm das respectivas fichas técnicas ou seções de construção das normas nacionais.
| Item / Produto | Método de construção recomendado | Bico / diâmetro | Pressão | Proporção de diluição | Fonte |
|---|---|---|---|---|---|
| Epóxi (base geral) | Pulverização airless de alta pressão | 0,4–0,5 mm | 20–25 MPa | Evitar diluição ao máximo | Conforme experiência de construção de revestimentos industriais e TDS |
| Pulverização com ar (geral) | Pulverização com ar | 1,5–2,0 mm | 0,3–0,4 MPa | Conforme viscosidade | Conforme parâmetros de construção de revestimentos industriais |
| Tinta alquídica anticorrosiva | Pulverização airless | — | — | Diluição 0–5 % | Conforme seção de construção GB/T 25251-2010 |
| Tinta alquídica anticorrosiva | Pulverização com ar | — | — | Diluição 10–15 % | Conforme seção de construção GB/T 25251-2010 |
| Tinta alquídica anticorrosiva | Rolo | — | — | Diluição 5–10 % | Conforme seção de construção GB/T 25251-2010 |
| Acabamento epóxi-poliuretano | Prioridade pulverização airless/ar | — | — | Apenas pincel/rolo em pequenas áreas | Conforme resumo de parâmetros de acabamento epóxi-poliuretano |
| Epoxy.com #406 acabamento poliuretano | Pulverização | — | — | EEP/MAK 9–10 % | Conforme TDS Epoxy.com |
Esta tabela ilustra três pontos: primeiro, a "ordem de magnitude de pressão" da airless e da pulverização com ar é totalmente diferente — a airless é da ordem de 20–25 MPa, a pulverização com ar é da ordem de 0,3–0,4 MPa (ou seja, cerca de 3–4 bar), e os equipamentos não são intercambiáveis; segundo, o diâmetro do bico na pulverização com ar (1,5–2,0 mm) é muito maior que o da airless (0,4–0,5 mm), pois a pulverização com ar atomiza pelo fluxo de ar e precisa de saída de tinta maior, enquanto a airless atomiza pela descompressão em bico pequeno de alta pressão com diâmetro mínimo; terceiro, a proporção de diluição varia conforme o método — a airless quase não dilui, a pulverização com ar precisa diluir mais, e o rolo fica no meio.
IV. Controle de espessura: conversão de filme úmido para DFT e janela de conformidade
A "espessura do filme" em revestimentos industriais refere-se geralmente à espessura de filme seco DFT (Dry Film Thickness), em micrômetros (µm), que é a variável central do projeto anticorrosivo. Sob o sistema ISO 12944, diferentes classes de corrosão (C2–CX) correspondem a diferentes exigências de espessura total, e a espessura de cada demão é determinada pelo teor de sólidos em volume e espessura de filme úmido (WFT), pela relação:
DFT ≈ WFT × teor de sólidos em volume (decimal)
Tomando como exemplo o Jotacote Universal N10 da Jotun, seu teor de sólidos em volume é 72 ± 2 %, com DFT especificado de 75–300 µm, correspondente a filme úmido 105–415 µm, e taxa teórica de cobertura 9,6–2,4 m²/L (conforme TDS Jotun). Em campo, usa-se primeiro o cartão de filme úmido para medir o WFT antes do revestimento secar à superfície, depois aplica-se a fórmula acima para inferir o DFT alcançável, e posteriormente um medidor de espessura de filme seco magnético/por correntes de Foucault para verificar o DFT após cura.
As janelas de DFT por demão variam por produto: Jotacote N10 é 75–300 µm; Jotun Barrier 80 UHS (primário epóxi rico em zinco de altíssimo teor de sólidos) é 60–150 µm, com taxa teórica de cobertura 14–5,6 m²/L; no sistema com acabamento epóxi-poliuretano, primário 70–80 µm (1 demão), camada intermédia 100–150 µm (1–2 demãos), acabamento 100–120 µm (2 demãos) é um esquema típico. Espessura insuficiente significa camada de barreira fina e corrosão precoce; excesso de espessura gera tensão interna alta, facilidade de fissuração e escorrimento, podendo ainda ultrapassar os limites de processo de VOC por demão e retenção de solvente. Portanto, "controlar DFT via WFT e aceitar com medidor de espessura" é lei ferrea em campo.
V. Intervalo de pintura: por que a camada anterior do acabamento epóxi-poliuretano deve curar
No sistema multicamadas, o "intervalo de pintura" (Overcoating Interval) refere-se à janela de tempo em que a camada anterior cura o suficiente para receber a próxima. Divide-se em intervalo mínimo (anterior ainda não dura o bastante e causa repuxamento ou enrugamento) e intervalo máximo (anterior já tão dura que exige lixamento para aderir). O acabamento epóxi-poliuretano é um sistema bicomponente, com endurecedor de isocianato; sua camada anterior (camada intermédia epóxi micácea ou primário epóxi) deve atingir o grau de cura especificado antes da aplicação, senão ocorre descolamento interfacial e bolhas.
O resumo de parâmetros do acabamento epóxi-poliuretano indica janela ambiental: temperatura 5–35℃, umidade relativa ≤ 80 %, temperatura do substrato acima do ponto de orvalho em mais de 3℃. Temperatura e umidade determinam diretamente a velocidade de cura — com baixa temperatura e alta umidade, a cura epóxi desacelera e o poliuretano fica sensível à água (isocianato reage com água gerando bolhas de dióxido de carbono), forçando o prolongamento do intervalo mínimo; se a temperatura do substrato estiver a menos de 3℃ acima do ponto de orvalho, a superfície condensa facilmente, o filme branqueia e a adesão colapsa. Assim, em campo deve-se medir temperatura do substrato, temperatura e umidade do ar e calcular o ponto de orvalho, construindo apenas quando os três forem satisfeitos.
Além disso, o intervalo máximo de pintura também não pode ser estendido indefinidamente. Se a camada intermédia epóxi ficar muito tempo exposta, com superfície pulverulenta ou contaminada, antes de aplicar o poliuretano é preciso limpar e até lixar levemente. As horas específicas de intervalo de repintura devem seguir a tabela de "tempo de repintura" do TDS do produto, que normalmente fornece janelas de repintura para nós de 5℃, 10℃, 23℃, 40℃ conforme a temperatura. O planejamento de construção deve incluir a "espera de cura da camada anterior" no cronograma, em vez de forçar progresso por instinto.
VI. Proporção de diluição: disciplina de campo de minimizar adição
O diluente já vem equilibrado na formulação de fábrica; adicionar água ou solvente no local altera o VOC, o teor de sólidos e a reologia, afetando assim o DFT e a vida útil anticorrosiva. Os dados do arquivo fornecem limites claros:
- Tinta alquídica anticorrosiva (GB/T 25251-2010): diluição para pulverização airless 0–5 %, pulverização com ar 10–15 %, rolo 5–10 %. Observa-se que a pulverização airless requer menos diluição, coerente com sua alta eficiência de atomização.
- Tinta de acabamento epóxi-poliuretano: prioriza-se pulverização airless de alta pressão / com ar; pincel e rolo apenas em áreas pequenas, o que significa que na pulverização normal praticamente não se adiciona diluente.
- Epoxy.com #406 tinta de poliuretano bicomponente: diluir com EEP ou MAK, proporção 9–10 % (segundo TDS da Epoxy.com), trata-se de quantidade de ajuste de aplicação permitida pela formulação.
A escolha do diluente também é crucial: deve ser compatível com o sistema de resina da tinta (epóxi usa diluente epóxi, poliuretano usa ésteres/cetonas e evita álcool e água), uso incorreto causa gelificação ou esbranquiçamento. O risco mais oculto é — diluição excessiva reduz o teor de sólidos em volume e eleva o VOC à revelia, podendo ultrapassar limites diretamente sob regulamentos que julgam pelos "valores em estado de aplicação". Portanto a disciplina no local é: usar pulverização airless e não diluir; se diluição for indispensável, seguir rigorosamente o limite superior do TDS e registrar a quantidade adicionada para consulta.
VII. Seleção de equipamentos e proteção de segurança: elos de campo negligenciados
Equipamentos de pulverização airless incluem bomba de pistão ou diafragma, mangueira de alta pressão, pistola airless e bico, válvula reguladora de pressão. Pontos de seleção: o limite superior de pressão da bomba deve ficar 20–25 MPa acima do uso comum, deixando margem; diâmetro interno e comprimento da mangueira devem coincidir com o fluxo, excesso de comprimento causa queda de pressão e atomização instável; o bico precisa ser resistente ao desgaste (carbureto de tungstênio), pois o pó de zinco no primário rico em zinco desgasta fortemente. A pistola deve ter trava de segurança e dispositivo de alívio, antes de trocar o bico é obrigatório aliviar a pressão, evitando ferimentos por alta pressão.
Quanto à segurança, o poliuretano bicomponente contém agente de cura isocianato; gotículas na pulverização podem sensibilizar e são irreversíveis, exige-se ventilação forçada e proteção respiratória (pelo menos meia máscara com filtro composto de vapores orgânicos/partículas, recomenda-se PAPR de ar suprido elétrico), além de óculos e luvas de nitrilo. O pó de zinco e solventes do primário epóxi rico em zinco também requerem proteção. Com ventilação insuficiente na cabine ou no local, jamais substituir proteção respiratória por ventilação. Ademais, proibição de fogo, antiestática e descarte conforme das latas vazias de tinta são práticas básicas de campo para revestimento industrial.
A Kexin New Materials (kexinMaterials), ao entregar soluções compatíveis, costuma fornecer junto à equipe de aplicação a "tabela de parâmetros de aplicação" e o "TDS do produto", indicando claramente diâmetro do bico, pressão, faixa de espessura e intervalo de pintura de cada camada, e na confirmação de primeira peça (first-coat check) no local mede WFT/DFT e ponto de orvalho, evitando retrabalho de lote inteiro por desvio de parâmetros. Para obras de estrutura de aço inter-regiões e multi-trechos, essa prática de "parâmetros antecipados + aceite de primeira peça" reduz significativamente a taxa de defeitos interfaciais.
VIII. Encadeando parâmetros em processo: um fluxo de aplicação padrão
Encadeando os pontos anteriores num processo executável, o fluxo típico de revestimento protetor industrial é:
- Tratamento de superfície: aço carbono jateado a Sa 2½ (ISO 8501-1), rugosidade 30–75 µm; aço inoxidável lixado com abrasivo não metálico para riscos. Remoção de contaminação e gordura conforme padrão.
- Verificação ambiental: medir temperatura do substrato, umidade do ar, calcular ponto de orvalho, confirmar temperatura do substrato 3℃ acima do ponto de orvalho e umidade relativa ≤ 80 %, temperatura 5–35℃.
- Pulverização de primário: primário epóxi rico em zinco (ex. tipo UHS) por airless, bico 0.4–0.5 mm, pressão 20–25 MPa, controlar DFT 60–150 µm (conforme produto), evitar diluir ao máximo.
- Pulverização de camada intermédia: camada intermédia epóxi micácea por airless, conforme faixa de espessura do TDS (ex. 100–150 µm), atenção ao intervalo mínimo de pintura com a anterior.
- Pulverização de acabamento: antes do acabamento epóxi-poliuretano confirmar cura da anterior e superfície limpa; airless/com ar, DFT 100–120 µm (2 demãos), umidade rigorosamente controlada para evitar expansão do isocianato.
- Aceite de espessura: medidor magnético/por correntes de Eddy conforme ISO 19840 ou GB/T 13452 para DFT por amostragem, cobertura e taxa de conformidade adequadas.
- Cura e manutenção: conforme temperatura/umidade dar tempo de cura suficiente (poliuretano plena cura costuma levar dias a uma semana), evitar água e dano mecânico nesse período.
Nesse fluxo, cada passo depende das janelas numéricas dos capítulos II, III, IV e V. Gravar na instrução de trabalho os números "pressão 20–25 MPa, bico 0.4–0.5 mm, DFT 75–300 µm (epóxi geral)/60–150 µm (rico em zinco), ponto de orvalho +3℃, umidade ≤ 80 %" é a ponte de transformar artigo técnico em qualidade de engenharia.
A Kexin New Materials (kexinMaterials) sugere que, em obras críticas de anticorrosão pesada, offshore ou pontes, os parâmetros airless sejam geridos vinculados à classe de corrosão ISO 12944-2018: quanto maior a classe, maior o teor de sólidos selecionado, maior a espessura, mais rigoroso o requisito de uniformidade de pulverização; a tabela de parâmetros deve estreitar tolerâncias conforme sobe a classe, não tratar todos por igual.
IX. Atlas de defeitos de pulverização e medidas: trazer parâmetros de volta ao curso
Mesmo com parâmetros aparentemente corretos, defeitos surgem no local. Reconhecê-los e sua relação com parâmetros é competência central do aplicador:
- Casca de laranja: superfície ondulada tipo casca de laranja. Causa principal atomização insuficiente ou viscosidade alta, pressão baixa, bico pequeno. Medida: subir pressão airless, trocar por bico uma numeração acima (ainda perto da base 0.4–0.5 mm epóxi), aquecer adequadamente para baixar viscosidade, mas evitar diluição excessiva para eliminar casca.
- Corrida (escorrimento): filme vertical escorre para baixo, espessura irregular. Causa principal espessura por demão acima do limite WFT, diluição excessiva, baixa temperatura e cura lenta. Medida: controlar espessura WET, reduzir diluição, aguardar secagem ao toque da anterior antes da próxima, ou subir teor de sólidos em volume para reduzir solvente.
- Pinholes/bolhas: microperfurações no filme. Mais comum em poliuretano bicomponente, por isocianato encontrar água (umidade > 80 % ou condensação no substrato) gerando CO2, ou ar preso na mistura não liberado. Medida: rigor umidade ≤ 80 %, substrato 3℃ acima do ponto de orvalho, mistura lenta após incubação, se necessário desaeração breve.
- Pulverização seca (filme seco): gotícula semichega antes de chegar à superfície, filme áspero e fraca adesão interfacial. Causa principal pressão alta, leque largo, distância longa, vento forte. Medida: encurtar distância, baixar pressão, proteger do vento, reduzir leque.
- Cobertura insuficiente/espessura irregular: causa principal velocidade de passe variada, sobreposição insuficiente. Medida: velocidade fixa, manter cerca de 50 % de sobreposição, conferir por zona com cartão de filme úmido.
A raiz desses defeitos remonta quase sempre às seis janelas de pressão, bico, espessura, intervalo, diluição e temperatura/umidade dos capítulos II a VI. Mantendo a "janela de parâmetros", a taxa de defeitos cai naturalmente.
X. Formato do objeto e seleção de leque do bico
O bico é descrito por "diâmetro + ângulo de leque". Diâmetro epóxi travado em 0.4–0.5 mm, mas o ângulo de leque varia conforme objeto:
- Superfície plana grande (chapa, parede de tanque, exterior de viga caixão): leque largo (ex. 40–65° na marcação), cobre largo numa passada, alta eficiência, com 20–25 MPa e passe uniforme obtém filme espesso uniforme.
- Estrutura complexa (suportes de tubo, grade, cantoneira): leque estreito ou bico de leque reverso, concentra tinta no canto côncavo, reduz overspray e sombra de falta; se necessário retoque local.
- Superfície externa de tubulação: peça esguia usa acessório rotativo ou de anel dedicado, garantindo uniformidade circunferencial.
- Interno e pontos de difícil acesso: vara de pistola airless alongada ou cotovelo, pincel/rolo só como remendo final.
O ângulo de leque vem impresso na numeração do bico (ex. "5xx" indica certo leque), na compra confirmar junto ao diâmetro. Erro de leque não aparece logo, mas no aceite de espessura se revela como "grande variação de espessura, borda fina", custo de retrabalho muito acima do tempo de escolha do bico.
XI. Ajuste fino de parâmetros por estação e temperatura
Temperatura afeta profundamente viscosidade e cura, parâmetros devem ajustar por estação:
- Inverno (perto do limite 5℃): viscosidade sobe, cura epóxi muito lenta. Medida: pré-aquecer tinta e diluente (sem fogo, banho-maria ou aquecer cabine), subir pressão airless, prolongar intervalo e cura; se possível usar tipo de baixa temperatura (ex. limite 4℃). Atenção: umidade pode subir, verificação de orvalho não se omite.
- Verão (perto do limite 35℃): solvente evapora rápido, fácil pulverização seca, poliuretano sensível à umidade. Medida: evitar pico de calor ao meio-dia, diluir um pouco mais (dentro do limite TDS), encurtar tempo pós-incubação, ventilar sem sopro direto de poeira; estação úmida priorizar período seco.
- Estação de transição e litoral: grande amplitude térmica, condensação matinal, manter linha "substrato 3℃ acima do orvalho", preferir esperar janela a forçar obra.
O ajuste fino é, na essência, pequeno deslocamento dentro da estrutura-base "bico 0.4–0.5 mm, pressão 20–25 MPa, janela DFT ok, orvalho +3℃, umidade ≤ 80 %", não romper a estrutura. A Kexin New Materials (kexinMaterials) em pontes de estações cruzadas emite "cartão de ajuste fino" por mês, escrevendo desvios concretos de pressão, diluição e intervalo de inverno/verão, facilitando ao encarregado executar por tabela e reduzir erro de julgamento.
XII. Aceite final e regra de julgamento de espessura
Terminar a pulverização não encerra o processo; o aceite de espessura é o fechamento de qualidade. O revestimento protetor industrial julga normalmente por:
- Padrão de medição: espessura de filme seco por medidor magnético (aço carbono) ou de correntes de Eddy (metal não ferroso), conforme ISO 19840 ou GB/T 13452 medir no local em grade definida, várias leituras por área.
- Critério de conformidade: comum "regra 90/10" — 90 % das leituras não abaixo do mínimo DFT, os 10 % restantes não abaixo de 90 % do mínimo (ou seja, não permitir "ponto fino" abaixo de 0.9× espessura projetada); alguns padrões usam média ok e amplitude controlada. Seguir norma da obra.
- Ponto fino e reparo: pontos abaixo do limite, retoque local até conforme; ponto espesso (acima do limite projetado) registra mas não obriga tratamento, salvo com escorrimento ou fissura. Retoque obedecer intervalo para não atacar base.
- Amostra de adesão: além da espessura, conforme GB/T 9286 método de grade ou tração amostrar adesão interfacial, atenção à liga acabamento epóxi-poliuretano e camada intermédia se enfraquecida por intervalo errado.
Encadear "confirmação da primeira peça DFT + controlo de filme húmido no processo + aceitação por grelha na conclusão" num ciclo fechado é a chave para que a pressão, o bico, a espessura do filme e o intervalo abordados no segundo artigo se traduzam efetivamente na taxa de conformidade. Sem aceitação, por mais bonitos que sejam os parâmetros, ficam apenas no papel.
XIII. Pontos complementares de segurança no local e gestão de resíduos
Além dos parâmetros de aplicação, a segurança no local e a eliminação de resíduos também afetam a conformidade e os custos:
- Armazenamento do revestimento: a base e o endurecedor da tinta de dois componentes devem ser armazenados separadamente em local fresco e ventilado, à temperatura de 5–35℃, afastados do fogo e da luz solar; o endurecedor do acabamento epóxi-poliuretano contém isocianato e deve ser selado e protegido da humidade (coagula e perde eficácia ao contacto com água), devendo ser usado o mais rápido possível após a abertura.
- Barris vazios e tinta restante: os barris vazios de tinta à base de solvente são resíduos perigosos e devem ser recuperados por profissionais, não podendo ser descartados ou incinerados arbitrariamente; a tinta restante deve ser eliminada conforme o MSDS, sendo proibido deitá-la no esgoto.
- Fugas e incêndio: a área de pulverização deve estar equipada com material antiestático e extintores; fugas de solvente devem ser recolhidas com material absorvente e a ventilação renovada antes da retoma; é proibido fazer trabalhos a quente ou fumar na área de pulverização.
- Arquivo de saúde dos trabalhadores: o pessoal com exposição prolongada a isocianato deve ter vigilância médica; em caso de sintomas respiratórios, deve afastar-se e procurar assistência médica, dado que a sensibilização por isocianato é irreversível.
- Registo ambiental: registar o consumo de tinta por turno, a quantidade de diluente adicionada, a temperatura, humidade e ponto de orvalho, serve tanto para rastreabilidade da qualidade como para suportar o balanço de emissões de VOC, respondendo às necessidades de conformidade regulamentar mencionadas anteriormente.
A Kexin New Materials (kexinMaterials), ao entregar o guia de aplicação, tem o hábito de incluir "segurança e resíduos" como capítulo independente juntamente com a tabela de parâmetros, esclarecendo o percurso de recuperação dos barris vazios e a lista de proteção individual, ajudando a parte executante a estender a conformidade ambiental do "próprio revestimento" para o "processo completo de aplicação", fechando assim o ciclo completo da gestão de campo do revestimento industrial.
Perguntas frequentes
P: Na pulverização airless de revestimento industrial, que pressão e bico se usam geralmente?
R: Para revestimentos epóxi, a referência consolidada da indústria é diâmetro do bico 0,4–0,5 mm e pressão de pulverização 20–25 MPa; o primário rico em zinco epóxi de altíssimo teor de sólidos tem viscosidade ainda maior e pode necessitar de bico maior ou aquecimento da tinta. Deve seguir-se o segmento de aplicação do TDS do produto; pressão baixa dá má atomização, alta causa overspray e escorrimento.
P: A pulverização airless e a pneumática têm pressões tão diferentes, os equipamentos são compatíveis?
R: Não. A airless é um sistema de bomba de pistão/diafragma de alta pressão a 20–25 MPa, a pneumática usa ar comprimido a 0,3–0,4 MPa (cerca de 3–4 bar) para atomização, e o diâmetro do bico também difere (airless 0,4–0,5 mm, pneumática 1,5–2,0 mm). Bomba, mangueira, pistola e bico são incompatíveis entre si.
P: Como se calcula o DFT (espessura de filme seco) a partir do filme húmido?
R: Fórmula aproximada: DFT ≈ WFT × teor de sólidos em volume (decimal). Por exemplo, o Jotacote N10 tem 72 % de sólidos em volume, pelo que 105–415 µm de filme húmido correspondem a 75–300 µm de filme seco (segundo TDS da Jotun). No local, mede-se primeiro o WFT com carta de filme húmido e, após cura, aceita-se o DFT com medidor de espessura de filme seco.
P: Por que o acabamento epóxi-poliuretano tem de aguardar a cura da camada anterior para ser pulverizado?
R: O acabamento epóxi-poliuretano contém endurecedor de isocianato; se o primário/intermédio epóxi anterior não atingiu o grau de cura exigido, a sobreposição causa descolamento intercamadas e bolhas; além disso, o poliuretano é sensível à água, e com humidade alta ou camada anterior não seca o isocianato forma bolhas ao contacto com água. Assim, devem cumprir-se temperatura 5–35℃, humidade ≤ 80 %, temperatura do substrato acima do ponto de orvalho em mais de 3℃ e respeitar o intervalo mínimo de pintura do TDS.
P: Na pulverização airless pode não se adicionar diluente?
R: Geralmente pode e recomenda-se evitar. A tinta alquídica anticorrosiva em airless leva apenas 0–5 % de diluição, o acabamento epóxi-poliuretano normalmente não é diluído; diluição excessiva reduz o teor de sólidos e eleva o VOC, podendo exceder limites em regulamentos que julgam pelo estado de aplicação. Se necessário, siga estritamente o máximo do TDS e registe.
P: Como se decide no local se se pode iniciar a pulverização?
R: Medem-se em simultâneo três valores: temperatura do ar, humidade relativa e temperatura do substrato, calculando-se o ponto de orvalho. A regra é: temperatura do substrato acima do ponto de orvalho em mais de 3℃, humidade relativa ≤ 80 % e temperatura entre 5–35℃. Se algum falhar (especialmente substrato perto do ponto de orvalho condensa), deve parar-se, senão o filme esbranquiça e perde aderência.
P: Qual a espessura ideal por camada, quanto mais espesso melhor?
R: Não. Filme insuficiente dá pouca barreira e corrói facilmente; excessivo gera tensão interna, fissuras e escorrimento, e retenção de solvente. O DFT simples de tinta epóxi geral é 75–300 µm, primário rico em zinco 60–150 µm, acabamento 100–120 µm, conforme janela do TDS e classe de corrosão ISO 12944.
P: Que proteção individual para pulverização de poliuretano de dois componentes?
R: Contém isocianato, a névoa sensibiliza e é irreversível, exige ventilação forçada e proteção respiratória (pelo menos meia máscara com filtro combinado de vapores orgânicos/partículas, recomenda-se PAPR), óculos e luvas de nitrilo; a ventilação da cabine não deve baixar sozinha abaixo do nível seguro, mantendo-se a proteção respiratória, e proíbe-se lixar filme não curado.
P: A distância e velocidade de pistola na airless importam?
R: Sim. Distância excessiva causa pulverização seca, muito curta causa escorrimento; para epóxi costuma ser 30–50 cm; a velocidade deve ser uniforme e coincidir com a largura de sobreposição (cerca de 50 %), verificando o WFT por zona com carta de filme húmido. Definidos pressão e bico, distância e velocidade são os últimos botões de ajuste de espessura nas mãos do operador.
P: A tinta de dois componentes após misturar pulveriza-se logo ou deixa-se maturar?
R: Geralmente após misturar deve-se "maturar" (indução) conforme TDS para reação inicial resina-endurecedor e melhor nivelamento, mas usando dentro do pot life; deixar muito tempo engrossa ou gela. A mistura de poliuretano com água forma bolhas, pelo que maturação e ambiente devem controlar humidade.
XV. Para terminar: os parâmetros são a estrutura da qualidade de aplicação
Em síntese, a qualidade da pulverização airless de revestimento industrial assenta em seis janelas interligadas: bico 0,4–0,5 mm, pressão 20–25 MPa, janela DFT conforme (epóxi geral 75–300 µm, rico em zinco 60–150 µm), intervalo de pintura, diluição mínima e linha vermelha de temperatura/humidade/ponto de orvalho (substrato acima do ponto de orvalho 3℃, humidade ≤ 80 %). Qualquer falha se revela na aceitação de espessura ou aderência intercamadas. Para o executante, afixar esta tabela na instrução de trabalho e travar com confirmação da primeira peça e aceitação por grelha na conclusão é mais fiável que qualquer intuição. Para o chefe de equipa, o melhor hábito é registar numa nota diária pressão, bico, temperatura/humidade e ponto de orvalho antes de cada turno, conferindo com o TDS; passo simples que mata o defeito antes de ocorrer. Quando as seis janelas se tornam rotina e não reação pontual, a taxa de conformidade e vida anticorrosiva da airless industrial caem no esperado do projeto.