Sur les chantiers de revêtement de protection industrielle, ce qui détermine la durée de vie anticorrosion finale du film de peinture ne dépend pas seulement de la formulation elle-même, mais surtout de « la façon dont on l'applique ». Avec le même apprêt époxy riche en zinc, selon qu'on utilise le pinceau, la pulvérisation à air ou la pulvérisation airless à haute pression, l'uniformité de l'épaisseur du film, le taux de piqûres et l'adhérence intercouche avec la couche suivante diffèrent considérablement. Pour les grandes surfaces telles que les structures en acier, les réservoirs, les ponts et les tuyauteries, la pulvérisation airless à haute pression (Airless Spray) est devenue la méthode de mise en œuvre absolument dominante des revêtements industriels, grâce à son efficacité, sa capacité d'application en couches épaisses et sa possibilité de pulvériser des revêtements à haut extrait sec et à haute viscosité. Cet article, en s'appuyant sur les paramètres réels des fiches techniques publiques, explique systématiquement les paramètres d'équipement clés de la pulvérisation airless (buse époxy 0,4–0,5 mm, pression 20–25 MPa), les paramètres de référence de la pulvérisation à air, la logique de contrôle de l'épaisseur du film sec (DFT), l'intervalle d'application de la finition époxy-polyuréthane, ainsi que les fenêtres de chantier telles que la température, l'humidité et le taux de dilution, afin d'offrir aux ingénieurs un manuel de paramètres directement opérationnel.
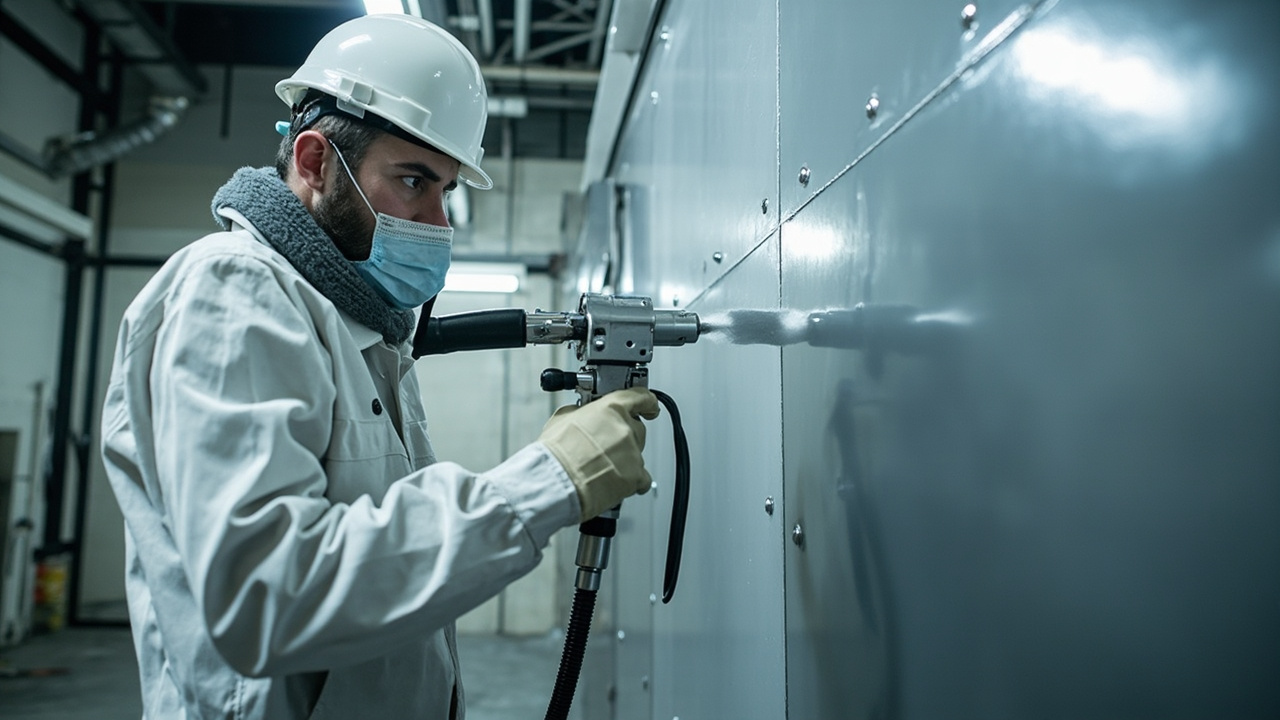
I. D'abord distinguer trois méthodes de mise en œuvre : pourquoi la pulvérisation airless est le protagoniste
Les méthodes courantes de mise en œuvre des revêtements industriels comprennent l'application au pinceau, au rouleau, la pulvérisation à air et la pulvérisation airless à haute pression. L'application au pinceau et au rouleau convient uniquement aux petites surfaces, aux retouches ou aux angles difficiles à pulvériser ; les grandes structures en acier dépendent presque entièrement de la pulvérisation. La pulvérisation à air utilise de l'air comprimé pour atomiser le revêtement, offrant une atomisation fine et un bon aspect décoratif, mais avec un faible taux d'utilisation du produit, une surpulvérisation importante et une forte évaporation de solvant, ce qui est moins performant que l'airless en termes d'écologie et d'efficacité. La pulvérisation airless à haute pression, quant à elle, porte le revêtement à une pression de dix à plusieurs dizaines de mégapascals, puis l'éjecte à grande vitesse par une petite buse ; l'atomisation se fait par décompression soudaine, sans utiliser d'air comprimé pour atomiser, d'où :
- possibilité de pulvériser des revêtements à haute viscosité et à haut extrait sec (comme un apprêt époxy riche en zinc à 85 % d'extrait sec volumique) sans dilution importante ;
- obtention d'un film sec épais en une seule passe, réduisant le nombre de passes ;
- faible surpulvérisation et taux d'utilisation élevé du revêtement, réduisant le coût global sur les grands chantiers ;
- adaptée à la mise en œuvre sur site et en usine, et avec un tuyau chauffant peut encore réduire la viscosité et améliorer le niveau.
C'est pourquoi les systèmes de protection industrielle (apprêt époxy riche en zinc + couche intermédiaire époxy à micas de fer + finition époxy-polyuréthane) privilégient généralement la pulvérisation airless à haute pression comme méthode de mise en œuvre, suivie de la pulvérisation à air, le pinceau et le rouleau n'étant que complémentaires.
II. Paramètres clés de la pulvérisation airless : pression, buse et débit
La qualité de la pulvérisation airless est déterminée par trois paramètres interdépendants : la pression de pompe (pression de sortie du revêtement), le diamètre de la buse (déterminant le débit et la granulométrie d'atomisation) et la largeur de jet de la buse (déterminant la largeur de couverture d'une passe). Plus la pression est élevée et la buse grande, plus l'épaisseur par passe est forte et l'efficacité élevée, mais le risque d'éclaboussures et de coulures augmente aussi.
Pour les revêtements époxy, l'expérience mature de l'industrie donne la fenêtre de référence suivante : diamètre de buse 0,4–0,5 mm, pression de pulvérisation 20–25 MPa. Cette combinaison permet d'atomiser un revêtement époxy à haut extrait sec en un jet en éventail uniforme, sans dilution excessive, obtenant une épaisseur de film modérée en une passe. Si la pression est trop basse, l'atomisation est mauvaise et l'effet peau d'orange marqué ; si elle est trop élevée, la surpulvérisation par rebond est forte et l'épaisseur devient incontrôlable. La largeur de jet se choisit selon la forme de la surface : plaques planes larges avec jet large (ex. repère 40–50°), pièces tubulaires complexes avec jet étroit pour concentrer le produit.
Il convient de souligner que 0,4–0,5 mm est l'intervalle typique pour les « revêtements époxy » ; le produit spécifique doit encore se conformer au paragraphe de mise en œuvre de sa fiche TDS, car un époxy à extrait sec ultra-élevé (comme un apprêt époxy riche en zinc UHS à 95 ± 2 % d'extrait sec massique) a une viscosité très élevée et peut nécessiter une buse plus grande ou un chauffage du revêtement. Le tableau de paramètres ci-dessous résume les limites de mise en œuvre réelles des différents produits du dossier.
III. Tableau général des paramètres de mise en œuvre : airless vs pulvérisation à air, comparaison multi-produits
Le tableau ci-dessous présente de façon centralisée les paramètres de mise en œuvre publiquement citables du dossier, pour un contrôle rapide sur le terrain. Toutes les valeurs proviennent des fiches techniques correspondantes ou des paragraphes de mise en œuvre des normes nationales.
| Élément / Produit | Méthode de mise en œuvre recommandée | Buse / diamètre | Pression | Taux de dilution | Source |
|---|---|---|---|---|---|
| Époxy (référence générale) | Pulvérisation airless à haute pression | 0,4–0,5 mm | 20–25 MPa | Éviter la dilution autant que possible | Selon l'expérience de mise en œuvre des revêtements industriels et la TDS |
| Pulvérisation à air (général) | Pulvérisation à air | 1,5–2,0 mm | 0,3–0,4 MPa | Selon viscosité | Selon les paramètres de mise en œuvre des revêtements industriels |
| Peinture antirouille alkyd | Pulvérisation airless | — | — | Dilution 0–5 % | Selon le paragraphe de mise en œuvre de GB/T 25251-2010 |
| Peinture antirouille alkyd | Pulvérisation à air | — | — | Dilution 10–15 % | Selon le paragraphe de mise en œuvre de GB/T 25251-2010 |
| Peinture antirouille alkyd | Application au rouleau | — | — | Dilution 5–10 % | Selon le paragraphe de mise en œuvre de GB/T 25251-2010 |
| Finition époxy-polyuréthane | Pulvérisation airless / à air prioritaire | — | — | Uniquement petit surface pinceau/rouleau | Selon le résumé des paramètres de finition époxy-polyuréthane |
| Epoxy.com #406 finition polyuréthane | Pulvérisation | — | — | EEP/MAK 9–10 % | Selon la TDS Epoxy.com |
Ce tableau illustre trois points : premièrement, l'« ordre de grandeur de pression » de la pulvérisation airless et de la pulvérisation à air est totalement différent — l'airless est de l'ordre de 20–25 MPa, la pulvérisation à air de l'ordre de 0,3–0,4 MPa (soit environ 3–4 bar), et les équipements ne sont pas interchangeables ; deuxièmement, le diamètre de buse de la pulvérisation à air (1,5–2,0 mm) est bien supérieur à celui de l'airless (0,4–0,5 mm), car la pulvérisation à air atomise par flux d'air et nécessite une sortie de peinture plus large, tandis que l'airless atomise par décompression haute pression via un petit orifice et a un diamètre minimal ; troisièmement, le taux de dilution varie selon la méthode : la pulvérisation airless ne dilue presque pas, la pulvérisation à air nécessite plus de dilution, le rouleau étant intermédiaire.
IV. Contrôle de l'épaisseur : conversion du film humide au DFT et fenêtre de conformité
L'« épaisseur de film » des revêtements industriels désigne généralement l'épaisseur du film sec DFT (Dry Film Thickness), exprimée en micromètres (µm), variable centrale de la conception anticorrosion. Dans le système ISO 12944, différentes classes de corrosion (C2–CX) correspondent à différentes exigences d'épaisseur totale, et l'épaisseur d'une seule couche est déterminée par l'extrait sec volumique et l'épaisseur du film humide (WFT), selon la relation :
DFT ≈ WFT × extrait sec volumique (décimal)
Preuve à titre d'exemple le Jotacote Universal N10 de Jotun, dont l'extrait sec volumique est de 72 ± 2 %, avec un DFT spécifié de 75–300 µm correspondant à un film humide de 105–415 µm, et un rendement théorique de 9,6–2,4 m²/L (selon la TDS Jotun). Sur le terrain, on mesure d'abord le WFT avec une jauge humide avant séchage superficiel du film, on déduit le DFT atteignable par la formule ci-dessus, puis on vérifie le DFT après durcissement avec un épaisseurmètre magnétique/à courants de Foucault.
La fenêtre DFT par couche varie selon les produits : Jotacote N10 de 75–300 µm ; Jotun Barrier 80 UHS (apprêt époxy riche en zinc à extrait sec ultra-élevé) de 60–150 µm, rendement théorique 14–5,6 m²/L ; dans la finition époxy-polyuréthane, un apprêt de 70–80 µm (1 couche), une couche intermédiaire de 100–150 µm (1–2 couches), une finition de 100–120 µm (2 couches) est un schéma typique. Un film trop fin offre une barrière mince et une corrosion précoce ; trop épais génère des contraintes internes, risque de craquelure et de coulure, et peut dépasser les limites de procédé VOC par couche et de rétention de solvant. Ainsi, « contrôler le DFT via le WFT et réceptionner à l'épaisseurmètre » est une règle de fer sur le terrain.
V. Intervalle d'application : pourquoi la couche précédente doit durcir avant la finition époxy-polyuréthane
Dans les systèmes multicouches, l'« intervalle d'application » (Overcoating Interval) désigne la fenêtre de temps pendant laquelle la couche précédente a durci suffisamment pour recevoir la suivante. Il se divise en intervalle minimal (la couche précédente pas assez dure provoquant déchirement ou rides) et intervalle maximal (la couche précédente trop dure nécessitant un égrenage pour adhérer). La finition époxy-polyuréthane est un système bi-composants contenant un durcisseur isocyanate ; sa couche précédente (couche intermédiaire époxy à micas de fer ou apprêt époxy) doit atteindre un degré de durcissement prescrit avant réapplication, sinon on observe un décollement intercouche ou des bulles.
Le résumé des paramètres de finition époxy-polyuréthane donne la fenêtre environnementale : température 5–35℃, humidité relative ≤ 80 %, température du support supérieure au point de rosée de plus de 3℃. La température et l'humidité déterminent directement la vitesse de durcissement — à basse température et haute humidité, le durcissement époxy ralentit et le polyuréthane est sensible à l'eau (l'isocyanate génère des bulles de CO2 au contact de l'eau), l'intervalle minimal d'application est forcé à la hausse ; si la température du support est à moins de 3℃ au-dessus du point de rosée, la surface risque la condensation, le film blanchit et l'adhérence s'effondre. Il faut donc mesurer sur site la température du support, la température et l'humidité de l'air et calculer le point de rosée, et ne procéder qu'à la satisfaction simultanée des trois.
De plus, l'intervalle maximal d'application ne peut être indéfiniment prolongé. Si la couche intermédiaire époxy reste trop longtemps, avec surface farinée ou polluée, un nettoyage voire un léger ponçage est nécessaire avant la finition polyuréthane. Les heures précises de réemploi doivent suivre le tableau « temps de repeinture » de la TDS du produit, généralement donné selon la température pour 5℃, 10℃, 23℃, 40℃. La planification doit intégrer « l'attente de durcissement de la couche précédente » dans le délai, plutôt que de forcer le rythme au feeling.
VI. Taux de dilution : la discipline de chantier du « moins on ajoute, mieux c'est »
Le diluant est déjà équilibré dans la formulation usine ; ajouter de l'eau ou du solvant sur site modifie les COV, le taux de matières solides et la rhéologie, affectant ainsi le DFT et la durée de vie anticorrosion. Les données des archives donnent des limites claires :
- Peinture alkyd antirouille (GB/T 25251-2010) : pulvérisation sans air 0–5 %, pulvérisation pneumatique 10–15 %, rouleau 5–10 %. On voit que la pulvérisation sans air nécessite le moins de dilution, cohérent avec son efficacité de atomisation élevée.
- Peinture de finition époxy-polyuréthane : pulvérisation haute pression sans air/pneumatique prioritaire, pinceau/rouleau uniquement sur petites surfaces, ce qui signifie qu'en pulvérisation normale on n'ajoute pratiquement pas de diluant.
- Epoxy.com #406 peinture de finition polyuréthane bi-composant : dilution avec EEP ou MAK, proportion 9–10 % (selon TDS Epoxy.com), correspond à la quantité de réglage autorisée par la formulation.
Le choix du diluant est également crucial : il doit être compatible avec le système de résine de la peinture (époxy avec diluant époxy, polyuréthane avec esters/cétones et sans alcool ni eau), un mauvais usage provoque gélification ou blanchiment. Un risque plus sournois — une dilution excessive abaisse le taux de matières solides volumique et relève indirectement les COV, risquant de dépasser les limites sous les réglementations jugeant selon l'« état de application ». La discipline sur site est donc : pulvériser sans air sans diluer si possible ; si dilution obligatoire, respecter strictement la limite supérieure du TDS et consigner la quantité ajoutée pour contrôle.
VII. Choix des équipements et protection de sécurité : maillon de chantier négligé
L'équipement de pulvérisation sans air comprend pompe à piston ou à membrane, tuyau haute pression, pistolet et buse sans air, vanne de régulation de pression. Points de sélection : la pression max de la pompe doit dépasser de 20–25 MPa l'usage courant, laissant marge ; diamètre interne et longueur du tuyau adaptés au débit, trop long cause chute de pression et atomisation instable ; la buse doit être résistante à l'usure (carbure de tungstène), car la poudre de zinc dans l'apprêt riche en zinc use extrêmement. Le pistolet doit avoir verrou de sécurité et dispositif de dépressurisation, obligatoire de relâcher la pression avant changement de buse, évitant blessure par haute pression.
Côté sécurité, le polyuréthane bi-composant contient durcisseur isocyanate, les gouttelettes en pulvérisation peuvent sensibiliser de façon irréversible, nécessitent ventilation forcée et protection respiratoire (au moins demi-masque avec filtre combiné vapeurs organiques/particules, recommandé PAPR à ventilation assistée), plus lunettes et gants nitrile. La poussière de zinc et solvants de l'apprêt époxy riche en zinc nécessitent aussi protection. Si cabine ou chantier mal ventilé, ne jamais remplacer protection respiratoire par ventilation. De plus, zone de pulvérisation sans feu, antistatique, évacuation conforme des seaux vides de revêtement, sont le savoir-faire de base du revêtement industriel sur site.
Kexin New Materials (kexinMaterials), lors de la livraison de solutions complètes, a l'habitude de fournir ensemble au applicateur le « tableau de paramètres de application » et le « TDS produit », indiquant clairement le diamètre de buse, pression, fenêtre d'épaisseur et intervalle de peinture par couche, et lors du premier contrôle d'échantillon (first-coat check) mesure WFT/DFT et point de rosée, évitant réusinage en lot par dérive de paramètres. Pour ouvrages acier multi-sites et multi-tranches, cette pratique « paramètres en amont + réception premier échantillon » réduit significativement le taux de défauts intercouches.
VIII. Enchaîner les paramètres en procédé : un flux de travail standard
Enchaîner les points précédents en procédé exécutable, flux typique de revêtement de protection industrielle :
- Traitement de surface : acier carbone sablé à Sa 2½ (ISO 8501-1), rugosité 30–75 µm ; inox meulé avec abrasif non métallique pour rayures. Élimination pollution, graisses selon norme.
- Vérification environnement : mesurer température support, humidité air, calculer point de rosée, confirmer température support > point de rosée +3℃ et humidité relative ≤ 80 %, température 5–35℃.
- Pulvérisation apprêt : apprêt époxy riche en zinc (ex type UHS) sans air, buse 0.4–0.5 mm, pression 20–25 MPa, contrôler DFT 60–150 µm (selon produit), éviter dilution si possible.
- Pulvérisation couche intermédiaire : couche intermédiaire époxy micacée sans air, selon fenêtre épaisseur TDS (ex 100–150 µm), attention intervalle min avec précédente.
- Pulvérisation finition : avant peinture époxy-polyuréthane confirmer précédente durcie, surface propre ; sans air/pneumatique, DFT 100–120 µm (2 couches), humidité stricte évitant bullage isocyanate.
- Réception épaisseur : épaissimètre magnétique/à courants de Foucault selon ISO 19840 ou GB/T 13452 pour DFT par sondage, couverture et taux conforme.
- Curing entretien : selon temp/humidité donner temps de curing suffisant (polyuréthane complet souvent plusieurs jours à une semaine), éviter eau et choc mécanique.
Dans ce flux, chaque étape dépend des fenêtres numériques des sections II à V. Graver « pression 20–25 MPa, buse 0.4–0.5 mm, DFT 75–300 µm (époxy général)/60–150 µm (riche zinc), point rosée +3℃, humidité ≤ 80 % » dans le mode opératoire relie l'article technique à la qualité ouvrage.
Kexin New Materials (kexinMaterials) recommande, en révêtement lourd anticorrosion ou offshore, ponts etc., de lier paramètres sans air à la classe de corrosion ISO 12944-2018 : plus la classe est haute, plus le taux sec choisi est élevé, épaisseur forte, exigence d'uniformité sévère, le tableau de paramètres doit resserrer la tolérance avec le niveau, non uniforme.
IX. Atlas des défauts de pulvérisation et remèdes : ramener les paramètres sur voie
Même paramètres corrects, défauts apparaissent sur site. Les connaître et leur lien paramètres est compétence clé applicateur :
- Peau d'orange : surface bosselée type orange. Cause principale atomisation insuffisante ou viscosité haute, pression basse, buse petite. Remède : monter pression sans air, buse taille au-dessus (rester près base 0.4–0.5 mm époxy), chauffer modérément pour réduire viscosité, mais éviter dilution excessive pour ôter peau d'orange.
- Coulures (ruissellement) : sur vertical, film coule vers bas, épaisseur inégale. Cause principale WFT par couche au-dessus limite, trop dilué, basse temp lent cure. Remède : contrôler épaisseur humide, réduire dilution, attendre séchage surface avant suite, ou monter taux sec pour moins solvant.
- Picots/bulles : micro-trous dans film. Polyuréthane bi-composant fréquent, CO2 par isocyanate + eau (humidité > 80 % ou condensation support), ou air emprisonné au mélange. Remède : humidité ≤ 80 %, support > rosée +3℃, mélange lent après maturation, débullage court si besoin.
- Pulvérisation sèche (film sec) : gouttelettes à moitié sèches avant surface, film rugueux, mauvaise adhérence intercouche. Cause : pression trop haute, secteur trop large, distance trop loin, vent fort. Remède : rapprocher, baisser pression, pare-vent, réduire secteur.
- Mauvaise couvrance/épaisseur inégale : cause vitesse pistolet variable, recouvrement insuffisant. Remède : vitesse fixe, recouvrement ~50 %, carte humide par zone.
Les racines de ces défauts renvoient presque aux six fenêtres pression, buse, épaisseur, intervalle, dilution et temp/humidité des sections II à VI. Garder la « fenêtre paramètres » abaisse le taux de défauts.
X. Forme de l'objet et choix de secteur de buse
La buse se décrit par « diamètre + angle secteur ». Diamètre époxy verrouillé 0.4–0.5 mm, mais angle secteur selon objet :
- Grande surface (tôle, paroi réservoir, extérieur poutre caisson) : secteur large (ex 40–65° repère), couvre large par passe, efficace, avec 20–25 MPa et vitesse uniforme, film épais régulier.
- Structure complexe (support tuyau, grille, cornière) : secteur étroit ou buse reverse, concentrer peinture en angle, réduire surpulvérisation et ombrage, retouche locale si besoin.
- Surface extérieure tuyau : pièce longue, accessoire rotation ou anneau dédié pour uniformité circonférence.
- Intérieur et inaccessible : rallonge ou coude sur pistolet sans air, pinceau/rouleau en dernier recours.
L'angle secteur souvent imprimé dans référence buse (ex « 5xx » indique secteur), à confirmer avec diamètre à l'achat. Mauvais secteur ne paraît pas tout de suite, mais à réception épais montre « variation forte, bords minces », coût reprise bien au-delà du temps de choix.
XI. Micro-ajustement saisonnier et température
La température influence viscosité et cure, paramètres à ajuster selon saison :
- Hiver (près limite 5℃) : viscosité monte, cure époxy très lente. Remède : préchauffer peinture et diluant (sans feu, bain eau ou cabine), monter pression sans air, allonger intervalle et curing ; si possible formule basse temp (limite 4℃). Humidité peut monter, contrôle rosée indispensable.
- Été (près limite 35℃) : solvant s'évapore vite, pulvérisation sèche, polyuréthane sensible humidité. Remède : éviter midi chaud, diluer plus (dans limite TDS), raccourcir temps post-maturation, ventiler sans poussière ; saison humide privilégier période sèche.
- Mi-saison et littoral : écart jour/nuit fort, rosée matinale, tenir ligne « support > rosée +3℃ », attendre fenêtre plutôt que forcer.
L'ajustement est translation mineure dans le cadre « buse 0.4–0.5 mm, pression 20–25 MPa, DFT conforme, rosée +3℃, humidité ≤ 80 % », non franchir cadre. Kexin New Materials (kexinMaterials) en pont cross-saison donne « carte ajustement » mensuelle, valeurs décalage pression/dilution/intervalle hiver-été écrites, facilitant exécution directe chef d'équipe, réduisant erreur jugement.
XII. Réception fin et règles de jugement d'épaisseur
Fin pulvérisation n'est pas fin procédé, réception DFT clôt la qualité. Revêtement protection industrielle juge souvent :
- Norme mesure : épaisseur sec magnétique (acier carbone) ou Foucault (non ferreux), selon ISO 19840 ou GB/T 13452 sur site par grille, plusieurs lectures par surface.
- Critère conformité : souvent « règle 90/10 » — 90 % lectures ≥ min DFT, reste 10 % ≥ 90 % min (pas de « point mince » < 0.9× conçu) ; certaines normes moyenne OK et écart contrôlé. Selon spec ouvrage.
- Point mince et reprise : sous limite, repulvériser localement ; surépais (max dépassé) noter sans action sauf coulure/fissure. Reprise respecter intervalle, éviter décollement.
- Adhérence sondage : outre épaisseur, selon GB/T 9286 croisillon ou arrachement contrôler adhérence intercouche, surtout finition époxy-polyuréthane et intermédiaire si intervalle mauvais.
Enchaîner « confirmation du premier exemplaire DFT + contrôle du film humide en cours + réception par grille à l'achèvement » en une boucle fermée est la clé pour faire réellement reposer le taux de conformité sur la pression, la buse, l'épaisseur de film et l'intervalle évoqués dans le deuxième article. Sans réception, aussi beaux soient les paramètres, ils ne restent que sur le papier.
XIII. Points complémentaires sur la sécurité sur site et la gestion des déchets
Au-delà des paramètres de construction, la sécurité sur site et l'élimination des déchets influencent également la conformité et les coûts :
- Stockage du revêtement : la base et le durcisseur de la peinture bicomposant doivent être stockés séparément dans un endroit frais et bien ventilé, à 5–35 °C, à l'abri du feu et du soleil ; le durcisseur de la finition époxy-polyuréthane contient de l'isocyanate et doit être scellé et protégé de l'humidité (il durcit au contact de l'eau et perd son efficacité), à utiliser rapidement après ouverture.
- Fûts vides et peinture résiduelle : les fûts vides de peinture solvant sont des déchets dangereux, à recycler par des professionnels, ne doivent pas être jetés ou brûlés au hasard ; la peinture résiduelle doit être éliminée selon la fiche MSDS, interdiction de la verser dans les égouts.
- Fuite et incendie : la zone de pulvérisation doit être équipée de matériel antistatique et d'extinction, les fuites de solvant doivent être collectées avec des matériaux absorbants, et la zone doit être ventilée et renouvelée avant la reprise ; interdiction de travaux à feu ou de fumer dans la zone de pulvérisation.
- Dossier de santé du personnel : le personnel exposé longtemps aux isocyanates doit faire l'objet d'une surveillance médicale ; en cas de symptômes respiratoires, quitter le poste et consulter un médecin, car la sensibilisation aux isocyanates est irréversible.
- Registre environnemental : enregistrer la quantité de peinture utilisée par équipe, la quantité de diluant ajoutée, la température, l'humidité et le point de rosée, à la fois pour la traçabilité qualité et pour étayer le registre des émissions de COV, répondant ainsi aux besoins de conformité réglementaire mentionnés précédemment.
Kexin New Materials (kexinMaterials), lors de la remise du guide de construction, a l'habitude de faire de « sécurité et déchets » un chapitre indépendant distribué avec le tableau de paramètres, précisant le chemin de recyclage des fûts vides et la liste de protection individuelle, aidant ainsi le constructeur à étendre la conformité environnementale du « revêtement lui-même » à « l'ensemble du processus de construction », ce qui constitue la boucle fermée complète de la gestion sur site des revêtements industriels.
Questions fréquentes
Q : Quelle pression et quelle buse utilise-t-on généralement pour le revêtement industriel en pulvérisation sans air ?
R : Pour les revêtements époxy, la référence mature de l'industrie est un diamètre de buse de 0,4–0,5 mm et une pression de pulvérisation de 20–25 MPa ; l'apprêt riche en zinc époxy à très haute teneur en solides ayant une viscosité plus élevée, une buse plus grande ou un chauffage du revêtement peut être nécessaire. Se reporter au paragraphe de construction du TDS du produit ; une pression trop basse donne une atomisation médiocre, trop haute provoque surpulvérisation et coulures.
Q : La pression de la pulvérisation sans air et de la pulvérisation à air est si différente, les équipements sont-ils interchangeables ?
R : Non. La pulvérisation sans air est un système de pompe à piston/diaphragme haute pression de niveau 20–25 MPa, la pulvérisation à air est une atomisation par air comprimé de 0,3–0,4 MPa (environ 3–4 bar), et le diamètre de buse diffère aussi (sans air 0,4–0,5 mm, à air 1,5–2,0 mm). La pompe, le flexible, le pistolet et la buse des deux ne sont pas interchangeables.
Q : Comment calculer l'épaisseur de film sec DFT à partir du film humide ?
R : Formule approximative DFT ≈ WFT × teneur en solides en volume (décimale). Par exemple Jotacote N10 a une teneur en solides en volume de 72 %, un film humide de 105–415 µm correspond à un film sec de 75–300 µm (selon TDS Jotun). Sur site, mesurer d'abord le WFT avec une jauge de film humide, puis vérifier le DFT à la jauge d'épaisseur de film sec après durcissement.
Q : Pourquoi la finition époxy-polyuréthane doit-elle être pulvérisée seulement après durcissement de la couche précédente ?
R : La finition époxy-polyuréthane contient un durcisseur isocyanate ; si l'apprêt/ couche intermédiaire époxy précédent n'a pas atteint le degré de durcissement requis, le recouvrement provoquera un décollement intercouches et des bulles ; de plus le polyuréthane est sensible à l'eau, en humidité élevée ou si la couche précédente n'est pas sèche, l'isocyanate rencontre l'eau et forme des bulles. Il faut donc respecter température 5–35 °C, humidité ≤ 80 %, température du substrat supérieure au point de rosée de plus de 3 °C, et observer l'intervalle de peinture minimum du TDS.
Q : Peut-on pulvériser sans air sans ajouter de diluant ?
R : Généralement oui et il est recommandé d'en mettre le moins possible. La peinture de préservation alkyd en pulvérisation sans air n'est diluée qu'à 0–5 %, la finition époxy-polyuréthane en pulvérisation normale n'est pratiquement pas diluée ; une dilution excessive réduit la teneur en solides et augmente indirectement les COV, risquant de dépasser les limites selon les réglementations basées sur l'état de construction. Si dilution obligatoire, respecter strictement le maximum du TDS et l'enregistrer.
Q : Comment juger sur site si l'on peut commencer la pulvérisation ?
R : Mesurer simultanément trois valeurs : température de l'air, humidité relative, température du substrat, et en déduire le point de rosée. La règle : température du substrat supérieure au point de rosée de plus de 3 °C, humidité relative ≤ 80 %, température entre 5–35 °C. Si l'un des trois n'est pas respecté (surtout si le substrat approche le point de rosée et condense), arrêter le travail, sinon le film blanchit et l'adhérence échoue.
Q : Quelle épaisseur par passe, plus épais est-il meilleur ?
R : Non. Un film trop fin a une couche de protection mince et corrose facilement, trop épais génère de fortes contraintes internes, craquelures et coulures, et rétention de solvant. Le DFT par passe d'un revêtement époxy universel est souvent 75–300 µm, apprêt riche en zinc 60–150 µm, finition 100–120 µm, à déterminer selon la fenêtre TDS et la classe de corrosion ISO 12944.
Q : Quelle protection individuelle pour la pulvérisation de polyuréthane bicomposant ?
R : Contient de l'isocyanate, les gouttelettes sensibilisent et c'est irréversible, ventilation forcée et protection respiratoire obligatoires (au moins demi-masque avec filtre combiné vapeurs organiques/particules, PAPR recommandé), lunettes et gants nitrile ; la ventilation de la cabine ne doit pas être seule sous le niveau d'exposition sûr, protection respiratoire requise, et interdiction de poncer un film non durci.
Q : La distance de pulvérisation et la vitesse de passage ont-ils de l'importance en pulvérisation sans air ?
R : Oui. Trop loin donne un séchage en vol, trop près des coulures, les époxy sont généralement à 30–50 cm ; la vitesse de passage doit être uniforme et correspondre à la largeur de recouvrement (environ 50 % de recouvrement), vérifier le WFT zone par zone avec la jauge de film humide. Une fois pression et buse fixées, distance et vitesse sont les derniers boutons de réglage d'épaisseur entre les mains de l'opérateur.
Q : Le revêtement bicomposant doit-il être pulvérisé tout de suite après mélange ou après une maturation ?
R : Généralement après mélange, un temps de « maturation » (induction) selon le TDS est nécessaire pour que résine et durcisseur réagissent initialement et favorisent le niveau, mais à utiliser dans le pot life ; un repos prolongé après mélange épaissit voire gélifie. Le mélange polyuréthane bulle au contact de l'eau, maturation et environnement de travail doivent être contrôlés en humidité.
XV. Pour conclure : les paramètres sont le squelette de la qualité de construction
En reliant l'ensemble, la qualité de la pulvérisation sans air des revêtements industriels repose sur six fenêtres imbriquées : buse 0,4–0,5 mm, pression 20–25 MPa, fenêtre DFT conforme (époxy universel 75–300 µm, riche en zinc 60–150 µm), intervalle de peinture, dilution minimale, et ligne rouge température/humidité/point de rosée (température substrat > point de rosée +3 °C, humidité ≤ 80 %). Tout maillon faible se révèlera à la mesure d'épaisseur de réception ou à l'adhérence intercouches. Pour le constructeur, épingler ce tableau de paramètres sur le guide de travail et verrouiller par confirmation du premier exemplaire et réception par grille à l'achèvement est plus fiable que toute intuition d'expérience. Pour le chef d'équipe sur site, l'habitude la plus utile est de noter chaque début d'équipe sur un papier la pression, la buse, température/humidité et point de rosée du jour, et de les cocher un à un contre la fenêtre TDS — fastidieux en apparence, mais éteint le défaut avant qu'il n'apparaisse. Quand les six fenêtres de paramètres deviennent un geste quotidien plutôt qu'une réaction ponctuelle, le taux de conformité et la durée de vie anticorrosion de la pulvérisation sans air des revêtements industriels tombent naturellement dans les prévisions de conception.