Tại hiện trường sơn bảo vệ công nghiệp, yếu tố quyết định tuổi thọ chống ăn mòn cuối cùng của lớp phủ thường không chỉ nằm ở bản thân công thức, mà quan trọng hơn ở việc "làm sao để phủ nó lên". Cùng một loại sơn lót epoxy giàu kẽm, dùng chổi quét, phun khí nén hay phun không khí áp lực cao, độ đồng đều chiều dày màng, tỷ lệ lỗ kim, và lực kết dính lớp giữa với lớp tiếp theo thu được khác biệt rất lớn. Đối với các vật thể sơn diện tích lớn như kết cấu thép, bồn chứa, cầu, đường ống, phun không khí áp lực cao (Airless Spray) nhờ ưu điểm hiệu suất cao, có thể phủ dày, phun được sơn có hàm lượng rắn cao và độ nhớt cao, trở thành phương pháp thi công chủ đạo tuyệt đối của sơn công nghiệp. Bài viết này lấy các tham số thực tế trong bảng dữ liệu kỹ thuật công khai làm điểm neo, giải thích có hệ thống các tham số thiết bị cốt lõi của phun không khí (vòi phun loại epoxy 0,4–0,5 mm, áp lực 20–25 MPa), tham số đối chiếu của phun khí nén, logic kiểm soát chiều dày màng khô (DFT), khoảng thời gian sơn giữa của sơn phủ epoxy polyurethane, cũng như các cửa sổ hiện trường như nhiệt độ độ ẩm và tỷ lệ pha loãng, cung cấp cho kỹ thuật viên một cuốn cẩm nang tham số có thể triển khai được.
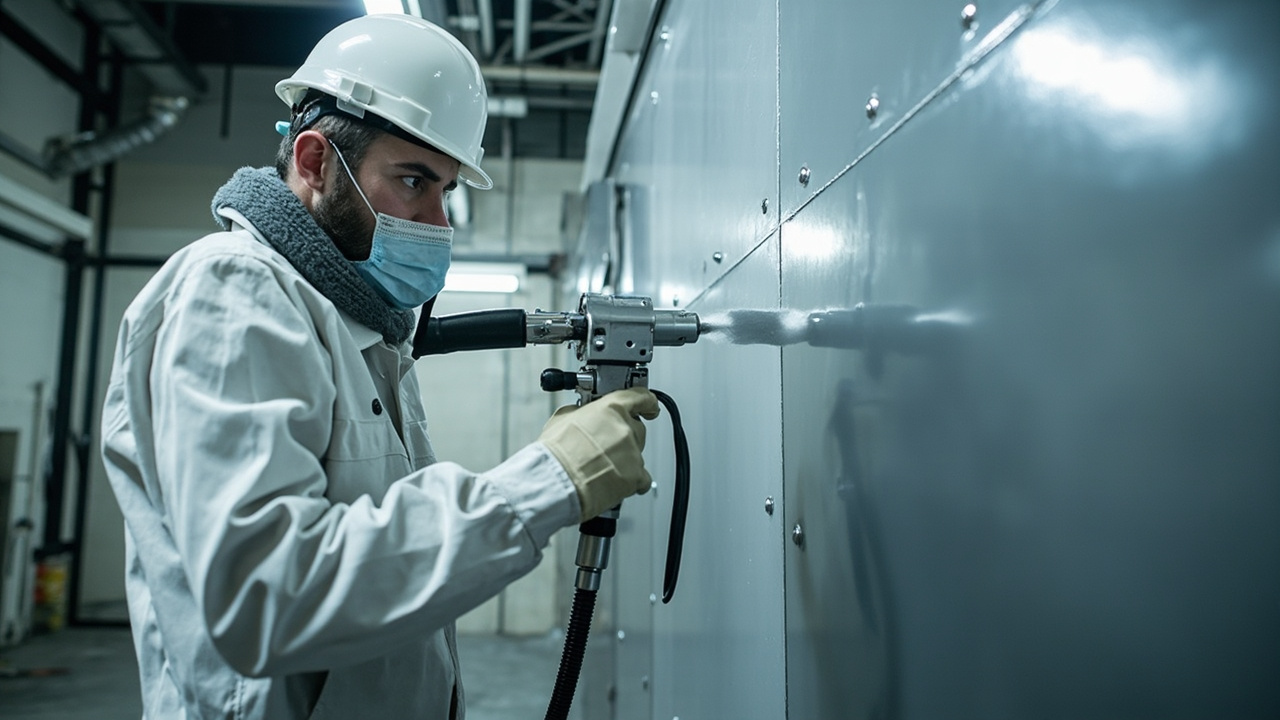
Một, trước tiên phân biệt ba phương thức thi công: tại sao phun không khí lại là vai chính
Các phương thức thi công phổ biến của sơn công nghiệp bao gồm chổi quét, lăn, phun khí nén và phun không khí áp lực cao. Chổi quét và lăn chỉ phù hợp cho diện tích nhỏ, dặm vá hoặc các góc cạnh khó phun, kết cấu thép diện tích lớn hầu như đều dựa vào phun. Phun khí nén dùng khí nén để tạo sương mù cho sơn, sương mù mịn, tính thẩm mỹ tốt, nhưng tỷ lệ sử dụng sơn thấp, bắn tung tóe nhiều, bay hơi dung môi nhiều, về mặt bảo vệ môi trường và hiệu suất không bằng phun không khí. Phun không khí áp lực cao thì tăng áp sơn lên mười mấy đến vài chục MPa, phun ra tốc độ cao qua vòi phun lỗ nhỏ, dựa vào giảm áp đột ngột để tạo sương mù, không dùng khí nén để tạo sương mù, do đó:
- Có thể phun sơn độ nhớt cao, hàm lượng rắn cao (như sơn lót epoxy giàu kẽm có hàm lượng rắn thể tích 85 %), không cần pha loãng nhiều;
- Một lượt đã đạt được màng khô khá dày, giảm số lượt sơn;
- Ít bắn tung tóe, tỷ lệ sử dụng sơn cao, chi phí tổng hợp trên diện tích lớn thấp;
- Phù hợp sơn tại hiện trường và nhà máy, kết hợp ống mềm gia nhiệt còn có thể giảm độ nhớt, cải thiện độ chảy loang.
Chính vì vậy, hệ thống bảo vệ công nghiệp (sơn lót epoxy giàu kẽm + sơn trung gian epoxy mica sắt + sơn phủ epoxy polyurethane) thường đưa phun không khí áp lực cao thành phương thức thi công ưu tiên, phun khí nén thứ yếu, chổi quét lăn chỉ bổ sung.
Hai, tham số cốt lõi phun không khí: áp lực, vòi phun và lưu lượng
Chất lượng phun không khí được quyết định bởi ba tham số ràng buộc lẫn nhau: áp bơm (áp suất đầu ra sơn), đường kính lỗ vòi (quyết định lưu lượng và độ hạt tạo sương), góc phun vòi (quyết định độ rộng phủ một lượt). Áp lực càng cao, vòi càng lớn, chiều dày màng một lượt càng dày, hiệu suất càng cao, nhưng rủi ro bắn tung và chảy nhỏ giọt cũng tăng.
Đối với sơn epoxy, kinh nghiệm trưởng thành của ngành đưa ra cửa sổ chuẩn sau: đường kính lỗ vòi 0,4–0,5 mm, áp lực phun 20–25 MPa. Sự kết hợp này có thể, without pha loãng quá mức, tạo sương mù dạng quạt đồng đều cho sơn epoxy hàm lượng rắn cao, một lượt đạt chiều dày màng vừa phải. Nếu áp lực quá thấp, tạo sương kém, vỏ cam rõ rệt; áp lực quá lớn thì bật ngược bắn tung, chiều dày màng mất kiểm soát. Góc phun vòi chọn theo hình dạng vật sơn: tấm phẳng lớn dùng góc rộng (như ký hiệu 40–50°), cấu trúc phức tạp như phụ kiện ống dùng góc hẹp để tập trung sơn.
Cần nhấn mạnh, 0,4–0,5 mm là khoảng điển hình của "loại epoxy"; sản phẩm cụ thể còn phải theo phần thi công TDS của sản phẩm đó, vì epoxy hàm lượng rắn cực cao (như sơn lót epoxy giàu kẽm UHS có hàm lượng rắn khối lượng 95 ± 2 %) độ nhớt cực lớn, có thể cần vòi lớn hơn hoặc kết hợp gia nhiệt sơn. Bảng tham số dưới đây tổng hợp các giới hạn thi công thực tế của các sản phẩm khác nhau trong hồ sơ.
Ba, bảng tổng hợp tham số thi công: không khí vs khí nén, đối chiếu đa sản phẩm
Bảng dưới đây tập trung các tham số thi công có thể trích dẫn công khai trong hồ sơ, thuận tiện tra nhanh tại hiện trường. Mọi giá trị đều từ bảng dữ liệu kỹ thuật tương ứng hoặc phần thi công tiêu chuẩn quốc gia.
| Hạng mục / Sản phẩm | Phương thức thi công khuyến nghị | Vòi phun / đường kính lỗ | Áp lực | Tỷ lệ pha loãng | Nguồn trích |
|---|---|---|---|---|---|
| Loại epoxy (chuẩn chung) | Phun không khí áp lực cao | 0,4–0,5 mm | 20–25 MPa | Cố gắng không pha loãng | Theo kinh nghiệm thi công sơn công nghiệp và TDS |
| Phun khí nén (chung) | Phun khí nén | 1,5–2,0 mm | 0,3–0,4 MPa | Tùy độ nhớt | Theo tham số thi công sơn công nghiệp |
| Sơn chống rỉ alkyd | Phun không khí | — | — | Pha loãng 0–5 % | Theo phần thi công GB/T 25251-2010 |
| Sơn chống rỉ alkyd | Phun khí nén | — | — | Pha loãng 10–15 % | Theo phần thi công GB/T 25251-2010 |
| Sơn chống rỉ alkyd | Lăn | — | — | Pha loãng 5–10 % | Theo phần thi công GB/T 25251-2010 |
| Sơn phủ epoxy polyurethane | Ưu tiên phun không khí áp lực cao/khí nén | — | — | Chỉ diện tích nhỏ dùng chổi/lăn | Theo tổng hợp tham số sơn phủ epoxy polyurethane |
| Epoxy.com #406 sơn phủ polyurethane | Phun | — | — | EEP/MAK 9–10 % | Theo Epoxy.com TDS |
Bảng này chỉ ra ba điểm: một, "cấp độ áp lực" của phun không khí và phun khí nén hoàn toàn khác nhau — không khí là cấp 20–25 MPa, khí nén là cấp 0,3–0,4 MPa (tức khoảng 3–4 bar), thiết bị hai bên không thể dùng lẫn; hai, đường kính lỗ vòi phun khí nén (1,5–2,0 mm) lớn hơn nhiều vòi không khí (0,4–0,5 mm), vì khí nén dựa vào luồng khí tạo sương, cần miệng ra sơn lớn, không khí dựa vào giảm áp lỗ nhỏ áp lực cao tạo sương, lỗ cực nhỏ; ba, tỷ lệ pha loãng khác nhau theo phương thức thi công, phun không khí hầu như không pha loãng, khí nén cần pha loãng nhiều, lăn ở mức trung bình.
Bốn, kiểm soát chiều dày màng: từ quy đổi màng ướt sang DFT và cửa sổ đạt chuẩn
"Chiều dày màng" của sơn công nghiệp thường chỉ chiều dày màng khô DFT (Dry Film Thickness), tính bằng micromet (µm), là biến số cốt lõi của thiết kế chống ăn mòn. Dưới hệ thống ISO 12944, các cấp ăn mòn khác nhau (C2–CX) tương ứng yêu cầu tổng chiều dày khác nhau, còn chiều dày mỗi lớp sơn do hàm lượng rắn thể tích và chiều dày màng ướt (WFT) quyết định, quan hệ là:
DFT ≈ WFT × hàm lượng rắn thể tích (số thập phân)
Lấy ví dụ Jotun Jotacote Universal N10, hàm lượng rắn thể tích 72 ± 2 %, quy định DFT 75–300 µm, tương ứng màng ướt 105–415 µm, định mức phủ lý thuyết 9,6–2,4 m²/L (theo TDS Jotun). Tại hiện trường先用 thước màng ướt đo WFT khi màng sơn chưa se mặt, dùng công thức trên suy ngược đạt DFT, sau đó dùng máy đo chiều dày màng khô từ tính/điện từ sau khi đóng rắn để kiểm tra DFT.
Cửa sổ DFT mỗi lớp của sản phẩm khác nhau: Jotacote N10 là 75–300 µm; Jotun Barrier 80 UHS (sơn lót epoxy giàu kẽm hàm lượng rắn cực cao) là 60–150 µm, định mức phủ lý thuyết 14–5,6 m²/L; trong配套 sơn phủ epoxy polyurethane, sơn lót 70–80 µm (1 lớp), sơn trung gian 100–150 µm (1–2 lớp), sơn phủ 100–120 µm (2 lớp) là phương án điển hình. Chiều dày màng thiếu thì lớp ngăn mỏng, dễ ăn mòn sớm; chiều dày quá dày thì ứng suất trong lớn, dễ nứt, chảy nhỏ giọt, còn có thể vượt giới hạn quy trình VOC và lưu dung môi đơn lớp. Do đó "dựa WFT kiểm DFT, dùng máy đo验收" là kỷ luật sắt tại hiện trường.
Năm, khoảng thời gian sơn: tại sao lớp trước sơn phủ epoxy polyurethane phải đóng rắn
Trong配套 đa lớp, "khoảng thời gian sơn" (Overcoating Interval) chỉ cửa sổ thời gian lớp sơn trước đóng rắn đến mức có thể phủ lớp tiếp theo. Nó chia thành khoảng ngắn nhất (lớp trước chưa cứng đến mức bị ăn lớp, nhăn) và khoảng dài nhất (lớp trước đã cứng đến mức cần làm nhám mới bám). Sơn phủ epoxy polyurethane là hệ hai thành phần, chứa chất đóng rắn isocyanate, lớp trước của nó (sơn trung gian epoxy mica sắt hoặc sơn lót epoxy) phải đạt mức đóng rắn quy định mới phủ được, nếu không sẽ bong lớp giữa, nổi bọt.
Tổng hợp tham số sơn phủ epoxy polyurethane đưa ra cửa sổ môi trường: nhiệt độ 5–35℃, độ ẩm tương đối ≤ 80 %, nhiệt độ vật liệu cao hơn điểm sương trên 3℃. Nhiệt độ độ ẩm quyết định trực tiếp tốc độ đóng rắn — nhiệt độ thấp, độ ẩm cao时, epoxy đóng rắn chậm, polyurethane nhạy với nước (isocyanate gặp nước sinh bọt khí carbon dioxide), khoảng sơn ngắn nhất bị kéo dài; nhiệt độ vật liệu thấp hơn điểm sương trong 3℃ thì bề mặt dễ ngưng tụ sương, màng sơn trắng mờ, lực bám sụp đổ. Do đó hiện trường phải đo nhiệt độ vật liệu, nhiệt độ độ ẩm không khí và tính điểm sương, cả ba thỏa mãn mới thi công.
Ngoài ra, khoảng sơn dài nhất cũng không thể kéo dài vô hạn. Sơn trung gian epoxy để quá lâu, bề mặt phấn hóa hoặc nhiễm bẩn, trước khi phủ polyurethane cần làm sạch thậm chí chà nhẹ. Số giờ cụ thể của khoảng sơn lại phải theo bảng "thời gian sơn lại" trong TDS sản phẩm, nó thường theo nhiệt độ đưa ra các nút 5℃, 10℃, 23℃, 40℃ có thể phủ. Kế hoạch thi công nên đưa "chờ lớp trước đóng rắn" vào tiến độ,而非凭 cảm giác抢 tiến độ.
Sáu, tỷ lệ pha loãng: kỷ luật hiện trường ít thêm là trên hết
Chất pha loãng đã được cân bằng trong công thức tại nhà máy, việc thêm nước hoặc dung môi tại hiện trường sẽ thay đổi VOC, hàm lượng chất rắn và độ chảy (rheology), từ đó ảnh hưởng đến DFT và tuổi thọ chống ăn mòn. Dữ liệu hồ sơ đưa ra các giới hạn rõ ràng:
- Sơn chống gỉ alkyd (GB/T 25251-2010): phun không khí (airless) pha loãng 0–5 %, phun khí nén 10–15 %, lăn 5–10 %. Có thể thấy phun không khí cần pha loãng ít nhất, phù hợp với hiệu suất tạo sương cao của nó.
- Sơn phủ epoxy polyurethane: ưu tiên phun áp lực cao không khí/khí nén, chỉ dùng chổi/lăn cho diện tích nhỏ, nghĩa là phun bình thường về cơ bản không thêm chất pha loãng.
- Sơn phủ polyurethane hai thành phần Epoxy.com #406: pha loãng bằng EEP hoặc MAK, tỷ lệ 9–10 % (theo TDS của Epoxy.com), thuộc lượng điều chỉnh thi công được công thức cho phép.
Việc chọn chất pha loãng cũng quan trọng: phải tương thích với hệ nhựa của sơn đó (epoxy dùng chất pha loãng epoxy, polyurethane dùng loại ester/ketone và kỵ chứa cồn và nước), dùng sai sẽ gây đông cục hoặc trắng mờ. Rủi ro nguy hiểm hơn là—pha loãng quá mức sẽ kéo giảm hàm lượng chất rắn thể tích, ngầm định nâng VOC, dưới quy định giới hạn dựa trên "trạng thái thi công" có thể trực tiếp vượt chuẩn. Vì vậy kỷ luật hiện trường là: có thể dùng phun không khí thì không pha loãng; bắt buộc pha loãng thì nghiêm ngặt theo giới hạn trên của TDS, và ghi chép lượng thêm để kiểm tra.
VII. Lựa chọn thiết bị và bảo hộ an toàn: khâu hiện trường bị xem nhẹ
Thiết bị phun không khí bao gồm bơm pít-tông hoặc bơm màng, ống mềm cao áp, súng phun không khí và đầu phun, van điều áp. Điểm chọn: áp lực tối đa của bơm nên cao hơn mức thường dùng 20–25 MPa, để dư công suất; đường kính trong và chiều dài ống mềm phù hợp lưu lượng, quá dài sẽ sụt áp, sương không ổn; đầu phun cần chống mài mòn (carbua vonfram), vì bột kẽm trong sơn lót giàu kẽm mài mòn cực mạnh. Súng phun nên có khóa an toàn và thiết bị xả áp, trước khi thay đầu phun phải xả áp, tránh áp lực cao gây thương người.
Về an toàn, sơn polyurethane hai thành phần chứa chất đóng rắn isocyanate, hạt sương khi phun có thể gây dị ứng và không thể đảo ngược, phải thông gió bắt buộc và bảo vệ hô hấp (ít nhất nửa mặt nạ với lõi lọc hơi hữu cơ/hạt kết hợp, khuyến nghị PAPR thổi khí điện), và đeo kính bảo hộ, găng tay nitrile. Bụi kẽm và dung môi của sơn lót epoxy giàu kẽm cũng cần bảo vệ. Khi phòng phun hoặc hiện trường thông gió không đủ, tuyệt đối không dùng thông gió thay cho bảo vệ hô hấp. Ngoài ra khu vực phun cấm lửa, chống tĩnh điện, xử lý thùng rỗng sơn đúng quy định, đều là kỹ năng cơ bản của sơn công nghiệp tại hiện trường.
Kexin Materials khi bàn giao phương án配套 (phối hợp) có thói quen cung cấp cùng lúc "bảng tham số thi công" và "TDS sản phẩm" cho bên thi công, ghi rõ khẩu độ đầu phun, áp lực, cửa sổ độ dày màng và khoảng cách sơn của mỗi lớp sơn, và khi xác nhận mẫu đầu (first-coat check) tại hiện trường đo thực tế WFT/DFT và điểm sương, tránh do trôi tham số gây phải làm lại cả lô. Đối với công trình kết cấu thép liên vùng, nhiều gói thầu, cách làm "tham số tiền trí + nghiệm thu mẫu đầu" này có thể giảm rõ rệt tỷ lệ khuyết tật giữa các lớp.
VIII. Nối tham số thành quy trình: một quy trình thi công chuẩn
Nối các điểm trên thành quy trình có thể thực thi, quy trình sơn bảo vệ công nghiệp điển hình như sau:
- Xử lý bề mặt: thép carbon phun cát đến Sa 2½ (ISO 8501-1), độ nhám 30–75 µm; thép không gỉ dùng vật liệu mài không kim loại đánh tạo vết xước. Xử lý ô nhiễm, dầu mỡ theo tiêu chuẩn.
- Kiểm tra môi trường: đo nhiệt độ nền, nhiệt độ và độ ẩm không khí, tính điểm sương, xác nhận nhiệt độ nền cao hơn điểm sương 3℃ và độ ẩm tương đối ≤ 80 %, nhiệt độ trong 5–35℃.
- Phun sơn lót: sơn lót epoxy giàu kẽm (như loại UHS) phun không khí, đầu phun 0.4–0.5 mm, áp lực 20–25 MPa, kiểm soát DFT 60–150 µm (theo sản phẩm), cố gắng không pha loãng.
- Phun sơn trung gian: sơn trung gian epoxy mica sắt phun không khí, theo cửa sổ độ dày màng TDS (như 100–150 µm), chú ý khoảng cách sơn ngắn nhất với lớp trước.
- Phun sơn phủ: trước khi sơn phủ epoxy polyurethane xác nhận lớp trước đã đóng rắn, bề mặt sạch; phun không khí/khí nén, DFT 100–120 µm (2 lớp), kiểm soát chặt độ ẩm tránh isocyanate nổi bọt.
- Nghiệm thu độ dày màng: máy đo chiều dày từ tính/điện từ theo ISO 19840 hoặc GB/T 13452 kiểm tra DFT, tỷ lệ bao phủ và tỷ lệ đạt chuẩn.
- Bảo dưỡng đóng rắn: theo nhiệt độ độ ẩm cho thời gian đóng rắn đủ (polyurethane thường cần vài ngày đến một tuần để đóng rắn hoàn toàn), trong thời gian này tránh nước và hư hại cơ học.
Trong quy trình trên, mỗi bước đều dựa vào cửa sổ giá trị cụ thể ở các mục II, III, IV, V. Khắc "áp lực 20–25 MPa, đầu phun 0.4–0.5 mm, DFT 75–300 µm (epoxy thông dụng)/60–150 µm (giàu kẽm), điểm sương +3℃, độ ẩm ≤ 80 %" những con số này vào hướng dẫn công việc, là cầu nối đưa bài kỹ thuật thành chất lượng công trình.
Kexin Materials đề xuất, trong công trình chống ăn mòn nặng hoặc ngoài khơi, cầu v.v. trọng yếu, nên quản lý tham số phun không khí gắn với cấp ăn mòn ISO 12944-2018: cấp ăn mòn càng cao, hàm lượng chất rắn chọn càng cao, màng càng dày, yêu cầu đồng đều phun càng nghiêm, bảng tham số thi công nên thắt chặt dung sai theo cấp ăn mòn tăng,而非 (chứ không phải) một cắt cho tất cả.
IX. Bản đồ khuyết tật phun và đối sách: vặn tham số về đúng轨 (quỹ đạo)
Dù tham số trông đúng, hiện trường vẫn xuất hiện khuyết tật. Nhận biết chúng và liên quan với tham số là kỹ năng cốt lõi của thợ thi công:
- Vỏ cam (vân cam): bề mặt gồ ghề lồi lõm như vỏ cam. Nguyên nhân chính sương không đủ hoặc độ nhớt sơn cao, áp lực thấp, đầu phun quá nhỏ. Đối sách: tăng áp lực không khí, đổi đầu phun lớn hơn một cỡ (vẫn giới hạn gần mức cơ sở 0.4–0.5 mm epoxy), làm ấm hạ nhớt hợp lý, nhưng tránh pha loãng quá mức để hết vỏ cam.
- Chảy nhớt (chảy ròng): màng sơn mặt đứng chảy xuống, dày mỏng không đều. Nguyên nhân chính một lớp vượt giới hạn WFT, pha loãng nhiều, nhiệt độ thấp đóng rắn chậm. Đối sách: kiểm soát độ dày màng ướt, giảm pha loãng, đợi lớp trước se mặt rồi phun lớp sau, hoặc tăng hàm lượng chất rắn thể tích giảm dung môi.
- Lỗ kim/bọt khí: màng sơn xuất hiện lỗ nhỏ. Polyurethane hai thành phần phổ biến nhất, do isocyanate gặp nước (độ ẩm > 80 % hoặc nền ngưng tụ) sinh CO2, hoặc khuấy trộn lẫn khí chưa thoát. Đối sách: tuân thủ độ ẩm ≤ 80 %, nhiệt độ nền cao hơn điểm sương 3℃, khuấy tốc độ thấp sau ủ,必要时 (khi cần) khử bọt ngắn.
- Phun khô (lớp khô): hạt sương chưa tới bề mặt đã bán khô, màng sơn thô, kết dính lớp kém. Nguyên nhân chính áp lực quá cao, góc quạt quá rộng, khoảng cách phun quá xa, gió lớn. Đối sách: rút ngắn khoảng cách phun, hạ áp lực, che gió, thu nhỏ góc quạt.
- Che phủ kém/độ dày không đều: nguyên nhân chính tốc độ súng không đều, độ chồng mép thiếu. Đối sách: cố định tốc độ súng, giữ chồng mép khoảng 50 %, dùng thước màng ướt đối chiếu từng khu vực.
Nguyên gốc các khuyết tật này, hầu như đều truy về sáu cửa sổ áp lực, đầu phun, độ dày màng, khoảng cách, pha loãng và nhiệt độ độ ẩm ở mục II đến VI. Giữ chặt "cửa sổ tham số", tỷ lệ khuyết tật tự giảm.
X. Hình dạng vật được sơn và chọn góc quạt đầu phun
Đầu phun mô tả bởi hai chiều "khẩu độ + góc quạt". Khẩu độ epoxy khóa 0.4–0.5 mm, nhưng góc quạt có thể chọn theo vật sơn:
- Mặt phẳng lớn (tấm thép, vách bồn, bản ngoài dầm hộp): chọn góc quạt rộng (như ký hiệu 40–65°), một đường phủ rộng, hiệu suất cao, phối 20–25 MPa và súng đi đều, dễ đạt màng dày đồng đều.
- Kết cấu phức tạp (giá ống, giàn, thép góc): chọn đầu phun góc hẹp hoặc góc quạt ngược, tập trung sơn vào góc lõm, giảm phun quá và bỏ sót bóng râm;必要时 (khi cần) phun bù cục bộ.
- Mặt ngoài ống: chi tiết thon dài nên dùng phụ kiện xoay hoặc phun vòng chuyên dụng, đảm bảo đều chu vi.
- Khoang trong và chỗ khó tới: súng phun không khí thêm thân dài hoặc co, chổi/lăn chỉ làm cứu cuối.
Góc quạt thường in trong mã đầu phun (như "5xx" biểu thị góc quạt nào), mua phải xác nhận cùng khẩu độ. Chọn sai góc quạt không lộ ngay, nhưng khi nghiệm thu đo dày hiện ra "dao động độ dày lớn, cạnh góc mỏng", chi phí làm lại xa cao hơn thời gian chọn đầu.
XI. Vi chỉnh tham số theo mùa và nhiệt độ
Nhiệt độ ảnh hưởng sâu đến độ nhớt và đóng rắn, tham số phải điều theo mùa:
- Đông (gần hạn 5℃): độ nhớt sơn tăng, epoxy đóng rắn rất chậm. Đối sách: sơn và chất pha loãng làm ấm (tránh lửa, dùng bể nước hoặc tăng nhiệt phòng sơn), thích hợp tăng áp lực không khí, kéo dài khoảng cách sơn và thời gian bảo dưỡng;必要时 (khi cần) chọn loại đóng rắn thấp nhiệt (như công thức hạn nhiệt thấp 4℃). Lưu ý độ ẩm vẫn có thể cao, kiểm tra điểm sương không thể bỏ.
- Hè (gần hạn 35℃): dung môi bay hơi nhanh, dễ phun khô, polyurethane nhạy ẩm. Đối sách: tránh phun giữa trưa nắng gắt, tăng pha loãng hợp lý (trong hạn TDS), rút ngắn thời gian để sau ủ, tăng thông gió nhưng tránh thổi thẳng bụi; mùa ẩm cao ưu tiên thi công lúc khô.
- Chuyển mùa và ven biển: chênh nhiệt ngày đêm lớn, sáng sớm dễ ngưng tụ, kiên trì "nhiệt độ nền cao hơn điểm sương 3℃" là lằn đỏ, thà đợi cửa sổ chứ không tranh tiến độ.
Bản chất vi chỉnh tham số, là trong khung cơ sở "đầu phun 0.4–0.5 mm, áp lực 20–25 MPa, cửa sổ DFT đạt chuẩn, điểm sương +3℃, độ ẩm ≤ 80 %" làm dịch chuyển nhỏ, chứ không phá khung. Kexin Materials trong dự án cầu thi công liên mùa, sẽ theo tháng đưa "thẻ vi chỉnh tham số", ghi rõ giá trị dịch chuyển cụ thể áp lực, pha loãng, khoảng cách đông hè, thuận tiện tổ trưởng hiện trường照表 (theo bảng) thi hành, giảm sai số phán đoán nhân vi.
XII. Nghiệm thu hoàn thành và quy tắc phán định độ dày màng
Kết thúc phun chưa hết quy trình, nghiệm thu độ dày màng mới là khép kín chất lượng. Sơn bảo vệ công nghiệp thường phán định theo logic sau:
- Tiêu chuẩn đo: độ dày màng khô dùng máy đo từ tính (thép carbon) hoặc điện từ (kim loại màu), căn cứ ISO 19840 hoặc GB/T 13452 đo tại hiện trường theo lưới quy định, mỗi diện tích nhất định lấy vài số đọc.
- Quy tắc đạt: thường dùng "quy tắc 90/10" — 90 % số đọc không thấp hơn DFT tối thiểu quy định, 10 % còn lại không được thấp hơn 90 % tối thiểu (tức không cho xuất hiện "điểm mỏng" dưới 0.9 lần thiết kế màng); cá biệt tiêu chuẩn cũng dùng trung bình đạt và cực sai受控 (được kiểm soát). Cụ thể theo quy phạm công trình.
- Điểm mỏng và vá: với điểm dưới hạn, phun bù cục bộ đến đạt; với điểm quá dày (vượt hạn trên thiết kế), ghi chép nhưng không bắt xử lý, trừ khi kèm chảy nhớt, nứt. Phun bù phải tuân thủ khoảng cách sơn, tránh ăn lớp dưới.
- Kiểm tra bám dính: ngoài độ dày màng, theo GB/T 9286 phương pháp lưới cắt hoặc kéo rút kiểm tra bám dính lớp, đặc biệt chú ý kết hợp lớp giữa sơn phủ epoxy polyurethane và sơn trung gian có yếu do khoảng cách không đúng không.
Việc xâu chuỗi "Xác nhận sản phẩm đầu tiên DFT + Kiểm soát màng ướt trong quá trình + Nghiệm thu lưới khi hoàn thành" thành một vòng kín là chìa khóa để thực sự đưa áp suất, vòi phun, độ dày màng, khoảng cách được nói ở bài thứ hai vào tỷ lệ đạt chuẩn. Không có nghiệm thu, dù tham số có đẹp đến mấy cũng chỉ nằm trên giấy.
十三、Điểm bổ sung về an toàn hiện trường và quản lý chất thải
Ngoài các tham số thi công, an toàn hiện trường và xử lý chất thải cũng ảnh hưởng đến sự tuân thủ và chi phí:
- Bảo quản sơn: Chất chính và chất đóng rắn của sơn hai thành phần để riêng ở nơi thoáng mát, nhiệt độ 5–35℃, tránh lửa tránh nắng; chất đóng rắn của sơn phủ epoxy polyurethane chứa isocyanate, phải đậy kín chống ẩm (gặp nước vón cục mất tác dụng), sau khi mở nhanh chóng dùng hết.
- Thùng rỗng và sơn thừa: Thùng rỗng của sơn gốc dung môi thuộc chất thải nguy hại, phải thu hồi chuyên nghiệp, không được vứt bỏ hay đốt tùy tiện; sơn thừa xử lý theo quy định MSDS, cấm đổ xuống cống.
- Rò rỉ và phòng cháy: Khu vực phun sơn trang bị chống tĩnh điện và bình chữa cháy, rò rỉ dung môi dùng vật liệu hút thấm thu gom, thông gió thay thế không khí rồi mới làm lại; cấm hàn xì, hút thuốc trong khu vực phun sơn.
- Hồ sơ sức khỏe nhân viên: Người tiếp xúc lâu dài với isocyanate nên lập giám sát sức khỏe, có triệu chứng hô hấp thì rời vị trí đi khám ngay, vì mẫn cảm với isocyanate có tính không thể đảo ngược.
- Ghi chép môi trường: Ghi nhận lượng sơn dùng mỗi ca, lượng dung môi pha thêm, nhiệt độ độ ẩm và điểm sương, vừa phục vụ truy xuất chất lượng, vừa hỗ trợ sổ sách phát thải VOC, đáp ứng nhu cầu tuân thủ quy định nêu ở phần trước.
Kexin Materials (kexinMaterials) khi giao hướng dẫn thi công, thường đưa "An toàn và chất thải" thành chương riêng ban hành kèm bảng tham số, nêu rõ đường thu hồi thùng rỗng và danh mục bảo hộ cá nhân, giúp bên thi công mở rộng tuân thủ môi trường từ "bản thân lớp phủ" sang "toàn bộ quá trình thi công", chính là vòng kín hoàn chỉnh của quản lý hiện trường sơn công nghiệp.
Câu hỏi thường gặp
Hỏi: Sơn công nghiệp phun không khí thường dùng áp suất và vòi phun bao nhiêu?
Đáp: Với sơn epoxy, chuẩn cơ sở trưởng thành ngành là lỗ vòi phun 0.4–0.5 mm, áp suất phun 20–25 MPa; sơn lót kẽm giàu epoxy siêu cao rắn có độ nhớt cao hơn, có thể cần vòi lớn hơn hoặc phối hợp gia nhiệt sơn. Cụ thể theo phần thi công TDS của sản phẩm, áp suất thấp quá kém tạo sương, cao quá bắn tung và chảy nhớt.
Hỏi: Phun không khí và phun khí nén chênh áp suất lớn vậy, thiết bị có dùng chung được không?
Đáp: Không. Phun không khí là hệ thống bơm pít-tông/màng cao áp cấp 20–25 MPa, phun khí nén là tạo sương bằng khí nén 0.3–0.4 MPa (khoảng 3–4 bar), lỗ vòi cũng khác (không khí 0.4–0.5 mm, khí nén 1.5–2.0 mm). Bơm, ống mềm, súng, vòi của hai bên đều không dùng chung.
Hỏi: Độ dày màng khô DFT tính từ màng ướt thế nào?
Đáp: Công thức xấp xỉ DFT ≈ WFT × hàm lượng rắn thể tích (số thập phân). Ví dụ Jotacote N10 hàm lượng rắn thể tích 72%, màng ướt 105–415 µm tương ứng màng khô 75–300 µm (theo TDS Jotun). Hiện trường先用 thước đo màng ướt测 WFT, sau khi đóng rắn dùng máy đo độ dày màng khô nghiệm thu DFT.
Hỏi: Tại sao sơn phủ epoxy polyurethane phải đợi lớp trước đóng rắn mới phun được?
Đáp: Sơn phủ epoxy polyurethane chứa chất đóng rắn isocyanate, lớp epoxy lót/trung gian trước nếu chưa đạt mức đóng rắn quy định, phủ lại sẽ bong lớp, nổi bọt; hơn nữa polyurethane nhạy với nước, độ ẩm cao hoặc lớp trước chưa khô thì isocyanate gặp nước sinh bọt. Do đó phải thỏa mãn nhiệt độ 5–35℃, độ ẩm ≤ 80%, nhiệt độ vật liệu cao hơn điểm sương 3℃ trở lên, và tuân thủ khoảng thời gian sơn tối thiểu của TDS.
Hỏi: Phun không khí có thể không pha dung môi không?
Đáp: Thông thường có thể và khuyến nghị cố gắng không pha. Sơn chống rỉ alkyd phun không khí chỉ pha 0–5%, sơn phủ epoxy polyurethane bình thường hầu như không pha; pha quá loãng hạ hàm lượng rắn,变相 đẩy VOC lên cao, dưới quy định giới hạn theo trạng thái thi công có thể vượt chuẩn. Buộc phải pha thì nghiêm ngặt theo mức tối đa TDS và ghi chép.
Hỏi: Hiện trường biết thế nào là đủ điều kiện phun sơn?
Đáp: Đo đồng thời ba đại lượng: nhiệt độ không khí, độ ẩm tương đối, nhiệt độ vật liệu, từ đó tính điểm sương. Quy tắc là nhiệt độ vật liệu phải cao hơn điểm sương 3℃ trở lên, độ ẩm ≤ 80%, nhiệt độ 5–35℃. Một trong ba không thỏa mãn (nhất là vật liệu gần điểm sương sẽ ngưng tụ) nên dừng, không thì màng sơn trắng mờ, độ bám dính mất tác dụng.
Hỏi: Một lượt phun dày bao nhiêu vừa, càng dày càng tốt?
Đáp: Không. Màng mỏng quá lớp che mỏng dễ ăn mòn, dày quá ứng suất nội lớn, dễ nứt chảy nhớt, dung môi lưu lại. Sơn epoxy thông dụng một lượt DFT thường 75–300 µm, sơn lót kẽm 60–150 µm, sơn phủ 100–120 µm, phải theo cửa sổ TDS và cấp ăn mòn ISO 12944 xác định.
Hỏi: Phun polyurethane hai thành phần cần bảo hộ cá nhân gì?
Đáp: Chứa isocyanate, giọt sương gây mẫn cảm và không đảo ngược, phải thông gió cưỡng bức cộng hô hấp bảo vệ (ít nhất nửa mặt nạ với lõi hỗn hợp hơi hữu cơ/hạt, khuyến nghị PAPR), đeo kính bảo hộ và găng tay nitrile; thông gió buồng phun không được riêng lẻ hạ dưới mức phơi nhiễm an toàn, vẫn cần bảo vệ hô hấp, và cấm mài màng sơn chưa đóng rắn.
Hỏi: Khoảng cách phun và tốc độ di súng phun không khí có讲究 không?
Đáp: Có. Khoảng cách quá xa dễ phun khô, quá gần dễ chảy nhớt, epoxy thường trong tầm 30–50 cm; tốc độ di súng cần đều và khớp với bề rộng chồng (khoảng 50% chồng), dùng thước màng ướt đối chiếu WFT từng khu. Áp suất, vòi xong thì khoảng cách và tốc độ súng là núm điều chỉnh độ dày màng cuối cùng trong tay thợ.
Hỏi: Sơn hai thành phần trộn xong phun liền hay ủ một lát rồi phun?
Đáp: Thông thường trộn xong cần theo TDS quy định thời gian "ủ" (dẫn) để nhựa và chất đóng rắn phản ứng sơ bộ, lợi cho san phẳng, nhưng phải dùng hết trong thời gian sử dụng (pot life); để lâu sau trộn sẽ đặc lại thậm chí đông gel. Polyurethane trộn gặp nước dễ nổi bọt, ủ và môi trường thi công đều phải kiểm soát ẩm.
十五、Lời cuối: Tham số là bộ khung chất lượng thi công
Ghép toàn văn lại, chất lượng thi công phun không khí sơn công nghiệp, xây trên sáu cửa sổ ăn khớp: vòi 0.4–0.5 mm, áp suất 20–25 MPa, cửa sổ DFT đạt chuẩn (epoxy thông dụng 75–300 µm, kẽm 60–150 µm), khoảng cách sơn, pha loãng giản lược, và giới hồng điểm sương nhiệt độ độ ẩm (nhiệt độ vật liệu cao hơn điểm sương 3℃, độ ẩm ≤ 80%). Một khâu nào lỏng đều bộc lộ ở đo độ dày nghiệm thu hoặc bám dính lớp giữa. Với bên thi công, đóng bảng tham số này lên hướng dẫn tác nghiệp, dùng xác nhận sản phẩm đầu tiên và nghiệm thu lưới khi hoàn thành kẹp hai đầu, tin cậy hơn mọi trực giác kinh nghiệm. Với tổ trưởng hiện trường, thói quen đáng nuôi nhất là mỗi ca trước khi làm dùng giấy note ghi áp suất, vòi, nhiệt độ độ ẩm điểm sương hôm đó, đối chiếu từng mục với cửa sổ TDS — bước này xem ra phiền, lại dập tắt khuyết điểm trước khi nó xảy ra. Khi sáu cửa sổ tham số thành động tác thường nhật thay vì ứng phó tạm bợ, tỷ lệ đạt và tuổi thọ chống ăn mòn phun không khí sơn công nghiệp, tự nhiên rơi trong dự kiến thiết kế.