Sul cantiere di rivestimento protettivo industriale, a determinare la durata anticorrosione finale del rivestimento non è spesso solo la formulazione stessa, ma anche "come viene applicato". Con lo stesso primer epossidico ricco di zinco, l'uso di pennello, spruzzatura ad aria o spruzzatura airless ad alta pressione produce differenze enormi nella uniformità dello spessore del film, nella percentuale di pori, e nell'aderenza interfacciale con la mano di rivestimento successiva. Per oggetti da rivestire di grandi dimensioni come strutture in acciaio, serbatoi, ponti e tubazioni, la spruzzatura airless ad alta pressione (Airless Spray), grazie ai vantaggi di alta efficienza, possibilità di spessore elevato e capacità di spruzzare rivestimenti ad alto contenuto di solidi e ad alta viscosità, è diventata il metodo di applicazione assolutamente predominante per i rivestimenti industriali. Questo articolo, ancorandosi a parametri reali tratti da schede tecniche pubbliche, spiega sistematicamente i parametri core dell'attrezzatura airless (ugello epossidico 0,4–0,5 mm, pressione 20–25 MPa), i parametri di riferimento per la spruzzatura ad aria, la logica di controllo dello spessore del film secco (DFT), l'intervallo di applicazione della finitura epossidica-poliuretanica, nonché le finestre operative in cantiere come temperatura, umidità e rapporto di diluizione, offrendo al personale tecnico un manuale di parametri immediatamente applicabile.
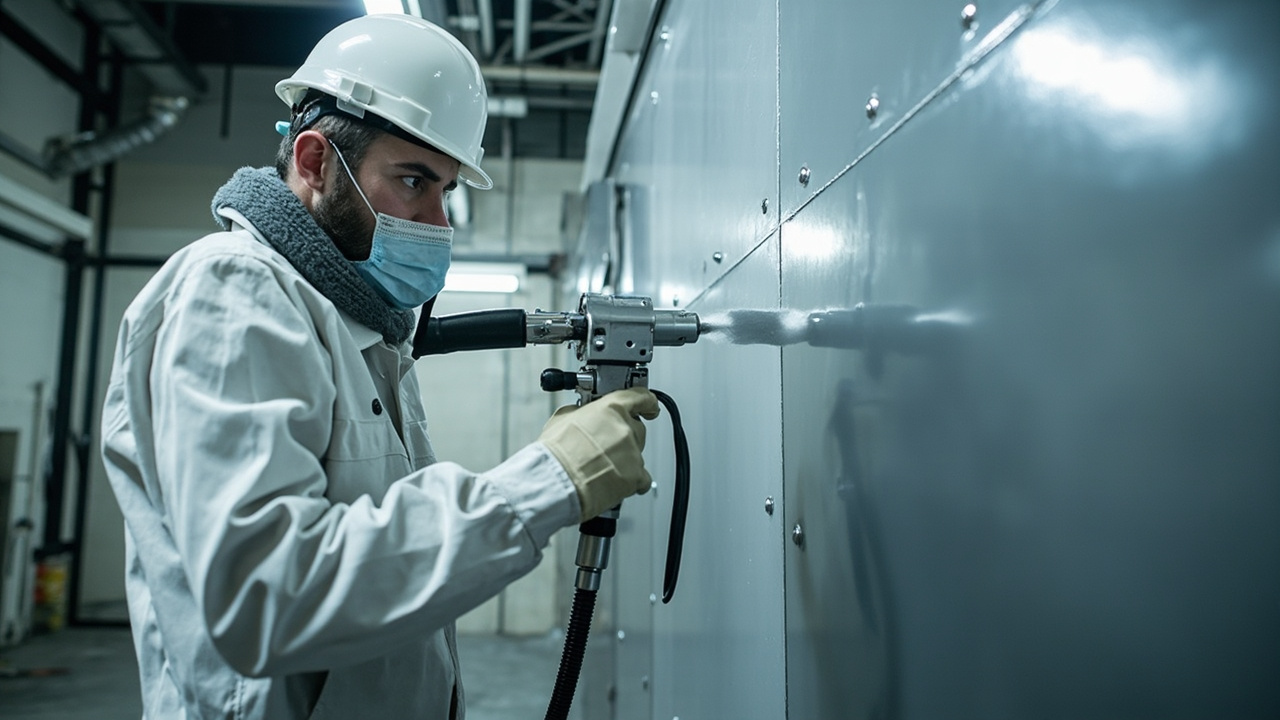
I. Distinguere prima i tre metodi di applicazione: perché la spruzzatura airless è il protagonista
I metodi di applicazione comuni per i rivestimenti industriali includono pennello, rullo, spruzzatura ad aria e spruzzatura airless ad alta pressione. Pennello e rullo sono adatti solo a piccole aree, ritocchi o spigoli difficili da spruzzare; le grandi strutture in acciaio si rivestono quasi interamente a spruzzo. La spruzzatura ad aria utilizza aria compressa per atomizzare il rivestimento, con atomizzazione fine e buona resa decorativa, ma basso utilizzo del rivestimento, forte sovraspruzzo e alta evaporazione di solvente, risultando inferiore all'airless in termini di ecologia ed efficienza. La spruzzatura airless ad alta pressione invece pressurizza il rivestimento a decine di MPa, espellendolo ad alta velocità attraverso un piccolo ugello e atomizzandolo per improvvisa decompressione, senza usare aria compressa per l'atomizzazione, pertanto:
- può spruzzare rivestimenti ad alta viscosità e alto contenuto di solidi (come primer epossidico ricco di zinco con solidi in volume 85 %), senza necessità di forte diluizione;
- con una sola passata si ottiene un film secco spesso, riducendo il numero di mani;
- meno sovraspruzzo e alto utilizzo del rivestimento, con costo complessivo basso su grandi superfici;
- adatto per applicazione in cantiere e in fabbrica, e con tubo riscaldato può ulteriormente ridurre la viscosità e migliorare il livellamento.
Proprio per questo, i sistemi protettivi industriali (primer epossidico ricco di zinco + strato intermedio epossidico a micaceo di ferro + finitura epossidica-poliuretanica) indicano generalmente la spruzzatura airless ad alta pressione come metodo di applicazione prioritario, seguita dalla spruzzatura ad aria, con pennello e rullo solo come integrazione.
II. Parametri core della spruzzatura airless: pressione, ugello e portata
La qualità della spruzzatura airless è determinata da tre parametri interdipendenti: pressione della pompa (pressione di uscita del rivestimento), diametro dell'ugello (determina portata e granulometria di atomizzazione), angolo di ventaglio dell'ugello (determina la larghezza di copertura per passata). Più alta è la pressione e più grande l'ugello, maggiore è lo spessore per passata e l'efficienza, ma aumentano anche il rischio di schizzi e colature.
Per i rivestimenti epossidici, l'esperienza matura del settore fornisce la seguente finestra di base: diametro ugello 0,4–0,5 mm, pressione di spruzzatura 20–25 MPa. Questa combinazione, senza eccessiva diluizione, atomizza il rivestimento epossidico ad alto contenuto di solidi in un flusso a ventaglio uniforme, ottenendo uno spessore moderato in una passata. Se la pressione è troppo bassa, l'atomizzazione è scarsa e la buccia d'arancia evidente; se troppo alta, si ha rimbalzo e sovraspruzzo, con spessore fuori controllo. L'angolo di ventaglio si sceglie in base alla forma dell'oggetto: per piani larghi si usa ventaglio ampio (es. codice 40–50°), per tubazioni e strutture complesse ventaglio stretto per concentrare il rivestimento.
Va sottolineato che 0,4–0,5 mm è l'intervallo tipico per i "rivestimenti epossidici"; il prodotto specifico deve comunque seguire la sezione di applicazione del suo TDS, poiché epossidici a ultra alto contenuto di solidi (come primer epossidico ricco di zinco UHS con solidi in peso 95 ± 2 %) hanno viscosità estremamente alta e potrebbero richiedere ugelli più grandi o riscaldamento del rivestimento. La tabella seguente riassume i limiti di applicazione reali di diversi prodotti presenti negli archivi.
III. Tabella generale dei parametri di applicazione: airless vs ad aria, confronto multi-prodotto
La tabella seguente presenta centralizzati i parametri di applicazione pubblicamente citabili dagli archivi, per una verifica rapida in cantiere. Tutti i valori provengono dalle relative schede tecniche o sezioni di applicazione delle norme nazionali.
| Voce / Prodotto | Metodo di applicazione consigliato | Ugello / diametro | Pressione | Rapporto di diluizione | Fonte |
|---|---|---|---|---|---|
| Epossidico (base generale) | Spruzzatura airless ad alta pressione | 0,4–0,5 mm | 20–25 MPa | Diluire il meno possibile | Secondo esperienza applicativa rivestimenti industriali e TDS |
| Spruzzatura ad aria (generale) | Spruzzatura ad aria | 1,5–2,0 mm | 0,3–0,4 MPa | Secondo viscosità | Secondo parametri applicativi rivestimenti industriali |
| Vernice alchidica antiruggine | Spruzzatura airless | — | — | Diluizione 0–5 % | Secondo sezione applicativa GB/T 25251-2010 |
| Vernice alchidica antiruggine | Spruzzatura ad aria | — | — | Diluizione 10–15 % | Secondo sezione applicativa GB/T 25251-2010 |
| Vernice alchidica antiruggine | Rullo | — | — | Diluizione 5–10 % | Secondo sezione applicativa GB/T 25251-2010 |
| Finitura epossidica-poliuretanica | Priorità airless ad alta pressione / ad aria | — | — | Solo piccole aree con pennello/rullo | Secondo riepilogo parametri finitura epossidica-poliuretanica |
| Epoxy.com #406 finitura poliuretanica | Spruzzatura | — | — | EEP/MAK 9–10 % | Secondo TDS Epoxy.com |
Questa tabella chiarisce tre punti: primo, la "magnitudo di pressione" tra airless e ad aria è completamente diversa — l'airless è nell'ordine di 20–25 MPa, la ad aria di 0,3–0,4 MPa (ovvero circa 3–4 bar), e le attrezzature non sono intercambiabili; secondo, il diametro dell'ugello ad aria (1,5–2,0 mm) è molto superiore a quello airless (0,4–0,5 mm), perché la ad aria atomizza col flusso d'aria e richiede un'uscita vernice ampia, mentre l'airless atomizza per decompressione ad alta pressione in un piccolo foro e ha diametro minimo; terzo, il rapporto di diluizione varia col metodo: l'airless quasi non diluisce, la ad aria richiede più diluizione, il rullo è intermedio.
IV. Controllo dello spessore: conversione da film umido a DFT e finestra di conformità
Lo "spessore" dei rivestimenti industriali si riferisce di solito allo spessore del film secco DFT (Dry Film Thickness), in micron (µm), variabile core del progetto anticorrosione. Nel sistema ISO 12944, diversi gradi di corrosione (C2–CX) corrispondono a diversi requisiti di spessore totale, mentre lo spessore di una singola mano è determinato dai solidi in volume e dallo spessore del film umido (WFT), con relazione:
DFT ≈ WFT × solidi in volume (decimale)
Prendendo ad esempio Jotacote Universal N10 di Jotun, con solidi in volume 72 ± 2 %, prescrive DFT 75–300 µm, corrispondente a film umido 105–415 µm, resa teorica 9,6–2,4 m²/L (secondo TDS Jotun). In cantiere si misura il WFT con carta umida prima dell'essiccazione superficiale, si ricalcola il DFT atteso con la formula, poi si verifica il DFT a indurimento avvenuto con spessimetro magnetico/a correnti indotte.
La finestra DFT per singola mano varia per prodotto: Jotacote N10 è 75–300 µm; Jotun Barrier 80 UHS (primer epossidico ricco di zinco a ultra alto contenuto di solidi) è 60–150 µm, resa teorica 14–5,6 m²/L; nel sistema con finitura epossidica-poliuretanica, primer 70–80 µm (1 mano), strato intermedio 100–150 µm (1–2 mani), finitura 100–120 µm (2 mani) è tipico. Spessore insufficiente significa strato schermante sottile e corrosione precoce; eccessivo genera tensioni interne, facile crepatura e colatura, e può superare i limiti di VOC per mano e ritenzione solvente. Quindi "controllare DFT tramite WFT, accettare con spessimetro" è legge ferrea in cantiere.
V. Intervallo di applicazione: perché la finitura epossidica-poliuretanica richiede indurimento del precedente
Nelle stratificazioni multiple, l'"intervallo di applicazione" (Overcoating Interval) è la finestra di tempo in cui il rivestimento precedente è indurito abbastanza da ricevere il successivo. Si divide in intervallo minimo (il precedente non è ancora duro e si avrebbe sollevamento/increspatura) e massimo (il precedente è troppo duro e serve carteggiatura). La finitura epossidica-poliuretanica è bicomponente, con indurente isocianato, e il suo sottostante (strato intermedio epossidico a micaceo di ferro o primer epossidico) deve aver raggiunto il grado di indurimento prescritto, altrimenti si ha distacco interfacciale e bolle.
Il riepilogo parametri finitura epossidica-poliuretanica dà finestra ambientale: temperatura 5–35℃, umidità relativa ≤ 80 %, temperatura substrato almeno 3℃ sopra il punto di rugiada. Temperatura e umidità determinano la velocità di indurimento — a freddo e alta umidità, l'epossidico indurisce lento e il poliuretanico è sensibile all'acqua (l'isocianato con acqua genera bolle di anidride carbonica), l'intervallo minimo si allunga; se la temperatura substrato è entro 3℃ dal punto di rugiada, facile condensa, opacità e crollo adesione. Quindi in cantiere si misurano temperatura substrato, T/RH e si calcola il punto di rugiada, e si applica solo se tutti e tre soddisfatti.
Inoltre, l'intervallo massimo non è illimitato. Se lo strato intermedio epossidico resta troppo, con superficie ingiallita o contaminata, prima della poliuretanica serve pulizia o leggera carteggiatura. Le ore esatte di riapplicazione stanno nella tabella "tempo di sovraverniciatura" del TDS, di solito con nodi a 5℃, 10℃, 23℃, 40℃. La pianificazione deve includere l'"attesa indurimento precedente" nei tempi, non procedere a sensazione.
VI. Rapporto di diluizione: disciplina in cantiere, meglio poco
Il diluente è già bilanciato in fabbrica; aggiungerne in cantiere altera VOC, solidi e reologia, influenzando DFT e durata anticorrosione. Gli archivi danno limiti chiari:
- Vernice alchidica antiruggine (GB/T 25251-2010): airless diluizione 0–5 %, ad aria 10–15 %, rullo 5–10 %. L'airless è quello che diluisce meno, coerente con alta efficienza atomizzazione.
- Finitura epossidica-poliuretanica: priorità airless/ad aria, pennello/rullo solo piccole aree, quindi spruzzo normale praticamente senza diluente.
- Epoxy.com #406 finitura poliuretanica bicomponente: diluente EEP o MAK, rapporto 9–10 % (secondo TDS Epoxy.com), regolazione ammessa dalla formulazione.
Anche la scelta del diluente è chiave: deve essere compatibile con la resina (epossidico con diluente epossidico, poliuretanico con esteri/chetoni senza alcol né acqua), uso errato causa gelificazione o opacità. Rischio subdolo: eccesso diluente abbassa solidi in volume e alza VOC, e nelle norme che giudicano sullo "stato di applicazione" si può superare il limite. Quindi la disciplina: se possibile airless, non diluire; se obbligatorio, strict secondo massimo TDS e registrare l'aggiunta.
VII. Scelta attrezzature e sicurezza: anello trascurato in cantiere
L'attrezzatura airless comprende pompa a pistone o a membrana, tubo ad alta pressione, pistola e ugello airless, valvola regolazione pressione. Punti di selezione: pressione massima pompa sopra i soliti 20–25 MPa, margine; diametro e lunghezza tubo adeguati alla portata, troppo lungo causa caduta pressione e atomizzazione instabile; ugello resistente all'usura (carburo di tungsteno), poiché lo zinco nel primer è abrasivo. La pistola deve avere blocco sicurezza e scarico, e prima di cambiare ugello si deve depressurizzare, per evitare infortuni.
Sicurezza: il poliuretanico bicomponente ha indurente isocianato, cui le gocce nebulizzate possono sensibilizzare in modo irreversibile; serve ventilazione forzata e protezione respiratoria (almeno semimaschera con filtro combinato vapori organici/particelle, consigliato PAPR a ventilazione assistita), occhiali e guanti nitrilici. Anche polvere di zinco e solventi del primer vanno protetti. Se ventilazione insufficiente, mai sostituire la protezione respiratoria con la sola aerazione. Inoltre zona spruzzo vietata fiamme, antistatica, smaltimento regolare dei fusti vuoti: basi del cantiere rivestimenti industriali.
Kexin New Materials (kexinMaterials), nella consegna dei sistemi, ha l'abitudine di fornire insieme "tabella parametri applicativi" e "TDS prodotto", indicando chiaramente per ogni mano diametro ugello, pressione, finestra spessore e intervallo, e in prima verifica pezzo (first-coat check) misurare WFT/DFT e punto di rugiada, evitando rifacimenti per deriva parametri. Per opere in acciaio multi-sito, questo "parametri preventivi + accettazione primo pezzo" riduce molto i difetti interfacciali.
VIII. Sequenziare i parametri in processo: flusso standard
Unendo i punti precedenti, tipico flusso di rivestimento protettivo industriale:
- Preparazione superficie: acciaio al carbonio sabbiato a Sa 2½ (ISO 8501-1), rugosità 30–75 µm; acciaio inox con abrasivo non metallico per graffi. Rimozione contaminanti, grassi secondo norma.
- Verifica ambiente: misurare temperatura substrato, T/RH, calcolare punto di rugiada, confermare substrato ≥3℃ sopra rugiada, UR ≤80 %, temp 5–35℃.
- Spruzzatura primer: primer epossidico ricco di zinco (es. UHS) airless, ugello 0,4–0,5 mm, pressione 20–25 MPa, DFT 60–150 µm (secondo prodotto), diluire il meno possibile.
- Strato intermedio: strato intermedio epossidico a micaceo di ferro airless, secondo finestra TDS (es. 100–150 µm), attenzione a intervallo minimo col precedente.
- Finitura: prima della finitura epossidica-poliuretanica, confermare indurimento e pulizia; airless/ad aria, DFT 100–120 µm (2 mani), umidità stretta per evitare bolle da isocianato.
- Accettazione spessore: spessimetro magnetico/a indotte secondo ISO 19840 o GB/T 13452, DFT a campione, copertura e percentuale ok.
- Cura indurimento: secondo T/RH dare tempo sufficiente (poliuretanico spesso giorni-un settimana), evitare acqua e danni meccanici.
In questo flusso, ogni passo dipende dalle finestre numeriche di sezioni II–V. Incastonare "pressione 20–25 MPa, ugello 0,4–0,5 mm, DFT 75–300 µm (epossidico generale)/60–150 µm (zinco), rugiada +3℃, UR ≤80 %" nelle istruzioni di lavoro è il ponte da articolo tecnico a qualità ingegneristica.
Kexin New Materials (kexinMaterials) suggerisce, in opere offshore, ponti o alta corrosione, di legare parametri airless ai gradi di corrosione ISO 12944-2018: più alto il grado, più alti solidi e spessore, più stretta l'uniformità; la tabella parametri deve restringere le tolleranze col grado, non essere unica per tutti.
IX. Mappa difetti e rimedi: riportare i parametri in linea
Anche con parametri apparentemente corretti, difetti compaiono in cantiere. Riconoscerli e collegarli ai parametri è competenza core:
- Buccia d'arancia: superficie a buccia di arancia. Causa: atomizzazione scarsa, viscosità alta, pressione bassa, ugello piccolo. Rimedi: alzare pressione airless, ugello un po' più grande (vicino base 0,4–0,5 mm epossidico), riscaldare per abbassare viscosità, ma senza eccesso diluizione.
- Colatura: su verticali il film cola e si addensa irregolare. Causa: WFT oltre limite, troppa diluizione, freddo lento. Rimedi: controllare film umido, meno diluizione, aspettare asciutto superficiale, o alzare solidi per meno solvente.
- Pori/bolle: micro-fori nel film. Comune nel bicomponente poliuretanico per isocianato+acqua (UR>80 % o condensa) che fa CO2, o aria intrappolata. Rimedi: UR ≤80 %, substrato ≥3℃ rugiada, miscelare lento dopo maturazione, eventuale sgasaggio.
- Spruzzo secco: gocce semisecche prima di arrivare, film ruvido e poca aderenza. Causa: pressione alta, ventaglio ampio, distanza eccessiva, vento. Rimedi: avvicinare, abbassare pressione, riparo vento, ventaglio più stretto.
- Scarsa copertura/spessore irregolare: causa passata velocità variabile, poca sovrapposizione. Rimedi: velocità fissa, 50 % sovrapposizione, verifica con carta umida a zone.
Quasi tutte le radici di questi difetti risalgono alle sei finestre di pressione, ugello, spessore, intervallo, diluizione e T/RH delle sezioni II–VI. Mantenere la "finestra parametri" abbassa i difetti.
X. Forma dell'oggetto e selezione ventaglio ugello
L'ugello si descrive con "diametro + angolo ventaglio". Il diametro epossidico è fisso 0,4–0,5 mm, ma l'angolo si sceglie per oggetto:
- Piani larghi (lamiera, pareti serbatoio, esterno travi scatola): ventaglio ampio (es. codice 40–65°), copertura larga e efficace, con 20–25 MPa e passata uniforme si ottiene film spesso regolare.
- Strutture complesse (supporti tubo, griglie, angolari): ventaglio stretto o inverso, concentra vernice negli angoli, meno sovraspruzzo e ombre; se necessario ritocco locale.
- Superficie esterna tubo: pezzi lunghi con accessorio rotativo o anello specifico per uniformità circonferenziale.
- Cavità e punti difficili: asta allungata o curva per pistola airless, pennello/rullo solo rimedio finale.
L'angolo è spesso nel codice ugello (es. "5xx" indica un ventaglio), da confermare con il diametro all'acquisto. Sbagliare ventaglio non si vede subito, ma all'accettazione spessimetrica appare come "molto variabile, bordi sottili", con costo di rifacimento ben superiore al tempo di scelta.
XI. Micro-regolazioni stagionali e di temperatura
La temperatura influenza profondamente viscosità e indurimento, i parametri vanno adattati per stagione:
- Inverno (vicino al limite 5℃):rivestimento con viscosità aumentata, indurimento epossidico estremamente lento. Contromisura: preriscaldare il rivestimento e il diluente (evitare fiamme libere, usare bagnomaria o riscaldamento della cabina di verniciatura), aumentare adeguatamente la pressione airless, prolungare l'intervallo di applicazione e il periodo di cura/indurimento; se necessario, scegliere formulazioni a indurimento a bassa temperatura (es. limite inferiore di temperatura di utilizzo 4℃). Notare che l'umidità potrebbe ancora aumentare, il controllo del punto di rugiada non può essere omesso.
- Estate (vicino al limite di 35℃): evaporazione rapida del solvente, facile dry-spray, poliuretano sensibile all'umidità. Contromisura: evitare la spruzzatura nelle ore di punta del caldo, aumentare adeguatamente la diluizione (entro il limite superiore del TDS), ridurre il tempo di attesa dopo l'induzione, rafforzare la ventilazione ma evitare soffi diretti che sollevino polvere; nelle stagioni ad alta umidità dare priorità ai periodi asciutti per i lavori.
- Stagioni di transizione e zone costiere: grande escursione termica giorno-notte, facile condensazione al mattino, mantenere la linea rossa "temperatura del substrato superiore di 3℃ al punto di rugiada", meglio attendere la finestra operativa che forzare i tempi.
L'essenza della micro-regolazione dei parametri è fare piccoli spostamenti all'interno del quadro di base "ugello 0,4–0,5 mm, pressione 20–25 MPa, finestra DFT qualificata, punto di rugiada +3℃, umidità ≤ 80 %", non superare il quadro. Kexin New Materials (kexinMaterials) nei progetti di ponti con costruzione tra stagioni, fornisce una "scheda di micro-regolazione parametri" mensile, indicando chiaramente gli scostamenti specifici di pressione, diluizione e intervalli invernali/estivi, per facilitare l'esecuzione diretta da tabella da parte dei capisquadra in cantiere, riducendo gli errori di giudizio umano.
XII. Regole di accettazione a fine lavoro e di giudizio dello spessore del film
La fine della spruzzatura non equivale al completamento della lavorazione; l'accettazione dello spessore del film è il ciclo di qualità chiuso. Il rivestimento protettivo industriale solitamente segue la seguente logica di giudizio:
- Standard di misurazione: lo spessore del film secco si misura con spessimetro magnetico (acciaio al carbonio) o a correnti parassite (metalli non ferrosi), secondo ISO 19840 o la serie GB/T 13452 sul sito con punti di misura a griglia secondo le norme, prendendo alcune letture per ogni area definita.
- Criteri di conformità: comunemente usata la "regola 90/10" — il 90 % delle letture non inferiore al valore minimo DFT specificato, il restante 10 % non inferiore al 90 % del valore minimo (cioè non sono ammessi "punti sottili" inferiori a 0,9 volte lo spessore di progetto); alcuni standard usano anche media conforme e campo controllato. Fare riferimento alle specifiche di ingegneria.
- Punti sottili e riparazioni: per i punti sotto il limite inferiore, ritoccare localmente con spruzzatura fino a conformità; per i punti troppo spessi (oltre il limite superiore di progetto), registrarli ma non trattare obbligatoriamente, a meno che non vi siano colature o crepe. Il ritocco deve rispettare l'intervallo di verniciatura, evitando il sollevamento dello strato sottostante.
- Controllo a campione dell'adesione: oltre allo spessore, secondo GB/T 9286 metodo a griglia o metodo di trazione, controllare a campione l'adesione tra strati, prestando particolare attenzione al legame tra strati di finitura epossidica-poliuretanica e vernice intermedia, se indebolito per intervallo non corretto.
Collegare in un ciclo chiuso "conferma DFT del primo pezzo + controllo del film umido in processo + accettazione a griglia a fine lavoro" è la chiave per far tradurre realmente in percentuale di conformità pressione, ugello, spessore e intervalli trattati nel secondo capitolo. Senza accettazione, per quanto belli i parametri restano solo sulla carta.
XIII. Punti supplementari su sicurezza in cantiere e gestione dei rifiuti
Oltre ai parametri di costruzione, la sicurezza in cantiere e lo smaltimento dei rifiuti influenzano anch'essi conformità e costi:
- Stoccaggio del rivestimento: per le vernici a due componenti, base e indurente conservati separatamente in luogo fresco e ventilato, temperatura 5–35℃, lontano da fuoco e sole; l'indurente della finitura epossidica-poliuretanica contiene isocianato, deve essere sigillato e anti-umidità (a contatto con acqua si agglomerà e perderà efficacia), usare rapidamente dopo l'apertura.
- Fusti vuoti e vernice residua: i fusti vuoti di vernice a solvente sono rifiuti pericolosi, devono essere riciclati professionalmente, non abbandonati o bruciati a piacere; la vernice residua deve essere smaltita secondo MSDS, vietato versarla negli scarichi fognari.
- Perdite e antincendio: nell'area di spruzzatura dotarsi di materiale antistatico e estintori, raccogliere le perdite di solvente con materiale assorbente, riprendere dopo ricambio d'aria; vietato lavori a fuoco aperto o fumare nell'area di spruzzatura.
- Archivio sanitario del personale: chi è a contatto prolungato con isocianati deve avere sorveglianza sanitaria, in caso di sintomi respiratori allontanarsi e consultare un medico, poiché la sensibilizzazione da isocianato è irreversibile.
- Registrazioni ambientali: registrare quantità di vernice e diluente aggiunto per turno, temperatura/umidità e punto di rugiada, utili sia per la tracciabilità qualità che per il registro delle emissioni VOC, rispondendo alle esigenze di conformità normativa menzionate prima.
Kexin New Materials (kexinMaterials) nella consegna delle istruzioni di cantiere, inserisce abitualmente "sicurezza e rifiuti" come capitolo indipendente allegato alla tabella parametri, chiarendo percorso di recupero dei fusti vuoti ed elenco di protezione individuale, aiutando l'impresa a estendere la conformità ambientale dal "rivestimento stesso" al "processo costruttivo completo", che è il ciclo chiuso completo della gestione in cantiere delle vernici industriali.
Domande frequenti
D: Per la spruzzatura airless delle vernici industriali, quali pressione e ugello si usano di solito?
R: Per i rivestimenti epossidici, il riferimento maturo del settore è diametro ugello 0,4–0,5 mm, pressione di spruzzatura 20–25 MPa; lo zincante epossidico ad altissimo solids ha viscosità maggiore, potrebbe richiedere ugello più grande o riscaldamento del rivestimento. Fare riferimento alla sezione applicativa del TDS del prodotto; pressione troppo bassa dà atomizzazione scarsa, troppo alta eccesso di spruzzo e colature.
D: La spruzzatura airless e quella ad aria hanno pressioni così diverse, le attrezzature sono intercambiabili?
R: No. La spruzzatura airless è sistema a pompa ad alta pressione (20–25 MPa) a pistone o a membrana, la spruzzatura ad aria è atomizzazione ad aria compressa a 0,3–0,4 MPa (circa 3–4 bar), anche il diametro ugello differisce (airless 0,4–0,5 mm, ad aria 1,5–2,0 mm). Pompa, tubo flessibile, pistola e ugello non sono intercambiabili.
D: Come si calcola il DFT (spessore film secco) dal film umido?
R: Formula approssimata DFT ≈ WFT × solids in volume (decimale). Ad esempio Jotacote N10 ha solids in volume 72 %, film umido 105–415 µm corrisponde a film secco 75–300 µm (secondo TDS Jotun). In cantiere misurare prima WFT con carta film umido, dopo indurimento verificare DFT con spessimetro.
D: Perché la finitura epossidica-poliuretanica deve aspettare l'indurimento dello strato precedente prima di spruzzare?
R: La finitura epossidica-poliuretanica contiene indurente isocianato, se il primer/intermedio epossidico precedente non ha raggiunto il grado di indurimento prescritto, la ricopertura causa distacco tra strati e bolle; inoltre il poliuretano è sensibile all'acqua, ad alta umidità o strato non asciutto l'isocianato incontra acqua generando bolle. Quindi rispettare temperatura 5–35℃, umidità ≤ 80 %, substrato superiore di 3℃ al punto di rugiada, e l'intervallo minimo di verniciatura del TDS.
D: Nella spruzzatura airless si può non aggiungere diluente?
R: Di solito sì e si consiglia di non aggiungerne. La vernice antiruggine alchidica in airless si diluisce solo 0–5 %, la finitura epossidica-poliuretanica in spruzzatura normale praticamente non si diluisce; eccessiva diluizione abbassa i solids e alza virtualmente il VOC, sotto normative che giudicano sui valori in stato di applicazione si rischia sforamento. Se necessario diluire, rigorosamente entro il limite TDS e registrarlo.
D: Come capire in cantiere se si può iniziare la spruzzatura?
R: Misurare contemporaneamente tre valori: temperatura aria, umidità relativa, temperatura substrato, e calcolarne il punto di rugiada. La regola è substrato superiore di 3℃ al punto di rugiada, umidità ≤ 80 %, temperatura 5–35℃. Se uno non è soddisfatto (specialmente substrato vicino al punto di rugiada causa condensazione) sospendere, altrimenti il film sbianca e l'adesione fallisce.
D: Quanto spesso spruzzare per strato, più spesso è meglio?
R: No. Spessore insufficiente dà strato schermante sottile e facile corrosione, eccessivo dà stress interno, crepe e colature, ritenzione solvente. DFT per strato di epossidico universale 75–300 µm, zincante 60–150 µm, finitura 100–120 µm, da determinare secondo finestra TDS e classe di corrosione ISO 12944.
D: Quale protezione individuale per spruzzatura di poliuretano a due componenti?
R: Contiene isocianato, le goccioline sensibilizzano e irreversibilmente, necessaria ventilazione forzata più protezione respiratoria (almeno semimaschera con filtro combinato vapori organici/particelle, consigliato PAPR), occhiali e guanti in nitrile; la ventilazione della cabina da sola non deve scendere sotto il livello di esposizione sicuro, serve ancora protezione respiratoria, e vietato carteggiare film non indurito.
D: Per l'airless conta la distanza di spruzzatura e la velocità di passata?
R: Sì. Troppa distanza dà dry-spray, troppa poca colature, per epossidici solitamente 30–50 cm; la velocità di passata deve essere uniforme e abbinata alla larghezza di sovrapposizione (circa 50 %), verificando WFT a zona con carta film umido. Dopo fissati pressione e ugello, distanza e velocità sono l'ultimo knob di regolazione dello spessore nelle mani dell'operatore.
D: La vernice a due componenti dopo miscelazione si spruzza subito o dopo induzione?
R: Di solito dopo miscelazione occorre "indurre" (tempo di latenza) secondo TDS perché resina e indurente reagiscano inizialmente e favoriscano livellamento, ma entro il pot life; se lasciata a lungo dopo miscelazione si addensa fino a gelificare. Il poliuretano miscelato a contatto con acqua fa bolle, induzione e ambiente di applicazione devono controllare umidità.
XV. In conclusione: i parametri sono lo scheletro della qualità costruttiva
A guardare l'insieme, la qualità della spruzzatura airless delle vernici industriali si basa su sei finestre concatenate: ugello 0,4–0,5 mm, pressione 20–25 MPa, finestra DFT qualificata (epossidico universale 75–300 µm, zincante 60–150 µm), intervallo di verniciatura, diluizione al minimo, e linea rossa di temperatura/umidità/punto di rugiada (substrato superiore di 3℃ al punto di rugiada, umidità ≤ 80 %). Ogni anello che cede si rivela nell'accettazione spessore o adesione tra strati. Per l'impresa, appendere questa tabella parametri sulla guida operativa e bloccare con conferma primo pezzo e accettazione a griglia a fine lavoro è più affidabile di ogni intuizione esperienziale. Per il caposquadra, l'abitudine più utile è registrare ogni turno su un promemoria pressione, ugello, umidità/temperatura e punto di rugiada, spuntandoli contro la finestra TDS — passo noioso ma che strangola il difetto prima che avvenga. Quando le sei finestre parametri diventano azione quotidiana e non reazione temporanea, la percentuale di conformità e la vita anticorrosione della spruzzatura airless industriale cadono naturalmente nelle attese di progetto.