En el sitio de aplicación de revestimientos protectores industriales, lo que determina la vida útil anticorrosión final del recubrimiento no suele ser solo la formulación en sí, sino más bien "cómo se aplica". Con la misma imprimación epoxi rica en zinc, si se aplica con brocha, por pulverización neumática o por pulverización sin aire a alta presión, la uniformidad del espesor de película, la tasa de poros y la adherencia interfacial con la siguiente capa difieren enormemente. Para superficies grandes como estructuras de acero, tanques de almacenamiento, puentes y tuberías, la pulverización sin aire a alta presión (Airless Spray) se ha convertido en el método de aplicación absolutamente dominante para los revestimientos industriales, gracias a su alta eficiencia, capacidad de aplicar capas gruesas y posibilidad de pulverizar revestimientos de alto contenido de sólidos y alta viscosidad. Este artículo toma como ancla los parámetros reales de las fichas técnicas de datos públicos, y explica sistemáticamente los parámetros centrales del equipo de pulverización sin aire (boquilla epoxi 0,4–0,5 mm, presión 20–25 MPa), los parámetros de referencia de la pulverización neumática, la lógica de control del espesor de película seca (DFT), el intervalo de aplicación de la pintura de acabado epoxi-poliuretano, así como las ventanas de campo como temperatura, humedad y proporción de dilución, ofreciendo al personal de ingeniería un manual de parámetros aplicable.
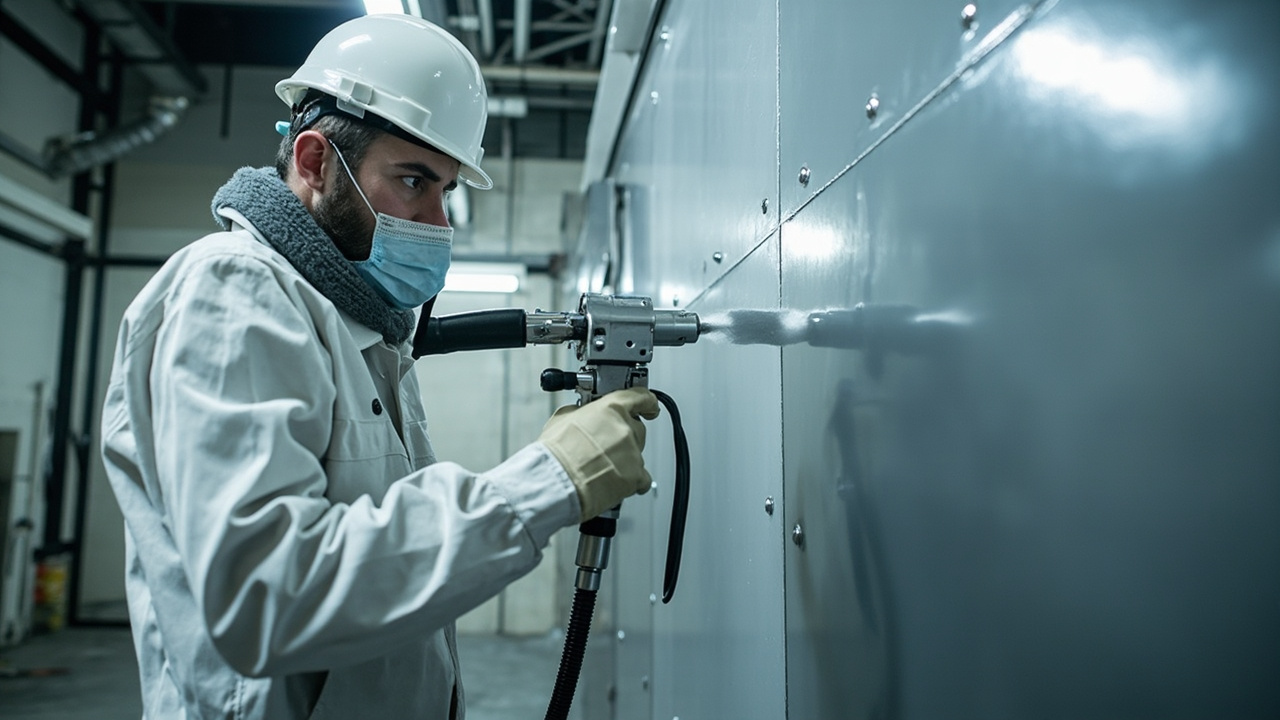
I. Primero distinga tres métodos de aplicación: por qué la pulverización sin aire es el protagonista
Los métodos de aplicación comunes para revestimientos industriales incluyen aplicación con brocha, con rodillo, pulverización neumática y pulverización sin aire a alta presión. La aplicación con brocha y rodillo solo es adecuada para áreas pequeñas, retoques o esquinas difíciles de pulverizar; las estructuras de acero de gran superficie dependen casi totalmente de la pulverización. La pulverización neumática utiliza aire comprimido para atomizar el revestimiento, con atomización fina y buen acabado decorativo, pero baja utilización del revestimiento, sobrepulverización grave y mayor evaporación de solventes, siendo inferior a la pulverización sin aire en términos de protección ambiental y eficiencia. La pulverización sin aire a alta presión presuriza el revestimiento a decenas de megapascales, lo expulsa a alta velocidad a través de una boquilla de orificio pequeño y se atomiza por descompresión súbita, sin usar aire comprimido para atomizar, por lo tanto:
- Puede pulverizar revestimientos de alta viscosidad y alto contenido de sólidos (como imprimación epoxi rica en zinc con 85 % de sólidos en volumen), sin necesidad de diluir en gran cantidad;
- Una sola pasada alcanza una película seca más gruesa, reduciendo el número de pasadas;
- Menos sobrepulverización y alta utilización del revestimiento, con menor costo integral en trabajos de gran superficie;
- Adecuada para aplicación en campo y en fábrica; con manguera calefactora puede reducir aún más la viscosidad y mejorar el nivelado.
Por esta razón, los sistemas de protección industriales (imprimación epoxi rica en zinc + capa intermedia epoxi con micacio de hierro + pintura de acabado epoxi-poliuretano) generalmente listan la pulverización sin aire a alta presión como método de aplicación prioritario, seguida de la pulverización neumática, y la brocha y el rodillo solo como complemento.
II. Parámetros centrales de la pulverización sin aire: presión, boquilla y caudal
La calidad de la pulverización sin aire está determinada por tres parámetros interrelacionados: presión de bomba (presión de salida del revestimiento), diámetro de boquilla (determina caudal y granulometría de atomización) y abanico de boquilla (determina el ancho de cobertura de una pasada). Cuanto mayor es la presión y la boquilla, más gruesa y eficiente es la película por pasada, pero también aumenta el riesgo de salpicaduras y goteo.
Para revestimientos epoxi, la experiencia madura de la industria da la siguiente ventana base: diámetro de boquilla 0,4–0,5 mm, presión de pulverización 20–25 MPa. Esta combinación puede atomizar el revestimiento epoxi de alto contenido de sólidos en un flujo de niebla en abanico uniforme sin dilución excesiva, obteniendo un espesor de película moderado en una pasada. Si la presión es demasiado baja, la atomización es deficiente y la piel de naranja es evidente; si la presión es excesiva, hay rebote y sobrepulverización, y el espesor de película se descontrola. El abanico de boquilla se selecciona según la forma del sustrato: para planchas planas grandes se usa abanico ancho (como marca 40–50°), para tuberías y estructuras complejas se usa abanico estrecho para concentrar el revestimiento.
Cabe enfatizar que 0,4–0,5 mm es el rango típico de "tipo epoxi"; el producto específico debe seguir la sección de aplicación de su TDS, porque el epoxi de ultra alto contenido de sólidos (como imprimación epoxi rica en zinc UHS con 95 ± 2 % de sólidos en peso) tiene viscosidad extremadamente alta y puede requerir boquilla mayor o calentamiento del revestimiento. La siguiente tabla de parámetros resume los límites de aplicación reales de diferentes productos en el archivo.
III. Tabla general de parámetros de aplicación: sin aire vs neumática, comparación de múltiples productos
La siguiente tabla presenta centralizados los parámetros de aplicación citables públicamente del archivo, para una verificación rápida en campo. Todos los valores provienen de las fichas técnicas de datos correspondientes o de secciones de aplicación de normas nacionales.
| Proyecto / Producto | Método de aplicación recomendado | Boquilla / diámetro | Presión | Proporción de dilución | Fuente |
|---|---|---|---|---|---|
| Epoxi (base general) | Pulverización sin aire a alta presión | 0,4–0,5 mm | 20–25 MPa | Diluir lo menos posible | Según experiencia de aplicación de revestimientos industriales y TDS |
| Pulverización neumática (general) | Pulverización neumática | 1,5–2,0 mm | 0,3–0,4 MPa | Según viscosidad | Según parámetros de aplicación de revestimientos industriales |
| Pintura alquídica anticorrosiva | Pulverización sin aire | — | — | Diluir 0–5 % | Según sección de aplicación GB/T 25251-2010 |
| Pintura alquídica anticorrosiva | Pulverización neumática | — | — | Diluir 10–15 % | Según sección de aplicación GB/T 25251-2010 |
| Pintura alquídica anticorrosiva | Aplicación con rodillo | — | — | Diluir 5–10 % | Según sección de aplicación GB/T 25251-2010 |
| Pintura de acabado epoxi-poliuretano | Prioridad pulverización sin aire / neumática | — | — | Solo brocha/rodillo en áreas pequeñas | Según resumen de parámetros de pintura de acabado epoxi-poliuretano |
| Epoxy.com #406 pintura de acabado de poliuretano | Pulverización | — | — | EEP/MAK 9–10 % | Según TDS de Epoxy.com |
Esta tabla ilustra tres puntos: primero, el "nivel de presión" de la pulverización sin aire y la neumática es completamente diferente —la sin aire es de nivel 20–25 MPa, la neumática es de nivel 0,3–0,4 MPa (es decir, aproximadamente 3–4 bar), y sus equipos no son intercambiables; segundo, el diámetro de boquilla de la neumática (1,5–2,0 mm) es mucho mayor que el de la sin aire (0,4–0,5 mm), porque la neumática atomiza con flujo de aire y necesita una salida de pintura mayor, mientras la sin aire atomiza por descompresión de orificio pequeño a alta presión con diámetro mínimo; tercero, la proporción de dilución varía según el método: la sin aire casi no diluye, la neumática requiere más dilución, y el rodillo está en medio.
IV. Control de espesor: conversión de película húmeda a DFT y ventana de aceptación
El "espesor de película" de los revestimientos industriales se refiere generalmente al espesor de película seca DFT (Dry Film Thickness), en micrómetros (µm), y es la variable central del diseño anticorrosión. Bajo el sistema ISO 12944, diferentes grados de corrosión (C2–CX) corresponden a distintos requisitos de espesor total, y el espesor de una sola capa lo determina el contenido de sólidos en volumen y el espesor de película húmeda (WFT), con la relación:
DFT ≈ WFT × contenido de sólidos en volumen (decimal)
Tomando como ejemplo Jotacote Universal N10 de Jotun, su contenido de sólidos en volumen es 72 ± 2 %, especifica DFT 75–300 µm, correspondiente a película húmeda 105–415 µm, tasa teórica de aplicación 9,6–2,4 m²/L (según TDS de Jotun). En campo se mide primero el WFT con tarjeta de película húmeda antes del secado superficial, se deduce el DFT alcanzable con la fórmula anterior, y luego se verifica el DFT con medidor de espesor de película seca magnético/por corrientes de Eddy tras el curado.
La ventana de DFT por capa varía según el producto: Jotacote N10 es 75–300 µm; Jotun Barrier 80 UHS (imprimación epoxi rica en zinc de ultra alto contenido de sólidos) es 60–150 µm, tasa teórica de aplicación 14–5,6 m²/L; en el sistema con pintura de acabado epoxi-poliuretano, imprimación 70–80 µm (1 capa), capa intermedia 100–150 µm (1–2 capas), acabado 100–120 µm (2 capas) es un esquema típico. Insuficiente espesor significa capa de barrera delgada y corrosión prematura; excesivo espesor genera gran tensión interna, fácil agrietamiento y goteo, y puede superar los límites de proceso de VOC por capa y retención de solventes. Por tanto, "controlar DFT por WFT y aceptar con medidor de espesor" es una regla de hierro en campo.
V. Intervalo de aplicación: por qué la capa previa debe curar antes de la pintura de acabado epoxi-poliuretano
En sistemas multicapa, el "intervalo de aplicación" (Overcoating Interval) se refiere a la ventana de tiempo desde que la capa anterior cura hasta que se puede aplicar la siguiente. Se divide en intervalo mínimo (la anterior no está lo suficientemente dura y se produce levantamiento o arrugado) e intervalo máximo (la anterior ya está tan dura que requiere lijado para adherir). La pintura de acabado epoxi-poliuretano es un sistema bicomponente con endurecedor de isocianato; su capa previa (capa intermedia epoxi con micacio de hierro o imprimación epoxi) debe alcanzar el grado de curado especificado antes de recubrir, de lo contrario habrá desprendimiento interfacial y formación de burbujas.
El resumen de parámetros de pintura de acabado epoxi-poliuretano da la ventana ambiental: temperatura 5–35℃, humedad relativa ≤ 80 %, temperatura del sustrato al menos 3℃ sobre el punto de rocío. La temperatura y humedad determinan directamente la velocidad de curado —a baja temperatura y alta humedad, el curado epoxi se ralentiza y el poliuretano es sensible al agua (el isocianato genera burbujas de dióxido de carbono con agua), obligando a alargar el intervalo mínimo de aplicación; si la temperatura del sustrato está a menos de 3℃ sobre el punto de rocío, la superficie tiende a condensar, la película blanquea y la adherencia colapsa. Por tanto, en campo se deben medir temperatura del sustrato, temperatura y humedad del aire y calcular el punto de rocío, y solo aplicar si se cumplen las tres.
Además, el intervalo máximo de aplicación tampoco se puede extender indefinidamente. Si la capa intermedia epoxi permanece demasiado tiempo, con superficie pulverulenta o contaminada, antes de recubrir con poliuretano se requiere limpieza e incluso lijado ligero. Las horas específicas de intervalo de repintado deben seguir la tabla de "tiempo de repintado" de la TDS del producto, que usualmente da ventanas de repintado a 5℃, 10℃, 23℃, 40℃ según la temperatura. El plan de aplicación debe incluir la "espera de curado de la capa previa" en el cronograma, en lugar de avanzar a ciegas.
VI. Proporción de dilución: la disciplina de campo de añadir lo mínimo
El diluyente ya está equilibrado en la fórmula de fábrica; añadir agua o disolvente en sitio cambia el VOC, el contenido de sólidos y la reología, afectando así el DFT y la vida útil anticorrosión. Los datos del archivo dan límites claros:
- Pintura alquídica anticorrosiva (GB/T 25251-2010): sin aire 0–5 %, aerográfico 10–15 %, rodillo 5–10 %. Se ve que el sin aire requiere menos dilución, coherente con su alta eficiencia de atomización.
- Pintura de poliuretano epoxi de acabado: priorizar sin aire de alta presión / aerográfico; brocha y rodillo solo en áreas pequeñas, lo que implica que en pulverización normal básicamente no se añade diluyente.
- Epoxy.com #406 pintura de poliuretano bicomponente: diluir con EEP o MAK, proporción 9–10 % (según TDS de Epoxy.com), es un ajuste de aplicación permitido por la fórmula.
La elección del diluyente también es clave: debe ser compatible con el sistema de resina de la pintura (epoxi con diluyente epoxi, poliuretano con ésteres/cetonas y sin alcohol ni agua), un uso incorrecto causa gelificación o blanqueo. Un riesgo más oculto es que la sobre-dilución reduce el contenido de sólidos en volumen y eleva indirectamente el VOC, pudiendo superar los límites bajo normativas que juzgan por el "estado de aplicación". Por tanto la disciplina en sitio es: usar sin aire y no diluir; si debe diluirse, estrictamente según el límite del TDS y registrar la cantidad añadida para consulta.
VII. Selección de equipos y protección de seguridad: eslabones de sitio ignorados
El equipo de pulverización sin aire incluye bomba de pistón o diafragma, manguera de alta presión, pistola sin aire y boquilla, válvula reguladora de presión. Puntos de selección: el límite superior de presión de la bomba debe superar los 20–25 MPa usuales en 20–25 %, dejando margen; el diámetro interno y longitud de la manguera deben coincidir con el caudal, si es muy larga hay caída de presión y atomización inestable; la boquilla debe ser resistente al desgaste (carburo de tungsteno), pues el polvo de zinc en la imprimación rica en zinc desgasta muchísimo. La pistola debe tener seguro y dispositivo de despresurización; antes de cambiar boquilla debe liberarse la presión para evitar lesiones por alta presión.
En seguridad, el poliuretano bicomponente contiene endurecedor de isocianato; las gotas al pulverizar pueden sensibilizar e irreversible, requiere ventilación forzada y protección respiratoria (al menos media máscara con filtro combinado de vapores orgánicos/partículas, recomendado PAPR de aire impulsado), gafas y guantes de nitrilo. El polvo de zinc y disolvente de la imprimación epoxi rica en zinc también requieren protección. Si la cabina o sitio tiene ventilación insuficiente, nunca sustituir la protección respiratoria por ventilación. Además, en zona de pulverización prohibido fuego, antiestática, y disposición conforme de cubos vacíos de pintura, son básicos del sitio de revestimiento industrial.
Kexin New Materials (kexinMaterials) al entregar soluciones complementarias suele proporcionar junto al aplicador la "tabla de parámetros de aplicación" y la "TDS del producto", marcando claramente la abertura de boquilla, presión, ventana de espesor y intervalo de pintado de cada capa, y en la verificación de primera pieza (first-coat check) medir WFT/DFT y punto de rocío, evitando retrabajo total por deriva de parámetros. Para obras de acero estructural multiregionales y multitrozo, esta práctica de "parámetros anticipados + aceptación de primera pieza" reduce significativamente la tasa de defectos intercapa.
VIII. Encadenar parámetros en proceso: un flujo de construcción estándar
Uniendo los puntos previos en un proceso ejecutable, el flujo típico de revestimiento protector industrial es:
- Tratamiento de superficie: acero al carbono granallado a Sa 2½ (ISO 8501-1), rugosidad 30–75 µm; acero inoxidable lijar con abrasivo no metálico para rayar. Eliminar contaminación, grasas según norma.
- Verificación ambiental: medir temp. de sustrato, temp. y humedad del aire, calcular punto de rocío, confirmar temp. de sustrato 3℃ sobre punto de rocío, humedad relativa ≤ 80 % y temp. 5–35℃.
- Pulverizado de imprimación: imprimación epoxi rica en zinc (tipo UHS p.ej.) sin aire, boquilla 0.4–0.5 mm, presión 20–25 MPa, controlar DFT 60–150 µm (según producto), evitar diluir.
- Pulverizado de capa intermedia: imprimación intermedia epoxi micácea sin aire, según ventana de espesor TDS (p.ej. 100–150 µm), atención al intervalo mínimo con capa previa.
- Pulverizado de acabado: antes de pintura de poliuretano epoxi confirmar curado de previa y superficie limpia; sin aire / aerográfico, DFT 100–120 µm (2 capas), control estricto de humedad para evitar espumado de isocianato.
- Aceptación de espesor: espesímetro magnético/por corrientes de Eddy según ISO 19840 o GB/T 13452 para muestreo DFT, cobertura y tasa de conformidad ok.
- Curado y mantenimiento: según temp. y humedad dar tiempo suficiente de curado (poliuretano suele necesitar días a una semana), evitar agua y daño mecánico.
En este flujo, cada paso depende de las ventanas numéricas de las secciones II a V. Grabar en la guía de trabajo "presión 20–25 MPa, boquilla 0.4–0.5 mm, DFT 75–300 µm (epoxi general)/60–150 µm (rico en zinc), punto de rocío +3℃, humedad ≤ 80 %" es el puente de artículo técnico a calidad de obra.
Kexin New Materials (kexinMaterials) sugiere, en obras de alta corrosión o costa/puentes críticos, vincular parámetros sin aire con la clase de corrosión ISO 12944-2018: a mayor clase, mayor contenido de sólidos y espesor, y más estricto el requisito de uniformidad; la tabla de parámetros debe reducir tolerancia al subir clase, no ser rígida.
IX. Catálogo de defectos de pulverizado y soluciones: volver parámetros al cauce
Aun con parámetros correctos, aparecen defectos en sitio. Reconocer su relación con parámetros es habilidad central del aplicador:
- Piel de naranja: superficie ondulada como naranja. Causa: atomización insuficiente, viscosidad alta, presión baja, boquilla pequeña. Solución: subir presión sin aire, boquilla un número mayor (cerca de base epoxi 0.4–0.5 mm), calentar para bajar viscosidad, pero no sobre-diluir para quitarla.
- Corridas (escritas): en vertical la película baja y engruesa irregular. Causa: WFT por capa sobre límite, exceso diluyente, temp. baja y curado lento. Solución: controlar WET, reducir diluyente, esperar secado al tacto, o subir sólidos en volumen.
- Poros / burbujas: microhuecos en película. Común en poliuretano bicomponente por CO2 de isocianato con agua (humedad > 80 % o condensación) o aire atrapado. Solución: humedad ≤ 80 %, temp. 3℃ sobre rocío, agitar lento tras maduración, desairear si precisa.
- Pulverizado seco: gota semiseca antes de llegar, película áspera y mala adherencia. Causa: presión alta, abanico ancho, distancia larga, viento. Solución: acortar distancia, bajar presión, poner cortaviento, reducir abanico.
- Baja cubrición / espesor irregular: causa pasada de pistola desigual, solape insuficiente. Solución: velocidad fija, solape ~50 %, comprobar con tarjeta húmeda por zona.
La raíz de estos defectos casi siempre vuelve a las seis ventanas de presión, boquilla, espesor, intervalo, dilución y temp./humedad de secciones II–VI. Mantener la "ventana de parámetros" baja la tasa de defectos.
X. Forma del sustrato y selección de abanico de boquilla
La boquilla se describe por "diámetro + ángulo de abanico". Epoxi fija diámetro 0.4–0.5 mm, pero el ángulo según sustrato:
- Plana grande (plancha, tanque, viga caja exterior): abanico ancho (p.ej. 40–65°), cubre mucho, eficiente, con 20–25 MPa y pasada uniforme da película gruesa pareja.
- Estructura compleja (tubos, rejillas, ángulos): abanico estrecho o inverso, concentrar pintura en rincones, menos overspray y sombras; retocar local si precisa.
- Superficie de tubo: pieza larga usa accesorio rotativo o anular, asegurar uniformidad circular.
- Interior y difícil acceso: varilla larga o codo en pistola sin aire, brocha/rodillo solo remedio final.
El ángulo suele ir en el código (p.ej. "5xx" indica abanico), confirmar con diámetro al comprar. Error de abanico no sale al momento, pero en espesómetro sale como "fluctuación, bordes finos", retrabajo cuesta más que elegir boquilla.
XI. Ajuste fino por estación y temperatura
La temperatura afecta viscosidad y curado, ajustar parámetros por estación:
- Invierno (cerca de 5℃ mínimo): viscosidad sube, epoxi curado lento. Solución: precalentar pintura y diluyente (sin fuego, baño agua o cabina), subir presión sin aire, alargar intervalo y curado; usar tipo baja temp. (p.ej. mín 4℃) si aplica. Humedad puede subir, no omitir rocío.
- Verano (cerca de 35℃ máx.): disolvente evapora rápido, pulverizado seco, poliuretano sensible. Solución: evitar mediodía, diluir algo (dentro de TDS), acortar reposo tras maduración, ventilar sin polvo; en humedad alta priorizar tramo seco.
- Transición y costa: gran diferencia térmica, condensación matinal, mantener línea "temp. 3℃ sobre rocío", mejor esperar que apurar.
El ajuste fino es desplazar poco dentro de "boquilla 0.4–0.5 mm, presión 20–25 MPa, DFT ok, rocío +3℃, humedad ≤ 80 %", no romper el marco. Kexin New Materials (kexinMaterials) en puentes entre estaciones da "tarjeta de ajuste" mensual con valores de presión, dilución e intervalo invierno/verano, para que el jefe ejecute según tabla y reduzca error humano.
XII. Aceptación final y reglas de juicio de espesor
Terminar pulverizado no cierra proceso; aceptación de espesor es el cierre de calidad. El revestimiento protector industrial juzga así:
- Norma de medición: DFT con espesímetro magnético (acero al C) o Eddy (no férreo) según ISO 19840 o GB/T 13452 en sitio por rejilla, varias lecturas por área.
- Criterio de conformidad: regla "90/10" — 90 % lecturas no bajo mínimo DFT, resto 10 % no bajo 90 % del mínimo (sin "puntos finos" < 0.9 diseño); alguna norma usa promedio ok y rango controlado. Según especificación.
- Puntos finos y parche: bajo límite, repulverizar local a conforme; sobreespesor (sobre máx.) registrar sin obligar, salvo corrida o grieta. Respetar intervalo al reparar para no levantar.
- Adherencia muestreo: además de espesor, según GB/T 9286 cuadrícula o pull-off para adherencia intercapa, atención a unión poliuretano epoxi y intermedia si intervalo mal.
Cerrar el ciclo de ”confirmación de la primera pieza DFT + control de película húmeda en proceso + aceptación de cuadrícula al terminar” es la clave para hacer que la presión, la boquilla, el espesor de película y el intervalo mencionados en el segundo artículo se traduzcan realmente en la tasa de conformidad. Sin aceptación, por muy bonitos que sean los parámetros, no son más que papel.
XIII. Puntos complementarios sobre seguridad en sitio y gestión de residuos
Además de los parámetros de construcción, la seguridad en sitio y la disposición de residuos también afectan el cumplimiento y los costos:
- Almacenamiento del revestimiento: la base y el endurecedor de la pintura de dos componentes se almacenan por separado en un lugar fresco y ventilado, a 5–35 ℃, lejos del fuego y del sol; el endurecedor de la capa de acabado epoxi-poliuretano contiene isocianato y debe sellarse para evitar la humedad (se solidifica y pierde eficacia al contacto con agua); una vez abierto, usarlo lo antes posible.
- Tambores vacíos y pintura sobrante: los tambores vacíos de pintura a base de disolvente son residuos peligrosos y deben reciclarse profesionalmente, no desecharse ni incinerarse a voluntad; la pintura sobrante se dispone según la MSDS, prohibido verterla en el desagüe.
- Fugas e incendios: la zona de pulverización debe contar con equipos antiestáticos y de extinción; las fugas de disolvente se recogen con material absorbente y se reanuda el trabajo tras ventilación y renovación; prohibido realizar trabajos en caliente o fumar en la zona de pulverización.
- Expediente de salud del personal: el personal expuesto a isocianato a largo plazo debe tener vigilancia médica; ante síntomas respiratorios, abandonar el puesto y acudir al médico, pues la sensibilización por isocianato es irreversible.
- Registro ambiental: registrar el consumo de pintura por turno, la adición de diluyente, la temperatura, humedad y punto de rocío, lo cual sirve tanto para trazabilidad de calidad como para respaldar el registro de emisiones de VOC, respondiendo a la necesidad de cumplimiento normativo mencionada anteriormente.
Kexin New Materials (kexinMaterials), al entregar el manual de instrucciones de construcción, suele incluir ”seguridad y residuos” como capítulo independiente junto con la tabla de parámetros, especificando la ruta de reciclaje de tambores vacíos y la lista de protección personal, ayudando a la parte constructiva a extender el cumplimiento ecológico del ”revestimiento en sí” a ”todo el proceso de construcción”, lo cual es precisamente el ciclo completo de la gestión en sitio de la pintura industrial.
Preguntas frecuentes
P: ¿Qué presión y boquilla se usan generalmente en el pulverizado sin aire de pintura industrial?
R: Para revestimientos epoxi, la referencia madura de la industria es diámetro de boquilla 0,4–0,5 mm y presión de pulverizado 20–25 MPa; la imprimación epoxi rica en zinc de altísimo contenido sólido tiene mayor viscosidad y podría requerir boquilla mayor o calentamiento del revestimiento. Debe seguirse el apartado de aplicación de la TDS del producto; presión baja da mala atomización y presión alta causa sobrepulverizado y goteo.
P: ¿El pulverizado sin aire y el neumático tienen tanta diferencia de presión, se puede usar el mismo equipo?
R: No. El pulverizado sin aire es un sistema de bomba de pistón/membrana de alta presión de nivel 20–25 MPa, el neumático es atomización por aire comprimido de 0,3–0,4 MPa (unos 3–4 bar); el diámetro de boquilla también difiere (sin aire 0,4–0,5 mm, neumático 1,5–2,0 mm). Bomba, manguera, pistola y boquilla no son intercambiables.
P: ¿Cómo se calcula el DFT (espesor de película seca) a partir de la película húmeda?
R: Fórmula aproximada: DFT ≈ WFT × contenido sólido en volumen (decimal). Por ejemplo, Jotacote N10 tiene 72 % de sólidos en volumen, película húmeda 105–415 µm corresponde a película seca 75–300 µm (según TDS de Jotun). En sitio se mide WFT con tarjeta de película húmeda y tras curado se acepta DFT con medidor de espesor de película seca.
P: ¿Por qué la capa de acabado epoxi-poliuretano debe pulverizarse tras curar la capa anterior?
R: La capa de acabado epoxi-poliuretano contiene endurecedor de isocianato; si la imprimación/intermedia epoxi previa no alcanza el grado de curado requerido, el recubrimiento presenta desprendimiento intercapa y ampollas; además el poliuretano es sensible al agua, con humedad alta o capa previa húmeda el isocianato genera burbujas al contacto con agua. Por ello deben cumplirse 5–35 ℃, humedad ≤ 80 %, temperatura de sustrato 3 ℃ sobre el punto de rocío y respetar el intervalo mínimo de pintado de la TDS.
P: ¿Se puede pulverizar sin aire sin agregar diluyente?
R: Generalmente sí y se recomienda no agregar. La pintura alquídica anticorrosiva en sin aire se diluye solo 0–5 %, la capa de acabado epoxi-poliuretano en pulverizado normal barely se diluye; diluir en exceso reduce sólidos y eleva indirectamente VOC, pudiendo superar límites en normas que juzgan por estado de aplicación. Si debe diluirse, estricto al máximo de TDS y registrar.
P: ¿Cómo saber en sitio si se puede iniciar el pulverizado?
R: Medir tres valores: temperatura del aire, humedad relativa y temperatura de sustrato, y calcular el punto de rocío. Regla: temperatura de sustrato 3 ℃ sobre punto de rocío, humedad ≤ 80 %, temperatura 5–35 ℃. Si cualquiera falla (especialmente sustrato cerca del punto de rocío condensa) suspender, si no la película blanquea y falla adherencia.
P: ¿Qué espesor por pasada es adecuado, cuanto más grueso mejor?
R: No. Insuficiente da capa fina y corrosión; excesivo da tensión interna, grietas, goteo y retención de disolvente. Pintura epoxi general DFT por pasada 75–300 µm, imprimación rica en zinc 60–150 µm, acabado 100–120 µm, según ventana TDS y ISO 12944 grado de corrosión.
P: ¿Qué protección personal para pulverizar poliuretano de dos componentes?
R: Contiene isocianato, gotas sensibilizan e irreversibles; ventilación forzada más protección respiratoria (al menos media máscara con filtro combinado vapor orgánico/partículas, recomendado PAPR), gafas y guantes de nitrilo; la cabina no debe bajar de nivel seguro solo con ventilación, aún requiere respiratorio, y prohibido lijar película no curada.
P: ¿Importa la distancia y velocidad de pistola en sin aire?
R: Sí. Muy lejos da pulverizado seco, muy cerca goteo; epoxi suele 30–50 cm; velocidad uniforme y solape ~50 %, verificar WFT con tarjeta por zona. Tras fijar presión y boquilla, distancia y velocidad son el último knob de espesor del operario.
P: ¿La pintura de dos componentes se pulveriza tras mezclar o se deja madurar?
R: Generalmente tras mezclar requiere ”maduración” (inducción) según TDS para reacción inicial y nivelado, pero usarse dentro de vida útil (pot life); reposo largo espesa o gelifica. Poliuretano mezclado con agua ampolla, maduración y ambiente deben controlar humedad.
XV. Al final: los parámetros son el esqueleto de la calidad de construcción
En conjunto, la calidad del pulverizado sin aire de pintura industrial se basa en seis ventanas engranadas: boquilla 0,4–0,5 mm, presión 20–25 MPa, ventana DFT (epoxi general 75–300 µm, rica en zinc 60–150 µm), intervalo de pintado, dilución mínima, y línea roja de temperatura/humedad/punto de rocío (sustrato 3 ℃ sobre rocío, humedad ≤ 80 %). Cualquier anillo roto se expone en medición de espesor o adherencia intercapa. Para el constructor, fijar esta tabla en la guía de trabajo y cerrar con confirmación de primera pieza y aceptación de cuadrícula es más fiable que intuición. Para el jefe de turno, el hábito valioso es anotar presión, boquilla, temp/humedad/rocío diarios y cotejar con TDS; paso trivial que mata defectos antes de ocurrir. Cuando las seis ventanas son rutina, la conformidad y vida anticorrosión caen en diseño.